

1. Sintesi esecutiva
Le stoviglie in canna da zucchero senza PFAS sono ormai una soglia di approvvigionamento, non solo un'etichetta di sostenibilità. Nell'approvvigionamento reale di fibra stampata, la scelta tecnica chiave non è più se rimuovere la chimica fluorurata, ma quale percorso di resistenza al grasso senza fluoro possa ancora garantire prestazioni stabili, produzione scalabile e conformità difendibile. Per la maggior parte degli scenari di asporto caldo e foodservice, i sistemi ad additivi interni ad alte prestazioni offrono il miglior equilibrio tra resistenza al grasso, efficienza di processo e redditività commerciale. I sistemi ad additivi interni a bassa temperatura rimangono rilevanti per la catena del freddo, l'ambiente e le applicazioni a basso contenuto di grassi, ma i loro limiti devono essere chiaramente compresi. Al contrario, i sistemi a barriera fisica come la laminazione e i rivestimenti superficiali possono raggiungere prestazioni barriera superiori in casi di nicchia, ma introducono anche costi più elevati, lavorazioni secondarie e considerazioni più complesse sulla ripolpabilità e sulla conformità normativa. Questo articolo fornisce un quadro tecnico di approvvigionamento per valutare PFAS-Free stoviglie in bagassa le tecnologie in termini di conformità, prestazioni di resistenza al grasso, scalabilità produttiva e rischio di verifica del fornitore, basato sulla logica di approvvigionamento, sulle osservazioni di produzione e sull'esperienza di controllo qualità sviluppate attraverso la produzione a lungo termine di fibra stampata e la pratica di esportazione presso Bioleader®.
- Baseline normativa chiave: L'approvvigionamento senza PFAS richiede ora test del fluoro verificabili, allineamento delle certificazioni e revisione della conformità specifica per mercato.
- Percorso tecnico principale: I sistemi ad additivi interni ad alte prestazioni rimangono l'opzione più pratica per la maggior parte delle applicazioni di asporto caldo e foodservice.
- Basse vs. alte prestazioni: I sistemi ad additivi a bassa temperatura sono adatti a cibi a catena del freddo, ambiente e a basso contenuto di grassi, mentre i sistemi ad alte prestazioni sono sviluppati per applicazioni di asporto più impegnative.
- Alternativa di nicchia: I sistemi a barriera esterna, inclusi laminazione e rivestimenti superficiali, sono giustificati principalmente per requisiti speciali di alta barriera.
- Priorità di approvvigionamento: Gli acquirenti dovrebbero confrontare l'esecuzione ripetibile su scala industriale, non solo le prestazioni dei campioni di laboratorio.
2. Perché la scelta della tecnologia senza PFAS è importante nel 2026
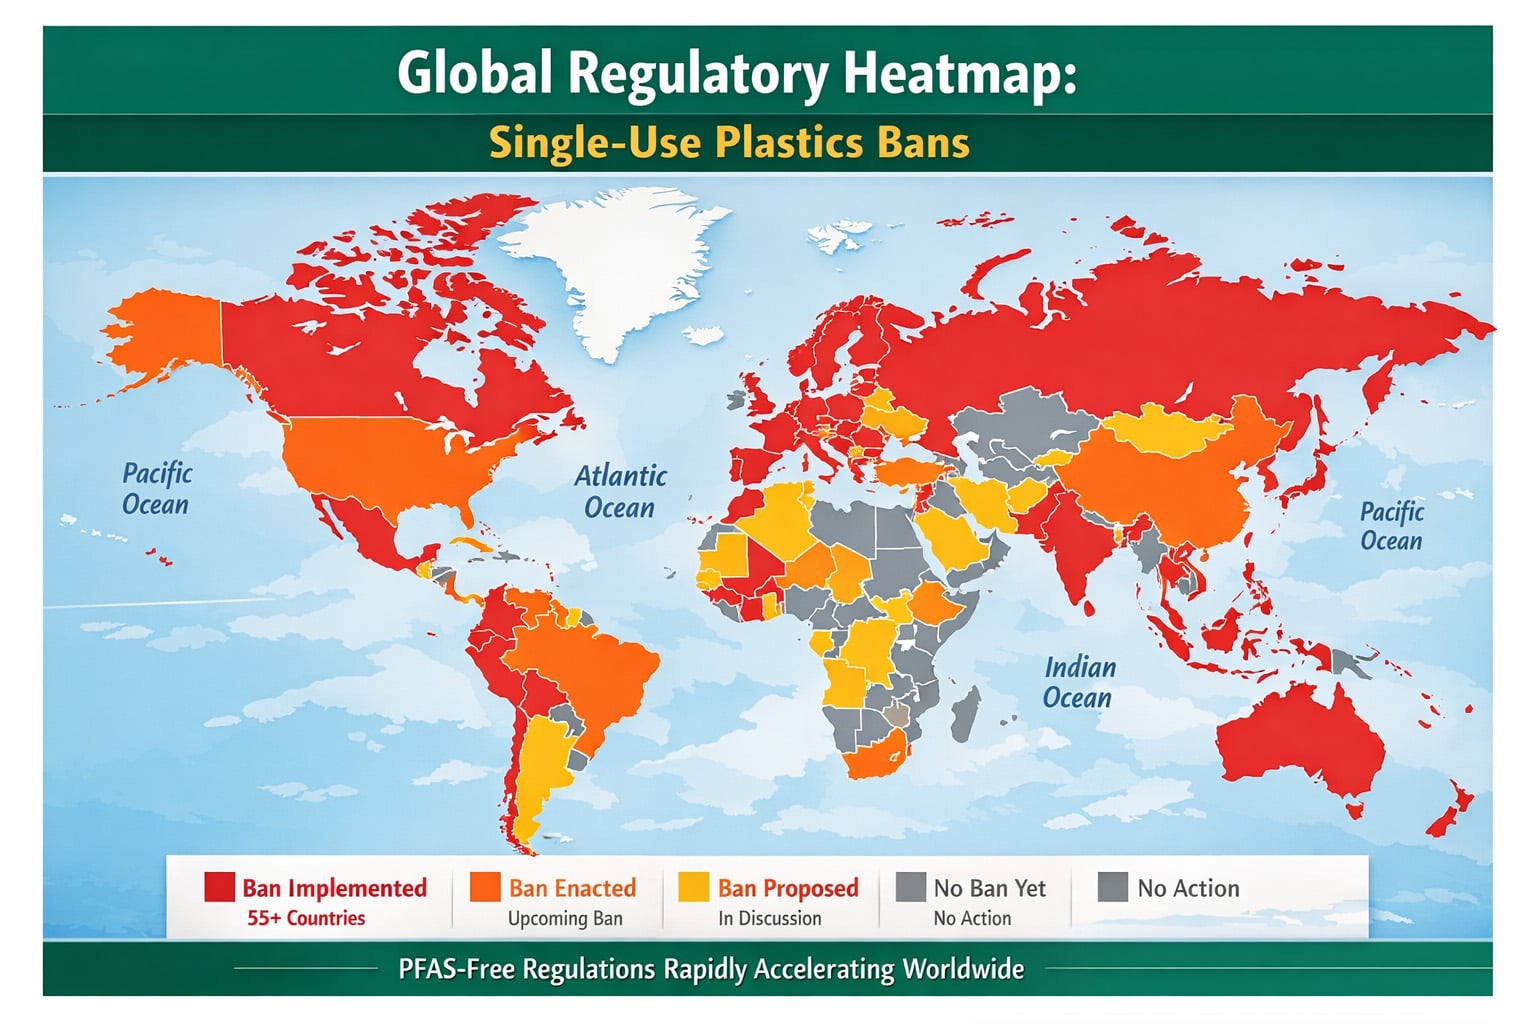
Nel 2026, Il packaging senza PFAS non è più un vantaggio di branding riservato agli acquirenti attenti alla sostenibilità. È diventato un requisito di approvvigionamento di base in un numero crescente di mercati foodservice e a contatto con gli alimenti. Per i team di approvvigionamento che acquistano prodotti in fibra stampata come contenitori a conchiglia in canna da zucchero, piatti, ciotole, vassoi e contenitori per alimenti, la vera domanda non è più se la chimica fluorurata debba essere rimossa. La vera sfida di approvvigionamento è quale percorso di resistenza al grasso senza fluoro possa ancora garantire prestazioni ripetibili, efficienza produttiva stabile e conformità difendibile su scala commerciale.
Le stoviglie in canna da zucchero si trovano ora all'intersezione di tre requisiti impegnativi: sicurezza per il contatto con alimenti, resistenza a grasso e umidità, e aspettative di materiali circolari. Gli acquirenti non confrontano più un'opzione “verdi” con una convenzionale. Confrontano diverse tecniche senza PFAS tra loro, ciascuna con i propri compromessi in termini di tolleranza al calore, resistenza al grasso, complessità di lavorazione, ripolpabilità e onere probatorio. In pratica, ciò significa che la sola scelta del materiale non è più sufficiente. La decisione di approvvigionamento deve ora includere la logica di progettazione della barriera, la capacità di esecuzione dello stabilimento, il metodo di test e la tracciabilità dei documenti.
L'urgenza è particolarmente evidente nelle catene di approvvigionamento orientate all'export. Nell'Unione Europea, il nuovo regolamento su imballaggi e rifiuti di imballaggio introduce limiti di concentrazione espliciti per PFAS negli imballaggi a contatto con gli alimenti, applicabili dal 12 agosto 2026. In Nord America, gli acquirenti devono affrontare una combinazione di restrizioni statali sui PFAS, requisiti di screening del fluoro basati su certificazioni e azioni FDA che hanno già rimosso diverse notifiche di contatto alimentare relative a PFAS dalla loro efficacia. Di conseguenza, le dichiarazioni senza PFAS non possono più basarsi su dichiarazioni vaghe o linguaggio di marketing. Devono essere supportate da logica di test, documentazione specifica del prodotto e decisioni di approvvigionamento che rimangano credibili sotto revisione normativa.
Per gli imballaggi in fibra stampata per foodservice, questo è il motivo per cui la scelta della tecnologia ora conta più del linguaggio delle dichiarazioni. Un campione senza PFAS a basso costo che funziona per un breve test ambientale può fallire con olio caldo, tempi di mantenimento lunghi o uso di asporto ad alto contenuto di grassi. Un trattamento superficiale ad alta barriera può funzionare bene in prove isolate ma diventare commercialmente debole una volta considerati lavorazioni secondarie, perdita di produttività e pressione sulla ripolpabilità. Il problema di approvvigionamento nel 2026 non è quindi semplicemente “senza PFAS o no.”. È come selezionare il percorso senza PFAS giusto per l'applicazione alimentare effettiva, la temperatura operativa, il mercato di conformità e la realtà produttiva.
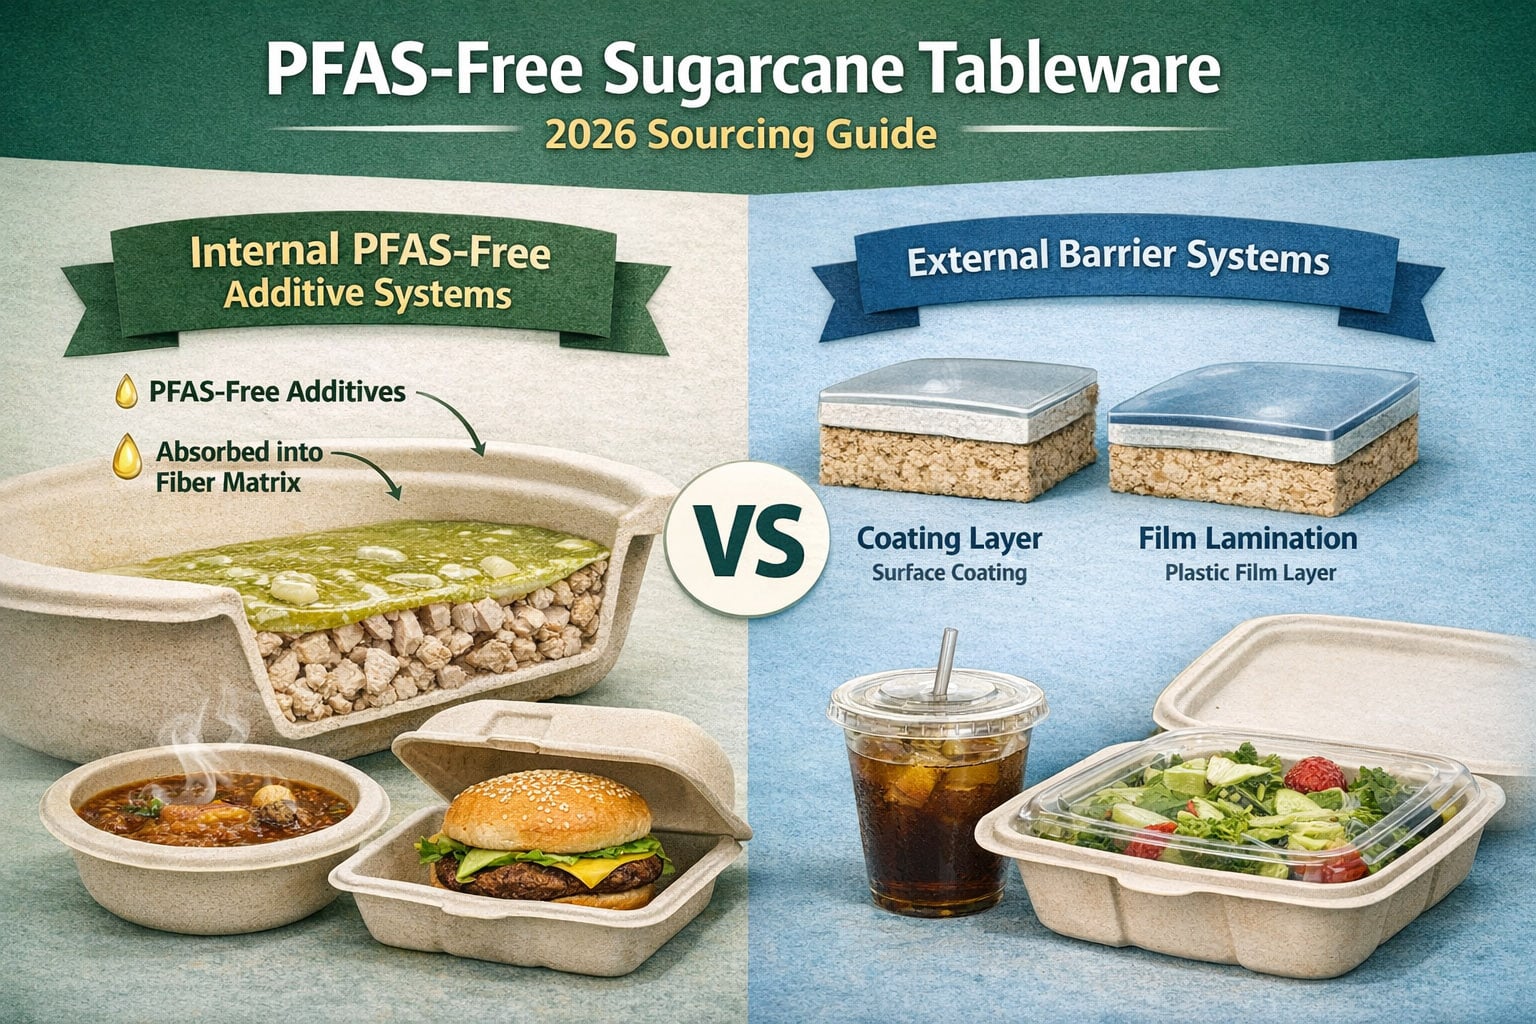
Questa guida è costruita attorno a questa domanda. Si concentra sulle due principali rotte tecniche che ora plasmano l'approvvigionamento di stoviglie in canna da zucchero senza PFAS: Sistemi interni ad additivi senza PFAS e Sistemi a barriera esterna. Spiega anche perché gli acquirenti devono distinguere tra tecnologie ad additivi interni a bassa temperatura e ad alte prestazioni, perché laminazione e rivestimento non possono essere trattati come concetti intercambiabili, e perché la ripetibilità su scala industriale conta più del successo di un singolo campione. In breve, questa non è una panoramica ambientale. È un quadro di approvvigionamento per prendere decisioni tecnicamente e commercialmente difendibili sugli imballaggi nel 2026.
3. Riquadro delle definizioni: termini, confini e cosa significa realmente “senza PFAS”
Prima di confrontare i percorsi tecnici, gli acquirenti devono chiarire il linguaggio utilizzato nelle dichiarazioni dei fornitori, nei rapporti di test e nelle specifiche di prodotto. Nell'approvvigionamento di fibra stampata senza PFAS, la confusione spesso inizia con la terminologia. Parole come “PFAS-Free," "senza fluoro," "resistenti al grasso," "rivestito,” e “laminato” sono spesso usate come se significassero la stessa cosa. Non è così. Per i team di approvvigionamento, conformità e sviluppo prodotto, queste distinzioni non sono dettagli semantici. Influiscono direttamente su come un prodotto viene testato, su come vengono interpretate le prestazioni e su come viene difesa una decisione di approvvigionamento.
| Termine | Significato operativo in questo articolo |
|---|---|
| PFAS-Free | Una dichiarazione che deve essere supportata da logica di test, documentazione e revisione della conformità specifica per mercato. |
| Senza fluoro | Un'espressione commerciale comune che è correlata, ma non identica, a una conclusione completa di conformità PFAS. |
| Sistemi additivi interni senza PFAS | Chimica anti-grasso e idrorepellente senza fluoro introdotta nel processo di fibra stampata dall'interno del sistema di pasta. |
| Sistemi barriera esterni | Strutture barriera aggiunte all'articolo in fibra stampata dopo o a livello della superficie del substrato principale. |
| Laminazione con film | Uno strato di film barriera distinto incollato o laminato sul substrato di fibra. |
| Sistemi di rivestimento superficiale | Uno strato barriera applicato in superficie formato da materiali di rivestimento liquidi, acquosi, a base biologica o simili. |
| Resistenza al grasso | Un risultato prestazionale specifico per l'applicazione influenzato dal tipo di alimento, temperatura, tempo di mantenimento, struttura e consistenza del processo. |
Tabella 1. Termini chiave utilizzati in questa guida
3.1. PFAS-Free è un'affermazione orientata alla conformità, non una frase di marketing casuale
Nei contesti di approvvigionamento professionale, “PFAS-Free” deve essere inteso come un'affermazione che deve essere supportata da una catena di evidenze definita. A seconda del mercato e del quadro di certificazione, tali evidenze possono includere screening del fluoro, test mirati sulle sostanze, dichiarazioni firmate, documentazione sugli ingredienti e revisione della conformità specifica del prodotto. Non dovrebbe mai essere trattato come una frase pubblicitaria autonoma senza ambito del metodo, tracciabilità dei documenti e identità del campione.
3.2. Senza fluoro e PFAS-Free sono correlati, ma non sono concetti identici
“Senza fluoro” è spesso usato nella comunicazione commerciale come abbreviazione per l'assenza di chimica fluorurata aggiunta intenzionalmente. Tuttavia, lo screening basato sul fluoro e la determinazione di PFAS non sono la stessa questione analitica. Un risultato del fluoro può essere utilizzato come indicatore o strumento di screening, mentre la conformità a PFAS può richiedere un'interpretazione più ampia che coinvolge analisi mirate, contesto del fluoro totale, dichiarazioni e documentazione tecnica. In altre parole, una semplice dichiarazione di “non rilevato” non significa automaticamente che il prodotto sia stato completamente caratterizzato secondo ogni quadro PFAS pertinente.
3.3. I sistemi additivi interni non sono la stessa cosa dei sistemi barriera esterni
In questo articolo, Sistemi additivi interni senza PFAS si riferisce alla chimica anti-grasso e idrorepellente senza fluoro introdotta nel processo di fibra stampata dall'interno del sistema di pasta. Questi additivi sono integrati nel processo di produzione prima della formatura finale e della pressatura a caldo. Il loro valore commerciale risiede nell'integrazione del processo, nella produzione scalabile e nella ridotta dipendenza dal trattamento superficiale secondario.
Al contrario, Sistemi barriera esterni si riferisce a strutture barriera aggiunte all'articolo in fibra stampata dopo o a livello della superficie del substrato principale. In questa guida, i sistemi barriera esterni includono due sottocategorie distinte: Laminazione con film e Sistemi di rivestimento superficiale. Queste vie possono migliorare le prestazioni barriera in determinate applicazioni, ma non devono essere confuse con la tecnologia additiva interna.
3.4. Laminazione e rivestimento non sono termini intercambiabili
Laminazione si riferisce a uno strato di film barriera distinto che viene incollato o laminato sul substrato di fibra. La logica tecnica si basa su uno strato di materiale separato che crea una barriera fisica. Tempo SO (min), al contrario, si riferisce a uno strato barriera applicato in superficie formato da materiali di rivestimento liquidi, acquosi, a base biologica o simili che vengono applicati, asciugati e fissati sulla superficie del substrato. Entrambi appartengono ai sistemi barriera esterni, ma differiscono per struttura, flusso di processo, profilo dei difetti e interpretazione normativa. Per la scrittura tecnica e la revisione dell'approvvigionamento, non dovrebbero mai essere trattati come linguaggio intercambiabile.
3.5. La resistenza al grasso è un risultato prestazionale specifico per l'applicazione
"Resistenza al grasso” non deve essere letta come una proprietà universale sì o no. Negli imballaggi in fibra stampata, la resistenza al grasso dipende dal sistema alimentare effettivo, dalla temperatura di contatto, dal tempo di mantenimento, dalla condizione di riempimento, dal design della struttura, dallo spessore della parete e dalla consistenza della produzione. Un prodotto che funziona bene per alimenti freddi o a temperatura ambiente può fallire con olio caldo, salse calde o cicli di consegna lunghi. Questo è il motivo per cui l'articolo distingue successivamente tra sistemi additivi interni a bassa temperatura e sistemi additivi interni ad alte prestazioni invece di trattare tutti gli additivi PFAS-Free come un'unica categoria.
3.6. Questo articolo non presuppone che una via sia sempre corretta
Questa guida non presuppone che ogni soluzione barriera esterna sia automaticamente inferiore, né che ogni sistema additivo interno sia automaticamente conforme o ad alte prestazioni. Lo scopo di questo white paper è più ristretto e più pratico: definire correttamente le vie tecniche, confrontarle in condizioni di approvvigionamento e aiutare gli acquirenti a decidere quale via sia commercialmente, operativamente e normativamente difendibile per una data applicazione.
4. Baseline normativa 2026 — Cosa devono effettivamente rispettare gli acquirenti
Per gli acquirenti di
stoviglie in canna da zucchero PFAS-Free
la revisione normativa del 2026 non può essere ridotta a un singolo certificato o a una dichiarazione generale del fornitore. La base di conformità è ora definita da una combinazione di soglie PFAS specifiche del mercato, requisiti di documentazione per il contatto alimentare, e dalla crescente attenzione alle strutture barriera utilizzate negli imballaggi alimentari a base di fibre.
In termini pratici di approvvigionamento, gli acquirenti devono valutare non solo se un prodotto è promosso come PFAS-Free, ma anche cosa è stato testato, quale metodo analitico è stato utilizzato, quale prodotto o SKU copre l'evidenza, e se la struttura barriera crea ulteriori considerazioni di conformità o circolarità. Per gli imballaggi per il foodservice in fibra stampata, la conformità normativa e la tecnologia di resistenza al grasso non possono più essere valutate come argomenti completamente separati.
Questo è particolarmente rilevante per le stoviglie in canna da zucchero perché gli acquirenti spesso si aspettano che lo stesso imballaggio offra più risultati contemporaneamente: resistenza al grasso, resistenza all'umidità, prestazioni al calore, idoneità al contatto alimentare, compostabilità dove applicabile, e una catena di evidenze PFAS difendibile. La decisione di approvvigionamento più solida non è quindi semplicemente il prodotto con la migliore affermazione di barriera, ma la struttura le cui prestazioni, progettazione dei materiali, evidenze di test e documentazione per il mercato di destinazione possono essere esaminate insieme.
4.1 Unione Europea: PPWR è ora il principale punto di riferimento per il 2026

Per gli imballaggi a contatto con alimenti immessi sul mercato UE, il
Regolamento sugli imballaggi e i rifiuti di imballaggio (PPWR)
ora fornisce il riferimento normativo più importante per la revisione PFAS. Dal 12 agosto 2026, gli imballaggi a contatto con alimenti non devono essere immessi sul mercato UE quando le concentrazioni di PFAS sono uguali o superiori ai limiti stabiliti nell'articolo 5(5).
| Requisito PPWR PFAS UE | Limite | Contesto analitico |
|---|---|---|
| Qualsiasi singolo PFAS | 25 ppb | Misurato mediante analisi mirata di PFAS. I PFAS polimerici sono esclusi dalla quantificazione per questo limite. |
| Somma dei PFAS mirati | 250 ppb | Misurata come somma dell'analisi mirata di PFAS, dove applicabile con degradazione preliminare dei precursori. I PFAS polimerici sono esclusi dalla quantificazione per questo limite. |
| PFAS inclusi i PFAS polimerici | 50 ppm | Include PFAS polimerici. Quando il Fluoro Totale supera 50 mg/kg, possono essere richieste ulteriori evidenze per distinguere il fluoro associato a PFAS dal fluoro non-PFAS per la documentazione tecnica. |
Questi tre limiti non devono essere trattati come numeri intercambiabili. Le 25 ppb e 250 ppb soglie si riferiscono all'analisi mirata di PFAS, mentre il 50 ppm requisito riguarda PFAS inclusi i PFAS polimerici. Lo screening del Fluoro Totale fornisce un altro livello analitico e non deve essere confrontato direttamente con i limiti mirati di PFAS come se fosse misurato lo stesso parametro.
Per gli acquirenti, la conseguenza pratica è che una dichiarazione generica “PFAS-Free” non è più sufficiente per un progetto UE sensibile alla conformità. Il fornitore dovrebbe essere in grado di identificare il prodotto in esame, spiegare il metodo analitico e il limite di rilevazione, e collegare le evidenze disponibili al sistema di materiali effettivo e alla documentazione tecnica.
PPWR è un regolamento UE emanato dalle istituzioni europee. Bioleader® non definisce i requisiti normativi. Per i progetti di approvvigionamento UE, Bioleader® può supportare gli acquirenti organizzando le specifiche di prodotto disponibili, le dichiarazioni, i rapporti di prova e la documentazione di supporto per lo SKU e la specifica selezionati.
4.2 Aggiornamento PPWR 2026: Come la Commissione Europea Raccomanda lo Screening di PFAS
Uno sviluppo importante del 2026 è l'ulteriore orientamento della Commissione Europea sull'attuazione dei requisiti PFAS nell'articolo 5(5). Per i team di approvvigionamento, questo orientamento è utile perché spiega come i limiti statutari di PFAS possono essere affrontati attraverso un processo analitico a fasi piuttosto che trattare ogni misurazione di fluoro o PFAS come lo stesso test.
L'attuale approccio di applicazione raccomandato dalla Commissione inizia con lo screening del Fluoro Totale (TF). Se il risultato del Fluoro Totale è inferiore a 50 mg/kg, il campione potrebbe essere considerato conforme al primo passo di screening. Quando il risultato del Fluoro Totale supera questo livello, possono essere utilizzate indagini aggiuntive per determinare se il fluoro proviene da fonti organiche o inorganiche e se è necessaria un'ulteriore analisi specifica per PFAS.
Fluoro Totale inferiore a 50 mg/kg può servire come risultato di screening di primo livello secondo l'attuale approccio di applicazione raccomandato dalla Commissione europea. Questo livello di screening non è la stessa misurazione analitica del PPWR 25 ppb e 250 ppb limiti mirati di PFAS.
Quando è necessaria un'indagine più approfondita, il lavoro analitico può distinguere il fluoro organico da quello inorganico e può procedere all'analisi mirata di PFAS o all'analisi focalizzata sui precursori a seconda delle circostanze. La Commissione osserva inoltre che, sulla base delle evidenze attualmente disponibili, i campioni conformi al primo passo di screening del Fluoro Totale erano anche conformi nei passaggi di test successivi.
| Fase di verifica | Cosa esamina | Interpretazione dell'acquirente |
|---|---|---|
| Passo 1 — Fluoro Totale | Fluoro complessivo nel campione testato | Un risultato TF inferiore a 50 mg/kg potrebbe essere considerato conforme secondo l'attuale approccio di screening di primo livello raccomandato dalla Commissione. |
| Ulteriore caratterizzazione del fluoro | Aiuta a distinguere le fonti di fluoro organiche e inorganiche quando è necessaria un'indagine aggiuntiva | Utile quando il Fluoro Totale supera il livello di screening di primo livello o la fonte del fluoro richiede chiarimenti. |
| Analisi mirata / dei precursori | PFAS specificati e, dove applicabile, PFAS correlati ai precursori | Utilizzata quando è necessaria una verifica più dettagliata rispetto ai requisiti mirati di PFAS di 25 ppb e 250 ppb. |
Questo aggiornamento è particolarmente importante per gli acquirenti che confrontano le tecnologie di resistenza al grasso. Un additivo interno più forte, un rivestimento o un sistema barriera laminato non dovrebbe essere selezionato solo perché offre prestazioni migliori contro l'olio. La tecnologia selezionata dovrebbe anche supportare una chiara storia di formulazione, idonee evidenze PFAS, controllo stabile della produzione e documentazione per il mercato di destinazione.
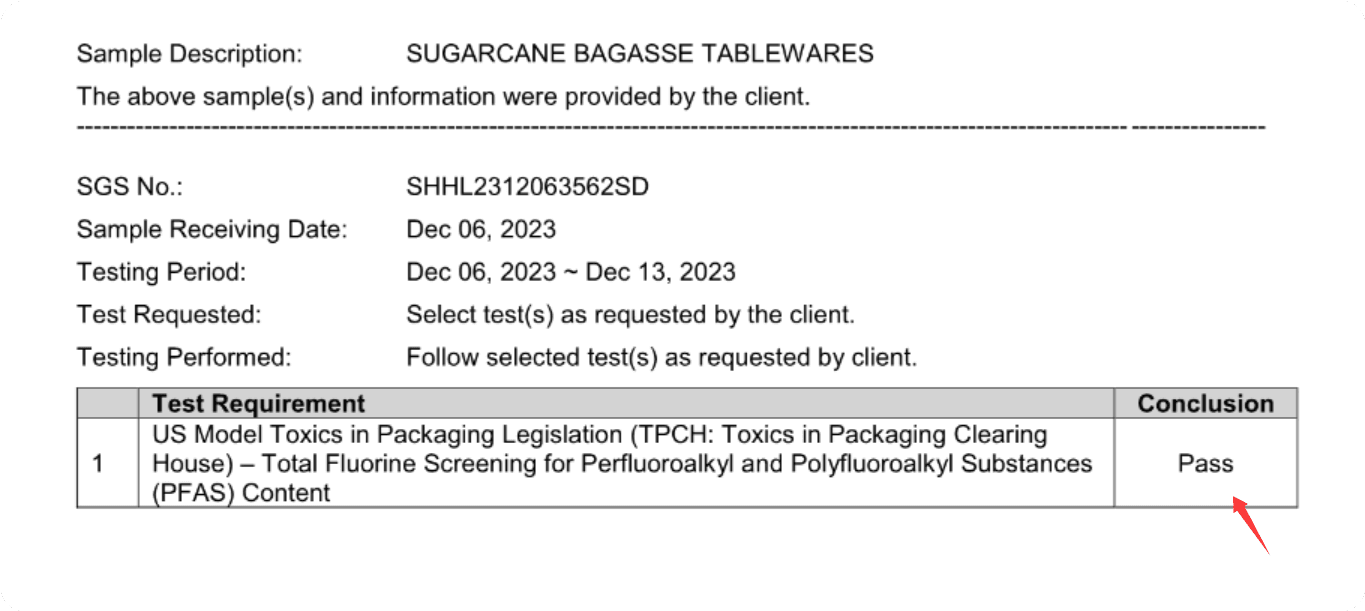
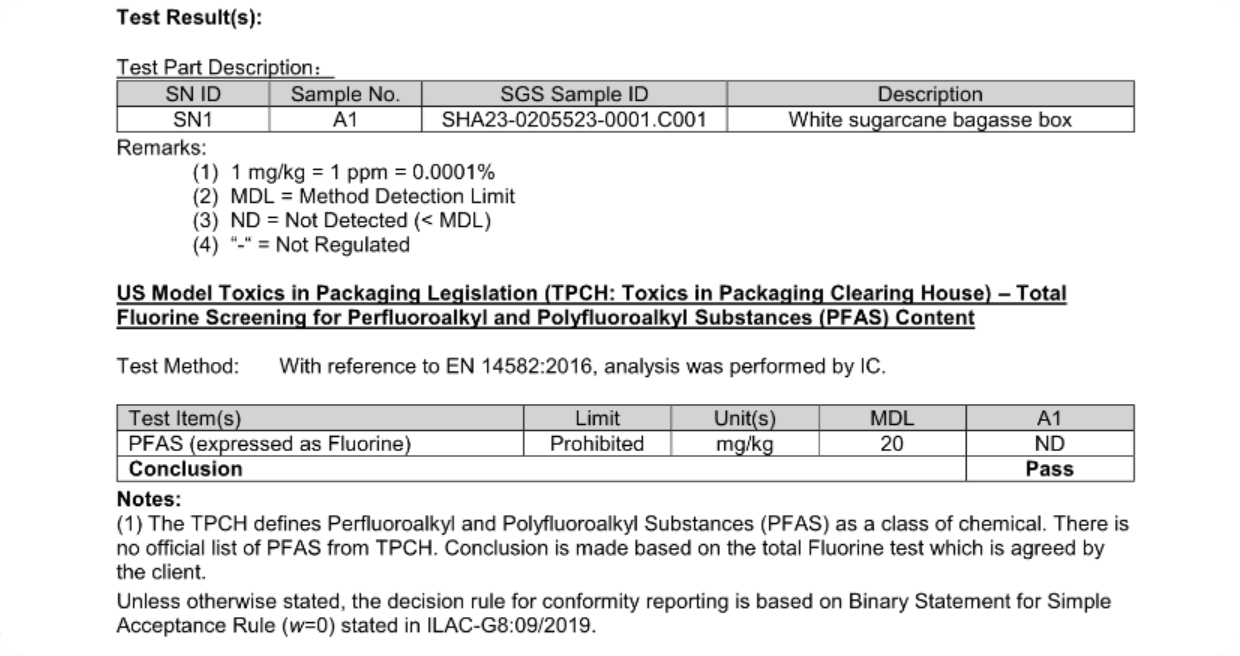
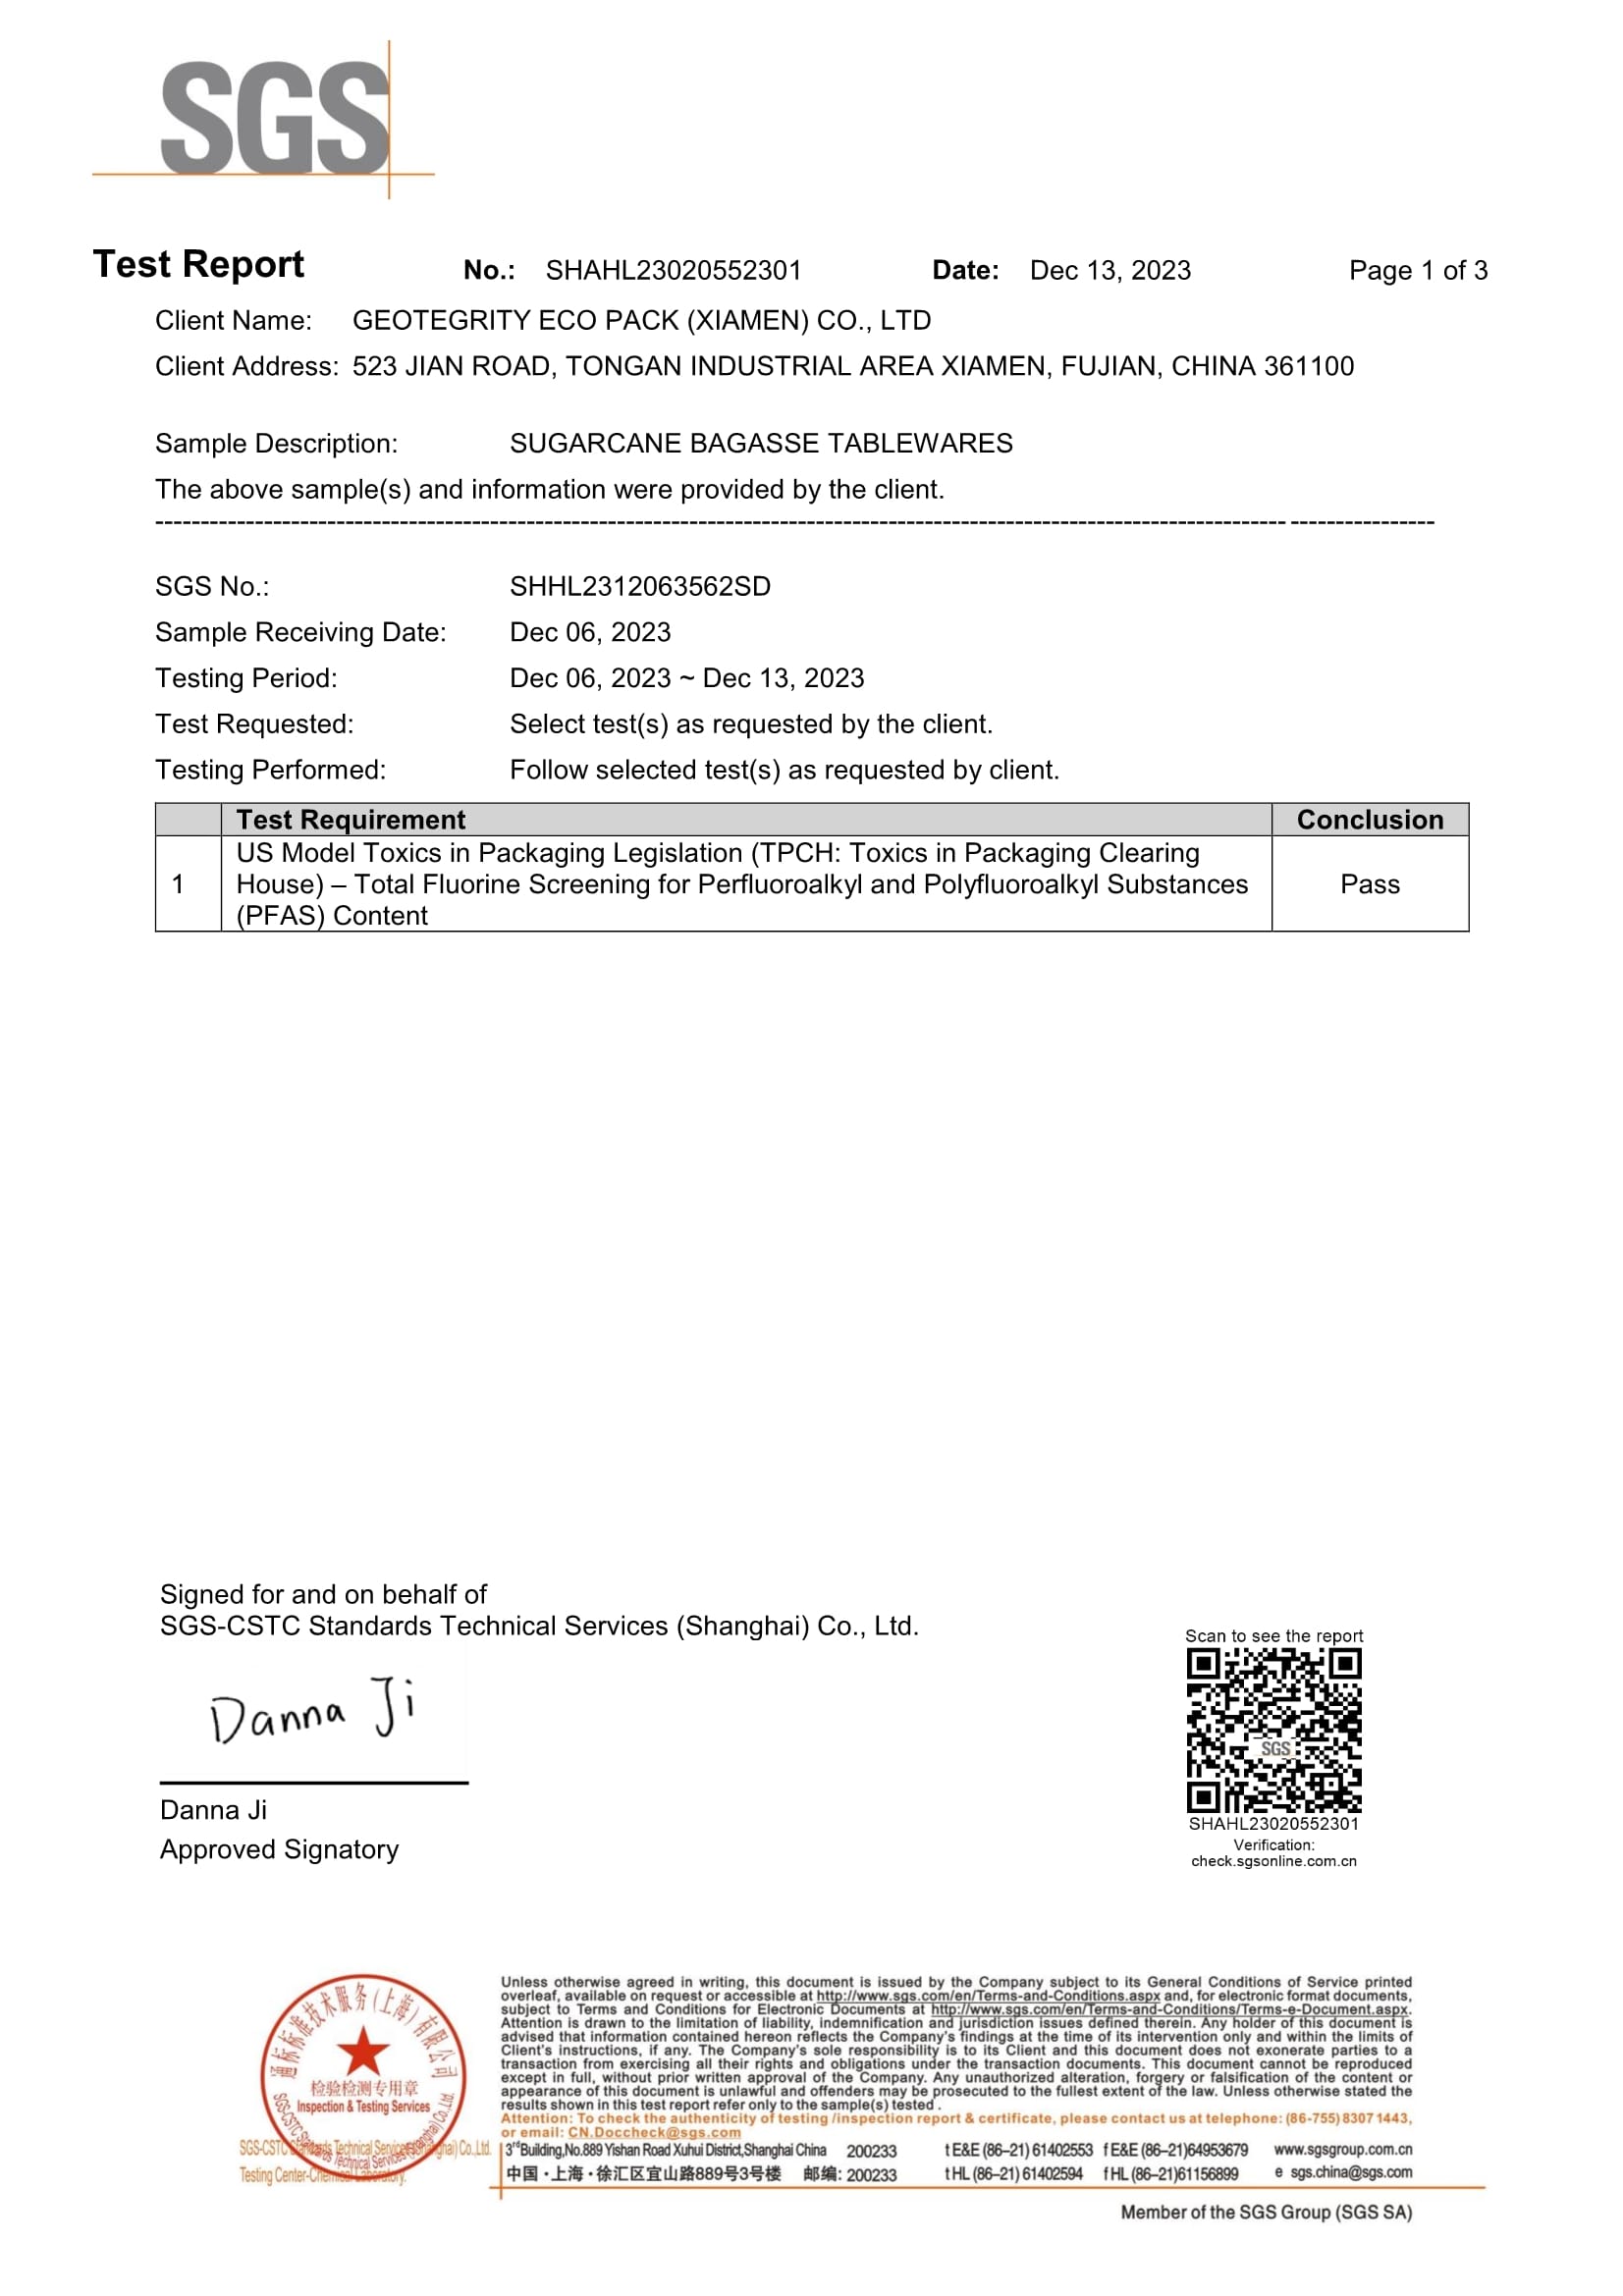
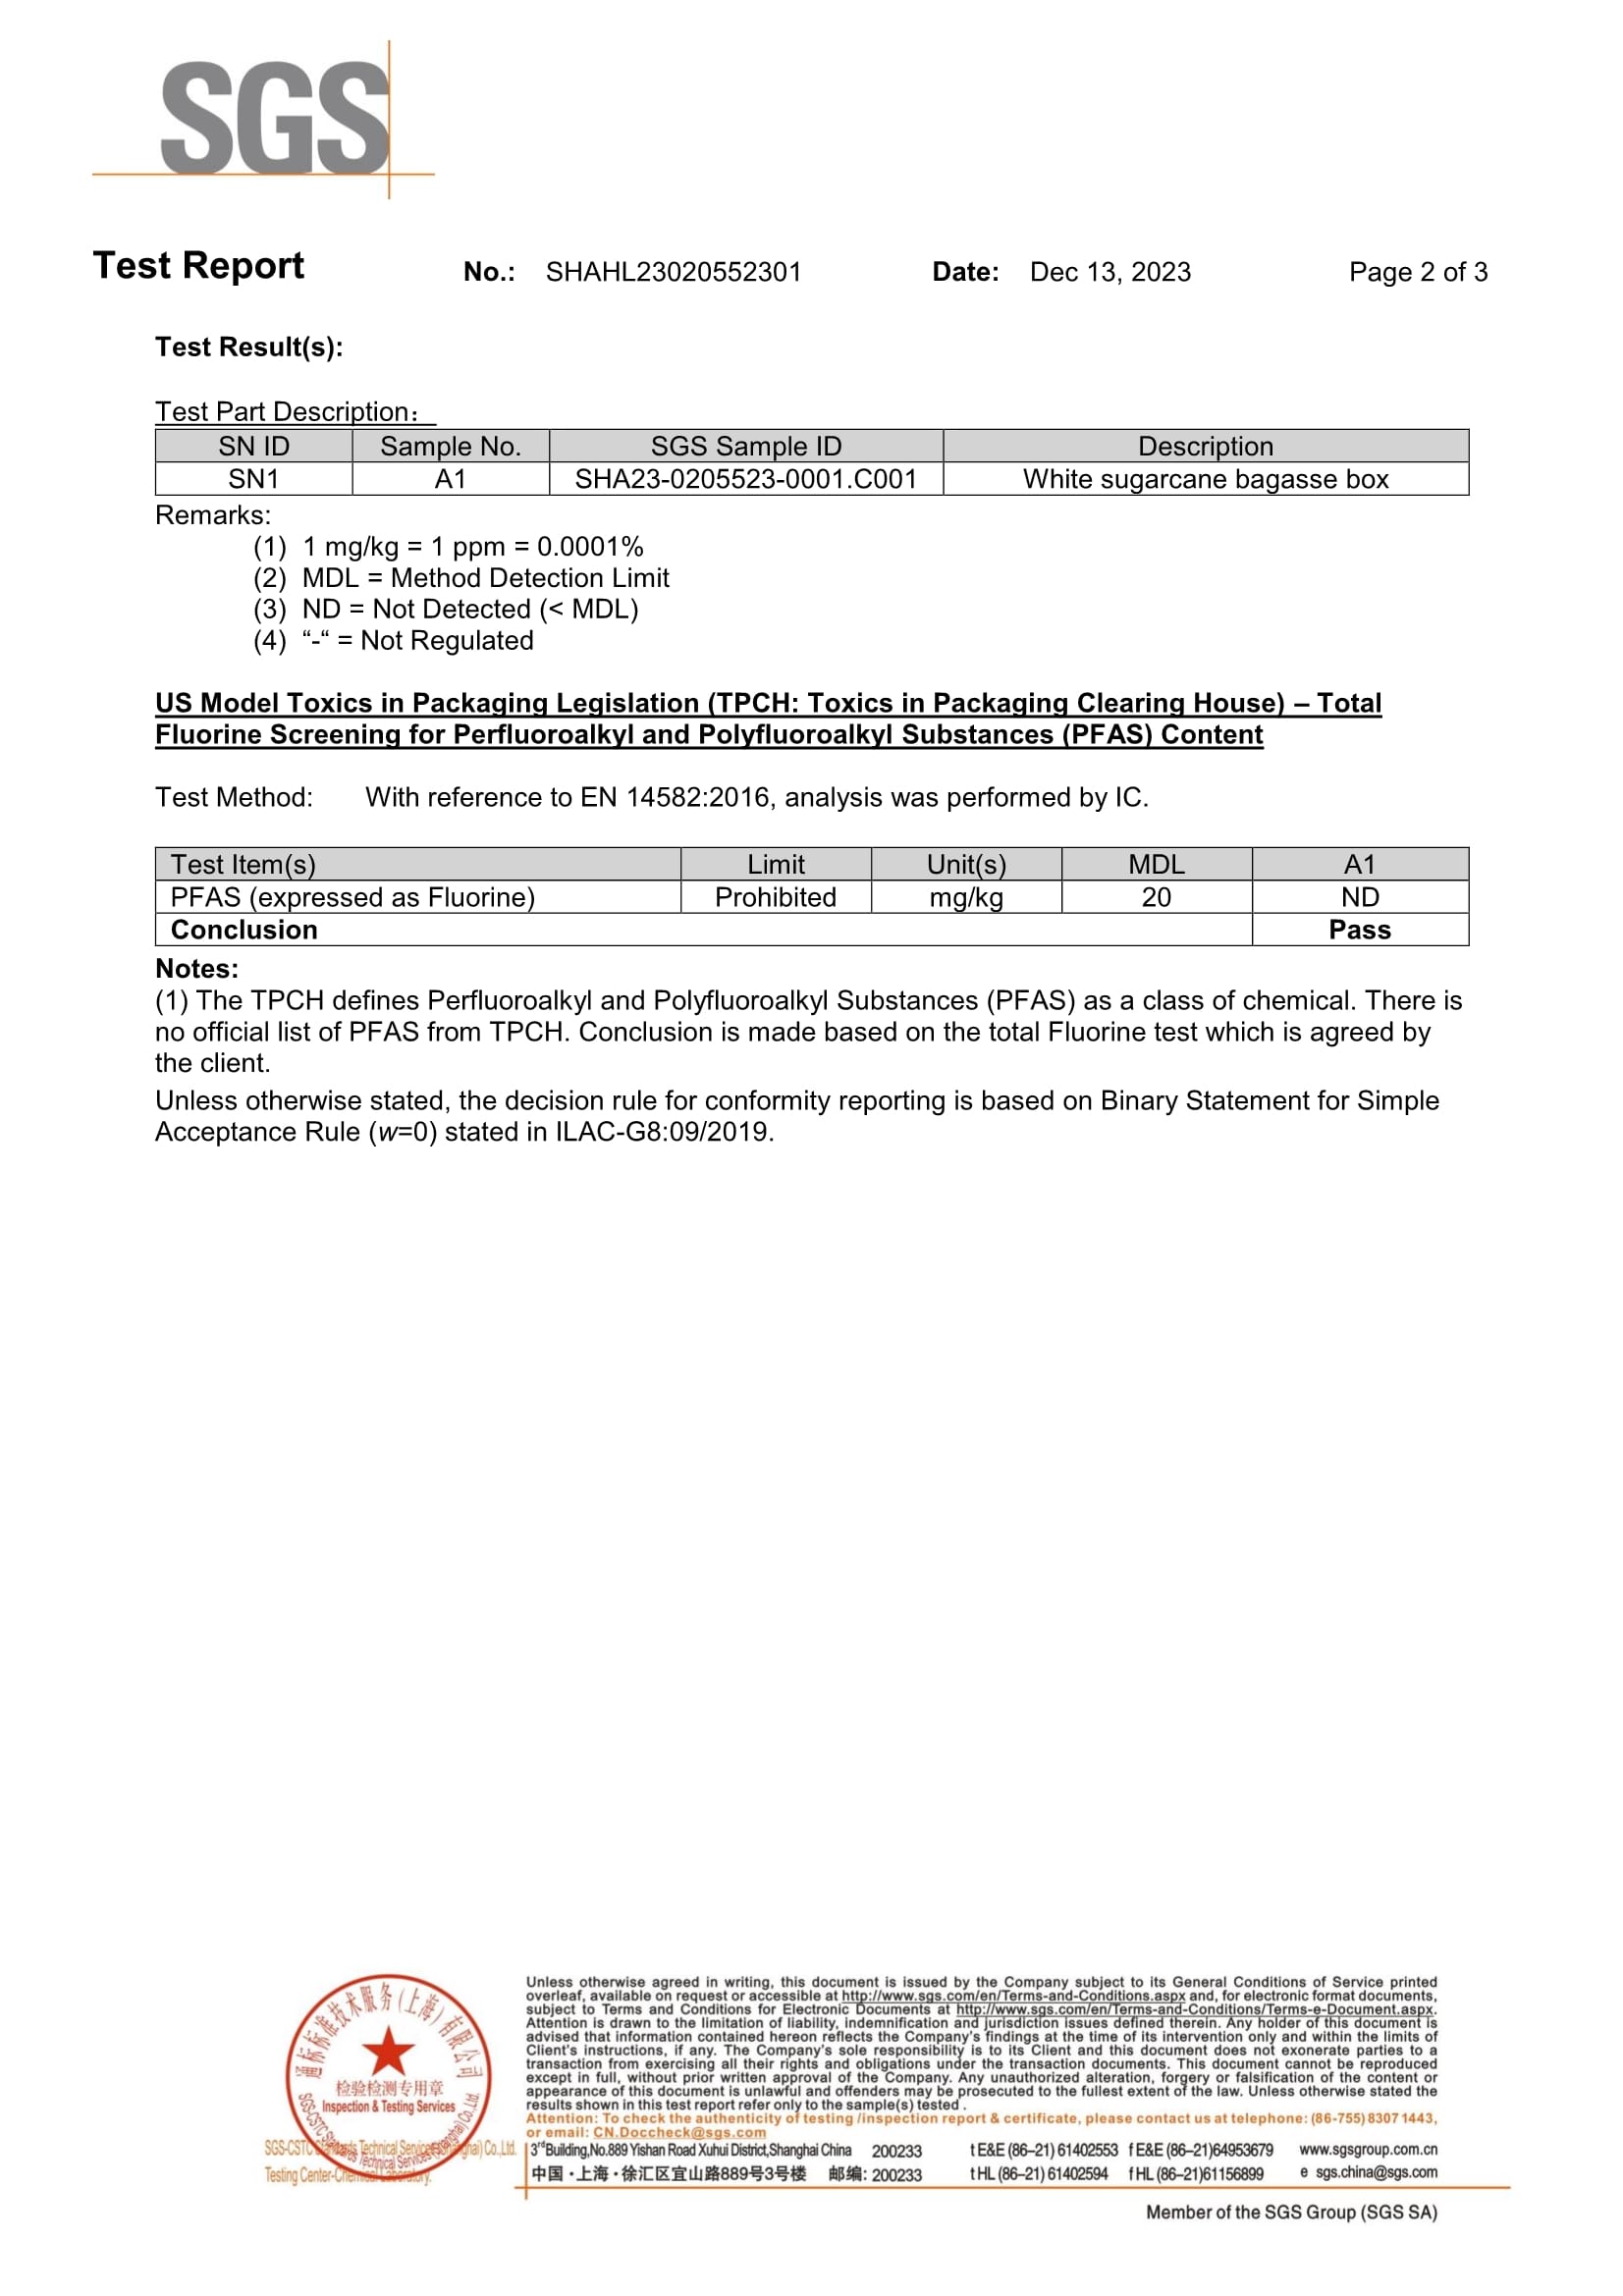
Un rapporto SGS pubblicato per un contenitore bianco in bagassa di canna da zucchero campione testato Fluoro totale ND (<20 mg/kg) utilizzando un metodo con riferimento a EN 14582:2016 e analisi mediante IC. Questo risultato è al di sotto dell'attuale limite della Commissione Europea livello di screening del Fluoro Totale Step-1 di 50 mg/kg. Il risultato fornisce evidenze di supporto per il campione testato e non deve essere interpretato come copertura automatica di ogni SKU Bioleader®, formulazione, sistema barriera o lotto di produzione.
Per una verifica pratica dell'approvvigionamento nell'UE, gli acquirenti possono utilizzare il
Checklist per imballaggi per il foodservice 2026 senza PPWR
di Bioleader® per rivedere i requisiti di prodotto, test e documentazione prima dell'approvazione commerciale.
Per una spiegazione più dettagliata dell'approccio di implementazione della Commissione, vedere
Guida UE PPWR 2026 per gli imballaggi per il foodservice
che copre i requisiti PFAS, la documentazione tecnica, le responsabilità del produttore e la revisione dell'importatore.
Gli acquirenti che valutano prodotti reali in fibra stampata possono anche rivedere la
pagina di conformità e prodotto di Stoviglie Compostabili PFAS-Free
per categorie di prodotto, evidenze di supporto SGS, documentazione di compostabilità e guida all'approvvigionamento.
Gli acquirenti non dovrebbero scegliere un additivo interno, un rivestimento o un sistema barriera laminato solo perché offre una resistenza al grasso più forte. La via preferita dovrebbe anche supportare una chiara catena di evidenze PFAS, verifica specifica del prodotto, formulazione controllata, produzione ripetibile e documentazione appropriata per il mercato di destinazione. Una barriera tecnicamente più forte non è automaticamente la via di approvvigionamento a minor rischio se crea una struttura di conformità o materiale più complessa.
4.3 Perché le Strutture in Fibra Laminata o Rivestita Richiedono una Revisione Più Approfondita in Europa
Nel contesto normativo europeo, gli acquirenti devono distinguere attentamente tra articoli in fibra stampata che rimangono prevalentemente a base di fibra e quelli che si affidano a strati barriera aggiuntivi contenenti plastica o a base polimerica. L'aspetto di carta o fibra da solo non determina come l'intera struttura dell'imballaggio sarà trattata ai sensi delle pertinenti norme su imballaggio, plastica monouso, riciclo o fine vita.
Ciò non significa che ogni struttura laminata o rivestita sia automaticamente non conforme. Significa che i sistemi barriera esterni possono creare ulteriori questioni di interpretazione e documentazione, in particolare quando un acquirente vuole anche fare affermazioni relative alla riduzione della plastica, riciclabilità, ripulpabilità, compostabilità o imballaggio semplificato a base di fibra.
Anche la distinzione tra diversi sistemi esterni è importante. Una struttura laminata con film introduce uno strato di materiale distinto, mentre un rivestimento superficiale può utilizzare una formulazione barriera acquosa, polimerica, biobased o altra. Nessuno dei due dovrebbe essere descritto come automaticamente riciclabile, compostabile, senza plastica o PFAS-free senza rivedere la formulazione effettiva e le evidenze di supporto.
Per questo motivo, i prodotti in fibra stampata laminati e rivestiti non dovrebbero essere valutati solo sulle prestazioni immediate di barriera al grasso. Gli acquirenti dovrebbero anche considerare se la struttura crea requisiti aggiuntivi di riciclo, compostabilità, documentazione tecnica o posizionamento di mercato nella destinazione prevista.
I limiti PPWR PFAS si applicano agli imballaggi a contatto con gli alimenti indipendentemente dal fatto che la resistenza al grasso sia ottenuta tramite additivo interno, rivestimento superficiale o barriera laminata. La via tecnologica non sostituisce la verifica PFAS specifica del prodotto.
4.4 Nord America: Logica di Certificazione, Restrizioni Statali e Azioni FDA
In Nord America, il quadro di conformità PFAS differisce dall'UE perché non esiste un'unica regolamentazione sugli imballaggi alimentari equivalente all'Articolo 5(5) del PPWR. Invece, gli acquirenti potrebbero dover considerare una combinazione di restrizioni a livello statale, requisiti di certificazione, specifiche del cliente e azioni federali sul contatto alimentare.
Per i prodotti per il servizio alimentare compostabili, BPI fornisce un importante quadro di certificazione. La sua politica sui prodotti chimici fluorurati richiede la revisione della formulazione pertinente, documentazione di supporto, test da parte di un laboratorio approvato BPI entro il requisito applicabile di Fluoro Organico Totale e una dichiarazione del produttore che conferma che non sono presenti sostanze chimiche fluorurate aggiunte intenzionalmente.
Questo quadro di certificazione non deve essere confuso con i limiti PPWR dell'UE. La certificazione BPI e la conformità PPWR dell'UE utilizzano quadri di certificazione e normativi diversi e dovrebbero essere valutati indipendentemente. Un prodotto che porta una certificazione non dovrebbe essere automaticamente descritto come soddisfacente ogni requisito PFAS in ogni mercato di destinazione.
La regolamentazione a livello statale aggiunge un altro livello di responsabilità. Lo Stato di Washington, ad esempio, richiede certificati di conformità per le categorie di imballaggi alimentari interessate. Questo sposta la conformità PFAS oltre la terminologia di marketing e nella documentazione verificabile della catena di approvvigionamento. Gli acquirenti che lavorano con
imballaggi in fibra modellata
dovrebbero quindi aspettarsi registri tracciabili che corrispondano al tipo di prodotto effettivo.
A livello federale, l'azione FDA ha ulteriormente rafforzato la transizione degli Stati Uniti lontano dalla chimica di impermeabilizzazione al grasso basata su PFAS negli imballaggi alimentari di carta e cartone. Le restanti notifiche di contatto alimentare per l'impermeabilizzazione al grasso PFAS pertinenti hanno cessato di essere efficaci nel 2025, rafforzando il più ampio spostamento del mercato lontano da PFAS aggiunto intenzionalmente in questa applicazione.
Per i professionisti degli acquisti, il messaggio più ampio è che la conversione PFAS-free è già incorporata nella direzione del mercato nordamericano degli imballaggi alimentari. Gli acquirenti dovrebbero comunque identificare lo stato esatto, il requisito di certificazione, la categoria di prodotto e la specifica del cliente prima di applicare una conclusione di conformità a più giurisdizioni.
4.5 Cosa Significa per gli Acquirenti di Stoviglie in Bagassa PFAS-Free
 |  |
La conseguenza per gli acquisti è semplice. Gli acquirenti non dovrebbero approvare stoviglie in bagassa PFAS-Free solo sulla base di un logo, una dichiarazione generica del fornitore o un test su campione una tantum. La baseline di approvvigionamento 2026 richiede una revisione più strutturata che colleghi requisito di mercato, evidenza analitica, identità SKU, tecnologia barriera ed esecuzione in fabbrica.
- Identificare il mercato di destinazione e il requisito PFAS applicabile.
- Confermare lo SKU esatto, il materiale, il colore e la struttura barriera acquistati.
- Determinare se l'evidenza disponibile è Fluoro Totale, Fluoro Organico Totale, analisi mirata PFAS, documentazione di certificazione o un'altra forma di evidenza.
- Rivedere il metodo analitico, il limite di rilevazione, la data del test e la descrizione del campione.
- Confermare se il rapporto copre effettivamente il prodotto citato o la formulazione pertinente.
- Distinguere la conformità PFAS dai test di prestazione della resistenza al grasso.
- Rivedere se un rivestimento esterno o una laminazione crea considerazioni aggiuntive di riciclo, compostabilità o struttura del materiale.
- Confermare come vengono controllate le modifiche alla formulazione e i lotti di produzione ripetuti.
Il punto chiave di questa guida all'approvvigionamento è che la conformità normativa e la tecnologia di resistenza al grasso non possono più essere esaminate separatamente. Un sistema additivo interno può offrire un'integrazione di processo più semplice, ma richiede comunque un'adeguata evidenza PFAS e una validazione applicativa. Un rivestimento esterno o una barriera laminata può offrire prestazioni superiori in applicazioni difficili, ma può anche introdurre ulteriori questioni relative a materiali, circolarità e documentazione.
Per le stoviglie in bagassa PFAS-Free, la decisione di approvvigionamento più difendibile è quindi quella che allinea linguaggio delle dichiarazioni, ambito dei test, struttura del prodotto, le prestazioni reali nel settore della ristorazione, e destinazione di mercato all'interno di una logica di approvazione. Questa base normativa fornisce le fondamenta per confrontare i sistemi additivi interni PFAS-Free e le tecnologie di barriera esterne nelle sezioni seguenti.
5. Perché la resistenza al grasso nella fibra stampata è un problema di processo, non uno slogan
Negli imballaggi per servizio alimentare in fibra stampata, la resistenza al grasso è spesso discussa come se fosse una semplice caratteristica del prodotto. In realtà, è un risultato di prestazioni controllato dal processo. Un ciotola in canna da zucchero, vassoio o contenitore a conchiglia non diventa commercialmente affidabile solo perché etichettato PFAS-Free, compostabile o stampato da fibra vegetale. Ciò che determina le prestazioni nel mondo reale è se l'intero sistema di produzione può creare una struttura di fibra che rimane stabile quando esposta a olio, calore, umidità, pressione e tempo.
Questa distinzione è fondamentale per gli acquirenti perché la fibra stampata non si guasta nello stesso modo in cui si guastano gli imballaggi in plastica o film. Nelle stoviglie in canna da zucchero, la migrazione del grasso è solitamente legata a porosità della fibra, punti deboli locali, densità strutturale e consistenza della lavorazione. Un prodotto può apparire visivamente accettabile al primo riempimento, ma sviluppare comunque ombreggiatura di olio sul retro, trasudazione dal bordo, ammorbidimento locale o penetrazione del pannello inferiore dopo diversi minuti di contatto con cibo caldo. Per questo motivo, la resistenza al grasso non dovrebbe mai essere valutata solo dall'aspetto al momento dell'uso. Deve essere valutata in condizioni applicative definite.
5.1 La struttura della fibra è il punto di partenza, non la risposta finale

La bagassa di canna da zucchero è un substrato di fibra stampata forte e commercialmente attraente, ma non è naturalmente un materiale ad alta barriera. Come altre strutture in fibra vegetale, contiene una rete di pori, intersezioni di fibre e regioni a densità variabile create durante la formatura, la disidratazione e la pressatura a caldo. Queste caratteristiche strutturali sono esattamente ciò che rende il prodotto leggero, compostabile e producibile su larga scala. Sono anche la ragione per cui può verificarsi una penetrazione incontrollata di olio e umidità se la progettazione della barriera è debole o le condizioni di produzione sono instabili.
Questo è il motivo per cui un articolo in fibra stampata PFAS-Free non dovrebbe mai essere giudicato solo dall'identità del materiale. “Bagassa” non è una garanzia di prestazioni di per sé. Due prodotti realizzati con la stessa fibra di base possono comportarsi in modo molto diverso a seconda del sistema additivo, del design dello stampo, dello spessore della parete, delle condizioni di pressatura, dell'efficienza di disidratazione e della consistenza post-formatura. Nell'approvvigionamento commerciale, la vera questione tecnica non è se il substrato sia sostenibile. È se la struttura finita è progettata e prodotta per sopravvivere al carico di contatto alimentare previsto.
5.2 Il guasto del grasso è di solito un evento strutturale prima di diventare un reclamo visibile
Molti acquirenti valutano la resistenza al grasso solo dopo che appare un problema di perdita visibile. È troppo tardi. In pratica, il guasto della fibra stampata spesso inizia come una debolezza strutturale molto prima che diventi un reclamo evidente del cliente. L'olio può muoversi attraverso regioni a densità inferiore, transizioni di bordo, geometria degli angoli, bordi di tenuta o aree stressate create durante l'impilamento e il trasporto. Quando un prodotto mostra macchie chiare o perdite, il sistema barriera sottostante ha spesso sottoperformato per qualche tempo.
Questo è anche il motivo per cui le prestazioni del solo pannello centrale non sono sufficienti. Il fondo di una ciotola può apparire stabile in un test statico da banco, mentre l'area del bordo, la transizione della parete laterale o il bordo dello scomparto diventano il vero punto di guasto durante l'uso reale da asporto. Gli acquirenti dovrebbero quindi trattare la resistenza al grasso come una questione di prestazioni dell'intera struttura, non come una dichiarazione di laboratorio su superficie piana.
5.3 Calore, carico di olio e tempo di mantenimento sono variabili diverse e non dovrebbero essere mescolate
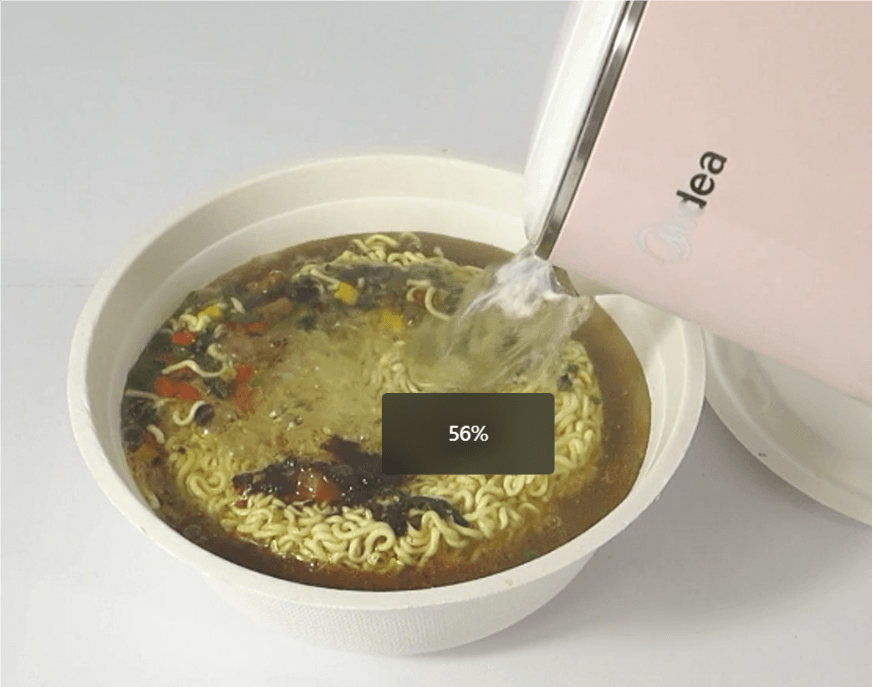 | 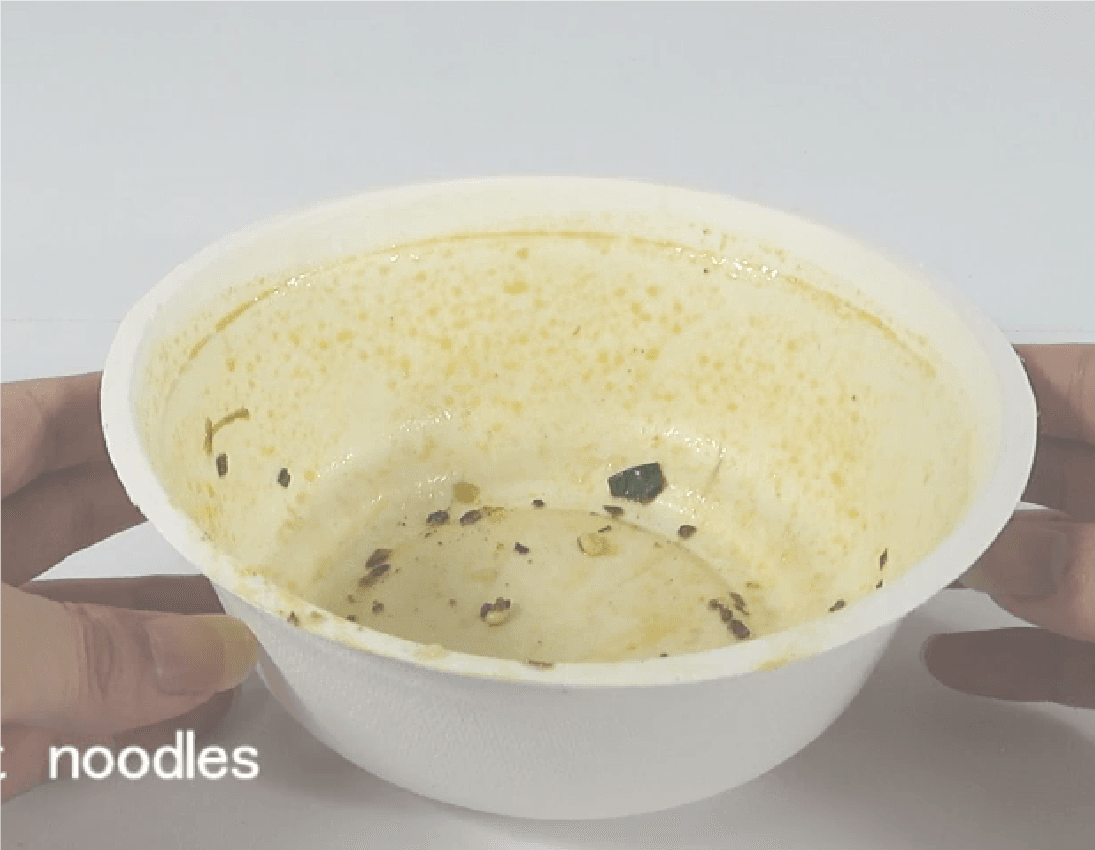 |
Uno degli errori di approvvigionamento più comuni è descrivere un'applicazione alimentare in modo troppo ampio. “Cibo caldo” non è un metodo di test. Un imballaggio in fibra stampata riempito con riso caldo si comporta in modo molto diverso da uno che contiene pollo fritto, curry, noodles oleosi o zuppa con uno strato superficiale ricco di grassi. La temperatura conta, ma la temperatura da sola non spiega le prestazioni. Il carico di olio, la durata del contatto e la geometria del prodotto sono ugualmente importanti.
Questo è il motivo per cui un prodotto PFAS-Free che funziona bene per un contatto breve con cibo caldo può ancora fallire in cicli di consegna più lunghi, concentrazioni di grasso più elevate o ritenzione di calore ripetuta. È anche il motivo per cui i sistemi additivi interni a bassa temperatura e i sistemi additivi interni ad alte prestazioni non dovrebbero essere raggruppati come se servissero la stessa gamma di applicazioni. La differenza tra loro non è solo un livello di marketing. È una differenza nelle condizioni d'uso previste e nella capacità di processo.
| Variabile | Perché è importante | Errore tipico dell'acquirente |
|---|---|---|
| Temperatura del cibo | Una temperatura più elevata può accelerare l'ammorbidimento delle fibre, la migrazione dell'umidità e lo stress della barriera. | Trattare tutto il “cibo caldo” come una condizione unica. |
| Carico di olio | Gli alimenti ricchi di grassi creano una sfida di penetrazione diversa rispetto agli alimenti secchi o a basso contenuto di grassi. | Supporre che riso caldo e noodles oleosi richiedano lo stesso livello di barriera. |
| Tempo di mantenimento | Una durata di contatto più lunga aumenta il rischio di macchie sul retro, fuoriuscite e indebolimento strutturale. | Approvare un campione basandosi solo su test di contatto brevi. |
| Geometria del prodotto | Angoli, bordi, transizioni delle pareti laterali e bordi dei scomparti sono spesso i primi punti di cedimento. | Valutare solo il pannello centrale o l'area del fondo piatto. |
| Spessore della parete | Le aree a parete sottile sono più sensibili alla variazione di porosità e alla penetrazione del grasso. | Ridurre il peso senza rivalidare le prestazioni barriera. |
| Consistenza del processo | Una resistenza al grasso stabile dipende da condizioni ripetibili di formatura, disidratazione e pressatura a caldo. | Giudicare le prestazioni basandosi solo su un singolo lotto di campioni. |
Tabella 2. Variabili chiave che influenzano la resistenza al grasso negli imballaggi in fibra stampata
5.4 Condensa, umidità e grasso non sono lo stesso tipo di cedimento
Un'altra fonte comune di confusione è l'errata interpretazione degli effetti legati all'umidità. Negli imballaggi in fibra stampata, la condensa e la penetrazione del grasso non sono eventi identici. Un prodotto riempito a caldo può generare umidità visibile o superficie umida a causa della migrazione del vapore e della differenza di temperatura, specialmente durante l'uso takeaway con coperchio. Questo non significa automaticamente che il sistema di resistenza al grasso abbia fallito. La domanda più importante è se vi sia un'effettiva penetrazione dell'olio, un ammorbidimento delle fibre, un indebolimento strutturale o macchie persistenti sul retro legate alla migrazione dei grassi.
Per una valutazione seria del prodotto, gli acquirenti dovrebbero separare almeno tre condizioni: esposizione a umidità calda, esposizione a olio caldo, e stress combinato calore-grasso-tempo di mantenimento. Un fornitore che non sa distinguere queste condizioni nei test o nelle raccomandazioni di prodotto difficilmente fornirà indicazioni affidabili senza PFAS per un uso reale nel foodservice.
5.5 La resistenza al grasso nel 2026 è una questione di disciplina di fabbrica
Entro il 2026, il mercato non chiede più solo se un prodotto in fibra stampata senza PFAS possa superare un test isolato su campione. La domanda più importante è se le stesse prestazioni possano essere mantenute nella produzione commerciale, su più SKU e in lotti di esportazione ripetuti. Ecco perché la resistenza al grasso dovrebbe essere trattata come una questione di disciplina produttiva. La chimica degli additivi conta, ma anche la preparazione della pasta, il controllo del dosaggio, la stabilità della formatura, la temperatura dello stampo, il tempo di permanenza, la variazione dello spessore della parete e la disciplina del controllo qualità.
Dal punto di vista dell'approvvigionamento, è qui che molti fornitori iniziano a distinguersi. Alcuni possono produrre un campione di laboratorio accettabile. Pochi riescono a mantenere prestazioni ripetibili quando la velocità di produzione aumenta, la quantità di cartoni cresce e più formati di prodotto vengono realizzati in parallelo. Per gli acquirenti, il vero rischio di acquisto è raramente il primo campione. È l'incoerenza su scala commerciale.
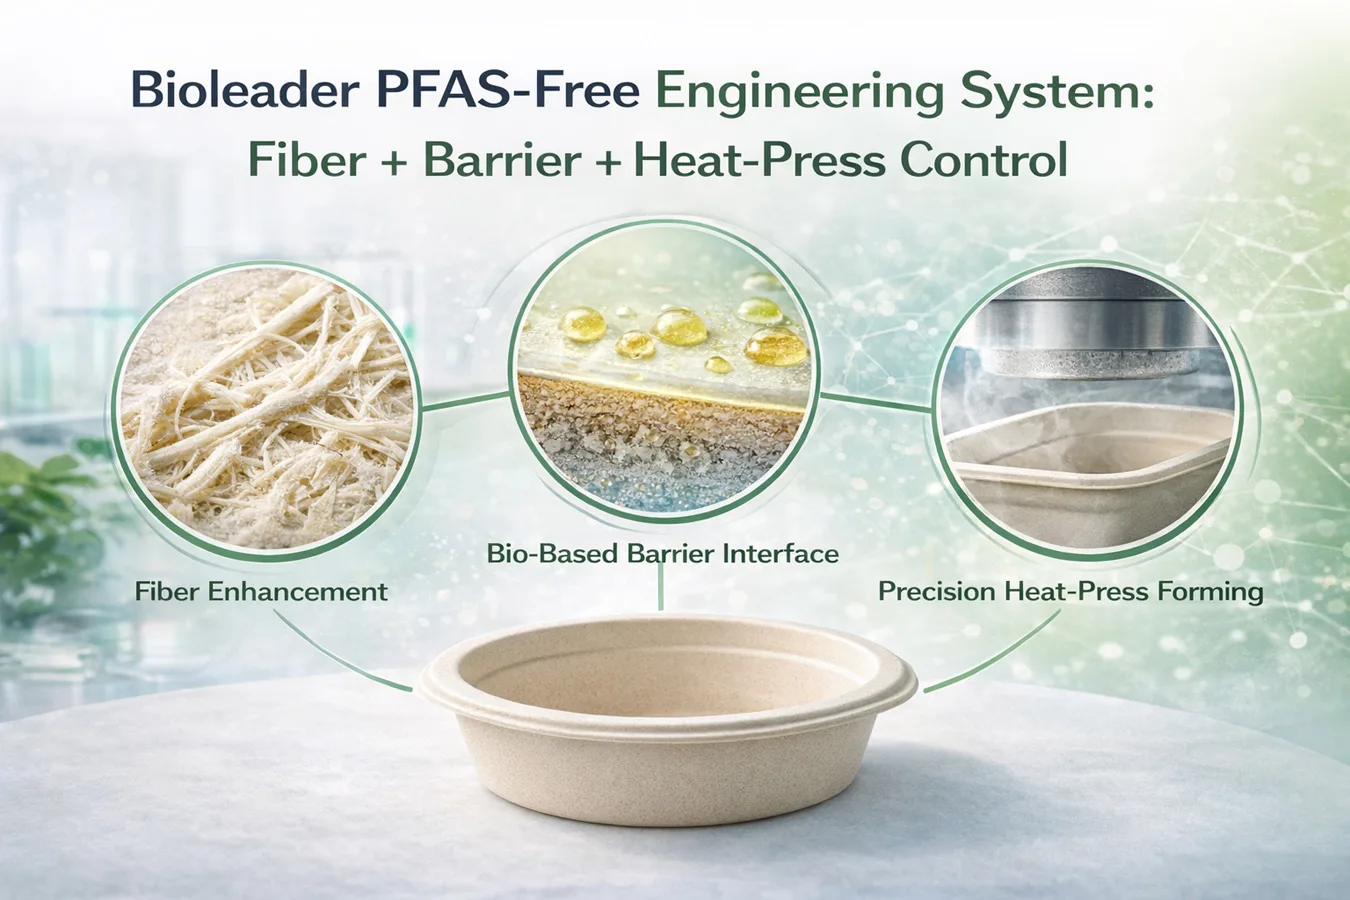
È anche qui che l'esperienza produttiva di Bioleader diventa rilevante. Nella fornitura di fibra stampata per l'esportazione, la resistenza al grasso non è gestita come una singola affermazione sul materiale. È gestita come un risultato combinato di struttura della fibra, controllo del processo, selezione degli additivi e corrispondenza dell'applicazione. Ecco perché la sezione successiva si concentra prima sui sistemi interni di additivi senza PFAS, inclusa la differenza pratica tra le vie a bassa temperatura e quelle ad alte prestazioni, prima di passare ai sistemi barriera esterni come la laminazione e i rivestimenti superficiali.
6. Via A — Sistemi interni di additivi senza PFAS
Tra le vie tecnologiche senza PFAS disponibili per imballaggi per foodservice in fibra stampata, i sistemi interni di additivi rimangono il punto di partenza commercialmente più rilevante. La loro importanza deriva da un fatto pratico: sono progettati per costruire prestazioni di resistenza a grasso e umidità all'interno del processo di produzione della fibra stampata, piuttosto che affidarsi principalmente a uno strato barriera separato post-formatura. Per gli acquirenti, questo è importante perché i sistemi integrati sono generalmente più facili da scalare, più facili da controllare in produzione e più facili da valutare come parte di un processo completo di fabbrica piuttosto che come un trattamento superficiale isolato.
Nell'approvvigionamento commerciale, i sistemi interni di additivi sono spesso la via che meglio bilancia prestazioni, produttività e costi per le applicazioni mainstream di stoviglie in canna da zucchero. Non sono automaticamente l'opzione barriera più forte in ogni caso d'uso estremo, ma sono spesso la via più pratica per imballaggi takeaway ad alto volume dove gli acquirenti necessitano di resistenza al grasso ripetibile senza aggiungere eccessiva complessità strutturale. Questo è anche il motivo per cui i sistemi interni non dovrebbero essere discussi come un'unica categoria generica. Nell'approvvigionamento e nella produzione reali, c'è una grande differenza tra sistemi additivi interni a bassa temperatura e sistemi additivi interni ad alte prestazioni.
 |  |
6.1 Cosa significano realmente i sistemi interni di additivi
In questo articolo, i sistemi interni di additivi senza PFAS si riferiscono a chimiche senza fluoro per la resistenza a grasso e acqua introdotte all'interno del processo di produzione della fibra stampata, tipicamente attraverso il sistema di pasta prima della formatura finale e della pressatura a caldo. La logica commerciale è semplice: piuttosto che costruire la barriera principalmente attraverso uno strato esterno separato di film o rivestimento, il produttore cerca di migliorare le prestazioni di resistenza dell'articolo finale attraverso chimica integrata nel processo combinata con controllo di formatura, disidratazione e pressatura a caldo.
Questa distinzione è importante perché i sistemi interni sono spesso fraintesi come se fossero semplicemente “materiali aggiunti alla pasta.”. In pratica, l'additivo stesso è solo una parte del risultato. Le prestazioni reali dipendono da come l'additivo interagisce con la distribuzione delle fibre, la densità strutturale, la rimozione dell'umidità e le condizioni di formatura termica. Questo è il motivo per cui due fornitori possono entrambi affermare di utilizzare additivi interni senza PFAS, ma fornire prestazioni molto diverse una volta che il prodotto viene riempito con cibi takeaway caldi, oleosi o con tempi di mantenimento lunghi.
Dal punto di vista dell'approvvigionamento, il principale punto di forza di un sistema interno è che può essere valutato come parte di una via di produzione completa. Gli acquirenti non stanno solo esaminando un'affermazione chimica. Stanno verificando se il fornitore può mantenere una finestra di processo stabile attraverso la preparazione della pasta, il controllo degli additivi, la consistenza della formatura, la pressatura a caldo, la variazione degli SKU e l'output finale del lotto.
6.2 Sistemi interni di additivi a bassa temperatura
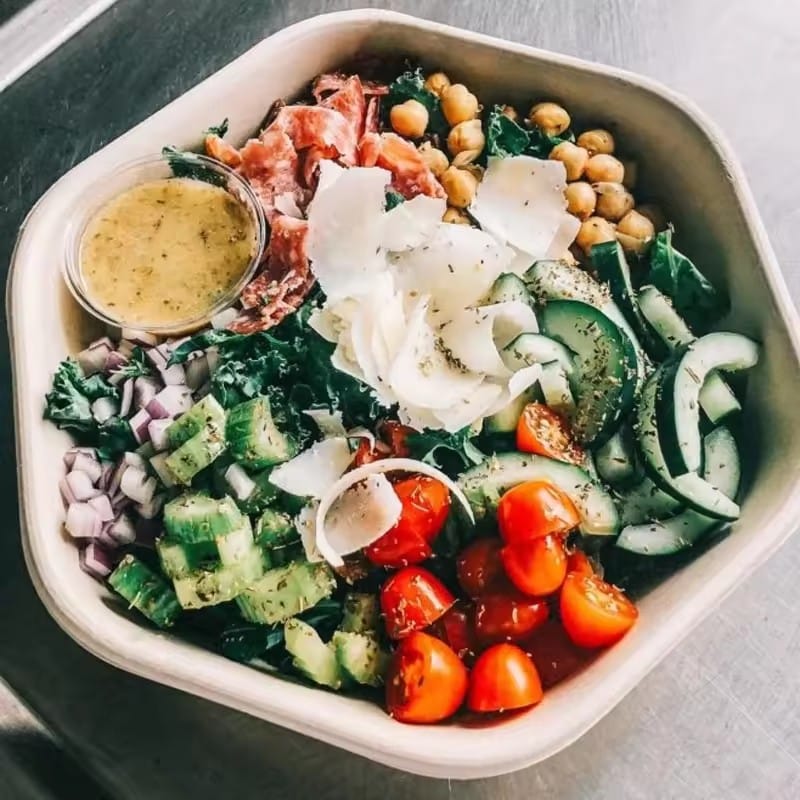
I sistemi interni di additivi a bassa temperatura sono generalmente destinati ad ambienti con resistenza al grasso meno impegnativi. In termini pratici, questi sistemi sono tipicamente più adatti a applicazioni a catena del freddo, a temperatura ambiente, per cibi secchi o a basso contenuto di grassi dove l'imballaggio non è esposto a olio caldo prolungato, carichi elevati di grasso o condizioni di mantenimento a lungo ad alta temperatura. Spesso rimangono commercialmente attraenti perché sono più vicini all'economia di produzione standard e possono supportare la produzione di volumi mainstream con un onere di prestazioni-costo inferiore.
Questo tipo di sistema può essere pienamente appropriato quando l'applicazione è correttamente abbinata. Ad esempio, i prodotti utilizzati per insalate, frutta, prodotti da forno, pasti a temperatura ambiente o contatti di breve durata con cibi a basso contenuto di grassi potrebbero non richiedere il margine barriera più elevato di un sistema interno più impegnativo. In questi casi, un'ingegnerizzazione eccessiva del prodotto potrebbe solo aggiungere costi senza fornire un reale valore commerciale.
Il rischio di approvvigionamento inizia quando acquirenti o fornitori trattano i sistemi a bassa temperatura come se fossero universalmente adatti a tutti gli imballaggi in fibra stampata senza PFAS. Non lo sono. Una volta che il profilo alimentare si sposta verso un uso takeaway più caldo, ricco di olio, con molte salse o con tempi di mantenimento più lunghi, la finestra di prestazioni cambia significativamente. Un prodotto approvato per condizioni di servizio leggero potrebbe quindi mostrare ombreggiature sul retro, fuoriuscite dai bordi, ammorbidimento locale o consistenza instabile nell'uso reale nel foodservice. Per questo motivo, un sistema interno a bassa temperatura dovrebbe essere approvato solo in base al profilo applicativo effettivo, non a un'ampia affermazione generica come “adatto a cibi caldi” o “resistente al grasso”.”
6.3 Sistemi interni di additivi senza PFAS ad alta temperatura
I sistemi interni di additivi senza PFAS ad alta temperatura sono sviluppati per applicazioni in fibra stampata più impegnative dove il carico di grasso, lo stress termico e il tempo di mantenimento sono materialmente più elevati. In termini di approvvigionamento, questa è la via più rilevante per pasti takeaway caldi, cibi preparati oleosi, applicazioni con molte salse e altri ambienti foodservice impegnativi. Il loro valore commerciale risiede nell'offrire prestazioni di resistenza al grasso più forti mantenendo al contempo i vantaggi operativi di un processo integrato di fibra stampata.
Da un punto di vista tecnico, questi sistemi non dovrebbero essere intesi come semplicemente l'uso dello stesso additivo a un livello più alto. In una produzione ben controllata, sono meglio compresi come un risultato coordinato di chimica additiva interna, interazione con la superficie delle fibre, stabilizzazione del processo e densificazione tramite pressatura a caldo. L'effetto barriera finale è influenzato da quanto efficacemente il sistema opera sull'intera struttura dell'articolo, incluse le aree a densità inferiore, le transizioni delle pareti laterali, gli angoli, i bordi e altre zone dove i prodotti in fibra stampata di solito cedono per primi nell'uso takeaway reale.
Questo è anche il punto in cui la disciplina di processo diventa decisiva. Un sistema interno PFAS-Free ad alta temperatura può giustificare la sua affermazione solo se la fabbrica riesce a mantenere la stabilità in termini di consistenza della polpa, dosaggio degli additivi, ordine di miscelazione, comportamento di disidratazione, temperatura dello stampo, tempo di permanenza e controllo dello spessore delle pareti. Senza questa disciplina, anche un pacchetto di additivi tecnicamente avanzato può produrre risultati commerciali incoerenti. Basandosi su l'esperienza di produzione di fibra stampata di Bioleader, i risultati più affidabili PFAS-Free ad alta temperatura non si ottengono attraverso una singola affermazione sul materiale, ma attraverso una finestra di processo ripetibile che rimane stabile tra diversi SKU e lotti di esportazione.
Per gli acquirenti, il significato pratico è chiaro: i sistemi interni PFAS-Free ad alta temperatura sono spesso l'opzione più equilibrata per il packaging da asporto caldo mainstream, ma dovrebbero comunque essere validati rispetto al caso d'uso effettivo. Il livello di calore, la concentrazione di grasso, il tempo di riempimento, le condizioni del coperchio, la pressione di impilamento e la durata della consegna influenzano tutti il risultato finale. La giusta domanda di approvazione non è quindi se un fornitore afferma che il prodotto è “ad alte prestazioni”, ma se quella prestazione è stata dimostrata in condizioni che riflettono l'applicazione prevista.
Per illustrare come appare la validazione basata sull'applicazione nella pratica, Bioleader ha condotto una demo reale di riscaldamento a microonde domestico utilizzando un contenitore in bagassa di canna da zucchero PFAS-Free ad alta temperatura con coperchio in condizioni di cibo misto.
Demo reale di riscaldamento a microonde
Per dimostrare le prestazioni pratiche in condizioni di riscaldamento realistiche, Bioleader ha testato un contenitore in bagassa di canna da zucchero PFAS-Free ad alta temperatura con coperchio utilizzando riso, avanzi di piatti unti e circa 200 ml di acqua in un forno a microonde domestico standard.
Dopo 3 minuti a potenza alta, il cibo era estremamente caldo, mentre il corpo del contenitore e il coperchio sono rimasti intatti, con nessuna perdita dal fondo o dai bordi. Dopo 30 minuti di riposo, non è stata osservata alcuna perdita. Lo stesso campione è stato poi riscaldato per altri 2 minuti. Sebbene sia diventato leggermente più morbido dopo riscaldamenti ripetuti, ha comunque sostenuto il cibo in modo sicuro e ha mostrato senza perdite.
Questa demo reale fornisce prove utili a livello applicativo che un sistema interno PFAS-Free ad alta temperatura ben controllato può offrire una credibile resistenza al grasso e una barriera all'umidità in scenari impegnativi di asporto e riscaldamento.
Nota: Questa è una demo di riscaldamento domestico interna solo per riferimento pratico applicativo. Non sostituisce test di laboratorio di terze parti standardizzati, certificazioni o verifica di conformità specifica del mercato.
6.4 Perché i sistemi interni rimangono commercialmente attraenti
La forza continua dei sistemi additivi interni PFAS-Free non è solo tecnica. È anche operativa e commerciale. Poiché la logica della barriera è integrata nel processo di produzione della fibra stampata, gli acquirenti spesso ottengono una soluzione più scalabile per il packaging alimentare mainstream rispetto a una struttura a barriera esterna che dipende da una lavorazione a valle separata. Questo di solito supporta un flusso di produzione più pulito, meno variabili di processo secondarie e una struttura dei costi più pratica per la fornitura di esportazione ad alto volume.
I sistemi interni possono anche offrire una narrativa di approvvigionamento più semplice in mercati in cui gli acquirenti apprezzano sempre più strutture di packaging a base di fibra più semplici. Non eliminano la necessità di test, documentazione o validazione specifica dell'applicazione, ma spesso riducono la complessità strutturale che deriva da packaging laminato o rivestito separatamente. Per i team di procurement, ciò può significare un equilibrio più gestibile tra prestazioni della barriera, efficienza produttiva e posizionamento di conformità a lungo termine.
6.5 Dove i sistemi interni falliscono ancora nella pratica
Nonostante i loro vantaggi, i sistemi additivi interni PFAS-Free non eliminano il rischio tecnico. Possono ancora fallire quando l'applicazione è classificata erroneamente, quando il prodotto è stato alleggerito eccessivamente, quando una geometria appuntita crea punti di stress locali o quando la coerenza del processo è debole. Nel packaging alimentare reale, le zone problematiche comuni includono bordi di sigillatura, transizioni tra scomparti, angoli acuti, regioni a parete sottile e formati esposti a lunghi tempi di mantenimento con sistemi alimentari ad alto contenuto di grassi.
Ecco perché gli acquirenti dovrebbero evitare di trattare i sistemi interni come una garanzia automatica. Una via additiva interna PFAS-Free può essere commercialmente forte, ma solo quando il design del prodotto, la finestra di processo e il profilo applicativo sono allineati. Nell'approvvigionamento pratico, ciò significa che i fornitori più forti non sono quelli che fanno le affermazioni più ampie. Sono quelli che possono spiegare dove si trova il limite delle prestazioni, come è stato testato e come viene controllata la ripetibilità su scala di fabbrica.
7. Percorso B — Sistemi a barriera esterna
I sistemi a barriera esterna rappresentano il secondo percorso principale PFAS-Free nel packaging alimentare in fibra stampata. A differenza dei sistemi additivi interni, che costruiscono prestazioni di resistenza all'interno del processo di formatura stesso, i sistemi a barriera esterna si affidano a una barriera distinta a livello superficiale per migliorare la protezione da grasso o umidità. In termini di approvvigionamento, questa via è di solito considerata quando gli acquirenti necessitano di un margine di barriera più forte di quanto una struttura standard in fibra stampata possa fornire attraverso la sola chimica interna, o quando un'applicazione alimentare specifica crea condizioni di liquidi, oli o tempi di mantenimento insolitamente impegnative.
Per i team di procurement, la questione chiave non è se i sistemi a barriera esterna possano funzionare. In molti casi, possono. La domanda più importante è se le prestazioni di barriera aggiunte giustifichino il conseguente aumento di complessità strutturale, dipendenza dal processo, costi e revisione della circolarità. Ecco perché i sistemi esterni non dovrebbero essere trattati come un aggiornamento predefinito. Dovrebbero essere valutati come una via tecnica distinta con i propri vantaggi, limitazioni e implicazioni normative.
7.1 Cosa appartiene ai sistemi a barriera esterna
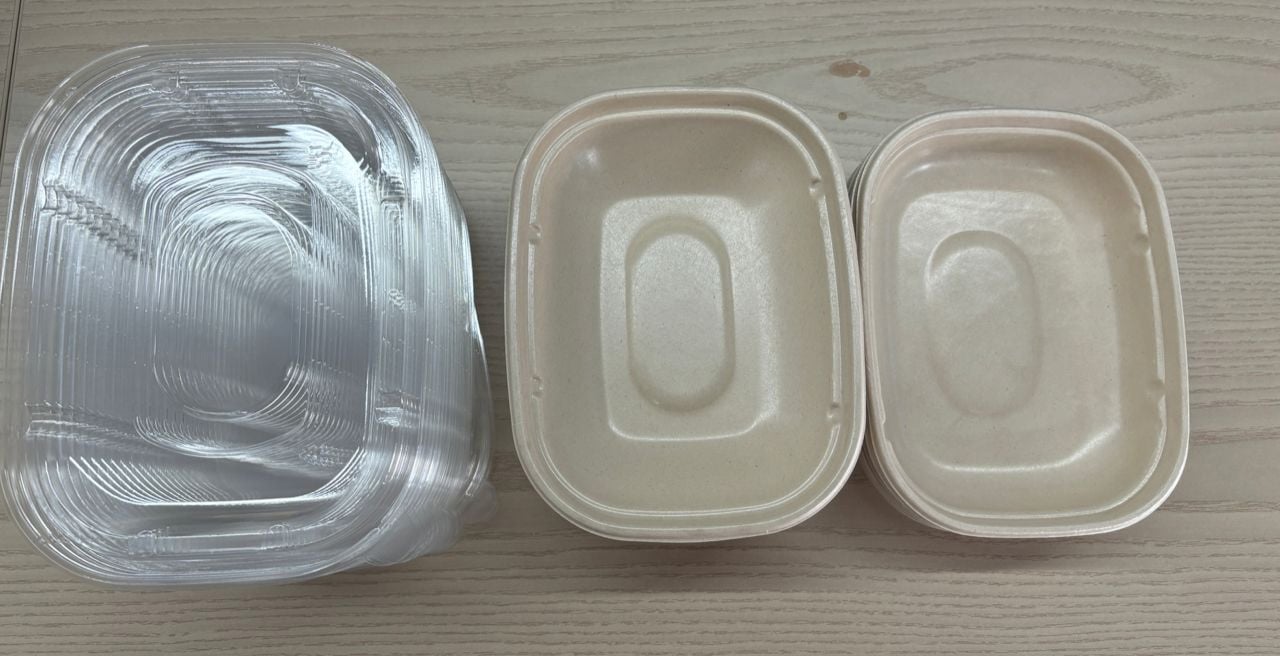
In questa guida, i sistemi a barriera esterna includono due categorie principali: laminazione di film e sistemi di rivestimento superficiale. Entrambe sono soluzioni orientate alla superficie, ma non sono intercambiabili in termini tecnici o di approvvigionamento. La laminazione di film crea una barriera legando uno strato di film distinto al substrato di fibra stampata. I sistemi di rivestimento superficiale creano una barriera applicando un materiale liquido o a dispersione sulla superficie e formando uno strato funzionale dopo essiccazione, polimerizzazione o fissaggio.
Questa distinzione è importante perché le due vie si comportano diversamente in produzione, in stabilità delle prestazioni e nell'interpretazione del mercato. Una struttura laminata può fornire un concetto di barriera fisica più chiaro, ma introduce anche una logica multi-materiale più esplicita. Una struttura rivestita può apparire più leggera o meno visibile nell'aspetto finale, ma può comunque aggiungere complessità attraverso fasi di lavorazione aggiuntive, controllo dell'uniformità del rivestimento e questioni di riciclabilità o ripulpabilità. Gli acquirenti dovrebbero quindi valutare i sistemi esterni non come una singola categoria, ma come due vie di approvvigionamento correlate ma distinte.
7.2 Laminazione di film
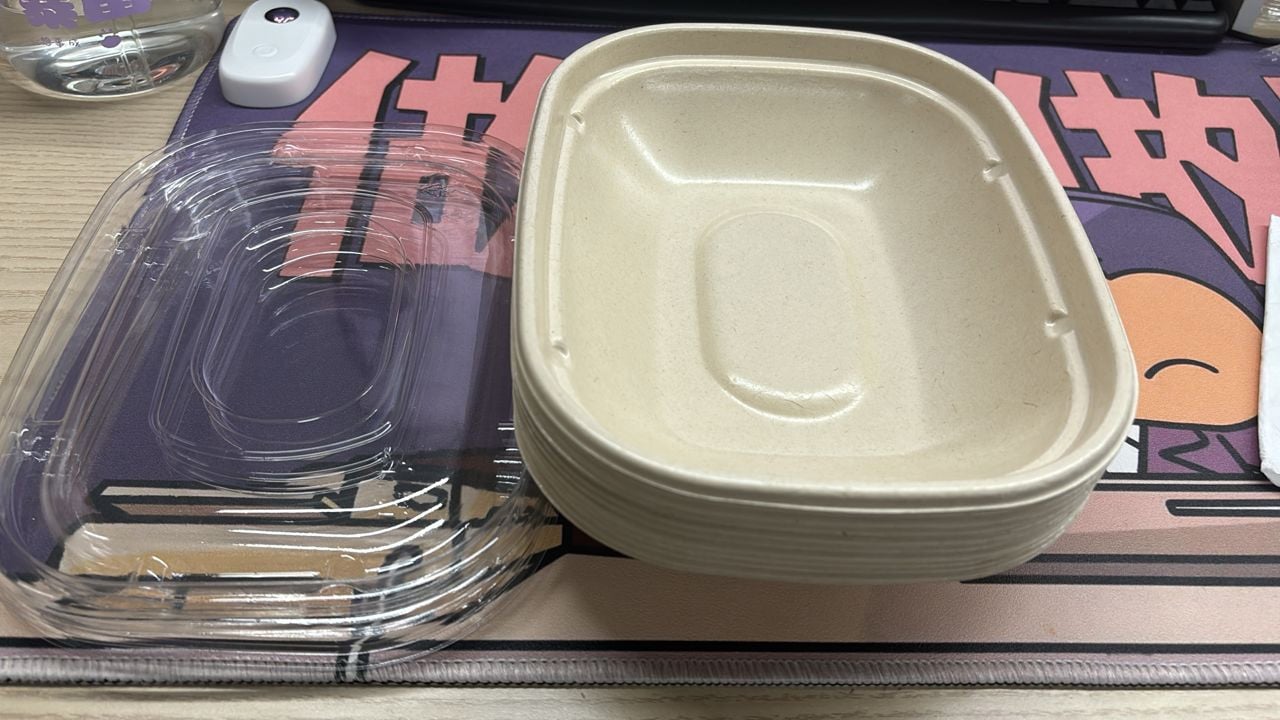
La laminazione di film è tipicamente scelta quando un articolo in fibra stampata richiede uno strato barriera più robusto per condizioni di liquidi, grassi o contatto prolungato. In termini commerciali, l'attrattiva della laminazione è chiara: può creare un effetto barriera più forte e più evidente rispetto a molte soluzioni standard in fibra stampata, in particolare dove l'applicazione coinvolge difficili combinazioni liquido-grasso o condizioni di mantenimento impegnative.
Tuttavia, quel maggiore potenziale di barriera comporta dei compromessi. Un articolo laminato non è più definito solo dalla struttura in fibra stampata stessa. Diventa una struttura composita le cui prestazioni dipendono dalla qualità dell'incollaggio, dall'integrità del film, dalla stabilità dei bordi e dalla compatibilità tra substrato e strato di film. Questo introduce ulteriori punti di revisione per gli acquirenti, non solo nelle prestazioni della barriera, ma anche nella gestione dei rifiuti a valle, nel posizionamento di circolarità e nell'interpretazione del mercato dove strutture in fibra più semplici possono essere favorite.
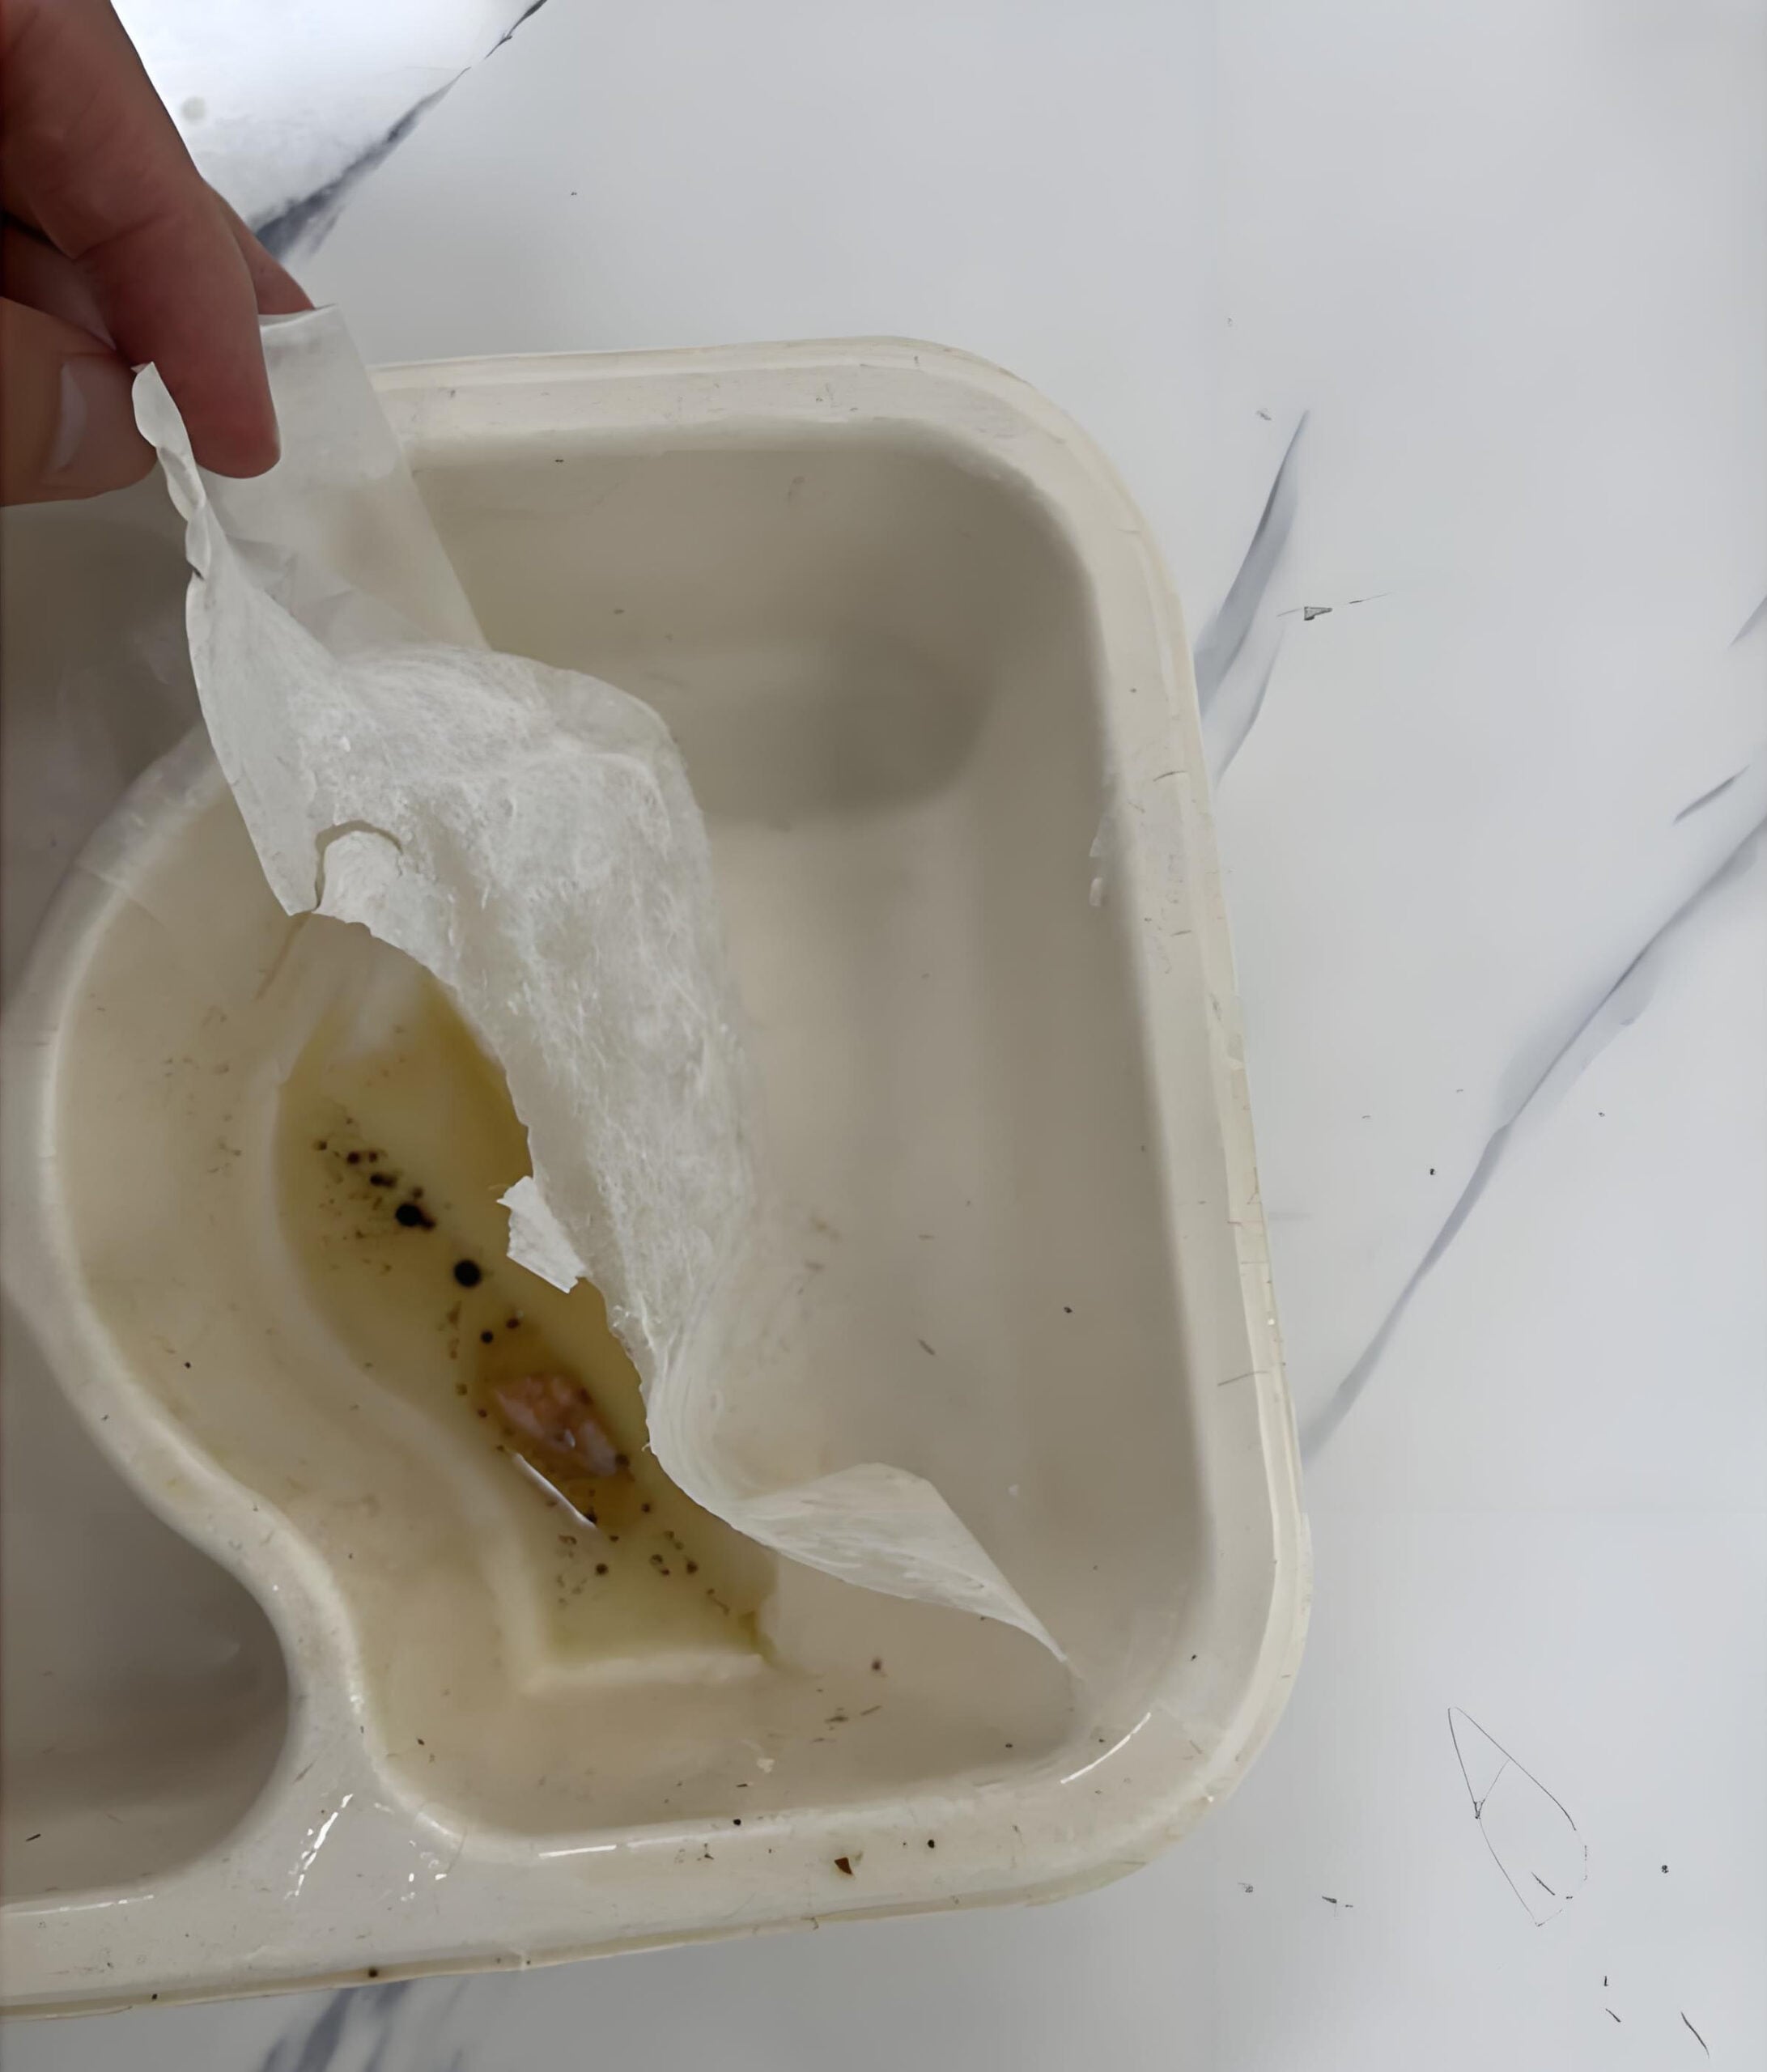
Da una prospettiva di approvvigionamento, la laminazione di film dovrebbe quindi essere trattata come una soluzione basata su progetto piuttosto che una via di miglioramento universale. Può essere commercialmente giustificata in applicazioni di nicchia ad alta barriera, ma spesso indebolisce il vantaggio di semplicità che rende la fibra stampata attraente in primo luogo.
7.3 Sistemi di rivestimento superficiale
I sistemi di rivestimento superficiale utilizzano uno strato barriera rivestito anziché una pellicola legata. In termini pratici di produzione, questa via introduce una fase separata di trattamento superficiale destinata a migliorare la resistenza a grasso o umidità dopo che l'articolo principale in fibra stampata è già stato formato. A seconda del sistema, ciò può comportare ulteriori fasi di controllo dell'applicazione, essiccazione, polimerizzazione o ispezione prima che il prodotto finale sia pronto per l'imballaggio e l'esportazione.
Il principale vantaggio dei sistemi di rivestimento è la flessibilità. In alcune applicazioni, possono migliorare le prestazioni barriera senza introdurre lo stesso tipo di struttura a pellicola visibile associata alla laminazione. In teoria, ciò può consentire agli acquirenti di puntare a un risultato barriera più forte mantenendo un profilo visivo o strutturale più simile alla fibra. Ma in pratica, i sistemi di rivestimento sono raramente semplici. Le loro prestazioni dipendono fortemente dalla distribuzione del rivestimento, dalla consistenza dello strato, dalla copertura dei bordi, dal controllo dei difetti e dalla stabilità durante la produzione commerciale.
Questo è anche il motivo per cui le barriere antigrasso applicate a spruzzo non sono più al centro della discussione nel sourcing mainstream di fibra stampata. Possono ancora comparire in conversazioni tecniche di nicchia, ma per l'imballaggio alimentare su larga scala, gli acquirenti di solito si preoccupano meno del metodo di applicazione in sé e più della ripetibilità, del costo e del rischio di difetti della struttura rivestita risultante.
7.4 Preoccupazioni su ripulpabilità e circolarità
I sistemi barriera esterni spesso affrontano un esame più attento perché possono complicare la storia del materiale dell'imballaggio in fibra stampata. Un semplice articolo in fibra stampata ha già una chiara identità commerciale: è una struttura a base di fibra che può essere posizionata attorno alla compostabilità, al contenuto ridotto di plastica o a un più facile allineamento con gli obiettivi di circolarità orientati alla fibra, a seconda del mercato e del percorso di fine vita. Una volta aggiunto uno strato separato di pellicola o rivestimento, questa semplicità si riduce.
Per gli acquirenti, ciò non significa automaticamente che il prodotto diventi commercialmente inaccettabile. Significa che è necessario porre ulteriori domande. La struttura può ancora essere giustificata in base alle affermazioni di circolarità dell'acquirente? Lo strato barriera crea preoccupazioni di ripulpabilità a valle? Aggiunge incertezza nelle regioni in cui l'esame accurato legato alla plastica rimane elevato? Queste non sono questioni di marketing secondarie. Ora fanno parte della decisione di sourcing stessa.
Questo è uno dei motivi per cui molti acquirenti continuano a preferire un sistema interno ben eseguito PFAS-Free per applicazioni takeaway mainstream ogni volta che può soddisfare il reale requisito barriera. Dal punto di vista di Bioleader, i sistemi barriera esterni dovrebbero essere riservati ai casi in cui l'applicazione li richiede realmente, non semplicemente come un aggiornamento predefinito in assenza di una corretta validazione del processo.
7.5 Quando i sistemi barriera esterni sono giustificati
I sistemi barriera esterni sono giustificati quando l'applicazione richiede un livello di prestazioni barriera che non può essere fornito in modo coerente da una via interna in fibra stampata in condizioni commerciali realistiche. Ciò può includere formati speciali di imballaggio per liquidi, condizioni di tenuta insolitamente lunghe, sistemi alimentari con carico estremo di olio o salsa, o altri requisiti di nicchia in cui uno strato barriera più forte è commercialmente necessario.
In tali casi, gli acquirenti dovrebbero comunque resistere alla tentazione di trattare i sistemi esterni come una scorciatoia. La domanda di sourcing corretta non è se la barriera sembri più forte sulla carta, ma se l'intera struttura rimanga commercialmente praticabile dopo aver considerato la complessità di produzione, il controllo dei difetti, la ripetibilità dei lotti e le aspettative del mercato di destinazione. Usati selettivamente, i sistemi barriera esterni possono risolvere problemi reali di imballaggio. Usati troppo ampiamente, possono minare i vantaggi strutturali e commerciali che hanno reso attraente la fibra stampata in primo luogo.
8. Matrice decisionale — Quale via si adatta a quale scenario foodservice
Una volta che gli acquirenti comprendono la differenza tra sistemi additivi interni e sistemi barriera esterni, il passo successivo è l'abbinamento dell'applicazione. È qui che molte decisioni di sourcing diventano più disciplinate o più costose del necessario. La via corretta è raramente determinata da una singola affermazione come “resistente al grasso” o “PFAS-Free”. È determinata da quanto bene la via selezionata corrisponde al sistema alimentare effettivo, alla temperatura di utilizzo, al tempo di tenuta, alla domanda barriera e al modello operativo commerciale.
Per l'imballaggio alimentare mainstream in fibra stampata, il modo più utile per confrontare le vie è attraverso una matrice decisionale piuttosto che una gerarchia di marketing. Una barriera più forte non è sempre la decisione di sourcing migliore se aggiunge costi di processo non necessari, complessità strutturale o onere di circolarità. Allo stesso modo, una via a costo inferiore non è la scelta giusta se non può sopravvivere alle reali condizioni takeaway. Lo scopo di questa sezione non è quindi dichiarare una via universalmente superiore. È aiutare gli acquirenti a identificare quale via è commercialmente e tecnicamente difendibile per ciascuna categoria di utilizzo.
| Fattore di confronto | Sistemi additivi interni senza PFAS | Sistemi barriera esterni |
|---|---|---|
| Logica barriera | Prestazioni integrate nel processo di fibra stampata attraverso chimica interna e controllo di processo. | Prestazioni migliorate attraverso uno strato barriera separato a livello superficiale come laminazione o rivestimento. |
| Caso d'uso più adatto | Takeaway mainstream, pasti caldi, alimenti a temperatura ambiente e imballaggi alimentari ad alto volume. | Applicazioni speciali ad alta barriera, combinazioni difficili liquido-grasso e formati impegnativi di nicchia. |
| Complessità di produzione | Integrata nella via principale di fibra stampata. | Più elevata a causa delle fasi aggiuntive di lavorazione dello strato barriera e dei requisiti di controllo dei difetti. |
| Scalabilità commerciale | Generalmente più forte per la produzione mainstream ad alto volume. | Più dipendente dalla stabilità della lavorazione secondaria e dall'economia specifica del progetto. |
| Semplicità strutturale | Di solito più favorevole per gli acquirenti che cercano una logica di imballaggio a base di fibra più semplice. | Può introdurre una struttura composita o trattata superficialmente più complessa. |
| Principale rischio per l'acquirente | Classificare erroneamente l'applicazione o sovrastimare la capacità barriera. | Accettare maggiore complessità e costi senza un reale guadagno barriera necessario. |
| Priorità di approvazione | Abbinamento dell'applicazione, ripetibilità del processo e validazione realistica del cibo caldo. | Necessità barriera, controllo dei difetti, revisione strutturale e logica di accettazione del mercato finale. |
Tabella 3. Confronto principale tra sistemi additivi interni PFAS-Free e sistemi barriera esterni
8.1 Selezione della via basata sull'applicazione
Per la maggior parte degli acquirenti, la domanda più pratica non è “Quale via è migliore in teoria?” ma “Quale via è giusta per questa applicazione alimentare?” Tale decisione dovrebbe basarsi sulla condizione di utilizzo, non solo sulle etichette di categoria. Una ciotola per insalata, un vassoio per curry, una confezione a conchiglia per fritti e un contenitore per zuppa possono essere venduti tutti sotto la stessa famiglia di imballaggio, eppure pongono esigenze molto diverse al sistema barriera. La tabella seguente fornisce un punto di partenza pratico per la selezione della via basata su scenari foodservice reali.
| Scenario di Ristorazione | Stress tipico dell'imballaggio | Via consigliata | Focus dell'acquirente |
|---|---|---|---|
| Insalate fredde, frutta, prodotti da forno, alimenti a temperatura ambiente | Basso contenuto di grasso, basso stress termico, durata di contatto più breve | Sistemi additivi interni a bassa temperatura | Evitare specifiche eccessive non necessarie e inflazione dei costi. |
| Pasti takeaway caldi standard | Calore moderato, grasso moderato, durata di consegna di routine | Sistemi additivi interni ad alte prestazioni | Validare la ripetibilità in condizioni realistiche di riempimento e mantenimento. |
| Tagliatelle unte, curry, fritti, pasti ricchi di salse | Carico di grasso più elevato, stress più difficile su bordi e transizioni | Sistemi interni ad alte prestazioni, o sistemi barriera esterni se le prestazioni interne sono insufficienti | Testare il profilo alimentare reale, non solo le generiche affermazioni di resistenza al calore. |
| Consegna con mantenimento prolungato per sistemi alimentari caldi e grassi | Tempo di contatto prolungato, ritenzione termica, stress da impilamento e trasporto | Prima sistemi interni ad alte prestazioni; sistemi barriera esterni solo se chiaramente giustificati dai test | Concentrarsi sul tempo di mantenimento, sui punti deboli strutturali e sulla coerenza dei lotti commerciali. |
| Formati di nicchia speciali ricchi di liquidi o ad alta barriera | Elevata sfida di liquidi, margine di barriera difficile, esigenze specifiche del progetto | Sistemi barriera esterni | Confermare la necessità della barriera e valutare la complessità aggiunta prima dell'approvazione. |
Tabella 4. Matrice decisionale basata sull'applicazione per stoviglie in canna da zucchero PFAS-Free
8.2 L'errore più costoso è scegliere la strada sbagliata per il problema sbagliato
Nel sourcing pratico, il principale fattore di costo spesso non è il prezzo unitario quotato all'inizio del progetto. È il disallineamento della strada. Un acquirente può pagare più del necessario per un sistema barriera esterno che non era mai necessario per l'applicazione alimentare reale. Oppure, più comunemente, un acquirente può approvare una strada interna a bassa specifica per un uso foodservice che richiede un margine di barriera più elevato, solo per affrontare in seguito reclami, nuovi test, approvazioni ritardate o costi di sostituzione. In entrambi i casi, l'errore tecnico diventa un costo commerciale.
Ecco perché la matrice decisionale più difendibile è quella costruita attorno alle condizioni d'uso reali, non alle categorie generiche di imballaggio. Gli acquirenti dovrebbero prima definire il profilo alimentare, il carico termico, il carico di grasso, il tempo di mantenimento, la condizione del coperchio e il contesto di conformità del mercato di destinazione. Solo allora dovrebbero decidere se un sistema interno a bassa temperatura, un sistema interno ad alte prestazioni o un sistema barriera esterno sia commercialmente giustificato. Questa sequenza è ciò che trasforma il sourcing PFAS-Free da una scelta reattiva di imballaggio a una strategia di approvvigionamento controllata.
9. Procedure operative standard per la verifica degli acquisti
Per le stoviglie in canna da zucchero PFAS-Free, il confronto tecnico da solo non basta. Gli acquirenti hanno anche bisogno di un flusso di lavoro di approvazione ripetibile che possa separare i fornitori conformi e scalabili da quelli che si affidano a dichiarazioni generiche, rapporti incompleti o successo di campioni una tantum. In pratica, il flusso di lavoro di approvvigionamento più efficace non è quello con più documentazione. È quello che collega linguaggio delle dichiarazioni, ambito dei test, identità SKU, esecuzione in fabbrica, e requisiti del mercato di destinazione in un'unica logica di revisione.
Questo è particolarmente importante nel sourcing di fibra stampata PFAS-Free perché le prestazioni barriera e la difendibilità normativa non sono più argomenti indipendenti. Un prodotto può funzionare bene in un breve test di laboratorio ma mancare ancora della giusta logica di screening del fluoro, della tracciabilità a livello SKU o della documentazione per il mercato di destinazione. Al contrario, un fornitore può detenere rapporti pertinenti ma fallire comunque nella ripetibilità dei lotti, nelle prestazioni delle aree di bordo o nell'abbinamento all'applicazione. Un approvvigionamento serio richiede quindi una sequenza di verifica strutturata piuttosto che un singolo evento di approvazione.
9.1 Procedura operativa standard per la revisione del fascicolo di conformità
Il primo gate di approvazione dovrebbe essere sempre la revisione dei documenti. Prima di iniziare i test di prestazione, l'acquirente dovrebbe confermare se l'affermazione PFAS-Free del fornitore è supportata da un fascicolo di conformità specifico del prodotto piuttosto che da una dichiarazione di marketing generica. Come minimo, quel fascicolo dovrebbe identificare lo SKU effettivo in esame, la struttura del prodotto, il mercato di destinazione, il tipo di test utilizzato, la data del test e l'ente o laboratorio che lo ha emesso. Se il fornitore non può mappare il rapporto alla famiglia di prodotti esatta quotata, l'affermazione non è ancora pronta per l'approvvigionamento.
Per imballaggi compostabili per il settore alimentare venduto in Nord America, questa revisione dovrebbe anche verificare se la logica delle prove del fornitore è in linea con le aspettative di mercato riconosciute come la politica sulle sostanze chimiche fluorurate di BPI. Tale politica richiede tre elementi fondamentali: revisione della formula tramite documentazione della scheda di sicurezza, un risultato di laboratorio approvato da BPI che mostri un massimo di 100 ppm di fluoro organico totale, e una dichiarazione firmata che non sono presenti sostanze chimiche fluorurate aggiunte intenzionalmente. Gli acquirenti non devono chiedere a ogni fornitore la certificazione BPI stessa, ma dovrebbero comprendere la logica documentale che una revisione seria PFAS-Free ora richiede.
| Elemento di verifica | Perché è importante | Controllo minimo dell'acquirente |
|---|---|---|
| identità SKU | Un rapporto valido deve corrispondere al prodotto quotato, non a un articolo simile. | Confermare che codice articolo, dimensione, struttura e materiale corrispondano all'offerta. |
| Ambito del test PFAS / fluoro | Test diversi rispondono a domande diverse. | Verificare se il risultato è solo di screening, mirato o collegato a una regola di certificazione. |
| Data e tracciabilità del lotto | Risultati vecchi o non tracciabili indeboliscono la difendibilità dell'approvvigionamento. | Richiedere rapporti recenti e informazioni identificabili sul campione. |
| Dichiarazione firmata | Un rapporto di laboratorio da solo potrebbe non confermare lo stato di uso intenzionale. | Richiedere una dichiarazione firmata di assenza di sostanze chimiche fluorurate aggiunte intenzionalmente, ove pertinente. |
| Allineamento al mercato di destinazione | Un rapporto può essere tecnicamente valido ma commercialmente insufficiente per il mercato di destinazione. | Verificare i requisiti UE, nordamericani o specifici del cliente prima dell'approvazione. |
Tabella 5. Revisione minima del fascicolo di conformità per stoviglie in canna da zucchero PFAS-Free
9.2 Procedura operativa standard per lo screening del fluoro
Il secondo gate di approvazione è lo screening analitico. Gli acquirenti dovrebbero trattare lo screening del fluoro come uno strumento necessario ma limitato. Può essere molto utile per filtrare il rischio, ma non è un sostituto completo di una più ampia interpretazione normativa, delle dichiarazioni del fornitore o della revisione specifica dell'applicazione. Nel sourcing professionale, lo screening dovrebbe rispondere a una domanda pratica: questo prodotto mostra un profilo di fluoro compatibile con l'affermazione PFAS-Free che viene fatta?
Per questo motivo, i risultati dello screening dovrebbero essere sempre letti insieme alla descrizione del prodotto, alla struttura barriera e al pacchetto di dichiarazioni. Un acquirente non dovrebbe presumere che una semplice dichiarazione di “non rilevato” risolva automaticamente ogni domanda relativa a PFAS, così come un basso risultato di fluoro non garantisce automaticamente l'accettazione universale sul mercato. Ciò che conta è se la logica del test corrisponde alla logica dell'affermazione. Questo è il motivo per cui la visione di Bioleader è che lo screening del fluoro dovrebbe essere usato come filtro di approvazione, non come unica base di approvazione.
9.3 Procedura operativa standard per le prestazioni con olio caldo / zuppa calda
La terza fase di approvazione è il test applicativo. Per gli imballaggi alimentari in fibra stampata, è qui che molti progetti di sourcing diventano affidabili o falliscono in seguito sul mercato. Il test non dovrebbe basarsi su dichiarazioni astratte come “adatto al microonde” o “resistente al grasso”. Dovrebbe essere costruito attorno alla condizione d'uso effettiva: tipo di contenuto, temperatura del cibo, carico di grasso, tempo di mantenimento, condizione del coperchio e durata prevista di consegna o servizio.
Una SOP pratica per l'acquirente dovrebbe quindi definire almeno cinque variabili prima di iniziare i test: il mezzo utilizzato, la temperatura di riempimento, il tempo di mantenimento, i punti di osservazione superato/non superato e il numero di campioni. Ad esempio, un test con zuppa calda e un test con olio caldo non dovrebbero essere trattati come intercambiabili, perché lo stress da umidità e lo stress da grasso sono meccanismi diversi. Allo stesso modo, le aree dei bordi, le transizioni di base e le zone del bordo dovrebbero essere ispezionate separatamente dal pannello centrale piatto, poiché questi sono punti deboli comuni nelle strutture in fibra stampata.
| Elemento del test | L'acquirente deve definire | Cosa osservare |
|---|---|---|
| Mezzo di test | Zuppa, cibo ricco di olio, curry, noodles o altro mezzo rilevante per l'applicazione | Se l'imballaggio è sollecitato da umidità, grasso o entrambi |
| Temperatura di riempimento | Intervallo di temperatura realistico per servizio o asporto | Rammollimento, macchie, deformazione o perdita precoce della barriera |
| Tempo di mantenimento | Uso breve, tempo di consegna standard o condizione di mantenimento prolungato | Trasudazione ritardata, ombreggiatura sul retro, cedimento dei bordi |
| Zone di ispezione | Pannello inferiore, transizione della parete laterale, angolo, bordo, bordo del vano | Punti deboli localizzati piuttosto che risultati solo sul pannello centrale |
| Dimensione del campione | Un numero di campioni ripetibile, non una dimostrazione con un singolo pezzo | Variazione tra i pezzi e coerenza della modalità di cedimento |
Tabella 6. SOP pratica per l'acquirente per la validazione con olio caldo / zuppa calda
9.4 SOP di audit dell'esecuzione in fabbrica
La quarta fase di approvazione è la revisione dell'esecuzione in fabbrica. Questo è il passaggio che più spesso distingue i fornitori tecnicamente credibili da quelli che performano bene solo in fase di campionatura. Un acquirente può ricevere un campione PFAS-Free accettabile, ma il rischio commerciale non inizia lì. Inizia quando il prodotto passa alla velocità di produzione normale, alla pianificazione multi-SKU, all'imballaggio per l'esportazione e alla quantità a livello di spedizione.
Per questo motivo, la revisione in fabbrica dovrebbe concentrarsi sulla ripetibilità piuttosto che solo sulla descrizione delle attrezzature. Gli acquirenti dovrebbero chiedere se il fornitore può spiegare come viene controllato il dosaggio degli additivi, come viene gestita la variazione dei lotti, come viene monitorata la consistenza dello spessore delle pareti e come vengono identificate le zone di cedimento quando le prestazioni si discostano. Nella pratica dell'esportazione, queste domande sono spesso più importanti di un brochure prodotto curato. Basandosi su l'esperienza di produzione ed esportazione di Bioleader, i fornitori PFAS-Free più forti sono di solito quelli che riescono a descrivere chiaramente la loro logica di controllo prima che i problemi si verifichino, non dopo che arrivano i reclami.
Laddove le normative del mercato di destinazione richiedono la conservazione dei registri, gli acquirenti dovrebbero anche verificare che il fornitore possa supportare la continuità documentale. Nello Stato di Washington, ad esempio, i produttori di imballaggi alimentari soggetti a restrizioni devono conservare un certificato di conformità agli atti mentre l'imballaggio è in uso e per tre anni dopo l'ultima vendita o distribuzione. Questo è esattamente il tipo di disciplina documentale che gli acquirenti dovrebbero ora aspettarsi in un sourcing PFAS-Free serio.
 |  |
10. Insidie del mondo reale che gli acquirenti spesso non vedono
Anche quando gli acquirenti comprendono la differenza tra sistemi additivi interni e sistemi barriera esterni, gli errori di sourcing accadono ancora. Nella maggior parte dei casi, il problema non è la mancanza di termini tecnici. È la tendenza ad approvare gli imballaggi sulla base di assunzioni semplificate. Gli imballaggi in fibra stampata PFAS-Free spesso sembrano semplici sulla carta, ma il fallimento commerciale reale di solito accade quando una variabile viene trattata come se spiegasse l'intero prodotto. Un rapporto viene scambiato per un'approvazione completa. Un campione viene scambiato per produzione scalabile. Un aspetto pulito viene scambiato per stabilità reale della barriera.
Le seguenti insidie si ripetono frequentemente nel sourcing di stoviglie in fibra stampata. Non sono dettagli operativi minori. Sono le ragioni per cui progetti che sembrano conformi in fase di preventivo possono ancora fallire dopo il lancio, durante l'espansione dell'esportazione o nell'uso reale da asporto.
10.1 PFAS-Free non significa pronto per olio caldo
Uno degli errori più comuni negli acquisti è presumere che una dichiarazione PFAS-Free implichi automaticamente una forte resistenza all'olio caldo. Non è così. PFAS-Free affronta solo un aspetto del posizionamento chimico del prodotto. Non definisce da solo la forza della barriera, il margine termico o l'idoneità al tempo di mantenimento della struttura in fibra stampata. Un prodotto può essere PFAS-Free e comunque essere adatto solo per applicazioni a basso contenuto di grasso o a temperatura ambiente.
Ecco perché la scelta della via è importante. Gli acquirenti dovrebbero approvare un prodotto in base alla sua condizione d'uso testata, non solo all'esistenza di una dichiarazione PFAS-Free. In pratica, i progetti più affidabili sono quelli in cui la dichiarazione e l'applicazione vengono validate insieme fin dall'inizio.
10.2 Il successo del campione non è il successo della fabbrica
Un altro errore comune è fare eccessivo affidamento sul primo campione approvato. Un campione può essere realizzato in condizioni più lente o più controllate rispetto a un normale lotto di esportazione. Può anche rappresentare solo una condizione di stampo, un'impostazione dell'operatore o una parte della finestra di processo. Una volta che il progetto passa alla produzione completa, le prestazioni possono cambiare se lo spessore della parete varia, il dosaggio degli additivi si discosta o le condizioni di formatura e pressatura a caldo diventano meno stabili.
Ecco perché il sourcing commerciale non dovrebbe mai terminare con l'approvazione del campione. Gli acquirenti dovrebbero anche chiedere come viene controllata la ripetibilità nella produzione di volume, con più SKU e output a livello di spedizione. Nell'esperienza di Bioleader, molti reclami prevenibili non iniziano solo con una selezione errata del materiale. Iniziano quando gli acquirenti presumono che un buon primo campione dimostri automaticamente un'esecuzione stabile a lungo termine.
10.3 La condensa non è sempre un cedimento del grasso
L'umidità sulla superficie esterna di un articolo in fibra stampata viene spesso interpretata erroneamente come prova che il sistema di resistenza al grasso ha ceduto. In realtà, gli imballaggi riempiti a caldo possono generare condensa, umidità o scurimento temporaneo della superficie perché il vapore e la differenza di temperatura creano movimento di umidità attraverso o attorno alla struttura in fibra. Questo non è sempre la stessa cosa della penetrazione dell'olio.
La domanda corretta è se l'imballaggio mostra effettiva penetrazione del grasso, indebolimento strutturale, macchie persistenti sul retro o collasso della barriera nelle condizioni d'uso. Gli acquirenti che non distinguono la condensa dalla migrazione del grasso possono rifiutare imballaggi accettabili per il motivo sbagliato—o peggio, approvare imballaggi inaccettabili perché hanno ispezionato solo gli effetti legati all'umidità e non le zone di cedimento legate al grasso.
10.4 I cedimenti di bordi e orli contano più delle prestazioni del pannello centrale
I test su superfici piatte possono creare falsa fiducia. Molti prodotti in fibra stampata appaiono resistenti nel pannello centrale mentre cedono prima sul bordo, sulla transizione della parete laterale, sull'area di piega, sul raggio dell'angolo o sul bordo del vano. Questi sono i punti in cui la densità della fibra può cambiare, lo stress meccanico può concentrarsi e i carichi di riempimento o impilamento possono esporre debolezze strutturali.
Per questo motivo, la revisione delle prestazioni più utile è sempre a livello di intera struttura. Gli acquirenti dovrebbero ispezionare l'intero articolo, non solo la superficie più facile da osservare. Un prodotto che sopravvive al controllo del pannello centrale ma cede attorno al bordo non è una soluzione affidabile per l'asporto.
10.5 La riduzione del peso può distruggere silenziosamente la stabilità della barriera
La pressione sui costi spesso spinge fornitori e acquirenti verso la riduzione del peso. In alcuni casi, questa ottimizzazione è valida ed efficiente dal punto di vista commerciale. Ma se la riduzione del peso viene introdotta senza rivalidare il sistema barriera, può diventare uno dei modi più rapidi per indebolire le prestazioni PFAS-Free. Le aree a parete sottile sono più vulnerabili a variazioni di porosità, distorsione termica e rottura locale sotto stress da grasso o tempo di mantenimento.
Le decisioni di riduzione del peso non dovrebbero quindi mai essere trattate come cambiamenti puramente commerciali. Sono cambiamenti di prestazione. La domanda corretta non è se il pezzo sembra ancora simile dopo la riduzione del peso, ma se la struttura aggiornata supera ancora gli stessi requisiti di barriera e coerenza in condizioni realistiche di servizio alimentare.
| Insidia comune | Cosa spesso assumono gli acquirenti | Cosa dovrebbe essere verificato invece |
|---|---|---|
| Dichiarazione PFAS-Free | Il prodotto è automaticamente adatto a cibi caldi e grassi. | Abbinare la dichiarazione a un profilo applicativo testato. |
| Campione approvato | La produzione commerciale si comporterà allo stesso modo. | Ripetibilità dell'audit e disciplina del controllo di lotto. |
| Umidità esterna | Qualsiasi umidità significa cedimento della resistenza al grasso. | Distinguere la condensa dall'effettiva penetrazione del grasso. |
| Superamento del pannello centrale | L'intera struttura è sicura. | Ispezionare bordi, angoli, zone di transizione e bordi perimetrali. |
| Riduzione del peso | Un peso inferiore significa solo un costo inferiore. | Rivalidare la stabilità della barriera dopo l'alleggerimento. |
Tabella 7. Errori comuni di approvvigionamento nella selezione di fibra stampata PFAS-Free
In breve, gli errori di approvvigionamento più pericolosi di solito non sono drammatici. Sono piccole letture errate ripetute durante il processo di approvazione: trattare una dichiarazione come un pacchetto completo di prove, trattare un campione come prova del controllo di fabbrica, o trattare un singolo sintomo visibile come l'intero meccanismo di guasto. Gli acquirenti che evitano questi errori di solito lo fanno non essendo più scettici in generale, ma essendo più precisi nel modo in cui definiscono, testano e approvano gli imballaggi PFAS-Free.
11. Quadro esclusivo del pacchetto dati
Per le stoviglie in canna da zucchero PFAS-Free, una buona scrittura da sola non crea autorità. Nel 2026, l'autorità deriva sempre più da architettura delle prove: la capacità di mostrare cosa è stato testato, come è stato testato, cosa ha fallito, cosa ha superato e in quali condizioni di produzione il risultato rimane ripetibile. È qui che molti articoli perdono credibilità. Descrivono le prestazioni in termini generali, ma non distinguono tra osservazione di laboratorio, logica di certificazione, dati di fabbrica e inferenza commerciale.
Per contenuti di approvvigionamento a livello di white paper, gli acquirenti dovrebbero aspettarsi una struttura dati più chiara. Il contenuto tecnico più credibile non si limita a dire che un prodotto è PFAS-Free, resistente al grasso o adatto all'asporto. Identifica la categoria di prove dietro ogni affermazione. Questa distinzione è importante non solo per la revisione degli acquisti, ma anche per l'E-E-A-T di Google e la logica di estrazione AI, perché i contenuti supportati da prove chiaramente inquadrate sono più facili da fidarsi, citare e confrontare.
11.1 Quali dati dovrebbero essere pubblicati
I dati pubblicati dovrebbero essere del tipo che un acquirente serio può interpretare senza indovinare. Ciò di solito include l'identità del prodotto, la condizione di test, la finestra di osservazione, la logica di superamento o fallimento e il confine del risultato. Ad esempio, un dato utile non è “eccellente resistenza al grasso”. Un dato utile è un risultato definito osservato in una condizione dichiarata, come l'esposizione a olio caldo, il tempo di mantenimento o lo stress specifico dell'applicazione. Più specifica è la logica del metodo, più utile diventa l'affermazione pubblicata.
Per i contenuti tecnici pubblici, i migliori dati sono quelli che aiutano gli acquirenti a confrontare le opzioni senza sopravvalutare l'universalità. Questi possono includere prestazioni della barriera per categoria alimentare, punti deboli legati alla struttura, zone di guasto tipiche, osservazioni di ripetibilità tra lotti e variabili sensibili al processo come lo spessore della parete o la sensibilità al tempo di mantenimento. Pubblicati correttamente, tali dati supportano non solo le decisioni di approvvigionamento, ma anche la credibilità dell'articolo stesso.
11.2 Quali dati devono essere identificati come osservazione interna
Alcune delle informazioni più preziose nell'approvvigionamento di fibra stampata provengono dall'esperienza interna di produzione ed esportazione piuttosto che da database di certificazione pubblici. Ciò può includere modelli di tasso di reclami, variazione a livello di lotto, mappatura dei difetti, risposta all'alleggerimento, comportamento dei punti deboli legati allo stampo o osservazioni da test ripetuti di applicazione nel settore alimentare. Questo tipo di informazioni può essere estremamente utile, ma dovrebbe sempre essere presentato onestamente come osservazione interna, esperienza di produzione, oppure validazione lato fabbrica piuttosto che come fatto industriale universale.
Questa distinzione è particolarmente importante per i contenuti di autorità Bioleader-style. L'esperienza interna è un punto di forza, non una debolezza, quando viene inquadrata correttamente. Gli acquirenti la apprezzano perché riflette ciò che accade su scala commerciale, non solo nel linguaggio di certificazione. Ma se le osservazioni interne vengono presentate come se fossero regole universali di terze parti, l'articolo diventa più facile da contestare. L'approccio più forte è nominare chiaramente la categoria di prove e lasciare che il lettore capisca che tipo di conclusione viene fatta.
11.3 Quali affermazioni non dovrebbero mai essere fatte senza prove
Alcune affermazioni sono troppo rischiose da fare a meno che le prove non siano esplicite e specifiche del prodotto. Queste includono frasi assolute come “100% a prova di perdite”, “completamente PFAS-free” senza ambito del metodo, “prestazioni 95°C garantite” senza definizione delle condizioni, o “riciclabile” e “ripulpabile” senza una chiara base tecnica. Queste affermazioni possono sembrare attraenti nella comunicazione di vendita, ma nella revisione degli acquisti spesso creano più rischi che valore.
Il white paper più difendibile non è quindi quello con le affermazioni più aggressive. È quello che fa la separazione più pulita tra prove supportate da certificazione, validazione interna, comportamento di processo osservato e inferenza specifica del progetto. Nel caso di Bioleader, ciò significa costruire autorità non esagerando le prestazioni della fibra stampata, ma documentando dove la soluzione funziona, dove fallisce e cosa gli acquirenti dovrebbero verificare prima dell'approvazione.
| Tipo di evidenza | Uso appropriato in questo articolo | Come dovrebbe essere etichettato |
|---|---|---|
| Regola ufficiale di regolamentazione / certificazione | Base di conformità, soglia, tempistiche legali, requisiti dell'acquirente | Requisito normativo / regola di certificazione |
| Rapporto di test di terze parti | Supporto analitico specifico del prodotto o logica di screening | Rapporto di terze parti / risultato di laboratorio |
| Simulazione interna di laboratorio | Test di applicazione, confronto dei tempi di mantenimento, analisi dei punti deboli strutturali | Validazione interna / osservazione di test interno |
| Osservazione di produzione | Ripetibilità del lotto, modello di difetti, commento sulla finestra di processo | Esperienza di produzione / osservazione lato fabbrica |
| Inferenza commerciale | Commento sulla logica dei costi, raccomandazione di approvvigionamento, quadro decisionale | Giudizio di approvvigionamento / interpretazione commerciale |
Tabella 8. Gerarchia delle prove per contenuti e affermazioni di approvvigionamento su stoviglie in canna da zucchero PFAS-Free
12. Raccomandazioni finali per gli acquirenti del 2026
Per gli acquirenti che valutano stoviglie in canna da zucchero PFAS-Free nel 2026, la conclusione più importante è semplice: non acquistare l'affermazione prima di aver validato il percorso. PFAS-Free è ora un'aspettativa di base in molti mercati, ma la decisione di approvvigionamento corretta dipende ancora da come viene fornita la prestazione barriera, da come la struttura si comporta nell'uso reale nel settore alimentare e da come il prodotto è documentato per il mercato di destinazione. La strategia di approvvigionamento più solida non è quella che seleziona l'affermazione tecnica più aggressiva. È quella che allinea regolamentazione, profilo applicativo ed esecuzione di fabbrica in un unico processo di approvazione verificabile.
Per la maggior parte delle applicazioni mainstream di asporto e foodservice, i sistemi additivi interni PFAS-Free ad alte prestazioni rimangono la via più equilibrata. Spesso offrono la giusta combinazione di resistenza al grasso, efficienza produttiva e complessità strutturale gestibile. I sistemi additivi interni a bassa temperatura hanno ancora un posto importante negli imballaggi per catena del freddo, ambiente e a basso contenuto di grassi, ma solo quando l'applicazione è correttamente abbinata. I sistemi barriera esterni rimangono commercialmente validi per requisiti speciali di alta barriera, ma dovrebbero essere selezionati per motivi definiti, non come presupposto predefinito che “più barriera deve essere migliore”.”
Sulla base del confronto in questa guida, gli acquirenti dovrebbero seguire cinque priorità pratiche. In primo luogo, partire dalla conformità al mercato di destinazione, non da un linguaggio generico di sostenibilità. In secondo luogo, separare lo screening del fluoro dalla validazione delle prestazioni, perché rispondono a diverse domande di approvvigionamento. In terzo luogo, testare la condizione d'uso reale piuttosto che fare affidamento su dichiarazioni astratte come "sicuro per cibi caldi" o "resistente al grasso". In quarto luogo, rivedere la ripetibilità su scala di fabbrica piuttosto che approvare solo sull'aspetto del campione. In quinto luogo, documentare chiaramente la catena delle prove in modo che le affermazioni sulle prestazioni, la logica di conformità e la struttura del prodotto possano essere difese insieme. Questa è la disciplina di approvvigionamento che conterà di più man mano che gli imballaggi PFAS-Free si spostano più in profondità negli appalti pubblici regolamentati.
Dal punto di vista di Bioleader, il futuro degli imballaggi in fibra stampata PFAS-Free apparterrà ai fornitori che possono combinare prestazioni barriera interne controllate dal processo, documentazione disciplinata e validazione specifica per l'applicazione. In altre parole, il mercato si sta allontanando dagli imballaggi selezionati dal linguaggio delle etichette e si sta muovendo verso imballaggi selezionati da prove tecniche. Gli acquirenti che si adattano a questo cambiamento ora ridurranno sia il rischio di conformità che il rischio di fallimento commerciale nella prossima fase della regolamentazione globale degli imballaggi.
13. FAQ
13.1 Quali rapporti sono necessari per gli imballaggi a contatto con alimenti PFAS-free nell'UE dopo il 12 agosto 2026?
Gli acquirenti dovrebbero aspettarsi un pacchetto di prove specifico per il prodotto piuttosto che una dichiarazione generica PFAS-Free. Come minimo, il fornitore dovrebbe essere in grado di spiegare la base analitica dell'affermazione PFAS, fornire documentazione di test collegata allo SKU quotato e mostrare documentazione tecnica coerente con la struttura normativa UE sugli imballaggi. Se il fluoro è presente al di sopra della logica di soglia applicabile, il fornitore dovrebbe anche essere in grado di spiegare la fonte del fluoro nel quadro della documentazione tecnica. Per l'approvvigionamento, la questione chiave non è solo il rapporto in sé, ma se il rapporto corrisponde alla costruzione effettiva del prodotto e al mercato di destinazione.
13.2 La certificazione BPI dimostra automaticamente la conformità PFAS?
No. La politica sulle sostanze chimiche fluorurate di BPI fornisce una solida logica di conformità per i prodotti compostabili pertinenti, inclusa la revisione della formula, i test di laboratorio e una dichiarazione di nessuna sostanza chimica fluorurata aggiunta intenzionalmente. Tuttavia, gli acquirenti non dovrebbero trattare alcuna certificazione come sostituto universale di una revisione completa del mercato. Un risultato di certificazione deve ancora essere letto insieme all'identità SKU, al mercato di destinazione, alla struttura del prodotto e allo stato di documentazione corrente del fornitore.
13.3 “Non rilevato” per il fluoro totale significa zero PFAS?
Non automaticamente. Un risultato non rilevato può essere utile, ma dipende dal metodo analitico, dall'ambito di rilevamento e dal quadro di riferimento. In termini di approvvigionamento, “non rilevato” dovrebbe essere trattato come un elemento del pacchetto di prove, non come una conclusione completa e autonoma. Gli acquirenti dovrebbero comunque rivedere cosa è stato testato, cosa non è stato testato e come il risultato si collega all'affermazione PFAS-Free che viene fatta.
13.4 Perché la laminazione con film può ancora sollevare preoccupazioni sul rivestimento in plastica in alcuni mercati?
Perché la laminazione con film cambia l'imballaggio da una semplice struttura in fibra a una logica di barriera superficiale o composita più complessa. In alcuni contesti normativi e di mercato, i prodotti di carta o fibra con rivestimento o laminazione in plastica ricevono un esame più attento in base alle norme relative alla plastica, alle discussioni sulla circolarità o alle aspettative di riciclaggio. La questione non è solo se il prodotto funziona bene, ma anche se la struttura rimane facile da giustificare nella strategia di imballaggio del mercato finale dell'acquirente.
13.5 La fibra stampata rivestita può ancora essere riciclabile o ripulpabile e come dovrebbero verificarlo gli acquirenti?
Potenzialmente sì, ma gli acquirenti non dovrebbero presumerlo per impostazione predefinita. La domanda corretta è se la specifica struttura rivestita rimane compatibile con il percorso di riciclaggio o ripulpatura previsto e se il fornitore può supportare tale posizione con ragionamento tecnico o test. I team di approvvigionamento dovrebbero chiedere che tipo di rivestimento viene utilizzato, come influisce sulla struttura della fibra, se cambia la gestione a valle e se il fornitore può spiegare l'affermazione in un modo che si adatti alle aspettative del mercato di destinazione.
Prossimo passo per gli acquirenti
Per gli acquirenti aziendali
Hai bisogno di rivedere gli imballaggi in fibra stampata PFAS-Free per i mercati UE o nordamericani? Bioleader può aiutarti a valutare la logica della struttura, le lacune documentali e i rischi di barriera specifici dell'applicazione prima dell'approvazione commerciale.
Per i marchi alimentari in crescita
Stai iniziando una transizione verso imballaggi PFAS-Free? Richiedi la checklist pratica di validazione di Bioleader per confrontare più efficientemente i sistemi additivi interni, i sistemi barriera esterni e i rischi applicativi reali.
Bioleader supporta gli acquirenti con la revisione dell'applicazione della fibra stampata, il coordinamento della documentazione PFAS-Free e la validazione degli imballaggi orientata all'esportazione.
Nota sul copyright:
© 2026 Bioleader®. Se desideri riprodurre o fare riferimento a questo contenuto, devi fornire il link originale e citare la fonte. Qualsiasi copia non autorizzata sarà considerata una violazione.