

1. Zusammenfassung
PFAS-freies Zuckerrohrgeschirr ist heute eine Beschaffungsschwelle, nicht nur ein Nachhaltigkeitslabel. In der realen Beschaffung von Formfaserprodukten geht es nicht mehr darum, ob fluorierte Chemie entfernt werden soll, sondern welcher fluorfreie Fettbeständigkeitsweg stabile Leistung, skalierbare Fertigung und belastbare Compliance liefern kann. Für die meisten heißen Take-away- und Foodservice-Szenarien bieten, leistungsstarke interne Additivsysteme die stärkste Balance aus Fettbeständigkeit, Prozesseffizienz und wirtschaftlicher Machbarkeit. Niedertemperatur-Additivsysteme bleiben für Kühlkette, Umgebungstemperatur und fettarme Anwendungen relevant, aber ihre Grenzen müssen klar verstanden werden. Im Gegensatz dazu können physikalische Barrieresysteme wie Laminierung und Oberflächenbeschichtungen in Nischenfällen eine höhere Barriereleistung erzielen, bringen jedoch auch höhere Kosten, Sekundärverarbeitung und komplexere Repulpier- und Regulierungsaspekte mit sich. Dieser Artikel bietet einen technischen Beschaffungsrahmen zur Bewertung von PFAS-freies Bagasse-Geschirr Technologien hinsichtlich Compliance, Fettbeständigkeitsleistung, Fertigungsskalierbarkeit und Lieferantenverifizierungsrisiko, basierend auf der Beschaffungslogik, den Fertigungsbeobachtungen und der Qualitätskontrollerfahrung aus langjähriger Formfaserproduktion und Exportpraxis bei Bioleader®..
- Wichtige regulatorische Basis: PFAS-freie Beschaffung erfordert jetzt verifizierbare Fluortests, Zertifizierungsabgleich und marktspezifische Compliance-Prüfung.
- Mainstream-Technologiepfad: Leistungsstarke interne Additivsysteme bleiben die praktikabelste Option für die meisten heißen Take-away- und Foodservice-Anwendungen.
- Niedrige vs. hohe Leistung: Niedertemperatur-Additivsysteme eignen sich für Kühlkette, Umgebungstemperatur und fettarme Lebensmittel, während leistungsstarke Systeme für anspruchsvollere Take-away-Anwendungen entwickelt wurden.
- Nischenalternative: Externe Barrieresysteme, einschließlich Laminierung und Oberflächenbeschichtungen, sind hauptsächlich für spezielle Hochbarriere-Anforderungen gerechtfertigt.
- Beschaffungspriorität: Käufer sollten die wiederholbare Ausführung im Werksmaßstab vergleichen, nicht nur die Leistung von Laborproben.
2. Warum die Wahl der PFAS-freien Technologie 2026 wichtig ist
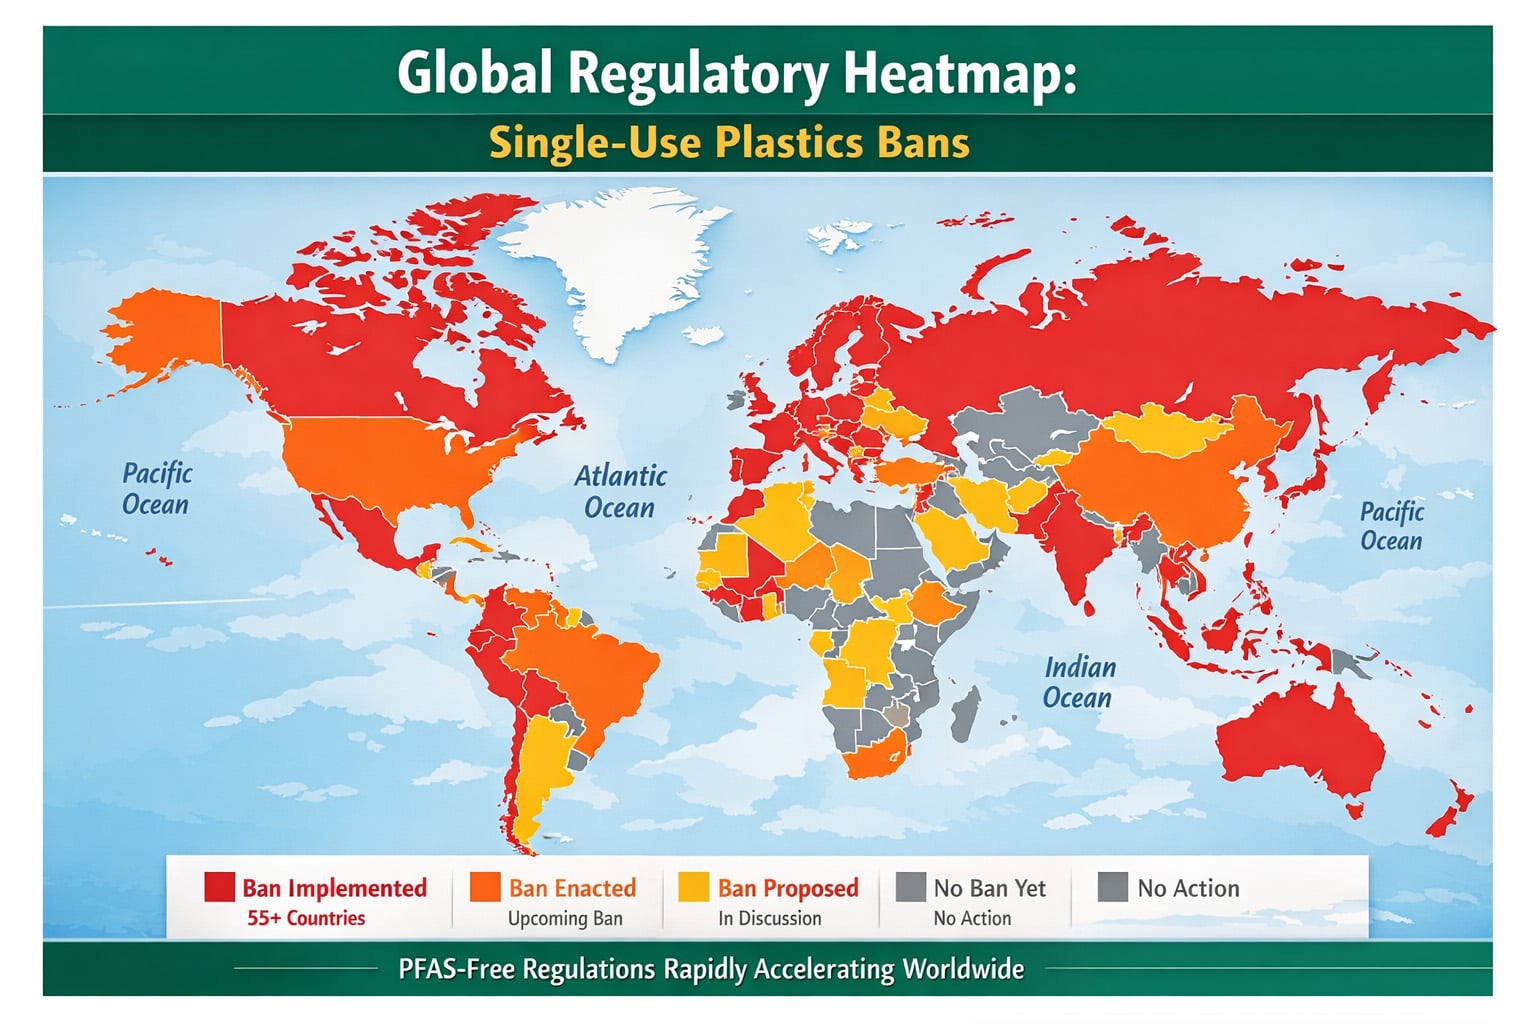
Im Jahr 2026, PFAS-freie Verpackung ist kein Markenvorteil mehr der Nachhaltigkeitsorientierten Käufern vorbehalten ist. Sie ist zu einer grundlegenden Beschaffungsanforderung in einer wachsenden Zahl von Foodservice- und Lebensmittelkontaktmärkten geworden. Für Einkaufsteams, die Formfaserprodukte wie Zuckerrohr-Clamshells, Teller, Schalen, Tabletts und Lebensmittelbehälter, kaufen, ist die eigentliche Frage nicht mehr, ob fluorierte Chemie entfernt werden sollte. Die eigentliche Beschaffungsherausforderung ist, welcher fluorfreie Fettbeständigkeitsweg wiederholbare Leistung, stabile Produktionseffizienz und belastbare Compliance im kommerziellen Maßstab liefern kann.
Zuckerrohrgeschirr steht nun an der Schnittstelle von drei anspruchsvollen Anforderungen: Lebensmittelkontaktsicherheit, Fett- und Feuchtigkeitsbeständigkeit sowie Erwartungen an Kreislaufmaterialien. Käufer vergleichen nicht mehr eine “grün”-Option mit einer herkömmlichen. Sie vergleichen verschiedene PFAS-freie technische Routen miteinander, jede mit ihren eigenen Kompromissen bei Hitzetoleranz, Fettbeständigkeit, Verarbeitungskomplexität, Repulpierbarkeit und Nachweislast. In der Praxis bedeutet dies, dass die Materialwahl allein nicht mehr ausreicht. Die Beschaffungsentscheidung muss nun Barrierdesign-Logik, Fertigungsfähigkeit im Werk, Testmethode und Dokumentationsrückverfolgbarkeit umfassen.
Die Dringlichkeit ist besonders in exportorientierten Lieferketten deutlich. In der Europäischen Union führt die neue Verordnung über Verpackungen und Verpackungsabfälle explizite Konzentrationsgrenzwerte für PFAS in Lebensmittelkontaktverpackungen ein, die ab dem 12. August 2026 gelten. In Nordamerika sehen sich Käufer einer Kombination aus staatlichen PFAS-Beschränkungen, zertifizierungsbasierten Fluorscreenings und FDA-Maßnahmen gegenüber, die bereits mehrere PFAS-bezogene Lebensmittelkontaktmitteilungen unwirksam gemacht haben. Infolgedessen, können PFAS-freie Behauptungen nicht mehr auf vagen Erklärungen oder Marketing-Sprache beruhen. Sie müssen durch Testlogik, produktspezifische Dokumentation und Beschaffungsentscheidungen gestützt werden, die einer behördlichen Prüfung standhalten.
Für Formfaser-Foodservice-Verpackungen ist dies der Grund, warum die Technologiewahl heute wichtiger ist als die Behauptungssprache. Eine kostengünstige PFAS-freie Probe, die bei einem kurzen Umgebungstest funktioniert, kann bei heißem Öl, langen Haltezeiten oder fettreichen Take-away-Anwendungen versagen. Eine Hochbarriere-Oberflächenbehandlung kann in isolierten Versuchen gut abschneiden, wird aber kommerziell schwach, sobald Sekundärverarbeitung, Durchsatzverluste und Repulpierdruck berücksichtigt werden. Das Beschaffungsproblem im Jahr 2026 ist daher nicht einfach “PFAS-frei oder nicht.” Es geht darum, den richtigen PFAS-freien Weg für die tatsächliche Lebensmittelanwendung, Betriebstemperatur, den Compliance-Markt und die Produktionsrealität zu wählen.
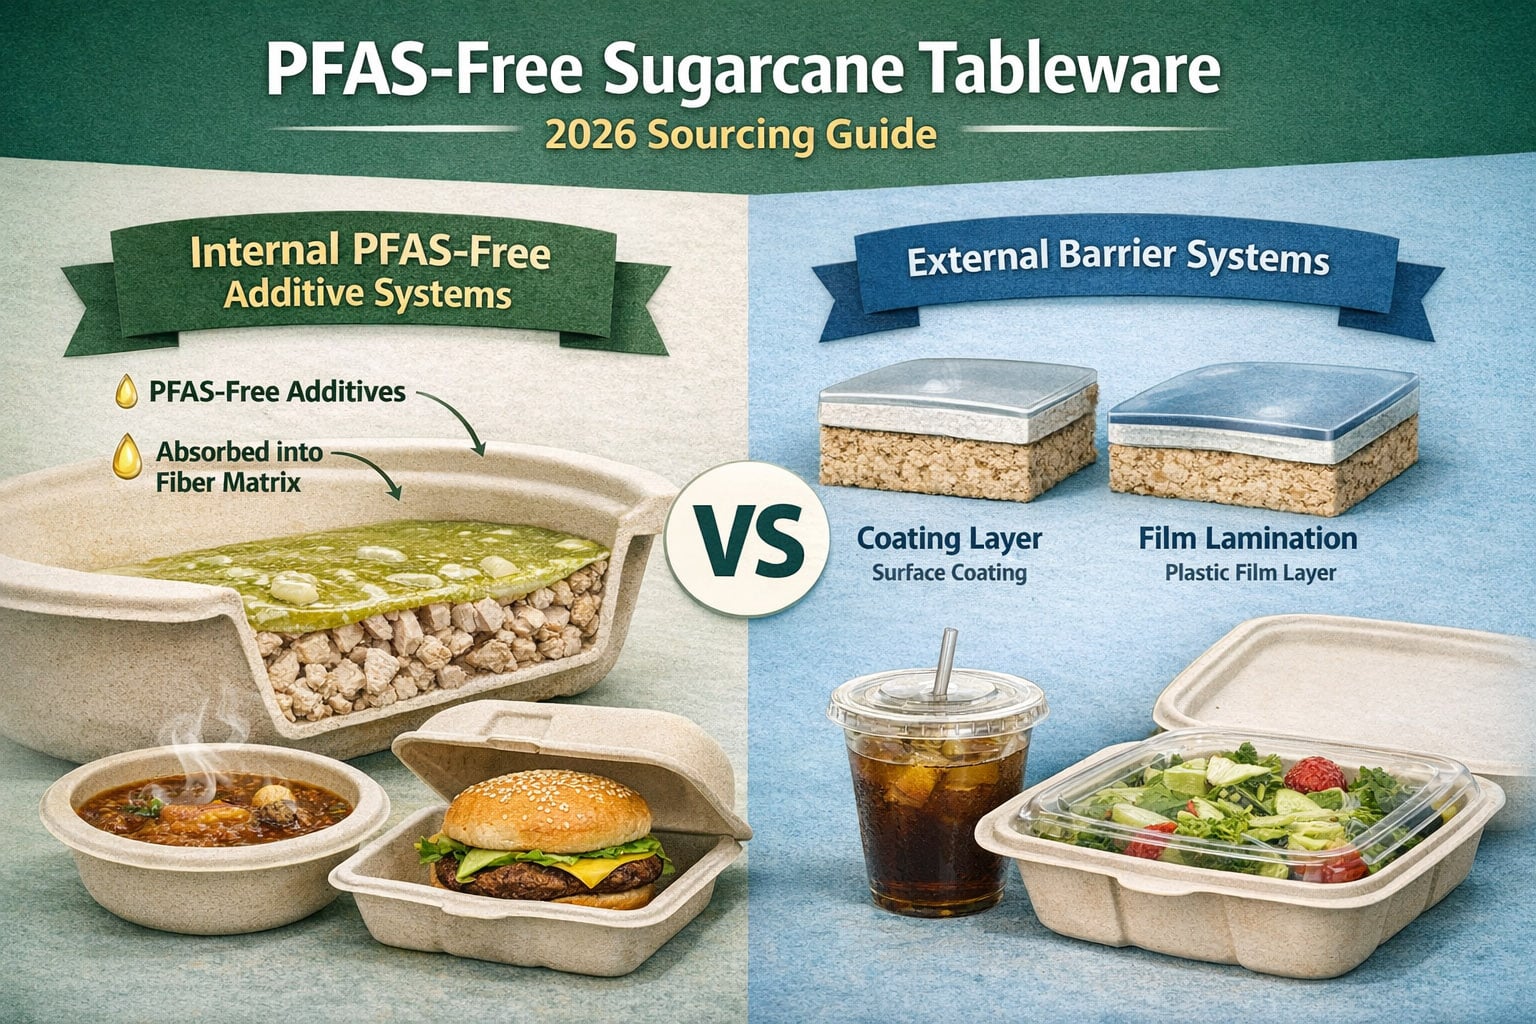
Dieser Leitfaden ist auf diese Frage ausgerichtet. Er konzentriert sich auf die beiden wichtigsten technischen Routen, die heute die PFAS-freie Beschaffung von Zuckerrohrgeschirrprägen: Interne PFAS-freie Additivsysteme und externe Barrieresysteme. Er erklärt auch, warum Käufer zwischen Niedertemperatur- und Hochleistungs-Additivtechnologien unterscheiden müssen, warum Laminierung und Beschichtung nicht als austauschbare Konzepte behandelt werden dürfen und warum die Wiederholbarkeit im Werksmaßstab wichtiger ist als der einmalige Probenerfolg. Kurz gesagt, dies ist kein Umweltüberblick. Es ist ein Beschaffungsrahmen für technisch und kommerziell vertretbare Verpackungsentscheidungen im Jahr 2026.
3. Definitionsbox: Begriffe, Grenzen und was “PFAS-frei” wirklich bedeutet
Bevor technische Wege verglichen werden, müssen Käufer die Sprache klären, die in Lieferantenaussagen, Testberichten und Produktspezifikationen verwendet wird. Bei der PFAS-freien Formfaserbeschaffung beginnt Verwirrung oft mit der Terminologie. Wörter wie “PFAS-Frei," "fluorfrei," "fettbeständig," "beschichtet,” und “laminiert” werden häufig verwendet, als ob sie dasselbe bedeuten. Das tun sie nicht. Für Beschaffungs-, Compliance- und Produktentwicklungsteams sind diese Unterschiede keine semantischen Details. Sie wirken sich direkt darauf aus, wie ein Produkt getestet wird, wie die Leistung interpretiert wird und wie eine Beschaffungsentscheidung verteidigt wird.
| Begriff | Arbeitsdefinition in diesem Artikel |
|---|---|
| PFAS-Frei | Eine Behauptung, die durch Testlogik, Dokumentation und marktspezifische Konformitätsprüfung gestützt werden muss. |
| Fluorfrei | Ein gängiger Handelsausdruck, der mit einer vollständigen PFAS-Konformitätsschussfolgerung verwandt, aber nicht identisch ist. |
| Interne PFAS-freie Additivsysteme | Fluorfreie Fett- und Wasserabweisungschemie, die von innen über das Zellstoffsystem in den Formfaserprozess eingebracht wird. |
| Externe Barrieresysteme | Barrierestrukturen, die dem Formfaserartikel nach oder auf Oberflächenebene des Hauptsubstrats hinzugefügt werden. |
| Folienlaminierung | Eine separate Barriereschicht, die auf das Fasersubstrat gebunden oder laminiert wird. |
| Oberflächenbeschichtungssysteme | Eine auf der Oberfläche aufgetragene Barriereschicht, die aus flüssigen, wässrigen, biobasierten oder ähnlichen Beschichtungsmaterialien gebildet wird. |
| Fettbeständigkeit | Ein anwendungsspezifisches Leistungsergebnis, das durch Lebensmittelart, Temperatur, Haltezeit, Struktur und Prozesskonsistenz beeinflusst wird. |
Tabelle 1. Kernbegriffe in diesem Leitfaden
3.1. PFAS-Frei ist eine konformitätsbezogene Aussage, kein beiläufiger Marketingbegriff
In professionellen Beschaffungskontexten sollte “PFAS-Frei” als eine Aussage verstanden werden, die durch eine definierte Beweiskette gestützt werden muss. Je nach Markt und Zertifizierungsrahmen kann diese Beweiskette Fluorscreening, gezielte Substanzprüfungen, unterzeichnete Erklärungen, Inhaltsstoffdokumentation und produktspezifische Konformitätsprüfung umfassen. Es sollte niemals als eigenständiger Werbesatz ohne Methodenumfang, Dokumentationsrückverfolgbarkeit und Probenidentität behandelt werden.
3.2. Fluorfrei und PFAS-Frei sind verwandt, aber nicht identische Konzepte
“Fluorfrei” wird in der Handelskommunikation oft als Kurzform für das Fehlen absichtlich zugesetzter fluorierter Chemie verwendet. Fluorbasiertes Screening und PFAS-Bestimmung sind jedoch nicht dieselbe analytische Frage. Ein Fluorergebnis kann als Indikator oder Screening-Instrument verwendet werden, während die PFAS-Konformität eine breitere Interpretation erfordern kann, die gezielte Analyse, Gesamtfluorkontext, Erklärungen und technische Dokumentation umfasst. Mit anderen Worten: Eine einfache “Nicht nachweisbar”-Aussage bedeutet nicht automatisch, dass das Produkt unter jedem relevanten PFAS-Rahmen vollständig charakterisiert wurde.
3.3. Interne Additivsysteme sind nicht dasselbe wie externe Barrieresysteme
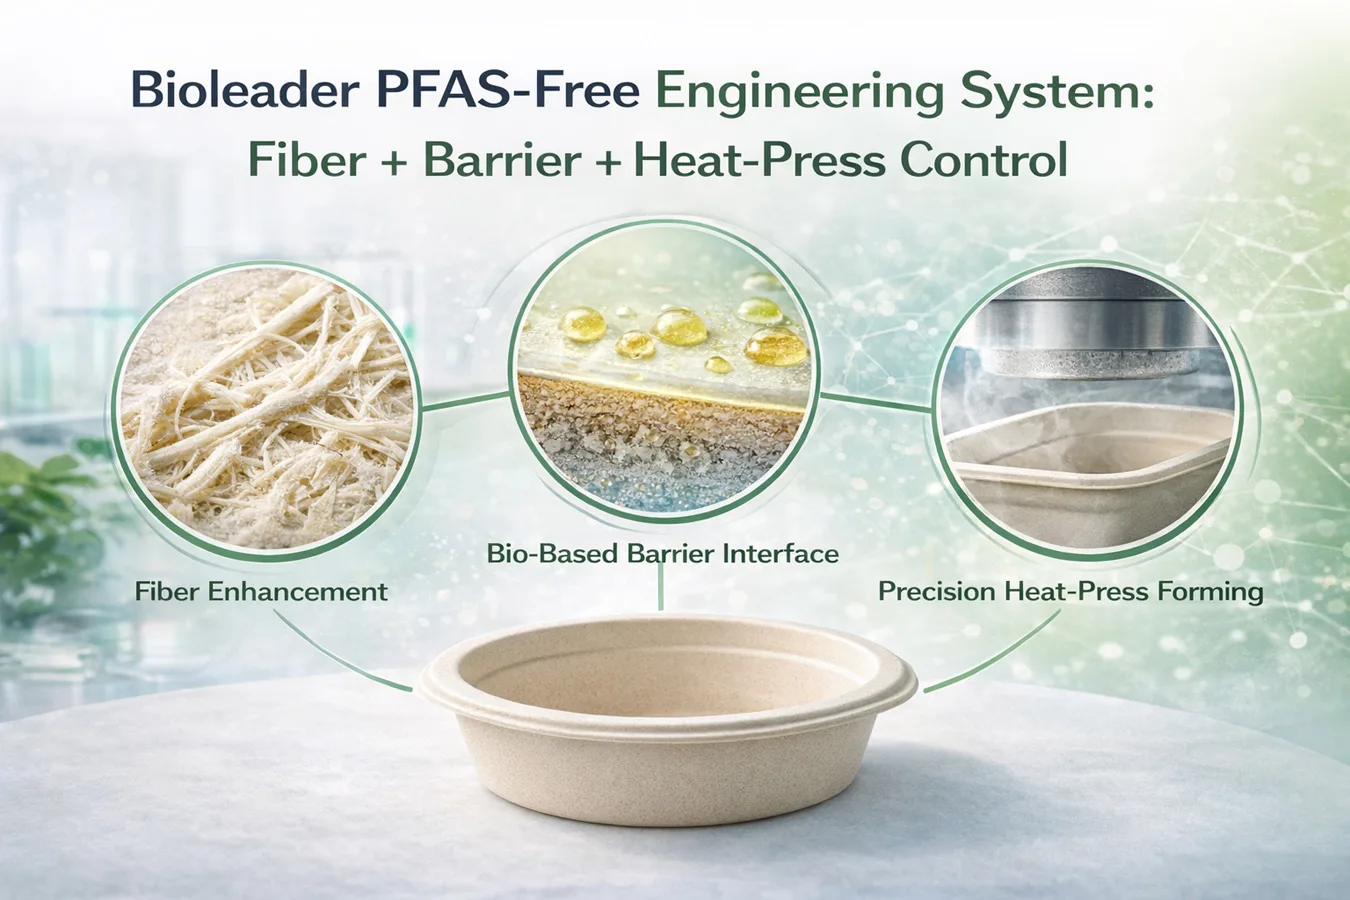
In diesem Artikel, Interne PFAS-freie Additivsysteme bezieht sich auf fluorfreie Fett- und Wasserabweisungschemie, die von innen über das Zellstoffsystem in den Formfaserprozess eingebracht wird. Diese Additive werden vor dem endgültigen Formen und Heißpressen in den Produktionsprozess integriert. Ihr kommerzieller Wert liegt in der Prozessintegration, der skalierbaren Leistung und der geringeren Abhängigkeit von sekundärer Oberflächenbehandlung.
Im Gegensatz dazu, Externe Barrieresysteme bezieht sich auf Barrierestrukturen, die dem Formfaserartikel nach oder auf Oberflächenebene des Hauptsubstrats hinzugefügt werden. In diesem Leitfaden umfassen externe Barrieresysteme zwei verschiedene Unterkategorien: Folienlaminierung und Oberflächenbeschichtungssysteme. Diese Wege können die Barriereleistung in bestimmten Anwendungen verbessern, sollten aber nicht mit interner Additivtechnologie verwechselt werden.
3.4. Laminierung und Beschichtung sind keine austauschbaren Begriffe
Kaschierung bezieht sich auf eine separate Barriereschicht, die auf das Fasersubstrat gebunden oder laminiert wird. Die technische Logik basiert auf einer separaten Materialschicht, die eine physische Barriere bildet. Beschichtung, bezieht sich dagegen auf eine auf der Oberfläche aufgetragene Barriereschicht, die aus flüssigen, wässrigen, biobasierten oder ähnlichen Beschichtungsmaterialien gebildet wird, die auf der Substratoberfläche aufgetragen, getrocknet und fixiert werden. Beide gehören zu externen Barrieresystemen, unterscheiden sich jedoch in Struktur, Prozessablauf, Fehlerbild und regulatorischer Auslegung. Für technische Texte und Beschaffungsprüfungen sollten sie niemals als austauschbare Sprache behandelt werden.
3.5. Fettbeständigkeit ist ein anwendungsspezifisches Leistungsergebnis
"Fettbeständigkeit”sollte nicht als universelle Ja-oder-Nein-Eigenschaft gelesen werden. Bei Formfaser-Verpackungen hängt die Fettbeständigkeit vom tatsächlichen Lebensmittelsystem, der Kontakttemperatur, der Haltezeit, dem Füllzustand, der Strukturkonstruktion, der Wandstärke und der Produktionskonsistenz ab. Ein Produkt, das für kalte oder Umgebungstemperaturen geeignet ist, kann bei heißem Öl, heißen Soßen oder langen Lieferzyklen versagen. Deshalb unterscheidet der Artikel später zwischen Niedertemperatur-Internadditivsystemen und Hochleistungs-Internadditivsystemen anstatt alle PFAS-freien Additive als eine Kategorie zu behandeln.
3.6. Dieser Artikel geht nicht davon aus, dass ein Weg immer richtig ist
Dieser Leitfaden geht nicht davon aus, dass jede externe Barrierelösung automatisch unterlegen ist, noch dass jedes interne Additivsystem automatisch konform oder leistungsstark ist. Der Zweck dieses Whitepapers ist enger und praktischer: die technischen Wege korrekt zu definieren, sie unter Beschaffungsbedingungen zu vergleichen und Käufern zu helfen, zu entscheiden, welcher Weg für eine bestimmte Anwendung kommerziell, betrieblich und regulatorisch vertretbar ist.
4. Regulatorische Basis 2026 – Was Käufer tatsächlich einhalten müssen
Für Käufer von
PFAS-freiem Zuckerrohrgeschirr
Die regulatorische Überprüfung im Jahr 2026 kann nicht auf ein einzelnes Zertifikat oder eine allgemeine Lieferantenerklärung reduziert werden. Die Compliance-Basis wird nun durch eine Kombination aus marktspezifischen PFAS-Schwellenwerten, Dokumentationsanforderungen für Lebensmittelkontakt, und einer zunehmenden Prüfung von Barrierestrukturen in faserbasierten Lebensmittelverpackungen geprägt.
In der praktischen Beschaffung müssen Käufer nicht nur bewerten, ob ein Produkt als PFAS-frei beworben wird, sondern auch was getestet wurde, welche Analysemethode verwendet wurde, welches Produkt oder welche SKU die Nachweise abdecken und ob die Barrierestruktur zusätzliche Compliance- oder Kreislaufwirtschaftsaspekte schafft. Bei Formfaser-Verpackungen für den Lebensmittelservice können regulatorische Compliance und Fettbeständigkeitstechnologie nicht mehr als völlig getrennte Themen bewertet werden.
Dies ist besonders relevant für Geschirr aus Zuckerrohr, da Käufer oft erwarten, dass dasselbe Produkt mehrere Ergebnisse gleichzeitig liefert: Fettbeständigkeit, Feuchtigkeitsbeständigkeit, Hitzebeständigkeit, Lebensmittelkontakt-Eignung, Kompostierbarkeit, sofern zutreffend, und eine belastbare PFAS-Nachweiskette. Die stärkste Beschaffungsentscheidung ist daher nicht einfach das Produkt mit der stärksten Barrierebehauptung, sondern die Struktur, deren Leistung, Materialdesign, Testnachweise und Dokumentation für den Zielmarkt gemeinsam überprüft werden können.
4.1 Europäische Union: PPWR ist jetzt der wichtigste Referenzpunkt für 2026

Für Lebensmittelkontaktverpackungen, die auf dem EU-Markt in Verkehr gebracht werden,
Verpackungs- und Verpackungsabfallverordnung (PPWR)
bietet nun den wichtigsten regulatorischen Anker für die PFAS-Überprüfung. Seit 12. August 2026, dürfen Lebensmittelkontaktverpackungen nicht auf dem EU-Markt platziert werden, wenn die PFAS-Konzentrationen gleich oder über den in Artikel 5(5) festgelegten Grenzwerten liegen.
| EU PPWR PFAS-Anforderung | Grenzwert | Analytischer Kontext |
|---|---|---|
| Jedes einzelne PFAS | 25 ppb | Gemessen durch gezielte PFAS-Analyse. Polymere PFAS sind von der Quantifizierung für diesen Grenzwert ausgeschlossen. |
| Summe der gezielten PFAS | 250 ppb | Gemessen als Summe der gezielten PFAS-Analyse, gegebenenfalls mit vorherigem Abbau von Vorläufern. Polymere PFAS sind von der Quantifizierung für diesen Grenzwert ausgeschlossen. |
| PFAS einschließlich polymerer PFAS | 50 ppm | Umfasst polymere PFAS. Wenn Gesamtfluor 50 mg/kg überschreitet, können zusätzliche Nachweise erforderlich sein, um Fluor im Zusammenhang mit PFAS von nicht-PFAS-Fluor für die technische Dokumentation zu unterscheiden. |
Diese drei Grenzwerte sollten nicht als austauschbare Zahlen behandelt werden. Die 25 ppb und 250 ppb Schwellenwerte beziehen sich auf die gezielte PFAS-Analyse, während die 50 ppm Anforderung PFAS einschließlich polymerer PFAS adressiert. Das Gesamtfluor-Screening bietet eine weitere analytische Ebene und sollte nicht direkt mit den gezielten PFAS-Grenzwerten verglichen werden, als ob derselbe Parameter gemessen würde.
Für Käufer ist die praktische Konsequenz, dass eine breite “PFAS-frei”-Aussage für ein compliance-sensibles EU-Projekt nicht mehr ausreicht. Der Lieferant sollte in der Lage sein, das zu prüfende Produkt zu identifizieren, die Analysemethode und die Nachweisgrenze zu erläutern und die verfügbaren Nachweise mit dem tatsächlichen Materialsystem und der technischen Dokumentation zu verbinden.
PPWR ist eine EU-Verordnung, die von europäischen Institutionen erlassen wurde. Bioleader® definiert die regulatorischen Anforderungen nicht. Für EU-Beschaffungsprojekte kann Bioleader® Käufer unterstützen, indem es verfügbare Produktspezifikationen, Erklärungen, Testberichte und unterstützende Dokumentation für die ausgewählte SKU und Spezifikation organisiert.
4.2 2026 PPWR-Update: Wie die Europäische Kommission PFAS-Screening empfiehlt
Eine wichtige Entwicklung im Jahr 2026 ist die zusätzliche Leitlinie der Europäischen Kommission zur Umsetzung der PFAS-Anforderungen in Artikel 5(5). Für Beschaffungsteams ist diese Leitlinie nützlich, da sie erklärt, wie die gesetzlichen PFAS-Grenzwerte durch einen schrittweisen analytischen Prozess angegangen werden können, anstatt jede Fluor- oder PFAS-Messung als denselben Test zu behandeln.
Der derzeit empfohlene Durchsetzungsansatz der Kommission beginnt mit Gesamtfluor (TF)-Screening. Wenn das Gesamtfluor-Ergebnis unter 50 mg/kg, liegt, könnte die Probe liegt, könnte es im ersten Screening-Schritt als konform angesehen werden. Wenn das Gesamtfluor-Ergebnis diesen Wert überschreitet, können zusätzliche Untersuchungen verwendet werden, um festzustellen, ob das Fluor aus organischen oder anorganischen Quellen stammt und ob weitere PFAS-spezifische Analysen erforderlich sind.
Gesamtfluor unter 50 mg/kg kann als erstes Screening-Ergebnis im Rahmen des derzeit empfohlenen Durchsetzungsansatzes der Europäischen Kommission dienen. Diese Screening-Stufe entspricht nicht der analytischen Messung des PPWR 25 ppb und 250 ppb gezielten PFAS-Grenzwerte.
Wo weitere Untersuchungen erforderlich sind, können analytische Arbeiten organisches Fluor von anorganischem Fluor unterscheiden und je nach den Umständen zu gezielten PFAS-Analysen oder vorläuferfokussierten Analysen übergehen. Die Kommission stellt außerdem fest, dass Proben, die beim ersten Gesamtfluor-Screening-Schritt konform waren, basierend auf derzeit verfügbaren Nachweisen auch in den nachfolgenden Testschritten konform waren.
| Verifizierungsstufe | Was geprüft wird | Interpretation des Käufers |
|---|---|---|
| Schritt 1 — Gesamtfluor | Gesamtfluor in der getesteten Probe | Ein TF-Ergebnis unter 50 mg/kg könnte gemäß dem derzeit empfohlenen Erst-Screening-Ansatz der Kommission als konform angesehen werden. |
| Weitere Fluor-Charakterisierung | Hilft, organische und anorganische Fluorquellen zu unterscheiden, wenn zusätzliche Untersuchungen erforderlich sind | Nützlich, wenn Gesamtfluor das Erst-Screening-Niveau überschreitet oder die Fluorquelle geklärt werden muss. |
| Gezielte / Vorläufer-Analyse | Spezifizierte PFAS und, sofern zutreffend, vorläuferbezogene PFAS | Wird verwendet, wenn eine detailliertere Verifizierung gegen die gezielten PFAS-Anforderungen von 25 ppb und 250 ppb erforderlich ist. |
Diese Aktualisierung ist besonders wichtig für Käufer, die fettabweisende Technologien vergleichen. Ein stärkerer interner Zusatzstoff, eine Beschichtung oder ein laminiertes Barrieresystem sollte nicht nur deshalb ausgewählt werden, weil es gegen Öl besser abschneidet. Die gewählte Technologie sollte auch eine klare Formulierungshistorie, geeignete PFAS-Nachweise, stabile Produktionskontrolle und eine für den Zielmarkt geeignete Dokumentation unterstützen.
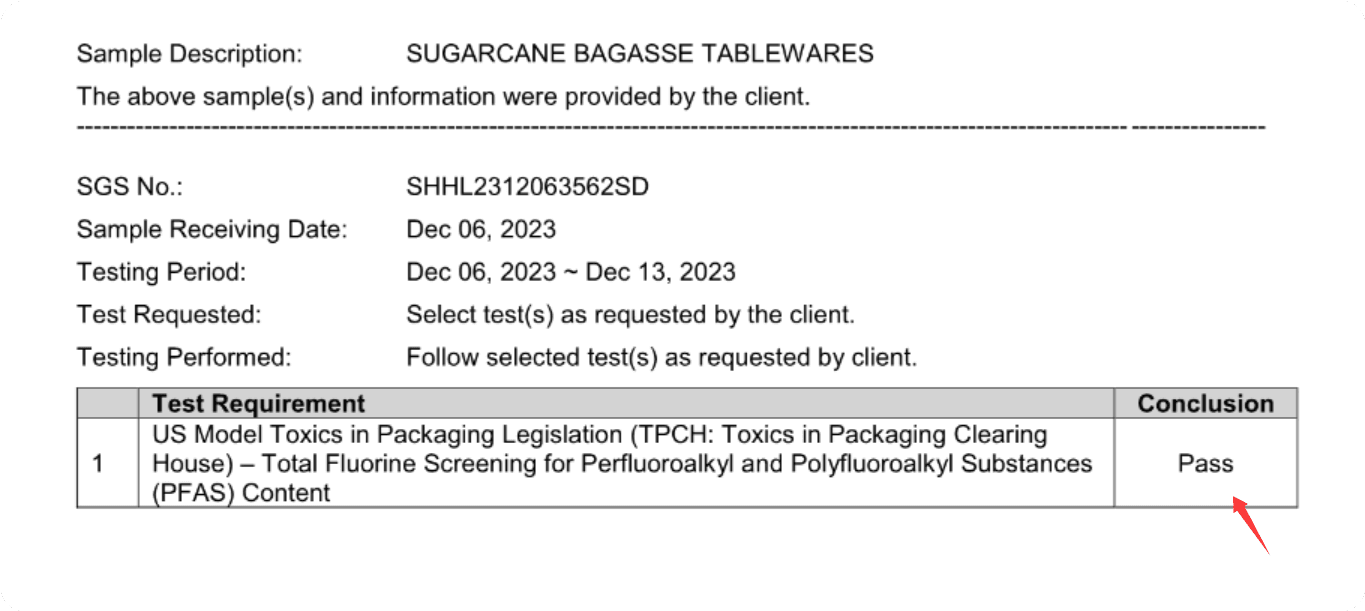
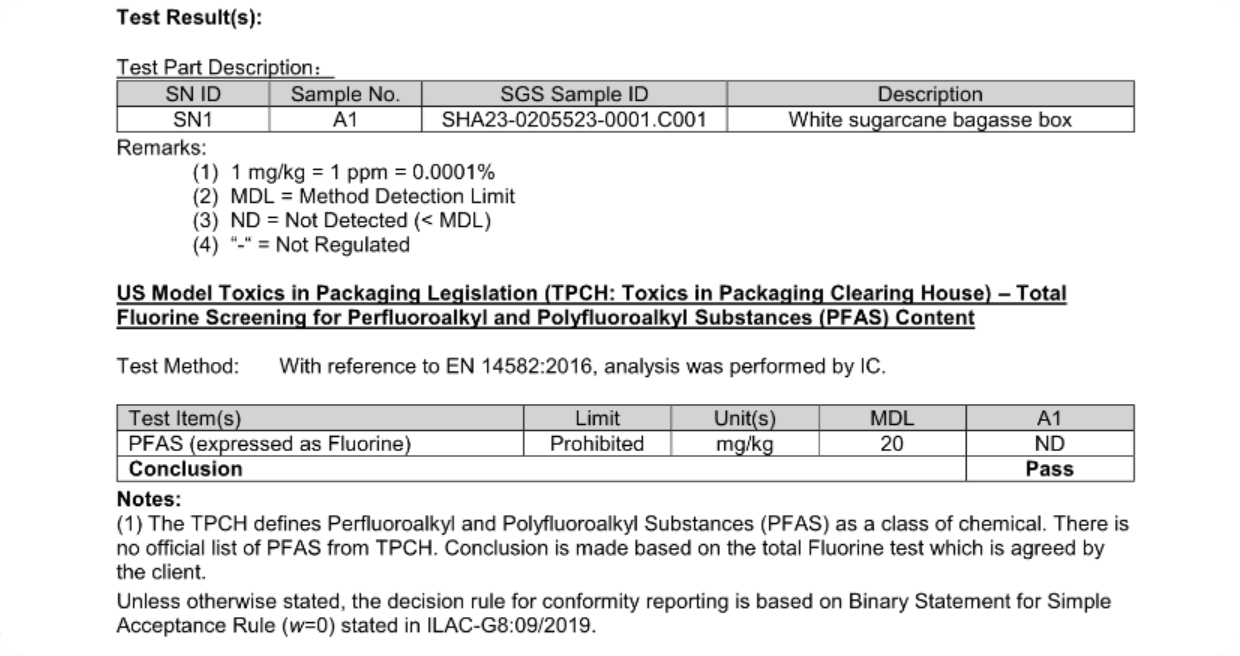
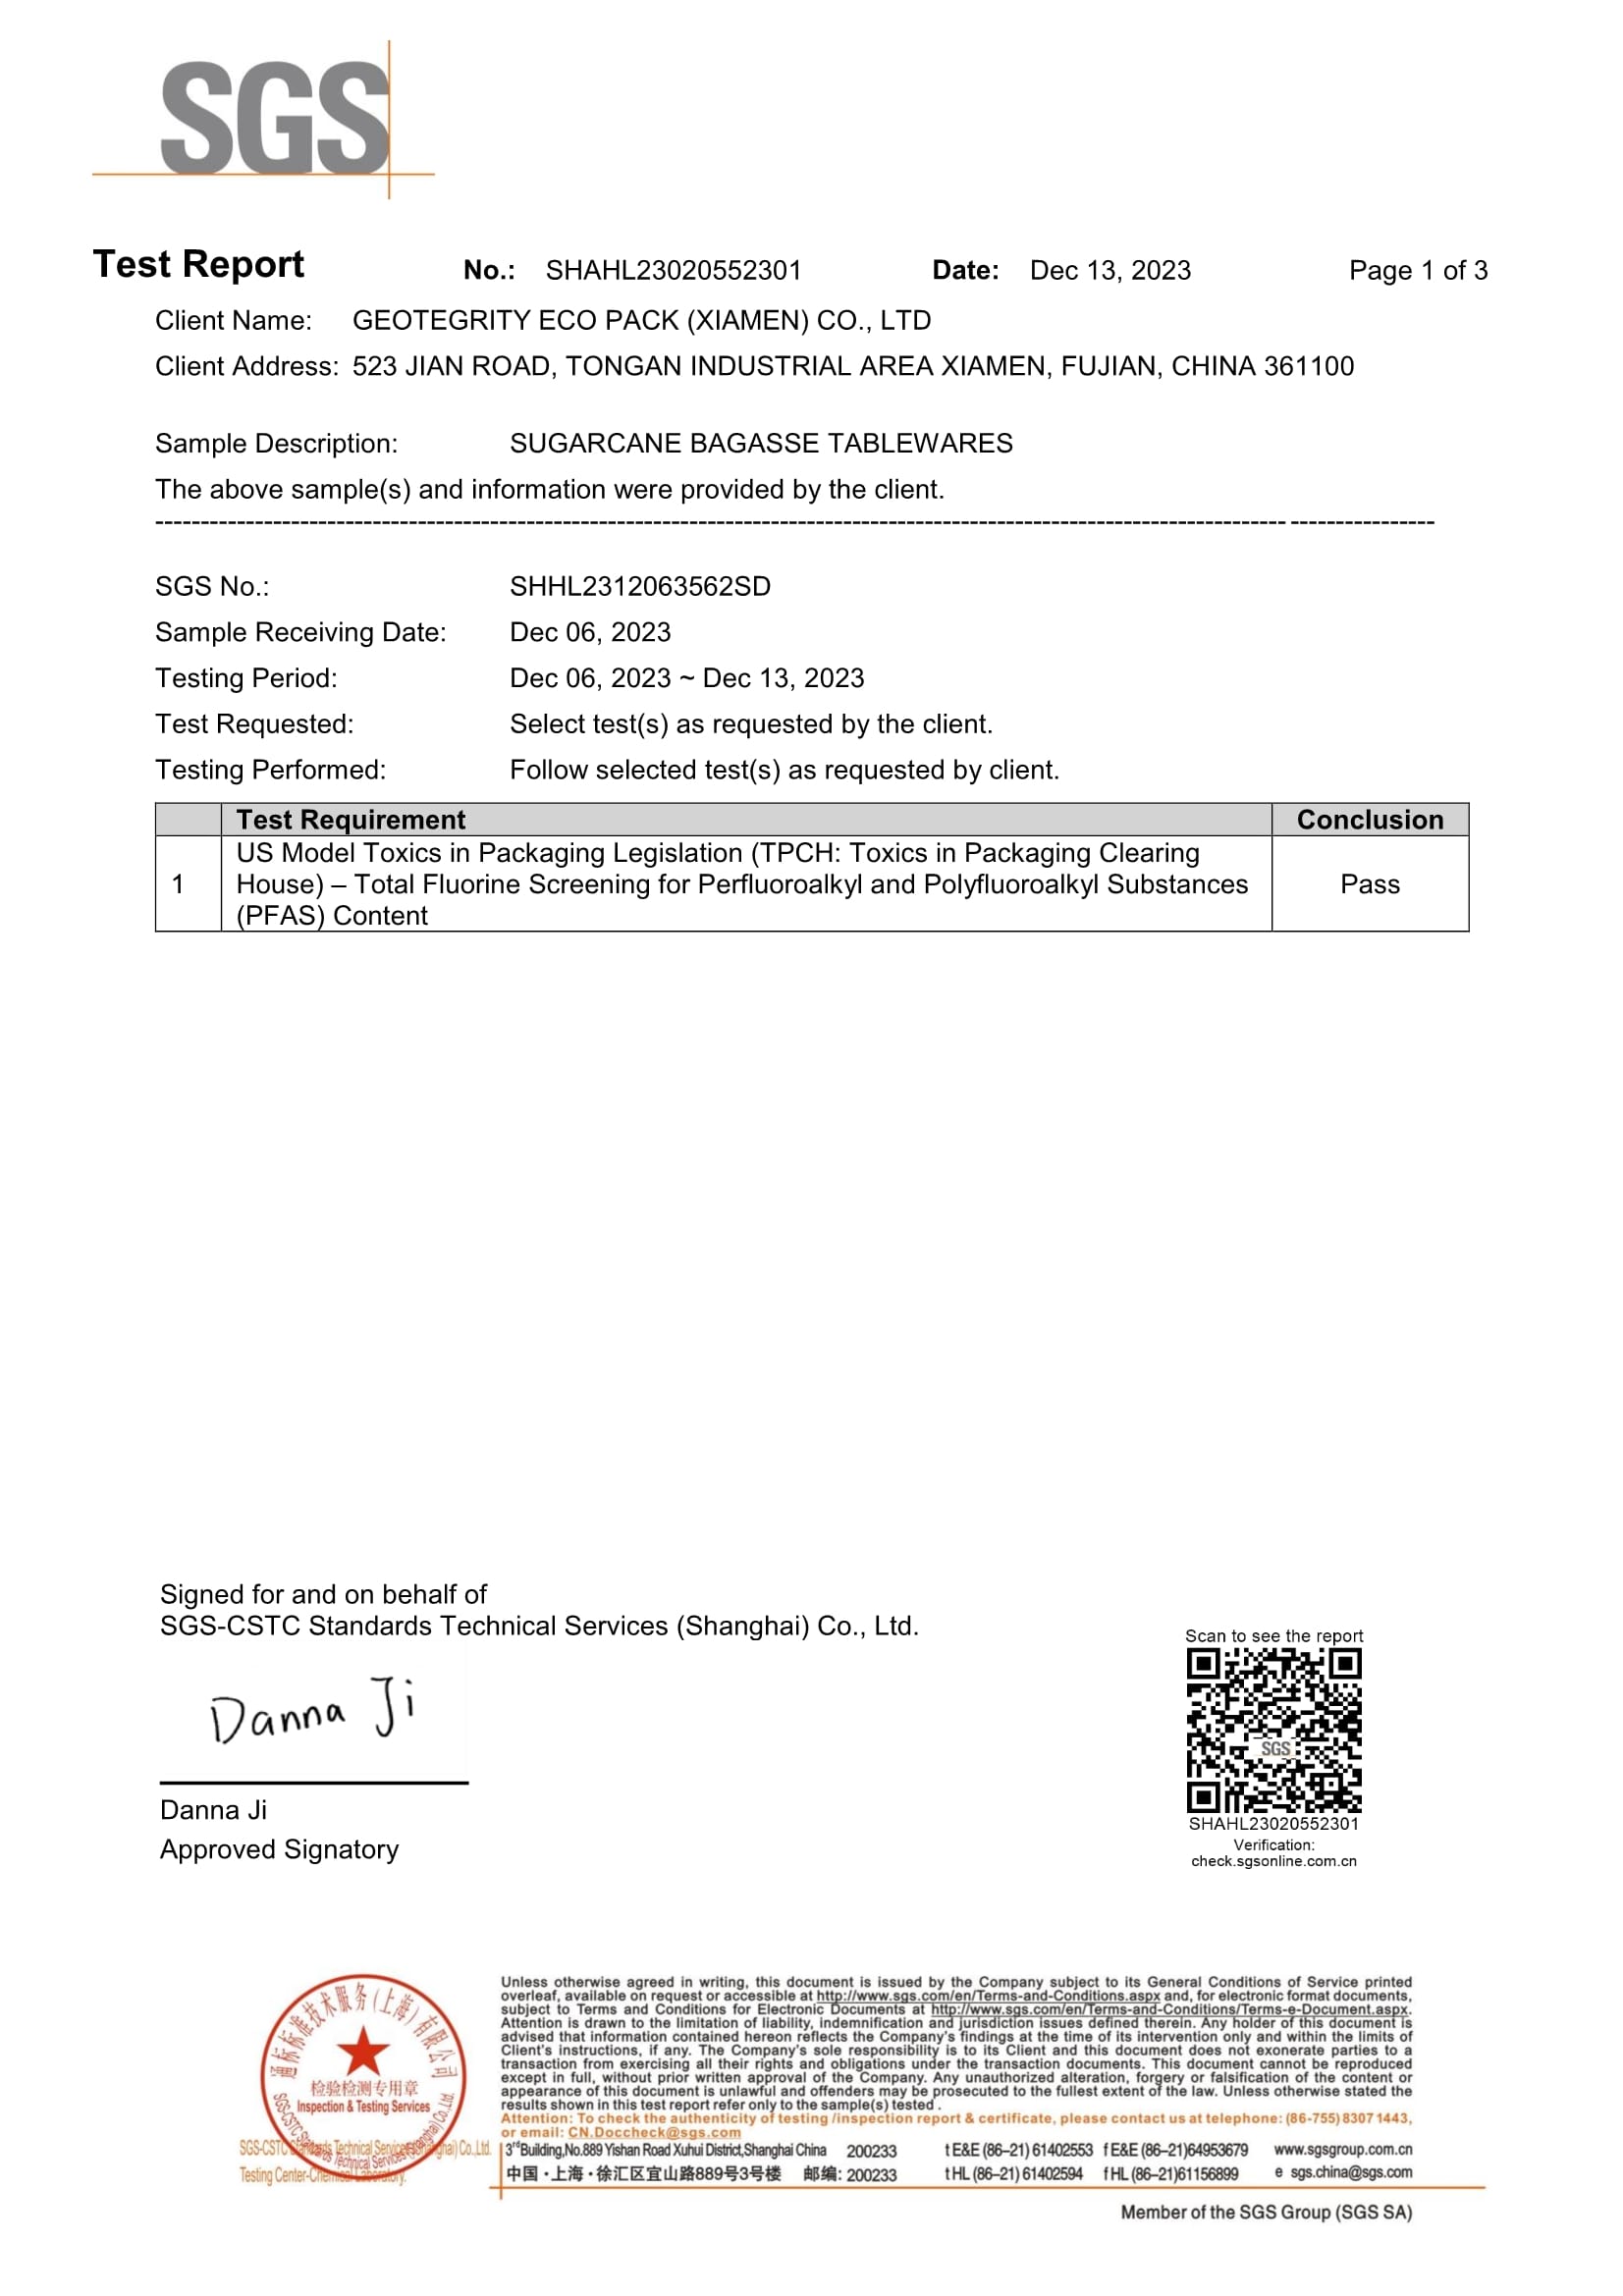
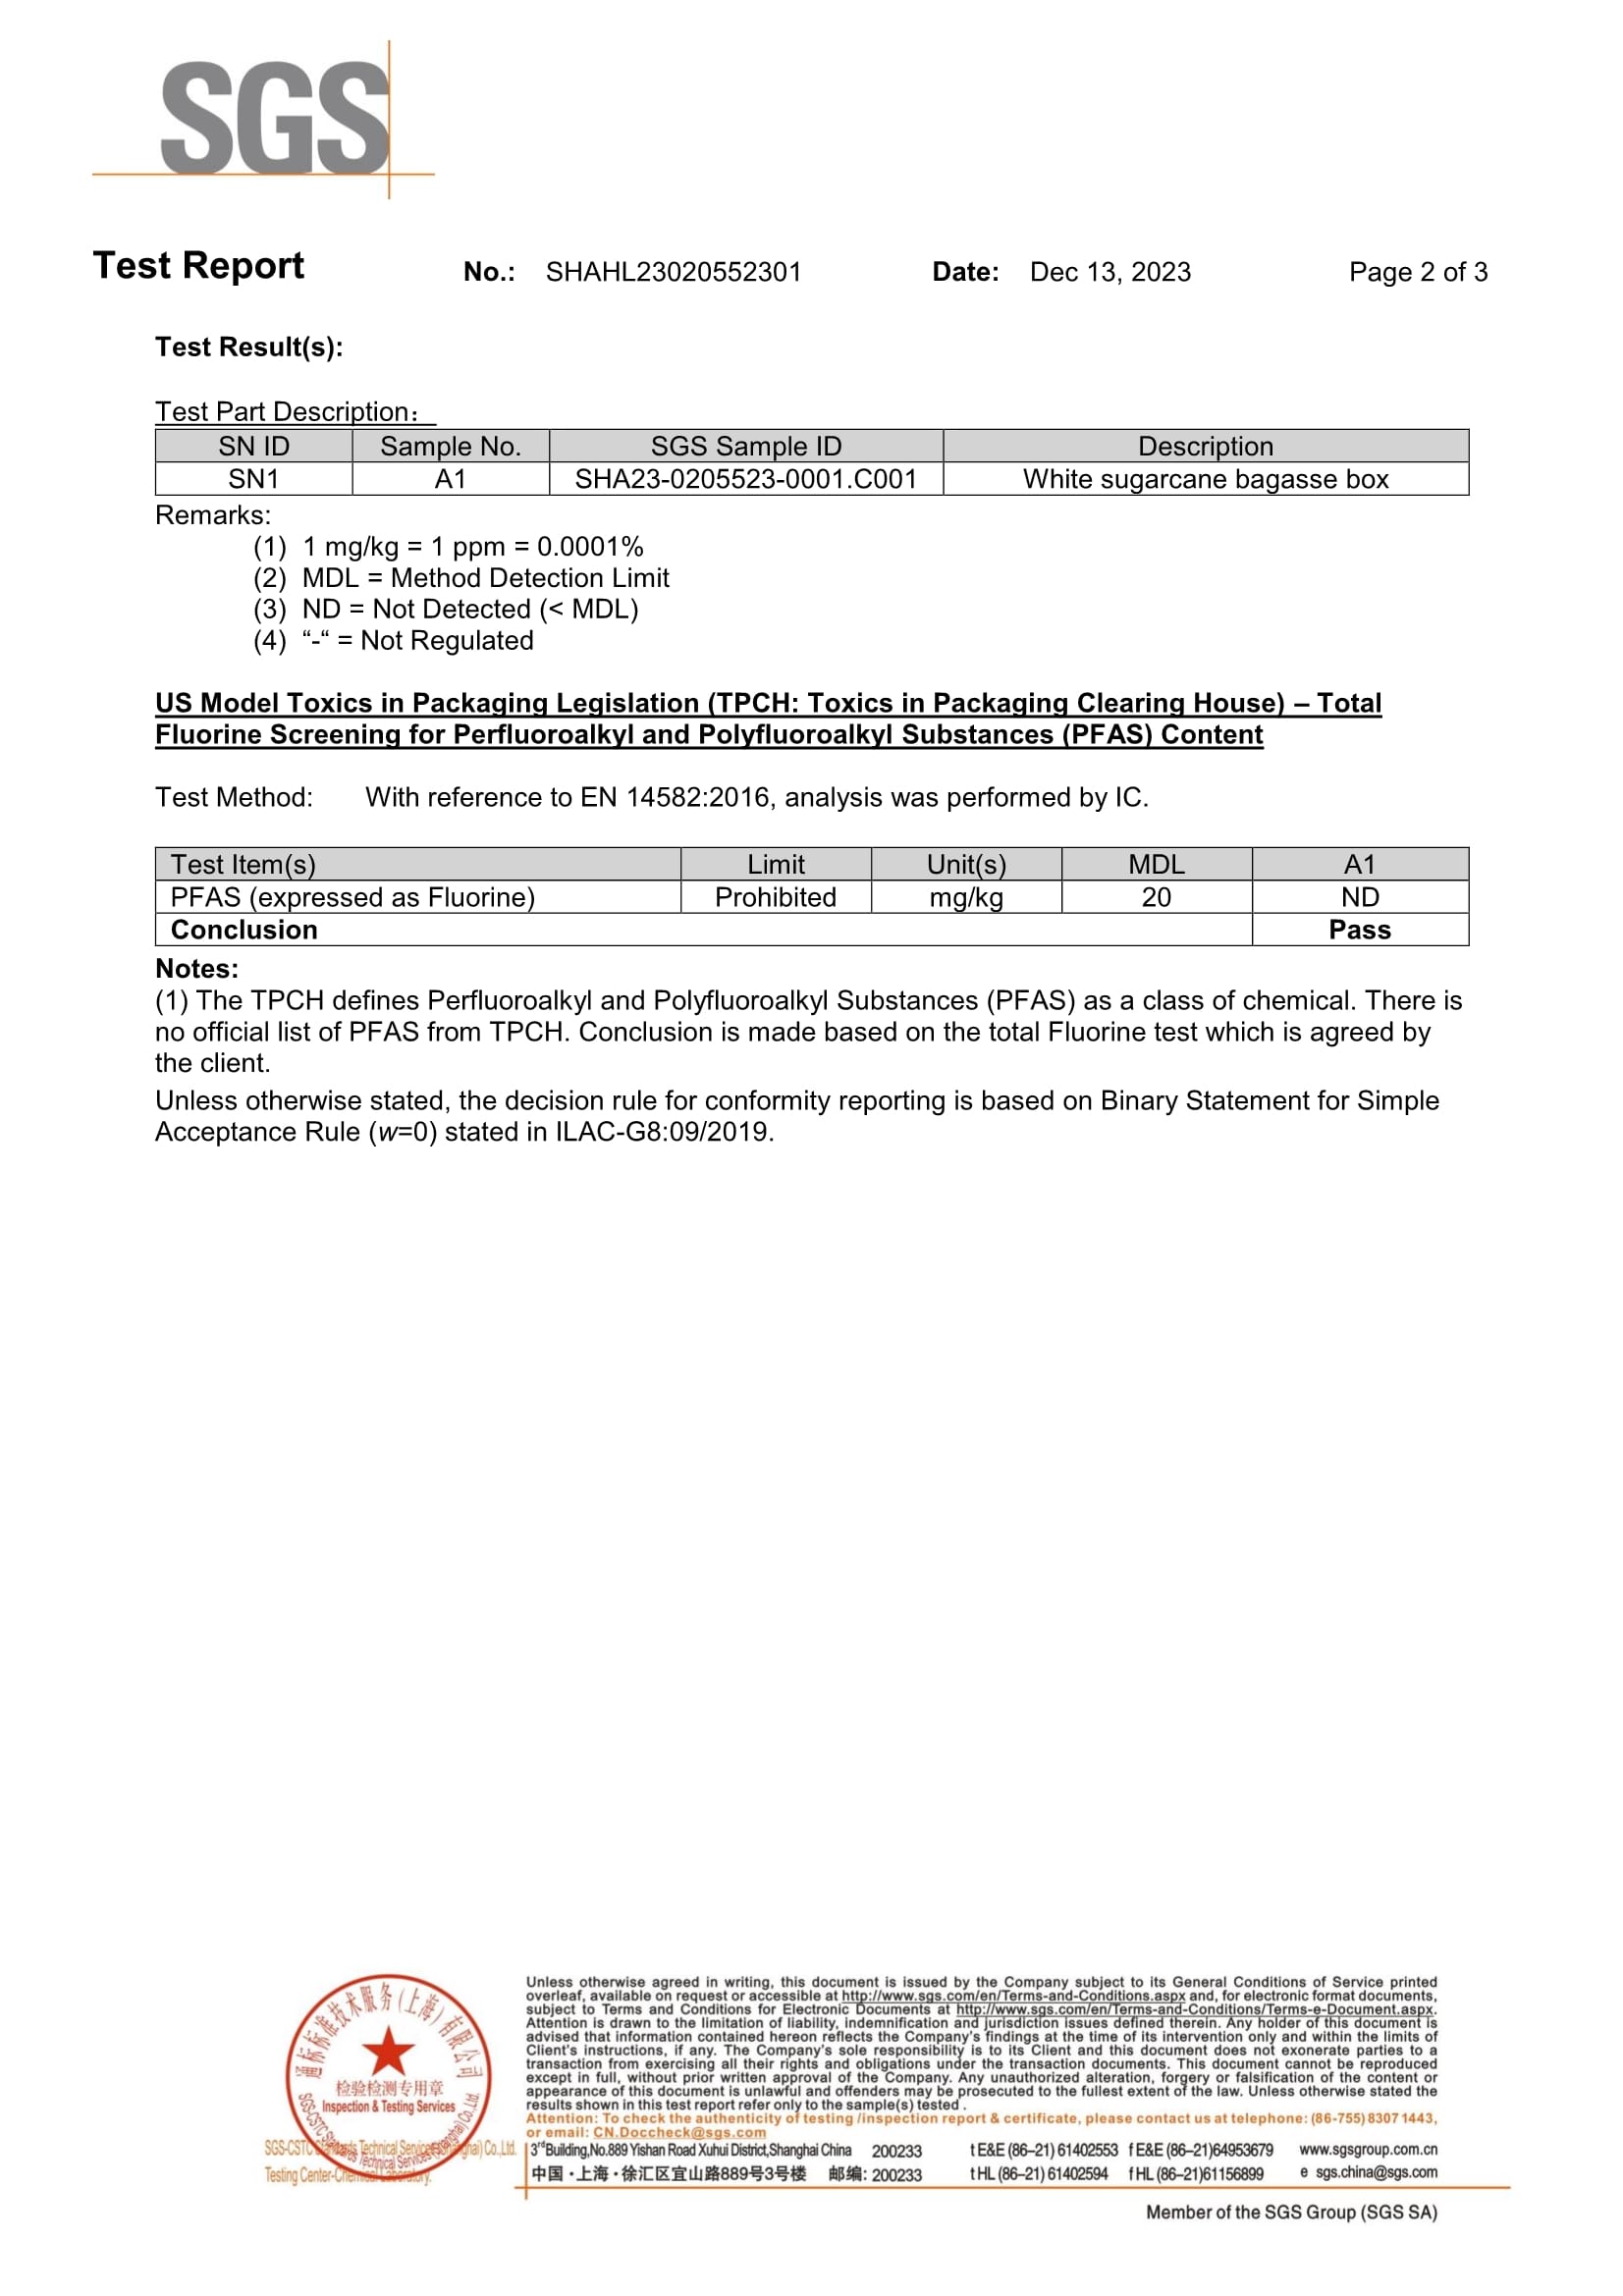
Ein veröffentlichter SGS-Bericht für ein getestetes weiße Bagasse-Klappschale aufgezeichnetes Gesamtfluorid ND (<20 mg/kg) unter Verwendung einer Methode mit Bezug auf EN 14582:2016 und Analyse mittels IC. Dieses Ergebnis liegt unter dem aktuellen Grenzwert der Europäischen Kommission 50 mg/kg Step-1 Screening-Niveau für Gesamtfluor. Das Ergebnis liefert unterstützende Nachweise für die getestete Probe und sollte nicht so interpretiert werden, dass es automatisch jede Bioleader®-SKU, Formulierung, jedes Barrieresystem oder jede Produktionscharge abdeckt.
Für die praktische Beschaffungsprüfung in der EU können Käufer die Bioleader®-
PPWR 2026 Foodservice-Verpackungs-Checkliste
nutzen, um Produkt-, Test- und Dokumentationsanforderungen vor der kommerziellen Freigabe zu prüfen.
Für eine detailliertere Erläuterung des Umsetzungsansatzes der Kommission siehe
EU PPWR 2026 Leitfaden für Foodservice-Verpackungen
die PFAS-Anforderungen, technische Dokumentation, Herstellerpflichten und Importeurprüfung abdeckt.
Käufer, die tatsächliche Formfaserprodukte bewerten, können auch die
PFAS-freie kompostierbare Tafelgeschirr-Konformitäts- und Produktseite
für Produktkategorien, SGS-unterstützende Nachweise, Kompostierbarkeitsdokumentation und Beschaffungsleitfaden einsehen.
Käufer sollten einen internen Zusatzstoff, eine Beschichtung oder ein laminiertes Barrieresystem nicht allein deshalb wählen, weil es eine stärkere Fettbeständigkeit bietet. Der bevorzugte Weg sollte auch eine klare PFAS-Nachweiskette, produktspezifische Verifizierung, kontrollierte Formulierung, reproduzierbare Produktion und eine für den Zielmarkt geeignete Dokumentation unterstützen. Eine technisch stärkere Barriere ist nicht automatisch der risikoärmere Beschaffungsweg, wenn sie eine komplexere Konformitäts- oder Materialstruktur schafft.
4.3 Warum laminierte oder beschichtete Faserstrukturen in Europa einer genaueren Prüfung bedürfen
Im europäischen Regulierungskontext müssen Käufer sorgfältig zwischen Formfaserartikeln unterscheiden, die in erster Linie faserbasiert bleiben, und solchen, die auf zusätzlichen kunststoffhaltigen oder polymerbasierten Barriereschichten beruhen. Das Erscheinungsbild von Papier oder Faser allein bestimmt nicht, wie die gesamte Verpackungsstruktur unter den relevanten Verpackungs-, Einwegkunststoff-, Recycling- oder End-of-Life-Vorschriften behandelt wird.
Dies bedeutet nicht, dass jede laminierte oder beschichtete Struktur automatisch nicht konform ist. Es bedeutet, dass externe Barrieresysteme zusätzliche Interpretations- und Dokumentationsfragen aufwerfen können, insbesondere wenn ein Käufer auch Behauptungen in Bezug auf Kunststoffreduzierung, Recyclingfähigkeit, Re-pulpbarkeit, Kompostierbarkeit oder vereinfachte faserbasierte Verpackung aufstellen möchte.
Die Unterscheidung zwischen verschiedenen externen Systemen ist ebenfalls wichtig. Eine folienlaminierte Struktur führt eine eigene Materialschicht ein, während eine Oberflächenbeschichtung eine wässrige, polymere, biobasierte oder andere Barriereformulierung verwenden kann. Keines sollte ohne Prüfung der tatsächlichen Formulierung und der unterstützenden Nachweise als automatisch recycelbar, kompostierbar, plastikfrei oder PFAS-frei beschrieben werden.
Aus diesem Grund sollten laminierte und beschichtete Formfaserprodukte nicht nur anhand ihrer unmittelbaren Fettbarriereleistung bewertet werden. Käufer sollten auch berücksichtigen, ob die Struktur zusätzliche Anforderungen an Recycling, Kompostierbarkeit, technische Dokumentation oder Marktpositionierung im vorgesehenen Bestimmungsland schafft.
Die PPWR PFAS-Grenzwerte gelten für Lebensmittelkontaktverpackungen, unabhängig davon, ob die Fettbeständigkeit durch einen internen Zusatzstoff, eine Oberflächenbeschichtung oder eine laminierte Barriere erreicht wird. Der Technologieweg ersetzt nicht die produktspezifische PFAS-Verifizierung.
4.4 Nordamerika: Zertifizierungslogik, staatliche Beschränkungen und FDA-Maßnahmen
In Nordamerika unterscheidet sich die PFAS-Konformitätslage von der EU, da es keine einzelne Lebensmittelverpackungsverordnung gibt, die Artikel 5(5) der PPWR entspricht. Stattdessen müssen Käufer möglicherweise eine Kombination aus staatlichen Beschränkungen, Zertifizierungsanforderungen, Kundenspezifikationen und bundesstaatlichen Lebensmittelkontaktmaßnahmen.
Für kompostierbare Foodservice-Produkte, BPI bietet einen wichtigen Zertifizierungsrahmen. Seine Politik zu fluorierten Chemikalien erfordert eine relevante Formulierungsprüfung, unterstützende Dokumentation, Tests durch ein BPI-zugelassenes Labor innerhalb der geltenden Anforderung an gesamten organischen Fluor sowie eine Herstellererklärung, die bestätigt, dass keine absichtlich zugesetzten fluorierten Chemikalien vorhanden sind.
Dieser Zertifizierungsrahmen sollte nicht mit den EU-PPWR-Grenzwerten verwechselt werden. BPI-Zertifizierung und EU-PPWR-Konformität verwenden unterschiedliche Zertifizierungs- und Regulierungsrahmen und sollten unabhängig bewertet werden. Ein Produkt mit einer Zertifizierung sollte nicht automatisch als Erfüllung aller PFAS-Anforderungen in jedem Bestimmungsmarkt beschrieben werden.
Staatliche Regulierung fügt eine weitere Ebene der Rechenschaftspflicht hinzu. Der Bundesstaat Washington beispielsweise verlangt Konformitätsbescheinigungen für betroffene Lebensmittelverpackungskategorien. Dies verlagert die PFAS-Konformität über Marketingterminologie hinaus in eine prüfbare Lieferkettendokumentation. Käufer, die mit
Formfaser-Verpackungen
zusammenarbeiten, sollten daher nachvollziehbare Aufzeichnungen erwarten, die dem tatsächlichen Produkttyp entsprechen.
Auf Bundesebene hat die FDA-Maßnahme den US-Übergang weg von PFAS-basierter Fettabweisungschemie in Papier- und Kartonverpackungen für Lebensmittel weiter verstärkt. Die verbleibenden relevanten PFAS-Fettabweisungs-Lebensmittelkontaktmitteilungen wurden 2025 unwirksam, was die breitere Marktverschiebung weg von absichtlich zugesetzten PFAS in dieser Anwendung verstärkt.
Für Einkaufsprofis ist die übergreifende Botschaft, dass die PFAS-freie Umstellung bereits in der Richtung des nordamerikanischen Lebensmittelverpackungsmarktes verankert ist. Käufer sollten dennoch die genaue staatliche Anforderung, Zertifizierungsanforderung, Produktkategorie und Kundenspezifikation identifizieren, bevor sie eine Konformitätsschlussfolgerung auf mehrere Rechtsgebiete anwenden.
4.5 Was dies für Käufer von PFAS-freiem Zuckerrohrgeschirr bedeutet
 |  |
Die Beschaffungskonsequenz ist klar. Käufer sollten PFAS-freies Bagasse-Geschirr nicht allein aufgrund eines Logos, einer allgemeinen Lieferantenerklärung oder eines einmaligen Mustertests genehmigen. Die Beschaffungsbasislinie für 2026 erfordert eine strukturiertere Prüfung, die Marktanforderung, analytische Nachweise, SKU-Identität, Barrieretechnologie und Werksausführung.
- Identifizieren Sie den Zielmarkt und die geltende PFAS-Anforderung.
- Bestätigen Sie die genaue SKU, das Material, die Farbe und die Barriere-Struktur, die gekauft wird.
- Bestimmen Sie, ob die verfügbaren Nachweise Gesamtfluor, gesamten organischen Fluor, gezielte PFAS-Analyse, Zertifizierungsdokumentation oder eine andere Form von Nachweisen umfassen.
- Prüfen Sie die Analysemethode, die Nachweisgrenze, das Testdatum und die Probenbeschreibung.
- Bestätigen Sie, ob der Bericht tatsächlich das angegebene Produkt oder die relevante Formulierung abdeckt.
- Unterscheiden Sie die PFAS-Konformität von der Prüfung der Fettbeständigkeitsleistung.
- Prüfen Sie, ob eine externe Beschichtung oder Laminierung zusätzliche Überlegungen zu Recycling, Kompostierbarkeit oder Materialstruktur aufwirft.
- Bestätigen Sie, wie Formulierungsänderungen und wiederholte Produktionschargen kontrolliert werden.
Der entscheidende Punkt für diesen Beschaffungsleitfaden ist, dass die Einhaltung gesetzlicher Vorschriften und die Fettbeständigkeitstechnologie nicht mehr getrennt betrachtet werden können. Ein internes Additivsystem kann eine einfachere Prozessintegration bieten, erfordert jedoch weiterhin geeignete PFAS-Nachweise und Anwendungsvalidierung. Eine externe Beschichtung oder ein laminierter Barrierewerkstoff kann in einer anspruchsvollen Anwendung eine stärkere Leistung erbringen, kann aber auch zusätzliche Material-, Kreislauf- und Dokumentationsfragen aufwerfen.
Für PFAS-freies Zuckerrohrgeschirr ist die am besten vertretbare Beschaffungsentscheidung daher diejenige, die Anspruchsformulierung, Testumfang, Produktstruktur, reale Foodservice-Leistung, und Marktziel innerhalb einer Zulassungslogik vereint. Diese regulatorische Grundlage bildet die Basis für den Vergleich interner PFAS-freier Additivsysteme und externer Barrieretechnologien in den folgenden Abschnitten.
5. Warum Fettbeständigkeit bei Formfaser ein Prozessproblem ist, kein Slogan
Bei Formfaser-Foodservice-Verpackungen wird Fettbeständigkeit oft diskutiert, als wäre es eine einfache Produkteigenschaft. In Wirklichkeit ist es ein prozessgesteuertes Leistungsergebnis. Ein Zuckerrohrschale, Tablett oder Clamshell wird nicht kommerziell zuverlässig, nur weil es als PFAS-frei, kompostierbar oder aus Pflanzenfaser geformt gekennzeichnet ist. Was die reale Leistung bestimmt, ist, ob das gesamte Produktionssystem eine Faserstruktur erzeugen kann, die bei Einwirkung von Öl, Hitze, Feuchtigkeit, Druck und Zeit stabil bleibt.
Diese Unterscheidung ist für Käufer entscheidend, da Formfaser nicht auf die gleiche Weise versagt wie Kunststoff- oder Folienverpackungen. Bei Bagasse-Geschirr ist Fettmigration in der Regel verbunden mit Faserporosität, lokalen Schwachstellen, struktureller Dichte und Verarbeitungskonsistenz. Ein Produkt kann beim ersten Befüllen optisch akzeptabel aussehen, aber dennoch nach einigen Minuten heißem Lebensmittelkontakt Rückseiten-Ölschatten, Randdurchsickerung, lokale Erweichung oder Bodenplatten-Durchdringung entwickeln. Aus diesem Grund sollte Fettbeständigkeit niemals nur nach dem Aussehen im Moment der Verwendung bewertet werden. Sie muss unter definierten Anwendungsbedingungen bewertet werden.
5.1 Faserstruktur ist der Ausgangspunkt, nicht die endgültige Antwort

Bagasse aus Zuckerrohr ist ein starkes und kommerziell attraktives Formfasersubstrat, aber es ist von Natur aus kein Hochbarrierematerial. Wie andere Pflanzenfaserstrukturen enthält es ein Netzwerk aus Poren, Faserübergängen und Bereichen variabler Dichte, die während des Formens, Entwässerns und Heißpressens entstehen. Diese strukturellen Merkmale machen das Produkt leicht, kompostierbar und in großem Maßstab herstellbar. Sie sind auch der Grund, warum unkontrolliertes Eindringen von Öl und Feuchtigkeit auftreten kann, wenn das Barrierendesign schwach oder die Produktionsbedingungen instabil sind.
Deshalb sollte ein PFAS-freier Formfaserartikel niemals nur anhand der Materialidentität beurteilt werden. “Bagasse” ist für sich genommen keine Leistungsgarantie. Zwei Produkte aus derselben Basisfaser können sich je nach Additivsystem, Formdesign, Wandstärke, Pressbedingungen, Entwässerungseffizienz und Nachformkonsistenz sehr unterschiedlich verhalten. Im kommerziellen Einkauf ist die eigentliche technische Frage nicht, ob das Substrat nachhaltig ist. Es ist, ob die fertige Struktur so konstruiert und produziert ist, dass sie der beabsichtigten Lebensmittelkontaktbelastung standhält.
5.2 Fettversagen ist in der Regel ein strukturelles Ereignis, bevor es zu einer sichtbaren Beschwerde wird
Viele Käufer bewerten Fettbeständigkeit erst, nachdem ein sichtbares Leckproblem auftritt. Das ist zu spät. In der Praxis beginnt Formfaserversagen oft als strukturelle Schwäche, lange bevor es zu einer offensichtlichen Kundenbeschwerde wird. Öl kann sich durch Bereiche geringerer Dichte, Kantenübergänge, Eckgeometrie, Dichtungsränder oder durch Stapel- und Transportbeanspruchung beanspruchte Bereiche bewegen. Bis ein Produkt deutliche Verfärbungen oder Durchsickern zeigt, hat das zugrunde liegende Barrieresystem oft schon einige Zeit unterdurchschnittlich funktioniert.
Deshalb reicht auch die Leistung des Mittelpanels allein nicht aus. Ein Schalenboden kann in einem statischen Labortest stabil erscheinen, während der Randbereich, der Seitenwandübergang oder die Kammerkante während des tatsächlichen Take-away-Gebrauchs zum eigentlichen Versagenspunkt wird. Käufer sollten Fettbeständigkeit daher als Leistungsproblem der gesamten Struktur behandeln, nicht als Laborbehauptung einer ebenen Fläche.
5.3 Hitze, Ölbelastung und Haltezeit sind verschiedene Variablen und sollten nicht vermischt werden
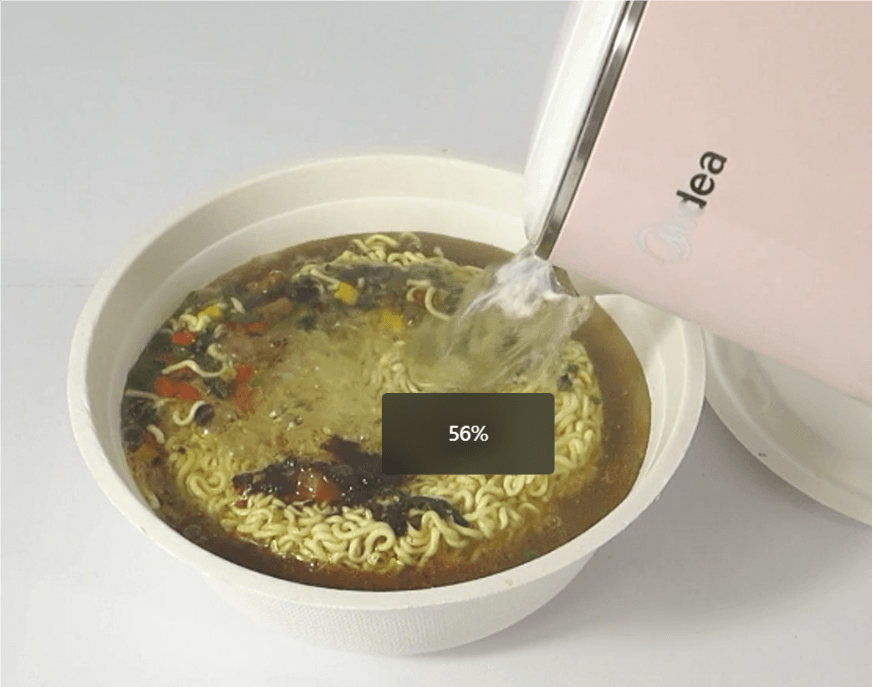 | 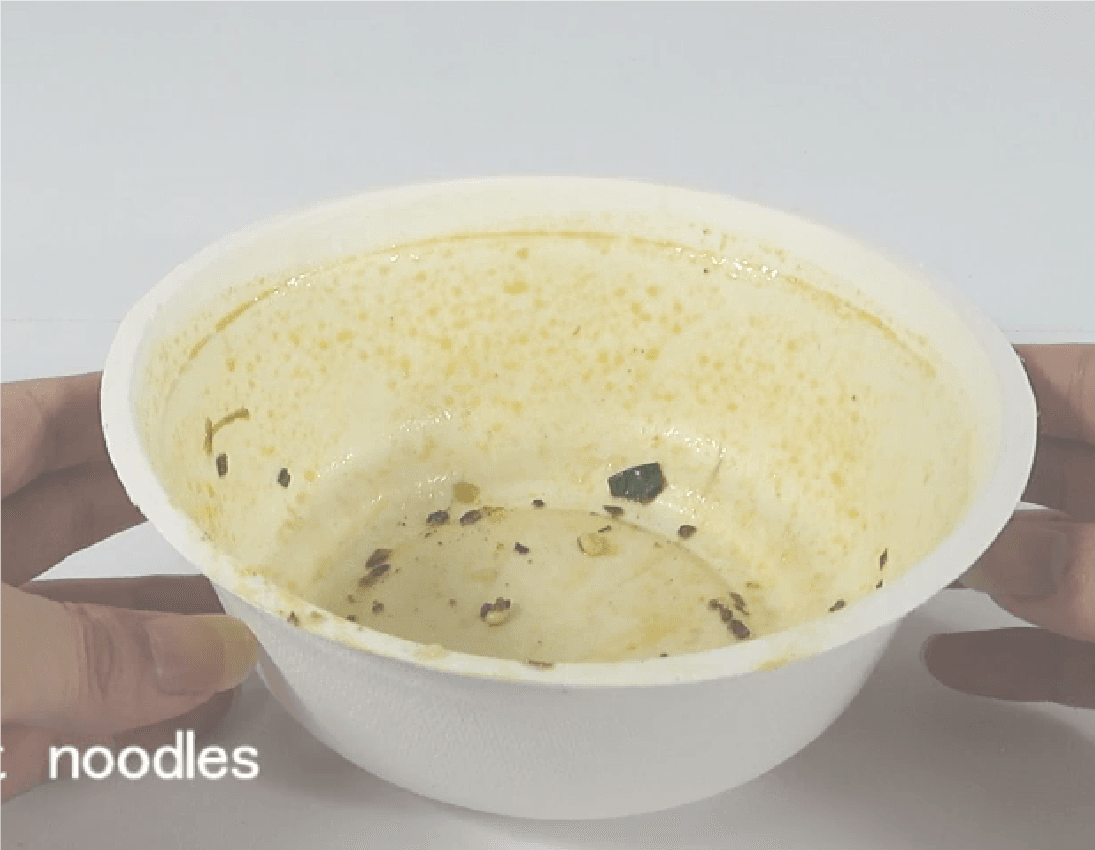 |
Einer der häufigsten Beschaffungsfehler ist es, eine Lebensmittelanwendung zu allgemein zu beschreiben. “Heißes Essen” ist keine Testmethode. Eine Formfaserpackung mit warmem Reis verhält sich ganz anders als eine mit frittiertem Hühnchen, Curry, öligen Nudeln oder Suppe mit fettreicher Oberfläche. Temperatur spielt eine Rolle, aber Temperatur allein erklärt die Leistung nicht. Ölbelastung, Kontaktdauer und Produktgeometrie sind ebenso wichtig.
Deshalb kann ein PFAS-freies Produkt, das bei kurzem Kontakt mit warmem Essen gut funktioniert, bei längeren Lieferzyklen, höherer Fettkonzentration oder wiederholter Wärmehaltung dennoch versagen. Deshalb sollten auch Niedertemperatur-Additivsysteme und Hochleistungs-Additivsysteme nicht zusammengefasst werden, als ob sie denselben Anwendungsbereich abdecken würden. Der Unterschied zwischen ihnen ist nicht nur eine Marketingstufe. Es ist ein Unterschied in den vorgesehenen Einsatzbedingungen und der Prozessfähigkeit.
| Variabel | Warum es wichtig ist | Typischer Käuferfehler |
|---|---|---|
| Lebensmitteltemperatur | Höhere Temperatur kann Fasererweichung, Feuchtigkeitsmigration und Barrierestress beschleunigen. | Alle “heißen Speisen” als eine Bedingung behandeln. |
| Ölbelastung | Fettreiche Lebensmittel stellen eine andere Penetrationsherausforderung dar als trockene oder fettarme Lebensmittel. | Annahme, dass warme Reis- und ölige Nudelgerichte das gleiche Barriereniveau erfordern. |
| Haltezeit | Längere Kontaktdauer erhöht das Risiko von Rückseitenflecken, Durchsickern und struktureller Schwächung. | Freigabe eines Musters nur auf Basis von Kurzzeittests. |
| Produktgeometrie | Ecken, Ränder, Seitenwandübergänge und Kammerränder sind oft die ersten Schwachstellen. | Nur Bewertung des Mittelbereichs oder des flachen Bodens. |
| Wandstärke | Dünnwandige Bereiche sind empfindlicher gegenüber Porositätsschwankungen und Fettdurchbruch. | Gewichtsreduzierung ohne erneute Validierung der Barriereleistung. |
| Prozesskonsistenz | Stabile Fettbeständigkeit hängt von wiederholbaren Form-, Entwässerungs- und Heißpressbedingungen ab. | Bewertung der Leistung nur anhand einer einzelnen Mustercharge. |
Tabelle 2. Schlüsselvariablen, die die Fettbeständigkeit bei Formfaser-Verpackungen beeinflussen
5.4 Kondensation, Feuchtigkeit und Fett sind nicht dieselbe Fehlerart
Eine weitere häufige Fehlerquelle ist die Fehlinterpretation von feuchtigkeitsbedingten Effekten. Bei Formfaser-Verpackungen sind Kondensation und Fettpenetration nicht identische Ereignisse. Ein heiß abgefülltes Produkt kann sichtbare Feuchtigkeit oder Oberflächennässe durch Dampfmigration und Temperaturunterschiede erzeugen, insbesondere bei der Verwendung mit Deckel zum Mitnehmen. Dies bedeutet nicht automatisch, dass das Fettresistenzsystem versagt hat. Die wichtigere Frage ist, ob es tatsächlich zu Öldurchbruch, Faserschwächung, struktureller Schwächung oder anhaltenden Rückseitenflecken kommt, die mit Fettmigration zusammenhängen.
Für eine ernsthafte Produktbewertung sollten Käufer mindestens drei Bedingungen unterscheiden: heiße Feuchtigkeitseinwirkung, heiße Öleinwirkung, und kombinierte Hitze-Fett-Haltezeit-Belastung. Ein Lieferant, der diese Bedingungen bei Tests oder Produktempfehlungen nicht unterscheiden kann, wird wahrscheinlich keine zuverlässige PFAS-freie Beratung für den tatsächlichen Gastronomieeinsatz bieten.
5.5 Fettbeständigkeit ist 2026 eine Frage der Werksdisziplin
Bis 2026 fragt der Markt nicht mehr nur, ob ein PFAS-freies Formfaserprodukt einen isolierten Mustertest besteht. Die wichtigere Frage ist, ob dieselbe Leistung über die kommerzielle Produktion, mehrere SKUs und wiederholte Exportchargen hinweg aufrechterhalten werden kann. Deshalb sollte Fettbeständigkeit als Frage der Fertigungsdisziplin behandelt werden. Additivchemie ist wichtig, aber auch Zellstoffaufbereitung, Dosierungskontrolle, Formstabilität, Formtemperatur, Verweilzeit, Wandstärkenschwankungen und Qualitätskontroll-Disziplin.
Aus Beschaffungssicht ist dies der Punkt, an dem sich viele Lieferanten zu trennen beginnen. Einige können ein akzeptables Laboratoriumsmuster herstellen. Weniger können wiederholbare Leistung aufrechterhalten, wenn die Produktionsgeschwindigkeit steigt, die Kartonmenge skaliert und mehrere Produktformate parallel laufen. Für Käufer liegt das eigentliche Einkaufsrisiko selten beim ersten Muster. Es ist die Inkonsistenz im kommerziellen Maßstab.
Hier wird auch die Produktionserfahrung von Bioleader relevant. Bei Formfaser-Exportlieferungen wird Fettbeständigkeit nicht als einzelne Materialbehauptung verwaltet. Sie wird als kombiniertes Ergebnis von Faserstruktur, Prozesskontrolle, Additivauswahl und Anwendungsabstimmung verwaltet. Deshalb konzentriert sich der nächste Abschnitt zunächst auf interne PFAS-freie Additivsysteme, einschließlich des praktischen Unterschieds zwischen Niedertemperatur- und Hochleistungsrouten, bevor zu externen Barrieresystemen wie Laminierung und Oberflächenbeschichtungen übergegangen wird.
6. Route A – Interne PFAS-freie Additivsysteme
Unter den verfügbaren PFAS-freien Technologiepfaden für Formfaser-Lebensmittelverpackungen, bleiben interne Additivsysteme der kommerziell relevanteste Ausgangspunkt. Ihre Bedeutung beruht auf einer praktischen Tatsache: Sie sind darauf ausgelegt, Fett- und Feuchtigkeitsbeständigkeit innerhalb des Formfaserprozesses selbst, aufzubauen, anstatt sich hauptsächlich auf eine separate Nachform-Barriereschicht zu verlassen. Für Käufer ist dies wichtig, weil integrierte Systeme im Allgemeinen einfacher zu skalieren, in der Produktion einfacher zu kontrollieren und als Teil eines vollständigen Fabrikprozesses einfacher zu bewerten sind als eine isolierte Oberflächenbehandlung.
Im kommerziellen Einkauf sind interne Additivsysteme oft der Weg, der Leistung, Durchsatz und Kosten für gängige Zuckerrohr-Geschirranwendungen am besten ausbalanciert. Sie sind nicht automatisch die stärkste Barriereoption in jedem extremen Anwendungsfall, aber sie sind oft der praktischste Weg für Take-away-Verpackungen mit hohem Volumen, bei denen Käufer wiederholbare Fettbeständigkeit benötigen, ohne übermäßige strukturelle Komplexität hinzuzufügen. Dies ist auch der Grund, warum interne Systeme nicht als eine einzige generische Kategorie diskutiert werden sollten. Im realen Beschaffungs- und Fertigungskontext gibt es einen großen Unterschied zwischen Niedertemperatur-Internadditivsystemen und Hochleistungs-Internadditivsystemen.
 |  |
6.1 Was interne Additivsysteme tatsächlich bedeuten
In diesem Artikel beziehen sich interne PFAS-freie Additivsysteme auf fluorfreie Fett- und Wasserresistenzchemie, die innerhalb des Formfaserproduktionsprozesses eingebracht wird, typischerweise über das Zellstoffsystem vor dem endgültigen Formen und Heißpressen. Die kommerzielle Logik ist einfach: Anstatt die Barriere hauptsächlich durch eine separate externe Folie oder Beschichtungsschicht aufzubauen, versucht der Hersteller, die Widerstandsfähigkeit des Endartikels durch prozessintegrierte Chemie in Kombination mit Form-, Entwässerungs- und Heißpresskontrolle zu verbessern.
Diese Unterscheidung ist wichtig, weil interne Systeme oft missverstanden werden, als wären sie lediglich “dem Zellstoff zugesetzte Materialien.”. In der Praxis ist das Additiv selbst nur ein Teil des Ergebnisses. Die tatsächliche Leistung hängt davon ab, wie das Additiv mit der Faserverteilung, der strukturellen Dichte, der Feuchtigkeitsentfernung und den thermischen Formbedingungen interagiert. Deshalb können zwei Lieferanten beide behaupten, PFAS-freie interne Additive zu verwenden, und dennoch sehr unterschiedliche Leistungen liefern, sobald das Produkt mit heißen, öligen oder lange haltbaren Take-away-Lebensmitteln gefüllt wird.
Aus Beschaffungssicht besteht die Hauptstärke eines internen Systems darin, dass es als Teil einer vollständigen Fertigungsroute bewertet werden kann. Käufer prüfen nicht nur eine Chemiebehauptung. Sie prüfen, ob der Lieferant ein stabiles Prozessfenster über Zellstoffaufbereitung, Additivkontrolle, Formkonsistenz, Heißpressen, SKU-Variation und endgültige Chargenausgabe aufrechterhalten kann.
6.2 Interne Additivsysteme für niedrige Temperaturen
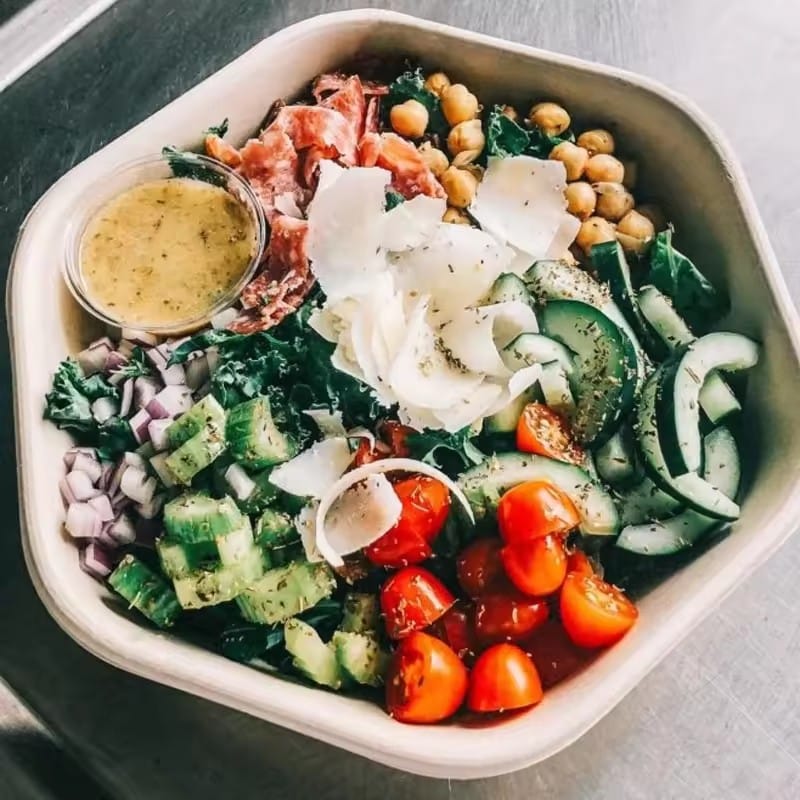
Interne Additivsysteme für niedrige Temperaturen sind im Allgemeinen für weniger anspruchsvolle Fettresistenzumgebungen gedacht. In der Praxis sind diese Systeme typischerweise besser geeignet für Kühlketten-, Umgebungs-, Trockenlebensmittel- oder fettarme Anwendungen , bei denen das Paket nicht längere Zeit heißem Öl, starker Fettbelastung oder langen Hochtemperatur-Haltebedingungen ausgesetzt ist. Sie bleiben oft kommerziell attraktiv, weil sie näher an der Standardproduktionsökonomie liegen und die Mainstream-Volumenfertigung mit einer geringeren Leistungs-Kosten-Belastung unterstützen können.
Diese Art von System kann durchaus geeignet sein, wenn die Anwendung richtig abgestimmt ist. Beispielsweise benötigen Produkte für Salate, Obst, Backwaren, raumtemperierte Mahlzeiten oder kurzen Kontakt mit relativ fettarmen Lebensmitteln möglicherweise nicht die höhere Barrieremarge eines anspruchsvolleren internen Systems. In diesen Fällen kann eine Überdimensionierung des Produkts nur Kosten hinzufügen, ohne echten kommerziellen Wert zu liefern.
Das Beschaffungsrisiko beginnt, wenn Käufer oder Lieferanten Niedertemperatursysteme so behandeln, als wären sie universell für alle PFAS-freien Formfaser-Verpackungen geeignet. Das sind sie nicht. Sobald sich das Lebensmittelprofil in Richtung heißerer, ölreicher, saucenlastiger oder länger haltbarer Take-away-Nutzung verschiebt, ändert sich das Leistungsfenster erheblich. Ein für leichte Bedingungen zugelassenes Produkt kann dann im realen Gastronomieeinsatz Rückseitenschatten, Kantendurchsickern, lokale Erweichung oder instabile Konsistenz zeigen. Aus diesem Grund sollte ein Niedertemperatur-Innensystem nur gegen das tatsächliche Anwendungsprofil freigegeben werden, nicht gegen eine breite generische Behauptung wie “heißlebensmitteltauglich” oder “fettbeständig”.”
6.3 Hochtemperatur-PFAS-freie interne Additivsysteme
Hochtemperatur-PFAS-frei Interne Additivsysteme werden für anspruchsvollere Formfaseranwendungen entwickelt, bei denen Fettbelastung, Temperaturstress und Haltezeit deutlich höher sind. In Beschaffungsbegriffen ist dies der relevanteste Weg für heiße Take-away-Mahlzeiten, ölige Fertiggerichte, stark soßenhaltige Anwendungen und andere anspruchsvolle Foodservice-Umgebungen. Ihr kommerzieller Wert liegt darin, eine stärkere Fettbeständigkeit zu bieten und gleichzeitig die betrieblichen Vorteile eines integrierten Formfaserprozesses zu erhalten.
Aus technischer Sicht sollten diese Systeme nicht einfach als Verwendung desselben Additivs in höherer Dosierung verstanden werden. In gut kontrollierter Produktion sind sie besser als koordiniertes Ergebnis aus interner Additivchemie, Faseroberflächeninteraktion, Prozessstabilisierung und Heißpress-Verdichtung zu verstehen. Der endgültige Barriereeffekt wird davon beeinflusst, wie effektiv das System über die gesamte Struktur des Artikels funktioniert, einschließlich Bereichen mit geringerer Dichte, Seitenwandübergängen, Ecken, Rändern und anderen Stellen, an denen Formfaserprodukte bei realem Take-away-Einsatz üblicherweise zuerst versagen.
Hier wird auch die Prozessdisziplin entscheidend. Ein Hochtemperatur-PFAS-freies internes System kann seinen Anspruch nur rechtfertigen, wenn das Werk Stabilität über Faserstoffkonsistenz, Additivdosierung, Mischreihenfolge, Entwässerungsverhalten, Formtemperatur, Verweilzeit und Wanddickenkontrolle aufrechterhalten kann. Ohne diese Disziplin kann selbst ein technisch fortschrittliches Additivpaket inkonsistente kommerzielle Ergebnisse erzeugen. Basierend auf Bioleaders Erfahrung in der Formfaserproduktion, werden die zuverlässigsten Hochtemperatur-PFAS-freien Ergebnisse nicht durch eine einzelne Materialbehauptung erzielt, sondern durch ein reproduzierbares Prozessfenster, das über verschiedene SKUs und Exportchargen stabil bleibt.
Für Käufer ist die praktische Bedeutung klar: Hochtemperatur-PFAS-freie interne Systeme sind oft die ausgewogenste Option für gängige heiße Take-away-Verpackungen, sollten jedoch gegen den tatsächlichen Verwendungszweck validiert werden. Hitzegrad, Fettkonzentration, Füllzeit, Deckelzustand, Stapeldruck und Lieferdauer beeinflussen alle das Endergebnis. Die richtige Freigabefrage ist daher nicht, ob ein Lieferant sagt, das Produkt sei “hochleistungsfähig”, sondern ob diese Leistung unter Bedingungen nachgewiesen wurde, die die beabsichtigte Anwendung widerspiegeln.
Um zu veranschaulichen, wie anwendungsbasierte Validierung in der Praxis aussieht, führte Bioleader eine reale Haushalts-Mikrowellen-Aufwärmdemo mit einem Hochtemperatur-PFAS-freien Zuckerrohrbagasse-Behälter mit Deckel unter gemischten Lebensmittelbedingungen durch.
Reale Mikrowellen-Aufwärmdemo
Um die praktische Leistung unter realistischen Aufwärmbedingungen zu demonstrieren, testete Bioleader einen Hochtemperatur-PFAS-freien Zuckerrohrbagasse-Behälter mit Deckel Verwendung Reis, ölige Restgerichte und etwa 200 ml Wasser in einer handelsüblichen Haushaltsmikrowelle.
Nach 3 Minuten bei hoher Leistung, war das Essen extrem heiß, während Behälterkörper und Deckel intakt blieben, mit kein Austreten von Boden oder Rändern. Nach 30 Minuten Standzeit, wurde kein Austreten beobachtet. Dieselbe Probe wurde dann erneut erhitzt für weitere 2 Minuten. Obwohl es nach wiederholtem Erhitzen etwas weicher wurde, hielt es das Essen dennoch sicher und zeigte keine Undichtigkeiten.
Diese reale Demo liefert nützliche anwendungsbezogene Belege, dass ein gut kontrolliertes Hochtemperatur-PFAS-freies internes System glaubwürdige Fettbeständigkeit und Feuchtigkeitsbarriereleistung in anspruchsvollen Take-away- und Aufwärmszenarien liefern kann.
Hinweis: Dies ist eine interne Haushalts-Aufwärmdemo nur zur praktischen Anwendungsreferenz. Sie ersetzt keine standardisierten Drittanbieter-Labortests, Zertifizierungen oder marktspezifische Konformitätsprüfungen.
6.4 Warum interne Systeme kommerziell attraktiv bleiben
Die anhaltende Stärke interner PFAS-freier Additivsysteme ist nicht nur technischer Natur. Sie ist auch betrieblich und kommerziell. Da die Barriere-Logik in den Formfaserproduktionsweg integriert ist, erhalten Käufer oft eine skalierbarere Lösung für gängige Foodservice-Verpackungen als durch eine externe Barriere-Struktur, die von separater nachgelagerter Verarbeitung abhängt. Dies unterstützt in der Regel einen saubereren Produktionsfluss, weniger Sekundärprozessvariablen und eine praktischere Kostenstruktur für die Exportversorgung in großen Mengen.
Interne Systeme können auch eine einfachere Beschaffungserzählung in Märkten bieten, in denen Käufer zunehmend einfachere faserbasierte Verpackungsstrukturen schätzen. Sie beseitigen nicht die Notwendigkeit von Tests, Dokumentation oder anwendungsspezifischer Validierung, reduzieren jedoch oft die strukturelle Komplexität, die mit laminierten oder separat beschichteten Verpackungen einhergeht. Für Einkaufsteams kann das ein besser handhabbares Gleichgewicht zwischen Barriereleistung, Produktionseffizienz und langfristiger Compliance-Positionierung bedeuten.
6.5 Wo interne Systeme in der Praxis immer noch versagen
Trotz ihrer Vorteile beseitigen interne PFAS-freie Additivsysteme nicht das technische Risiko. Sie können immer noch versagen, wenn die Anwendung falsch klassifiziert wird, wenn das Produkt übermäßig leichtgewichtig ist, wenn scharfe Geometrien lokale Spannungspunkte erzeugen oder wenn die Prozesskonsistenz schwach ist. In realen Foodservice-Verpackungen umfassen häufige Problemzonen Dichtungsränder, Übergänge zwischen Fächern, scharfe Ecken, dünnwandige Bereiche und Formate, die langen Haltezeiten mit fettreichen Lebensmittelsystemen ausgesetzt sind.
Deshalb sollten Käufer vermeiden, interne Systeme als automatische Garantie zu behandeln. Ein PFAS-freier interner Additivweg kann kommerziell stark sein, aber nur, wenn Produktdesign, Prozessfenster und Anwendungsprofil ausgerichtet sind. In der praktischen Beschaffung bedeutet dies, dass die stärksten Lieferanten nicht diejenigen sind, die die breitesten Behauptungen aufstellen. Sie sind diejenigen, die erklären können, wo die Leistungsgrenze liegt, wie sie getestet wurde und wie die Wiederholbarkeit im Werksmaßstab kontrolliert wird.
7. Route B – Externe Barrieresysteme
Externe Barrieresysteme stellen den zweiten großen PFAS-freien Weg in Formfaser-Foodservice-Verpackungen dar. Im Gegensatz zu internen Additivsystemen, die die Beständigkeitsleistung im Formprozess selbst aufbauen, verlassen sich externe Barrieresysteme auf eine separate Barriere auf Oberflächenebene, um den Fett- oder Feuchtigkeitsschutz zu verbessern. In Beschaffungsbegriffen wird dieser Weg normalerweise in Betracht gezogen, wenn Käufer eine stärkere Barriere-Spanne benötigen, als eine Standard-Formfaserstruktur durch interne Chemie allein bieten kann, oder wenn eine bestimmte Lebensmittelanwendung ungewöhnlich anspruchsvolle Flüssigkeits-, Öl- oder Haltezeitbedingungen schafft.
Für Einkaufsteams ist das Hauptproblem nicht, ob externe Barrieresysteme funktionieren können. In vielen Fällen können sie das. Die wichtigere Frage ist, ob die zusätzliche Barriereleistung den daraus resultierenden Anstieg an struktureller Komplexität, Prozessabhängigkeit, Kosten und Kreislaufwirtschaftsprüfung. rechtfertigt. Deshalb sollten externe Systeme nicht als Standard-Upgrade behandelt werden. Sie sollten als eigener technischer Weg mit eigenen Vorteilen, Einschränkungen und regulatorischen Auswirkungen bewertet werden.
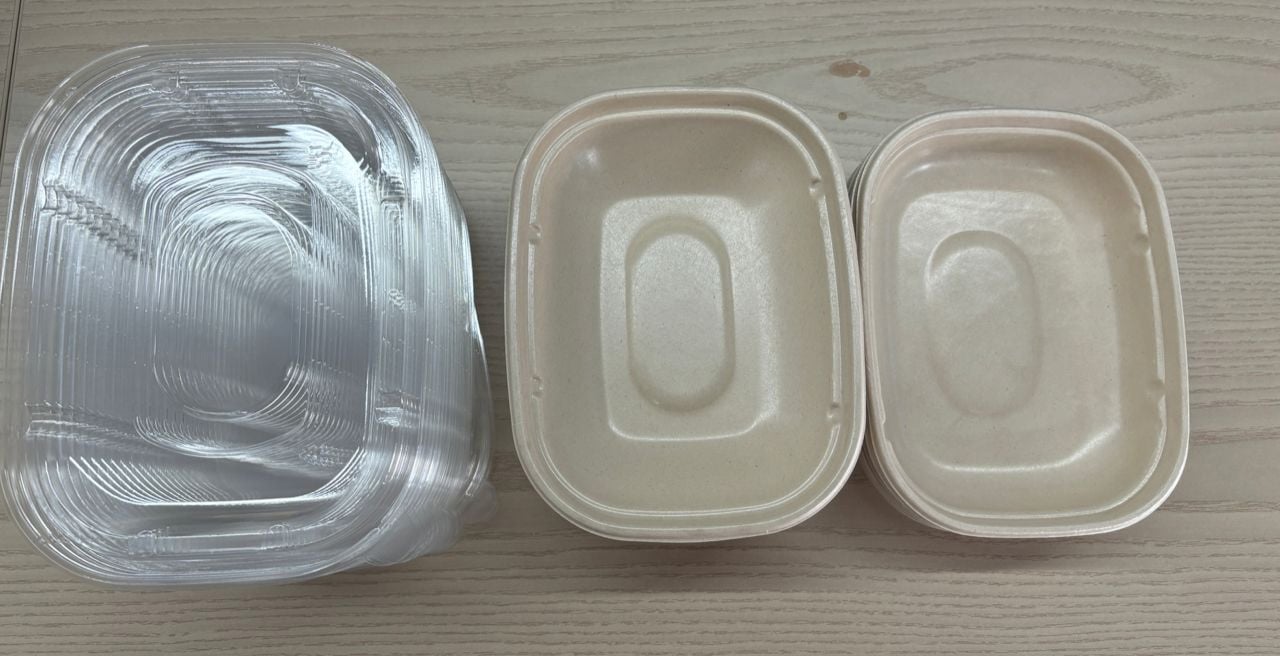
7.1 Was zu externen Barrieresystemen gehört
In diesem Leitfaden umfassen externe Barrieresysteme zwei Hauptkategorien: Folienlaminierung und Oberflächenbeschichtungssysteme. Beide sind oberflächenorientierte Lösungen, aber sie sind in technischer und beschaffungstechnischer Hinsicht nicht austauschbar. Folienlaminierung erzeugt eine Barriere, indem eine separate Folienlage auf das Formfasersubstrat gebondet wird. Oberflächenbeschichtungssysteme erzeugen eine Barriere, indem ein flüssiges oder dispersionsbasiertes Material auf die Oberfläche aufgetragen wird und nach dem Trocknen, Aushärten oder Fixieren eine funktionale Schicht bildet.
Diese Unterscheidung ist wichtig, da sich die beiden Wege in Produktion, Leistungsstabilität und Marktinterpretation unterschiedlich verhalten. Eine laminierte Struktur kann ein klareres physikalisches Barrierekonzept bieten, führt aber auch eine explizitere Multimaterial-Logik ein. Eine beschichtete Struktur mag im endgültigen Erscheinungsbild leichter oder weniger sichtbar erscheinen, kann aber durch zusätzliche Verarbeitungsschritte, Kontrolle der Beschichtungsgleichmäßigkeit und Fragen der Recyclingfähigkeit oder Re-Pulpbarkeit Komplexität hinzufügen. Käufer sollten externe Systeme daher nicht als einzelne Kategorie bewerten, sondern als zwei verwandte, aber unterschiedliche Beschaffungswege.
7.2 Folienlaminierung
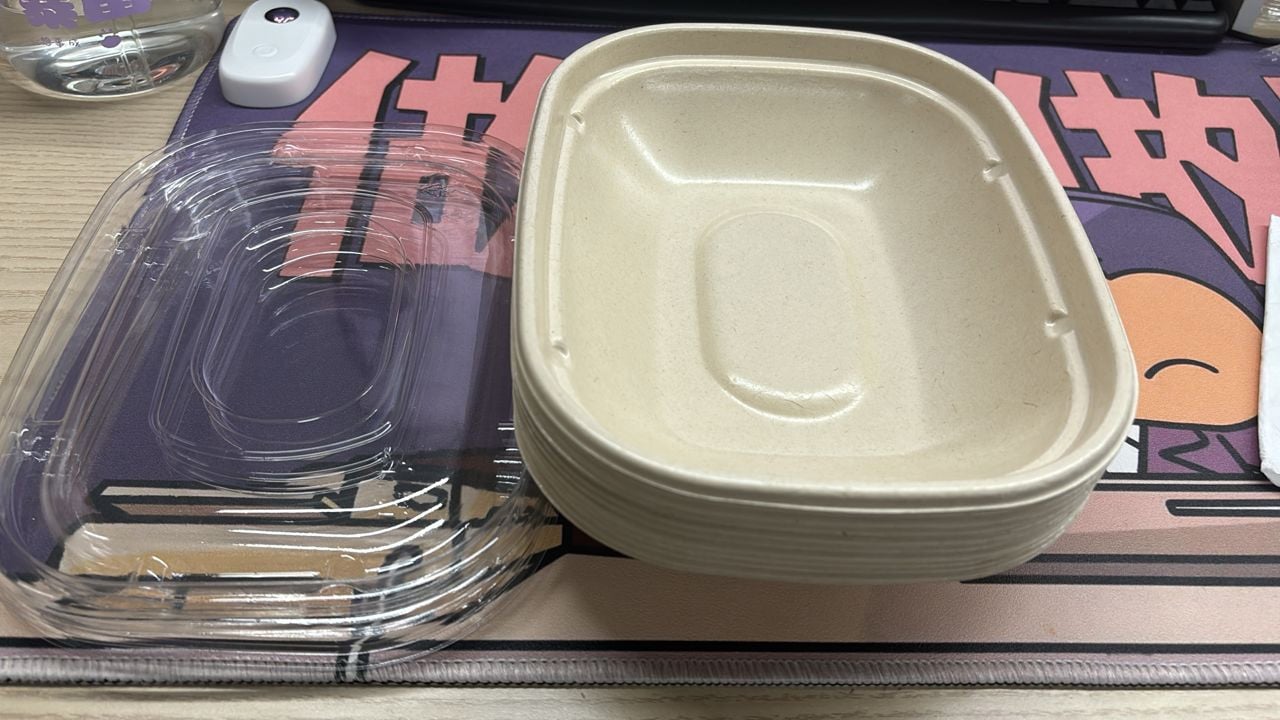
Folienlaminierung wird typischerweise gewählt, wenn ein Formfaserartikel eine robustere Barriereschicht für Flüssigkeits-, Fett- oder längere Kontaktbedingungen erfordert. In kommerzieller Hinsicht ist die Attraktivität der Laminierung klar: Sie kann einen stärkeren und offensichtlicheren Barriereeffekt erzeugen als viele Standard-Formfaserlösungen, insbesondere wenn die Anwendung schwierige Flüssig-Fett-Kombinationen oder anspruchsvolle Haltebedingungen beinhaltet.
Dieses höhere Barrierepotenzial bringt jedoch Kompromisse mit sich. Ein laminierter Artikel ist nicht mehr nur durch die Formfaserstruktur selbst definiert. Er wird zu einer Verbundstruktur, deren Leistung von der Bondqualität, Folienintegrität, Kantenstabilität und Kompatibilität zwischen Substrat und Folienschicht abhängt. Dies führt zusätzliche Prüfpunkte für Käufer ein, nicht nur bei der Barriereleistung, sondern auch bei der nachgelagerten Abfallbehandlung, der Kreislaufwirtschaftspositionierung und der Marktinterpretation, wo einfachere Faserstrukturen bevorzugt werden können.
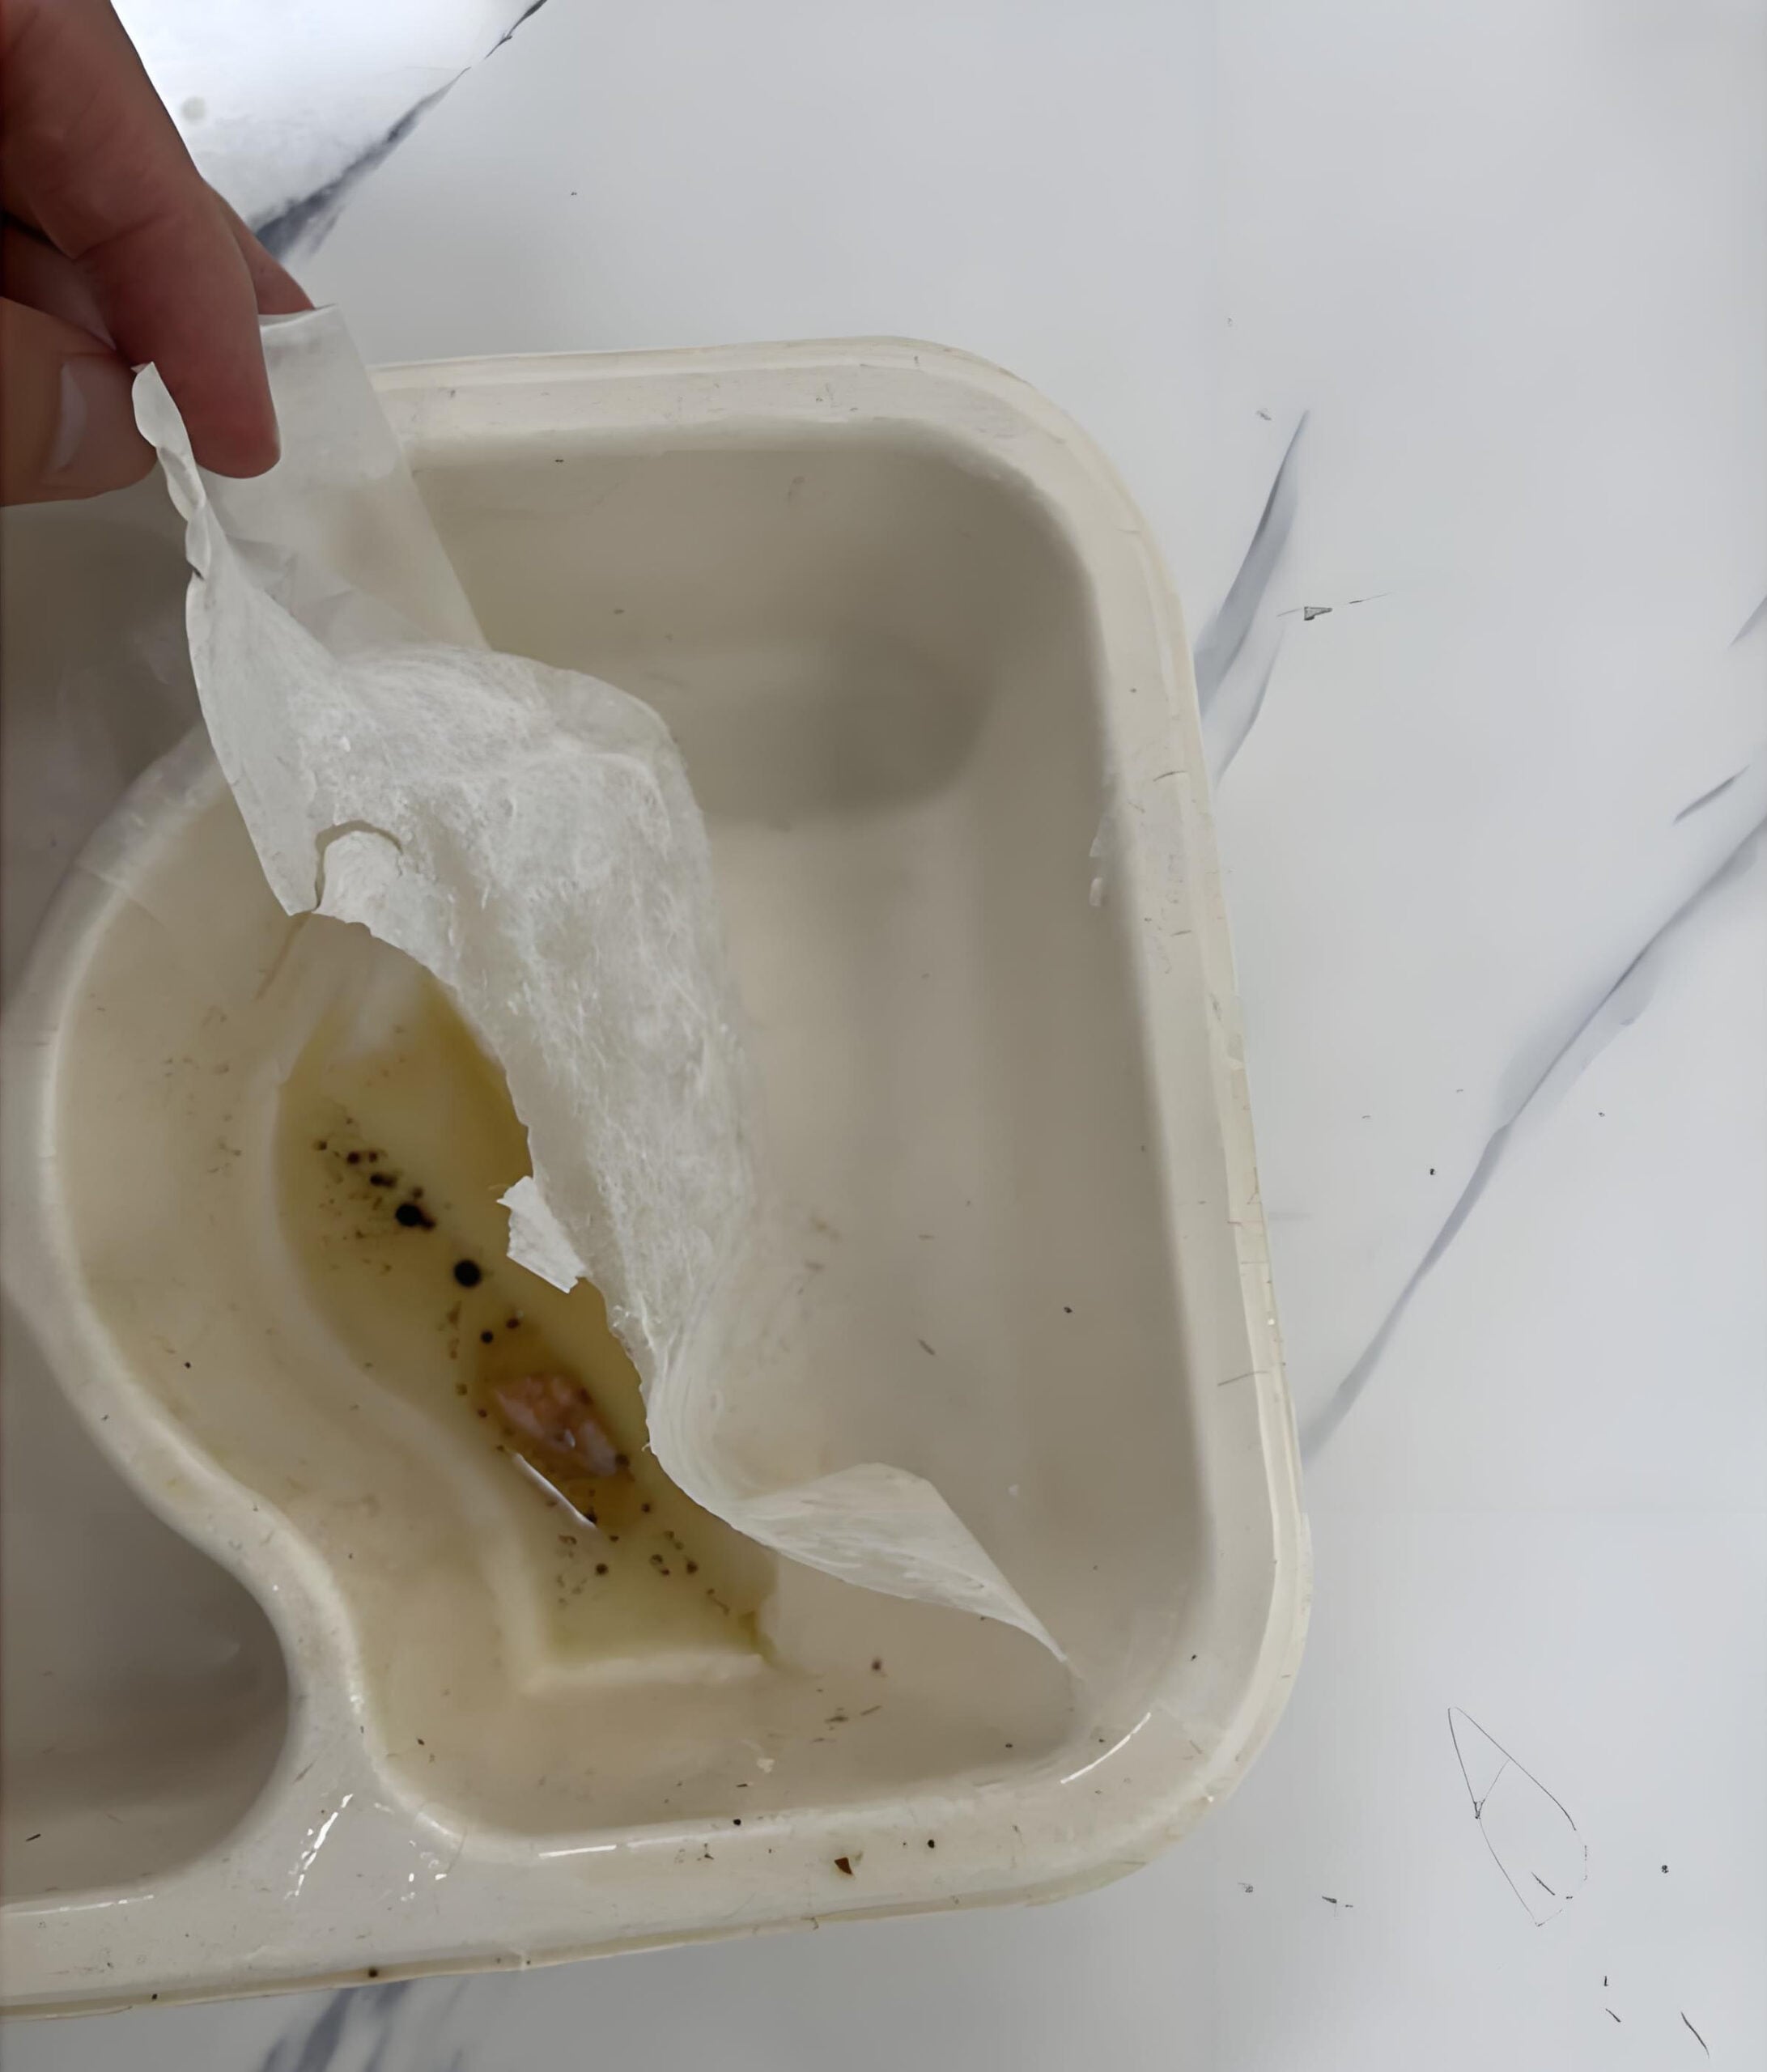
Aus Beschaffungssicht sollte die Folienlaminierung daher als projektbasierte Lösung und nicht als universeller Verbesserungsweg behandelt werden. Sie kann in Nischenanwendungen mit hoher Barrierewirkung wirtschaftlich gerechtfertigt sein, schwächt jedoch oft den Einfachheitsvorteil, der Formfaserprodukte überhaupt attraktiv macht.
7.3 Oberflächenbeschichtungssysteme
Oberflächenbeschichtungssysteme verwenden eine beschichtete Barriereschicht anstelle einer gebundenen Folie. In der praktischen Fertigung führt dieser Weg einen separaten Oberflächenbehandlungsschritt ein, der die Fett- oder Feuchtigkeitsbeständigkeit verbessern soll, nachdem das Formfaserprodukt bereits geformt wurde. Je nach System kann dies zusätzliche Schritte zur Auftragskontrolle, Trocknung, Aushärtung oder Inspektion umfassen, bevor das Endprodukt für Verpackung und Export bereit ist.
Der Hauptvorteil von Beschichtungssystemen ist ihre Flexibilität. In einigen Anwendungen können sie die Barriereleistung verbessern, ohne die gleiche sichtbare Folienstruktur einzuführen, die mit der Laminierung verbunden ist. Theoretisch könnte dies Käufern ermöglichen, eine stärkere Barrierewirkung zu erzielen und gleichzeitig ein faserähnlicheres visuelles oder strukturelles Profil beizubehalten. In der Praxis sind Beschichtungssysteme jedoch selten einfach. Ihre Leistung hängt stark von der Beschichtungsverteilung, der Schichtkonsistenz, der Kantenabdeckung, der Fehlerkontrolle und der Stabilität während des kommerziellen Durchsatzes ab.
Dies ist auch der Grund, warum sprühaufgetragene Fettbarrieren in der gängigen Formfaserbeschaffung nicht mehr im Mittelpunkt der Diskussion stehen. Sie mögen in technischen Nischengesprächen noch auftauchen, aber bei großvolumigen Foodservice-Verpackungen kümmern sich Käufer in der Regel weniger um die Auftragsmethode selbst als vielmehr um die Wiederholbarkeit, die Kosten und das Fehlerrisiko der resultierenden beschichteten Struktur.
7.4 Bedenken hinsichtlich Re pulpierbarkeit und Kreislauffähigkeit
Externe Barrieresysteme werden oft genauer unter die Lupe genommen, da sie die Materialgeschichte von Formfaserprodukten verkomplizieren können. Ein einfaches Formfaserprodukt hat bereits eine klare kommerzielle Identität: Es ist eine faserbasierte Struktur, die je nach Markt und End-of-Life-Weg um Kompostierbarkeit, reduzierten Kunststoffgehalt oder eine einfachere Ausrichtung auf faserorientierte Kreislaufziele positioniert werden kann. Sobald eine separate Folien- oder Beschichtungsschicht hinzugefügt wird, ist diese Einfachheit reduziert.
Für Käufer bedeutet dies nicht automatisch, dass das Produkt kommerziell inakzeptabel wird. Es bedeutet, dass zusätzliche Fragen gestellt werden müssen. Kann die Struktur unter den Kreislaufansprüchen des Käufers weiterhin gerechtfertigt werden? Verursacht die Barriereschicht Bedenken hinsichtlich der Re pulpierbarkeit in der nachgelagerten Kette? Fügt sie in Regionen mit hoher Kunststoffkritik Unsicherheit hinzu? Dies sind keine sekundären Marketingfragen. Sie sind jetzt Teil der Beschaffungsentscheidung selbst.
Dies ist einer der Gründe, warum viele Käufer weiterhin ein gut umgesetztes internes PFAS-Freies System für gängige Take-away-Anwendungen bevorzugen, wann immer es die tatsächliche Barriereanforderung erfüllen kann. Aus Sicht von Bioleader sollten externe Barrieresysteme für Fälle reserviert werden, in denen die Anwendung sie wirklich erfordert, und nicht einfach als Standard-Upgrade ohne ordnungsgemäße Prozessvalidierung.
7.5 Wann externe Barrieresysteme gerechtfertigt sind
Externe Barrieresysteme sind gerechtfertigt, wenn die Anwendung eine Barriereleistung erfordert, die mit einem internen Formfaserweg unter realistischen kommerziellen Bedingungen nicht konsistent geliefert werden kann. Dies kann spezielle Flüssigverpackungsformate, ungewöhnlich lange Haltezeiten, Lebensmittelsysteme mit extremer Öl- oder Soßenbelastung oder andere Nischenanforderungen umfassen, bei denen eine stärkere Barriereschicht kommerziell notwendig ist.
In solchen Fällen sollten Käufer der Versuchung widerstehen, externe Systeme als Abkürzung zu behandeln. Die richtige Beschaffungsfrage ist nicht, ob die Barriere auf dem Papier stärker aussieht, sondern ob die gesamte Struktur nach Berücksichtigung von Produktionskomplexität, Fehlerkontrolle, Chargenwiederholbarkeit und Erwartungen des Zielmarkts kommerziell tragfähig bleibt. Gezielt eingesetzt können externe Barrieresysteme echte Verpackungsprobleme lösen. Zu breit eingesetzt können sie die strukturellen und kommerziellen Vorteile untergraben, die Formfaserprodukte überhaupt attraktiv gemacht haben.
8. Entscheidungsmatrix – Welcher Weg passt zu welchem Foodservice-Szenario
Sobald Käufer den Unterschied zwischen internen Additivsystemen und externen Barrieresystemen verstehen, ist der nächste Schritt die Anwendungszuordnung. Hier werden viele Beschaffungsentscheidungen entweder disziplinierter oder teurer als nötig. Der richtige Weg wird selten durch eine einzelne Behauptung wie “fettbeständig” oder “PFAS-Frei” bestimmt. Er wird dadurch bestimmt, wie gut der gewählte Weg zum tatsächlichen Lebensmittelsystem, zur Verwendungstemperatur, zur Haltezeit, zum Barrierebedarf und zum kommerziellen Betriebsmodell passt.
Für gängige Formfaser-Foodservice-Verpackungen, ist der nützlichste Weg, Routen zu vergleichen, eine Entscheidungsmatrix und keine Marketinghierarchie. Eine stärkere Barriere ist nicht immer die bessere Beschaffungsentscheidung, wenn sie unnötige Prozesskosten, strukturelle Komplexität oder Kreislaufbelastung hinzufügt. Ebenso ist ein kostengünstigerer Weg nicht die richtige Wahl, wenn er reale Take-away-Bedingungen nicht übersteht. Der Zweck dieses Abschnitts ist es daher nicht, einen Weg als universell überlegen zu erklären. Es geht darum, Käufern zu helfen, den Weg zu identifizieren, der für jede Nutzungskategorie kommerziell und technisch vertretbar ist.
| Vergleichsfaktor | Interne PFAS-freie Additivsysteme | Externe Barrieresysteme |
|---|---|---|
| Barrierelogik | Leistung, die durch interne Chemie und Prozesskontrolle in den Formfaserprozess integriert ist. | Leistung, die durch eine separate oberflächennahe Barriereschicht wie Laminierung oder Beschichtung verbessert wird. |
| Bester Anwendungsfall | Gängige Take-away-Gerichte, warme Mahlzeiten, Umgebungstemperatur-Lebensmittel und großvolumige Foodservice-Verpackungen. | Spezielle Hochbarriere-Anwendungen, schwierige Flüssig-Fett-Kombinationen und anspruchsvolle Nischenformate. |
| Produktionskomplexität | In den primären Formfaserweg integriert. | Höher aufgrund zusätzlicher Barriereschichtverarbeitung und Fehlerkontrollanforderungen. |
| Kommerzielle Skalierbarkeit | Im Allgemeinen stärker für gängige Großserienproduktion. | Stärker abhängig von der Stabilität der Sekundärverarbeitung und projektspezifischer Wirtschaftlichkeit. |
| Strukturelle Einfachheit | In der Regel günstiger für Käufer, die eine einfachere faserbasierte Verpackungslogik suchen. | Kann eine komplexere Verbund- oder oberflächenbehandelte Struktur einführen. |
| Hauptrisiko für Käufer | Fehlklassifizierung der Anwendung oder Überschätzung der Barrierefähigkeit. | Akzeptanz höherer Komplexität und Kosten ohne einen wirklich notwendigen Barrierenutzen. |
| Genehmigungspriorität | Anwendungsabgleich, Prozesswiederholbarkeit und realistische Heißlebensmittel-Validierung. | Barrierenotwendigkeit, Fehlerkontrolle, strukturelle Überprüfung und Akzeptanzlogik des Endmarkts. |
Tabelle 3. Mastervergleich interner PFAS-Freier Additivsysteme und externer Barrieresysteme
8.1 Anwendungsbasierte Routenauswahl
Für die meisten Käufer ist die praktischere Frage nicht “Welcher Weg ist theoretisch besser?”, sondern “Welcher Weg ist für diese Lebensmittelanwendung richtig?” Diese Entscheidung sollte auf der Nutzungsbedingung basieren, nicht nur auf Kategorielabels. Eine Salatschüssel, ein Curry-Tablett, eine Take-away-Schale für frittierte Speisen und ein Suppenbehälter mögen alle unter derselben Verpackungsfamilie verkauft werden, stellen aber sehr unterschiedliche Anforderungen an das Barrieresystem. Die folgende Tabelle bietet einen praktischen Ausgangspunkt für die Routenauswahl basierend auf realen Foodservice-Szenarien.
| Foodservice-Szenario | Typische Verpackungsbelastung | Empfohlener Weg | Käuferfokus |
|---|---|---|---|
| Kalte Salate, Obst, Backwaren, Umgebungstemperatur-Lebensmittel | Niedrige Fettbelastung, geringe thermische Belastung, kürzere Kontaktdauer | Niedertemperatur-Interne-Additivsysteme | Vermeiden Sie unnötige Über spezifikation und Kosteninflation. |
| Standard-Heißverpflegung zum Mitnehmen | Mäßige Hitze, mäßiger Fettgehalt, übliche Lieferdauer | Hochleistungsfähige interne Additivsysteme | Wiederholbarkeit unter realistischen Befüll- und Haltebedingungen validieren. |
| Ölige Nudeln, Curry, frittierte Speisen, saucenreiche Mahlzeiten | Höhere Fettbelastung, stärkere Beanspruchung von Rändern und Übergängen | Hochleistungsfähige interne Additivsysteme oder externe Barrieresysteme, falls die interne Leistung unzureichend ist | Tatsächliches Lebensmittelprofil testen, nicht nur allgemeine Hitzebeständigkeitsangaben. |
| Langzeit-Lieferung mit heißen, fetthaltigen Lebensmittelsystemen | Verlängerte Kontaktzeit, Wärmerückhalt, Stapel- und Transportbelastung | Zuerst hochleistungsfähige interne Systeme; externe Barrieresysteme nur, wenn durch Tests klar gerechtfertigt | Fokus auf Haltezeit, strukturelle Schwachstellen und Konsistenz der kommerziellen Chargen. |
| Spezielle flüssigkeitsreiche oder hochbarriere Nischenformate | Hohe Flüssigkeitsbelastung, schwierige Barrieremarge, projektspezifische Anforderungen | Externe Barrieresysteme | Notwendigkeit der Barriere bestätigen und zusätzliche Komplexität vor der Freigabe bewerten. |
Tabelle 4. Anwendungsbasierte Entscheidungsmatrix für PFAS-freies Zuckerrohrgeschirr
8.2 Der teuerste Fehler ist die Wahl des falschen Weges für das falsche Problem
Beim praktischen Einkauf ist der größte Kostentreiber oft nicht der Einzelpreis, der zu Beginn des Projekts genannt wird. Es ist die Weg-Diskrepanz. Ein Käufer kann für ein externes Barrieresystem überzahlen, das für die tatsächliche Lebensmittelanwendung nie notwendig war. Oder, häufiger, ein Käufer kann einen Low-Spec-Innenweg für eine Foodservice-Anwendung genehmigen, die eine höhere Barrieremarge erfordert, nur um später mit Beschwerden, erneuten Tests, verzögerter Zulassung oder Ersatzkosten konfrontiert zu werden. In beiden Fällen wird der technische Fehler zu einem kommerziellen Kostenpunkt.
Deshalb ist die am besten verteidigbare Entscheidungsmatrix diejenige, die um reale Nutzungsbedingungen herum aufgebaut ist, nicht um generische Verpackungskategorien. Käufer sollten zuerst das Lebensmittelprofil, die thermische Belastung, die Fettbelastung, die Haltezeit, den Deckelzustand und den Compliance-Kontext des Zielmarkts definieren. Erst dann sollten sie entscheiden, ob ein Niedertemperatur-Innensystem, ein Hochleistungs-Innensystem oder ein externes Barrieresystem kommerziell gerechtfertigt ist. Diese Reihenfolge macht aus PFAS-freie Beschaffung eine reaktive Verpackungswahl in eine kontrollierte Beschaffungsstrategie.
9. SOPs zur Beschaffungsverifizierung
Bei PFAS-freiem Zuckerrohrgeschirr reicht der technische Vergleich allein nicht aus. Käufer benötigen auch einen wiederholbaren Freigabeprozess, der konforme, skalierbare Lieferanten von solchen trennen kann, die sich auf vage Behauptungen, unvollständige Berichte oder einmaligen Probenerfolg stützen. In der Praxis ist der effektivste Beschaffungsprozess nicht der mit den meisten Papierkram. Es ist der, der Anspruchsformulierung, Testumfang, SKU-Identität, Werksausführung, und Anforderungen des Zielmarkts in einer Überprüfungslogik verbindet.
Dies ist besonders wichtig bei der PFAS-freien Formfaserbeschaffung, da Barriereleistung und regulatorische Verteidigungsfähigkeit keine unabhängigen Themen mehr sind. Ein Produkt kann in einem kurzen Labortest gut abschneiden, aber dennoch die richtige Fluorscreening-Logik, SKU-rückverfolgbarkeit oder Dokumentation für den Zielmarkt vermissen lassen. Umgekehrt kann ein Lieferant relevante Berichte besitzen, aber dennoch bei Chargenwiederholbarkeit, Kantenbereichsleistung oder Anwendungsabstimmung versagen. Ernsthafte Beschaffung erfordert daher eine strukturierte Verifizierungssequenz und nicht ein einzelnes Freigabeereignis.
9.1 SOP zur Überprüfung der Compliance-Datei
Das erste Freigabetor sollte immer die Dokumentenprüfung sein. Bevor Leistungstests beginnen, sollte der Käufer bestätigen, ob die PFAS-freie Behauptung des Lieferanten durch eine produktspezifische Compliance-Datei gestützt wird und nicht durch eine allgemeine Marketingaussage. Mindestens sollte diese Datei die tatsächlich geprüfte SKU, die Produktstruktur, den Zielmarkt, die verwendete Testart, das Testdatum und die ausstellende Stelle oder das Labor identifizieren. Wenn der Lieferant den Bericht nicht der genauen Produktfamilie zuordnen kann, die angeboten wird, ist die Behauptung noch nicht beschaffungsreif.
Für kompostierbare Lebensmittelverpackungen Beim Verkauf nach Nordamerika sollte diese Überprüfung auch prüfen, ob die Beweislogik des Lieferanten mit anerkannten Markterwartungen wie der fluorchemikalienpolitik von BPI übereinstimmt. Diese Politik erfordert drei Kernelemente: Formelprüfung durch Sicherheitsdatenblatt-Dokumentation, ein von BPI zugelassenes Laborergebnis mit einem Maximum von 100 ppm Gesamt-Organofluor, und eine unterzeichnete Erklärung, dass keine absichtlich zugesetzten fluorierten Chemikalien vorhanden sind. Käufer müssen nicht von jedem Lieferanten die BPI-Zertifizierung selbst verlangen, aber sie sollten die Dokumentlogik verstehen, die eine ernsthafte PFAS-freie Überprüfung jetzt erfordert.
| Prüfpunkt | Warum es wichtig ist | Mindestprüfung für Käufer |
|---|---|---|
| SKU-Identität | Ein gültiger Bericht muss dem angebotenen Produkt entsprechen, nicht einem ähnlichen Artikel. | Bestätigen Sie, dass Artikelcode, Größe, Struktur und Material dem Angebot entsprechen. |
| PFAS / Fluortestumfang | Verschiedene Tests beantworten verschiedene Fragen. | Prüfen Sie, ob das Ergebnis nur ein Screening, gezielt oder mit einer Zertifizierungsregel verknüpft ist. |
| Datum und Chargenrückverfolgbarkeit | Alte oder nicht rückverfolgbare Ergebnisse schwächen die Verteidigungsfähigkeit der Beschaffung. | Verlangen Sie aktuelle Berichte und identifizierbare Probeninformationen. |
| Unterzeichnete Erklärung | Ein Laborbericht allein bestätigt möglicherweise nicht den Status der absichtlichen Verwendung. | Fordern Sie gegebenenfalls eine unterzeichnete Erklärung an, dass keine fluorierten Chemikalien absichtlich zugesetzt wurden. |
| Ausrichtung auf den Zielmarkt | Ein Bericht kann technisch gültig, aber für den Zielmarkt kommerziell unzureichend sein. | Prüfen Sie EU-, nordamerikanische oder kundenspezifische Anforderungen vor der Freigabe. |
Tabelle 5. Mindestprüfung der Compliance-Datei für PFAS-freies Zuckerrohrgeschirr
9.2 SOP für Fluorscreening
Das zweite Freigabetor ist das analytische Screening. Käufer sollten das Fluorscreening als ein notwendiges, aber begrenztes Werkzeug betrachten. Es kann sehr nützlich sein, um Risiken zu filtern, ist aber kein vollständiger Ersatz für eine breitere regulatorische Auslegung, Lieferantenerklärungen oder eine anwendungsspezifische Prüfung. Im professionellen Einkauf sollte das Screening eine praktische Frage beantworten: Zeigt dieses Produkt ein Fluorprofil, das mit der PFAS-Freien Behauptung vereinbar ist?
Aus diesem Grund sollten Screening-Ergebnisse immer zusammen mit der Produktbeschreibung, der Barrierestruktur und dem Erklärungspaket gelesen werden. Ein Käufer sollte nicht davon ausgehen, dass eine einfache “Nicht-Nachweis”-Aussage automatisch alle PFAS-bezogenen Fragen löst, ebenso wie ein niedriges Fluor-Ergebnis nicht automatisch eine universelle Marktakzeptanz garantiert. Entscheidend ist, ob die Testlogik mit der Behauptungslogik übereinstimmt. Deshalb ist Bioleader der Ansicht, dass das Fluorscreening als Freigabefilter verwendet werden sollte, nicht als einzige Freigabegrundlage.
9.3 SOP für die Leistung bei heißem Öl / heißer Suppe
Das dritte Freigabetor ist die Anwendungstestung. Bei Formfaser-Verpackungen für den Foodservice entscheidet sich hier, ob viele Beschaffungsprojekte zuverlässig werden oder später auf dem Markt scheitern. Der Test sollte nicht auf abstrakten Aussagen wie “mikrowellengeeignet” oder “fettbeständig” basieren. Er sollte auf der tatsächlichen Nutzungsbedingung aufbauen: Füllgutart, Lebensmitteltemperatur, Fettbelastung, Haltezeit, Deckelzustand und erwartete Liefer- oder Servicedauer.
Eine praktische Käufer-SOP sollte daher vor Testbeginn mindestens fünf Variablen definieren: das verwendete Medium, die Fülltemperatur, die Haltezeit, die Beobachtungspunkte für Bestehen/Nichtbestehen und die Anzahl der Proben. Beispielsweise sollten ein Heißsuppentest und ein Heißöltest nicht als austauschbar behandelt werden, da Feuchtigkeits- und Fettbelastung unterschiedliche Mechanismen sind. Ebenso sollten Randbereiche, Bodenübergänge und Randzonen getrennt vom flachen Mittelpanel inspiziert werden, da dies häufige Schwachstellen in Formfaserstrukturen sind.
| Testelement | Käufer sollte definieren | Was zu beobachten ist |
|---|---|---|
| Testmedium | Suppe, fettreiche Lebensmittel, Curry, Nudeln oder ein anderes anwendungsrelevantes Medium | Ob die Verpackung durch Feuchtigkeit, Fett oder beides belastet wird |
| Fülltemperatur | Realistischer Service- oder Mitnahme-Temperaturbereich | Erweichung, Verfärbung, Verformung oder früher Barriereverlust |
| Haltezeit | Kurze Servicenutzung, Standardlieferzeit oder lange Haltebedingung | Verzögertes Durchsickern, Schattenbildung auf der Rückseite, Randversagen |
| Inspektionszonen | Bodenpanel, Seitenwandübergang, Ecke, Rand, Abteilungsrand | Lokale Schwachstellen statt nur Ergebnisse des Mittelpanels |
| Stichprobengröße | Eine wiederholbare Stichprobenanzahl, keine Einzelstück-Demonstration | Variation zwischen Stücken und Konsistenz des Versagensmodus |
Tabelle 6. Praktische Käufer-SOP für die Validierung von heißem Öl / heißer Suppe
9.4 SOP für das Werksaudit der Ausführung
Das vierte Freigabetor ist die Überprüfung der Werksausführung. Dieser Schritt trennt am häufigsten technisch glaubwürdige Lieferanten von denen, die nur in der Musterphase gut abschneiden. Ein Käufer kann ein akzeptables PFAS-Freies Muster erhalten, aber das kommerzielle Risiko beginnt nicht dort. Es beginnt, wenn das Produkt in normale Produktionsgeschwindigkeit, Multi-SKU-Planung, Exportverpackung und Sendungsmengen übergeht.
Aus diesem Grund sollte sich die Werksprüfung auf Wiederholbarkeit konzentrieren und nicht nur auf die Ausrüstungsbeschreibung. Käufer sollten fragen, ob der Lieferant erklären kann, wie die Additivdosierung kontrolliert wird, wie Chargenschwankungen gemanagt werden, wie die Wanddickenkonsistenz überwacht wird und wie Fehlerzonen identifiziert werden, wenn die Leistung abweicht. In der Exportpraxis sind diese Fragen oft wichtiger als eine polierte Produktbroschüre. Basierend auf Bioleaders Fertigungs- und Exporterfahrung, sind die stärksten PFAS-Freien Lieferanten in der Regel diejenigen, die ihre Kontrolllogik klar beschreiben können, bevor Probleme auftreten, nicht erst nachdem Beschwerden eingehen.
Wo die Vorschriften des Zielmarktes die Aufbewahrung von Aufzeichnungen verlangen, sollten Käufer auch prüfen, ob der Lieferant die Dokumentenkontinuität unterstützen kann. In Washington State zum Beispiel müssen Hersteller von eingeschränkten Lebensmittelverpackungen eine Konformitätsbescheinigung aufbewahren, solange die Verpackung in Gebrauch ist und drei Jahre nach ihrem letzten Verkauf oder ihrer letzten Verteilung. Genau diese Art von Dokumentationsdisziplin sollten Käufer jetzt bei ernsthaftem PFAS-Freien Einkauf erwarten.
 |  |
10. Häufige Fallstricke, die Käufer übersehen
Selbst wenn Käufer den Unterschied zwischen internen Additivsystemen und externen Barrieresystemen verstehen, passieren immer noch Beschaffungsfehler. In den meisten Fällen ist das Problem nicht ein Mangel an technischen Begriffen. Es ist die Tendenz, Verpackungen auf der Grundlage vereinfachter Annahmen zu genehmigen. PFAS-Freie Formfaser-Verpackungen sehen auf dem Papier oft einfach aus, aber echtes kommerzielles Versagen tritt normalerweise auf, wenn eine Variable so behandelt wird, als erkläre sie das gesamte Produkt. Ein Bericht wird mit einer vollständigen Freigabe verwechselt. Ein Muster wird mit skalierbarer Produktion verwechselt. Ein sauberes Aussehen wird mit echter Barrierestabilität verwechselt.
Die folgenden Fallstricke treten wiederholt bei der Beschaffung von Formfaser-Foodservice-Verpackungen auf. Sie sind keine geringfügigen betrieblichen Details. Sie sind die Gründe, warum Projekte, die in der Angebotsphase konform aussehen, nach dem Start, während der Exportskalierung oder im tatsächlichen Mitnahmegebrauch scheitern können.
10.1 PFAS-Frei bedeutet nicht heißöltauglich
Einer der häufigsten Fehler im Einkauf ist die Annahme, dass eine PFAS-Freie Behauptung automatisch eine starke Heißölbeständigkeit impliziert. Das tut sie nicht. PFAS-Frei adressiert nur einen Aspekt der chemischen Positionierung des Produkts. Es definiert nicht von selbst die Barrierestärke, thermische Marge oder Haltezeittauglichkeit der Formfaserstruktur. Ein Produkt kann PFAS-Frei sein und dennoch nur für fettarme oder Umgebungsanwendungen geeignet sein.
Deshalb ist die Routenauswahl wichtig. Käufer sollten ein Produkt auf der Grundlage seiner getesteten Nutzungsbedingung genehmigen, nicht nur aufgrund der Existenz einer PFAS-Freien Aussage. In der Praxis sind die zuverlässigsten Projekte diejenigen, bei denen die Behauptung und die Anwendung von Anfang an gemeinsam validiert werden.
10.2 Musteerfolg ist nicht Werkserfolg
Ein weiterer häufiger Fehler ist das übermäßige Vertrauen auf das erste genehmigte Muster. Ein Muster kann unter langsameren oder kontrollierteren Bedingungen hergestellt werden als eine normale Exportcharge. Es kann auch nur einen Formzustand, eine Bedienereinstellung oder einen Teil des Prozessfensters repräsentieren. Sobald das Projekt in die Serienproduktion übergeht, kann sich die Leistung verschieben, wenn die Wanddicke variiert, die Additivdosierung abweicht oder die Form- und Heißpressbedingungen weniger stabil werden.
Deshalb sollte die kommerzielle Beschaffung niemals mit der Musterfreigabe enden. Käufer sollten auch fragen, wie die Wiederholbarkeit über die Serienproduktion, mehrere SKUs und Sendungsmengen hinweg kontrolliert wird. In Bioleaders Erfahrung beginnen viele vermeidbare Beschwerden nicht allein mit einer falschen Materialauswahl. Sie beginnen, wenn Käufer annehmen, dass ein gutes erstes Muster automatisch eine stabile Langzeitausführung beweist.
10.3 Kondensation ist nicht immer Fettversagen
Feuchtigkeit auf der Außenfläche eines Formfaserartikels wird oft als Beweis dafür fehlinterpretiert, dass das Fettresistenzsystem versagt hat. In Wirklichkeit kann heiß befüllte Verpackung Kondensation, Feuchtigkeit oder vorübergehende Oberflächenverdunkelung erzeugen, weil Dampf und Temperaturunterschiede Feuchtigkeitsbewegungen durch oder um die Faserstruktur verursachen. Das ist nicht immer dasselbe wie Öldurchbruch.
Die richtige Frage ist, ob die Verpackung tatsächliche Fettpenetration, strukturelle Schwächung, anhaltende Rückseitenverfärbung oder einen Barrierenkollaps unter Nutzungsbedingungen zeigt. Käufer, die Kondensation nicht von Fettmigration unterscheiden, können akzeptable Verpackungen aus dem falschen Grund ablehnen – oder schlimmer noch, inakzeptable Verpackungen genehmigen, weil sie nur feuchtigkeitsbedingte Effekte und nicht fettbedingte Versagenszonen inspiziert haben.
10.4 Rand- und Kantenversagen sind wichtiger als die Leistung des Mittelpanels
Flachoberflächentests können falsches Vertrauen erzeugen. Viele Formfaserprodukte sehen im Mittelpanel stark aus, versagen aber zuerst am Rand, am Seitenwandübergang, im Falzbereich, an der Eckenradius oder an der Abteilungskante. Dies sind die Stellen, an denen sich die Faserdichte ändern kann, mechanische Spannungen konzentrieren können und Füll- oder Stapellasten strukturelle Schwächen aufdecken können.
Aus diesem Grund ist die nützlichste Leistungsüberprüfung immer strukturell umfassend. Käufer sollten den gesamten Artikel inspizieren, nicht nur die am einfachsten zu beobachtende Oberfläche. Ein Produkt, das einen Mittelpanel-Check übersteht, aber am Rand versagt, ist keine zuverlässige Mitnahme-Lösung.
10.5 Gewichtsreduzierung kann die Barrierestabilität leise zerstören
Kostendruck treibt Lieferanten und Käufer oft zur Gewichtsreduzierung. In einigen Fällen ist diese Optimierung gültig und kommerziell effizient. Wenn jedoch die Gewichtsreduzierung ohne Neubewertung des Barrieresystems eingeführt wird, kann sie einer der schnellsten Wege sein, die PFAS-Freie Leistung zu schwächen. Dünnwandige Bereiche sind anfälliger für Porositätsverschiebungen, thermische Verformung und lokalen Durchbruch unter Fett- oder Haltezeitbelastung.
Gewichtsreduzierungsentscheidungen sollten daher niemals als rein kommerzielle Änderungen behandelt werden. Sie sind Leistungsänderungen. Die richtige Frage ist nicht, ob das Teil nach der Gewichtsreduzierung noch ähnlich aussieht, sondern ob die aktualisierte Struktur weiterhin dieselben Barriere- und Konsistenzanforderungen unter realistischen Foodservice-Bedingungen erfüllt.
| Häufiger Fallstrick | Was Käufer oft annehmen | Was stattdessen überprüft werden sollte |
|---|---|---|
| PFAS-Freie Behauptung | Das Produkt ist automatisch für heiße, fettige Lebensmittel geeignet. | Stimmen Sie die Behauptung mit einem getesteten Anwendungsprofil ab. |
| Freigegebenes Muster | Die kommerzielle Produktion wird sich genauso verhalten. | Prüfen Sie Wiederholbarkeit und Chargenkontrolldisziplin. |
| Äußere Feuchtigkeit | Jede Feuchtigkeit bedeutet Fettversagen. | Trennen Sie Kondensation von tatsächlichem Fettdurchbruch. |
| Mittelfeld bestanden | Die gesamte Struktur ist sicher. | Überprüfen Sie Rand, Ecke, Übergang und Kantenbereiche. |
| Gewichtsreduzierung | Geringeres Gewicht bedeutet nur geringere Kosten. | Validieren Sie die Barrierestabilität nach der Gewichtsreduzierung erneut. |
Tabelle 7. Häufige Beschaffungsfehler bei der Beschaffung von PFAS-freiem Formfaser
Kurz gesagt, die gefährlichsten Beschaffungsfehler sind meist nicht dramatisch. Es sind kleine Fehllesungen, die sich im Genehmigungsprozess wiederholen: eine Erklärung als vollständiges Nachweispaket zu behandeln, eine Probe als Beweis für die Fabrikkontrolle zu behandeln oder ein sichtbares Symptom als den gesamten Fehlermechanismus zu behandeln. Käufer, die diese Fehler vermeiden, tun dies in der Regel nicht durch allgemeine Skepsis, sondern durch größere Präzision bei der Definition, Prüfung und Genehmigung von PFAS-freier Verpackung.
11. Exklusives Datenpaket-Framework
Für PFAS-freies Zuckerrohrgeschirr schafft starkes Schreiben allein keine Autorität. Im Jahr 2026 entsteht Autorität zunehmend aus Evidenzarchitektur: der Fähigkeit zu zeigen, was getestet wurde, wie es getestet wurde, was fehlschlug, was bestand und unter welchen Produktionsbedingungen das Ergebnis wiederholbar bleibt. Hier verlieren viele Artikel an Glaubwürdigkeit. Sie beschreiben die Leistung in allgemeinen Begriffen, unterscheiden aber nicht zwischen Laborbeobachtung, Zertifizierungslogik, Fabrikdaten und kommerzieller Schlussfolgerung.
Für White-Paper-taugliche Beschaffungsinhalte sollten Käufer eine klarere Datenstruktur erwarten. Die glaubwürdigsten technischen Inhalte sagen nicht einfach, dass ein Produkt PFAS-frei, fettbeständig oder für Take-away geeignet ist. Sie identifizieren die Evidenzkategorie hinter jeder Behauptung. Diese Unterscheidung ist nicht nur für die Beschaffungsprüfung wichtig, sondern auch für Google E-E-A-T und KI-Extraktionslogik, da Inhalte, die durch klar umrissene Beweise gestützt werden, leichter zu vertrauen, zu zitieren und zu vergleichen sind.
11.1 Welche Daten veröffentlicht werden sollten
Veröffentlichte Daten sollten so beschaffen sein, dass ein ernsthafter Käufer sie ohne Raten interpretieren kann. Dazu gehören in der Regel die Produktidentität, die Testbedingungen, das Beobachtungsfenster, die Bestehens-/Nichtbestehenslogik und die Grenze des Ergebnisses. Ein nützlicher Datenpunkt ist beispielsweise nicht “hervorragende Fettbeständigkeit”. Ein nützlicher Datenpunkt ist ein definiertes Ergebnis, das unter einer angegebenen Bedingung beobachtet wurde, wie z. B. Heißölexposition, Haltezeit oder anwendungsspezifische Belastung. Je spezifischer die Methodenlogik, desto nützlicher wird die veröffentlichte Behauptung.
Für öffentlich zugängliche technische Inhalte sind die besten Datenpunkte diejenigen, die Käufern helfen, Routen zu vergleichen, ohne die Universalität zu übertreiben. Dazu können Barrierenleistung nach Lebensmittelkategorie, strukturbedingte Schwachstellen, typische Versagenszonen, Wiederholbarkeitsbeobachtungen über Chargen hinweg und prozessempfindliche Variablen wie Wandstärke oder Haltezeitempfindlichkeit gehören. Richtig veröffentlicht unterstützen solche Daten nicht nur Beschaffungsentscheidungen, sondern auch die Glaubwürdigkeit des Artikels selbst.
11.2 Welche Daten als interne Beobachtung gekennzeichnet werden müssen
Einige der wertvollsten Informationen bei der Beschaffung von Formfaser stammen aus interner Produktions- und Exporterfahrung und nicht aus öffentlichen Zertifizierungsdatenbanken. Dazu können Reklamationsratenmuster, Chargenvarianz, Fehlerkartierung, Reaktion auf Gewichtsreduzierung, formbedingtes Schwachpunktverhalten oder Beobachtungen aus wiederholten Anwendungstests im Foodservice-Bereich gehören. Diese Art von Informationen kann äußerst nützlich sein, sollte aber immer ehrlich als interne Beobachtung, Produktionserfahrung, oder werksseitige Validierung und nicht als universelle Branchenwahrheit dargestellt werden.
Diese Unterscheidung ist besonders wichtig für Bioleader-style-Autoritätsinhalte. Interne Erfahrung ist eine Stärke, keine Schwäche, wenn sie richtig eingerahmt ist. Käufer schätzen sie, weil sie widerspiegelt, was im kommerziellen Maßstab passiert, nicht nur in der Zertifizierungssprache. Wenn interne Beobachtungen jedoch so dargestellt werden, als wären sie universelle Regeln Dritter, wird der Artikel leichter angreifbar. Der stärkere Ansatz besteht darin, die Evidenzkategorie klar zu benennen und dem Leser zu ermöglichen, zu verstehen, welche Art von Schlussfolgerung gezogen wird.
11.3 Welche Behauptungen niemals ohne Beweise aufgestellt werden sollten
Einige Aussagen sind zu riskant, um sie zu machen, es sei denn, die Beweise sind explizit und produktspezifisch. Dazu gehören absolute Formulierungen wie “100% auslaufsicher”, “vollständig PFAS-frei” ohne Methodenumfang, “garantierte 95°C-Leistung” ohne Bedingungsdefinition oder “recycelbar” und “re-pulperbar” ohne klare technische Grundlage. Diese Behauptungen mögen in der Verkaufskommunikation attraktiv erscheinen, aber in der Beschaffungsprüfung schaffen sie oft mehr Risiko als Nutzen.
Das am besten verteidigbare White Paper ist daher nicht das mit den aggressivsten Behauptungen. Es ist dasjenige, das die sauberste Trennung zwischen zertifizierungsgestützter Evidenz, interner Validierung, beobachtetem Prozessverhalten und projektspezifischer Schlussfolgerung vornimmt. Im Fall von Bioleader bedeutet das, Autorität nicht durch Übertreibung der Formfaserleistung aufzubauen, sondern durch Dokumentation, wo die Route funktioniert, wo sie versagt und was Käufer vor der Genehmigung überprüfen sollten.
| Art des Nachweises | Geeignete Verwendung in diesem Artikel | Wie es gekennzeichnet werden sollte |
|---|---|---|
| Offizielle Vorschrift / Zertifizierungsregel | Compliance-Baseline, Schwellenwert, rechtliche Termine, Käuferanforderungen | Regulatorische Anforderung / Zertifizierungsregel |
| Testbericht eines Dritten | Produktspezifische analytische Unterstützung oder Screening-Logik | Drittbericht / Laborergebnis |
| Interne Laborsimulation | Anwendungstests, Haltezeitvergleich, strukturelle Schwachstellenanalyse | Interne Validierung / interne Testbeobachtung |
| Produktionsbeobachtung | Chargenwiederholbarkeit, Fehlermuster, Prozessfenster-Kommentar | Produktionserfahrung / werksseitige Beobachtung |
| Kommerzielle Schlussfolgerung | Kommentar zur Kostenlogik, Beschaffungsempfehlung, Entscheidungsrahmen | Beschaffungsurteil / kommerzielle Interpretation |
Tabelle 8. Evidenzhierarchie für PFAS-freie Behauptungen zu Inhalt und Beschaffung von Zuckerrohr-Geschirr
12. Abschließende Empfehlungen für Käufer im Jahr 2026
Für Käufer, die 2026 PFAS-freies Zuckerrohr-Geschirr bewerten, ist die wichtigste Schlussfolgerung einfach: Kaufen Sie nicht die Behauptung, bevor Sie den Weg validiert haben. PFAS-Frei ist in vielen Märkten inzwischen eine Basiserwartung, aber die richtige Beschaffungsentscheidung hängt weiterhin davon ab, wie die Barriereleistung erbracht wird, wie sich die Struktur im realen Foodservice-Einsatz verhält und wie das Produkt für den Zielmarkt dokumentiert ist. Die stärkste Beschaffungsstrategie ist nicht die, die die aggressivste technische Behauptung auswählt. Es ist die, die Regulierung, Anwendungsprofil und Werksausführung in einem überprüfbaren Genehmigungsprozess zusammenführt.
Für die meisten Mainstream-Takeaway- und Foodservice-Anwendungen bleiben leistungsstarke interne PFAS-freie Additivsysteme der ausgewogenste Weg. Sie bieten oft die richtige Kombination aus Fettbeständigkeit, Produktionseffizienz und überschaubarer struktureller Komplexität. Niedertemperatur-Additivsysteme für den Innenbereich haben weiterhin einen wichtigen Platz in Kühlketten-, Umgebungs- und Verpackungen mit geringerem Fettgehalt, aber nur, wenn die Anwendung richtig abgestimmt ist. Externe Barrieresysteme bleiben für spezielle Hochbarriere-Anforderungen kommerziell sinnvoll, sollten jedoch aus definierten Gründen ausgewählt werden, nicht als Standardannahme, dass “mehr Barriere besser sein muss”.”
Basierend auf dem Vergleich in diesem Leitfaden sollten Käufer fünf praktische Prioritäten verfolgen. Erstens: Beginnen Sie mit der Einhaltung der Vorschriften im Zielmarkt, nicht mit allgemeiner Nachhaltigkeitssprache. Zweitens: Trennen Sie das Fluor-Screening von der Leistungsvalidierung, da sie unterschiedliche Beschaffungsfragen beantworten. Drittens: Testen Sie die tatsächliche Nutzungsbedingung, anstatt sich auf abstrakte Aussagen wie „heißlebensmitteltauglich“ oder „fettbeständig“ zu verlassen. Viertens: Überprüfen Sie die Wiederholbarkeit im Werksmaßstab, anstatt nur anhand des Probenaussehens zu genehmigen. Fünftens: Dokumentieren Sie die Evidenzkette klar, damit Leistungsansprüche, Compliance-Logik und Produktstruktur gemeinsam verteidigt werden können. Diese Beschreibungsdisziplin wird am wichtigsten sein, wenn PFAS-freie Verpackungen tiefer in den regulierten Mainstream-Einkauf vordringen.
Aus Sicht von Bioleader wird die Zukunft PFAS-freier Formfaser-Verpackungen Lieferanten gehören, die prozesskontrollierte interne Barriereleistung, disziplinierte Dokumentation und anwendungsspezifische Validierung kombinieren können. Mit anderen Worten: Der Markt bewegt sich weg von Verpackungen, die nach Etikettensprache ausgewählt werden, hin zu Verpackungen, die nach technischem Nachweis ausgewählt werden. Käufer, die sich jetzt an diese Veränderung anpassen, werden in der nächsten Phase der globalen Verpackungsregulierung sowohl das Compliance-Risiko als auch das Risiko kommerzieller Fehlschläge reduzieren.
13. FAQ
13.1 Welche Berichte werden für PFAS-freie Lebensmittelkontaktverpackungen in der EU nach dem 12. August 2026 benötigt?
Käufer sollten ein produktspezifisches Evidenzpaket erwarten und nicht nur eine allgemeine PFAS-Frei-Erklärung. Mindestens sollte der Lieferant in der Lage sein, die analytische Grundlage der PFAS-Behauptung zu erläutern, Testdokumentation zum genannten SKU bereitzustellen und technische Dokumentation zu zeigen, die mit der EU-Verpackungsregelstruktur übereinstimmt. Wenn Fluor über der anwendbaren Schwellenwertlogik vorhanden ist, sollte der Lieferant auch in der Lage sein, die Fluorquelle im Rahmen der technischen Dokumentation zu erklären. Für die Beschaffung ist nicht nur der Bericht selbst entscheidend, sondern ob der Bericht zur tatsächlichen Produktkonstruktion und zum Marktziel passt.
13.2 Beweist eine BPI-Zertifizierung automatisch die Einhaltung von PFAS?
Nein. Die Politik zu fluorierten Chemikalien von BPI bietet eine starke Compliance-Logik für relevante kompostierbare Produkte, einschließlich Formelprüfung, Labortests und einer Erklärung, dass keine fluorierten Chemikalien absichtlich hinzugefügt wurden. Käufer sollten jedoch keine einzelne Zertifizierung als universellen Ersatz für eine vollständige Marktprüfung behandeln. Ein Zertifizierungsergebnis muss immer zusammen mit SKU-Identität, Zielmarkt, Produktstruktur und dem aktuellen Dokumentationsstatus des Lieferanten gelesen werden.
13.3 Bedeutet “nicht nachweisbar” für Gesamtfluor null PFAS?
Nicht automatisch. Ein Nicht-Nachweis-Ergebnis kann nützlich sein, hängt jedoch von der Analysemethode, dem Nachweisumfang und dem Berichtsrahmen ab. In Beschaffungsbegriffen sollte “nicht nachweisbar” als ein Element des Evidenzpakets behandelt werden, nicht als vollständige eigenständige Schlussfolgerung. Käufer sollten weiterhin prüfen, was getestet wurde, was nicht getestet wurde und wie das Ergebnis mit der PFAS-Frei-Behauptung zusammenhängt.
13.4 Warum kann Folienlaminierung in einigen Märkten weiterhin Bedenken hinsichtlich Kunststoffauskleidung auslösen?
Weil Folienlaminierung die Verpackung von einer einfachen Faserstruktur in eine komplexere Oberflächenbarriere- oder Verbundlogik verwandelt. In einigen regulatorischen und marktbezogenen Kontexten werden Papier- oder Faserprodukte mit Kunststoffauskleidung oder Kunststoffbeschichtung im Rahmen von Kunststoffregeln, Kreislaufwirtschaftsdiskussionen oder Recycling-Erwartungen genauer geprüft. Das Problem ist nicht nur, ob das Produkt gut funktioniert, sondern auch, ob die Struktur im Rahmen der Verpackungsstrategie des Endmarkts des Käufers leicht zu rechtfertigen bleibt.
13.5 Kann beschichtete Formfaser immer noch recycelbar oder re-pulpierbar sein, und wie sollten Käufer das überprüfen?
Möglicherweise ja, aber Käufer sollten es nicht standardmäßig annehmen. Die richtige Frage ist, ob die spezifische beschichtete Struktur mit dem beabsichtigten Recycling- oder Re-Pulping-Weg kompatibel bleibt und ob der Lieferant diese Position mit technischer Begründung oder Tests unterstützen kann. Einkaufsteams sollten fragen, welche Art von Beschichtung verwendet wird, wie sie die Faserstruktur beeinflusst, ob sie die nachgelagerte Handhabung verändert und ob der Lieferant die Behauptung so erklären kann, dass sie den Erwartungen des Zielmarkts entspricht.
Nächster Schritt für Käufer
Für Unternehmenskäufer
Müssen Sie PFAS-freie Formfaser-Verpackungen für den EU- oder nordamerikanischen Markt prüfen? Bioleader kann Ihnen helfen, Strukturlogik, Dokumentationslücken und anwendungsspezifische Barriererisiken vor der kommerziellen Freigabe zu bewerten.
Für wachsende Lebensmittelmarken
Sie beginnen eine PFAS-freie Verpackungsumstellung? Fordern Sie die praktische Validierungscheckliste von Bioleader an, um interne Additivsysteme, externe Barrieresysteme und reale Anwendungsrisiken effizienter zu vergleichen.
Bioleader unterstützt Käufer bei der Anwendungsprüfung von Formfaser, der Koordination PFAS-freier Dokumentation und der exportorientierten Verpackungsvalidierung.
Urheberrechtshinweis:
© 2026 Bioleader®. Wenn Sie diesen Inhalt reproduzieren oder darauf verweisen möchten, müssen Sie den Originallink angeben und die Quelle nennen. Jede unbefugte Vervielfältigung wird als Verletzung betrachtet.