

1. Resumen ejecutivo
La vajilla de caña de azúcar libre de PFAS es ahora un umbral de compra, no solo una etiqueta de sostenibilidad. En el abastecimiento real de fibra moldeada, la elección técnica clave ya no es si eliminar la química fluorada, sino qué vía de resistencia a la grasa sin flúor puede ofrecer aún un rendimiento estable, fabricación escalable y cumplimiento defendible. Para la mayoría de los escenarios de comida para llevar caliente y servicio de alimentos, los sistemas de aditivos internos de alto rendimiento ofrecen el equilibrio más sólido de resistencia a la grasa, eficiencia de proceso y viabilidad comercial. Los sistemas de aditivos internos de baja temperatura siguen siendo relevantes para aplicaciones de cadena de frío, ambiente y bajo contenido de grasa, pero sus límites deben entenderse claramente. Por el contrario, los sistemas de barrera física, como el laminado y los recubrimientos superficiales, pueden lograr un mayor rendimiento de barrera en casos de nicho, pero también introducen mayor costo, procesamiento secundario y consideraciones de repulpabilidad y regulatorias más complejas. Este artículo proporciona un marco técnico de abastecimiento para evaluar PFAS-Free vajilla de bagazo tecnologías en términos de cumplimiento, rendimiento de resistencia a la grasa, escalabilidad de fabricación y riesgo de verificación del proveedor, informado por la lógica de abastecimiento, las observaciones de fabricación y la experiencia de control de calidad desarrollada a través de la producción de fibra moldeada y la práctica de exportación a largo plazo en Bioleader.
- Línea base regulatoria clave: El abastecimiento libre de PFAS ahora requiere pruebas de flúor verificables, alineación de certificaciones y revisión de cumplimiento específica del mercado.
- Vía técnica principal: Los sistemas de aditivos internos de alto rendimiento siguen siendo la opción más práctica para la mayoría de las aplicaciones de comida para llevar caliente y servicio de alimentos.
- Bajo vs. alto rendimiento: Los sistemas de aditivos de baja temperatura son adecuados para alimentos de cadena de frío, ambiente y bajo contenido de grasa, mientras que los sistemas de alto rendimiento se desarrollan para aplicaciones de comida para llevar más exigentes.
- Alternativa de nicho: Los sistemas de barrera externa, incluidos el laminado y los recubrimientos superficiales, se justifican principalmente para requisitos especiales de alta barrera.
- Prioridad de abastecimiento: Los compradores deben comparar la ejecución repetible a escala de fábrica, no solo el rendimiento de las muestras de laboratorio.
2. Por qué la selección de tecnología libre de PFAS es importante en 2026
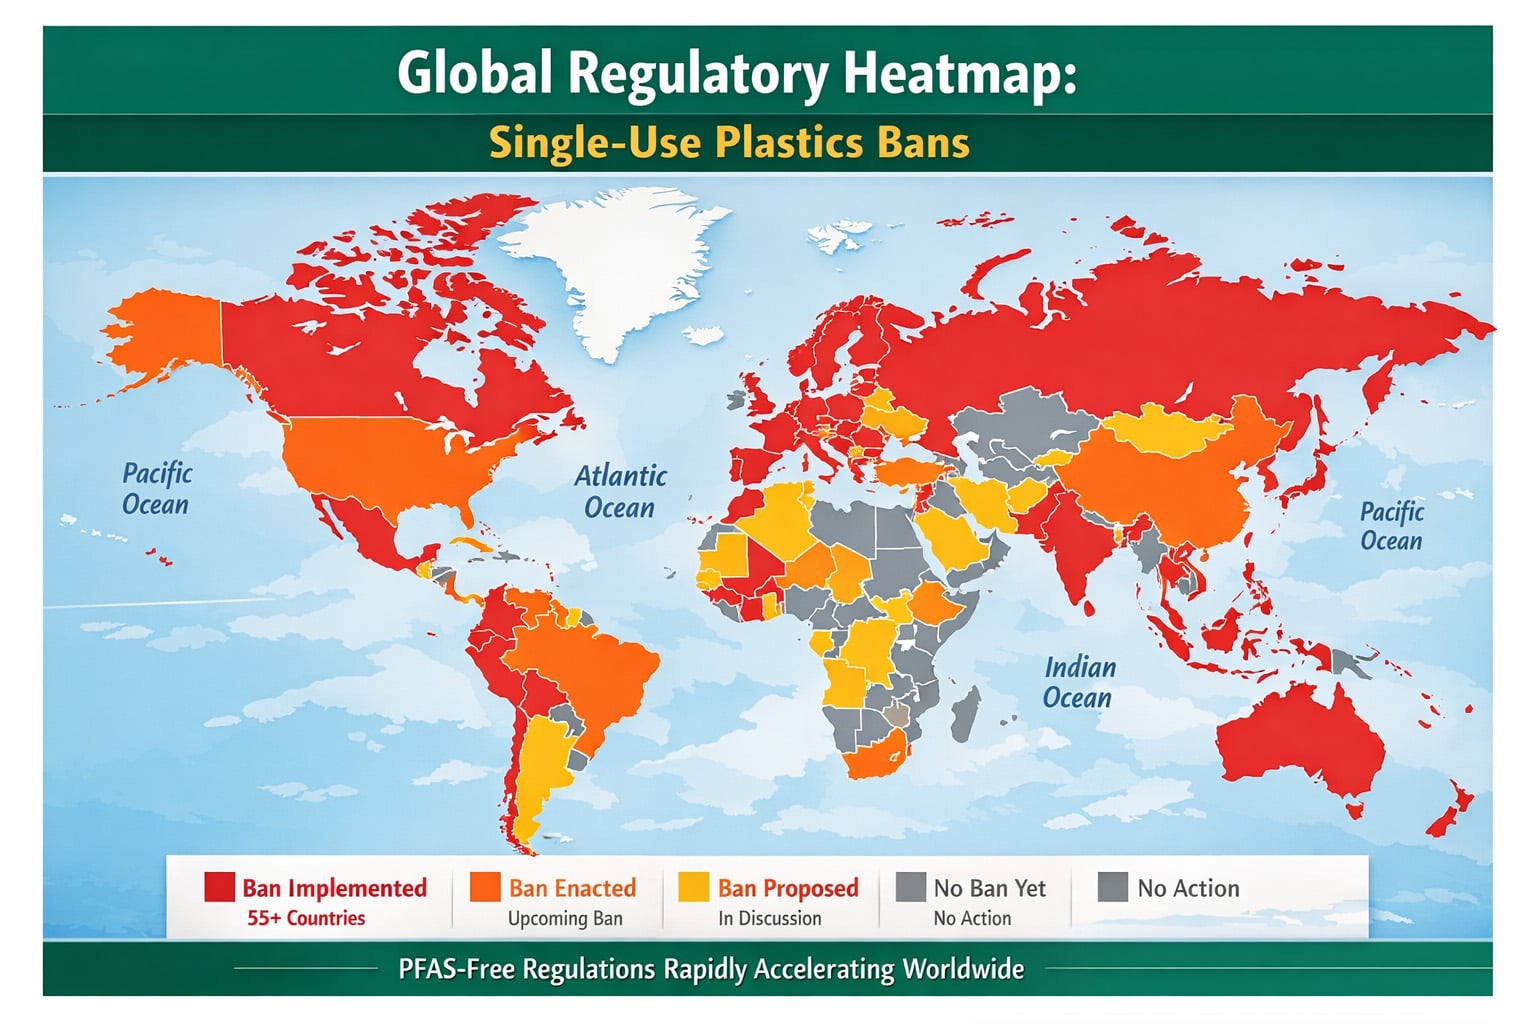
En 2026, El empaque libre de PFAS ya no es una ventaja de marca reservada para compradores centrados en la sostenibilidad. Se ha convertido en un requisito de abastecimiento básico en un número creciente de mercados de servicio de alimentos y contacto con alimentos. Para los equipos de compras que adquieren productos de fibra moldeada como conchas de caña de azúcar, platos, tazones, bandejas y contenedores de alimentos, la pregunta real ya no es si se debe eliminar la química fluorada. El verdadero desafío de abastecimiento es qué vía de resistencia a la grasa sin flúor puede ofrecer aún un rendimiento repetible, una eficiencia de producción estable y un cumplimiento defendible a escala comercial.
La vajilla de caña de azúcar ahora se encuentra en la intersección de tres requisitos exigentes: la seguridad en contacto con alimentos, resistencia a la grasa y la humedad, y expectativas de material circular. Los compradores ya no comparan una opción “verdes” contra una convencional. Están comparando diferentes rutas técnicas libres de PFAS entre sí, cada una con sus propias compensaciones en tolerancia al calor, resistencia a la grasa, complejidad de procesamiento, repulpabilidad y carga de evidencia. En la práctica, esto significa que la elección del material por sí sola ya no es suficiente. La decisión de compra ahora debe incluir la lógica de diseño de barrera, la capacidad de ejecución de la fábrica, el método de prueba y la trazabilidad de los documentos.
La urgencia es especialmente clara en las cadenas de suministro orientadas a la exportación. En la Unión Europea, el nuevo Reglamento de Envases y Residuos de Envases introduce límites de concentración explícitos para PFAS en envases de contacto con alimentos que se aplican a partir del 12 de agosto de 2026. En América del Norte, los compradores enfrentan una combinación de restricciones estatales de PFAS, requisitos de detección de flúor basados en certificación y acciones de FDA que ya han eliminado múltiples notificaciones de contacto con alimentos relacionadas con PFAS de su efectividad. Como resultado, las afirmaciones de libre de PFAS ya no pueden basarse en declaraciones vagas o lenguaje de marketing. Deben estar respaldadas por lógica de prueba, documentación específica del producto y decisiones de abastecimiento que sigan siendo creíbles bajo revisión regulatoria.
Para los envases de fibra moldeada para servicio de alimentos, esta es la razón por la que la selección de tecnología ahora importa más que el lenguaje de las afirmaciones. Una muestra libre de PFAS de bajo costo que funciona para una prueba ambiental corta puede fallar con aceite caliente, tiempos de retención prolongados o uso de comida para llevar alta en grasa. Un tratamiento superficial de alta barrera puede funcionar bien en ensayos aislados, pero volverse comercialmente débil una vez que se tienen en cuenta el procesamiento secundario, la pérdida de rendimiento y la presión de repulpabilidad. El problema de abastecimiento en 2026 no es simplemente “libre de PFAS o no.”. Es cómo seleccionar la vía libre de PFAS adecuada para la aplicación alimentaria real, la temperatura de operación, el mercado de cumplimiento y la realidad de producción.
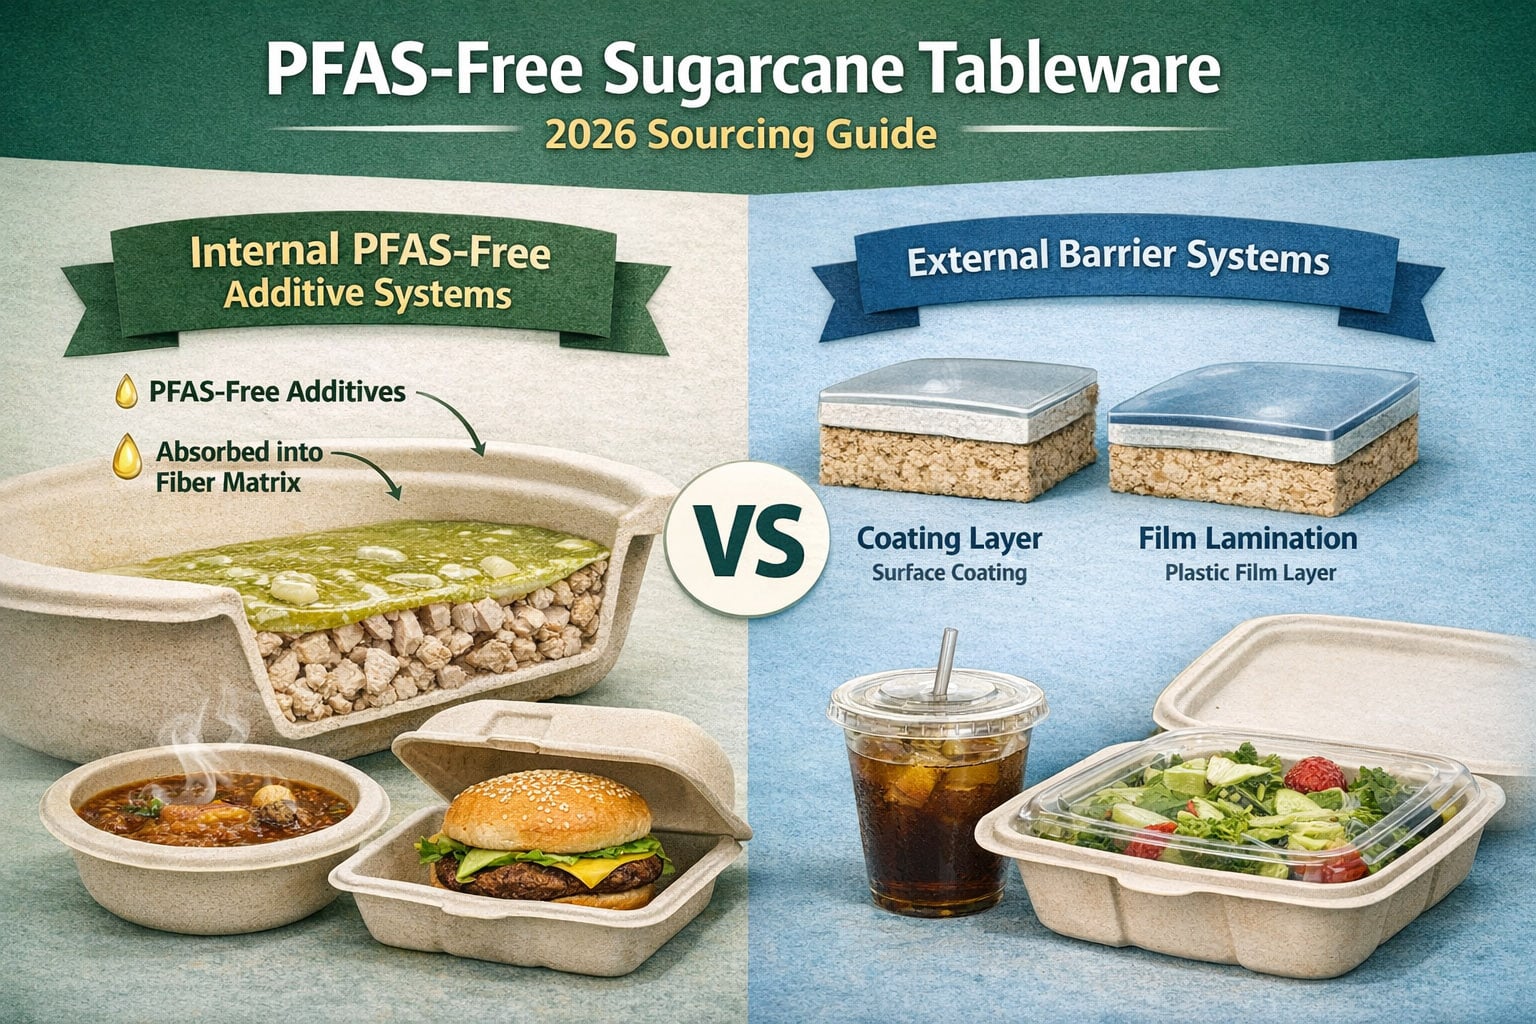
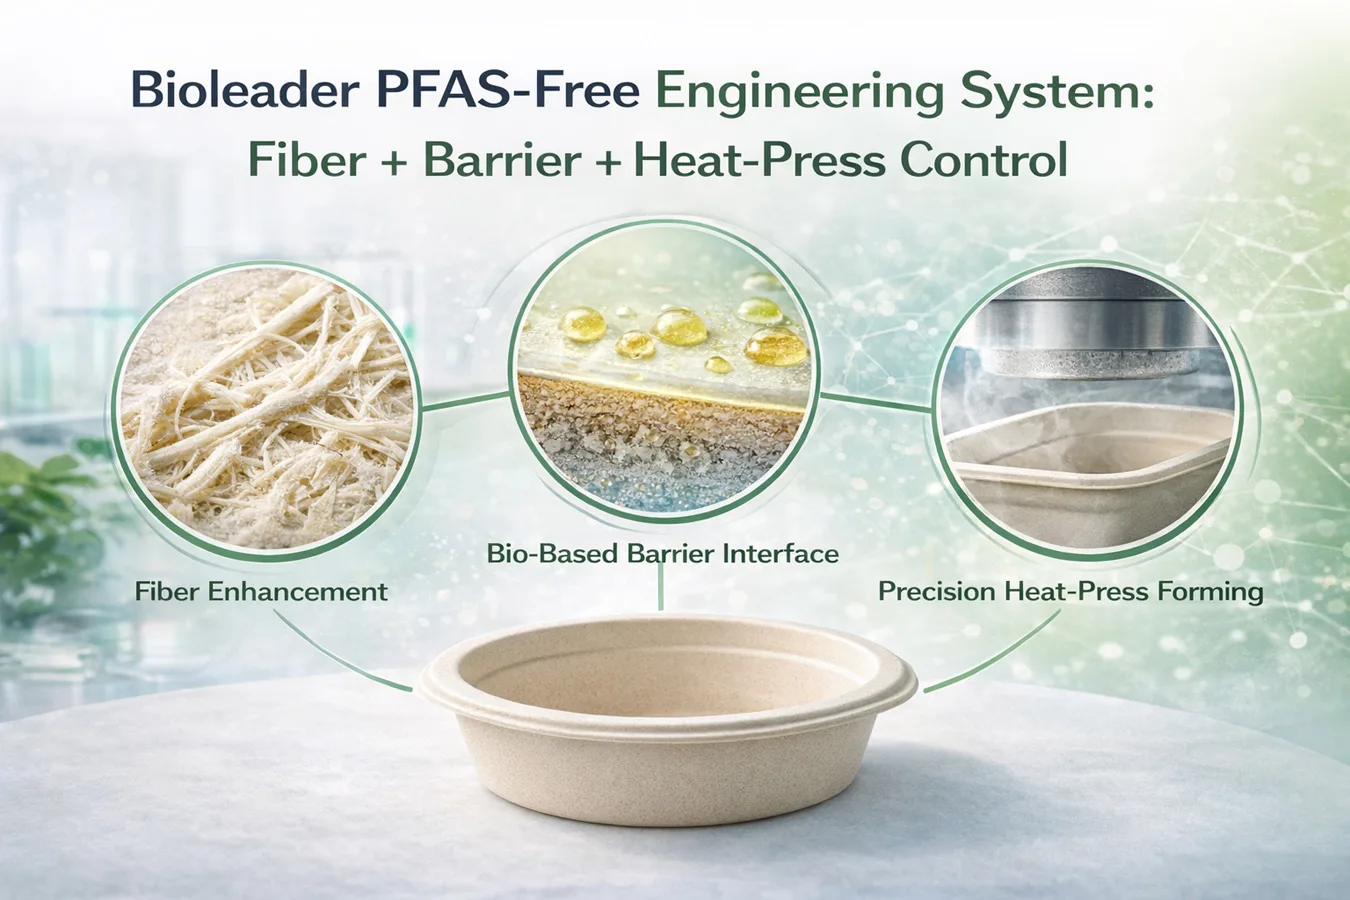
Esta guía se basa en esa pregunta. Se centra en las dos rutas técnicas principales que ahora dan forma al abastecimiento de vajilla de caña de azúcar libre de PFAS: Sistemas de aditivos internos libres de PFAS y sistemas de barrera externa. También explica por qué los compradores deben distinguir entre tecnologías de aditivos internos de baja temperatura y de alto rendimiento, por qué el laminado y el recubrimiento no pueden tratarse como conceptos intercambiables, y por qué la repetibilidad a escala de fábrica importa más que el éxito de una muestra única. En resumen, esta no es una visión general ambiental. Es un marco de abastecimiento para tomar decisiones de empaque técnica y comercialmente defendibles en 2026.
3. Cuadro de definiciones: términos, límites y qué significa realmente “libre de PFAS”
Antes de comparar vías técnicas, los compradores deben aclarar el lenguaje utilizado en las afirmaciones de los proveedores, los informes de prueba y las especificaciones del producto. En el abastecimiento de fibra moldeada libre de PFAS, la confusión a menudo comienza con la terminología. Palabras como “PFAS-Free," "libre de flúor," "resistentes a la grasa," "recubierto,” y “laminado” se usan con frecuencia como si significaran lo mismo. No lo hacen. Para los equipos de compras, cumplimiento y desarrollo de productos, estas distinciones no son detalles semánticos. Afectan directamente cómo se prueba un producto, cómo se interpreta el rendimiento y cómo se defiende una decisión de abastecimiento.
| Término | Significado operativo en este artículo |
|---|---|
| PFAS-Free | Una afirmación que debe estar respaldada por lógica de prueba, documentación y revisión de cumplimiento específica del mercado. |
| Libre de flúor | Una expresión comercial común que está relacionada, pero no es idéntica, a una conclusión completa de cumplimiento de PFAS. |
| Sistemas internos de aditivos libres de PFAS | Química de resistencia a la grasa y al agua libre de flúor introducida en el proceso de fibra moldeada desde el interior del sistema de pulpa. |
| Sistemas de barrera externos | Estructuras de barrera añadidas al artículo de fibra moldeada después o a nivel de la superficie del sustrato principal. |
| Laminación con película | Una capa de película de barrera distinta unida o laminada sobre el sustrato de fibra. |
| Sistemas de recubrimiento superficial | Una capa de barrera aplicada en la superficie formada a partir de materiales de recubrimiento líquidos, acuosos, de base biológica o similares. |
| Resistencia a la grasa | Un resultado de rendimiento específico de la aplicación influenciado por el tipo de alimento, la temperatura, el tiempo de retención, la estructura y la consistencia del proceso. |
Tabla 1. Términos clave utilizados en esta guía
3.1. Libre de PFAS es una afirmación orientada al cumplimiento, no una frase de marketing casual
En contextos de abastecimiento profesional, “Libre de PFAS” debe entenderse como una afirmación que debe respaldarse con una cadena de evidencia definida. Dependiendo del mercado y del marco de certificación, esa evidencia puede incluir detección de flúor, pruebas de sustancias específicas, declaraciones firmadas, documentación de ingredientes y revisión de cumplimiento específica del producto. Nunca debe tratarse como una frase publicitaria independiente sin alcance de método, trazabilidad de documentos e identidad de muestra.
3.2. Libre de flúor y libre de PFAS están relacionados, pero no son conceptos idénticos
“Libre de flúor” se usa a menudo en la comunicación comercial como abreviatura de la ausencia de química fluorada añadida intencionalmente. Sin embargo, la detección basada en flúor y la determinación de PFAS no son la misma cuestión analítica. Un resultado de flúor puede usarse como indicador o herramienta de detección, mientras que el cumplimiento de PFAS puede requerir una interpretación más amplia que involucre análisis dirigido, contexto de flúor total, declaraciones y documentación técnica. En otras palabras, una simple declaración de “no detectado” no significa automáticamente que el producto haya sido completamente caracterizado bajo cada marco relevante de PFAS.
3.3. Los sistemas de aditivos internos no son lo mismo que los sistemas de barrera externos
En este artículo, Sistemas internos de aditivos libres de PFAS se refiere a la química de resistencia a la grasa y al agua libre de flúor introducida en el proceso de fibra moldeada desde el interior del sistema de pulpa. Estos aditivos se integran en el proceso de producción antes del conformado final y el prensado en caliente. Su valor comercial radica en la integración del proceso, la producción escalable y la menor dependencia del tratamiento superficial secundario.
Por el contrario, Sistemas de barrera externos se refiere a las estructuras de barrera añadidas al artículo de fibra moldeada después o a nivel de la superficie del sustrato principal. En esta guía, los sistemas de barrera externos incluyen dos subcategorías distintas: Laminación con película y Sistemas de recubrimiento superficial. Estas vías pueden mejorar el rendimiento de barrera en ciertas aplicaciones, pero no deben confundirse con la tecnología de aditivos internos.
3.4. Laminación y recubrimiento no son términos intercambiables
Laminación se refiere a una capa de película de barrera distinta que se une o lamina sobre el sustrato de fibra. La lógica técnica se basa en una capa de material separada que crea una barrera física. Tiempo SO (min), por el contrario, se refiere a una capa de barrera aplicada en la superficie formada a partir de materiales de recubrimiento líquidos, acuosos, de base biológica o similares que se aplican, secan y fijan en la superficie del sustrato. Ambos pertenecen a los sistemas de barrera externos, pero difieren en estructura, flujo de proceso, perfil de defectos e interpretación regulatoria. Para la redacción técnica y la revisión de abastecimiento, nunca deben tratarse como lenguaje intercambiable.
3.5. La resistencia a la grasa es un resultado de rendimiento específico de la aplicación
"Resistencia a la grasa” no debe leerse como una propiedad universal de sí o no. En el empaque de fibra moldeada, la resistencia a la grasa depende del sistema alimentario real, la temperatura de contacto, el tiempo de retención, la condición de llenado, el diseño de la estructura, el grosor de la pared y la consistencia de la producción. Un producto que funciona bien para alimentos fríos o a temperatura ambiente puede fallar con aceite caliente, salsas calientes o ciclos de entrega largos. Es por eso que el artículo distingue más adelante entre sistemas de aditivos internos de baja temperatura y sistemas de aditivos internos de alto rendimiento en lugar de tratar todos los aditivos libres de PFAS como una sola categoría.
3.6. Este artículo no asume que una ruta sea siempre la correcta
Esta guía no asume que toda solución de barrera externa sea automáticamente inferior, ni que todo sistema de aditivos internos sea automáticamente conforme o de alto rendimiento. El propósito de este documento técnico es más limitado y práctico: definir correctamente las rutas técnicas, compararlas en condiciones de abastecimiento y ayudar a los compradores a decidir qué ruta es comercial, operativa y regulatoria defendible para una aplicación determinada.
4. Línea base regulatoria 2026 — Lo que los compradores deben cumplir realmente
Para los compradores de
vajilla de caña de azúcar libre de PFAS
la revisión regulatoria en 2026 no puede reducirse a un solo certificado o a una declaración general del proveedor. La línea de base de cumplimiento ahora está determinada por una combinación de umbrales de PFAS específicos del mercado, requisitos de documentación de contacto con alimentos, y un escrutinio creciente de las estructuras de barrera utilizadas en los envases alimentarios a base de fibra.
En términos prácticos de abastecimiento, los compradores deben evaluar no solo si un producto se promociona como libre de PFAS, sino también qué se analizó, qué método analítico se utilizó, qué producto o SKU cubre la evidencia, y si la estructura de barrera genera consideraciones adicionales de cumplimiento o circularidad. Para los envases de servicio de alimentos de fibra moldeada, el cumplimiento normativo y la tecnología de resistencia a la grasa ya no pueden evaluarse como temas completamente separados.
Esto es especialmente relevante para la vajilla de caña de azúcar porque los compradores a menudo esperan que el mismo envase ofrezca varios resultados a la vez: resistencia a la grasa, resistencia a la humedad, rendimiento térmico, aptitud para contacto alimentario, compostabilidad cuando corresponda, y una cadena de evidencia de PFAS defendible. La decisión de abastecimiento más sólida no es, por tanto, simplemente el producto con la afirmación de barrera más fuerte, sino la estructura cuyos rendimiento, diseño de materiales, evidencia de pruebas y documentación para el mercado de destino pueden revisarse en conjunto.
4.1 Unión Europea: PPWR es ahora el principal punto de referencia para 2026

Para los empaques de contacto con alimentos colocados en el mercado de la UE, el
Reglamento de Envases y Residuos de Envases (PPWR)
ahora proporciona el ancla regulatoria más importante para la revisión de PFAS. Desde 12 de agosto de 2026, los envases de contacto alimentario no deben comercializarse en la UE cuando las concentraciones de PFAS sean iguales o superiores a los límites establecidos en el Artículo 5(5).
| Requisito de PPWR PFAS de la UE | Límite | Contexto analítico |
|---|---|---|
| Cualquier PFAS individual | 25 ppb | Medido mediante análisis dirigido de PFAS. Los PFAS poliméricos se excluyen de la cuantificación para este límite. |
| Suma de PFAS dirigidos | 250 ppb | Medido como la suma del análisis dirigido de PFAS, cuando corresponda con degradación previa de precursores. Los PFAS poliméricos se excluyen de la cuantificación para este límite. |
| PFAS incluyendo PFAS poliméricos | 50 ppm | Incluye PFAS poliméricos. Cuando el Flúor Total supere los 50 mg/kg, puede requerirse evidencia adicional para distinguir el flúor asociado con PFAS del flúor no asociado a PFAS para la documentación técnica. |
Estos tres límites no deben tratarse como números intercambiables. Los 25 ppb y 250 ppb umbrales se relacionan con el análisis dirigido de PFAS, mientras que el 50 ppm requisito aborda PFAS incluyendo PFAS poliméricos. El cribado de Flúor Total proporciona otra capa analítica y no debe compararse directamente con los límites de PFAS dirigido como si se midiera el mismo parámetro.
Para los compradores, la consecuencia práctica es que una declaración amplia de “libre de PFAS” ya no es suficiente para un proyecto sensible al cumplimiento en la UE. El proveedor debe poder identificar el producto en revisión, explicar el método analítico y el límite de detección, y conectar la evidencia disponible con el sistema de materiales real y la documentación técnica.
PPWR es un reglamento de la UE emitido por las instituciones europeas. Bioleader® no define los requisitos regulatorios. Para proyectos de abastecimiento en la UE, Bioleader® puede apoyar a los compradores organizando las especificaciones de producto disponibles, declaraciones, informes de ensayo y documentación de respaldo para el SKU y la especificación seleccionados.
4.2 Actualización de PPWR 2026: Cómo recomienda la Comisión Europea el cribado de PFAS
Un desarrollo importante de 2026 es la orientación adicional de la Comisión Europea sobre la implementación de los requisitos de PFAS en el Artículo 5(5). Para los equipos de abastecimiento, esta orientación es útil porque explica cómo los límites estatutarios de PFAS pueden abordarse mediante un proceso analítico por etapas en lugar de tratar cada medición de flúor o PFAS como la misma prueba.
El enfoque de aplicación recomendado actualmente por la Comisión comienza con el cribado de Flúor Total (TF). Si el resultado de Flúor Total está por debajo de 50 mg/kg, la muestra podría considerarse conforme en el primer paso de cribado. Cuando el resultado de Flúor Total supere este nivel, puede utilizarse una investigación adicional para determinar si el flúor proviene de fuentes orgánicas o inorgánicas y si se requiere un análisis adicional específico de PFAS.
Flúor Total por debajo de 50 mg/kg puede servir como resultado de detección de primera etapa según el enfoque de aplicación recomendado actualmente por la Comisión Europea. Este nivel de detección no es la misma medición analítica que la del PPWR 25 ppb y 250 ppb límites de PFAS dirigido.
Cuando se necesita más investigación, el trabajo analítico puede distinguir el flúor orgánico del flúor inorgánico y puede proceder al análisis dirigido de PFAS o al análisis centrado en precursores según las circunstancias. La Comisión también señala que, según la evidencia disponible actualmente, las muestras que fueron conformes en el primer paso de cribado de Flúor Total también lo fueron en los pasos de prueba posteriores.
| Etapa de verificación | Qué examina | Interpretación del comprador |
|---|---|---|
| Paso 1 — Flúor Total | Flúor general en la muestra analizada | Un resultado de TF por debajo de 50 mg/kg podría considerarse conforme según el enfoque de cribado de primera etapa recomendado actualmente por la Comisión. |
| Caracterización adicional del flúor | Ayuda a distinguir fuentes de flúor orgánicas e inorgánicas cuando se necesita investigación adicional | Útil cuando el Flúor Total supera el nivel de cribado de primera etapa o la fuente de flúor requiere aclaración. |
| Análisis dirigido / de precursores | PFAS especificados y, cuando corresponda, PFAS relacionados con precursores | Se utiliza cuando se necesita una verificación más detallada frente a los requisitos de PFAS dirigido de 25 ppb y 250 ppb. |
Esta actualización es especialmente importante para los compradores que comparan tecnologías de resistencia a la grasa. No se debe seleccionar un aditivo interno más fuerte, un recubrimiento o un sistema de barrera laminado solo porque tenga un mejor rendimiento frente al aceite. La tecnología seleccionada también debe respaldar un historial de formulación claro, evidencia adecuada de PFAS, control de producción estable y documentación para el mercado de destino.
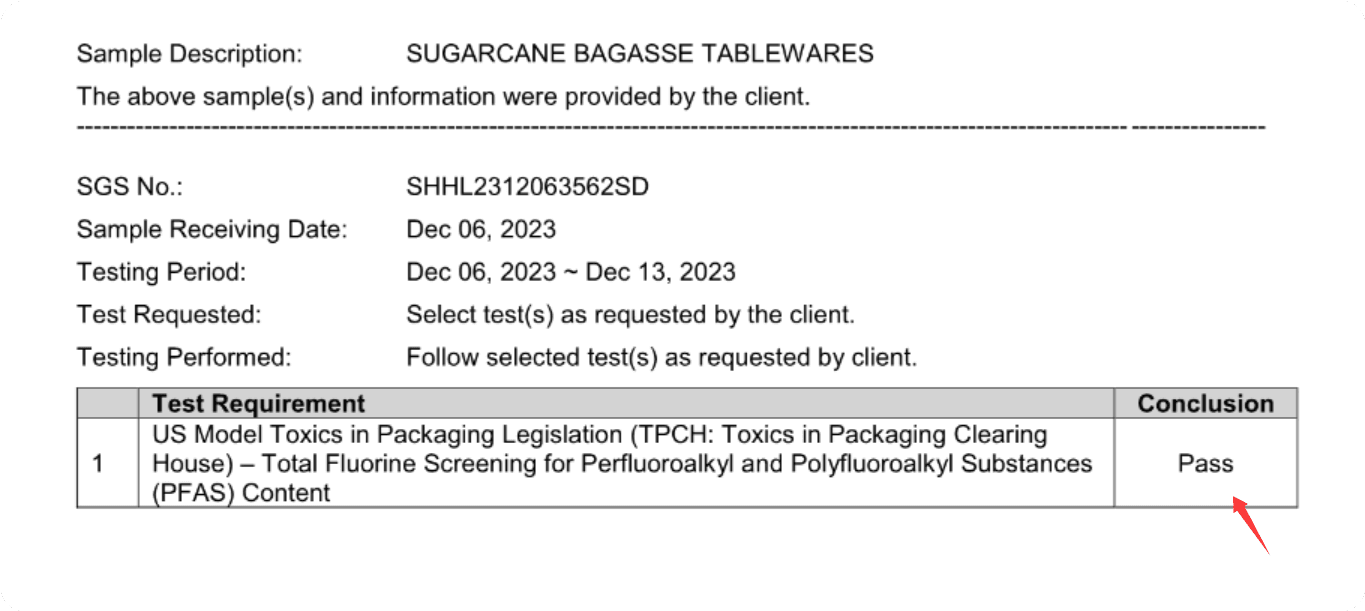
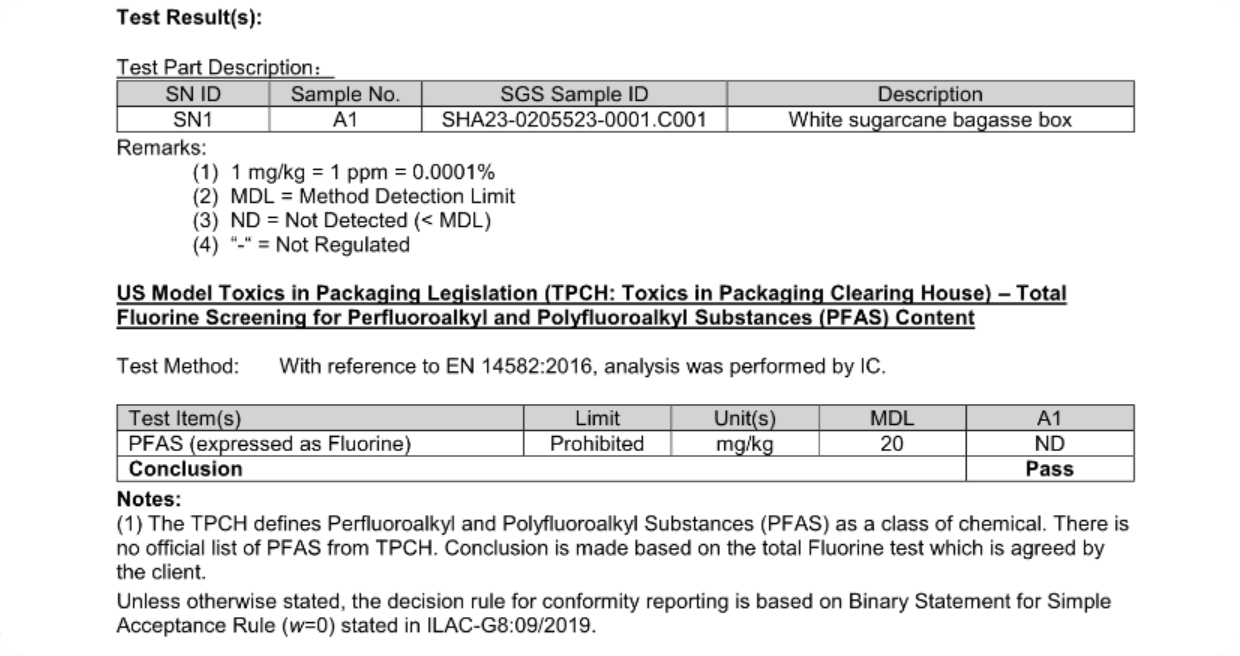
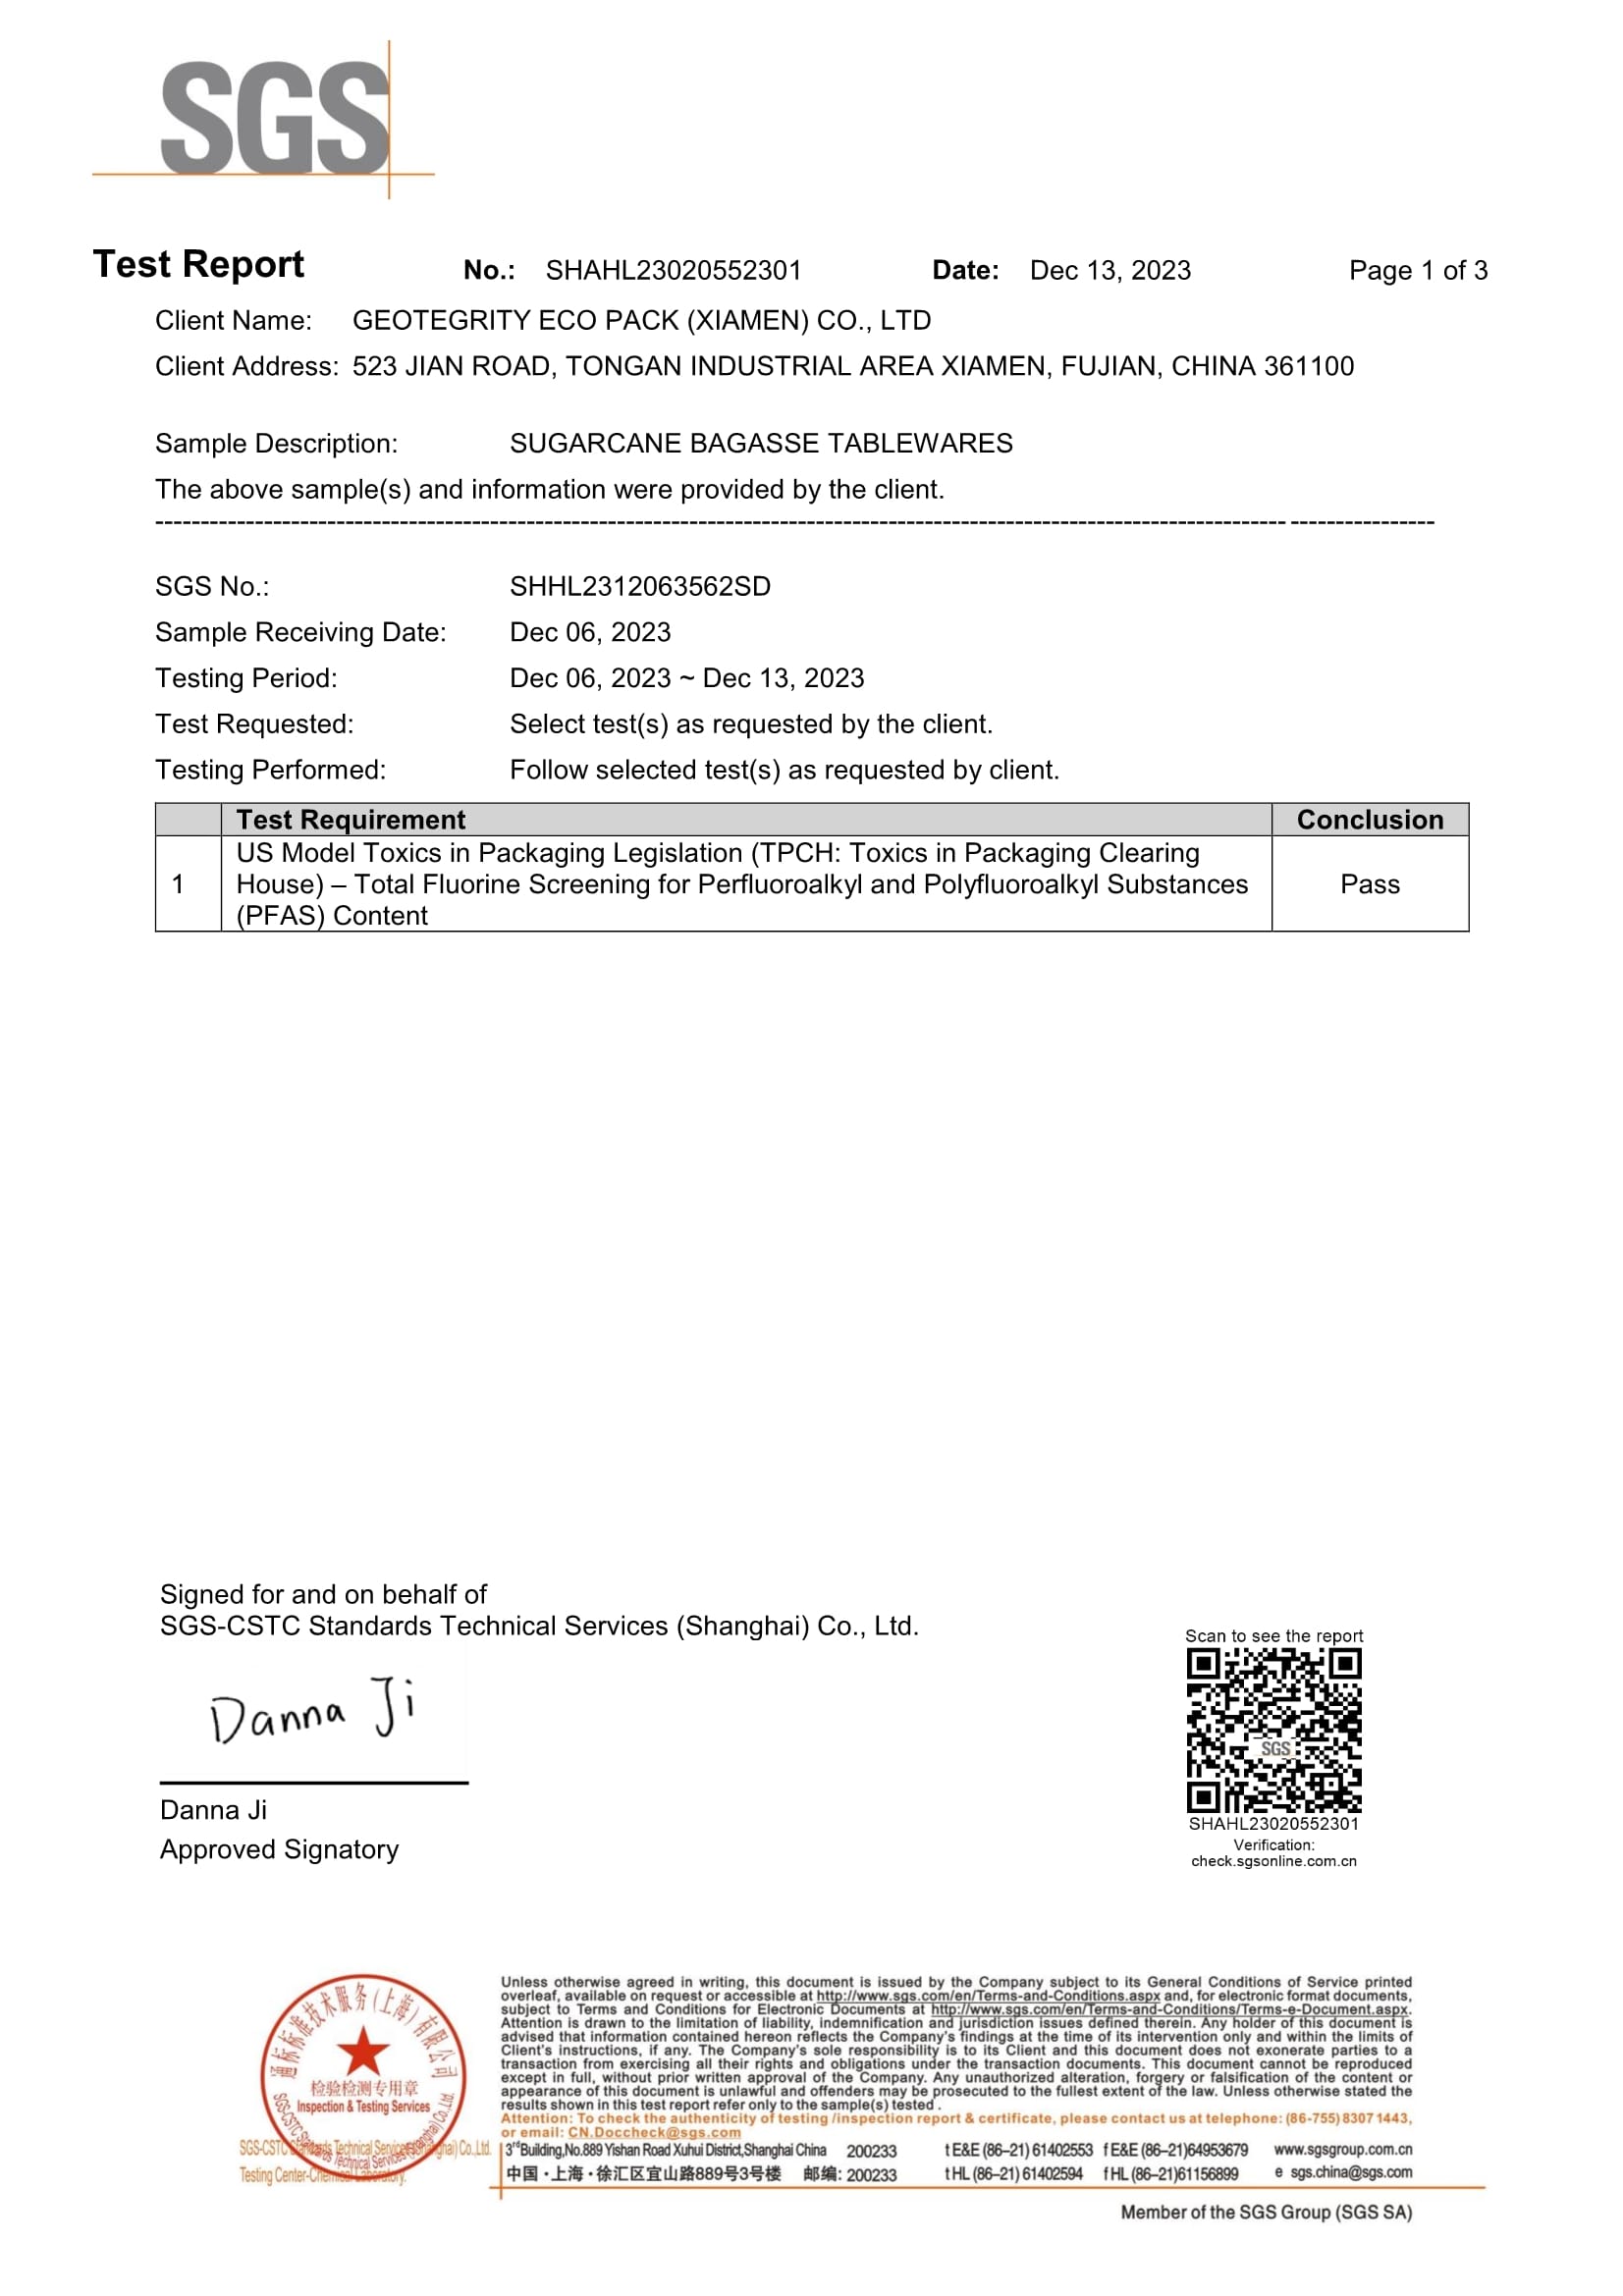
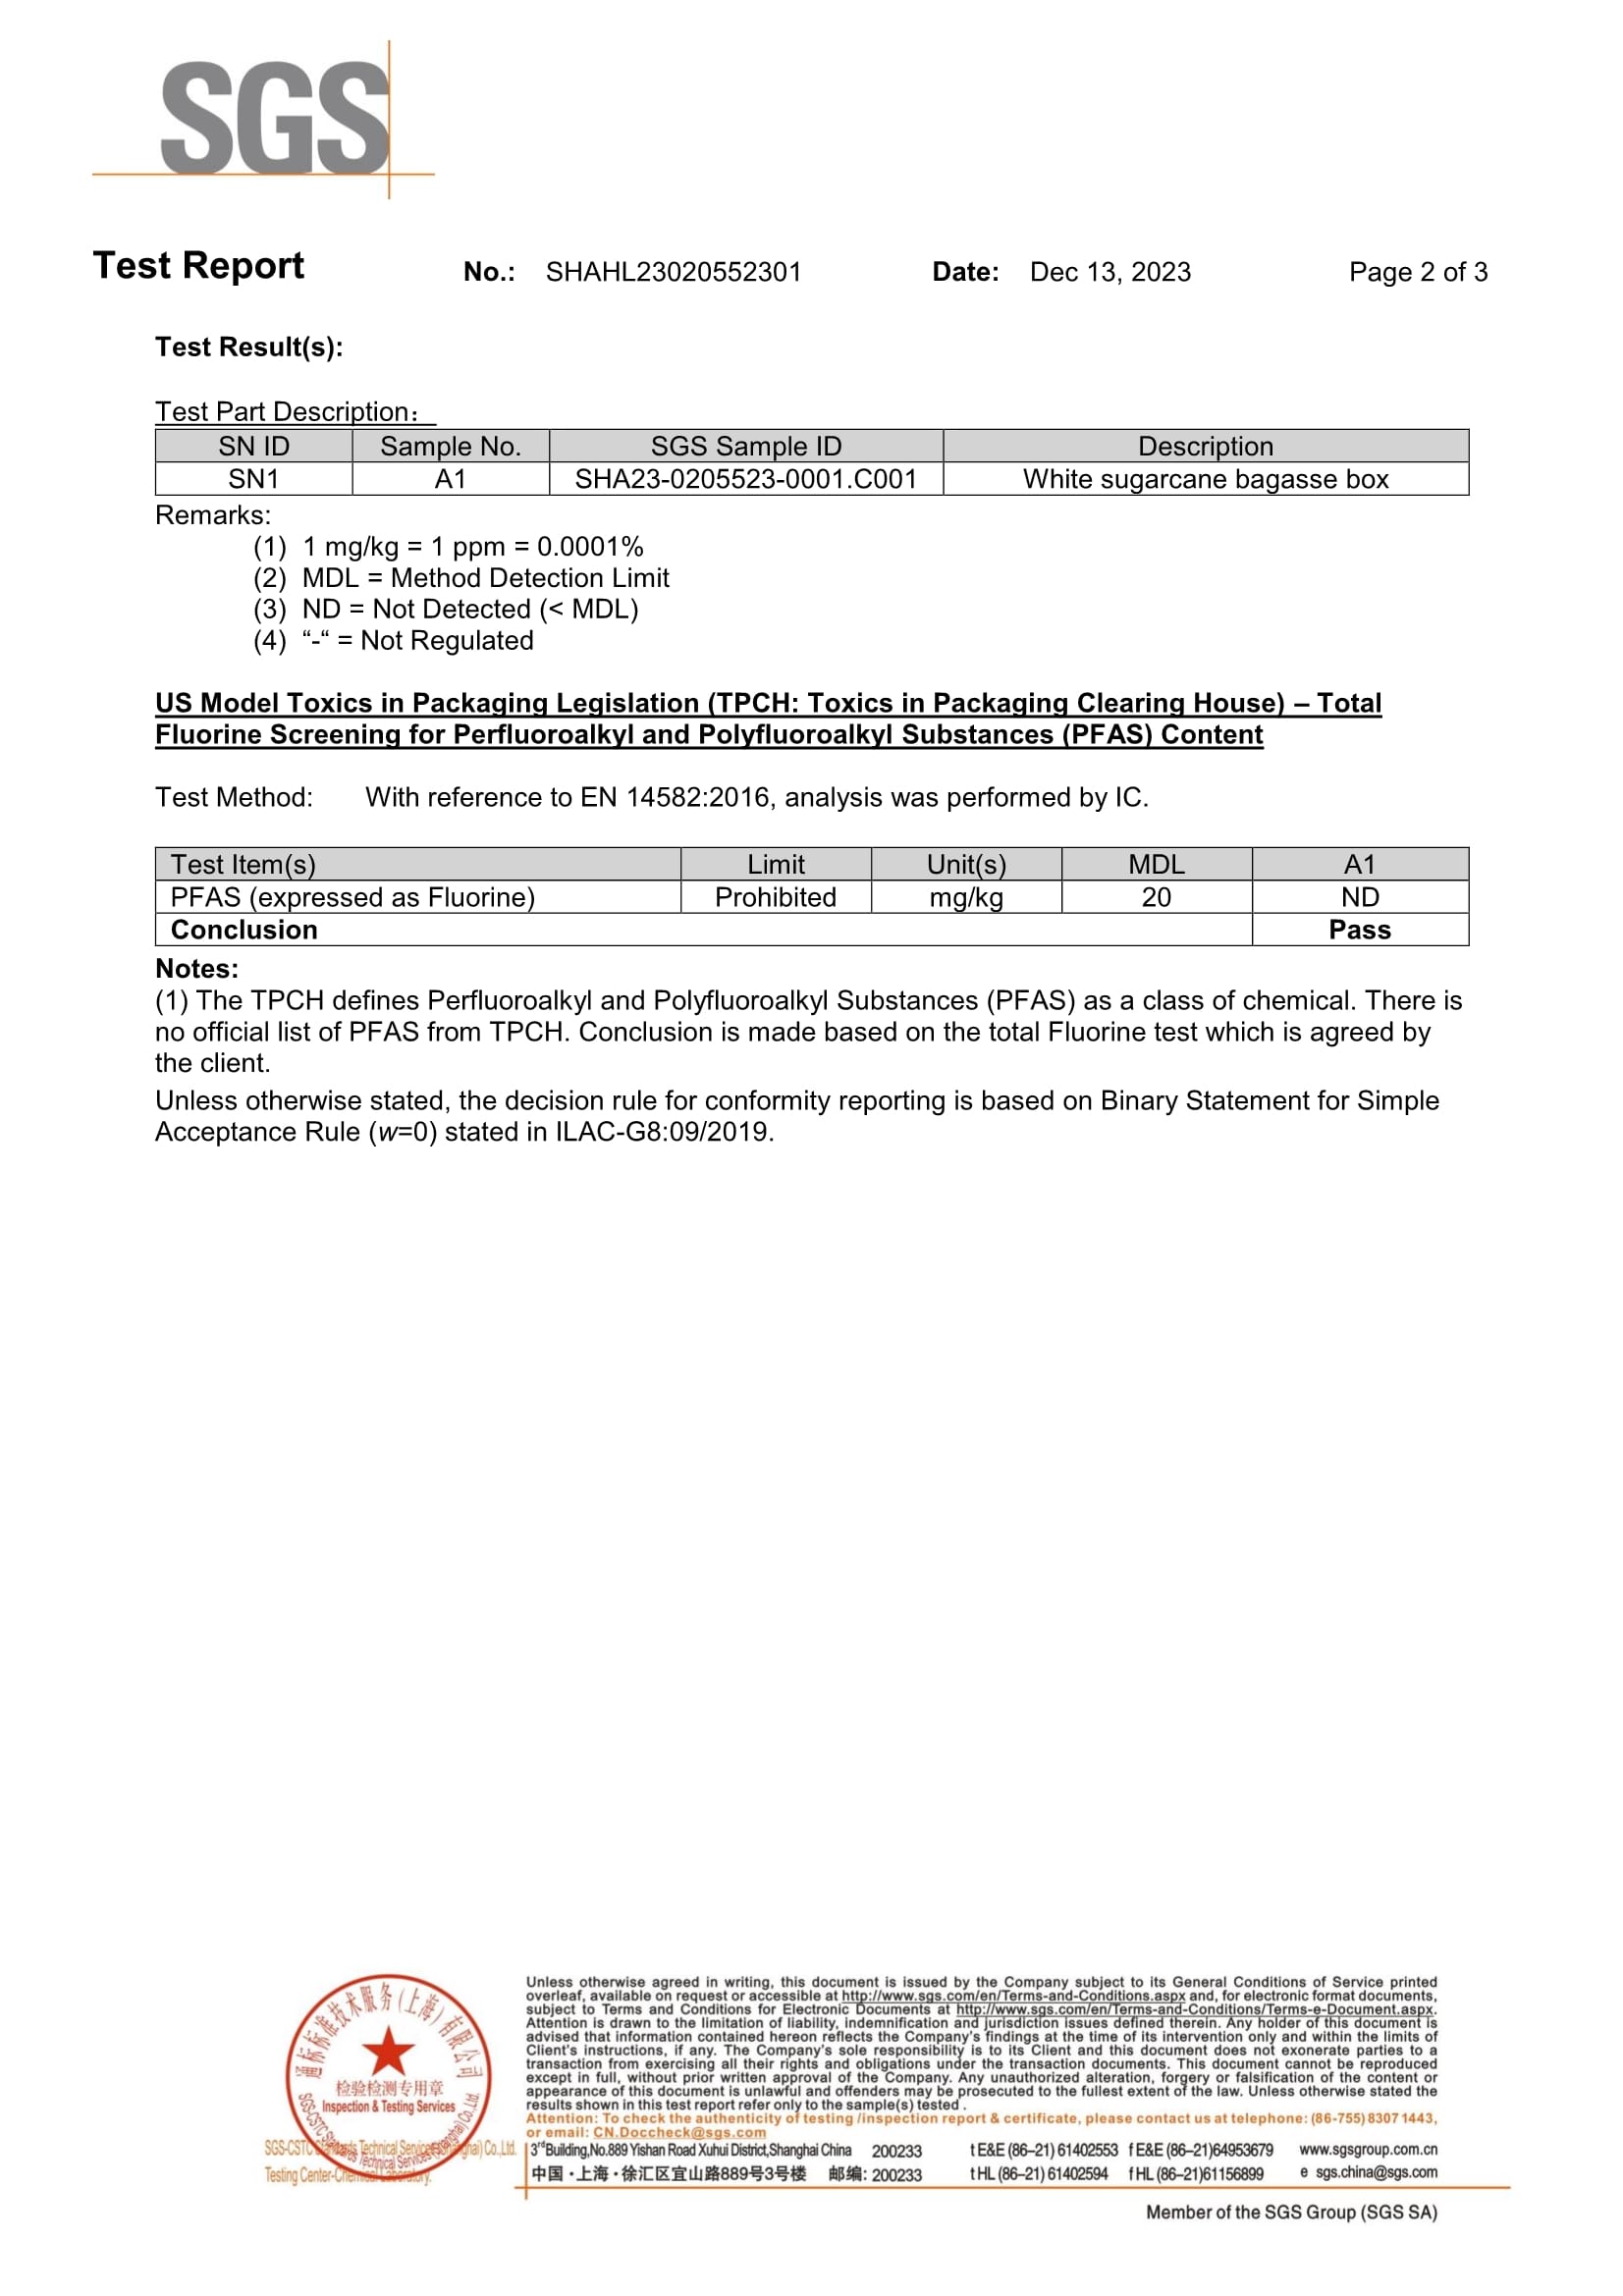
Un informe SGS publicado para un envase de bagazo de caña de azúcar blanco registrado Flúor total ND (<20 mg/kg) utilizando un método con referencia a EN 14582:2016 y análisis por IC. Este resultado está por debajo del límite actual de la Comisión Europea 50 mg/kg Step-1 nivel de detección de Flúor Total. El resultado proporciona evidencia de respaldo para la muestra analizada y no debe interpretarse como que cubre automáticamente cada SKU Bioleader®, formulación, sistema de barrera o lote de producción.
Para la verificación práctica de abastecimiento en la UE, los compradores pueden utilizar la
PPWR 2026 Foodservice Packaging Checklist
para revisar los requisitos de producto, pruebas y documentación antes de la aprobación comercial.
Para una explicación más detallada del enfoque de implementación de la Comisión, consulte la
Guía de la UE PPWR 2026 para envases de foodservice
que cubre los requisitos de PFAS, documentación técnica, responsabilidades del fabricante y revisión del importador.
Los compradores que evalúan productos reales de fibra moldeada también pueden revisar la
página de cumplimiento y producto de Vajilla Compostable Libre de PFAS
para categorías de productos, evidencia de respaldo SGS, documentación de compostabilidad y orientación de abastecimiento.
Los compradores no deben elegir un aditivo interno, recubrimiento o sistema de barrera laminado únicamente porque ofrezca una mayor resistencia a la grasa. La ruta preferida también debe respaldar una cadena de evidencia PFAS clara, verificación específica del producto, formulación controlada, producción repetible y documentación adecuada para el mercado de destino. Una barrera técnicamente más fuerte no es automáticamente la ruta de abastecimiento de menor riesgo si crea una estructura de cumplimiento o material más compleja.
4.3 Por qué las estructuras de fibra laminadas o recubiertas requieren una revisión más detallada en Europa
En el contexto regulatorio europeo, los compradores deben distinguir cuidadosamente entre artículos de fibra moldeada que siguen siendo principalmente a base de fibra y aquellos que dependen de capas de barrera adicionales que contienen plástico o a base de polímeros. La apariencia de papel o fibra por sí sola no determina cómo se tratará la estructura completa del empaque bajo las normas relevantes de empaque, plásticos de un solo uso, reciclaje o fin de vida útil.
Esto no significa que toda estructura laminada o recubierta sea automáticamente no conforme. Significa que los sistemas de barrera externos pueden crear preguntas adicionales de interpretación y documentación, particularmente cuando un comprador también quiere hacer afirmaciones relacionadas con la reducción de plástico, reciclabilidad, repulpabilidad, compostabilidad o empaque simplificado a base de fibra.
La distinción entre diferentes sistemas externos también importa. Una estructura laminada con película introduce una capa de material distinta, mientras que un recubrimiento superficial puede usar una formulación de barrera acuosa, polimérica, de base biológica u otra. Ninguno debe describirse como automáticamente reciclable, compostable, libre de plástico o libre de PFAS sin revisar la formulación real y la evidencia de respaldo.
Por esta razón, los productos de fibra moldeada laminados y recubiertos no deben evaluarse solo por su rendimiento inmediato de barrera contra la grasa. Los compradores también deben considerar si la estructura crea requisitos adicionales de reciclaje, compostabilidad, documentación técnica o posicionamiento en el mercado en el destino previsto.
Los límites de PPWR PFAS se aplican a los empaques en contacto con alimentos independientemente de si la resistencia a la grasa se logra mediante un aditivo interno, recubrimiento superficial o barrera laminada. La ruta tecnológica no reemplaza la verificación específica del producto PFAS.
4.4 América del Norte: Lógica de certificación, restricciones estatales y acciones FDA
En América del Norte, el panorama de cumplimiento de PFAS difiere de la UE porque no existe una regulación única de empaques de alimentos equivalente al Artículo 5(5) del PPWR. En cambio, los compradores pueden necesitar considerar una combinación de restricciones a nivel estatal, requisitos de certificación, especificaciones del cliente y acciones federales de contacto con alimentos.
Para productos compostables de servicio de alimentos, BPI proporciona un marco de certificación importante. Su política de químicos fluorados requiere revisión de formulación relevante, documentación de respaldo, pruebas por un laboratorio aprobado por BPI dentro del requisito aplicable de Flúor Orgánico Total, y una declaración del fabricante confirmando que no hay químicos fluorados añadidos intencionalmente.
Este marco de certificación no debe confundirse con los límites de PPWR de la UE. La certificación BPI y el cumplimiento de PPWR de la UE utilizan marcos regulatorios y de certificación diferentes y deben evaluarse de forma independiente. Un producto que tiene una certificación no debe describirse automáticamente como que cumple con todos los requisitos de PFAS en todos los mercados de destino.
La regulación a nivel estatal agrega otra capa de responsabilidad. El estado de Washington, por ejemplo, requiere certificados de cumplimiento para las categorías de empaques de alimentos afectadas. Esto lleva el cumplimiento de PFAS más allá de la terminología de marketing y lo convierte en documentación auditable de la cadena de suministro. Los compradores que trabajan con
envasado de fibra moldeada
deben, por lo tanto, esperar registros trazables que correspondan al tipo de producto real.
A nivel federal, la acción FDA ha reforzado aún más la transición de EE. UU. hacia el abandono de la química de resistencia a la grasa basada en PFAS en empaques de alimentos de papel y cartón. Las notificaciones de contacto con alimentos para resistencia a la grasa PFAS restantes dejaron de ser efectivas en 2025, reforzando el cambio más amplio del mercado hacia el abandono de PFAS añadidos intencionalmente en esta aplicación.
Para los profesionales de adquisiciones, el mensaje más amplio es que la conversión libre de PFAS ya está integrada en la dirección del mercado de empaques de alimentos de América del Norte. Sin embargo, los compradores deben identificar el estado exacto, el requisito de certificación, la categoría de producto y la especificación del cliente antes de aplicar una conclusión de cumplimiento en múltiples jurisdicciones.
4.5 Qué significa esto para los compradores de vajilla de caña de azúcar libre de PFAS
 |  |
La consecuencia para las adquisiciones es sencilla. Los compradores no deben aprobar la vajilla de bagazo libre de PFAS solo sobre la base de un logotipo, una declaración genérica del proveedor o una prueba de muestra única. La línea base de abastecimiento 2026 requiere una revisión más estructurada que conecte requisito del mercado, evidencia analítica, identidad del SKU, tecnología de barrera y ejecución de fábrica.
- Identifique el mercado de destino y el requisito de PFAS aplicable.
- Confirme el SKU exacto, material, color y estructura de barrera que se está comprando.
- Determine si la evidencia disponible es Flúor Total, Flúor Orgánico Total, análisis dirigido de PFAS, documentación de certificación u otra forma de evidencia.
- Revise el método analítico, el límite de detección, la fecha de la prueba y la descripción de la muestra.
- Confirme si el informe realmente cubre el producto citado o la formulación relevante.
- Distinga el cumplimiento de PFAS de las pruebas de rendimiento de resistencia a la grasa.
- Revise si un recubrimiento externo o laminado crea consideraciones adicionales de reciclaje, compostabilidad o estructura de material.
- Confirme cómo se controlan los cambios de formulación y los lotes de producción repetidos.
El punto clave de esta guía de abastecimiento es que el cumplimiento normativo y la tecnología de resistencia a la grasa ya no pueden revisarse por separado. Un sistema de aditivos interno puede ofrecer una integración de proceso más simple, pero aún requiere evidencia de PFAS y validación de aplicación adecuadas. Un recubrimiento externo o barrera laminada puede ofrecer un rendimiento más fuerte en una aplicación difícil, pero también puede introducir preguntas adicionales sobre material, circularidad y documentación.
Para la vajilla de caña de azúcar libre de PFAS, la decisión de abastecimiento más defendible es, por lo tanto, la que alinea el lenguaje de la afirmación, el alcance de las pruebas, la estructura del producto, el rendimiento real en servicio de alimentos, y el destino del mercado dentro de una lógica de aprobación. Esa línea base regulatoria proporciona la base para comparar los sistemas de aditivos internos libres de PFAS y las tecnologías de barrera externas en las siguientes secciones.
5. Por qué la resistencia a la grasa en fibra moldeada es un problema de proceso, no un eslogan
En los envases de fibra moldeada para servicio de alimentos, la resistencia a la grasa a menudo se discute como si fuera una característica simple del producto. En realidad, es un resultado de rendimiento controlado por el proceso. Un bol de bagazo de caña de azúcar, bandeja o contenedor de concha no se vuelve comercialmente confiable solo porque esté etiquetado como libre de PFAS, compostable o moldeado de fibra vegetal. Lo que determina el rendimiento en el mundo real es si el sistema de producción completo puede crear una estructura de fibra que permanezca estable cuando se expone a aceite, calor, humedad, presión y tiempo.
Esta distinción es crítica para los compradores porque la fibra moldeada no falla de la misma manera que fallan los envases de plástico o película. En la vajilla de caña de azúcar, la migración de grasa generalmente está relacionada con la porosidad de la fibra, los puntos débiles locales, la densidad estructural y la consistencia del procesamiento. Un producto puede verse visualmente aceptable en el primer llenado, pero aún así desarrollar sombreado de aceite en el reverso, exudación en el borde, ablandamiento local o penetración en el panel inferior después de varios minutos de contacto con alimentos calientes. Por esta razón, la resistencia a la grasa nunca debe evaluarse solo por la apariencia en el momento de uso. Debe evaluarse bajo condiciones de aplicación definidas.
5.1 La estructura de la fibra es el punto de partida, no la respuesta final

El bagazo de caña de azúcar es un sustrato de fibra moldeada fuerte y comercialmente atractivo, pero no es naturalmente un material de alta barrera. Como otras estructuras de fibra vegetal, contiene una red de poros, intersecciones de fibra y regiones de densidad variable creadas durante el formado, deshidratación y prensado en caliente. Estas características estructurales son exactamente lo que hace que el producto sea ligero, compostable y fabricable a escala. También son la razón por la cual puede ocurrir una penetración no controlada de aceite y humedad si el diseño de barrera es débil o las condiciones de producción son inestables.
Es por eso que un artículo de fibra moldeada libre de PFAS nunca debe juzgarse solo por la identidad del material. “Bagazo” no es una garantía de rendimiento por sí mismo. Dos productos hechos de la misma fibra base pueden comportarse de manera muy diferente dependiendo del sistema de aditivos, el diseño del molde, el grosor de la pared, las condiciones de prensado, la eficiencia de deshidratación y la consistencia posterior al formado. En el abastecimiento comercial, la pregunta técnica real no es si el sustrato es sostenible. Es si la estructura terminada está diseñada y producida para sobrevivir la carga de contacto con alimentos prevista.
5.2 La falla por grasa suele ser un evento estructural antes de convertirse en una queja visible
Muchos compradores evalúan la resistencia a la grasa solo después de que aparece un problema de fuga visible. Eso es demasiado tarde. En la práctica, la falla de la fibra moldeada a menudo comienza como una debilidad estructural mucho antes de convertirse en una queja obvia del cliente. El aceite puede moverse a través de regiones de menor densidad, transiciones de bordes, geometría de esquinas, bordes de sellado o áreas estresadas creadas durante el apilado y el transporte. Para cuando el producto muestra manchas claras o traspaso, el sistema de barrera subyacente a menudo ha estado funcionando mal durante algún tiempo.
Esta es también la razón por la cual el rendimiento del panel central solo no es suficiente. El fondo de un tazón puede parecer estable en una prueba de banco estática, mientras que el área del borde, la transición de la pared lateral o el borde del compartimento se convierte en el punto de falla real durante el uso real para llevar. Los compradores deben, por lo tanto, tratar la resistencia a la grasa como un problema de rendimiento de estructura completa, no como una afirmación de laboratorio de superficie plana.
5.3 El calor, la carga de aceite y el tiempo de retención son variables diferentes y no deben mezclarse
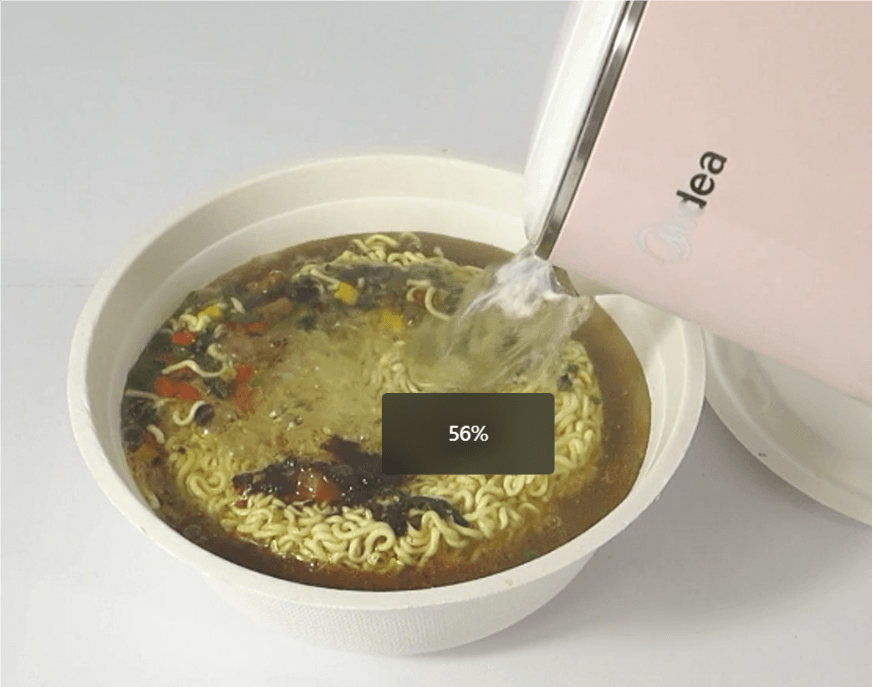 | 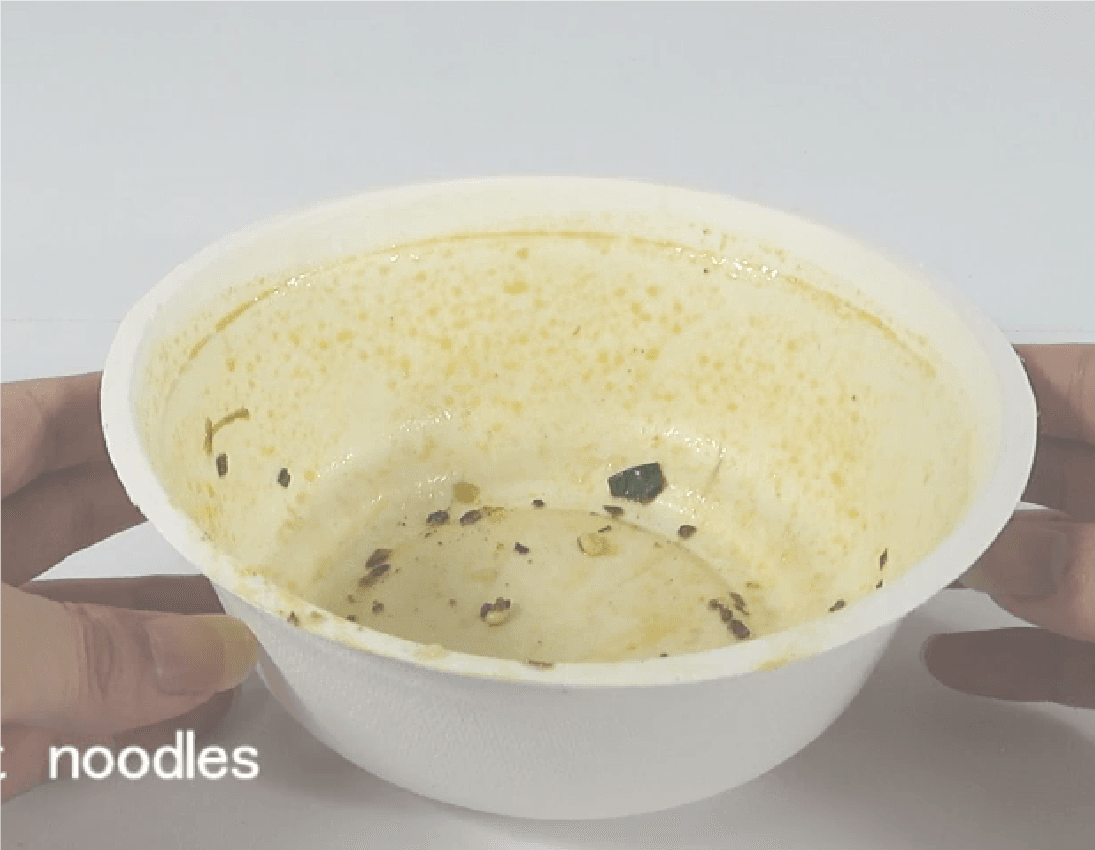 |
Uno de los errores de abastecimiento más comunes es describir una aplicación de alimentos de manera demasiado amplia. “Comida caliente” no es un método de prueba. Un envase de fibra moldeada lleno de arroz tibio se comporta de manera muy diferente a uno que contiene pollo frito, curry, fideos grasientos o sopa con una capa superficial rica en grasa. La temperatura importa, pero la temperatura sola no explica el rendimiento. La carga de aceite, la duración del contacto y la geometría del producto son igualmente importantes.
Es por eso que un producto libre de PFAS que funciona bien para contacto corto con alimentos calientes puede fallar bajo ciclos de entrega más largos, mayor concentración de grasa o retención de calor repetida. También es por eso que los sistemas de aditivos internos de baja temperatura y los sistemas de aditivos internos de alto rendimiento no deben agruparse como si sirvieran para el mismo rango de aplicación. La diferencia entre ellos no es solo un nivel de marketing. Es una diferencia en las condiciones de uso previstas y la capacidad del proceso.
| Variable | Por qué es importante | Error típico del comprador |
|---|---|---|
| Temperatura de los alimentos | Una temperatura más alta puede acelerar el ablandamiento de la fibra, la migración de humedad y el estrés de la barrera. | Tratar todo “comida caliente” como una sola condición. |
| Carga de aceite | Los alimentos ricos en grasa crean un desafío de penetración diferente al de los alimentos secos o bajos en grasa. | Asumir que el arroz caliente y los fideos aceitosos requieren el mismo nivel de barrera. |
| Tiempo de retención | Una mayor duración del contacto aumenta el riesgo de manchas en el reverso, filtraciones y debilitamiento estructural. | Aprobar una muestra basándose solo en pruebas de contacto breve. |
| Geometría del producto | Las esquinas, los bordes, las transiciones de pared y los bordes de los compartimentos suelen ser los primeros puntos de fallo. | Evaluar solo el panel central o la zona plana del fondo. |
| Grosor de pared | Las zonas de pared delgada son más sensibles a la variación de porosidad y a la penetración de grasa. | Reducir el peso sin revalidar el rendimiento de la barrera. |
| Consistencia del proceso | Una resistencia a la grasa estable depende de condiciones repetibles de formación, deshidratación y prensado en caliente. | Juzgar el rendimiento basándose únicamente en un solo lote de muestra. |
Tabla 2. Variables clave que afectan la resistencia a la grasa en envases de fibra moldeada
5.4 La condensación, la humedad y la grasa no son el mismo modo de fallo
Otra fuente común de confusión es la mala interpretación de los efectos relacionados con la humedad. En los envases de fibra moldeada, la condensación y la penetración de grasa no son eventos idénticos. Un producto llenado en caliente puede generar humedad visible o humedad superficial debido a la migración de vapor y la diferencia de temperatura, especialmente durante el uso para llevar con tapa. Esto no significa automáticamente que el sistema de resistencia a la grasa haya fallado. La pregunta más importante es si hay una penetración real de aceite, ablandamiento de la fibra, debilitamiento estructural o manchas persistentes en el reverso relacionadas con la migración de grasa.
Para una evaluación seria del producto, los compradores deben separar al menos tres condiciones: exposición a humedad caliente, exposición a aceite caliente, y estrés combinado de calor-grasa-tiempo de retención. Un proveedor que no pueda distinguir estas condiciones en las pruebas o en la recomendación de productos es poco probable que proporcione una orientación fiable libre de PFAS para el uso real en servicios de alimentación.
5.5 La resistencia a la grasa en 2026 es una cuestión de disciplina de fábrica
Para 2026, el mercado ya no solo pregunta si un producto de fibra moldeada libre de PFAS puede pasar una prueba de muestra aislada. La pregunta más importante es si el mismo rendimiento puede mantenerse en la producción comercial, en múltiples SKU y en lotes de exportación repetidos. Por eso la resistencia a la grasa debe tratarse como una cuestión de disciplina de fabricación. La química de los aditivos importa, pero también la preparación de la pulpa, el control de la dosificación, la estabilidad de la formación, la temperatura del molde, el tiempo de permanencia, la variación del grosor de pared y la disciplina del control de calidad.
Desde una perspectiva de abastecimiento, este es el punto donde muchos proveedores comienzan a diferenciarse. Algunos pueden fabricar una muestra de laboratorio aceptable. Pocos pueden mantener un rendimiento repetible cuando aumenta la velocidad de producción, la cantidad de cajas se amplía y múltiples formatos de producto se ejecutan en paralelo. Para los compradores, el riesgo real de compra rara vez es la primera muestra. Es la inconsistencia a escala comercial.
Aquí es también donde la experiencia de producción de Bioleader se vuelve relevante. En el suministro de exportación de fibra moldeada, la resistencia a la grasa no se gestiona como una afirmación de un solo material. Se gestiona como un resultado combinado de la estructura de la fibra, el control del proceso, la selección de aditivos y la adecuación de la aplicación. Por eso la siguiente sección se centra primero en los sistemas internos de aditivos libres de PFAS, incluida la diferencia práctica entre las rutas de baja temperatura y las de alto rendimiento, antes de pasar a los sistemas de barrera externos como el laminado y los recubrimientos superficiales.
6. Ruta A — Sistemas internos de aditivos libres de PFAS
Entre las vías tecnológicas disponibles libres de PFAS para envases de fibra moldeada para servicio de alimentos, los sistemas de aditivos internos siguen siendo el punto de partida más relevante comercialmente. Su importancia proviene de un hecho práctico: están diseñados para construir un rendimiento de resistencia a la grasa y la humedad dentro del propio proceso de fibra moldeada, en lugar de depender principalmente de una capa de barrera separada posterior al formado. Para los compradores, esto importa porque los sistemas integrados generalmente son más fáciles de escalar, más fáciles de controlar en producción y más fáciles de evaluar como parte de un proceso completo de fábrica en lugar de como un tratamiento superficial aislado.
En el abastecimiento comercial, los sistemas de aditivos internos suelen ser la ruta que mejor equilibra rendimiento, capacidad de producción y costo para aplicaciones convencionales de vajilla de caña de azúcar. No son automáticamente la opción de barrera más fuerte en cada caso de uso extremo, pero a menudo son la ruta más práctica para envases para llevar de alto volumen donde los compradores necesitan resistencia a la grasa repetible sin añadir complejidad estructural excesiva. Esta es también la razón por la que los sistemas internos no deben discutirse como una sola categoría genérica. En la adquisición y fabricación reales, hay una gran diferencia entre sistemas de aditivos internos de baja temperatura y sistemas de aditivos internos de alto rendimiento.
 |  |
6.1 Qué significan realmente los sistemas de aditivos internos
En este artículo, los sistemas internos de aditivos libres de PFAS se refieren a la química de resistencia a la grasa y al agua libre de flúor introducida desde dentro del proceso de producción de fibra moldeada, típicamente a través del sistema de pulpa antes del formado final y el prensado en caliente. La lógica comercial es sencilla: en lugar de construir la barrera principalmente mediante una película o capa de recubrimiento externa separada, el productor busca mejorar el rendimiento de resistencia del artículo final mediante química integrada en el proceso combinada con el control de formación, deshidratación y prensado en caliente.
Esta distinción es importante porque los sistemas internos a menudo se malinterpretan como si fueran meramente “materiales añadidos a la pulpa.”. En la práctica, el aditivo en sí es solo una parte del resultado. El rendimiento real depende de cómo interactúa el aditivo con la distribución de la fibra, la densidad estructural, la eliminación de humedad y las condiciones de formado térmico. Esta es la razón por la que dos proveedores pueden afirmar ambos que utilizan aditivos internos libres de PFAS, pero ofrecer un rendimiento muy diferente una vez que el producto se llena con alimentos calientes, aceitosos o de larga retención para llevar.
Desde el punto de vista del abastecimiento, la principal fortaleza de un sistema interno es que puede evaluarse como parte de una ruta de fabricación completa. Los compradores no solo están revisando una afirmación química. Están revisando si el proveedor puede mantener una ventana de proceso estable en la preparación de la pulpa, el control de aditivos, la consistencia de formación, el prensado en caliente, la variación de SKU y la producción final del lote.
6.2 Sistemas internos de aditivos de baja temperatura
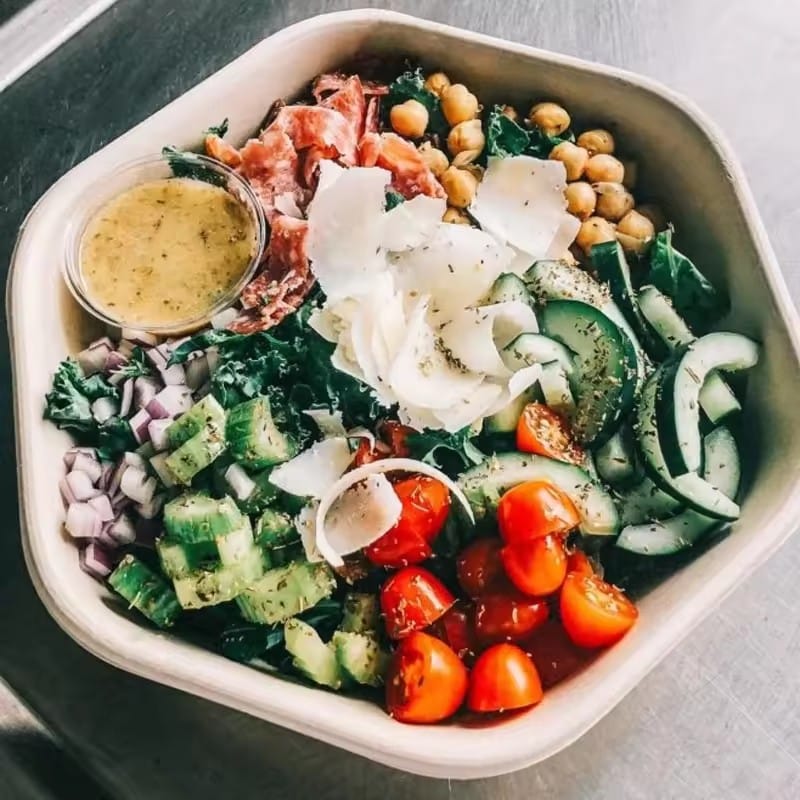
Los sistemas internos de aditivos de baja temperatura generalmente están destinados a entornos de resistencia a la grasa menos exigentes. En términos prácticos, estos sistemas suelen ser más adecuados para aplicaciones de cadena de frío, ambiente, alimentos secos o bajo contenido de grasa donde el envase no está expuesto a aceite caliente prolongado, carga pesada de grasa o condiciones de retención a alta temperatura durante mucho tiempo. A menudo siguen siendo comercialmente atractivos porque están más cerca de la economía de producción estándar y pueden respaldar la fabricación de volumen convencional con una carga de rendimiento-costo menor.
Este tipo de sistema puede ser totalmente apropiado cuando la aplicación se corresponde correctamente. Por ejemplo, los productos utilizados para ensaladas, frutas, artículos de panadería, comidas a temperatura ambiente o contacto de corta duración con alimentos relativamente bajos en grasa pueden no requerir el margen de barrera más alto de un sistema interno más exigente. En estos casos, sobrediseñar el producto puede solo añadir costo sin ofrecer valor comercial real.
El riesgo de abastecimiento comienza cuando los compradores o proveedores tratan los sistemas de baja temperatura como si fueran universalmente adecuados para todos los envases de fibra moldeada libres de PFAS. No lo son. Una vez que el perfil de alimentos cambia hacia un uso para llevar más caliente, rico en aceite, con muchas salsas o de retención más larga, la ventana de rendimiento cambia significativamente. Un producto aprobado para condiciones de servicio ligero puede entonces mostrar sombreado en el reverso, filtraciones en los bordes, ablandamiento local o consistencia inestable en el uso real en servicios de alimentación. Por esta razón, un sistema interno de baja temperatura debe aprobarse solo contra el perfil de aplicación real, no contra una afirmación genérica amplia como “apto para alimentos calientes” o “resistente a la grasa”.”
6.3 Sistemas internos de aditivos libres de PFAS de alta temperatura
Los sistemas internos de aditivos libres de PFAS de alta temperatura se desarrollan para aplicaciones de fibra moldeada más exigentes donde la carga de grasa, el estrés por temperatura y el tiempo de retención son materialmente más altos. En términos de abastecimiento, esta es la ruta más relevante para comidas calientes para llevar, alimentos preparados aceitosos, aplicaciones con muchas salsas y otros entornos exigentes de servicio de alimentos. Su valor comercial radica en ofrecer un rendimiento de resistencia a la grasa más fuerte mientras se mantienen las ventajas operativas de un proceso integrado de fibra moldeada.
Desde una perspectiva técnica, estos sistemas no deben entenderse simplemente como el uso del mismo aditivo en un nivel más alto. En una producción bien controlada, se entienden mejor como un resultado coordinado de la química interna de aditivos, la interacción con la superficie de la fibra, la estabilización del proceso y la densificación por prensado en caliente. El efecto barrera final está influenciado por la eficacia con la que el sistema se desempeña en toda la estructura del artículo, incluyendo regiones de menor densidad, transiciones de pared lateral, esquinas, bordes y otras áreas donde los productos de fibra moldeada suelen fallar primero en el uso real para llevar.
Este es también el punto donde la disciplina del proceso se vuelve decisiva. Un sistema interno de alta temperatura PFAS-Free solo puede justificar su afirmación si la fábrica puede mantener la estabilidad en la consistencia de la pulpa, la dosificación de aditivos, el orden de mezcla, el comportamiento de deshidratación, la temperatura del molde, el tiempo de permanencia y el control del espesor de pared. Sin esa disciplina, incluso un paquete de aditivos técnicamente avanzado puede producir resultados comerciales inconsistentes. Basado en la experiencia de producción de fibra moldeada de Bioleader, los resultados más fiables de alta temperatura PFAS-Free se logran no a través de una afirmación de un solo material, sino a través de una ventana de proceso repetible que permanece estable en diferentes SKU y lotes de exportación.
Para los compradores, el significado práctico es claro: los sistemas internos de alta temperatura PFAS-Free suelen ser la opción más equilibrada para el empaque caliente para llevar convencional, pero aún deben validarse contra el caso de uso real. El nivel de calor, la concentración de grasa, el tiempo de llenado, la condición de la tapa, la presión de apilamiento y la duración de la entrega afectan el resultado final. La pregunta de aprobación correcta no es si un proveedor dice que el producto es de “alto rendimiento”, sino si ese rendimiento se ha demostrado en condiciones que reflejen la aplicación prevista.
Para ilustrar cómo se ve la validación basada en la aplicación en la práctica, Bioleader realizó una demostración real de recalentamiento en microondas doméstico utilizando un contenedor de bagazo de caña de azúcar de alta temperatura PFAS-Free con tapa en condiciones de alimentos mixtos.
Demostración real de recalentamiento en microondas
Para demostrar el rendimiento práctico en condiciones realistas de recalentamiento, Bioleader probó un contenedor de bagazo de caña de azúcar de alta temperatura PFAS-Free con tapa que arroz, sobras de platos grasientos y aproximadamente 200 ml de agua en un microondas doméstico estándar.
Después de 3 minutos a máxima potencia, la comida estaba extremadamente caliente, mientras que el cuerpo del contenedor y la tapa permanecieron intactos, con sin fugas por el fondo o los bordes. Después de 30 minutos de reposo, no se observaron fugas. La misma muestra se recalentó luego durante otros 2 minutos. Aunque se volvió ligeramente más blando después del calentamiento repetido, aún sostenía la comida de forma segura y mostró sin fugas.
Esta demostración de uso real proporciona evidencia útil a nivel de aplicación de que un sistema interno de alta temperatura PFAS-Free bien controlado puede ofrecer una resistencia a la grasa y una barrera de humedad creíbles en escenarios exigentes de comida para llevar y recalentamiento.
Nota: Esta es una demostración doméstica de recalentamiento realizada internamente solo como referencia práctica de aplicación. No reemplaza las pruebas de laboratorio estandarizadas de terceros, la certificación o la verificación de cumplimiento específica del mercado.
6.4 Por qué los sistemas internos siguen siendo comercialmente atractivos
La fortaleza continua de los sistemas internos de aditivos PFAS-Free no es solo técnica. También es operativa y comercial. Debido a que la lógica de barrera está integrada en la ruta de producción de fibra moldeada, los compradores a menudo obtienen una solución más escalable para el empaque de servicio de alimentos convencional que la que obtendrían con una estructura de barrera externa que depende de un procesamiento posterior separado. Esto generalmente respalda un flujo de producción más limpio, menos variables de proceso secundarias y una estructura de costos más práctica para el suministro de exportación de alto volumen.
Los sistemas internos también pueden ofrecer una narrativa de abastecimiento más sencilla en mercados donde los compradores valoran cada vez más estructuras de empaque de fibra más simples. No eliminan la necesidad de pruebas, documentación o validación específica de la aplicación, pero a menudo reducen la complejidad estructural que conlleva el empaque laminado o recubierto por separado. Para los equipos de adquisiciones, eso puede significar un equilibrio más manejable entre el rendimiento de barrera, la eficiencia de producción y el posicionamiento de cumplimiento a largo plazo.
6.5 Dónde los sistemas internos aún fallan en la práctica
A pesar de sus ventajas, los sistemas internos de aditivos PFAS-Free no eliminan el riesgo técnico. Aún pueden fallar cuando la aplicación está mal clasificada, cuando el producto ha sido sobre-aligerado, cuando la geometría afilada crea puntos de tensión locales, o cuando la consistencia del proceso es débil. En el empaque de servicio de alimentos del mundo real, las zonas problemáticas comunes incluyen bordes de sellado, transiciones de compartimentos, esquinas afiladas, regiones de pared delgada y formatos expuestos a largos tiempos de retención con sistemas de alimentos altos en grasa.
Por eso los compradores deben evitar tratar los sistemas internos como una garantía automática. Una ruta de aditivos internos PFAS-Free puede ser comercialmente sólida, pero solo cuando el diseño del producto, la ventana de proceso y el perfil de aplicación están alineados. En el abastecimiento práctico, esto significa que los proveedores más fuertes no son los que hacen las afirmaciones más amplias. Son los que pueden explicar dónde está el límite de rendimiento, cómo se ha probado y cómo se controla la repetibilidad a escala de fábrica.
7. Ruta B — Sistemas de barrera externa
Los sistemas de barrera externa representan la segunda vía principal PFAS-Free en el empaque de fibra moldeada para servicio de alimentos. A diferencia de los sistemas de aditivos internos, que construyen el rendimiento de resistencia dentro del proceso de formación en sí, los sistemas de barrera externa dependen de una barrera distintiva a nivel de superficie para mejorar la protección contra la grasa o la humedad. En términos de abastecimiento, esta ruta generalmente se considera cuando los compradores necesitan un margen de barrera más fuerte del que una estructura de fibra moldeada estándar puede proporcionar solo con química interna, o cuando una aplicación alimentaria específica crea condiciones inusualmente exigentes de líquido, aceite o tiempo de retención.
Para los equipos de adquisiciones, la cuestión clave no es si los sistemas de barrera externa pueden funcionar. En muchos casos, pueden. La pregunta más importante es si el rendimiento de barrera adicional justifica el aumento resultante en complejidad estructural, dependencia del proceso, costo y revisión de circularidad. Por eso los sistemas externos no deben tratarse como una actualización predeterminada. Deben evaluarse como una ruta técnica distinta con sus propias ventajas, limitaciones e implicaciones regulatorias.
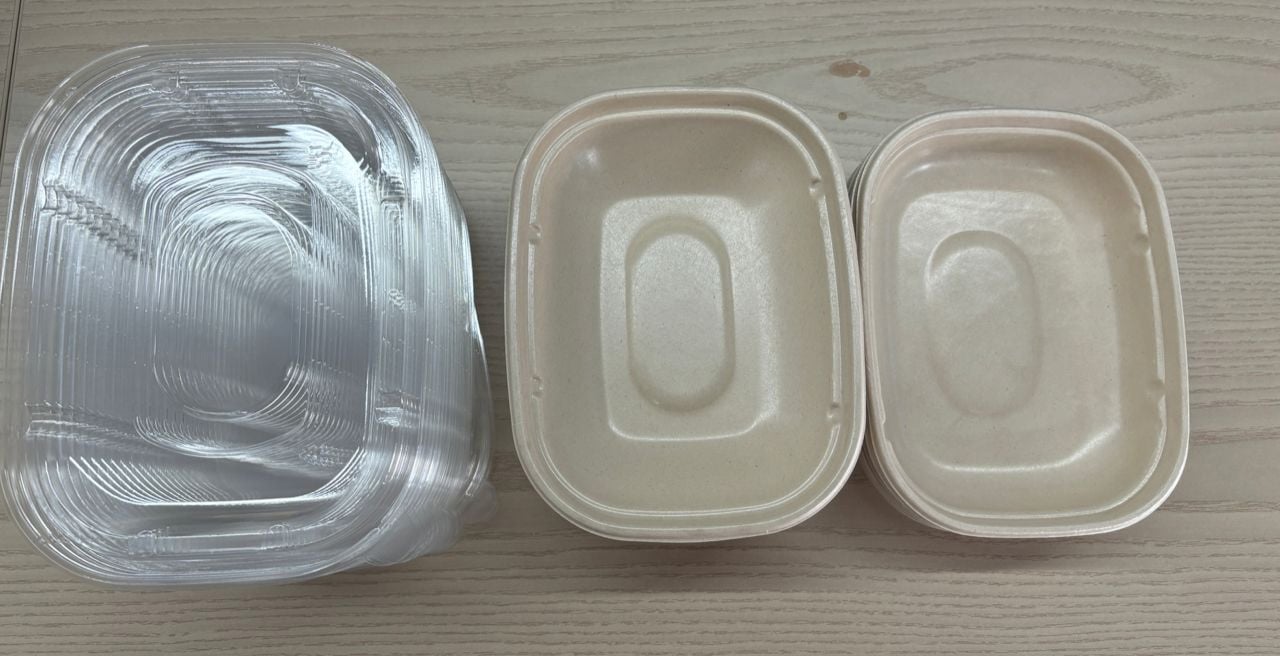
7.1 Qué pertenece a los sistemas de barrera externa
En esta guía, los sistemas de barrera externa incluyen dos categorías principales: laminación de película y sistemas de recubrimiento superficial. Ambos son soluciones orientadas a la superficie, pero no son intercambiables en términos técnicos o de abastecimiento. La laminación de película crea una barrera uniendo una capa de película distinta al sustrato de fibra moldeada. Los sistemas de recubrimiento superficial crean una barrera aplicando un material líquido o en dispersión a la superficie y formando una capa funcional después del secado, curado o fijación.
Esta distinción importa porque las dos rutas se comportan de manera diferente en producción, en estabilidad de rendimiento y en interpretación de mercado. Una estructura laminada puede proporcionar un concepto de barrera física más claro, pero también introduce una lógica de materiales múltiples más explícita. Una estructura recubierta puede parecer más ligera o menos visible en la apariencia final, pero aún puede agregar complejidad a través de pasos de procesamiento adicionales, control de uniformidad del recubrimiento y preguntas sobre reciclabilidad o repulpabilidad. Los compradores deben evaluar los sistemas externos no como una categoría única, sino como dos rutas de abastecimiento relacionadas pero distintas.
7.2 Laminación de película
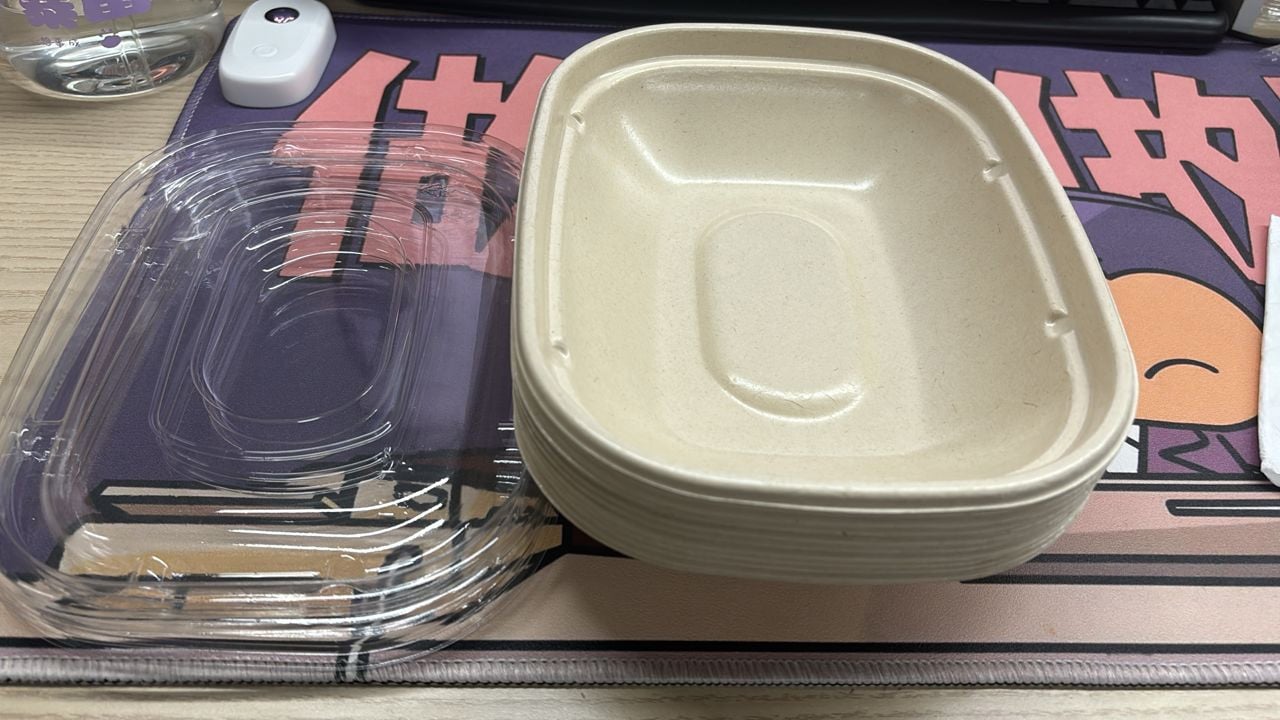
La laminación de película se selecciona típicamente cuando un artículo de fibra moldeada requiere una capa de barrera más robusta para condiciones de líquido, grasa o contacto prolongado. En términos comerciales, el atractivo de la laminación es claro: puede crear un efecto de barrera más fuerte y más obvio que muchas soluciones estándar de fibra moldeada, particularmente donde la aplicación involucra combinaciones difíciles de líquido y grasa o condiciones de retención exigentes.
Sin embargo, ese mayor potencial de barrera conlleva compensaciones. Un artículo laminado ya no se define solo por la estructura de fibra moldeada en sí. Se convierte en una estructura compuesta cuyo rendimiento depende de la calidad de unión, la integridad de la película, la estabilidad de los bordes y la compatibilidad entre el sustrato y la capa de película. Esto introduce puntos de revisión adicionales para los compradores, no solo en el rendimiento de barrera, sino también en el manejo de residuos posteriores, el posicionamiento de circularidad y la interpretación de mercado donde las estructuras de fibra más simples pueden ser favorecidas.
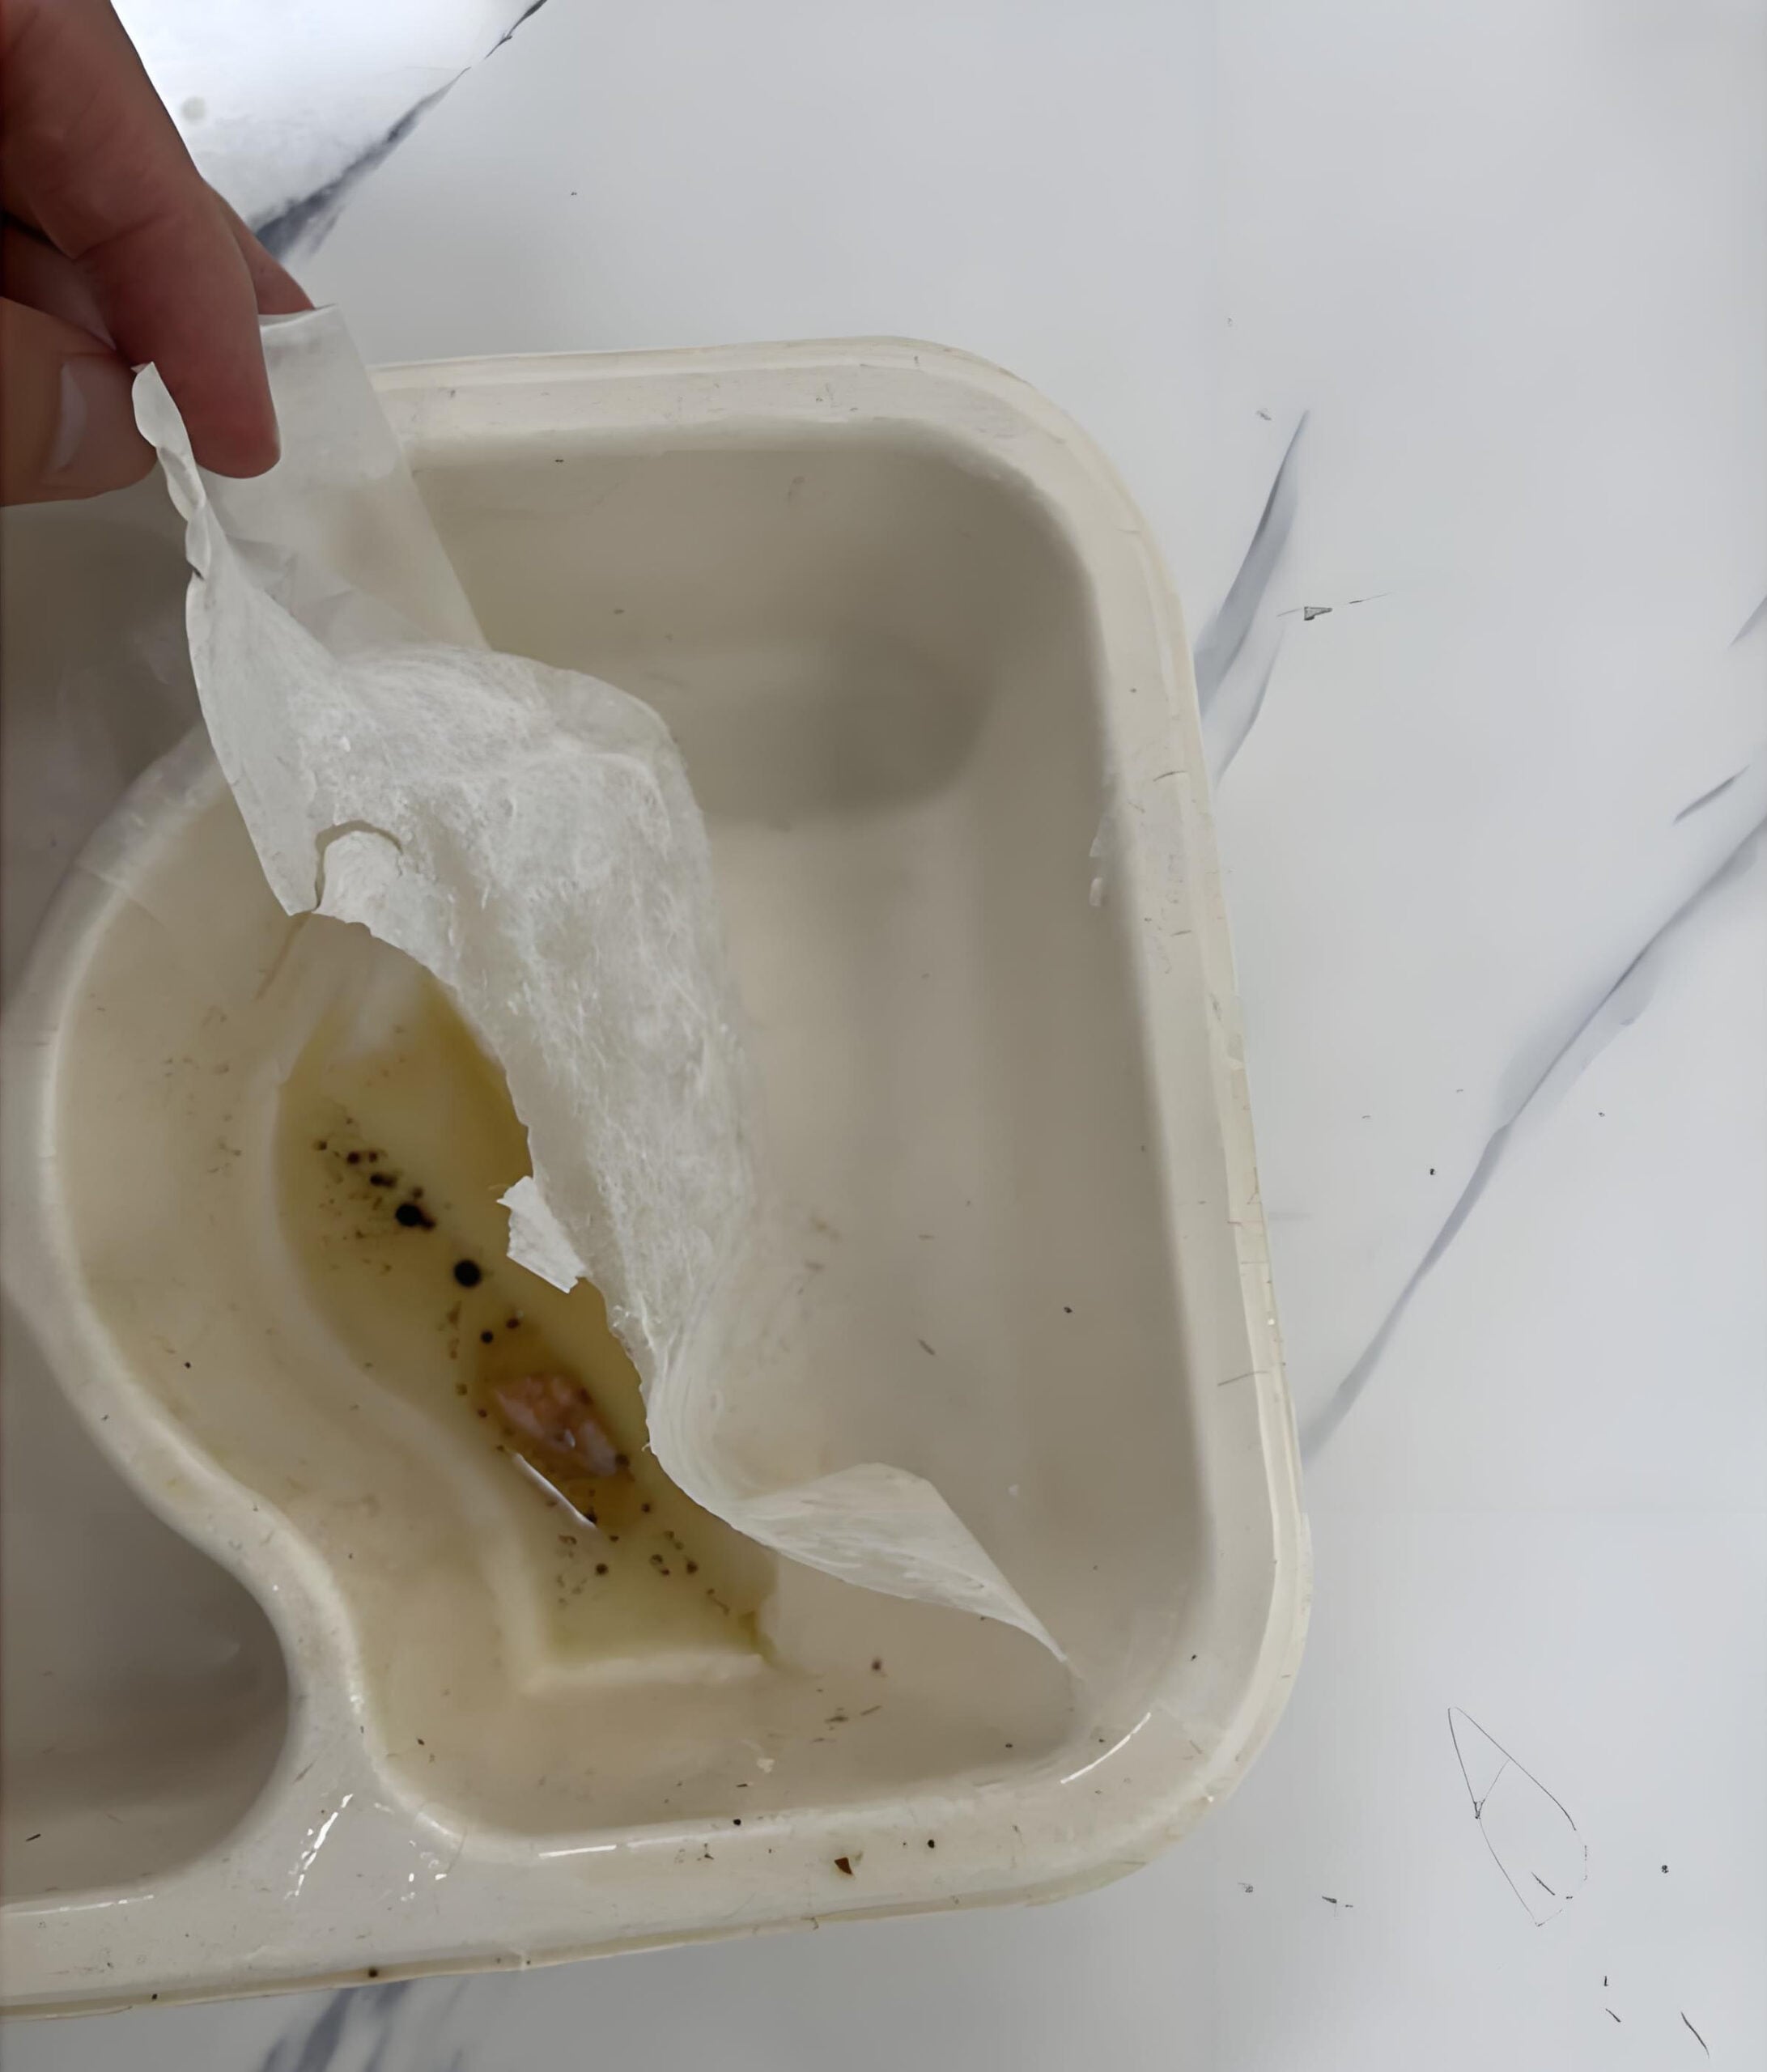
Desde una perspectiva de abastecimiento, el laminado con película debe tratarse, por tanto, como una solución basada en proyectos más que como una vía de mejora universal. Puede estar comercialmente justificado en aplicaciones especializadas de alta barrera, pero a menudo debilita la ventaja de simplicidad que hace atractiva la fibra moldeada en primer lugar.
7.3 Sistemas de recubrimiento superficial
Los sistemas de recubrimiento superficial utilizan una capa de barrera recubierta en lugar de una película adherida. En términos prácticos de fabricación, esta vía introduce un paso adicional de tratamiento superficial destinado a mejorar la resistencia a la grasa o a la humedad después de que el artículo principal de fibra moldeada ya se haya formado. Dependiendo del sistema, esto puede implicar pasos adicionales de control de aplicación, secado, curado o inspección antes de que el producto final esté listo para el empaque y la exportación.
La principal ventaja de los sistemas de recubrimiento es la flexibilidad. En algunas aplicaciones, pueden mejorar el rendimiento de barrera sin introducir el mismo tipo de estructura de película visible asociada con el laminado. En teoría, esto puede permitir a los compradores apuntar a un resultado de barrera más fuerte mientras mantienen un perfil visual o estructural más similar a la fibra. Pero en la práctica, los sistemas de recubrimiento rara vez son simples. Su rendimiento depende en gran medida de la distribución del recubrimiento, la consistencia de la capa, la cobertura de los bordes, el control de defectos y la estabilidad durante el rendimiento comercial.
Esta es también la razón por la que las barreras de grasa aplicadas por pulverización ya no son el centro de la discusión en el abastecimiento convencional de fibra moldeada. Pueden aparecer todavía en conversaciones técnicas especializadas, pero para el empaque de servicio de alimentos a gran escala, a los compradores generalmente les importa menos el método de aplicación en sí y más la repetibilidad, el costo y el riesgo de defectos de la estructura recubierta resultante.
7.4 Preocupaciones sobre repulpabilidad y circularidad
Los sistemas de barrera externos a menudo enfrentan un escrutinio más cercano porque pueden complicar la historia material del empaque de fibra moldeada. Un artículo simple de fibra moldeada ya tiene una identidad comercial clara: es una estructura a base de fibra que puede posicionarse en torno a la compostabilidad, la reducción del contenido de plástico o una alineación más fácil con los objetivos de circularidad orientados a la fibra, dependiendo del mercado y la ruta de fin de vida. Una vez que se agrega una película o capa de recubrimiento separada, esa simplicidad se reduce.
Para los compradores, esto no significa automáticamente que el producto se vuelva comercialmente inaceptable. Significa que es necesario hacer preguntas adicionales. ¿Puede la estructura aún justificarse bajo las afirmaciones de circularidad del comprador? ¿La capa de barrera crea problemas de repulpabilidad aguas abajo? ¿Añade incertidumbre en regiones donde el escrutinio relacionado con el plástico sigue siendo alto? Estos no son problemas secundarios de marketing. Ahora son parte de la decisión de abastecimiento en sí.
Esta es una de las razones por las que muchos compradores continúan prefiriendo un sistema interno bien ejecutado libre de PFAS para aplicaciones convencionales de comida para llevar siempre que pueda cumplir con el requisito de barrera real. Desde la perspectiva de Bioleader, los sistemas de barrera externos deben reservarse para casos donde la aplicación realmente los requiera, no simplemente como una mejora predeterminada en ausencia de una validación de proceso adecuada.
7.5 Cuándo están justificados los sistemas de barrera externos
Los sistemas de barrera externos están justificados cuando la aplicación exige un nivel de rendimiento de barrera que no puede ser proporcionado de manera consistente por una ruta interna de fibra moldeada en condiciones comerciales realistas. Esto puede incluir formatos especiales de envasado de líquidos, condiciones de tiempo de retención inusualmente largas, sistemas alimentarios con carga extrema de aceite o salsa, u otros requisitos especializados donde una capa de barrera más fuerte sea comercialmente necesaria.
En tales casos, los compradores deben resistir la tentación de tratar los sistemas externos como un atajo. La pregunta correcta de abastecimiento no es si la barrera parece más fuerte sobre el papel, sino si la estructura completa sigue siendo comercialmente viable después de tener en cuenta la complejidad de producción, el control de defectos, la repetibilidad del lote y las expectativas del mercado de destino. Utilizados selectivamente, los sistemas de barrera externos pueden resolver problemas reales de empaque. Utilizados demasiado ampliamente, pueden socavar las ventajas estructurales y comerciales que hicieron atractiva la fibra moldeada en primer lugar.
8. Matriz de decisión: qué vía se adapta a cada escenario de servicio de alimentos
Una vez que los compradores entienden la diferencia entre los sistemas internos de aditivos y los sistemas de barrera externos, el siguiente paso es la correspondencia de aplicaciones. Aquí es donde muchas decisiones de abastecimiento se vuelven más disciplinadas o más costosas de lo necesario. La vía correcta rara vez se determina por una sola afirmación como “resistente a la grasa” o “libre de PFAS”. Se determina por qué tan bien la vía seleccionada coincide con el sistema alimentario real, la temperatura de uso, el tiempo de retención, la demanda de barrera y el modelo operativo comercial.
Para el empaque de servicio de alimentos de fibra moldeada convencional, la forma más útil de comparar vías es a través de una matriz de decisión en lugar de una jerarquía de marketing. Una barrera más fuerte no siempre es la mejor decisión de abastecimiento si agrega costo de proceso innecesario, complejidad estructural o carga de circularidad. Del mismo modo, una vía de menor costo no es la elección correcta si no puede sobrevivir a las condiciones reales de comida para llevar. El propósito de esta sección no es, por tanto, declarar una vía universalmente superior. Es ayudar a los compradores a identificar qué vía es comercial y técnicamente defendible para cada categoría de uso., Para el empaque de servicio de alimentos de fibra moldeada convencional, la forma más útil de comparar vías es a través de una matriz de decisión en lugar de una jerarquía de marketing. Una barrera más fuerte no siempre es la mejor decisión de abastecimiento si agrega costo de proceso innecesario, complejidad estructural o carga de circularidad. Del mismo modo, una vía de menor costo no es la elección correcta si no puede sobrevivir a las condiciones reales de comida para llevar. El propósito de esta sección no es, por tanto, declarar una vía universalmente superior. Es ayudar a los compradores a identificar qué vía es comercial y técnicamente defendible para cada categoría de uso.
| Factor de comparación | Sistemas internos de aditivos libres de PFAS | Sistemas de barrera externos |
|---|---|---|
| Lógica de barrera | Rendimiento integrado en el proceso de fibra moldeada mediante química interna y control de proceso. | Rendimiento mejorado a través de una capa de barrera a nivel superficial separada, como laminado o recubrimiento. |
| Caso de uso más adecuado | Comida para llevar convencional, comidas calientes, alimentos ambientales y empaque de servicio de alimentos de gran volumen. | Aplicaciones especiales de alta barrera, combinaciones difíciles de líquido y grasa, y formatos exigentes especializados. |
| Complejidad de producción | Integrado en la ruta principal de fibra moldeada. | Mayor debido al procesamiento adicional de la capa de barrera y los requisitos de control de defectos. |
| Escalabilidad comercial | Generalmente más fuerte para la producción convencional de alto volumen. | Más dependiente de la estabilidad del procesamiento secundario y de la economía específica del proyecto. |
| Simplicidad estructural | Generalmente más favorable para compradores que buscan una lógica de empaque más simple basada en fibra. | Puede introducir una estructura compuesta o tratada superficialmente más compleja. |
| Riesgo principal para el comprador | Clasificar erróneamente la aplicación o sobreestimar la capacidad de barrera. | Aceptar mayor complejidad y costo sin una ganancia de barrera realmente necesaria. |
| Prioridad de aprobación | Correspondencia de aplicaciones, repetibilidad del proceso y validación realista de alimentos calientes. | Necesidad de barrera, control de defectos, revisión estructural y lógica de aceptación del mercado final. |
Tabla 3. Comparación maestra de sistemas internos de aditivos libres de PFAS y sistemas de barrera externos
8.1 Selección de vía basada en la aplicación
Para la mayoría de los compradores, la pregunta más práctica no es “¿Qué vía es mejor en teoría?” sino “¿Qué vía es la adecuada para esta aplicación alimentaria?” Esa decisión debe basarse en la condición de uso, no solo en las etiquetas de categoría. Un tazón de ensalada, una bandeja de curry, un clamshell de comida frita y un contenedor de sopa pueden venderse todos bajo la misma familia de empaque, sin embargo, colocan demandas muy diferentes sobre el sistema de barrera. La tabla a continuación proporciona un punto de partida práctico para la selección de vía basada en escenarios reales de servicio de alimentos.
| Escenario de servicio de alimentos | Estrés típico del empaque | Vía recomendada | Enfoque del comprador |
|---|---|---|---|
| Ensaladas frías, frutas, panadería, alimentos ambientales | Baja grasa, bajo estrés térmico, duración de contacto más corta | Sistemas internos de aditivos de baja temperatura | Evitar la sobre-especificación innecesaria y la inflación de costos. |
| Comidas calientes estándar para llevar | Calor moderado, grasa moderada, duración de entrega habitual | Sistemas internos de aditivos de alto rendimiento | Valide la repetibilidad en condiciones realistas de llenado y mantenimiento. |
| Fideos grasientos, curry, fritos, comidas con mucha salsa | Mayor carga de grasa, más estrés en bordes y transiciones | Sistemas internos de aditivos de alto rendimiento, o sistemas de barrera externos si el rendimiento interno es insuficiente | Pruebe el perfil real de los alimentos, no solo las afirmaciones genéricas de resistencia al calor. |
| Entrega de larga duración con sistemas alimentarios calientes y grasos | Tiempo de contacto prolongado, retención térmica, estrés por apilamiento y transporte | Primero sistemas internos de alto rendimiento; sistemas de barrera externos si las pruebas lo justifican claramente | Concéntrese en el tiempo de mantenimiento, los puntos débiles estructurales y la consistencia del lote comercial. |
| Formatos especiales de nicho ricos en líquidos o de alta barrera | Alto desafío de líquidos, margen de barrera difícil, demandas específicas del proyecto | Sistemas de barrera externos | Confirme la necesidad de la barrera y evalúe la complejidad añadida antes de la aprobación. |
Tabla 4. Matriz de decisión basada en la aplicación para vajilla de caña de azúcar libre de PFAS
8.2 El error más costoso es elegir la ruta equivocada para el problema equivocado
En la práctica de abastecimiento, el mayor factor de costo a menudo no es el precio unitario cotizado al inicio del proyecto. Es el desajuste de ruta. Un comprador puede pagar de más por un sistema de barrera externo que nunca fue necesario para la aplicación alimentaria real. O, más comúnmente, un comprador puede aprobar una ruta interna de baja especificación para un uso de servicio de alimentos que requiere un mayor margen de barrera, solo para enfrentar quejas, nuevas pruebas, aprobaciones retrasadas o costos de reemplazo más adelante. En ambos casos, el error técnico se convierte en un costo comercial.
Por eso, la matriz de decisión más defendible es la construida en torno a condiciones de uso reales, no a categorías genéricas de empaque. Los compradores deben primero definir el perfil del alimento, la carga térmica, la carga de grasa, el tiempo de mantenimiento, la condición de la tapa y el contexto de cumplimiento del mercado de destino. Solo entonces deben decidir si un sistema interno de baja temperatura, un sistema interno de alto rendimiento o un sistema de barrera externo está comercialmente justificado. Esa secuencia es lo que convierte el abastecimiento libre de PFAS de una elección de empaque reactiva a una estrategia de compra controlada.
9. SOP de verificación de adquisiciones
Para la vajilla de caña de azúcar libre de PFAS, la comparación técnica por sí sola no es suficiente. Los compradores también necesitan un flujo de trabajo de aprobación repetible que pueda separar a los proveedores cumplidores y escalables de aquellos que dependen de afirmaciones amplias, informes incompletos o éxito de muestra única. En la práctica, el flujo de trabajo de adquisiciones más efectivo no es el que tiene más papeleo. Es el que conecta el lenguaje de la afirmación, el alcance de las pruebas, identidad de SKU, ejecución de fábrica, y requisitos del mercado de destino en una lógica de revisión única.
Esto es especialmente importante en el abastecimiento de fibra moldeada libre de PFAS porque el rendimiento de barrera y la defendibilidad regulatoria ya no son temas independientes. Un producto puede funcionar bien en una prueba de banco corta mientras aún carece de la lógica de detección de flúor adecuada, la trazabilidad a nivel de SKU o la documentación del mercado de destino. Por el contrario, un proveedor puede tener informes relevantes pero aún fallar en la repetibilidad del lote, el rendimiento en áreas de borde o la coincidencia de aplicación. Por lo tanto, la adquisición seria requiere una secuencia de verificación estructurada en lugar de un solo evento de aprobación.
9.1 SOP de revisión del archivo de cumplimiento
La primera puerta de aprobación siempre debe ser la revisión de documentos. Antes de comenzar las pruebas de rendimiento, el comprador debe confirmar si la afirmación de libre de PFAS del proveedor está respaldada por un archivo de cumplimiento específico del producto en lugar de una declaración de marketing genérica. Como mínimo, ese archivo debe identificar el SKU real bajo revisión, la estructura del producto, el mercado objetivo, el tipo de prueba utilizado, la fecha de la prueba y el organismo o laboratorio emisor. Si el proveedor no puede mapear el informe a la familia de productos exacta que se cotiza, la afirmación aún no está lista para la adquisición.
Para envases compostables para servicio de alimentos vendido en América del Norte, esta revisión también debe verificar si la lógica de evidencia del proveedor se alinea con las expectativas reconocidas del mercado, como la política de químicos fluorados de BPI. Esa política requiere tres elementos centrales: revisión de fórmula a través de la documentación de la hoja de datos de seguridad, un resultado de laboratorio aprobado por BPI que muestre un máximo de 100 ppm de flúor orgánico total, y una declaración firmada de que no hay químicos fluorados añadidos intencionalmente. Los compradores no necesitan pedir a cada proveedor la certificación BPI en sí, pero deben entender la lógica documental que la revisión seria de libre de PFAS ahora requiere.
| Elemento de verificación | Por qué es importante | Verificación mínima del comprador |
|---|---|---|
| identidad de SKU | Un informe válido debe corresponder al producto cotizado, no a un artículo similar. | Confirme que el código del artículo, tamaño, estructura y material coincidan con la oferta. |
| Alcance de la prueba de PFAS / flúor | Diferentes pruebas responden a diferentes preguntas. | Verifique si el resultado es solo de detección, dirigido o vinculado a una regla de certificación. |
| Fecha y trazabilidad del lote | Resultados antiguos o no rastreables debilitan la defendibilidad de la adquisición. | Exija informes recientes e información de muestra identificable. |
| Declaración firmada | Un informe de laboratorio por sí solo puede no confirmar el estado de uso intencional. | Solicite una declaración firmada de que no se añadieron químicos fluorados intencionalmente cuando corresponda. |
| Alineación con el mercado de destino | Un informe puede ser técnicamente válido pero comercialmente insuficiente para el mercado objetivo. | Verifique los requisitos de la UE, América del Norte o específicos del cliente antes de la aprobación. |
Tabla 5. Revisión mínima del archivo de cumplimiento para vajilla de caña de azúcar libre de PFAS
9.2 SOP de detección de flúor
La segunda puerta de aprobación es la detección analítica. Los compradores deben tratar la detección de flúor como una herramienta necesaria pero limitada. Puede ser muy útil para filtrar riesgos, pero no es un sustituto completo de una interpretación regulatoria más amplia, declaraciones del proveedor o revisión específica de la aplicación. En el abastecimiento profesional, la detección debe responder una pregunta práctica: ¿este producto muestra un perfil de flúor que sea compatible con la afirmación de libre de PFAS que se está haciendo?
Por esta razón, los resultados de los cribados siempre deben leerse junto con la descripción del producto, la estructura de barrera y el paquete de declaraciones. Un comprador no debe asumir que una simple declaración de “no detectado” resuelve automáticamente todas las cuestiones relacionadas con PFAS, del mismo modo que un resultado bajo de flúor no garantiza automáticamente la aceptación universal en el mercado. Lo que importa es si la lógica de la prueba coincide con la lógica de la afirmación. Por eso la opinión de Bioleader es que el cribado de flúor debe utilizarse como un filtro de aprobación, no como la única base de aprobación.
9.3 SOP de rendimiento con aceite caliente / sopa caliente
La tercera puerta de aprobación son las pruebas de aplicación. Para los envases de fibra moldeada para servicio de alimentos, aquí es donde muchos proyectos de abastecimiento se vuelven confiables o fallan más tarde en el mercado. La prueba no debe basarse en declaraciones abstractas como “apto para microondas” o “resistente a la grasa”. Debe construirse en torno a la condición de uso real: tipo de relleno, temperatura de los alimentos, carga de grasa, tiempo de retención, condición de la tapa y duración esperada de la entrega o el servicio.
Por lo tanto, un SOP práctico para el comprador debe definir al menos cinco variables antes de comenzar las pruebas: el medio utilizado, la temperatura de llenado, el tiempo de retención, los puntos de observación de aprobado/fallido y el número de muestras. Por ejemplo, una prueba de sopa caliente y una prueba de aceite caliente no deben tratarse como intercambiables, porque el estrés por humedad y el estrés por grasa son mecanismos diferentes. Asimismo, las áreas de borde, las transiciones de base y las zonas de borde deben inspeccionarse por separado del panel central plano, ya que son puntos débiles comunes en las estructuras de fibra moldeada.
| Elemento de prueba | El comprador debe definir | Qué Observar |
|---|---|---|
| Medio de prueba | Sopa, alimentos ricos en aceite, curry, fideos u otro medio relevante para la aplicación | Si el envase está sometido a estrés por humedad, grasa o ambos |
| Temperatura de llenado | Rango de temperatura realista de servicio o para llevar | Ablandamiento, manchas, deformación o pérdida temprana de la barrera |
| Tiempo de retención | Uso de servicio corto, tiempo de entrega estándar o condición de retención prolongada | Filtración retardada, sombreado en el reverso, fallo en el borde |
| Zonas de inspección | Panel inferior, transición de pared lateral, esquina, borde, borde de compartimento | Puntos débiles localizados en lugar de resultados solo del panel central |
| Tamaño de la muestra | Un número de muestras repetible, no una demostración de una sola pieza | Variación entre piezas y consistencia del modo de fallo |
Tabla 6. SOP práctico del comprador para la validación de aceite caliente / sopa caliente
9.4 SOP de auditoría de ejecución de fábrica
La cuarta puerta de aprobación es la revisión de la ejecución en fábrica. Este es el paso que con mayor frecuencia separa a los proveedores técnicamente creíbles de aquellos que solo rinden bien en la etapa de muestra. Un comprador puede recibir una muestra aceptable PFAS-Free, pero el riesgo comercial no comienza ahí. Comienza cuando el producto pasa a la velocidad de producción normal, la programación de múltiples SKU, el embalaje de exportación y la cantidad a nivel de envío.
Por esta razón, la revisión de fábrica debe centrarse en la repetibilidad en lugar de solo en la descripción del equipo. Los compradores deben preguntar si el proveedor puede explicar cómo se controla la dosificación de aditivos, cómo se gestiona la variación de lotes, cómo se monitorea la consistencia del grosor de pared y cómo se identifican las zonas de fallo cuando el rendimiento se desvía. En la práctica de exportación, estas preguntas suelen ser más importantes que un folleto de producto pulido. Basado en la experiencia de fabricación y exportación de Bioleader, los proveedores PFAS-Free más sólidos suelen ser aquellos que pueden describir su lógica de control claramente antes de que ocurran los problemas, no después de que aparezcan las quejas.
Cuando las normas del mercado de destino requieran registros conservados, los compradores también deben verificar que el proveedor pueda respaldar la continuidad documental. En el estado de Washington, por ejemplo, los fabricantes de envases de alimentos restringidos deben mantener un certificado de cumplimiento en archivo mientras el envase esté en uso y durante tres años después de su última venta o distribución. Ese es exactamente el tipo de disciplina documental que los compradores deberían esperar ahora en el abastecimiento serio de productos PFAS-Free.
 |  |
10. Errores comunes del mundo real que los compradores suelen pasar por alto
Incluso cuando los compradores entienden la diferencia entre los sistemas de aditivos internos y los sistemas de barrera externos, los errores de abastecimiento aún ocurren. En la mayoría de los casos, el problema no es la falta de términos técnicos. Es la tendencia a aprobar envases basándose en suposiciones simplificadas. El empaque de fibra moldeada PFAS-Free a menudo parece sencillo sobre el papel, pero el fracaso comercial real generalmente ocurre cuando una variable se trata como si explicara todo el producto. Un informe se confunde con una aprobación completa. Una muestra se confunde con producción escalable. Una apariencia limpia se confunde con estabilidad real de barrera.
Los siguientes errores aparecen repetidamente en el abastecimiento de fibra moldeada para servicio de alimentos. No son detalles operativos menores. Son las razones por las que proyectos que parecen cumplir en la etapa de cotización pueden fallar después del lanzamiento, durante la expansión de exportación o en el uso real para llevar.
10.1 PFAS-Free no significa listo para aceite caliente
Uno de los errores más comunes en la adquisición es asumir que una afirmación PFAS-Free implica automáticamente una fuerte resistencia al aceite caliente. No es así. PFAS-Free solo aborda un aspecto del posicionamiento químico del producto. No define por sí mismo la resistencia de la barrera, el margen térmico o la idoneidad del tiempo de retención de la estructura de fibra moldeada. Un producto puede ser PFAS-Free y seguir siendo adecuado solo para aplicaciones de baja grasa o temperatura ambiente.
Por eso la selección de la ruta es importante. Los compradores deben aprobar un producto basándose en su condición de uso probada, no solo en la existencia de una declaración PFAS-Free. En la práctica, los proyectos más confiables son aquellos donde la afirmación y la aplicación se validan juntas desde el principio.
10.2 El éxito de la muestra no es el éxito de la fábrica
Otro error común es confiar demasiado en la primera muestra aprobada. Una muestra puede fabricarse en condiciones más lentas o más controladas que un lote de exportación normal. También puede representar solo una condición de molde, una configuración de operador o una parte de la ventana de proceso. Una vez que el proyecto pasa a producción completa, el rendimiento puede cambiar si el grosor de pared varía, la dosificación de aditivos se desvía o las condiciones de formación y prensado en caliente se vuelven menos estables.
Por eso el abastecimiento comercial nunca debe terminar con la aprobación de la muestra. Los compradores también deben preguntar cómo se controla la repetibilidad en la producción de volumen, múltiples SKU y producción a nivel de envío. En la experiencia de Bioleader, muchas quejas prevenibles no comienzan solo con una selección de material incorrecta. Comienzan cuando los compradores asumen que una buena primera muestra prueba automáticamente una ejecución estable a largo plazo.
10.3 La condensación no siempre es un fallo de grasa
La humedad en la superficie exterior de un artículo de fibra moldeada a menudo se malinterpreta como prueba de que el sistema de resistencia a la grasa ha fallado. En realidad, el empaque llenado en caliente puede generar condensación, humedad o oscurecimiento temporal de la superficie porque el vapor y la diferencia de temperatura crean movimiento de humedad a través o alrededor de la estructura de fibra. Eso no siempre es lo mismo que la penetración de aceite.
La pregunta correcta es si el empaque muestra penetración real de grasa, debilitamiento estructural, manchas persistentes en el reverso o colapso de la barrera en condiciones de uso. Los compradores que no distinguen la condensación de la migración de grasa pueden rechazar empaques aceptables por la razón equivocada, o peor, aprobar empaques inaceptables porque inspeccionaron solo los efectos relacionados con la humedad y no las zonas de fallo relacionadas con la grasa.
10.4 Los fallos en bordes y rebordes importan más que el rendimiento del panel central
Las pruebas de superficie plana pueden crear una falsa confianza. Muchos productos de fibra moldeada se ven fuertes en el panel central mientras fallan primero en el borde, la transición de pared lateral, el área de pliegue, el radio de esquina o el borde del compartimento. Estos son los lugares donde la densidad de la fibra puede cambiar, el estrés mecánico puede concentrarse y las cargas de llenado o apilado pueden exponer debilidad estructural.
Por esta razón, la revisión de rendimiento más útil es siempre a nivel de estructura completa. Los compradores deben inspeccionar el artículo completo, no solo la superficie más fácil de observar. Un producto que sobrevive a la verificación del panel central pero falla alrededor del borde no es una solución confiable para llevar.
10.5 La reducción de peso puede destruir silenciosamente la estabilidad de la barrera
La presión de costos a menudo empuja a proveedores y compradores hacia la reducción de peso. En algunos casos, esa optimización es válida y comercialmente eficiente. Pero si la reducción de peso se introduce sin revalidar el sistema de barrera, puede convertirse en una de las formas más rápidas de debilitar el rendimiento PFAS-Free. Las áreas de pared delgada son más vulnerables a cambios de porosidad, distorsión térmica y penetración local bajo estrés de grasa o tiempo de retención.
Las decisiones de reducción de peso nunca deben tratarse como cambios puramente comerciales. Son cambios de rendimiento. La pregunta correcta no es si la pieza todavía se ve similar después de la reducción de peso, sino si la estructura actualizada aún pasa los mismos requisitos de barrera y consistencia en condiciones realistas de servicio de alimentos.
| Error común | Lo que los compradores suelen asumir | Lo que se debe verificar en su lugar |
|---|---|---|
| Afirmación PFAS-Free | El producto es automáticamente adecuado para alimentos calientes y grasos. | Ajuste la afirmación a un perfil de aplicación probado. |
| Muestra aprobada | La producción comercial se comportará de la misma manera. | Audite la repetibilidad y la disciplina de control de lotes. |
| Humedad exterior | Cualquier humedad significa fallo de resistencia a la grasa. | Separe la condensación de la penetración real de grasa. |
| Aprobación del panel central | La estructura completa es segura. | Inspeccione las zonas de borde, esquina, transición y canto. |
| Reducción de peso | Un peso menor solo significa un costo menor. | Revalide la estabilidad de la barrera después del aligeramiento. |
Tabla 7. Errores comunes de compra en el abastecimiento de fibra moldeada libre de PFAS
En resumen, los errores de abastecimiento más peligrosos no suelen ser dramáticos. Son pequeñas malinterpretaciones repetidas a lo largo del proceso de aprobación: tratar una declaración como un paquete de evidencia completo, tratar una muestra como prueba del control de fábrica, o tratar un síntoma visible como todo el mecanismo de fallo. Los compradores que evitan estos errores generalmente lo logran no siendo más escépticos en general, sino siendo más precisos en cómo definen, prueban y aprueban los envases libres de PFAS.
11. Marco de Paquete de Datos Exclusivo
Para la vajilla de caña de azúcar libre de PFAS, la escritura sólida por sí sola no crea autoridad. En 2026, la autoridad proviene cada vez más de la arquitectura de evidencia: la capacidad de mostrar qué se probó, cómo se probó, qué falló, qué pasó y bajo qué condiciones de producción el resultado sigue siendo repetible. Aquí es donde muchos artículos pierden credibilidad. Describen el rendimiento en términos generales, pero no distinguen entre observación de laboratorio, lógica de certificación, datos de fábrica e inferencia comercial.
Para contenido de abastecimiento a nivel de libro blanco, los compradores deberían esperar una estructura de datos más clara. El contenido técnico más creíble no se limita a decir que un producto es libre de PFAS, resistente a la grasa o adecuado para llevar. Identifica la categoría de evidencia detrás de cada afirmación. Esa distinción es importante no solo para la revisión de adquisiciones, sino también para el E-E-A-T de Google y la lógica de extracción de IA, porque el contenido respaldado por evidencia claramente enmarcada es más fácil de confiar, citar y comparar.
11.1 Qué datos deben publicarse
Los datos publicados deben ser del tipo que un comprador serio pueda interpretar sin adivinar. Eso generalmente incluye la identidad del producto, la condición de prueba, la ventana de observación, la lógica de aprobación o fallo y el límite del resultado. Por ejemplo, un dato útil no es “excelente resistencia a la grasa”. Un dato útil es un resultado definido observado bajo una condición establecida, como exposición a aceite caliente, tiempo de retención o estrés específico de la aplicación. Cuanto más específica sea la lógica del método, más útil será la afirmación publicada.
Para contenido técnico público, los mejores datos son aquellos que ayudan a los compradores a comparar rutas sin exagerar la universalidad. Estos pueden incluir rendimiento de barrera por categoría de alimento, puntos débiles relacionados con la estructura, zonas de fallo típicas, observaciones de repetibilidad entre lotes y variables sensibles al proceso, como el grosor de pared o la sensibilidad al tiempo de retención. Publicados correctamente, dichos datos respaldan no solo las decisiones de abastecimiento, sino también la credibilidad del propio artículo.
11.2 Qué datos deben identificarse como observación interna
Parte de la información más valiosa en el abastecimiento de fibra moldeada proviene de la experiencia interna de producción y exportación, más que de bases de datos públicas de certificación. Esto puede incluir patrones de tasa de quejas, variación entre lotes, mapeo de defectos, respuesta al aligeramiento, comportamiento de puntos débiles relacionados con moldes u observaciones de pruebas repetidas de aplicaciones de servicio de alimentos. Este tipo de información puede ser extremadamente útil, pero siempre debe presentarse honestamente como observación interna, experiencia de producción, o validación del lado de la fábrica en lugar de como un hecho universal de la industria.
Esa distinción es particularmente importante para el contenido de autoridad sobre Bioleader-style. La experiencia interna es una fortaleza, no una debilidad, cuando se enmarca correctamente. Los compradores la valoran porque refleja lo que sucede a escala comercial, no solo en el lenguaje de certificación. Pero si las observaciones internas se presentan como si fueran reglas universales de terceros, el artículo se vuelve más fácil de cuestionar. El enfoque más sólido es nombrar claramente la categoría de evidencia y dejar que el lector entienda qué tipo de conclusión se está haciendo.
11.3 Qué afirmaciones nunca deben hacerse sin evidencia
Algunas declaraciones son demasiado arriesgadas para hacerlas a menos que la evidencia sea explícita y específica del producto. Estas incluyen frases absolutas como “100% a prueba de fugas”, “totalmente libre de PFAS” sin alcance del método, “rendimiento garantizado de 95°C” sin definición de condiciones, o “reciclable” y “repulpable” sin una base técnica clara. Estas afirmaciones pueden parecer atractivas en la comunicación de ventas, pero en la revisión de adquisiciones a menudo crean más riesgo que valor.
Por lo tanto, el libro blanco más defendible no es el que tiene las afirmaciones más agresivas. Es el que hace la separación más limpia entre evidencia respaldada por certificación, validación interna, comportamiento de proceso observado e inferencia específica del proyecto. En el caso de Bioleader, eso significa construir autoridad no exagerando el rendimiento de la fibra moldeada, sino documentando dónde funciona la ruta, dónde falla y qué deben verificar los compradores antes de la aprobación.
| Tipo de evidencia | Uso adecuado en este artículo | Cómo debe etiquetarse |
|---|---|---|
| Regulación oficial / regla de certificación | Línea base de cumplimiento, umbral, plazos legales, requisitos del comprador | Requisito regulatorio / regla de certificación |
| Informe de prueba de terceros | Soporte analítico específico del producto o lógica de detección | Informe de terceros / resultado de laboratorio |
| Simulación de laboratorio interna | Pruebas de aplicación, comparación de tiempos de retención, análisis de puntos débiles estructurales | Validación interna / observación de prueba interna |
| Observación de producción | Repetibilidad de lotes, patrón de defectos, comentario sobre la ventana de proceso | Experiencia de producción / observación del lado de la fábrica |
| Inferencia comercial | Comentario sobre lógica de costos, recomendación de abastecimiento, marco de decisión | Juicio de abastecimiento / interpretación comercial |
Tabla 8. Jerarquía de evidencia para contenido y afirmaciones de abastecimiento de vajilla de caña de azúcar libre de PFAS
12. Recomendaciones finales para compradores en 2026
Para los compradores que evalúan vajilla de bagazo de caña de azúcar libre de PFAS en 2026, la conclusión más importante es simple: no compre la afirmación antes de validar la ruta. Libre de PFAS es ahora una expectativa básica en muchos mercados, pero la decisión de abastecimiento correcta aún depende de cómo se entrega el rendimiento de barrera, cómo se comporta la estructura en el uso real de servicio de alimentos, y cómo se documenta el producto para el mercado de destino. La estrategia de abastecimiento más sólida no es la que selecciona la afirmación técnica más agresiva. Es la que alinea la regulación, el perfil de aplicación y la ejecución de fábrica en un proceso de aprobación verificable.
Para la mayoría de las aplicaciones de comida para llevar y servicio de alimentos, los sistemas de aditivos internos de alto rendimiento libres de PFAS siguen siendo la ruta más equilibrada. A menudo proporcionan la combinación adecuada de resistencia a la grasa, eficiencia de producción y complejidad estructural manejable. Los sistemas de aditivos internos de baja temperatura aún tienen un lugar importante en el embalaje de cadena de frío, ambiente y menor contenido de grasa, pero solo cuando la aplicación se combina correctamente. Los sistemas de barrera externa siguen siendo comercialmente válidos para requisitos especiales de alta barrera, pero deben seleccionarse por razones definidas, no como una suposición predeterminada de que “más barrera debe ser mejor”.”
Basándose en la comparación de esta guía, los compradores deben seguir cinco prioridades prácticas. Primero, comenzar con el cumplimiento del mercado de destino, no con un lenguaje genérico de sostenibilidad. Segundo, separar el cribado de flúor de la validación del rendimiento, porque responden a diferentes preguntas de abastecimiento. Tercero, probar la condición de uso real en lugar de confiar en declaraciones abstractas como "seguro para alimentos calientes" o "resistente a la grasa". Cuarto, revisar la repetibilidad a escala de fábrica en lugar de aprobar solo por la apariencia de la muestra. Quinto, documentar claramente la cadena de evidencia para que las afirmaciones de rendimiento, la lógica de cumplimiento y la estructura del producto puedan defenderse juntas. Esta es la disciplina de abastecimiento que más importará a medida que el embalaje libre de PFAS se adentre en la contratación regulada general.
Desde la perspectiva de Bioleader, el futuro del embalaje de fibra moldeada libre de PFAS pertenecerá a los proveedores que puedan combinar un rendimiento de barrera interna controlado por proceso, documentación disciplinada y validación específica de la aplicación. En otras palabras, el mercado se está alejando del embalaje seleccionado por el lenguaje de la etiqueta y hacia el embalaje seleccionado por la prueba técnica. Los compradores que se adapten a este cambio ahora reducirán tanto el riesgo de cumplimiento como el riesgo de fracaso comercial en la próxima fase de la regulación mundial del embalaje.
13. Preguntas frecuentes
13.1 ¿Qué informes se necesitan para el embalaje en contacto con alimentos libre de PFAS en la UE después del 12 de agosto de 2026?
Los compradores deben esperar un paquete de evidencia específico del producto en lugar de una declaración genérica de libre de PFAS. Como mínimo, el proveedor debe poder explicar la base analítica de la afirmación de libre de PFAS, proporcionar documentación de pruebas vinculada al SKU cotizado y mostrar documentación técnica coherente con la estructura de normas de embalaje de la UE. Si el flúor está presente por encima del umbral aplicable, el proveedor también debe poder explicar la fuente de flúor dentro del marco de documentación técnica. Para la contratación, la cuestión clave no es solo el informe en sí, sino si el informe coincide con la construcción real del producto y el mercado de destino.
13.2 ¿La certificación libre de BPI prueba automáticamente el cumplimiento de PFAS?
No. La política de productos químicos fluorados de BPI proporciona una lógica de cumplimiento sólida para productos compostables relevantes, incluida la revisión de fórmulas, pruebas de laboratorio y una declaración de que no se añadieron intencionalmente productos químicos fluorados. Sin embargo, los compradores no deben tratar ninguna certificación como un sustituto universal de una revisión completa del mercado. Un resultado de certificación debe leerse junto con la identidad del SKU, el mercado de destino, la estructura del producto y el estado de documentación actual del proveedor.
13.3 ¿Significa “no detectado” para flúor total cero PFAS?
No automáticamente. Un resultado de no detectado puede ser útil, pero depende del método analítico, el alcance de la detección y el marco de notificación. En términos de contratación, “no detectado” debe tratarse como un elemento del paquete de evidencia, no como una conclusión completa e independiente. Los compradores deben revisar qué se probó, qué no se probó y cómo se conecta el resultado con la afirmación de libre de PFAS que se está haciendo.
13.4 ¿Por qué la laminación con película puede seguir generando preocupaciones sobre el revestimiento de plástico en algunos mercados?
Porque la laminación con película cambia el embalaje de una estructura de fibra simple a una lógica de barrera superficial o compuesta más compleja. En algunos contextos regulatorios y de mercado, los productos de papel o fibra con revestimiento o recubrimiento de plástico reciben un escrutinio más detallado bajo las normas relacionadas con plásticos, discusiones de circularidad o expectativas de reciclaje. La cuestión no es solo si el producto funciona bien, sino también si la estructura sigue siendo fácil de justificar bajo la estrategia de embalaje del mercado final del comprador.
13.5 ¿Puede la fibra moldeada recubierta seguir siendo reciclable o repulpable, y cómo deben verificarlo los compradores?
Potencialmente sí, pero los compradores no deben asumirlo por defecto. La pregunta correcta es si la estructura recubierta específica sigue siendo compatible con la ruta de reciclaje o repulpado prevista y si el proveedor puede respaldar esa posición con razonamiento técnico o pruebas. Los equipos de contratación deben preguntar qué tipo de recubrimiento se utiliza, cómo afecta a la estructura de fibra, si cambia el manejo posterior y si el proveedor puede explicar la afirmación de una manera que se ajuste a las expectativas del mercado de destino.
Siguiente paso para los compradores
Para compradores empresariales
¿Necesita revisar el embalaje de fibra moldeada libre de PFAS para los mercados de la UE o América del Norte? Bioleader puede ayudarle a evaluar la lógica de la estructura, las lagunas de documentación y los riesgos de barrera específicos de la aplicación antes de la aprobación comercial.
Para marcas de alimentos en crecimiento
¿Está comenzando una transición hacia el embalaje libre de PFAS? Solicite la lista de verificación práctica de validación de Bioleader para comparar sistemas de aditivos internos, sistemas de barrera externa y riesgos reales de aplicación de manera más eficiente.
Bioleader apoya a los compradores con la revisión de aplicaciones de fibra moldeada, la coordinación de documentación libre de PFAS y la validación de embalaje orientada a la exportación.
Aviso de derechos de autor:
© 2026 Bioleader®. Si desea reproducir o hacer referencia a este contenido, debe proporcionar el enlace original y acreditar la fuente. Cualquier copia no autorizada se considerará una infracción.