

1. Résumé exécutif
La vaisselle en bagasse sans PFAS est désormais un seuil d'approvisionnement, et non plus seulement un label de durabilité. Dans l'approvisionnement réel en fibres moulées, le choix technique clé n'est plus de savoir s'il faut éliminer la chimie fluorée, mais quelle voie de résistance à la graisse sans fluor peut encore offrir des performances stables, une fabrication évolutive et une conformité défendable. Pour la plupart des scénarios de plats chauds à emporter et de restauration, les systèmes d'additifs internes haute performance offrent le meilleur équilibre entre résistance à la graisse, efficacité de processus et viabilité commerciale. Les systèmes d'additifs internes basse température restent pertinents pour les applications en chaîne du froid, à température ambiante et à faible teneur en graisse, mais leurs limites doivent être clairement comprises. En revanche, les systèmes barrières physiques tels que la lamination et les revêtements de surface peuvent atteindre des performances barrières plus élevées dans des cas de niche, mais ils introduisent également des coûts plus élevés, un traitement secondaire et des considérations plus complexes de repulpabilité et de réglementation. Cet article fournit un cadre technique d'approvisionnement pour évaluer les PFAS-Free vaisselle en bagasse en matière de conformité, de performance de résistance à la graisse, d'évolutivité de fabrication et de risque de vérification des fournisseurs, éclairé par la logique d'approvisionnement, les observations de fabrication et l'expérience de contrôle qualité développées grâce à la production de fibres moulées et à la pratique d'exportation à long terme chez Bioleader.
- Référence réglementaire clé : L'approvisionnement sans PFAS exige désormais des tests de fluor vérifiables, un alignement sur les certifications et un examen de conformité spécifique au marché.
- Voie technique principale : Les systèmes d'additifs internes haute performance restent l'option la plus pratique pour la plupart des applications de plats chauds à emporter et de restauration.
- Basse vs haute performance : Les systèmes d'additifs basse température conviennent aux aliments en chaîne du froid, à température ambiante et à faible teneur en graisse, tandis que les systèmes haute performance sont développés pour des applications à emporter plus exigeantes.
- Alternative de niche : Les systèmes barrières externes, y compris la lamination et les revêtements de surface, se justifient principalement pour des exigences spéciales de haute barrière.
- Priorité d'approvisionnement : Les acheteurs doivent comparer l'exécution reproductible à l'échelle de l'usine, et non seulement la performance des échantillons en laboratoire.
2. Pourquoi le choix de la technologie sans PFAS est important en 2026
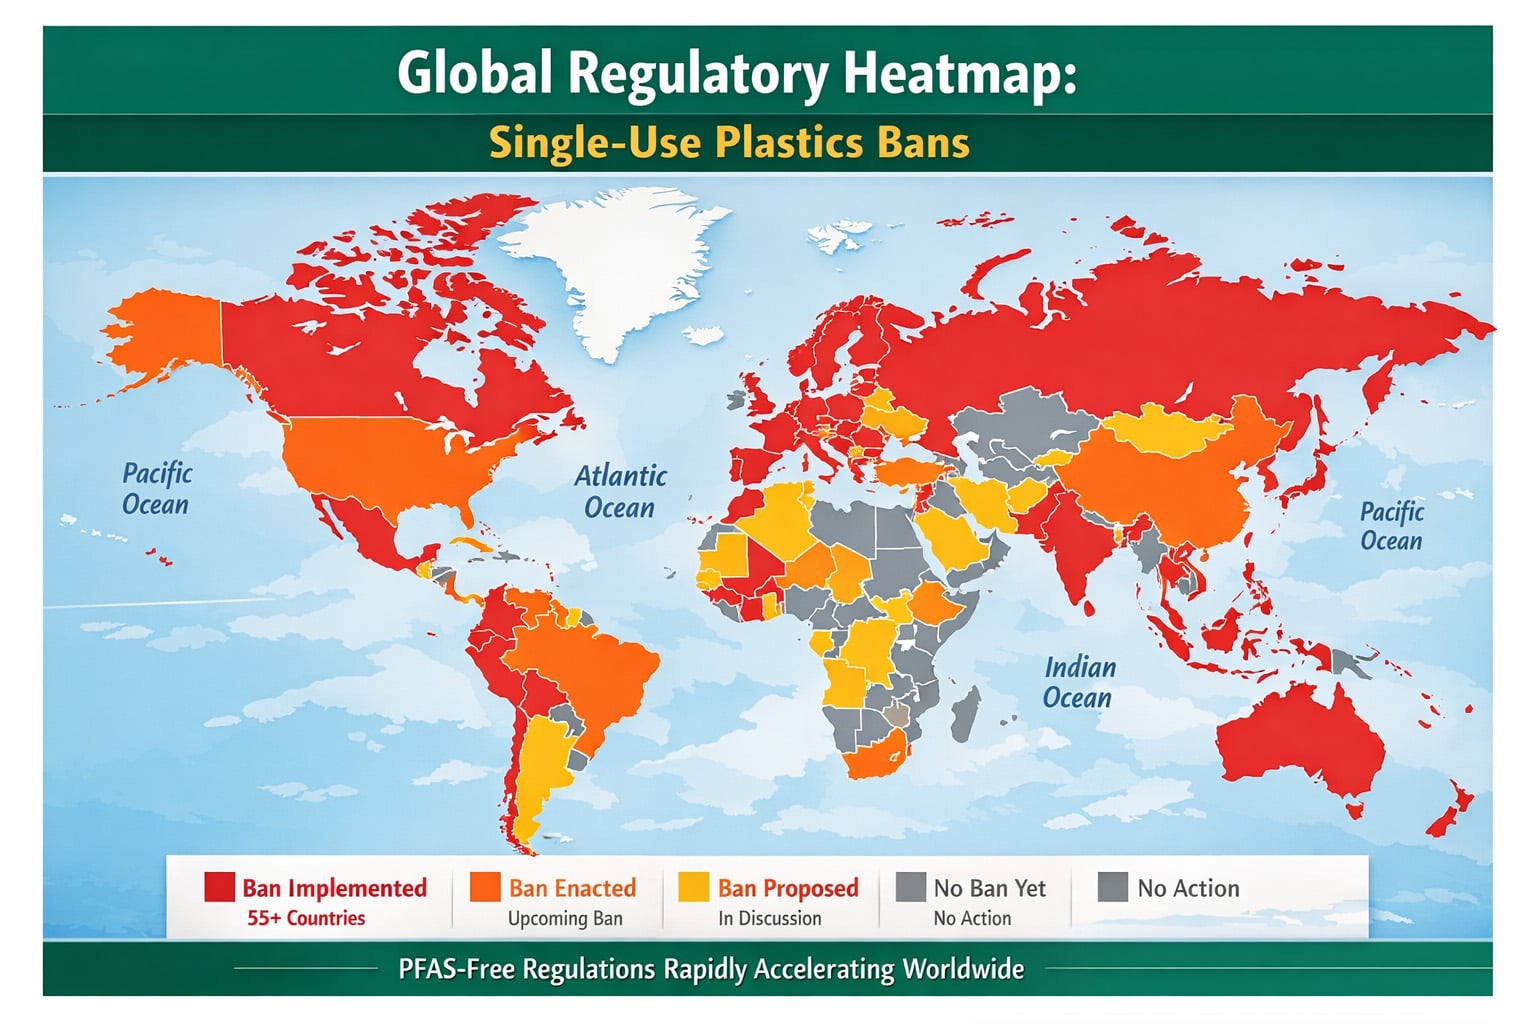
En 2026, L'emballage sans PFAS n'est plus un avantage de marque réservé aux acheteurs soucieux de durabilité. C'est devenu une exigence de base en matière d'approvisionnement dans un nombre croissant de marchés de la restauration et du contact alimentaire. Pour les équipes d'approvisionnement qui achètent des produits en fibres moulées tels que les barquettes en bagasse, assiettes, bols, plateaux et contenants alimentaires, la vraie question n'est plus de savoir si la chimie fluorée doit être éliminée. Le véritable défi d'approvisionnement est de savoir quelle voie de résistance à la graisse sans fluor peut encore offrir des performances reproductibles, une efficacité de production stable et une conformité défendable à l'échelle commerciale.
La vaisselle en bagasse se trouve désormais à l'intersection de trois exigences exigeantes : la sécurité du contact alimentaire, la résistance à la graisse et à l'humidité, et les attentes en matière de matériaux circulaires. Les acheteurs ne comparent plus une option “verts” à une option conventionnelle. Ils comparent différentes voies techniques sans PFAS entre elles, chacune avec ses propres compromis en matière de tolérance à la chaleur, de résistance à la graisse, de complexité de traitement, de repulpabilité et de charge de preuve. En pratique, cela signifie que le choix du matériau seul ne suffit plus. La décision d'approvisionnement doit désormais inclure la logique de conception de la barrière, la capacité d'exécution de l'usine, la méthode de test et la traçabilité des documents.
L'urgence est particulièrement évidente dans les chaînes d'approvisionnement tournées vers l'exportation. Dans l'Union européenne, le nouveau règlement sur les emballages et les déchets d'emballages introduit des limites de concentration explicites pour les PFAS dans les emballages en contact avec les aliments, applicables à partir du 12 août 2026. En Amérique du Nord, les acheteurs sont confrontés à une combinaison de restrictions PFAS au niveau des États, d'exigences de dépistage du fluor basées sur la certification et d'actions FDA qui ont déjà retiré plusieurs notifications de contact alimentaire liées aux PFAS de leur efficacité. Par conséquent, les allégations sans PFAS ne peuvent plus reposer sur des déclarations vagues ou un langage marketing. Elles doivent être étayées par une logique de test, une documentation spécifique au produit et des décisions d'approvisionnement qui restent crédibles lors d'un examen réglementaire.
Pour les emballages de restauration en fibres moulées, c'est pourquoi le choix de la technologie importe désormais plus que le langage des allégations. Un échantillon sans PFAS à faible coût qui fonctionne pour un test à température ambiante de courte durée peut échouer sous l'effet de l'huile chaude, de temps de maintien longs ou d'une utilisation à emporter riche en matières grasses. Un traitement de surface à haute barrière peut bien fonctionner lors d'essais isolés, mais devenir commercialement faible une fois que le traitement secondaire, la perte de débit et la pression de repulpabilité sont pris en compte. Le problème d'approvisionnement en 2026 n'est donc pas simplement “sans PFAS ou non.”. Il s'agit de savoir comment choisir la bonne voie sans PFAS pour l'application alimentaire réelle, la température de fonctionnement, le marché de conformité et la réalité de la production.
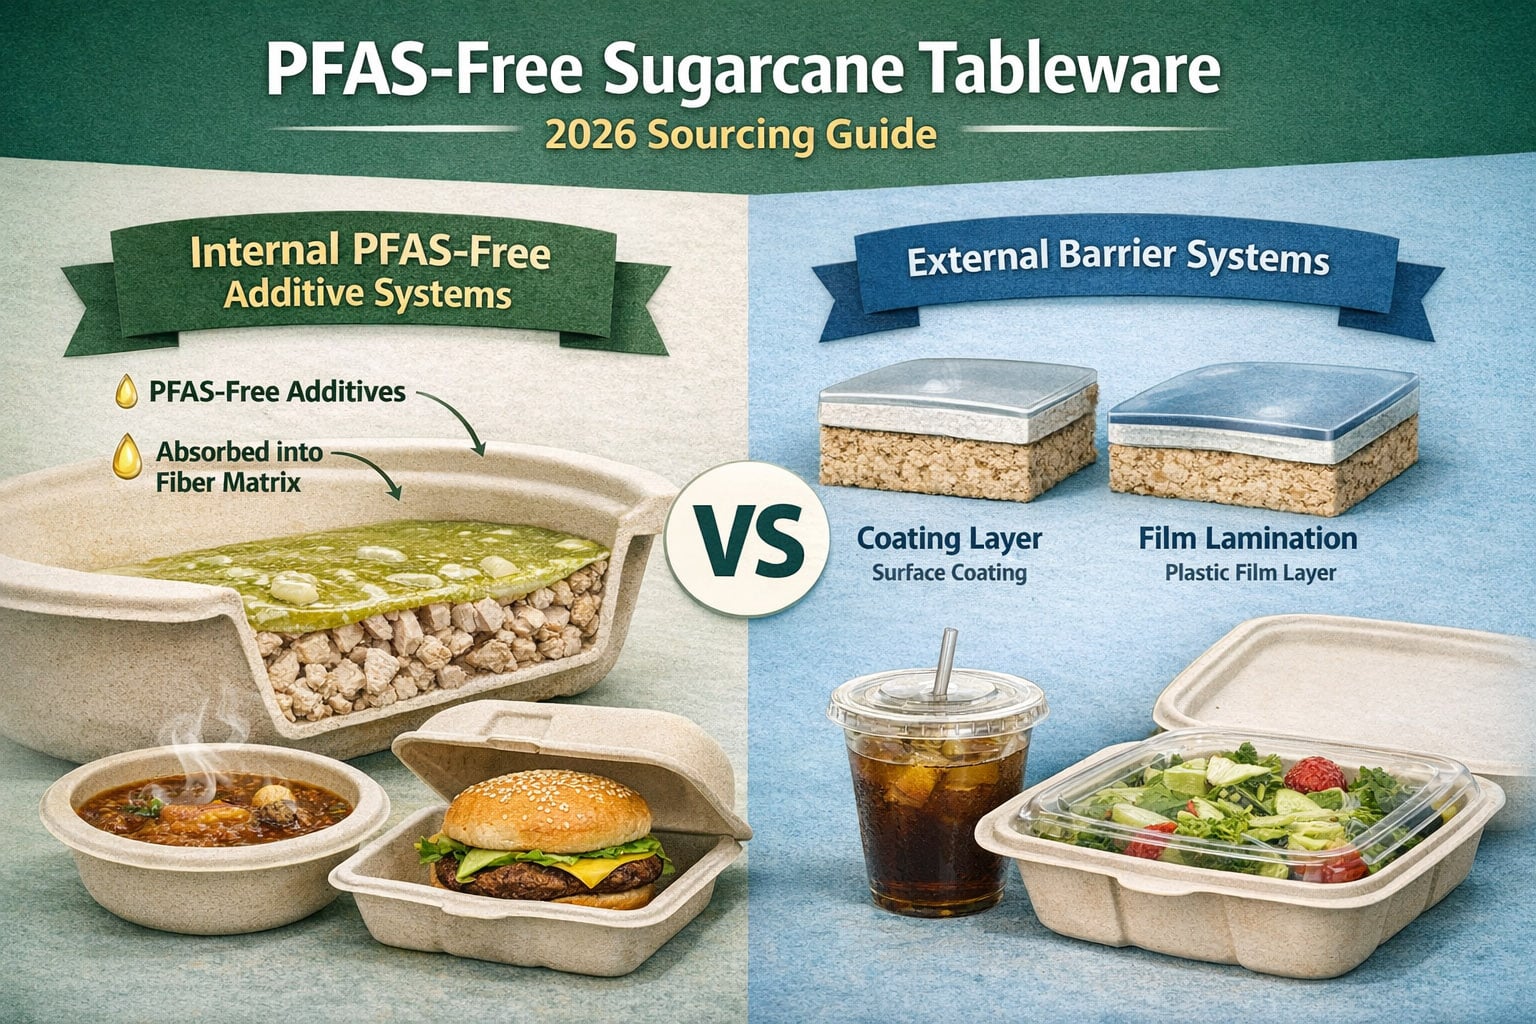
Ce guide est construit autour de cette question. Il se concentre sur les deux principales voies techniques qui façonnent désormais l'approvisionnement en vaisselle en bagasse sans PFAS: les systèmes d'additifs internes sans PFAS et les systèmes barrières externes. Il explique également pourquoi les acheteurs doivent distinguer les technologies d'additifs internes basse température et haute performance, pourquoi la lamination et le revêtement ne peuvent pas être considérés comme des concepts interchangeables, et pourquoi la reproductibilité à l'échelle de l'usine importe plus que le succès d'un échantillon ponctuel. En bref, il ne s'agit pas d'un aperçu environnemental. C'est un cadre d'approvisionnement pour prendre des décisions d'emballage techniquement et commercialement défendables en 2026.
3. Encadré de définition : termes, limites et ce que “ sans PFAS ” signifie vraiment
Avant de comparer les voies techniques, les acheteurs doivent clarifier le langage utilisé dans les allégations des fournisseurs, les rapports de test et les spécifications produit. Dans l'approvisionnement en fibres moulées sans PFAS, la confusion commence souvent par la terminologie. Des mots tels que “Sans PFAS," "sans fluor," "résistantes à la graisse," "revêtu,” et “laminé” sont fréquemment utilisés comme s'ils signifiaient la même chose. Ce n'est pas le cas. Pour les équipes d'approvisionnement, de conformité et de développement de produits, ces distinctions ne sont pas des détails sémantiques. Elles affectent directement la façon dont un produit est testé, dont la performance est interprétée et dont une décision d'approvisionnement est défendue.
| Terme | Signification opérationnelle dans cet article |
|---|---|
| Sans PFAS | Une affirmation qui doit être étayée par une logique de test, une documentation et un examen de conformité spécifique au marché. |
| Sans fluor | Une expression commerciale courante qui est liée à, mais pas identique à, une conclusion complète de conformité PFAS. |
| Systèmes d'additifs internes sans PFAS | Chimie de résistance à la graisse et à l'eau sans fluor introduite dans le processus de fibre moulée depuis l'intérieur du système de pâte. |
| Systèmes de barrière externes | Structures barrières ajoutées à l'article en fibre moulée après ou au niveau de la surface du substrat principal. |
| Stratification de film | Une couche de film barrière distincte collée ou stratifiée sur le substrat en fibre. |
| Systèmes de revêtement de surface | Une couche barrière appliquée en surface, formée à partir de matériaux de revêtement liquides, aqueux, biosourcés ou similaires. |
| Résistance à la graisse | Un résultat de performance spécifique à l'application, influencé par le type d'aliment, la température, le temps de maintien, la structure et la cohérence du processus. |
Tableau 1. Termes clés utilisés dans ce guide
3.1. Sans PFAS est une affirmation axée sur la conformité, pas une phrase marketing décontractée
Dans les contextes d'approvisionnement professionnels, “ sans PFAS ” doit être compris comme une affirmation qui doit être étayée par une chaîne de preuves définie. Selon le marché et le cadre de certification, ces preuves peuvent inclure un dépistage du fluor, des tests ciblés de substances, des déclarations signées, une documentation sur les ingrédients et un examen de conformité spécifique au produit. Cela ne doit jamais être traité comme une phrase publicitaire autonome sans portée de méthode, traçabilité documentaire et identité d'échantillon.
3.2. Sans fluor et sans PFAS sont liés, mais ce ne sont pas des concepts identiques
“ Sans fluor ” est souvent utilisé dans la communication commerciale comme raccourci pour l'absence de chimie fluorée intentionnellement ajoutée. Cependant, le dépistage à base de fluor et la détermination du PFAS ne sont pas la même question analytique. Un résultat de fluor peut être utilisé comme indicateur ou outil de dépistage, tandis que la conformité PFAS peut nécessiter une interprétation plus large impliquant une analyse ciblée, le contexte du fluor total, des déclarations et une documentation technique. En d'autres termes, une simple déclaration “ non détecté ” ne signifie pas automatiquement que le produit a été entièrement caractérisé dans le cadre de chaque référentiel PFAS pertinent.
3.3. Les systèmes d'additifs internes ne sont pas les mêmes que les systèmes de barrière externes
Dans cet article, Systèmes d'additifs internes sans PFAS fait référence à la chimie de résistance à la graisse et à l'eau sans fluor introduite dans le processus de fibre moulée depuis l'intérieur du système de pâte. Ces additifs sont intégrés au processus de production avant le formage final et le pressage à chaud. Leur valeur commerciale réside dans l'intégration du processus, la production à grande échelle et la réduction de la dépendance aux traitements de surface secondaires.
En revanche, Systèmes de barrière externes fait référence aux structures barrières ajoutées à l'article en fibre moulée après ou au niveau de la surface du substrat principal. Dans ce guide, les systèmes de barrière externes comprennent deux sous-catégories distinctes : Stratification de film et Systèmes de revêtement de surface. Ces voies peuvent améliorer les performances de barrière dans certaines applications, mais elles ne doivent pas être confondues avec la technologie d'additifs internes.
3.4. La stratification et le revêtement ne sont pas des termes interchangeables
Stratification fait référence à une couche de film barrière distincte qui est collée ou stratifiée sur le substrat en fibre. La logique technique repose sur une couche de matériau séparée créant une barrière physique. Temps SO (min), en revanche, fait référence à une couche barrière appliquée en surface, formée à partir de matériaux de revêtement liquides, aqueux, biosourcés ou similaires qui sont appliqués, séchés et fixés sur la surface du substrat. Les deux appartiennent aux systèmes de barrière externes, mais ils diffèrent par la structure, le flux de processus, le profil de défauts et l'interprétation réglementaire. Pour la rédaction technique et l'examen de l'approvisionnement, ils ne doivent jamais être traités comme un langage interchangeable.
3.5. La résistance à la graisse est un résultat de performance spécifique à l'application
"Résistance à la graisse” » ne doit pas être lu comme une propriété universelle de type oui ou non. Dans les emballages en fibre moulée, la résistance à la graisse dépend du système alimentaire réel, de la température de contact, du temps de maintien, de l'état de remplissage, de la conception de la structure, de l'épaisseur des parois et de la cohérence de la production. Un produit qui fonctionne bien pour les aliments froids ou à température ambiante peut échouer avec de l'huile chaude, des sauces chaudes ou de longs cycles de livraison. C'est pourquoi l'article distingue plus loin entre systèmes d'additifs internes basse température et systèmes d'additifs internes haute performance au lieu de traiter tous les additifs sans PFAS comme une seule catégorie.
3.6. Cet article ne suppose pas qu'une voie est toujours la bonne
Ce guide ne suppose pas que chaque solution de barrière externe est automatiquement inférieure, ni que chaque système d'additifs internes est automatiquement conforme ou haute performance. Le but de ce livre blanc est plus étroit et plus pratique : définir correctement les voies techniques, les comparer dans des conditions d'approvisionnement et aider les acheteurs à décider quelle voie est commercialement, opérationnellement et réglementairement défendable pour une application donnée.
4. Base réglementaire 2026 — Ce que les acheteurs doivent réellement respecter
Pour les acheteurs de
vaisselle en canne à sucre sans PFAS
l'examen réglementaire en 2026 ne peut pas être réduit à un seul certificat ou à une déclaration générale du fournisseur. La base de conformité est désormais façonnée par une combinaison de seuils de PFAS spécifiques au marché, exigences de documentation sur le contact alimentaire, et d'un contrôle accru des structures barrières utilisées dans les emballages alimentaires à base de fibres.
En termes pratiques d'approvisionnement, les acheteurs doivent évaluer non seulement si un produit est présenté comme sans PFAS, mais aussi ce qui a été testé, quelle méthode analytique a été utilisée, quel produit ou SKU les preuves couvrent, et si la structure barrière crée des considérations supplémentaires de conformité ou de circularité. Pour les emballages de restauration en fibres moulées, la conformité réglementaire et la technologie de résistance à la graisse ne peuvent plus être évaluées comme des sujets complètement séparés.
Cela est particulièrement pertinent pour la vaisselle en bagasse, car les acheteurs attendent souvent que le même emballage offre plusieurs résultats à la fois : résistance à la graisse, résistance à l'humidité, performance thermique, aptitude au contact alimentaire, compostabilité le cas échéant, et une chaîne de preuves défendable pour PFAS. La décision d'approvisionnement la plus solide n'est donc pas simplement le produit avec la revendication de barrière la plus forte, mais la structure dont la performance, la conception des matériaux, les preuves de test et la documentation pour le marché de destination peuvent être examinées ensemble.
4.1 Union européenne : PPWR est désormais le principal point de référence pour 2026

Pour les emballages en contact avec les aliments mis sur le marché de l'UE, le
réglementation européenne sur les emballages et les déchets d'emballages (PPWR)
fournit désormais le point d'ancrage réglementaire le plus important pour l'examen PFAS. Depuis 12 août 2026, les emballages de contact alimentaire ne doivent pas être mis sur le marché de l'UE lorsque les concentrations de PFAS sont égales ou supérieures aux limites établies à l'article 5, paragraphe 5.
| Exigence PPWR PFAS de l'UE | Limite | Contexte analytique |
|---|---|---|
| Tout PFAS individuel | 25 ppb | Mesuré par analyse ciblée de PFAS. Les PFAS polymériques sont exclus de la quantification pour cette limite. |
| Somme des PFAS ciblés | 250 ppb | Mesurée comme la somme des PFAS ciblés, le cas échéant avec dégradation préalable des précurseurs. Les PFAS polymériques sont exclus de la quantification pour cette limite. |
| PFAS y compris les PFAS polymériques | 50 ppm | Inclut les PFAS polymériques. Lorsque le fluor total dépasse 50 mg/kg, des preuves supplémentaires peuvent être nécessaires pour distinguer le fluor associé aux PFAS du fluor non-PFAS pour la documentation technique. |
Ces trois limites ne doivent pas être traitées comme des nombres interchangeables. Les 25 ppb et 250 ppb seuils concernent l'analyse ciblée de PFAS, tandis que l'exigence 50 ppm concerne les PFAS y compris les PFAS polymériques. Le dépistage du fluor total fournit une autre couche analytique et ne doit pas être directement comparé aux limites de PFAS ciblés comme si le même paramètre était mesuré.
Pour les acheteurs, la conséquence pratique est qu'une déclaration générale “ sans PFAS ” ne suffit plus pour un projet européen sensible à la conformité. Le fournisseur doit être en mesure d'identifier le produit examiné, d'expliquer la méthode analytique et la limite de détection, et de relier les preuves disponibles au système de matériaux réel et à la documentation technique.
PPWR est un règlement de l'UE émis par les institutions européennes. Bioleader® ne définit pas les exigences réglementaires. Pour les projets d'approvisionnement dans l'UE, Bioleader® peut aider les acheteurs en organisant les spécifications produit disponibles, les déclarations, les rapports de test et la documentation de support pour le SKU et la spécification sélectionnés.
4.2 Mise à jour 2026 sur PPWR : comment la Commission européenne recommande le dépistage de PFAS
Un développement important de 2026 est l'orientation supplémentaire de la Commission européenne sur la mise en œuvre des exigences PFAS de l'article 5, paragraphe 5. Pour les équipes d'approvisionnement, cette orientation est utile car elle explique comment les limites PFAS statutaires peuvent être abordées par un processus analytique par étapes plutôt que de traiter chaque mesure de fluor ou de PFAS comme le même test.
L'approche d'application actuellement recommandée par la Commission commence par le dépistage du fluor total (TF). Si le résultat du fluor total est inférieur à 50 mg/kg, l'échantillon pourrait être considéré comme conforme à la première étape de dépistage. Lorsque le résultat du fluor total dépasse ce niveau, une enquête supplémentaire peut être utilisée pour déterminer si le fluor provient de sources organiques ou inorganiques et si une analyse spécifique supplémentaire de PFAS est nécessaire.
Le fluor total inférieur à 50 mg/kg peut servir de résultat de dépistage de première étape dans le cadre de l’approche d’application actuellement recommandée par la Commission européenne. Ce niveau de dépistage ne correspond pas à la même mesure analytique que celle du PPWR 25 ppb et 250 ppb limites de PFAS ciblés.
Lorsqu'une enquête supplémentaire est nécessaire, le travail analytique peut distinguer le fluor organique du fluor inorganique et peut procéder à une analyse ciblée de PFAS ou à une analyse axée sur les précurseurs selon les circonstances. La Commission note également que, sur la base des preuves actuellement disponibles, les échantillons conformes à la première étape de dépistage du fluor total étaient également conformes aux étapes de test suivantes.
| Étape de vérification | Ce qu'elle examine | Interprétation de l'acheteur |
|---|---|---|
| Étape 1 — Fluor total | Fluor total dans l'échantillon testé | Un résultat TF inférieur à 50 mg/kg pourrait être considéré comme conforme selon l'approche de dépistage de première étape actuellement recommandée par la Commission. |
| Caractérisation supplémentaire du fluor | Aide à distinguer les sources de fluor organiques et inorganiques lorsqu'une enquête supplémentaire est nécessaire | Utile lorsque le fluor total dépasse le niveau de dépistage de première étape ou que la source de fluor nécessite une clarification. |
| Analyse ciblée / des précurseurs | PFAS spécifiés et, le cas échéant, PFAS liés aux précurseurs | Utilisée lorsqu'une vérification plus détaillée est nécessaire par rapport aux exigences de 25 ppb et 250 ppb pour les PFAS ciblés. |
Cette mise à jour est particulièrement importante pour les acheteurs qui comparent les technologies de résistance à la graisse. Un additif interne plus performant, un revêtement ou un système de barrière laminée ne doit pas être choisi uniquement parce qu'il offre de meilleures performances contre l'huile. La technologie sélectionnée doit également soutenir une historique de formulation clair, des preuves PFAS appropriées, un contrôle de production stable et une documentation adaptée au marché de destination.
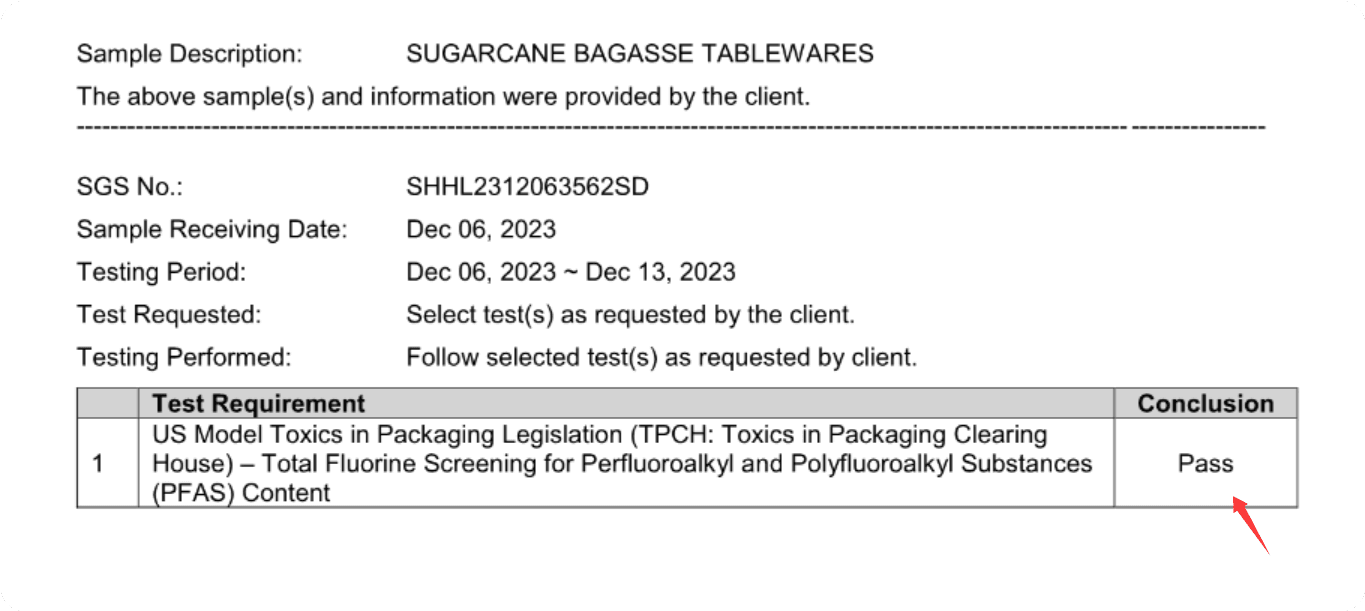
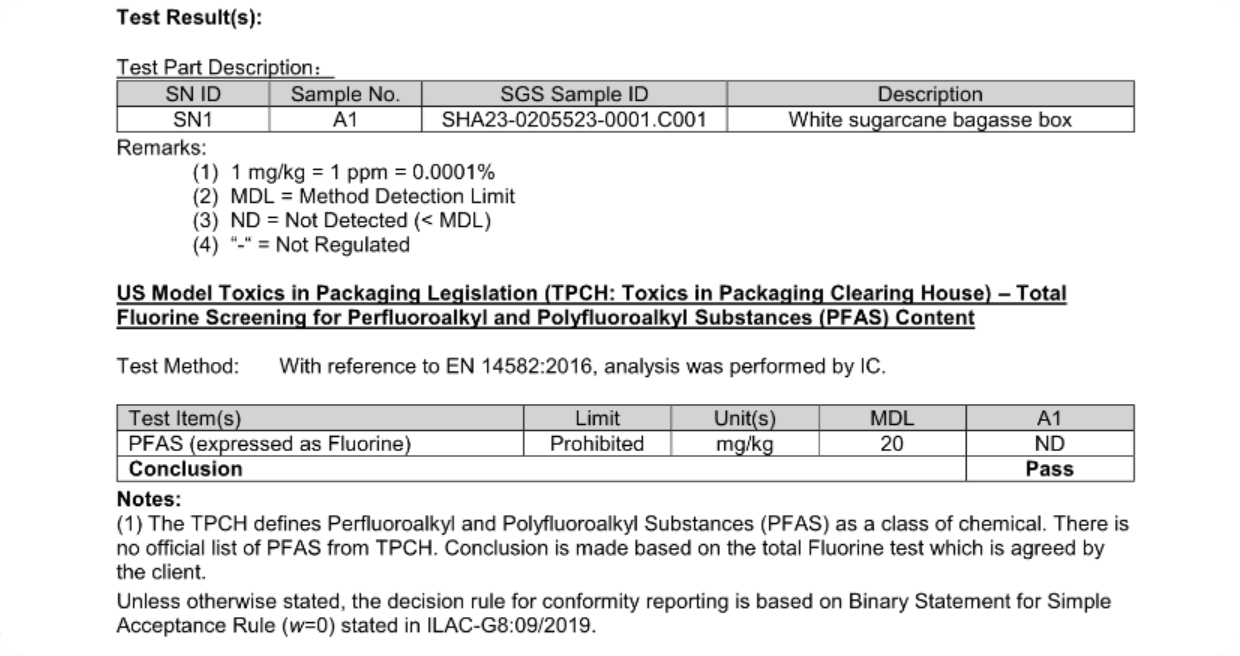
Un rapport SGS publié pour un boîte blanche en bagasse de canne à sucre enregistré Fluor total ND (<20 mg/kg) utilisant une méthode avec référence à la norme EN 14582:2016 et analyse par IC. Ce résultat est inférieur à la valeur actuelle de la Commission européenne 50 mg/kg Step-1. Ce résultat fournit une preuve à l'appui pour l'échantillon testé et ne doit pas être interprété comme couvrant automatiquement chaque SKU Bioleader®, formulation, système de barrière ou lot de production.
Pour une vérification pratique des approvisionnements dans l'UE, les acheteurs peuvent utiliser le
PPWR 2026 Foodservice Packaging Checklist
de Bioleader® pour examiner les exigences relatives aux produits, aux tests et à la documentation avant l'approbation commerciale.
Pour une explication plus détaillée de l'approche de mise en œuvre de la Commission, voir le
Guide 2026 de l'UE PPWR pour les emballages de restauration
qui couvre les exigences PFAS, la documentation technique, les responsabilités du fabricant et l'examen par l'importateur.
Les acheteurs qui évaluent des produits réels en fibres moulées peuvent également consulter la
page de conformité et de produit de la vaisselle compostable sans PFAS
pour les catégories de produits, les preuves à l'appui SGS, la documentation sur la compostabilité et les conseils d'approvisionnement.
Les acheteurs ne doivent pas choisir un additif interne, un revêtement ou un système de barrière laminée uniquement parce qu'il offre une meilleure résistance à la graisse. La voie préférée doit également soutenir une chaîne de preuves PFAS claire, une vérification spécifique au produit, une formulation contrôlée, une production reproductible et une documentation adaptée au marché de destination. Une barrière techniquement plus performante n'est pas automatiquement la voie d'approvisionnement à moindre risque si elle crée une conformité ou une structure matérielle plus complexe.
4.3 Pourquoi les structures en fibres laminées ou enduites nécessitent un examen plus approfondi en Europe
Dans le contexte réglementaire européen, les acheteurs doivent distinguer soigneusement les articles en fibres moulées qui restent principalement à base de fibres et ceux qui reposent sur des couches barrières supplémentaires contenant du plastique ou à base de polymères. L'apparence du papier ou des fibres ne détermine pas à elle seule la manière dont la structure complète de l'emballage sera traitée en vertu des règles pertinentes en matière d'emballage, de plastiques à usage unique, de recyclage ou de fin de vie.
Cela ne signifie pas que chaque structure laminée ou enduite est automatiquement non conforme. Cela signifie que les systèmes de barrière externes peuvent créer des questions supplémentaires d'interprétation et de documentation, en particulier lorsqu'un acheteur souhaite également faire des déclarations concernant la réduction des plastiques, la recyclabilité, la repulpabilité, la compostabilité ou un emballage simplifié à base de fibres.
La distinction entre les différents systèmes externes est également importante. Une structure laminée par film introduit une couche de matériau distincte, tandis qu'un revêtement de surface peut utiliser une formulation aqueuse, polymère, biosourcée ou autre. Ni l'un ni l'autre ne doit être décrit comme automatiquement recyclable, compostable, sans plastique ou sans PFAS sans examiner la formulation réelle et les preuves à l'appui.
Pour cette raison, les produits en fibres moulées laminés et enduits ne doivent pas être évalués uniquement sur la base de leurs performances immédiates de barrière à la graisse. Les acheteurs doivent également considérer si la structure crée des exigences supplémentaires en matière de recyclage, de compostabilité, de documentation technique ou de positionnement sur le marché dans la destination prévue.
Les limites PPWR PFAS s'appliquent aux emballages en contact avec les aliments, que la résistance à la graisse soit obtenue par un additif interne, un revêtement de surface ou une barrière laminée. La voie technologique ne remplace pas la vérification PFAS spécifique au produit.
4.4 Amérique du Nord : logique de certification, restrictions des États et actions FDA
En Amérique du Nord, le paysage de la conformité PFAS diffère de l'UE car il n'existe pas de réglementation unique sur les emballages alimentaires équivalente à l'article 5, paragraphe 5, du PPWR. Au lieu de cela, les acheteurs peuvent devoir prendre en compte une combinaison de restrictions au niveau des États, exigences de certification, spécifications des clients et actions fédérales en matière de contact alimentaire.
Pour les produits de restauration compostables, BPI fournit un cadre de certification important. Sa politique sur les produits chimiques fluorés exige un examen de la formulation pertinente, une documentation à l'appui, des tests par un laboratoire approuvé BPI dans le cadre de l'exigence applicable en matière de fluor organique total, et une déclaration du fabricant confirmant qu'aucun produit chimique fluoré intentionnellement ajouté n'est présent.
Ce cadre de certification ne doit pas être confondu avec les limites PPWR de l'UE. La certification BPI et la conformité PPWR de l'UE utilisent des cadres de certification et réglementaires différents et doivent être évaluées indépendamment. Un produit portant une certification ne doit pas être automatiquement décrit comme satisfaisant à toutes les exigences PFAS sur chaque marché de destination.
La réglementation au niveau des États ajoute une autre couche de responsabilité. L'État de Washington, par exemple, exige des certificats de conformité pour les catégories d'emballages alimentaires concernées. Cela fait passer la conformité PFAS au-delà de la terminologie marketing et dans une documentation de chaîne d'approvisionnement vérifiable. Les acheteurs travaillant avec
emballages en fibres moulées
doivent donc s'attendre à des enregistrements traçables qui correspondent au type de produit réel.
Au niveau fédéral, l'action FDA a encore renforcé la transition américaine loin de la chimie d'imperméabilisation à la graisse à base de PFAS dans les emballages alimentaires en papier et en carton. Les notifications de contact alimentaire restantes pour l'imperméabilisation à la graisse PFAS ont cessé d'être effectives en 2025, renforçant le changement de marché plus large loin des PFAS intentionnellement ajoutés dans cette application.
Pour les professionnels des achats, le message plus large est que la conversion sans PFAS est déjà intégrée dans la direction du marché nord-américain des emballages alimentaires. Les acheteurs doivent néanmoins identifier l'État exact, l'exigence de certification, la catégorie de produit et la spécification du client avant d'appliquer une conclusion de conformité à plusieurs juridictions.
4.5 Ce que cela signifie pour les acheteurs de vaisselle en canne à sucre sans PFAS
 |  |
La conséquence pour les achats est simple. Les acheteurs ne doivent pas approuver la vaisselle en bagasse sans PFAS uniquement sur la base d'un logo, d'une déclaration générique du fournisseur ou d'un test d'échantillon unique. La base de référence d'approvisionnement 2026 exige un examen plus structuré reliant exigence du marché, preuve analytique, identité du SKU, technologie de barrière et exécution en usine.
- Identifier le marché de destination et l'exigence PFAS applicable.
- Confirmer le SKU exact, le matériau, la couleur et la structure de barrière achetés.
- Déterminer si les preuves disponibles sont le fluor total, le fluor organique total, l'analyse ciblée PFAS, la documentation de certification ou une autre forme de preuve.
- Examiner la méthode analytique, la limite de détection, la date du test et la description de l'échantillon.
- Confirmer si le rapport couvre réellement le produit cité ou la formulation pertinente.
- Distinguer la conformité PFAS des tests de performance de résistance à la graisse.
- Examiner si un revêtement externe ou une lamination crée des considérations supplémentaires en matière de recyclage, de compostabilité ou de structure matérielle.
- Confirmez comment les modifications de formulation et les lots de production répétés sont contrôlés.
Le point clé de ce guide d'approvisionnement est que la conformité réglementaire et la technologie de résistance à la graisse ne peuvent plus être examinées séparément. Un système d'additifs internes peut offrir une intégration de processus plus simple, mais il nécessite toujours des preuves PFAS appropriées et une validation d'application. Un revêtement externe ou une barrière laminée peut offrir des performances plus élevées dans une application difficile, mais peut également introduire des questions supplémentaires sur les matériaux, la circularité et la documentation.
Pour la vaisselle en bagasse sans PFAS, la décision d'approvisionnement la plus défendable est donc celle qui aligne le langage de la déclaration, la portée du test, la structure du produit, les performances réelles en restauration, et de la destination du marché dans une logique d'approbation unique. Cette base réglementaire fournit le fondement pour comparer les systèmes d'additifs internes sans PFAS et les technologies de barrière externes dans les sections suivantes.
5. Pourquoi la résistance à la graisse dans les fibres moulées est un problème de processus, pas un slogan
Dans les emballages alimentaires en fibres moulées, la résistance à la graisse est souvent discutée comme s'il s'agissait d'une simple caractéristique de produit. En réalité, c'est un résultat de performance contrôlé par le processus. Un bol en canne à sucre, plateau ou boîte à clapet ne devient pas commercialement fiable simplement parce qu'il est étiqueté sans PFAS, compostable ou moulé à partir de fibres végétales. Ce qui détermine la performance réelle, c'est si le système de production complet peut créer une structure de fibres qui reste stable lorsqu'elle est exposée à l'huile, à la chaleur, à l'humidité, à la pression et au temps.
Cette distinction est essentielle pour les acheteurs car les fibres moulées ne se dégradent pas de la même manière que les emballages en plastique ou en film. Dans la vaisselle en canne à sucre, la migration de la graisse est généralement liée à la porosité des fibres, les points faibles locaux, la densité structurelle et la cohérence du traitement. Un produit peut sembler visuellement acceptable au premier remplissage, mais développer encore des ombres d'huile sur le dos, des suintements sur les bords, un ramollissement local ou une pénétration du panneau inférieur après plusieurs minutes de contact avec des aliments chauds. Pour cette raison, la résistance à la graisse ne doit jamais être évaluée uniquement par l'apparence au moment de l'utilisation. Elle doit être évaluée dans des conditions d'application définies.
5.1 La structure des fibres est le point de départ, pas la réponse finale

La bagasse de canne à sucre est un substrat de fibres moulées solide et commercialement attrayant, mais ce n'est pas naturellement un matériau à haute barrière. Comme les autres structures en fibres végétales, elle contient un réseau de pores, d'intersections de fibres et de régions de densité variable créés lors du formage, de l'égouttage et du pressage à chaud. Ces caractéristiques structurelles sont exactement ce qui rend le produit léger, compostable et manufacturable à grande échelle. Ce sont aussi la raison pour laquelle une pénétration incontrôlée d'huile et d'humidité peut se produire si la conception de la barrière est faible ou si les conditions de production sont instables.
C'est pourquoi un article en fibres moulées sans PFAS ne doit jamais être jugé uniquement sur l'identité du matériau. “ Bagasse ” n'est pas une garantie de performance en soi. Deux produits fabriqués à partir de la même fibre de base peuvent se comporter très différemment selon le système d'additifs, la conception du moule, l'épaisseur de la paroi, les conditions de pressage, l'efficacité de l'égouttage et la cohérence après formage. Dans l'approvisionnement commercial, la véritable question technique n'est pas de savoir si le substrat est durable. C'est de savoir si la structure finie est conçue et produite pour survivre à la charge de contact alimentaire prévue.
5.2 La défaillance de la graisse est généralement un événement structurel avant de devenir une plainte visible
De nombreux acheteurs n'évaluent la résistance à la graisse qu'après l'apparition d'un problème de fuite visible. C'est trop tard. En pratique, la défaillance des fibres moulées commence souvent comme une faiblesse structurelle bien avant de devenir une plainte évidente du client. L'huile peut se déplacer à travers les régions de densité inférieure, les transitions de bord, la géométrie des coins, les bords de scellage ou les zones de contrainte créées lors de l'empilage et du transport. Au moment où le produit montre une coloration claire ou une fuite, le système de barrière sous-jacent a souvent été sous-performant depuis un certain temps.
C'est aussi pourquoi la performance du panneau central seul ne suffit pas. Le fond d'un bol peut sembler stable dans un test de banc statique, tandis que la zone du bord, la transition de la paroi latérale ou le bord du compartiment devient le véritable point de défaillance lors d'une utilisation réelle à emporter. Les acheteurs doivent donc traiter la résistance à la graisse comme un problème de performance de structure complète, pas comme une revendication de laboratoire sur surface plane.
5.3 La chaleur, la charge d'huile et le temps de maintien sont des variables différentes et ne doivent pas être mélangées
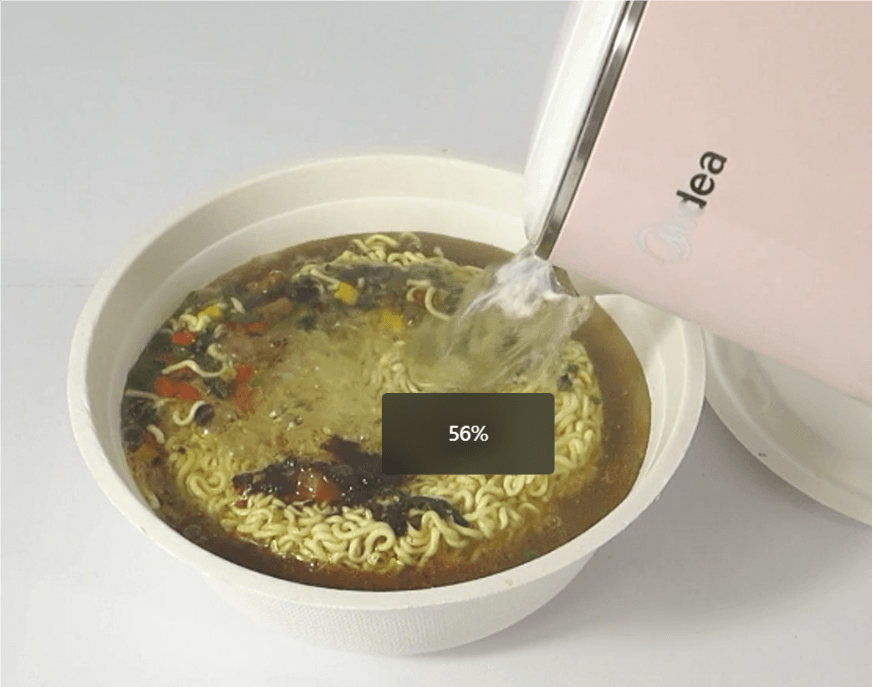 | 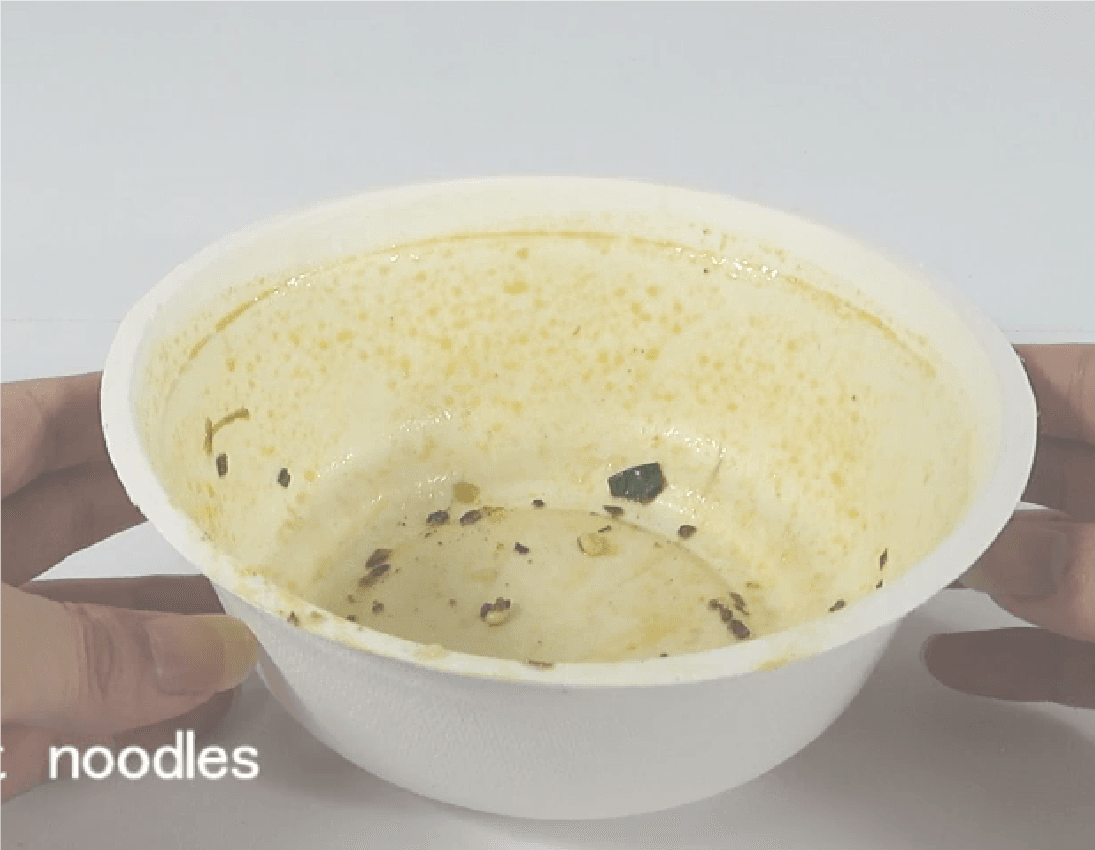 |
L'une des erreurs d'approvisionnement les plus courantes est de décrire une application alimentaire trop largement. “Aliments chauds” n'est pas une méthode de test. Un emballage en fibres moulées rempli de riz chaud se comporte très différemment de celui qui contient du poulet frit, du curry, des nouilles grasses ou une soupe avec une couche de surface riche en matières grasses. La température compte, mais la température seule n'explique pas la performance. La charge d'huile, la durée de contact et la géométrie du produit sont tout aussi importantes.
C'est pourquoi un produit sans PFAS qui fonctionne bien pour un contact court avec des aliments chauds peut encore échouer lors de cycles de livraison plus longs, une concentration de graisse plus élevée ou une rétention de chaleur répétée. C'est aussi pourquoi les systèmes d'additifs internes à basse température et les systèmes d'additifs internes à haute performance ne doivent pas être regroupés comme s'ils servaient la même gamme d'applications. La différence entre eux n'est pas seulement un niveau marketing. C'est une différence dans les conditions d'utilisation prévues et la capacité du processus.
| Variable | Pourquoi c'est important | Erreur typique de l'acheteur |
|---|---|---|
| Température des aliments | Une température plus élevée peut accélérer le ramollissement des fibres, la migration de l'humidité et le stress de la barrière. | Traiter tous les “ aliments chauds ” comme une seule condition. |
| Charge d'huile | Les aliments riches en graisse créent un défi de pénétration différent de celui des aliments secs ou faibles en gras. | En supposant que le riz chaud et les nouilles grasses nécessitent le même niveau de barrière. |
| Temps de maintien | Une durée de contact plus longue augmente le risque de taches au dos, de suintement et d'affaiblissement structurel. | Approuver un échantillon sur la base d'un test de contact de courte durée uniquement. |
| Géométrie du produit | Les coins, les rebords, les transitions de paroi latérale et les bords des compartiments sont souvent les premiers points de défaillance. | Évaluer uniquement le panneau central ou la zone du fond plat. |
| Épaisseur de paroi | Les zones à paroi mince sont plus sensibles aux variations de porosité et à la percée de graisse. | Réduire le poids sans revalider les performances de barrière. |
| Cohérence du processus | Une résistance stable à la graisse dépend de conditions reproductibles de formage, d'égouttage et de pressage à chaud. | Juger les performances à partir d'un seul lot d'échantillons uniquement. |
Tableau 2. Variables clés affectant la résistance à la graisse dans les emballages en fibre moulée
5.4 Condensation, humidité et graisse ne sont pas le même mode de défaillance
Une autre source courante de confusion est la mauvaise interprétation des effets liés à l'humidité. Dans les emballages en fibre moulée, la condensation et la pénétration de graisse ne sont pas des événements identiques. Un produit rempli à chaud peut générer une humidité visible ou une humidité de surface due à la migration de vapeur et à la différence de température, en particulier lors d'une utilisation à emporter avec couvercle. Cela ne signifie pas automatiquement que le système de résistance à la graisse a échoué. La question la plus importante est de savoir s'il y a une véritable percée d'huile, un ramollissement des fibres, un affaiblissement structurel ou des taches persistantes au dos liées à la migration des graisses.
Pour une évaluation sérieuse du produit, les acheteurs doivent séparer au moins trois conditions : exposition à l'humidité chaude, exposition à l'huile chaude, et de stress combiné chaleur-graisse-temps de maintien. Un fournisseur qui ne peut pas distinguer ces conditions dans les tests ou les recommandations de produits est peu susceptible de fournir des conseils fiables sans PFAS pour une utilisation réelle en restauration.
5.5 La résistance à la graisse en 2026 est une question de discipline d'usine
D'ici 2026, le marché ne demande plus seulement si un produit en fibre moulée sans PFAS peut réussir un test d'échantillon isolé. La question la plus importante est de savoir si les mêmes performances peuvent être maintenues dans la production commerciale, sur plusieurs références et lors de lots d'exportation répétés. C'est pourquoi la résistance à la graisse doit être traitée comme une question de discipline de fabrication. La chimie des additifs compte, mais aussi la préparation de la pâte, le contrôle du dosage, la stabilité du formage, la température du moule, le temps de maintien, la variation de l'épaisseur de paroi et la discipline du contrôle qualité.
Du point de vue de l'approvisionnement, c'est le point où de nombreux fournisseurs commencent à se différencier. Certains peuvent fabriquer un échantillon de laboratoire acceptable. Moins nombreux sont ceux qui peuvent maintenir des performances reproductibles lorsque la vitesse de production augmente, que la quantité de cartons augmente et que plusieurs formats de produits fonctionnent en parallèle. Pour les acheteurs, le risque d'achat réel est rarement le premier échantillon. C'est l'incohérence à l'échelle commerciale.
C'est également là que l'expérience de production de Bioleader devient pertinente. Dans l'approvisionnement en fibre moulée pour l'exportation, la résistance à la graisse n'est pas gérée comme une simple revendication de matériau. Elle est gérée comme un résultat combiné de la structure des fibres, du contrôle du processus, de la sélection des additifs et de l'adéquation de l'application. C'est pourquoi la section suivante se concentre d'abord sur les systèmes d'additifs internes sans PFAS, y compris la différence pratique entre les voies à basse température et à haute performance, avant de passer aux systèmes de barrière externes tels que la lamination et les revêtements de surface.
6. Voie A — Systèmes d'additifs internes sans PFAS
Parmi les voies technologiques sans PFAS disponibles pour les emballages alimentaires en fibre moulée, les systèmes d'additifs internes restent le point de départ le plus pertinent commercialement. Leur importance vient d'un fait pratique : ils sont conçus pour construire des performances de résistance à la graisse et à l'humidité dans le processus de fibre moulée lui-même, plutôt que de s'appuyer principalement sur une couche barrière séparée après formage. Pour les acheteurs, cela compte car les systèmes intégrés sont généralement plus faciles à mettre à l'échelle, plus faciles à contrôler en production et plus faciles à évaluer dans le cadre d'un processus d'usine complet plutôt que comme un traitement de surface isolé.
Dans l'approvisionnement commercial, les systèmes d'additifs internes sont souvent la voie qui équilibre le mieux performance, débit et coût pour les applications courantes de vaisselle en canne à sucre. Ils ne sont pas automatiquement l'option de barrière la plus solide dans tous les cas d'utilisation extrêmes, mais ils sont souvent la voie la plus pratique pour les emballages à emporter à grand volume où les acheteurs ont besoin d'une résistance reproductible à la graisse sans ajouter une complexité structurelle excessive. C'est aussi pourquoi les systèmes internes ne doivent pas être discutés comme une seule catégorie générique. Dans l'approvisionnement et la fabrication réels, il existe une différence majeure entre systèmes d'additifs internes basse température et systèmes d'additifs internes haute performance.
 |  |
6.1 Ce que signifient réellement les systèmes d'additifs internes
Dans cet article, les systèmes d'additifs internes sans PFAS font référence à une chimie de résistance à la graisse et à l'eau sans fluor introduite dans le processus de production de fibre moulée, généralement via le système de pâte avant le formage final et le pressage à chaud. La logique commerciale est simple : plutôt que de construire la barrière principalement par une couche externe séparée ou un revêtement, le producteur cherche à améliorer la résistance de l'article final grâce à une chimie intégrée au processus combinée au contrôle du formage, de l'égouttage et du pressage à chaud.
Cette distinction est importante car les systèmes internes sont souvent mal compris comme s'ils n'étaient que “des matériaux ajoutés à la pâte.”. En pratique, l'additif lui-même n'est qu'une partie du résultat. La performance réelle dépend de la façon dont l'additif interagit avec la distribution des fibres, la densité structurelle, l'élimination de l'humidité et les conditions de formage thermique. C'est pourquoi deux fournisseurs peuvent tous deux prétendre utiliser des additifs internes sans PFAS, mais livrer des performances très différentes une fois le produit rempli d'aliments chauds, gras ou à emporter à longue conservation.
Du point de vue de l'approvisionnement, la principale force d'un système interne est qu'il peut être évalué dans le cadre d'une route de fabrication complète. Les acheteurs ne se contentent pas d'examiner une revendication chimique. Ils examinent si le fournisseur peut maintenir une fenêtre de processus stable à travers la préparation de la pâte, le contrôle des additifs, la cohérence du formage, le pressage à chaud, la variation des références et la sortie de lot finale.
6.2 Systèmes d'additifs internes à basse température
Les systèmes d'additifs internes à basse température sont généralement destinés à des environnements de résistance à la graisse moins exigeants. En termes pratiques, ces systèmes sont généralement mieux adaptés aux applications à chaîne du froid, à température ambiante, pour aliments secs ou à faible teneur en graisse où l'emballage n'est pas exposé à de l'huile chaude prolongée, à une charge de graisse élevée ou à des conditions de maintien à haute température prolongées. Ils restent souvent commercialement attrayants car ils sont plus proches de l'économie de production standard et peuvent soutenir une fabrication en volume courant avec un fardeau de performance-coût plus faible.
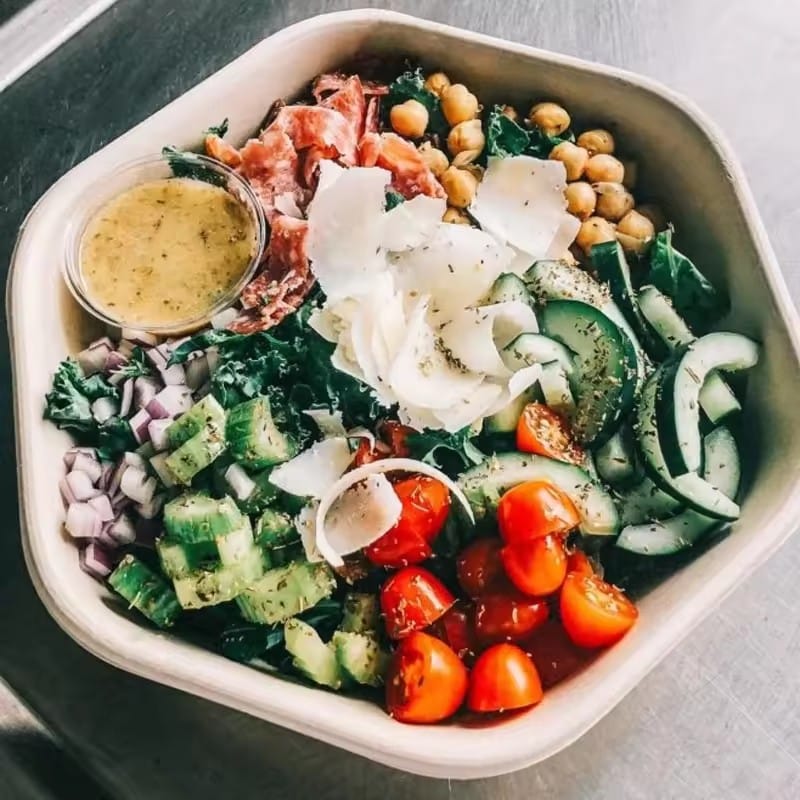
Ce type de système peut être tout à fait approprié lorsque l'application est correctement adaptée. Par exemple, les produits utilisés pour les salades, les fruits, les produits de boulangerie, les repas à température ambiante ou le contact de courte durée avec des aliments relativement faibles en gras peuvent ne pas nécessiter la marge de barrière plus élevée d'un système interne plus exigeant. Dans ces cas, la sur-ingénierie du produit peut n'ajouter que des coûts sans apporter une valeur commerciale réelle.
Le risque d'approvisionnement commence lorsque les acheteurs ou les fournisseurs traitent les systèmes à basse température comme s'ils étaient universellement adaptés à tous les emballages en fibre moulée sans PFAS. Ils ne le sont pas. Dès que le profil alimentaire évolue vers une utilisation à emporter plus chaude, riche en huile, avec beaucoup de sauce ou à conservation plus longue, la fenêtre de performance change considérablement. Un produit approuvé pour des conditions de service léger peut alors montrer un voilage au dos, un suintement sur les bords, un ramollissement local ou une consistance instable dans une utilisation réelle en restauration. Pour cette raison, un système interne à basse température ne doit être approuvé que par rapport au profil d'application réel, et non par rapport à une revendication générique large telle que “ adapté aux aliments chauds ” ou “ résistant à la graisse ”.”
6.3 Systèmes d'additifs internes sans PFAS à haute température
Sans PFAS à haute température Les systèmes d'additifs internes sont développés pour des applications de fibres moulées plus exigeantes où la charge de graisse, le stress thermique et le temps de maintien sont nettement plus élevés. En termes d'approvisionnement, cette voie est la plus pertinente pour les repas chauds à emporter, les aliments préparés gras, les applications riches en sauce et autres environnements de restauration exigeants. Leur valeur commerciale réside dans le fait qu'ils offrent une résistance à la graisse plus forte tout en conservant les avantages opérationnels d'un processus intégré de fibres moulées.
D'un point de vue technique, ces systèmes ne doivent pas être compris comme utilisant simplement le même additif à un niveau plus élevé. Dans une production bien contrôlée, ils sont mieux compris comme un résultat coordonné de la chimie des additifs internes, de l'interaction fibre-surface, de la stabilisation du processus et de la densification par presse à chaud. L'effet barrière final est influencé par l'efficacité avec laquelle le système fonctionne sur toute la structure de l'article, y compris les zones de densité inférieure, les transitions de paroi, les coins, les rebords et autres zones où les produits en fibres moulées échouent généralement en premier lors d'une utilisation réelle à emporter.
C'est également le point où la discipline de processus devient décisive. Un système interne sans PFAS à haute température ne peut justifier sa revendication que si l'usine peut maintenir la stabilité de la consistance de la pâte, du dosage des additifs, de l'ordre de mélange, du comportement d'égouttage, de la température du moule, du temps de maintien et du contrôle de l'épaisseur des parois. Sans cette discipline, même un package d'additifs techniquement avancé peut produire des résultats commerciaux incohérents. Sur la base de l'expérience de production de fibres moulées de Bioleader, les résultats les plus fiables sans PFAS à haute température ne sont pas obtenus par une revendication de matériau unique, mais par une fenêtre de processus reproductible qui reste stable sur différents SKU et lots d'exportation.
Pour les acheteurs, la signification pratique est claire : les systèmes internes sans PFAS à haute température sont souvent l'option la plus équilibrée pour les emballages de plats chauds à emporter grand public, mais ils doivent encore être validés par rapport au cas d'utilisation réel. Le niveau de chaleur, la concentration de graisse, le temps de remplissage, l'état du couvercle, la pression d'empilement et la durée de livraison affectent tous le résultat final. La bonne question d'approbation n'est donc pas de savoir si un fournisseur dit que le produit est “ haute performance ”, mais si cette performance a été démontrée dans des conditions qui reflètent l'application prévue.
Pour illustrer ce à quoi ressemble une validation basée sur l'application en pratique, Bioleader a mené une démonstration réelle de réchauffage au micro-ondes domestique en utilisant un contenant en bagasse de canne à sucre sans PFAS à haute température avec couvercle dans des conditions d'aliments mixtes.
Démonstration réelle de réchauffage au micro-ondes
Pour démontrer les performances pratiques dans des conditions de réchauffage réalistes, Bioleader a testé un contenant en bagasse de canne à sucre sans PFAS à haute température avec couvercle utilisation du riz, des restes de plats gras et environ 200 ml d'eau dans un micro-ondes domestique standard.
Après 3 minutes à puissance maximale, les aliments étaient extrêmement chauds, tandis que le corps du contenant et le couvercle sont restés intacts, avec aucune fuite par le fond ou les bords. Après 30 minutes de repos, aucune fuite n'a été observée. Le même échantillon a ensuite été réchauffé pendant 2 minutes supplémentaires. Bien qu'il soit devenu légèrement plus souple après des chauffages répétés, il a toujours soutenu les aliments de manière sûre et a montré sans fuite.
Cette démonstration réelle fournit une preuve au niveau de l'application qu'un système interne sans PFAS à haute température bien contrôlé peut offrir une résistance à la graisse et une barrière à l'humidité crédibles dans des scénarios exigeants de plats à emporter et de réchauffage.
Remarque : Ceci est une démonstration de réchauffage domestique interne à titre de référence pratique uniquement. Elle ne remplace pas les tests de laboratoire tiers standardisés, la certification ou la vérification de conformité spécifique au marché.
6.4 Pourquoi les systèmes internes restent commercialement attractifs
La force continue des systèmes d'additifs internes sans PFAS n'est pas seulement technique. Elle est aussi opérationnelle et commerciale. Parce que la logique de barrière est intégrée dans la route de production des fibres moulées, les acheteurs obtiennent souvent une solution plus évolutive pour les emballages de restauration grand public qu'ils ne le feraient avec une structure de barrière externe qui dépend d'un traitement en aval séparé. Cela soutient généralement un flux de production plus propre, moins de variables de processus secondaires et une structure de coûts plus pratique pour l'approvisionnement d'exportation à grand volume.
Les systèmes internes peuvent également offrir un récit d'approvisionnement plus simple sur les marchés où les acheteurs valorisent de plus en plus des structures d'emballage à base de fibres plus simples. Ils n'éliminent pas le besoin de tests, de documentation ou de validation spécifique à l'application, mais ils réduisent souvent la complexité structurelle associée aux emballages laminés ou revêtus séparément. Pour les équipes d'approvisionnement, cela peut signifier un équilibre plus gérable entre performance de barrière, efficacité de production et positionnement de conformité à long terme.
6.5 Où les systèmes internes échouent encore en pratique
Malgré leurs avantages, les systèmes d'additifs internes sans PFAS n'éliminent pas le risque technique. Ils peuvent encore échouer lorsque l'application est mal classée, lorsque le produit a été allégé de manière excessive, lorsque la géométrie pointue crée des points de stress locaux, ou lorsque la cohérence du processus est faible. Dans les emballages de restauration réels, les zones à problèmes courantes incluent les rebords de scellage, les transitions de compartiments, les coins pointus, les zones à parois minces et les formats exposés à de longs temps de maintien avec des systèmes alimentaires riches en matières grasses.
C'est pourquoi les acheteurs devraient éviter de traiter les systèmes internes comme une garantie automatique. Une voie d'additifs internes sans PFAS peut être commercialement solide, mais seulement lorsque la conception du produit, la fenêtre de processus et le profil d'application sont alignés. Dans l'approvisionnement pratique, cela signifie que les fournisseurs les plus forts ne sont pas ceux qui font les déclarations les plus larges. Ce sont ceux qui peuvent expliquer où se situe la limite de performance, comment elle a été testée et comment la répétabilité est contrôlée à l'échelle de l'usine.
7. Voie B — Systèmes de barrière externes
Les systèmes de barrière externes représentent la deuxième voie majeure sans PFAS dans les emballages de restauration en fibres moulées. Contrairement aux systèmes d'additifs internes, qui construisent la performance de résistance dans le processus de formage lui-même, les systèmes de barrière externes reposent sur une barrière distincte au niveau de la surface pour améliorer la protection contre la graisse ou l'humidité. En termes d'approvisionnement, cette voie est généralement envisagée lorsque les acheteurs ont besoin d'une marge de barrière plus forte que ce qu'une structure de fibres moulées standard peut fournir par la chimie interne seule, ou lorsqu'une application alimentaire spécifique crée des conditions de liquide, d'huile ou de temps de maintien inhabituellement exigeantes.
Pour les équipes d'approvisionnement, la question clé n'est pas de savoir si les systèmes de barrière externes peuvent fonctionner. Dans de nombreux cas, ils le peuvent. La question la plus importante est de savoir si la performance de barrière ajoutée justifie l'augmentation résultante de complexité structurelle, dépendance au processus, coût et examen de circularité. C'est pourquoi les systèmes externes ne doivent pas être traités comme une mise à niveau par défaut. Ils doivent être évalués comme une voie technique distincte avec ses propres avantages, limites et implications réglementaires.
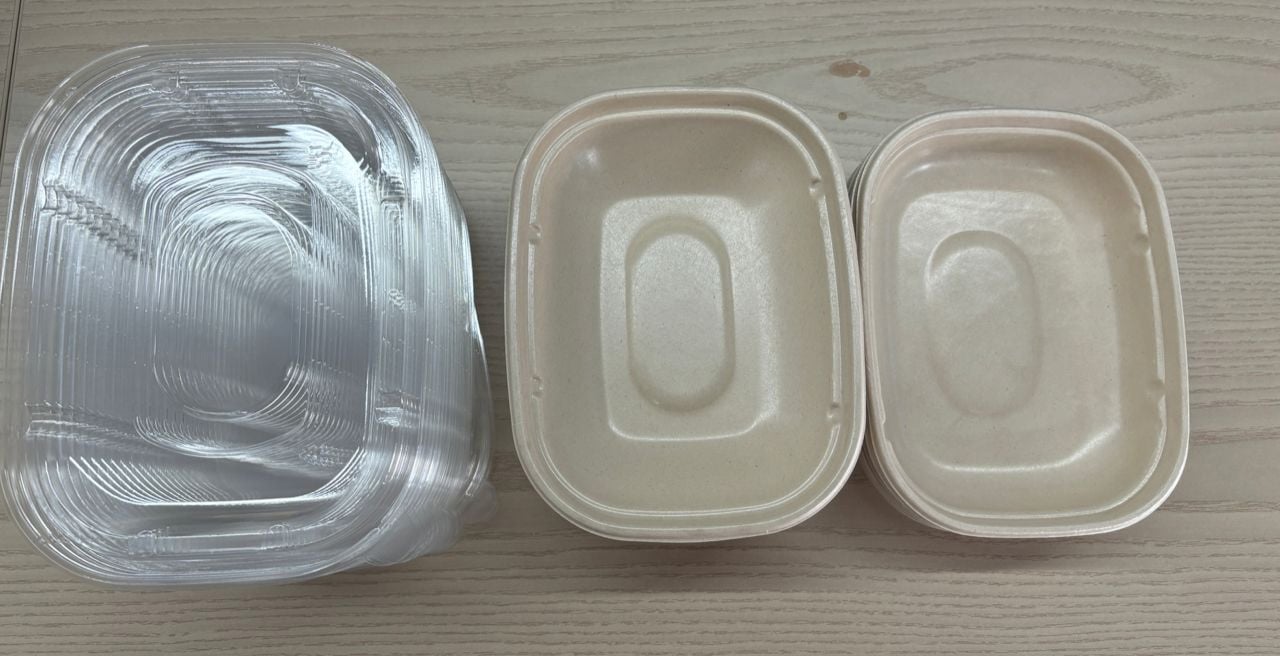
7.1 Ce qui appartient aux systèmes de barrière externes
Dans ce guide, les systèmes de barrière externes comprennent deux catégories principales : le laminage de film et les systèmes de revêtement de surface. Les deux sont des solutions orientées surface, mais elles ne sont pas interchangeables en termes techniques ou d'approvisionnement. Le laminage de film crée une barrière en liant une couche de film distincte sur le substrat de fibres moulées. Les systèmes de revêtement de surface créent une barrière en appliquant un matériau liquide ou à base de dispersion sur la surface et en formant une couche fonctionnelle après séchage, durcissement ou fixation.
Cette distinction est importante car les deux voies se comportent différemment en production, en stabilité de performance et en interprétation du marché. Une structure laminée peut fournir un concept de barrière physique plus clair, mais elle introduit également une logique multi-matériaux plus explicite. Une structure revêtue peut sembler plus légère ou moins visible dans l'apparence finale, mais elle peut encore ajouter de la complexité par des étapes de traitement supplémentaires, le contrôle de l'uniformité du revêtement et des questions de recyclabilité ou de repulpabilité. Les acheteurs doivent donc évaluer les systèmes externes non pas comme une catégorie unique, mais comme deux voies d'approvisionnement liées mais distinctes.
7.2 Laminage de film
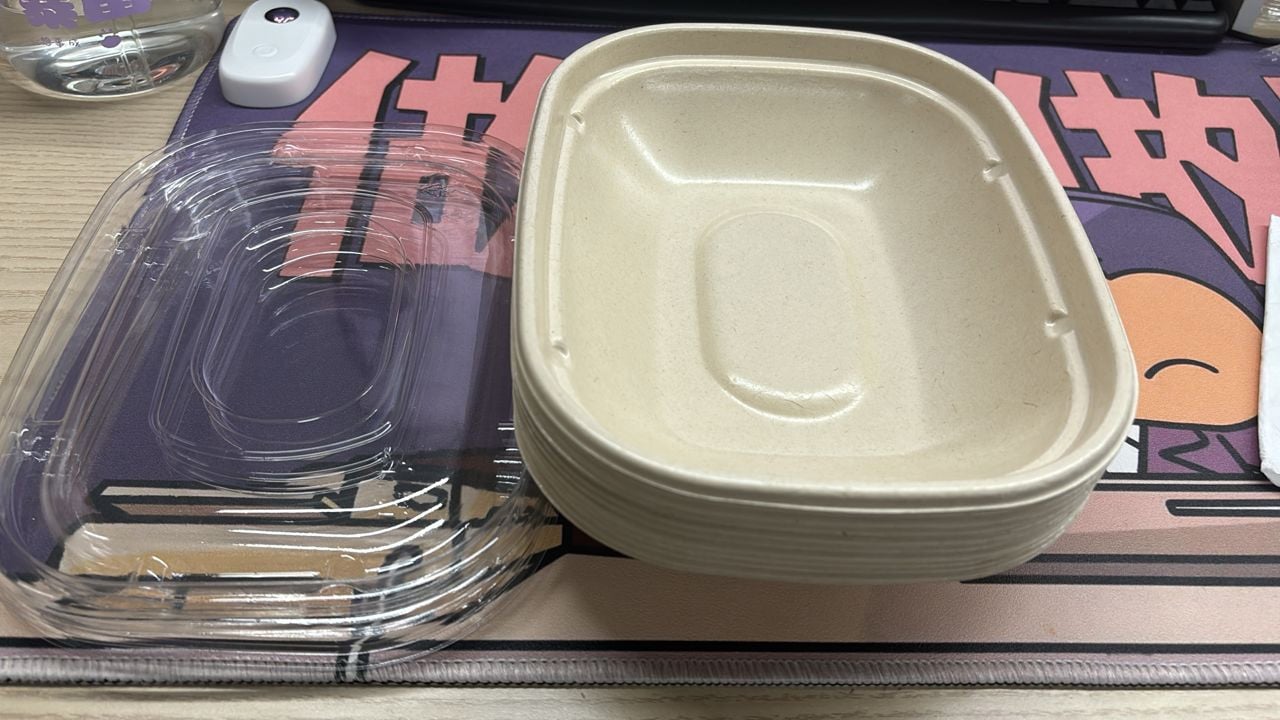
Le laminage de film est généralement sélectionné lorsqu'un article en fibres moulées nécessite une couche barrière plus robuste pour les conditions de liquide, de graisse ou de contact prolongé. En termes commerciaux, l'attrait du laminage est clair : il peut créer un effet barrière plus fort et plus évident que de nombreuses solutions standard en fibres moulées, en particulier lorsque l'application implique des combinaisons difficiles de liquide et de graisse ou des conditions de maintien exigeantes.
Cependant, ce potentiel de barrière plus élevé comporte des compromis. Un article laminé n'est plus défini uniquement par la structure de fibres moulées elle-même. Il devient une structure composite dont la performance dépend de la qualité de liaison, de l'intégrité du film, de la stabilité des bords et de la compatibilité entre le substrat et la couche de film. Cela introduit des points d'examen supplémentaires pour les acheteurs, non seulement en termes de performance de barrière, mais aussi en termes de gestion des déchets en aval, de positionnement de circularité et d'interprétation du marché où des structures de fibres plus simples peuvent être favorisées.
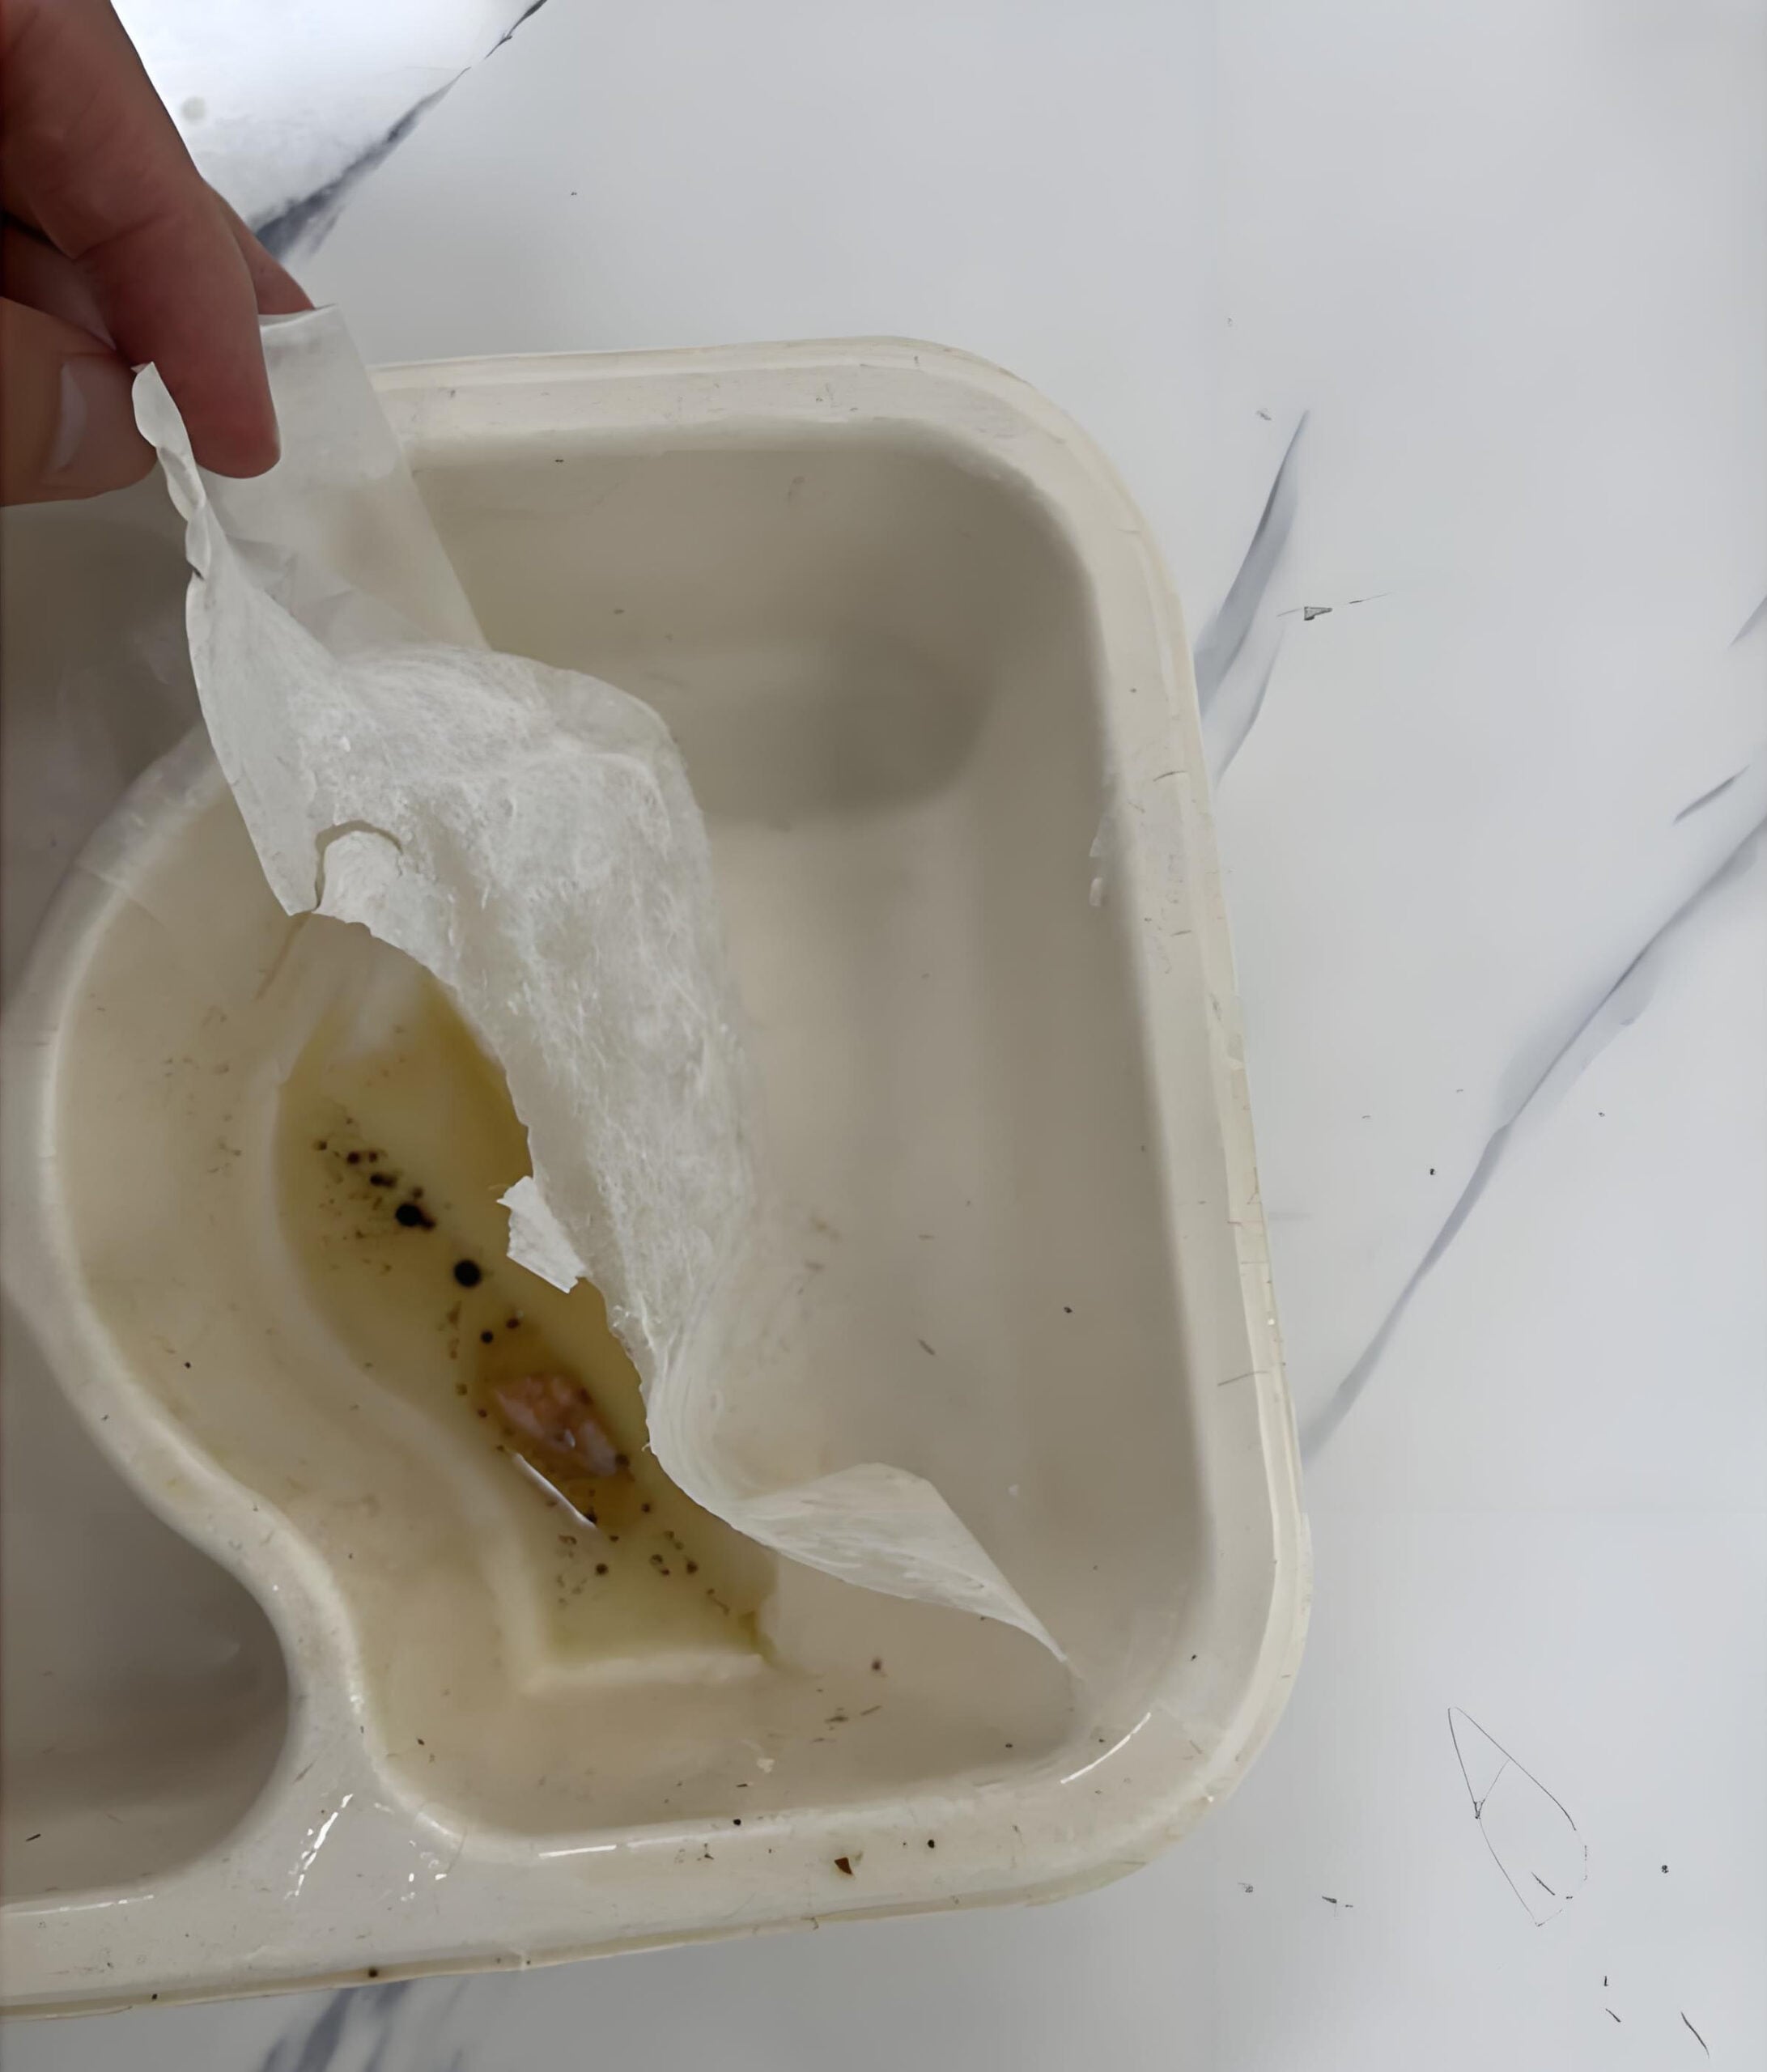
D'un point de vue approvisionnement, le laminage de film doit donc être traité comme une solution basée sur projet plutôt que comme une voie d'amélioration universelle. Il peut être commercialement justifié dans des applications de niche à haute barrière, mais il affaiblit souvent l'avantage de simplicité qui rend la fibre moulée attrayante en premier lieu.
7.3 Systèmes de revêtement de surface
Les systèmes de revêtement de surface utilisent une couche barrière appliquée plutôt qu'un film collé. En termes pratiques de fabrication, cette voie introduit une étape de traitement de surface distincte destinée à améliorer la résistance à la graisse ou à l'humidité après que l'article en fibre moulée principal a déjà été formé. Selon le système, cela peut impliquer des étapes supplémentaires de contrôle d'application, de séchage, de durcissement ou d'inspection avant que le produit final ne soit prêt pour l'emballage et l'exportation.
Le principal avantage des systèmes de revêtement est leur flexibilité. Dans certaines applications, ils peuvent améliorer les performances de barrière sans introduire le même type de structure de film visible associée au laminage. En théorie, cela peut permettre aux acheteurs de viser un résultat de barrière plus fort tout en conservant un profil visuel ou structurel plus semblable à la fibre. Mais en pratique, les systèmes de revêtement sont rarement simples. Leurs performances dépendent fortement de la distribution du revêtement, de la consistance de la couche, de la couverture des bords, du contrôle des défauts et de la stabilité pendant le débit commercial.
C'est aussi pourquoi les barrières anti-graisse appliquées par pulvérisation ne sont plus au centre des discussions dans l'approvisionnement courant en fibre moulée. Elles peuvent encore apparaître dans des conversations techniques de niche, mais pour les emballages de restauration à grande échelle, les acheteurs se soucient généralement moins de la méthode d'application elle-même que de la répétabilité, du coût et du risque de défauts de la structure revêtue résultante.
7.4 Préoccupations concernant la repulpabilité et la circularité
Les systèmes de barrière externes sont souvent soumis à un examen plus minutieux car ils peuvent compliquer l'histoire matérielle des emballages en fibre moulée. Un article simple en fibre moulée a déjà une identité commerciale claire : c'est une structure à base de fibres qui peut être positionnée autour de la compostabilité, de la réduction de la teneur en plastique ou d'un alignement plus facile avec les objectifs de circularité axés sur les fibres, selon le marché et la voie de fin de vie. Une fois qu'une couche de film ou de revêtement séparée est ajoutée, cette simplicité est réduite.
Pour les acheteurs, cela ne signifie pas automatiquement que le produit devient commercialement inacceptable. Cela signifie que des questions supplémentaires doivent être posées. La structure peut-elle encore être justifiée sous les affirmations de circularité de l'acheteur ? La couche barrière crée-t-elle des préoccupations de repulpabilité en aval ? Ajoute-t-elle de l'incertitude dans les régions où l'examen minutieux lié au plastique reste élevé ? Ce ne sont pas des problèmes marketing secondaires. Ils font désormais partie de la décision d'approvisionnement elle-même.
C'est l'une des raisons pour lesquelles de nombreux acheteurs continuent de préférer un système interne bien exécuté sans PFAS pour les applications de vente à emporter courantes chaque fois qu'il peut répondre à l'exigence réelle de barrière. Du point de vue de Bioleader, les systèmes de barrière externes devraient être réservés aux cas où l'application les exige réellement, et non simplement comme une mise à niveau par défaut en l'absence de validation appropriée du processus.
7.5 Quand les systèmes de barrière externes sont justifiés
Les systèmes de barrière externes sont justifiés lorsque l'application exige un niveau de performance de barrière qui ne peut pas être fourni de manière cohérente par une voie interne en fibre moulée dans des conditions commerciales réalistes. Cela peut inclure des formats spéciaux d'emballage liquide, des conditions de temps de maintien inhabituellement longues, des systèmes alimentaires avec une charge extrême en huile ou en sauce, ou d'autres exigences de niche où une couche barrière plus forte est commercialement nécessaire.
Dans de tels cas, les acheteurs devraient toujours résister à la tentation de traiter les systèmes externes comme un raccourci. La bonne question d'approvisionnement n'est pas de savoir si la barrière semble plus forte sur le papier, mais si la structure complète reste commercialement viable après avoir pris en compte la complexité de production, le contrôle des défauts, la répétabilité des lots et les attentes du marché de destination. Utilisés de manière sélective, les systèmes de barrière externes peuvent résoudre de vrais problèmes d'emballage. Utilisés trop largement, ils peuvent saper les avantages structurels et commerciaux qui ont rendu la fibre moulée attrayante en premier lieu.
8. Matrice de décision — Quelle voie correspond à quel scénario de restauration
Une fois que les acheteurs comprennent la différence entre les systèmes d'additifs internes et les systèmes de barrière externes, l'étape suivante est la correspondance des applications. C'est là que de nombreuses décisions d'approvisionnement deviennent soit plus disciplinées, soit plus coûteuses que nécessaire. La bonne voie est rarement déterminée par une seule affirmation telle que “ résistant à la graisse ” ou “ sans PFAS ”. Elle est déterminée par la manière dont la voie sélectionnée correspond au système alimentaire réel, à la température d'utilisation, au temps de maintien, à la demande de barrière et au modèle opérationnel commercial.
Pour les emballages de restauration en fibre moulée courants, la façon la plus utile de comparer les voies est une matrice de décision plutôt qu'une hiérarchie marketing. Une barrière plus forte n'est pas toujours la meilleure décision d'approvisionnement si elle ajoute des coûts de processus inutiles, une complexité structurelle ou un fardeau de circularité. De même, une voie à moindre coût n'est pas le bon choix si elle ne peut pas survivre aux conditions réelles de vente à emporter. Le but de cette section n'est donc pas de déclarer une voie universellement supérieure. Il est d'aider les acheteurs à identifier quelle voie est commercialement et techniquement défendable pour chaque catégorie d'utilisation.
| Facteur de comparaison | Systèmes d'additifs internes sans PFAS | Systèmes de barrière externes |
|---|---|---|
| Logique de barrière | Performance intégrée au processus de fibre moulée grâce à la chimie interne et au contrôle du processus. | Performance améliorée grâce à une couche barrière séparée au niveau de la surface, comme le laminage ou le revêtement. |
| Cas d'utilisation le mieux adapté | Vente à emporter courante, repas chauds, aliments à température ambiante et emballages de restauration à grand volume. | Applications spéciales à haute barrière, combinaisons difficiles liquide-graisse et formats exigeants de niche. |
| Complexité de production | Intégrée dans la voie principale de fibre moulée. | Plus élevée en raison du traitement supplémentaire de la couche barrière et des exigences de contrôle des défauts. |
| Évolutivité commerciale | Généralement plus forte pour la production courante à grand volume. | Plus dépendante de la stabilité du traitement secondaire et de l'économie spécifique au projet. |
| Simplicité structurelle | Généralement plus favorable pour les acheteurs recherchant une logique d'emballage à base de fibres plus simple. | Peut introduire une structure composite ou traitée en surface plus complexe. |
| Risque principal pour l'acheteur | Mal classer l'application ou surestimer la capacité de barrière. | Accepter une complexité et un coût plus élevés sans un gain de barrière réellement nécessaire. |
| Priorité d'approbation | Correspondance des applications, répétabilité du processus et validation réaliste des aliments chauds. | Nécessité de la barrière, contrôle des défauts, examen structurel et logique d'acceptation du marché final. |
Tableau 3. Comparaison maîtresse des systèmes d'additifs internes sans PFAS et des systèmes de barrière externes
8.1 Sélection de la voie basée sur l'application
Pour la plupart des acheteurs, la question la plus pratique n'est pas “ Quelle voie est la meilleure en théorie ? ” mais “ “Quelle voie convient à cette application alimentaire ?” » Cette décision devrait être basée sur les conditions d'utilisation, et non sur les seules étiquettes de catégorie. Un bol à salade, un plateau à curry, une boîte à clapet pour aliments frits et un contenant à soupe peuvent tous être vendus sous la même famille d'emballages, mais ils imposent des exigences très différentes au système de barrière. Le tableau ci-dessous fournit un point de départ pratique pour la sélection de la voie en fonction de scénarios réels de restauration.
| Scénario de restauration | Stress d'emballage typique | Voie recommandée | Priorité de l'acheteur |
|---|---|---|---|
| Salades froides, fruits, pâtisseries, aliments à température ambiante | Faible graisse, faible stress thermique, durée de contact plus courte | Systèmes d'additifs internes à basse température | Éviter la sur-spécification inutile et l'inflation des coûts. |
| Repas chauds standard à emporter | Chaleur modérée, graisse modérée, durée de livraison courante | Systèmes d'additifs internes haute performance | Valider la répétabilité dans des conditions réalistes de remplissage et de maintien. |
| Nouilles grasses, curry, aliments frits, repas riches en sauce | Charge de graisse plus élevée, contrainte plus difficile sur les bords et les transitions | Systèmes d'additifs internes haute performance, ou systèmes de barrière externes si la performance interne est insuffisante | Tester le profil alimentaire réel, pas seulement les allégations génériques de résistance à la chaleur. |
| Livraison longue durée avec systèmes alimentaires chauds et gras | Temps de contact prolongé, rétention thermique, contraintes d'empilage et de transport | Systèmes internes haute performance en premier ; systèmes de barrière externes si clairement justifiés par les tests | Se concentrer sur le temps de maintien, les points faibles structurels et la cohérence des lots commerciaux. |
| Formats de niche spéciaux riches en liquide ou à haute barrière | Défi liquide élevé, marge de barrière difficile, exigences spécifiques au projet | Systèmes de barrière externes | Confirmer la nécessité de la barrière et évaluer la complexité ajoutée avant approbation. |
Tableau 4. Matrice de décision basée sur l'application pour la vaisselle en canne à sucre sans PFAS
8.2 L'erreur la plus coûteuse est de choisir la mauvaise voie pour le mauvais problème
Dans l'approvisionnement pratique, le principal facteur de coût n'est souvent pas le prix unitaire indiqué au début du projet. C'est l'inadéquation de la voie. Un acheteur peut payer trop cher pour un système de barrière externe qui n'a jamais été nécessaire pour l'application alimentaire réelle. Ou, plus couramment, un acheteur peut approuver une voie interne à faible spécification pour un usage de restauration qui nécessite une marge de barrière plus élevée, pour ensuite faire face à des plaintes, des nouveaux tests, une approbation retardée ou des coûts de remplacement. Dans les deux cas, l'erreur technique devient un coût commercial.
C'est pourquoi la matrice de décision la plus défendable est celle construite autour des conditions d'utilisation réelles, et non des catégories d'emballage génériques. Les acheteurs doivent d'abord définir le profil alimentaire, la charge thermique, la charge de graisse, le temps de maintien, l'état du couvercle et le contexte de conformité du marché de destination. Ce n'est qu'alors qu'ils doivent décider si un système interne à basse température, un système interne haute performance ou un système de barrière externe est commercialement justifié. Cette séquence est ce qui transforme l'approvisionnement sans PFAS d'un choix d'emballage réactif en une stratégie d'approvisionnement contrôlée.
9. SOP de vérification des achats
Pour la vaisselle en canne à sucre sans PFAS, la comparaison technique seule ne suffit pas. Les acheteurs ont également besoin d'un flux de travail d'approbation reproductible qui peut séparer les fournisseurs conformes et évolutifs de ceux qui s'appuient sur des allégations générales, des rapports incomplets ou un succès d'échantillon ponctuel. En pratique, le flux de travail d'approvisionnement le plus efficace n'est pas celui qui comporte le plus de paperasse. C'est celui qui relie le langage de la déclaration, la portée du test, l'identité SKU, l'exécution en usine, et de les exigences du marché de destination dans une logique d'examen unique.
Ceci est particulièrement important dans l'approvisionnement en fibres moulées sans PFAS car la performance de la barrière et la défendabilité réglementaire ne sont plus des sujets indépendants. Un produit peut bien performer lors d'un test de banc court tout en manquant de la bonne logique de dépistage du fluor, de la traçabilité au niveau SKU ou de la documentation du marché de destination. Inversement, un fournisseur peut détenir des rapports pertinents mais échouer en termes de répétabilité des lots, de performance des zones de bord ou d'adéquation à l'application. Un approvisionnement sérieux nécessite donc une séquence de vérification structurée plutôt qu'un événement d'approbation unique.
9.1 SOP d'examen du dossier de conformité
La première porte d'approbation doit toujours être l'examen des documents. Avant de commencer les tests de performance, l'acheteur doit confirmer si la revendication sans PFAS du fournisseur est étayée par un dossier de conformité spécifique au produit plutôt que par une déclaration marketing générique. Au minimum, ce dossier doit identifier le SKU réel examiné, la structure du produit, le marché cible, le type de test utilisé, la date du test et l'organisme ou le laboratoire émetteur. Si le fournisseur ne peut pas mapper le rapport à la famille de produits exacte citée, la revendication n'est pas encore prête pour l'approvisionnement.
Pour les emballages alimentaires compostables vendu en Amérique du Nord, cet examen doit également vérifier si la logique de preuve du fournisseur s'aligne sur les attentes reconnues du marché telles que la politique sur les produits chimiques fluorés de BPI. Cette politique exige trois éléments clés : l'examen de la formule via la documentation de la fiche de données de sécurité, un résultat de laboratoire approuvé par BPI montrant un maximum de 100 ppm de fluor organique total, et une déclaration signée qu'aucun produit chimique fluoré intentionnellement ajouté n'est présent. Les acheteurs n'ont pas besoin de demander à chaque fournisseur la certification BPI elle-même, mais ils doivent comprendre la logique documentaire que l'examen sérieux sans PFAS exige désormais.
| Élément de vérification | Pourquoi c'est important | Vérification minimale de l'acheteur |
|---|---|---|
| l'identité SKU | Un rapport valide doit correspondre au produit cité, pas à un article similaire. | Confirmer que le code article, la taille, la structure et le matériau correspondent à l'offre. |
| Portée du test PFAS / fluor | Différents tests répondent à différentes questions. | Vérifier si le résultat est uniquement un dépistage, ciblé ou lié à une règle de certification. |
| Date et traçabilité des lots | Des résultats anciens ou introuvables affaiblissent la défendabilité des achats. | Exiger des rapports récents et des informations identifiables sur les échantillons. |
| Déclaration signée | Un rapport de laboratoire seul peut ne pas confirmer le statut d'utilisation intentionnelle. | Demander une déclaration signée d'absence de produits chimiques fluorés intentionnellement ajoutés le cas échéant. |
| Alignement sur le marché de destination | Un rapport peut être techniquement valide mais commercialement insuffisant pour le marché cible. | Vérifier les exigences de l'UE, de l'Amérique du Nord ou spécifiques au client avant approbation. |
Tableau 5. Examen minimal du dossier de conformité pour la vaisselle en canne à sucre sans PFAS
9.2 SOP de dépistage du fluor
La deuxième étape d'approbation est le dépistage analytique. Les acheteurs doivent considérer le dépistage du fluor comme un outil nécessaire mais limité. Il peut être très utile pour filtrer les risques, mais il ne remplace pas une interprétation réglementaire plus large, les déclarations des fournisseurs ou un examen spécifique à l'application. Dans le cadre d'un approvisionnement professionnel, le dépistage doit répondre à une question pratique : ce produit présente-t-il un profil de fluor compatible avec la revendication « PFAS-Free » avancée ?
Pour cette raison, les résultats du dépistage doivent toujours être lus en parallèle avec la description du produit, la structure barrière et le dossier de déclarations. Un acheteur ne doit pas supposer qu'une simple déclaration “ non détecté ” résout automatiquement toutes les questions liées aux PFAS, tout comme un faible résultat en fluor ne garantit pas automatiquement une acceptation universelle sur le marché. Ce qui importe, c'est que la logique du test corresponde à la logique de la revendication. C'est pourquoi Bioleader estime que le dépistage du fluor doit être utilisé comme un filtre d'approbation, et non comme la seule base d'approbation.
9.3 SOP pour les performances à l'huile chaude / soupe chaude
La troisième étape d'approbation est le test d'application. Pour les emballages alimentaires en fibre moulée, c'est là que de nombreux projets d'approvisionnement deviennent fiables ou échouent plus tard sur le marché. Le test ne doit pas reposer sur des déclarations abstraites telles que “ compatible micro-ondes ” ou “ résistant à la graisse ”. Il doit être construit autour des conditions d'utilisation réelles : type de remplissage, température des aliments, charge de graisse, temps de maintien, état du couvercle et durée de livraison ou de service attendue.
Une SOP pratique pour l'acheteur doit donc définir au moins cinq variables avant de commencer les tests : le milieu utilisé, la température de remplissage, le temps de maintien, les points d'observation de réussite/échec et le nombre d'échantillons. Par exemple, un test de soupe chaude et un test d'huile chaude ne doivent pas être traités comme interchangeables, car le stress d'humidité et le stress de graisse sont des mécanismes différents. De même, les zones de bord, les transitions de base et les zones de rebord doivent être inspectées séparément du panneau central plat, car ce sont des points faibles courants dans les structures en fibre moulée.
| Élément de test | L'acheteur doit définir | Ce qu'il faut observer |
|---|---|---|
| Milieu de test | Soupe, aliments riches en huile, curry, nouilles ou autre milieu pertinent pour l'application | Si l'emballage est soumis à un stress d'humidité, de graisse ou les deux |
| Température de remplissage | Plage de température réaliste pour le service ou la vente à emporter | Ramollissement, taches, déformation ou perte précoce de la barrière |
| Temps de maintien | Utilisation de courte durée, temps de livraison standard ou condition de maintien prolongé | Suintement différé, ombrage au dos, défaillance des bords |
| Zones d'inspection | Panneau inférieur, transition de paroi, coin, rebord, bord de compartiment | Points faibles localisés plutôt que résultats uniquement sur le panneau central |
| Taille de l'échantillon | Un nombre d'échantillons reproductible, pas une démonstration sur une seule pièce | Variation entre les pièces et cohérence du mode de défaillance |
Tableau 6. SOP pratique de l'acheteur pour la validation à l'huile chaude / soupe chaude
9.4 SOP d'audit d'exécution en usine
La quatrième étape d'approbation est l'examen de l'exécution en usine. C'est l'étape qui distingue le plus souvent les fournisseurs techniquement crédibles de ceux qui ne performent bien qu'au stade de l'échantillon. Un acheteur peut recevoir un échantillon PFAS-Free acceptable, mais le risque commercial ne commence pas là. Il commence lorsque le produit passe à la vitesse de production normale, à la planification multi-SKU, à l'emballage d'exportation et à la quantité au niveau de l'expédition.
Pour cette raison, l'examen de l'usine doit se concentrer sur la répétabilité plutôt que sur la seule description de l'équipement. Les acheteurs doivent demander si le fournisseur peut expliquer comment le dosage des additifs est contrôlé, comment la variation des lots est gérée, comment la cohérence de l'épaisseur des parois est surveillée et comment les zones de défaillance sont identifiées lorsque les performances dérivent. Dans la pratique de l'exportation, ces questions sont souvent plus importantes qu'une brochure produit soignée. Sur la base de l'expérience de fabrication et d'exportation de Bioleader, les fournisseurs PFAS-Free les plus solides sont généralement ceux qui peuvent décrire clairement leur logique de contrôle avant que les problèmes ne surviennent, et non après l'apparition de plaintes.
Lorsque les règles du marché de destination exigent la conservation de dossiers, les acheteurs doivent également vérifier que le fournisseur peut assurer la continuité documentaire. Dans l'État de Washington, par exemple, les fabricants d'emballages alimentaires restreints doivent conserver un certificat de conformité pendant que l'emballage est en usage et pendant trois ans après sa dernière vente ou distribution. C'est exactement le type de discipline documentaire que les acheteurs doivent désormais attendre dans un approvisionnement sérieux en PFAS-Free.
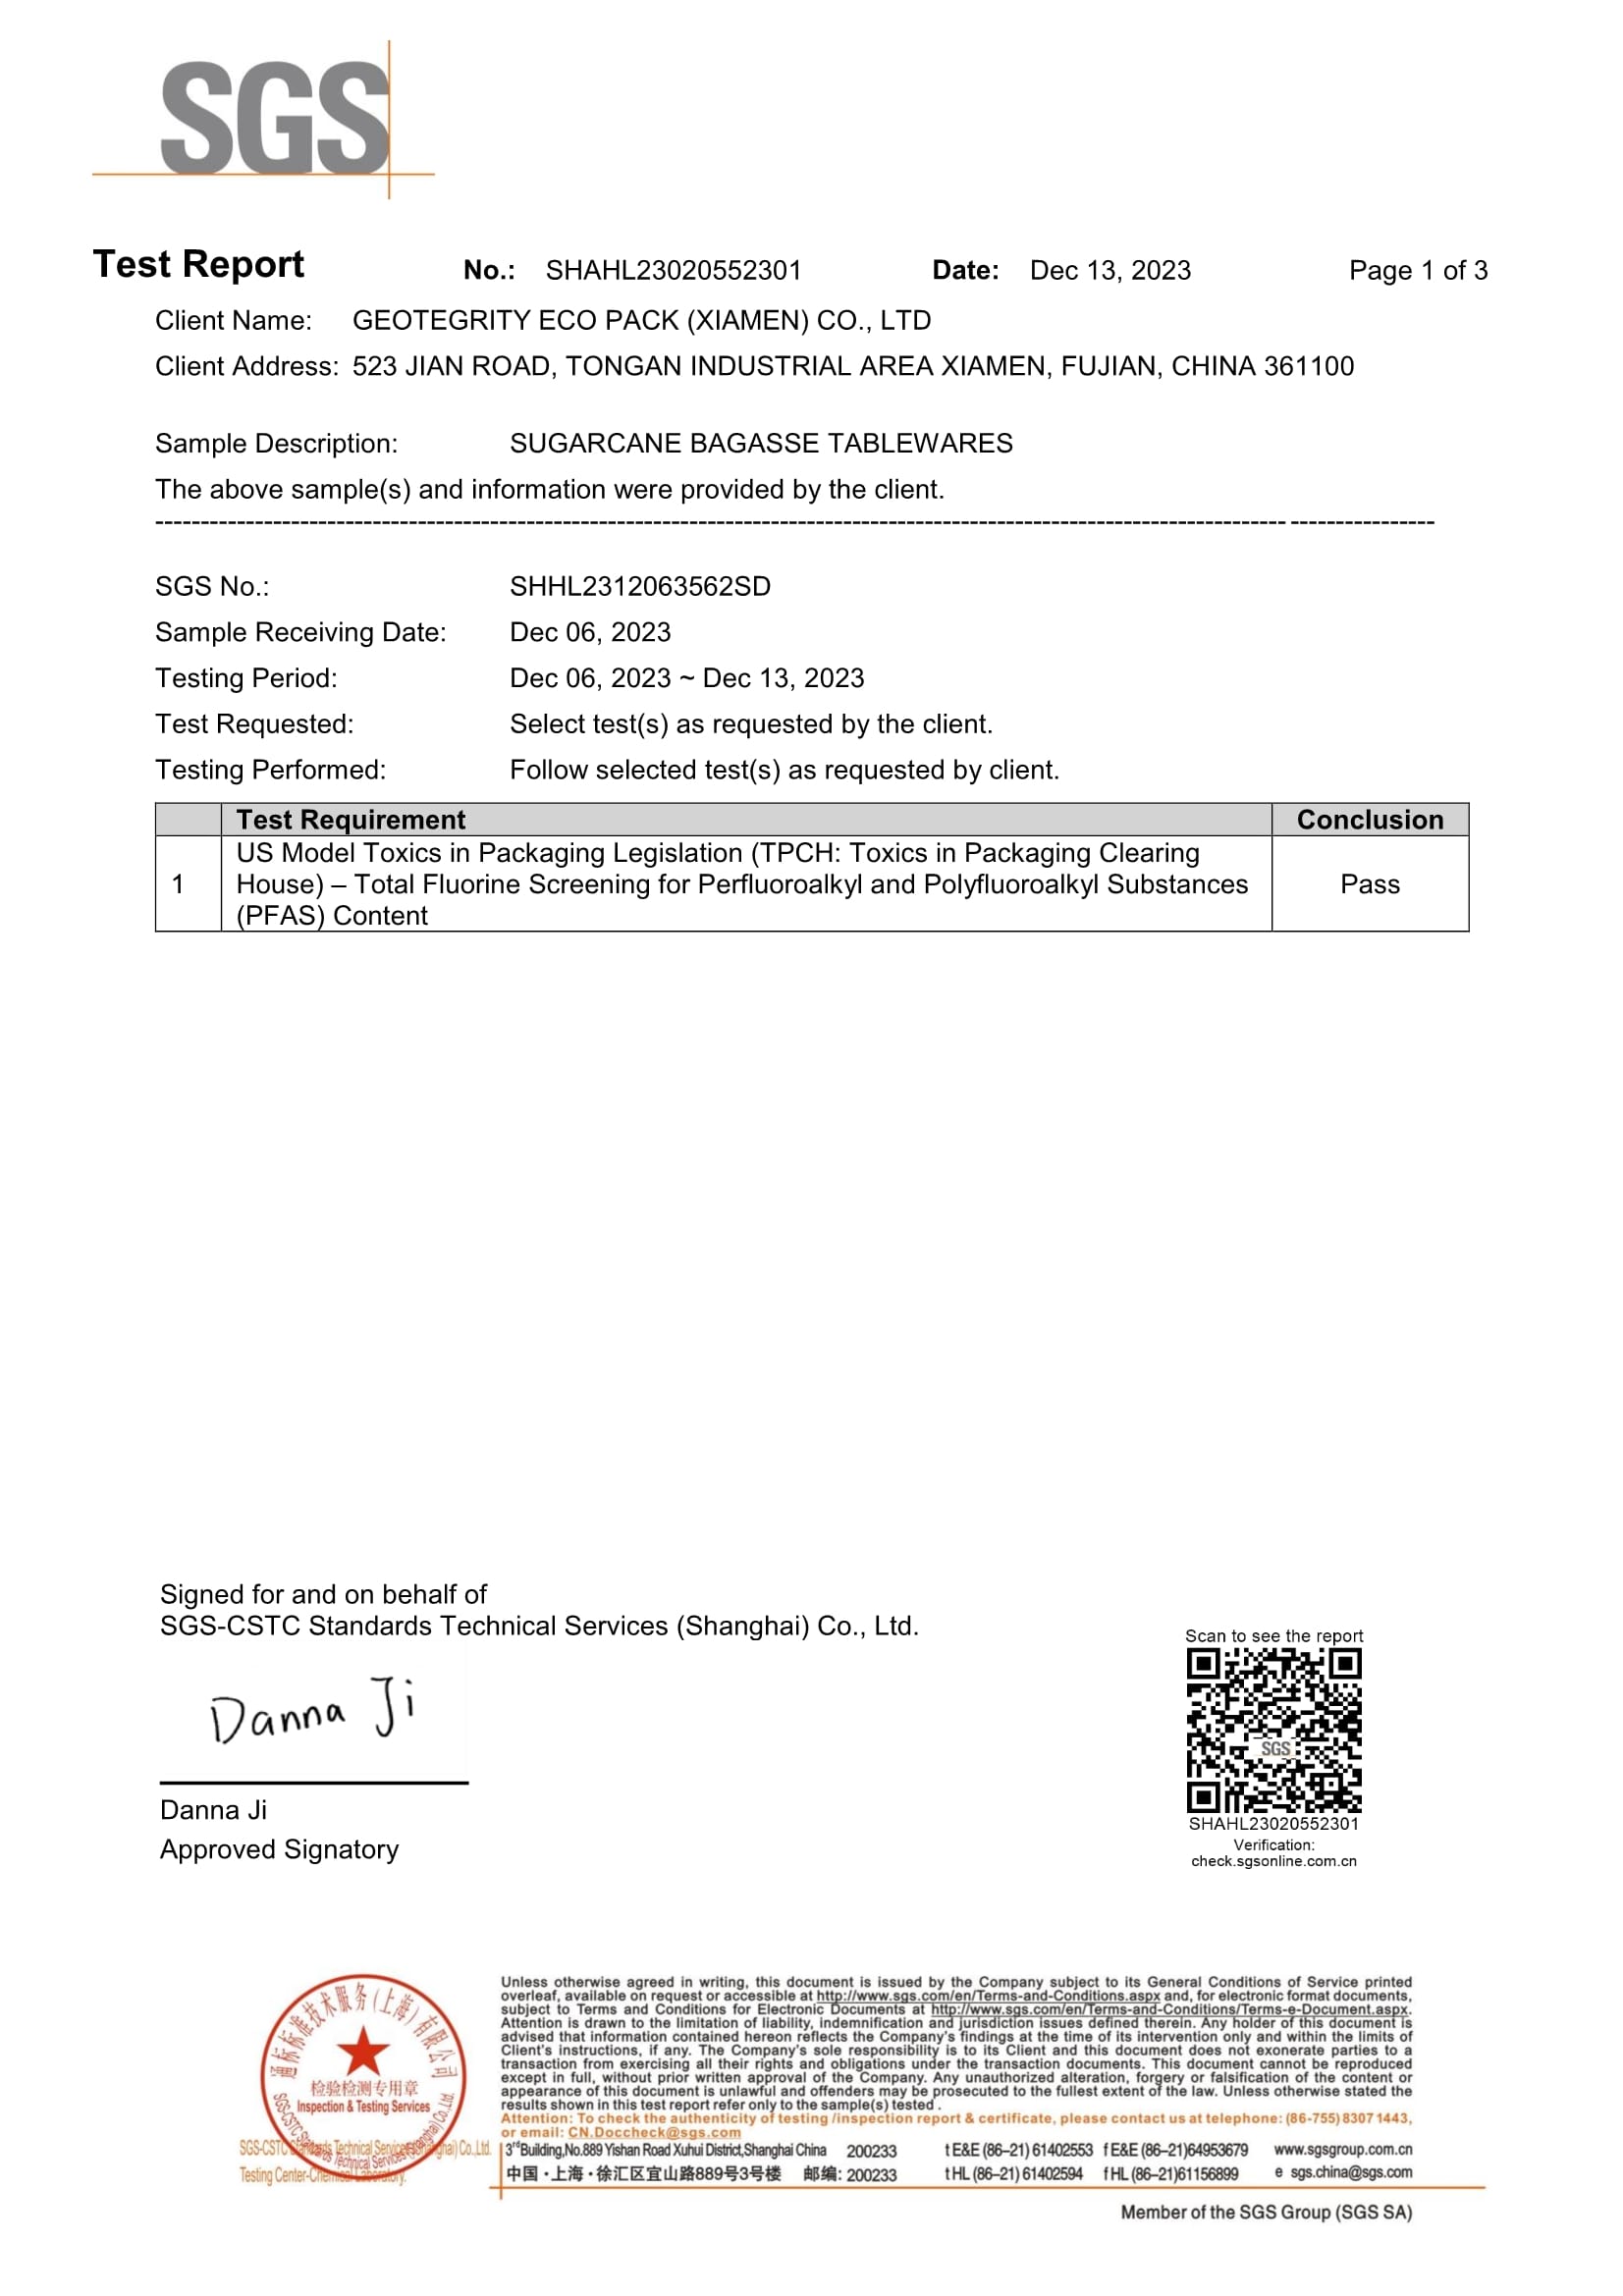 | 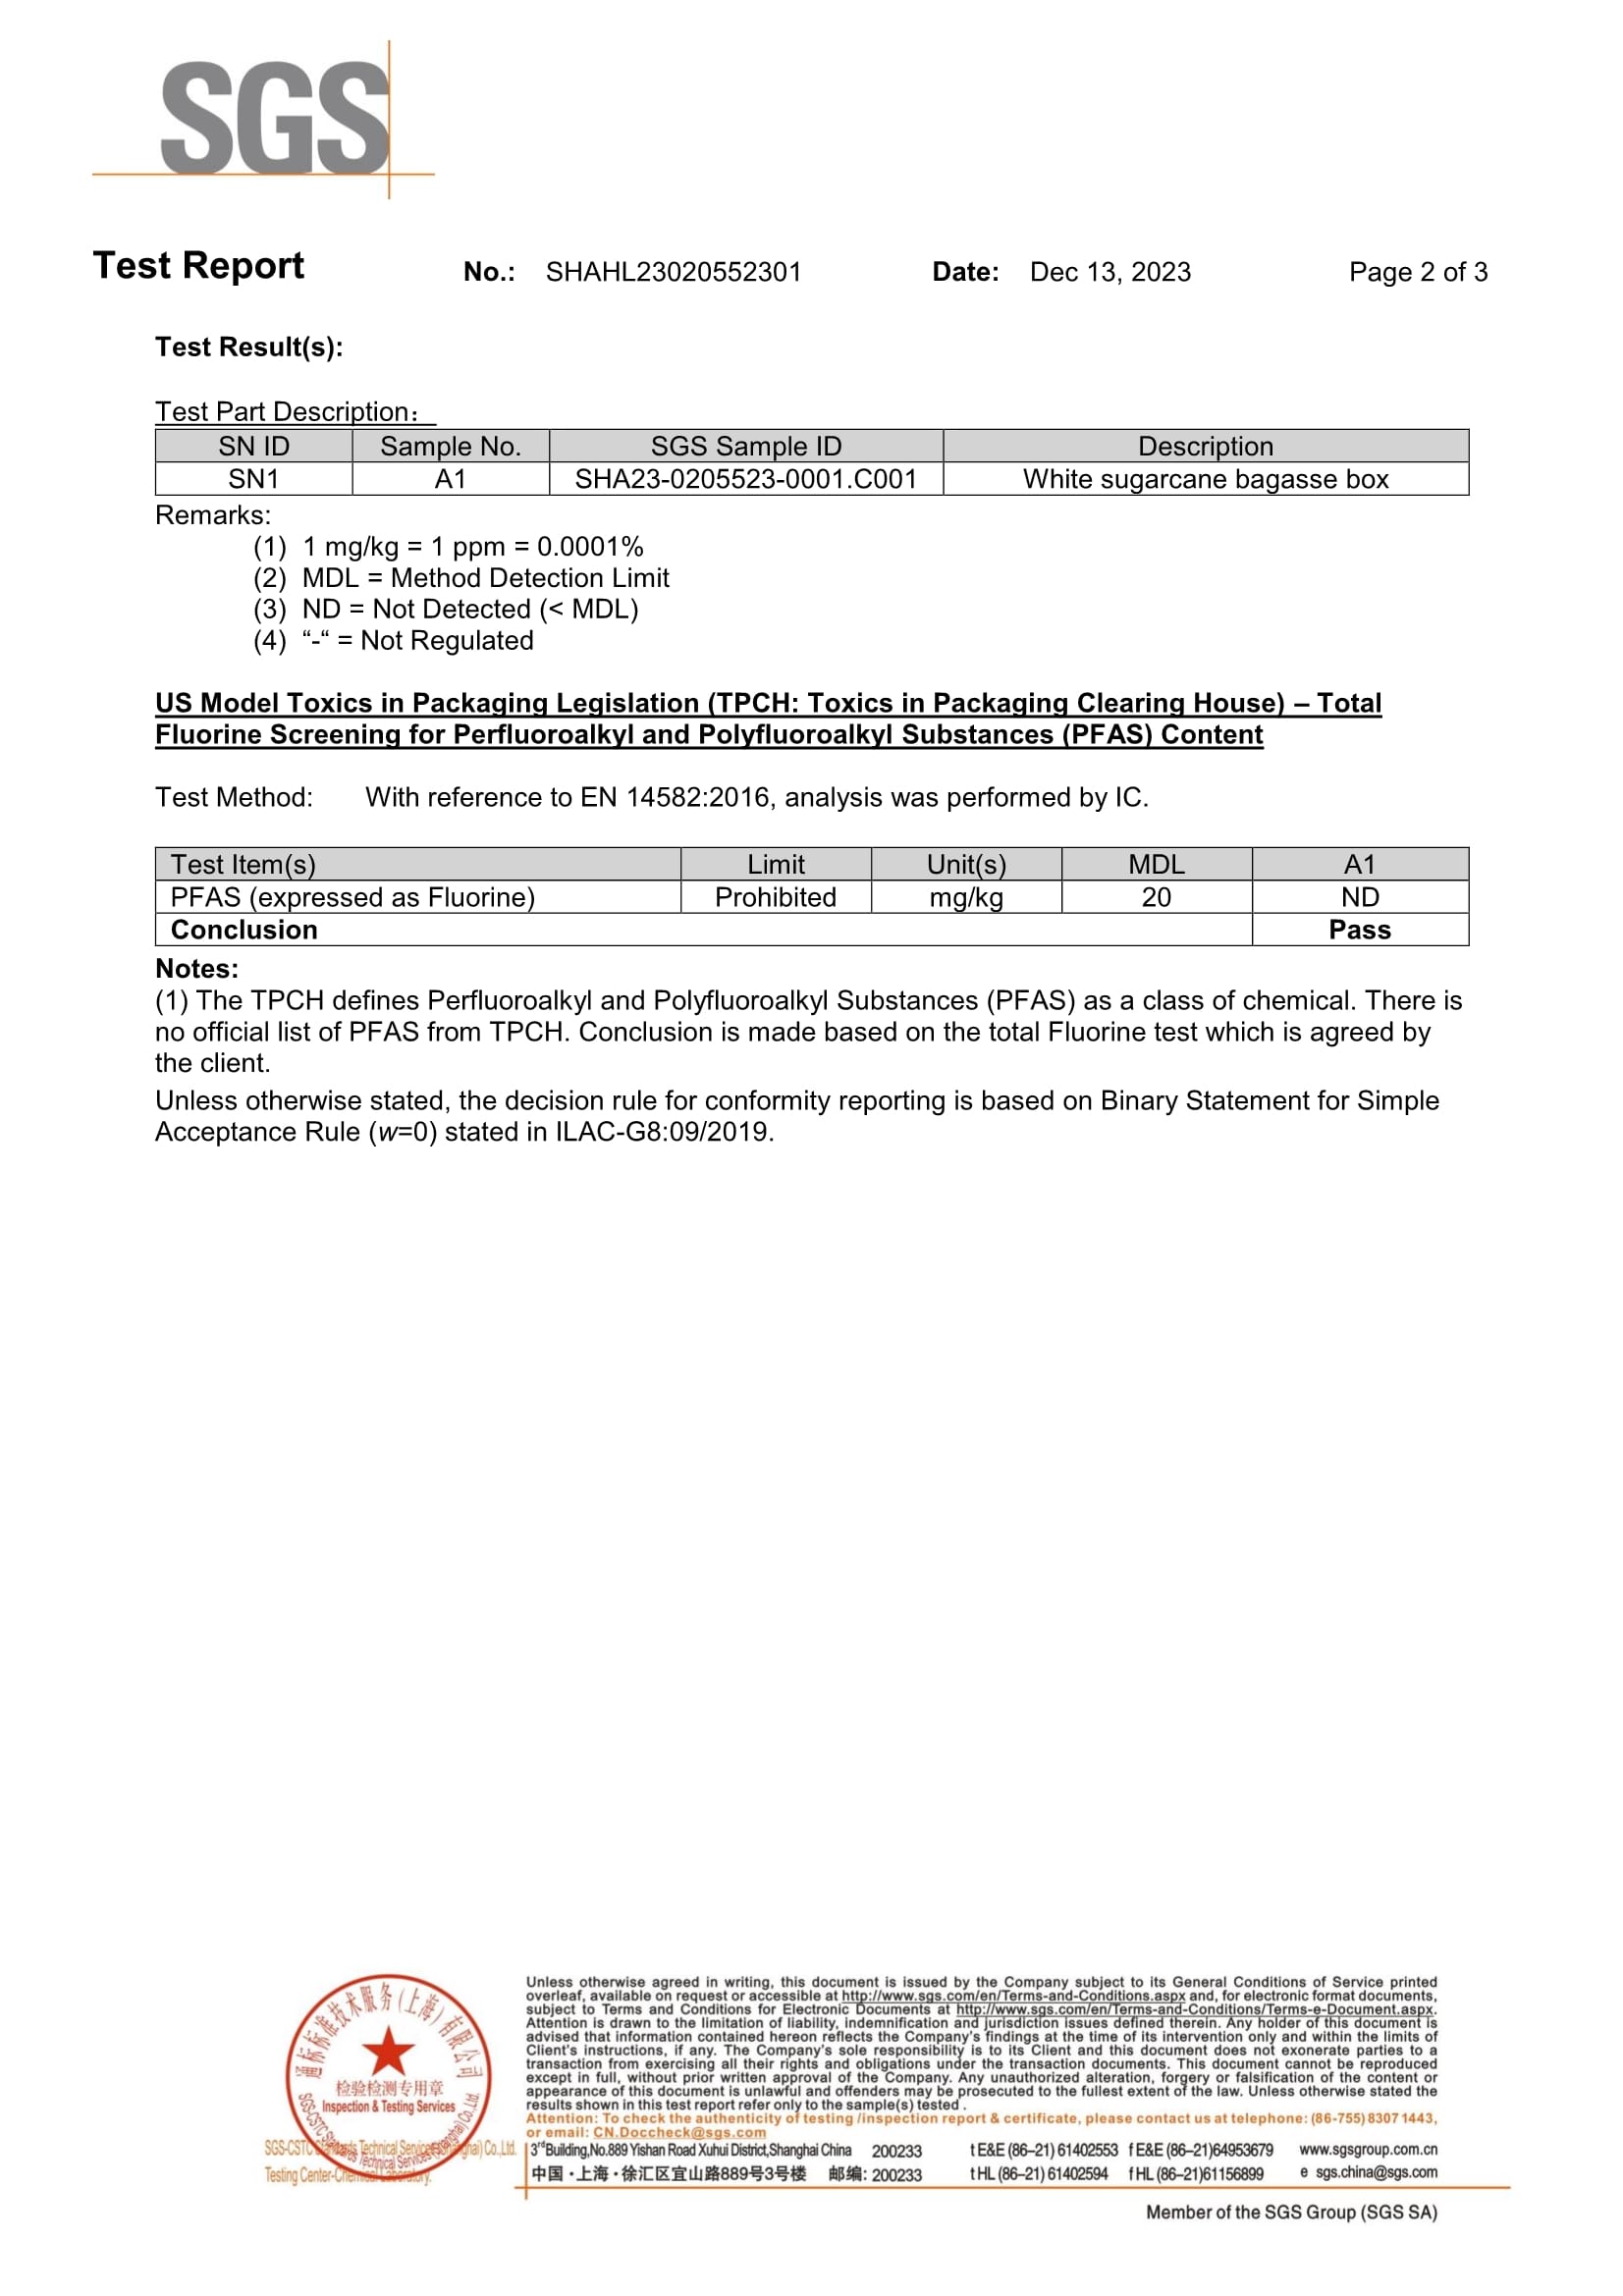 |
10. Pièges réels que les acheteurs manquent couramment
Même lorsque les acheteurs comprennent la différence entre les systèmes d'additifs internes et les systèmes de barrière externes, des erreurs d'approvisionnement se produisent encore. Dans la plupart des cas, le problème n'est pas un manque de termes techniques. C'est la tendance à approuver les emballages sur la base d'hypothèses simplifiées. Les emballages en fibre moulée PFAS-Free semblent souvent simples sur le papier, mais l'échec commercial réel survient généralement lorsqu'une variable est traitée comme si elle expliquait tout le produit. Un rapport est pris pour une approbation complète. Un échantillon est pris pour une production évolutive. Une apparence propre est prise pour une stabilité réelle de la barrière.
Les pièges suivants apparaissent à plusieurs reprises dans l'approvisionnement en fibre moulée pour le service alimentaire. Ce ne sont pas des détails opérationnels mineurs. Ce sont les raisons pour lesquelles des projets qui semblent conformes au stade de la soumission peuvent encore échouer après le lancement, lors de la mise à l'échelle à l'exportation ou dans l'utilisation réelle à emporter.
10.1 PFAS-Free ne signifie pas prêt pour l'huile chaude
L'une des erreurs les plus courantes dans les achats est de supposer qu'une revendication PFAS-Free implique automatiquement une forte résistance à l'huile chaude. Ce n'est pas le cas. PFAS-Free ne concerne qu'un aspect du positionnement chimique du produit. Cela ne définit pas en soi la résistance de la barrière, la marge thermique ou l'adéquation au temps de maintien de la structure en fibre moulée. Un produit peut être PFAS-Free et ne convenir qu'à des applications à faible teneur en graisse ou à température ambiante.
C'est pourquoi le choix de la voie est important. Les acheteurs doivent approuver un produit en fonction de sa condition d'utilisation testée, et non de la seule existence d'une déclaration PFAS-Free. En pratique, les projets les plus fiables sont ceux où la revendication et l'application sont validées ensemble dès le départ.
10.2 Le succès de l'échantillon n'est pas le succès de l'usine
Une autre erreur courante est de trop se fier au premier échantillon approuvé. Un échantillon peut être fabriqué dans des conditions plus lentes ou plus contrôlées qu'un lot d'exportation normal. Il peut également ne représenter qu'une seule condition de moule, un seul réglage d'opérateur ou une seule partie de la fenêtre de processus. Une fois le projet en production complète, les performances peuvent changer si l'épaisseur des parois varie, si le dosage des additifs dérive ou si les conditions de formage et de presse à chaud deviennent moins stables.
C'est pourquoi l'approvisionnement commercial ne doit jamais s'arrêter à l'approbation de l'échantillon. Les acheteurs doivent également demander comment la répétabilité est contrôlée sur la production en volume, les multiples SKU et la production au niveau de l'expédition. Dans l'expérience de Bioleader, de nombreuses plaintes évitables ne commencent pas seulement par une mauvaise sélection de matériaux. Elles commencent lorsque les acheteurs supposent qu'un bon premier échantillon prouve automatiquement une exécution stable à long terme.
10.3 La condensation n'est pas toujours une défaillance de la graisse
L'humidité sur la surface extérieure d'un article en fibre moulée est souvent interprétée à tort comme la preuve que le système de résistance à la graisse a échoué. En réalité, les emballages remplis à chaud peuvent générer de la condensation, de l'humidité ou un assombrissement temporaire de la surface parce que la vapeur et la différence de température créent un mouvement d'humidité à travers ou autour de la structure de la fibre. Ce n'est pas toujours la même chose qu'une percée d'huile.
La bonne question est de savoir si l'emballage présente une pénétration réelle de graisse, un affaiblissement structurel, des taches persistantes au dos ou un effondrement de la barrière dans les conditions d'utilisation. Les acheteurs qui ne distinguent pas la condensation de la migration de la graisse peuvent rejeter un emballage acceptable pour la mauvaise raison—ou pire, approuver un emballage inacceptable parce qu'ils n'ont inspecté que les effets liés à l'humidité et non les zones de défaillance liées aux graisses.
10.4 Les défaillances des bords et des rebords comptent plus que les performances du panneau central
Les tests sur surface plane peuvent créer une fausse confiance. De nombreux produits en fibre moulée semblent solides au centre tout en échouant d'abord au niveau du rebord, de la transition de paroi, de la zone de pliage, du rayon de coin ou du bord de compartiment. Ce sont les endroits où la densité de la fibre peut changer, où le stress mécanique peut se concentrer et où les charges de remplissage ou d'empilage peuvent exposer une faiblesse structurelle.
Pour cette raison, l'examen des performances le plus utile est toujours à l'échelle de la structure. Les acheteurs doivent inspecter l'article complet, pas seulement la surface la plus facile à observer. Un produit qui survit à un contrôle du panneau central mais échoue autour du rebord n'est pas une solution fiable pour la vente à emporter.
10.5 L'allègement peut silencieusement détruire la stabilité de la barrière
La pression sur les coûts pousse souvent les fournisseurs et les acheteurs vers l'allègement. Dans certains cas, cette optimisation est valide et commercialement efficace. Mais si la réduction de poids est introduite sans revalider le système de barrière, elle peut devenir l'un des moyens les plus rapides d'affaiblir les performances PFAS-Free. Les zones à parois minces sont plus vulnérables aux changements de porosité, à la distorsion thermique et à la percée locale sous l'effet de la graisse ou du temps de maintien.
Les décisions d'allègement ne doivent donc jamais être traitées comme de simples changements commerciaux. Ce sont des changements de performance. La bonne question n'est pas de savoir si la pièce a toujours la même apparence après la réduction de poids, mais si la structure mise à jour passe toujours les mêmes exigences de barrière et de cohérence dans des conditions réalistes de service alimentaire.
| Piège courant | Ce que les acheteurs supposent souvent | Ce qui devrait être vérifié à la place |
|---|---|---|
| Revendication PFAS-Free | Le produit est automatiquement adapté aux aliments chauds et gras. | Faites correspondre la revendication à un profil d'application testé. |
| Échantillon approuvé | La production commerciale se comportera de la même manière. | Auditez la répétabilité et la discipline de contrôle des lots. |
| Humidité externe | Toute humidité signifie une défaillance de la résistance à la graisse. | Séparez la condensation de la véritable percée de graisse. |
| Réussite du panneau central | La structure complète est sûre. | Inspectez les zones du bord, des coins, des transitions et des bords. |
| Réduction de poids | Un poids inférieur signifie uniquement un coût inférieur. | Revalidez la stabilité de la barrière après l'allègement. |
Tableau 7. Erreurs courantes d'approvisionnement dans l'approvisionnement en fibres moulées sans PFAS
En bref, les erreurs d'approvisionnement les plus dangereuses ne sont généralement pas spectaculaires. Ce sont de petites erreurs de lecture répétées tout au long du processus d'approbation : traiter une déclaration comme un dossier de preuves complet, traiter un échantillon comme une preuve du contrôle de l'usine, ou traiter un symptôme visible comme le mécanisme de défaillance complet. Les acheteurs qui évitent ces erreurs le font généralement non pas en étant plus sceptiques en général, mais en étant plus précis dans la façon dont ils définissent, testent et approuvent les emballages sans PFAS.
11. Cadre exclusif de pack de données
Pour la vaisselle en canne à sucre sans PFAS, une rédaction solide ne crée pas à elle seule l'autorité. En 2026, l'autorité vient de plus en plus de l' architecture des preuves: la capacité à montrer ce qui a été testé, comment cela a été testé, ce qui a échoué, ce qui a réussi, et dans quelles conditions de production le résultat reste reproductible. C'est là que de nombreux articles perdent en crédibilité. Ils décrivent les performances en termes généraux, mais ne distinguent pas entre observation en laboratoire, logique de certification, données d'usine et inférence commerciale.
Pour un contenu d'approvisionnement de niveau livre blanc, les acheteurs devraient s'attendre à une structure de données plus claire. Le contenu technique le plus crédible ne dit pas simplement qu'un produit est sans PFAS, résistant à la graisse ou adapté à la vente à emporter. Il identifie la catégorie de preuves derrière chaque affirmation. Cette distinction est importante non seulement pour l'examen des achats, mais aussi pour l'E-E-A-T de Google et la logique d'extraction par IA, car un contenu soutenu par des preuves clairement encadrées est plus facile à faire confiance, à citer et à comparer.
11.1 Quelles données doivent être publiées
Les données publiées doivent être du type qu'un acheteur sérieux peut interpréter sans deviner. Cela comprend généralement l'identité du produit, la condition de test, la fenêtre d'observation, la logique de réussite ou d'échec, et la limite du résultat. Par exemple, un point de données utile n'est pas “ excellente résistance à la graisse ”. Un point de données utile est un résultat défini observé dans une condition énoncée, telle que l'exposition à l'huile chaude, le temps de maintien ou le stress spécifique à l'application. Plus la logique de la méthode est spécifique, plus la revendication publiée devient utile.
Pour le contenu technique public, les meilleurs points de données sont ceux qui aident les acheteurs à comparer les voies sans exagérer l'universalité. Cela peut inclure les performances de barrière par catégorie d'aliments, les points faibles liés à la structure, les zones de défaillance typiques, les observations de répétabilité entre les lots, et les variables sensibles au processus telles que l'épaisseur de paroi ou la sensibilité au temps de maintien. Publiées correctement, ces données soutiennent non seulement les décisions d'approvisionnement, mais aussi la crédibilité de l'article lui-même.
11.2 Quelles données doivent être identifiées comme observation interne
Certaines des informations les plus précieuses dans l'approvisionnement en fibres moulées proviennent de l'expérience interne de production et d'exportation plutôt que des bases de données de certification publiques. Cela peut inclure les modèles de taux de réclamation, la variation entre les lots, la cartographie des défauts, la réponse à l'allègement, le comportement des points faibles liés au moule, ou les observations d'essais d'application répétés dans le secteur de la restauration. Ce type d'informations peut être extrêmement utile, mais il doit toujours être présenté honnêtement comme observation interne, expérience de production, ou validation côté usine plutôt que comme un fait industriel universel.
Cette distinction est particulièrement importante pour le contenu d'autorité sans Bioleader-style. L'expérience interne est une force, pas une faiblesse, lorsqu'elle est correctement encadrée. Les acheteurs l'apprécient car elle reflète ce qui se passe à l'échelle commerciale, pas seulement dans le langage de certification. Mais si les observations internes sont présentées comme si elles étaient des règles universelles de tiers, l'article devient plus facile à contester. L'approche la plus solide consiste à nommer clairement la catégorie de preuves et à laisser le lecteur comprendre quel type de conclusion est tiré.
11.3 Quelles affirmations ne devraient jamais être faites sans preuves
Certaines déclarations sont trop risquées à faire à moins que les preuves soient explicites et spécifiques au produit. Cela inclut des phrases absolues telles que “ 100% étanche ”, “ entièrement sans PFAS ” sans portée de méthode, “ performance 95°C garantie ” sans définition de condition, ou “ recyclable ” et “ repulpable ” sans base technique claire. Ces affirmations peuvent sembler attrayantes dans la communication commerciale, mais dans l'examen des achats, elles créent souvent plus de risque que de valeur.
Le livre blanc le plus défendable n'est donc pas celui avec les affirmations les plus agressives. C'est celui qui fait la séparation la plus nette entre les preuves étayées par la certification, la validation interne, le comportement de processus observé et l'inférence spécifique au projet. Dans le cas de Bioleader, cela signifie construire l'autorité non pas en exagérant les performances des fibres moulées, mais en documentant où la voie fonctionne, où elle échoue, et ce que les acheteurs devraient vérifier avant l'approbation.
| Type de preuve | Utilisation appropriée dans cet article | Comment cela devrait être étiqueté |
|---|---|---|
| Règle officielle de réglementation / certification | Base de conformité, seuil, calendrier légal, exigences de l'acheteur | Exigence réglementaire / règle de certification |
| Rapport de test tiers | Support analytique spécifique au produit ou logique de dépistage | Rapport tiers / résultat de laboratoire |
| Simulation interne en laboratoire | Tests d'application, comparaison de temps de maintien, analyse des points faibles structurels | Validation interne / observation de test interne |
| Observation de production | Répétabilité des lots, modèle de défauts, commentaire sur la fenêtre de processus | Expérience de production / observation côté usine |
| Inférence commerciale | Commentaire sur la logique de coût, recommandation d'approvisionnement, cadre de décision | Jugement d'approvisionnement / interprétation commerciale |
Tableau 8. Hiérarchie des preuves pour les allégations de contenu et d'approvisionnement en canne à sucre sans PFAS
12. Recommandations finales pour les acheteurs de 2026
Pour les acheteurs évaluant la vaisselle en canne à sucre sans PFAS en 2026, la conclusion la plus importante est simple : n'achetez pas l'allégation avant d'avoir validé la voie. Sans PFAS est désormais une attente de base dans de nombreux marchés, mais la bonne décision d'approvisionnement dépend toujours de la manière dont la performance barrière est obtenue, de la façon dont la structure se comporte en usage réel dans la restauration, et de la manière dont le produit est documenté pour le marché de destination. La stratégie d'approvisionnement la plus solide n'est pas celle qui sélectionne l'allégation technique la plus agressive. C'est celle qui aligne la réglementation, le profil d'application et l'exécution en usine en un seul processus d'approbation vérifiable.
Pour la plupart des applications grand public de vente à emporter et de restauration, les systèmes d'additifs internes haute performance sans PFAS restent la voie la plus équilibrée. Ils offrent souvent la bonne combinaison de résistance à la graisse, d'efficacité de production et de complexité structurelle gérable. Les systèmes d'additifs internes à basse température ont toujours leur place dans les emballages pour chaîne du froid, à température ambiante et à faible teneur en graisse, mais seulement lorsque l'application est correctement adaptée. Les systèmes de barrière externe restent commercialement valables pour des exigences spéciales de haute barrière, mais ils doivent être sélectionnés pour des raisons définies, et non par hypothèse par défaut selon laquelle “ plus de barrière doit être mieux ”.”
Sur la base de la comparaison de ce guide, les acheteurs devraient suivre cinq priorités pratiques. Premièrement, partir de la conformité au marché de destination, et non d'un langage générique de durabilité. Deuxièmement, séparer le dépistage du fluor de la validation des performances, car ils répondent à des questions d'approvisionnement différentes. Troisièmement, tester la condition d'utilisation réelle plutôt que de se fier à des déclarations abstraites telles que « sûr pour aliments chauds » ou « résistant à la graisse ». Quatrièmement, examiner la répétabilité à l'échelle de l'usine plutôt que d'approuver sur la seule apparence de l'échantillon. Cinquièmement, documenter clairement la chaîne de preuves afin que les allégations de performance, la logique de conformité et la structure du produit puissent être défendues ensemble. C'est la discipline d'approvisionnement qui comptera le plus à mesure que les emballages sans PFAS s'intègrent plus profondément dans les achats réglementés grand public.
Du point de vue de Bioleader, l'avenir des emballages en fibre moulée sans PFAS appartiendra aux fournisseurs capables de combiner une performance barrière interne contrôlée par procédé, une documentation rigoureuse et une validation spécifique à l'application. En d'autres termes, le marché évolue d'un emballage sélectionné par le langage des étiquettes vers un emballage sélectionné par la preuve technique. Les acheteurs qui s'adaptent à ce changement maintenant réduiront à la fois le risque de non-conformité et le risque d'échec commercial au cours de la prochaine phase de la réglementation mondiale sur les emballages.
13. FAQ
13.1 Quels rapports sont nécessaires pour les emballages en contact avec les aliments sans PFAS dans l'UE après le 12 août 2026 ?
Les acheteurs doivent s'attendre à un dossier de preuves spécifique au produit plutôt qu'à une déclaration générique sans PFAS. Au minimum, le fournisseur doit être en mesure d'expliquer la base analytique de l'allégation sans PFAS, de fournir une documentation de test liée à l'UGS citée et de montrer une documentation technique cohérente avec la structure des règles d'emballage de l'UE. Si du fluor est présent au-dessus du seuil applicable, le fournisseur doit également être en mesure d'expliquer la source de fluor dans le cadre de la documentation technique. Pour les achats, la question clé n'est pas seulement le rapport lui-même, mais si le rapport correspond à la construction réelle du produit et au marché de destination.
13.2 La certification sans BPI prouve-t-elle automatiquement la conformité sans PFAS ?
Non. La politique sur les substances chimiques fluorées de BPI fournit une logique de conformité solide pour les produits compostables pertinents, y compris l'examen de la formule, les tests en laboratoire et une déclaration d'absence d'ajout intentionnel de substances chimiques fluorées. Cependant, les acheteurs ne doivent pas traiter une certification comme un substitut universel à un examen complet du marché. Un résultat de certification doit toujours être lu en conjonction avec l'identité de l'UGS, le marché de destination, la structure du produit et le statut documentaire actuel du fournisseur.
13.3 “ Non détecté ” pour le fluor total signifie-t-il zéro PFAS ?
Pas automatiquement. Un résultat non détecté peut être utile, mais il dépend de la méthode analytique, de la portée de détection et du cadre de rapport. En termes d'approvisionnement, “ non détecté ” doit être traité comme un élément du dossier de preuves, et non comme une conclusion autonome complète. Les acheteurs doivent toujours examiner ce qui a été testé, ce qui n'a pas été testé et comment le résultat se rapporte à l'allégation sans PFAS faite.
13.4 Pourquoi le laminage de film peut-il encore susciter des préoccupations concernant le revêtement plastique sur certains marchés ?
Parce que le laminage de film transforme l'emballage d'une simple structure en fibre en une logique de barrière de surface ou composite plus complexe. Dans certains contextes réglementaires et de marché, les produits en papier ou en fibre avec revêtement ou doublure en plastique font l'objet d'un examen plus approfondi dans le cadre des règles relatives au plastique, des discussions sur la circularité ou des attentes en matière de recyclage. La question n'est pas seulement de savoir si le produit fonctionne bien, mais aussi si la structure reste facile à justifier dans le cadre de la stratégie d'emballage du marché final de l'acheteur.
13.5 La fibre moulée enduite peut-elle encore être recyclable ou repulpable, et comment les acheteurs doivent-ils le vérifier ?
Potentiellement oui, mais les acheteurs ne doivent pas le supposer par défaut. La bonne question est de savoir si la structure enduite spécifique reste compatible avec la voie de recyclage ou de repulpage prévue et si le fournisseur peut étayer cette position par un raisonnement technique ou des tests. Les équipes d'approvisionnement doivent demander quel type de revêtement est utilisé, comment il affecte la structure de la fibre, s'il modifie la manipulation en aval et si le fournisseur peut expliquer l'allégation d'une manière qui correspond aux attentes du marché de destination.
Prochaine étape pour les acheteurs
Pour les acheteurs d'entreprise
Besoin d'examiner les emballages en fibre moulée sans PFAS pour les marchés de l'UE ou d'Amérique du Nord ? Bioleader peut vous aider à évaluer la logique de structure, les lacunes documentaires et les risques de barrière spécifiques à l'application avant l'approbation commerciale.
Pour les marques alimentaires en croissance
Vous lancez une transition vers des emballages sans PFAS ? Demandez la liste de contrôle pratique de validation de Bioleader pour comparer plus efficacement les systèmes d'additifs internes, les systèmes de barrière externe et les risques réels d'application.
Bioleader soutient les acheteurs avec l'examen d'application de la fibre moulée, la coordination de la documentation sans PFAS et la validation d'emballages orientée export.
Avis de droit d'auteur :
© 2026 Bioleader®. Si vous souhaitez reproduire ou référencer ce contenu, vous devez fournir le lien original et créditer la source. Toute copie non autorisée sera considérée comme une infraction.