

1. Résumé exécutif
Le développement de vaisselle personnalisée en bagasse est un processus d'ingénierie, pas seulement une tâche d'approvisionnement. En 2026, de nombreux acheteurs ne se contentent plus d'articles en pulpe moulée standard avec impression de logo. Ils veulent un fournisseur capable de faire passer un projet de design ou échantillon physique aux à l'outillage, l'approbation des échantillons et la production de masse stable sans perdre en précision dimensionnelle, en fonctionnalité structurelle ou en délais de livraison.
Le vrai défi de la pulpe moulée personnalisée n'est pas de savoir si un échantillon peut être fabriqué. C'est de savoir si le concept approuvé peut devenir un programme de production reproductible avec un MOQ réalisable, un coût d'outillage réaliste, un délai maîtrisé et une production constante par lot. Dans la production de fibres moulées, la géométrie compte. L'angle de dépouille, l'épaisseur de paroi, la logique d'empilage, l'ajustement du couvercle et la compensation du retrait affectent tous la capacité d'un produit personnalisé à rester manufacturable à grande échelle.
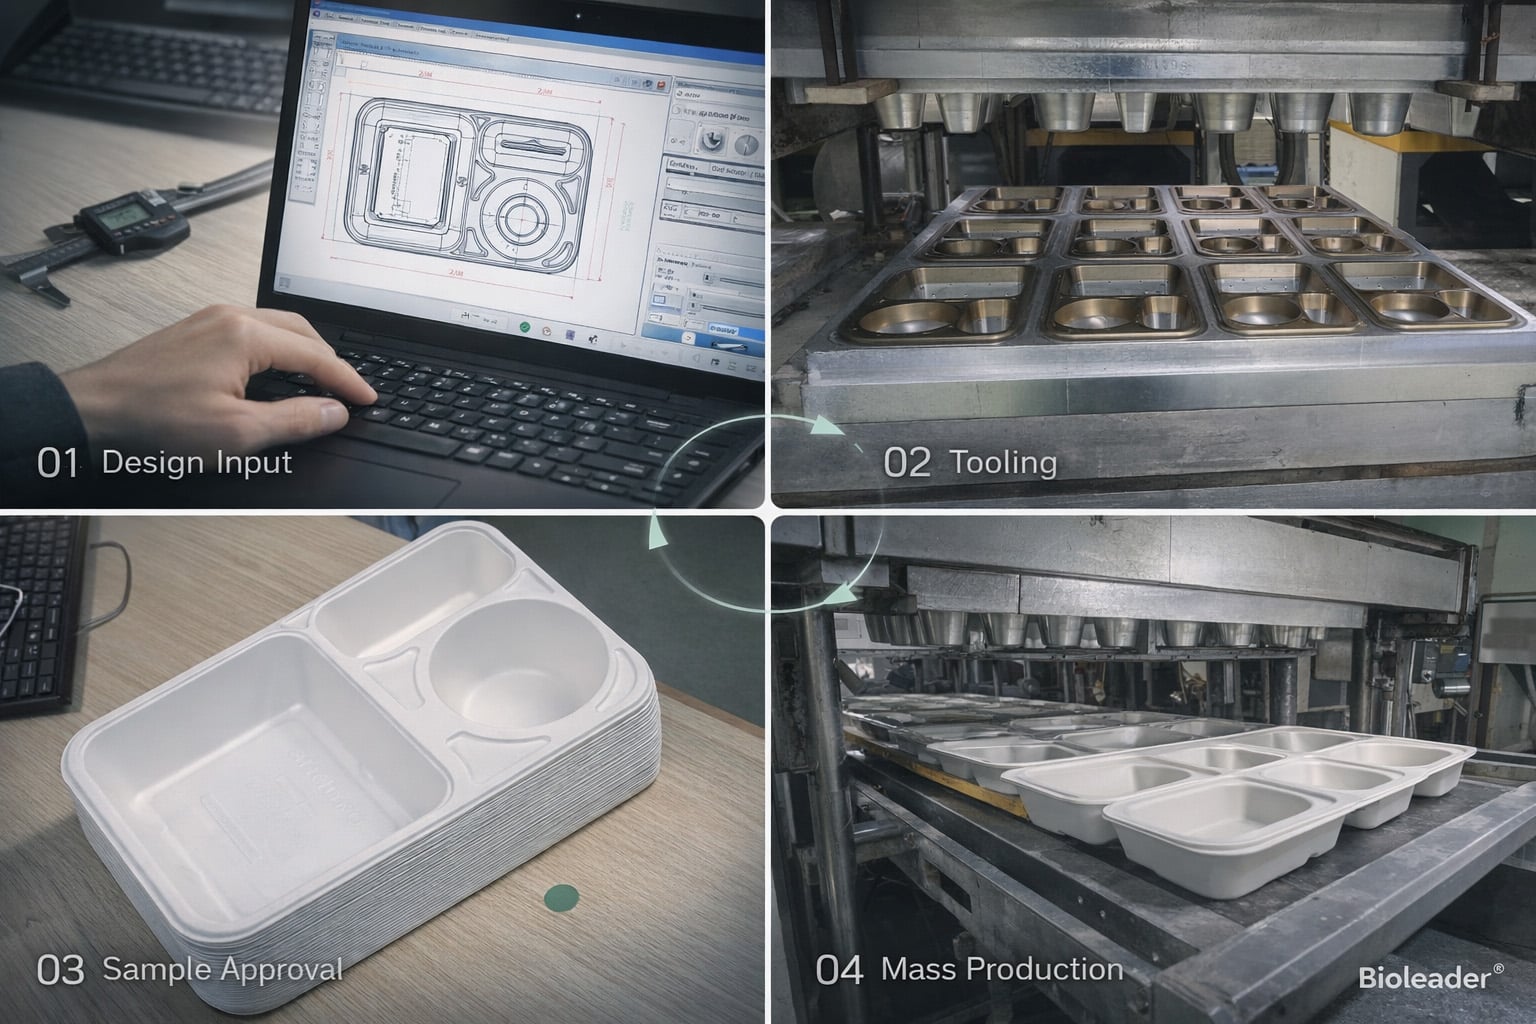
C'est pourquoi la personnalisation vaisselle en pulpe moulée doit être gérée comme une séquence de développement complète. Les étapes critiques comprennent la saisie des exigences, l'examen de faisabilité, la confirmation des dessins 2D et 3D, la stratégie d'outillage, l'échantillonnage du prototype, la révision technique, la validation des échantillons, la validation pilote et le lancement de la production de masse. Les erreurs commises au début deviennent généralement plus coûteuses une fois l'outillage commencé.
Pour les acheteurs, la stratégie d'approvisionnement la plus solide ne consiste pas simplement à demander un devis de moule et à attendre des échantillons. Il s'agit d'évaluer si le fournisseur peut gérer toute la logique de développement, du concept à la production. Ce guide suit cette logique. Il explique comment la vaisselle personnalisée en bagasse de canne à sucre passe de la soumission d'un design ou d'un échantillon au développement du moule, à l'approbation des échantillons, à la planification de MOQ et à la fabrication à grande échelle. Il s'appuie également sur l'expérience de Bioleader en développement de pulpe moulée, coordination d'outillage et production d'exportation dans les projets de vaisselle personnalisée en bagasse.
2. Pourquoi le développement personnalisé est important en 2026
Le développement personnalisé est devenu une décision d'approvisionnement plus importante en 2026. Les articles en fibres moulées standard fonctionnent toujours pour un réapprovisionnement rapide et un achat à moindre risque. Mais ils ne résolvent pas tous les besoins de marque ou de produit. Alors que de plus en plus d'acheteurs rivalisent sur la présentation, le contrôle des portions, l'ajustement fonctionnel et la valeur de l'emballage durable, la vaisselle personnalisée en bagasse de canne à sucre devient un outil commercial pratique, et non une option de niche.
Ce changement est le plus visible là où la forme de l'emballage, la profondeur de remplissage, l'ajustement du couvercle, l'empilabilité et la différenciation visuelle affectent l'expérience client ou les performances de livraison de nourriture. Une marque peut avoir besoin d'un bol plus profond pour réduire le risque de fuite de sauce. Elle peut avoir besoin d'une nouvelle forme de plateau pour correspondre au design des portions. Elle peut avoir besoin d'un rebord révisé pour un meilleur engagement du couvercle. Dans ces cas, la personnalisation ne concerne pas seulement l'apparence. Il s'agit de faire de l'emballage une partie du système produit.
2.1 Les articles standard ne peuvent pas résoudre tous les problèmes de marque ou d'application
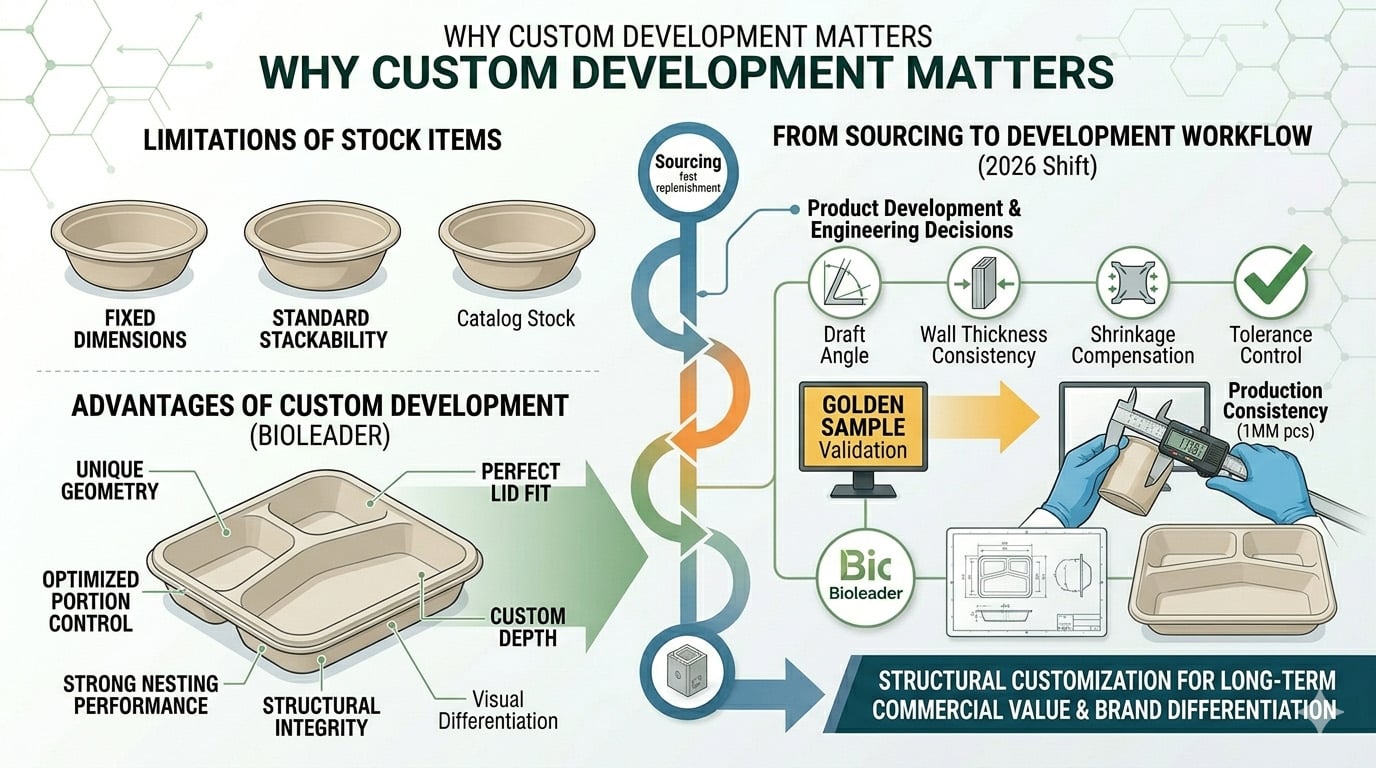
Les articles en pulpe moulée standard réduisent le temps d'approvisionnement et le coût de développement. Cela reste leur avantage. Mais ils imposent aussi des limites. Les acheteurs doivent accepter des dimensions fixes, une logique structurelle fixe et des hypothèses de performance standard. Cela fonctionne pour de nombreuses applications générales. Cela devient restrictif lorsque le format alimentaire, la méthode de remplissage, l'exigence de couvercle ou la présentation de la marque nécessitent une correspondance plus étroite.
De nombreux projets personnalisés commencent lorsque les articles du catalogue standard ne correspondent plus au besoin réel de l'entreprise. Le déclencheur peut être un désalignement du couvercle, une faible empilabilité, un ajustement de portion inefficace, une mauvaise présentation en rayon, ou le besoin d'une structure plus distinctive dans un marché encombré. À ce stade, le projet dépasse l'achat normal et entre dans le développement de produit.
2.2 La personnalisation ne se limite plus à l'impression de logo
Une idée fausse courante est que la personnalisation signifie seulement ajouter un logo à un article existant. Dans l'emballage en pulpe moulée, les changements à plus forte valeur ajoutée sont généralement structurels. Les acheteurs peuvent avoir besoin d'une profondeur différente, d'un nouveau rapport de compartiments, d'une géométrie de paroi modifiée, d'une meilleure performance d'emboîtement, d'un ajustement de couvercle amélioré, ou d'un équilibre différent entre rigidité et poids. Ce sont des décisions d'ingénierie, pas seulement des choix de marque.
Pour cette raison, la vaisselle personnalisée en bagasse doit être traitée comme un flux de travail de développement. Le design affecte l'outillage. L'outillage affecte l'échantillonnage. L'échantillonnage affecte la confirmation des tolérances. La confirmation des tolérances affecte la capacité du projet à passer en production stable. Lorsqu'il est géré correctement, le développement personnalisé améliore non seulement la différenciation visuelle, mais aussi l'ajustement de l'emballage, les performances opérationnelles et la valeur commerciale à long terme.
2.3 Pourquoi les projets personnalisés échouent sans contrôle d'ingénierie
De nombreux projets de pulpe moulée personnalisés n'échouent pas parce que l'idée est faible. Ils échouent parce que le projet entre dans l'outillage trop tôt. Un acheteur peut fournir uniquement un croquis visuel sans dimensions clés. Un échantillon peut être approuvé sans discussion sur les tolérances. L'équipe peut sous-estimer l'effet du retrait, de l'angle de démoulage, de l'épaisseur de paroi ou de l'empilabilité sur le produit final. Ces lacunes restent souvent cachées jusqu'à ce que le coût et le délai d'outillage aient déjà été engagés.
Le développement personnalisé en 2026 exige plus qu'une communication commerciale réactive. Il exige une revue d'ingénierie, une discipline de processus et un séquençage réaliste du projet. Chez Bioleader, les programmes personnalisés plus solides commencent généralement par un examen de faisabilité clair, une logique d'outillage, des attentes d'échantillonnage et des conditions de production de masse. C'est ce qui transforme une demande personnalisée en un projet commercial contrôlé plutôt qu'un exercice d'essai-erreur.
3. Étape d'entrée du projet — Du design, du dessin ou de l'échantillon à l'examen de faisabilité
Un projet de pulpe moulée personnalisé doit commencer par un examen de faisabilité, et non par une demande de devis de moule. Dans la fabrication de fibres moulées, la géométrie affecte directement le démoulage, la répartition de l'épaisseur des parois, le comportement d'empilage et la répétabilité dimensionnelle. Des recherches structurelles récentes sur la pâte moulée montrent également que des variables géométriques telles que l'angle de dépouille et l'épaisseur affectent de manière significative les performances et la fabricabilité. C'est pourquoi la première question technique n'est pas “ Combien coûte le moule ? ” mais “Cette conception peut-elle être produite de manière fiable à grande échelle ?"
Chez Bioleader, les projets personnalisés passent par une revue structurée avant que le coût de l'outillage soit confirmé. L'équipe vérifie si le concept du client est adapté à la production de pâte moulée, si les dimensions clés sont complètes et si la structure est susceptible de créer des risques en matière de démoulage, de retrait, d'ajustement du couvercle, d'emboîtement ou de stabilité en production de masse. Cette revue précoce réduit les révisions de moule inutiles et raccourcit le chemin vers des échantillons fonctionnels dans les programmes d'exportation réels.
3.1 Ce que les acheteurs doivent soumettre au lancement du projet
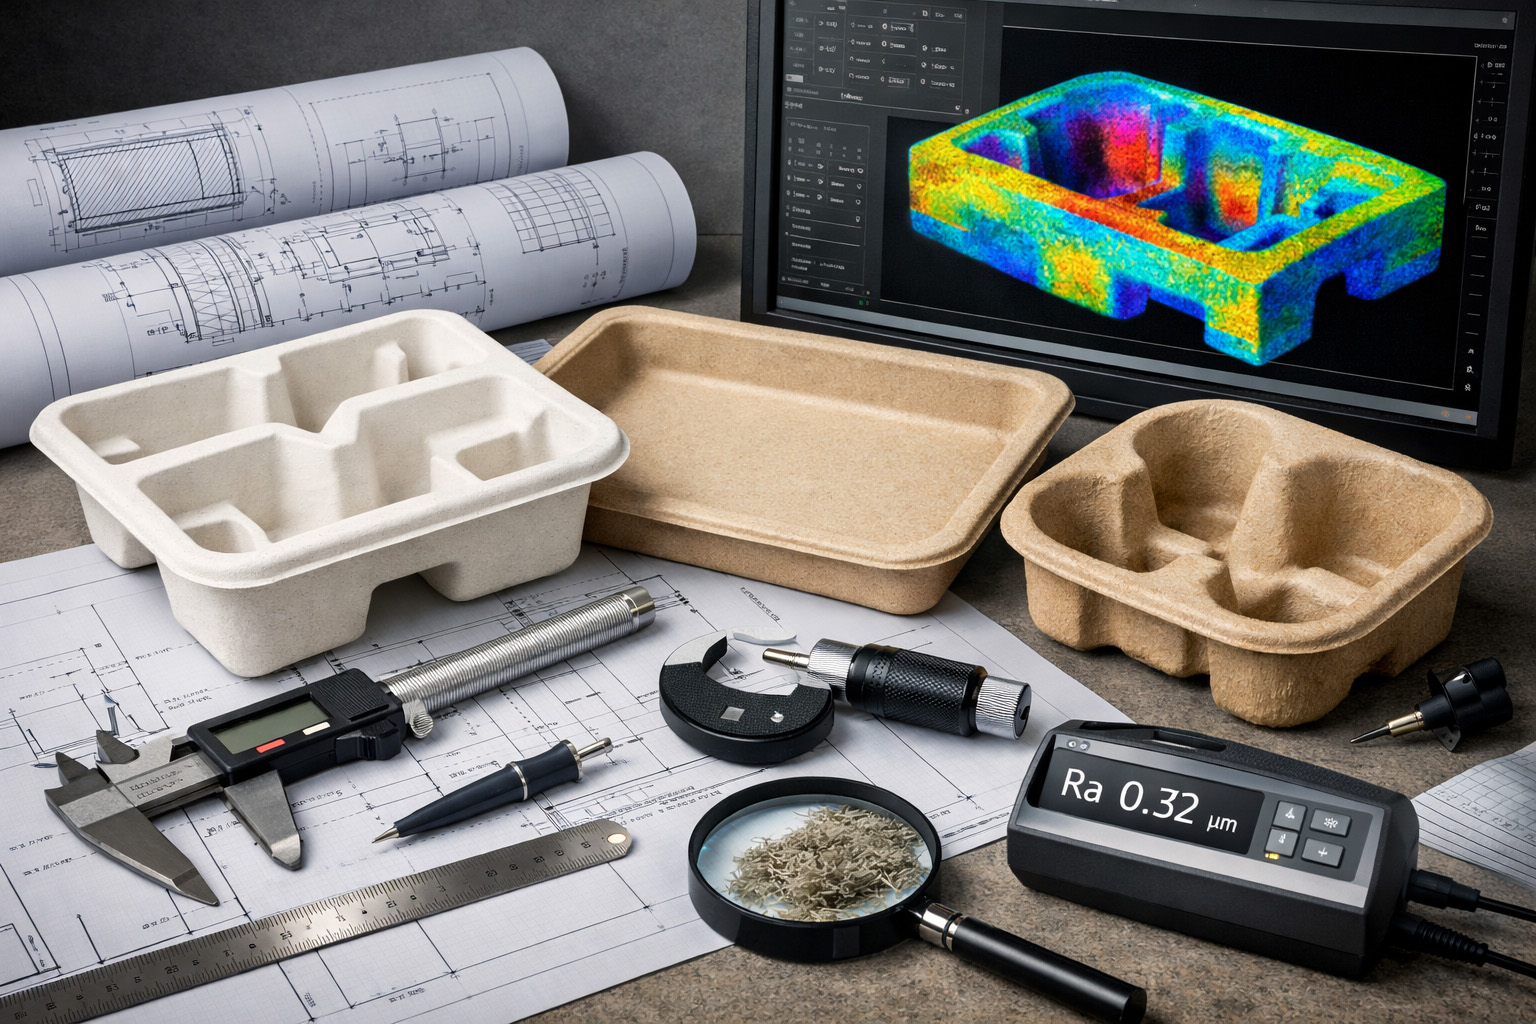
Le meilleur apport de projet est un dessin 3D accompagné des dimensions clés et de notes sur l'utilisation. Un dessin 2D, un échantillon physique, ou même un article de référence du marché peut également fonctionner, mais ils nécessitent généralement plus de clarifications. Au minimum, les acheteurs doivent fournir le type de produit souhaité, les dimensions cibles, la profondeur, l'exigence de couvercle, les attentes d'emballage, la demande annuelle estimée et les conditions d'application telles que les aliments chauds, les soupes, les repas gras ou PFsans AS .
Des informations incomplètes créent des hypothèses coûteuses. Des données de profondeur manquantes peuvent fausser la conception du moule. Des exigences de couvercle manquantes peuvent retarder la confirmation de l'ajustement. Des détails d'utilisation manquants peuvent conduire à une mauvaise structure de paroi ou à un mauvais objectif de barrière. Dans les projets personnalisés, la qualité du dossier de lancement détermine souvent la vitesse de tout le cycle de développement.
3.2 Pourquoi les échantillons physiques peuvent accélérer le développement personnalisé
A échantillon physique est souvent le raccourci le plus rapide vers l'alignement technique. Il aide l'usine à évaluer la forme du bord, le rapport profondeur, la direction d'emboîtement, la géométrie des bords et la complexité probable de l'outillage. Pour de nombreux projets OEM et ODM, un échantillon physique est également le moyen le plus rapide d'identifier les caractéristiques à copier, celles à modifier et celles qui ne peuvent pas être transférées directement dans la production de pâte moulée.
Bioleader utilise souvent une revue basée sur des échantillons pour accélérer la première décision d'ingénierie. Cela est particulièrement efficace lorsqu'un acheteur souhaite optimiser un concept existant plutôt que de développer une nouvelle structure de vaisselle à partir de zéro. Cela ne remplace pas les dessins. Mais cela peut considérablement améliorer la précision du premier devis et de l'orientation de l'outillage.
3.3 Pourquoi la qualité de la conception 3D est plus importante que ce que la plupart des acheteurs pensent
Dans la pâte moulée, un fichier 3D n'est pas seulement pour l'approbation de l'apparence. C'est un document de fabrication. La géométrie doit permettre le démoulage, une distribution stable des fibres, un contrôle réaliste de l'épaisseur des parois et une compensation de retrait réalisable. La recherche sur les structures en pâte moulée confirme que des paramètres géométriques tels que la hauteur, l'angle de dépouille et l'épaisseur affectent le comportement structurel. En production pratique, ils affectent également la capacité à former et à répéter de manière cohérente un produit personnalisé.
C'est pourquoi une mauvaise qualité 3D crée un risque caché. Un design peut sembler attrayant à l'écran mais échouer dans la logique de démoulage, la transition locale des parois, la précision des bords ou l'empilabilité. Pour la vaisselle en bagasse personnalisée, la qualité de conception est la qualité de production à l'avance.
3.4 Ce qui doit être vérifié avant l'approbation de l'outillage
Avant le début de la fabrication du moule, le fournisseur doit effectuer une revue de faisabilité structurée. Cette revue doit vérifier l'angle de dépouille, la logique d'épaisseur des parois, le risque de contre-dépouille, le rapport profondeur/ouverture, le comportement d'emboîtement et de désemboîtement, la compatibilité des couvercles, et l'effet probable du retrait sur les dimensions finales. Si ces points ne sont pas clairs, l'échantillonnage peut encore être possible, mais le projet entre dans une voie à plus haut risque avec plus de cycles de correction.
Cette étape crée une réelle valeur commerciale. Une bonne revue de faisabilité réduit le gaspillage d'outillage, raccourcit les cycles de révision des échantillons et améliore la préparation à la production de masse. Pour Bioleader, c'est l'une des capacités personnalisées les plus importantes : ne pas dire oui trop tôt, mais identifier ce qui est fabricable, ce qui nécessite un ajustement et ce qui affectera les délais, les tolérances et la complexité de l'outillage.
| Élément d'entrée | Pourquoi c'est important | Détail manquant courant | Impact sur le développement |
|---|---|---|---|
| Dessin 3D | Prend en charge la revue de l'angle de dépouille, la vérification de l'épaisseur des parois et la faisabilité de l'outillage. | Pas de logique de section, pas de notes de tolérance, géométrie irréaliste. | Risque de moule plus élevé et plus de cycles de révision d'échantillons. |
| Dessin 2D | Fournit les dimensions de base et l'intention générale du produit. | Pas de logique de profondeur, pas de détail de transition structurelle. | Nécessite plus d'interprétation d'ingénierie avant le devis. |
| Échantillon physique | Accélère la revue de la forme, du bord, de la profondeur et de l'empilage. | Aucune note sur ce qui doit être copié ou modifié. | Peut accélérer l'examen mais nécessite toujours des clarifications. |
| Description du cas d'utilisation | Définit la logique du couvercle, l'objectif de barrière et la demande structurelle. | Pas de type d'aliment, pas d'attente de chaleur/huile, pas d'exigence de marché. | Peut entraîner une mauvaise direction de validation. |
| Estimation de la demande annuelle | Aide à déterminer la voie d'outillage, la logique MOQ et l'économie de production. | Seul le volume de premier ordre est donné, pas de prévision annuelle. | Rend la stratégie d'outillage moins précise. |
Tableau 1. Informations minimales requises avant un devis de vaisselle en bagasse personnalisée
4. Conception et validation technique
Un bon outillage ne peut pas sauver une mauvaise conception. Dans les projets de pâte moulée, l'étape de conception est déjà une étape de fabrication à l'avance. La géométrie affecte le démoulage, la distribution des fibres, la stabilité de l'épaisseur de paroi, le comportement au retrait, l'ajustement du couvercle et l'empilabilité. Des recherches récentes sur la pâte moulée confirment que des paramètres structurels tels que la hauteur, l'angle de dépouille et l'épaisseur affectent matériellement le comportement de la pièce finale.
Pour les Bioleader, la validation technique commence avant l'approbation de l'outillage. L'objectif est simple : confirmer si la structure proposée peut passer du dessin à l'échantillon et de l'échantillon à une production stable sans créer d'écart évitable. C'est là que de nombreux projets personnalisés deviennent soit contrôlables, soit coûteux.
4.1 Dessin 2D vs dessin 3D
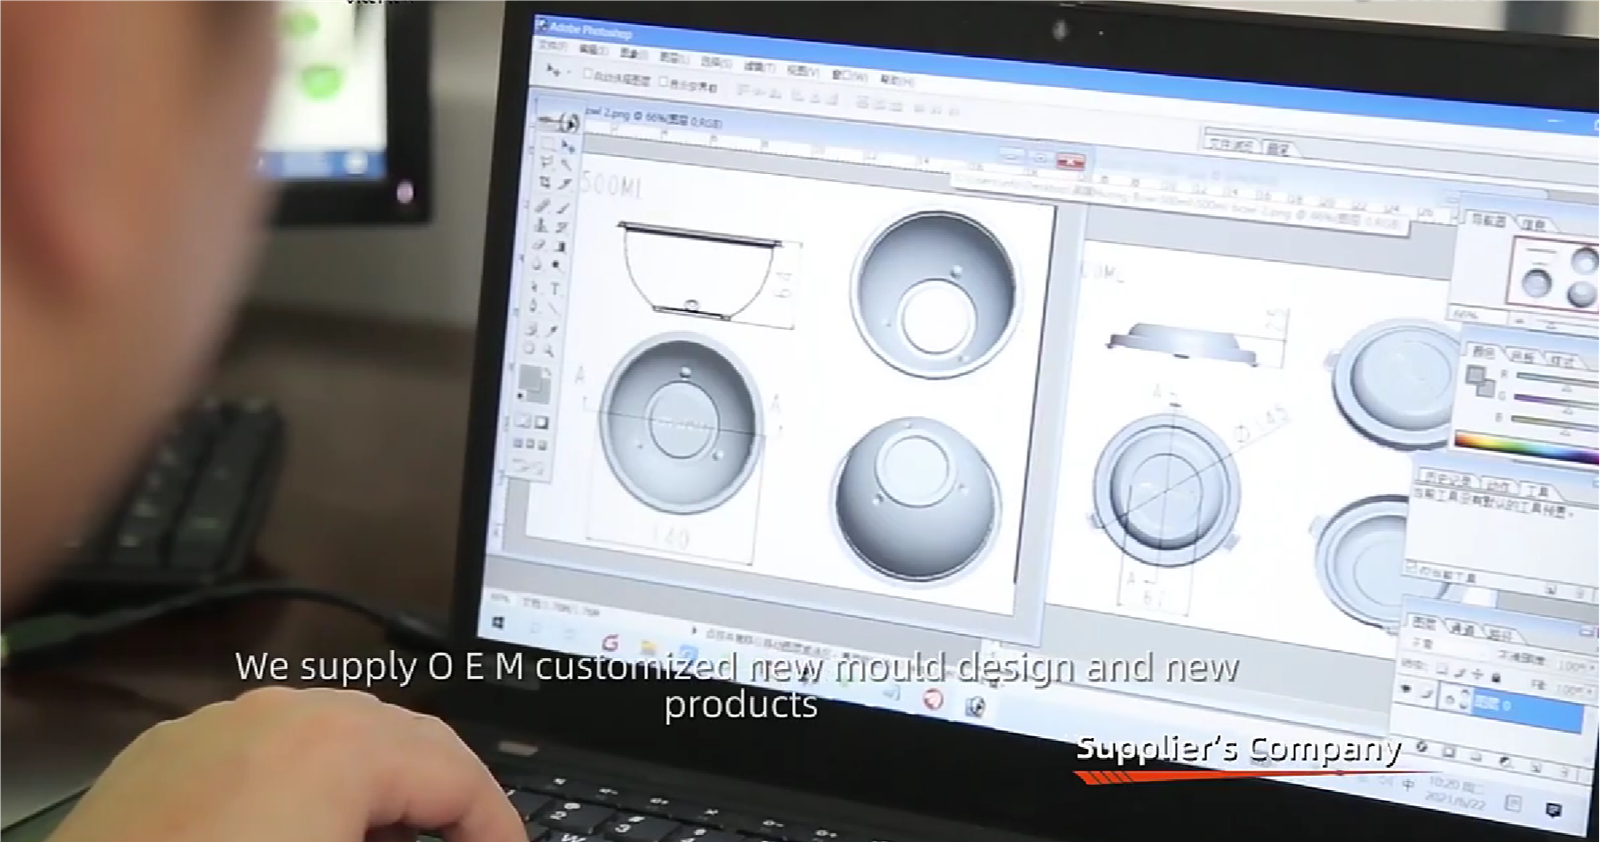
A dessin 2D est utile pour la communication de base. Il définit la taille d'ouverture, les dimensions globales et la disposition générale. Mais il ne suffit pas pour une validation complète de la pâte moulée. Un dessin 3D est bien plus précieux car il permet d'examiner l'angle de la paroi latérale, la logique de profondeur, les zones de transition, la structure du rebord et la géométrie d'emboîtement.
Dans le développement pratique, le 2D est souvent suffisant pour une discussion préliminaire. Il est rarement suffisant pour un jugement d'ingénierie final. Un fichier 3D aide l'usine à vérifier si la pièce peut être démoulée proprement, si la forme est réaliste pour la pâte moulée et si la correction de retrait peut être intégrée à la stratégie d'outillage. Pour la vaisselle en bagasse personnalisée, la qualité 3D affecte directement la qualité de production.
4.2 Angle de dépouille, épaisseur de paroi et contrôle du retrait
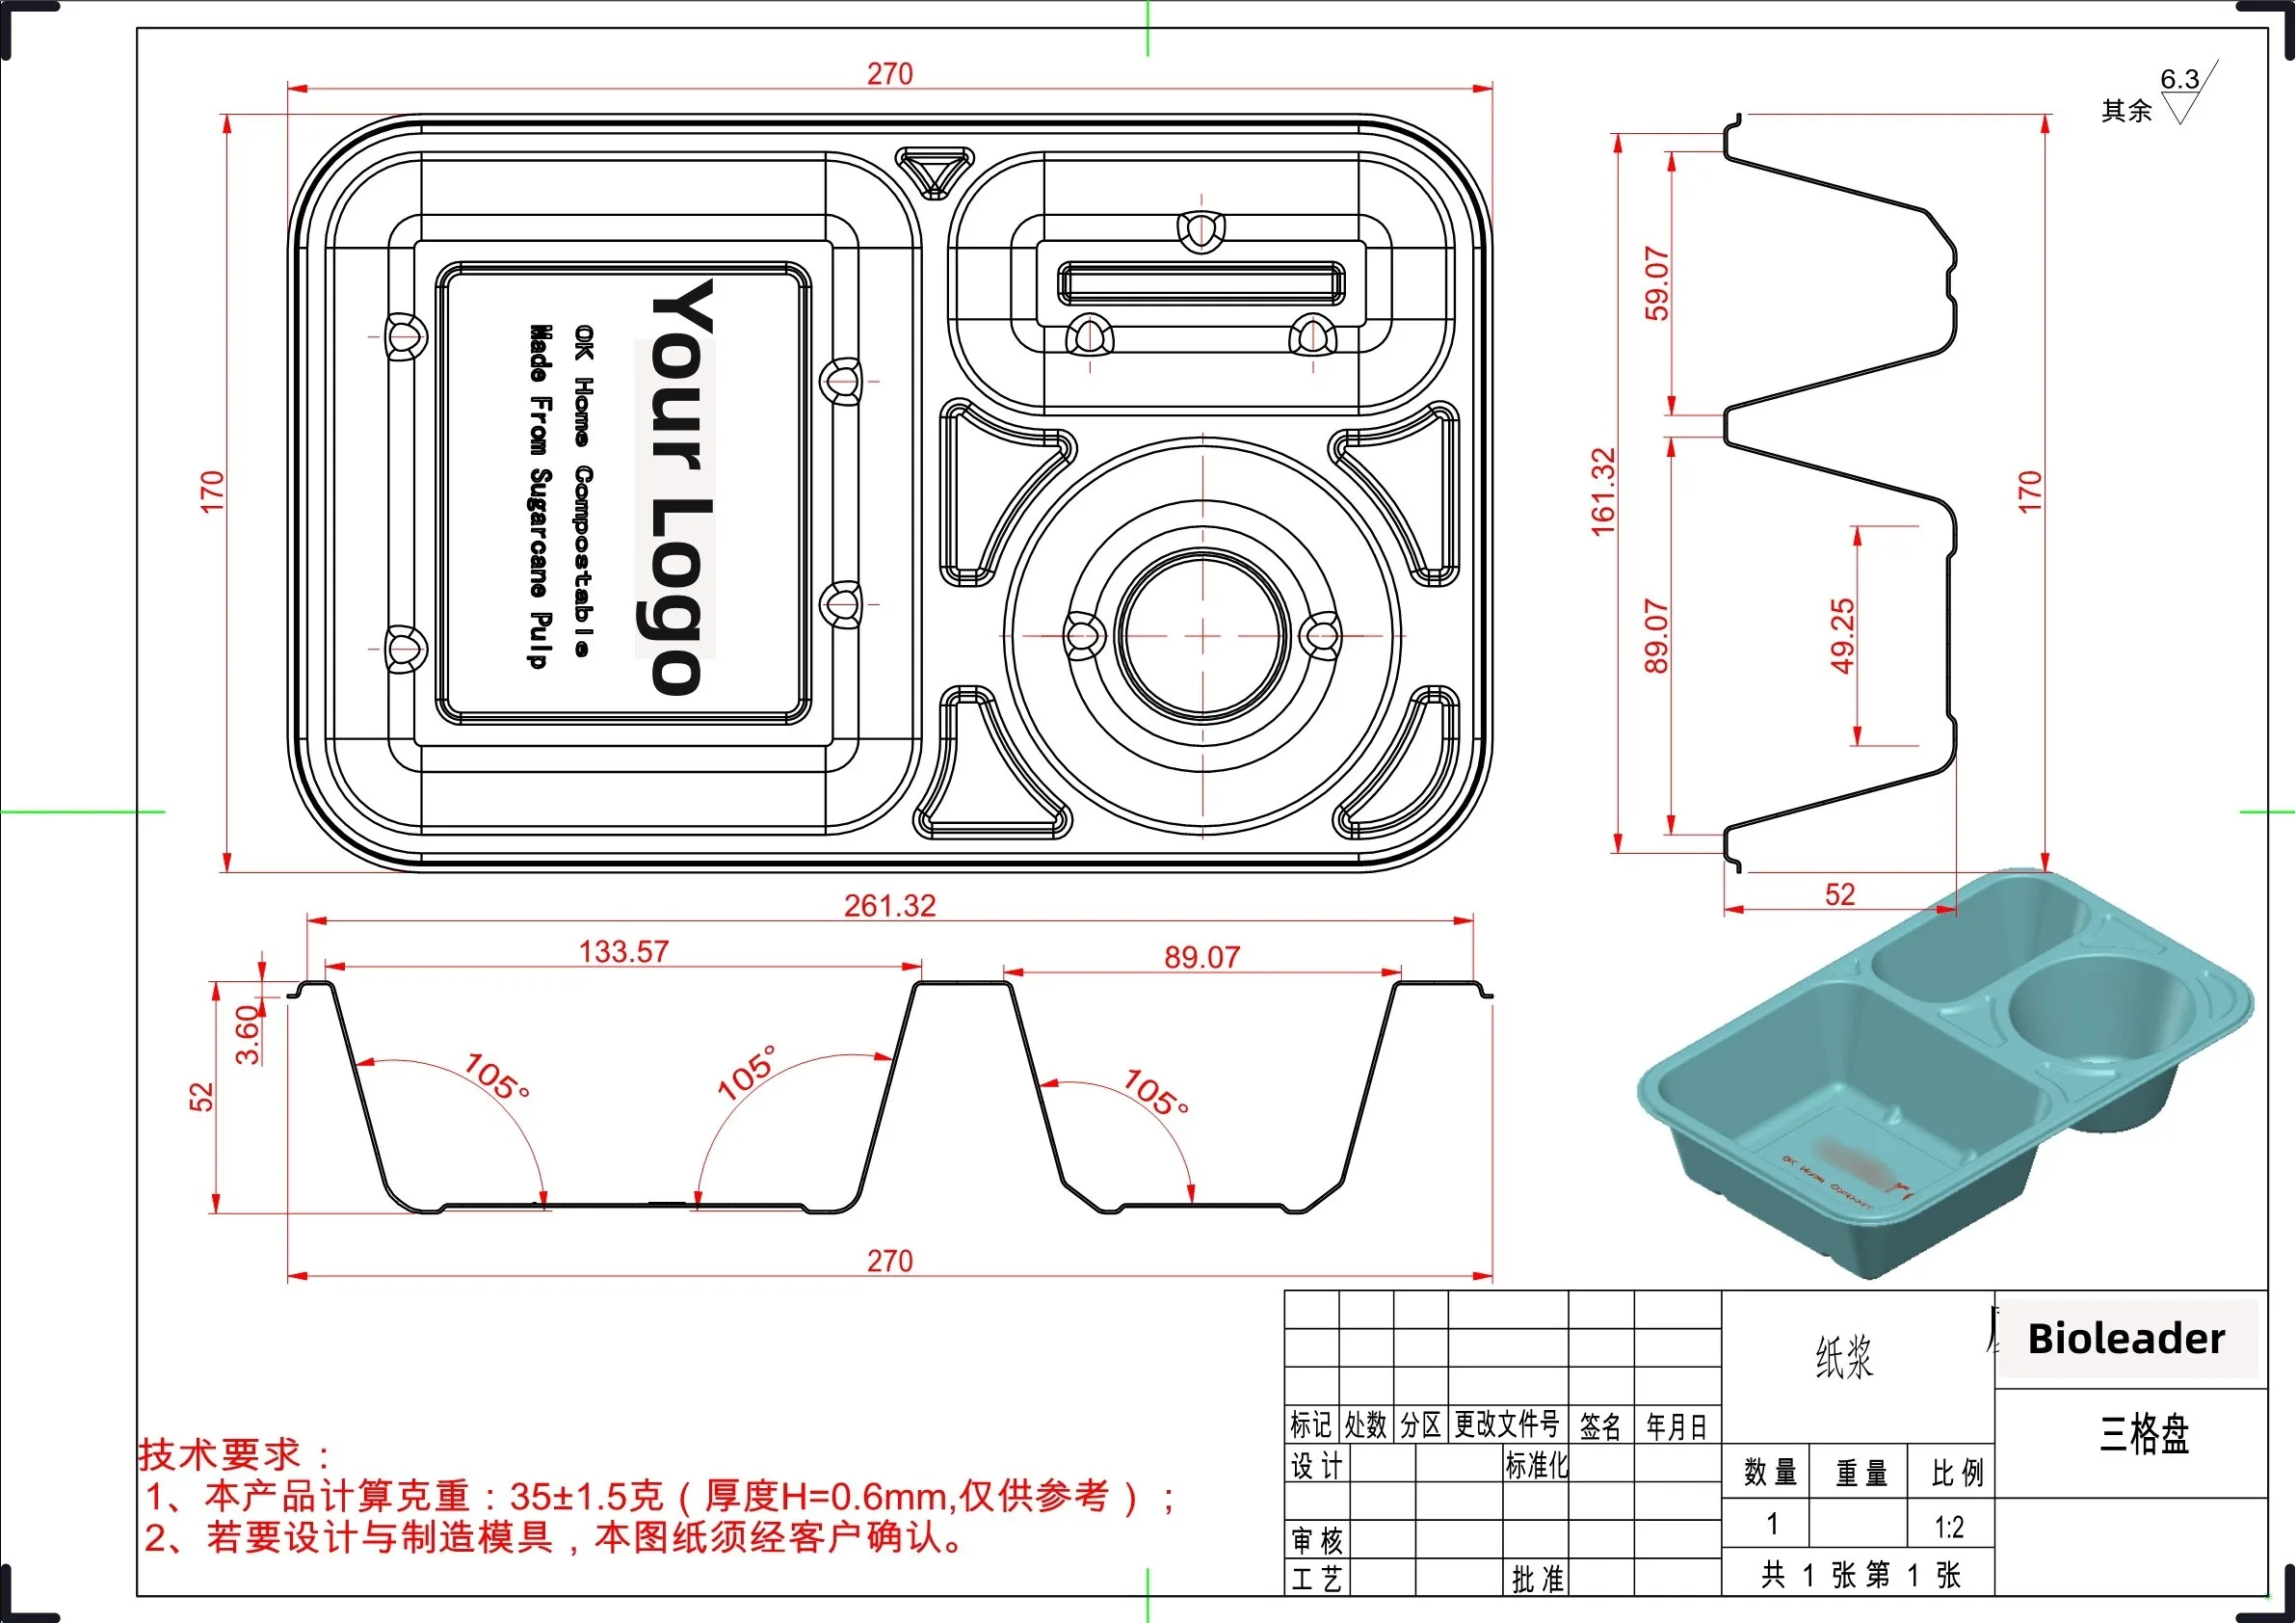
L'angle de dépouille est un facteur de démoulage. Si l'angle est trop petit, le risque de démoulage augmente. S'il n'est pas adapté à la profondeur et à la géométrie, la pièce peut coller, se déformer ou créer des dimensions instables. Les études sur la pâte moulée et la pratique générale de conception de moules montrent toutes deux que la géométrie de la paroi et l'angle de dépouille affectent la fabricabilité.
L'épaisseur de paroi est un facteur de stabilité. Elle affecte la rigidité, la distribution des fibres, le comportement au séchage et la cohérence entre l'échantillon et la production. Une épaisseur inégale crée souvent des zones faibles locales, des irrégularités de surface ou des variations d'ajustement. Dans les produits en fibres moulées, l'épaisseur est également liée à la catégorie de produit et au processus. Les examens de la fabrication de pâte moulée notent que différents formats de pâte moulée fonctionnent avec différentes plages d'épaisseur et attentes structurelles.
La compensation du retrait est un facteur dimensionnel. Une pièce en pâte moulée ne sort pas du processus exactement à la même taille que le modèle CAO. Le formage, l'égouttage, le pressage à chaud et le séchage influencent tous le résultat final. C'est pourquoi les projets personnalisés nécessitent une planification réaliste des tolérances dimensionnelles avant la première découpe du moule.
4.3 Écarts courants au stade de l'échantillon
Le stade de l'échantillon est l'endroit où les problèmes cachés deviennent visibles pour la première fois. Les écarts les plus courants sont la dérive du retrait, l'incohérence de l'épaisseur de paroi, la déformation des bords, le désalignement du rebord, l'écart d'ajustement du couvercle, et de la mauvaise empilabilité. Ce ne sont pas des problèmes esthétiques mineurs. Ce sont des signes précoces de la préparation à la production de la structure.
Bioleader traite les échantillons de première série comme une lecture technique, pas seulement comme une opportunité d'approbation. Si l'échantillon montre une instabilité des bords, un mauvais emboîtement ou une dérive dimensionnelle, la bonne question n'est pas “ Le client peut-il encore l'accepter ? ” La bonne question est “ Que faut-il corriger avant que le produit ne soit évolutif ? ” C'est ainsi que les retours au stade de l'échantillon créent de la valeur au lieu de plaintes ultérieures.
4.4 Logique de l'échantillon de référence
Un échantillon n'est pas un échantillon de référence par défaut. Un véritable échantillon de référence est une référence verrouillée. Il doit confirmer les dimensions, la structure du rebord, l'ajustement du couvercle, l'empilabilité, le niveau d'apparence et toute performance fonctionnelle requise. Sans cette référence, les arguments ultérieurs sur les écarts de production deviennent beaucoup plus difficiles à contrôler.
Pour les projets personnalisés, Bioleader’s la logique préférée est de définir l'échantillon de référence après la correction technique, pas après la première pièce d'apparence acceptable. Cette étape est importante car la production de masse doit être mesurée par rapport à une référence fixe, et non par rapport à la mémoire ou à une interprétation par e-mail.
| Type d'écart | Cause typique | Impact sur le projet | Action recommandée |
|---|---|---|---|
| Dérive du retrait | Compensation insuffisante dans la conception ou l'examen de l'outillage | Désalignement dimensionnel, problèmes d'ajustement du couvercle | Réviser les dimensions de l'outillage et confirmer la fenêtre de tolérance |
| Incohérence de l'épaisseur de paroi | Complexité géométrique ou distribution de formage instable | Zones faibles, incohérence visuelle, risque structurel | Ajuster la géométrie ou les objectifs de processus avant la validation |
| Déformation du bord ou du rebord | Mauvaise logique de démoulage ou faiblesse structurelle locale | Mauvais ajustement du couvercle, apparence instable | Affiner la géométrie du rebord et revoir le chemin de démoulage |
| Mauvaise empilabilité | Logique d'emboîtement non validée lors de la conception | Inefficacité d'emballage, problèmes de désempilage | Revérifier le profil, la conicité et la direction d'empilage |
| Écart d'ajustement du couvercle | Mauvaise correspondance des tolérances entre la géométrie de la base et du couvercle | Défaillance fonctionnelle lors de l'utilisation par le client | Verrouiller la tolérance d'ajustement avant l'approbation de la production en série |
Tableau 2. Écarts techniques courants au stade de l'approbation des échantillons
5. Stratégie d'outillage — Le cœur technique des projets personnalisés
La stratégie d'outillage détermine si un projet personnalisé peut être mis à l'échelle de manière économique. Dans le développement de pâte moulée, le moule n'est pas seulement un élément de coût. Il affecte la précision géométrique, la stabilité du démoulage, la qualité de surface, le comportement du cycle, la charge de maintenance et la cohérence à long terme. Les revues de production de pâte moulée notent que les matériaux de moule courants incluent l'aluminium, l'acier inoxydable, et de le bronze, avec une sélection liée aux besoins du processus et de l'application.
Pour les Bioleader, la stratégie d'outillage fait partie de la conception du projet. Ce n'est pas quelque chose choisi uniquement par budget. La bonne voie de moule dépend de la complexité du produit, de la probabilité de révision, du volume cible, de la sensibilité aux tolérances et de l'intensité de production attendue. C'est pourquoi les projets personnalisés sérieux doivent distinguer clairement entre l'outillage de prototype et l'outillage de production.

5.1 Moule de prototype vs moule de production
A Le moule de prototype est utilisé pour confirmer la structure. Son rôle est la rapidité, pas l'endurance commerciale complète. Il aide à vérifier les dimensions, la forme générale, la logique du rebord et si le produit peut passer à la correction et à l'approbation des échantillons. Un moule de production sert un objectif différent. Il doit soutenir la répétabilité, la stabilité du cycle, la planification de la maintenance et la production en volume commercial.
De nombreux malentendus des acheteurs commencent ici. Un bon échantillon provenant d'un outillage de prototype ne signifie pas que le projet est prêt pour une production de masse à long terme. Le moule de production doit toujours être sélectionné en fonction du plan de production réel, pas seulement du premier résultat d'échantillon.
5.2 Moules en aluminium
Les moules en aluminium sont largement utilisés car ils sont pratiques pour la vitesse de développement et les programmes de production courants. Ils sont plus faciles à usiner, soutiennent des cycles d'outillage relativement rapides et conviennent bien à de nombreux projets de prototype et à moyenne échelle. Les revues de l'industrie de la pâte moulée listent l'aluminium parmi les matériaux d'outillage les plus courants.
Commercialement, l'aluminium est souvent le bon choix lorsque le projet nécessite encore une flexibilité de révision ou lorsque le volume et la structure ne justifient pas une voie d'outillage plus lourde. Mais l'aluminium n'est pas automatiquement la meilleure réponse pour chaque programme personnalisé. La décision doit toujours dépendre de la complexité géométrique, du risque de correction et de la charge de production attendue.
5.3 Moules en aluminium avec inserts en cuivre
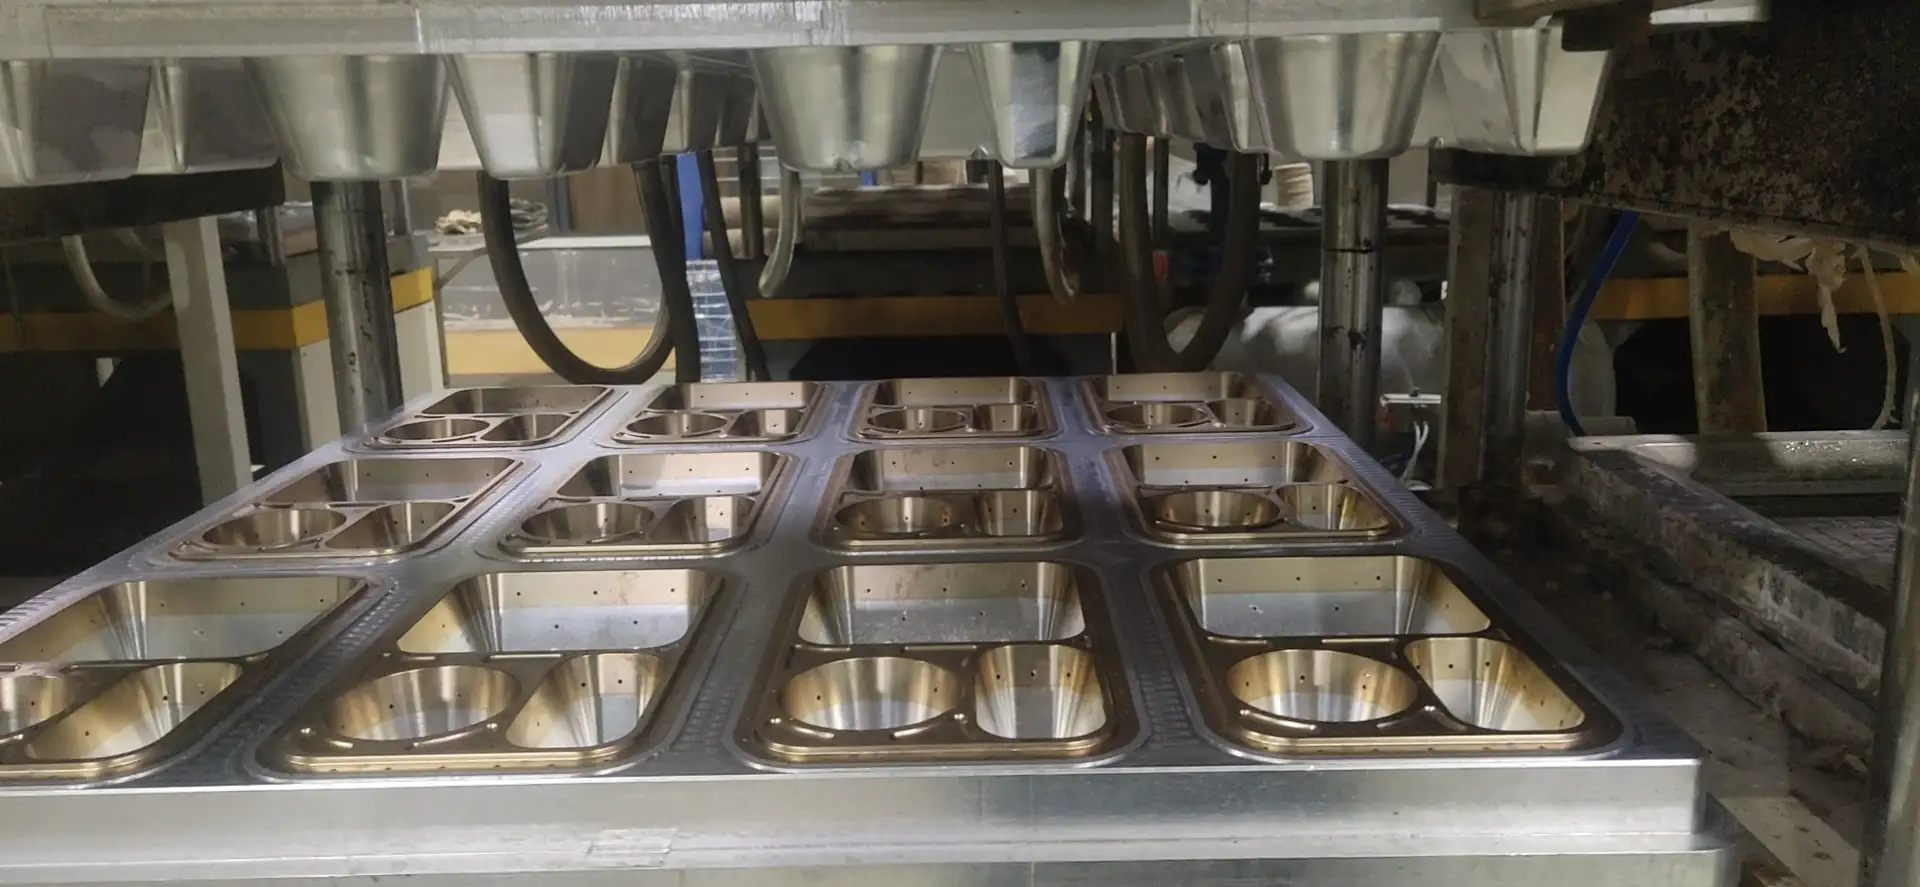
Les moules en aluminium avec inserts en cuivre sont une option plus spécialisée. En pratique, ils sont utiles lorsque le comportement local de transfert de chaleur ou le contrôle de précision devient plus sensible. Cette voie n'est pas nécessaire pour chaque projet. Elle est plus pertinente lorsqu'une structure a une complexité locale plus élevée, des zones plus profondes ou une sensibilité à la qualité plus stricte dans des zones spécifiques.
À partir du L'expérience personnalisée de Bioleader, ce type d'outillage est le plus précieux lorsque le projet nécessite un contrôle local plus précis que ce qu'une voie en aluminium standard peut confortablement offrir. Il doit être traité comme une solution d'ingénierie ciblée, pas comme une mise à niveau par défaut.
5.4 Moules en alliage d'acier inoxydable
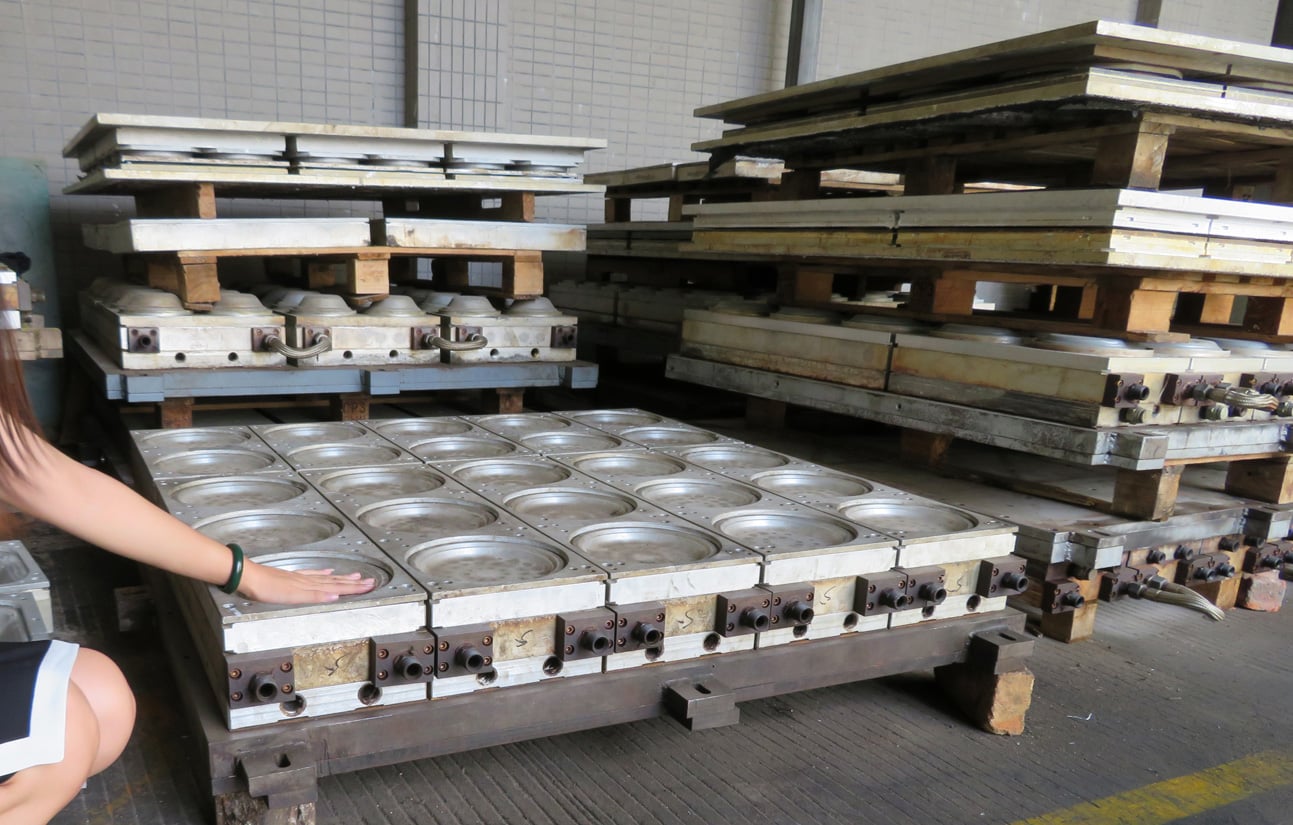
Les moules en alliage d'acier inoxydable sont généralement choisis pour une durabilité plus forte, une résistance à la corrosion et des conditions de production à long terme plus exigeantes. Dans la fabrication de pâte moulée, l'acier inoxydable est largement reconnu comme un matériau industriel robuste où l'humidité, la chaleur et le stress mécanique répété font partie de l'environnement du processus.
Cette voie est généralement plus adaptée aux programmes personnalisés plus importants et plus stables, surtout lorsque l'acheteur attend une continuité de production longue et une tolérance plus faible à l'usure de l'outillage ou au remplacement répété. L'investissement initial est plus élevé, mais dans le bon programme, il peut améliorer l'économie à long terme en soutenant une production plus stable et une fenêtre de service plus longue.
5.5 Pourquoi le choix du moule est une décision commerciale, pas seulement technique
La mauvaise stratégie de moule peut fausser tout le modèle économique. Une voie d'outillage qui semble moins chère au stade de la soumission peut créer plus de corrections, une durée de vie plus courte ou une stabilité de production plus faible plus tard. Une voie d'outillage plus lourde peut sembler chère au début, mais devenir plus économique si le programme annuel est important et stable.
C'est pourquoi Bioleader évalue le choix du moule en fonction de la logique globale du projet : demande annuelle attendue, probabilité de révision des échantillons, complexité géométrique, sensibilité aux tolérances et continuité de production. La bonne question n'est pas seulement “ Quel moule coûte le moins cher ? ” mais “Quel moule offre le meilleur équilibre entre vitesse, précision et efficacité de production à long terme ?"
| Type de moule | Utilisation principale | Avantage principal | Type de projet le mieux adapté |
|---|---|---|---|
| Moule prototype / échantillon | Confirmation précoce de la structure et examen au stade de l'échantillon | Itération plus rapide avant le verrouillage de l'outillage de production | Nouveaux projets avec des ajustements techniques en attente |
| Moule en aluminium | Prototype courant et nombreux programmes de production standard | Usinage pratique et bonne vitesse de développement | Projets personnalisés de complexité moyenne et échelle de production modérée |
| Moule en aluminium avec inserts en cuivre | Projets nécessitant un contrôle de processus local plus fort | Meilleure performance ciblée dans les zones locales sensibles | Structures de difficulté supérieure avec sensibilité locale à la précision |
| Moule en alliage d'acier inoxydable | Programmes de production à long terme et à haute intensité | Durabilité supérieure et meilleure aptitude à la production à long terme | Programmes personnalisés importants et stables avec une continuité de production longue |
Tableau 3. Comparaison des types de moules pour les projets de vaisselle en bagasse personnalisée
6. Contrôle du calendrier du projet — De la conception à la production de masse
Le contrôle du calendrier est une question d'approvisionnement, pas seulement une question d'usine. Dans les projets de pâte moulée personnalisés, les retards proviennent rarement d'une seule étape. Ils proviennent généralement de boucles de révision, d'une saisie de conception incomplète, de corrections d'échantillons, d'ajustements de moules ou de lacunes d'approbation entre l'acheteur et l'usine. C'est pourquoi un projet de vaisselle en bagasse personnalisée doit être géré comme un programme par étapes avec des livrables clairs, et non comme un simple processus de suivi de commande.
Pour les acheteurs, le contrôle du calendrier affecte plus que la date de livraison. Il affecte le lancement du produit, la transition d'emballage, le remplacement des stocks et l'engagement client. Dans les projets d'exportation pratiques, le coût de la perte de deux ou trois semaines est souvent bien plus élevé que le coût d'une correction de conception effectuée tôt. Une approbation plus lente au bon moment est généralement moins coûteuse qu'une erreur rapide.
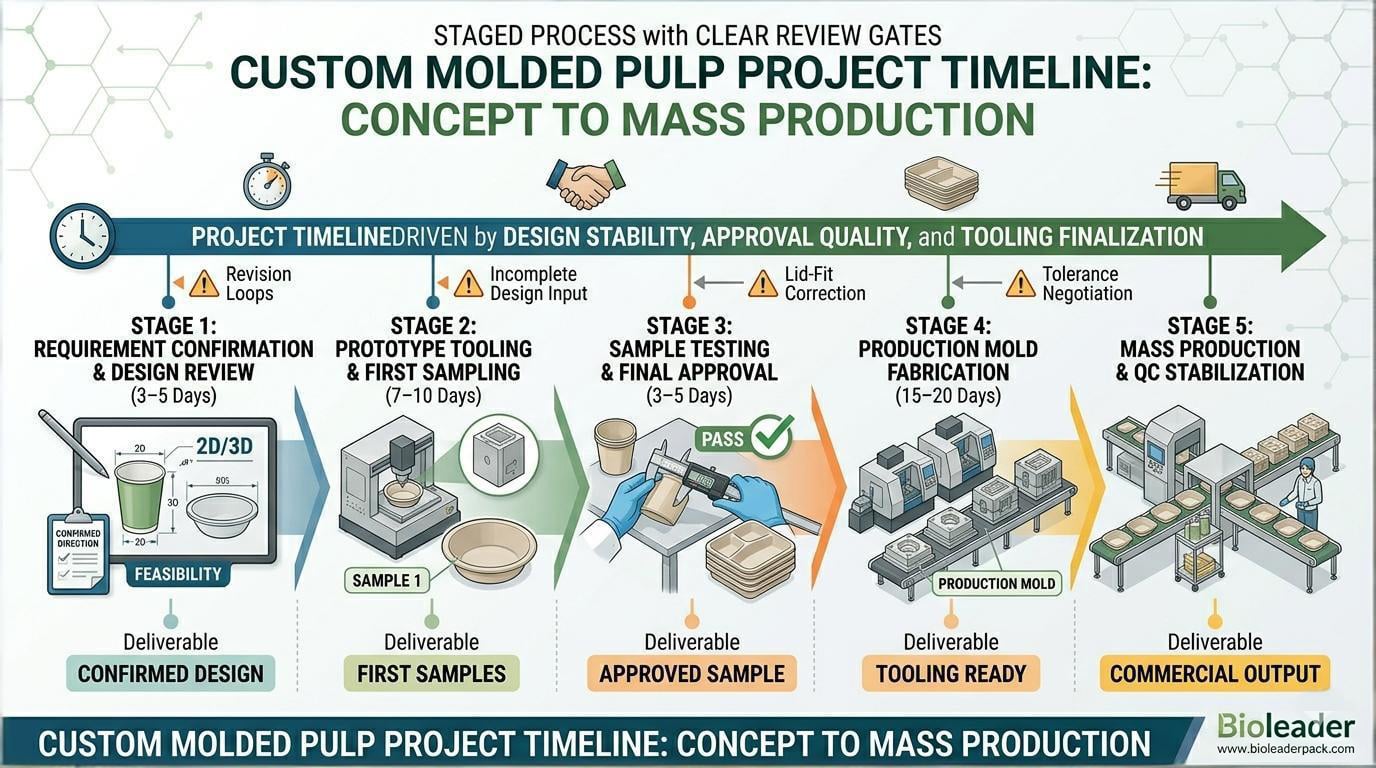
6.1 Les cinq étapes d'un projet de pâte moulée personnalisé
La plupart des programmes de vaisselle en bagasse personnalisée suivent cinq étapes principales. D'abord vient la confirmation des exigences et la revue de conception. Ensuite vient l'outillage prototype et le premier échantillonnage. Après cela vient les tests et l'approbation des échantillons. La quatrième étape est la fabrication du moule de production. La cinquième étape est le lancement de la production de masse et la stabilisation du contrôle qualité.
Ces étapes semblent simples sur le papier. En pratique, chacune dépend de la précédente qui doit être correctement clôturée. Si la saisie des exigences est incomplète, l'approbation de la conception ralentit. Si l'échantillon comporte encore des écarts non résolus, l'outillage de production ne peut pas être verrouillé en toute sécurité. Si l'outillage de production est lancé avant que l'ajustement et les tolérances ne soient figés, la production de masse héritera de risques évitables.
6.2 Où se produisent réellement la plupart des retards de projets personnalisés
Les retards les plus courants ne se produisent généralement pas uniquement dans l'usinage. Ils se produisent dans la révision des dessins, la confirmation dimensionnelle peu claire, les cycles de retour d'échantillons, la correction de l'ajustement du couvercle, et de la négociation des tolérances en phase tardive. Ce ne sont pas des problèmes uniquement liés à l'usine. Ce sont des problèmes de coordination entre les équipes commerciales, techniques et d'approbation.
Chez Bioleader, le calendrier du projet est géré en reliant chaque étape à un point de revue clair. Si la conception n'est pas stable, le projet ne doit pas passer à l'outillage final. Si l'échantillon présente encore un écart structurel, le projet ne doit pas passer à la validation de production. Cette discipline est ce qui maintient le contrôle du calendrier réaliste plutôt qu'optimiste.
6.3 Pourquoi l'approbation des échantillons ne doit pas être précipitée
L'approbation des échantillons est le point de contrôle le plus déterminant de tout le calendrier. Si un acheteur approuve trop tôt, les étapes ultérieures deviennent plus coûteuses. Si un acheteur retarde trop longtemps ses retours, le programme complet perd de son élan. L'objectif n'est pas la rapidité en soi. L'objectif est de clôturer l'étape des échantillons avec un alignement clair sur les dimensions, l'ajustement, l'empilabilité, l'apparence et la fonction.
Pour cette raison, un bon calendrier n'est pas celui qui comporte l'étape d'échantillonnage la plus courte. C'est celui qui comporte le moins de corrections répétées une fois que l'outillage est déjà engagé. Dans la pâte moulée sur mesure, une approbation stable est généralement plus précieuse qu'une approbation rapide.
6.4 Ce qu'un calendrier de projet réaliste inclut généralement
Un programme sur mesure pratique comprend généralement 3 à 5 jours pour la confirmation des exigences et la revue de conception, 7 à 10 jours pour l'outillage du prototype et les premiers échantillons, 3 à 5 jours pour les tests clients et la validation, et environ 15 à 25 jours pour la fabrication du moule de production une fois la conception figée. Le délai de production en série dépend ensuite du volume de commande, de la disponibilité des moules et de la planification des lignes.
Ces fourchettes sont des références de travail, pas des promesses fixes. Une géométrie complexe, des révisions répétées, des systèmes de couvercles multipièces ou des retards de retours clients peuvent allonger le cycle. Mais en règle générale de planification, les acheteurs doivent s'attendre à ce que le calendrier du projet soit principalement déterminé par la stabilité de la conception, la qualité de l'approbation des échantillons, et de la finalisation de l'outillage.
| Étape | Activité | Calendrier type | Livrable clé |
|---|---|---|---|
| Étape 1 | Confirmation des exigences et revue de conception | 3 à 5 jours | Orientation de conception confirmée et faisabilité du projet |
| Étape 2 | Outillage du prototype et premier échantillonnage | 7 à 10 jours | Premiers échantillons physiques pour revue technique |
| Étape 3 | Tests des échantillons et approbation finale | 3 à 5 jours | Échantillon approuvé et orientation technique figée |
| Étape 4 | Fabrication du moule de production | 15 à 25 jours | Outillage de production prêt pour le lancement |
| Étape 5 | Production en série et stabilisation du contrôle qualité | Selon le volume | Production commerciale avec un contrôle de production stable |
Tableau 4. Calendrier du projet : du concept à la production en série
6.5 Pourquoi la discipline du calendrier reflète la capacité du fournisseur
Un fournisseur qui gère bien les projets sur mesure devrait être capable d'expliquer où le temps est consacré, ce qui peut être raccourci et ce qui ne doit jamais être précipité. C'est l'un des signaux les plus clairs d'une véritable capacité de personnalisation. Dans le flux de travail de pâte moulée sur mesure de Bioleader, le contrôle du calendrier est lié à la clôture technique, et non seulement à des promesses calendaires. C'est pourquoi le plan de projet est construit autour de points de contrôle, et non autour d'hypothèses idéales.
Pour les acheteurs, c'est la bonne façon de lire le calendrier du projet. Le meilleur fournisseur sur mesure n'est pas celui qui promet le délai le plus court dans le premier e-mail. C'est celui qui peut passer de la conception à la production en série avec moins de boucles de révision, des points d'approbation plus clairs et une exécution plus stable.
7. Logique MOQ — Pourquoi les projets sur mesure nécessitent un seuil commercial différent
Les projets de pâte moulée sur mesure nécessitent généralement un MOQ plus élevé que les articles standard. Ce n'est pas seulement une politique commerciale. C'est une question d'économie de projet. Dans la vaisselle en bagasse sur mesure, le seuil commercial doit absorber le coût de l'outillage, coût d'échantillonnage et de correction, coût de mise en place de la production, et la coordination supplémentaire requise pour une production de masse stable.
Pour cette raison, les projets personnalisés sont généralement plus viables lorsque l'acheteur a une demande au niveau du conteneur ou un plan de volume à long terme stable. Dans de nombreux programmes pratiques, une demande mensuelle de l'ordre de 200 000 à 300 000 pièces, ou une demande annuelle atteignant un million de pièces ou plus, crée une base plus réaliste pour amortir l'investissement dans l'outillage et contrôler le coût unitaire. Sans cette échelle, le développement personnalisé devient souvent difficile à justifier économiquement.
C'est aussi pourquoi Bioleader examine MOQ avec la demande annuelle, la complexité du projet, et de la stratégie d'outillage, plutôt que de traiter MOQ comme un chiffre de négociation isolé. Un projet peut commencer avec un conteneur, mais la décision réelle doit être basée sur la question de savoir si le volume attendu est suffisamment important pour soutenir l'amortissement de l'outillage, l'efficacité de la production et la stabilité de l'approvisionnement à long terme.
| Facteur déterminant de MOQ | Pourquoi c'est important | Implication pour la planification de l'acheteur |
|---|---|---|
| Amortissement de l'outillage | Le coût du moule doit être réparti sur un volume suffisant. | Une faible demande annuelle affaiblit la justification économique de la personnalisation. |
| Coût de mise en place de la production | Les séries personnalisées nécessitent une préparation de la ligne, des ajustements et un contrôle. | Les petites séries entraînent généralement un coût unitaire plus élevé. |
| Emballage et logistique | L'économie d'exportation est plus forte au niveau du conteneur. | La planification basée sur des conteneurs est plus efficace que des commandes fragmentées. |
| Continuité du projet | Un volume récurrent stable permet une meilleure utilisation des moules et un meilleur contrôle des coûts. | La planification du volume annuel est plus importante qu'une demande ponctuelle. |
Tableau 5. Facteurs clés derrière MOQ dans les projets personnalisés de pâte moulée
8. De l'échantillon approuvé à la production de masse stable
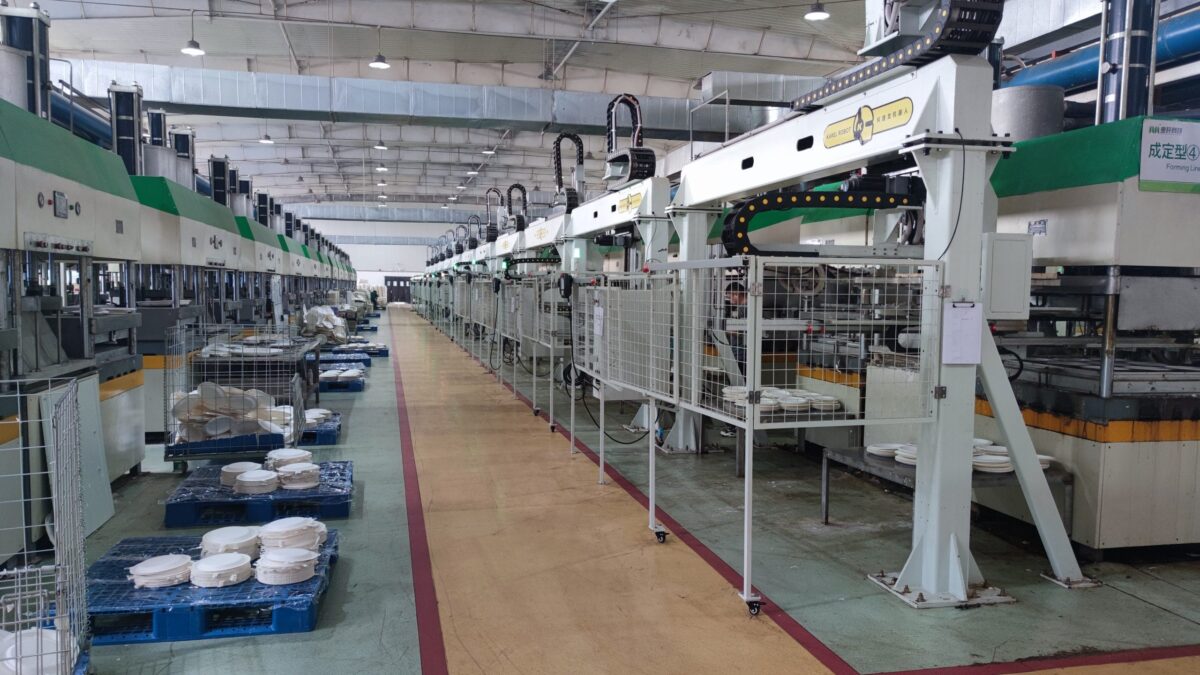
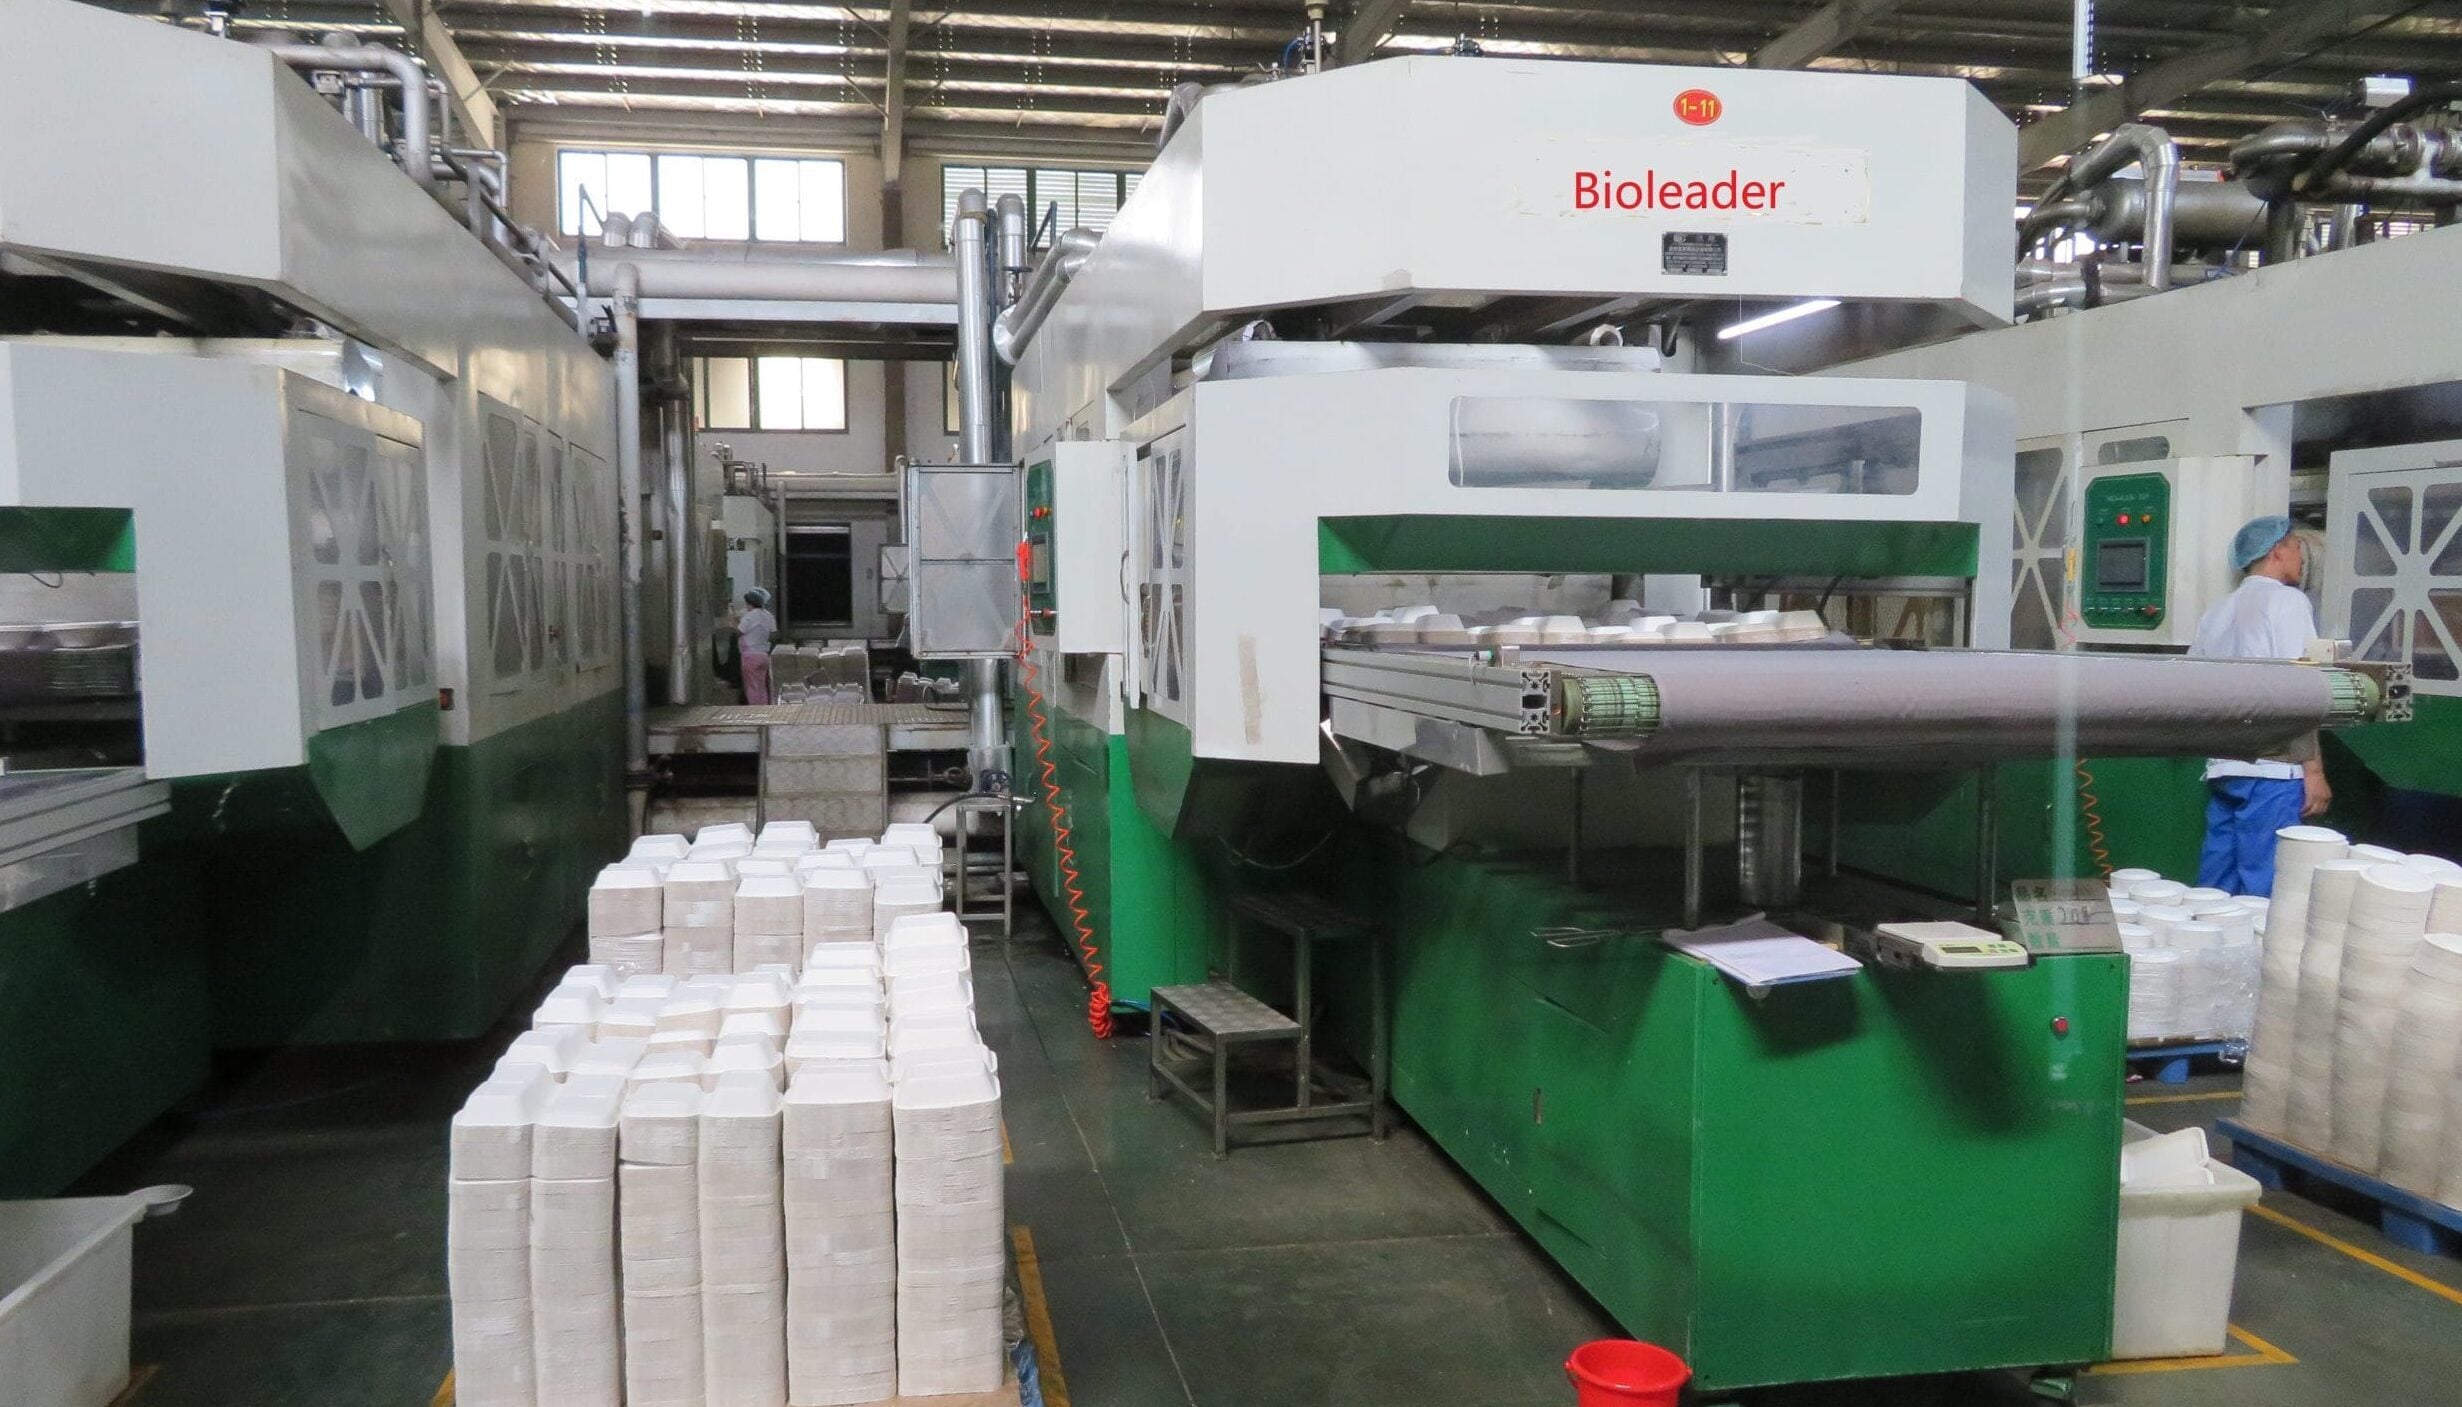
Un échantillon approuvé n'est pas la fin du développement. C'est le début du contrôle de la production. Dans les projets personnalisés de pâte moulée, de nombreux problèmes n'apparaissent pas au premier stade de l'échantillon. Ils apparaissent lorsque le projet passe à la vitesse de production réelle, à l'outillage de production, aux séries répétées et à l'emballage d'exportation. C'est pourquoi l'approbation de l'échantillon doit être suivie d'une transition contrôlée vers la production de masse.
Pour les acheteurs, c'est l'un des points de risque les plus importants de tout le projet. Un échantillon peut sembler correct en dimensions et en apparence, mais la vraie question est de savoir si le même résultat peut être maintenu sur plusieurs lots de production, différentes équipes, un volume de production plus élevé, et de un emballage au niveau de l'expédition. Si ce n'est pas le cas, le projet n'est pas encore stable en production.
 |  |
8.1 Pourquoi l'approbation de l'échantillon ne garantit pas la stabilité de la production de masse
Un premier échantillon approuvé est généralement fabriqué dans des conditions plus contrôlées qu'une production commerciale complète. Le volume de sortie est plus faible. La concentration du processus est plus étroite. L'attention portée à la correction est plus élevée. Une fois que le projet passe à la production normale, l'environnement d'exploitation change. À ce stade, la dérive dimensionnelle, la variation de l'ajustement du couvercle, l'incohérence de l'emboîtement, la rugosité des bords, ou la fluctuation de l'apparence peuvent commencer à apparaître.
C'est pourquoi les fournisseurs solides ne traitent pas l'approbation de l'échantillon comme la preuve finale de la préparation à la production. Ils la traitent comme un point de référence qui doit encore être validé par rapport à la stabilité de l'outillage, à la répétabilité du processus et aux conditions de production. Du point de vue de Bioleader, les projets personnalisés les plus fiables sont ceux où le stade de l'échantillon est suivi d'une logique claire de contrôle de la production, et non d'une mise à l'échelle aveugle.
8.2 Essai pilote et examen du premier lot de production
Un essai pilote est une étape de contrôle, pas une formalité. Son but est de confirmer si la structure approuvée peut être reproduite dans des conditions de production réelles. Cette étape doit vérifier les dimensions, l'ajustement, l'empilabilité, le comportement d'emballage et la cohérence visuelle avant que le projet ne soit lancé en production de masse.
Pour la vaisselle sur mesure contenants alimentaires en bagasse ou d'autres types de vaisselle, le premier lot de production doit être examiné par rapport à l'échantillon approuvé ou à l'échantillon de référence. Cette comparaison ne doit pas se concentrer uniquement sur l'apparence. Elle doit également vérifier si le produit conserve la même logique structurelle dans les conditions de production. Si l'échantillon approuvé s'empile bien mais que le premier lot s'emboîte mal, ce n'est pas un petit problème. C'est un signe précoce d'inadéquation de production.
8.3 Cohérence entre l'échantillon de référence et l'échantillon de production
L'échantillon de référence est la référence de contrôle. La production de masse doit être jugée par rapport à lui. Cela inclut les dimensions, l'ajustement du couvercle, la sensation de la paroi, la finition des bords, la logique d'empilage et toute exigence fonctionnelle convenue. Sans norme de comparaison fixe, l'examen de la production devient subjectif et difficile à défendre.
Bioleader utilise la logique de l'échantillon de référence pour réduire l'ambiguïté dans les projets personnalisés. C'est important car les différences de production sont souvent minimes au début. Mais de petits écarts, s'ils sont ignorés tôt, peuvent devenir des problèmes au niveau de l'expédition plus tard. Un projet stable est généralement construit en corrigeant les variations dès la première étape de production, et non en les expliquant après l'apparition de plaintes.
8.4 Écarts de production typiques en début de production
Les écarts de production les plus courants en début de production sont la dérive dimensionnelle, désalignement du couvercle, l'incohérence des bords, l'instabilité de l'empilage, l'aspect de surface inégal, et de la variation de l'emballage. Ces problèmes sont courants car le projet passe de l'approbation technique au rythme de production. L'objectif n'est pas de prétendre qu'ils ne se produisent jamais. L'objectif est de les détecter et de les corriger avant qu'ils ne deviennent des défauts commerciaux.
Pour cette raison, les fabricants personnalisés solides accordent une grande attention aux premiers cycles de production. Chez Bioleader, cette étape est traitée comme une étape de validation de la production plutôt que comme une étape de commande de routine. C'est là que l'usine prouve si le concept personnalisé approuvé peut devenir un produit commercial reproductible.
| Étape | Risque principal | Écart typique | Méthode de contrôle |
|---|---|---|---|
| Échantillon approuvé | En supposant que le projet est déjà prêt pour la production | Reproductibilité non vérifiée | Utiliser l'échantillon comme référence, pas comme preuve finale de stabilité |
| Essai pilote | Inadéquation entre le concept approuvé et les conditions de production | Changement d'ajustement, changement d'emboîtement, dérive d'apparence | Examiner par rapport à l'échantillon de référence avant la libération complète |
| Premier lot de production | Petite variation se transformant en incohérence au niveau du lot | Dérive dimensionnelle, mauvais ajustement du couvercle, incohérence des bords | Verrouiller les points de contrôle et examiner les écarts tôt |
| Production de masse | L'échelle de sortie masque l'instabilité structurelle précoce | Variation d'emballage, empilabilité instable, incohérence d'apparence | Maintenir l'examen au niveau du lot et la discipline de production |
Tableau 6. Comparaison des risques entre l'approbation d'échantillon et la production de masse
9. Assurance qualité et points de contrôle technique
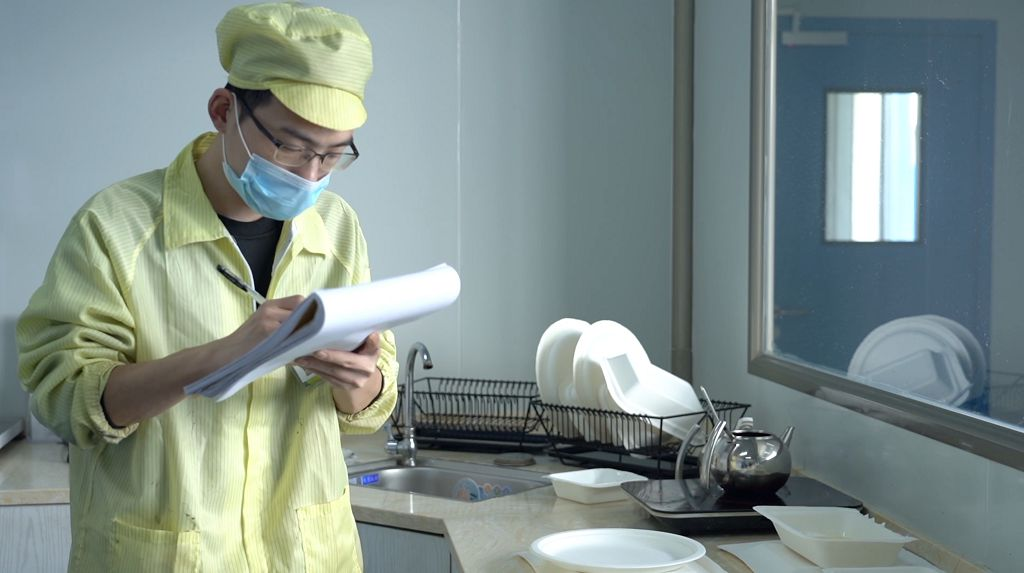
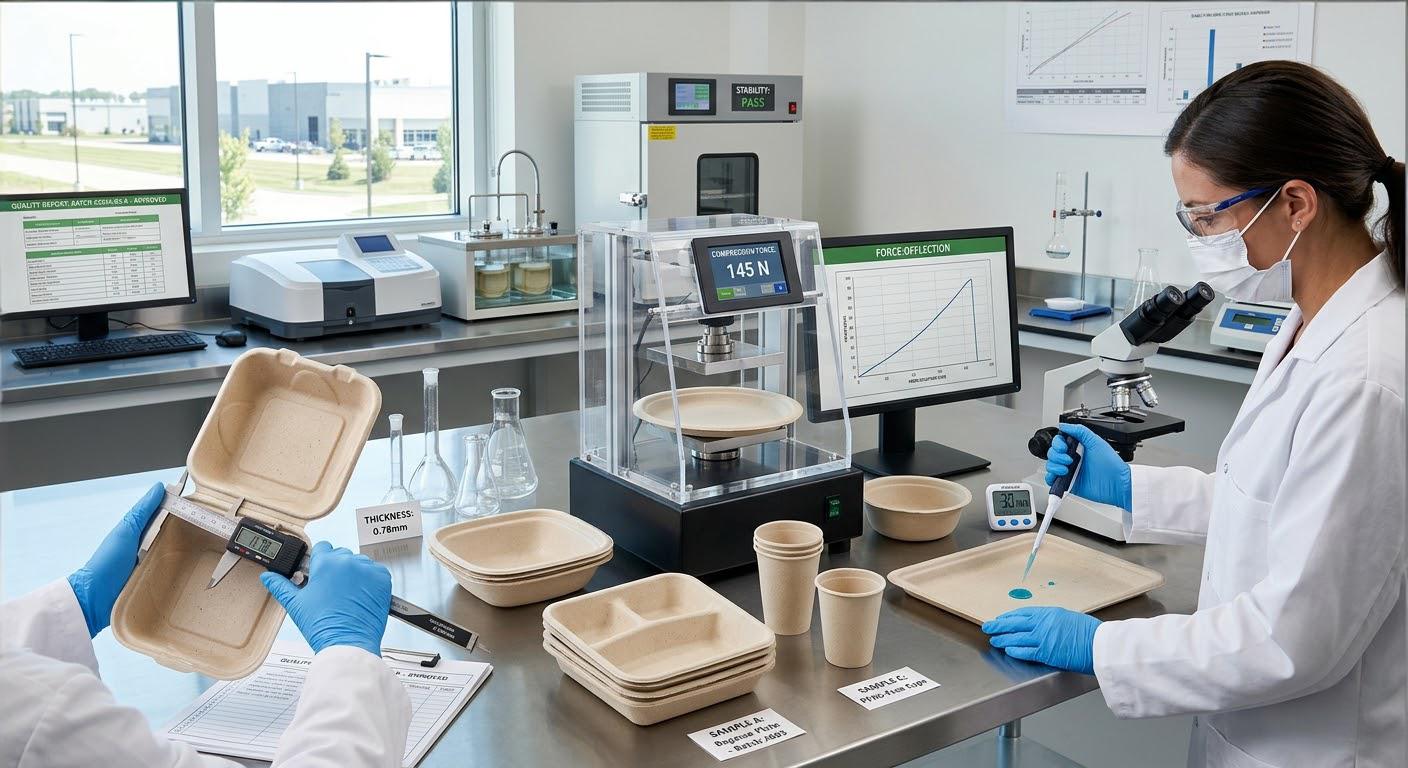
Le contrôle qualité dans la pâte moulée personnalisée est intégré au processus, pas ajouté à la fin. Un produit fini ne peut être stable que si les points de contrôle critiques ont déjà été gérés pendant le formage, le séchage, le pressage à chaud, l'ébavurage, l'emboîtement et l'emballage. Pour la vaisselle en bagasse personnalisée, cela compte encore plus car le produit n'est pas un format standard. Il porte une géométrie spécifique au projet, une logique d'ajustement et des attentes client.
C'est pourquoi l'assurance qualité dans les projets personnalisés doit se concentrer sur la reproductibilité, pas seulement sur l'acceptation visuelle. Un produit peut sembler acceptable lors d'une inspection aléatoire et échouer néanmoins en termes d'ajustement, d'empilage, de stabilité des bords ou de cohérence dimensionnelle une fois le lot emballé et expédié. Une capacité personnalisée solide signifie contrôler les variables avant qu'elles ne deviennent des défauts visibles.
 |  |
9.1 Points de contrôle en cours de processus
Les points de contrôle les plus importants ne se limitent pas à l'inspection finale. Ils commencent pendant la production. L'usine doit surveiller la condition de formage, l'élimination de l'humidité, le comportement du pressage à chaud, la qualité des bords après l'ébavurage, la stabilité de l'emboîtement et l'uniformité de l'emballage. Chaque étape affecte la pièce finale. Si le processus perd le contrôle tôt, l'inspection finale ne peut découvrir le problème qu'après que la valeur a déjà été perdue.
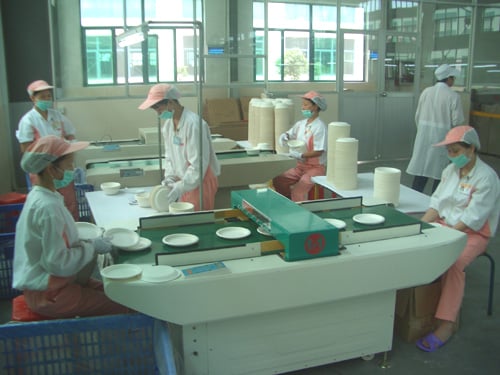 | 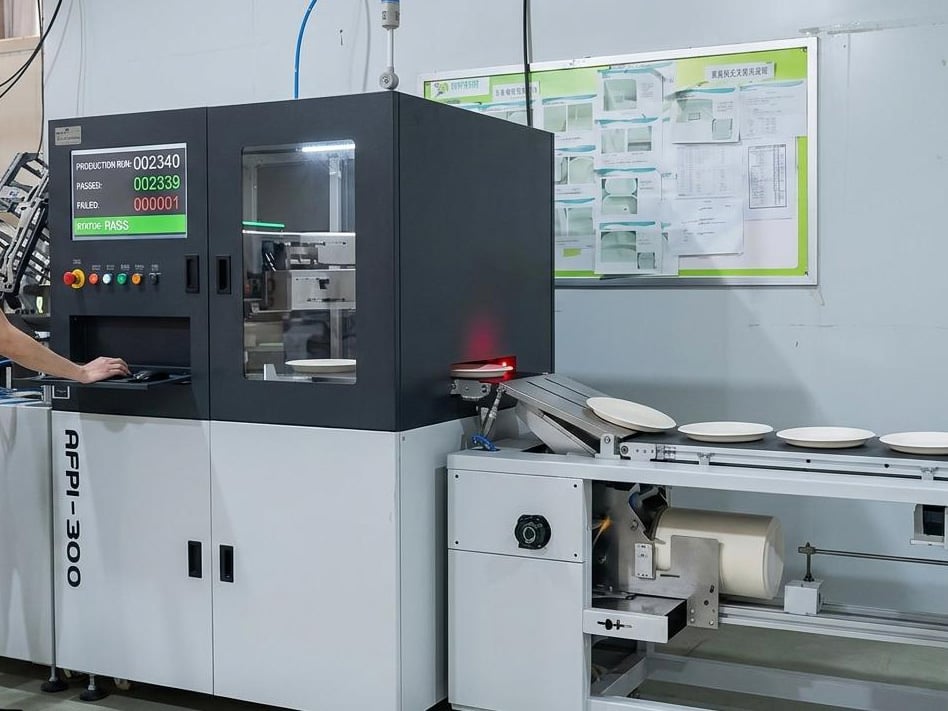 |
Chez Bioleader, le contrôle de production personnalisé se concentre sur le maintien de la structure approuvée stable tout au long du processus complet. Cela signifie vérifier non seulement si la pièce est fabriquée, mais si elle est fabriquée de la même manière, avec le même résultat fonctionnel, sur toute la série de production.
9.2 Contrôle des dimensions critiques et de l'ajustement
Les dimensions et l'ajustement sont la première ligne de contrôle technique. Pour de nombreux produits personnalisés, les points les plus sensibles sont la taille de l'ouverture, la profondeur, le profil du bord, l'engagement du couvercle et la géométrie d'empilage. Si ces points sortent de la plage convenue, le produit peut sembler acceptable mais échouer à l'usage, à l'emballage ou à l'acceptation par le client.
C'est pourquoi les dimensions critiques doivent être définies avant la production et revérifiées pendant le cycle de production. Plus la structure est personnalisée, moins il y a de place pour des hypothèses de tolérance vagues. Dans de nombreux projets personnalisés, un petit changement de dimension au niveau du bord ou du couvercle crée un problème fonctionnel beaucoup plus important au stade du marché.
9.3 Validation fonctionnelle si nécessaire
Certains projets personnalisés exigent plus qu'une approbation dimensionnelle. Ils peuvent également exiger résistance à la graisse, la rétention du couvercle, la stabilité de l'empilage, ou d'autres contrôles spécifiques à l'application. Ceux-ci doivent être examinés dans le cadre de la validation spécifique au projet, et non comme des hypothèses universelles. Un produit destiné aux produits de boulangerie secs n'a pas besoin du même contrôle fonctionnel qu'un produit destiné aux repas chauds à emporter ou aux aliments préparés gras.
C'est l'une des raisons pour lesquelles Bioleader traite le développement personnalisé et le contrôle de production comme un système lié. L'usine ne doit pas seulement reproduire la forme. Elle doit reproduire la condition d'utilisation approuvée.
9.4 Logique de qualité de l'emballage et de l'expédition
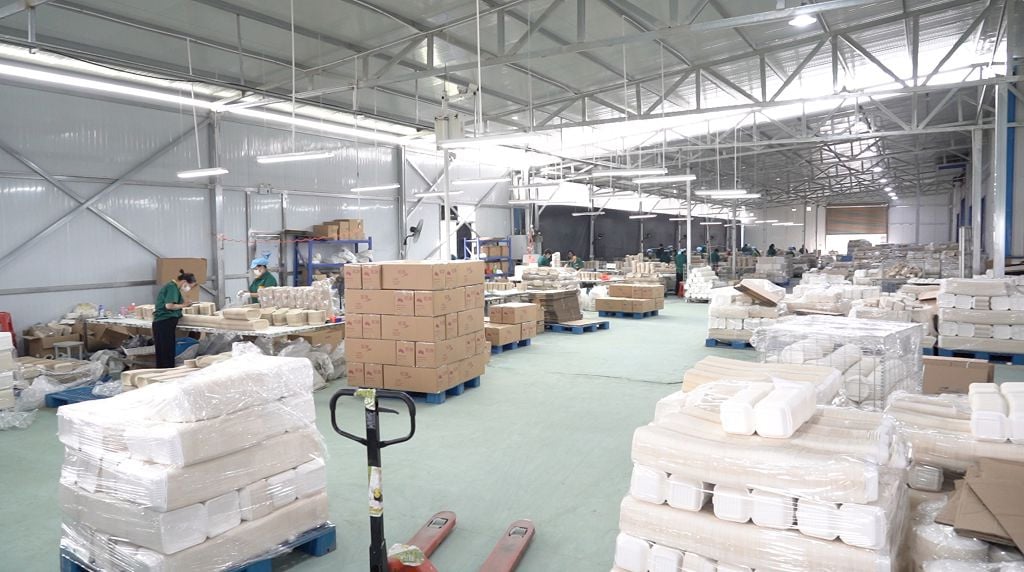 | 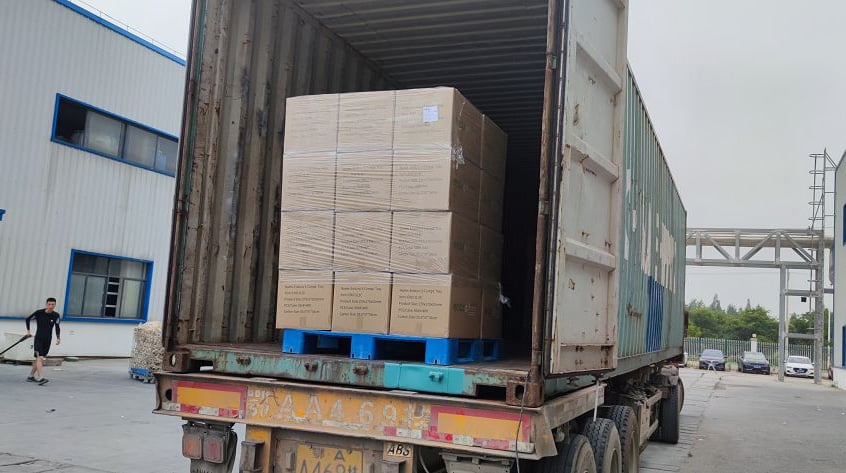 |
La qualité de l'expédition commence avant le chargement du conteneur. Si l'emboîtement est instable, si l'emballage en carton est incohérent, ou si l'apparence des unités fluctue au cours du cycle de production, le résultat à l'exportation devient plus difficile à contrôler. Pour les articles personnalisés, la qualité de l'emballage est particulièrement importante car le projet a souvent des attentes commerciales plus strictes que les articles de réapprovisionnement de stock.
Les acheteurs doivent donc considérer la revue de l'emballage comme faisant partie de la qualité technique, et non seulement comme une manipulation d'entrepôt. Dans la pâte moulée personnalisée, un mauvais emboîtement ou un emballage inégal peut endommager l'économie de tout le projet en augmentant l'inefficacité du fret, en réduisant la cohérence des cartons et en affaiblissant la perception du client à l'arrivée.
| Point de contrôle | Ce qui doit être contrôlé | Pourquoi c'est important |
|---|---|---|
| Formage et pressage | Formation de base de la forme, consistance des parois, stabilité structurelle | Une dérive précoce du processus crée une incohérence ultérieure des lots |
| Dimensions critiques | Taille de l'ouverture, profondeur, géométrie du bord, points d'ajustement | De petits changements de dimensions peuvent créer des problèmes fonctionnels majeurs |
| Logique du couvercle et de l'empilage | Engagement du couvercle, emboîtement, désemboîtement, stabilité de l'empilement | Affecte directement les performances d'utilisation et l'efficacité de l'emballage |
| Cohérence de l'apparence | Finition des bords, uniformité de la surface, stabilité visuelle générale | Affecte l'acceptation par le client et la présentation commerciale |
| Préparation à l'emballage et à l'expédition | Cohérence des cartons, densité d'emballage, aptitude au transport | Protège l'économie à l'exportation et la qualité à l'arrivée |
Tableau 7. Points de contrôle qualité essentiels dans la production personnalisée de vaisselle en bagasse
10. Erreurs courantes des acheteurs dans les projets de pâte moulée personnalisée
La plupart des échecs de projets personnalisés ne commencent pas dans la production. Ils commencent par des hypothèses précoces. Dans le développement de vaisselle en bagasse personnalisée, les acheteurs se concentrent souvent sur le prix du moule, l'apparence de l'échantillon ou la date de livraison cible, mais manquent les conditions techniques qui déterminent réellement si le projet peut passer en douceur à l'échelle. Le résultat n'est pas toujours un échec dramatique. Le plus souvent, il s'agit d'un retard, de révisions répétées, d'un ajustement instable ou d'un produit qui devient plus cher que prévu.
10.1 Envoyer uniquement des références visuelles sans détails techniques
Une photo, un croquis ou un article de référence du marché est utile, mais il est rarement suffisant en soi. Sans dimensions, logique de profondeur, exigences de couvercle, notes sur les cas d'utilisation ou attentes de volume annuel, l'usine doit faire des hypothèses. Le développement piloté par les hypothèses est plus lent et plus risqué que le développement piloté par les données.
10.2 Approuver les échantillons sans discuter des tolérances
De nombreux acheteurs approuvent un échantillon parce qu'il semble acceptable, mais ne définissent pas quelle plage dimensionnelle est encore acceptable en production. Cela devient un problème plus tard. Dans la pâte moulée personnalisée, de petits changements dans la taille du bord, la profondeur ou la zone d'ajustement du couvercle peuvent créer des problèmes commerciaux beaucoup plus importants lors de l'emballage, de l'empilage ou de l'utilisation finale.
10.3 Se concentrer uniquement sur le coût de l'outillage, pas sur la stratégie d'outillage
Le moule le moins cher n'est pas toujours le moule le plus économique. Une voie d'outillage qui semble moins chère au début peut créer plus de cycles de correction, une répétabilité plus faible ou une production moins stable. L'outillage doit être choisi selon la logique du projet, pas seulement selon le devis.
10.4 Sous-estimer le temps nécessaire aux cycles de révision
Les projets personnalisés passent rarement du premier dessin directement à une production parfaite. Les retours sur échantillon, l'ajustement de la géométrie, la correction du couvercle et l'alignement des tolérances prennent tous du temps. Les acheteurs qui ne planifient que le “ calendrier optimiste ” créent généralement une pression au mauvais moment.
10.5 Traiter MOQ comme un simple chiffre de négociation
MOQ dans la pâte moulée personnalisée n'est pas seulement un seuil de vente. Il reflète l'amortissement de l'outillage, les coûts de mise en place, l'efficacité de la production et l'économie à l'exportation. Un acheteur qui négocie MOQ sans considérer la demande annuelle et la valeur totale du projet peut obtenir un chiffre plus bas sur le papier, mais perdre le business case en pratique.
10.6 Supposer que l'approbation de l'échantillon équivaut à la préparation à la production
C'est l'une des erreurs les plus courantes et les plus coûteuses. Un échantillon peut confirmer la direction. Il ne prouve pas automatiquement la répétabilité des lots, la stabilité de l'emballage ou la cohérence au niveau de l'expédition. La préparation à la production doit être vérifiée, pas supposée.
11. Cadre du dossier de preuves / dossier de données
Un article sur l'emballage personnalisé de niveau livre blanc nécessite une structure de preuves, pas seulement un langage convaincant. En 2026, l'autorité vient du fait de montrer ce qui repose sur la réglementation, ce qui repose sur la logique d'ingénierie et ce qui repose sur une expérience réelle de production. Sans cette distinction, même un contenu techniquement correct peut sembler vague ou exagéré.
11.1 Ce qui doit être étayé par des preuves publiques ou de tiers
Les éléments tels que les exigences réglementaires, la logique de certification, les classifications de base des matériaux et les informations générales processus de pulpe moulée doivent être liés à des sources publiques ou de tiers dans la mesure du possible. Cela donne à l'article une base de référence externe et réduit le risque de paraître auto-défini.
11.2 Ce qui doit être présenté comme une observation interne de production
Certains des contenus les plus précieux dans le développement personnalisé de pâte moulée proviennent de l'expérience en usine. Cela inclut les schémas d'écart au stade de l'échantillon, le comportement de correction des moules, les défis de cohérence au niveau des lots et les réalités de calendrier de projet. Ces points sont très utiles, mais ils doivent être présentés honnêtement comme observation interne de production ou de expérience côté projet, et non comme une loi universelle de l'industrie.
11.3 Ce qui ne doit jamais être affirmé sans preuve spécifique au projet
Certaines déclarations sont trop absolues pour être utilisées sans preuve claire. Cela inclut “ écart nul garanti ”, “ durée de vie de moule fixe pour chaque projet ”, “ MOQ universel pour tous les articles personnalisés ” ou “ calendrier de production de masse exact quel que soit le stade de révision ”.” Une forte autorité B2B vient de limites définies, pas d'une certitude exagérée.
Pour Bioleader, la meilleure façon de renforcer la confiance est de distinguer clairement la logique de conformité publique, le jugement d'ingénierie et l'expérience interne de projet personnalisé. Cela rend le contenu plus défendable pour les acheteurs et plus crédible pour les moteurs de recherche et les systèmes d'IA.
12. Recommandations finales pour les acheteurs
Le bon projet de pâte moulée personnalisé commence par la faisabilité, pas par l'enthousiasme. Les acheteurs doivent d'abord confirmer si le concept est fabricable, si le volume annuel justifie l'économie de l'outillage et si le projet peut passer l'approbation des échantillons sans risque de tolérance non résolu. C'est la base d'un programme personnalisé stable.
Deuxièmement, traitez la stratégie d'outillage comme une décision commerciale, pas seulement un choix d'ingénierie. La voie de moulage affecte le délai, la flexibilité de révision, la stabilité de production et l'économie à long terme. Troisièmement, ne considérez pas un échantillon approuvé comme la fin du processus. Utilisez-le comme base pour un échantillon de référence et une logique de contrôle pilote-vers-production. Quatrièmement, planifiez MOQ en fonction de la demande annuelle et de l'efficacité d'approvisionnement au niveau du conteneur, pas seulement de la quantité de première commande. Cinquièmement, prévoyez des marges de calendrier pour les révisions et la clôture technique. Dans la pâte moulée personnalisée, une progression contrôlée est généralement plus rentable qu'une vitesse forcée.
Du point de vue de Bioleader, les projets de vaisselle en bagasse personnalisée les plus solides sont ceux qui alignent l'intention de conception, la voie d'outillage, la validation des échantillons, la logique MOQ et la discipline de production avant que la commande n'entre en pleine production. C'est ce qui transforme une demande d'emballage personnalisé en un programme à long terme commercialement stable.
13. FAQ
13.1 Puis-je personnaliser la vaisselle en bagasse sur la base de mon dessin ou d'un échantillon physique ?
Oui. Un projet personnalisé peut commencer à partir d'un dessin 2D, d'un dessin 3D, d'un échantillon physique ou d'un article de référence du marché. Cependant, l'usine a toujours besoin de suffisamment d'informations techniques pour évaluer la géométrie, les tolérances, la logique du couvercle et la faisabilité de production avant de confirmer l'outillage.
13.2 Quelle est la différence entre un moule d'échantillon et un moule de production ?
Un moule d'échantillon est principalement utilisé pour la confirmation de la structure et l'examen technique précoce. Un moule de production est destiné à la répétabilité, au volume de sortie et à la stabilité à long terme. Les deux servent des objectifs différents et ne doivent pas être traités comme interchangeables.
13.3 Comment le type de moule et le matériau d'outillage affectent-ils le coût et le délai ?
Le matériau d'outillage affecte la vitesse d'usinage, la durabilité, le comportement de précision et l'adéquation à la production. L'aluminium est souvent pratique pour un développement plus rapide et de nombreux projets à moyenne échelle. L'outillage en alliage d'acier inoxydable est généralement mieux adapté aux programmes à long terme et à haute intensité. Le bon choix dépend de la complexité du projet et du volume attendu.
13.4 Pourquoi le MOQ pour les produits en pâte moulée personnalisés est-il plus élevé que pour les articles standard ?
Parce que les projets personnalisés doivent absorber les coûts d'outillage, de mise en place, de correction et de coordination de production. Dans de nombreux programmes commerciaux, une demande au niveau du conteneur ou un volume annuel stable est nécessaire pour répartir ces coûts efficacement.
13.5 L'approbation d'un échantillon garantit-elle la cohérence de la production de masse ?
Non. Un échantillon approuvé confirme la direction. Il ne garantit pas automatiquement la répétabilité des lots, la stabilité de l'emballage ou la cohérence au niveau de l'expédition. La stabilité de la production nécessite toujours un examen pilote et un contrôle des premiers lots.
13.6 Quels détails techniques doivent être confirmés avant d'ouvrir un moule ?
Au minimum, le projet doit confirmer les dimensions, la profondeur, l'angle de dépouille, la logique d'épaisseur de paroi, la compatibilité du couvercle, le comportement d'empilage, les attentes de tolérance et l'application cible. Si ces points restent flous, le projet entre dans l'outillage avec un risque de révision plus élevé.
13.7 Combien de temps prend généralement un projet de vaisselle en bagasse personnalisée de la conception à la production de masse ?
Le calendrier dépend de la qualité de la conception, des cycles de révision, de la voie d'outillage et de la vitesse d'approbation. Dans de nombreux projets pratiques, la confirmation des exigences et la revue de conception prennent plusieurs jours, l'outillage de prototype et les premiers échantillons prennent environ une à deux semaines, et l'outillage de production peut prendre encore deux à trois semaines une fois la structure figée.
Prochaine étape pour les projets personnalisés
Que vous ayez déjà un dessin, un échantillon physique ou simplement un concept précoce, la prochaine étape devrait être une revue de faisabilité — pas une ouverture de moule aveugle.
Pour les acheteurs avec des dessins ou des échantillons
Téléchargez votre dessin, vos détails de taille ou votre référence d'échantillon physique. Bioleader peut examiner la fabricabilité, la direction de l'outillage, les risques dimensionnels et le calendrier estimé du projet avant le développement du moule.
Pour les marques planifiant un nouveau programme personnalisé
Vous évaluez encore MOQ, le type de moule, le calendrier de développement ou le volume annuel ? Commencez par le formulaire ci-dessous et Bioleader examinera la portée de votre projet avant de commencer l'outillage ou le travail d'échantillonnage.
Bioleader soutient les projets de pâte moulée personnalisés avec une revue de faisabilité, une coordination de l'outillage, une validation des échantillons et une planification de production orientée export.
Soumettez les détails de votre projet personnalisé
Téléchargez votre dessin, des images d'échantillons ou vos exigences de conception personnalisées. Plus les informations sont complètes, plus Bioleader peut rapidement examiner la faisabilité, la direction de l'outillage, la logique MOQ et le calendrier du projet.
Avis de droit d'auteur :
© 2026 Bioleader®. Si vous souhaitez reproduire ou référencer ce contenu, vous devez fournir le lien original et créditer la source. Toute copie non autorisée sera considérée comme une infraction.