

1. Managementsamenvatting
De ontwikkeling van aangepast bagasse tafelgerei is een technisch proces, niet alleen een inkooptaak. In 2026 zijn veel kopers niet langer tevreden met standaard gevormde pulp artikelen plus logodruk. Ze willen een leverancier die een project kan verplaatsen van ontwerp of fysiek monster om matrijzenbouw, monstergoedkeuring en stabiele massaproductie zonder verlies van maatnauwkeurigheid, structurele functie of levertijd.
De echte uitdaging bij aangepaste gevormde pulp is niet of er één monster gemaakt kan worden. Het is of het goedgekeurde concept een herhaalbaar productieprogramma kan worden met werkbare MOQ, realistische matrijskosten, gecontroleerde doorlooptijd en consistente batchoutput. In de productie van gevormde vezels is geometrie belangrijk. Lossingshoek, wanddikte, stapellogica, dekselpasvorm en krimpopvang beïnvloeden allemaal of een aangepast product op schaal produceerbaar blijft.
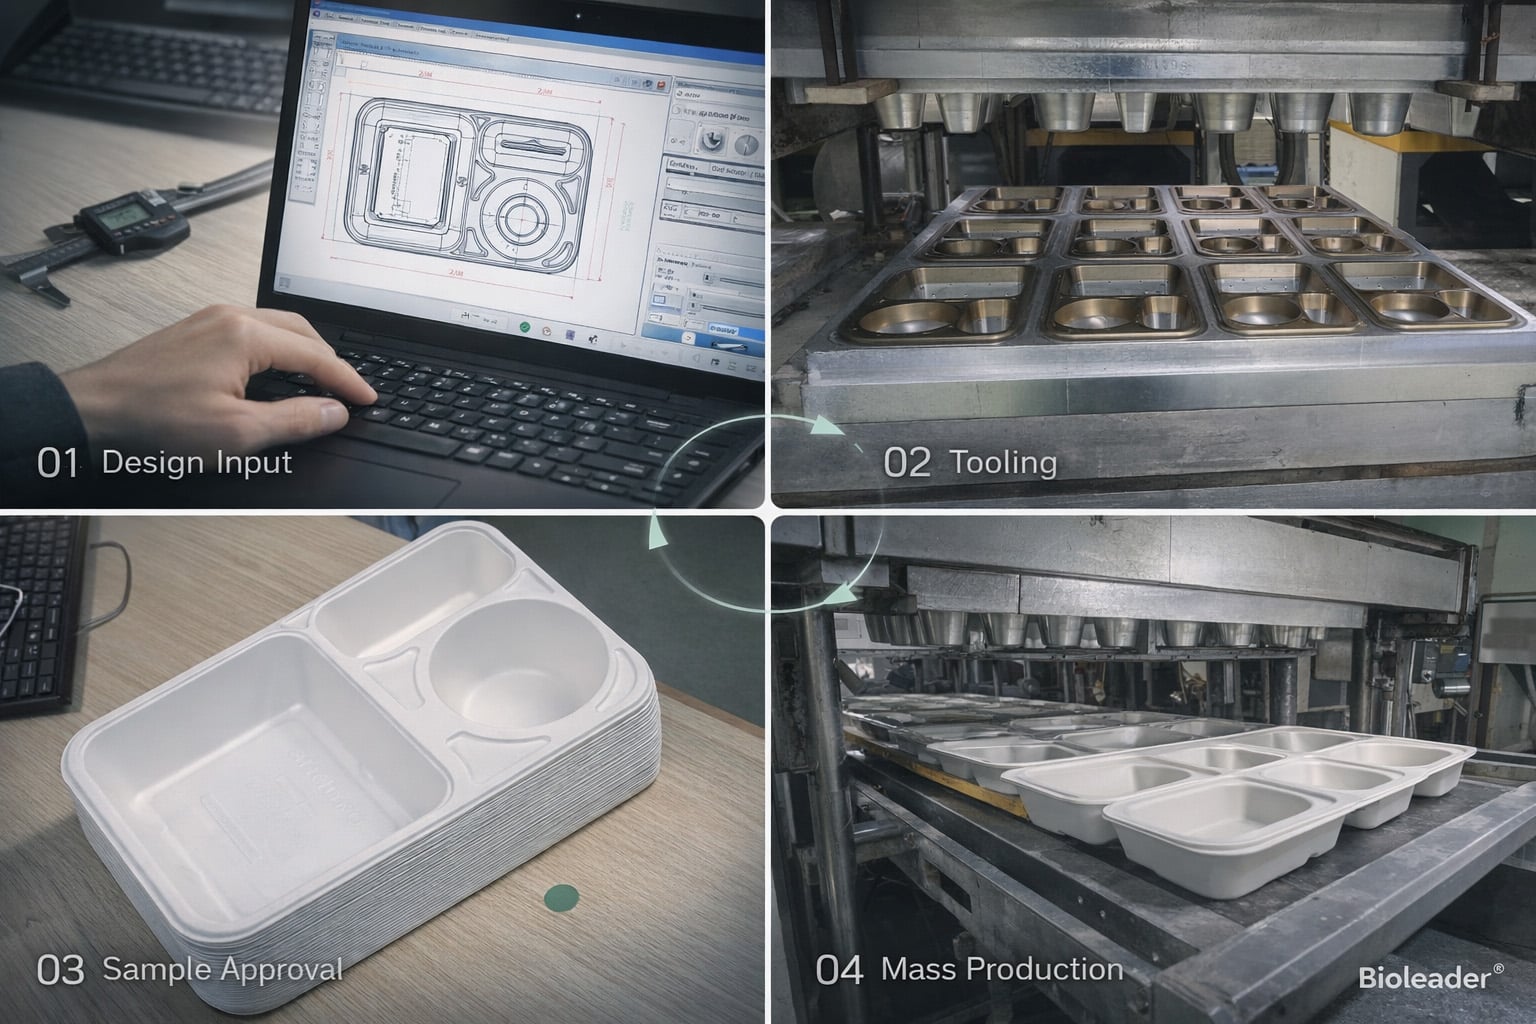
Daarom moet aangepast servies van gegoten pulp worden beheerd als een volledige ontwikkelingssequentie. De kritieke fasen omvatten vereisteninvoer, haalbaarheidsbeoordeling, bevestiging van 2D- en 3D-tekeningen, matrijzenstrategie, prototypebemonstering, technische revisie, monstergoedkeuring, pilotvalidatie en massaproductielancering. Fouten die in het begin worden gemaakt, worden meestal duurder nadat de matrijzenbouw is gestart.
Voor kopers is de sterkste inkoopstrategie niet simpelweg het aanvragen van een matrijsofferte en wachten op monsters. Het is evalueren of de leverancier de volledige ontwikkelingslogica van concept tot productie kan beheren. Deze gids volgt die logica. Het legt uit hoe aangepast suikerrietbagasse tafelgerei van ontwerp of monsterindiening naar matrijsontwikkeling, monstergoedkeuring, MOQ planning en schaalbare productie gaat. Het is ook geïnformeerd door Bioleader's ervaring met de ontwikkeling van gevormde pulp, matrijzencoördinatie en exportproductie in projecten voor aangepast bagasse tafelgerei.
2. Waarom aangepaste ontwikkeling belangrijk is in 2026
Aangepaste ontwikkeling is in 2026 een belangrijkere inkoopbeslissing geworden. Standaard gevormde vezelartikelen werken nog steeds voor snelle aanvulling en aankopen met een lager risico. Maar ze lossen niet elk merk- of productvereiste op. Naarmate meer kopers concurreren op presentatie, portiecontrole, functionele pasvorm en duurzame verpakkingswaarde, aangepast suikerrietbagasse tafelgerei wordt een praktisch commercieel hulpmiddel, geen nicheoptie.
Deze verschuiving is het meest zichtbaar waar verpakkingsvorm, vuldiepte, dekselpasvorm, stapelbaarheid en visuele differentiatie de klantervaring of de prestaties van voedselbezorging beïnvloeden. Een merk heeft misschien een diepere kom nodig om het risico op sauslekken te verminderen. Het heeft misschien een nieuwe dienbladvorm nodig die past bij het portieontwerp. Het heeft misschien een aangepaste rand nodig voor een betere dekselvergrendeling. In deze gevallen, gaat aanpassing niet alleen over uiterlijk. Het gaat erom verpakking onderdeel te maken van het productsysteem.
2.1 Standaardartikelen kunnen niet elk merk- of toepassingsprobleem oplossen
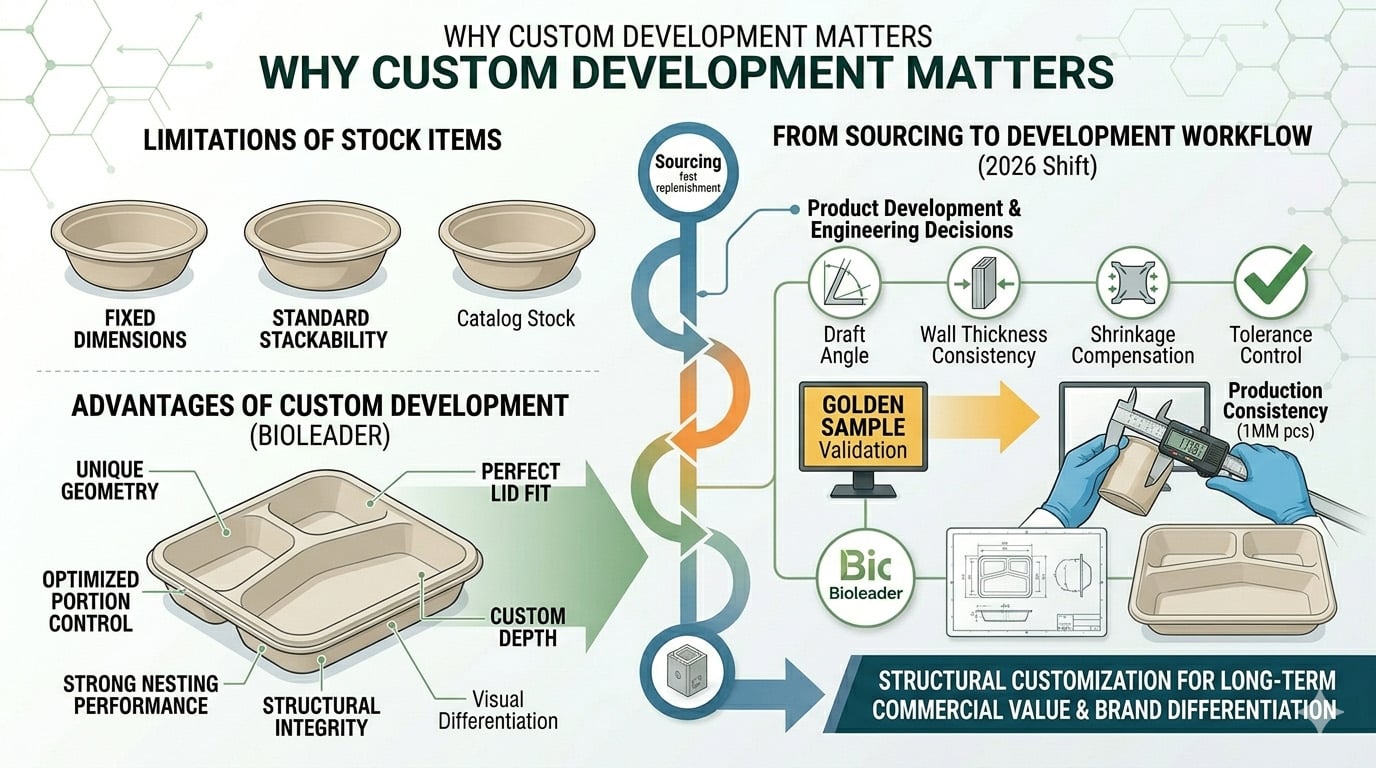
Standaard gevormde pulp artikelen verminderen de inkooptijd en ontwikkelingskosten. Dat blijft hun voordeel. Maar ze leggen ook beperkingen op. Kopers moeten vaste afmetingen, vaste structuurlogica en standaard prestatieaannames accepteren. Dit werkt voor veel algemene toepassingen. Het wordt beperkend wanneer voedselformaat, vulmethode, dekselvereiste of merkpresentatie een nauwere afstemming nodig heeft.
Veel aangepaste projecten beginnen wanneer standaard catalogusartikelen niet langer passen bij de echte zakelijke behoefte. De trigger kan een dekselmismatch, zwakke stapelbaarheid, inefficiënte portiepasvorm, slechte schappresentatie of de behoefte aan een meer onderscheidende structuur in een drukke markt zijn. Op dat moment gaat het project verder dan normaal inkopen en komt het in productontwikkeling.
2.2 Aanpassing gaat niet langer alleen over logodruk
Een veelvoorkomend misverstand is dat aanpassing alleen betekent dat er een logo aan een bestaand artikel wordt toegevoegd. Bij gevormde pulp verpakkingen zijn de waardevollere veranderingen meestal structureel. Kopers hebben misschien een andere diepte nodig, een nieuwe compartimentverhouding, een aangepaste wandgeometrie, betere nestprestaties, verbeterde dekselpasvorm of een andere balans tussen stijfheid en gewicht. Dit zijn technische beslissingen, niet alleen merkkeuzes.
Om deze reden moet aangepast bagasse tafelgerei worden behandeld als een ontwikkelingsworkflow. Ontwerp beïnvloedt matrijzenbouw. Matrijzenbouw beïnvloedt bemonstering. Bemonstering beïnvloedt tolerantiebevestiging. Tolerantiebevestiging beïnvloedt of het project naar stabiele productie kan gaan. Wanneer het correct wordt aangepakt, verbetert aangepaste ontwikkeling niet alleen visuele differentiatie, maar ook verpakkingspasvorm, operationele prestaties en langetermijnwaarde.
2.3 Waarom aangepaste projecten falen zonder technische controle
Veel aangepaste gevormde pulp projecten falen niet omdat het idee zwak is. Ze falen omdat het project te vroeg in de matrijzenbouw gaat. Een koper levert misschien alleen een visuele schets zonder belangrijke afmetingen. Een monster wordt misschien goedgekeurd zonder tolerantiediscussie. Het team onderschat misschien het effect van krimp, lossingshoek, wanddikte of stapelbaarheid op het eindproduct. Deze hiaten blijven vaak verborgen totdat de matrijskosten en doorlooptijd al zijn vastgelegd.
Aangepaste ontwikkeling in 2026 vereist meer dan responsieve verkoopcommunicatie. Het vereist technische beoordeling, procesdiscipline en realistische projectfasering. Bij Bioleader, beginnen sterkere aangepaste programma's meestal met duidelijke haalbaarheidsbeoordeling, matrijzenlogica, monsterverwachtingen en massaproductievoorwaarden. Dat is wat een aangepast verzoek omzet in een gecontroleerd commercieel project in plaats van een trial-and-error oefening.
3. Projectinstapfase — Van ontwerp, tekening of monster naar haalbaarheidsbeoordeling
Een aangepast gevormd pulp project moet beginnen met haalbaarheidsbeoordeling, niet met matrijsofferte. Bij de productie van vormvezels heeft de geometrie direct invloed op het ontvormen, de wanddikteverdeling, het stapelgedrag en de maatvastheid. Recent structureel onderzoek naar vormpulp toont ook aan dat geometrievariabelen zoals trekhoek en dikte de prestaties en maakbaarheid wezenlijk beïnvloeden. Daarom is de eerste technische vraag niet “Hoeveel kost de mal?” maar “Kan dit ontwerp op betrouwbare wijze op schaal worden geproduceerd?'"
Bij Bioleader, aangepaste projecten doorlopen een gestructureerde beoordeling voordat de matrijskosten worden bevestigd. Het team controleert of het concept van de klant geschikt is voor productie van vormpulp, of de belangrijkste afmetingen compleet zijn en of de structuur waarschijnlijk risico's oplevert bij het lossen, krimpen, dekselpassing, nesten of massaproductiestabiliteit. Deze vroege beoordeling vermindert onnodige matrijsrevisies en verkort de weg naar werkbare monsters in echte exportprogramma's.
3.1 Wat kopers bij de projectstart moeten aanleveren
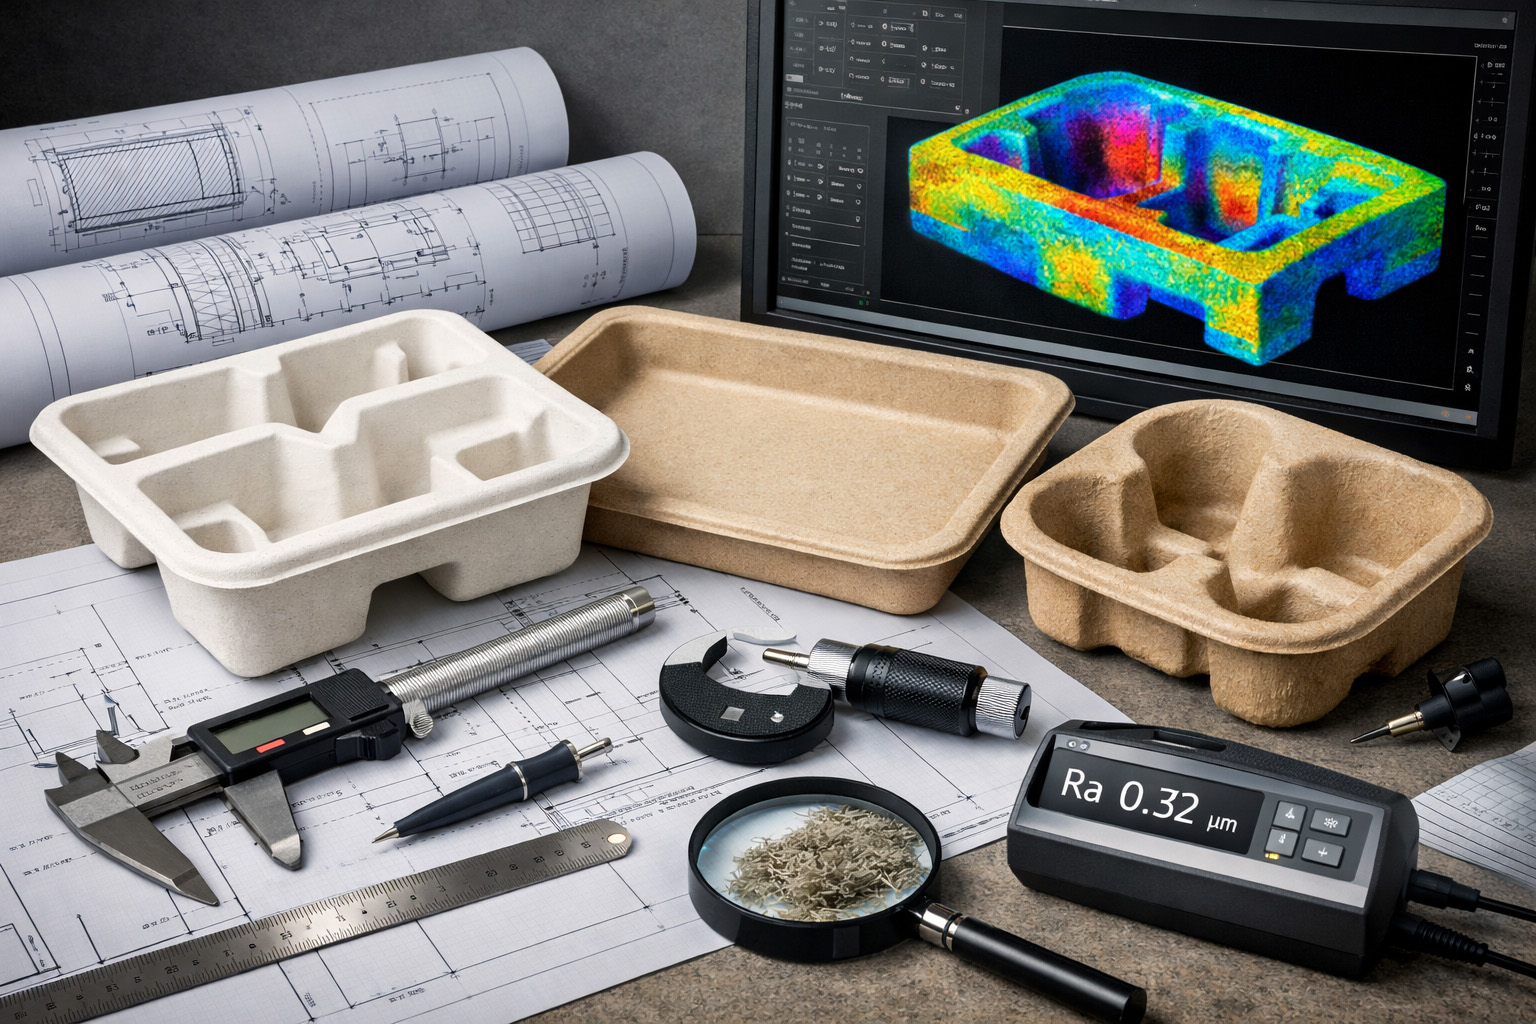
De beste projectinvoer is een 3D-tekening plus de belangrijkste afmetingen en gebruiksnotities. Een 2D-tekening, een fysiek monster, of zelfs een marktreferentie-item kan ook werken, maar vereist meestal meer verduidelijking. Kopers moeten minimaal het beoogde producttype, de doelafmetingen, de diepte, de dekselvereiste, de verpakkingsverwachting, de geschatte jaarlijkse vraag en toepassingsomstandigheden zoals warm eten, soep, vette maaltijden of PFPFAS-vrij vereisten.
Onvolledige invoer leidt tot dure aannames. Ontbrekende dieptegegevens kunnen het matrijsontwerp verstoren. Ontbrekende dekselvereisten kunnen de pasvormbevestiging vertragen. Ontbrekende gebruiksdetails kunnen leiden tot de verkeerde wandstructuur of barrièredoelstelling. Bij aangepaste projecten bepaalt de kwaliteit van het startpakket vaak de snelheid van de gehele ontwikkelingscyclus.
3.2 Waarom fysieke monsters de ontwikkeling van maatwerk kunnen versnellen
A fysiek monster is vaak de snelste shortcut naar technische afstemming. Het helpt de fabriek om de randvorm, diepteverhouding, nestrichting, randgeometrie en waarschijnlijke matrijscomplexiteit te beoordelen. Voor veel OEM en ODM projecten is een fysiek monster ook de snelste manier om te identificeren welke kenmerken moeten worden gekopieerd, welke moeten worden aangepast en welke niet direct kunnen worden overgedragen naar de productie van vormpulp.
Bioleader gebruikt vaak een op monsters gebaseerde beoordeling om de eerste technische beslissing te versnellen. Dit is vooral effectief wanneer een koper een bestaand concept wil optimaliseren in plaats van een nieuwe tafelwaarstructuur vanaf nul te ontwikkelen. Het vervangt tekeningen niet. Maar het kan de nauwkeurigheid van de eerste offerte en de matrijsrichting aanzienlijk verbeteren.
3.3 Waarom de kwaliteit van 3D-ontwerpen belangrijker is dan de meeste kopers verwachten
Bij vormpulp is een 3D-bestand niet alleen voor de goedkeuring van het uiterlijk. Het is een productiedocument. De geometrie moet het lossen uit de mal, een stabiele vezelverdeling, realistische wanddiktecontrole en werkbare krimpcompensatie ondersteunen. Onderzoek naar vormpulpstructuren bevestigt dat geometrische parameters zoals hoogte, trekhoek en dikte het structurele gedrag beïnvloeden. In de praktijk beïnvloeden ze ook of een aangepast product consistent kan worden gevormd en herhaald.
Daarom creëert slechte 3D-kwaliteit verborgen risico's. Een ontwerp kan er op het scherm aantrekkelijk uitzien, maar toch falen in de ontvormlogica, lokale wandovergang, randnauwkeurigheid of stapelbaarheid. Voor aangepast bagasse tafelwaar geldt:, ontwerpkwaliteit is productiekwaliteit vooraf.
3.4 Wat moet worden gecontroleerd voordat de matrijs wordt goedgekeurd
Voordat de matrijsproductie start, moet de leverancier een gestructureerde haalbaarheidsbeoordeling uitvoeren. Deze beoordeling moet controleren op trekhoek, wanddiktelogica, risico op ondersnijding, diepte-tot-openingverhouding, nest- en denestgedrag, compatibiliteit van deksels, en het waarschijnlijke effect van krimp op de eindafmetingen. Als deze punten onduidelijk zijn, is bemonstering nog steeds mogelijk, maar het project gaat een risicovoller pad op met meer correctierondes.
Deze fase creëert echte commerciële waarde. Een goede haalbaarheidsbeoordeling vermindert matrijsverspilling, verkort de revisiecycli van monsters en verbetert de gereedheid voor massaproductie. Voor Bioleader, is dit een van de belangrijkste maatwerkmogelijkheden: niet te vroeg ja zeggen, maar identificeren wat maakbaar is, wat aanpassing behoeft en wat van invloed is op timing, tolerantie en matrijscomplexiteit.
| Invoeritem | Waarom het belangrijk is | Vaak ontbrekend detail | Impact op ontwikkeling |
|---|---|---|---|
| 3D-tekening | Ondersteunt beoordeling van trekhoek, wanddikte en matrijsgeschiktheid. | Geen doorsnedelogica, geen tolerantienota's, onrealistische geometrie. | Hoger matrijsrisico en meer monsterrevisiecycli. |
| 2D-tekening | Biedt basisafmetingen en algemene productintentie. | Geen dieptelogica, geen detail van structurele overgangen. | Vereist meer technische interpretatie vóór de offerte. |
| Fysiek monster | Versnelt de beoordeling van vorm, rand, diepte en stapeling. | Geen notitie over wat moet worden gekopieerd of gewijzigd. | Kan de beoordeling versnellen, maar vereist nog steeds verduidelijking. |
| Beschrijving van het gebruiksscenario | Bepaalt de deksellogica, barrièredoelstelling en structurele eisen. | Geen voedingsmiddeltype, geen verwachtingen voor hitte/olie, geen marktvereiste. | Kan leiden tot een verkeerde validatierichting. |
| Schatting van de jaarlijkse vraag | Helpt bij het bepalen van de matrijzenroute, MOQ logica en productie-economie. | Alleen eerste-orde volume gegeven, geen jaarlijkse prognose. | Maakt de matrijzenstrategie minder nauwkeurig. |
Tabel 1. Minimale informatie vereist vóór een offerte voor aangepast bagasse serviesgoed
4. Ontwerp en technische validatie
Goed matrijzenwerk kan een slechte ontwerpinvoer niet redden. Bij projecten met gegoten pulp is de ontwerpfase al een productiefase vooraf. Geometrie beïnvloedt het lossen uit de matrijs, de vezelverdeling, de wanddiktestabiliteit, het krimpgedrag, de dekselpasvorm en de stapelbaarheid. Recent onderzoek naar gegoten pulp bevestigt dat structurele parameters zoals hoogte, lossingshoek en dikte het gedrag van het eindproduct materieel beïnvloeden.
Voor Bioleader, begint de technische validatie vóór de goedkeuring van de matrijs. Het doel is eenvoudig: bevestigen of de voorgestelde structuur van tekening naar monster en van monster naar stabiele productie kan gaan zonder vermijdbare afwijkingen te creëren. Dit is waar veel maatwerkprojecten ofwel beheersbaar worden ofwel duur worden.
4.1 2D-tekening versus 3D-tekening
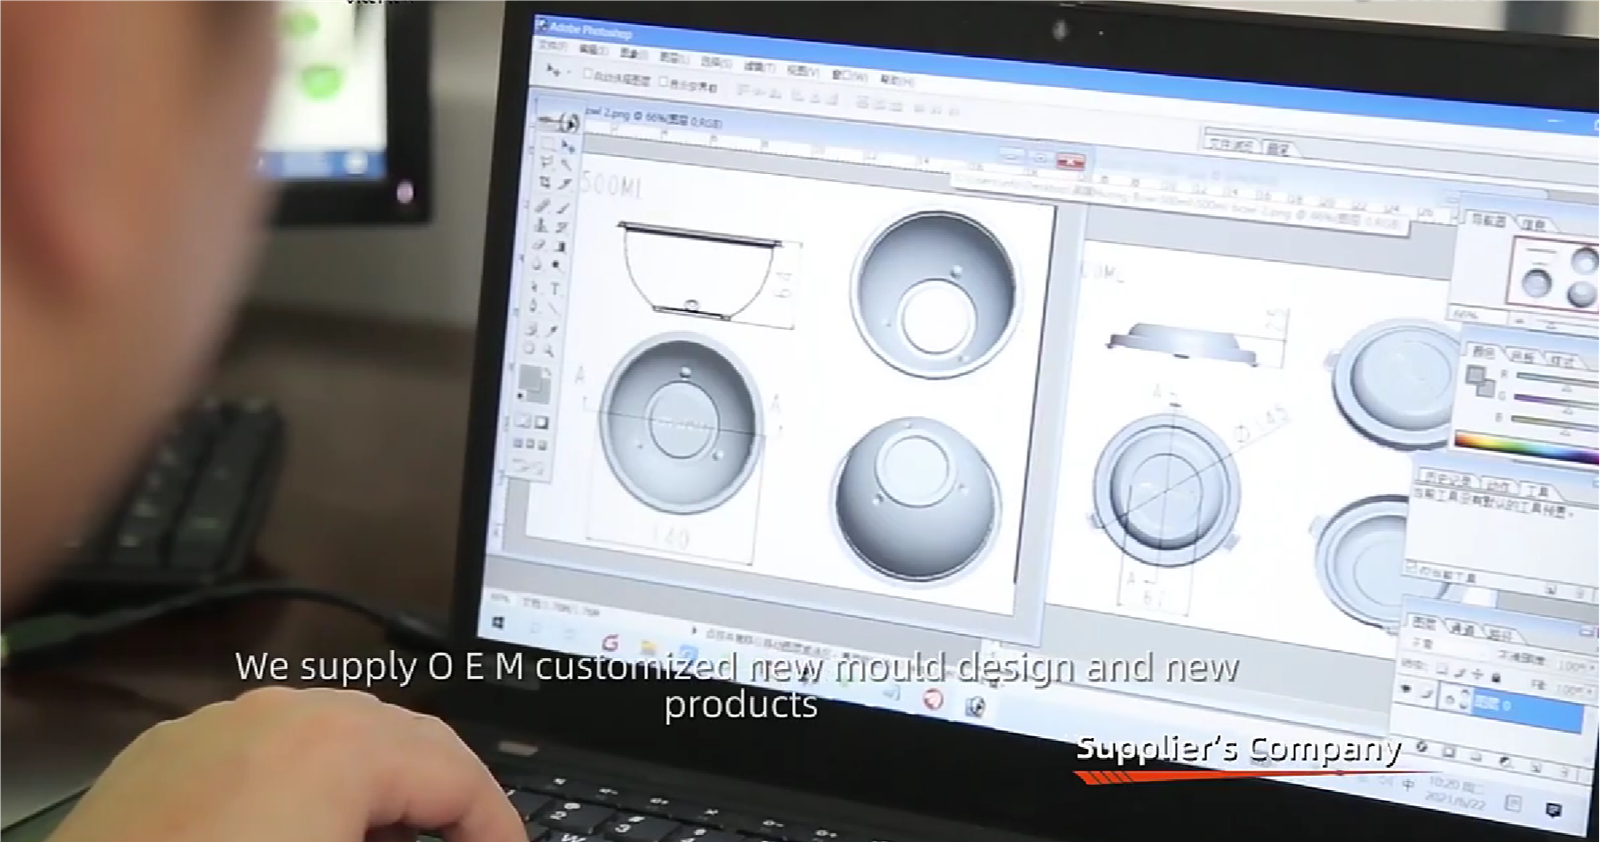
A 2D-tekening is nuttig voor basiscommunicatie. Het definieert de openingsmaat, de totale afmetingen en de algemene lay-out. Maar het is niet voldoende voor volledige validatie van gegoten pulp. Een 3D-tekening is veel waardevoller omdat het de beoordeling van zijwandhoek, dieptelogica, overgangszones, randstructuur en nestgeometrie mogelijk maakt.
In de praktische ontwikkeling is 2D vaak voldoende voor een voorlopige discussie. Het is zelden voldoende voor een definitief technisch oordeel. Een 3D-bestand helpt de fabriek te beoordelen of het onderdeel schoon kan worden gelost, of de vorm realistisch is voor gegoten pulp, en of krimpcorrectie in de matrijzenstrategie kan worden ingebouwd. Voor aangepast bagasse serviesgoed beïnvloedt de 3D-kwaliteit direct de productiekwaliteit.
4.2 Lossingshoek, wanddikte en krimpbeheersing
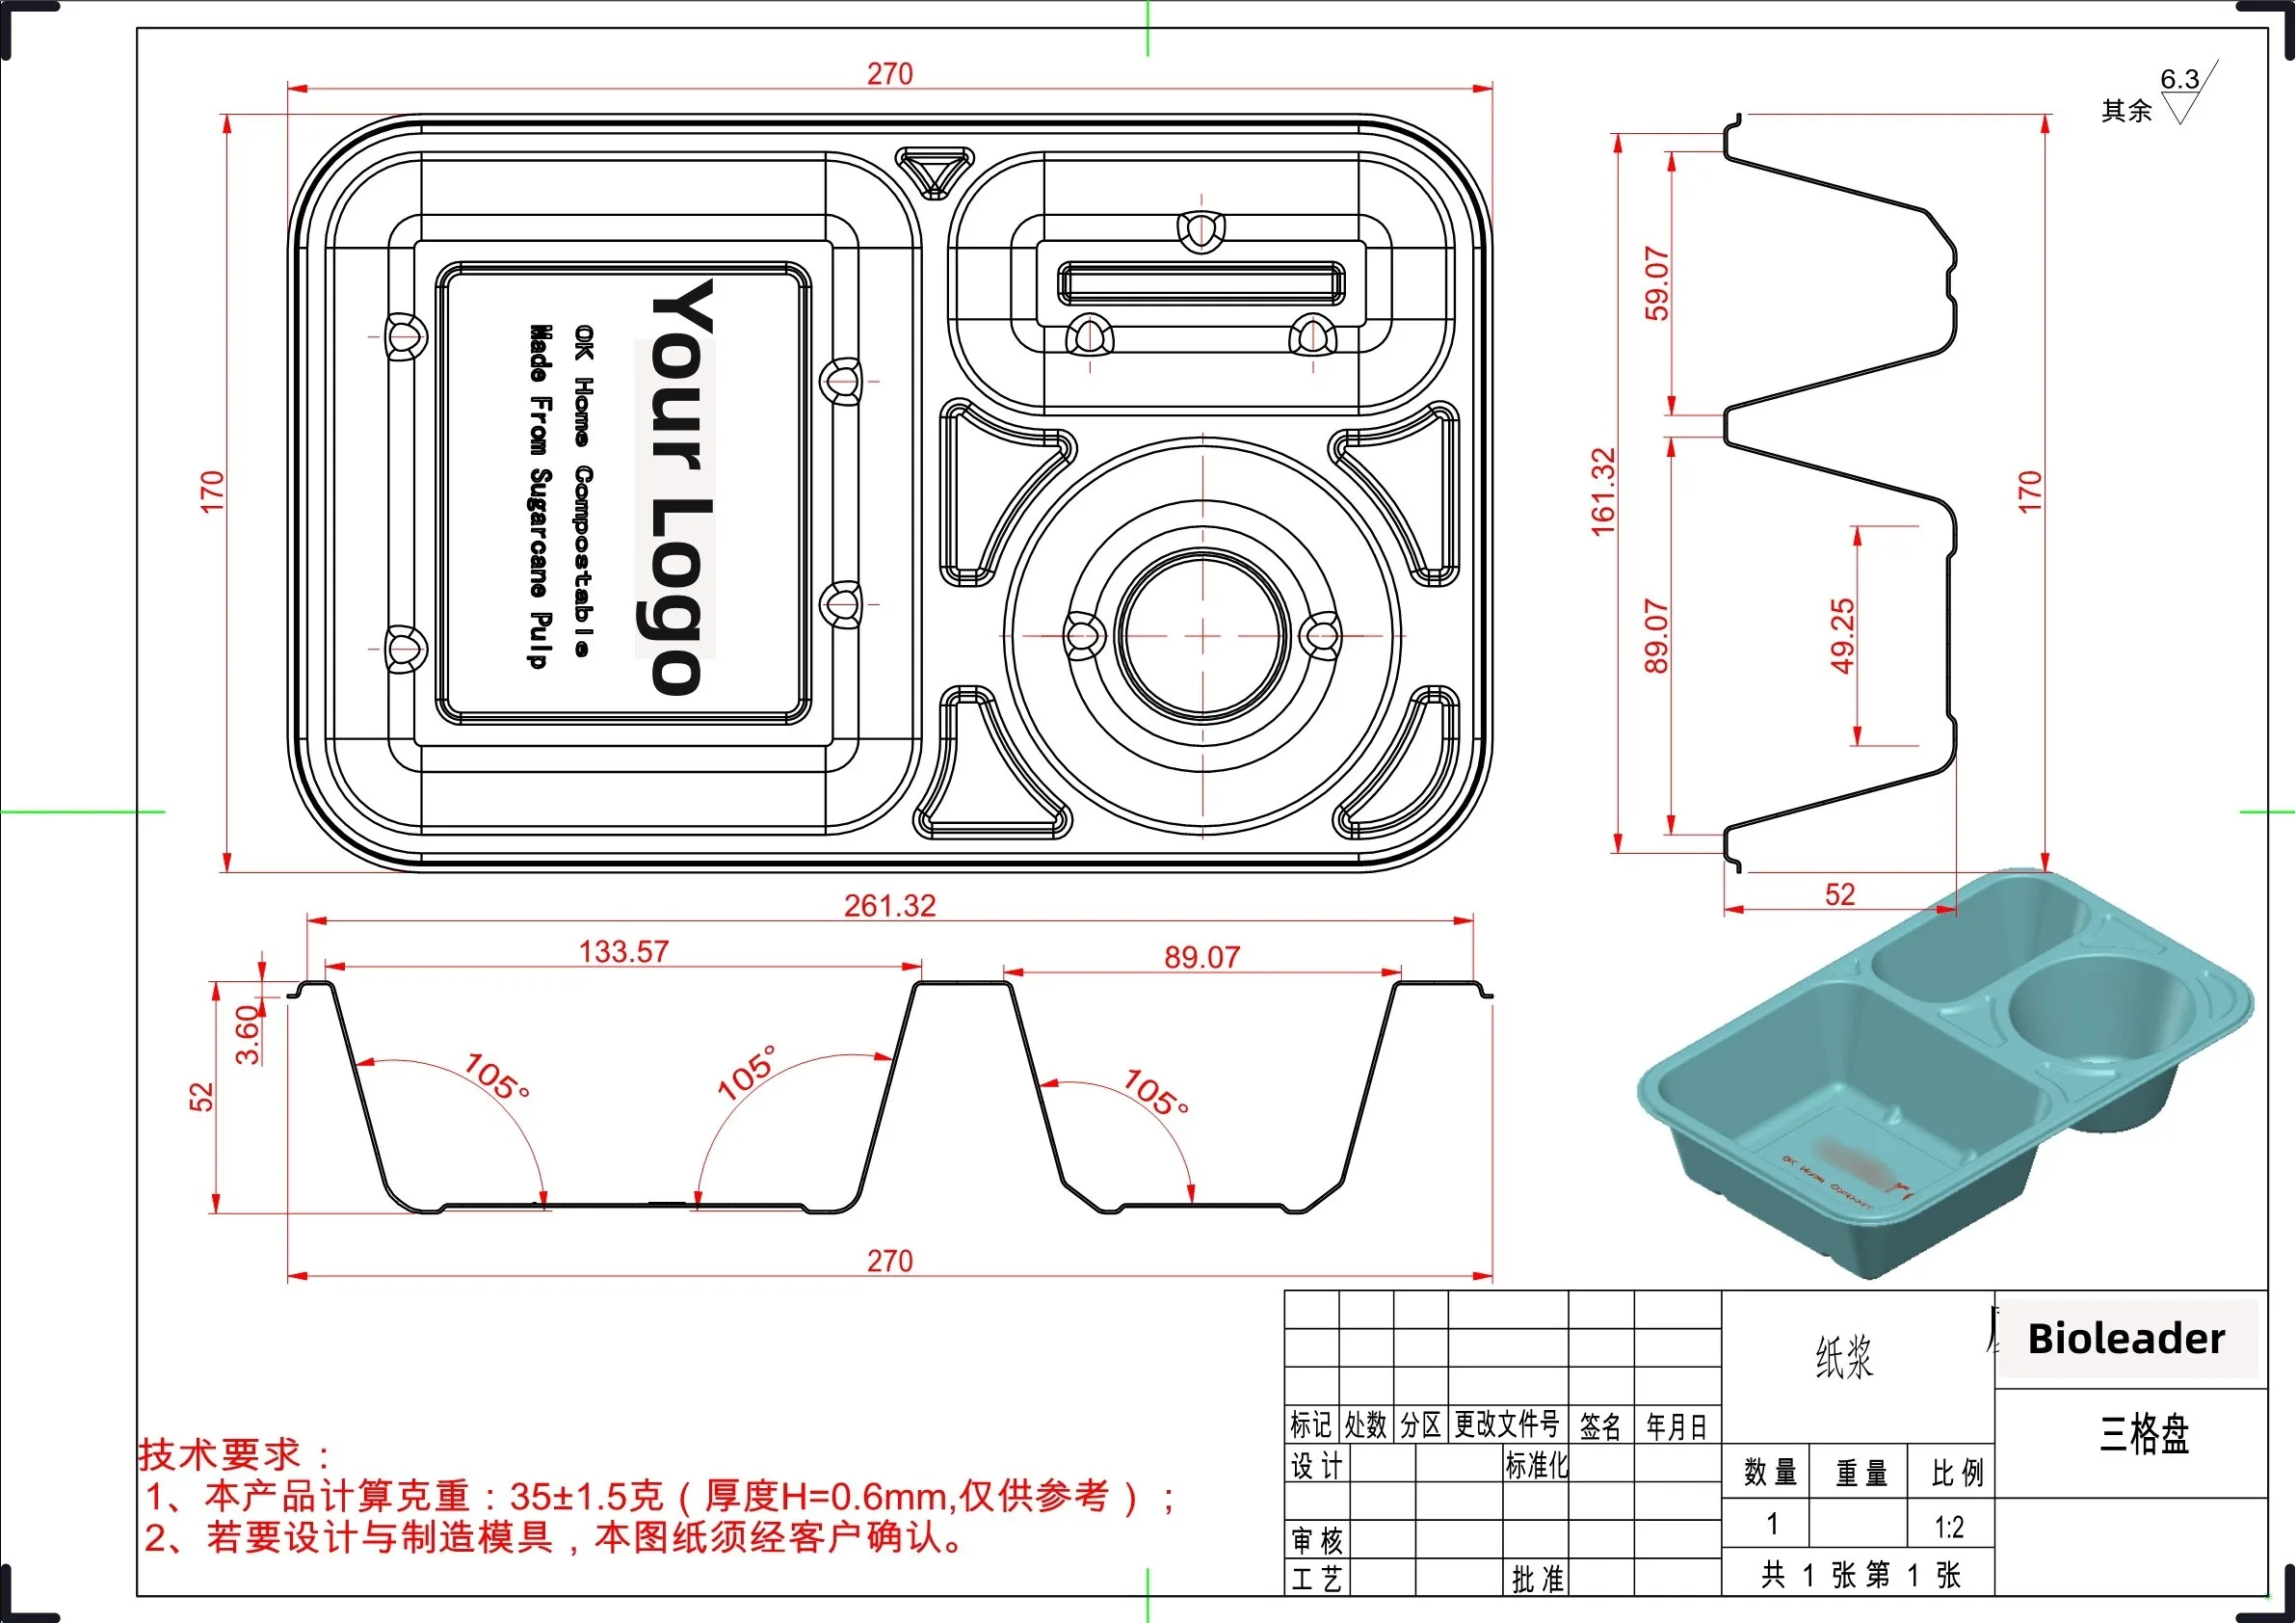
Lossingshoek is een losfactor. Als de hoek te klein is, neemt het risico op ontvormen toe. Als deze niet is afgestemd op diepte en geometrie, kan het onderdeel blijven steken, vervormen of instabiele afmetingen veroorzaken. Studies naar gegoten pulp en de bredere matrijsontwerppraktijk tonen beide aan dat wandgeometrie en loshoek de maakbaarheid beïnvloeden.
Wanddikte is een stabiliteitsfactor. Het beïnvloedt de stijfheid, vezelverdeling, drooggedrag en consistentie tussen monster en productie. Ongelijke dikte creëert vaak lokale zwakke zones, oppervlakte-inconsistentie of pasvormvariaties. Bij producten van gegoten vezels is dikte ook gekoppeld aan productcategorie en procesroute. Beoordelingen van de productie van gegoten pulp merken op dat verschillende formaten gegoten pulp werken met verschillende diktebereiken en structurele verwachtingen.
Krimpcompensatie is een dimensionale factor. Een onderdeel van gegoten pulp verlaat het proces niet op exact dezelfde maat als het CAD-model. Vormen, ontwateren, heetpersen en drogen beïnvloeden allemaal het eindresultaat. Daarom hebben maatwerkprojecten realistische tolerantieplanning nodig voordat de eerste matrijs wordt gesneden.
4.3 Veelvoorkomende afwijkingen in de monsterfase
In de monsterfase worden verborgen problemen voor het eerst zichtbaar. De meest voorkomende afwijkingen zijn krimpdrift, inconsistentie van de wanddikte, randvervorming, randmismatch, dekselpasafwijking, en slechte stapelbaarheid. Dit zijn geen kleine cosmetische problemen. Het zijn vroege signalen of de structuur productierijp is.
Bioleader behandelt eerste ronde monsters als een technische meting, niet alleen als een goedkeuringsmogelijkheid. Als het monster randinstabiliteit, slechte nesting of dimensionale drift vertoont, is de juiste vraag niet “Kan de klant het nog accepteren?” De juiste vraag is “Wat moet worden gecorrigeerd voordat het product schaalbaar wordt?” Zo creëert feedback in de monsterfase waarde in plaats van latere klachten.
4.4 Golden sample logica
Een monster is niet standaard een golden sample. Een echte golden sample is een vastgelegde referentie. Het moet afmetingen, randstructuur, dekselpasvorm, stapelbaarheid, uiterlijkniveau en eventuele vereiste functionele prestaties bevestigen. Zonder die referentie worden latere discussies over productieafwijkingen veel moeilijker te beheersen.
Voor maatwerkprojecten is de, Bioleader's voorkeurslogica om de golden sample te definiëren na technische correctie, niet na het eerste acceptabel uitziende stuk. Die stap is belangrijk omdat massaproductie moet worden gemeten tegen een vaste referentie, niet tegen geheugen of e-mailinterpretatie.
| Afwijkingstype | Typische oorzaak | Impact op project | Aanbevolen actie |
|---|---|---|---|
| Krimpdrift | Onvoldoende compensatie in ontwerp- of matrijsbeoordeling | Dimensionale mismatch, dekselpasproblemen | Gereedschapsafmetingen herzien en tolerantievenster bevestigen |
| Inconsistente wanddikte | Complexe geometrie of instabiele vormverdeling | Zwakke zones, visuele inconsistentie, structureel risico | Geometrie of procesdoelen aanpassen vóór goedkeuring |
| Vervorming van rand of randafwerking | Slechte loslogica of lokale structurele zwakte | Deksel niet passend, onstabiel uiterlijk | Randgeometrie verfijnen en demontagepad herzien |
| Slechte stapelbaarheid | Nestlogica niet gevalideerd in ontwerpfase | Verpakkingsinefficiëntie, problemen met ontnesten | Profiel, conus en stapelrichting opnieuw controleren |
| Afwijking in dekselpasvorm | Tolerantieverschil tussen bodem- en dekselgeometrie | Functioneel falen bij klantgebruik | Pasvormtolerantie vastzetten vóór massaproductiegoedkeuring |
Tabel 2. Veelvoorkomende technische afwijkingen in de monsteracceptatiefase
5. Gereedschapsstrategie — de technische kern van maatwerkprojecten
De gereedschapsstrategie bepaalt of een maatwerkproject economisch kan opschalen. Bij de ontwikkeling van gevormde pulp is de mal niet alleen een kostenpost. Het beïnvloedt geometrische precisie, losstabiliteit, oppervlaktekwaliteit, cyclustijd, onderhoudslast en consistentie op lange termijn. Beoordelingen van de productie van gevormde pulp merken op dat veelgebruikte malmaterialen aluminium, roestvrij staal, en brons, omvatten, waarbij de keuze gekoppeld is aan proces- en toepassingsbehoeften.
Voor Bioleader, de gereedschapsstrategie maakt deel uit van het projectontwerp. Het is niet iets dat alleen op basis van budget wordt gekozen. De juiste malroute hangt af van productcomplexiteit, kans op revisies, doelvolume, tolerantiegevoeligheid en verwachte productie-intensiteit. Daarom moeten serieuze maatwerkprojecten duidelijk onderscheid maken tussen prototypemallen en productiemallen.

5.1 Prototypemal versus productiemal
A prototypemal wordt gebruikt om de structuur te bevestigen. Het doel is snelheid, niet volledige commerciële duurzaamheid. Het helpt om afmetingen, algemene vorm, randlogica en of het product kan overgaan naar correctie en monsteracceptatie te verifiëren. Een productiemal dient een ander doel. Het moet herhaalbaarheid, cyclusstabiliteit, onderhoudsplanning en commercieel volume-output ondersteunen.
Veel misverstanden bij kopers beginnen hier. Een goed monster van prototypetooling betekent niet dat het project klaar is voor langdurige massaproductie. De productiemal moet nog steeds worden geselecteerd op basis van het werkelijke productieplan, niet alleen op basis van het eerste monsterresultaat.
5.2 Aluminium mallen
Aluminium mallen worden veel gebruikt omdat ze praktisch zijn voor ontwikkelingssnelheid en gangbare productieprogramma's. Ze zijn gemakkelijker te bewerken, ondersteunen relatief snelle gereedschapscycli en werken goed voor veel prototype- en middelgrote projecten. Beoordelingen van de industrie voor gevormde pulp noemen aluminium als een van de meest voorkomende gereedschapsmaterialen.
Commercieel is aluminium vaak de juiste keuze wanneer het project nog revisieflexibiliteit nodig heeft of wanneer het volume en de structuur een zwaardere gereedschapsroute niet rechtvaardigen. Maar aluminium is niet automatisch de beste oplossing voor elk maatwerkprogramma. De beslissing moet nog steeds afhangen van geometriecomplexiteit, correctierisico en verwachte productiebelasting.
5.3 Aluminium mallen met koperen inzetstukken
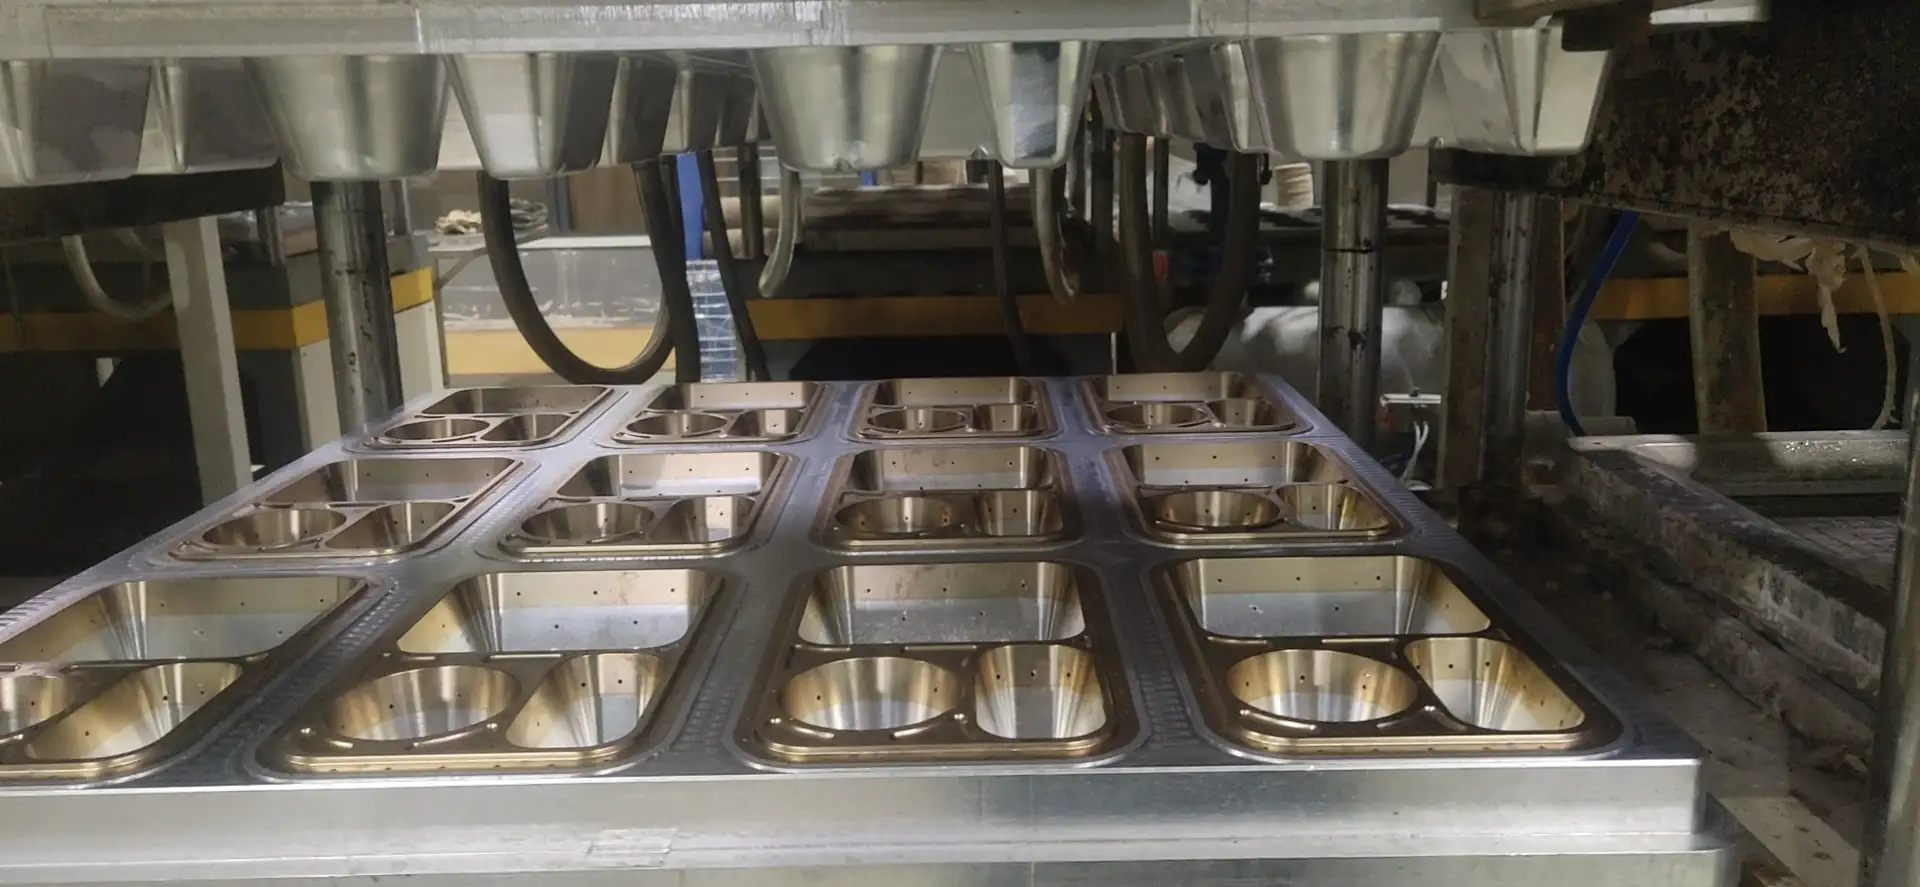
Aluminium mallen met koperen inzetstukken zijn een meer gespecialiseerde optie. In de praktijk zijn ze nuttig waar lokaal warmteoverdrachtsgedrag of precisiecontrole gevoeliger wordt. Deze route is niet voor elk project nodig. Het is relevanter wanneer een structuur hogere lokale complexiteit, diepere zones of strengere kwaliteitsgevoeligheid in specifieke gebieden heeft.
Vanaf Bioleader's maatwerkeraring, dit type gereedschap is het meest waardevol wanneer het project preciezere lokale controle nodig heeft dan een standaard aluminiumroute comfortabel kan leveren. Het moet worden behandeld als een gerichte technische oplossing, niet als een standaard upgrade.
5.4 Roestvrijstalen legeringsmallen
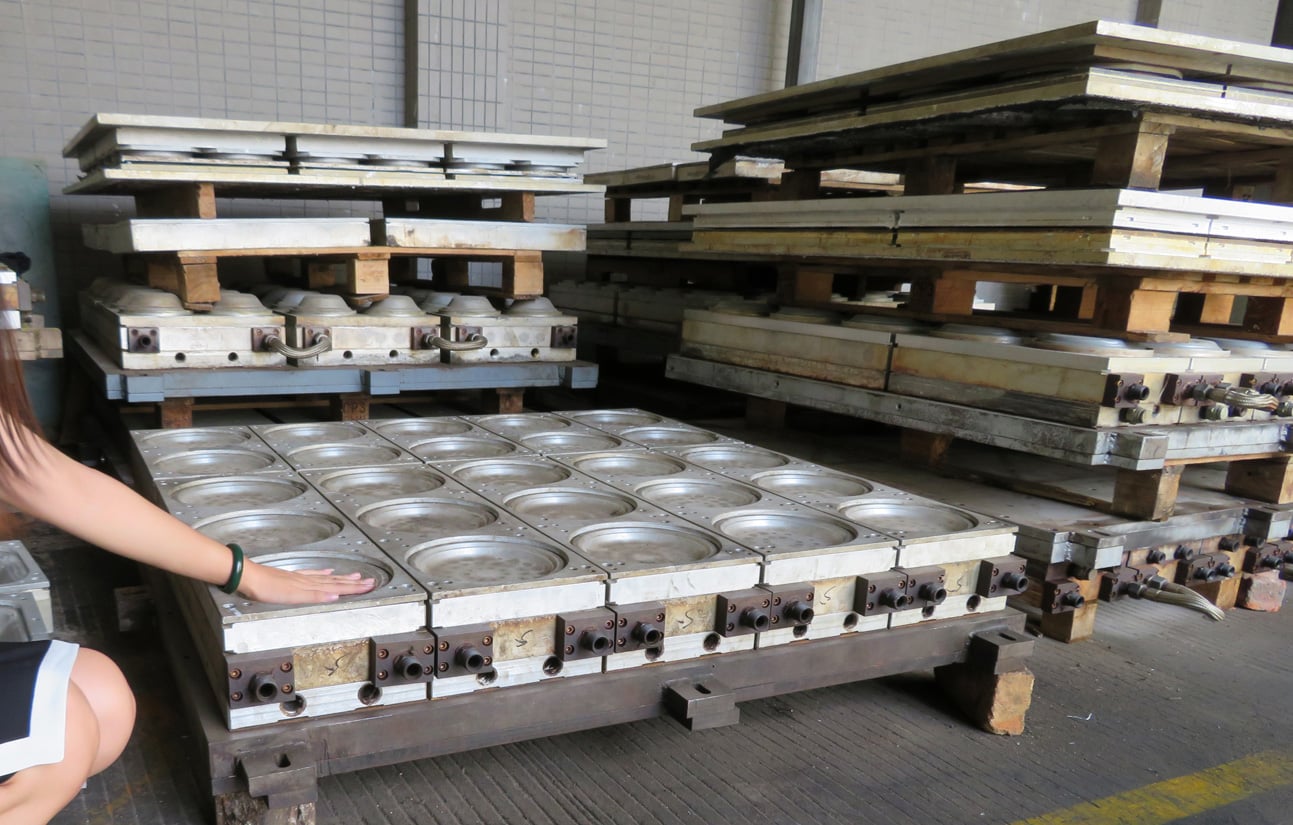
Roestvrijstalen legeringsmallen worden over het algemeen gekozen voor sterkere duurzaamheid, corrosiebestendigheid en veeleisendere langdurige productieomstandigheden. In de productie van gevormde pulp wordt roestvrij staal algemeen erkend als een robuust industrieel materiaal waar vocht, hitte en herhaalde mechanische stress deel uitmaken van de procesomgeving.
Deze route is meestal geschikter voor grotere en stabielere maatwerkprogramma's, vooral wanneer de koper langdurige productiecontinuïteit en een lagere tolerantie voor gereedschapsslijtage of herhaalde vervanging verwacht. De initiële investering is hoger, maar in het juiste programma kan het de economie op lange termijn verbeteren door stabielere output en een langere serviceperiode te ondersteunen.
5.5 Waarom mal keuze een commerciële beslissing is, niet alleen een technische
De verkeerde malstrategie kan de hele businesscase verstoren. Een gereedschapsroute die er in de offertefase goedkoper uitziet, kan later meer correcties, kortere levensduur of zwakkere productiestabiliteit veroorzaken. Een zwaardere gereedschapsroute kan in het begin duur lijken, maar economischer worden als het jaarlijkse programma groot en stabiel is.
Daarom beoordeelt Bioleader de keuze van de matrijs aan de hand van de totale projectlogica: verwachte jaarlijkse vraag, kans op revisies van monsters, complexiteit van de geometrie, tolerantiegevoeligheid en productiecontinuïteit. De juiste vraag is niet alleen: “Welke matrijs kost minder?” Het is: “Welke matrijs biedt de beste balans tussen snelheid, precisie en efficiëntie op de lange termijn?"
| Matrijstype | Hoofdtoepassing | Belangrijkste voordeel | Beste projecttype |
|---|---|---|---|
| Prototype-/monstermatrijs | Vroege structuurbevestiging en beoordeling in de monsterfase | Snellere iteratie voordat de productiematrijs wordt vastgelegd | Nieuwe projecten met nog openstaande technische aanpassingen |
| Aluminium matrijs | Gebruikelijk voor prototypes en veel standaard productieprogramma's | Praktische bewerking en goede ontwikkelsnelheid | Projecten met gemiddelde complexiteit en een gematigde productieschaal |
| Aluminium matrijs met koperen inzetstukken | Projecten die sterkere lokale procescontrole vereisen | Betere gerichte prestaties in gevoelige lokale gebieden | Structuren met hogere moeilijkheidsgraad en lokale precisiegevoeligheid |
| Roestvrijstalen legeringsmatrijs | Productieprogramma's voor lange series en hoge intensiteit | Hogere duurzaamheid en sterkere geschiktheid voor productie op lange termijn | Grote, stabiele maatwerkprojecten met lange productiecontinuïteit |
Tabel 3. Vergelijking van matrijstypen voor maatwerkprojecten met bagasse tafelgerei
6. Beheersing van de projecttijdlijn — van concept tot massaproductie
Tijdlijnbeheersing is een inkoopkwestie, niet alleen een fabriekskwestie. Bij maatwerkprojecten met gegoten pulp komen vertragingen zelden uit één enkele fase. Ze komen meestal voort uit revisielussen, onvolledige ontwerpinvoer, correcties op monsters, matrijsaanpassingen of goedkeuringslacunes tussen de koper en de fabriek. Daarom moet een maatwerkproject voor bagasse tafelgerei worden beheerd als een gefaseerd programma met duidelijke deliverables, niet als een eenvoudig orderopvolgingsproces.
Voor kopers beïnvloedt tijdlijnbeheersing meer dan alleen de leverdatum. Het beïnvloedt de productlancering, de verpakkingsovergang, de vervanging van voorraad en de verplichtingen aan klanten. In praktische exportprojecten zijn de kosten van het verliezen van twee of drie weken vaak veel hoger dan de kosten van één vroege ontwerpaanpassing. Een langzamere goedkeuring in de juiste fase is meestal goedkoper dan een snelle fout.
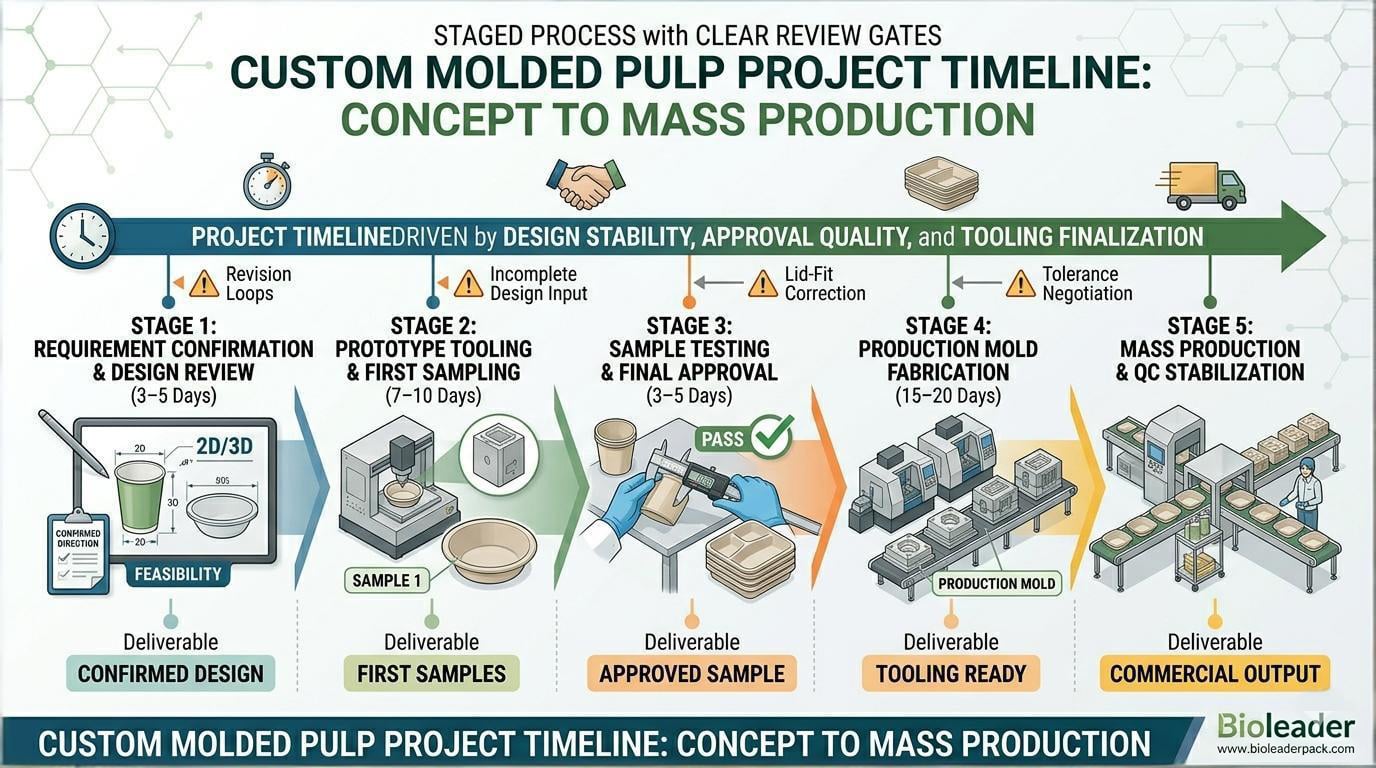
6.1 De vijf fasen van een maatwerkproject met gegoten pulp
De meeste maatwerkprogramma's voor bagasse tafelgerei doorlopen vijf hoofdfasen. Eerst komt vereistenbevestiging en ontwerpbeoordeling. Daarna komt prototype-gereedschap en eerste bemonstering. Vervolgens komt monstertesten en goedkeuring. De vierde fase is fabricage van de productiematrijs. De vijfde fase is start van massaproductie en stabilisatie van de kwaliteitscontrole.
Deze fasen lijken op papier eenvoudig. In de praktijk hangt elke fase af van de correcte afsluiting van de vorige. Als de vereisteninvoer onvolledig is, vertraagt de ontwerpgoedkeuring. Als het monster nog onopgeloste afwijkingen bevat, kan de productiematrijs niet veilig worden vastgelegd. Als de productiematrijs wordt gestart voordat pasvorm en tolerantie zijn bevroren, erft de massaproductie vermijdbare risico's.
6.2 Waar de meeste vertragingen bij maatwerkprojecten echt ontstaan
De meest voorkomende vertragingen ontstaan meestal niet alleen bij de bewerking. Ze ontstaan bij tekeningrevisie, onduidelijke maatbevestiging, feedbackcycli over monsters, correctie van de dekselpasvorm, en tolerantieonderhandelingen in een laat stadium. Dit zijn geen problemen die alleen in de fabriek spelen. Het zijn coördinatiekwesties tussen commerciële, technische en goedkeuringsteams.
Bij Bioleader wordt de projecttiming beheerd door elke fase te koppelen aan een duidelijk beoordelingspunt. Als het ontwerp niet stabiel is, mag het project niet doorgaan naar de definitieve matrijs. Als het monster nog structurele afwijkingen vertoont, mag het project niet doorgaan naar de productie-goedkeuring. Deze discipline zorgt ervoor dat tijdlijnbeheersing realistisch blijft in plaats van optimistisch.
6.3 Waarom monstergoedkeuring niet overhaast mag worden
Monsterkeuring is het belangrijkste controlepunt in de hele tijdlijn. Als een koper te vroeg goedkeurt, worden de latere fasen duurder. Als een koper feedback te lang uitstelt, verliest het hele programma momentum. Het doel is niet alleen snelheid. Het doel is om de monsterfase af te sluiten met duidelijke afstemming over afmetingen, pasvorm, stapelbaarheid, uiterlijk en functie.
Daarom is een goede tijdlijn niet degene met de kortste monsterfase. Het is degene met de minste herhaalde correcties nadat het gereedschap al is vastgelegd. Bij aangepaste gemodelleerde pulp is stabiele goedkeuring meestal waardevoller dan snelle goedkeuring.
6.4 Wat een realistische projecttijdlijn meestal omvat
Een praktisch aangepast programma omvat meestal 3 tot 5 dagen voor bevestiging van vereisten en ontwerpbeoordeling, 7 tot 10 dagen voor prototypegereedschap en eerste monsters, 3 tot 5 dagen voor klanttesten en goedkeuring, en ongeveer 15 tot 25 dagen voor de fabricage van productiemallen zodra het ontwerp is vastgelegd. De doorlooptijd van massaproductie hangt vervolgens af van ordervolume, gereedheid van mallen en lijnplanning.
Deze bereiken zijn werkreferenties, geen vaste beloften. Complexe geometrie, herhaalde revisies, dekselsystemen met meerdere onderdelen of vertraagde klantfeedback kunnen de cyclus verlengen. Maar als planningsregel moeten kopers verwachten dat de projecttijdlijn voornamelijk wordt bepaald door ontwerpstabiliteit, kwaliteit van monster goedkeuring, en finalisering van gereedschap.
| Fase | Activiteit | Typische tijdlijn | Belangrijkste oplevering |
|---|---|---|---|
| Fase 1 | Bevestiging van vereisten en ontwerpbeoordeling | 3–5 dagen | Bevestigde ontwerprichting en projecthaalbaarheid |
| Fase 2 | Prototypegereedschap en eerste monstername | 7–10 dagen | Eerste fysieke monsters voor technische beoordeling |
| Fase 3 | Monstertesten en definitieve goedkeuring | 3–5 dagen | Goedgekeurd monster en bevroren technische richting |
| Fase 4 | Fabricage van productiemallen | 15–25 dagen | Productiegereedschap gereed voor lancering |
| Fase 5 | Massaproductie en QC-stabilisatie | Op basis van volume | Commerciële output met stabiele productiecontrole |
Tabel 4. Projecttijdlijn: van concept tot massaproductie
6.5 Waarom tijdlijndiscipline de capaciteit van de leverancier weerspiegelt
Een leverancier die aangepaste projecten goed beheert, moet kunnen uitleggen waar tijd wordt besteed, wat kan worden verkort en wat nooit mag worden gehaast. Dit is een van de duidelijkste signalen van echte aanpassingscapaciteit. In Bioleader's aangepaste workflow voor gemodelleerde pulp, is tijdlijnbeheer gekoppeld aan technische afronding, niet alleen aan kalenderbeloften. Daarom is het projectplan opgebouwd rond reviewmomenten, niet rond ideale aannames.
Voor kopers is dit de juiste manier om projecttiming te lezen. De beste aangepaste leverancier is niet degene die in de eerste e-mail het kortste schema belooft. Het is degene die van ontwerp naar massaproductie kan gaan met minder revisierondes, duidelijkere goedkeuringspunten en stabielere uitvoering.
7. MOQ Logica — Waarom aangepaste projecten een andere commerciële drempel nodig hebben
Aangepaste projecten voor gemodelleerde pulp vereisen meestal een hogere MOQ dan standaardartikelen. Dit is niet alleen een verkoopbeleid. Het is een kwestie van projecteconomie. Bij aangepast bagasse tafelgerei moet de commerciële drempel gereedschapskosten, kosten voor monstername en correctie, kosten voor productieopzet, en de extra coördinatie die nodig is voor stabiele massaproductie.
Om deze reden zijn maatwerkprojecten meestal haalbaarder wanneer de koper vraag op containerniveau of een stabiel langetermijnvolumeplan heeft. In veel praktische programma's vormt een maandelijkse vraag in de orde van 200.000 tot 300.000 stuks, of een jaarlijkse vraag die één miljoen stuks of meer, bereikt, een realistischer basis voor het spreiden van de investering in matrijzen en het beheersen van de stukprijs. Zonder die schaal is maatwerkontwikkeling vaak economisch moeilijk te rechtvaardigen.
Dit is ook de reden waarom Bioleader MOQ samen met jaarlijkse vraag, projectcomplexiteit, en matrijsstrategie, beoordeelt, in plaats van MOQ als een op zichzelf staand onderhandelingscijfer te behandelen. Een project kan beginnen met één container, maar de echte beslissing moet gebaseerd zijn op de vraag of het verwachte volume sterk genoeg is om de afschrijving van matrijzen, productie-efficiëntie en leveringsstabiliteit op de lange termijn te ondersteunen.
| MOQ Driver | Waarom het belangrijk is | Implicatie voor de planning van de koper |
|---|---|---|
| Afschrijving van matrijzen | De matrijskosten moeten over voldoende volume worden gespreid. | Een lage jaarlijkse vraag verzwakt de businesscase voor maatwerk. |
| Kosten voor productieopzet | Maatwerkproducties vereisen lijnvoorbereiding, aanpassing en controle. | Kleine oplagen leiden meestal tot hogere stukprijzen. |
| Verpakking en logistiek | Exporteconomie is sterker op containerniveau. | Planning op basis van containers is efficiënter dan gefragmenteerd bestellen. |
| Continuïteit van het project | Stabiel herhalingsvolume ondersteunt een betere matrijsbenutting en kostenbeheersing. | Jaarlijkse volumeplanning is belangrijker dan een eenmalige aanvraag. |
Tabel 5. Belangrijkste drivers achter MOQ bij maatwerkprojecten met gegoten pulp
8. Van goedgekeurd monster naar stabiele massaproductie
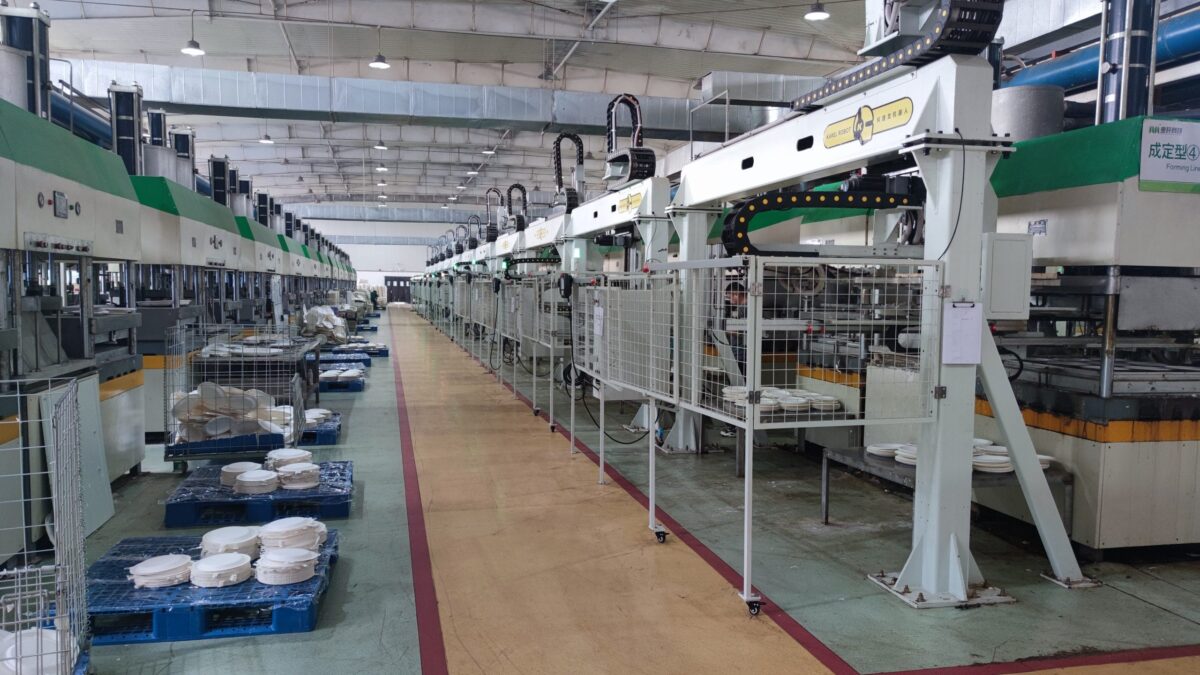
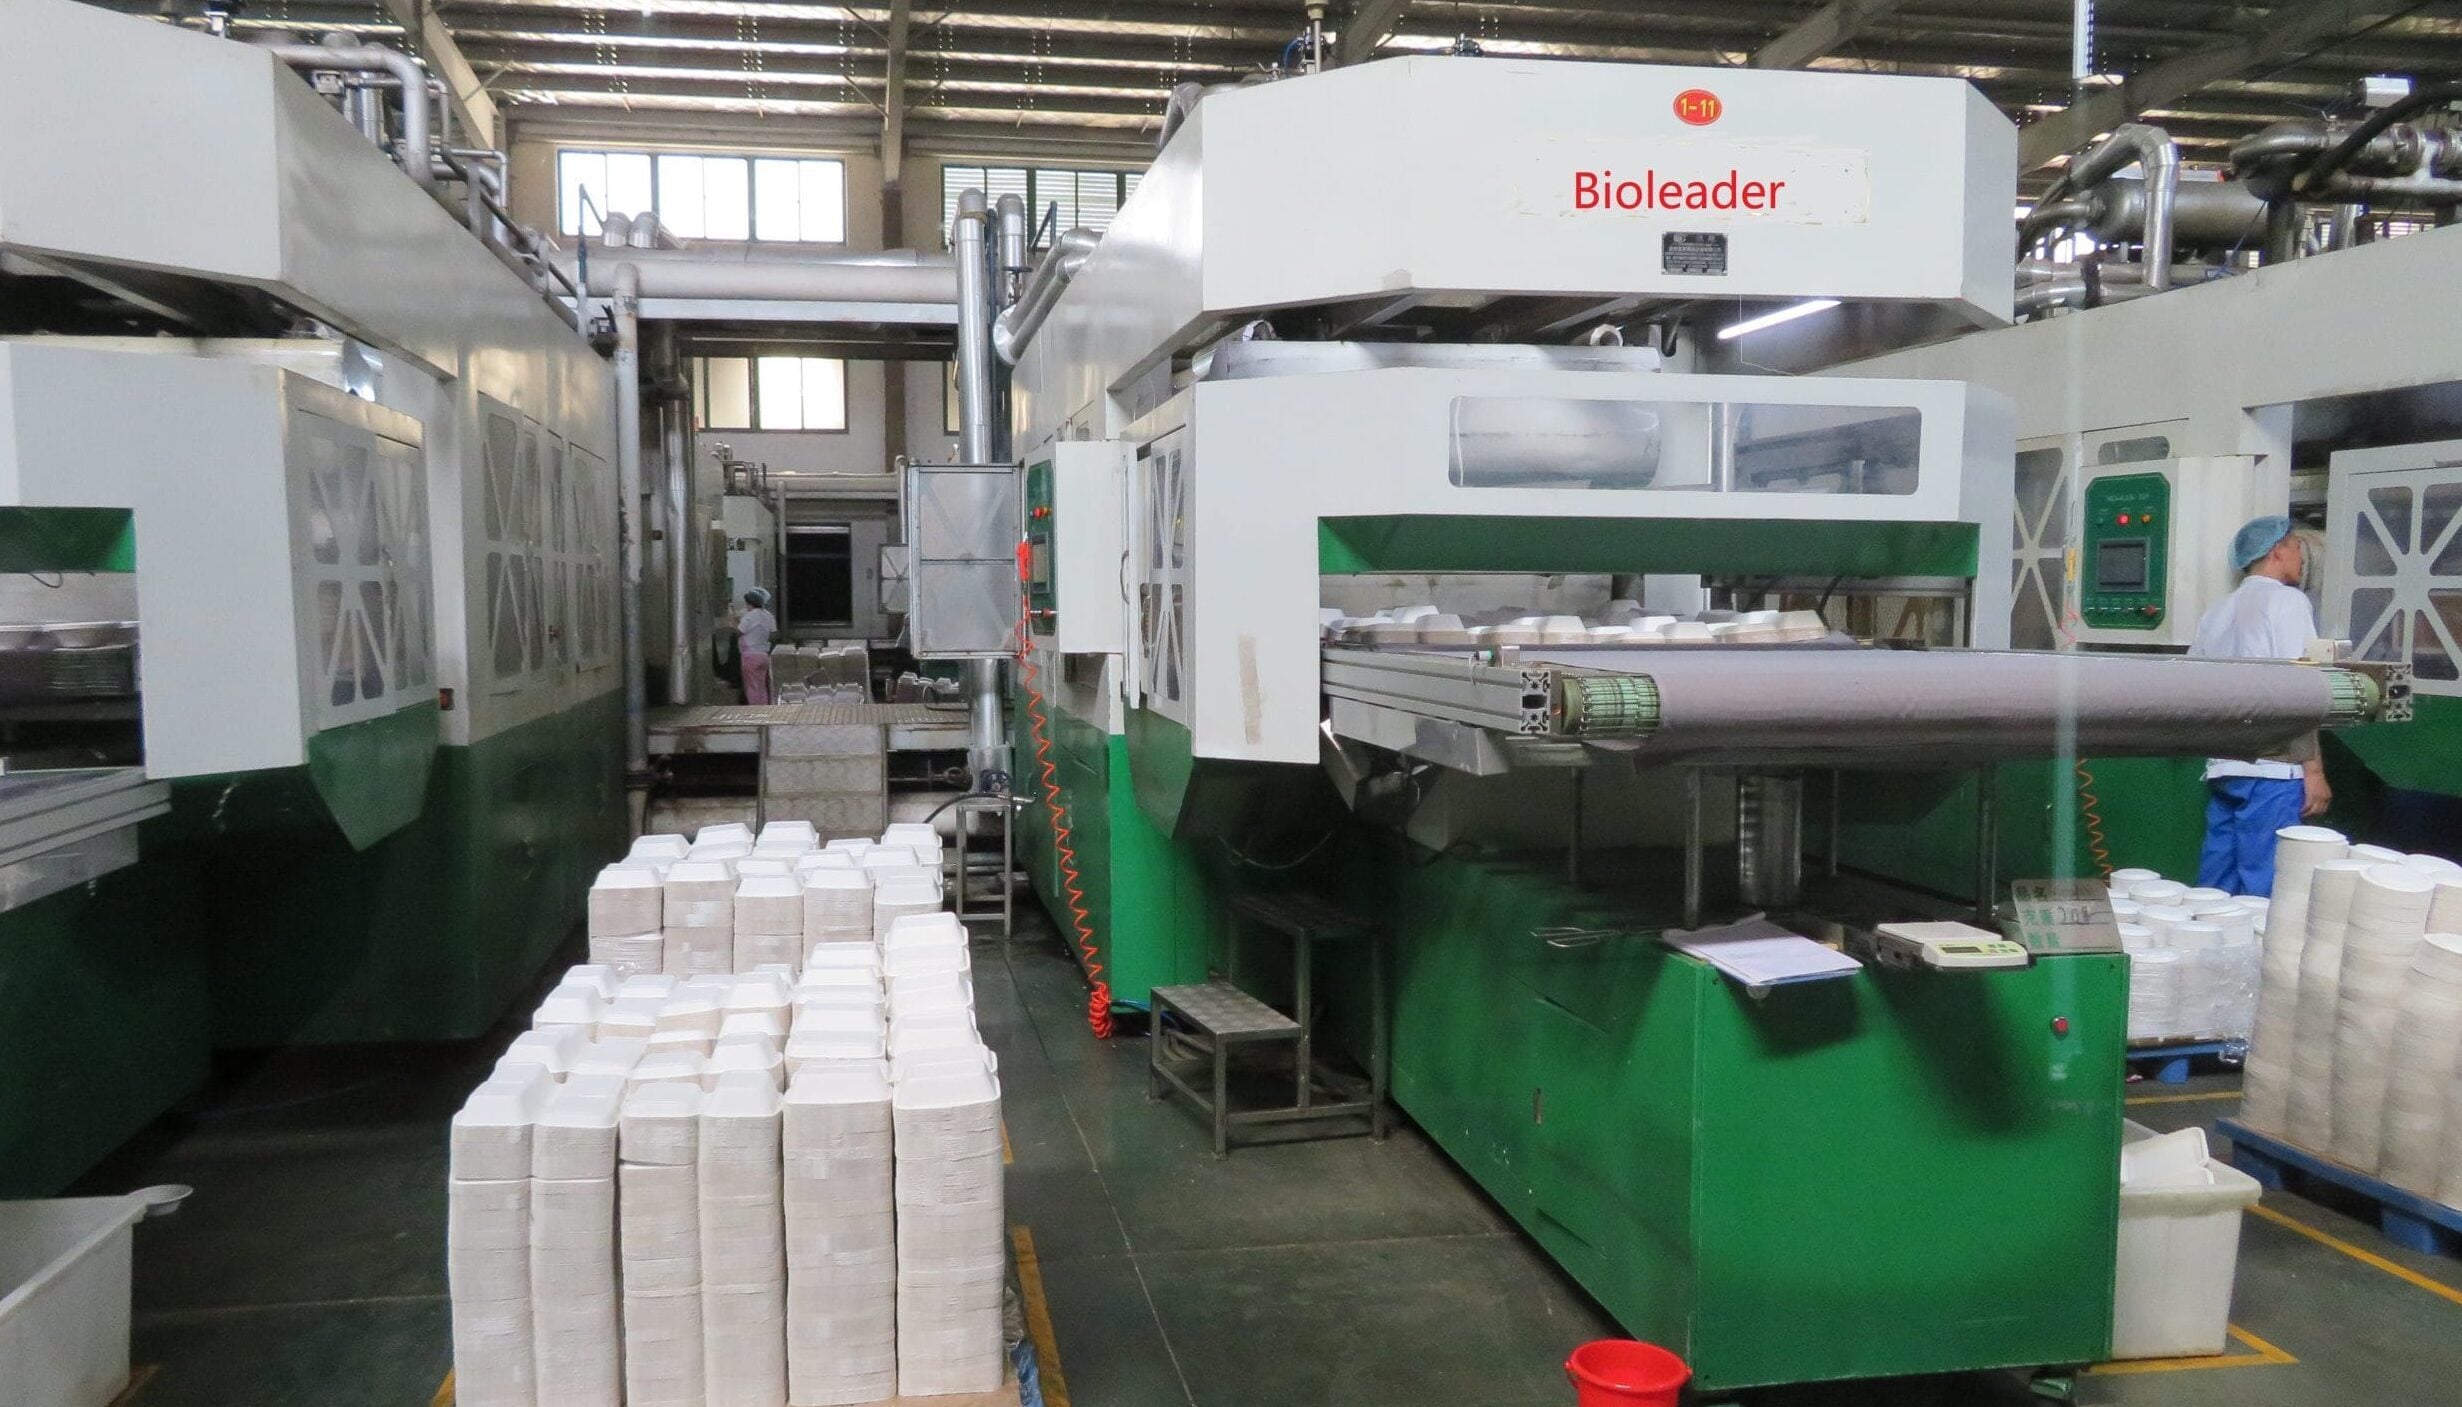
Een goedgekeurd monster is niet het einde van de ontwikkeling. Het is het begin van productiebeheersing. Bij maatwerkprojecten met gegoten pulp verschijnen veel problemen niet in de eerste monsterfase. Ze verschijnen wanneer het project overgaat naar daadwerkelijke productiesnelheid, productiematrijzen, herhaalde productieruns en exportverpakking. Daarom moet op de goedkeuring van het monster een gecontroleerde overgang naar massaproductie volgen.
Voor kopers is dit een van de belangrijkste risicopunten in het hele project. Een monster kan qua afmetingen en uiterlijk correct lijken, maar de echte vraag is of hetzelfde resultaat kan worden gehandhaafd over meerdere productiebatches, verschillende ploegen, hogere outputvolumes, en verpakking op verzendniveau. Zo niet, dan is het project nog niet productiestabiel.
 |  |
8.1 Waarom monstergoedkeuring geen garantie is voor massaproductiestabiliteit
Een eerste goedgekeurd monster wordt meestal onder meer gecontroleerde omstandigheden gemaakt dan een volledige commerciële productie. Het outputvolume is lager. De procesfocus is smaller. De correctieaandacht is hoger. Zodra het project overgaat naar normale productie, verandert de operationele omgeving. Op dat moment kunnen, maatafwijkingen, variatie in de passing van de deksel, inconsistentie in het nesten, ruwe randen, of schommelingen in uiterlijk gaan optreden.
Dit is de reden waarom sterke leveranciers monstergoedkeuring niet beschouwen als het definitieve bewijs van productiegereedheid. Ze behandelen het als een referentiepunt dat nog moet worden gevalideerd tegen matrijsstabiliteit, procesherhaalbaarheid en productieomstandigheden. Vanuit het perspectief van Bioleader zijn de meest betrouwbare maatwerkprojecten die waarbij op de monsterfase duidelijke productiebeheersingslogica volgt, en niet blinde opschaling.
8.2 Proefproductie en beoordeling van de eerste productiebatch
Een proefproductie is een controlestap, geen formaliteit. Het doel is om te bevestigen of de goedgekeurde structuur kan worden gereproduceerd onder reële productieomstandigheden. In deze fase moeten afmetingen, passing, stapelbaarheid, verpakkingsgedrag en visuele consistentie worden geverifieerd voordat het project wordt vrijgegeven voor routinematige massaproductie.
Voor op maat gemaakte suikerrietbagasse voedselverpakkingen of andere soorten tafelgerei moet de eerste productiebatch worden beoordeeld aan de hand van het goedgekeurde monster of gouden monster. Deze vergelijking mag zich niet alleen richten op het uiterlijk. Er moet ook worden gecontroleerd of het product onder productieomstandigheden nog steeds dezelfde structurele logica behoudt. Als het goedgekeurde monster goed stapelt maar de eerste batch slecht nestelt, is dat geen klein probleem. Het is een vroeg signaal van productieafwijking.
8.3 Consistentie tussen gouden monster en productiemonster
Het gouden monster is de referentie. Massaproductie moet hiertegen worden beoordeeld. Dit omvat afmetingen, dekselpassing, wandgevoel, randafwerking, stapellogica en elke overeengekomen functionele vereiste. Zonder een vast vergelijkingspunt wordt productiebeoordeling subjectief en moeilijk te verdedigen.
Bioleader gebruikt de gouden-monsterlogica om dubbelzinnigheid in maatwerkprojecten te verminderen. Dat is belangrijk omdat productieverschillen in het begin vaak klein zijn. Maar kleine afwijkingen kunnen, als ze vroeg worden genegeerd, later uitgroeien tot problemen op zendingniveau. Een stabiel project wordt meestal opgebouwd door variatie in de eerste productiefase te corrigeren, niet door het achteraf uit te leggen nadat klachten zijn verschenen.
8.4 Typische afwijkingen in de vroege productiefase
De meest voorkomende afwijkingen in de vroege productiefase zijn maatafwijkingen, dekselmismatch, randinconsistentie, stapelinstabiliteit, ongelijkmatig oppervlak, en verpakkingsvariatie. Deze problemen komen vaak voor omdat het project overgaat van technische goedkeuring naar productieritme. Het doel is niet om te doen alsof ze nooit gebeuren. Het doel is om ze te detecteren en te corrigeren voordat ze commerciële defecten worden.
Om deze reden besteden sterke maatwerkfabrikanten veel aandacht aan de eerste productiecycli. Bij Bioleader wordt deze fase behandeld als een productievalidatiefase in plaats van een routinestap. Daar bewijst de fabriek of het goedgekeurde maatwerkconcept een herhaalbaar commercieel product kan worden.
| Fase | Belangrijkste risico | Typische afwijking | Beheersmethode |
|---|---|---|---|
| Goedgekeurd monster | Ervan uitgaande dat het project al productieklaar is | Ongeverifieerde herhaalbaarheid | Gebruik het monster als referentie, niet als definitief bewijs van stabiliteit |
| Proefrun | Verschil tussen goedgekeurd concept en productieomstandigheden | Passing verandert, nesting verandert, uiterlijk drijft af | Beoordeel tegen gouden monster vóór volledige vrijgave |
| Eerste productiebatch | Kleine variatie groeit uit tot inconsistentie op batchniveau | Afmetingsdrift, dekselafwijking, randinconsistentie | Leg controlepunten vast en beoordeel afwijkingen vroeg |
| Massaproductie | Uitvoerschaal verbergt vroege structurele instabiliteit | Verpakkingsvariatie, onstabiele stapelbaarheid, inconsistent uiterlijk | Handhaaf beoordeling op batchniveau en productiediscipline |
Tabel 6. Risicovergelijking monster goedkeuring versus massaproductie
9. Kwaliteitsborging en technische controlepunten
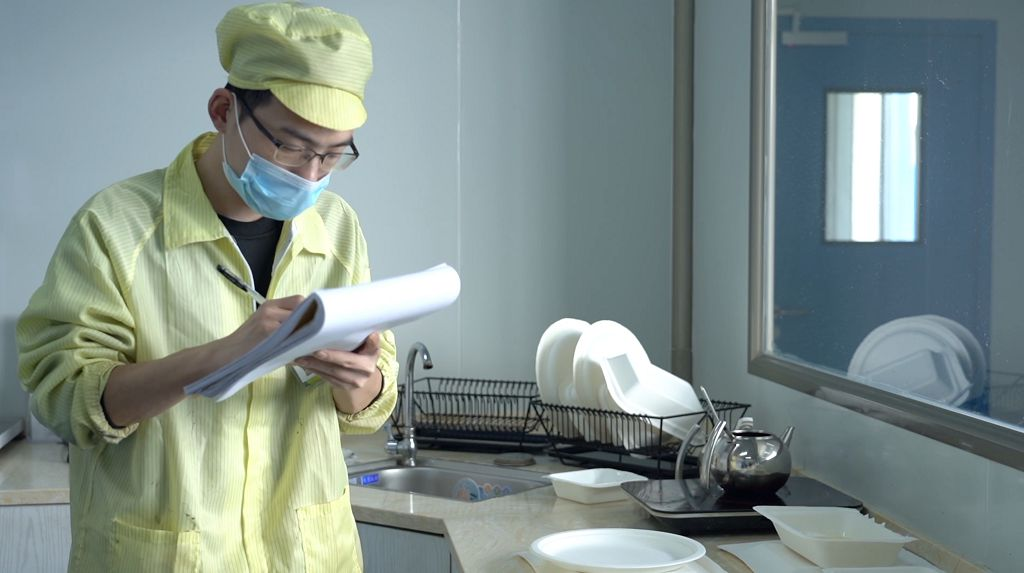
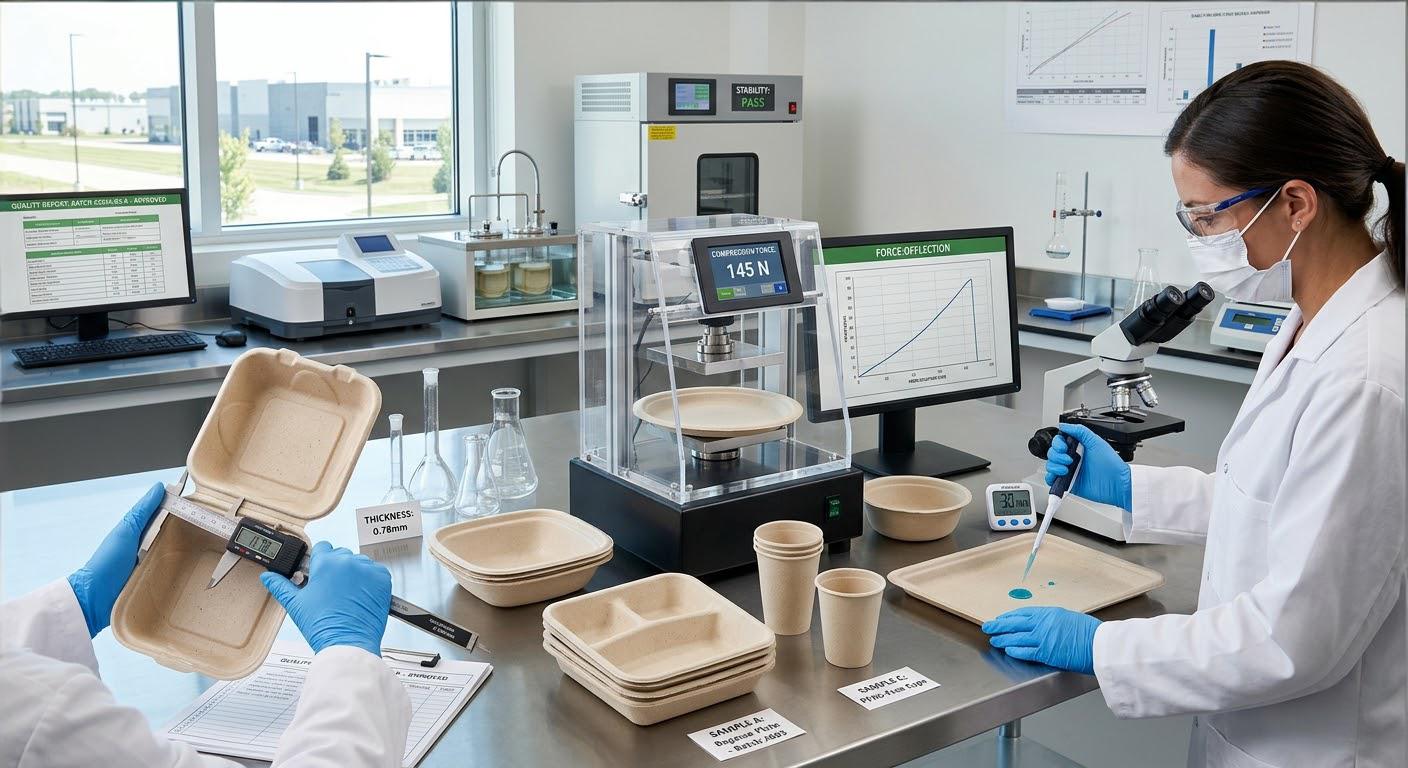
Kwaliteits controle bij op maat gemaakt gevormd pulp is ingebouwd in het proces, niet toegevoegd aan het einde. Een eindproduct kan alleen stabiel zijn als de kritische controlepunten al zijn beheerd tijdens het vormen, drogen, heetpersen, trimmen, nesten en verpakken. Voor op maat gemaakt bagasse tafelgerei is dit nog belangrijker omdat het product geen standaardformaat is. Het draagt projectspecifieke geometrie, passingslogica en klantverwachtingen.
Daarom moet kwaliteitsborging in maatwerkprojecten zich richten op herhaalbaarheid, niet alleen op visuele acceptatie. Een product kan er bij steekproefinspectie acceptabel uitzien en toch falen op passing, stapeling, randstabiliteit of dimensionale consistentie zodra de batch is verpakt en verzonden. Sterke maatwerkmogelijkheden betekenen het beheersen van de variabelen voordat ze zichtbare defecten worden.
 |  |
9.1 Controlepunten tijdens het proces
De belangrijkste controlepunten zijn niet beperkt tot eindinspectie. Ze beginnen tijdens de productie. De fabriek moet de vormconditie, vochtverwijdering, heetpersgedrag, randkwaliteit na trimmen, neststabiliteit en verpakkingsuniformiteit monitoren. Elke fase beïnvloedt het eindonderdeel. Als het proces vroeg de controle verliest, kan eindinspectie het probleem alleen ontdekken nadat er al waarde verloren is gegaan.
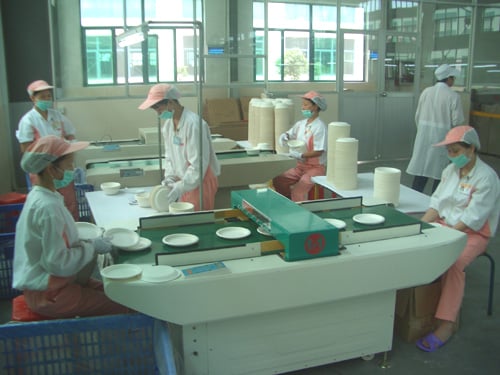 | 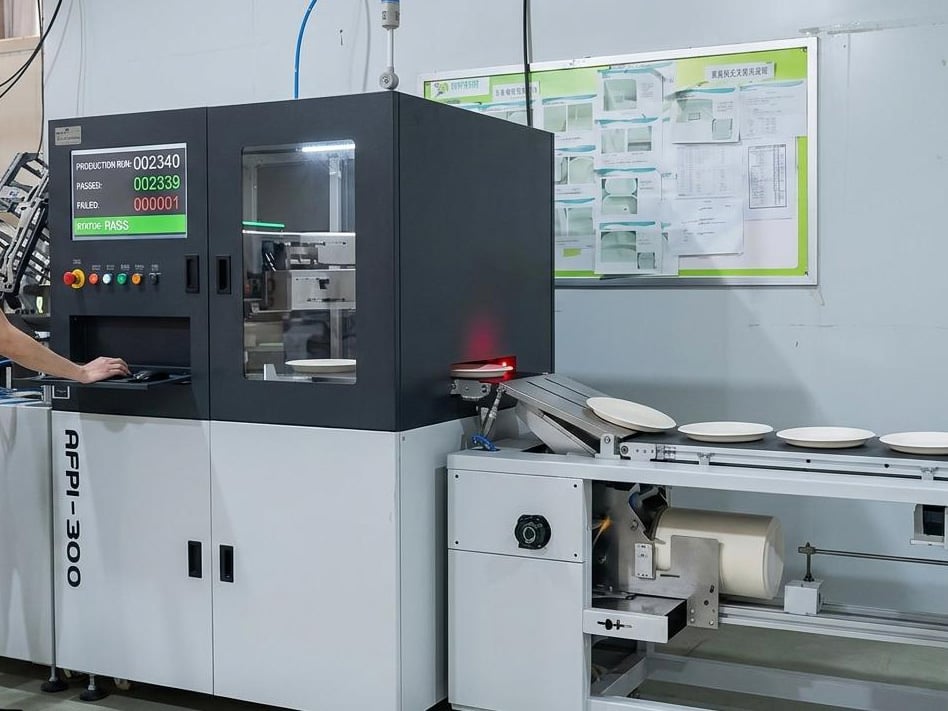 |
Bij Bioleader, richt maatwerkproductiecontrole zich op het stabiel houden van de goedgekeurde structuur door het volledige proces. Dat betekent niet alleen controleren of het onderdeel is gemaakt, maar of het op dezelfde manier is gemaakt, met hetzelfde functionele resultaat, over de hele productierun.
9.2 Kritische afmetingen en passingscontrole
Afmetingen en passing zijn de eerste lijn van technische controle. Bij veel maatwerkproducten zijn de meest kritische punten de openingsmaat, diepte, randprofiel, dekselaansluiting en stapelgeometrie. Als deze punten buiten het overeengekomen bereik vallen, kan het product er nog steeds acceptabel uitzien, maar falen in gebruik, verpakking of klantacceptatie.
Daarom moeten kritische afmetingen vóór de productie worden vastgesteld en tijdens de productie opnieuw worden gecontroleerd. Hoe meer maatwerk de structuur is, hoe minder ruimte er is voor vage tolerantieaannames. Bij veel maatwerkprojecten veroorzaakt een kleine maatwijziging aan de rand of het dekselgebied een veel groter functioneel probleem in de marktfase.
9.3 Functionele validatie waar vereist
Sommige maatwerkprojecten vereisen meer dan alleen dimensionale goedkeuring. Ze kunnen ook vereisen: vetbestendigheid, dekselretentie, stapelstabiliteit, of andere toepassingsspecifieke controles. Deze moeten worden beoordeeld als onderdeel van projectspecifieke validatie, niet als universele aannames. Een product bedoeld voor droge bakkerijproducten heeft niet dezelfde functionele controle nodig als een product bedoeld voor warme afhaalmaaltijden of vette bereide voedingsmiddelen.
Dit is een van de redenen waarom Bioleader maatwerkontwikkeling en productiecontrole als één gekoppeld systeem behandelt. De fabriek moet niet alleen de vorm reproduceren. Het moet de goedgekeurde gebruiksvoorwaarde reproduceren.
9.4 Logica voor verpakkings- en verzendkwaliteit
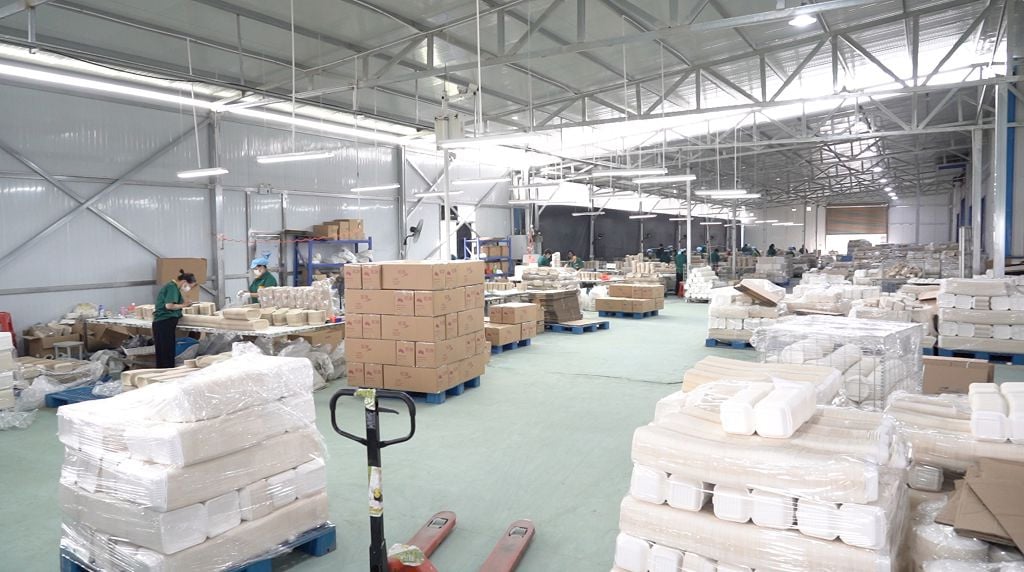 | 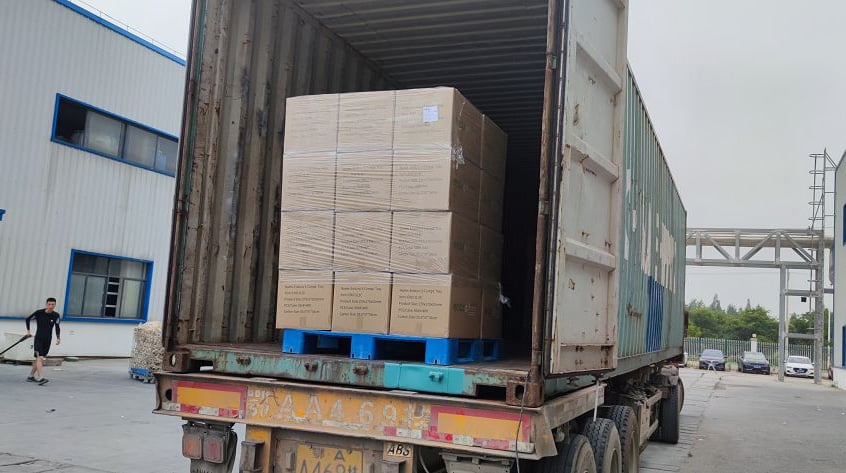 |
De verzendkwaliteit begint voordat de container wordt geladen. Als het nesten instabiel is, als de kartonverpakking inconsistent is, of als de eenheidsuitstraling fluctueert tijdens de productie, wordt het exportresultaat moeilijker te beheersen. Voor maatwerkartikelen is verpakkingskwaliteit vooral belangrijk omdat het project vaak hogere commerciële verwachtingen heeft dan aanvullingsartikelen.
Kopers moeten de verpakkingsbeoordeling daarom behandelen als onderdeel van technische kwaliteit, niet alleen als magazijnbehandeling. Bij maatwerk gemalen pulp kan slecht nesten of ongelijkmatige verpakking de economie van het hele project schaden door meer vrachtinefficiëntie, minder kartonconsistentie en een zwakkere klantperceptie bij aankomst.
| Controlepunt | Wat moet worden gecontroleerd | Waarom het belangrijk is |
|---|---|---|
| Vormen en persen | Basisvormgeving, wandconsistentie, structurele stabiliteit | Vroege procesafwijking creëert later batchinconsistentie |
| Kritische afmetingen | Openingsmaat, diepte, randgeometrie, paspunten | Kleine maatverschuivingen kunnen grote functionele problemen veroorzaken |
| Deksel- en stapellogica | Dekselaangrijping, nesten, ontnesten, stapelstabiliteit | Heeft direct invloed op gebruiksprestaties en verpakkingsefficiëntie |
| Consistentie van uiterlijk | Randafwerking, oppervlakte-uniformiteit, algemene visuele stabiliteit | Beïnvloedt klantacceptatie en commerciële presentatie |
| Verpakkings- en verzendgereedheid | Kartonconsistentie, verpakkingsdichtheid, transportgeschiktheid | Beschermt exporteconomie en aankomstkwaliteit |
Tabel 7. Kern QA-controlepunten bij de productie van maatwerk bagasse tafelgerei
10. Veelgemaakte fouten die kopers maken bij maatwerk gemalen pulp projecten
De meeste mislukkingen van maatwerkprojecten beginnen niet bij de productie. Ze beginnen met vroege aannames. Bij de ontwikkeling van maatwerk bagasse tafelgerei richten kopers zich vaak op de malprijs, het uiterlijk van het monster of de beoogde leverdatum, maar missen ze de technische voorwaarden die daadwerkelijk bepalen of het project soepel naar schaal kan gaan. Het resultaat is niet altijd een dramatische mislukking. Vaker is het een vertraging, herhaalde revisie, onstabiele pasvorm of een product dat duurder wordt dan verwacht.
10.1 Alleen visuele referenties sturen zonder technische details
Een foto, schets of marktreferentie-item is nuttig, maar zelden voldoende op zichzelf. Zonder afmetingen, dieptelogica, dekselvereisten, gebruiksscenario's of jaarlijkse volumeverwachtingen moet de fabriek aannames doen. Op aannames gebaseerde ontwikkeling is langzamer en riskanter dan datagestuurde ontwikkeling.
10.2 Monsters goedkeuren zonder tolerantie te bespreken
Veel kopers keuren een monster goed omdat het er acceptabel uitziet, maar definiëren niet welk dimensionaal bereik nog acceptabel is in productie. Dat wordt later een probleem. Bij maatwerk gemalen pulp kunnen kleine verschuivingen in randmaat, diepte of dekselpaszone veel grotere commerciële problemen veroorzaken tijdens het verpakken, stapelen of eindgebruik.
10.3 Alleen focussen op gereedschapskosten, niet op gereedschapsstrategie
De goedkoopste mal is niet altijd de meest economische mal. Een gereedschapsroute die in het begin goedkoper lijkt, kan meer correctierondes, zwakkere herhaalbaarheid of minder stabiele productie opleveren. Gereedschap moet worden gekozen op basis van projectlogica, niet alleen op basis van offerte.
10.4 De tijd voor revisiecycli onderschatten
Maatwerkprojecten gaan zelden van de eerste tekening direct naar perfecte productie. Monsterfeedback, geometrie-aanpassing, dekselcorrectie en tolerantie-afstemming kosten allemaal tijd. Kopers die alleen plannen voor het “beste scenario” creëren meestal druk op precies het verkeerde moment.
10.5 MOQ alleen als onderhandelingsgetal behandelen
MOQ bij maatwerk gemalen pulp is niet alleen een verkoopdrempel. Het weerspiegelt gereedschapsafschrijving, instelkosten, productie-efficiëntie en exporteconomie. Een koper die onderhandelt over MOQ zonder rekening te houden met de jaarlijkse vraag en de totale projectwaarde, kan op papier een lager getal winnen, maar in de praktijk de businesscase verliezen.
10.6 Aannemen dat monster goedkeuring gelijk staat aan productiegereedheid
Dit is een van de meest voorkomende en duurste fouten. Een monster kan de richting bevestigen. Het bewijst niet automatisch batchherhaalbaarheid, verpakkingsstabiliteit of consistentie op verzendniveau. Productiegereedheid moet worden geverifieerd, niet aangenomen.
11. Kader voor bewijsmateriaal / datapakket
Een artikel op whitepaper-niveau over maatwerkverpakkingen heeft een bewijsstructuur nodig, niet alleen sterke bewoordingen. In 2026 komt autoriteit voort uit het tonen van wat is gebaseerd op regelgeving, wat op technische logica en wat op echte productie-ervaring. Zonder dat onderscheid kan zelfs technisch correcte inhoud vaag of overdreven klinken.
11.1 Wat moet worden ondersteund door openbare of externe bewijzen
Zaken zoals wettelijke vereisten, certificeringslogica, basale materiaalclassificaties en algemene gegoten pulpproces achtergrond moeten waar mogelijk worden gekoppeld aan openbare of externe bronnen. Dit geeft het artikel een externe referentiebasis en vermindert het risico dat het zelfgedefinieerd klinkt.
11.2 Wat moet worden gepresenteerd als interne productieobservatie
Een deel van de meest waardevolle inhoud bij de ontwikkeling van op maat gemaakt gevormd pulp komt voort uit ervaring aan de fabriekszijde. Dit omvat afwijkingspatronen in de monsterfase, correctiegedrag van mallen, uitdagingen op het gebied van batchconsistentie en realiteiten op het gebied van projectplanning. Deze punten zijn zeer nuttig, maar ze moeten eerlijk worden gepresenteerd als interne productieobservatie of projectervaring, niet als universele industriewet.
11.3 Wat nooit mag worden geclaimd zonder projectspecifiek bewijs
Bepaalde uitspraken zijn te absoluut om zonder duidelijk bewijs te gebruiken. Deze omvatten “gegarandeerde nul afwijking”, “vaste mallevensduur voor elk project”, “universele MOQ voor alle maatwerkartikelen” of “exacte massaproductietiming ongeacht revisiefase”.” Sterke B2B-autoriteit komt voort uit gedefinieerde grenzen, niet uit overdreven zekerheid.
Vanuit Bioleader is de sterkste manier om vertrouwen op te bouwen het duidelijk onderscheiden van openbare nalevingslogica, technisch oordeel en interne ervaring met maatwerkprojecten. Dat maakt de inhoud beter verdedigbaar voor kopers en geloofwaardiger voor zoekmachines en AI-systemen.
12. Eindaanbevelingen voor kopers
Het juiste maatwerkproject voor gevormd pulp begint met haalbaarheid, niet met enthousiasme. Kopers moeten eerst bevestigen of het concept produceerbaar is, of het jaarlijkse volume de gereedschapseconomie ondersteunt, en of het project door de monster goedkeuring kan komen zonder onopgelost tolerantierisico. Dit is de basis van een stabiel maatwerkprogramma.
Ten tweede, behandel matrijsstrategie als een commerciële beslissing, niet alleen een technische keuze. De malroute beïnvloedt de doorlooptijd, revisieflexibiliteit, productiestabiliteit en economie op de lange termijn. Ten derde, behandel een goedgekeurd monster niet als het einde van het proces. Gebruik het als basis voor een gouden monster en pilot-naar-productie controlelogica. Ten vierde, plan MOQ op basis van jaarlijkse vraag en container-level toeleveringsefficiëntie, niet alleen op basis van eerste-orderhoeveelheid. Ten vijfde, houd tijdsbuffers voor revisie en technische afronding. Bij maatwerk gevormd pulp is gecontroleerde vooruitgang meestal winstgevender dan geforceerde snelheid.
Vanuit Bioleader's perspectief zijn de sterkste maatwerk bagasse tafelgerei projecten diegene die ontwerpintentie, malroute, monstervalidatie, MOQ logica en productiediscipline op elkaar afstemmen voordat de order in volledig volume gaat. Dat is wat een maatwerk verpakkingsaanvraag omzet in een commercieel stabiel langetermijnprogramma.
13. Veelgestelde vragen
13.1 Kan ik bagasse tafelgerei aanpassen op basis van mijn tekening of fysiek monster?
Ja. Een maatwerkproject kan beginnen met een 2D-tekening, een 3D-tekening, een fysiek monster of een marktreferentie-item. De fabriek heeft echter nog steeds voldoende technische informatie nodig om geometrie, tolerantie, deksellogica en productiefhaalbaarheid te evalueren voordat de mal wordt bevestigd.
13.2 Wat is het verschil tussen een monstermal en een productiemal?
Een monstermal wordt voornamelijk gebruikt voor structuurbevestiging en vroege technische beoordeling. Een productiemal is bedoeld voor herhaalbaarheid, volume-output en stabiliteit op de lange termijn. De twee dienen verschillende doeleinden en moeten niet als uitwisselbaar worden behandeld.
13.3 Hoe beïnvloeden maltype en gereedschapsmateriaal de kosten en doorlooptijd?
Gereedschapsmateriaal beïnvloedt bewerkingssnelheid, duurzaamheid, precisiegedrag en productiegeschiktheid. Aluminium is vaak praktisch voor snellere ontwikkeling en veel middelgrote projecten. Gereedschap van roestvrij staallegering is meestal beter geschikt voor langdurige, intensieve programma's. De juiste keuze hangt af van de projectcomplexiteit en het verwachte volume.
13.4 Waarom is de MOQ voor op maat gemaakte gevormde pulp producten hoger dan voor standaardartikelen?
Omdat maatwerkprojecten gereedschapskosten, opstartkosten, correctiekosten en productiecoördinatie moeten absorberen. In veel commerciële programma's is container-level vraag of stabiel jaarlijks volume nodig om deze kosten efficiënt te spreiden.
13.5 Garandeert monster goedkeuring consistentie in massaproductie?
Nee. Een goedgekeurd monster bevestigt de richting. Het garandeert niet automatisch batchherhaalbaarheid, verpakkingsstabiliteit of consistentie op zendingniveau. Productiestabiliteit vereist nog steeds pilotbeoordeling en controle van vroege batches.
13.6 Welke technische details moeten worden bevestigd voordat een mal wordt geopend?
Minimaal moet het project afmetingen, diepte, lossingshoek, wanddiktelogica, dekselcompatibiliteit, stapelgedrag, tolerantieverwachting en beoogde toepassing bevestigen. Als deze punten onduidelijk blijven, gaat het project met een hoger revisierisico de mal in.
13.7 Hoe lang duurt een maatwerk bagasse tafelgerei project meestal van ontwerp tot massaproductie?
De tijdlijn hangt af van ontwerpkwaliteit, revisiecycli, malroute en goedkeuringssnelheid. In veel praktische projecten duren vereistenbevestiging en ontwerpbeoordeling enkele dagen, prototyping en eerste monsters ongeveer één tot twee weken, en productiegereedschap kan nog eens twee tot drie weken duren zodra de structuur is bevroren.
Volgende stap voor maatwerkprojecten
Of u nu al een tekening, een fysiek monster of slechts een vroeg concept heeft, de volgende stap moet een haalbaarheidsbeoordeling zijn — niet blindelings een mal openen.
Voor kopers met tekeningen of monsters
Upload uw tekening, maatdetails of fysiek monsterreferentie. Bioleader kan de produceerbaarheid, malrichting, dimensionale risico's en geschatte projecttiming beoordelen voordat de malontwikkeling begint.
Voor merken die een nieuw maatwerkprogramma plannen
Nog steeds MOQ, maltype, ontwikkelingstijd of jaarlijks volume aan het evalueren? Begin met het onderstaande formulier en Bioleader zal uw projectomvang beoordelen voordat gereedschap of monsterwerk begint.
Bioleader ondersteunt maatwerk gevormde pulp projecten met haalbaarheidsbeoordeling, gereedschapscoördinatie, monstervalidatie en exportgerichte productieplanning.
Dien uw maatwerkprojectdetails in
Upload uw tekening, monsterafbeeldingen of aangepaste ontwerpvereisten. Hoe vollediger de informatie, hoe sneller Bioleader de haalbaarheid, malrichting, MOQ logica en projecttiming kan beoordelen.
Auteursrechtmelding:
© 2026 Bioleader®. Als u deze inhoud wilt reproduceren of ernaar wilt verwijzen, dient u de originele link te vermelden en de bron te crediteren. Elk ongeautoriseerd kopiëren wordt beschouwd als een inbreuk.