

1. Resumen ejecutivo
El desarrollo de vajillas de bagazo personalizadas es un proceso de ingeniería, no solo una tarea de abastecimiento. En 2026, muchos compradores ya no se conforman con artículos estándar de pulpa moldeada más impresión de logotipo. Quieren un proveedor que pueda llevar un proyecto desde diseño o muestra física a hasta el molde, la aprobación de muestras y la producción en masa estable sin perder precisión dimensional, función estructural ni plazos de entrega.
El verdadero desafío en la pulpa moldeada personalizada no es si se puede fabricar una muestra. Es si el concepto aprobado puede convertirse en un programa de producción repetible con MOQ viable, costo de molde realista, plazo controlado y producción consistente por lotes. En la producción de fibra moldeada, la geometría importa. El ángulo de desmoldeo, el espesor de pared, la lógica de apilado, el ajuste de la tapa y la compensación por contracción afectan si un producto personalizado sigue siendo fabricable a escala.
Por eso, la vajilla personalizada vajilla de pulpa moldeada debe gestionarse como una secuencia de desarrollo completa. Las etapas críticas incluyen la entrada de requisitos, la revisión de viabilidad, la confirmación de dibujos 2D y 3D, la estrategia de moldes, el muestreo de prototipos, la revisión técnica, la aprobación de muestras, la validación piloto y el lanzamiento de la producción en masa. Los errores cometidos al principio suelen volverse más costosos después de que comienza el mecanizado del molde.
Para los compradores, la estrategia de abastecimiento más sólida no es simplemente solicitar una cotización de molde y esperar muestras. Es evaluar si el proveedor puede gestionar toda la lógica de desarrollo desde el concepto hasta la producción. Esta guía sigue esa lógica. Explica cómo la vajilla personalizada de bagazo de caña de azúcar pasa del envío de diseño o muestra al desarrollo del molde, la aprobación de muestras, la planificación de MOQ y la fabricación escalable. También se basa en la experiencia de Bioleader en desarrollo de pulpa moldeada, coordinación de moldes y producción de exportación en proyectos de vajilla de bagazo personalizada.
2. Por qué el desarrollo personalizado es importante en 2026
El desarrollo personalizado se ha convertido en una decisión de abastecimiento más importante en 2026. Los artículos estándar de fibra moldeada siguen funcionando para reposición rápida y compras de menor riesgo. Pero no resuelven todos los requisitos de marca o producto. A medida que más compradores compiten en presentación, control de porciones, ajuste funcional y valor de envase sostenible, la vajilla personalizada de bagazo de caña de azúcar se está convirtiendo en una herramienta comercial práctica, no en una opción de nicho.
Este cambio es más visible donde la forma del envase, la profundidad de llenado, el ajuste de la tapa, la apilabilidad y la diferenciación visual afectan la experiencia del cliente o el rendimiento de la entrega de alimentos. Una marca puede necesitar un bol más profundo para reducir el riesgo de derrames de salsa. Puede necesitar una nueva forma de bandeja para que coincida con el diseño de la porción. Puede necesitar un borde revisado para un mejor acoplamiento de la tapa. En estos casos, la personalización no se trata solo de apariencia. Se trata de convertir el envase en parte del sistema de producto.
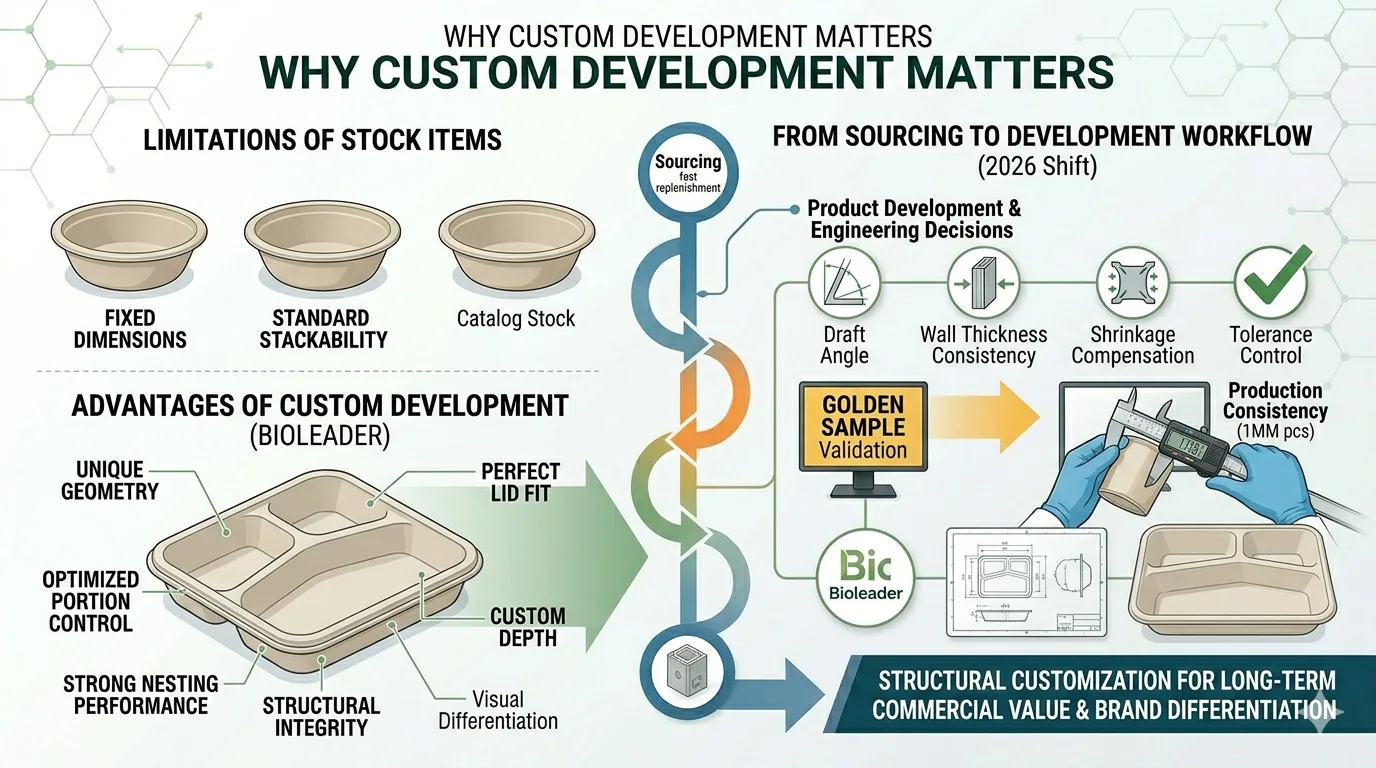
2.1 Los artículos estándar no pueden resolver todos los problemas de marca o aplicación
Los artículos estándar de pulpa moldeada reducen el tiempo de abastecimiento y el costo de desarrollo. Esa sigue siendo su ventaja. Pero también imponen límites. Los compradores deben aceptar dimensiones fijas, lógica de estructura fija y supuestos de rendimiento estándar. Esto funciona para muchas aplicaciones generales. Se vuelve restrictivo cuando el formato de alimento, el método de llenado, el requisito de tapa o la presentación de marca necesitan un ajuste más preciso.
Muchos proyectos personalizados comienzan cuando los artículos estándar del catálogo dejan de ajustarse a la necesidad real del negocio. El desencadenante puede ser un desajuste de tapa, una apilabilidad débil, un ajuste de porción ineficiente, una mala presentación en el lineal o la necesidad de una estructura más distintiva en un mercado saturado. En ese punto, el proyecto va más allá de la compra normal y entra en desarrollo de producto.
2.2 La personalización ya no se trata solo de impresión de logotipos
Un malentendido común es que la personalización solo significa añadir un logotipo a un artículo existente. En el envase de pulpa moldeada, los cambios de mayor valor suelen ser estructurales. Los compradores pueden necesitar una profundidad diferente, una nueva proporción de compartimentos, una geometría de pared modificada, un mejor rendimiento de anidado, un mejor ajuste de la tapa o un equilibrio diferente entre rigidez y peso. Estas son decisiones de ingeniería, no solo elecciones de marca.
Por esta razón, la vajilla de bagazo personalizada debe tratarse como un flujo de trabajo de desarrollo. El diseño afecta al molde. El molde afecta al muestreo. El muestreo afecta a la confirmación de tolerancias. La confirmación de tolerancias afecta a si el proyecto puede pasar a producción estable. Cuando se maneja correctamente, el desarrollo personalizado mejora no solo la diferenciación visual, sino también el ajuste del envase, el rendimiento operativo y el valor comercial a largo plazo.
2.3 Por qué los proyectos personalizados fracasan sin control de ingeniería
Muchos proyectos de pulpa moldeada personalizada no fracasan porque la idea sea débil. Fracasan porque el proyecto entra en la fase de molde demasiado pronto. Un comprador puede proporcionar solo un boceto visual sin dimensiones clave. Una muestra puede aprobarse sin discutir las tolerancias. El equipo puede subestimar el efecto de la contracción, el ángulo de desmoldeo, el espesor de pared o la apilabilidad en el producto final. Estas brechas suelen permanecer ocultas hasta que ya se han comprometido el costo del molde y el plazo de entrega.
El desarrollo personalizado en 2026 requiere más que una comunicación de ventas receptiva. Requiere revisión de ingeniería, disciplina de proceso y etapas de proyecto realistas. En Bioleader, los programas personalizados más sólidos suelen comenzar con una revisión de viabilidad clara, lógica de molde, expectativas de muestra y condiciones de producción en masa. Eso es lo que convierte una solicitud personalizada en un proyecto comercial controlado en lugar de un ejercicio de prueba y error.
3. Etapa de entrada del proyecto: del diseño, dibujo o muestra a la revisión de viabilidad
Un proyecto de pulpa moldeada personalizada debe comenzar con una revisión de viabilidad, no con una cotización de molde. En la fabricación de fibra moldeada, la geometría afecta directamente al desmoldeo, la distribución del espesor de pared, el comportamiento de apilado y la repetibilidad dimensional. Investigaciones estructurales recientes sobre pulpa moldeada también muestran que variables geométricas como el ángulo de desmoldeo y espesor afectan materialmente al rendimiento y la fabricabilidad. Por eso, la primera pregunta técnica no es “¿Cuánto cuesta el molde?”, sino “¿Puede este diseño producirse de forma fiable a escala?"
En Bioleader, los proyectos personalizados pasan por una revisión estructurada antes de confirmar el coste de la herramienta. El equipo comprueba si el concepto del cliente es adecuado para la producción de pulpa moldeada, si las dimensiones clave están completas y si la estructura puede crear riesgos en el desmoldeo, la contracción, el ajuste de la tapa, el anidamiento o la estabilidad de la producción en masa. Esta revisión temprana reduce las modificaciones innecesarias del molde y acorta el camino hacia muestras viables en programas de exportación reales.

3.1 Qué deben enviar los compradores al inicio del proyecto
La mejor aportación al proyecto es un dibujo 3D junto con las dimensiones clave y notas sobre el uso previsto. Un dibujo 2D, un muestra física, o incluso un artículo de referencia del mercado, también puede funcionar, pero suele requerir más aclaraciones. Como mínimo, los compradores deben proporcionar el tipo de producto previsto, las dimensiones objetivo, la profundidad, el requisito de tapa, las expectativas de embalaje, la demanda anual estimada y las condiciones de aplicación, como comida caliente, sopa, comidas grasientas o PFsin PFAS .
Las aportaciones incompletas crean suposiciones costosas. La falta de datos de profundidad puede distorsionar el diseño del molde. La falta de requisitos de tapa puede retrasar la confirmación del ajuste. La falta de detalles sobre el uso puede llevar a una estructura de pared o un objetivo de barrera incorrectos. En proyectos personalizados, la calidad del paquete inicial suele determinar la velocidad de todo el ciclo de desarrollo.
3.2 Por qué las muestras físicas pueden acelerar el desarrollo personalizado
A muestra física suele ser el atajo más rápido para la alineación técnica. Ayuda a la fábrica a evaluar la forma del borde, la relación de profundidad, la dirección de anidamiento, la geometría del canto y la probable complejidad de la herramienta. Para muchos proyectos de OEM y ODM, una muestra física también es la forma más rápida de identificar qué características deben copiarse, cuáles deben modificarse y cuáles no pueden transferirse directamente a la producción de pulpa moldeada.
Bioleader a menudo utiliza una revisión basada en muestras para acelerar la primera decisión de ingeniería. Esto es especialmente eficaz cuando un comprador quiere optimizar un concepto existente en lugar de desarrollar una nueva estructura de vajilla desde cero. No sustituye a los dibujos, pero puede mejorar significativamente la precisión de la primera cotización y la dirección de la herramienta.
3.3 Por qué la calidad del diseño 3D importa más de lo que la mayoría de los compradores esperan
En la pulpa moldeada, un archivo 3D no es solo para la aprobación de la apariencia. Es un documento de fabricación. La geometría debe permitir el desmoldeo, una distribución estable de la fibra, un control realista del espesor de pared y una compensación viable de la contracción. La investigación sobre estructuras de pulpa moldeada confirma que parámetros geométricos como la altura, el ángulo de desmoldeo y el espesor afectan al comportamiento estructural. En la producción práctica, también afectan a si un producto personalizado puede formarse y repetirse de forma consistente.
Por eso, una mala calidad 3D crea un riesgo oculto. Un diseño puede parecer atractivo en pantalla, pero fallar en la lógica de desmoldeo, la transición local de pared, la precisión del borde o la apilabilidad. Para la vajilla personalizada de bagazo, la calidad del diseño es calidad de producción por adelantado.
3.4 Qué debe comprobarse antes de aprobar la herramienta
Antes de comenzar la fabricación del molde, el proveedor debe completar una revisión de viabilidad estructurada. Esta revisión debe comprobar ángulo de desmoldeo, la lógica del espesor de pared, el riesgo de socavado, la relación profundidad-apertura, el comportamiento de anidamiento y desanidamiento, compatibilidad de la tapa, y el efecto probable de la contracción en las dimensiones finales. Si estos puntos no están claros, el muestreo puede ser aún posible, pero el proyecto entra en una ruta de mayor riesgo con más rondas de corrección.
Esta etapa crea un valor comercial real. Una buena revisión de viabilidad reduce el desperdicio de herramientas, acorta los ciclos de revisión de muestras y mejora la preparación para la producción en masa. Para Bioleader, esta es una de las capacidades personalizadas más importantes: no decir sí demasiado pronto, sino identificar qué es fabricable, qué necesita ajustes y qué afectará al tiempo, la tolerancia y la complejidad de la herramienta.
| Elemento de entrada | Por qué es importante | Detalle común que falta | Impacto en el desarrollo |
|---|---|---|---|
| Dibujo 3D | Permite revisar el ángulo de desmoldeo, el espesor de pared y la viabilidad de la herramienta. | Sin lógica de secciones, sin notas de tolerancia, geometría poco realista. | Mayor riesgo de molde y más ciclos de revisión de muestras. |
| Dibujo 2D | Proporciona dimensiones básicas e intención general del producto. | Sin lógica de profundidad, sin detalle de transición estructural. | Requiere más interpretación de ingeniería antes de la cotización. |
| Muestra física | Acelera la revisión de forma, borde, profundidad y apilado. | Sin nota sobre qué debe copiarse o cambiarse. | Puede acelerar la revisión, pero aún necesita aclaraciones. |
| Descripción del caso de uso | Define la lógica de la tapa, el objetivo de barrera y la demanda estructural. | Sin tipo de alimento, sin expectativa de calor/aceite, sin requisito de mercado. | Puede provocar una dirección de validación incorrecta. |
| Estimación de la demanda anual | Ayuda a determinar la ruta de herramientas, la lógica de MOQ y la economía de producción. | Solo se proporciona el volumen de primer pedido, sin previsión anual. | Hace que la estrategia de herramientas sea menos precisa. |
Tabla 1. Información mínima requerida antes de una cotización de vajilla de bagazo personalizada
4. Diseño y validación técnica
Una buena herramienta no puede rescatar una mala entrada de diseño. En proyectos de pulpa moldeada, la etapa de diseño ya es una etapa de fabricación anticipada. La geometría afecta la liberación del molde, la distribución de la fibra, la estabilidad del espesor de pared, el comportamiento de contracción, el ajuste de la tapa y la apilabilidad. Investigaciones recientes sobre pulpa moldeada confirman que parámetros estructurales como altura, ángulo de desmoldeo y espesor afectan materialmente el comportamiento de la pieza final.
Para Bioleader, la validación técnica comienza antes de que se apruebe la herramienta. El objetivo es simple: confirmar si la estructura propuesta puede pasar del dibujo a la muestra y de la muestra a la producción estable sin crear desviaciones evitables. Aquí es donde muchos proyectos personalizados se vuelven controlables o se vuelven costosos.
4.1 Dibujo 2D vs dibujo 3D
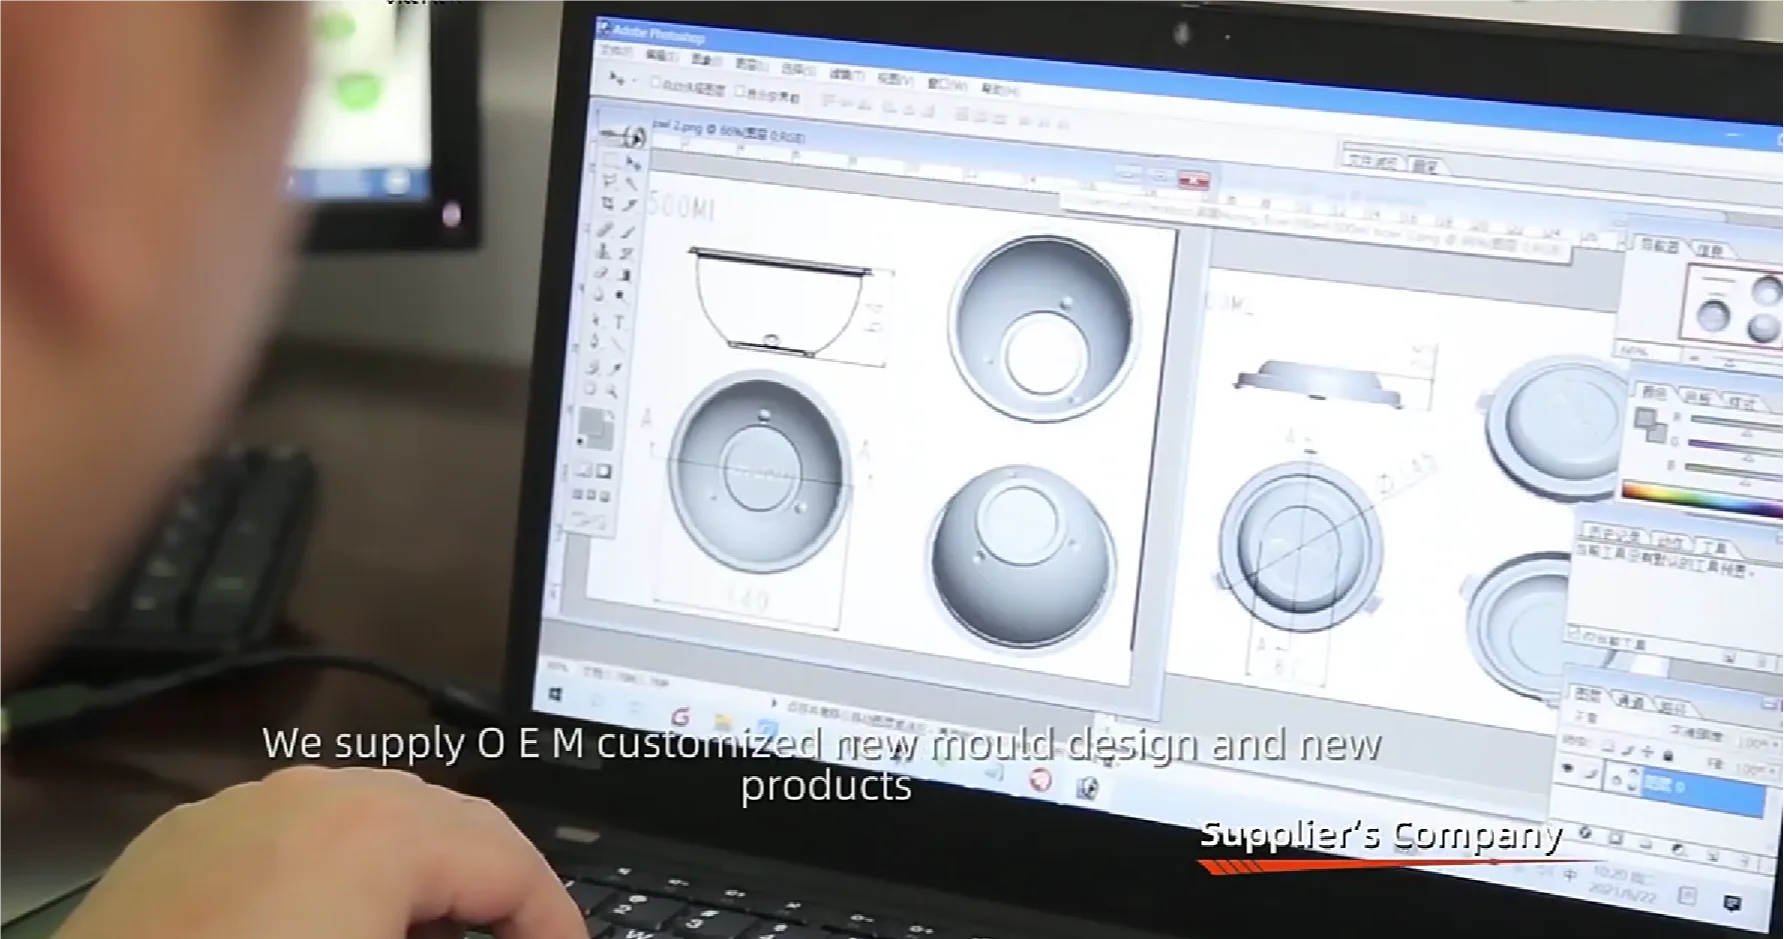
A dibujo 2D es útil para la comunicación básica. Define el tamaño de apertura, las dimensiones generales y la disposición general. Pero no es suficiente para una validación completa de pulpa moldeada. Un dibujo 3D es mucho más valioso porque permite revisar el ángulo de la pared lateral, la lógica de profundidad, las zonas de transición, la estructura del borde y la geometría de anidamiento.
En el desarrollo práctico, el 2D suele ser suficiente para una discusión preliminar. Rara vez es suficiente para un juicio de ingeniería final. Un archivo 3D ayuda a la fábrica a revisar si la pieza puede liberarse limpiamente, si la forma es realista para pulpa moldeada y si la corrección de contracción puede incorporarse a la estrategia de herramientas. Para vajilla de bagazo personalizada, la calidad del 3D afecta directamente la calidad de producción.
4.2 Ángulo de desmoldeo, espesor de pared y control de contracción
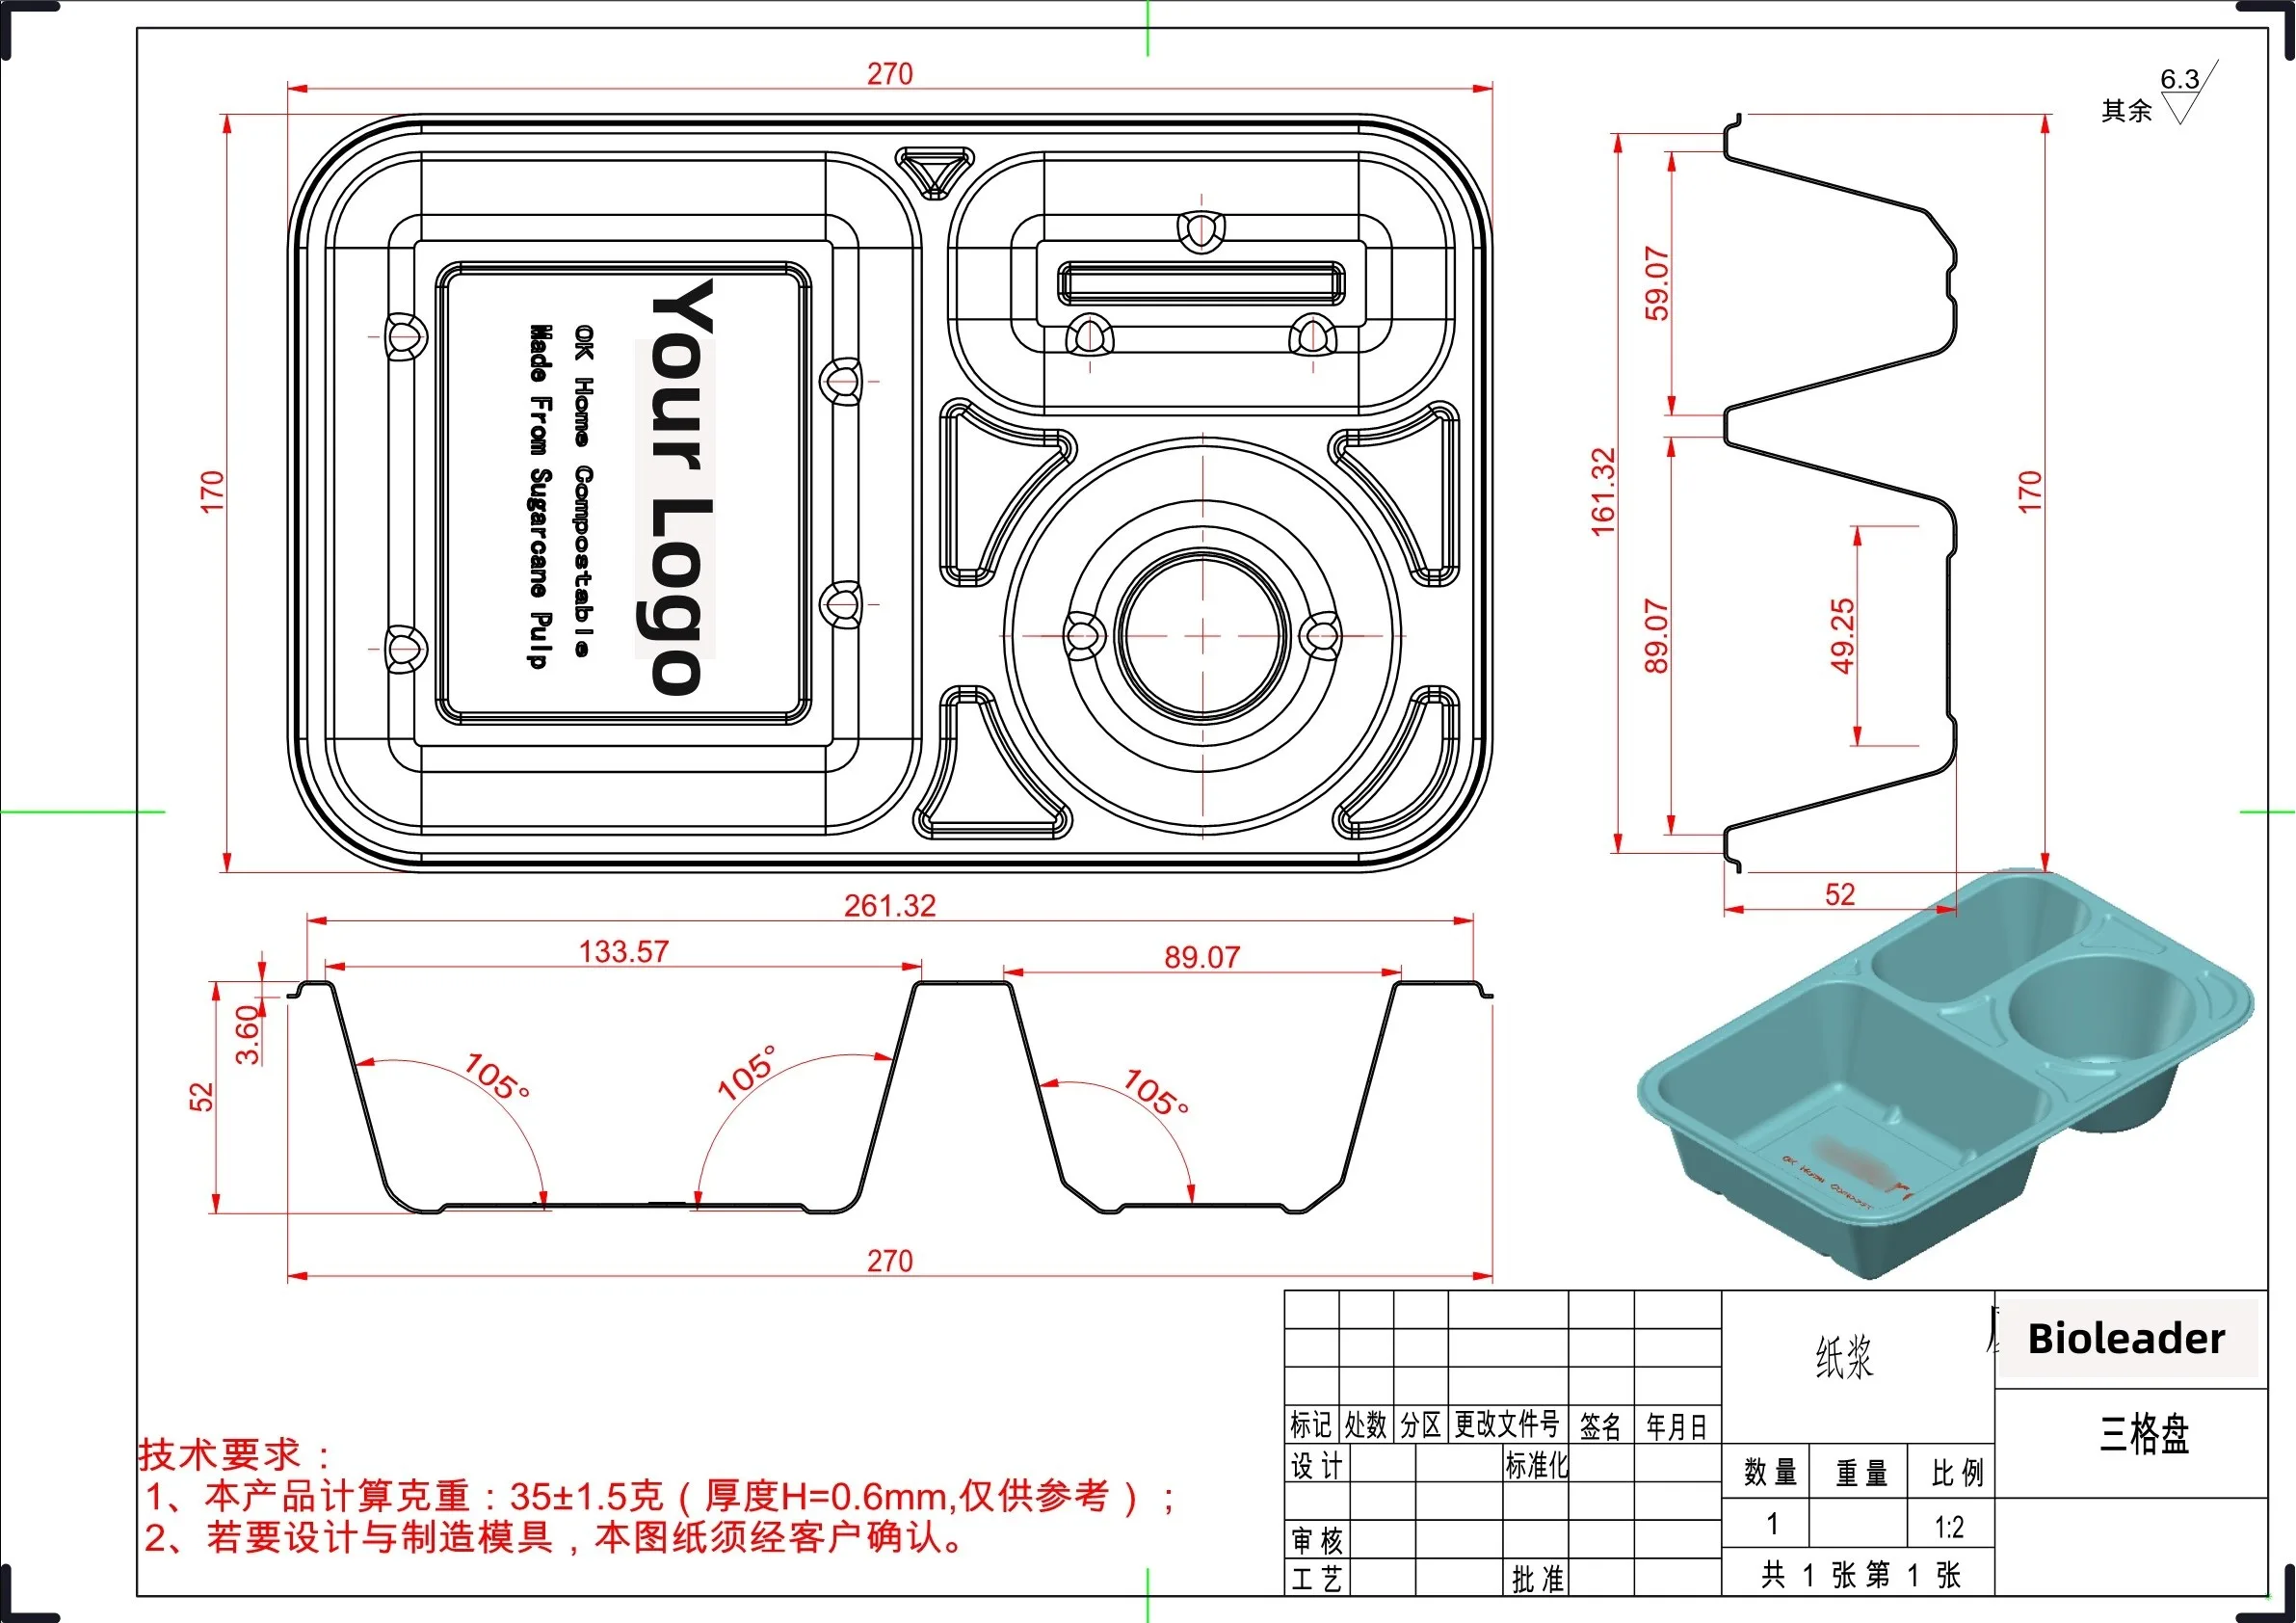
El ángulo de desmoldeo es un factor de liberación. Si el ángulo es demasiado pequeño, el riesgo de desmoldeo aumenta. Si no se ajusta a la profundidad y la geometría, la pieza puede atascarse, deformarse o crear dimensiones inestables. Los estudios sobre pulpa moldeada y la práctica general de diseño de moldes muestran que la geometría de la pared y el ángulo de liberación afectan la fabricabilidad.
El espesor de pared es un factor de estabilidad. Afecta la rigidez, la distribución de la fibra, el comportamiento de secado y la consistencia entre muestra y producción. Un espesor desigual a menudo crea zonas débiles locales, inconsistencia superficial o variación de ajuste. En productos de fibra moldeada, el espesor también está vinculado a la categoría de producto y la ruta de proceso. Las revisiones de la fabricación de pulpa moldeada señalan que diferentes formatos de pulpa moldeada operan con diferentes rangos de espesor y expectativas estructurales.
La compensación de contracción es un factor dimensional. Una pieza de pulpa moldeada no sale del proceso exactamente con el mismo tamaño que el modelo CAD. El formado, el desagüe, el prensado en caliente y el secado influyen en el resultado final. Por eso, los proyectos personalizados necesitan una planificación realista de tolerancias dimensionales antes de cortar el primer molde.
4.3 Desviaciones comunes en la etapa de muestra
La etapa de muestra es donde los problemas ocultos se vuelven visibles por primera vez. Las desviaciones más comunes son deriva de contracción, inconsistencia del espesor de pared, deformación del borde, desajuste del borde, desviación del ajuste de la tapa, y mala apilabilidad. Estos no son problemas cosméticos menores. Son señales tempranas de si la estructura está lista para producción.
Bioleader trata las muestras de primera ronda como una lectura técnica, no solo como una oportunidad de aprobación. Si la muestra muestra inestabilidad en los bordes, mal anidamiento o deriva dimensional, la pregunta correcta no es “¿Puede el cliente aceptarla de todos modos?” La pregunta correcta es “¿Qué debe corregirse antes de que el producto sea escalable?” Así es como la retroalimentación en la etapa de muestra crea valor en lugar de quejas posteriores.
4.4 Lógica de la muestra maestra
Una muestra no es una muestra maestra por defecto. Una muestra maestra real es una referencia bloqueada. Debe confirmar dimensiones, estructura del borde, ajuste de la tapa, apilabilidad, nivel de apariencia y cualquier rendimiento funcional requerido. Sin esa referencia, los argumentos posteriores sobre desviaciones de producción serán mucho más difíciles de controlar.
Para proyectos personalizados, Bioleader’s la lógica preferida es definir la muestra maestra después de la corrección técnica, no después de la primera pieza de aspecto aceptable. Ese paso es importante porque la producción en masa debe medirse contra una referencia fija, no contra la memoria o la interpretación por correo electrónico.
| Tipo de desviación | Causa típica | Impacto en el proyecto | Acción recomendada |
|---|---|---|---|
| Deriva de contracción | Compensación insuficiente en el diseño o revisión de herramientas | Desajuste dimensional, problemas de ajuste de la tapa | Revisar las dimensiones de la herramienta y confirmar la ventana de tolerancia |
| Inconsistencia en el espesor de pared | Complejidad geométrica o distribución de formación inestable | Zonas débiles, inconsistencia visual, riesgo estructural | Ajustar la geometría o los objetivos del proceso antes de la aprobación |
| Deformación del borde o del reborde | Lógica de desmoldeo deficiente o debilidad estructural local | Desajuste de la tapa, apariencia inestable | Refinar la geometría del borde y revisar la trayectoria de desmoldeo |
| Mala apilabilidad | Lógica de anidamiento no validada en la etapa de diseño | Ineficiencia de empaque, problemas de desanidado | Revisar perfil, conicidad y dirección de apilado |
| Desviación en el ajuste de la tapa | Desajuste de tolerancias entre la geometría de la base y la tapa | Fallo funcional en el uso del cliente | Fijar la tolerancia de ajuste antes de la aprobación de producción en masa |
Tabla 2. Desviaciones técnicas comunes en la etapa de aprobación de muestras
5. Estrategia de moldes: el núcleo de ingeniería de los proyectos personalizados
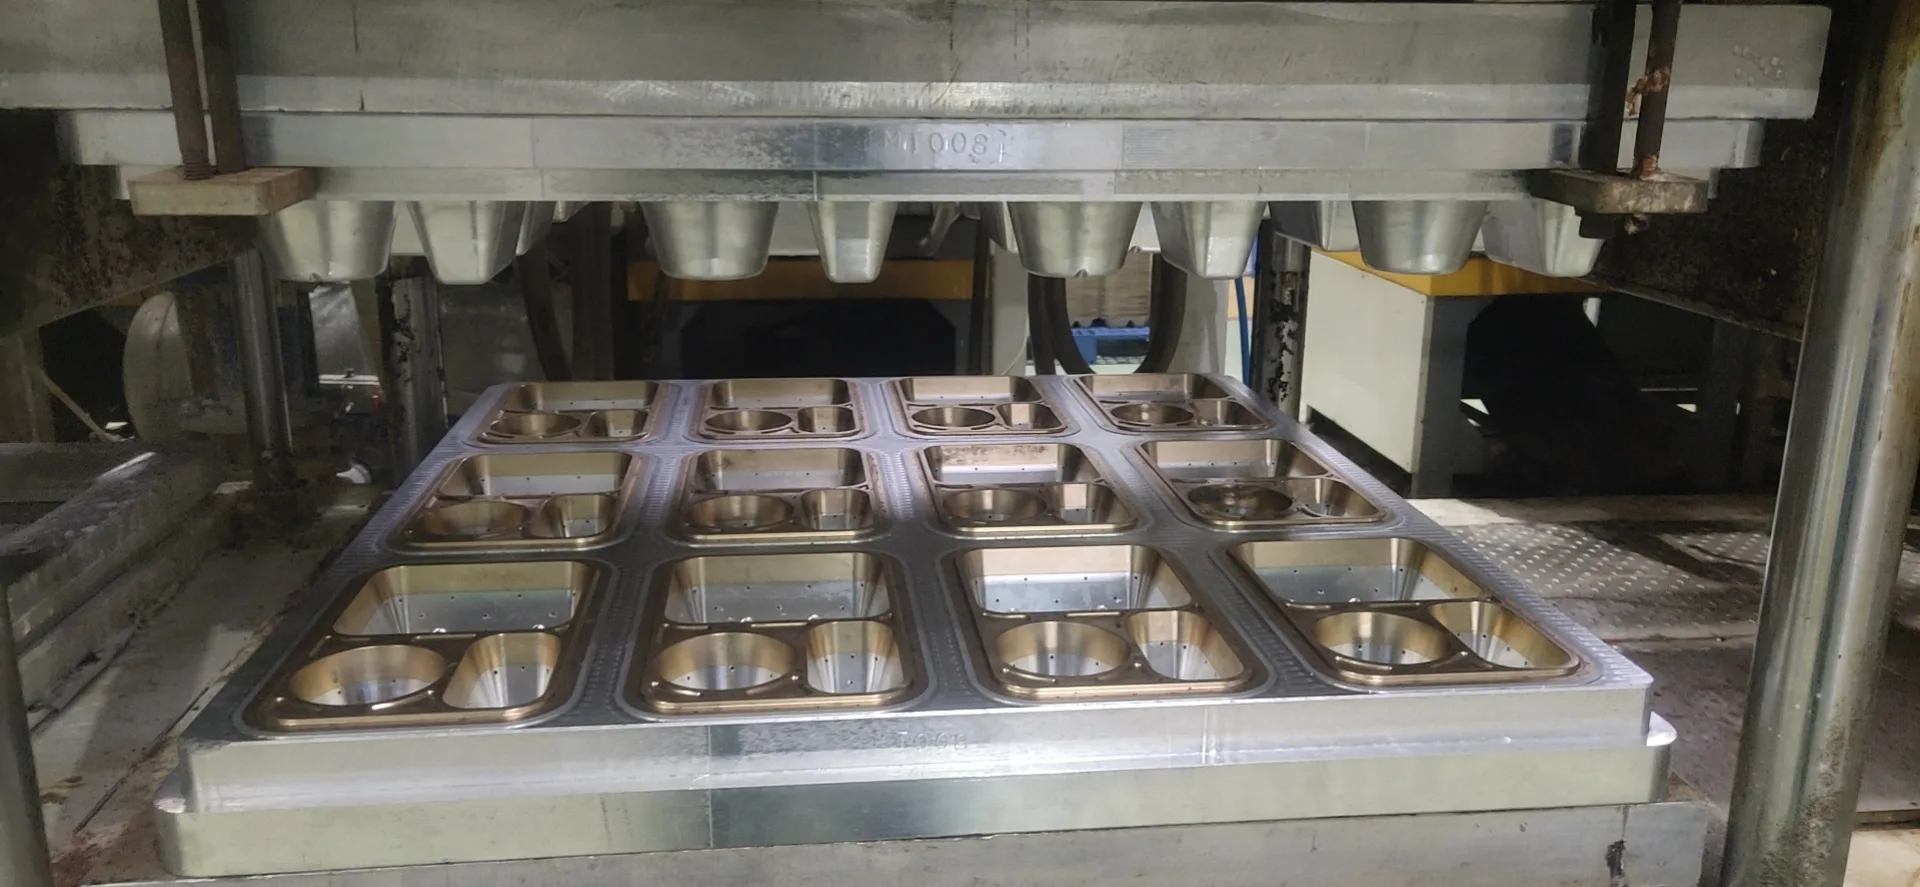
La estrategia de moldes determina si un proyecto personalizado puede escalar económicamente. En el desarrollo de pulpa moldeada, el molde no es solo un elemento de costo. Afecta la precisión geométrica, la estabilidad de liberación, la calidad de la superficie, el comportamiento del ciclo, la carga de mantenimiento y la consistencia a largo plazo. Las revisiones de la producción de pulpa moldeada señalan que los materiales de molde comunes incluyen aluminio, acero inoxidable, y bronce, con la selección vinculada a las necesidades del proceso y la aplicación.
Para Bioleader, la estrategia de moldes es parte del diseño del proyecto. No es algo que se elija solo por presupuesto. La ruta de molde correcta depende de la complejidad del producto, la probabilidad de revisiones, el volumen objetivo, la sensibilidad a tolerancias y la intensidad de producción esperada. Por eso, los proyectos personalizados serios deben distinguir claramente entre moldes de prototipo y moldes de producción.
5.1 Molde de prototipo vs. molde de producción
A molde de prototipo se utiliza para confirmar la estructura. Su función es la rapidez, no la resistencia comercial completa. Ayuda a verificar dimensiones, forma general, lógica de borde y si el producto puede pasar a corrección y aprobación de muestras. Un molde de producción sirve para un propósito diferente. Debe soportar repetibilidad, estabilidad de ciclo, planificación de mantenimiento y volumen de producción comercial.
Muchos malentendidos de los compradores comienzan aquí. Una buena muestra de un molde de prototipo no significa que el proyecto esté listo para producción en masa a largo plazo. El molde de producción aún debe seleccionarse según el plan de producción real, no solo según el primer resultado de muestra.
5.2 Moldes de aluminio
Los moldes de aluminio se utilizan ampliamente porque son prácticos para la velocidad de desarrollo y programas de producción comunes. Son más fáciles de mecanizar, soportan ciclos de moldes relativamente rápidos y funcionan bien para muchos proyectos de prototipo y escala media. Las revisiones de la industria de pulpa moldeada listan el aluminio entre los materiales de molde más comunes.
Comercialmente, el aluminio suele ser la elección correcta cuando el proyecto aún necesita flexibilidad de revisión o cuando el volumen y la estructura no justifican una ruta de moldes más pesada. Pero el aluminio no es automáticamente la mejor respuesta para cada programa personalizado. La decisión debe depender aún de la complejidad geométrica, el riesgo de corrección y la carga de producción esperada.
5.3 Moldes de aluminio con insertos de cobre
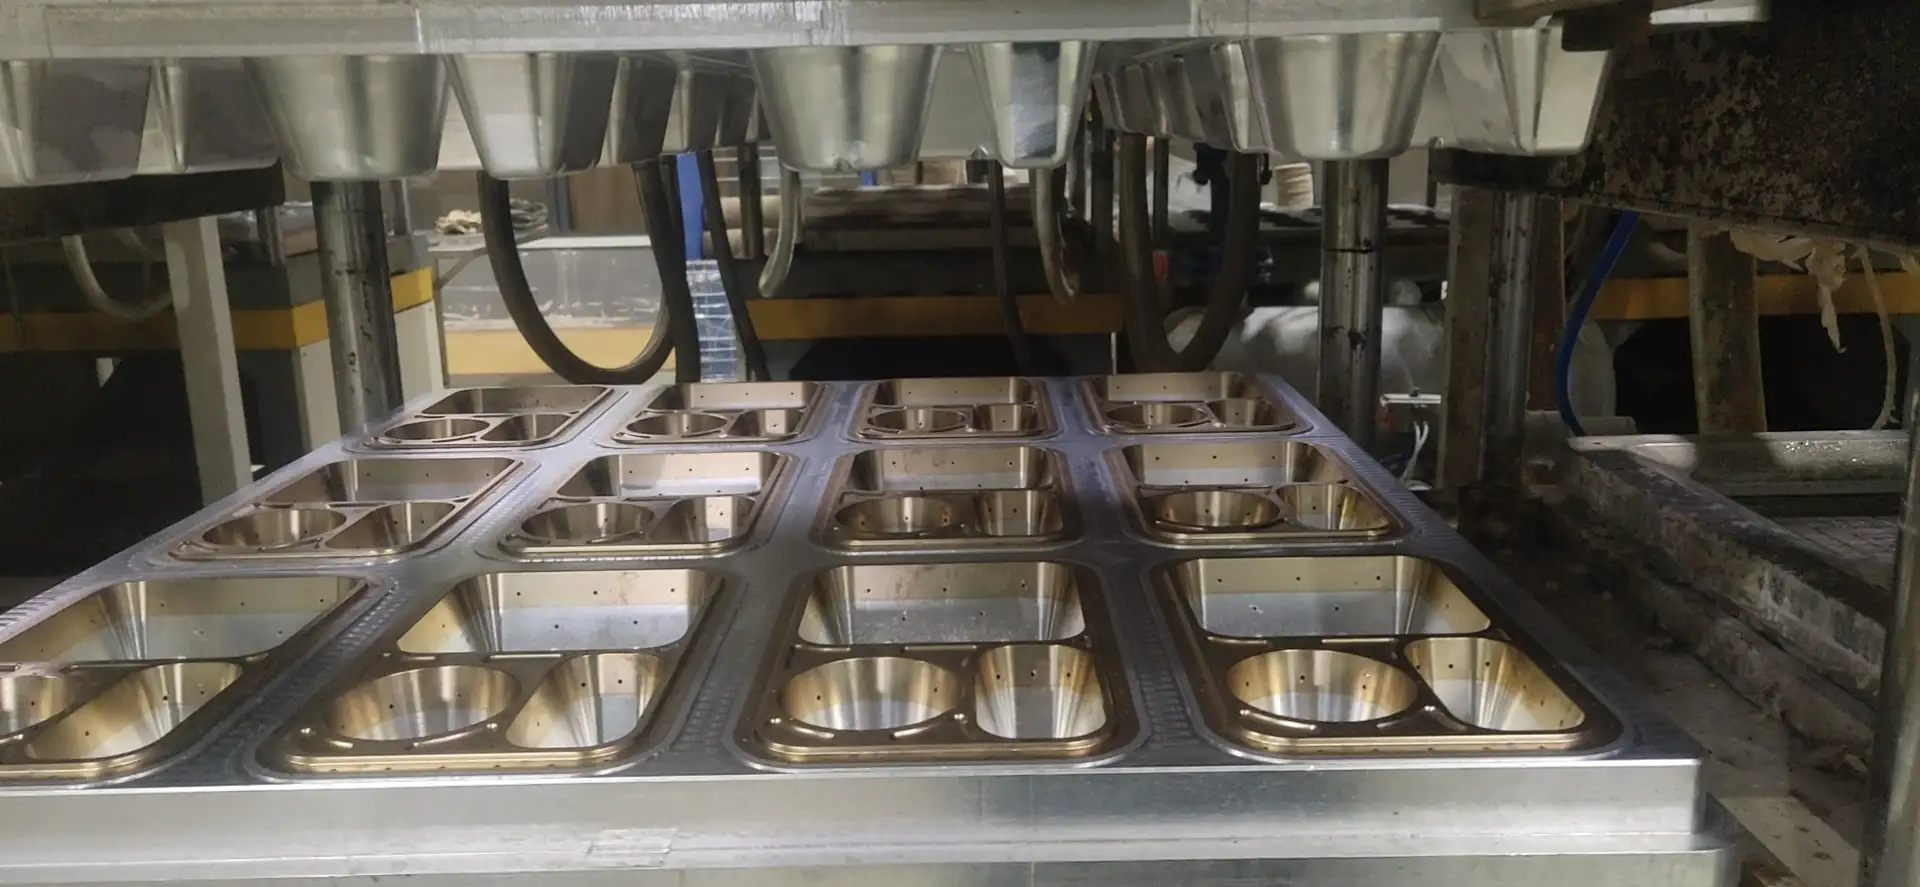
Los moldes de aluminio con insertos de cobre son una opción más especializada. En la práctica, son útiles donde el comportamiento de transferencia de calor local o el control de precisión se vuelven más sensibles. Esta ruta no es necesaria para todos los proyectos. Es más relevante cuando una estructura tiene mayor complejidad local, zonas más profundas o sensibilidad de calidad más estricta en áreas específicas.
Desde La experiencia personalizada de Bioleader, este tipo de molde es más valioso cuando el proyecto necesita un control local más preciso de lo que una ruta estándar de aluminio puede ofrecer cómodamente. Debe tratarse como una solución de ingeniería específica, no como una mejora predeterminada.
5.4 Moldes de aleación de acero inoxidable

Los moldes de aleación de acero inoxidable se eligen generalmente por su mayor durabilidad, resistencia a la corrosión y condiciones de producción a largo plazo más exigentes. En la fabricación de pulpa moldeada, el acero inoxidable es ampliamente reconocido como un material industrial robusto donde la humedad, el calor y el estrés mecánico repetido son parte del entorno del proceso.
Esta ruta suele ser más adecuada para programas personalizados más grandes y estables, especialmente cuando el comprador espera continuidad de producción a largo plazo y menor tolerancia al desgaste del molde o reemplazo repetido. La inversión inicial es mayor, pero en el programa adecuado puede mejorar la economía a largo plazo al soportar una producción más estable y una vida útil más larga.
5.5 Por qué la elección del molde es una decisión comercial, no solo técnica
La estrategia de molde incorrecta puede distorsionar todo el caso de negocio. Una ruta de moldes que parece más barata en la etapa de cotización puede generar más correcciones, menor vida útil o una estabilidad de producción más débil más adelante. Una ruta de moldes más pesada puede parecer cara al principio, pero volverse más económica si el programa anual es grande y estable.
Por eso Bioleader evalúa la elección del molde contra la lógica total del proyecto: demanda anual esperada, probabilidad de revisión de muestras, complejidad geométrica, sensibilidad a tolerancias y continuidad de producción. La pregunta correcta no es solo “¿Qué molde cuesta menos?” Es “¿Qué molde ofrece el mejor equilibrio entre velocidad, precisión y eficiencia de producción a largo plazo?”"
| Tipo de molde | Uso principal | Ventaja principal | Tipo de proyecto más adecuado |
|---|---|---|---|
| Molde de prototipo / muestra | Confirmación temprana de la estructura y revisión en la etapa de muestras | Iteración más rápida antes de fijar el utillaje de producción | Proyectos nuevos con ajustes técnicos pendientes |
| Molde de aluminio | Prototipos comunes y muchos programas de producción estándar | Mecanizado práctico y buena velocidad de desarrollo | Proyectos personalizados de complejidad media y escala de producción moderada |
| Molde de aluminio con insertos de cobre | Proyectos que requieren un control de proceso local más fuerte | Mejor rendimiento específico en áreas locales sensibles | Estructuras de mayor dificultad con sensibilidad local de precisión |
| Molde de aleación de acero inoxidable | Programas de producción de alta intensidad y larga duración | Mayor durabilidad y mejor idoneidad para producción a largo plazo | Programas personalizados grandes y estables con continuidad de producción prolongada |
Tabla 3. Comparación de tipos de molde para proyectos personalizados de vajilla de bagazo
6. Control del cronograma del proyecto — Del concepto a la producción en masa
El control del cronograma es un problema de abastecimiento, no solo un problema de fábrica. En proyectos personalizados de pulpa moldeada, los retrasos rara vez provienen de una sola etapa. Suelen provenir de ciclos de revisión, entrada de diseño incompleta, corrección de muestras, ajuste de moldes o brechas de aprobación entre el comprador y la fábrica. Por eso, un proyecto personalizado de vajilla de bagazo debe gestionarse como un programa por etapas con entregables claros, no como un simple proceso de seguimiento de pedidos.
Para los compradores, el control del cronograma afecta más que la fecha de entrega. Afecta el lanzamiento del producto, la transición de empaque, el reemplazo de inventario y el compromiso con el cliente. En proyectos de exportación prácticos, el costo de perder dos o tres semanas suele ser mucho mayor que el costo de una corrección de diseño realizada temprano. Una aprobación más lenta en la etapa correcta suele ser más barata que un error rápido.
6.1 Las cinco etapas de un proyecto personalizado de pulpa moldeada
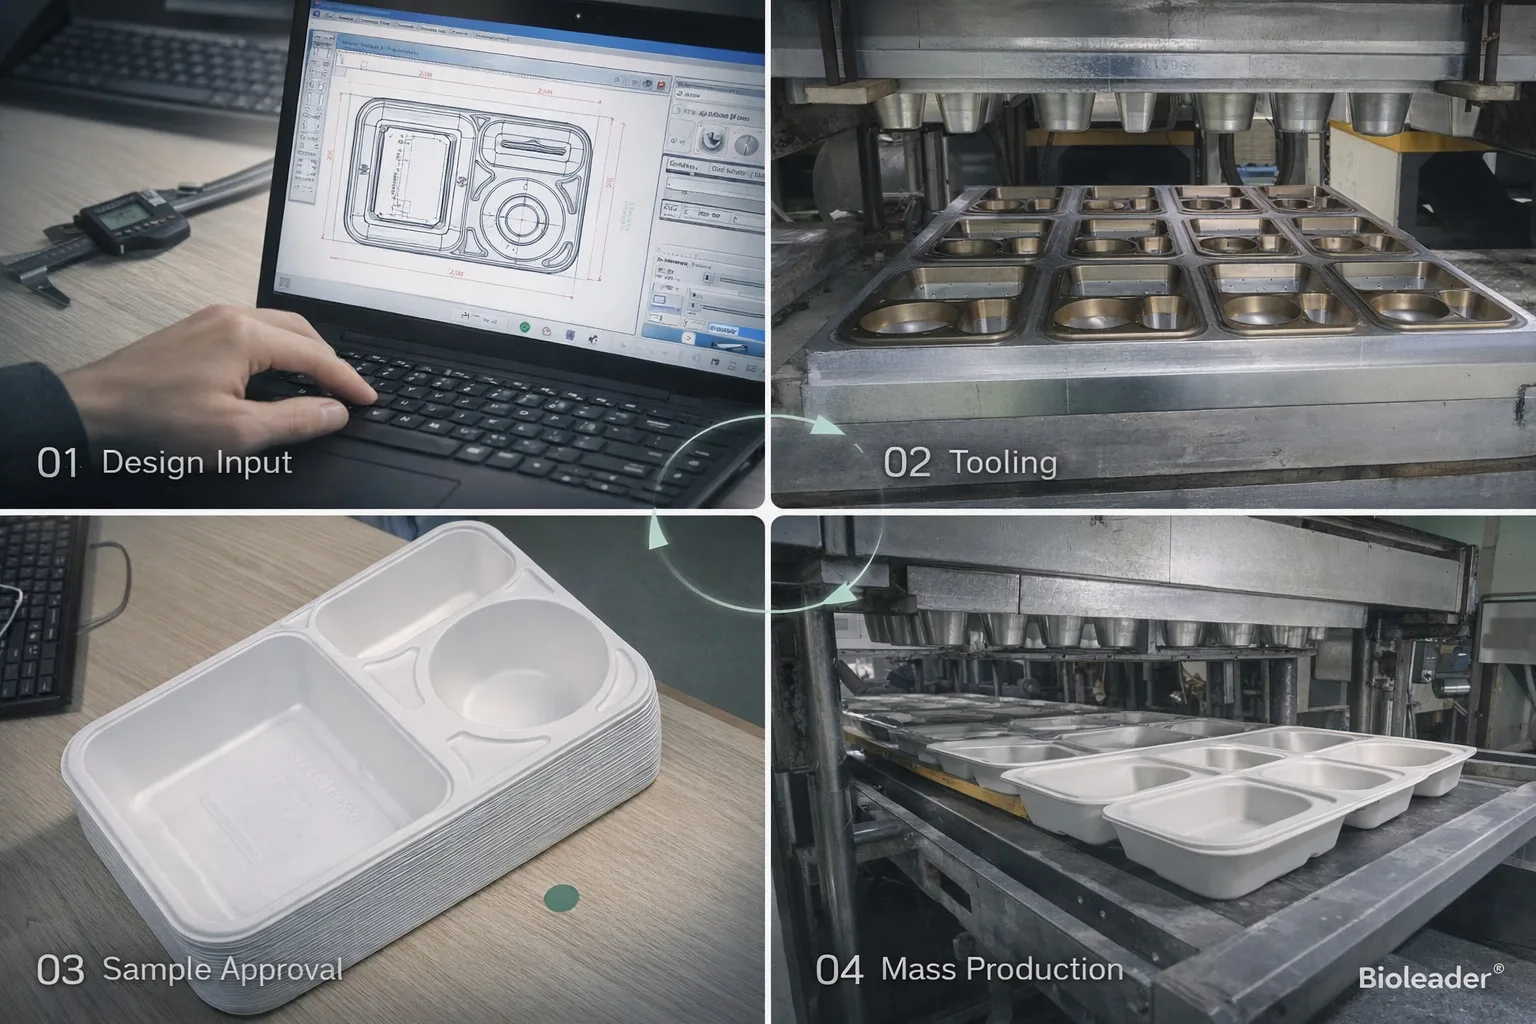
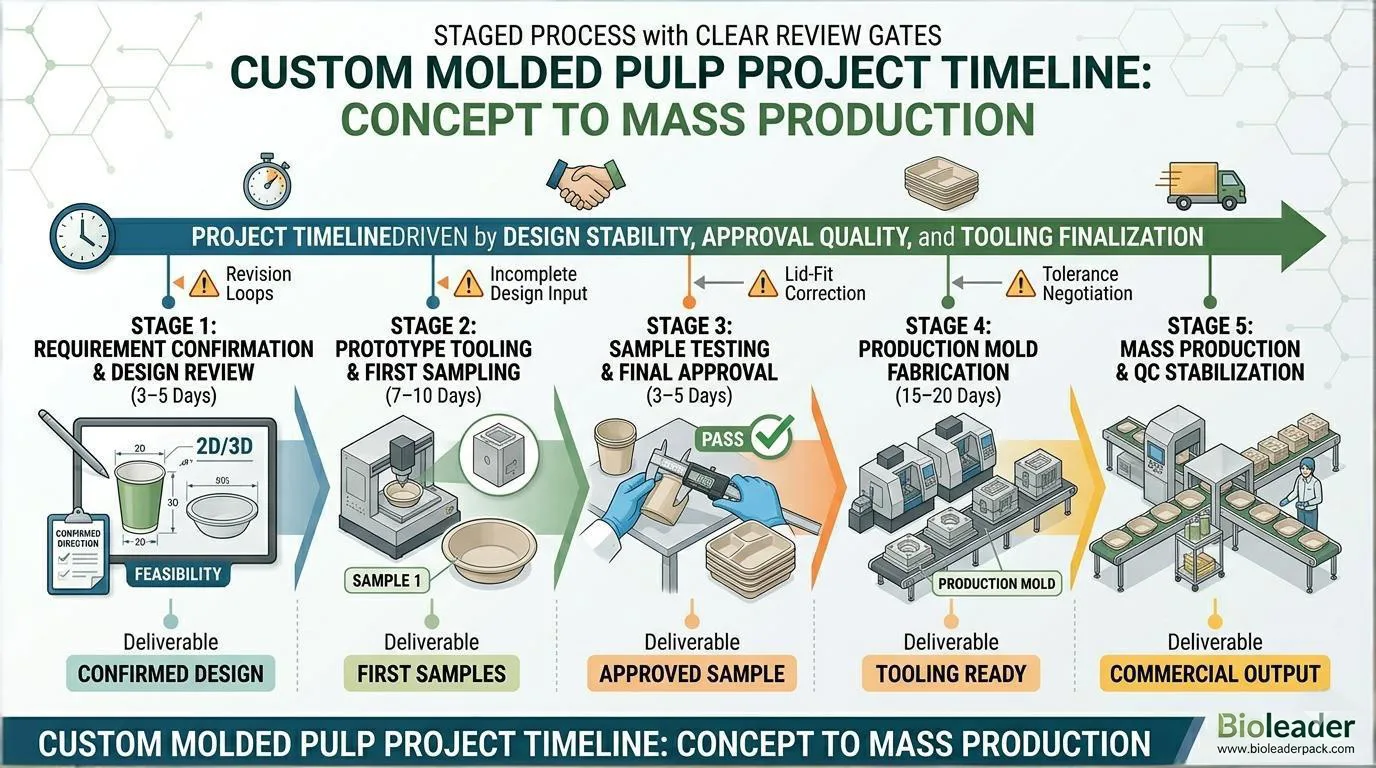
La mayoría de los programas personalizados de vajilla de bagazo siguen cinco etapas principales. Primero viene la confirmación de requisitos y la revisión de diseño. Luego viene el utillaje de prototipo y el primer muestreo. Después viene la prueba y aprobación de muestras. La cuarta etapa es la fabricación de moldes de producción. La quinta etapa es el lanzamiento de producción en masa y la estabilización del control de calidad.
Estas etapas parecen simples en papel. En la práctica, cada una depende de que la anterior se cierre correctamente. Si la entrada de requisitos está incompleta, la aprobación del diseño se ralentiza. Si la muestra aún tiene desviaciones sin resolver, el utillaje de producción no puede fijarse de manera segura. Si el utillaje de producción se lanza antes de que se congelen el ajuste y las tolerancias, la producción en masa heredará un riesgo prevenible.
6.2 Dónde ocurren realmente la mayoría de los retrasos en proyectos personalizados
Los retrasos más comunes no suelen ocurrir solo en el mecanizado. Ocurren en la revisión de dibujos, la confirmación dimensional poco clara, los ciclos de retroalimentación de muestras, la corrección del ajuste de la tapa, y la negociación de tolerancias en etapas tardías. Estos no son problemas exclusivos de la fábrica. Son problemas de coordinación entre los equipos comercial, de ingeniería y de aprobación.
En Bioleader, el tiempo del proyecto se gestiona vinculando cada etapa a un punto de revisión claro. Si el diseño no es estable, el proyecto no debe pasar al utillaje final. Si la muestra aún muestra desviación estructural, el proyecto no debe pasar a la aprobación de producción. Esta disciplina es lo que mantiene el control del cronograma realista en lugar de optimista.
6.3 Por qué la aprobación de muestras no debe apresurarse
La aprobación de muestras es el punto de control de mayor apalancamiento en todo el cronograma. Si un comprador aprueba demasiado pronto, las etapas posteriores se vuelven más costosas. Si un comprador retrasa la retroalimentación demasiado tiempo, todo el programa pierde impulso. El objetivo no es solo la velocidad. El objetivo es cerrar la etapa de muestras con una alineación clara en dimensiones, ajuste, apilabilidad, apariencia y función.
Por esta razón, un buen cronograma no es el que tiene la etapa de muestras más corta, sino el que tiene menos correcciones repetidas después de que el molde ya está comprometido. En la pulpa moldeada personalizada, una aprobación estable suele ser más valiosa que una aprobación rápida.
6.4 Lo que suele incluir un cronograma de proyecto realista
Un programa personalizado práctico suele incluir de 3 a 5 días para la confirmación de requisitos y la revisión del diseño, de 7 a 10 días para el molde de prototipo y las primeras muestras, de 3 a 5 días para las pruebas del cliente y la aprobación final, y alrededor de de 15 a 25 días para la fabricación del molde de producción una vez que el diseño esté congelado. El plazo de producción en masa depende luego del volumen del pedido, la disponibilidad del molde y la programación de la línea.
Estos rangos son referencias de trabajo, no promesas fijas. La geometría compleja, las revisiones repetidas, los sistemas de tapa de múltiples piezas o la demora en los comentarios del cliente pueden extender el ciclo. Pero como regla de planificación, los compradores deben esperar que el cronograma del proyecto esté impulsado principalmente por la estabilidad del diseño, la calidad de la aprobación de muestras, y la finalización del utillaje.
| Etapa | Actividad | Cronograma típico | Entregable clave |
|---|---|---|---|
| Etapa 1 | Confirmación de requisitos y revisión del diseño | 3–5 días | Dirección de diseño confirmada y viabilidad del proyecto |
| Etapa 2 | Utillaje de prototipo y primer muestreo | 7–10 días | Primeras muestras físicas para revisión técnica |
| Etapa 3 | Pruebas de muestras y aprobación final | 3–5 días | Muestra aprobada y dirección técnica congelada |
| Etapa 4 | Fabricación del molde de producción | 15–25 días | Utillaje de producción listo para el lanzamiento |
| Etapa 5 | Producción en masa y estabilización del control de calidad | Según el volumen | Producción comercial con control de producción estable |
Tabla 4. Cronograma del proyecto: del concepto a la producción en masa
6.5 Por qué la disciplina del cronograma refleja la capacidad del proveedor
Un proveedor que gestiona bien proyectos personalizados debería poder explicar dónde se gasta el tiempo, qué se puede acortar y qué nunca debe apresurarse. Esta es una de las señales más claras de una verdadera capacidad de personalización. En el flujo de trabajo de pulpa moldeada personalizada de Bioleader, el control del cronograma está vinculado a el cierre técnico, no solo a las promesas de calendario. Por eso el plan del proyecto se construye en torno a puntos de revisión, no a suposiciones ideales.
Para los compradores, esta es la forma correcta de leer el tiempo del proyecto. El mejor proveedor personalizado no es el que promete el cronograma más corto en el primer correo electrónico. Es el que puede pasar del diseño a la producción en masa con menos ciclos de revisión, puntos de aprobación más claros y una ejecución más estable.
7. MOQ Lógica: por qué los proyectos personalizados necesitan un umbral comercial diferente
Los proyectos personalizados de pulpa moldeada suelen requerir un MOQ más alto que los artículos estándar. Esto no es solo una política de ventas. Es un problema de economía del proyecto. En la vajilla personalizada de bagazo de caña, el umbral comercial debe absorber el costo del utillaje, el costo de muestreo y corrección, el costo de preparación de la producción, y la coordinación adicional necesaria para una producción en masa estable.
Por esta razón, los proyectos personalizados suelen ser más viables cuando el comprador tiene demanda a nivel de contenedor o un plan de volumen estable a largo plazo. En muchos programas prácticos, una demanda mensual en el rango de 200,000 a 300,000 piezas, o una demanda anual que alcance un millón de piezas o más, crea una base más realista para amortizar la inversión en moldes y controlar el costo unitario. Sin esa escala, el desarrollo personalizado a menudo se vuelve difícil de justificar económicamente.
Esta es también la razón por la que Bioleader revisa MOQ junto con la demanda anual, la complejidad del proyecto, y la estrategia de moldes, en lugar de tratar MOQ como un número de negociación independiente. Un proyecto puede comenzar con un contenedor, pero la decisión real debe basarse en si el volumen esperado es lo suficientemente sólido como para respaldar la amortización de moldes, la eficiencia de producción y la estabilidad del suministro a largo plazo.
| Factor de MOQ | Por qué es importante | Implicación para la planificación del comprador |
|---|---|---|
| Amortización de moldes | El costo del molde debe distribuirse en un volumen suficiente. | Una demanda anual baja debilita el caso de negocio para la personalización. |
| Costo de preparación de producción | Las tiradas personalizadas requieren preparación de línea, ajuste y control. | Las tiradas pequeñas suelen generar un costo unitario más alto. |
| Embalaje y logística | La economía de exportación es más fuerte a nivel de contenedor. | La planificación basada en contenedores es más eficiente que los pedidos fragmentados. |
| Continuidad del proyecto | Un volumen repetido estable respalda un mejor uso de moldes y control de costos. | La planificación del volumen anual importa más que una consulta única. |
Tabla 5. Factores clave detrás de MOQ en proyectos personalizados de pulpa moldeada
8. De la muestra aprobada a la producción en masa estable
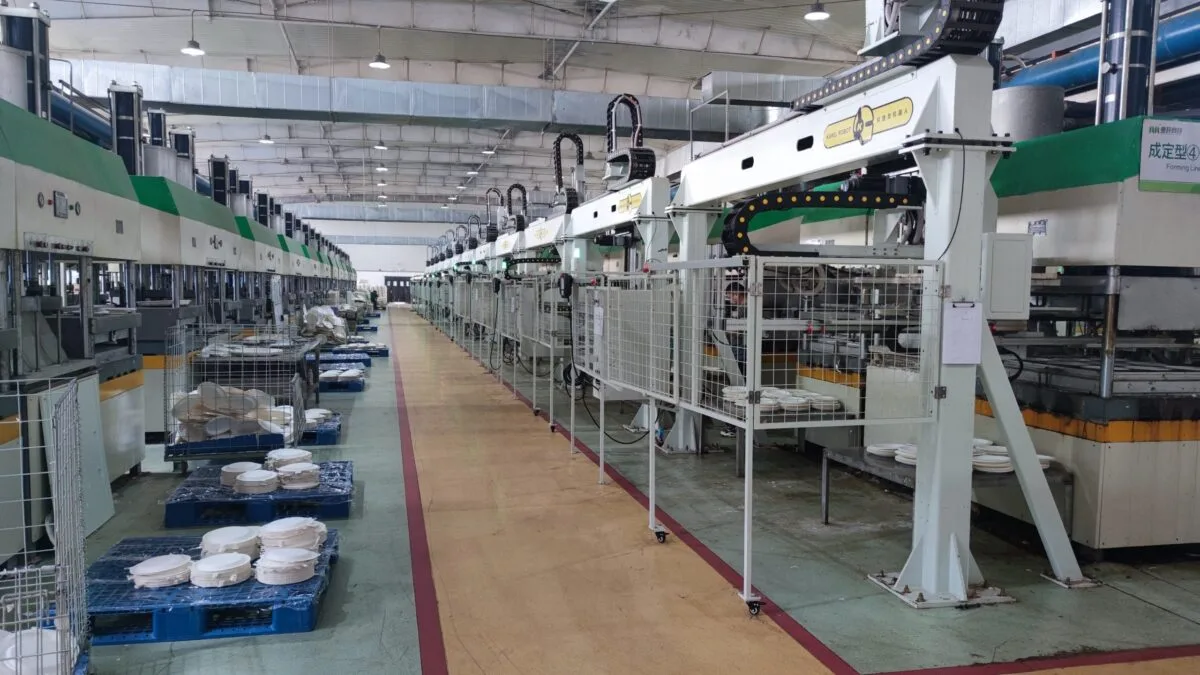
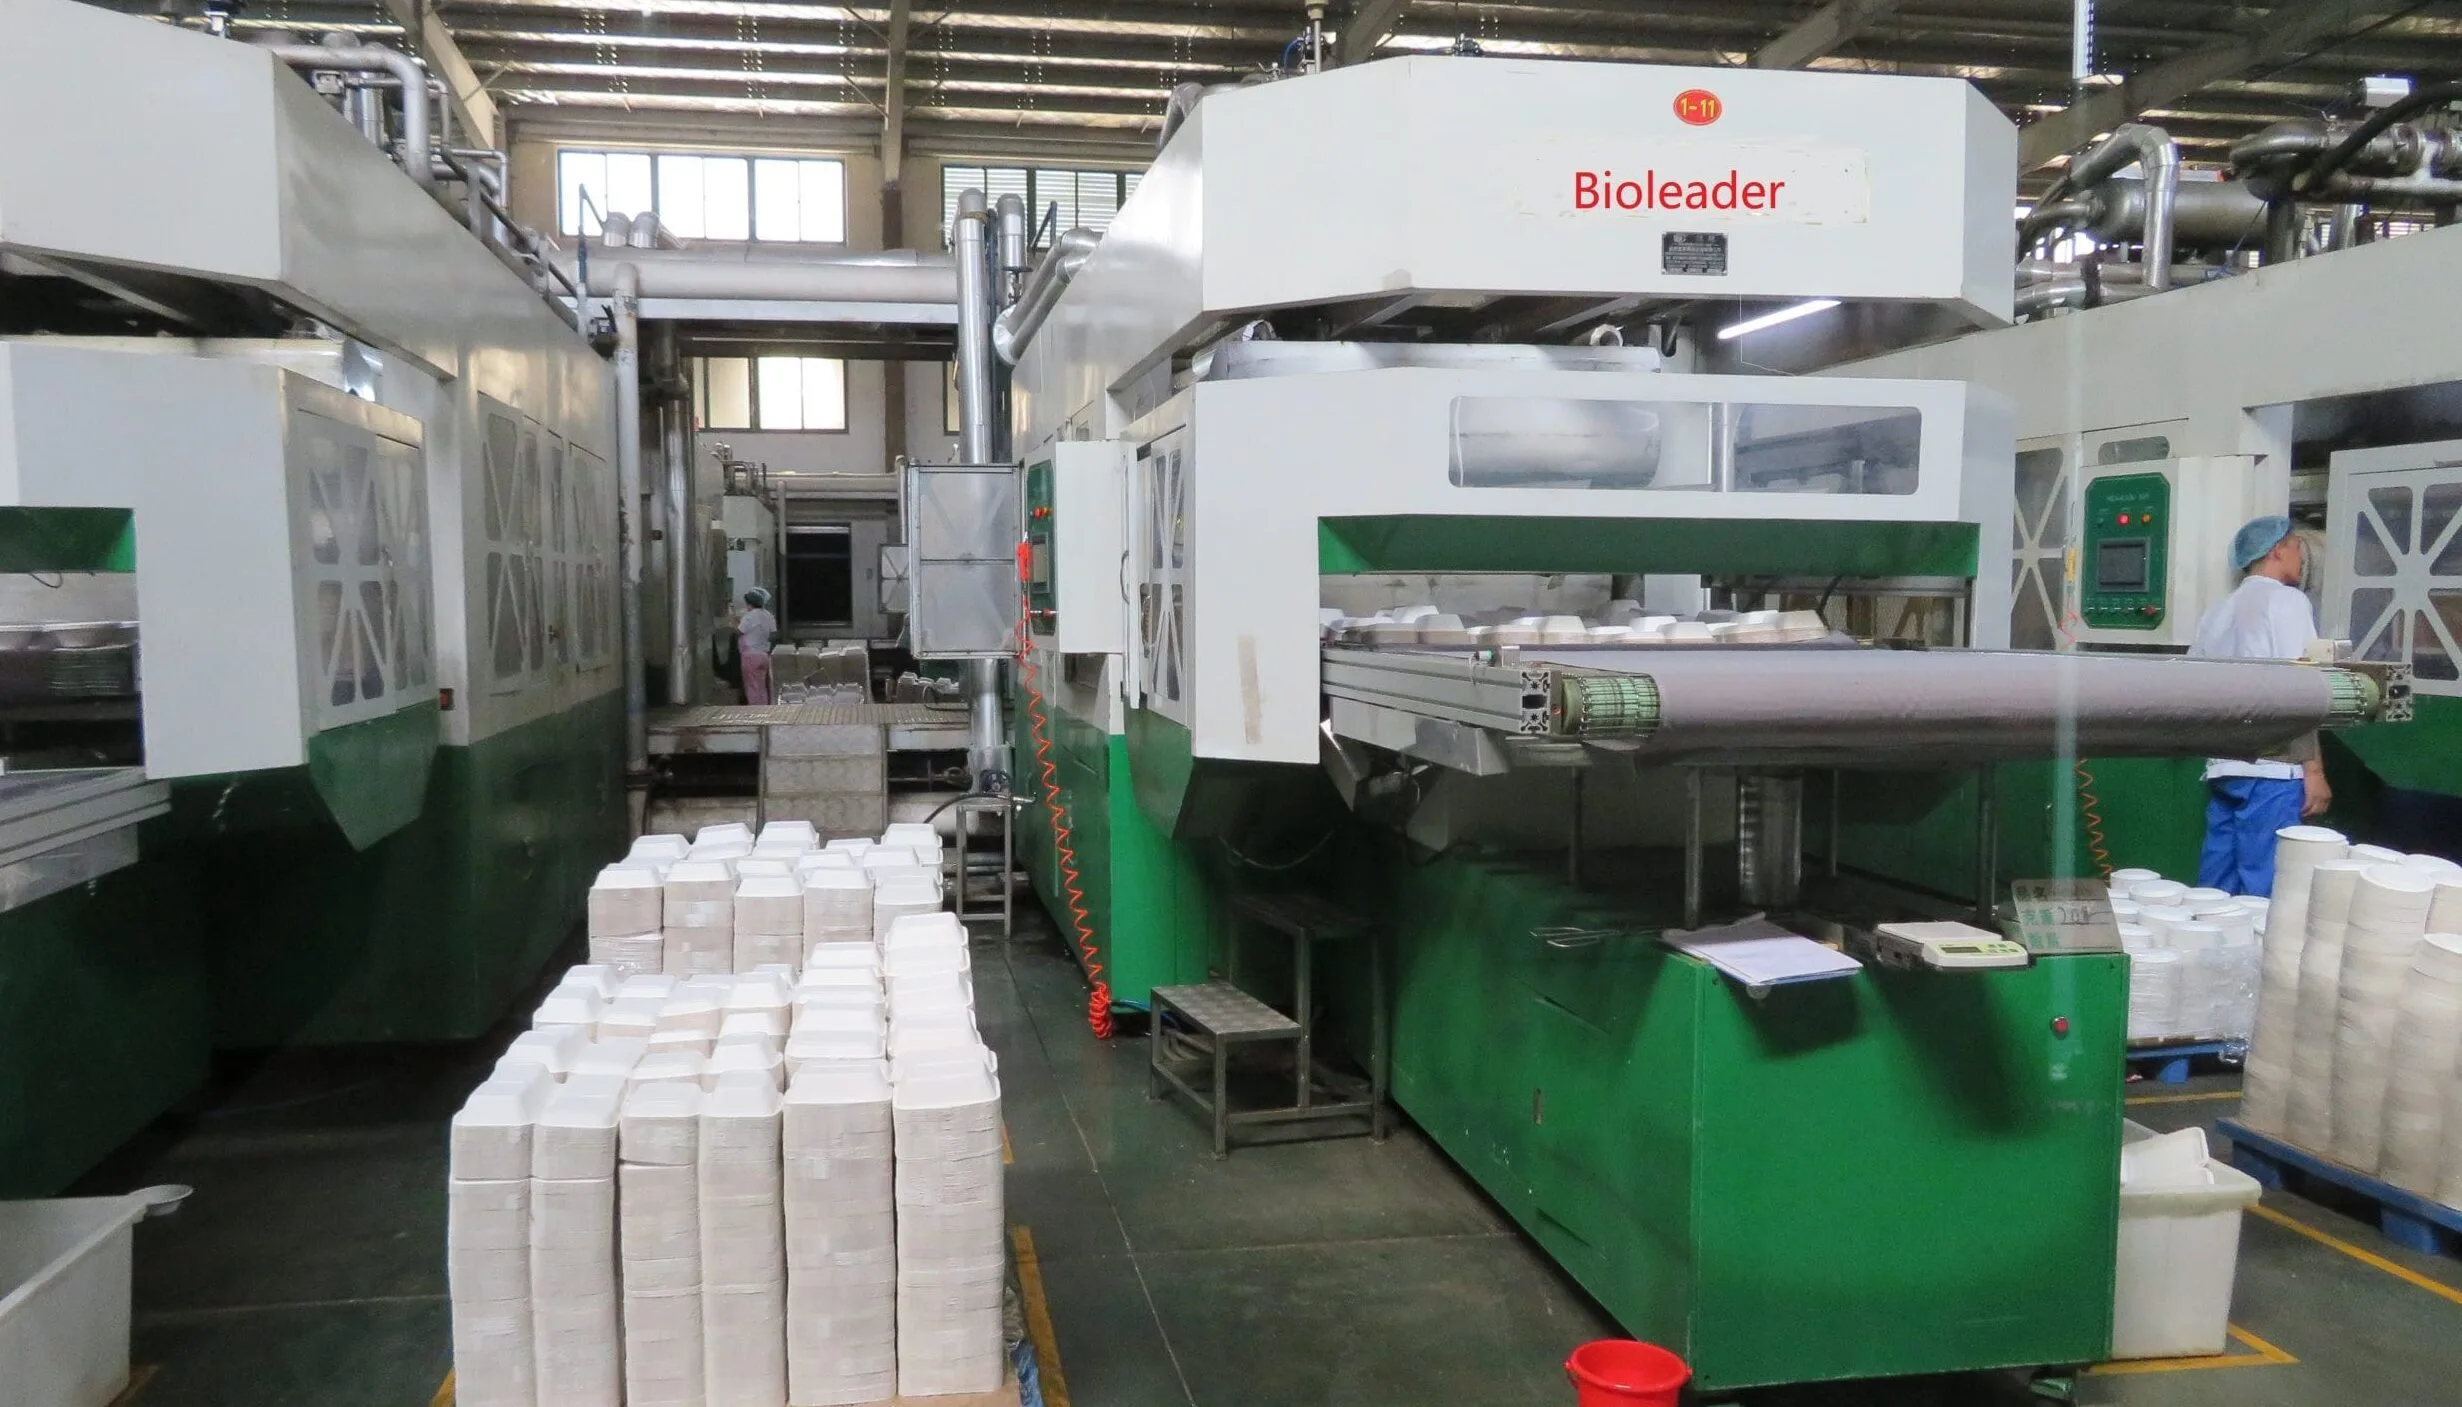
Una muestra aprobada no es el final del desarrollo. Es el inicio del control de producción. En proyectos personalizados de pulpa moldeada, muchos problemas no aparecen en la primera etapa de muestra. Aparecen cuando el proyecto pasa a la velocidad de producción real, las herramientas de producción, las tiradas repetidas y el embalaje de exportación. Por eso, la aprobación de la muestra debe ir seguida de una transición controlada hacia la producción en masa.
Para los compradores, este es uno de los puntos de riesgo más importantes de todo el proyecto. Una muestra puede parecer correcta en dimensiones y apariencia, pero la pregunta real es si el mismo resultado se puede mantener en múltiples lotes de producción, diferentes turnos, mayor volumen de producción, y embalaje a nivel de envío. Si no es así, el proyecto aún no es estable en producción.
 |  |
8.1 Por qué la aprobación de la muestra no garantiza la estabilidad de la producción en masa
Una primera muestra aprobada generalmente se fabrica en condiciones más controladas que una tirada comercial completa. El volumen de producción es menor. El enfoque del proceso es más limitado. La atención a la corrección es mayor. Una vez que el proyecto pasa a la producción normal, el entorno operativo cambia. En ese punto, desviación dimensional, variación en el ajuste de la tapa, inconsistencia en el apilado, rugosidad en los bordes, o fluctuación en la apariencia pueden comenzar a aparecer.
Por eso, los proveedores sólidos no tratan la aprobación de la muestra como la prueba final de preparación para la producción. La tratan como un punto de referencia que aún debe validarse contra la estabilidad de las herramientas, la repetibilidad del proceso y las condiciones de producción. Desde la perspectiva de Bioleader, los proyectos personalizados más confiables son aquellos donde la etapa de muestra va seguida de una lógica clara de control de producción, no de una ampliación a ciegas.
8.2 Prueba piloto y revisión del primer lote de producción
Una prueba piloto es un paso de control, no una formalidad. Su propósito es confirmar si la estructura aprobada se puede reproducir en condiciones reales de producción. Esta etapa debe verificar dimensiones, ajuste, apilabilidad, comportamiento de embalaje y consistencia visual antes de que el proyecto se libere para la producción en masa rutinaria.
Para personalizado envases alimentarios de bagazo u otros tipos de vajilla, el primer lote de producción debe revisarse comparándolo con la muestra aprobada o la muestra patrón. Esta comparación no debe centrarse solo en la apariencia. También debe comprobar si el producto mantiene la misma lógica estructural en condiciones de producción. Si la muestra aprobada se apila bien pero el primer lote encaja mal, no es un problema menor. Es una señal temprana de desajuste en la producción.
8.3 Coherencia entre la muestra patrón y la muestra de producción
La muestra patrón es la referencia de control. La producción en masa debe evaluarse en comparación con ella. Esto incluye dimensiones, ajuste de la tapa, tacto de la pared, acabado de los bordes, lógica de apilado y cualquier requisito funcional acordado. Sin un estándar de comparación fijo, la revisión de producción se vuelve subjetiva y difícil de defender.
Bioleader utiliza la lógica de la muestra patrón para reducir la ambigüedad en proyectos personalizados. Esto es importante porque las diferencias de producción suelen ser pequeñas al principio. Pero las pequeñas desviaciones, si se ignoran a tiempo, pueden convertirse en problemas a nivel de envío más adelante. Un proyecto estable suele construirse corrigiendo la variación en la primera etapa de producción, no explicándola después de que aparezcan las quejas.
8.4 Desviaciones típicas en las primeras etapas de producción
Las desviaciones más comunes en las primeras etapas de producción son desviación dimensional, desajuste de tapa, inconsistencia en el borde, inestabilidad en el apilado, apariencia superficial irregular, y variación en el empaque. Estos problemas son comunes porque el proyecto está pasando de la aprobación técnica al ritmo de producción. El objetivo no es fingir que nunca ocurren. El objetivo es detectarlos y corregirlos antes de que se conviertan en defectos comerciales.
Por esta razón, los fabricantes personalizados sólidos prestan mucha atención a los primeros ciclos de producción. En Bioleader, esta etapa se trata como una etapa de validación de producción, no como un paso de pedido rutinario. Ahí es donde la fábrica demuestra si el concepto personalizado aprobado puede convertirse en un producto comercial repetible.
| Etapa | Riesgo principal | Desviación típica | Método de control |
|---|---|---|---|
| Muestra aprobada | Asumir que el proyecto ya está listo para producción | Repetibilidad no verificada | Usar la muestra como referencia, no como prueba definitiva de estabilidad |
| Prueba piloto | Desajuste entre el concepto aprobado y las condiciones de producción | Cambio de ajuste, cambio de anidado, deriva de apariencia | Revisar contra la muestra patrón antes de la liberación completa |
| Primer lote de producción | Pequeña variación que se expande a inconsistencia a nivel de lote | Deriva dimensional, desajuste de tapa, inconsistencia de borde | Fijar puntos de control y revisar la desviación temprano |
| Producción en masa | La escala de producción oculta la inestabilidad estructural temprana | Variación en el empaque, apilado inestable, inconsistencia de apariencia | Mantener la revisión a nivel de lote y la disciplina de producción |
Tabla 6. Comparación de riesgos entre la aprobación de muestras y la producción en masa
9. Aseguramiento de la calidad y puntos de control técnico
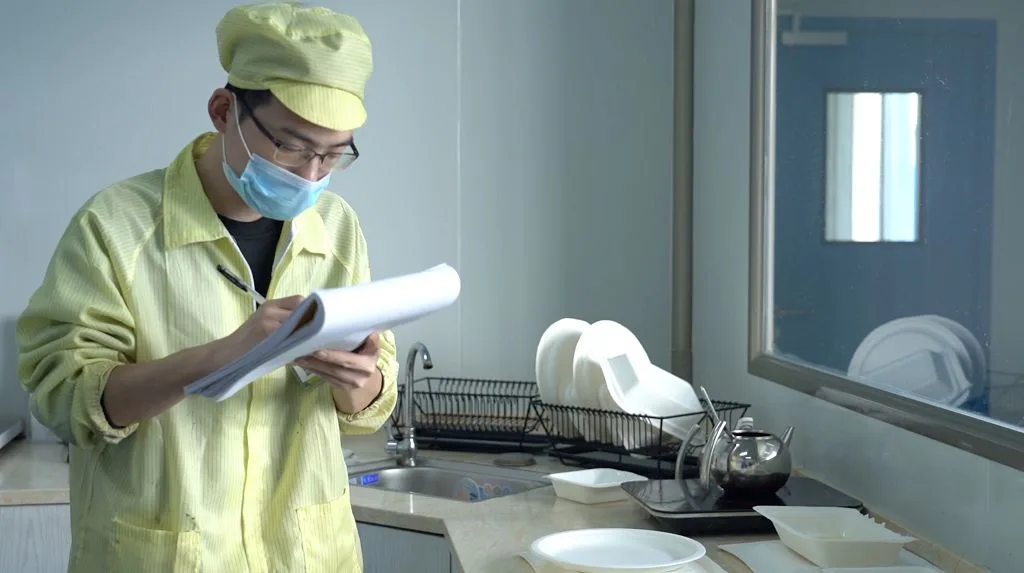
El control de calidad en la pulpa moldeada personalizada está integrado en el proceso, no se añade al final. Un producto terminado solo puede ser estable si los puntos críticos de control ya se han gestionado durante el moldeado, secado, prensado en caliente, recorte, anidado y empaque. Para la vajilla personalizada de bagazo, esto es aún más importante porque el producto no es un formato estándar. Lleva una geometría específica del proyecto, lógica de ajuste y expectativas del cliente.
Por eso, el aseguramiento de la calidad en proyectos personalizados debe centrarse en repetibilidad, no solo en la aceptación visual. Un producto puede verse aceptable en una inspección aleatoria y aun así fallar en ajuste, apilado, estabilidad del borde o consistencia dimensional una vez que el lote está empaquetado y enviado. Una fuerte capacidad personalizada significa controlar las variables antes de que se conviertan en defectos visibles.
 |  |
9.1 Puntos de control durante el proceso
Los puntos de control más importantes no se limitan a la inspección final. Comienzan durante la producción. La fábrica debe monitorear la condición de moldeado, la eliminación de humedad, el comportamiento del prensado en caliente, la calidad del borde después del recorte, la estabilidad del anidado y la uniformidad del empaque. Cada etapa afecta la pieza final. Si el proceso pierde el control temprano, la inspección final solo puede descubrir el problema después de que ya se haya perdido valor.
 | 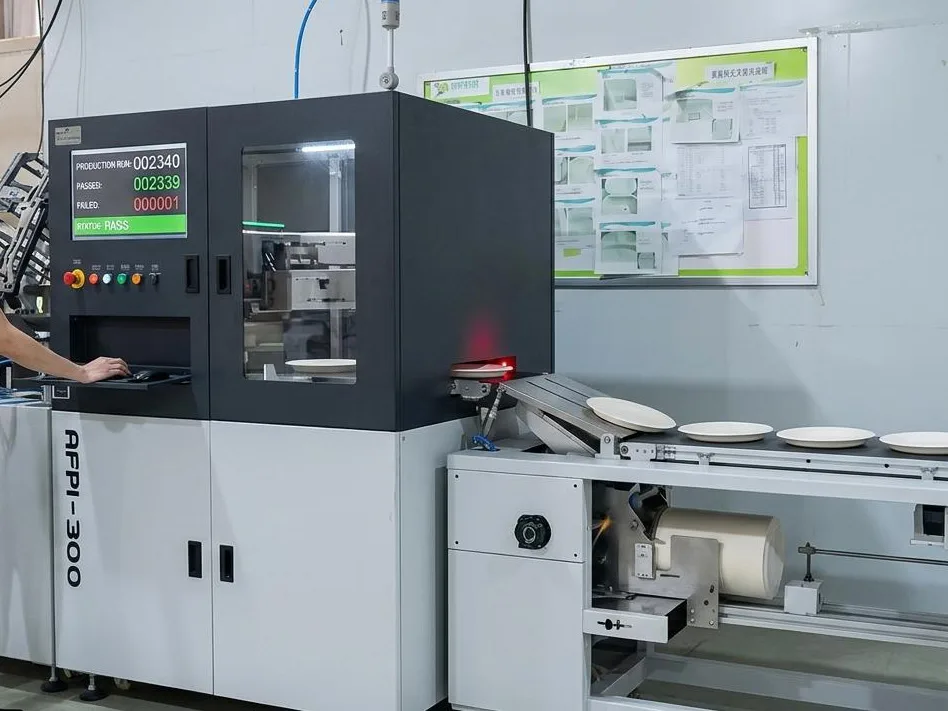 |
En Bioleader, el control de producción personalizado se centra en mantener la estructura aprobada estable a lo largo de toda la ruta del proceso. Eso significa verificar no solo si la pieza está hecha, sino si está hecha de la misma manera, con el mismo resultado funcional, en toda la ejecución de producción.
9.2 Dimensiones críticas y control de ajuste
Las dimensiones y el ajuste son la primera línea de control técnico. Para muchos productos personalizados, los puntos más sensibles son el tamaño de la abertura, la profundidad, el perfil del borde, el acoplamiento de la tapa y la geometría de apilado. Si estos puntos se salen del rango acordado, el producto puede verse aceptable pero fallar en uso, empaque o aceptación del cliente.
Por eso, las dimensiones críticas deben definirse antes de la producción y revisarse durante la ejecución. Cuanto más personalizada sea la estructura, menos margen hay para suposiciones vagas de tolerancia. En muchos proyectos personalizados, un pequeño cambio dimensional en el borde o la tapa crea un problema funcional mucho mayor en la etapa de mercado.
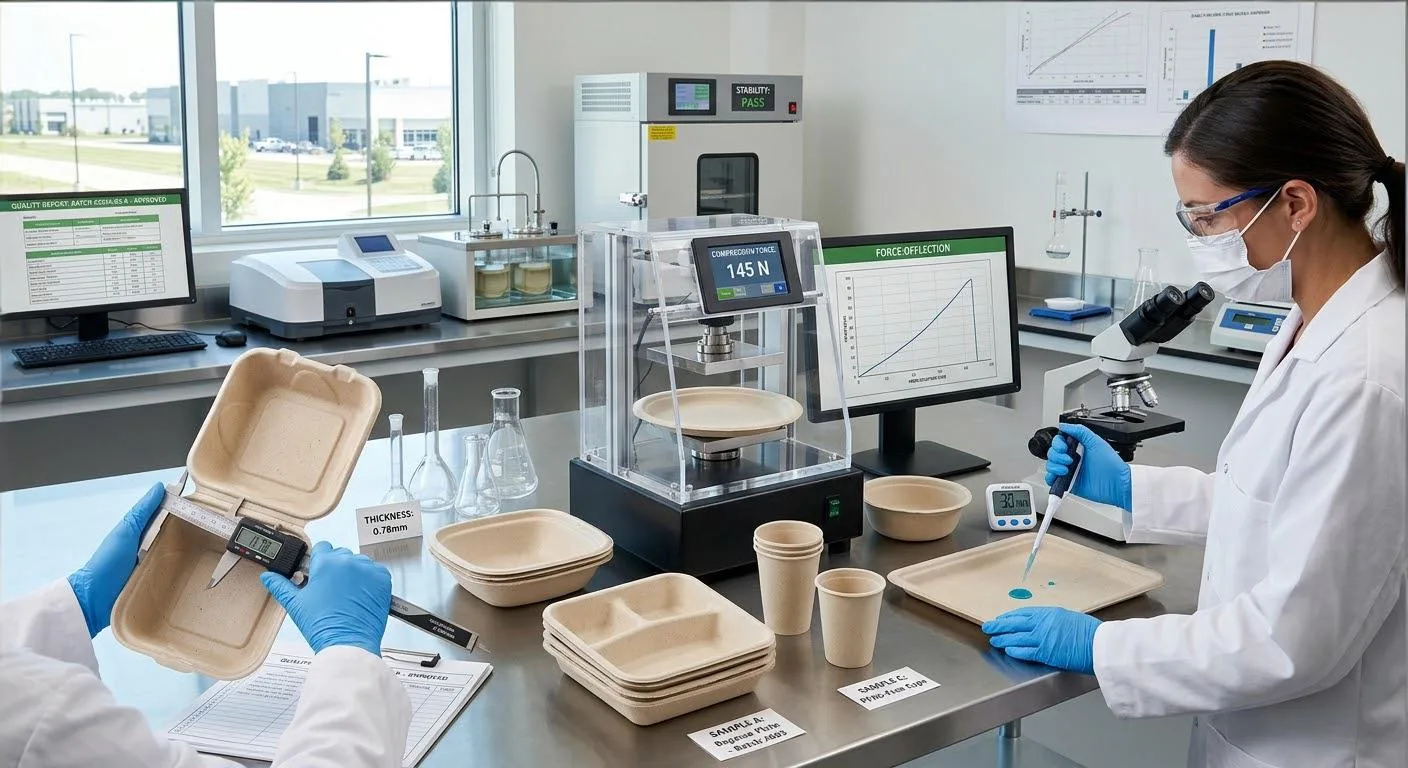
9.3 Validación funcional cuando sea necesario
Algunos proyectos personalizados requieren más que la aprobación dimensional. También pueden requerir resistencia a la grasa, retención de la tapa, estabilidad de apilado, u otras comprobaciones específicas de la aplicación. Estas deben revisarse como parte de la validación específica del proyecto, no como suposiciones universales. Un producto destinado a artículos de panadería seca no necesita el mismo control de funcionamiento que uno destinado a comidas calientes para llevar o alimentos grasos preparados.
Esta es una de las razones por las que Bioleader trata el desarrollo personalizado y el control de producción como un sistema vinculado. La fábrica no solo debe reproducir la forma. Debe reproducir la condición de uso aprobada.
9.4 Lógica de calidad de embalaje y envío
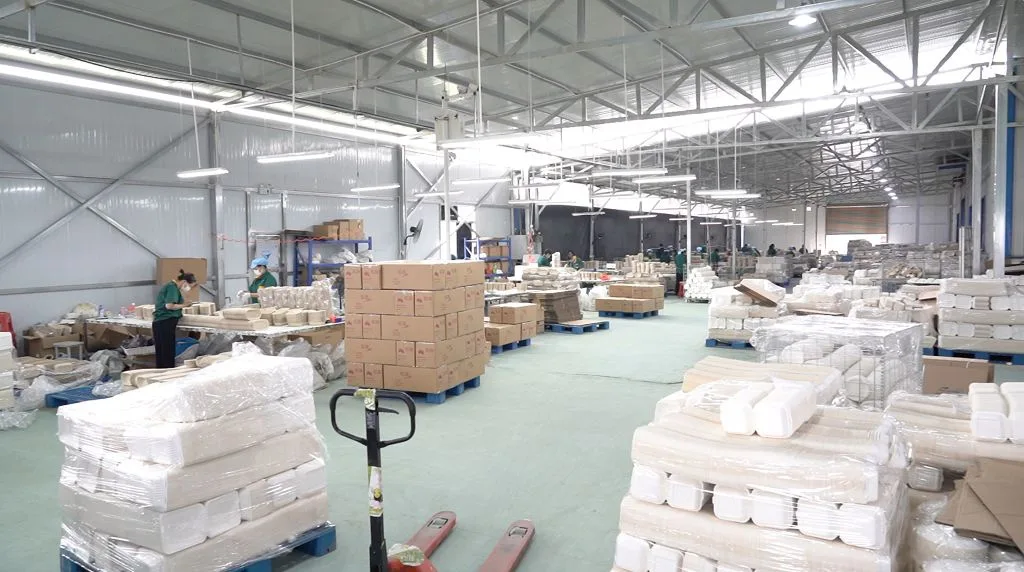 | 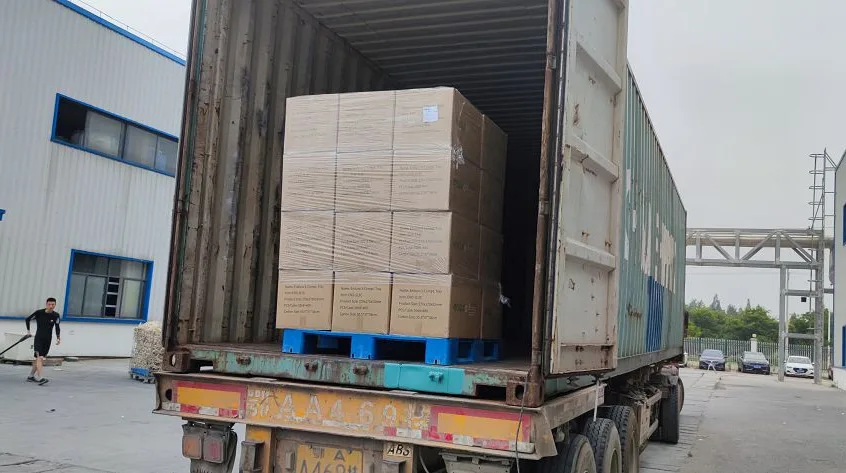 |
La calidad del envío comienza antes de cargar el contenedor. Si el anidado es inestable, si el embalaje en cajas es inconsistente o si la apariencia de la unidad fluctúa a lo largo de la producción, el resultado de la exportación se vuelve más difícil de controlar. Para artículos personalizados, la calidad del embalaje es especialmente importante porque el proyecto a menudo tiene expectativas comerciales más estrictas que los artículos de reposición de stock.
Por lo tanto, los compradores deben tratar la revisión del embalaje como parte de la calidad técnica, no solo como manejo de almacén. En la pulpa moldeada personalizada, un anidado deficiente o un embalaje desigual pueden dañar la economía de todo el proyecto al aumentar la ineficiencia del flete, reducir la consistencia de las cajas y debilitar la percepción del cliente a la llegada.
| Punto de control | Qué debe controlarse | Por qué es importante |
|---|---|---|
| Conformado y prensado | Formación básica de la forma, consistencia de las paredes, estabilidad estructural | La desviación temprana del proceso crea inconsistencia posterior en el lote |
| Dimensiones críticas | Tamaño de apertura, profundidad, geometría del borde, puntos de ajuste | Pequeños cambios dimensionales pueden crear problemas funcionales importantes |
| Lógica de tapa y apilado | Enganche de la tapa, anidado, desanidado, estabilidad de la pila | Afecta directamente el rendimiento de uso y la eficiencia del embalaje |
| Consistencia de apariencia | Acabado de bordes, uniformidad de superficie, estabilidad visual general | Afecta la aceptación del cliente y la presentación comercial |
| Preparación de embalaje y envío | Consistencia de cajas, densidad de embalaje, idoneidad para el transporte | Protege la economía de exportación y la calidad de llegada |
Tabla 7. Puntos de control de calidad clave en la producción personalizada de vajilla de bagazo
10. Errores comunes que cometen los compradores en proyectos personalizados de pulpa moldeada
La mayoría de los fracasos en proyectos personalizados no comienzan en la producción. Comienzan con suposiciones tempranas. En el desarrollo de vajilla de bagazo personalizada, los compradores a menudo se centran en el precio del molde, la apariencia de la muestra o la fecha de entrega objetivo, pero pasan por alto las condiciones técnicas que realmente determinan si el proyecto puede avanzar sin problemas hacia la escala. El resultado no siempre es un fracaso dramático. Más a menudo, es un retraso, una revisión repetida, un ajuste inestable o un producto que resulta más caro de lo esperado.
10.1 Enviar solo referencias visuales sin detalle de ingeniería
Una foto, un boceto o un artículo de referencia del mercado es útil, pero rara vez es suficiente por sí solo. Sin dimensiones, lógica de profundidad, requisitos de tapa, notas de caso de uso o expectativas de volumen anual, la fábrica debe hacer suposiciones. El desarrollo impulsado por suposiciones es más lento y más arriesgado que el desarrollo impulsado por datos.
10.2 Aprobar muestras sin discutir la tolerancia
Muchos compradores aprueban una muestra porque se ve aceptable, pero no definen qué rango dimensional sigue siendo aceptable en producción. Eso se convierte en un problema más adelante. En la pulpa moldeada personalizada, pequeños cambios en el tamaño del borde, la profundidad o la zona de ajuste de la tapa pueden crear problemas comerciales mucho mayores durante el embalaje, el apilado o el uso final.
10.3 Centrarse solo en el costo del utillaje, no en la estrategia del utillaje
El molde más barato no siempre es el molde más económico. Una ruta de utillaje que parece más barata al principio puede crear más rondas de corrección, una repetibilidad más débil o una producción menos estable. El utillaje debe elegirse según la lógica del proyecto, no solo por la cotización.
10.4 Subestimar el tiempo necesario para los ciclos de revisión
Los proyectos personalizados rara vez pasan del primer dibujo directamente a una producción perfecta. Los comentarios sobre las muestras, el ajuste de la geometría, la corrección de la tapa y la alineación de tolerancias requieren tiempo. Los compradores que planifican solo para el “cronograma del mejor caso” generalmente crean presión exactamente en la etapa equivocada.
10.5 Tratar MOQ solo como un número de negociación
MOQ en pulpa moldeada personalizada no es solo un umbral de ventas. Refleja la amortización del utillaje, el costo de configuración, la eficiencia de producción y la economía de exportación. Un comprador que negocia MOQ sin considerar la demanda anual y el valor total del proyecto puede obtener un número más bajo en papel, pero perder el caso de negocio en la práctica.
10.6 Asumir que la aprobación de la muestra equivale a la preparación para la producción
Este es uno de los errores más comunes y más costosos. Una muestra puede confirmar la dirección. No prueba automáticamente la repetibilidad del lote, la estabilidad del embalaje o la consistencia a nivel de envío. La preparación para la producción debe verificarse, no asumirse.
11. Marco de paquete de evidencia / paquete de datos
Un artículo de embalaje personalizado de nivel de libro blanco necesita una estructura de evidencia, no solo un lenguaje contundente. En 2026, la autoridad proviene de mostrar qué se basa en la regulación, qué se basa en la lógica de ingeniería y qué se basa en la experiencia real de producción. Sin esa separación, incluso el contenido técnicamente correcto puede sonar vago o exagerado.
11.1 Qué debe estar respaldado por evidencia pública o de terceros
Aspectos como los requisitos reglamentarios, la lógica de certificación, las clasificaciones básicas de materiales y los antecedentes generales proceso de pulpa moldeada deben vincularse a fuentes públicas o de terceros siempre que sea posible. Esto proporciona al artículo una base de referencia externa y reduce el riesgo de parecer autodefinido.
11.2 Qué debe enmarcarse como observación interna de producción
Parte del contenido más valioso en el desarrollo de pulpa moldeada personalizada proviene de la experiencia en fábrica. Esto incluye patrones de desviación en la etapa de muestras, comportamiento de corrección de moldes, desafíos de consistencia a nivel de lote y realidades de tiempos de proyecto. Estos puntos son muy útiles, pero deben presentarse honestamente como observación interna de producción o experiencia del lado del proyecto, no como ley universal de la industria.
11.3 Qué nunca debe afirmarse sin pruebas específicas del proyecto
Ciertas afirmaciones son demasiado absolutas para usarse sin evidencia clara. Estas incluyen “desviación cero garantizada”, “vida útil de molde fija para cada proyecto”, “MOQ universal para todos los artículos personalizados” o “tiempos exactos de producción en masa independientemente de la etapa de revisión”.” La autoridad B2B sólida proviene de límites definidos, no de certezas exageradas.
Para Bioleader, la forma más sólida de generar confianza es distinguir claramente entre lógica de cumplimiento público, juicio de ingeniería y experiencia interna en proyectos personalizados. Eso hace que el contenido sea más defendible para los compradores y más creíble para los motores de búsqueda y los sistemas de IA.
12. Recomendaciones finales para compradores
El proyecto correcto de pulpa moldeada personalizada comienza con la viabilidad, no con el entusiasmo. Los compradores deben confirmar primero si el concepto es fabricable, si el volumen anual respalda la economía del utillaje y si el proyecto puede avanzar a través de la aprobación de muestras sin riesgo de tolerancia no resuelto. Esta es la base de un programa personalizado estable.
En segundo lugar, trate la estrategia de moldes como una decisión comercial, no solo una elección de ingeniería. La ruta del molde afecta el tiempo de entrega, la flexibilidad de revisión, la estabilidad de producción y la economía a largo plazo. En tercer lugar, no trate una muestra aprobada como el final del proceso. Úsela como base para una muestra maestra y una lógica de control de piloto a producción. En cuarto lugar, planifique MOQ según la demanda anual y la eficiencia de suministro a nivel de contenedor, no solo la cantidad del primer pedido. En quinto lugar, mantenga márgenes de tiempo para revisiones y cierre técnico. En pulpa moldeada personalizada, el progreso controlado suele ser más rentable que la velocidad forzada.
Desde la perspectiva de Bioleader, los proyectos más sólidos de vajilla de bagazo personalizada son aquellos que alinean la intención de diseño, la ruta del utillaje, la validación de muestras, la lógica de MOQ y la disciplina de producción antes de que el pedido entre en plena producción. Eso es lo que convierte una consulta de embalaje personalizado en un programa comercial estable a largo plazo.
13. Preguntas frecuentes
13.1 ¿Puedo personalizar vajilla de bagazo según mi dibujo o muestra física?
Sí. Un proyecto personalizado puede comenzar a partir de un dibujo 2D, un dibujo 3D, una muestra física o un artículo de referencia del mercado. Sin embargo, la fábrica aún necesita suficiente información técnica para evaluar la geometría, las tolerancias, la lógica de la tapa y la viabilidad de producción antes de confirmar el utillaje.
13.2 ¿Cuál es la diferencia entre un molde de muestra y un molde de producción?
Un molde de muestra se utiliza principalmente para la confirmación de la estructura y la revisión técnica temprana. Un molde de producción está destinado a la repetibilidad, el volumen de producción y la estabilidad a largo plazo. Los dos sirven para propósitos diferentes y no deben tratarse como intercambiables.
13.3 ¿Cómo afectan el tipo de molde y el material del utillaje al costo y al tiempo de entrega?
El material del utillaje afecta la velocidad de mecanizado, la durabilidad, el comportamiento de precisión y la idoneidad para la producción. El aluminio suele ser práctico para un desarrollo más rápido y muchos proyectos de escala media. El utillaje de aleación de acero inoxidable suele ser más adecuado para programas de larga duración y alta intensidad. La elección correcta depende de la complejidad del proyecto y del volumen esperado.
13.4 ¿Por qué el MOQ para productos de pulpa moldeada personalizados es más alto que para artículos estándar?
Porque los proyectos personalizados deben absorber el costo del utillaje, el costo de configuración, el costo de corrección y la coordinación de producción. En muchos programas comerciales, se necesita una demanda a nivel de contenedor o un volumen anual estable para distribuir estos costos de manera eficiente.
13.5 ¿La aprobación de la muestra garantiza la consistencia de la producción en masa?
No. Una muestra aprobada confirma la dirección. No garantiza automáticamente la repetibilidad del lote, la estabilidad del empaque o la consistencia a nivel de envío. La estabilidad de la producción aún necesita revisión piloto y control de lotes tempranos.
13.6 ¿Qué detalles técnicos deben confirmarse antes de abrir un molde?
Como mínimo, el proyecto debe confirmar dimensiones, profundidad, ángulo de desmoldeo, lógica de espesor de pared, compatibilidad de la tapa, comportamiento de apilamiento, expectativa de tolerancia y aplicación objetivo. Si estos puntos no están claros, el proyecto entra en el utillaje con mayor riesgo de revisión.
13.7 ¿Cuánto tiempo suele tardar un proyecto de vajilla de bagazo personalizada desde el diseño hasta la producción en masa?
El cronograma depende de la calidad del diseño, los ciclos de revisión, la ruta del utillaje y la velocidad de aprobación. En muchos proyectos prácticos, la confirmación de requisitos y la revisión del diseño toman varios días, el utillaje de prototipo y las primeras muestras toman alrededor de una a dos semanas, y el utillaje de producción puede tomar otras dos a tres semanas una vez que la estructura esté congelada.
Siguiente paso para proyectos personalizados
Ya sea que ya tenga un dibujo, una muestra física o solo un concepto inicial, el siguiente paso debe ser una revisión de viabilidad, no una apertura de molde a ciegas.
Para compradores con dibujos o muestras
Sube tu dibujo, detalles de tamaño o referencia de muestra física. Bioleader puede revisar la fabricabilidad, la dirección del utillaje, los riesgos dimensionales y el tiempo estimado del proyecto antes de que comience el desarrollo del molde.
Para marcas que planean un nuevo programa personalizado
¿Aún estás evaluando MOQ, el tipo de molde, el tiempo de desarrollo o el volumen anual? Comienza con el formulario a continuación y Bioleader revisará el alcance de tu proyecto antes de que comience el trabajo de utillaje o muestras.
Bioleader apoya proyectos de pulpa moldeada personalizada con revisión de viabilidad, coordinación de utillaje, validación de muestras y planificación de producción orientada a la exportación.
Envía los detalles de tu proyecto personalizado
Sube tu dibujo, imágenes de muestra o requisitos de diseño personalizado. Cuanto más completa sea la información, más rápido podrá Bioleader revisar la viabilidad, la dirección del utillaje, la lógica de MOQ y el tiempo del proyecto.
Aviso de derechos de autor:
© 2026 Bioleader®. Si desea reproducir o hacer referencia a este contenido, debe proporcionar el enlace original y acreditar la fuente. Cualquier copia no autorizada se considerará una infracción.