

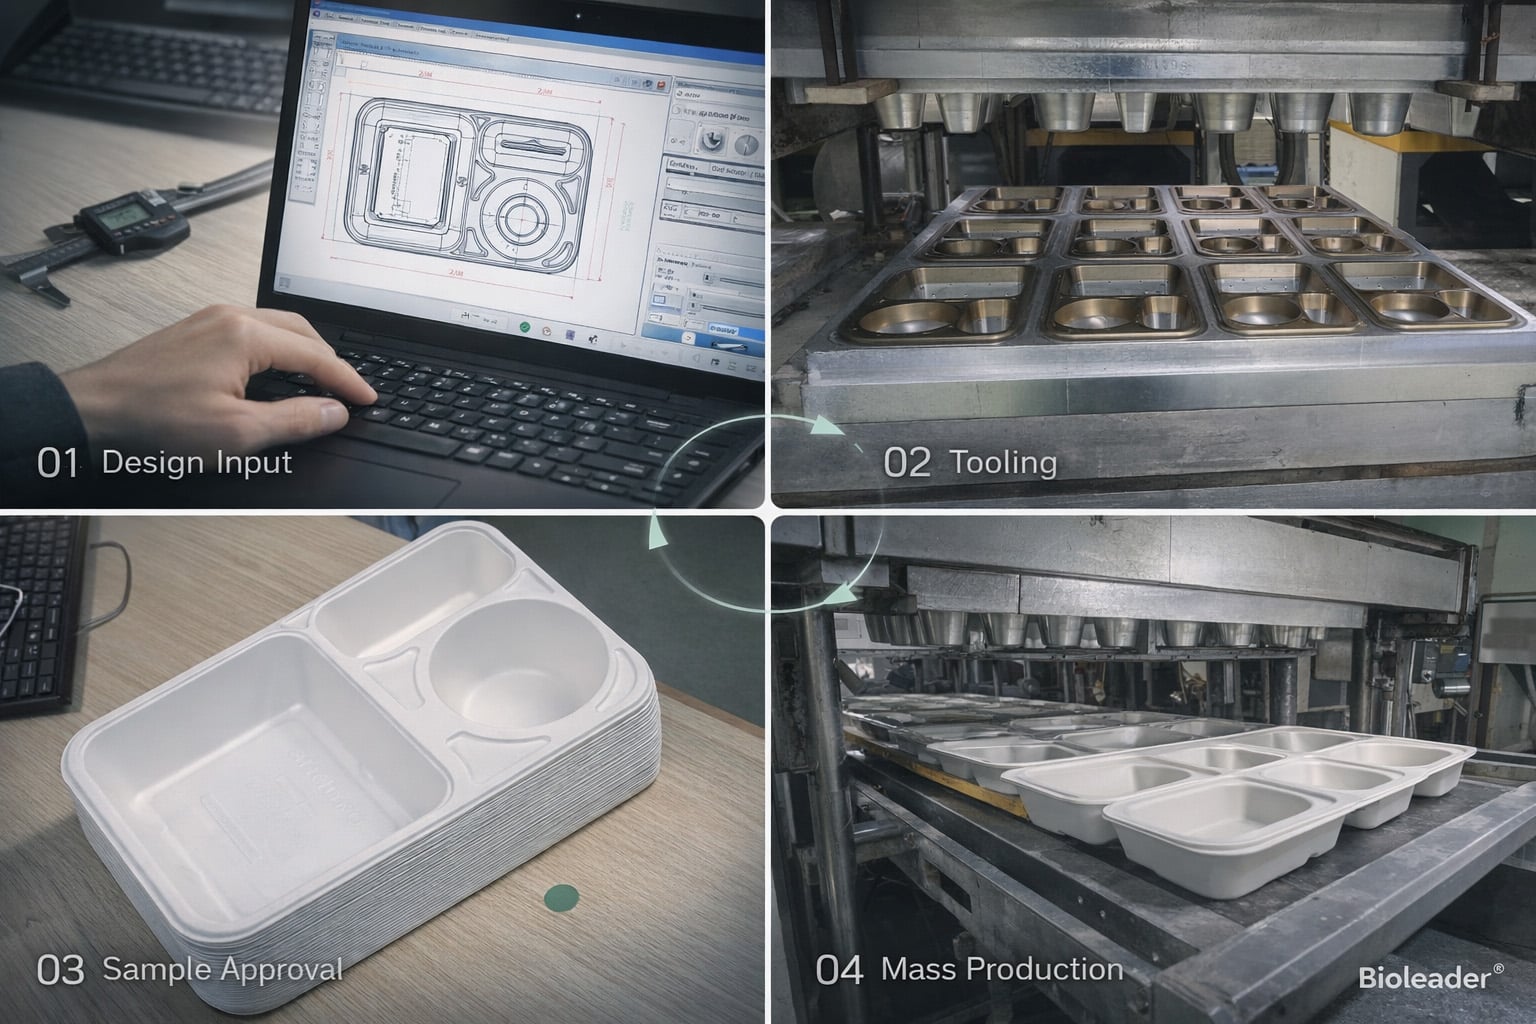
1. Sintesi esecutiva
Lo sviluppo di stoviglie personalizzate in bagassa è un processo ingegneristico, non solo un'attività di sourcing. Nel 2026, molti acquirenti non sono più soddisfatti di articoli standard in pasta modellata con stampa del logo. Vogliono un fornitore che possa portare un progetto da design o campione fisico a a stampi, approvazione dei campioni e produzione di massa stabile senza perdere precisione dimensionale, funzione strutturale o tempi di consegna.
La vera sfida nella pasta modellata personalizzata non è se un campione può essere realizzato. È se il concept approvato può diventare un programma di produzione ripetibile con MOQ praticabile, costo degli stampi realistico, lead time controllato e output di lotto costante. Nella produzione di fibra modellata, la geometria conta. Angolo di sformo, spessore della parete, logica di impilamento, accoppiamento del coperchio e compensazione del ritiro influenzano tutti se un prodotto personalizzato rimane producibile su larga scala.
Ecco perché la personalizzazione stoviglie in pasta di cellulosa dovrebbe essere gestita come una sequenza di sviluppo completa. Le fasi critiche includono input dei requisiti, revisione di fattibilità, conferma dei disegni 2D e 3D, strategia degli stampi, campionatura del prototipo, revisione tecnica, approvazione del campione, validazione pilota e lancio della produzione di massa. Gli errori commessi all'inizio di solito diventano più costosi dopo l'avvio degli stampi.
Per gli acquirenti, la strategia di sourcing più forte non è semplicemente richiedere un preventivo per lo stampo e attendere i campioni. È valutare se il fornitore può gestire l'intera logica di sviluppo dal concept alla produzione. Questa guida segue questa logica. Spiega come le stoviglie personalizzate in bagassa di canna da zucchero passano dalla presentazione del design o del campione allo sviluppo dello stampo, all'approvazione dei campioni, alla pianificazione di MOQ e alla produzione scalabile. È anche informata dall'esperienza di sviluppo della pasta modellata, coordinamento degli stampi e produzione per l'esportazione di Bioleader nei progetti di stoviglie personalizzate in bagassa. 2. Perché lo sviluppo personalizzato conta nel 2026.
Lo sviluppo personalizzato è diventato una decisione di sourcing più importante nel 2026.
Gli articoli standard in fibra modellata funzionano ancora per il rifornimento rapido e acquisti a basso rischio. Ma non risolvono ogni requisito di marca o prodotto. Poiché più acquirenti competono su presentazione, controllo delle porzioni, adattamento funzionale e valore di packaging sostenibile,. le stoviglie personalizzate in bagassa di canna da zucchero, stanno diventando uno strumento commerciale pratico, non un'opzione di nicchia. Questo cambiamento è più visibile dove forma dell'imballaggio, profondità di riempimento, accoppiamento del coperchio, impilabilità e differenziazione visiva influenzano l'esperienza del cliente o le prestazioni di consegna del cibo. Un marchio può aver bisogno di una ciotola più profonda per ridurre il rischio di fuoriuscita di salsa. Può aver bisogno di una nuova forma di vassoio per abbinarsi al design delle porzioni. Può aver bisogno di un bordo rivisto per un migliore aggancio del coperchio. In questi casi,.
la personalizzazione non riguarda solo l'aspetto, . Si tratta di trasformare l'imballaggio in parte del sistema di prodotto.. Confronto tra stoviglie standard in bagassa di canna da zucchero e design personalizzati in pasta modellata che evidenziano l'adattamento del coperchio, il controllo delle porzioni e la differenziazione del marchio presso Bioleader.
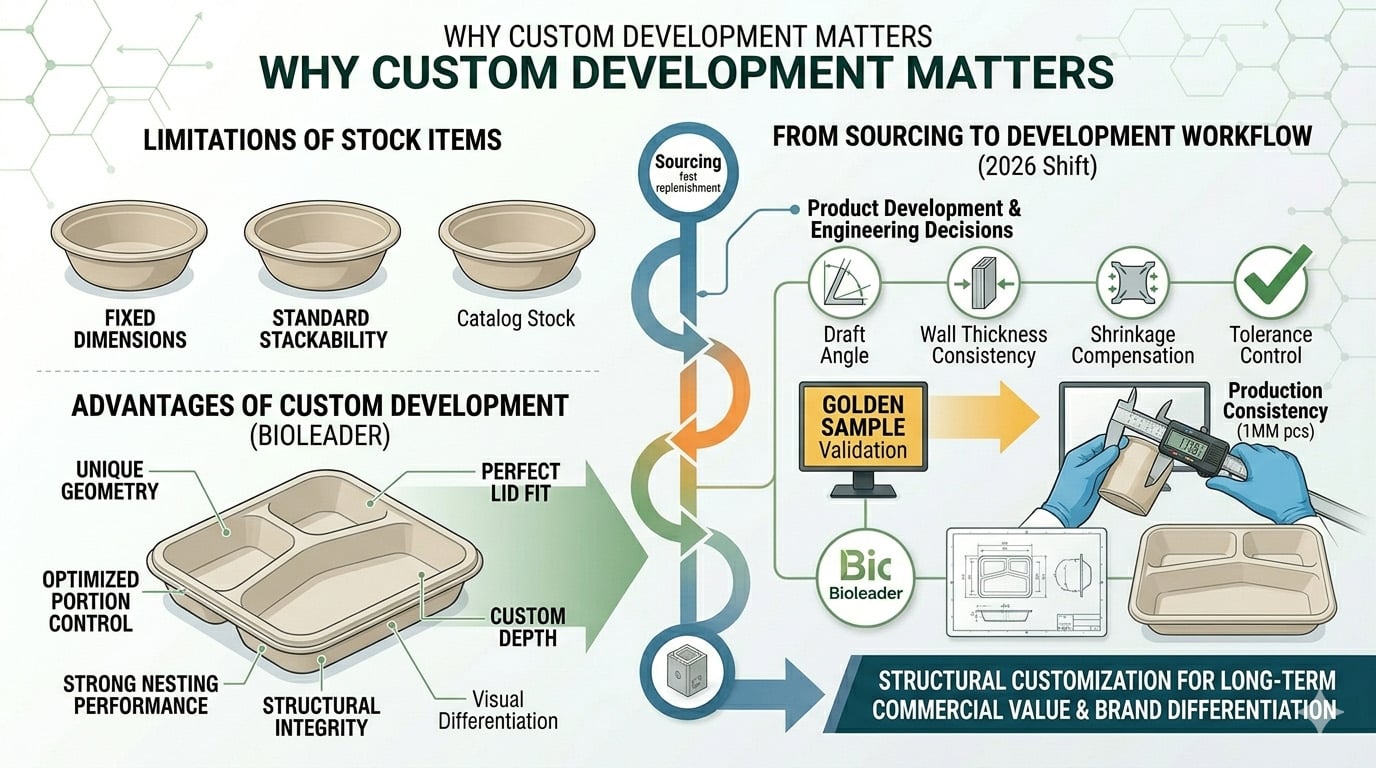
Gli articoli standard in pasta modellata riducono i tempi di sourcing e i costi di sviluppo. Questo rimane il loro vantaggio. Ma impongono anche limiti. Gli acquirenti devono accettare dimensioni fisse, logica strutturale fissa e presupposti di prestazione standard. Questo funziona per molte applicazioni generali. Diventa restrittivo quando il formato alimentare, il metodo di riempimento, il requisito del coperchio o la presentazione del marchio richiedono un abbinamento più stretto.
Molti progetti personalizzati iniziano quando gli articoli standard del catalogo non soddisfano più la reale esigenza aziendale. Il fattore scatenante può essere un.
disallineamento del coperchio , scarsa impilabilità, adattamento inefficiente delle porzioni, scarsa presentazione sullo scaffale o la necessità di una struttura più distintiva in un mercato affollato. A quel punto, il progetto va oltre il normale acquisto e entra nello, sviluppo del prodotto 2.2 La personalizzazione non riguarda più solo la stampa del logo.
Un malinteso comune è che la personalizzazione significhi solo aggiungere un logo a un articolo esistente. Nell'imballaggio in pasta modellata, le modifiche di maggior valore sono di solito strutturali. Gli acquirenti possono aver bisogno di una profondità diversa, un nuovo rapporto tra scomparti, una geometria della parete modificata, migliori prestazioni di annidamento, un migliore adattamento del coperchio o un diverso equilibrio tra rigidità e peso. Queste sono
decisioni ingegneristiche, non solo scelte di branding Vassoio e scatola regalo personalizzati di alta qualità in pasta modellata.
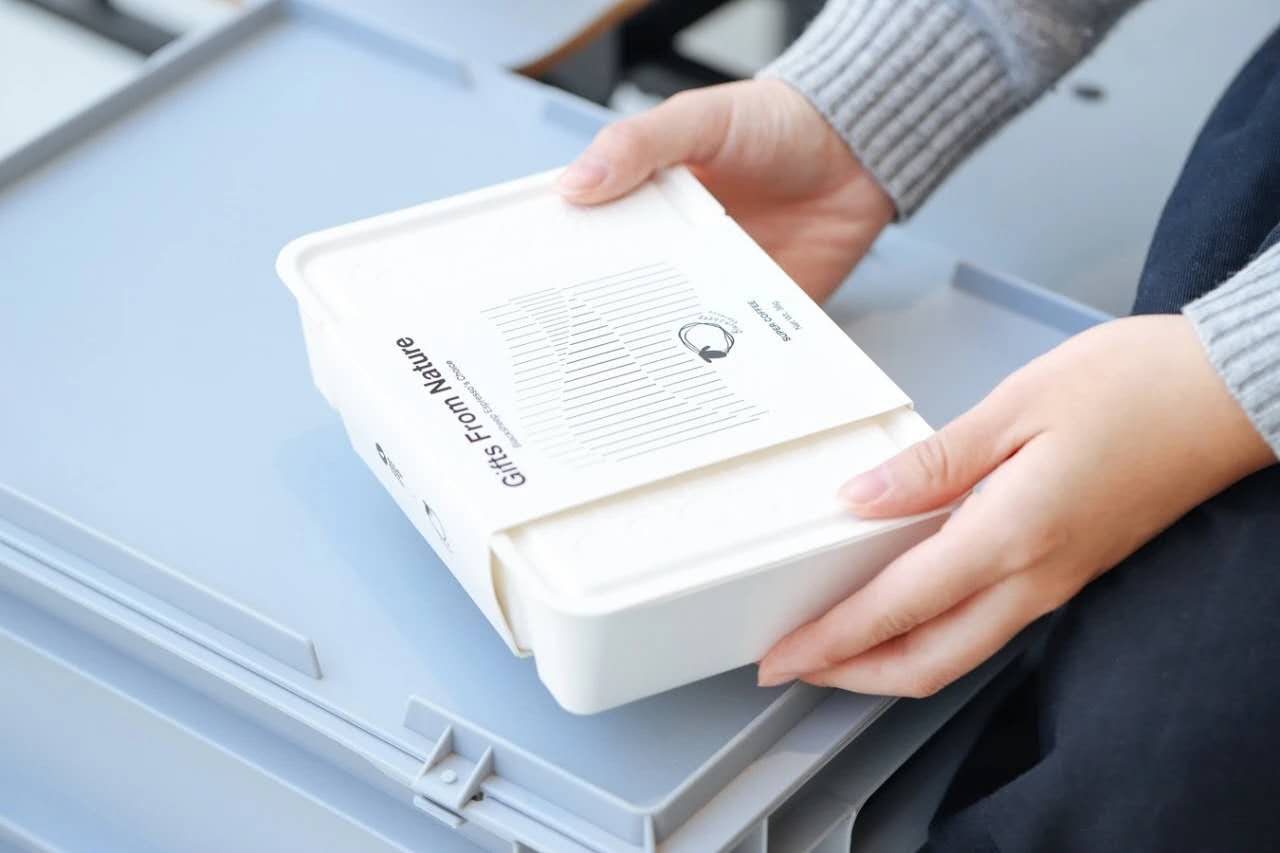
flusso di lavoro di sviluppo . Il design influisce sugli stampi. Gli stampi influiscono sulla campionatura. La campionatura influisce sulla conferma delle tolleranze. La conferma delle tolleranze influisce sulla possibilità di passare a una produzione stabile. Se gestito correttamente, lo sviluppo personalizzato migliora non solo la differenziazione visiva, ma anche l'adattamento dell'imballaggio, le prestazioni operative e il valore commerciale a lungo termine.. 2.3 Perché i progetti personalizzati falliscono senza controllo ingegneristico.
Molti progetti personalizzati in pasta modellata non falliscono perché l'idea è debole. Falliscono perché il progetto entra in fase di stampi troppo presto. Un acquirente può fornire solo uno schizzo visivo senza dimensioni chiave. Un campione può essere approvato senza discussione sulle tolleranze. Il team può sottovalutare l'effetto di
ritiro, angolo di sformo, spessore della parete o impilabilità sul prodotto finale. Queste lacune spesso rimangono nascoste finché il costo degli stampi e i tempi di consegna non sono già stati impegnati. Lo sviluppo personalizzato nel 2026 richiede più di una comunicazione commerciale reattiva.
Richiede revisione ingegneristica, disciplina di processo e una struttura di progetto realistica. Presso. , i programmi personalizzati più solidi di solito iniziano con una chiara revisione di fattibilità, logica degli stampi, aspettative sui campioni e condizioni di produzione di massa. Questo è ciò che trasforma una richiesta personalizzata in un progetto commerciale controllato piuttosto che in un esercizio per tentativi ed errori. Bioleader, 3. Fase di ingresso del progetto — Dal design, disegno o campione alla revisione di fattibilità.
Un progetto personalizzato in pasta modellata dovrebbe iniziare con la revisione di fattibilità, non con il preventivo dello stampo.
Un progetto di pasta modellata personalizzata dovrebbe iniziare con una revisione di fattibilità, non con un preventivo per lo stampo. Nella produzione di fibra stampata, la geometria influisce direttamente sullo stampaggio, sulla distribuzione dello spessore delle pareti, sul comportamento di impilamento e sulla ripetibilità dimensionale. Recenti ricerche strutturali sulla pasta di cellulosa stampata mostrano anche che variabili geometriche come l'angolo di sformo e spessore influenzano materialmente le prestazioni e la producibilità. Ecco perché la prima domanda tecnica non è “Quanto costa lo stampo?” ma “Questo design può essere prodotto in modo affidabile su larga scala?"
Da Bioleader, i progetti personalizzati entrano in una revisione strutturata prima che venga confermato il costo dell'attrezzatura. Il team verifica se il concetto del cliente è adatto alla produzione di pasta di cellulosa stampata, se le dimensioni chiave sono complete e se la struttura può creare rischi in termini di rilascio, ritiro, adattamento del coperchio, annidamento o stabilità della produzione di massa. Questa revisione anticipata riduce le modifiche inutili dello stampo e accorcia il percorso verso campioni utilizzabili in programmi di esportazione reali.
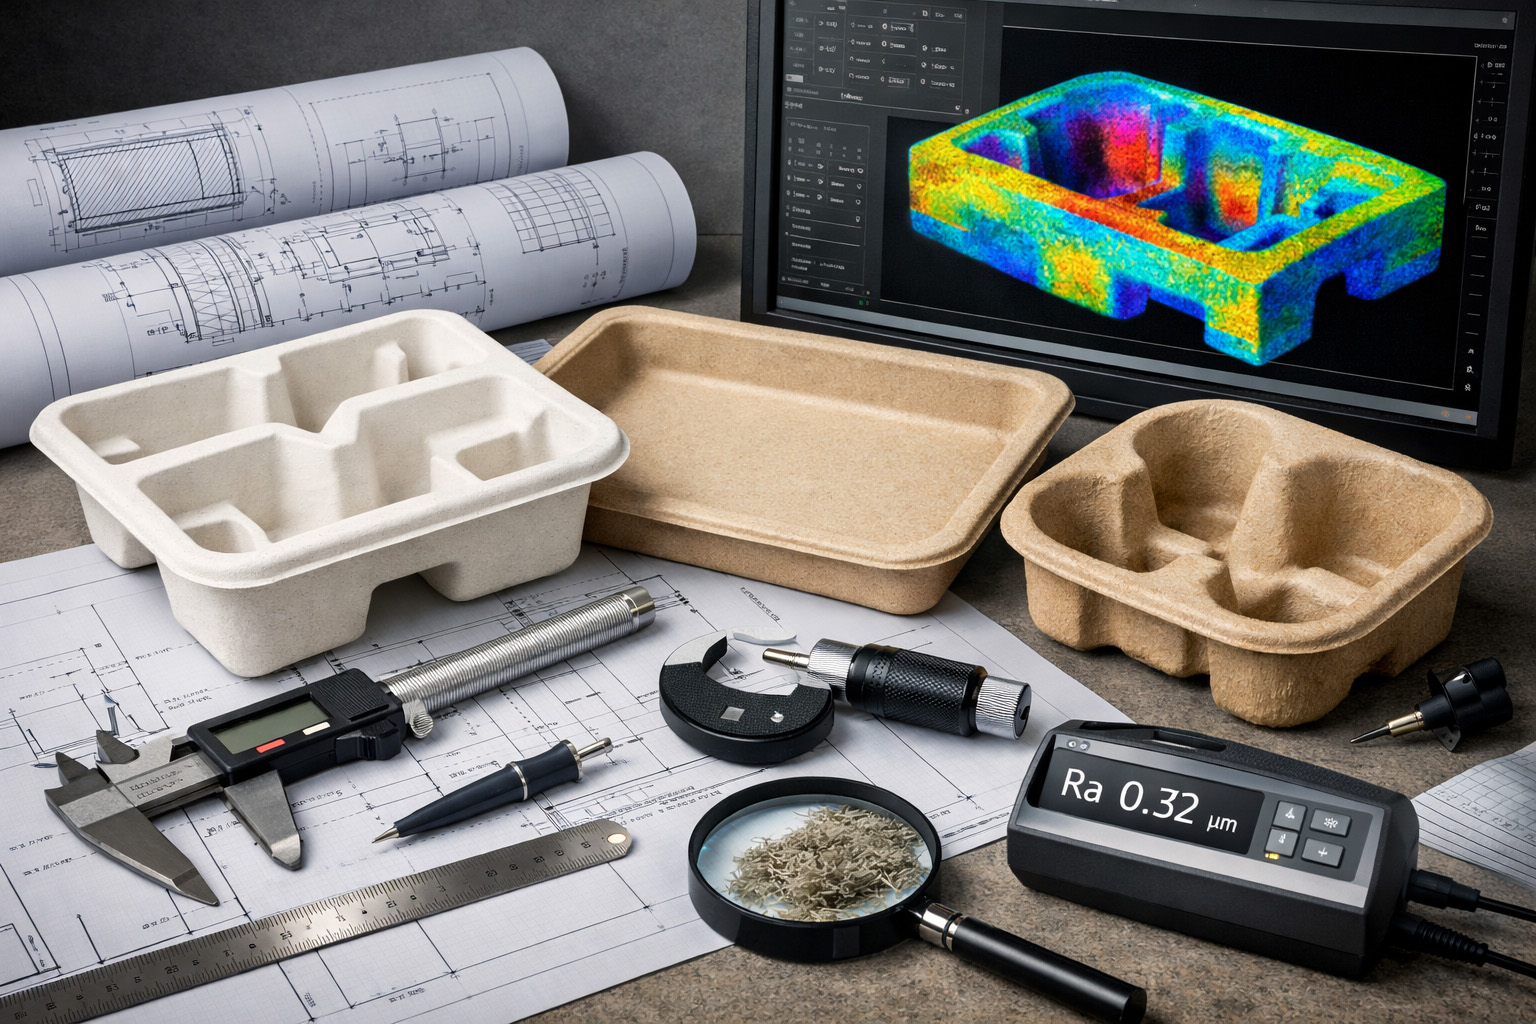
3.1 Cosa dovrebbero presentare gli acquirenti all'avvio del progetto
Il miglior input di progetto è un disegno 3D più le dimensioni chiave e le note sull'uso. Un disegno 2D, un campione fisico, o anche un articolo di riferimento di mercato, può funzionare, ma di solito richiede più chiarimenti. Come minimo, gli acquirenti dovrebbero fornire il tipo di prodotto previsto, le dimensioni target, la profondità, il requisito del coperchio, le aspettative di imballaggio, la stima della domanda annuale e le condizioni di applicazione come cibo caldo, zuppa, pasti oleosi o PFAS-Free .
Input incompleti creano costose supposizioni. La mancanza di dati sulla profondità può distorcere la progettazione dello stampo. La mancanza di requisiti per il coperchio può ritardare la conferma dell'adattamento. La mancanza di dettagli sull'uso può portare a una struttura della parete o a un obiettivo di barriera sbagliati. Nei progetti personalizzati, la qualità del pacchetto iniziale spesso determina la velocità dell'intero ciclo di sviluppo.
3.2 Perché i campioni fisici possono accelerare lo sviluppo personalizzato
A campione fisico è spesso la scorciatoia più rapida per l'allineamento tecnico. Aiuta la fabbrica a valutare la forma del bordo, il rapporto di profondità, la direzione di annidamento, la geometria dei bordi e la probabile complessità dell'attrezzatura. Per molti progetti OEM e ODM, un campione fisico è anche il modo più rapido per identificare quali caratteristiche dovrebbero essere copiate, quali modificate e quali non possono essere trasferite direttamente nella produzione di pasta di cellulosa stampata.
Bioleader spesso utilizza una revisione basata su campioni per accelerare la prima decisione ingegneristica. Ciò è particolarmente efficace quando un acquirente vuole ottimizzare un concetto esistente piuttosto che sviluppare una nuova struttura di stoviglie da zero. Non sostituisce i disegni. Ma può migliorare significativamente l'accuratezza del primo preventivo e della direzione dell'attrezzatura.
3.3 Perché la qualità del design 3D conta più di quanto la maggior parte degli acquirenti si aspetti
Nella pasta di cellulosa stampata, un file 3D non serve solo per l'approvazione dell'aspetto. È un documento di produzione. La geometria deve supportare il rilascio dallo stampo, una distribuzione stabile delle fibre, un controllo realistico dello spessore delle pareti e una compensazione del ritiro praticabile. La ricerca sulle strutture in pasta di cellulosa stampata conferma che parametri geometrici come altezza, angolo di sformo e spessore influenzano il comportamento strutturale. Nella produzione pratica, influenzano anche se un prodotto personalizzato può essere formato e ripetuto in modo coerente.
Questo è il motivo per cui una scarsa qualità 3D crea rischi nascosti. Un design può sembrare attraente sullo schermo ma fallire comunque nella logica di sformatura, nella transizione locale della parete, nella precisione del bordo o nell'impilabilità. Per le stoviglie personalizzate in bagassa, la qualità del design è qualità di produzione in anticipo.
3.4 Cosa dovrebbe essere verificato prima dell'approvazione dell'attrezzatura
Prima dell'inizio della fabbricazione dello stampo, il fornitore dovrebbe completare una revisione di fattibilità strutturata. Questa revisione dovrebbe verificare l'angolo di sformo, la logica dello spessore delle pareti, il rischio di sottosquadri, il rapporto profondità-apertura, il comportamento di annidamento e disannidamento, compatibilità del coperchio, e il probabile effetto del ritiro sulle dimensioni finali. Se questi punti non sono chiari, il campionamento potrebbe essere ancora possibile, ma il progetto entra in un percorso a rischio più elevato con più cicli di correzione.
Questa fase crea un valore commerciale reale. Una buona revisione di fattibilità riduce gli sprechi di attrezzatura, accorcia i cicli di revisione dei campioni e migliora la prontezza per la produzione di massa. Per Bioleader, questa è una delle capacità personalizzate più importanti: non dire sì troppo presto, ma identificare cosa è producibile, cosa necessita di aggiustamenti e cosa influenzerà tempi, tolleranze e complessità dell'attrezzatura.
| Elemento di input | Perché è importante | Dettaglio comune mancante | Impatto sullo sviluppo |
|---|---|---|---|
| Disegno 3D | Supporta la revisione dell'angolo di sformo, il controllo dello spessore delle pareti e la fattibilità dell'attrezzatura. | Nessuna logica di sezione, nessuna nota di tolleranza, geometria non realistica. | Maggiore rischio per lo stampo e più cicli di revisione dei campioni. |
| Disegno 2D | Fornisce dimensioni di base e intento generale del prodotto. | Nessuna logica di profondità, nessun dettaglio di transizione strutturale. | Richiede più interpretazione ingegneristica prima del preventivo. |
| Campione fisico | Accelera la revisione di forma, bordo, profondità e impilamento. | Nessuna nota su cosa deve essere copiato o modificato. | Può accelerare la revisione ma necessita comunque di chiarimenti. |
| Descrizione del caso d'uso | Definisce la logica del coperchio, l'obiettivo di barriera e la richiesta strutturale. | Nessun tipo di alimento, nessuna aspettativa di calore/olio, nessun requisito di mercato. | Può causare una direzione di validazione errata. |
| Stima della domanda annuale | Aiuta a determinare il percorso dello stampo, la logica MOQ e l'economia di produzione. | Viene fornito solo il volume di primo ordine, senza previsione annuale. | Rende la strategia dello stampo meno accurata. |
Tabella 1. Informazioni minime richieste prima di un preventivo per stoviglie in bagassa personalizzate
4. Progettazione e validazione tecnica
Un buono stampo non può salvare un input di progettazione scadente. Nei progetti in pasta modellata, la fase di progettazione è già una fase di produzione in anticipo. La geometria influisce sul distacco dallo stampo, sulla distribuzione delle fibre, sulla stabilità dello spessore della parete, sul comportamento al ritiro, sull'adattamento del coperchio e sull'impilabilità. Recenti ricerche sulla pasta modellata confermano che parametri strutturali come altezza, angolo di sformo e spessore influenzano sostanzialmente il comportamento del pezzo finale.
Per Bioleader, la validazione tecnica inizia prima dell'approvazione dello stampo. L'obiettivo è semplice: confermare se la struttura proposta può passare dal disegno al campione e dal campione alla produzione stabile senza creare deviazioni evitabili. È qui che molti progetti personalizzati diventano controllabili o costosi.
4.1 Disegno 2D vs disegno 3D
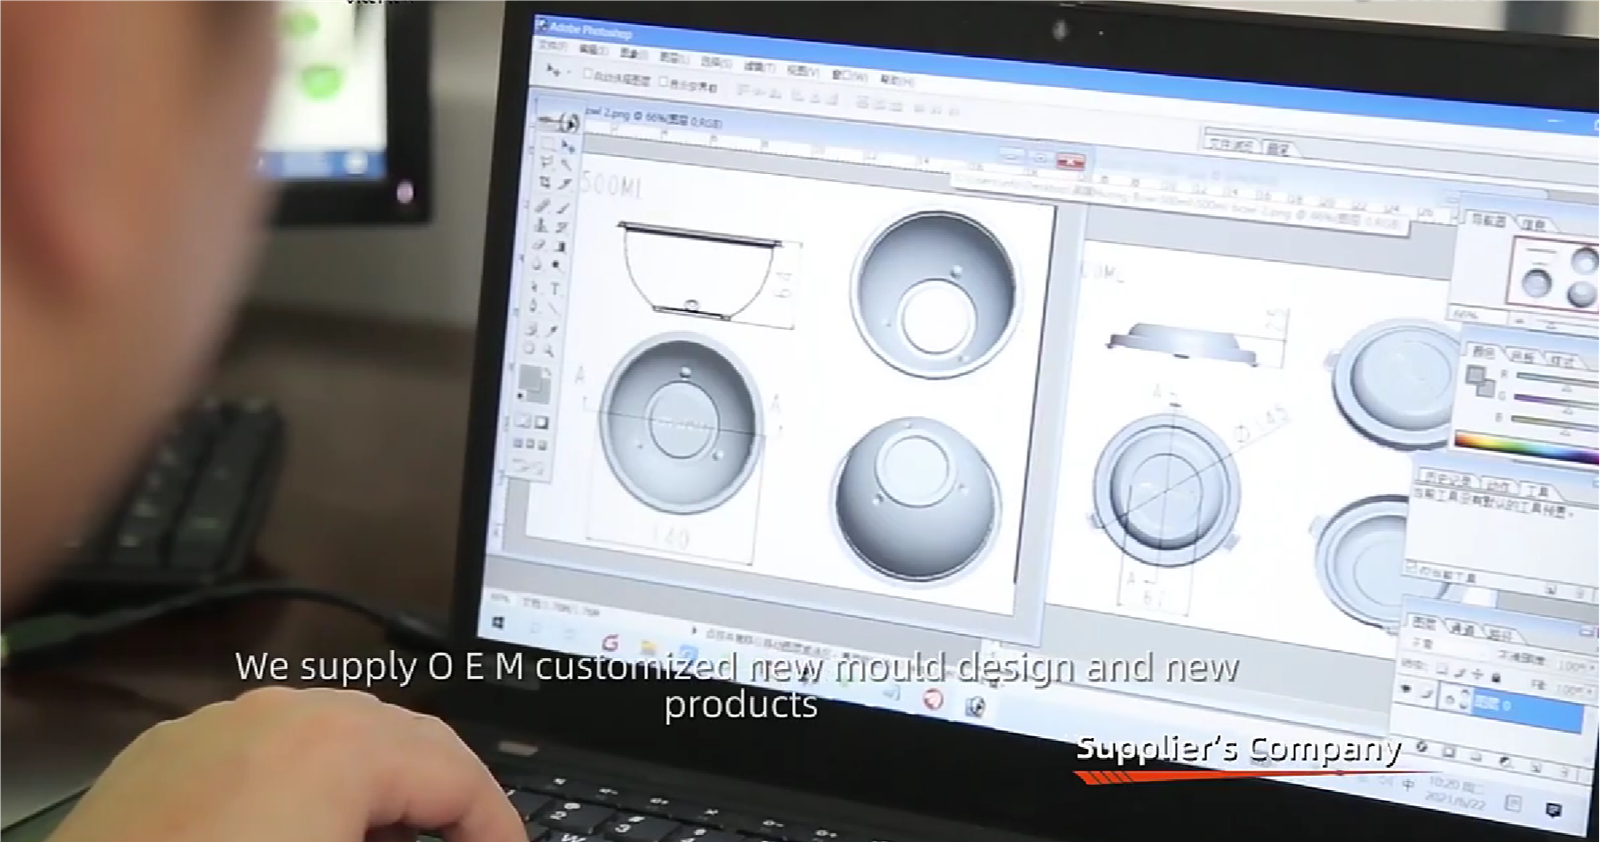
A disegno 2D è utile per la comunicazione di base. Definisce la dimensione dell'apertura, le dimensioni complessive e la disposizione generale. Ma non è sufficiente per una piena validazione della pasta modellata. Un disegno 3D è molto più prezioso perché consente di esaminare l'angolo della parete laterale, la logica della profondità, le zone di transizione, la struttura del bordo e la geometria di annidamento.
Nello sviluppo pratico, il 2D è spesso sufficiente per una discussione preliminare. Raramente è sufficiente per un giudizio ingegneristico finale. Un file 3D aiuta la fabbrica a verificare se il pezzo può essere rilasciato in modo pulito, se la forma è realistica per la pasta modellata e se la correzione del ritiro può essere integrata nella strategia dello stampo. Per le stoviglie in bagassa personalizzate, la qualità del 3D influisce direttamente sulla qualità della produzione.
4.2 Angolo di sformo, spessore della parete e controllo del ritiro
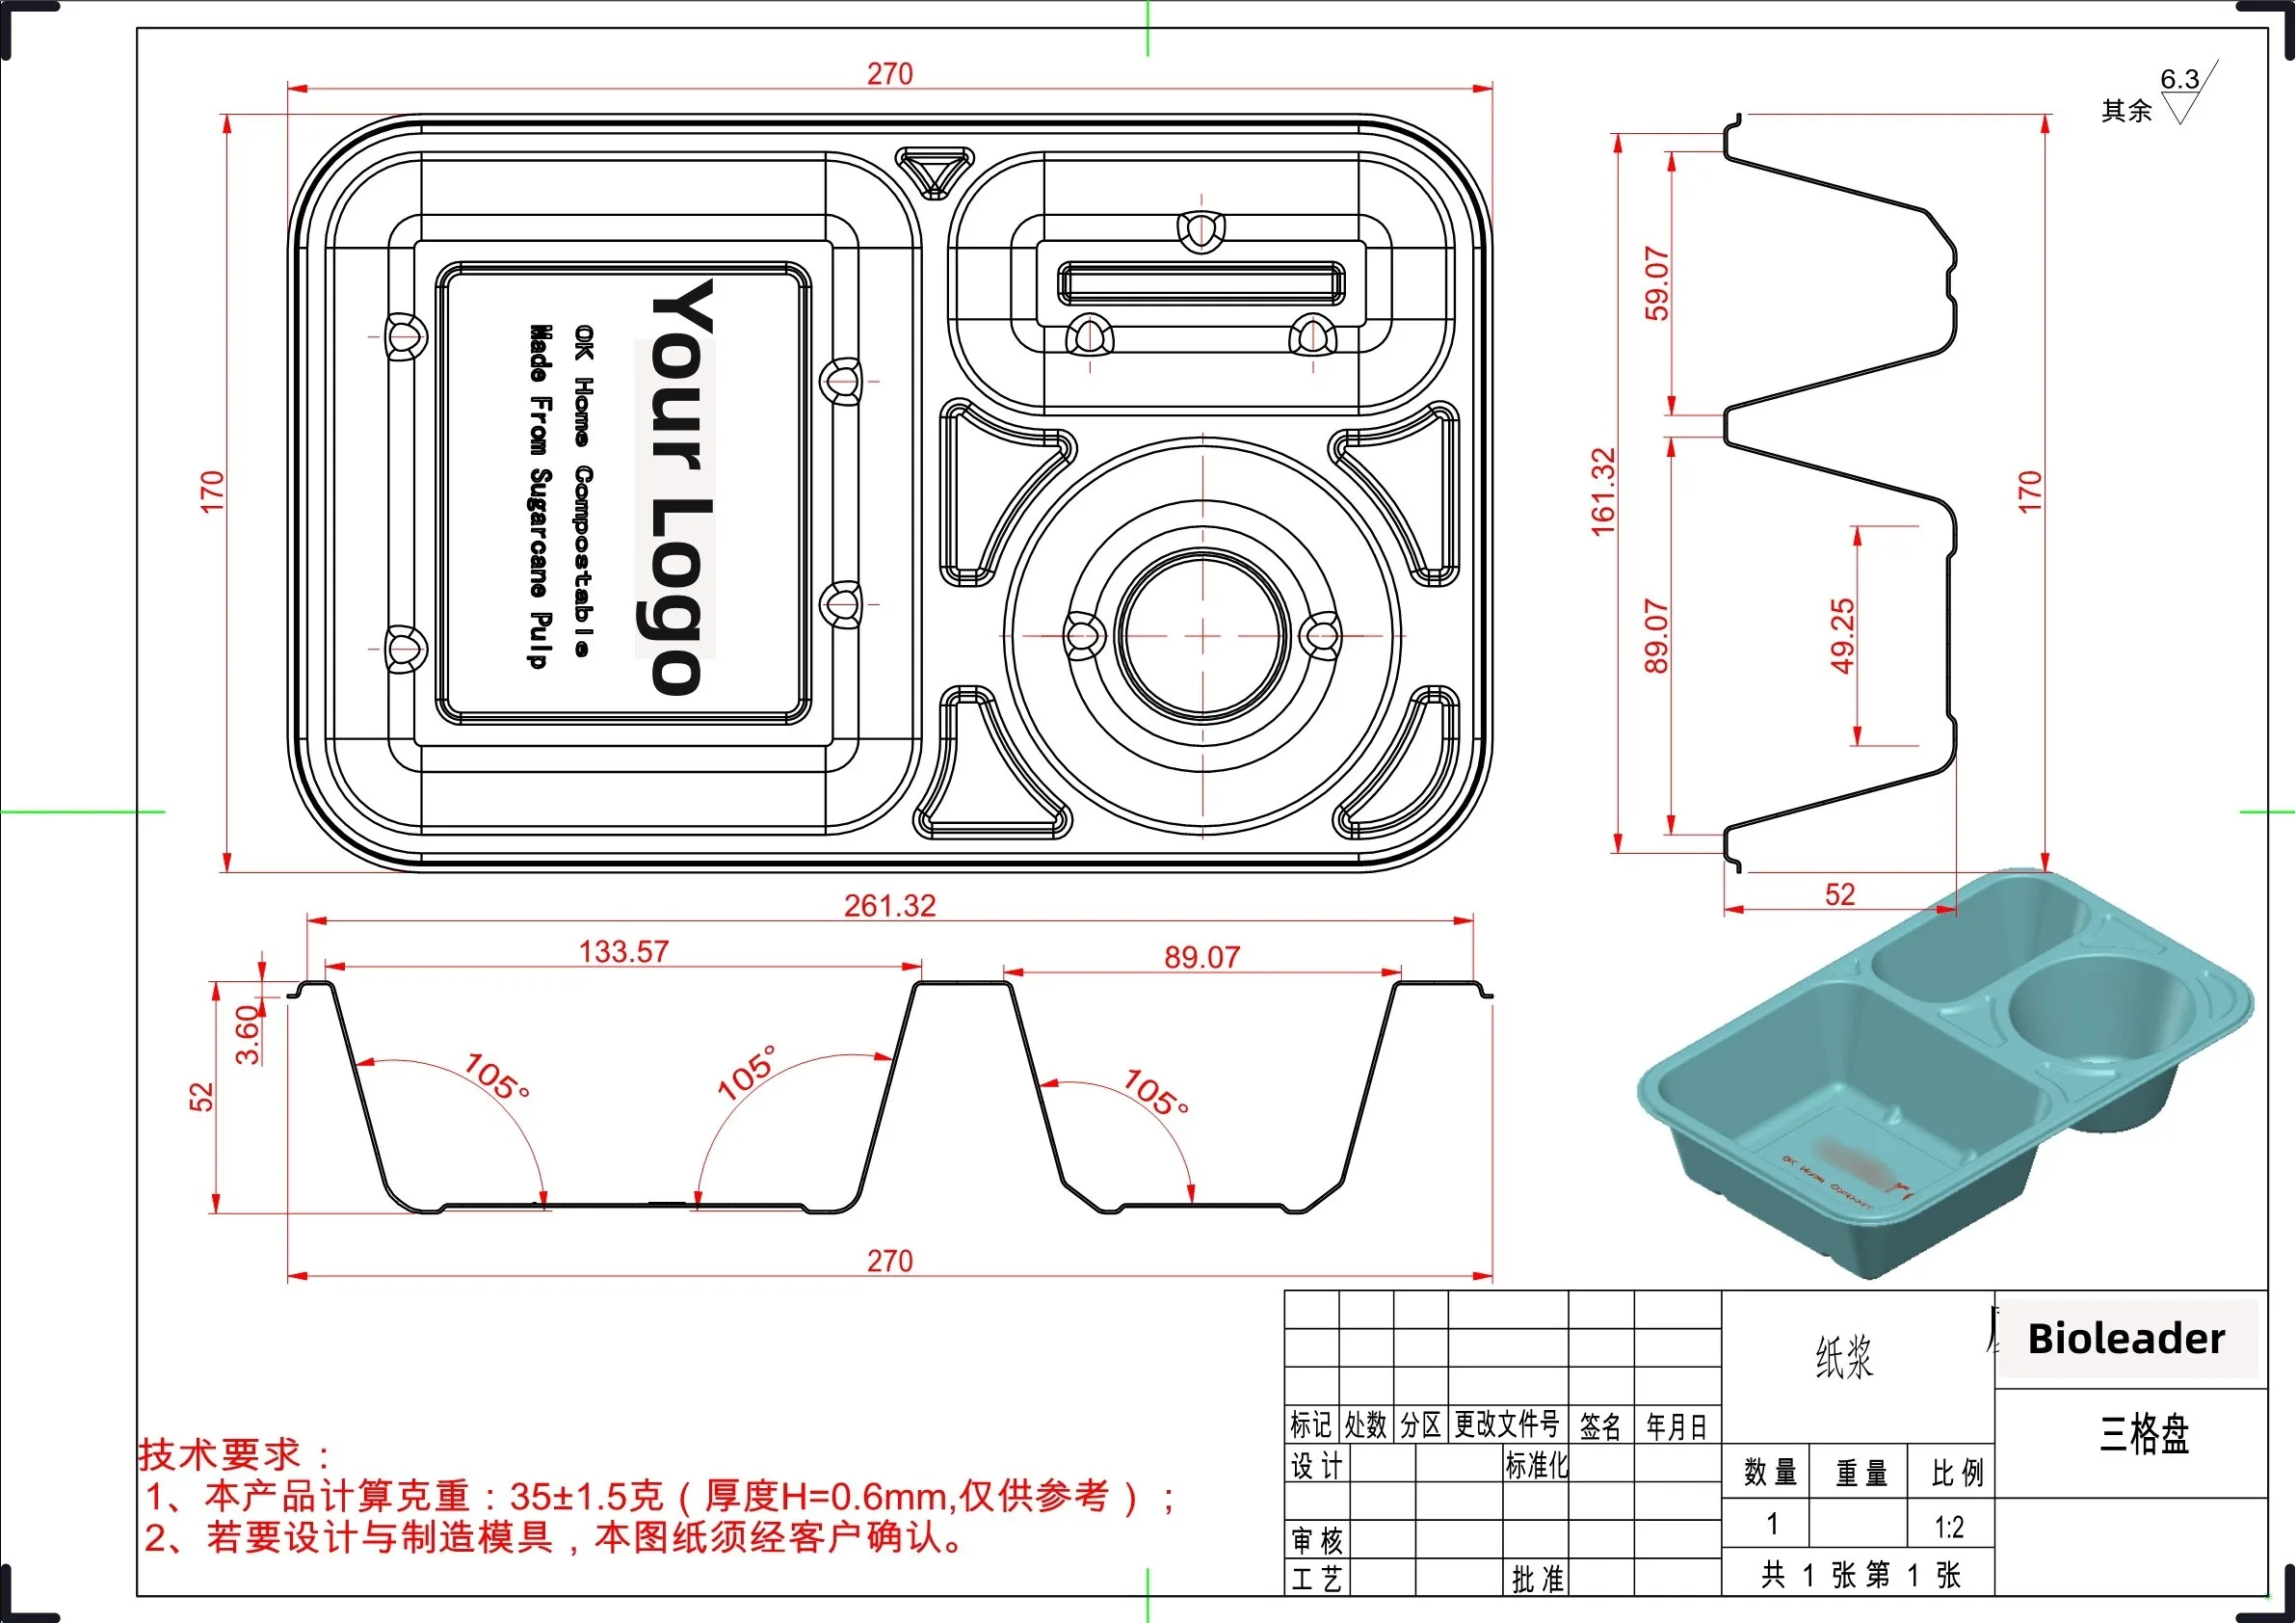
Angolo di sformo è un fattore di rilascio. Se l'angolo è troppo piccolo, il rischio di demolding aumenta. Se non è abbinato a profondità e geometria, il pezzo può attaccarsi, deformarsi o creare dimensioni instabili. Gli studi sulla pasta modellata e la pratica più ampia di progettazione degli stampi mostrano entrambi che la geometria della parete e l'angolo di rilascio influenzano la producibilità.
Spessore della parete è un fattore di stabilità. Influisce su rigidità, distribuzione delle fibre, comportamento di essiccazione e coerenza tra campione e produzione. Uno spessore irregolare crea spesso zone deboli locali, incoerenza superficiale o variazioni di adattamento. Nei prodotti in fibra modellata, lo spessore è anche legato alla categoria di prodotto e al percorso di processo. Le revisioni della produzione di pasta modellata notano che diversi formati di pasta modellata operano con diversi intervalli di spessore e aspettative strutturali.
Compensazione del ritiro è un fattore dimensionale. Un pezzo in pasta modellata non lascia il processo esattamente con le stesse dimensioni del modello CAD. Formatura, dewatering, pressatura a caldo ed essiccazione influenzano tutti il risultato finale. Ecco perché i progetti personalizzati necessitano di una pianificazione realistica delle tolleranze dimensionali prima di tagliare il primo stampo.
4.3 Deviazioni comuni in fase di campionatura
La fase di campionatura è dove i problemi nascosti diventano visibili per la prima volta. Le deviazioni più comuni sono deriva del ritiro, incoerenza dello spessore della parete, deformazione del bordo, disallineamento del bordo, deviazione dell'adattamento del coperchio, e scarsa impilabilità. Questi non sono problemi estetici minori. Sono segnali precoci di se la struttura è pronta per la produzione.
Bioleader tratta i campioni del primo giro come una lettura tecnica, non solo come un'opportunità di approvazione. Se il campione mostra instabilità dei bordi, scarso annidamento o deriva dimensionale, la domanda giusta non è “Il cliente può ancora accettarlo?” La domanda giusta è “Cosa deve essere corretto prima che il prodotto diventi scalabile?” È così che il feedback in fase di campionatura crea valore invece di lamentele successive.
4.4 Logica del campione d'oro
Un campione non è un campione d'oro per impostazione predefinita. Un vero campione d'oro è un riferimento bloccato. Dovrebbe confermare dimensioni, struttura del bordo, adattamento del coperchio, impilabilità, livello di aspetto e qualsiasi prestazione funzionale richiesta. Senza quel riferimento, le successive discussioni sulla deviazione di produzione diventano molto più difficili da controllare.
Per i progetti personalizzati, Bioleader’s la logica preferita è definire il campione d'oro dopo la correzione tecnica, non dopo il primo pezzo dall'aspetto accettabile. Questo passaggio è importante perché la produzione di massa dovrebbe essere misurata rispetto a un riferimento fisso, non rispetto alla memoria o all'interpretazione via email.
| Tipo di deviazione | Causa tipica | Impatto sul progetto | Azione raccomandata |
|---|---|---|---|
| Deriva del ritiro | Compensazione insufficiente nella progettazione o nella revisione dello stampo | Disallineamento dimensionale, problemi di adattamento del coperchio | Rivedere le dimensioni dello stampo e confermare la tolleranza |
| Incoerenza dello spessore della parete | Complessità geometrica o distribuzione instabile della formatura | Zone deboli, incoerenza visiva, rischio strutturale | Regolare la geometria o gli obiettivi di processo prima dell'approvazione |
| Deformazione del bordo o del bordo | Scarsa logica di sformatura o debolezza strutturale locale | Disallineamento del coperchio, aspetto instabile | Affinare la geometria del bordo e rivedere il percorso di sformatura |
| Scarsa impilabilità | Logica di annidamento non validata in fase di progettazione | Inefficienza di imballaggio, problemi di separazione | Ricontrollare profilo, conicità e direzione di impilamento |
| Deviazione di accoppiamento del coperchio | Disallineamento di tolleranza tra geometria di base e coperchio | Guasto funzionale nell'uso da parte del cliente | Bloccare la tolleranza di accoppiamento prima dell'approvazione per la produzione di massa |
Tabella 2. Deviazioni tecniche comuni nella fase di approvazione del campione
5. Strategia degli stampi — Il cuore ingegneristico dei progetti personalizzati
La strategia degli stampi determina se un progetto personalizzato può essere scalato economicamente. Nello sviluppo della pasta modellata, lo stampo non è solo una voce di costo. Influisce sulla precisione geometrica, sulla stabilità di sformatura, sulla qualità superficiale, sul comportamento del ciclo, sul carico di manutenzione e sulla coerenza della produzione a lungo termine. Le revisioni della produzione di pasta modellata notano che i materiali comuni per gli stampi includono alluminio, acciaio inossidabile, e bronzo, con la selezione legata alle esigenze del processo e dell'applicazione.
Per Bioleader, la strategia degli stampi fa parte della progettazione del progetto. Non è qualcosa scelto solo in base al budget. Il percorso corretto dello stampo dipende dalla complessità del prodotto, dalla probabilità di revisioni, dal volume target, dalla sensibilità alle tolleranze e dall'intensità di produzione prevista. Ecco perché i progetti personalizzati seri dovrebbero distinguere chiaramente tra stampi prototipo e stampi di produzione.

5.1 Stampo prototipo vs stampo di produzione
A stampo prototipo è usato per confermare la struttura. Il suo compito è la velocità, non la piena resistenza commerciale. Aiuta a verificare dimensioni, forma generale, logica del bordo e se il prodotto può passare alla correzione e all'approvazione del campione. Un stampo di produzione serve a uno scopo diverso. Deve supportare ripetibilità, stabilità del ciclo, pianificazione della manutenzione e produzione di volumi commerciali.
Molti malintesi degli acquirenti iniziano qui. Un buon campione da uno stampo prototipo non significa che il progetto sia pronto per la produzione di massa a lungo termine. Lo stampo di produzione deve ancora essere selezionato in base al piano di produzione effettivo, non solo al primo risultato del campione.
5.2 Stampo in alluminio
Gli stampi in alluminio sono ampiamente utilizzati perché sono pratici per la velocità di sviluppo e i programmi di produzione comuni. Sono più facili da lavorare, supportano cicli di stampaggio relativamente rapidi e funzionano bene per molti progetti prototipo e su scala media. Le revisioni del settore della pasta modellata elencano l'alluminio tra i materiali per stampi più comuni.
Commercialmente, l'alluminio è spesso la scelta giusta quando il progetto richiede ancora flessibilità di revisione o quando il volume e la struttura non giustificano una via di stampaggio più pesante. Ma l'alluminio non è automaticamente la migliore risposta per ogni programma personalizzato. La decisione dovrebbe comunque dipendere dalla complessità geometrica, dal rischio di correzione e dal carico di produzione previsto.
5.3 Stampo in alluminio con inserti in rame
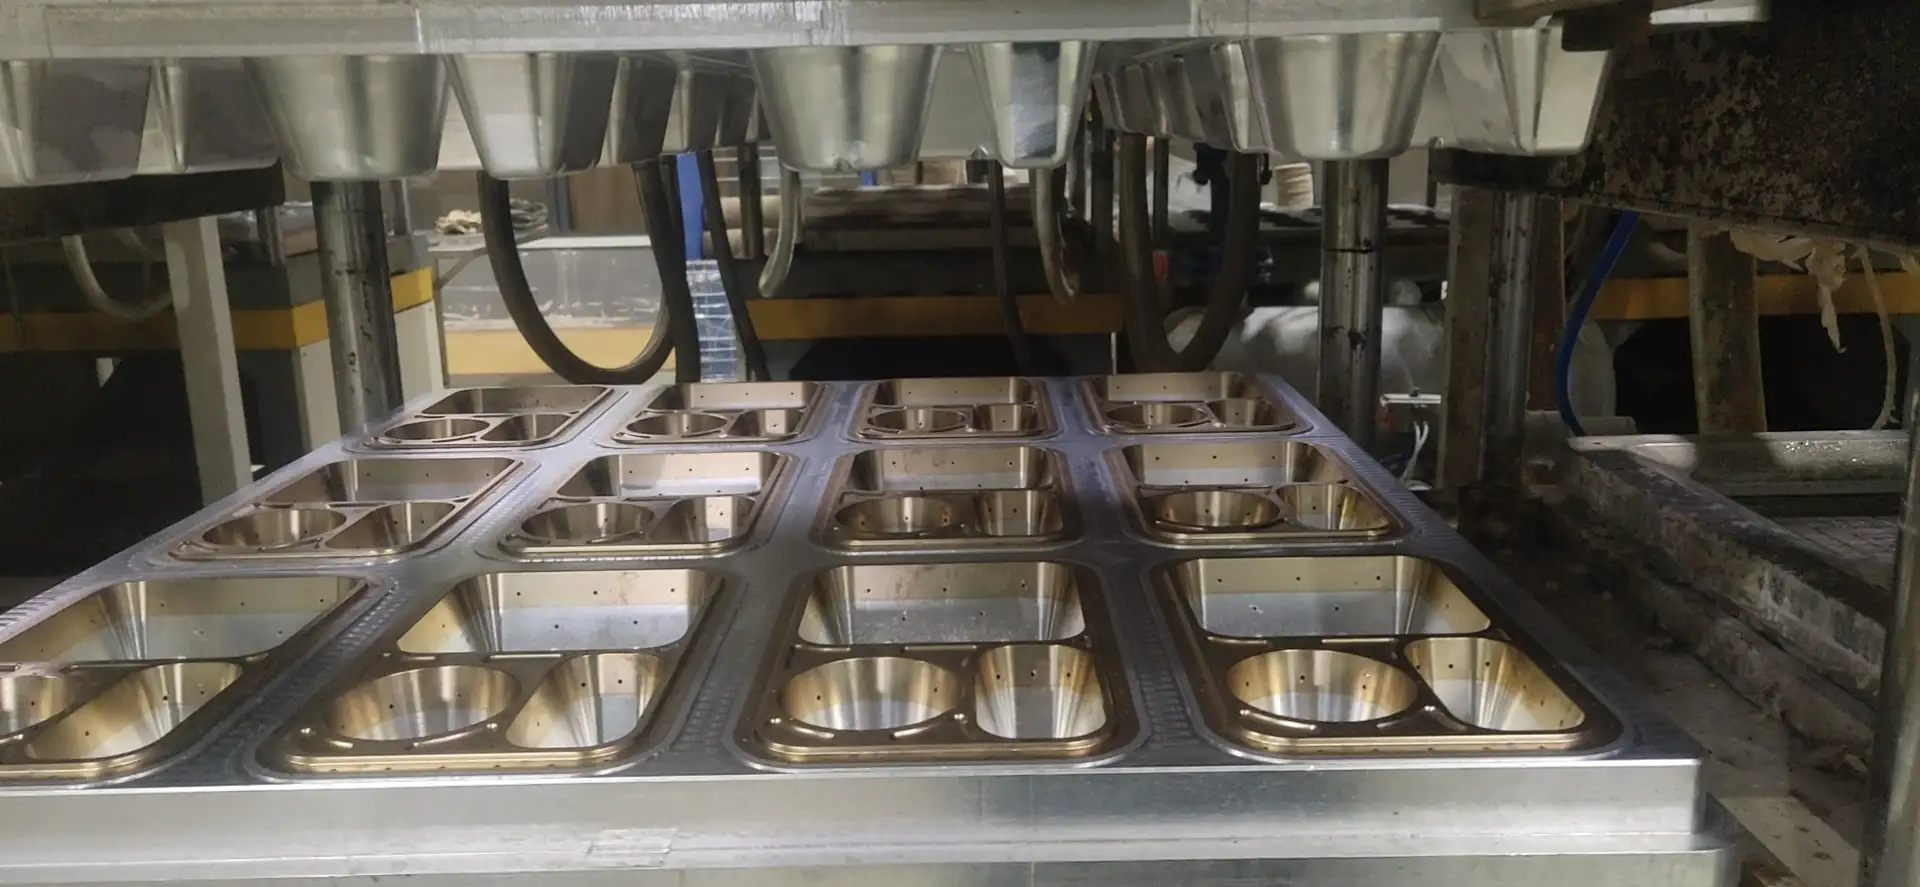
Gli stampi in alluminio con inserti in rame sono un'opzione più specializzata. In pratica, sono utili dove il comportamento locale di trasferimento del calore o il controllo di precisione diventano più sensibili. Questa via non è necessaria per ogni progetto. È più rilevante quando una struttura ha una complessità locale più elevata, zone più profonde o una sensibilità alla qualità più stretta in aree specifiche.
Dal L'esperienza personalizzata di Bioleader, questo tipo di stampaggio è più prezioso quando il progetto richiede un controllo locale più preciso di quanto una via standard in alluminio possa offrire comodamente. Dovrebbe essere trattato come una soluzione ingegneristica mirata, non come un aggiornamento predefinito.
5.4 Stampo in lega di acciaio inossidabile
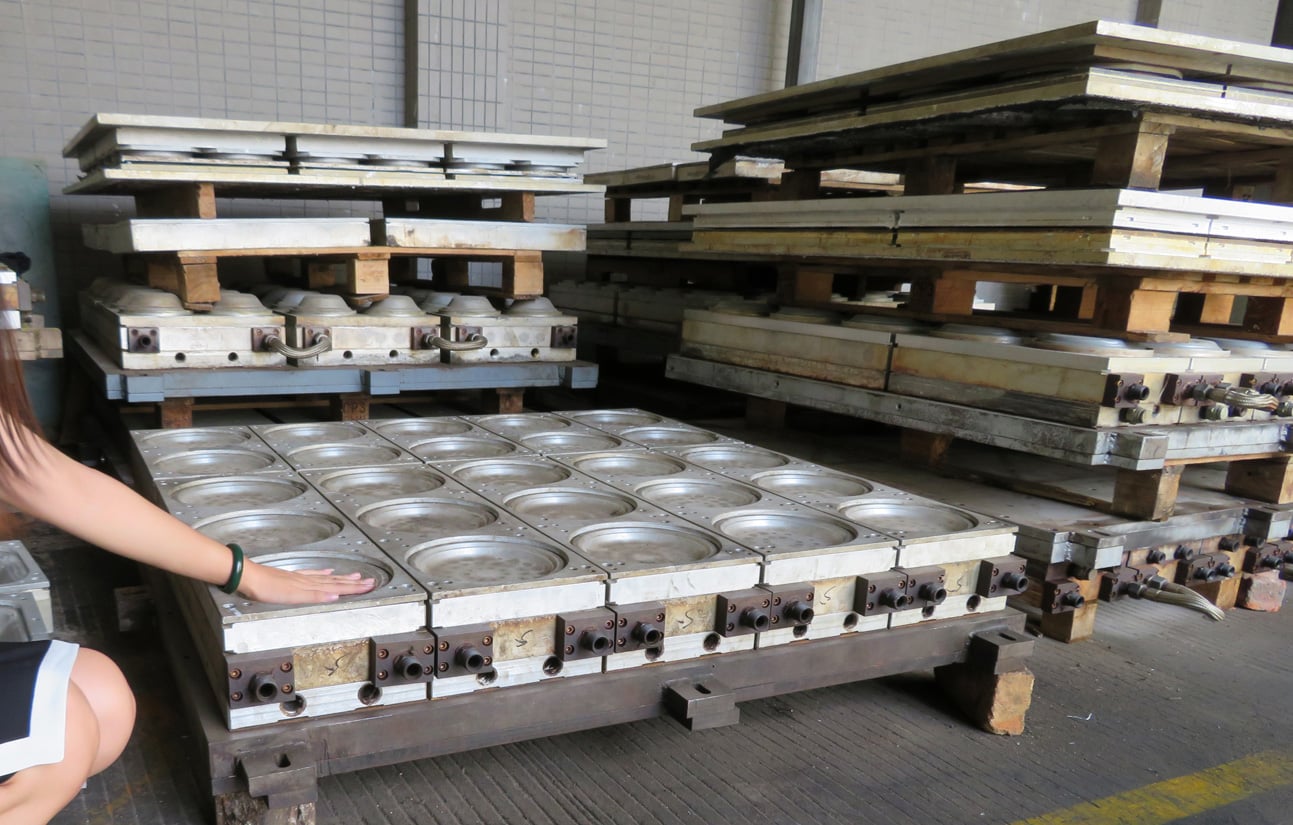
Gli stampi in lega di acciaio inossidabile sono generalmente scelti per una maggiore durata, resistenza alla corrosione e condizioni di produzione a lungo termine più impegnative. Nella produzione di pasta modellata, l'acciaio inossidabile è ampiamente riconosciuto come un materiale industriale robusto dove umidità, calore e stress meccanico ripetuto fanno parte dell'ambiente di processo.
Questa via è di solito più adatta per programmi personalizzati più grandi e più stabili, specialmente quando l'acquirente prevede una continuità di produzione lunga e una minore tolleranza all'usura dello stampo o alla sostituzione ripetuta. L'investimento iniziale è più alto, ma nel programma giusto può migliorare l'economia a lungo termine supportando una produzione più stabile e una finestra di servizio più lunga.
5.5 Perché la scelta dello stampo è una decisione commerciale, non solo tecnica
La strategia sbagliata dello stampo può distorcere l'intero business case. Una via di stampaggio che sembra più economica in fase di preventivo può creare più correzioni, una vita utile più breve o una stabilità di produzione più debole in seguito. Una via di stampaggio più pesante può sembrare costosa all'inizio, ma diventare più economica se il programma annuale è ampio e stabile.
Ecco perché Bioleader valuta la scelta dello stampo in base alla logica complessiva del progetto: domanda annuale prevista, probabilità di revisione del campione, complessità geometrica, sensibilità alle tolleranze e continuità produttiva. La domanda giusta non è solo “Quale stampo costa meno?” È “Quale stampo supporta il miglior equilibrio tra velocità, precisione ed efficienza produttiva a lungo termine?"
| Tipo di stampo | Utilizzo principale | Vantaggio principale | Tipo di progetto più adatto |
|---|---|---|---|
| Stampo per prototipo / campione | Conferma precoce della struttura e revisione in fase di campionatura | Iterazione più rapida prima che l'attrezzatura di produzione sia bloccata | Nuovi progetti con modifiche tecniche in sospeso |
| Stampo in alluminio | Prototipo comune e molti programmi di produzione standard | Lavorazione pratica e buona velocità di sviluppo | Progetti personalizzati di media complessità e scala di produzione moderata |
| Stampo in alluminio con inserti in rame | Progetti che richiedono un controllo di processo locale più forte | Prestazioni mirate migliori nelle aree locali sensibili | Strutture a maggiore difficoltà con sensibilità locale alla precisione |
| Stampo in lega di acciaio inossidabile | Programmi di produzione a lungo termine e ad alta intensità | Maggiore durata e più forte idoneità alla produzione a lungo termine | Programmi personalizzati grandi e stabili con continuità produttiva a lungo termine |
Tabella 3. Confronto dei tipi di stampo per progetti personalizzati di stoviglie in bagassa
6. Controllo della tempistica del progetto — Dal concept alla produzione di massa
Il controllo della tempistica è una questione di approvvigionamento, non solo di fabbrica. Nei progetti personalizzati di pasta modellata, i ritardi raramente derivano da una singola fase. Di solito derivano da cicli di revisione, input di progettazione incompleti, correzione dei campioni, regolazione dello stampo o lacune di approvazione tra acquirente e fabbrica. Ecco perché un progetto personalizzato di stoviglie in bagassa dovrebbe essere gestito come un programma a fasi con risultati chiari, non come un semplice processo di follow-up degli ordini.
Per gli acquirenti, il controllo della tempistica influisce su più della data di consegna. Influisce sul lancio del prodotto, sulla transizione dell'imballaggio, sulla sostituzione dell'inventario e sull'impegno del cliente. Nei progetti di esportazione pratici, il costo di perdere due o tre settimane è spesso molto più alto del costo di una correzione di progettazione effettuata in anticipo. Un'approvazione più lenta nella fase giusta è di solito più economica di un errore veloce.
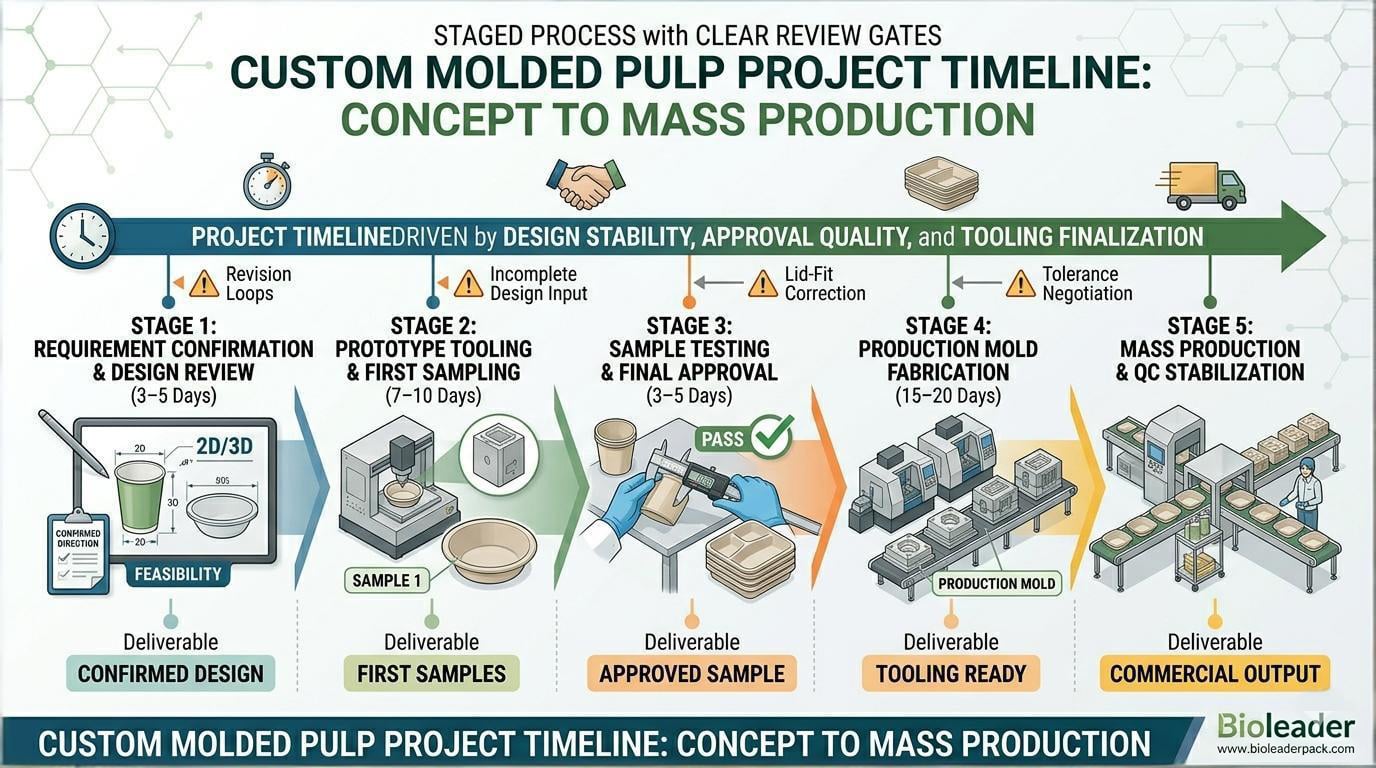
6.1 Le cinque fasi di un progetto personalizzato di pasta modellata
La maggior parte dei programmi personalizzati di stoviglie in bagassa segue cinque fasi principali. Prima viene la conferma dei requisiti e la revisione del design. Poi viene l'attrezzatura per prototipi e la prima campionatura. Dopo arriva il test e l'approvazione dei campioni. La quarta fase è la fabbricazione dello stampo di produzione. La quinta fase è il lancio della produzione di massa e la stabilizzazione del controllo qualità.
Queste fasi sembrano semplici sulla carta. In pratica, ciascuna dipende dalla corretta chiusura della precedente. Se l'input dei requisiti è incompleto, l'approvazione del design rallenta. Se il campione presenta ancora deviazioni non risolte, l'attrezzatura di produzione non può essere bloccata in sicurezza. Se l'attrezzatura di produzione viene avviata prima che l'adattamento e le tolleranze siano congelati, la produzione di massa erediterà un rischio prevenibile.
6.2 Dove si verificano realmente la maggior parte dei ritardi nei progetti personalizzati
I ritardi più comuni di solito non si verificano solo nella lavorazione. Si verificano in revisione del disegno, conferma dimensionale poco chiara, cicli di feedback sui campioni, correzione dell'adattamento del coperchio, e negoziazione delle tolleranze in fase avanzata. Questi non sono problemi solo della fabbrica. Sono problemi di coordinamento tra i team commerciali, tecnici e di approvazione.
Presso Bioleader, la tempistica del progetto è gestita collegando ogni fase a un chiaro punto di revisione. Se il design non è stabile, il progetto non dovrebbe passare all'attrezzatura finale. Se il campione mostra ancora una deviazione strutturale, il progetto non dovrebbe passare alla firma di produzione. Questa disciplina è ciò che mantiene il controllo della tempistica realistico invece che ottimistico.
6.3 Perché l'approvazione dei campioni non dovrebbe essere affrettata
L'approvazione del campione è il punto di controllo con la massima leva nell'intera tempistica. Se un acquirente approva troppo presto, le fasi successive diventano più costose. Se un acquirente ritarda troppo il feedback, l'intero programma perde slancio. L'obiettivo non è solo la velocità. L'obiettivo è chiudere la fase dei campioni con un allineamento chiaro su dimensioni, vestibilità, impilabilità, aspetto e funzione.
Per questo motivo, una buona tempistica non è quella con la fase di campionamento più breve. È quella con il minor numero di correzioni ripetute dopo che lo stampo è già stato impegnato. Nella pasta modellata personalizzata, un'approvazione stabile è di solito più preziosa di un'approvazione rapida.
6.4 Cosa include di solito una tempistica di progetto realistica
Un programma personalizzato pratico include di solito da 3 a 5 giorni per la conferma dei requisiti e la revisione del design, da 7 a 10 giorni per la creazione dello stampo prototipo e i primi campioni, da 3 a 5 giorni per i test del cliente e l'approvazione finale, e circa da 15 a 25 giorni per la fabbricazione dello stampo di produzione una volta che il design è stato congelato. I tempi di produzione di massa dipendono poi dal volume dell'ordine, dalla prontezza dello stampo e dalla pianificazione della linea.
Questi intervalli sono riferimenti di lavoro, non promesse fisse. Geometrie complesse, revisioni ripetute, sistemi di coperchio multi-componente o feedback ritardati del cliente possono estendere il ciclo. Ma come regola di pianificazione, gli acquirenti dovrebbero aspettarsi che la tempistica del progetto sia guidata principalmente da stabilità del design, qualità dell'approvazione del campione, e finalizzazione dello stampo.
| Fase | Attività | Tempistica Tipica | Risultato Chiave |
|---|---|---|---|
| Fase 1 | Conferma dei Requisiti e Revisione del Design | 3–5 Giorni | Direzione del design confermata e fattibilità del progetto |
| Fase 2 | Stampo Prototipo e Primo Campionamento | 7–10 Giorni | Primi campioni fisici per la revisione tecnica |
| Fase 3 | Test dei Campioni e Approvazione Finale | 3–5 Giorni | Campione approvato e direzione tecnica congelata |
| Fase 4 | Fabbricazione dello Stampo di Produzione | 15–25 giorni | Stampo di produzione pronto per il lancio |
| Fase 5 | Produzione di Massa e Stabilizzazione del Controllo Qualità | In base al volume | Produzione commerciale con controllo di produzione stabile |
Tabella 4. Tempistica del Progetto: Dal Concetto alla Produzione di Massa
6.5 Perché la disciplina della tempistica riflette la capacità del fornitore
Un fornitore che gestisce bene i progetti personalizzati dovrebbe essere in grado di spiegare dove viene speso il tempo, cosa può essere abbreviato e cosa non dovrebbe mai essere affrettato. Questo è uno dei segnali più chiari della vera capacità di personalizzazione. In Bioleader’s custom molded pulp workflow, il controllo della tempistica è legato a chiusura tecnica, non solo a promesse di calendario. Ecco perché il piano di progetto è costruito attorno a punti di revisione, non attorno a presupposti ideali.
Per gli acquirenti, questo è il modo giusto di leggere i tempi del progetto. Il miglior fornitore personalizzato non è quello che promette la tempistica più breve nella prima email. È quello che può passare dal design alla produzione di massa con meno cicli di revisione, punti di approvazione più chiari ed esecuzione più stabile.
7. MOQ Logica — Perché i Progetti Personalizzati Richiedono una Soglia Commerciale Diversa
I progetti di pasta modellata personalizzati richiedono di solito un MOQ più alto rispetto agli articoli standard. Questa non è solo una politica di vendita. È una questione di economia del progetto. Nella stoviglie in bagassa personalizzata, la soglia commerciale deve assorbire costo dello stampo, costo di campionamento e correzione, costo di preparazione della produzione, e il coordinamento aggiuntivo richiesto per una produzione di massa stabile.
Per questo motivo, i progetti personalizzati sono generalmente più sostenibili quando l'acquirente ha una domanda a livello di container o un piano di volumi stabile a lungo termine. In molti programmi pratici, una domanda mensile nell'intervallo di 200.000-300.000 pezzi, o una domanda annuale che raggiunge un milione di pezzi o più, crea una base più realistica per ammortizzare l'investimento negli stampi e controllare il costo unitario. Senza questa scala, lo sviluppo personalizzato diventa spesso difficile da giustificare economicamente.
Questo è anche il motivo per cui le recensioni Bioleader MOQ insieme a domanda annuale, complessità del progetto, e strategia degli stampi, piuttosto che trattare MOQ come un numero di negoziazione isolato. Un progetto può iniziare con un container, ma la decisione reale dovrebbe basarsi sul fatto che il volume previsto sia sufficientemente solido da sostenere l'ammortamento degli stampi, l'efficienza produttiva e la stabilità dell'approvvigionamento a lungo termine.
| Fattore MOQ | Perché è importante | Implicazione per la pianificazione dell'acquirente |
|---|---|---|
| Ammortamento degli stampi | Il costo dello stampo deve essere distribuito su un volume sufficiente. | Una domanda annuale bassa indebolisce il business case per la personalizzazione. |
| Costo di preparazione della produzione | Le produzioni personalizzate richiedono preparazione della linea, regolazione e controllo. | I piccoli lotti di solito comportano un costo unitario più elevato. |
| Imballaggio e logistica | L'economia dell'export è più forte a livello di container. | La pianificazione basata su container è più efficiente degli ordini frammentati. |
| Continuità del progetto | Un volume ripetuto stabile supporta un migliore utilizzo degli stampi e il controllo dei costi. | La pianificazione del volume annuale conta più di una richiesta una tantum. |
Tabella 5. Fattori chiave alla base di MOQ nei progetti personalizzati di pasta modellata
8. Dal campione approvato alla produzione di massa stabile
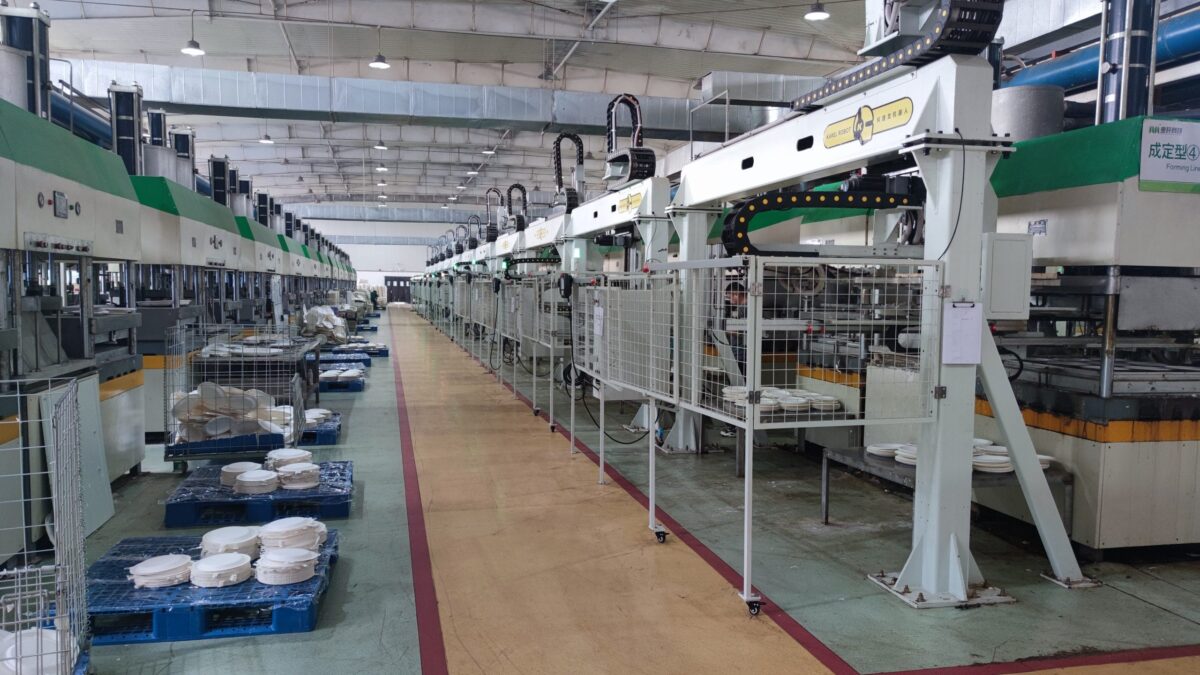
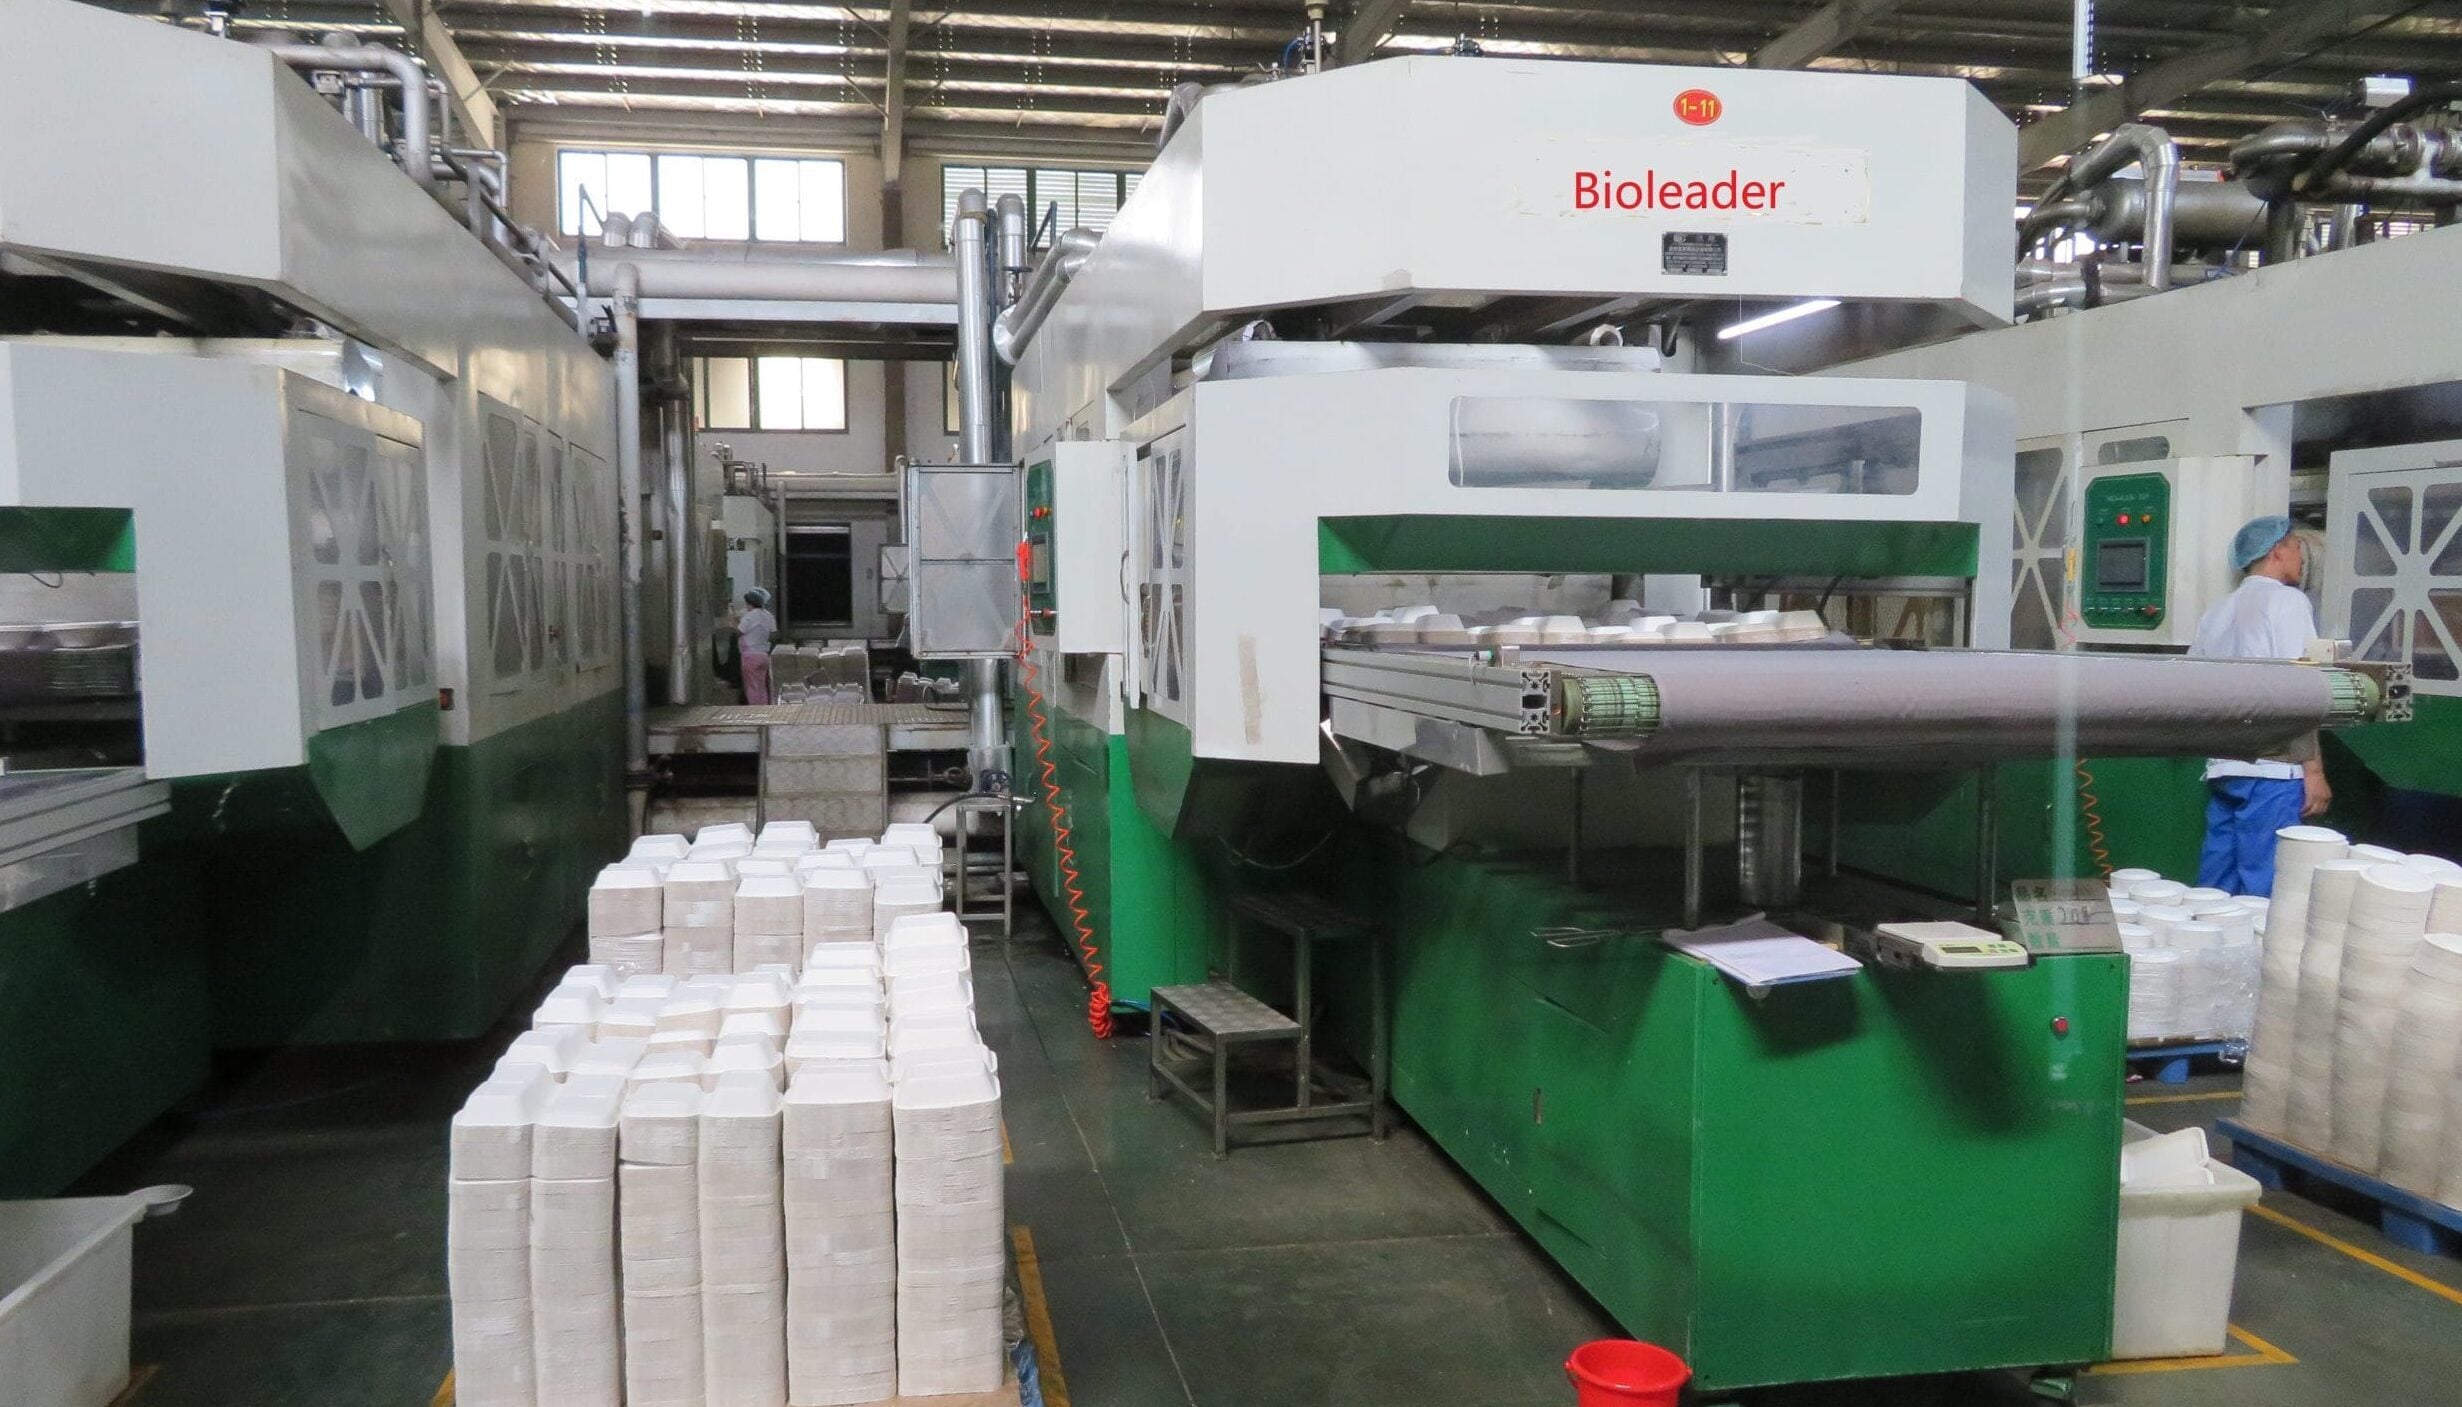
Un campione approvato non è la fine dello sviluppo. È l'inizio del controllo della produzione. Nei progetti personalizzati di pasta modellata, molti problemi non emergono nella fase del primo campione. Emergono quando il progetto passa alla velocità di produzione reale, agli stampi di produzione, ai lotti ripetuti e all'imballaggio per l'export. Ecco perché l'approvazione del campione deve essere seguita da una transizione controllata verso la produzione di massa.
Per gli acquirenti, questo è uno dei punti di rischio più importanti dell'intero progetto. Un campione può sembrare corretto in dimensioni e aspetto, ma la vera domanda è se lo stesso risultato possa essere mantenuto attraverso più lotti di produzione, turni diversi, volumi di produzione più elevati, e imballaggio a livello di spedizione. Se non è così, il progetto non è ancora stabile a livello produttivo.
 |  |
8.1 Perché l'approvazione del campione non garantisce la stabilità della produzione di massa
Un primo campione approvato viene solitamente realizzato in condizioni più controllate rispetto a una produzione commerciale completa. Il volume di produzione è inferiore. Il focus del processo è più ristretto. L'attenzione alla correzione è più alta. Quando il progetto passa alla produzione normale, l'ambiente operativo cambia. A quel punto, deriva dimensionale, variazione dell'adattamento del coperchio, incoerenza di impilamento, ruvidità dei bordi, oppure fluttuazione dell'aspetto possono iniziare a comparire.
Questo è il motivo per cui i fornitori forti non trattano l'approvazione del campione come la prova finale della prontezza produttiva. La trattano come un punto di riferimento che deve ancora essere validato rispetto alla stabilità degli stampi, alla ripetibilità del processo e alle condizioni di produzione. Dal punto di vista di Bioleader, i progetti personalizzati più affidabili sono quelli in cui la fase del campione è seguita da una chiara logica di controllo della produzione, non da un'espansione cieca.
8.2 Produzione pilota e revisione del primo lotto di produzione
Una produzione pilota è un passo di controllo, non una formalità. Il suo scopo è confermare se la struttura approvata può essere riprodotta in condizioni di produzione reali. Questa fase dovrebbe verificare dimensioni, adattamento, impilabilità, comportamento di imballaggio e coerenza visiva prima che il progetto venga rilasciato nella produzione di massa di routine.
Per stoviglie personalizzate contenitori alimentari in bagassa o altri tipi di stoviglie, il primo lotto di produzione dovrebbe essere confrontato con il campione approvato o con il campione aureo. Questo confronto non dovrebbe concentrarsi solo sull'aspetto. Dovrebbe anche verificare se il prodotto mantiene la stessa logica strutturale in condizioni di produzione. Se il campione approvato si impila bene ma il primo lotto si annida male, non è un piccolo problema. È un segnale precoce di mancata corrispondenza di produzione.
8.3 Coerenza tra campione aureo e campione di produzione
Il campione aureo è il riferimento di controllo. La produzione di massa dovrebbe essere giudicata in base ad esso. Questo include dimensioni, adattamento del coperchio, sensazione della parete, finitura dei bordi, logica di impilamento e qualsiasi requisito funzionale concordato. Senza uno standard di confronto fisso, la revisione della produzione diventa soggettiva e difficile da difendere.
Bioleader utilizza la logica del campione aureo per ridurre l'ambiguità nei progetti personalizzati. Questo è importante perché le differenze di produzione sono spesso piccole all'inizio. Ma piccole deviazioni, se ignorate presto, possono diventare problemi a livello di spedizione in seguito. Un progetto stabile è di solito costruito correggendo la variazione nella prima fase di produzione, non spiegandola dopo che sono comparsi i reclami.
8.4 Deviazioni tipiche della produzione iniziale
Le deviazioni più comuni della produzione iniziale sono deriva dimensionale, , scarsa impilabilità, adattamento inefficiente delle porzioni, scarsa presentazione sullo scaffale o la necessità di una struttura più distintiva in un mercato affollato. A quel punto, il progetto va oltre il normale acquisto e entra nello, incoerenza del bordo, instabilità di impilamento, aspetto superficiale irregolare, e variazione di imballaggio. Questi problemi sono comuni perché il progetto sta passando dall'approvazione tecnica al ritmo di produzione. L'obiettivo non è fingere che non accadano mai. L'obiettivo è rilevarli e correggerli prima che diventino difetti commerciali.
Per questo motivo, i produttori personalizzati forti prestano molta attenzione ai primi cicli di produzione. In Bioleader, questa fase è trattata come una fase di validazione della produzione piuttosto che come un passaggio di ordine di routine. È lì che la fabbrica dimostra se il concetto personalizzato approvato può diventare un prodotto commerciale ripetibile.
| Fase | Rischio principale | Deviazione tipica | Metodo di controllo |
|---|---|---|---|
| Campione approvato | Supponendo che il progetto sia già pronto per la produzione | Ripetibilità non verificata | Usare il campione come riferimento, non come prova finale di stabilità |
| Prova pilota | Mancata corrispondenza tra concetto approvato e condizioni di produzione | Cambiamento di adattamento, cambiamento di annidamento, deriva dell'aspetto | Revisione rispetto al campione aureo prima del rilascio completo |
| Primo lotto di produzione | Piccola variazione che si espande in incoerenza a livello di lotto | Deriva dimensionale, mancata corrispondenza del coperchio, incoerenza del bordo | Bloccare i punti di controllo e rivedere la deviazione presto |
| Produzione di massa | La scala di produzione nasconde l'instabilità strutturale precoce | Variazione di imballaggio, impilabilità instabile, incoerenza dell'aspetto | Mantenere la revisione a livello di lotto e la disciplina di produzione |
Tabella 6. Confronto del rischio tra approvazione del campione e produzione di massa
9. Garanzia di qualità e punti di controllo tecnico
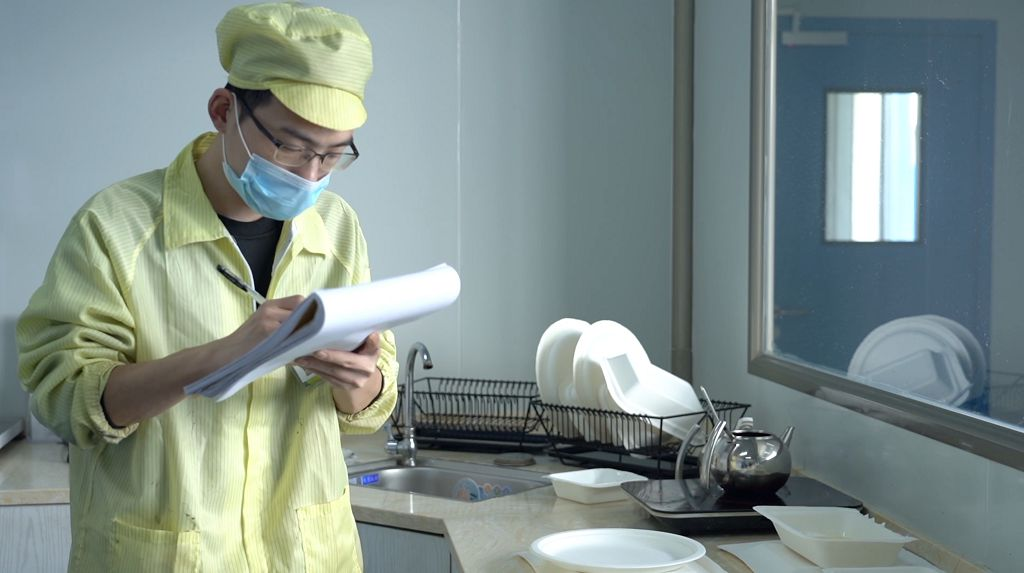
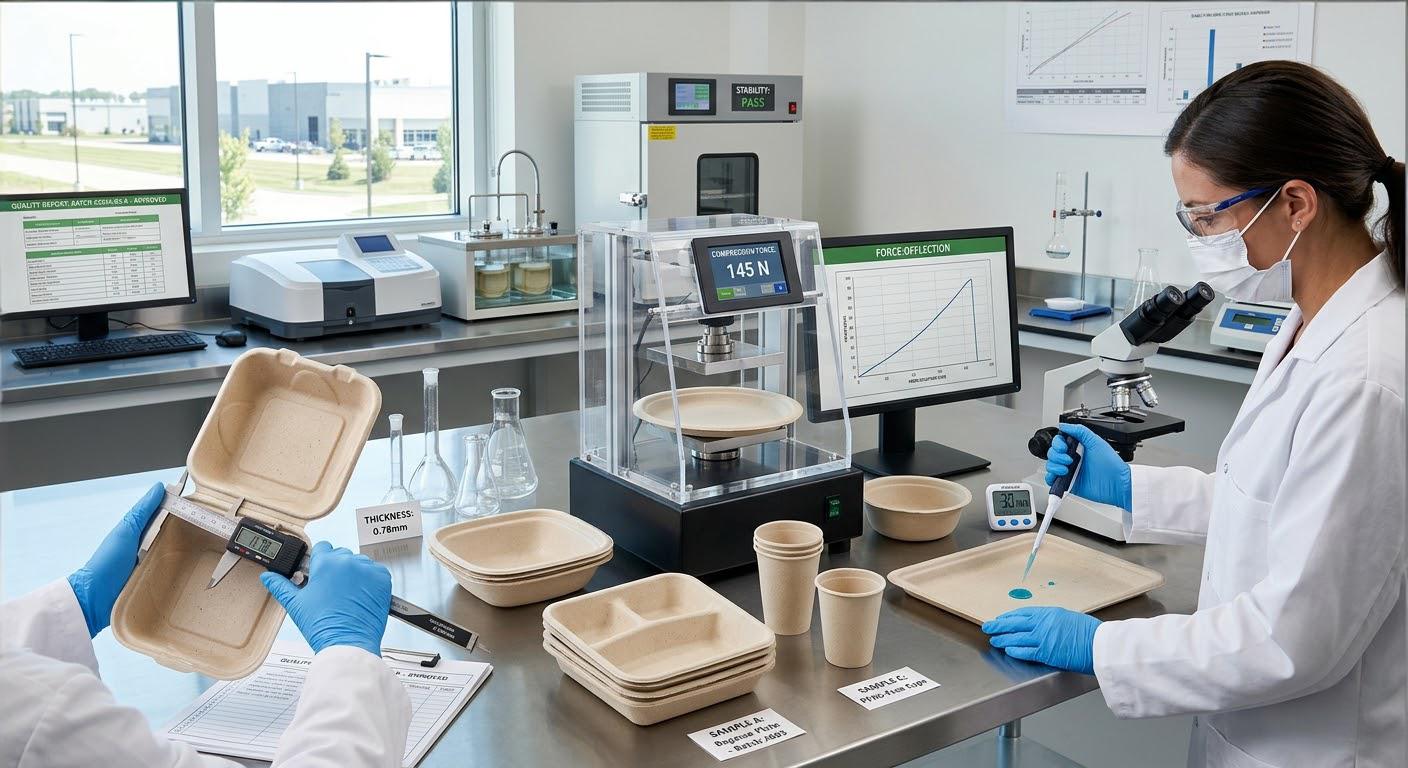
Il controllo qualità nella pasta modellata personalizzata è integrato nel processo, non aggiunto alla fine. Un prodotto finito può essere stabile solo se i punti critici di controllo sono già stati gestiti durante la formatura, l'essiccazione, la pressatura a caldo, la rifilatura, l'annidamento e l'imballaggio. Per le stoviglie personalizzate in bagassa, questo è ancora più importante perché il prodotto non è un formato standard. Porta con sé geometria specifica del progetto, logica di adattamento e aspettative del cliente.
Ecco perché la garanzia di qualità nei progetti personalizzati deve concentrarsi su ripetibilità, non solo sull'accettazione visiva. Un prodotto può sembrare accettabile all'ispezione casuale e fallire comunque nell'adattamento, nell'impilamento, nella stabilità del bordo o nella coerenza dimensionale una volta che il lotto è imballato e spedito. Una forte capacità personalizzata significa controllare le variabili prima che diventino difetti visibili.
 |  |
9.1 Punti di controllo in-process
I punti di controllo più importanti non si limitano all'ispezione finale. Iniziano durante la produzione. La fabbrica dovrebbe monitorare la condizione di formatura, la rimozione dell'umidità, il comportamento della pressatura a caldo, la qualità dei bordi dopo la rifilatura, la stabilità dell'annidamento e l'uniformità dell'imballaggio. Ogni fase influisce sul pezzo finale. Se il processo perde il controllo presto, l'ispezione finale può solo scoprire il problema dopo che il valore è già stato perso.
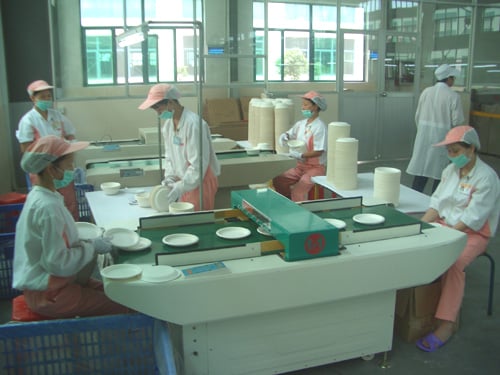 | 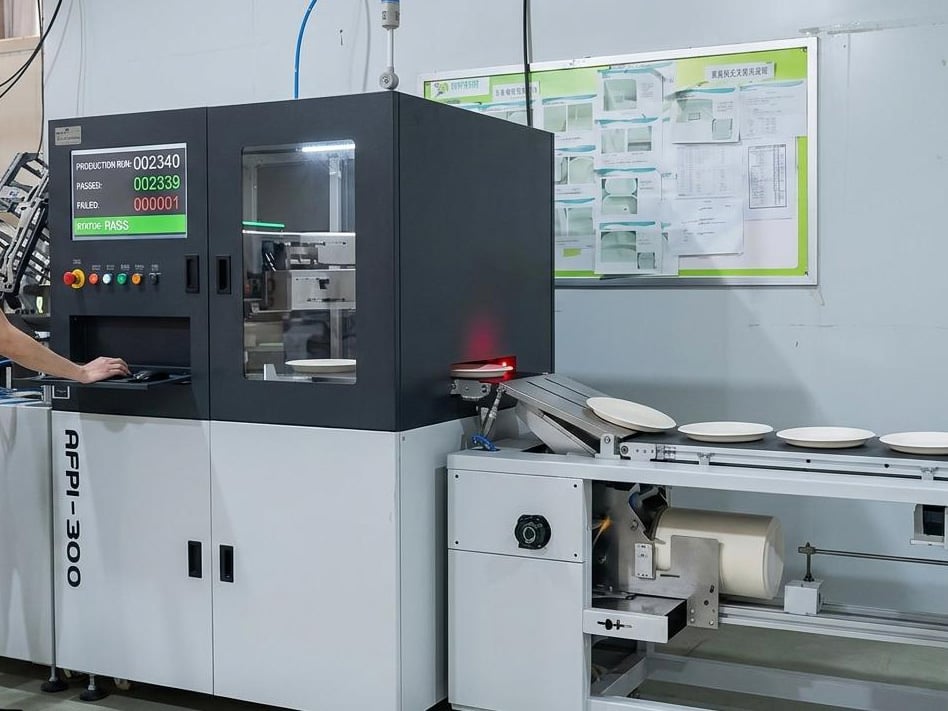 |
Da Bioleader, il controllo di produzione personalizzato si concentra sul mantenere stabile la struttura approvata attraverso l'intero percorso di processo. Ciò significa verificare non solo se il pezzo è realizzato, ma se è realizzato nello stesso modo, con lo stesso risultato funzionale, in tutta la produzione.
9.2 Dimensioni critiche e controllo dell'adattamento
Dimensioni e adattamento sono la prima linea di controllo tecnico. Per molti prodotti personalizzati, i punti più critici sono la dimensione dell'apertura, la profondità, il profilo del bordo, l'aggancio del coperchio e la geometria di impilamento. Se questi punti si discostano dall'intervallo concordato, il prodotto può sembrare ancora accettabile ma fallire nell'uso, nell'imballaggio o nell'accettazione da parte del cliente.
Ecco perché le dimensioni critiche dovrebbero essere definite prima della produzione e ricontrollate durante la produzione. Più la struttura è personalizzata, minore è lo spazio per vaghe assunzioni sulle tolleranze. In molti progetti personalizzati, una piccola variazione dimensionale sul bordo o sulla zona del coperchio crea un problema funzionale molto più grande nella fase di mercato.
9.3 Validazione funzionale dove richiesta
Alcuni progetti personalizzati richiedono più della sola approvazione dimensionale. Possono anche richiedere resistenza al grasso, ritenzione del coperchio, stabilità di impilamento, o altri controlli specifici dell'applicazione. Questi dovrebbero essere esaminati come parte della validazione specifica del progetto, non come assunzioni universali. Un prodotto destinato a prodotti da forno secchi non richiede lo stesso controllo funzionale di uno destinato a pasti caldi da asporto o cibi preparati oleosi.
Questo è uno dei motivi per cui Bioleader tratta lo sviluppo personalizzato e il controllo di produzione come un sistema unico collegato. La fabbrica non deve solo riprodurre la forma. Deve riprodurre la condizione d'uso approvata.
9.4 Logica di qualità di imballaggio e spedizione
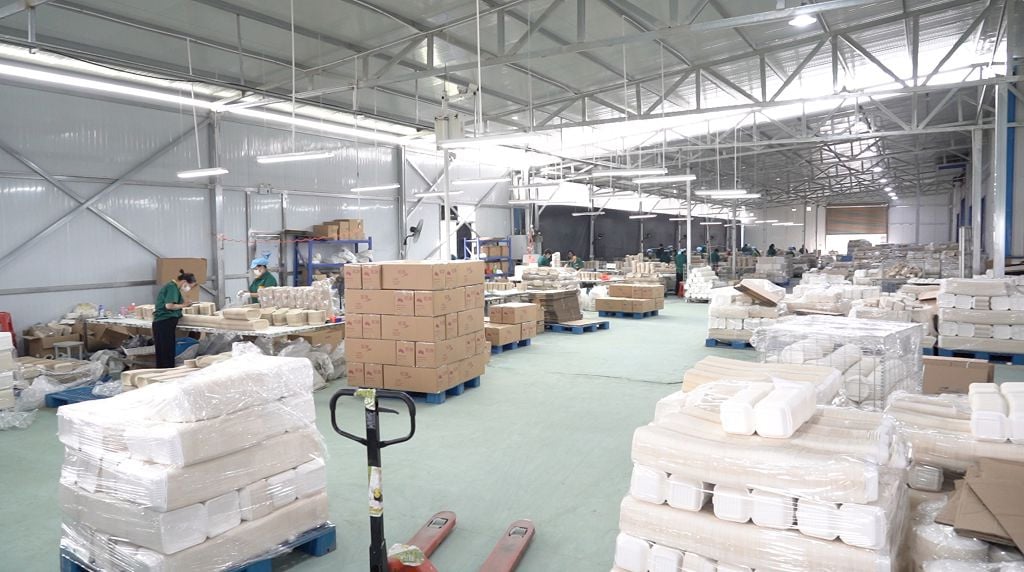 | 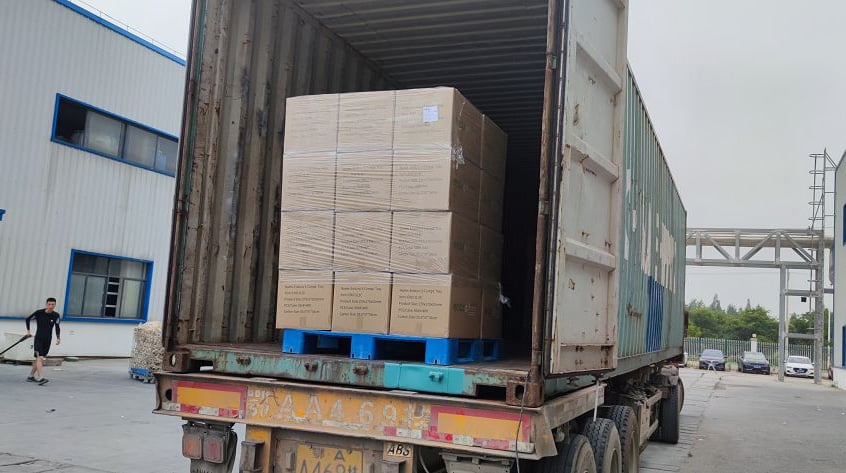 |
La qualità della spedizione inizia prima che il container venga caricato. Se l'annidamento è instabile, se l'imballaggio in cartone è incoerente, o se l'aspetto dell'unità fluttua durante la produzione, il risultato dell'esportazione diventa più difficile da controllare. Per gli articoli personalizzati, la qualità dell'imballaggio è particolarmente importante perché il progetto ha spesso aspettative commerciali più strette rispetto agli articoli di riassortimento.
Gli acquirenti dovrebbero quindi trattare la revisione dell'imballaggio come parte della qualità tecnica, non solo come gestione del magazzino. Nella pasta modellata personalizzata, uno scarso annidamento o un imballaggio irregolare possono danneggiare l'economia dell'intero progetto aumentando l'inefficienza del trasporto, riducendo la consistenza del cartone e indebolendo la percezione del cliente all'arrivo.
| Punto di controllo | Cosa deve essere controllato | Perché è importante |
|---|---|---|
| Formatura e pressatura | Formazione della forma di base, consistenza delle pareti, stabilità strutturale | La deriva precoce del processo crea incoerenza nei lotti successivi |
| Dimensioni critiche | Dimensione dell'apertura, profondità, geometria del bordo, punti di accoppiamento | Piccoli spostamenti dimensionali possono creare problemi funzionali maggiori |
| Logica del coperchio e dell'impilamento | Aggancio del coperchio, annidamento, disannidamento, stabilità della pila | Influisce direttamente sulle prestazioni d'uso e sull'efficienza dell'imballaggio |
| Consistenza dell'aspetto | Finitura dei bordi, uniformità della superficie, stabilità visiva generale | Influisce sull'accettazione del cliente e sulla presentazione commerciale |
| Prontezza di imballaggio e spedizione | Consistenza del cartone, densità di imballaggio, idoneità al trasporto | Protegge l'economia dell'esportazione e la qualità all'arrivo |
Tabella 7. Punti di controllo QA fondamentali nella produzione di stoviglie in bagassa personalizzate
10. Errori comuni che gli acquirenti commettono nei progetti di pasta modellata personalizzata
La maggior parte dei fallimenti dei progetti personalizzati non inizia in produzione. Iniziano con assunzioni iniziali. Nello sviluppo di stoviglie in bagassa personalizzate, gli acquirenti spesso si concentrano sul prezzo dello stampo, sull'aspetto del campione o sulla data di consegna prevista, ma trascurano le condizioni tecniche che in realtà determinano se il progetto può passare senza intoppi alla scala. Il risultato non è sempre un fallimento drammatico. Più spesso, è un ritardo, revisioni ripetute, un accoppiamento instabile o un prodotto che diventa più costoso del previsto.
10.1 Inviare solo riferimenti visivi senza dettagli tecnici
Una foto, uno schizzo o un articolo di riferimento sul mercato è utile, ma raramente è sufficiente da solo. Senza dimensioni, logica di profondità, requisiti del coperchio, note sull'uso o aspettative di volume annuale, la fabbrica deve fare delle assunzioni. Lo sviluppo guidato dalle assunzioni è più lento e più rischioso dello sviluppo guidato dai dati.
10.2 Approvare i campioni senza discutere le tolleranze
Molti acquirenti approvano un campione perché sembra accettabile, ma non definiscono quale intervallo dimensionale è ancora accettabile in produzione. Questo diventa un problema in seguito. Nella pasta modellata personalizzata, piccoli spostamenti nella dimensione del bordo, nella profondità o nella zona di accoppiamento del coperchio possono creare problemi commerciali molto più grandi durante l'imballaggio, l'impilamento o l'uso finale.
10.3 Concentrarsi solo sul costo dell'attrezzatura, non sulla strategia dell'attrezzatura
Lo stampo più economico non è sempre lo stampo più conveniente. Un percorso di attrezzatura che sembra più economico all'inizio può creare più cicli di correzione, una ripetibilità più debole o una produzione meno stabile. L'attrezzatura dovrebbe essere scelta in base alla logica del progetto, non solo al preventivo.
10.4 Sottovalutare il tempo necessario per i cicli di revisione
I progetti personalizzati raramente passano dal primo disegno direttamente a una produzione perfetta. Il feedback sui campioni, l'aggiustamento della geometria, la correzione del coperchio e l'allineamento delle tolleranze richiedono tutti tempo. Gli acquirenti che pianificano solo per il “programma ottimistico” di solito creano pressione esattamente nella fase sbagliata.
10.5 Trattare MOQ solo come un numero di negoziazione
MOQ nella pasta modellata personalizzata non è solo una soglia di vendita. Riflette l'ammortamento dell'attrezzatura, i costi di setup, l'efficienza produttiva e l'economia dell'esportazione. Un acquirente che negozia MOQ senza considerare la domanda annuale e il valore totale del progetto può ottenere un numero più basso sulla carta ma perdere il caso aziendale nella pratica.
10.6 Assumere che l'approvazione del campione equivalga alla prontezza della produzione
Questo è uno degli errori più comuni e più costosi. Un campione può confermare la direzione. Non prova automaticamente la ripetibilità del lotto, la stabilità dell'imballaggio o la consistenza a livello di spedizione. La prontezza della produzione deve essere verificata, non assunta.
11. Struttura del pacchetto di prove / dati
Un articolo di packaging personalizzato di livello white paper necessita di una struttura basata su prove, non solo di una formulazione convincente. Nel 2026, l'autorevolezza deriva dal mostrare cosa si basa su normative, cosa su logica ingegneristica e cosa su reale esperienza produttiva. Senza questa distinzione, anche contenuti tecnicamente corretti possono sembrare vaghi o esagerati.
11.1 Cosa dovrebbe essere supportato da prove pubbliche o di terze parti
Elementi come requisiti normativi, logica di certificazione, classificazioni di base dei materiali e informazioni generali processo di pasta stampata di base dovrebbero essere collegati, ove possibile, a fonti pubbliche o di terze parti. Questo conferisce all'articolo una base di riferimento esterna e riduce il rischio di sembrare auto-definito.
11.2 Cosa dovrebbe essere presentato come osservazione interna della produzione
Alcuni dei contenuti più preziosi nello sviluppo di stoviglie in pasta modellata personalizzate provengono dall'esperienza sul lato fabbrica. Ciò include modelli di deviazione in fase di campionatura, comportamento di correzione degli stampi, sfide di coerenza a livello di lotto e tempistiche reali di progetto. Questi punti sono molto utili, ma dovrebbero essere presentati onestamente come osservazione interna della produzione o esperienza lato progetto, non come legge universale del settore.
11.3 Cosa non dovrebbe mai essere affermato senza prove specifiche del progetto
Alcune affermazioni sono troppo assolute per essere usate senza prove chiare. Queste includono “deviazione zero garantita”, “durata dello stampo fissa per ogni progetto”, “MOQ universale per tutti gli articoli personalizzati” o “tempistiche di produzione di massa esatte indipendentemente dalla fase di revisione”.” Una forte autorevolezza B2B deriva da limiti definiti, non da certezze esagerate.
Per Bioleader, il modo più efficace per costruire fiducia è distinguere chiaramente tra logica di conformità pubblica, giudizio ingegneristico ed esperienza interna di progetti personalizzati. Questo rende il contenuto più difendibile per gli acquirenti e più credibile per i motori di ricerca e i sistemi di intelligenza artificiale.
12. Raccomandazioni finali per gli acquirenti
Il giusto progetto di pasta modellata personalizzata inizia con la fattibilità, non con l'entusiasmo. Gli acquirenti dovrebbero prima verificare se il concetto è producibile, se il volume annuale supporta l'economia degli stampi e se il progetto può procedere attraverso l'approvazione del campione senza rischi di tolleranza irrisolti. Questa è la base di un programma personalizzato stabile.
In secondo luogo, trattare strategia degli stampi come una decisione commerciale, non solo una scelta ingegneristica. La scelta dello stampo influisce sui tempi di consegna, sulla flessibilità di revisione, sulla stabilità produttiva e sull'economia a lungo termine. In terzo luogo, non considerare un campione approvato come la fine del processo. Usalo come base per un campione d'oro e per la logica di controllo dalla produzione pilota alla produzione. In quarto luogo, pianificare MOQ in base alla domanda annuale e all'efficienza di fornitura a livello di container, non solo alla quantità del primo ordine. In quinto luogo, mantenere margini di tempo per revisioni e chiusura tecnica. Nella pasta modellata personalizzata, un progresso controllato è di solito più redditizio di una velocità forzata.
Dal punto di vista di Bioleader, i progetti di stoviglie in bagassa personalizzate più solidi sono quelli che allineano intento di design, percorso dello stampo, validazione del campione, logica MOQ e disciplina produttiva prima che l'ordine entri in piena produzione. Questo è ciò che trasforma una richiesta di packaging personalizzato in un programma commerciale stabile a lungo termine.
13. FAQ
13.1 Posso personalizzare le stoviglie in bagassa in base al mio disegno o campione fisico?
Sì. Un progetto personalizzato può iniziare da un disegno 2D, un disegno 3D, un campione fisico o un articolo di riferimento di mercato. Tuttavia, la fabbrica ha comunque bisogno di informazioni tecniche sufficienti per valutare geometria, tolleranze, logica del coperchio e fattibilità produttiva prima di confermare lo stampo.
13.2 Qual è la differenza tra uno stampo per campioni e uno stampo di produzione?
Uno stampo per campioni è utilizzato principalmente per la conferma della struttura e la revisione tecnica iniziale. Uno stampo di produzione è destinato alla ripetibilità, alla resa volumetrica e alla stabilità a lungo termine. I due servono a scopi diversi e non dovrebbero essere considerati intercambiabili.
13.3 In che modo il tipo di stampo e il materiale dell'attrezzatura influiscono su costi e tempi di consegna?
Il materiale dell'attrezzatura influisce sulla velocità di lavorazione, sulla durata, sul comportamento di precisione e sull'idoneità alla produzione. L'alluminio è spesso pratico per uno sviluppo più rapido e per molti progetti di media scala. L'attrezzatura in lega di acciaio inossidabile è di solito più adatta a programmi a lungo termine e ad alta intensità. La scelta giusta dipende dalla complessità del progetto e dal volume previsto.
13.4 Perché il MOQ per i prodotti in pasta modellata personalizzati è più alto rispetto agli articoli standard?
Perché i progetti personalizzati devono assorbire i costi di attrezzatura, di configurazione, di correzione e di coordinamento della produzione. In molti programmi commerciali, è necessaria una domanda a livello di container o un volume annuale stabile per distribuire questi costi in modo efficiente.
13.5 L'approvazione del campione garantisce la coerenza della produzione di massa?
No. Un campione approvato conferma la direzione. Non garantisce automaticamente la ripetibilità del lotto, la stabilità dell'imballaggio o la coerenza a livello di spedizione. La stabilità produttiva richiede ancora una revisione pilota e il controllo dei primi lotti.
13.6 Quali dettagli tecnici dovrebbero essere confermati prima di aprire uno stampo?
Come minimo, il progetto dovrebbe confermare dimensioni, profondità, angolo di sformo, logica dello spessore della parete, compatibilità del coperchio, comportamento di impilamento, aspettative di tolleranza e applicazione target. Se questi punti rimangono poco chiari, il progetto entra in attrezzatura con un rischio di revisione più elevato.
13.7 Quanto tempo richiede di solito un progetto di stoviglie in bagassa personalizzate dal design alla produzione di massa?
La tempistica dipende dalla qualità del design, dai cicli di revisione, dal percorso dello stampo e dalla velocità di approvazione. In molti progetti pratici, la conferma dei requisiti e la revisione del design richiedono diversi giorni, l'attrezzatura per prototipi e i primi campioni richiedono circa una o due settimane, e l'attrezzatura di produzione può richiedere ulteriori due o tre settimane una volta congelata la struttura.
Prossimo passo per progetti personalizzati
Che tu abbia già un disegno, un campione fisico o solo un concetto iniziale, il passo successivo dovrebbe essere una revisione di fattibilità, non l'apertura cieca dello stampo.
Per gli acquirenti con disegni o campioni
Carica il tuo disegno, i dettagli delle dimensioni o il riferimento del campione fisico. Bioleader può esaminare la producibilità, la direzione dell'attrezzatura, i rischi dimensionali e la tempistica stimata del progetto prima che inizi lo sviluppo dello stampo.
Per i marchi che pianificano un nuovo programma personalizzato
Stai ancora valutando MOQ, il tipo di stampo, i tempi di sviluppo o il volume annuale? Inizia con il modulo qui sotto e Bioleader esaminerà l'ambito del tuo progetto prima che inizino i lavori di attrezzatura o campionatura.
Bioleader supporta progetti di pasta modellata personalizzati con revisione di fattibilità, coordinamento dell'attrezzatura, validazione del campione e pianificazione della produzione orientata all'esportazione.
Invia i dettagli del tuo progetto personalizzato
Carica il tuo disegno, le immagini del campione o i requisiti di design personalizzato. Più complete sono le informazioni, più velocemente Bioleader potrà esaminare fattibilità, direzione dell'attrezzatura, logica MOQ e tempistiche di progetto.
Nota sul copyright:
© 2026 Bioleader®. Se desideri riprodurre o fare riferimento a questo contenuto, devi fornire il link originale e citare la fonte. Qualsiasi copia non autorizzata sarà considerata una violazione.