

1. Краткое резюме
Разработка кастомной посуды из жома сахарного тростника — это инженерный процесс, а не просто задача по поиску поставщика. В 2026 году многие покупатели больше не довольствуются стандартными изделиями из формованной целлюлозы с печатью логотипа. Они хотят, чтобы поставщик мог провести проект от дизайна или физического образца до до пресс-форм, утверждения образцов и стабильного массового производства без потери точности размеров, функциональности конструкции или соблюдения сроков поставки.
Реальная проблема в кастомизации формованной целлюлозы заключается не в том, можно ли изготовить один образец. А в том, может ли утвержденная концепция стать воспроизводимой производственной программой с работоспособным MOQ, реалистичной стоимостью пресс-форм, контролируемым временем выполнения заказа и стабильным качеством партий. В производстве формованного волокна геометрия имеет значение. Угол наклона стенок, толщина стенок, логика штабелирования, посадка крышки и компенсация усадки влияют на то, останется ли кастомное изделие технологичным в массовом производстве.
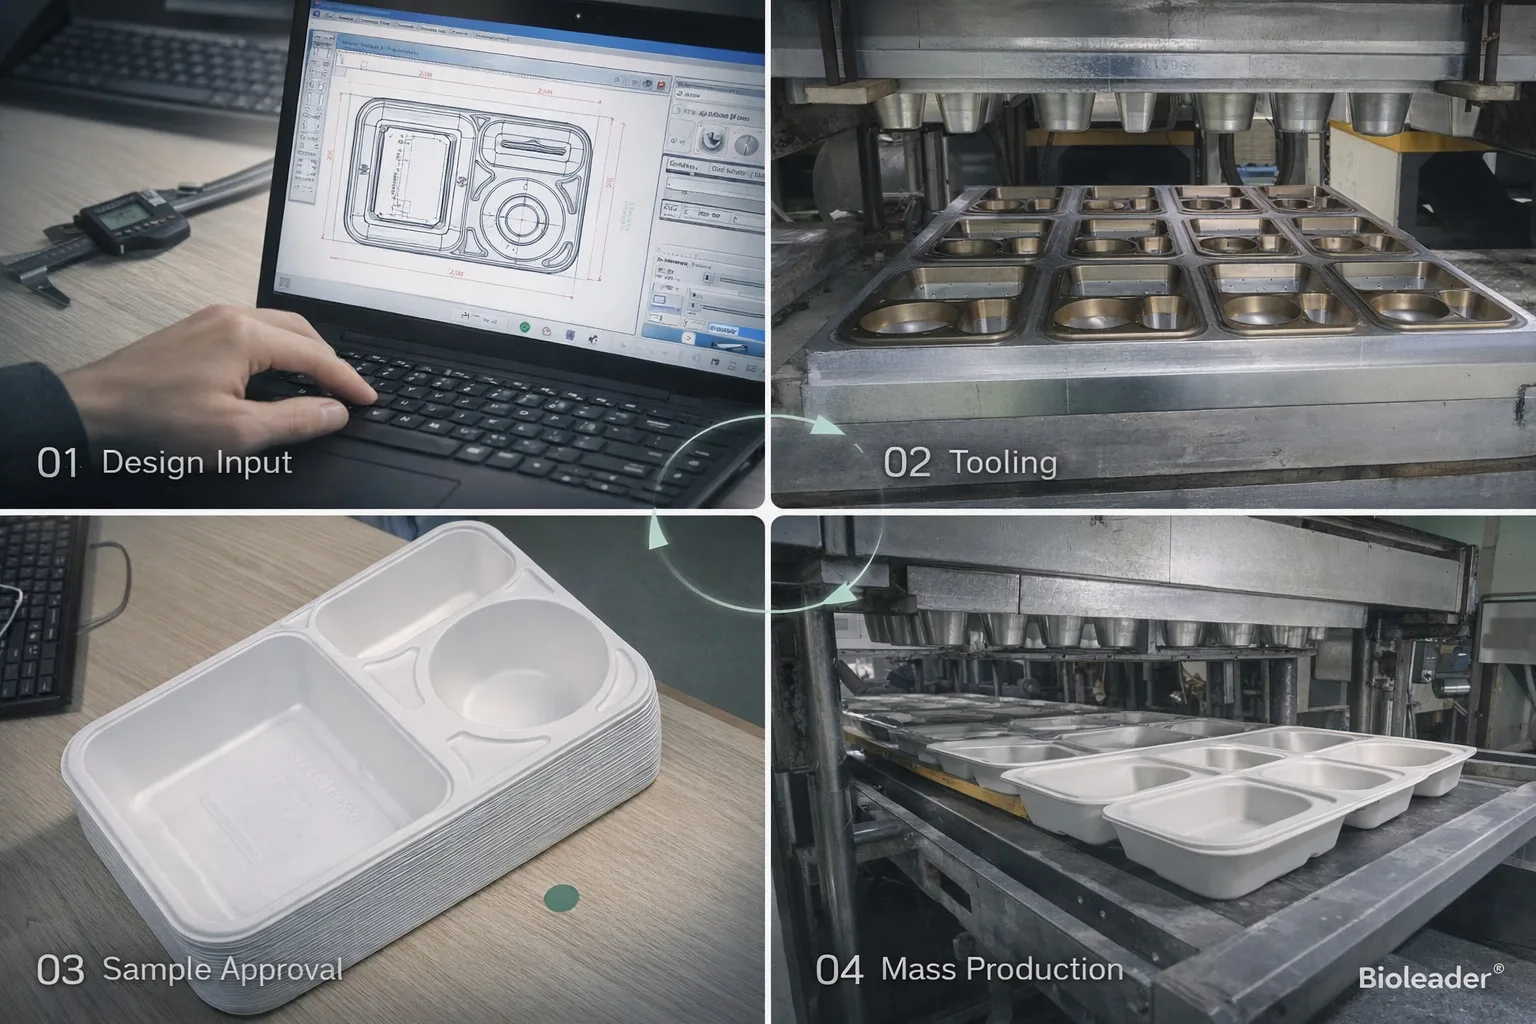
Именно поэтому кастомная посуда из формованной целлюлозы должна управляться как полная последовательность разработки. Критические этапы включают ввод требований, анализ осуществимости, подтверждение 2D- и 3D-чертежей, стратегию пресс-форм, прототипирование, техническую доработку, подписание образцов, пилотную валидацию и запуск массового производства. Ошибки, допущенные в начале, обычно становятся более дорогостоящими после начала изготовления пресс-форм.
Для покупателей самая сильная стратегия закупок — не просто запросить котировку на пресс-форму и ждать образцы. А оценить, может ли поставщик управлять всей логикой разработки от концепции до производства. Это руководство следует этой логике. Оно объясняет, как кастомная посуда из жома сахарного тростника переходит от подачи дизайна или образца к разработке пресс-формы, утверждению образцов, планированию MOQ и масштабируемому производству. Оно также основано на опыте Bioleader в разработке формованной целлюлозы, координации пресс-форм и экспортном производстве в проектах кастомной посуды из жома сахарного тростника.
2. Почему кастомизация важна в 2026 году
Кастомизация стала более важным решением при закупках в 2026 году. Стандартные изделия из формованного волокна по-прежнему подходят для быстрого пополнения запасов и закупок с меньшим риском. Но они не решают все требования бренда или продукта. По мере того как все больше покупателей конкурируют за счет презентации, контроля порций, функциональной посадки и ценности устойчивой упаковки, кастомная посуда из жома сахарного тростника становится практичным коммерческим инструментом, а не нишевым вариантом.
Этот сдвиг наиболее заметен там, где форма упаковки, глубина наполнения, посадка крышки, штабелируемость и визуальная дифференциация влияют на впечатления клиента или эффективность доставки еды. Бренду может понадобиться более глубокая миска, чтобы снизить риск проливания соуса. Может понадобиться новая форма лотка, соответствующая дизайну порции. Может понадобиться измененный обод для лучшего сцепления с крышкой. В этих случаях, кастомизация касается не только внешнего вида. Речь идет о превращении упаковки в часть продуктовой системы.
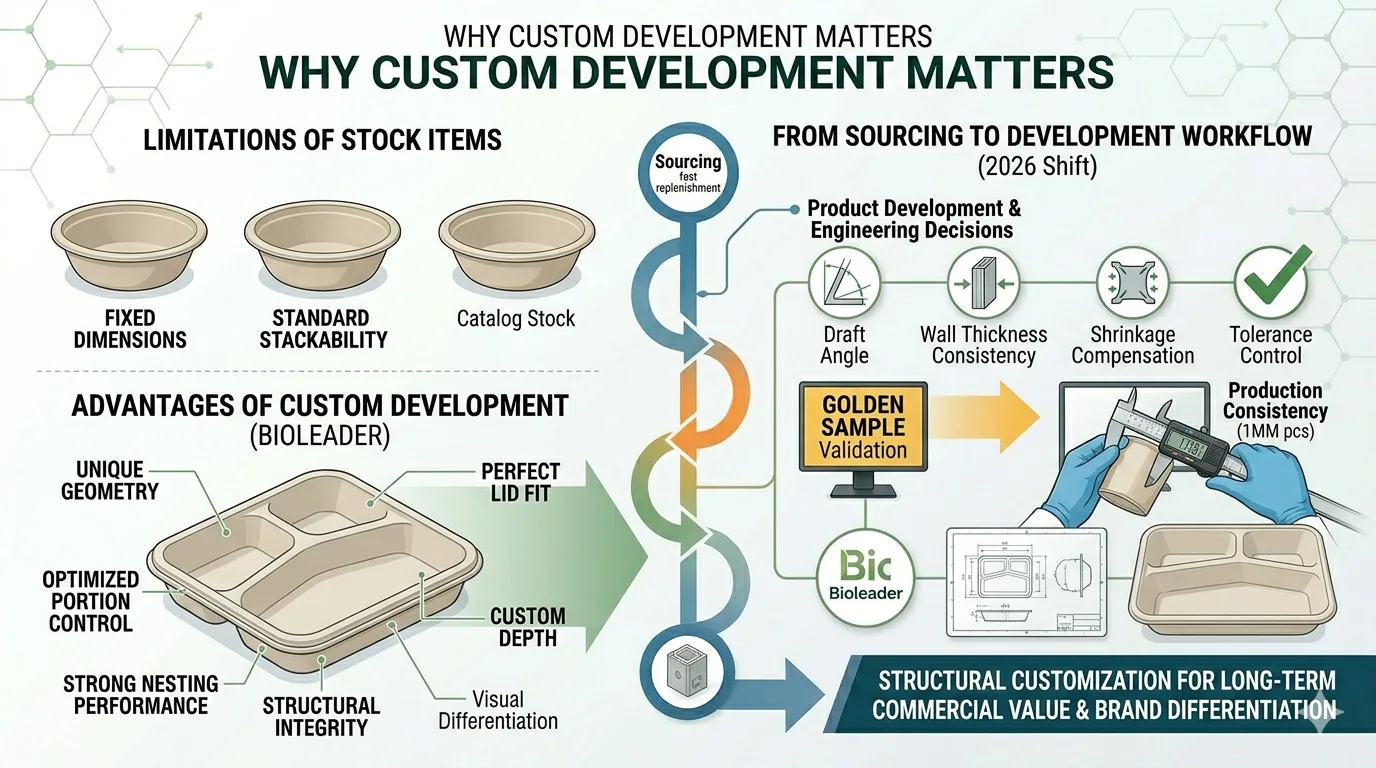
2.1 Стандартные изделия не могут решить все проблемы бренда или применения
Стандартные изделия из формованной целлюлозы сокращают время закупок и затраты на разработку. Это остается их преимуществом. Но они также накладывают ограничения. Покупатели должны принимать фиксированные размеры, фиксированную логику конструкции и стандартные предположения о характеристиках. Это работает для многих общих применений. Это становится ограничивающим, когда формат еды, способ наполнения, требования к крышке или презентация бренда требуют более точного соответствия.
Многие кастомные проекты начинаются, когда стандартные изделия из каталога перестают соответствовать реальным потребностям бизнеса. Триггером может быть несоответствие крышки, слабая штабелируемость, неэффективная посадка порции, плохая презентация на полке или необходимость в более отличительной структуре на переполненном рынке. В этот момент проект выходит за рамки обычных закупок и переходит в разработку продукта.
2.2 Кастомизация — это больше не просто печать логотипа
Одно из распространенных заблуждений заключается в том, что кастомизация означает только добавление логотипа к существующему изделию. В упаковке из формованной целлюлозы изменения, создающие большую ценность, обычно являются структурными. Покупателям могут понадобиться другая глубина, новое соотношение отсеков, измененная геометрия стенок, лучшие характеристики вкладывания, улучшенная посадка крышки или другой баланс между жесткостью и весом. Это инженерные решения, а не просто выбор брендинга.
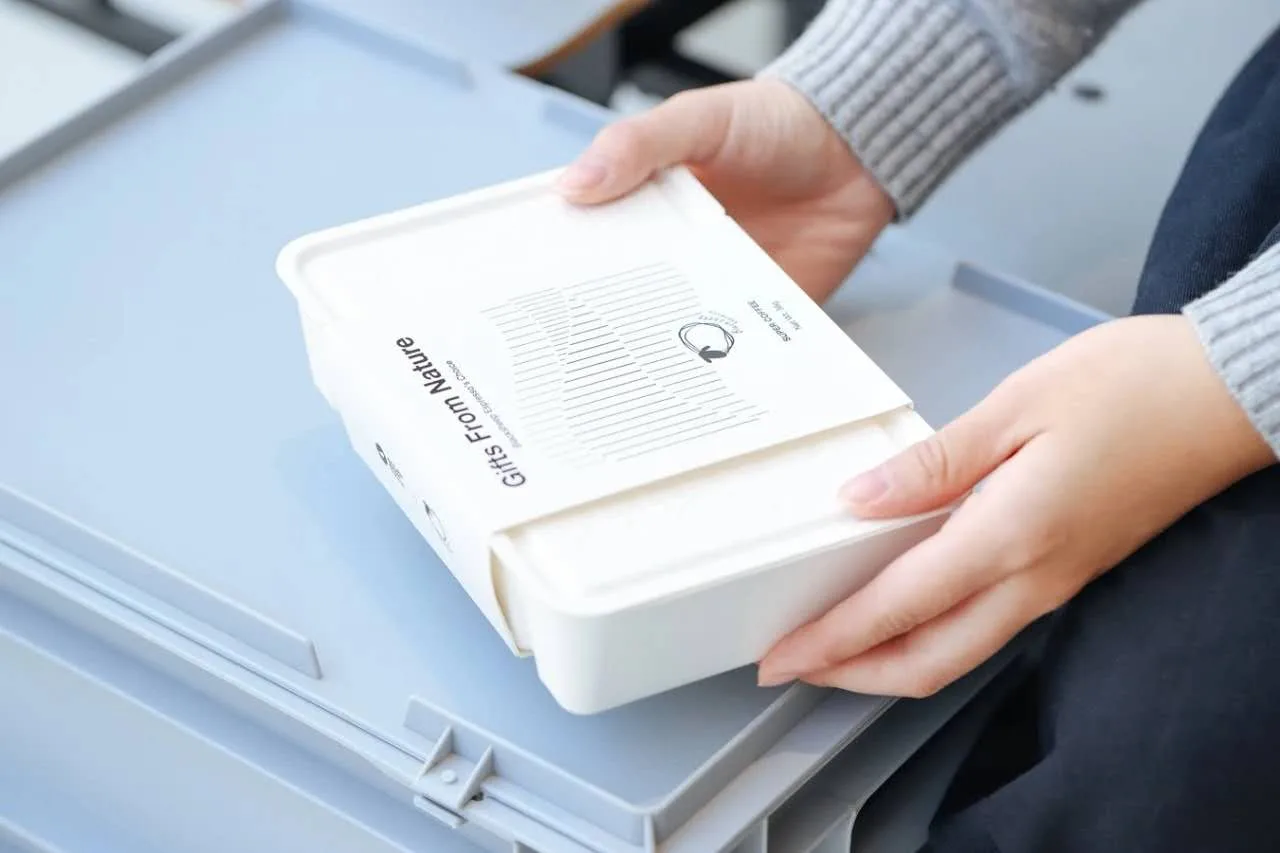
По этой причине кастомную посуду из жома сахарного тростника следует рассматривать как рабочий процесс разработки. Дизайн влияет на пресс-форму. Пресс-форма влияет на образцы. Образцы влияют на подтверждение допусков. Подтверждение допусков влияет на то, сможет ли проект перейти в стабильное производство. При правильном подходе кастомизация улучшает не только визуальную дифференциацию, но и посадку упаковки, эксплуатационные характеристики и долгосрочную коммерческую ценность.
2.3 Почему кастомные проекты терпят неудачу без инженерного контроля
Многие кастомные проекты из формованной целлюлозы терпят неудачу не потому, что идея слабая. Они терпят неудачу, потому что проект слишком рано переходит к пресс-форме. Покупатель может предоставить только визуальный эскиз без ключевых размеров. Образец может быть утвержден без обсуждения допусков. Команда может недооценить влияние усадки, угла извлечения из формы, толщины стенок или штабелируемости на конечный продукт. Эти пробелы часто остаются скрытыми, пока стоимость пресс-формы и время выполнения уже не будут зафиксированы.
Кастомизация в 2026 году требует большего, чем отзывчивое общение с продажами. Она требует инженерной экспертизы, дисциплины процесса и реалистичного поэтапного планирования проекта. В Bioleader, более сильные кастомные программы обычно начинаются с четкого анализа осуществимости, логики пресс-форм, ожиданий по образцам и условий массового производства. Именно это превращает кастомный запрос в контролируемый коммерческий проект, а не в упражнение методом проб и ошибок.
3. Этап входа в проект — от дизайна, чертежа или образца до анализа осуществимости
Кастомный проект из формованной целлюлозы должен начинаться с анализа осуществимости, а не с котировки на пресс-форму. В производстве формованного волокна геометрия напрямую влияет на извлечение из формы, распределение толщины стенок, поведение при штабелировании и воспроизводимость размеров. Недавние структурные исследования формованной целлюлозы также показывают, что такие переменные геометрии, как угол наклона стенки и толщина существенно влияют на производительность и технологичность. Поэтому первый технический вопрос — не “Сколько стоит форма?”, а “Можно ли надежно производить эту конструкцию в промышленных масштабах?»
В Bioleader, индивидуальные проекты проходят структурированную проверку до подтверждения стоимости оснастки. Команда проверяет, подходит ли концепция заказчика для производства формованной целлюлозы, полноту ключевых размеров и вероятность возникновения рисков при извлечении, усадке, посадке крышки, вложении или стабильности массового производства. Эта ранняя проверка сокращает ненужные доработки формы и ускоряет путь к рабочим образцам в реальных экспортных программах.

3.1 Что покупателям следует предоставить на старте проекта
Лучший исходный материал для проекта — это 3D-чертеж плюс ключевые размеры и примечания по применению. 2D-чертеж, а физический образец, или даже предмет с рынка-ориентира также могут подойти, но обычно требуют больше уточнений. Как минимум покупатели должны указать предполагаемый тип продукта, целевые размеры, глубину, требование к крышке, ожидания по упаковке, годовую потребность и условия применения, такие как горячая пища, суп, жирные блюда или PFбезопасность без PFAS .
Неполные исходные данные приводят к дорогостоящим допущениям. Отсутствие данных о глубине может исказить конструкцию формы. Отсутствие требований к крышке может задержать подтверждение посадки. Отсутствие деталей применения может привести к неправильной структуре стенок или целевому барьеру. В индивидуальных проектах качество стартового пакета часто определяет скорость всего цикла разработки.
3.2 Почему физические образцы могут ускорить индивидуальную разработку
A физический образец часто является самым быстрым способом достичь технического согласования. Он помогает фабрике оценить форму кромки, соотношение глубины, направление вложения, геометрию края и вероятную сложность оснастки. Для многих проектов OEM и ODM физический образец также является самым быстрым способом определить, какие особенности следует скопировать, какие изменить, а какие нельзя напрямую перенести в производство формованной целлюлозы.
Bioleader часто использует проверку на основе образца для ускорения первого инженерного решения. Это особенно эффективно, когда покупатель хочет оптимизировать существующую концепцию, а не разрабатывать новую структуру посуды с нуля. Это не заменяет чертежи. Но это может значительно повысить точность первого предложения и направления оснастки.
3.3 Почему качество 3D-дизайна важнее, чем ожидает большинство покупателей
В формованной целлюлозе 3D-файл — это не только для утверждения внешнего вида. Это производственный документ. Геометрия должна обеспечивать извлечение из формы, стабильное распределение волокна, реалистичный контроль толщины стенок и рабочую компенсацию усадки. Исследования структур формованной целлюлозы подтверждают, что такие геометрические параметры, как высота, угол наклона стенки и толщина, влияют на структурное поведение. В практическом производстве они также влияют на то, можно ли формировать индивидуальный продукт и стабильно повторять его.
Вот почему плохое качество 3D создает скрытый риск. Дизайн может выглядеть привлекательно на экране, но все равно не соответствовать логике извлечения, локальным переходам стенок, точности кромки или штабелируемости. Для индивидуальной посуды из жома сахарного тростника, качество дизайна — это качество производства заранее.
3.4 Что следует проверить перед утверждением оснастки
Перед началом изготовления формы поставщик должен провести структурированную проверку осуществимости. Эта проверка должна включать угол наклона стенки, логику толщины стенок, риск поднутрений, соотношение глубины к отверстию, поведение при вложении и извлечении, совместимость крышек, и вероятное влияние усадки на конечные размеры. Если эти моменты неясны, изготовление образцов все еще возможно, но проект вступает на путь с более высоким риском и большим количеством циклов исправлений.
Этот этап создает реальную коммерческую ценность. Хорошая проверка осуществимости снижает отходы оснастки, сокращает циклы доработки образцов и повышает готовность к массовому производству. Для Bioleader, это одна из самых важных индивидуальных возможностей: не говорить «да» слишком рано, а определять, что можно производить, что требует корректировки и что повлияет на сроки, допуски и сложность оснастки.
| Входной элемент | Почему это важно | Часто отсутствующая деталь | Влияние на разработку |
|---|---|---|---|
| 3D-чертеж | Поддерживает проверку угла наклона стенки, толщины стенок и осуществимости оснастки. | Нет логики сечений, нет примечаний по допускам, нереалистичная геометрия. | Более высокий риск для формы и больше циклов доработки образцов. |
| 2D-чертеж | Предоставляет базовые размеры и общее назначение продукта. | Нет логики глубины, нет деталей структурных переходов. | Требует больше инженерной интерпретации перед предложением. |
| Физический образец | Ускоряет проверку формы, кромки, глубины и штабелирования. | Нет указаний, что нужно скопировать или изменить. | Может ускорить проверку, но все равно требует уточнений. |
| Описание сценария использования | Определяет логику крышки, целевой барьер и структурные требования. | Нет типа продукта, нет ожиданий по нагреву/маслу, нет рыночных требований. | Может привести к неверному направлению валидации. |
| Оценка годового спроса | Помогает определить маршрут оснастки, логику MOQ и экономику производства. | Указан только объем первого заказа, без годового прогноза. | Делает стратегию оснастки менее точной. |
Таблица 1. Минимальная информация, необходимая перед запросом котировки на индивидуальную багассовую посуду
4. Дизайн и техническая валидация
Хорошая оснастка не спасет плохой дизайн. В проектах с формованным волокном стадия проектирования уже является стадией производства заранее. Геометрия влияет на извлечение из формы, распределение волокна, стабильность толщины стенок, поведение усадки, посадку крышки и штабелируемость. Недавние исследования формованного волокна подтверждают, что такие структурные параметры, как высота, угол наклона и толщина существенно влияют на поведение конечного изделия.
Для Bioleader, техническая валидация начинается до утверждения оснастки. Цель проста: подтвердить, может ли предлагаемая конструкция перейти от чертежа к образцу и от образца к стабильному производству без создания устранимых отклонений. Именно здесь многие индивидуальные проекты либо становятся управляемыми, либо становятся дорогостоящими.
4.1 2D-чертеж против 3D-чертежа
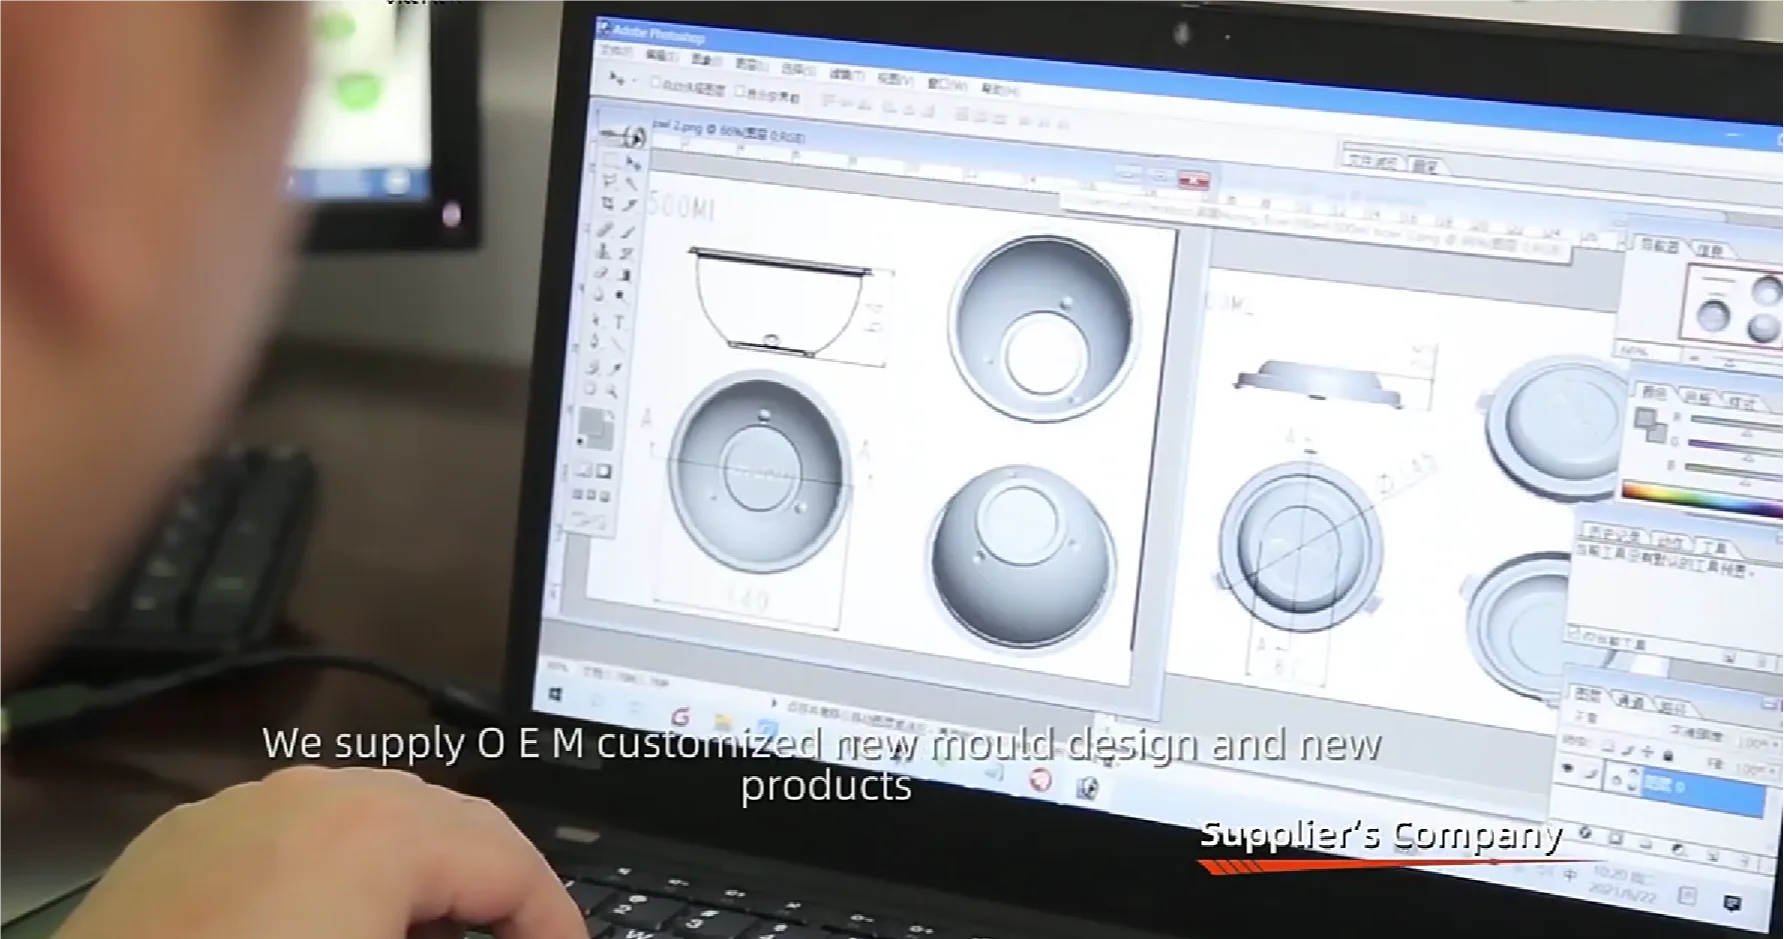
A 2D-чертеж полезен для базовой коммуникации. Он определяет размер отверстия, общие габариты и общую компоновку. Но его недостаточно для полной валидации формованного волокна. A 3D-чертеж гораздо более ценен, поскольку позволяет проверить угол боковой стенки, логику глубины, переходные зоны, структуру обода и геометрию вложения.
На практике для предварительного обсуждения часто достаточно 2D. Но его редко достаточно для окончательной инженерной оценки. 3D-файл помогает фабрике проверить, можно ли чисто извлечь деталь, реалистична ли форма для формованного волокна и можно ли заложить компенсацию усадки в стратегию оснастки. Для индивидуальной багассовой посуды качество 3D напрямую влияет на качество производства.
4.2 Угол наклона, толщина стенки и контроль усадки
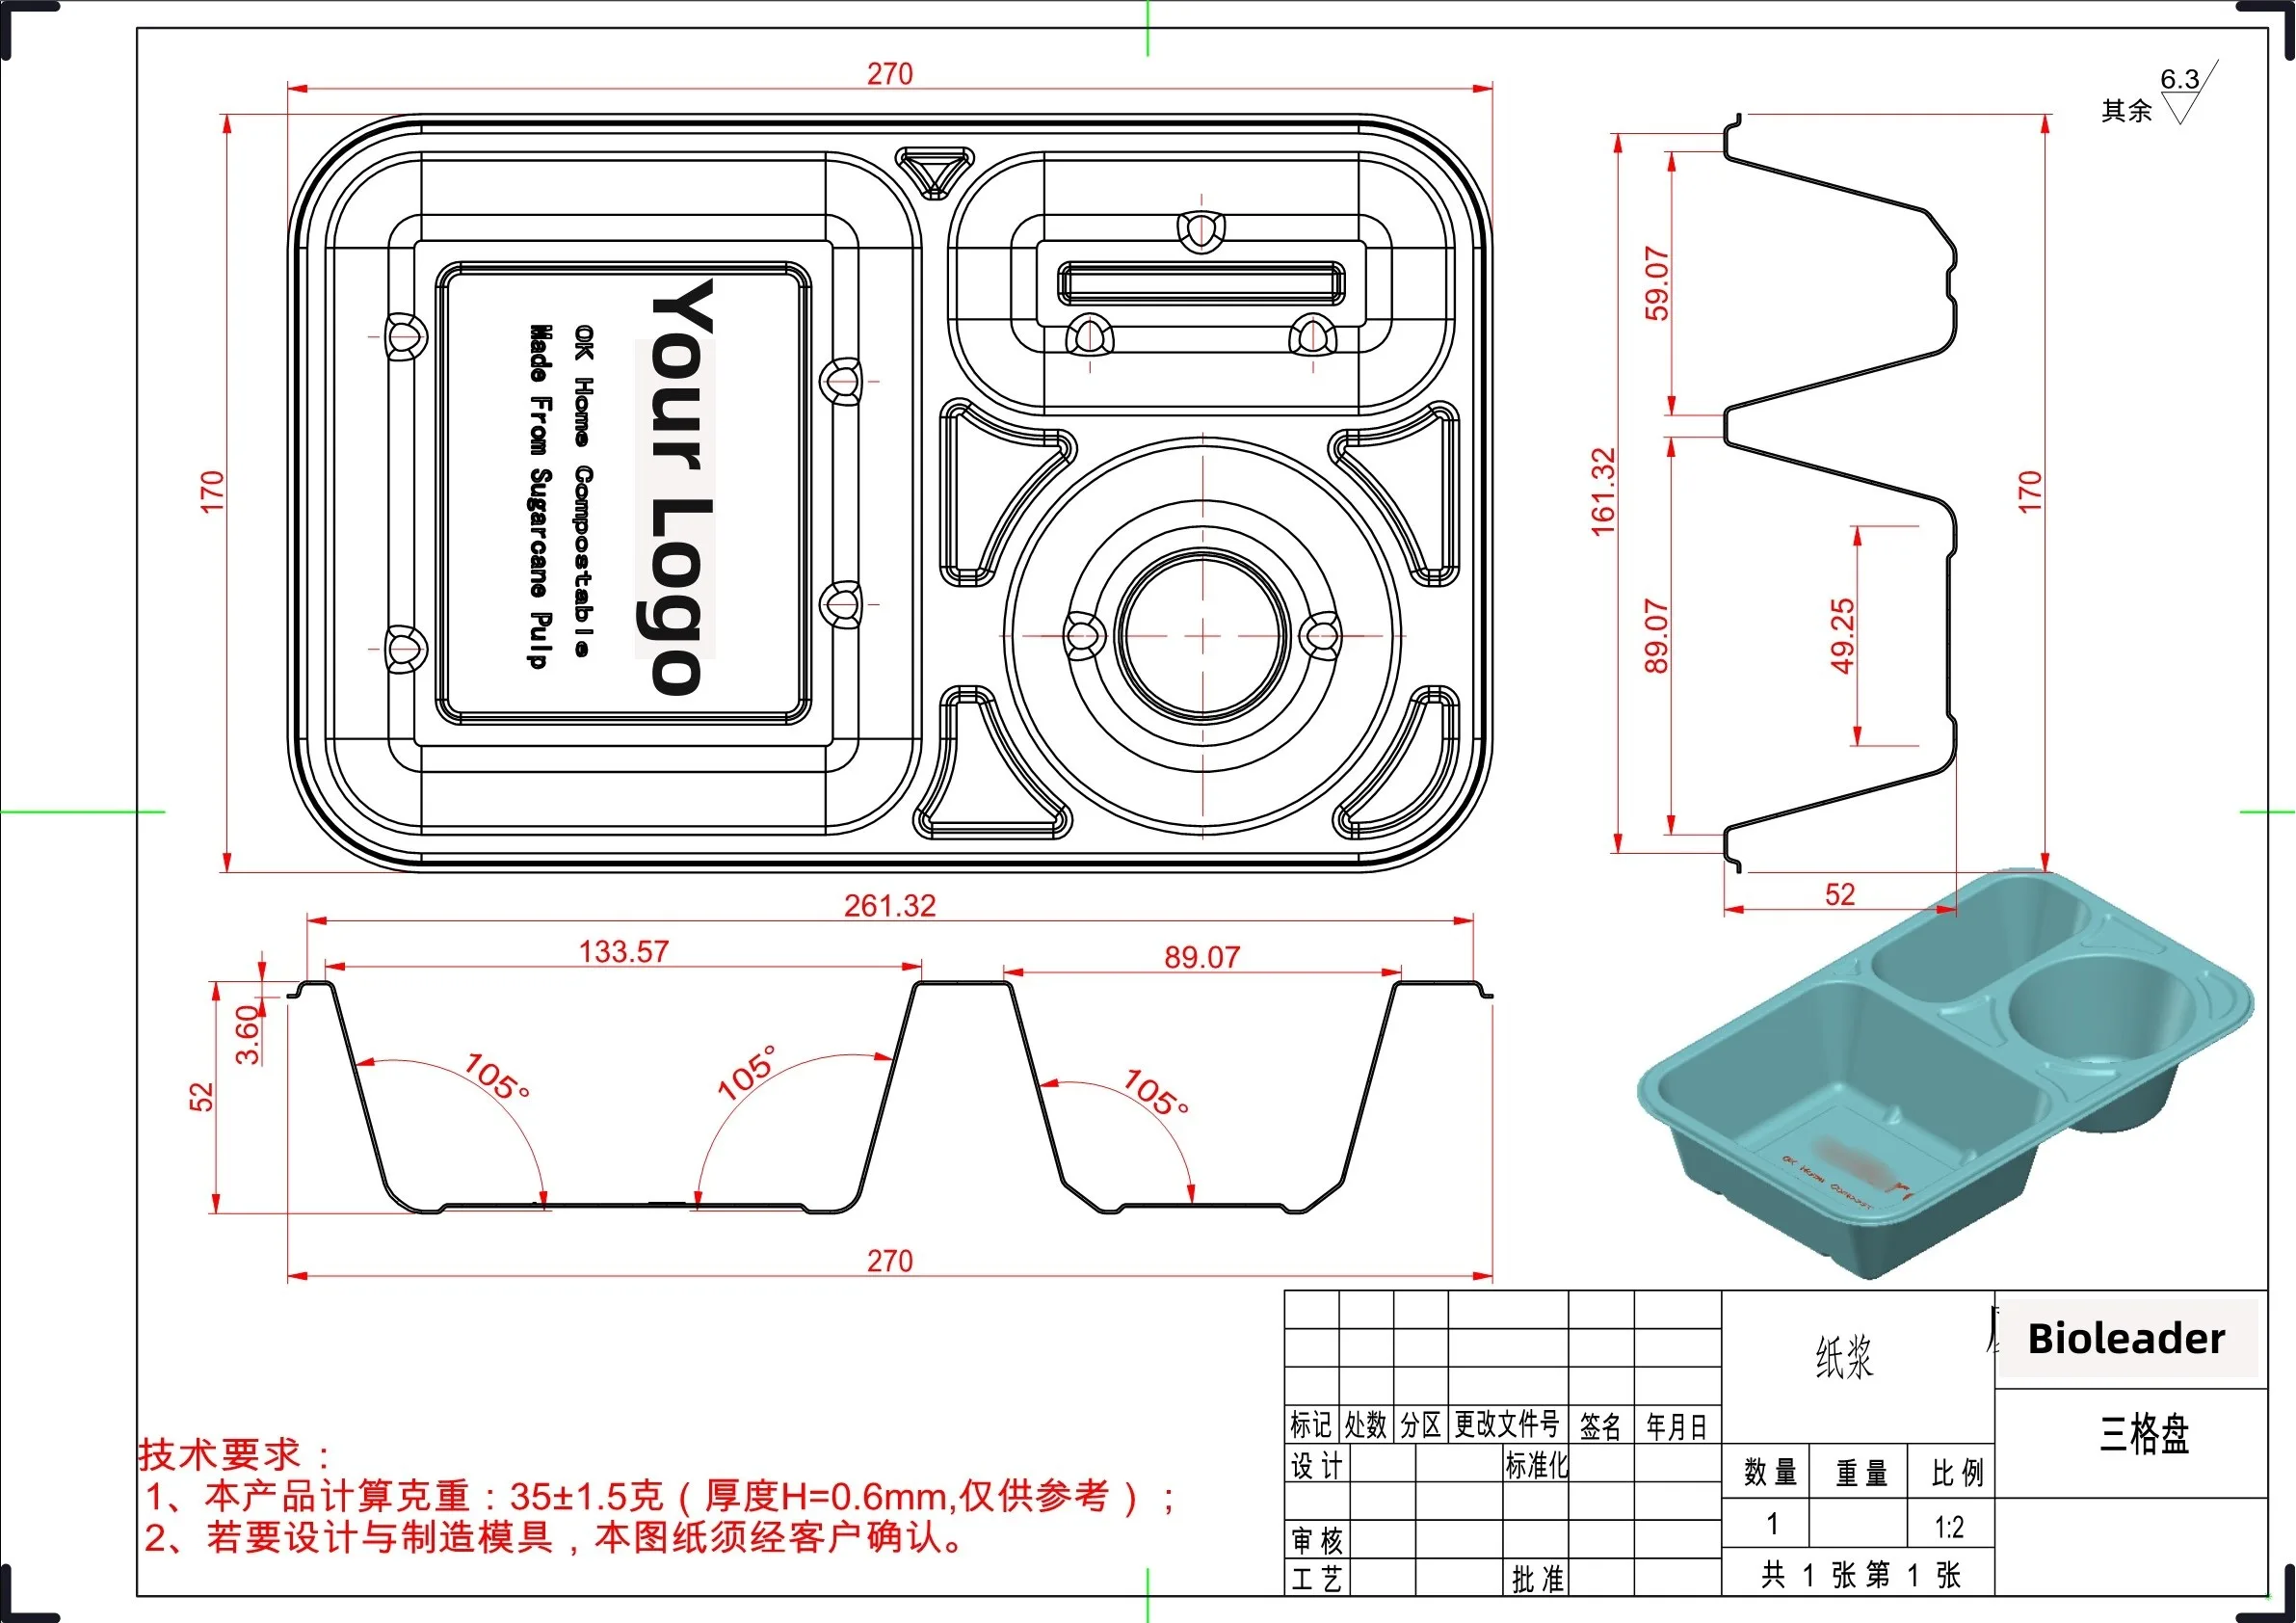
Угол наклона является фактором извлечения. Если угол слишком мал, риск извлечения из формы возрастает. Если он не соответствует глубине и геометрии, деталь может застревать, деформироваться или создавать нестабильные размеры. Исследования формованного волокна и более широкая практика проектирования пресс-форм показывают, что геометрия стенки и угол наклона влияют на технологичность.
Толщина стенки является фактором стабильности. Она влияет на жесткость, распределение волокна, поведение при сушке и согласованность между образцом и производством. Неравномерная толщина часто создает локальные слабые зоны, несоответствие поверхности или вариацию посадки. В изделиях из формованного волокна толщина также связана с категорией продукта и технологическим маршрутом. Обзоры производства формованного волокна отмечают, что разные форматы формованного волокна работают с разными диапазонами толщины и структурными ожиданиями.
Компенсация усадки является размерным фактором. Деталь из формованного волокна не покидает процесс с точно таким же размером, как в CAD-модели. Формование, обезвоживание, горячее прессование и сушка влияют на конечный результат. Поэтому для индивидуальных проектов необходимо реалистичное планирование допусков на размеры до того, как будет вырезана первая форма.
4.3 Типичные отклонения на этапе образца
На этапе образца скрытые проблемы впервые становятся видимыми. Наиболее распространенные отклонения: дрейф усадки, неравномерность толщины стенки, деформация кромки, несоответствие обода, отклонение посадки крышки, и плохая штабелируемость. Это не незначительные косметические проблемы. Это ранние сигналы того, готова ли конструкция к производству.
Bioleader рассматривает образцы первого раунда как техническое чтение, а не просто как возможность одобрения. Если образец показывает нестабильность кромки, плохое вложение или размерный дрейф, правильный вопрос не “Может ли клиент все еще принять его?” Правильный вопрос: “Что должно быть исправлено, прежде чем продукт станет масштабируемым?” Именно так обратная связь на этапе образца создает ценность вместо более поздних жалоб.
4.4 Логика золотого образца
Образец не является золотым образцом по умолчанию. Настоящий золотой образец — это зафиксированный эталон. Он должен подтверждать размеры, структуру обода, посадку крышки, штабелируемость, уровень внешнего вида и любые требуемые функциональные характеристики. Без этого эталона последующие споры об отклонениях в производстве становятся гораздо труднее контролировать.
Для индивидуальных проектов, Компании Bioleader предпочтительная логика — определять золотой образец после технической коррекции, а не после первого приемлемого на вид изделия. Этот шаг важен, потому что массовое производство должно измеряться по фиксированному эталону, а не по памяти или интерпретации электронной почты.
| Тип отклонения | Типичная причина | Влияние на проект | Рекомендуемые действия |
|---|---|---|---|
| Дрейф усадки | Недостаточная компенсация при проектировании или проверке оснастки | Несоответствие размеров, проблемы с посадкой крышки | Скорректировать размеры оснастки и подтвердить окно допусков |
| Непостоянство толщины стенок | Сложность геометрии или нестабильное распределение при формовании | Слабые зоны, визуальная неоднородность, структурный риск | Скорректируйте геометрию или целевые параметры процесса до утверждения |
| Деформация кромки или ободка | Неудачная логика съема или локальная структурная слабость | Несоответствие крышки, нестабильный внешний вид | Доработайте геометрию ободка и проверьте траекторию извлечения из формы |
| Плохая штабелируемость | Логика вложения не проверена на этапе проектирования | Неэффективность упаковки, проблемы с разделением | Проверьте профиль, конусность и направление штабелирования |
| Отклонение посадки крышки | Несоответствие допусков между геометрией основания и крышки | Функциональный отказ при использовании клиентом | Зафиксируйте допуск посадки до утверждения массового производства |
Таблица 2. Типичные технические отклонения на этапе утверждения образцов
5. Стратегия оснастки — инженерное ядро индивидуальных проектов
Стратегия оснастки определяет, может ли индивидуальный проект масштабироваться экономически. В разработке формованного волокна форма — это не просто статья затрат. Она влияет на точность геометрии, стабильность съема, качество поверхности, поведение цикла, затраты на обслуживание и стабильность при длительных сериях. Обзоры производства формованного волокна отмечают, что распространенные материалы форм включают алюминий, нержавеющая сталь, и бронзу, причем выбор связан с потребностями процесса и применения.
Для Bioleader, стратегия оснастки является частью проектирования. Она не выбирается только по бюджету. Правильный маршрут формы зависит от сложности продукта, вероятности доработок, целевого объема, чувствительности к допускам и ожидаемой интенсивности производства. Поэтому серьезные индивидуальные проекты должны четко различать прототипную оснастку и производственную оснастку.
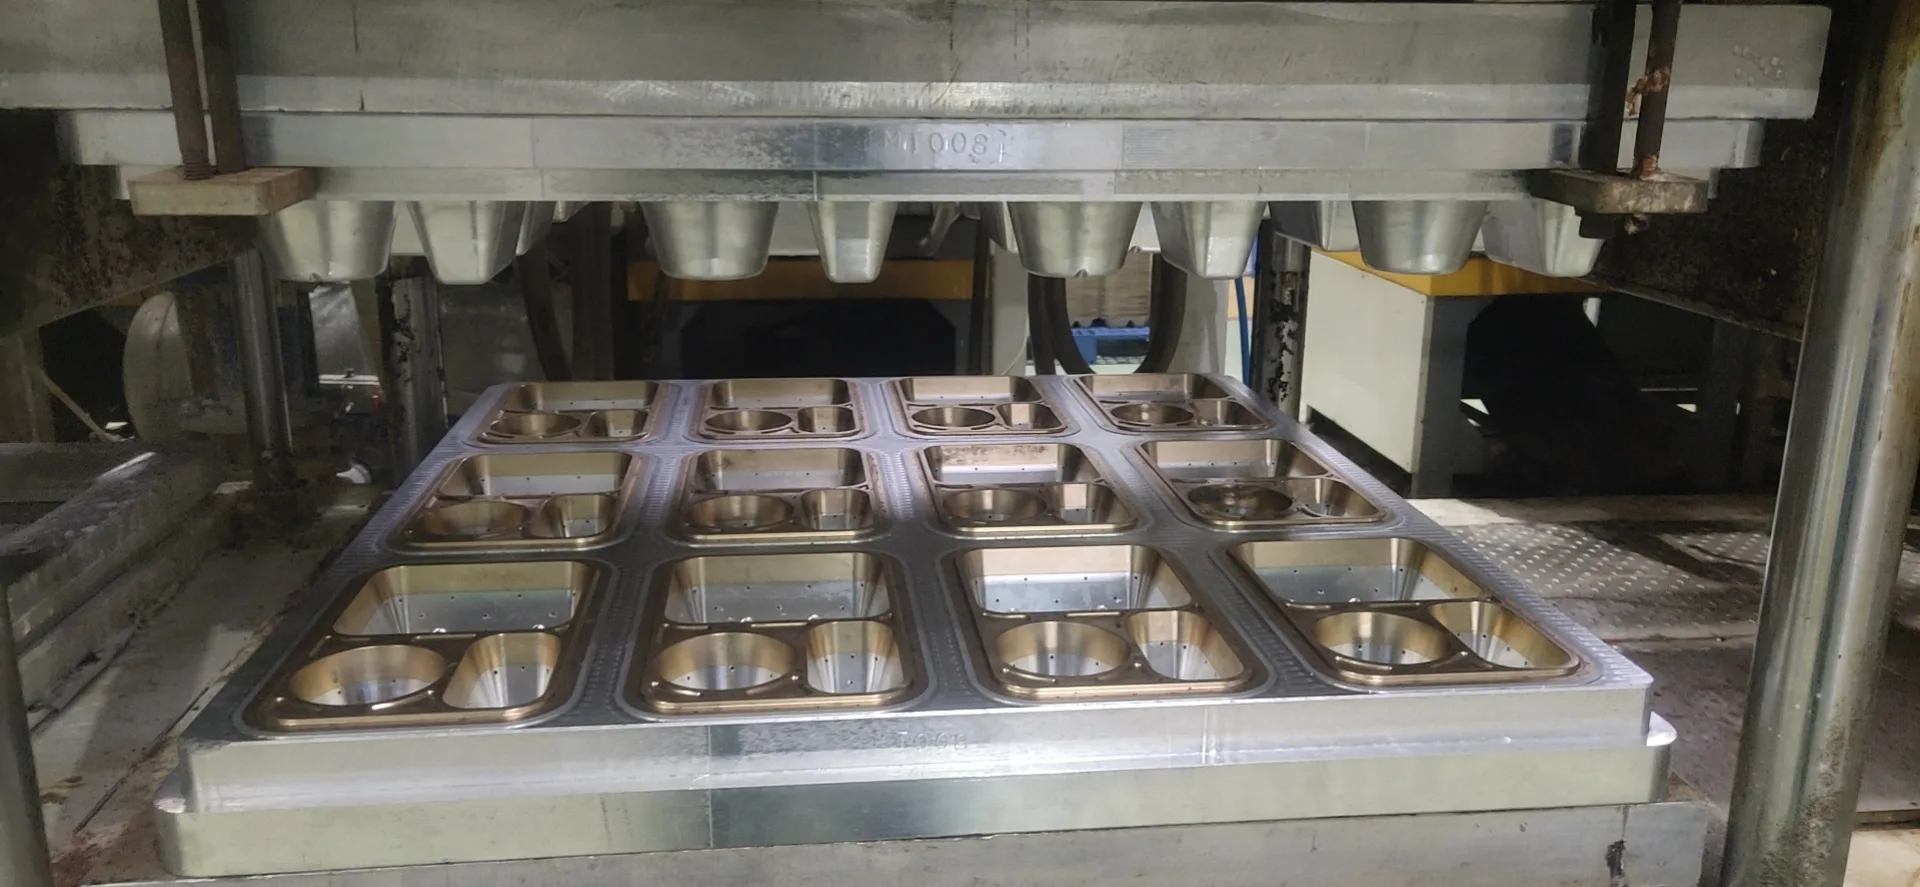
5.1 Прототипная форма против производственной формы
A прототипная форма используется для подтверждения конструкции. Ее задача — скорость, а не полная коммерческая износостойкость. Она помогает проверить размеры, общую форму, логику ободка и возможность перехода к корректировке и утверждению образцов. А производственная форма служит другой цели. Она должна обеспечивать воспроизводимость, стабильность цикла, планирование обслуживания и коммерческий объем выпуска.
Многие недоразумения покупателей начинаются здесь. Хороший образец с прототипной оснастки не означает, что проект готов к длительному массовому производству. Производственная форма все равно должна выбираться в соответствии с фактическим планом выпуска, а не только по результату первого образца.
5.2 Алюминиевые формы
Алюминиевые формы широко используются, поскольку они практичны для скорости разработки и типовых производственных программ. Они легче в обработке, обеспечивают относительно быстрые циклы изготовления оснастки и хорошо подходят для многих прототипных и среднесерийных проектов. Обзоры отрасли формованного волокна относят алюминий к наиболее распространенным материалам оснастки.
С коммерческой точки зрения алюминий часто является правильным выбором, когда проект все еще требует гибкости в доработках или когда объем и конструкция не оправдывают более тяжелый маршрут оснастки. Но алюминий не автоматически лучший ответ для каждой индивидуальной программы. Решение должно зависеть от сложности геометрии, риска корректировок и ожидаемой производственной нагрузки.
5.3 Алюминиевые формы с медными вставками
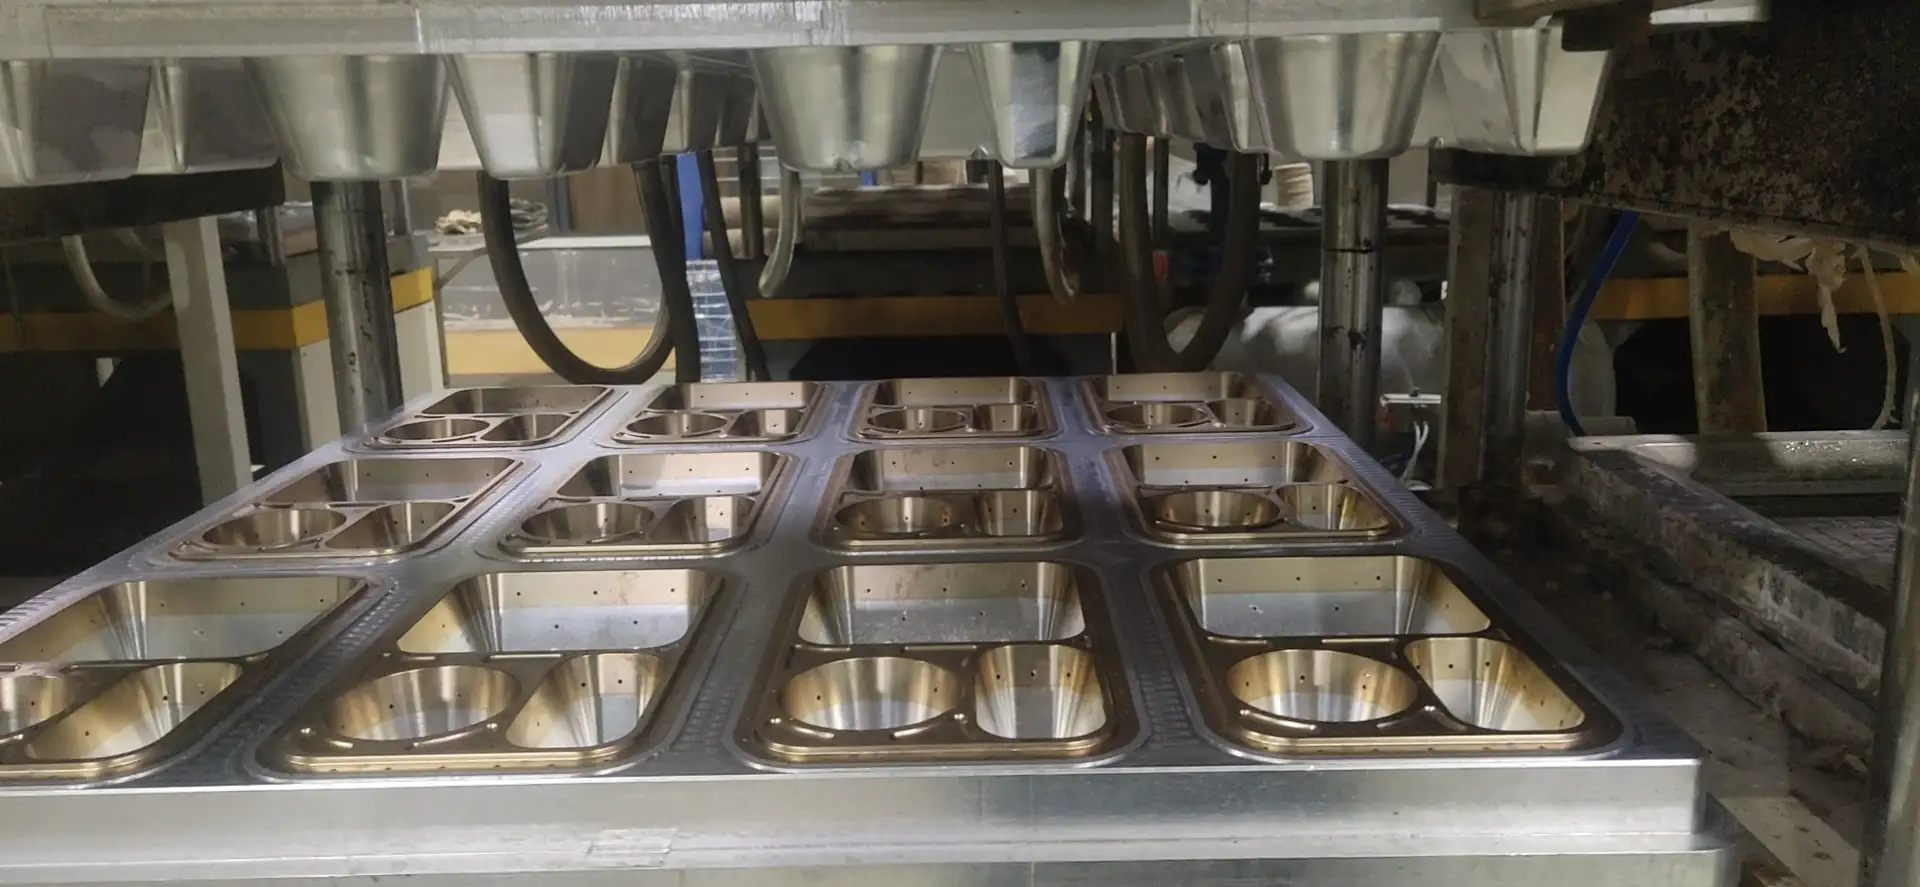
Алюминиевые формы с медными вставками представляют собой более специализированный вариант. На практике они полезны там, где локальное теплопередающее поведение или контроль точности становятся более чувствительными. Этот маршрут не обязателен для каждого проекта. Он более актуален, когда конструкция имеет более высокую локальную сложность, более глубокие зоны или более жесткую чувствительность к качеству в определенных областях.
С Опыт Bioleader в индивидуальных проектах, этот тип оснастки наиболее ценен, когда проект требует более точного локального контроля, чем стандартный алюминиевый маршрут может комфортно обеспечить. Его следует рассматривать как целенаправленное инженерное решение, а не как стандартное улучшение.
5.4 Формы из нержавеющей стали

Формы из нержавеющей стали обычно выбираются для большей долговечности, коррозионной стойкости и более требовательных условий длительного производства. В производстве формованного волокна нержавеющая сталь широко признана надежным промышленным материалом там, где влага, тепло и повторяющиеся механические нагрузки являются частью производственной среды.
Этот маршрут обычно более подходит для более крупных и стабильных индивидуальных программ, особенно когда покупатель ожидает длительной непрерывности производства и меньшей терпимости к износу оснастки или повторной замене. Первоначальные инвестиции выше, но в правильной программе это может улучшить долгосрочную экономику за счет более стабильного выпуска и более длительного срока службы.
5.5 Почему выбор формы — это коммерческое решение, а не только техническое
Неправильная стратегия оснастки может исказить всю бизнес-модель. Маршрут оснастки, который выглядит дешевле на этапе котировки, может привести к большему количеству корректировок, более короткому сроку службы или более слабой стабильности производства позже. Более тяжелый маршрут оснастки может выглядеть дорогим в начале, но стать более экономичным, если годовая программа большая и стабильная.
Вот почему Bioleader оценивает выбор формы с учетом общей логики проекта: ожидаемый годовой спрос, вероятность доработок образцов, сложность геометрии, чувствительность к допускам и непрерывность производства. Правильный вопрос не только “Какая форма стоит меньше?” Это “Какая форма обеспечивает наилучший баланс скорости, точности и долгосрочной эффективности производства?»»
| Тип пресс-формы | Основное применение | Основное преимущество | Наиболее подходящий тип проекта |
|---|---|---|---|
| Прототип / пробная пресс-форма | Предварительное подтверждение конструкции и проверка на этапе образцов | Более быстрая итерация до фиксации производственной оснастки | Новые проекты с возможными техническими корректировками |
| Алюминиевая пресс-форма | Обычный прототип и многие стандартные производственные программы | Практичная механическая обработка и хорошая скорость разработки | Проекты средней сложности и средние объемы производства |
| Алюминиевая пресс-форма с медными вставками | Проекты, требующие более жесткого локального контроля процесса | Лучшие целевые характеристики в чувствительных локальных зонах | Конструкции повышенной сложности с чувствительностью к локальной точности |
| Пресс-форма из нержавеющей стали | Длительные и высокоинтенсивные производственные программы | Более высокая долговечность и лучшая пригодность для длительного производства | Крупные стабильные индивидуальные программы с длительной непрерывностью производства |
Таблица 3. Сравнение типов пресс-форм для проектов по индивидуальной посуде из багассы
6. Контроль сроков проекта — от концепции до серийного производства
Контроль сроков — это вопрос снабжения, а не только вопрос фабрики. В проектах по индивидуальному литому волокну задержки редко возникают на каком-то одном этапе. Обычно они возникают из-за циклов доработки, неполных исходных данных для проектирования, корректировки образцов, регулировки пресс-формы или задержек с утверждением между покупателем и фабрикой. Поэтому проект по индивидуальной посуде из багассы следует вести как поэтапную программу с четкими результатами, а не как простой процесс отслеживания заказа.
Для покупателей контроль сроков влияет не только на дату поставки. Он влияет на запуск продукта, переход на новую упаковку, замену запасов и выполнение обязательств перед клиентами. В реальных экспортных проектах стоимость потери двух-трех недель часто намного выше, чем стоимость одной корректировки конструкции, сделанной на раннем этапе. Более медленное утверждение на правильном этапе обычно дешевле, чем быстрая ошибка.
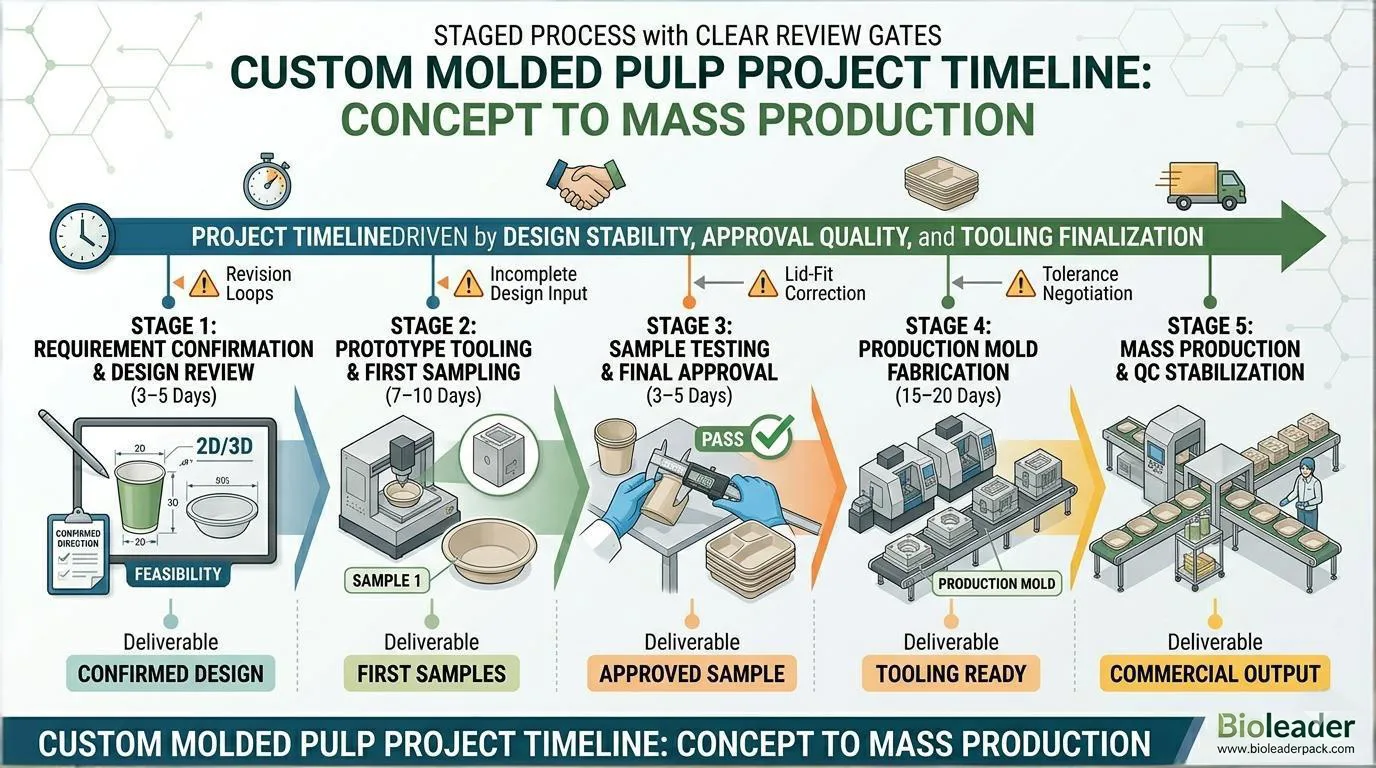
6.1 Пять этапов проекта по индивидуальному литому волокну
Большинство программ по индивидуальной посуде из багассы проходят пять основных этапов. Сначала идет подтверждение требований и проверка конструкции. Затем следует изготовление прототипной оснастки и первая выборка. После этого идет тестирование и утверждение образцов. Четвертый этап — это изготовление производственной пресс-формы. Пятый этап — это запуск серийного производства и стабилизация контроля качества.
Эти этапы выглядят просто на бумаге. На практике каждый из них зависит от того, насколько правильно завершен предыдущий. Если исходные требования неполны, замедляется утверждение конструкции. Если в образце остаются неустраненные отклонения, производственная оснастка не может быть безопасно зафиксирована. Если производственная оснастка запускается до того, как зафиксированы посадка и допуски, серийное производство унаследует предотвратимый риск.
6.2 Где на самом деле возникают задержки в большинстве индивидуальных проектов
Наиболее распространенные задержки обычно возникают не только при механической обработке. Они возникают при пересмотре чертежей, нечетком подтверждении размеров, циклах обратной связи по образцам, корректировке посадки крышки, и согласовании допусков на поздних этапах. Это не только проблемы фабрики. Это проблемы координации между коммерческими, инженерными и утверждающими командами.
В Bioleader сроки проекта управляются путем привязки каждого этапа к четкой контрольной точке. Если конструкция не стабильна, проект не должен переходить к финальной оснастке. Если образец все еще показывает структурные отклонения, проект не должен переходить к производственному утверждению. Эта дисциплина делает контроль сроков реалистичным, а не оптимистичным.
6.3 Почему не следует спешить с утверждением образцов
Утверждение образцов — это самый важный контрольный пункт во всем графике. Если покупатель утверждает слишком рано, последующие этапы становятся более дорогостоящими. Если покупатель слишком долго задерживает обратную связь, вся программа теряет темп. Цель — не просто скорость. Цель — закрыть этап образцов с четким согласованием размеров, посадки, штабелируемости, внешнего вида и функциональности.
По этой причине хороший график — это не тот, где этап образцов самый короткий. Это тот, где после запуска оснастки меньше всего повторных корректировок. В индивидуальном формованном волокне стабильное утверждение обычно ценнее быстрого утверждения.
6.4 Что обычно включает реалистичный график проекта
Практическая индивидуальная программа обычно включает от 3 до 5 дней на подтверждение требований и анализ дизайна, от 7 до 10 дней на прототипную оснастку и первые образцы, от 3 до 5 дней на тестирование заказчиком и утверждение, и около от 15 до 25 дней на изготовление производственной пресс-формы после заморозки дизайна. Срок производства массовой партии затем зависит от объема заказа, готовности пресс-формы и планирования линии.
Эти диапазоны являются рабочими ориентирами, а не фиксированными обещаниями. Сложная геометрия, повторные правки, многокомпонентные системы крышек или задержки с обратной связью от заказчика могут удлинить цикл. Но как правило планирования, покупатели должны ожидать, что график проекта будет определяться в основном стабильностью дизайна, качеством утверждения образцов, и финализацией оснастки.
| Этап | Этап | Типичные сроки | Ключевой результат |
|---|---|---|---|
| Этап 1 | Подтверждение требований и анализ дизайна | 3–5 дней | Подтвержденное направление дизайна и осуществимость проекта |
| Этап 2 | Прототипная оснастка и первая выборка | 7–10 дней | Первые физические образцы для технического анализа |
| Этап 3 | Тестирование образцов и окончательное утверждение | 3–5 дней | Утвержденный образец и замороженное техническое направление |
| Этап 4 | Изготовление производственной пресс-формы | 15–25 дней | Производственная оснастка готова к запуску |
| Этап 5 | Массовое производство и стабилизация контроля качества | В зависимости от объема | Коммерческий выпуск со стабильным производственным контролем |
Таблица 4. График проекта: от концепции до массового производства
6.5 Почему дисциплина сроков отражает возможности поставщика
Поставщик, который хорошо управляет индивидуальными проектами, должен уметь объяснить, на что тратится время, что можно сократить, а что никогда не следует торопить. Это один из самых ясных признаков истинной способности к кастомизации. В рабочем процессе индивидуального формованного волокна Bioleader, контроль сроков связан с техническим закрытием, а не только с календарными обещаниями. Поэтому план проекта строится вокруг контрольных точек, а не вокруг идеальных предположений.
Для покупателей это правильный способ читать сроки проекта. Лучший поставщик индивидуальных решений — не тот, кто обещает самый короткий срок в первом письме. Это тот, кто может перейти от дизайна к массовому производству с меньшим количеством циклов правок, более четкими точками утверждения и более стабильным исполнением.
7. Логика MOQ — почему индивидуальные проекты требуют другого коммерческого порога
Индивидуальные проекты формованного волокна обычно требуют более высокого MOQ, чем стандартные позиции. Это не только политика продаж. Это вопрос экономики проекта. В индивидуальной посуде из жома сахарного тростника коммерческий порог должен покрывать стоимость оснастки, стоимость образцов и корректировок, стоимость подготовки производства, и дополнительная координация, необходимая для стабильного массового производства.
По этой причине индивидуальные проекты обычно более целесообразны, когда у покупателя есть спрос на уровне контейнера или стабильный долгосрочный план объемов. Во многих практических программах ежемесячный спрос в диапазоне от 200 000 до 300 000 штук, или годовой спрос, достигающий одного миллиона штук и более, создает более реалистичную основу для распределения инвестиций в оснастку и контроля себестоимости единицы продукции. Без такого масштаба индивидуальная разработка часто становится экономически неоправданной.
Именно поэтому Bioleader рассматривает MOQ вместе с годовым спросом, сложностью проекта, и стратегией оснастки, а не рассматривает MOQ как самостоятельную цифру для переговоров. Проект может начинаться с одного контейнера, но реальное решение должно основываться на том, достаточно ли ожидаемого объема для амортизации оснастки, эффективности производства и долгосрочной стабильности поставок.
| Фактор MOQ | Почему это важно | Влияние на планирование для покупателя |
|---|---|---|
| Амортизация оснастки | Стоимость пресс-формы должна быть распределена на достаточный объем. | Низкий годовой спрос ослабляет экономическое обоснование для индивидуальной настройки. |
| Затраты на подготовку производства | Индивидуальные партии требуют подготовки линии, настройки и контроля. | Малые партии обычно приводят к более высокой себестоимости единицы продукции. |
| Упаковка и логистика | Экономика экспорта более эффективна на уровне контейнера. | Планирование на основе контейнеров более эффективно, чем фрагментированные заказы. |
| Непрерывность проекта | Стабильный повторяющийся объем способствует лучшему использованию пресс-форм и контролю затрат. | Планирование годового объема важнее, чем разовый запрос. |
Таблица 5. Ключевые факторы, определяющие MOQ в проектах по индивидуальному формованному волокну
8. От утвержденного образца к стабильному массовому производству
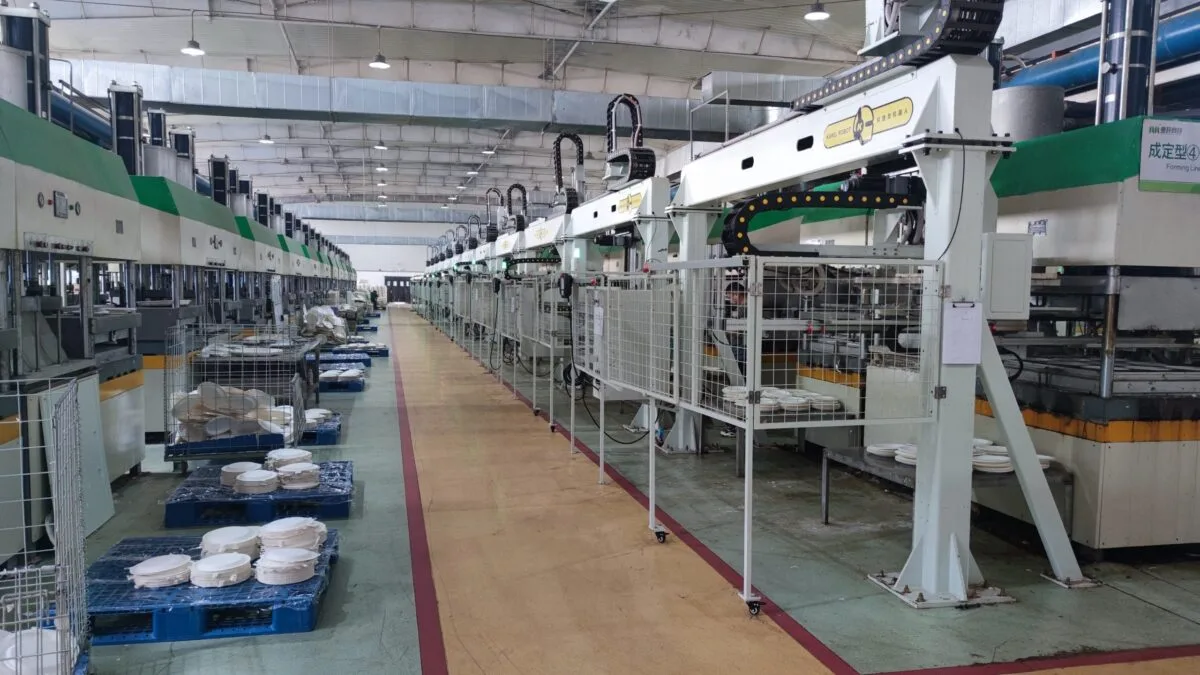
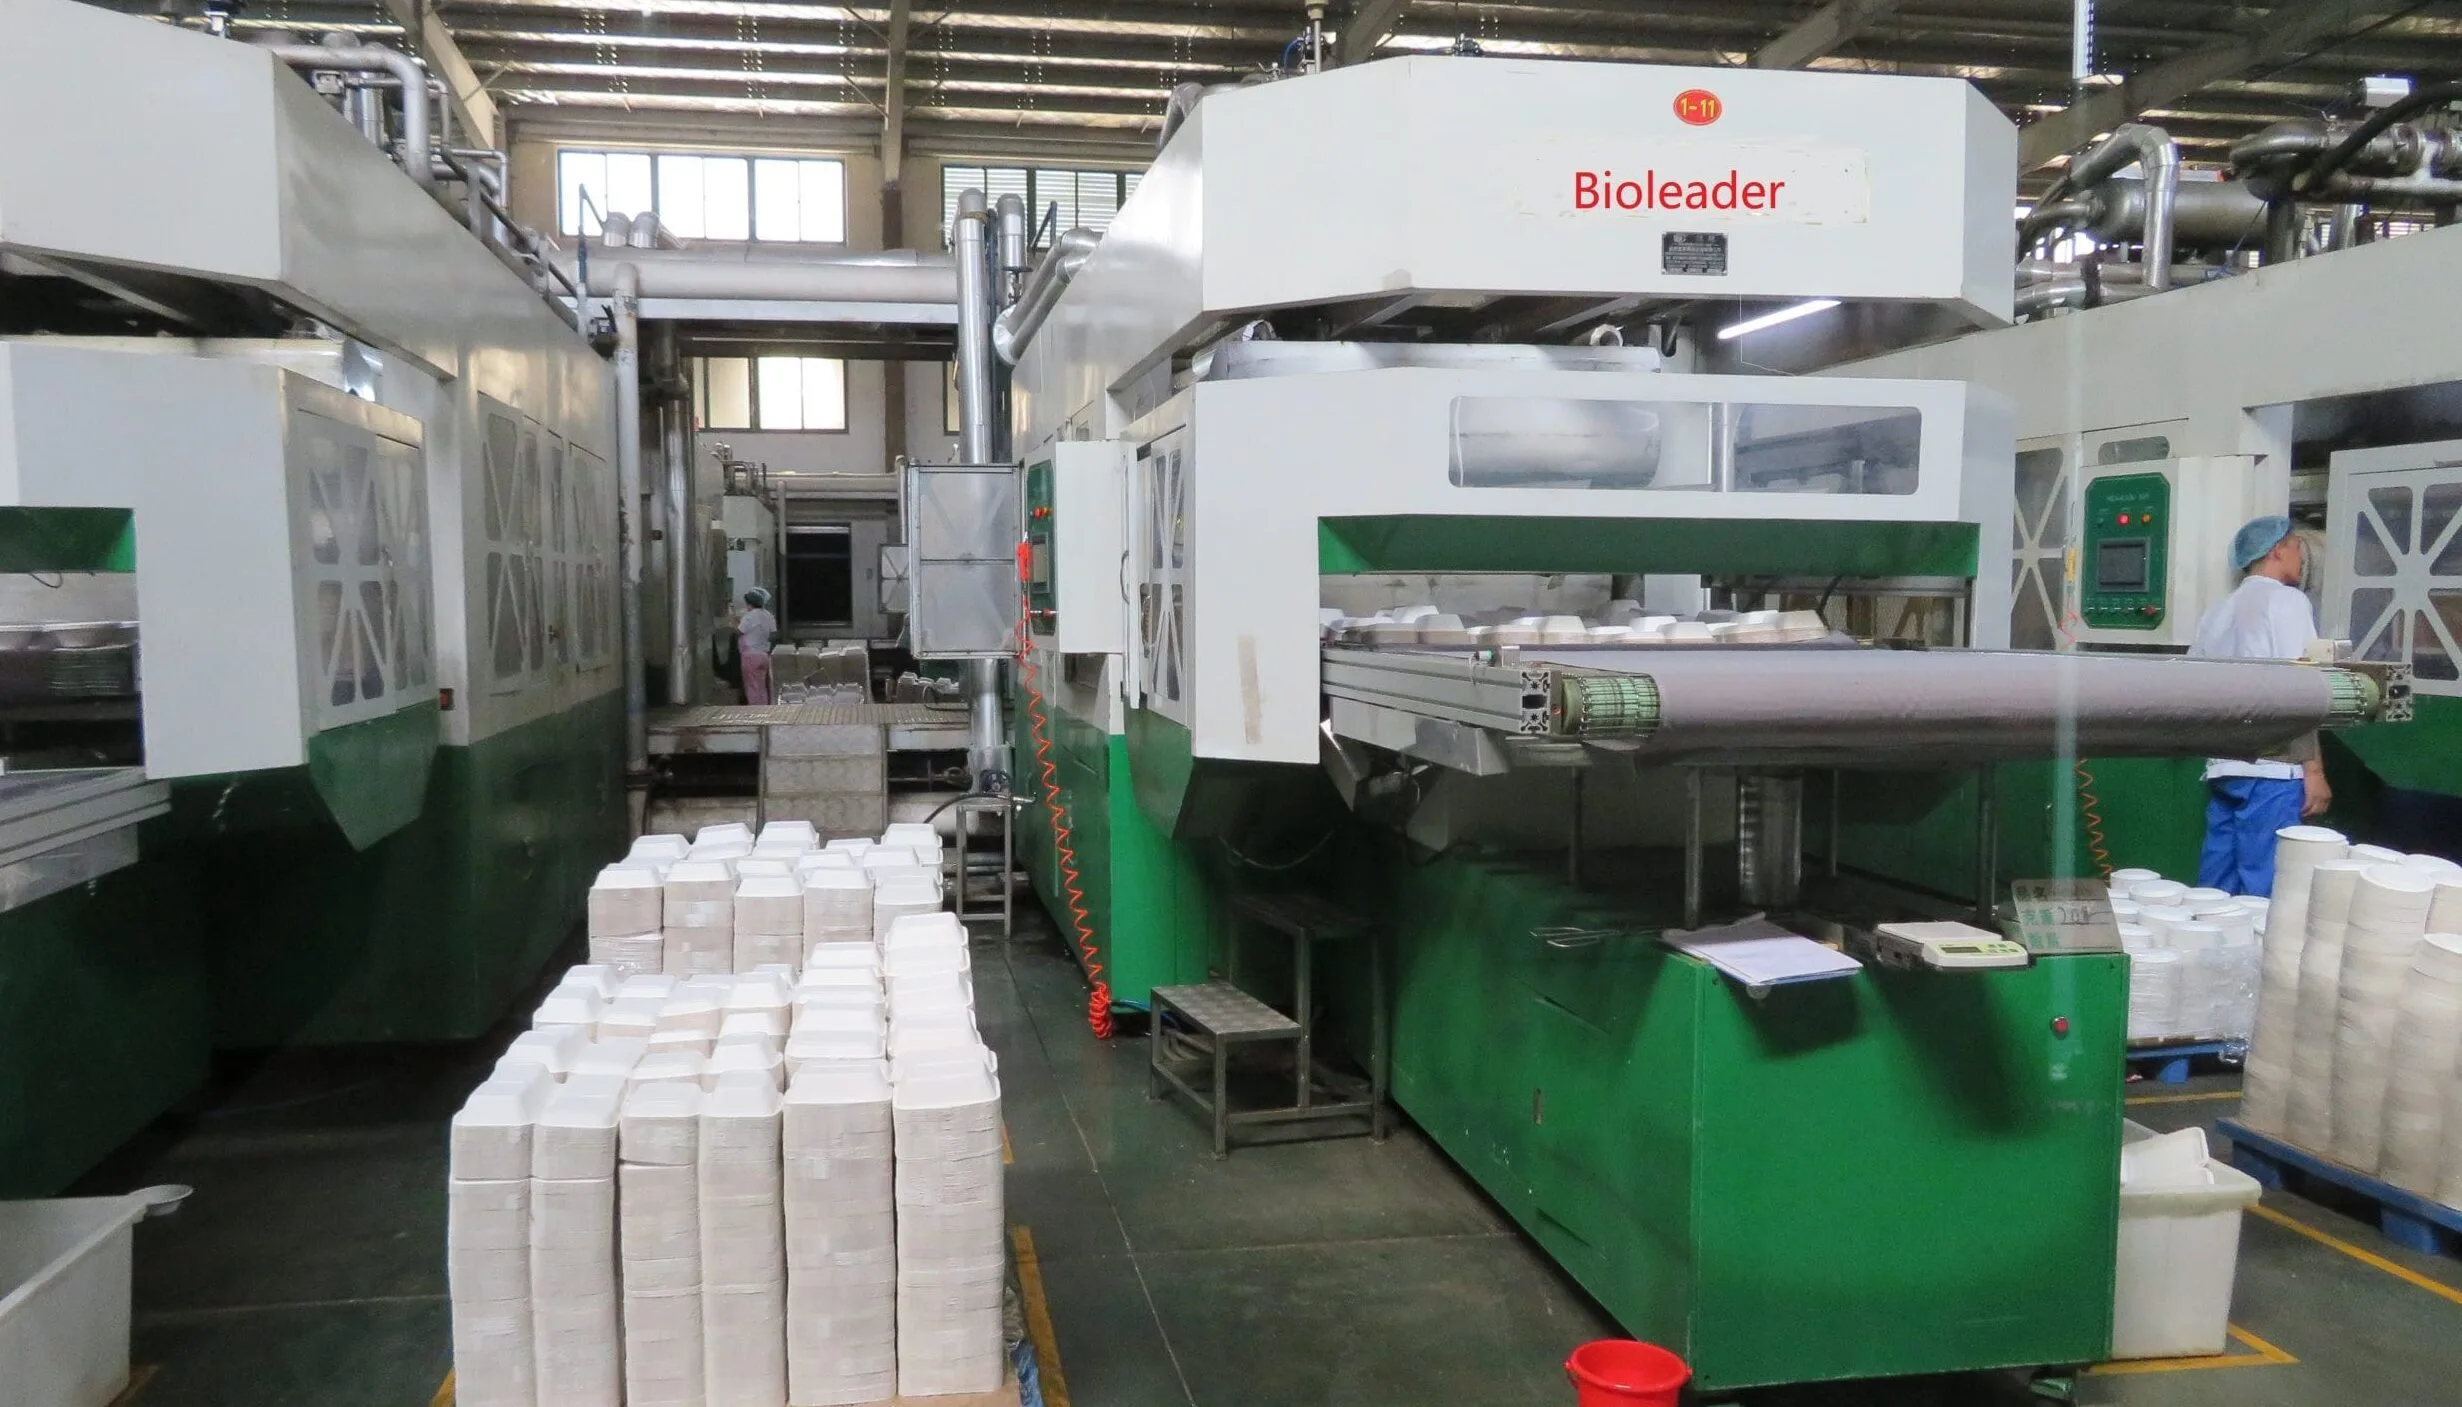
Утвержденный образец — это не конец разработки. Это начало контроля производства. В проектах с формованным волокном многие проблемы не проявляются на этапе первого образца. Они проявляются, когда проект переходит на реальную скорость производства, производственную оснастку, повторяющиеся партии и экспортную упаковку. Поэтому за утверждением образца должен следовать контролируемый переход к массовому производству.
Для покупателей это один из самых важных моментов риска во всем проекте. Образец может выглядеть правильно по размерам и внешнему виду, но реальный вопрос в том, можно ли сохранить тот же результат при нескольких производственных партиях, разных сменах, более высоком объеме выпуска, и упаковке на уровне отгрузки. Если нет, проект еще не стабилен для производства.
 |  |
8.1 Почему утверждение образца не гарантирует стабильность массового производства
Первый утвержденный образец обычно изготавливается в более контролируемых условиях, чем полная коммерческая партия. Объем выпуска ниже. Процесс более узконаправленный. Внимание к корректировке выше. Когда проект переходит в обычное производство, рабочая среда меняется. В этот момент, отклонение размеров, изменение посадки крышки, непостоянство вкладывания, шероховатость кромок, или колебания внешнего вида могут начать проявляться.
Именно поэтому надежные поставщики не рассматривают утверждение образца как окончательное доказательство готовности к производству. Они рассматривают его как ориентир, который еще должен быть подтвержден стабильностью оснастки, воспроизводимостью процесса и производственными условиями. С точки зрения Bioleader, наиболее надежными являются те индивидуальные проекты, где за этапом образца следует четкая логика контроля производства, а не слепое масштабирование.
8.2 Пилотная партия и анализ первой производственной партии
Пилотная партия — это этап контроля, а не формальность. Ее цель — подтвердить, что утвержденная конструкция может быть воспроизведена в реальных производственных условиях. На этом этапе следует проверить размеры, посадку, штабелируемость, поведение при упаковке и визуальную согласованность до того, как проект будет передан в регулярный массовый выпуск.
Для индивидуальных пищевые контейнеры из багассы или других видов посуды, первая производственная партия должна быть проверена на соответствие утвержденному образцу или золотому образцу. Это сравнение не должно фокусироваться только на внешнем виде. Также следует проверить, сохраняет ли продукт ту же структурную логику в производственных условиях. Если утвержденный образец хорошо штабелируется, а первая партия плохо вкладывается, это не мелочь. Это ранний признак несоответствия производства.
8.3 Соответствие золотого образца и производственного образца
Золотой образец является контрольным эталоном. Массовое производство должно оцениваться по нему. Это включает размеры, посадку крышки, ощущение стенок, качество кромки, логику штабелирования и любые согласованные функциональные требования. Без фиксированного стандарта сравнения производственный контроль становится субъективным и его трудно защитить.
Bioleader использует логику золотого образца, чтобы снизить неоднозначность в индивидуальных проектах. Это важно, потому что производственные различия часто невелики в начале. Но небольшие отклонения, если их игнорировать на раннем этапе, могут позже стать проблемами уровня отгрузки. Стабильный проект обычно строится путем исправления отклонений на первом этапе производства, а не путем объяснений после появления жалоб.
8.4 Типичные отклонения на раннем этапе производства
Наиболее распространенными отклонениями на раннем этапе производства являются отклонение размеров, несоответствие крышки, непостоянство кромки, нестабильность штабелирования, неравномерный внешний вид поверхности, и изменчивость упаковки. Эти проблемы распространены, потому что проект переходит от технического утверждения к производственному ритму. Цель не в том, чтобы делать вид, что их никогда не бывает. Цель — обнаружить и исправить их до того, как они станут коммерческими дефектами.
По этой причине сильные производители индивидуальной продукции уделяют пристальное внимание первым производственным циклам. В Bioleader этот этап рассматривается как этап производственной валидации, а не как обычный этап заказа. Именно здесь фабрика доказывает, может ли утвержденная индивидуальная концепция стать повторяемым коммерческим продуктом.
| Этап | Основной риск | Типичное отклонение | Метод контроля |
|---|---|---|---|
| утвержденный образец | Предположение, что проект уже готов к производству | Непроверенная повторяемость | Используйте образец как ориентир, а не как окончательное доказательство стабильности |
| Пилотный запуск | Несоответствие между утвержденной концепцией и производственными условиями | Изменение посадки, изменение вкладывания, дрейф внешнего вида | Проверка по золотому образцу перед полным запуском |
| Первая производственная партия | Небольшое отклонение, перерастающее в несоответствие на уровне партии | Дрейф размеров, несоответствие крышки, непостоянство кромки | Зафиксируйте контрольные точки и проверяйте отклонения на раннем этапе |
| Массовое производство | Масштаб выпуска скрывает раннюю структурную нестабильность | Изменчивость упаковки, нестабильная штабелируемость, несоответствие внешнего вида | Поддерживайте контроль на уровне партии и производственную дисциплину |
Таблица 6. Сравнение рисков утверждения образца и массового производства
9. Обеспечение качества и технические контрольные точки
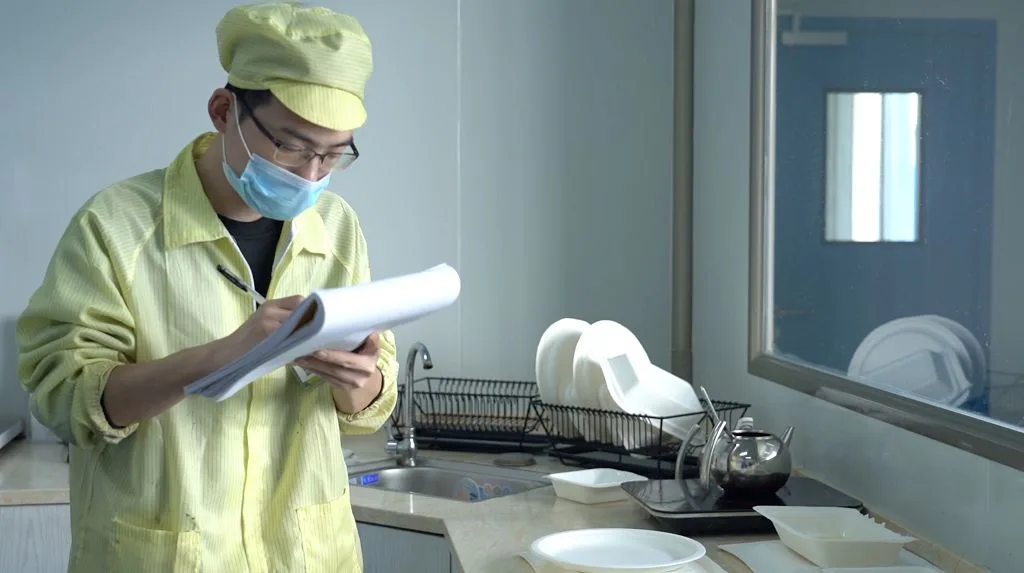
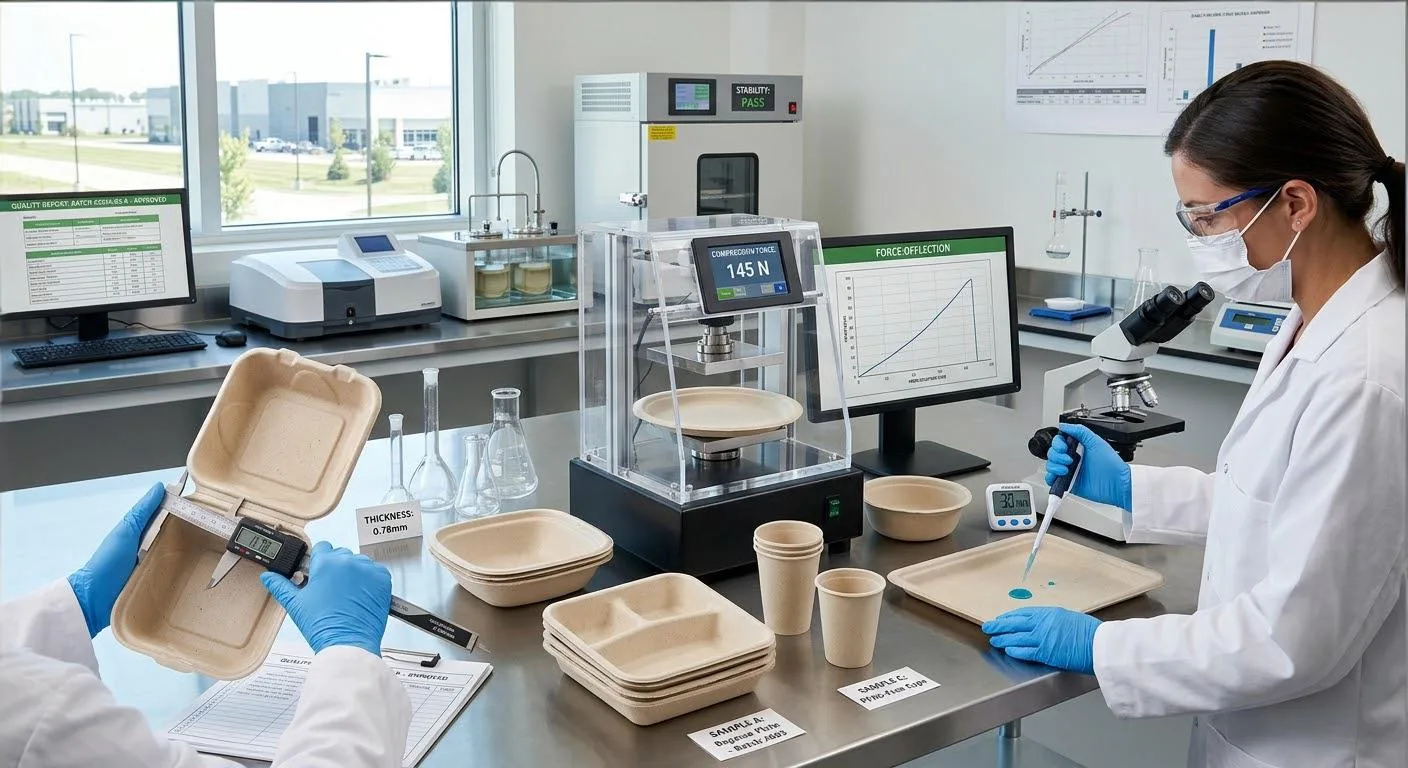
Контроль качества в индивидуальном формованном волокне встроен в процесс, а не добавляется в конце. Готовый продукт может быть стабильным только в том случае, если критические контрольные точки уже управлялись во время формования, сушки, горячего прессования, обрезки, вкладывания и упаковки. Для индивидуальной посуды из жома сахарного тростника это еще более важно, поскольку продукт не является стандартным форматом. Он несет в себе специфическую геометрию проекта, логику посадки и ожидания клиента.
Вот почему обеспечение качества в индивидуальных проектах должно фокусироваться на воспроизводимость, а не только на визуальном приеме. Продукт может выглядеть приемлемо при выборочной проверке и все равно не соответствовать по посадке, штабелированию, стабильности кромки или размерной согласованности после упаковки и отгрузки партии. Сильная индивидуальная возможность означает контроль переменных до того, как они станут видимыми дефектами.
 |  |
9.1 Контрольные точки в процессе производства
Наиболее важные контрольные точки не ограничиваются финальной инспекцией. Они начинаются во время производства. Фабрика должна контролировать условия формования, удаление влаги, поведение при горячем прессовании, качество кромки после обрезки, стабильность вкладывания и однородность упаковки. Каждый этап влияет на конечную деталь. Если процесс теряет контроль на раннем этапе, финальная инспекция может только обнаружить проблему после того, как ценность уже потеряна.
 | 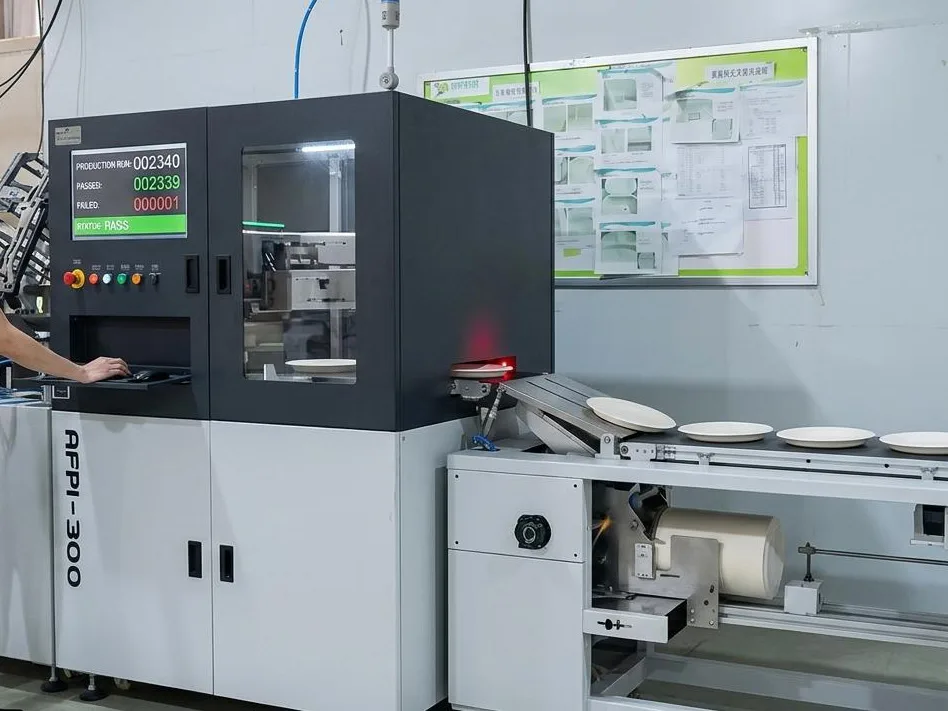 |
В Bioleader, контроль индивидуального производства направлен на поддержание стабильности утвержденной структуры на всем протяжении технологического маршрута. Это означает проверку не только того, изготовлена ли деталь, но и того, изготовлена ли она одинаковым способом, с одинаковым функциональным результатом, по всей производственной партии.
9.2 Контроль критических размеров и посадки
Размеры и посадка являются первой линией технического контроля. Для многих индивидуальных продуктов наиболее чувствительными точками являются размер отверстия, глубина, профиль кромки, зацепление крышки и геометрия штабелирования. Если эти точки выходят за пределы согласованного диапазона, продукт может выглядеть приемлемо, но выходить из строя при использовании, упаковке или приемке клиентом.
Вот почему критические размеры должны быть определены до производства и перепроверяться во время производственного цикла. Чем более индивидуализирована структура, тем меньше места для расплывчатых предположений о допусках. Во многих индивидуальных проектах небольшое изменение размеров в области кромки или крышки создает гораздо более серьезную функциональную проблему на рынке.
9.3 Функциональная валидация при необходимости
Некоторые индивидуальные проекты требуют большего, чем утверждение размеров. Они также могут требовать жиростойкость, удержание крышки, устойчивость при штабелировании, или другие проверки, специфичные для конкретного применения. Их следует рассматривать в рамках валидации конкретного проекта, а не как универсальные допущения. Изделие, предназначенное для сухой выпечки, не требует такого же контроля функций, как изделие для горячих блюд на вынос или жирных готовых продуктов.
Это одна из причин, по которой Bioleader рассматривает индивидуальную разработку и производственный контроль как единую взаимосвязанную систему. Фабрика должна не просто воспроизводить форму. Она должна воспроизводить утвержденные условия использования.
9.4 Логика контроля качества упаковки и отгрузки
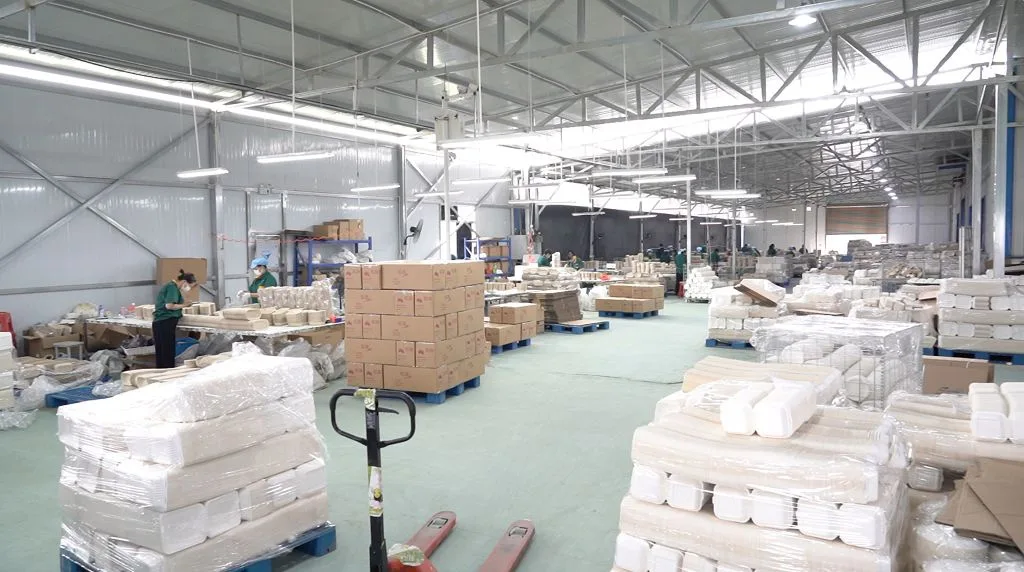 | 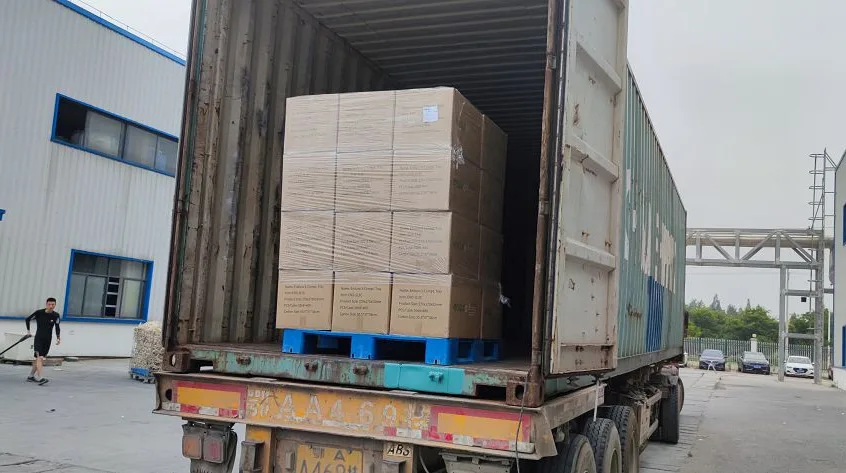 |
Качество отгрузки начинается до загрузки контейнера. Если вложение неустойчиво, картонная упаковка непоследовательна или внешний вид единиц колеблется по всей партии, результат экспорта становится труднее контролировать. Для индивидуальных изделий качество упаковки особенно важно, поскольку проект часто имеет более жесткие коммерческие ожидания, чем товары для пополнения запасов.
Поэтому покупателям следует рассматривать проверку упаковки как часть технического качества, а не только как складскую обработку. При индивидуальном формованном волокне плохое вложение или неравномерная упаковка могут нанести ущерб экономике всего проекта, увеличивая неэффективность перевозки, снижая консистентность картонных коробок и ослабляя восприятие клиента при получении.
| Контрольная точка | Что должно контролироваться | Почему это важно |
|---|---|---|
| Формование и прессование | Базовая формовка, консистентность стенок, структурная стабильность | Ранний дрейф процесса создает несоответствие в более поздних партиях |
| Критические размеры | Размер отверстия, глубина, геометрия кромки, точки сопряжения | Небольшие изменения размеров могут привести к серьезным функциональным проблемам |
| Логика крышки и штабелирования | Зацепление крышки, вложение, извлечение, устойчивость штабеля | Напрямую влияет на эксплуатационные характеристики и эффективность упаковки |
| Консистентность внешнего вида | Обработка кромок, однородность поверхности, общая визуальная стабильность | Влияет на принятие клиентом и коммерческую презентацию |
| Готовность к упаковке и отгрузке | Консистентность картонных коробок, плотность упаковки, пригодность к транспортировке | Защищает экономику экспорта и качество при прибытии |
Таблица 7. Основные контрольные точки контроля качества при производстве индивидуальной багассовой посуды
10. Распространенные ошибки покупателей в проектах с индивидуальным формованным волокном
Большинство неудач в индивидуальных проектах начинаются не в производстве. Они начинаются с ранних предположений. При разработке индивидуальной багассовой посуды покупатели часто сосредотачиваются на цене пресс-формы, внешнем виде образца или целевой дате поставки, но упускают технические условия, которые на самом деле определяют, сможет ли проект плавно перейти в масштабирование. Результат не всегда является драматическим провалом. Чаще это задержка, повторные доработки, нестабильная посадка или продукт, который становится дороже, чем ожидалось.
10.1 Отправка только визуальных референсов без инженерных деталей
Фотография, эскиз или рыночный референс полезны, но редко достаточны сами по себе. Без размеров, логики глубины, требований к крышке, заметок о вариантах использования или ожидаемых годовых объемов фабрика вынуждена делать предположения. Разработка, основанная на предположениях, медленнее и рискованнее, чем разработка, основанная на данных.
10.2 Утверждение образцов без обсуждения допусков
Многие покупатели утверждают образец, потому что он выглядит приемлемо, но не определяют, какой диапазон размеров все еще приемлем в производстве. Это становится проблемой позже. В индивидуальном формованном волокне небольшие сдвиги в размере кромки, глубине или зоне посадки крышки могут создать гораздо более серьезные коммерческие проблемы при упаковке, штабелировании или конечном использовании.
10.3 Сосредоточение только на стоимости оснастки, а не на стратегии оснастки
Самая дешевая пресс-форма не всегда самая экономичная. Маршрут оснастки, который выглядит дешевле в начале, может привести к большему количеству циклов исправлений, худшей повторяемости или менее стабильному производству. Оснастка должна выбираться исходя из логики проекта, а не только из котировки.
10.4 Недооценка времени, необходимого для циклов доработки
Индивидуальные проекты редко переходят от первого чертежа сразу к идеальному производству. Обратная связь по образцам, корректировка геометрии, исправление крышки и согласование допусков требуют времени. Покупатели, которые планируют только “оптимальный график”, обычно создают давление именно на неправильном этапе.
10.5 Отношение к MOQ только как к числу для переговоров
MOQ в индивидуальном формованном волокне — это не просто порог продаж. Он отражает амортизацию оснастки, затраты на наладку, эффективность производства и экономику экспорта. Покупатель, который ведет переговоры о MOQ, не учитывая годовой спрос и общую стоимость проекта, может выиграть меньшее число на бумаге, но проиграть бизнес-кейс на практике.
10.6 Предположение, что утверждение образца означает готовность к производству
Это одна из самых распространенных и самых дорогостоящих ошибок. Образец может подтвердить направление. Он не доказывает автоматически повторяемость партии, стабильность упаковки или консистентность на уровне отгрузки. Готовность к производству должна быть проверена, а не предполагаться.
11. Структура доказательств / пакета данных
Статья об индивидуальной упаковке уровня технического документа требует структуры доказательств, а не только убедительных формулировок. В 2026 году авторитет исходит из демонстрации того, что основано на регулировании, что на инженерной логике, а что на реальном производственном опыте. Без этого разделения даже технически корректный контент может звучать расплывчато или преувеличенно.
11.1 Что должно быть подтверждено публичными или сторонними доказательствами
Такие вопросы, как нормативные требования, логика сертификации, базовые классификации материалов и общие Процесс формования пульпы сведения, следует по возможности привязывать к публичным или сторонним источникам. Это дает статье внешнюю ссылочную базу и снижает риск того, что она будет выглядеть как самоопределение.
11.2 Что следует рассматривать как внутренние производственные наблюдения
Некоторый наиболее ценный контент в разработке индивидуального формованного целлюлозного материала исходит из опыта фабрики. Это включает отклонения на этапе образцов, поведение при корректировке пресс-форм, проблемы с согласованностью партий и реальные сроки проекта. Эти моменты очень полезны, но их следует честно представлять как внутренние производственные наблюдения или опыт проекта, а не как универсальный закон отрасли.
11.3 Что никогда не следует утверждать без доказательств, специфичных для проекта
Некоторые утверждения слишком категоричны, чтобы использовать их без четких доказательств. К ним относятся “гарантированное нулевое отклонение”, “фиксированный срок службы пресс-формы для каждого проекта”, “универсальный MOQ для всех индивидуальных изделий” или “точные сроки массового производства независимо от стадии доработки”.” Сильный авторитет в B2B достигается за счет четко определенных ограничений, а не преувеличенной уверенности.
Для Bioleader самый надежный способ завоевать доверие — четко различать публичную логику соответствия, инженерные оценки и внутренний опыт индивидуальных проектов. Это делает контент более убедительным для покупателей и более достоверным для поисковых систем и систем ИИ.
12. Итоговые рекомендации для покупателей
Правильный индивидуальный проект по формованному целлюлозному материалу начинается с оценки осуществимости, а не с энтузиазма. Покупателям следует сначала убедиться, что концепция реализуема, что годовой объем оправдывает экономику пресс-форм, и что проект может пройти утверждение образцов без нерешенных рисков по допускам. Это основа стабильной индивидуальной программы.
Во-вторых, рассматривайте стратегией оснастки как коммерческое решение, а не только инженерный выбор. Выбор пресс-формы влияет на сроки, гибкость доработок, стабильность производства и долгосрочную экономику. В-третьих, не считайте утвержденный образец концом процесса. Используйте его как основу для золотого образца и логики контроля от пилотной партии до производства. В-четвертых, планируйте MOQ на основе годового спроса и эффективности поставок на уровне контейнера, а не только количества первого заказа. В-пятых, закладывайте временные буферы на доработки и техническое закрытие. В индивидуальном формованном целлюлозном материале контролируемый прогресс обычно более выгоден, чем форсированная скорость.
С точки зрения Bioleader, самые сильные индивидуальные проекты по посуде из жома сахарного тростника — это те, где дизайн-замысел, выбор пресс-формы, валидация образцов, логика MOQ и производственная дисциплина согласованы до того, как заказ перейдет в полный объем. Именно это превращает индивидуальный запрос на упаковку в коммерчески стабильную долгосрочную программу.
13. Часто задаваемые вопросы
13.1 Могу ли я настроить посуду из жома сахарного тростника на основе моего чертежа или физического образца?
Да. Индивидуальный проект может начинаться с 2D-чертежа, 3D-чертежа, физического образца или рыночного эталонного изделия. Однако фабрике все равно потребуется достаточно технической информации для оценки геометрии, допусков, логики крышки и производственной осуществимости до подтверждения пресс-формы.
13.2 В чем разница между образцовой пресс-формой и производственной пресс-формой?
Образцовая пресс-форма используется в основном для подтверждения конструкции и раннего технического анализа. Производственная пресс-форма предназначена для повторяемости, объемного выпуска и долгосрочной стабильности. Они служат разным целям, и их не следует считать взаимозаменяемыми.
13.3 Как тип пресс-формы и материал оснастки влияют на стоимость и сроки?
Материал оснастки влияет на скорость обработки, долговечность, точность и пригодность для производства. Алюминий часто практичен для более быстрой разработки и многих проектов среднего масштаба. Оснастка из нержавеющей стали обычно лучше подходит для долгосрочных программ с высокой интенсивностью. Правильный выбор зависит от сложности проекта и ожидаемого объема.
13.4 Почему MOQ для индивидуальных изделий из формованного целлюлозного материала выше, чем для стандартных?
Потому что индивидуальные проекты должны покрывать затраты на оснастку, наладку, исправления и производственную координацию. Во многих коммерческих программах требуется спрос на уровне контейнера или стабильный годовой объем, чтобы эффективно распределить эти затраты.
13.5 Гарантирует ли утверждение образца стабильность массового производства?
Нет. Утвержденный образец подтверждает направление. Он не гарантирует автоматически повторяемость партий, стабильность упаковки или согласованность на уровне отгрузки. Стабильность производства по-прежнему требует пилотного анализа и контроля ранних партий.
13.6 Какие технические детали следует подтвердить перед открытием пресс-формы?
Как минимум, проект должен подтвердить размеры, глубину, угол наклона, логику толщины стенок, совместимость крышки, поведение при штабелировании, ожидания по допускам и целевое применение. Если эти моменты остаются неясными, проект входит в оснастку с более высоким риском доработок.
13.7 Сколько времени обычно занимает индивидуальный проект по посуде из жома сахарного тростника от дизайна до массового производства?
Сроки зависят от качества дизайна, циклов доработки, выбора пресс-формы и скорости утверждения. Во многих практических проектах подтверждение требований и анализ дизайна занимают несколько дней, прототипная оснастка и первые образцы — около одной-двух недель, а производственная оснастка может занять еще две-три недели после заморозки конструкции.
Следующий шаг для индивидуальных проектов
Есть ли у вас уже чертеж, физический образец или просто ранняя концепция, следующим шагом должен быть анализ осуществимости, а не слепое открытие пресс-формы.
Для покупателей с чертежами или образцами
Загрузите свой чертеж, размеры или ссылку на физический образец. Bioleader может проверить технологичность, направление оснастки, риски по размерам и ориентировочные сроки проекта до начала разработки пресс-формы.
Для брендов, планирующих новую индивидуальную программу
Все еще оцениваете MOQ, тип пресс-формы, сроки разработки или годовой объем? Начните с формы ниже, и Bioleader рассмотрит объем вашего проекта до начала работ по оснастке или образцам.
Bioleader поддерживает индивидуальные проекты по формованному целлюлозному материалу, включая анализ осуществимости, координацию оснастки, валидацию образцов и планирование производства, ориентированного на экспорт.
Отправьте детали вашего индивидуального проекта
Загрузите свой чертеж, изображения образцов или требования к индивидуальному дизайну. Чем полнее информация, тем быстрее Bioleader сможет оценить осуществимость, направление оснастки, логику MOQ и сроки проекта.
Уведомление об авторских правах:
© 2026 Bioleader®. Если вы хотите воспроизвести или сослаться на этот контент, вы должны указать оригинальную ссылку и указать источник. Любое несанкционированное копирование будет считаться нарушением.