

Инженерный обзор: высококачественные лотки из формованной целлюлозы
Высококачественный лоток из формованной целлюлозы — это engineered волокнистый продукт, изготавливаемый с помощью
прецизионной оснастки, контролируемой подготовки массы, оптимизированной архитектуры длины волокна,
и контроля критических для качества (CTQ) процессов. Гладкость поверхности, структурная жесткость,
и стабильность партий достигаются в процессе формования, а не за счет последующей обработки.
В промышленном производстве высококачественные лотки из формованной целлюлозы обычно достигают шероховатости поверхности
в диапазоне 2,3–6 мкм (Ra), что обеспечивает прямую печать, горячее тиснение и
брендирование без покрытий, сохраняя при этом предсказуемые механические характеристики.
Краткое содержание
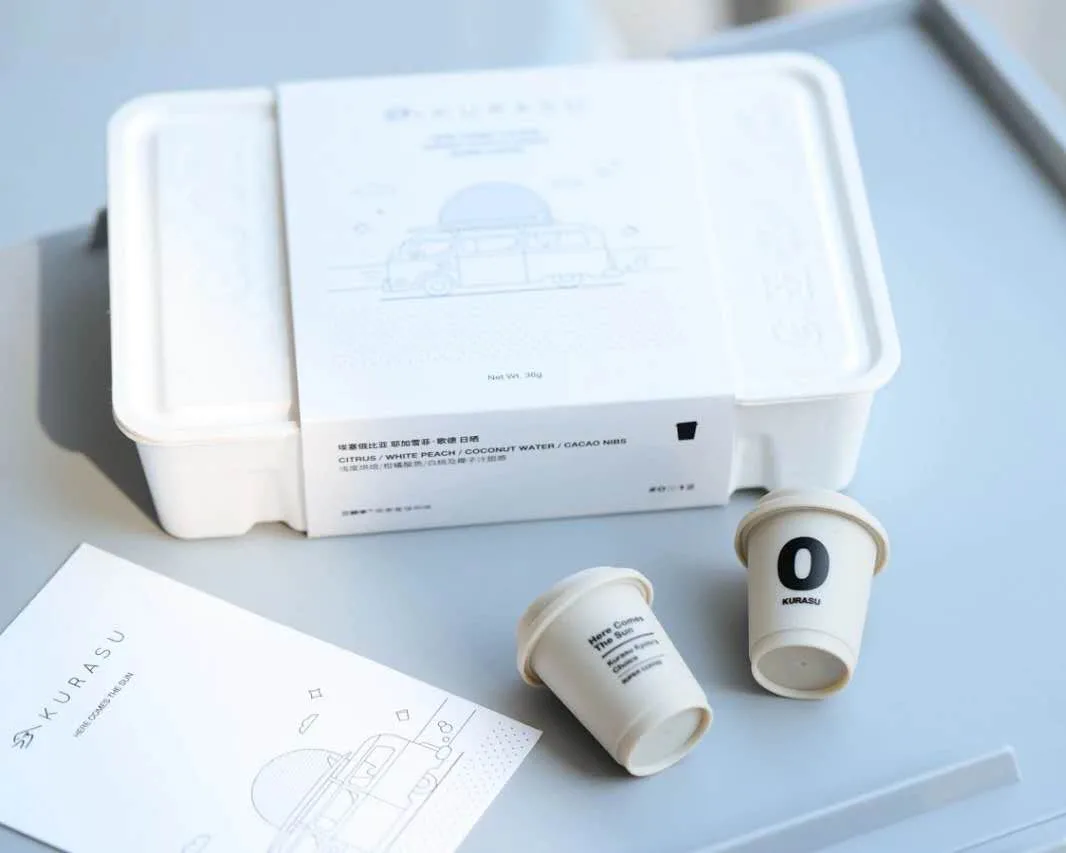
Высококачественные лотки из формованной целлюлозы все чаще должны соответствовать стандартам, выходящим далеко за рамки базовой амортизации или удержания. В таких областях, как премиальная электроника, брендированный общепит, медицинские устройства и промышленные компоненты, лотки из формованной целлюлозы должны обеспечивать контролируемую отделку поверхности, предсказуемую механическую прочность и стабильную технологичность в масштабе.
В этом техническом документе представлен инженерный анализ того, как производятся высококачественные лотки из формованной целлюлозы. Опираясь на науку о волокнах, физику формования и крупномасштабное производство Bioleader опыт, он объясняет, почему гладкость поверхности, жесткость и стабильность являются результатами контролируемой системы, а не только выбора материала.
1. Качество поверхности — это не косметика: взгляд с позиции материаловедения
С точки зрения пользователя, первое суждение о качестве часто является тактильным. Гладкие формованная целлюлоза поверхности воспринимаются как изысканные и точные, в то время как шероховатые ассоциируются с недорогой упаковкой. Однако это восприятие основано на измеримых микроструктурных различиях.
1.1 Шероховатость поверхности как количественное свойство
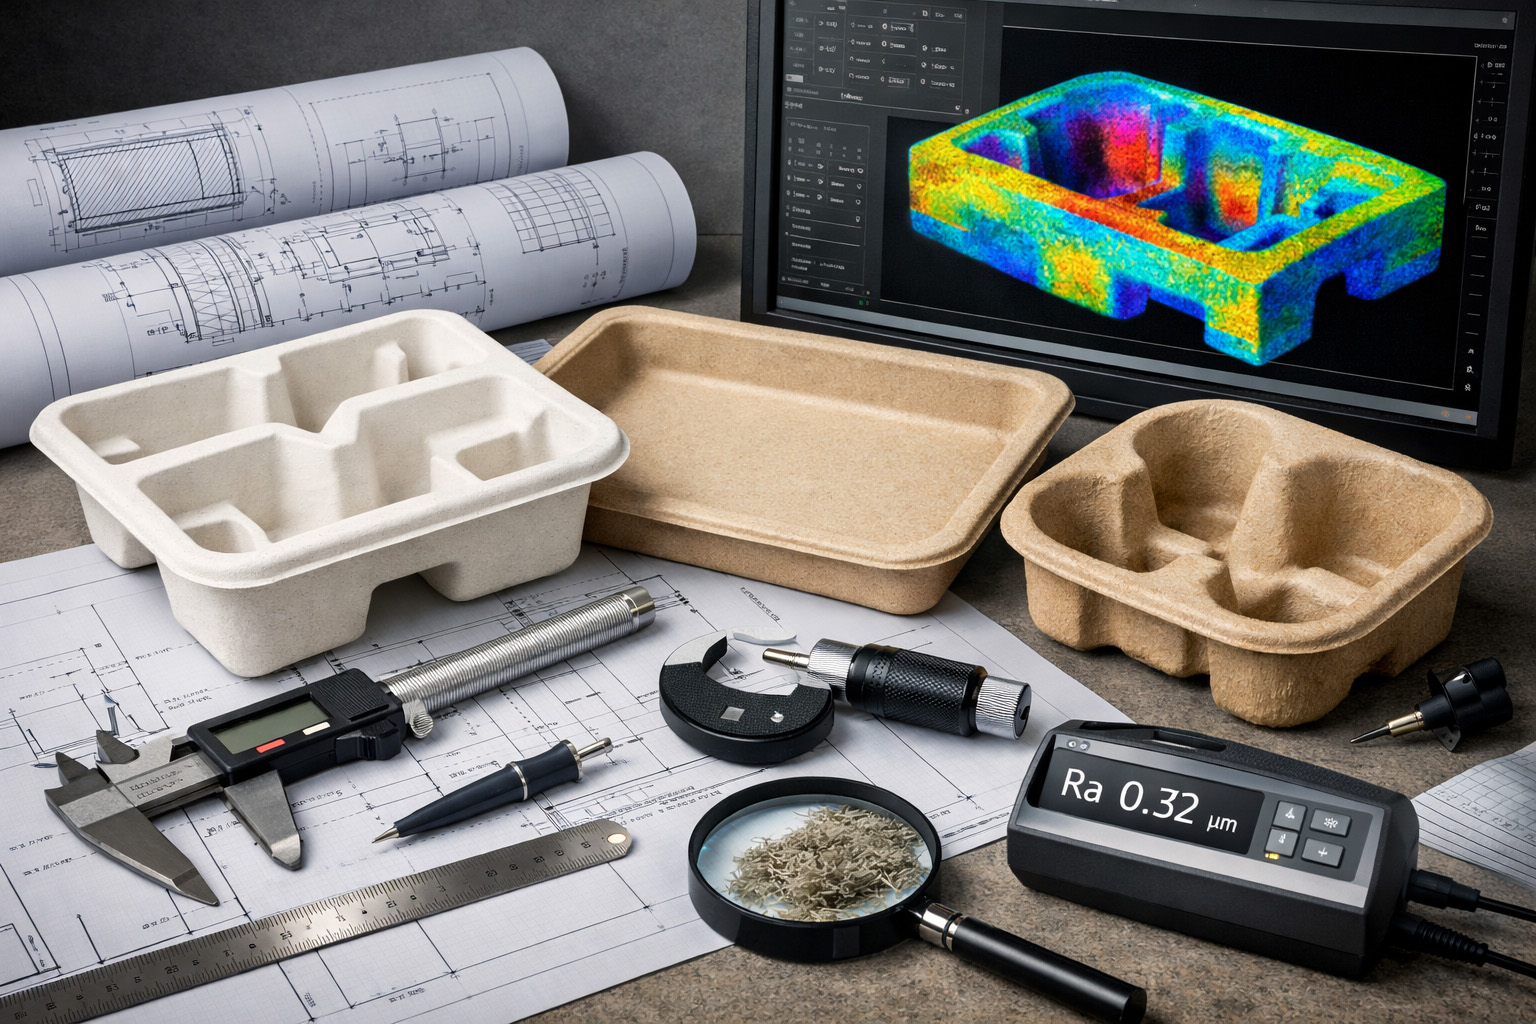
Шероховатость поверхности лотков из формованной целлюлозы обычно оценивается с помощью Ra (среднего арифметического отклонения профиля), измеряемого в микрометрах (мкм). В внутренних испытаниях Bioleader и сторонних проверках:
Стандартные лотки из формованной целлюлозы низкой плотности часто демонстрируют значения Ra выше 10–15 мкм
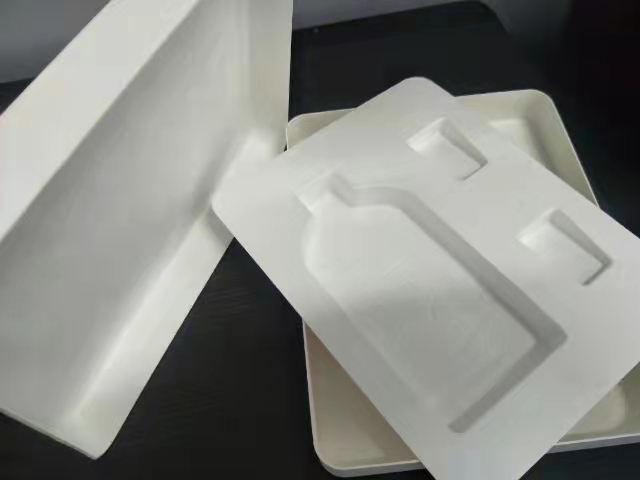
Высокоточные лотки из формованной целлюлозы стабильно достигают значений Ra в диапазоне 2,3–6 мкм
Исследования в области инженерии волокнистых материалов показывают, что ниже ~6 мкм Ra, человеческая тактильная система воспринимает поверхности как равномерно гладкие, а визуальные артефакты волокон становятся незначительными при стандартном освещении.
Этот порог также соответствует требованиям печатных процессов, обеспечивая шелкографию, горячее тиснение и тампопечать без герметизации поверхности.
 |  |
Инженерное определение: качество лотка из формованной целлюлозы
Качество лотка из формованной целлюлозы определяется контролируемой шероховатостью поверхности, структурной жесткостью,
и размерной повторяемостью, достигаемыми за счет прецизионной оснастки, инженерии волокна,
и регулируемых процессов формования по CTQ.
2. Инженерные показатели качества для лотков из формованной целлюлозы
Высококачественные лотки из формованной целлюлозы должны соответствовать многомерным критериям производительности, а не одному визуальному ориентиру.
2.1 Показатели поверхности и визуальные показатели
Шероховатость поверхности (Ra, мкм)
Видимость дренажных отверстий
Плотность скоплений волокна
Стабильность четкости кромок
Инженерное определение: гладкость поверхности (Ra)
Гладкость поверхности формованных целлюлозных лотков количественно определяется параметром Ra (мкм) и отражает плотность упаковки волокна
и степень сжатия на стороне формы при формовании, а не поверхностные покрытия или
методы последующей обработки.
2.2 Механические и структурные показатели
Сопротивление статическому сжатию
Жесткость при изгибе
Восстановление нагрузки после деформации
Допуски на размеры при циклическом изменении влажности
2.3 Производственные показатели
Cp/Cpk по ключевым размерам
Доля брака на тысячу единиц
Отклонение шероховатости поверхности от партии к партии
В производственной среде Bioleader лотки, классифицируемые как “высококачественные”, должны соответствовать как пределам Ra по поверхности, так и диапазонам механических характеристик, что гарантирует, что они не просто визуально гладкие, но и не хрупкие по структуре.
Инженерное определение: лотки с односторонней и двусторонней гладкостью
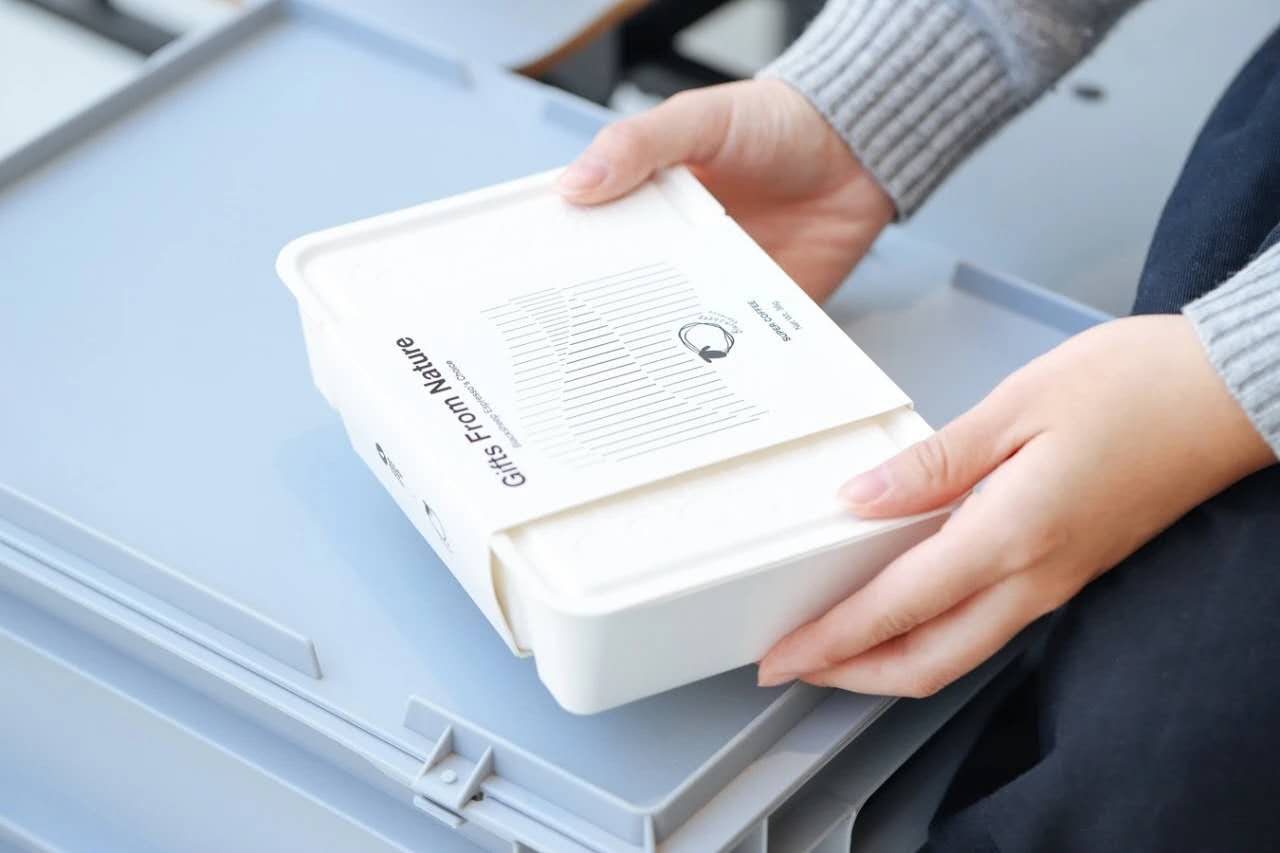
Формованные целлюлозные лотки с односторонней гладкостью обеспечивают максимальную плотность поверхности на одной презентационной стороне,
в то время как лотки с двусторонней гладкостью распределяют умеренную гладкость по обеим сторонам в ущерб
пиковой точности поверхности.
3. Прецизионная оснастка: основной фактор, определяющий целостность поверхности
3.1 Контроль зазора формы и физика осаждения волокна
Во время формования волокна осаждаются на поверхность формы под вакуумом. Эффективный зазор формы определяет:
Плотность упаковки волокна
Скорость удаления воды
Непрерывность конечной поверхности
Исследования Bioleader по оптимизации оснастки показывают, что даже отклонения на уровне sub-0.1 mm в критических зонах формы могут привести к локальному истончению или скоплению волокна, что напрямую влияет на гладкость и прочность поверхности.
3.2 Дренажная перфорация и ее компромиссы
Формование с вакуумной поддержкой требует дренажных отверстий. Однако:
Крупные или неравномерно распределенные отверстия создают видимые отпечатки пор
Недостаточный дренаж приводит к всплытию волокна и нестабильности поверхности
Для решения этой проблемы в высококачественных лотках используются инженерные схемы микроперфорации в сочетании с сетчатыми интерфейсами, что перераспределяет поток волокна, сохраняя при этом эффективность дренажа.
3.3 Технология односторонней гладкости с сетчатой поддержкой
Производственные данные Bioleader подтверждают:
Формы без сетки демонстрируют четкие отпечатки пор после формования
Формы с сетчатой поддержкой уменьшают видимую глубину пор более чем на 40–60%, в зависимости от состава волокна
Конструкции с односторонней гладкостью намеренно оптимизируют одну презентационную поверхность для достижения максимальной плотности поверхности. Хотя лотки с двусторонней гладкостью существуют, эмпирические измерения показывают, что пиковая точность поверхности на основной стороне стабильно выше в конструкциях с односторонней гладкостью.

Инженерное определение: формование с сетчатой поддержкой
Формование с сетчатой поддержкой — это метод литья, который перераспределяет поток волокна во время вакуумного
обезвоживания, значительно уменьшая видимые следы дренажных пор и улучшая поверхность
равномерность на стороне, обращенной к форме.
4. Подготовка пульпы: контроль поведения волокна перед формованием
4.1 Дисперсия волокна и гидролиз
Подготовку пульпы часто недооценивают. На самом деле она определяет, ведут ли себя волокна как гибкие связующие элементы или как жесткие фрагменты.
Ключевые параметры включают:
Время гидратации волокна
Степень гидролиза
Консистенция суспензии и устойчивость к сдвигу
Внутренние аудиты процессов Bioleader показывают, что недостаточный гидролиз увеличивает жесткость волокна, что приводит к укладке, а не переплетению, что повышает шероховатость поверхности и снижает прочность связи.
4.2 Стабильность реологии и равномерность поверхности
Стабильная реология пульпы обеспечивает равномерное осаждение волокна при вакуумном формовании. Колебания вязкости — даже при одинаковом содержании твердых веществ — могут привести к неравномерному накоплению волокна, вызывая микродефекты поверхности.
Инженерное определение: гидролиз пульпы
Гидролиз пульпы относится к контролируемому размягчению поверхности волокна перед формованием,
позволяя волокнам переплетаться и принимать форму под давлением вместо жесткой укладки,
что напрямую влияет на текстуру поверхности и прочность связи.
5. Контроль CTQ (критически важных для качества): от ремесла к инженерной дисциплине
Параметры CTQ превращают производство из основанного на опыте в повторяемый инженерный процесс.
5.1 Ключевые параметры CTQ
Температура формы (влияет на размягчение волокна и испарение воды)
Давление формования (контролирует плотность уплотнения)
Время выдержки и удержания (определяет консолидацию волокна)
Последовательность извлечения из формы (влияет на целостность кромок и коробление)
Производственные данные Bioleader показывают, что неконтролируемый дрейф CTQ может увеличить дисперсию шероховатости поверхности на более 30%, даже если материалы и оснастка остаются неизменными.
5.2 Повторяемость в масштабе
При контроле CTQ высококачественные лотки достигают:
Стабильных распределений Ra по производственным партиям
Сниженного отклонения размеров
Более низких показателей брака и переделки
Для крупнообъемных покупателей эта стабильность часто более ценна, чем незначительная экономия на стоимости материалов.
Инженерное определение: CTQ (критически важные для качества)
Параметры CTQ — это измеримые переменные процесса, такие как температура формы, давление формования,
и время выдержки, которые напрямую определяют конечное качество поверхности, механические характеристики,
и стабильность партий формованных целлюлозных лотков.
6. Инженерия волокна: проектирование внутренней архитектуры
Формованные целлюлозные лотки — это волокнистые сети, а не сплошные оболочки. Их характеристики зависят от распределения длины волокна.
6.1 Характеристики длины волокна
| Тип волокна | Средняя длина | Инженерный вклад |
|---|---|---|
| Волокно сахарного тростника | ~0.48 mm | Заполнение поверхности, гладкость |
| Бамбуковое волокно | ~0.64 mm | Баланс прочности и гибкости |
| Древесное волокно | ~0.68 mm | Структурное усиление |
6.2 Смешивание волокон как структурное проектирование
Короткие волокна улучшают плотность поверхности, но снижают прочность на разрыв. Длинные волокна повышают прочность, но увеличивают неровность поверхности. Оптимизированные смеси балансируют эти эффекты.
Испытания рецептур Bioleader подтверждают, что системы волокон разной длины превосходят системы с одним типом волокна как по качеству поверхности, так и по несущей способности.
Практическая аналогия:
Короткие волокна действуют как цемент
Средние волокна действуют как кирпичная кладка
Длинные волокна обеспечивают армирование
Инженерное определение: Архитектура длины волокна
Архитектура длины волокна — это целенаправленное смешивание коротких, средних и длинных волокон для
балансировки гладкости поверхности, непрерывности внутренних связей и несущей способности
в изделия из формованной целлюлозы.
7. Инженерия гладкости поверхности: достижимая точность и пределы
7.1 Механизмы улучшения поверхности
Размягчение волокна посредством гидролиза
Сжатие со стороны формы
Контролируемая ориентация волокон
7.2 Практическое окно точности
При оптимизированных условиях формованные целлюлозные лотки стабильно достигают:
2,3–6 мкм Ra на плоских презентационных поверхностях
Ниже этого диапазона дальнейшие улучшения дают незначительный визуальный эффект, но значительно увеличивают сложность оснастки и процесса.
Это окно точности соответствует как функциональным потребностям брендинга, так и промышленной технологичности.
Инженерное определение: Инженерное окно точности поверхности
В промышленном производстве формованных целлюлозных лотков диапазон шероховатости поверхности примерно
2,3–6 мкм (Ra) представляет собой оптимальный баланс между визуальным качеством, пригодностью к печати,
и масштабируемой технологичностью.
8. Ценность высококачественных формованных целлюлозных лотков на уровне применения
Высококачественные лотки обеспечивают:
Повышенную эффективность штабелирования
Снижение деформации при транспортировке
Улучшенную презентацию бренда без покрытий
Совместимость с автоматизированными упаковочными линиями
Для международных клиентов Bioleader эти преимущества часто приводят к снижению общей стоимости системы, даже если цена за единицу выше.
9. Распространенные заблуждения, проясненные инженерными данными
Двойная гладкость не гарантирует превосходное качество презентации
Улучшение сырья не может компенсировать плохую оснастку
Визуальный осмотр сам по себе не может предсказать механическую надежность
Наблюдаемые различия в цене формованных целлюлозных лотков отражают возможности инженерной системы, а не только источник волокна.
10. Заключение: формованные целлюлозные лотки как инженерные упаковочные системы
Высококачественные формованные целлюлозные лотки являются результатом интегрированная инженерия, объединяющая:
Прецизионная оснастка
Контролируемая подготовка массы
Архитектура длины волокна
Производственная дисциплина, управляемая CTQ
По мере развития глобальных стандартов упаковки, формованные целлюлозные лотки переходят от одноразовых компонентов к инженерным, специфицированным упаковочным решениям.
Производственная практика Bioleader демонстрирует, что только системная оптимизация — а не изолированные улучшения — может обеспечить стабильность и производительность, требуемые современными рынками.
Часто задаваемые вопросы
Вопрос 1: Что делает формованный целлюлозный лоток “высококачественным” с инженерной точки зрения?
Высококачественный формованный целлюлозный лоток характеризуется контролируемой шероховатостью поверхности, структурной жесткостью и воспроизводимостью производства. Эти характеристики достигаются за счет прецизионной оснастки, оптимизированной архитектуры длины волокна, контролируемой подготовки массы и процессов формования, регулируемых CTQ, — а не за счет постобработки или покрытий.
Вопрос 2: Какая шероховатость поверхности считается приемлемой для премиальных формованных целлюлозных лотков?
В промышленном производстве диапазон шероховатости поверхности примерно 2,3–6 мкм (Ra) широко признан оптимальным. Ниже этого диапазона визуальные и тактильные улучшения становятся незначительными, а сложность оснастки и процесса значительно возрастает. Этот диапазон также поддерживает прямую печать и горячее тиснение без поверхностных покрытий.
Вопрос 3: Почему высококачественные формованные целлюлозные лотки дороже стандартных?
Более высокая цена отражает системные производственные возможности, а не только стоимость сырья. Прецизионные формы, многофиберная инженерия, более жесткий контроль CTQ и более низкий уровень дефектов увеличивают производственные затраты, но обеспечивают стабильное качество, лучший внешний вид и предсказуемую производительность в масштабе — снижая общий упаковочный риск для покупателей.
Вопрос 4: Подходят ли высококачественные формованные целлюлозные лотки для брендированной или розничной упаковки?
Да. Высокоточные формованные целлюлозные лотки с контролируемой шероховатостью поверхности могут поддерживать шелкографию, горячее тиснение и тампопечать, что делает их пригодными для брендированной розничной упаковки, упаковки электроники и премиальных пищевых применений, где важна визуальная презентация.
Вопрос 5: Можно ли настроить формованные целлюлозные лотки под конкретные продукты или дизайн упаковки?
Формованные целлюлозные лотки обычно настраиваются с помощью специальной оснастки для соответствия геометрии продукта, требованиям к нагрузке и презентации. Настройка может включать структуру лотка, расположение полостей, уровень отделки поверхности и совместимость с автоматизированными линиями упаковки, в зависимости от объема проекта и спецификаций.
Вопрос 6: Какие объемы заказа обычно требуются для изготовления формованных целлюлозных лотков на заказ?
Для изготовления формованных целлюлозных лотков на заказ обычно требуется минимальный объем заказа, чтобы оправдать инвестиции в оснастку и настройку процесса. Для B2B-покупателей большие объемы обеспечивают лучшую экономическую эффективность, более жесткий контроль качества и стабильные долгосрочные поставки, особенно для экспортно-ориентированных или чувствительных к бренду упаковочных проектов.
Ссылки
Смук, Г. А.
Справочник для технологов целлюлозно-бумажной промышленности, Angus Wilde Publications.
(Морфология волокна целлюлозы, распределение длины волокна и поведение при формовании)Бирманн, К. Дж.
Справочник по варке целлюлозы и производству бумаги, Academic Press.
(Гидролиз волокна, механизмы связывания и основы подготовки массы)TAPPI (Техническая ассоциация целлюлозно-бумажной промышленности)
Технические отчеты TAPPI по физике бумаги и свойствам поверхности.
(Шероховатость поверхности, измерение Ra и характеристики материалов на основе волокна)ISO (Международная организация по стандартизации)
ISO 4287: Геометрические спецификации изделий (GPS) — Текстура поверхности.
(Определения шероховатости поверхности и методология измерения)ASTM International
ASTM D6868 и стандарты производительности упаковки на основе волокна.
(Производительность упаковки на основе волокна и структуры тестирования)Гибсон, Л. Дж., и Эшби, М. Ф.
Сотовые материалы: структура и свойства, Cambridge University Press.
(Механика волокнистой сети и поведение жесткости)Европейский совет по переработке бумаги (EPRC)
Отчеты о качестве волокна и поведении при переработке.
(Структура волокна, деградация и механические последствия)Редакционная команда Packaging Europe
Технические сведения о упаковке из формованного волокна, Packaging Europe.
(Промышленные тенденции и формованную целлюлозную упаковку применения)