

Resumen de ingeniería: Bandejas de pulpa moldeada de alta calidad
Una bandeja de pulpa moldeada de alta calidad es un producto de fibra diseñado mediante
herramientas de precisión, preparación controlada de la pulpa, arquitectura optimizada de longitud de fibra,
y control de procesos Críticos para la Calidad (CTQ). La suavidad superficial, la rigidez estructural,
y la consistencia del lote se logran durante el moldeado, no mediante tratamientos posteriores.
En la producción industrial, las bandejas de pulpa moldeada premium suelen alcanzar una rugosidad superficial
entre 2,3–6 μm (Ra), lo que permite impresión directa, estampado en caliente y
aplicaciones de branding sin recubrimientos, manteniendo un rendimiento mecánico predecible.
Resumen Ejecutivo
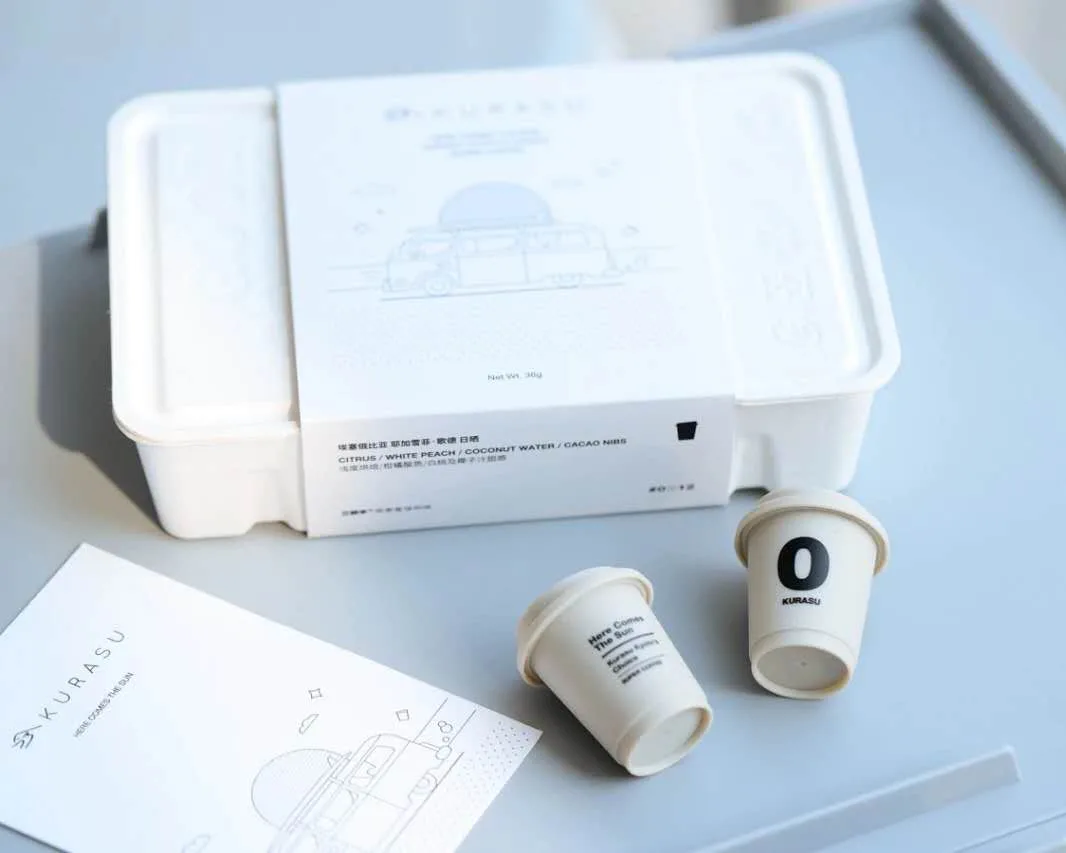
Las bandejas de pulpa moldeada de alta calidad se requieren cada vez más para cumplir estándares mucho más allá del acolchado o contención básicos. En aplicaciones como electrónica premium, servicio de alimentos de marca, dispositivos médicos y componentes industriales, las bandejas de pulpa moldeada deben ofrecer acabado superficial controlado, resistencia mecánica predecible y fabricación consistente a escala.
Este documento técnico presenta un análisis a nivel de ingeniería de cómo se producen las bandejas de pulpa moldeada de alta calidad. Basándose en la ciencia de las fibras, la física del moldeado y la fabricación a gran escala de Bioleader experiencia, explica por qué la suavidad superficial, la rigidez y la consistencia son resultados de un sistema controlado, no solo de la selección de materiales.
1. La calidad superficial no es cosmética: una perspectiva de ingeniería de materiales
Desde el punto de vista del usuario, el primer juicio de calidad suele ser táctil. Las superficies pulpa moldeada suaves se perciben como refinadas y precisas, mientras que las rugosas se asocian con envases de baja gama. Sin embargo, esta percepción se basa en diferencias microestructurales medibles.
1.1 Rugosidad superficial como propiedad cuantificable
La rugosidad superficial en las bandejas de pulpa moldeada se evalúa típicamente mediante Ra (rugosidad media aritmética), medida en micrómetros (μm). En las pruebas internas de Bioleader y las inspecciones de terceros:
Las bandejas de pulpa moldeada estándar de baja densidad suelen presentar valores de Ra superiores a 10–15 μm
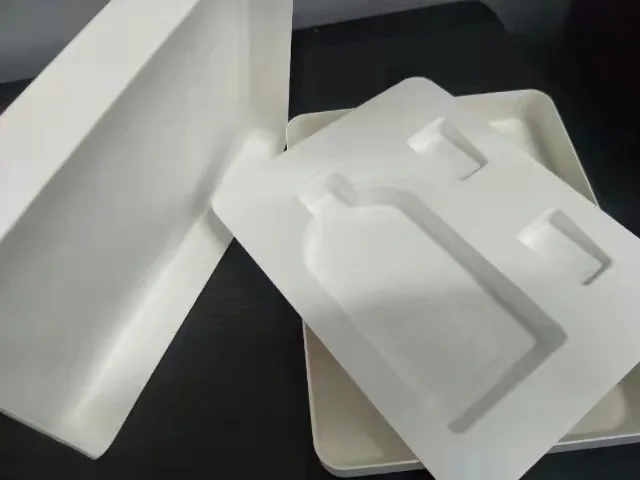
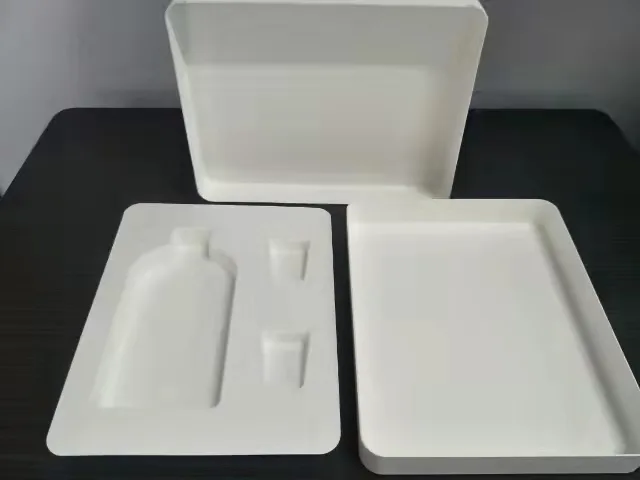
Las bandejas de pulpa moldeada de alta precisión alcanzan consistentemente valores de Ra entre 2,3–6 μm
La investigación en ingeniería de materiales a base de fibra muestra que por debajo de ~6 μm Ra, el sistema táctil humano percibe las superficies como uniformemente suaves, y los artefactos visuales de fibra se vuelven despreciables en condiciones de iluminación estándar.
Este umbral también se alinea con los requisitos de los procesos de impresión, permitiendo serigrafía, estampado en caliente y tampografía sin sellado superficial.
 |  |
Definición de ingeniería: Calidad de las bandejas de pulpa moldeada
La calidad de las bandejas de pulpa moldeada se define por la rugosidad superficial controlada, la rigidez estructural,
y la repetibilidad dimensional logradas mediante herramientas de precisión, ingeniería de fibras,
y procesos de moldeado regulados por CTQ.
2. Métricas de calidad de ingeniería para bandejas de pulpa moldeada
Las bandejas de pulpa moldeada de alta calidad deben cumplir criterios de rendimiento multidimensionales, no un único punto de referencia visual.
2.1 Métricas de superficie y visuales
Rugosidad superficial (Ra, μm)
Visibilidad de los poros de drenaje
Densidad de agrupación de fibras
Consistencia de la definición de bordes
Definición de ingeniería: Suavidad superficial (Ra)
La suavidad superficial en las bandejas de pulpa moldeada se cuantifica mediante Ra (μm) y refleja la densidad de empaquetamiento de las fibras
y la compresión del lado del molde durante el conformado, más que los recubrimientos superficiales o
tratamientos post-proceso.
2.2 Métricas mecánicas y estructurales
Resistencia a la compresión estática
Rigidez a la flexión
Recuperación de carga tras deformación
Tolerancia dimensional bajo ciclos de humedad
2.3 Métricas de fabricación
Cp/Cpk de dimensiones clave
Tasa de defectos por cada mil unidades
Desviación entre lotes en la rugosidad superficial
En el entorno de producción de Bioleader, las bandejas clasificadas como “de alta calidad” deben cumplir tanto los límites de Ra superficial como las ventanas de rendimiento mecánico, asegurando que no sean visualmente suaves pero estructuralmente frágiles.
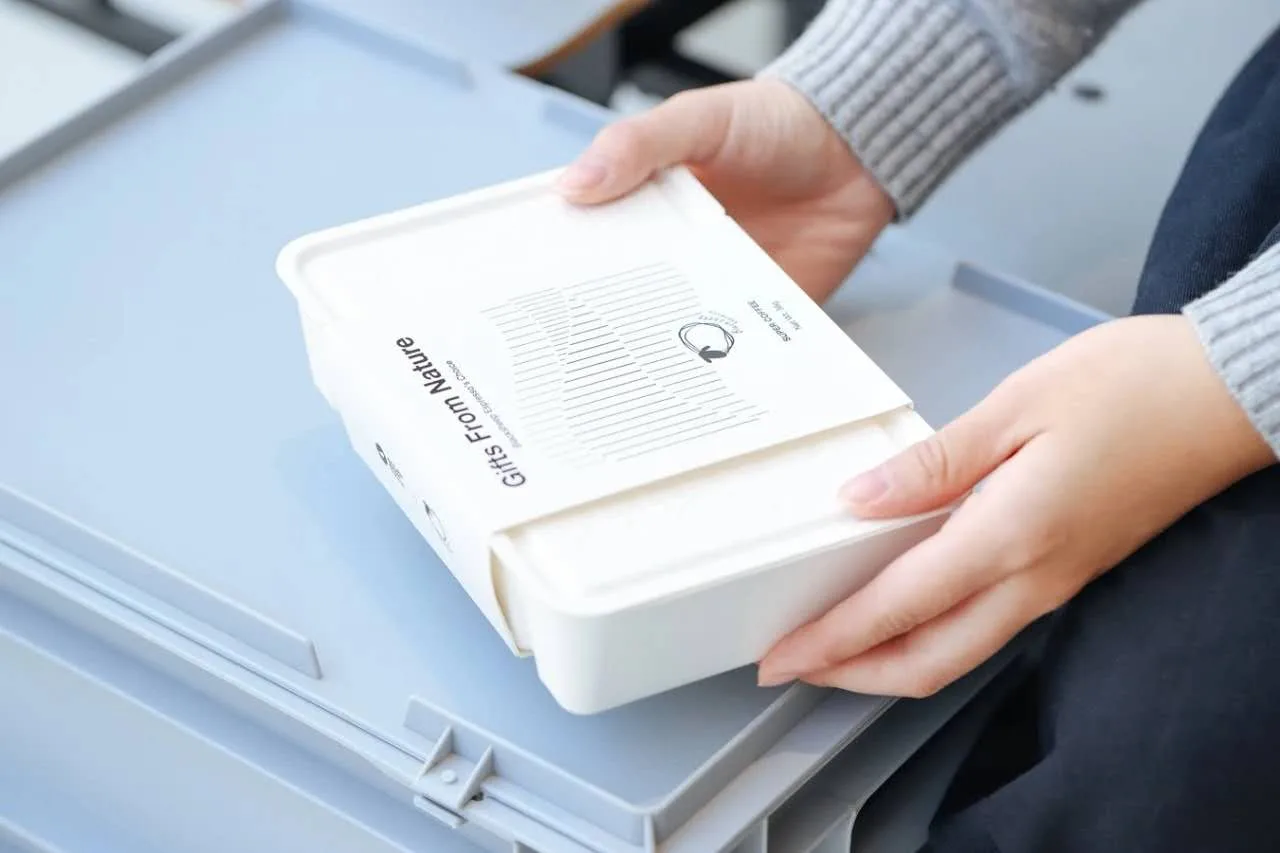
Definición técnica: bandejas de una cara lisa frente a bandejas de doble cara lisa
Las bandejas de pulpa moldeada de una cara lisa priorizan la máxima densidad superficial en una cara de presentación,
mientras que las bandejas de doble cara lisa distribuyen una suavidad moderada en ambos lados a expensas
de la precisión superficial máxima.
3. Herramientas de precisión: el factor determinante principal de la integridad superficial
3.1 Control de la separación del molde y física de la deposición de fibras
Durante el conformado, las fibras se depositan sobre la superficie del molde bajo vacío. La separación efectiva del molde determina:
Densidad de empaquetamiento de fibras
Tasa de evacuación de agua
Continuidad superficial final
Los estudios de optimización de herramientas de Bioleader muestran que incluso desviaciones sub-0.1 mm en zonas críticas del molde pueden resultar en adelgazamiento o agrupamiento localizado de fibras, afectando directamente la suavidad superficial y la resistencia.
3.2 Perforaciones de drenaje y sus compensaciones
El conformado asistido por vacío requiere perforaciones de drenaje. Sin embargo:
Los agujeros grandes o mal distribuidos crean marcas de poro visibles
Un drenaje insuficiente provoca flotación de fibras e inestabilidad superficial
Para abordar esto, las bandejas de alta calidad utilizan patrones de microperforación diseñados combinados con interfaces de malla, redistribuyendo el flujo de fibras mientras se mantiene la eficiencia de drenaje.
3.3 Tecnología de una cara lisa asistida por malla
Los datos de producción de Bioleader confirman:
Los moldes sin malla muestran impresiones de poro claras después del conformado
Los moldes asistidos por malla reducen la profundidad visible del poro en más de 40–60%, dependiendo de la mezcla de fibras
Los diseños de una cara lisa optimizan intencionalmente una superficie de presentación para lograr la máxima densidad superficial. Si bien existen bandejas de doble cara lisa, las mediciones empíricas muestran que la precisión superficial máxima en la cara principal es consistentemente mayor en los diseños de una cara lisa.
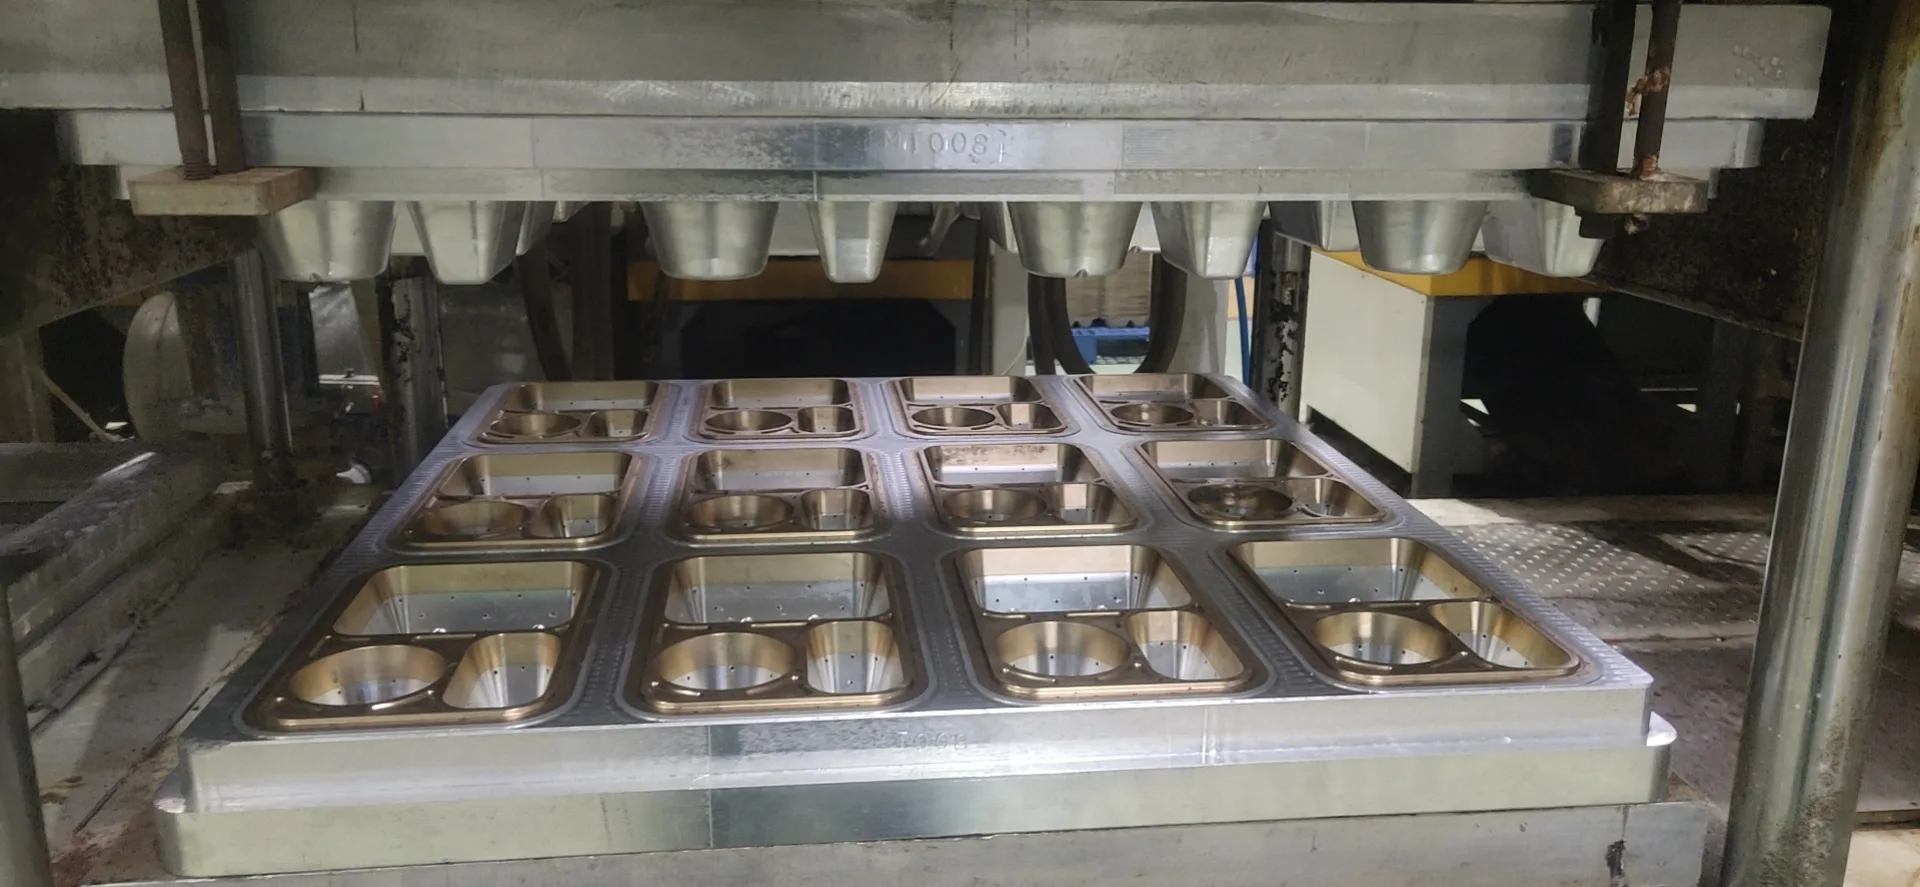
Definición técnica: conformado asistido por malla
El conformado asistido por malla es una técnica de moldeo que redistribuye el flujo de fibras durante el
desaguado por vacío, reduciendo significativamente las marcas visibles de poros de drenaje y mejorando la superficie
uniformidad en el lado orientado al molde.
4. Preparación de la pulpa: Control del comportamiento de las fibras antes del moldeo
4.1 Dispersión de fibras e hidrólisis
La preparación de la pulpa a menudo se subestima. En realidad, determina si las fibras se comportan como elementos de unión flexibles o fragmentos rígidos.
Los parámetros clave incluyen:
Tiempo de hidratación de la fibra
Grado de hidrólisis
Consistencia de la suspensión y estabilidad al cizallamiento
Las auditorías de proceso internas de Bioleader demuestran que una hidrólisis insuficiente aumenta la rigidez de las fibras, lo que resulta en apilamiento en lugar de entrelazado, lo que eleva la rugosidad superficial y reduce la resistencia de unión.
4.2 Estabilidad reológica y uniformidad superficial
Una reología estable de la pulpa asegura una deposición consistente de fibras durante el moldeo por vacío. Las variaciones en la viscosidad, incluso con el mismo contenido de sólidos, pueden provocar una acumulación desigual de fibras, produciendo defectos superficiales a microescala.
Definición de ingeniería: Hidrólisis de la pulpa
La hidrólisis de la pulpa se refiere al ablandamiento controlado de las superficies de las fibras antes del moldeo,
permitiendo que las fibras se entrelacen y se adapten bajo presión en lugar de apilarse rígidamente,
lo que afecta directamente la textura superficial y la resistencia de unión.
5. Control CTQ (Crítico para la Calidad): De la artesanía a la disciplina de ingeniería
Los parámetros CTQ convierten la fabricación de una operación basada en la experiencia en un proceso de ingeniería repetible.
5.1 Parámetros CTQ clave
Temperatura del molde (afecta el ablandamiento de las fibras y la evaporación del agua)
Presión de moldeo (controla la densidad de compactación)
Tiempo de permanencia y mantenimiento (gobierna la consolidación de las fibras)
Secuencia de desmoldeo (afecta la integridad de los bordes y la deformación)
Los datos de producción de Bioleader muestran que una deriva CTQ no controlada puede aumentar la variación de la rugosidad superficial en más del 30%, incluso cuando los materiales y las herramientas permanecen sin cambios.
5.2 Repetibilidad a escala
Con el control CTQ, las bandejas de alta calidad logran:
Distribuciones de Ra consistentes entre lotes de producción
Reducción de la desviación dimensional
Menores tasas de desperdicio y retrabajo
Para compradores de gran volumen, esta consistencia suele ser más valiosa que los ahorros marginales en el costo de materiales.
Definición de ingeniería: CTQ (Crítico para la Calidad)
Los parámetros CTQ son variables de proceso medibles, como la temperatura del molde, la presión de moldeo,
y el tiempo de permanencia, que determinan directamente la calidad superficial final, el rendimiento mecánico,
y la consistencia entre lotes de las bandejas de pulpa moldeada.
6. Ingeniería de fibras: Diseño de la arquitectura interna
Las bandejas de pulpa moldeada son redes de fibras, no capas sólidas. Su rendimiento depende de la distribución de la longitud de las fibras.
6.1 Características de la longitud de las fibras
| Tipo de fibra | Longitud media | Contribución de ingeniería |
|---|---|---|
| Fibra de caña de azúcar | ~0.48 mm | Relleno superficial, suavidad |
| Fibra de bambú | ~0.64 mm | Equilibrio entre resistencia y flexibilidad |
| Fibra de madera | ~0.68 mm | Refuerzo estructural |
6.2 Mezcla de fibras como diseño estructural
Las fibras cortas mejoran la densidad superficial pero reducen la resistencia a la tracción. Las fibras largas aumentan la resistencia pero incrementan la irregularidad superficial. Las mezclas optimizadas equilibran estos efectos.
Las pruebas de formulación de Bioleader confirman que los sistemas de fibras de múltiples longitudes superan a los sistemas de fibra única tanto en calidad superficial como en rendimiento de carga.
Una analogía práctica:
Las fibras cortas funcionan como cemento
Las fibras medias actúan como mampostería
Las fibras largas proporcionan refuerzo

Definición de ingeniería: Arquitectura de longitud de fibra
La arquitectura de longitud de fibra es la mezcla intencional de fibras cortas, medias y largas para
equilibrar la suavidad superficial, la continuidad de la unión interna y el rendimiento de carga
en productos de pulpa moldeada.
7. Ingeniería de la suavidad superficial: Precisión alcanzable y límites
7.1 Mecanismos de refinamiento superficial
Ablandamiento de fibras mediante hidrólisis
Compresión en el lado del molde
Orientación controlada de fibras
7.2 Ventana de precisión práctica
En condiciones optimizadas, las bandejas de pulpa moldeada logran consistentemente:
2,3–6 μm Ra en superficies de presentación planas
Por debajo de este rango, mejoras adicionales producen rendimientos visuales decrecientes mientras aumentan significativamente la complejidad del utillaje y del proceso.
Esta ventana de precisión se alinea tanto con las necesidades de marca funcionales como con la fabricabilidad industrial.
Definición de ingeniería: Ventana de precisión superficial de ingeniería
En la producción industrial de bandejas de pulpa moldeada, un rango de rugosidad superficial de aproximadamente
2,3–6 μm (Ra) representa el equilibrio óptimo entre calidad visual, imprimibilidad,
y fabricabilidad escalable.
8. Valor a nivel de aplicación de las bandejas de pulpa moldeada de alta calidad
Las bandejas de alta calidad proporcionan:
Mayor eficiencia de apilado
Menor deformación durante el transporte
Presentación de marca mejorada sin recubrimientos
Compatibilidad con líneas de envasado automatizadas
Para los clientes internacionales de Bioleader, estas ventajas a menudo se traducen en un menor costo total del sistema, incluso cuando el precio unitario es más alto.
9. Conceptos erróneos comunes aclarados por datos de ingeniería
El doble alisado no garantiza una calidad de presentación superior
Las mejoras en la materia prima no pueden compensar un utillaje deficiente
La inspección visual por sí sola no puede predecir la fiabilidad mecánica
Las diferencias de precio observadas en las bandejas de pulpa moldeada reflejan la capacidad del sistema de ingeniería, no solo el abastecimiento de fibras.
10. Conclusión: Las bandejas de pulpa moldeada como sistemas de envasado diseñados
Las bandejas de pulpa moldeada de alta calidad son el resultado de ingeniería integrada, que combina:
Herramientas de precisión
Preparación controlada de pulpa
Arquitectura de longitud de fibra
Disciplina de fabricación basada en CTQ
A medida que los estándares de embalaje globales evolucionan, las bandejas de pulpa moldeada están pasando de ser componentes desechables a soluciones de embalaje ingenierizadas y basadas en especificaciones.
La práctica de fabricación de Bioleader demuestra que solo la optimización a nivel de sistema—no las mejoras aisladas—puede ofrecer la consistencia y el rendimiento que exigen los mercados modernos.
Preguntas frecuentes
P1: ¿Qué hace que una bandeja de pulpa moldeada sea de “alta calidad” desde una perspectiva de ingeniería?
Una bandeja de pulpa moldeada de alta calidad se define por una rugosidad superficial controlada, rigidez estructural y repetibilidad de fabricación. Estas características se logran mediante herramientas de precisión, una arquitectura optimizada de longitud de fibra, preparación controlada de pulpa y procesos de formación regulados por CTQ—no mediante post-tratamiento o recubrimientos.
P2: ¿Qué rugosidad superficial se considera aceptable para bandejas de pulpa moldeada premium?
En la producción industrial, un rango de rugosidad superficial de aproximadamente 2.3–6 μm (Ra) se considera ampliamente óptimo. Por debajo de este rango, las mejoras visuales y táctiles se vuelven marginales, mientras que la complejidad de las herramientas y del proceso aumenta significativamente. Este rango también permite la impresión directa y el estampado en caliente sin recubrimientos superficiales.
P3: ¿Por qué las bandejas de pulpa moldeada de alta calidad son más caras que las bandejas estándar?
El precio más alto refleja la capacidad de fabricación a nivel de sistema, más que el costo de la materia prima. Los moldes de precisión, la ingeniería de múltiples fibras, un control CTQ más estricto y tasas de defectos más bajas aumentan el costo de producción, pero ofrecen una calidad consistente, mejor apariencia y un rendimiento predecible a escala—reduciendo el riesgo total de embalaje para los compradores.
P4: ¿Son adecuadas las bandejas de pulpa moldeada de alta calidad para embalaje de marca o minorista?
Sí. Las bandejas de pulpa moldeada de alta precisión con rugosidad superficial controlada pueden soportar serigrafía, estampado en caliente e impresión tampográfica, lo que las hace adecuadas para embalaje minorista de marca, embalaje de electrónica y aplicaciones alimentarias premium donde la presentación visual es importante.
P5: ¿Se pueden personalizar las bandejas de pulpa moldeada para productos o diseños de embalaje específicos?
Las bandejas de pulpa moldeada se personalizan típicamente mediante herramientas dedicadas para adaptarse a la geometría del producto, los requisitos de carga y las necesidades de presentación. La personalización puede incluir la estructura de la bandeja, la disposición de las cavidades, el nivel de acabado superficial y la compatibilidad con líneas de envasado automatizadas, dependiendo del volumen del proyecto y las especificaciones.
P6: ¿Qué volúmenes de pedido se requieren típicamente para bandejas de pulpa moldeada personalizadas?
Las bandejas de pulpa moldeada personalizadas generalmente requieren un volumen mínimo de pedido para justificar la inversión en herramientas y la configuración del proceso. Para compradores B2B, volúmenes más altos permiten una mejor eficiencia de costos, un control de calidad más estricto y un suministro estable a largo plazo, especialmente para proyectos de embalaje orientados a la exportación o sensibles a la marca.
Referencias
Smook, G. A.
Handbook for Pulp & Paper Technologists, Angus Wilde Publications.
(Morfología de la fibra de pulpa, distribución de longitud de fibra y comportamiento de formación)Biermann, C. J.
Handbook of Pulping and Papermaking, Academic Press.
(Hidrólisis de fibra, mecanismos de unión y fundamentos de preparación de pulpa)TAPPI (Asociación Técnica de la Industria de Pulpa y Papel)
Informes Técnicos de TAPPI sobre Física del Papel y Propiedades Superficiales.
(Rugosidad superficial, medición de Ra y rendimiento de materiales a base de fibra)ISO (Organización Internacional de Normalización)
ISO 4287: Especificaciones Geométricas de Producto (GPS) — Textura Superficial.
(Definiciones de rugosidad superficial y metodología de medición)ASTM International
ASTM D6868 y Normas de Rendimiento de Embalaje a Base de Fibra.
(Rendimiento y marcos de prueba para embalajes a base de fibra)Gibson, L. J., y Ashby, M. F.
Cellular Solids: Structure and Properties, Cambridge University Press.
(Mecánica de redes de fibra y comportamiento de rigidez)Consejo Europeo de Reciclaje de Papel (EPRC)
Informes sobre Calidad de Fibra y Comportamiento de Reciclaje.
(Estructura de la fibra, degradación e implicaciones mecánicas)Equipo Editorial de Packaging Europe
Perspectivas técnicas sobre embalaje de fibra moldeada, Packaging Europe.
(Tendencias industriales y embalaje de pulpa moldeada aplicaciones)