

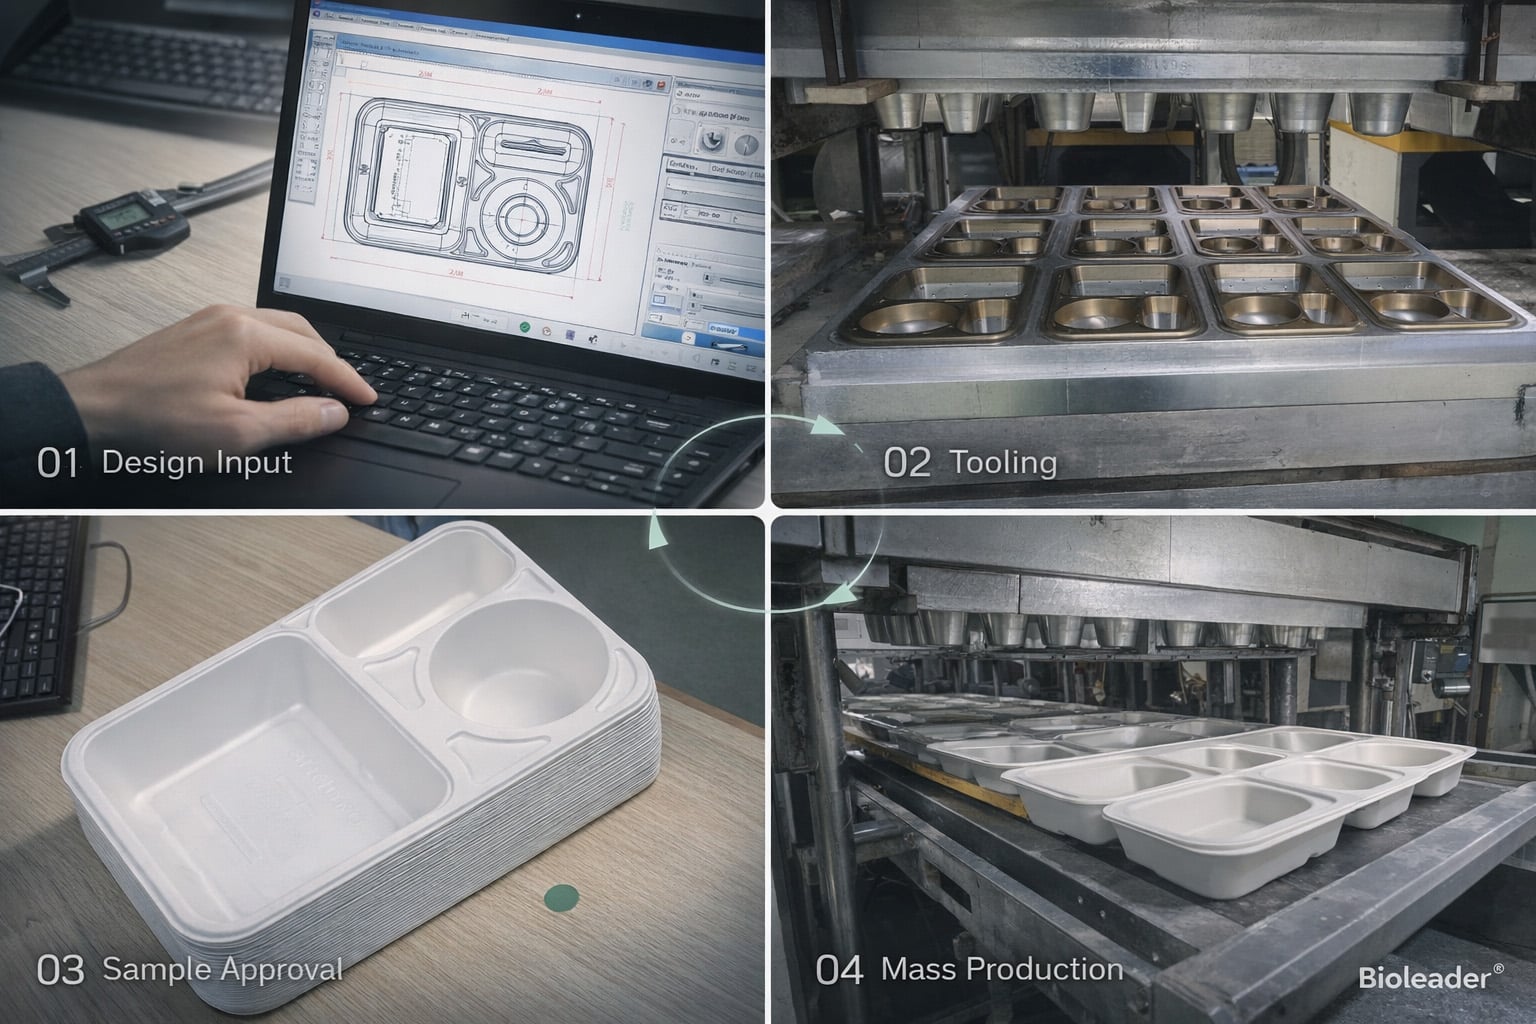
1. Zusammenfassung
Die Entwicklung von individuellem Bagassegeschirr ist ein technischer Prozess, nicht nur eine Beschaffungsaufgabe. Im Jahr 2026 geben sich viele Käufer nicht mehr mit Standard-Formstoffartikeln plus Logodruck zufrieden. Sie erwarten einen Lieferanten, der ein Projekt von Design oder physischem Muster bis hin zu über Werkzeugbau, Musterfreigabe und stabile Serienproduktion führen kann, ohne Maßgenauigkeit, strukturelle Funktion oder Liefertermin zu verlieren.
Die eigentliche Herausforderung bei individuellem Formstoff ist nicht, ob ein Muster hergestellt werden kann. Es ist, ob das freigegebene Konzept zu einem wiederholbaren Produktionsprogramm mit funktionierender MOQ, realistischen Werkzeugkosten, kontrollierter Vorlaufzeit und konsistenter Chargenausgabe werden kann. In der Formfaserproduktion ist die Geometrie entscheidend. Entformungsschräge, Wandstärke, Stapellogik, Deckelpassung und Schrumpfungsausgleich beeinflussen alle, ob ein individuelles Produkt im Maßstab herstellbar bleibt.
Deshalb sollte individuelles Geschirr aus Formstoffzellstoff als vollständige Entwicklungssequenz. verwaltet werden. Die kritischen Phasen umfassen Anforderungseingabe, Machbarkeitsprüfung, 2D- und 3D-Zeichnungsbestätigung, Werkzeugstrategie, Prototypbemusterung, technische Überarbeitung, Musterfreigabe, Pilotvalidierung und Serienanlauf. Fehler am Anfang werden in der Regel teurer, sobald der Werkzeugbau begonnen hat.
Für Käufer ist die stärkste Beschaffungsstrategie nicht einfach, ein Werkzeugangebot anzufordern und auf Muster zu warten. Es ist zu bewerten, ob der Lieferant die gesamte Entwicklungslogik vom Konzept bis zur Produktion steuern kann. Dieser Leitfaden folgt dieser Logik. Er erklärt, wie individuelles Bagassegeschirr aus Zuckerrohr von der Design- oder Mustereinreichung über Werkzeugentwicklung, Musterfreigabe, MOQ-Planung und skalierbare Fertigung gelangt. Er ist auch informiert durch Bioleaders Erfahrung in Formstoffentwicklung, Werkzeugkoordination und Exportproduktion bei individuellen Bagassegeschirr-Projekten.
2. Warum individuelle Entwicklung im Jahr 2026 wichtig ist
Individuelle Entwicklung ist 2026 zu einer wichtigeren Beschaffungsentscheidung geworden. Standard-Formfaserartikel funktionieren weiterhin für schnelle Nachbestellung und risikoärmere Beschaffung. Aber sie lösen nicht jede Marken- oder Produktanforderung. Da immer mehr Käufer auf Präsentation, Portionskontrolle, funktionale Passung und nachhaltigen Verpackungswert setzen, individuelles Bagassegeschirr aus Zuckerrohr wird zu einem praktischen kommerziellen Werkzeug, nicht zu einer Nischenoption.
Diese Verschiebung ist dort am sichtbarsten, wo Verpackungsform, Fülltiefe, Deckelpassung, Stapelbarkeit und visuelle Differenzierung das Kundenerlebnis oder die Lieferleistung von Speisen beeinflussen. Eine Marke benötigt möglicherweise eine tiefere Schale, um das Risiko von Soßenspritzern zu reduzieren. Sie benötigt möglicherweise eine neue Tablettform, die zum Portionsdesign passt. Sie benötigt möglicherweise einen überarbeiteten Rand für besseren Deckeleingriff. In diesen Fällen, geht es bei der Individualisierung nicht nur um das Aussehen. Es geht darum, Verpackung zu einem Teil des Produktsystems zu machen.
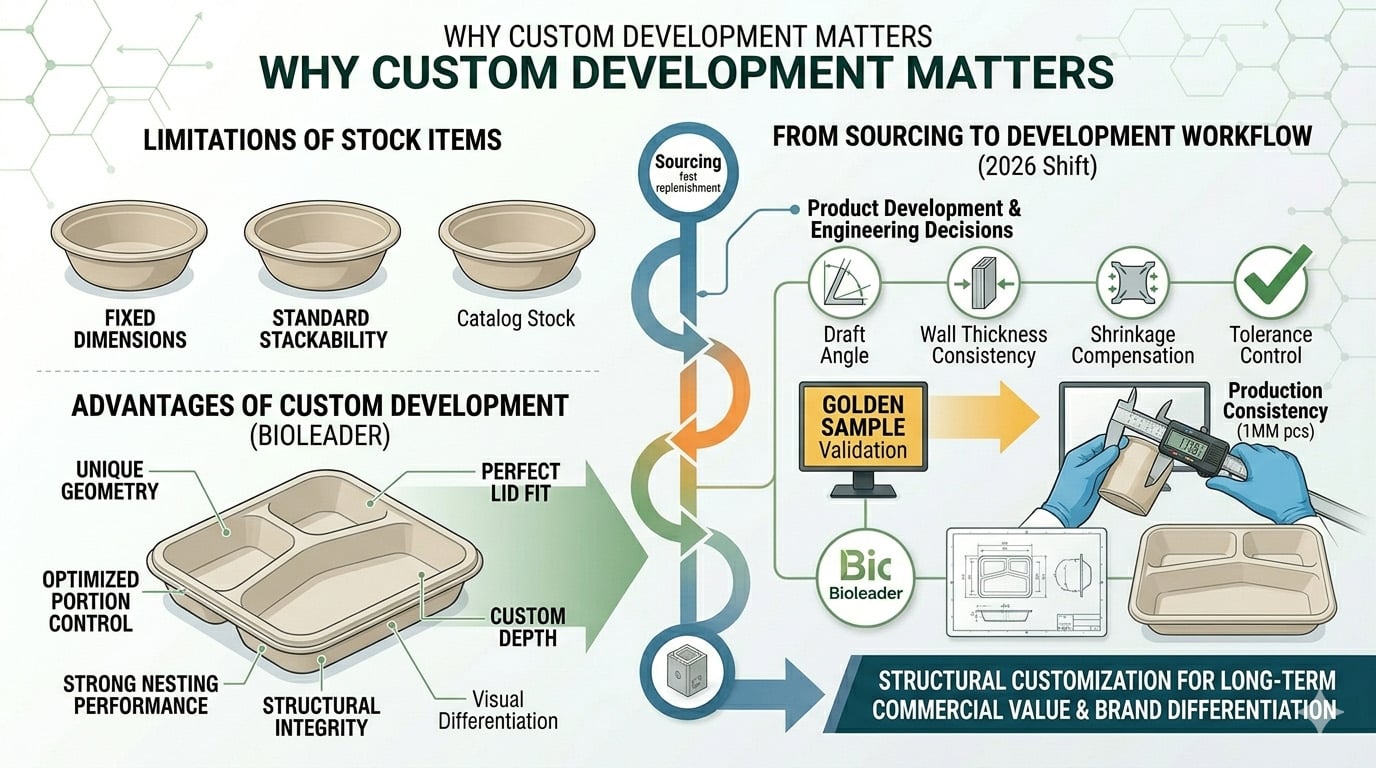
2.1 Standardartikel können nicht jedes Marken- oder Anwendungsproblem lösen
Standard-Formstoffartikel reduzieren Beschaffungszeit und Entwicklungskosten. Das bleibt ihr Vorteil. Aber sie bringen auch Einschränkungen mit sich. Käufer müssen feste Abmessungen, feste Strukturlogik und Standard-Leistungsannahmen akzeptieren. Das funktioniert für viele allgemeine Anwendungen. Es wird restriktiv, wenn Lebensmittelformat, Füllmethode, Deckelanforderung oder Markenpräsentation eine engere Abstimmung erfordern.
Viele individuelle Projekte beginnen, wenn Standardkatalogartikel nicht mehr zum tatsächlichen Geschäftsbedarf passen. Der Auslöser kann eine Deckelfehlpassung, schwache Stapelbarkeit, ineffiziente Portionspassung, schlechte Regalpräsentation oder die Notwendigkeit einer markanteren Struktur in einem überfüllten Markt sein. An diesem Punkt geht das Projekt über den normalen Einkauf hinaus in die Produktentwicklung.
2.2 Individualisierung ist nicht mehr nur Logodruck
Ein häufiges Missverständnis ist, dass Individualisierung nur das Hinzufügen eines Logos zu einem vorhandenen Artikel bedeutet. Bei Formstoffverpackungen sind die wertvolleren Änderungen in der Regel strukturell. Käufer benötigen möglicherweise eine andere Tiefe, ein neues Kammerverhältnis, eine modifizierte Wandgeometrie, stärkere Nestleistung, verbesserte Deckelpassung oder ein anderes Gleichgewicht zwischen Steifigkeit und Gewicht. Das sind technische Entscheidungen, nicht nur Markenentscheidungen.
Aus diesem Grund sollte individuelles Bagassegeschirr als Entwicklungsablauf. behandelt werden. Design beeinflusst Werkzeugbau. Werkzeugbau beeinflusst Bemusterung. Bemusterung beeinflusst Toleranzbestätigung. Toleranzbestätigung beeinflusst, ob das Projekt in stabile Produktion übergehen kann. Bei richtiger Handhabung verbessert individuelle Entwicklung nicht nur die visuelle Differenzierung, sondern auch Verpackungspassung, Betriebsleistung und langfristigen kommerziellen Wert.
2.3 Warum individuelle Projekte ohne technische Kontrolle scheitern
Viele individuelle Formstoffprojekte scheitern nicht, weil die Idee schwach ist. Sie scheitern, weil das Projekt zu früh in den Werkzeugbau geht. Ein Käufer liefert möglicherweise nur eine visuelle Skizze ohne Schlüsselmaße. Ein Muster wird möglicherweise ohne Toleranzdiskussion freigegeben. Das Team unterschätzt möglicherweise die Auswirkung von Schrumpfung, Entformungswinkel, Wandstärke oder Stapelbarkeit auf das Endprodukt. Diese Lücken bleiben oft verborgen, bis Werkzeugkosten und Vorlaufzeit bereits gebunden sind.
Individuelle Entwicklung erfordert 2026 mehr als reaktive Vertriebskommunikation. Sie erfordert technische Prüfung, Prozessdisziplin und realistische Projektphasen. Bei Bioleader, beginnen stärkere individuelle Programme in der Regel mit klarer Machbarkeitsprüfung, Werkzeuglogik, Mustererwartungen und Serienproduktionsbedingungen. Das macht aus einer individuellen Anfrage ein kontrolliertes kommerzielles Projekt und nicht eine Versuch-und-Irrtum-Übung.
3. Projekteinstiegsphase – Vom Design, Zeichnung oder Muster zur Machbarkeitsprüfung
Ein individuelles Formstoffprojekt sollte mit einer Machbarkeitsprüfung beginnen, nicht mit einem Werkzeugangebot. Bei der Herstellung von Formfasern beeinflusst die Geometrie direkt das Entformen, die Wanddickenverteilung, das Stapelverhalten und die Maßhaltigkeit. Aktuelle Strukturforschung zu Formstoff zeigt außerdem, dass Geometrievariablen wie Entformungsschräge und Dicke Leistung und Herstellbarkeit wesentlich beeinflussen. Deshalb ist die erste technische Frage nicht “Wie viel kostet die Form?”, sondern “Kann dieses Design zuverlässig in Serie produziert werden?"
Bei Bioleader, durchlaufen kundenspezifische Projekte eine strukturierte Prüfung, bevor die Werkzeugkosten bestätigt werden. Das Team prüft, ob das Konzept des Kunden für die Formfaserproduktion, geeignet ist, ob die wichtigsten Maße vollständig sind und ob die Struktur wahrscheinlich Risiken beim Entformen, Schrumpfen, Deckelsitz, Nesting oder der Serienstabilität birgt. Diese frühe Prüfung reduziert unnötige Formänderungen und verkürzt den Weg zu brauchbaren Mustern in realen Exportprogrammen.
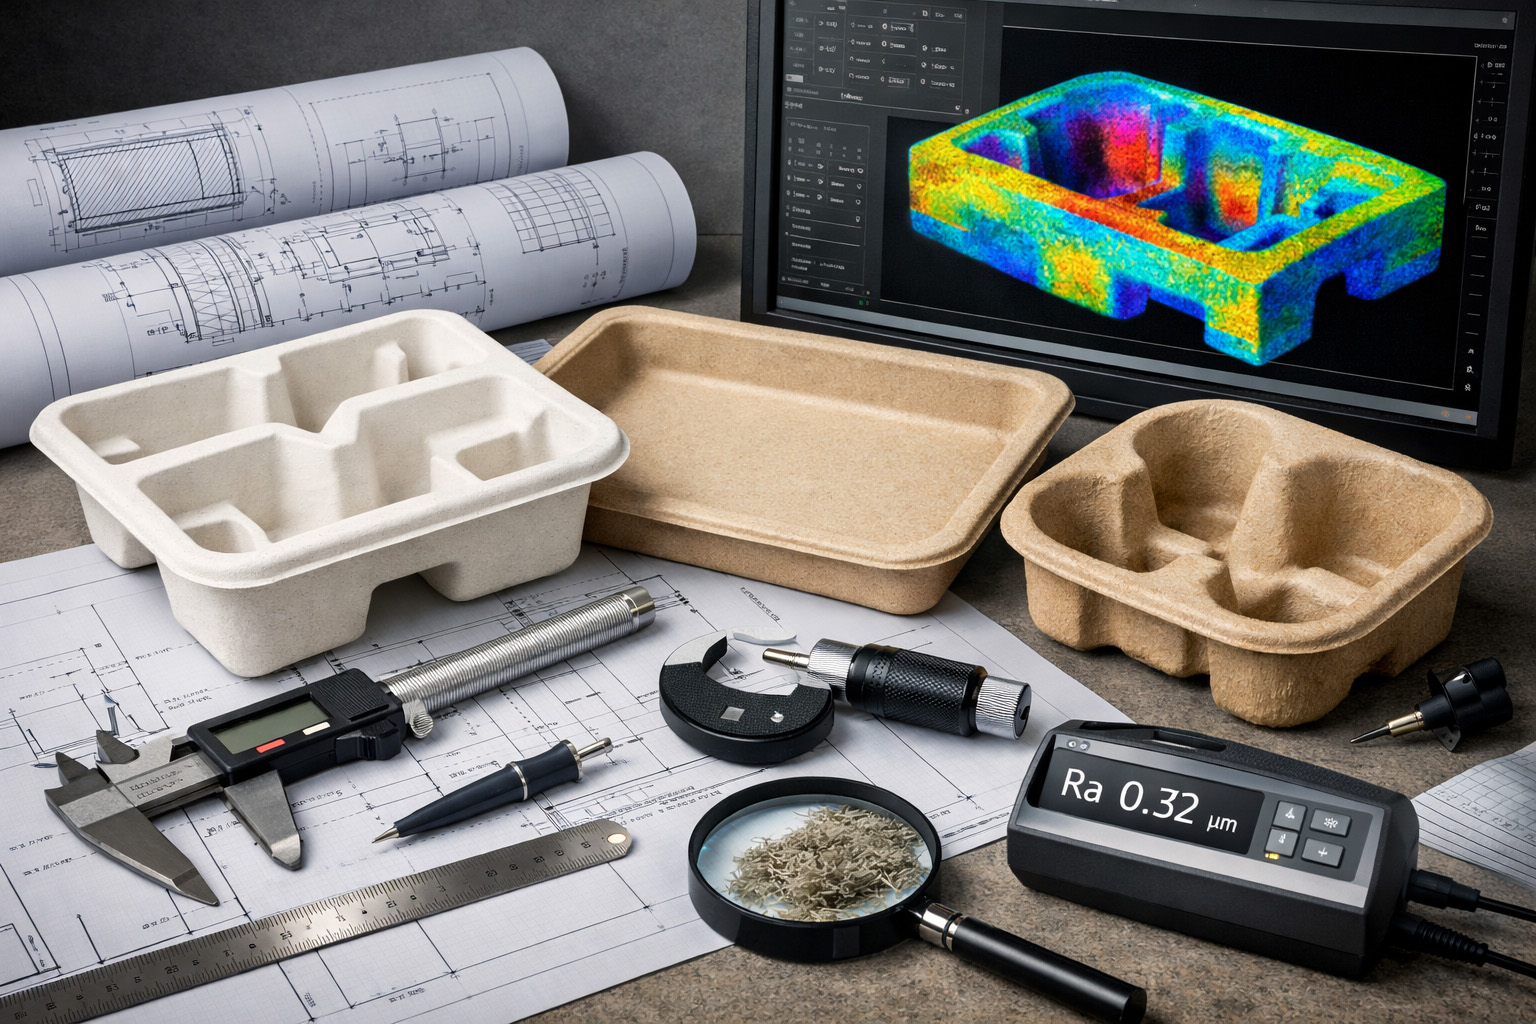
3.1 Was Käufer beim Projektstart einreichen sollten
Die beste Projekteingabe ist eine 3D-Zeichnung plus wichtige Maße und Nutzungshinweise. Eine 2D-Zeichnung, ein physisches Muster, oder sogar ein Referenzprodukt aus dem Markt kann ebenfalls funktionieren, erfordert aber meist mehr Klärung. Mindestens sollten Käufer den beabsichtigten Produkttyp, Zielmaße, Tiefe, Deckelanforderung, Verpackungserwartung, Jahresbedarfsschätzung und Anwendungsbedingungen wie heiße Speisen, Suppen, fettige Mahlzeiten oder PFPFAS-frei Anforderungen erfüllen.
Unvollständige Eingaben führen zu teuren Annahmen. Fehlende Tiefenangaben können die Formkonstruktion verfälschen. Fehlende Deckelanforderungen können die Passungsbestätigung verzögern. Fehlende Nutzungsdetails können zu falschen Wandstrukturen oder Barrierezielen führen. Bei kundenspezifischen Projekten bestimmt die Qualität des Startpakets oft die Geschwindigkeit des gesamten Entwicklungszyklus.
3.2 Warum physische Muster die kundenspezifische Entwicklung beschleunigen können
A physisches Muster ist oft der schnellste Weg zur technischen Abstimmung. Es hilft der Fabrik, Randform, Tiefenverhältnis, Nestingrichtung, Kantengeometrie und wahrscheinliche Werkzeugkomplexität zu bewerten. Für viele OEM- und ODM-Projekte ist ein physisches Muster auch der schnellste Weg, um zu erkennen, welche Merkmale kopiert, welche geändert werden sollten und welche nicht direkt in die Formfaserproduktion übertragen werden können.
Bioleader nutzt oft eine musterbasierte Prüfung, um die erste technische Entscheidung zu beschleunigen. Dies ist besonders effektiv, wenn ein Käufer ein bestehendes Konzept optimieren möchte, anstatt eine neue Tafelgeschirrstruktur von Grund auf zu entwickeln. Es ersetzt keine Zeichnungen. Aber es kann die Genauigkeit des ersten Angebots und der Werkzeugrichtung erheblich verbessern.
3.3 Warum die Qualität des 3D-Designs wichtiger ist, als die meisten Käufer erwarten
Bei Formstoff ist eine 3D-Datei nicht nur für die Designfreigabe. Sie ist ein Fertigungsdokument. Die Geometrie muss das Entformen aus der Form, eine stabile Faserverteilung, eine realistische Wanddickenkontrolle und eine praktikable Schrumpfungskompensation unterstützen. Forschung zu Formfaserstrukturen bestätigt, dass geometrische Parameter wie Höhe, Entformungsschräge und Dicke das Strukturverhalten beeinflussen. In der praktischen Produktion beeinflussen sie auch, ob ein kundenspezifisches Produkt konsistent geformt und wiederholt werden kann.
Deshalb birgt schlechte 3D-Qualität ein verstecktes Risiko. Ein Design kann am Bildschirm attraktiv aussehen, aber dennoch bei der Entformungslogik, lokalen Wandübergängen, Randpräzision oder Stapelbarkeit versagen. Bei kundenspezifischem Bagasse-Geschirr ist, Designqualität im Voraus Produktionsqualität.
3.4 Was vor der Werkzeugfreigabe geprüft werden sollte
Vor Beginn der Formenfertigung sollte der Lieferant eine strukturierte Machbarkeitsprüfung durchführen. Diese Prüfung sollte Folgendes umfassen: Entformungsschräge, Wanddickenlogik, Hinterschneidungsrisiko, Tiefen-Öffnungs-Verhältnis, Nest- und Entnestverhalten, Deckelkompatibilität, und die wahrscheinliche Auswirkung der Schrumpfung auf die Endmaße. Wenn diese Punkte unklar sind, ist eine Beprobung möglicherweise dennoch möglich, aber das Projekt geht einen risikoreicheren Weg mit mehr Korrekturrunden.
Diese Phase schafft echten kommerziellen Wert. Eine gute Machbarkeitsprüfung reduziert Werkzeugabfall, verkürzt Musterrevisionszyklen und verbessert die Serienreife. Für Bioleader, ist dies eine der wichtigsten kundenspezifischen Fähigkeiten: nicht zu früh Ja zu sagen, sondern zu identifizieren, was herstellbar ist, was angepasst werden muss und was Zeitplan, Toleranz und Werkzeugkomplexität beeinflusst.
| Eingabeelement | Warum es wichtig ist | Häufig fehlendes Detail | Auswirkung auf die Entwicklung |
|---|---|---|---|
| 3D-Zeichnung | Unterstützt die Prüfung der Entformungsschräge, der Wanddicke und der Werkzeugmachbarkeit. | Keine Schnittlogik, keine Toleranzangaben, unrealistische Geometrie. | Höheres Formrisiko und mehr Musterrevisionszyklen. |
| 2D-Zeichnung | Liefert grundlegende Maße und allgemeine Produktabsicht. | Keine Tiefenlogik, keine strukturellen Übergangsdetails. | Erfordert mehr technische Interpretation vor dem Angebot. |
| Physisches Muster | Beschleunigt die Prüfung von Form, Rand, Tiefe und Stapelung. | Kein Hinweis darauf, was kopiert oder geändert werden muss. | Kann die Prüfung beschleunigen, erfordert aber dennoch Klärung. |
| Beschreibung des Anwendungsfalls | Definiert Deckellogik, Barriereziel und strukturelle Anforderungen. | Keine Lebensmittelart, keine Hitze-/Öl-Erwartung, keine Marktanforderung. | Kann zu einer falschen Validierungsrichtung führen. |
| Schätzung des Jahresbedarfs | Hilft bei der Bestimmung der Werkzeugroute, der MOQ-Logik und der Produktionswirtschaftlichkeit. | Nur das Erstauftragsvolumen ist angegeben, keine Jahresprognose. | Macht die Werkzeugstrategie weniger genau. |
Tabelle 1. Mindestinformationen, die vor einem Angebot für kundenspezifisches Bagasse-Geschirr erforderlich sind
4. Design und technische Validierung
Gutes Werkzeug kann ein schlechtes Design nicht retten. Bei Formstoffprojekten ist die Designphase bereits eine vorweggenommene Fertigungsphase. Die Geometrie beeinflusst die Entformung, die Faserverteilung, die Wanddickenstabilität, das Schrumpfverhalten, den Deckelsitz und die Stapelbarkeit. Aktuelle Forschung zu Formstoff bestätigt, dass strukturelle Parameter wie Höhe, Entformungsschräge und Dicke das Verhalten des Endteils wesentlich beeinflussen.
Für Bioleader, beginnt die technische Validierung, bevor das Werkzeug freigegeben wird. Das Ziel ist einfach: festzustellen, ob die vorgeschlagene Struktur von der Zeichnung zum Muster und vom Muster zur stabilen Produktion gelangen kann, ohne vermeidbare Abweichungen zu erzeugen. Hier werden viele kundenspezifische Projekte entweder beherrschbar oder teuer.
4.1 2D-Zeichnung vs. 3D-Zeichnung
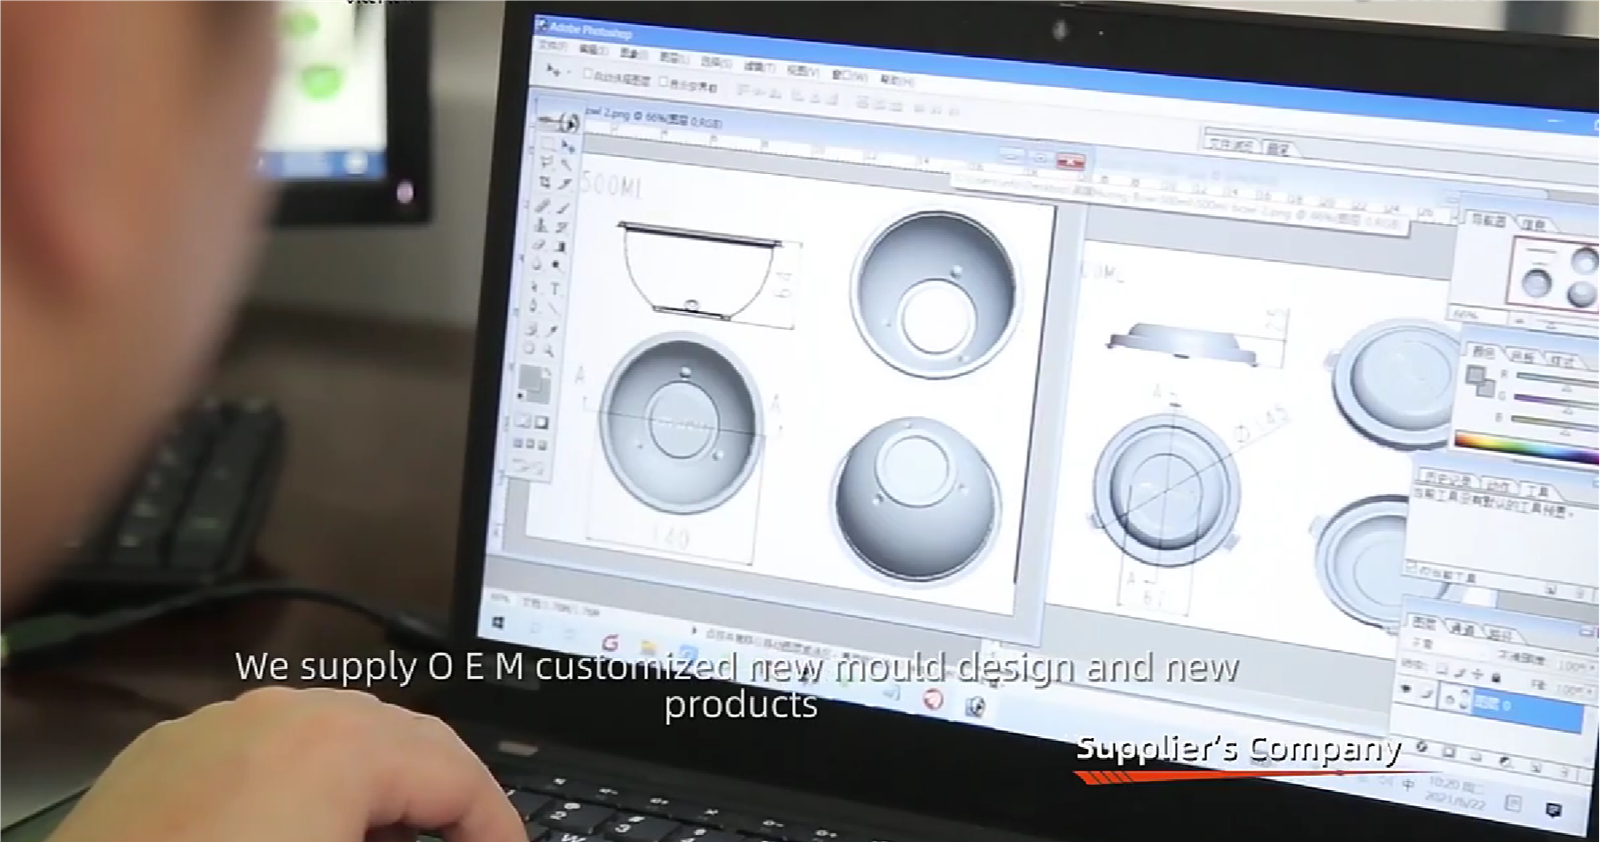
A 2D-Zeichnung ist für die grundlegende Kommunikation nützlich. Es definiert Öffnungsgröße, Gesamtabmessungen und allgemeines Layout. Für eine vollständige Validierung von Formstoff reicht es jedoch nicht aus. Eine 3D-Zeichnung ist weitaus wertvoller, da sie die Überprüfung von Seitenwandwinkel, Tiefenlogik, Übergangszonen, Randstruktur und Nestgeometrie ermöglicht.
In der praktischen Entwicklung reicht 2D oft für eine erste Diskussion. Für eine endgültige technische Beurteilung reicht es selten aus. Eine 3D-Datei hilft der Fabrik zu prüfen, ob das Teil sauber entformt werden kann, ob die Form für Formstoff realistisch ist und ob eine Schrumpfungskorrektur in die Werkzeugstrategie eingebaut werden kann. Bei kundenspezifischem Bagasse-Geschirr wirkt sich die 3D-Qualität direkt auf die Produktionsqualität aus.
4.2 Entformungsschräge, Wanddicke und Schrumpfungskontrolle
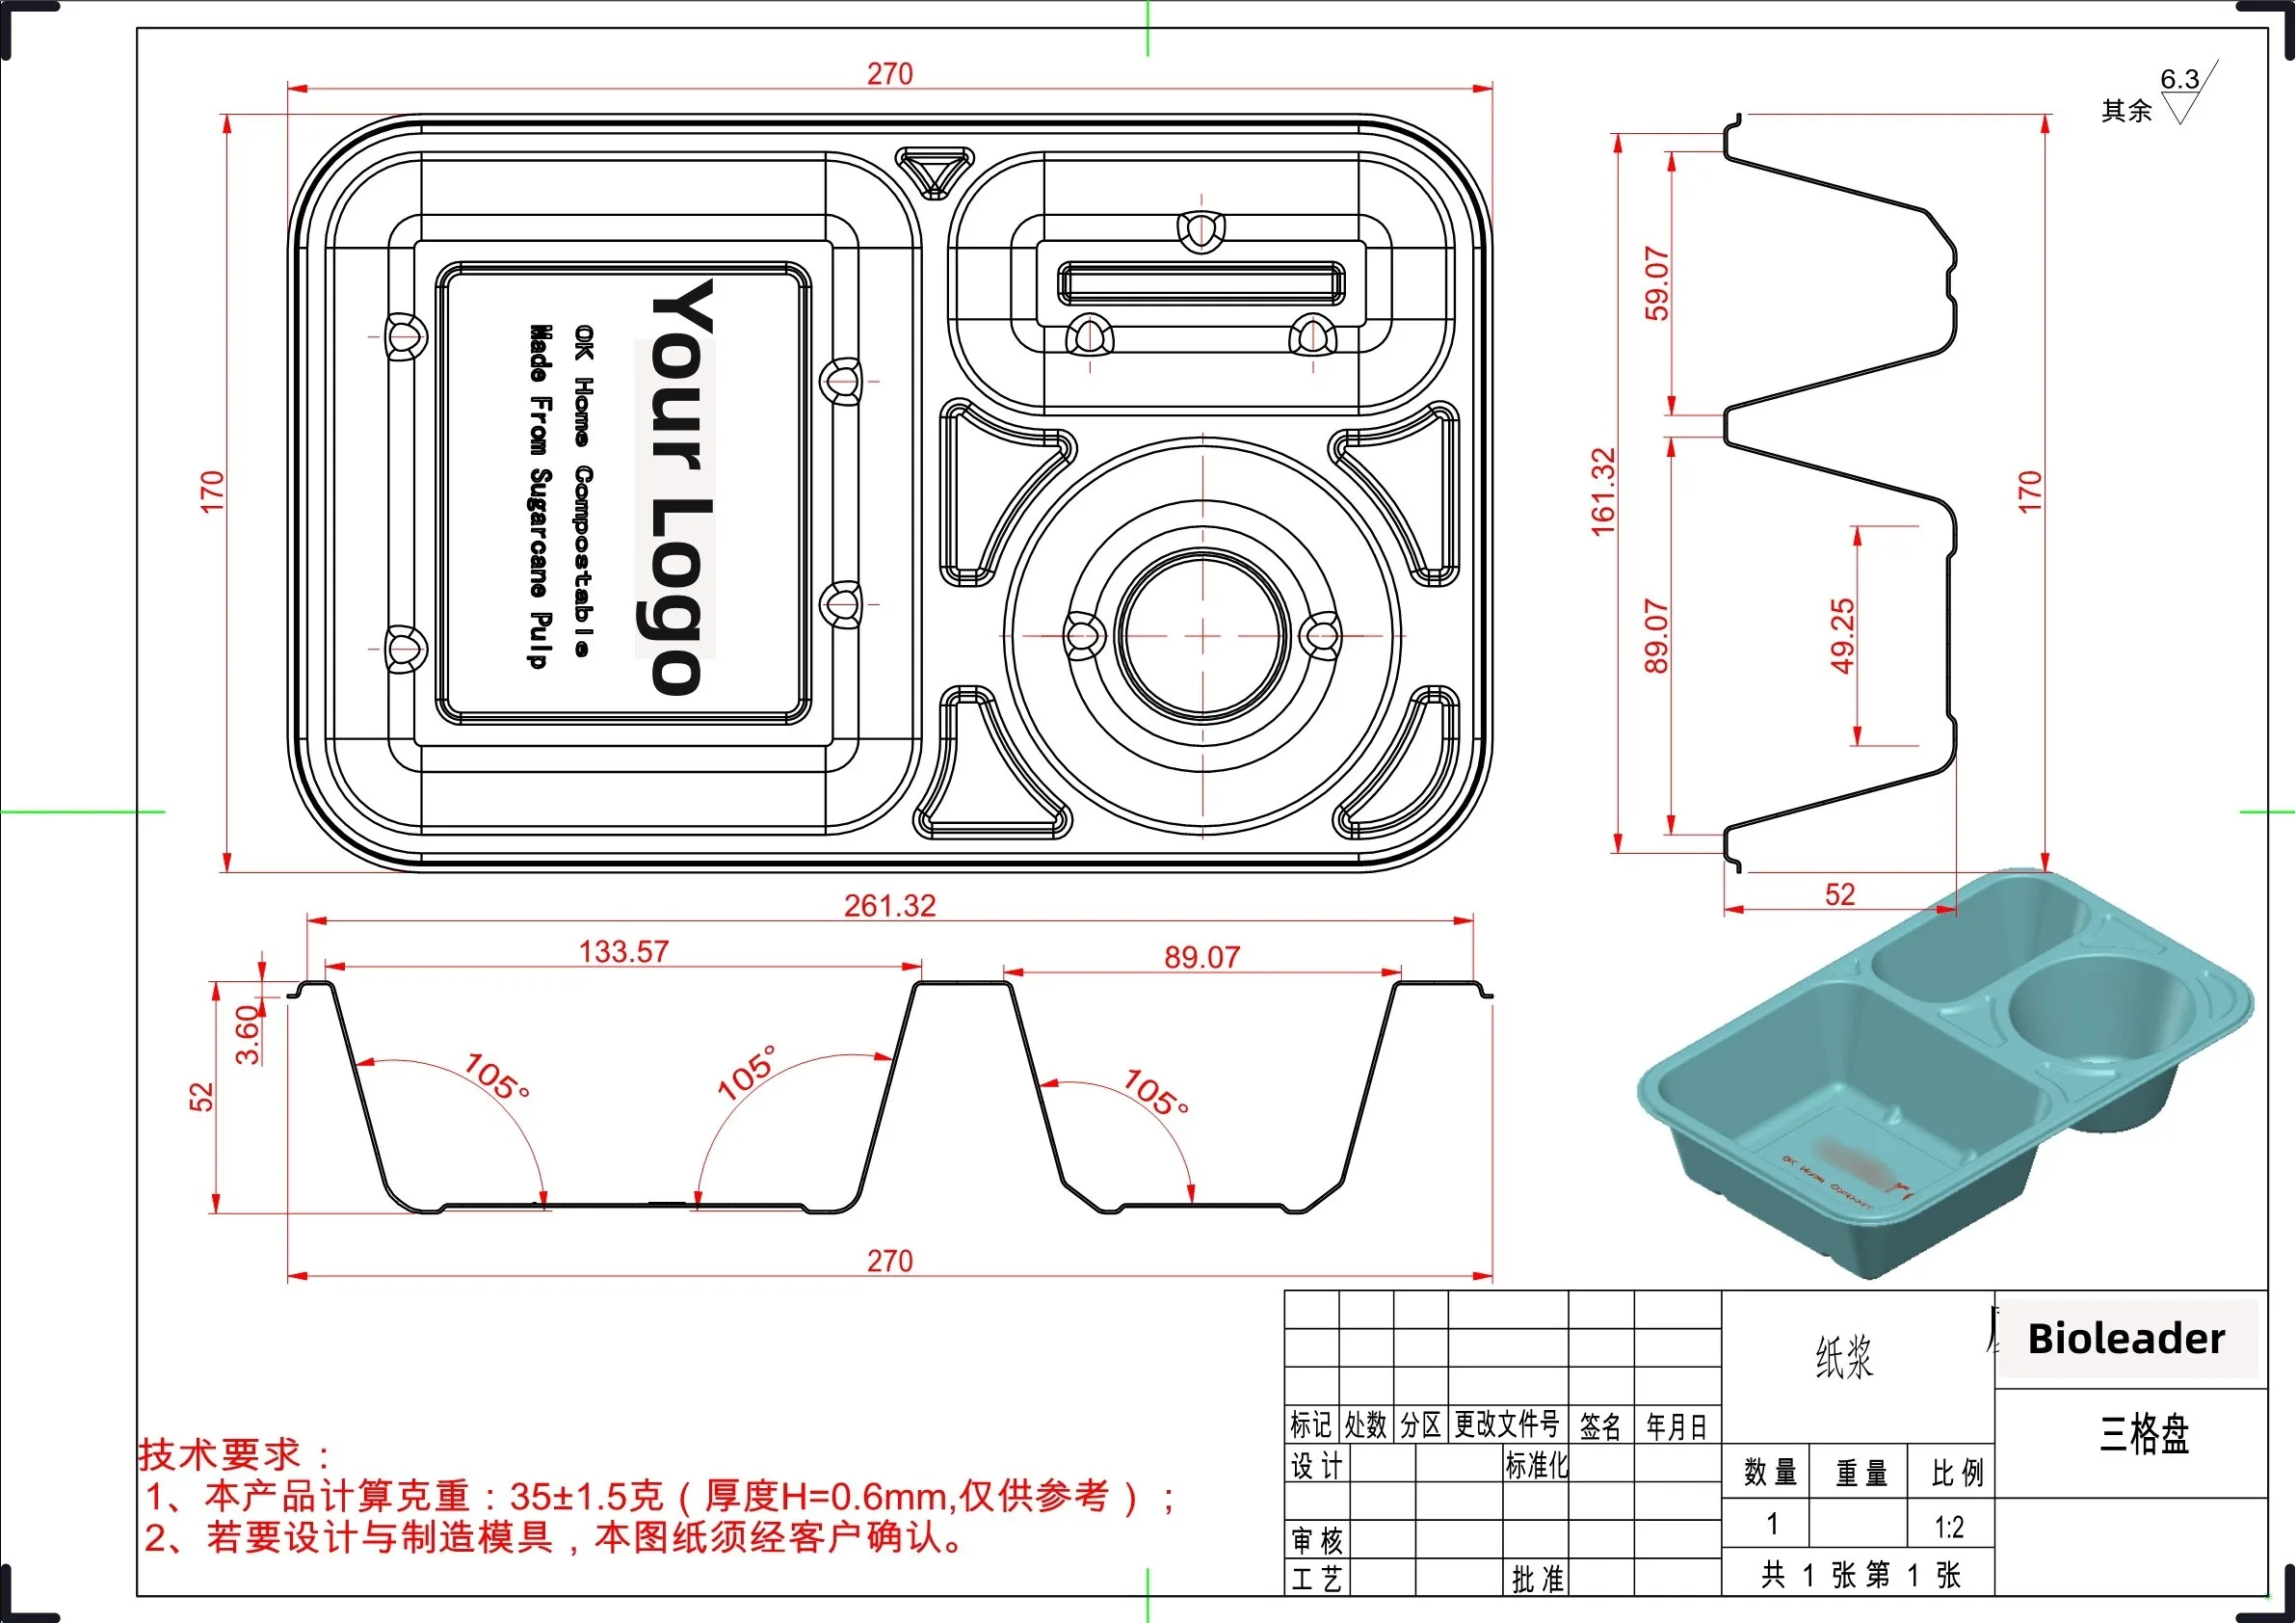
Entformungsschräge ist ein Entformungsfaktor. Ist der Winkel zu klein, steigt das Entformungsrisiko. Wenn er nicht an Tiefe und Geometrie angepasst ist, kann das Teil kleben bleiben, sich verformen oder instabile Maße erzeugen. Studien zu Formstoff und die allgemeine Formenbaupraxis zeigen, dass Wandgeometrie und Entformungswinkel die Herstellbarkeit beeinflussen.
Wandstärke ist ein Stabilitätsfaktor. Er beeinflusst Steifigkeit, Faserverteilung, Trocknungsverhalten und Konsistenz zwischen Muster und Produktion. Ungleichmäßige Dicke erzeugt oft lokale Schwachstellen, Oberflächenunregelmäßigkeiten oder Passungsabweichungen. Bei Formfaserprodukten ist die Dicke auch mit der Produktkategorie und dem Prozessweg verbunden. Übersichten zur Formstoffherstellung weisen darauf hin, dass verschiedene Formstoffformate mit unterschiedlichen Dickenbereichen und strukturellen Erwartungen arbeiten.
Schrumpfungskompensation ist ein Dimensionsfaktor. Ein Formstoffteil verlässt den Prozess nicht mit exakt derselben Größe wie das CAD-Modell. Formen, Entwässern, Heißpressen und Trocknen beeinflussen alle das Endergebnis. Deshalb benötigen kundenspezifische Projekte eine realistische Maßtoleranzplanung, bevor der erste Formwerkzeug geschnitten wird.
4.3 Häufige Abweichungen in der Musterphase
In der Musterphase werden versteckte Probleme zuerst sichtbar. Die häufigsten Abweichungen sind Schrumpfungsdrift, Wanddickeninkonsistenz, Kantenverformung, Randfehlpassung, Deckelsitzabweichung, und schlechte Stapelbarkeit. Dies sind keine geringfügigen kosmetischen Probleme. Sie sind frühe Signale dafür, ob die Struktur produktionsreif ist.
Bioleader behandelt Erstmuster als technische Messung, nicht nur als Genehmigungsmöglichkeit. Wenn das Muster Kanteninstabilität, schlechte Nestbarkeit oder Dimensionsdrift zeigt, ist die richtige Frage nicht “Kann der Kunde es trotzdem akzeptieren?” Die richtige Frage ist: “Was muss korrigiert werden, bevor das Produkt skalierbar wird?” So schafft Feedback in der Musterphase Wert statt späterer Beschwerden.
4.4 Logik des Goldmusters
Ein Muster ist nicht automatisch ein Goldmuster. Ein echtes Goldmuster ist eine festgelegte Referenz. Es sollte Abmessungen, Randstruktur, Deckelsitz, Stapelbarkeit, Erscheinungsbild und alle erforderlichen funktionalen Leistungen bestätigen. Ohne diese Referenz werden spätere Argumente über Produktionsabweichungen viel schwerer zu kontrollieren.
Bei kundenspezifischen Projekten, Bioleader’s ist die bevorzugte Logik, das Goldmuster nach der technischen Korrektur zu definieren, nicht nach dem ersten akzeptabel aussehenden Stück. Dieser Schritt ist wichtig, weil die Massenproduktion an einer festen Referenz gemessen werden sollte, nicht an Erinnerung oder E-Mail-Interpretation.
| Abweichungstyp | Typische Ursache | Auswirkung auf das Projekt | Empfohlene Maßnahme |
|---|---|---|---|
| Schrumpfungsdrift | Unzureichende Kompensation bei Design- oder Werkzeugprüfung | Maßabweichung, Deckelsitzprobleme | Werkzeugmaße überarbeiten und Toleranzfenster bestätigen |
| Wanddickeninkonsistenz | Geometriekomplexität oder instabile Formverteilung | Schwache Zonen, optische Uneinheitlichkeit, strukturelles Risiko | Geometrie oder Prozessziele vor der Freigabe anpassen |
| Verformung von Kante oder Rand | Schlechte Entformungslogik oder lokale strukturelle Schwäche | Deckelinkompatibilität, instabiles Erscheinungsbild | Randgeometrie verfeinern und Entformungsweg überprüfen |
| Schlechte Stapelbarkeit | Verschachtelungslogik in der Designphase nicht validiert | Verpackungsineffizienz, Entstapelungsprobleme | Profil, Konizität und Stapelrichtung erneut prüfen |
| Abweichung der Deckelpassung | Toleranzabweichung zwischen Basis- und Deckelgeometrie | Funktionsversagen bei Kundennutzung | Passtoleranz vor der Serienfreigabe festlegen |
Tabelle 2. Häufige technische Abweichungen in der Musterfreigabephase
5. Werkzeugstrategie – Der technische Kern von Sonderprojekten
Die Werkzeugstrategie entscheidet, ob ein Sonderprojekt wirtschaftlich skalierbar ist. Bei der Entwicklung von Formstoff ist das Werkzeug nicht nur ein Kostenfaktor. Es beeinflusst Maßgenauigkeit, Entformungsstabilität, Oberflächenqualität, Zyklusverhalten, Wartungsaufwand und Langzeitkonsistenz. Übersichten zur Formstoffproduktion weisen darauf hin, dass gängige Werkstoffmaterialien Aluminium, Edelstahl, und Bronze, umfassen, wobei die Auswahl mit Prozess- und Anwendungsanforderungen verknüpft ist.
Für Bioleader, ist die Werkzeugstrategie Teil der Projektplanung. Sie wird nicht nur nach Budget gewählt. Der richtige Werkzeugweg hängt von Produktkomplexität, Änderungswahrscheinlichkeit, Zielmenge, Toleranzempfindlichkeit und erwarteter Produktionsintensität ab. Deshalb sollten ernsthafte Sonderprojekte klar zwischen Prototypwerkzeug und Serienwerkzeug.

5.1 Prototypwerkzeug vs. Serienwerkzeug
A Prototypwerkzeug dient zur Strukturbestätigung. Seine Aufgabe ist Geschwindigkeit, nicht volle kommerzielle Haltbarkeit. Es hilft, Maße, allgemeine Form, Randlogik und die Frage zu verifizieren, ob das Produkt in Korrektur und Musterfreigabe übergehen kann. Ein Serienwerkzeug erfüllt einen anderen Zweck. Es muss Wiederholbarkeit, Zyklusstabilität, Wartungsplanung und kommerzielle Mengenausbringung unterstützen.
Viele Missverständnisse bei Käufern beginnen hier. Ein gutes Muster aus dem Prototypwerkzeug bedeutet nicht, dass das Projekt für die Langzeitserienproduktion bereit ist. Das Serienwerkzeug muss weiterhin nach dem tatsächlichen Ausstoßplan ausgewählt werden, nicht nur nach dem ersten Musterergebnis.
5.2 Aluminiumwerkzeuge
Aluminiumwerkzeuge werden häufig eingesetzt, da sie für Entwicklungsgeschwindigkeit und gängige Produktionsprogramme praktisch sind. Sie sind leichter zu bearbeiten, unterstützen relativ schnelle Werkzeugzyklen und eignen sich gut für viele Prototyp- und mittelgroße Projekte. Branchenübersichten zur Formstoffproduktion führen Aluminium unter den gängigsten Werkzeugmaterialien auf.
Kommerziell ist Aluminium oft die richtige Wahl, wenn das Projekt noch Änderungsflexibilität benötigt oder wenn Menge und Struktur einen schwereren Werkzeugweg nicht rechtfertigen. Aber Aluminium ist nicht automatisch die beste Antwort für jedes Sonderprogramm. Die Entscheidung sollte weiterhin von Geometriekomplexität, Korrekturrisiko und erwarteter Produktionslast abhängen.
5.3 Aluminiumwerkzeuge mit Kupfereinsätzen
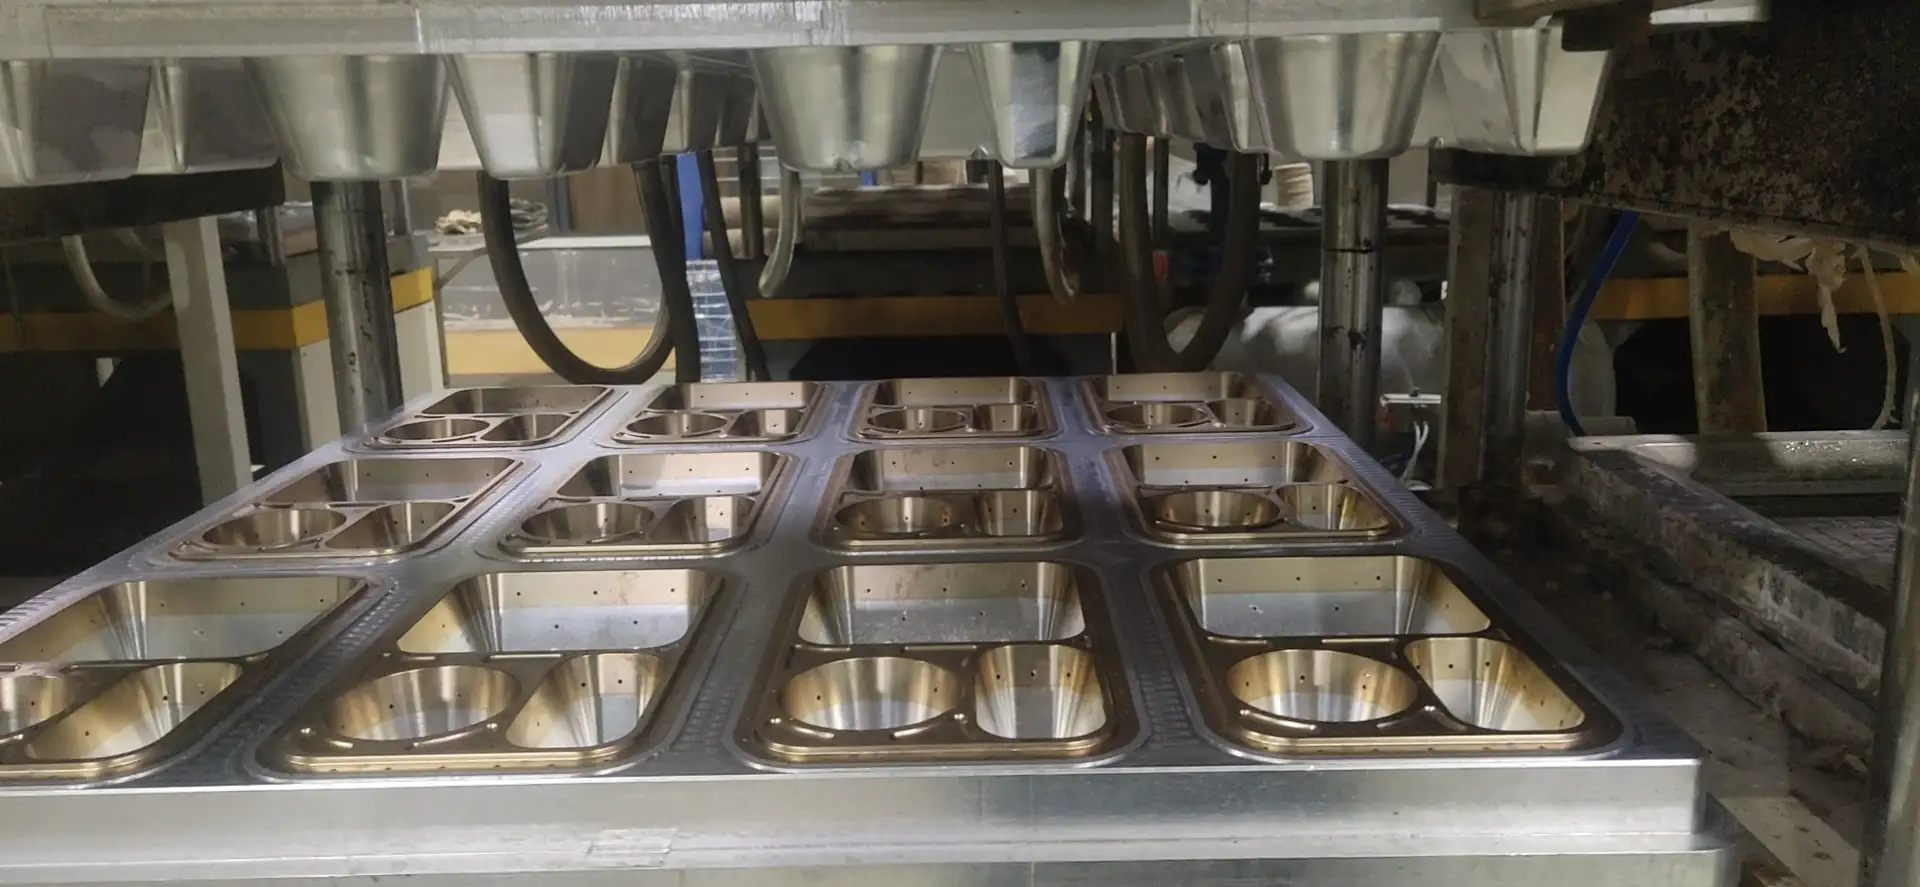
Aluminiumwerkzeuge mit Kupfereinsätzen sind eine speziellere Option. In der Praxis sind sie nützlich, wenn lokales Wärmeübertragungsverhalten oder Präzisionskontrolle empfindlicher werden. Dieser Weg ist nicht für jedes Projekt notwendig. Er ist relevanter, wenn eine Struktur höhere lokale Komplexität, tiefere Zonen oder engere Qualitätsempfindlichkeit in bestimmten Bereichen aufweist.
Ab Nach den Erfahrungen von Bioleader, ist diese Art von Werkzeug am wertvollsten, wenn das Projekt eine präzisere lokale Kontrolle benötigt, als ein Standard-Aluminiumweg bequem liefern kann. Es sollte als gezielte technische Lösung behandelt werden, nicht als Standard-Upgrade.
5.4 Werkzeuge aus Edelstahllegierung
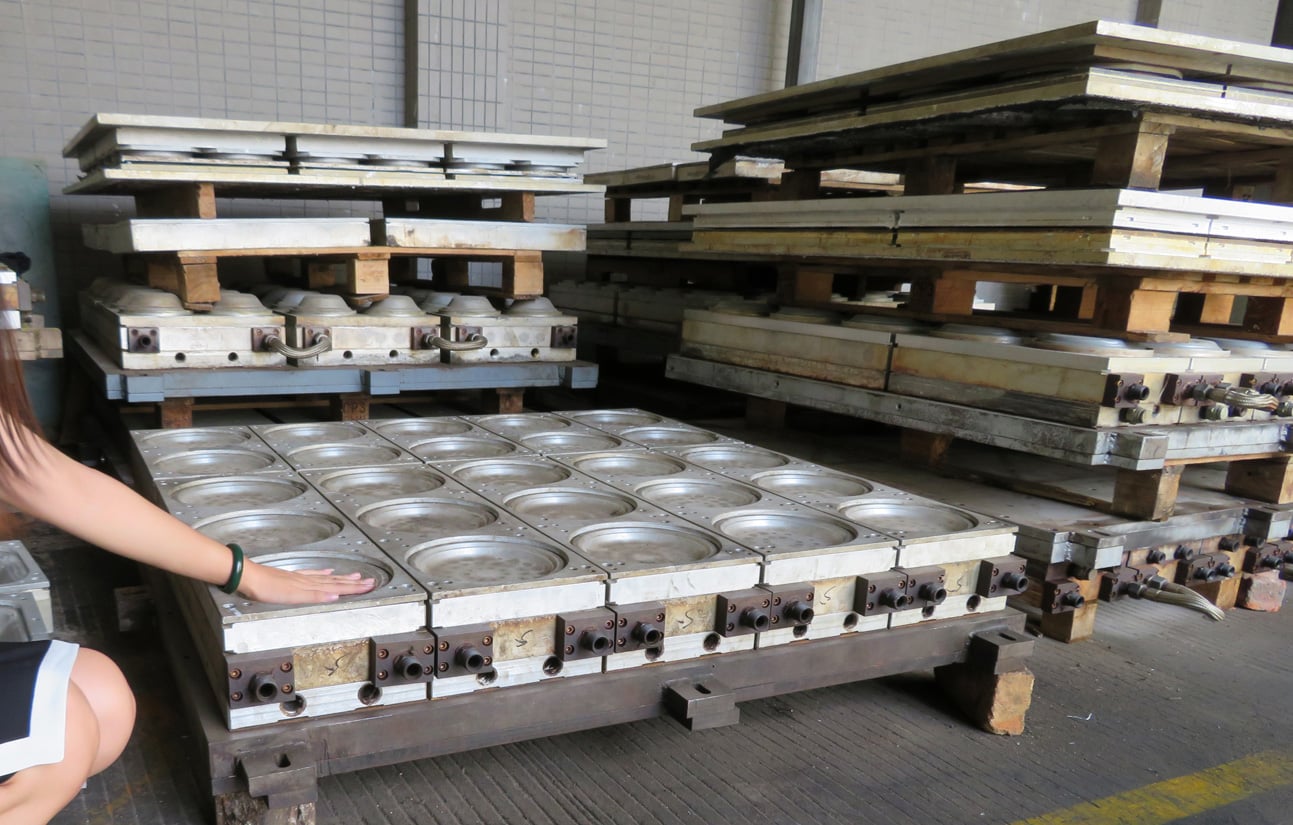
Werkzeuge aus Edelstahllegierung werden in der Regel für höhere Haltbarkeit, Korrosionsbeständigkeit und anspruchsvollere Langzeitproduktionsbedingungen gewählt. In der Formstoffherstellung gilt Edelstahl weithin als robustes Industriematerial, wo Feuchtigkeit, Hitze und wiederholte mechanische Belastung Teil der Prozessumgebung sind.
Dieser Weg ist in der Regel besser für größere und stabilere Sonderprogramme geeignet, insbesondere wenn der Käufer lange Produktionskontinuität und geringere Toleranz gegenüber Werkzeugverschleiß oder wiederholtem Austausch erwartet. Die anfängliche Investition ist höher, aber im richtigen Programm kann sie die Langzeitwirtschaftlichkeit verbessern, indem sie stabileren Ausstoß und ein längeres Servicefenster unterstützt.
5.5 Warum die Werkzeugwahl eine kommerzielle Entscheidung ist, nicht nur eine technische
Die falsche Werkzeugstrategie kann das gesamte Geschäftsmodell verzerren. Ein Werkzeugweg, der in der Angebotsphase billiger erscheint, kann später mehr Korrekturen, kürzere Lebensdauer oder schwächere Produktionsstabilität verursachen. Ein schwererer Werkzeugweg mag am Anfang teuer erscheinen, wird aber wirtschaftlicher, wenn das Jahresprogramm groß und stabil ist.
Deshalb bewertet Bioleader die Werkzeugwahl gegen die gesamte Projektlogik: erwartete Jahresnachfrage, Wahrscheinlichkeit von Musterkorrekturen, Geometriekomplexität, Toleranzempfindlichkeit und Produktionskontinuität. Die richtige Frage ist nicht nur “Welches Werkzeug kostet weniger?” Es ist “Welches Werkzeug unterstützt die beste Balance aus Geschwindigkeit, Präzision und langfristiger Produktionseffizienz?"
| Werkzeugtyp | Hauptverwendung | Hauptvorteil | Bester Projekttyp |
|---|---|---|---|
| Prototyp-/Musterform | Frühe Strukturbestätigung und Überprüfung in der Musterphase | Schnellere Iteration, bevor das Produktionswerkzeug festgelegt wird | Neue Projekte mit ausstehenden technischen Anpassungen |
| Aluminiumform | Üblicher Prototyp und viele Standardproduktionsprogramme | Praktische Bearbeitung und gute Entwicklungsgeschwindigkeit | Mittelkomplexe kundenspezifische Projekte und mittlerer Produktionsumfang |
| Aluminiumform mit Kupfereinsätzen | Projekte, die eine stärkere lokale Prozesskontrolle erfordern | Bessere gezielte Leistung in sensiblen lokalen Bereichen | Strukturen mit höherem Schwierigkeitsgrad und lokaler Präzisionsempfindlichkeit |
| Form aus Edelstahllegierung | Langfristige, hochintensive Produktionsprogramme | Höhere Haltbarkeit und stärkere langfristige Produktionseignung | Große, stabile kundenspezifische Programme mit langer Produktionskontinuität |
Tabelle 3. Vergleich der Formtypen für kundenspezifische Bagasse-Geschirrprojekte
6. Projektzeitplan-Kontrolle – vom Konzept bis zur Massenproduktion
Die Kontrolle des Zeitplans ist ein Beschaffungsthema, nicht nur ein Fabrikthema. Bei kundenspezifischen Formstoffprojekten entstehen Verzögerungen selten nur in einer einzigen Phase. Sie entstehen meist durch Überarbeitungsschleifen, unvollständige Designvorgaben, Musterkorrekturen, Formanpassungen oder Genehmigungslücken zwischen Käufer und Fabrik. Deshalb sollte ein kundenspezifisches Bagasse-Geschirrprojekt als gestuftes Programm mit klaren Ergebnissen verwaltet werden, nicht als einfacher Auftragsverfolgungsprozess.
Für Käufer beeinflusst die Zeitplankontrolle mehr als nur das Lieferdatum. Sie beeinflusst Produkteinführung, Verpackungsumstellung, Lagerbestandsersatz und Kundenbindung. In praktischen Exportprojekten sind die Kosten für den Verlust von zwei oder drei Wochen oft viel höher als die Kosten für eine frühzeitige Designkorrektur. Eine langsamere Genehmigung zum richtigen Zeitpunkt ist normalerweise billiger als ein schneller Fehler.
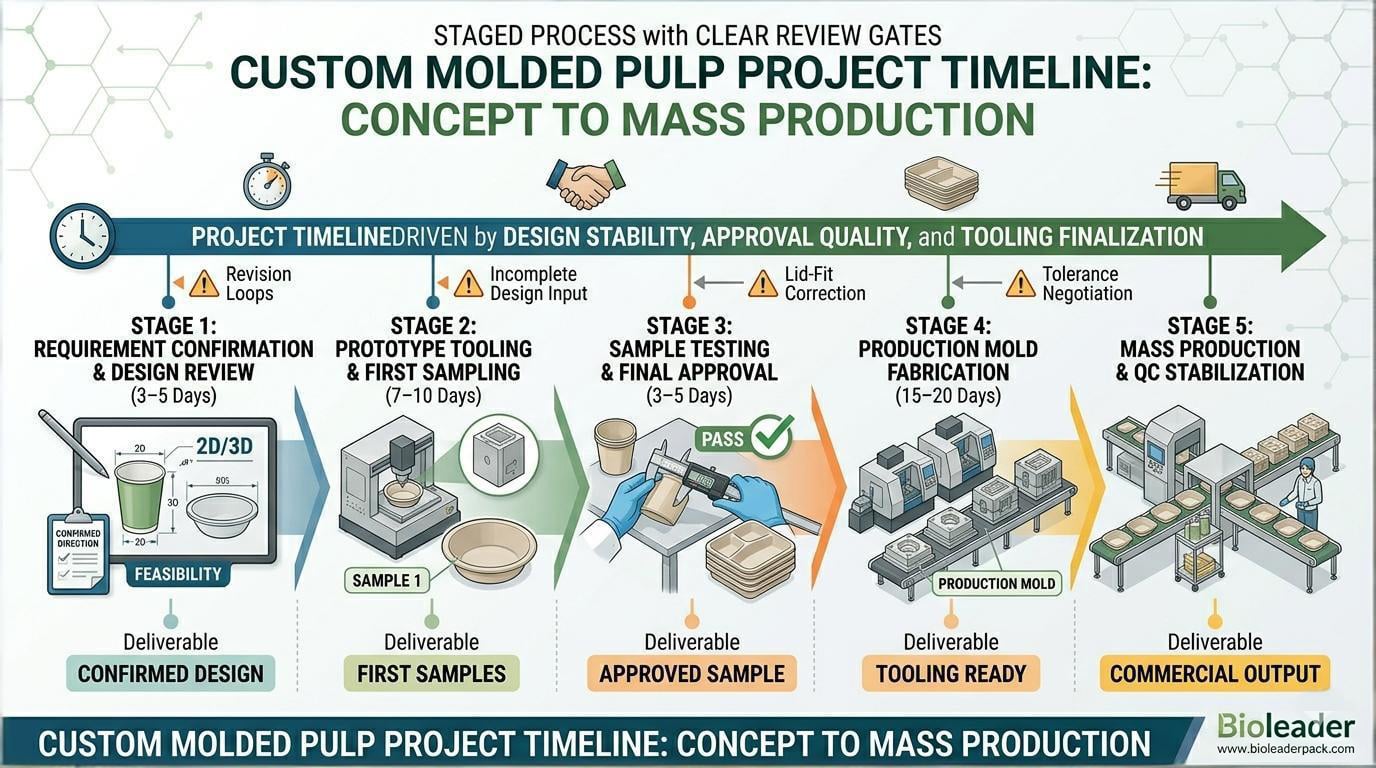
6.1 Die fünf Phasen eines kundenspezifischen Formstoffprojekts
Die meisten kundenspezifischen Bagasse-Geschirrprogramme durchlaufen fünf Hauptphasen. Zuerst kommt Anforderungsbestätigung und Designüberprüfung. Dann kommt Prototypenwerkzeug und erste Muster. Danach kommt Mustertest und Freigabe. Die vierte Phase ist Herstellung der Produktionsform. Die fünfte Phase ist Start der Massenproduktion und Stabilisierung der Qualitätskontrolle.
Diese Phasen sehen auf dem Papier einfach aus. In der Praxis hängt jede davon ab, dass die vorherige korrekt abgeschlossen wurde. Wenn die Anforderungsvorgaben unvollständig sind, verlangsamt sich die Designfreigabe. Wenn das Muster noch ungelöste Abweichungen aufweist, kann das Produktionswerkzeug nicht sicher festgelegt werden. Wenn das Produktionswerkzeug gestartet wird, bevor Passung und Toleranz eingefroren sind, erbt die Massenproduktion vermeidbare Risiken.
6.2 Wo die meisten Verzögerungen bei kundenspezifischen Projekten tatsächlich auftreten
Die häufigsten Verzögerungen entstehen nicht nur bei der Bearbeitung. Sie entstehen bei Zeichnungsrevision, unklarer Maßbestätigung, Musterfeedback-Zyklen, Deckelpassungskorrektur, und Toleranzverhandlung in der Spätphase. Das sind keine reinen Fabrikprobleme. Es sind Koordinationsprobleme zwischen Handels-, Technik- und Genehmigungsteams.
Bei Bioleader wird die Projektzeitplanung verwaltet, indem jede Phase mit einem klaren Überprüfungspunkt verknüpft wird. Wenn das Design nicht stabil ist, sollte das Projekt nicht in die endgültige Werkzeugherstellung übergehen. Wenn das Muster noch strukturelle Abweichungen aufweist, sollte das Projekt nicht in die Produktionsfreigabe übergehen. Diese Disziplin hält die Zeitplankontrolle realistisch statt optimistisch.
6.3 Warum die Musterfreigabe nicht überstürzt werden sollte
Die Musterfreigabe ist der wichtigste Kontrollpunkt im gesamten Zeitplan. Wenn ein Käufer zu früh freigibt, werden die späteren Phasen teurer. Wenn ein Käufer das Feedback zu lange verzögert, verliert das gesamte Programm an Schwung. Das Ziel ist nicht nur Geschwindigkeit. Das Ziel ist, die Musterphase mit klarer Übereinstimmung bei Maßen, Passung, Stapelbarkeit, Aussehen und Funktion abzuschließen.
Aus diesem Grund ist ein guter Zeitplan nicht der mit der kürzesten Musterphase. Es ist der mit den wenigsten wiederholten Korrekturen, nachdem das Werkzeug bereits festgelegt ist. Bei kundenspezifischem Formstoff ist eine stabile Freigabe normalerweise wertvoller als eine schnelle Freigabe.
6.4 Was ein realistischer Projektzeitplan normalerweise enthält
Ein praktisches kundenspezifisches Programm umfasst in der Regel 3 bis 5 Tage für die Anforderungsbestätigung und Designprüfung, 7 bis 10 Tage für den Prototypenwerkzeugbau und erste Muster, 3 bis 5 Tage für Kundentests und Freigabe, und etwa 15 bis 25 Tage für die Herstellung des Produktionswerkzeugs, sobald das Design eingefroren ist. Die Vorlaufzeit für die Massenproduktion hängt dann von der Bestellmenge, der Werkzeugbereitschaft und der Linienplanung ab.
Diese Bereiche sind Arbeitsreferenzen, keine festen Zusagen. Komplexe Geometrie, wiederholte Überarbeitungen, mehrteilige Deckelsysteme oder verzögertes Kundenfeedback können den Zyklus verlängern. Als Planungsregel sollten Käufer jedoch erwarten, dass der Projektzeitplan hauptsächlich von Designstabilität, Qualität der Musterfreigabe, und Werkzeugabschluss.
| Stufe | Aktivität | Typischer Zeitrahmen | Wichtigstes Ergebnis |
|---|---|---|---|
| Stufe 1 | Anforderungsbestätigung & Designprüfung | 3–5 Tage | Bestätigte Designrichtung und Projektmachbarkeit |
| Stufe 2 | Prototypenwerkzeug & Erstbemusterung | 7–10 Tage | Erste physische Muster für die technische Prüfung |
| Stufe 3 | Musterprüfung & endgültige Freigabe | 3–5 Tage | Freigegebenes Muster und eingefrorene technische Richtung |
| Stufe 4 | Herstellung des Produktionswerkzeugs | 15–25 Tage | Produktionswerkzeug bereit für den Start |
| Stufe 5 | Massenproduktion & QC-Stabilisierung | Abhängig von der Menge | Kommerzielle Ausgabe mit stabiler Produktionskontrolle |
Tabelle 4. Projektzeitplan: Vom Konzept zur Massenproduktion
6.5 Warum Zeitplandisziplin die Lieferfähigkeit widerspiegelt
Ein Lieferant, der kundenspezifische Projekte gut verwaltet, sollte erklären können, wo Zeit verbracht wird, was verkürzt werden kann und was niemals überstürzt werden sollte. Dies ist eines der klarsten Signale für echte Individualisierungsfähigkeit. In Bioleader’s kundenspezifischem Formfaser-Workflow, ist die Zeitsteuerung an technischen Abschluss, gebunden, nicht nur an Kalenderzusagen. Deshalb ist der Projektplan um Prüfpunkte herum aufgebaut, nicht um ideale Annahmen.
Für Käufer ist dies die richtige Art, Projektzeiten zu lesen. Der beste kundenspezifische Lieferant ist nicht der, der im ersten E-Mail die kürzeste Laufzeit verspricht. Es ist der, der mit weniger Überarbeitungsschleifen, klareren Freigabepunkten und stabilerer Ausführung.
7. MOQ Logik – Warum kundenspezifische Projekte eine andere kommerzielle Schwelle benötigen
7. MOQ Logik – Warum kundenspezifische Projekte eine andere kommerzielle Schwelle benötigen. Dies ist nicht nur eine Verkaufspolitik. Es ist eine Frage der Projektökonomie. Bei kundenspezifischem Bagasse-Geschirr muss die kommerzielle Schwelle absorbieren Dies ist nicht nur eine Verkaufspolitik. Es ist eine Frage der Projektökonomie. Bei kundenspezifischem Bagasse-Geschirr muss die kommerzielle Schwelle, Werkzeugkosten, Bemusterungs- und Korrekturkosten, Produktions-Einrichtungskosten.
und die zusätzliche Koordination für eine stabile Massenproduktion absorbieren. Bedarf auf Containerebene oder ein stabiler langfristiger Mengenplan. In vielen praktischen Programmen bildet ein monatlicher Bedarf im Bereich von 200.000 bis 300.000 Stück, oder ein Jahresbedarf von einer Million Stück oder mehr, eine realistischere Grundlage für die Verteilung der Werkzeuginvestitionen und die Kontrolle der Stückkosten. Ohne diese Größenordnung ist eine kundenspezifische Entwicklung wirtschaftlich oft schwer zu rechtfertigen.
Aus diesem Grund prüft Bioleader MOQ zusammen mit Jahresbedarf, Projektkomplexität, und Werkzeugstrategie, anstatt MOQ als isolierte Verhandlungszahl zu behandeln. Ein Projekt kann mit einem Container beginnen, aber die eigentliche Entscheidung sollte darauf basieren, ob das erwartete Volumen stark genug ist, um die Amortisation der Werkzeuge, die Produktionseffizienz und die langfristige Versorgungsstabilität zu unterstützen.
| Treiber für MOQ | Warum es wichtig ist | Planungsimplikation für den Käufer |
|---|---|---|
| Amortisation der Werkzeuge | Die Werkzeugkosten müssen auf ein ausreichendes Volumen verteilt werden. | Ein geringer Jahresbedarf schwächt die Wirtschaftlichkeit der Individualisierung. |
| Rüstkosten der Produktion | Kundenspezifische Läufe erfordern Linienvorbereitung, Einstellung und Kontrolle. | Kleine Auflagen führen in der Regel zu höheren Stückkosten. |
| Verpackung und Logistik | Die Exportwirtschaftlichkeit ist auf Containerebene stärker. | Eine Planung auf Containerbasis ist effizienter als fragmentierte Bestellungen. |
| Projektkontinuität | Stabile Wiederholungsmengen unterstützen eine bessere Werkzeugauslastung und Kostenkontrolle. | Die Jahresmengenplanung ist wichtiger als eine einmalige Anfrage. |
Tabelle 5. Haupttreiber für MOQ bei kundenspezifischen Formfaserprojekten
8. Vom freigegebenen Muster zur stabilen Serienproduktion
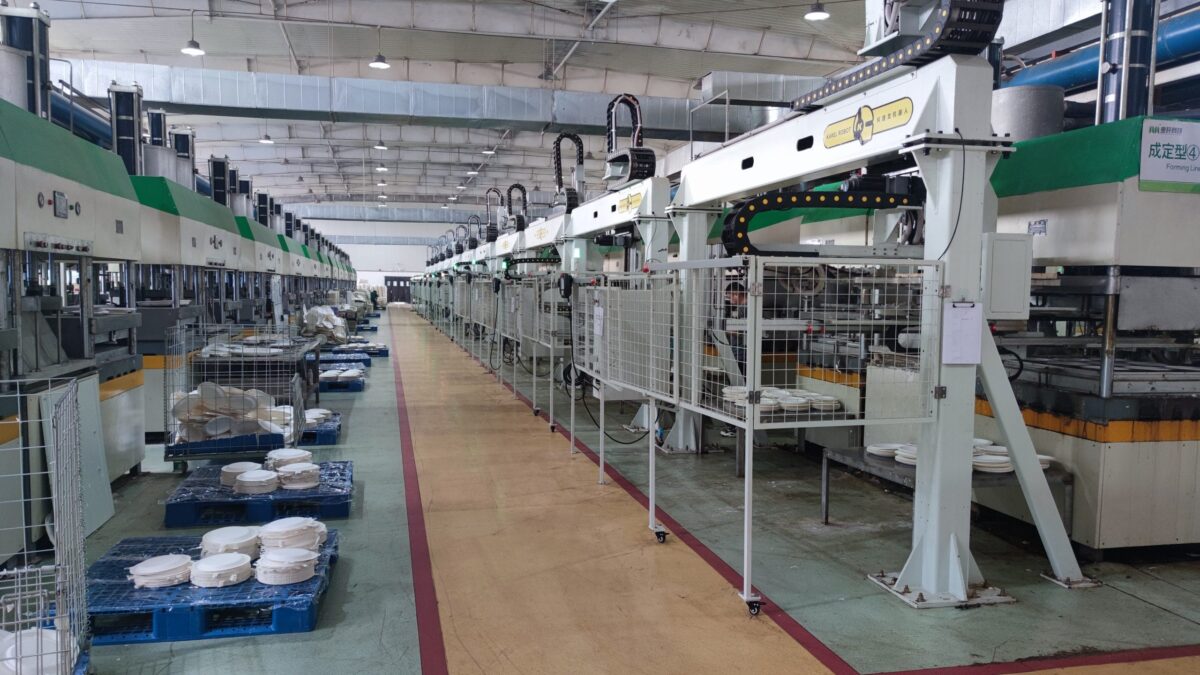
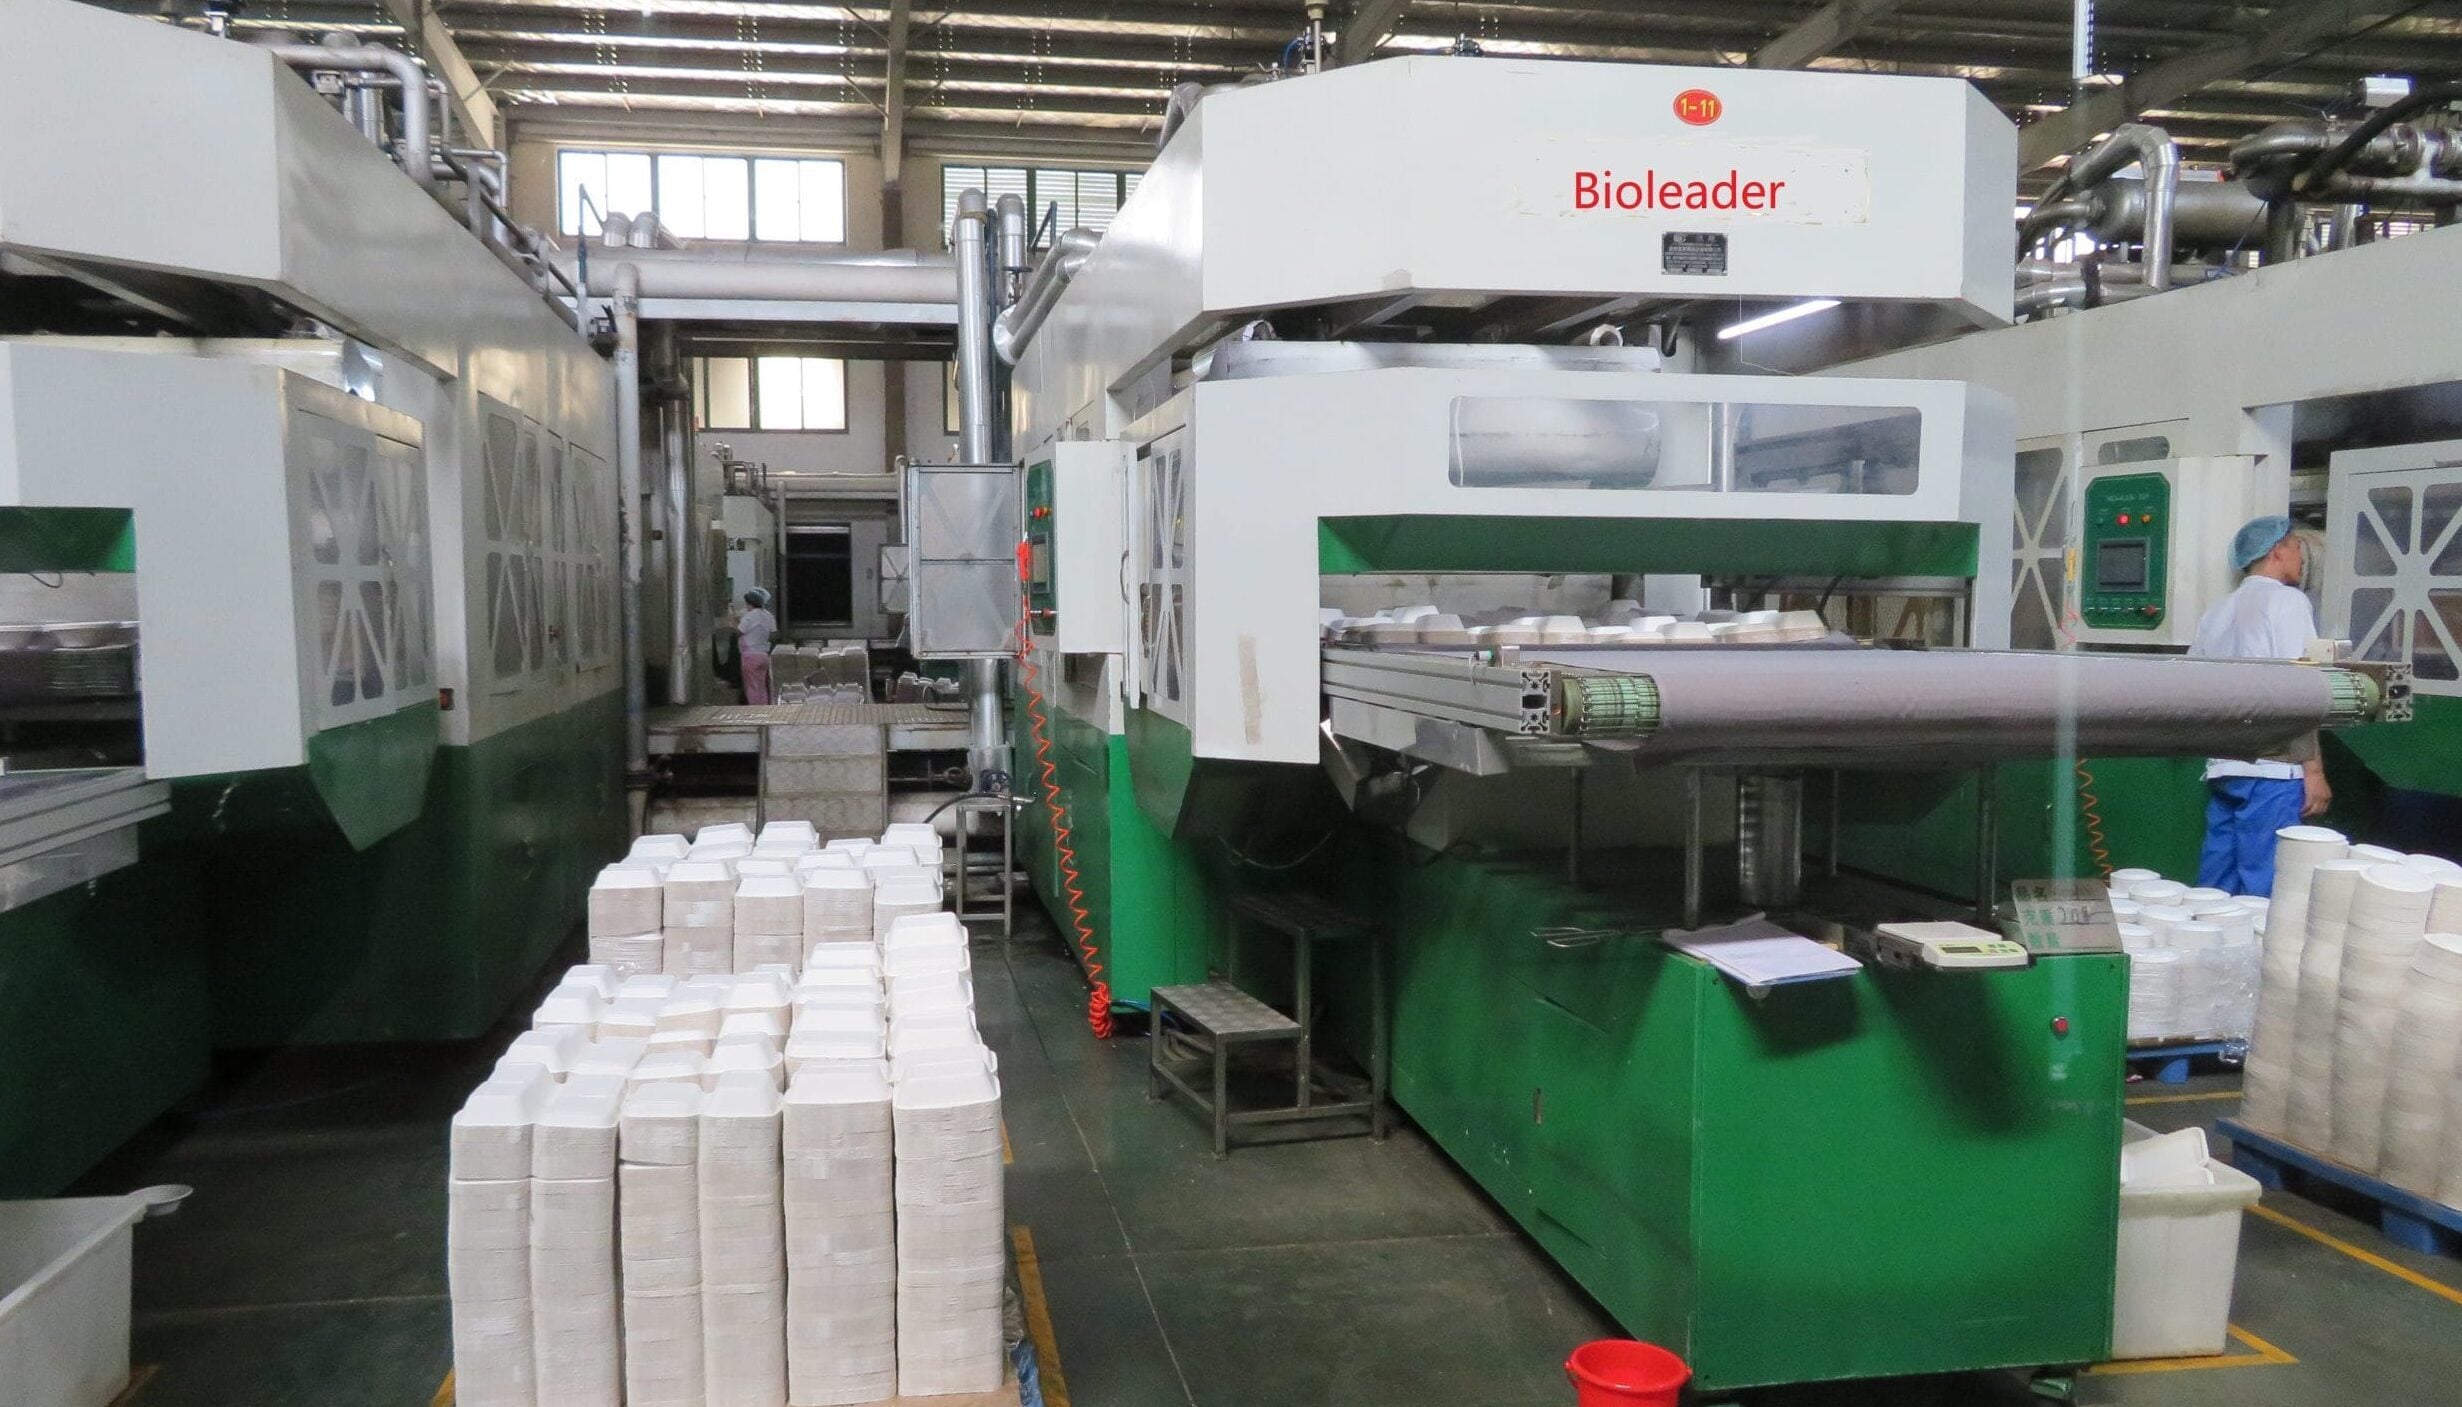
Ein freigegebenes Muster ist nicht das Ende der Entwicklung. Es ist der Beginn der Produktionskontrolle. Bei kundenspezifischen Formfaserprojekten treten viele Probleme nicht im ersten Musterstadium auf. Sie treten auf, wenn das Projekt in die tatsächliche Produktionsgeschwindigkeit, die Produktionswerkzeuge, wiederholte Läufe und die Exportverpackung übergeht. Deshalb muss auf die Musterfreigabe ein kontrollierter Übergang in die Serienproduktion folgen.
Für Käufer ist dies einer der wichtigsten Risikopunkte im gesamten Projekt. Ein Muster kann in Bezug auf Abmessungen und Aussehen korrekt sein, aber die eigentliche Frage ist, ob dasselbe Ergebnis über mehrere Produktionschargen, verschiedene Schichten, höhere Ausstoßmengen, und Verpackung auf Versandebene. hinweg aufrechterhalten werden kann. Wenn nicht, ist das Projekt noch nicht produktionsstabil.
 |  |
8.1 Warum die Musterfreigabe keine Garantie für Serienstabilität ist
Ein erstes freigegebenes Muster wird in der Regel unter kontrollierteren Bedingungen hergestellt als ein vollständiger kommerzieller Lauf. Die Ausstoßmenge ist geringer. Der Prozessfokus ist enger. Die Korrekturintensität ist höher. Sobald das Projekt in die normale Produktion übergeht, ändert sich die Betriebsumgebung. An diesem Punkt können, Maßabweichungen, Variationen der Deckelpassung, Inkonsistenzen beim Stapeln, Kantenrauheit, oder Schwankungen im Erscheinungsbild auftreten.
Aus diesem Grund betrachten starke Lieferanten die Musterfreigabe nicht als endgültigen Beweis der Produktionsbereitschaft. Sie behandeln sie als Referenzpunkt, der noch gegen Werkzeugstabilität, Prozesswiederholbarkeit und Produktionsbedingungen validiert werden muss. Aus Sicht von Bioleader sind die zuverlässigsten kundenspezifischen Projekte diejenigen, bei denen auf die Musterphase eine klare Produktionskontrolllogik folgt, nicht blindes Hochskalieren.
8.2 Pilotlauf und Überprüfung der ersten Produktionscharge
Ein Pilotlauf ist ein Kontrollschritt, keine Formalität. Sein Zweck ist es, zu bestätigen, ob die freigegebene Struktur unter realen Produktionsbedingungen reproduziert werden kann. In dieser Phase sollten Abmessungen, Passform, Stapelbarkeit, Verpackungsverhalten und visuelle Konsistenz überprüft werden, bevor das Projekt in die routinemäßige Massenproduktion freigegeben wird.
Bei kundenspezifischem Zuckerrohr-Bagasse Lebensmittelbehälter oder anderen Arten von Geschirr sollte die erste Produktionscharge gegen das freigegebene Muster oder Goldmuster geprüft werden. Dieser Vergleich sollte sich nicht nur auf das Aussehen konzentrieren. Es sollte auch geprüft werden, ob das Produkt unter Produktionsbedingungen immer noch dieselbe strukturelle Logik aufweist. Wenn das freigegebene Muster gut stapelbar ist, die erste Charge aber schlecht nestbar ist, ist das kein kleines Problem. Es ist eine frühe Warnung vor Produktionsabweichungen.
8.3 Konsistenz zwischen Goldmuster und Produktionsmuster
Das Goldmuster ist die Kontrollreferenz. Die Massenproduktion sollte daran gemessen werden. Dies umfasst Abmessungen, Deckelpassung, Wandgefühl, Kantenbearbeitung, Stapellogik und alle vereinbarten funktionalen Anforderungen. Ohne einen festen Vergleichsstandard wird die Produktionsprüfung subjektiv und schwer zu verteidigen.
Bioleader verwendet die Goldmuster-Logik, um Mehrdeutigkeiten in kundenspezifischen Projekten zu reduzieren. Das ist wichtig, weil Produktionsunterschiede am Anfang oft klein sind. Aber kleine Abweichungen können, wenn sie früh ignoriert werden, später zu Problemen auf Sendungsebene werden. Ein stabiles Projekt wird in der Regel aufgebaut, indem Abweichungen in der ersten Produktionsstufe korrigiert werden, nicht indem man sie erklärt, nachdem Beschwerden aufgetreten sind.
8.4 Typische frühe Produktionsabweichungen
Die häufigsten frühen Produktionsabweichungen sind Maßabweichungen, Deckelfehlpassung, Randunregelmäßigkeiten, Stapelinstabilität, ungleichmäßiges Oberflächenbild, und Verpackungsschwankungen. Diese Probleme sind häufig, weil sich das Projekt von der technischen Freigabe in den Produktionsrhythmus bewegt. Das Ziel ist nicht, so zu tun, als ob sie nie passieren. Das Ziel ist, sie zu erkennen und zu korrigieren, bevor sie zu kommerziellen Mängeln werden.
Aus diesem Grund legen starke kundenspezifische Hersteller großen Wert auf die ersten Produktionszyklen. Bei Bioleader wird diese Phase als Produktionsvalidierungsphase behandelt und nicht als routinemäßiger Auftragsschritt. Dort beweist die Fabrik, ob das genehmigte kundenspezifische Konzept zu einem wiederholbaren kommerziellen Produkt werden kann.
| Stufe | Hauptrisiko | Typische Abweichung | Kontrollmethode |
|---|---|---|---|
| Freigegebenes Muster | Annahme, dass das Projekt bereits produktionsreif ist | Unverifizierte Wiederholbarkeit | Verwenden Sie das Muster als Referenz, nicht als endgültigen Beweis für Stabilität |
| Pilotlauf | Abweichung zwischen genehmigtem Konzept und Produktionsbedingungen | Passungsänderung, Neständerung, Erscheinungsbilddrift | Überprüfung gegen das Goldmuster vor der vollständigen Freigabe |
| Erste Produktionscharge | Kleine Abweichung, die sich zu Chargen-Inkonsistenz ausweitet | Maßdrift, Deckel-Fehlpassung, Randunregelmäßigkeiten | Kontrollpunkte festlegen und Abweichungen früh überprüfen |
| Massenproduktion | Ausstoßmenge verbirgt frühe strukturelle Instabilität | Verpackungsschwankungen, instabile Stapelbarkeit, Erscheinungsbild-Inkonsistenz | Chargenprüfung und Produktionsdisziplin aufrechterhalten |
Tabelle 6. Risikovergleich Musterfreigabe vs. Massenproduktion
9. Qualitätssicherung und technische Kontrollpunkte
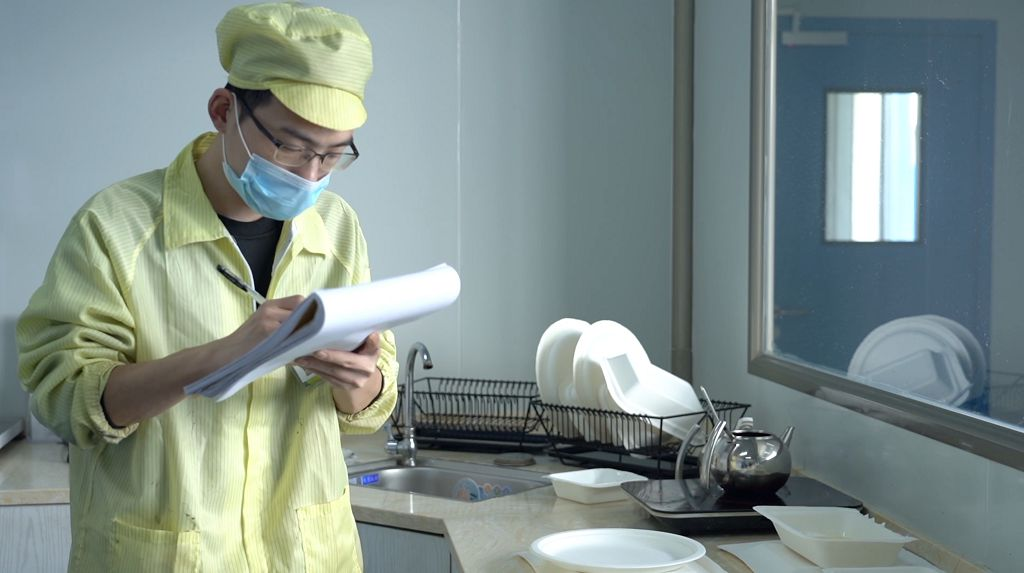
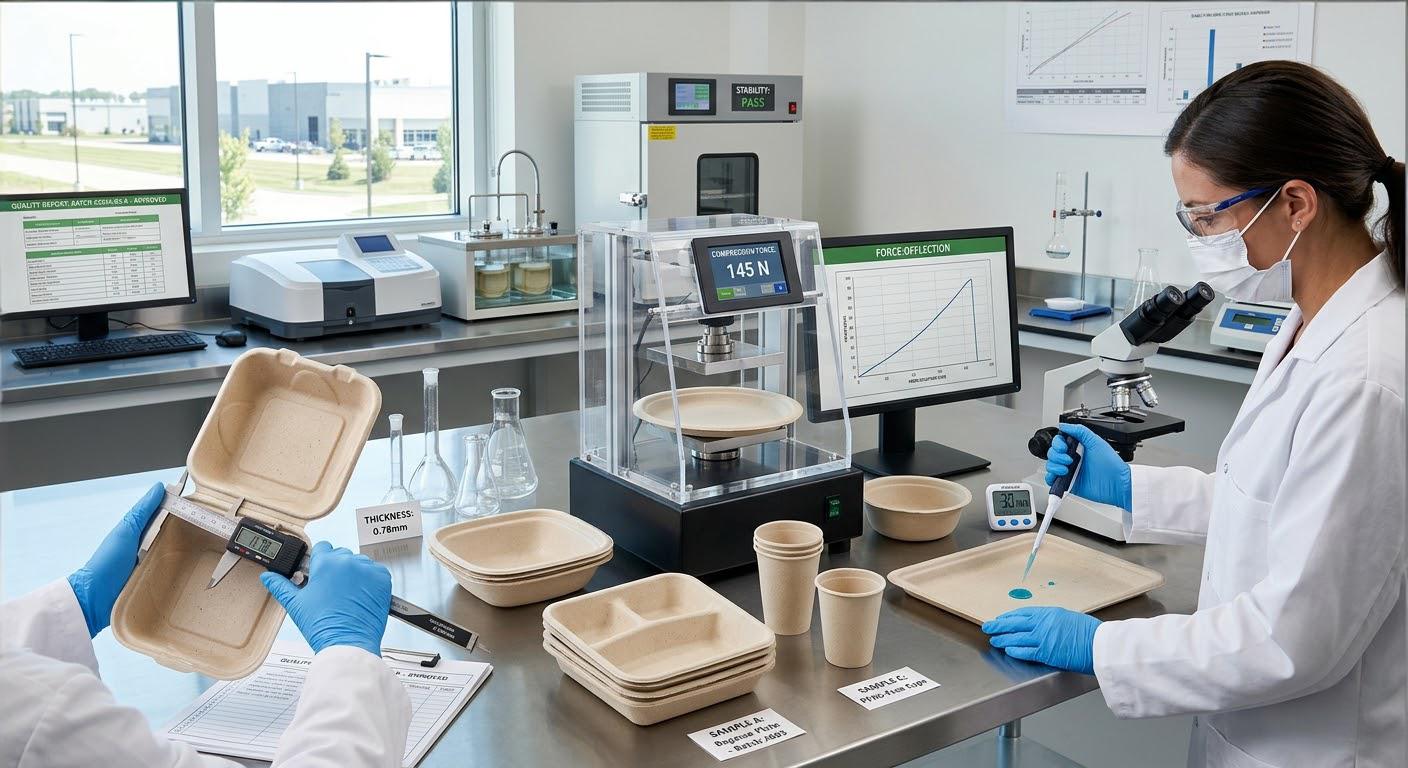
Qualitäts kontrolle bei kundenspezifischem Formstoff ist in den Prozess eingebaut, nicht am Ende hinzugefügt. Ein fertiges Produkt kann nur stabil sein, wenn die kritischen Kontrollpunkte bereits während Formen, Trocknen, Heißpressen, Beschneiden, Nesten und Verpacken verwaltet wurden. Bei kundenspezifischem Bagasse-Geschirr ist dies noch wichtiger, da das Produkt kein Standardformat ist. Es trägt projektspezifische Geometrie, Passlogik und Kundenerwartungen.
Deshalb muss sich die Qualitätssicherung bei kundenspezifischen Projekten auf Wiederholbarkeit, konzentrieren, nicht nur auf visuelle Abnahme. Ein Produkt kann bei Stichprobenprüfung akzeptabel aussehen und dennoch bei Passung, Stapelung, Randstabilität oder Maßkonsistenz versagen, sobald die Charge verpackt und versendet ist. Starke kundenspezifische Fähigkeit bedeutet, die Variablen zu kontrollieren, bevor sie zu sichtbaren Mängeln werden.
 |  |
9.1 In-Prozess-Kontrollpunkte
Die wichtigsten Kontrollpunkte sind nicht auf die Endkontrolle beschränkt. Sie beginnen während der Produktion. Die Fabrik sollte den Formzustand, die Feuchtigkeitsentfernung, das Heißpressverhalten, die Kantenqualität nach dem Beschneiden, die Neststabilität und die Verpackungsgleichmäßigkeit überwachen. Jede Stufe beeinflusst das Endteil. Wenn der Prozess früh die Kontrolle verliert, kann die Endkontrolle das Problem nur entdecken, nachdem bereits Wert verloren gegangen ist.
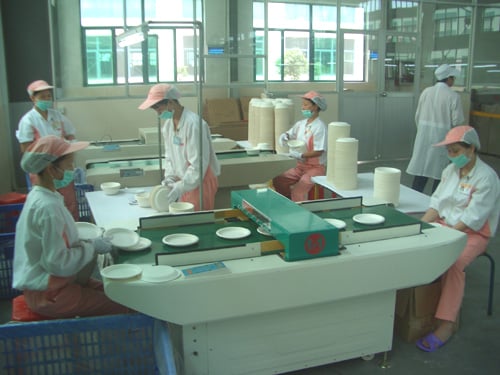 | 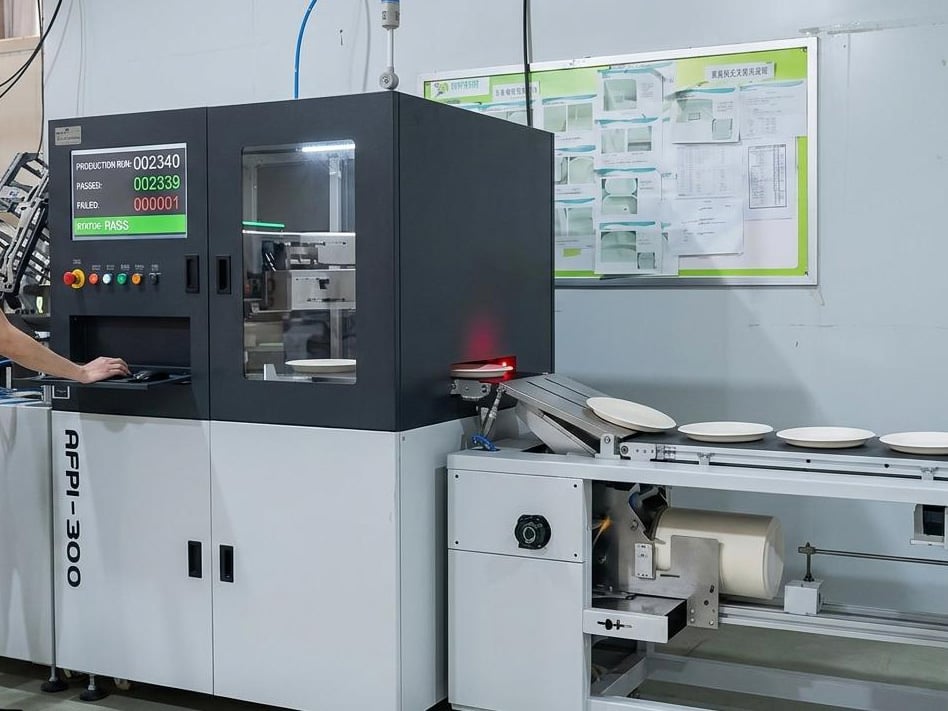 |
Bei Bioleader, konzentriert sich die kundenspezifische Produktionskontrolle darauf, die genehmigte Struktur über den gesamten Prozessweg stabil zu halten. Das bedeutet, nicht nur zu prüfen, ob das Teil hergestellt wird, sondern ob es auf die gleiche Weise mit dem gleichen funktionalen Ergebnis über die gesamte Produktionsserie hergestellt wird.
9.2 Kritische Maße und Passungskontrolle
Maße und Passung sind die erste Linie der technischen Kontrolle. Bei vielen kundenspezifischen Produkten sind die empfindlichsten Punkte Öffnungsgröße, Tiefe, Randprofil, Deckeleingriff und Stapelgeometrie. Wenn diese Punkte außerhalb des vereinbarten Bereichs liegen, kann das Produkt immer noch akzeptabel aussehen, aber bei Verwendung, Verpackung oder Kundenabnahme versagen.
Deshalb sollten kritische Maße vor der Produktion definiert und während des Laufs erneut überprüft werden. Je kundenspezifischer die Struktur ist, desto weniger Raum gibt es für vage Toleranzannahmen. In vielen kundenspezifischen Projekten erzeugt eine kleine Maßänderung am Rand- oder Deckelbereich ein viel größeres funktionales Problem auf der Marktstufe.
9.3 Funktionale Validierung, wo erforderlich
Einige kundenspezifische Projekte erfordern mehr als nur Maßfreigabe. Sie können auch erfordern Fettbeständigkeit, Deckelhaltung, Stapelstabilität, oder andere anwendungsspezifische Prüfungen. Diese sollten im Rahmen der projektspezifischen Validierung überprüft werden, nicht als allgemeingültige Annahmen. Ein Produkt für trockene Backwaren benötigt nicht dieselbe Funktionskontrolle wie eines für heiße Take-away-Mahlzeiten oder ölige Fertiggerichte.
Dies ist einer der Gründe, warum Bioleader kundenspezifische Entwicklung und Produktionskontrolle als ein zusammenhängendes System behandelt. Die Fabrik muss nicht nur die Form reproduzieren. Sie muss den zugelassenen Verwendungszustand reproduzieren.
9.4 Logik der Verpackungs- und Versandqualität
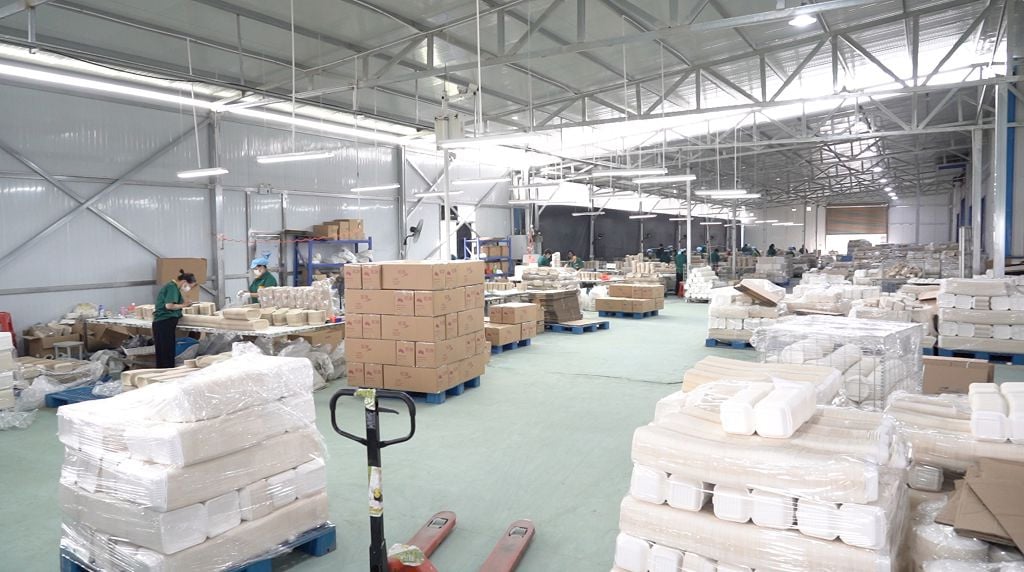 | 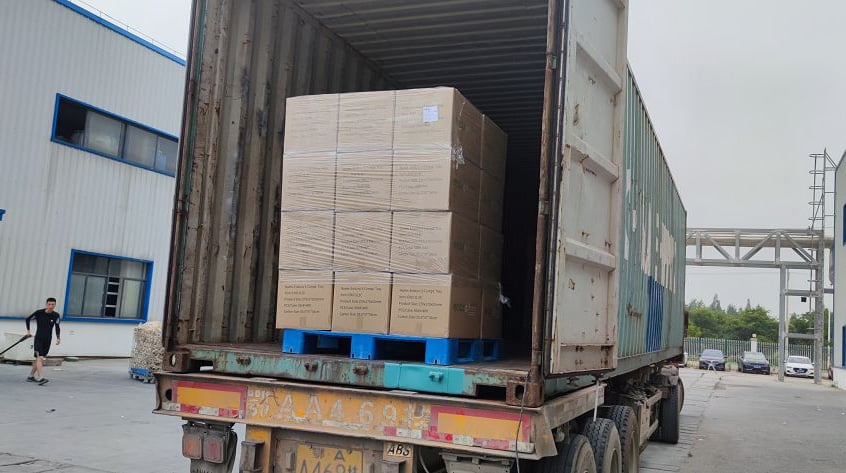 |
Die Versandqualität beginnt, bevor der Container beladen wird. Wenn das Ineinandergreifen instabil ist, die Kartonverpackung inkonsistent ist oder die Einheitsoptik über die Produktionscharge schwankt, wird das Exportergebnis schwerer kontrollierbar. Bei kundenspezifischen Artikeln ist die Verpackungsqualität besonders wichtig, da das Projekt oft strengere kommerzielle Erwartungen hat als bei Nachbestellungen von Standardartikeln.
Käufer sollten daher die Verpackungsprüfung als Teil der technischen Qualität betrachten, nicht nur als Lagerabwicklung. Bei kundenspezifischem Formstoff kann schlechtes Ineinandergreifen oder ungleichmäßige Verpackung die Wirtschaftlichkeit des gesamten Projekts beeinträchtigen, indem sie die Frachtineffizienz erhöht, die Kartonkonsistenz verringert und die Kundenwahrnehmung bei Ankunft schwächt.
| Kontrollpunkt | Was kontrolliert werden muss | Warum es wichtig ist |
|---|---|---|
| Formen und Pressen | Grundformbildung, Wandkonsistenz, strukturelle Stabilität | Frühe Prozessabweichungen führen zu späteren Chargeninkonsistenzen |
| Kritische Maße | Öffnungsgröße, Tiefe, Randgeometrie, Passpunkte | Kleine Maßabweichungen können große funktionale Probleme verursachen |
| Deckel- und Stapellogik | Deckelgriff, Ineinandergreifen, Entstapeln, Stapelstabilität | Beeinflusst direkt die Gebrauchsleistung und Verpackungseffizienz |
| Optische Konsistenz | Kantenbearbeitung, Oberflächengleichmäßigkeit, allgemeine visuelle Stabilität | Beeinflusst die Kundenakzeptanz und die kommerzielle Präsentation |
| Verpackungs- und Versandbereitschaft | Kartonkonsistenz, Packungsdichte, Transporttauglichkeit | Schützt die Exportwirtschaftlichkeit und die Ankunftsqualität |
Tabelle 7. Zentrale QA-Prüfpunkte in der Produktion von kundenspezifischem Bagasse-Geschirr
10. Häufige Fehler von Käufern bei kundenspezifischen Formstoffprojekten
Die meisten Fehlschläge bei kundenspezifischen Projekten beginnen nicht in der Produktion. Sie beginnen mit frühen Annahmen. Bei der Entwicklung von kundenspezifischem Bagasse-Geschirr konzentrieren sich Käufer oft auf den Formenpreis, das Aussehen der Muster oder das angestrebte Lieferdatum, übersehen jedoch die technischen Bedingungen, die tatsächlich darüber entscheiden, ob das Projekt reibungslos in die Serienproduktion übergehen kann. Das Ergebnis ist nicht immer ein dramatischer Fehlschlag. Häufiger ist es eine Verzögerung, wiederholte Überarbeitungen, instabile Passungen oder ein Produkt, das teurer wird als erwartet.
10.1 Nur visuelle Referenzen senden, ohne technische Details
Ein Foto, eine Skizze oder ein Marktreferenzartikel ist hilfreich, reicht aber selten allein aus. Ohne Maße, Tiefenlogik, Deckelanforderungen, Nutzungshinweise oder Erwartungen an die Jahresmenge muss die Fabrik Annahmen treffen. Annahmegetriebene Entwicklung ist langsamer und riskanter als datengetriebene Entwicklung.
10.2 Muster genehmigen, ohne Toleranzen zu besprechen
Viele Käufer genehmigen ein Muster, weil es akzeptabel aussieht, definieren jedoch nicht, welcher Maßbereich in der Produktion noch akzeptabel ist. Das wird später zum Problem. Bei kundenspezifischem Formstoff können kleine Abweichungen bei Randgröße, Tiefe oder Deckelpasszone zu viel größeren kommerziellen Problemen beim Verpacken, Stapeln oder in der Endanwendung führen.
10.3 Nur auf Werkzeugkosten achten, nicht auf die Werkzeugstrategie
Die billigste Form ist nicht immer die wirtschaftlichste Form. Ein Werkzeugweg, der am Anfang billiger erscheint, kann zu mehr Korrekturrunden, schwächerer Wiederholbarkeit oder weniger stabiler Produktion führen. Werkzeuge sollten nach Projektlogik ausgewählt werden, nicht nur nach Angebot.
10.4 Den Zeitbedarf für Überarbeitungszyklen unterschätzen
Kundenspezifische Projekte gehen selten direkt von der ersten Zeichnung in eine perfekte Produktion. Musterfeedback, Geometrieanpassung, Deckelkorrektur und Toleranzabstimmung brauchen Zeit. Käufer, die nur den “Best-Case-Zeitplan” einplanen, erzeugen meist genau in der falschen Phase Druck.
10.5 MOQ nur als Verhandlungszahl behandeln
MOQ bei kundenspezifischem Formstoff ist nicht nur eine Verkaufsschwelle. Es spiegelt Werkzeugamortisation, Einrichtungskosten, Produktionseffizienz und Exportwirtschaftlichkeit wider. Ein Käufer, der MOQ verhandelt, ohne den Jahresbedarf und den Gesamtprojektwert zu berücksichtigen, mag auf dem Papier eine niedrigere Zahl erreichen, verliert aber in der Praxis den Geschäftsnutzen.
10.6 Annehmen, dass die Mustergenehmigung Produktionsreife bedeutet
Dies ist einer der häufigsten und teuersten Fehler. Ein Muster kann die Richtung bestätigen. Es beweist nicht automatisch Chargenwiederholbarkeit, Verpackungsstabilität oder Konsistenz auf Versandebene. Produktionsreife muss verifiziert, nicht angenommen werden.
11. Evidenzpaket / Datenpaket-Rahmenwerk
Ein Whitepaper-Level-Artikel über kundenspezifische Verpackungen benötigt eine Evidenzstruktur, nicht nur starke Formulierungen. Im Jahr 2026 kommt Autorität davon, zu zeigen, was auf Regulierung basiert, was auf technischer Logik basiert und was auf realer Produktionserfahrung basiert. Ohne diese Trennung kann selbst technisch korrekter Inhalt vage oder übertrieben klingen.
11.1 Was durch öffentliche oder Drittparteien-Evidenz gestützt werden sollte
Punkte wie regulatorische Anforderungen, Zertifizierungslogik, grundlegende Materialklassifikationen und allgemeine Formstoffverfahren Hintergrundinformationen sollten, wo immer möglich, mit öffentlichen oder Drittquellen verknüpft werden. Dies gibt dem Artikel eine externe Referenzbasis und verringert das Risiko, selbstdefiniert zu klingen.
11.2 Was als interne Produktionsbeobachtung dargestellt werden sollte
Einige der wertvollsten Inhalte in der Entwicklung kundenspezifischer Formstoffprodukte stammen aus Erfahrungen im Werk. Dazu gehören Abweichungsmuster in der Musterphase, Korrekturverhalten der Formen, Herausforderungen bei der Chargenkonsistenz und die Realität der Projektzeitpläne. Diese Punkte sind sehr nützlich, sollten aber ehrlich als interne Produktionsbeobachtung oder Projekterfahrung, dargestellt werden, nicht als universelles Branchengesetz.
11.3 Was niemals ohne projektspezifischen Nachweis behauptet werden sollte
Bestimmte Aussagen sind zu absolut, um sie ohne klare Belege zu verwenden. Dazu gehören “garantierte Nullabweichung”, “feste Formlebensdauer für jedes Projekt”, “universelle MOQ für alle kundenspezifischen Artikel” oder “exakte Serienproduktionszeiten unabhängig vom Revisionsstand”.” Starke B2B-Autorität entsteht durch definierte Grenzen, nicht durch übertriebene Sicherheit.
Aus Sicht von Bioleader besteht der stärkste Weg, Vertrauen aufzubauen, darin, klar zwischen öffentlicher Compliance-Logik, technischem Urteilsvermögen und interner Erfahrung mit kundenspezifischen Projekten zu unterscheiden. Das macht die Inhalte für Käufer vertretbarer und für Suchmaschinen und KI-Systeme glaubwürdiger.
12. Abschließende Empfehlungen für Käufer
Das richtige kundenspezifische Formstoffprojekt beginnt mit Machbarkeit, nicht mit Begeisterung. Käufer sollten zunächst prüfen, ob das Konzept herstellbar ist, ob die Jahresmenge die Werkzeugkosten rechtfertigt und ob das Projekt die Musterfreigabe ohne ungelöste Toleranzrisiken durchlaufen kann. Dies ist die Grundlage für ein stabiles kundenspezifisches Programm.
Zweitens behandeln Sie Werkzeugstrategie als kommerzielle Entscheidung, nicht nur als technische Wahl. Die Formenroute beeinflusst Vorlaufzeit, Revisionsflexibilität, Produktionsstabilität und langfristige Wirtschaftlichkeit. Drittens: Behandeln Sie ein freigegebenes Muster nicht als Ende des Prozesses. Nutzen Sie es als Grundlage für ein Golden Sample und eine Pilot-zu-Produktions-Kontrolllogik. Viertens: Planen Sie MOQ basierend auf Jahresbedarf und Container-Effizienz, nicht nur auf der Erstbestellmenge. Fünftens: Halten Sie Zeitpuffer für Revisionen und technischen Abschluss bereit. Bei kundenspezifischem Formstoff ist kontrollierter Fortschritt in der Regel profitabler als erzwungene Geschwindigkeit.
Aus Sicht von Bioleader sind die stärksten kundenspezifischen Bagasse-Geschirrprojekte diejenigen, die Designabsicht, Formenroute, Mustervalidierung, MOQ-Logik und Produktionsdisziplin in Einklang bringen, bevor die Bestellung in die Serienproduktion geht. Das macht aus einer kundenspezifischen Verpackungsanfrage ein kommerziell stabiles Langzeitprogramm.
13. FAQ
13.1 Kann ich Bagasse-Geschirr basierend auf meiner Zeichnung oder einem physischen Muster anpassen?
Ja. Ein kundenspezifisches Projekt kann mit einer 2D-Zeichnung, einer 3D-Zeichnung, einem physischen Muster oder einem Marktreferenzartikel beginnen. Das Werk benötigt jedoch genügend technische Informationen, um Geometrie, Toleranzen, Deckellogik und Produktionsmachbarkeit zu bewerten, bevor die Form bestätigt wird.
13.2 Was ist der Unterschied zwischen einer Musterform und einer Produktionsform?
Eine Musterform wird hauptsächlich zur Strukturbestätigung und frühen technischen Überprüfung verwendet. Eine Produktionsform ist für Wiederholbarkeit, Volumenausstoß und Langzeitstabilität ausgelegt. Die beiden dienen unterschiedlichen Zwecken und sollten nicht als austauschbar behandelt werden.
13.3 Wie beeinflussen Formtyp und Werkzeugmaterial Kosten und Vorlaufzeit?
Das Werkzeugmaterial beeinflusst Bearbeitungsgeschwindigkeit, Haltbarkeit, Präzisionsverhalten und Produktionseignung. Aluminium ist oft praktisch für schnellere Entwicklung und viele mittelgroße Projekte. Werkzeuge aus Edelstahllegierung sind in der Regel besser für Langzeit- und Hochintensivprogramme geeignet. Die richtige Wahl hängt von der Projektkomplexität und der erwarteten Menge ab.
13.4 Warum ist die MOQ für kundenspezifische Formstoffprodukte höher als für Standardartikel?
Weil kundenspezifische Projekte Werkzeugkosten, Einrichtungskosten, Korrekturkosten und Produktionskoordination absorbieren müssen. In vielen kommerziellen Programmen ist eine Nachfrage auf Containerebene oder ein stabiles Jahresvolumen erforderlich, um diese Kosten effizient zu verteilen.
13.5 Garantiert die Musterfreigabe Konsistenz in der Serienproduktion?
Nein. Ein freigegebenes Muster bestätigt die Richtung. Es garantiert nicht automatisch Chargenwiederholbarkeit, Verpackungsstabilität oder Konsistenz auf Sendungsebene. Produktionsstabilität erfordert weiterhin eine Pilotprüfung und Kontrolle der frühen Chargen.
13.6 Welche technischen Details sollten vor der Formenöffnung bestätigt werden?
Mindestens sollten das Projekt Abmessungen, Tiefe, Entformungsschräge, Wandstärkenlogik, Deckelkompatibilität, Stapelverhalten, Toleranzerwartung und Zielanwendung bestätigen. Wenn diese Punkte unklar bleiben, geht das Projekt mit höherem Revisionsrisiko in die Werkzeugphase.
13.7 Wie lange dauert ein kundenspezifisches Bagasse-Geschirrprojekt normalerweise vom Design bis zur Serienproduktion?
Der Zeitplan hängt von Designqualität, Revisionszyklen, Formenroute und Genehmigungsgeschwindigkeit ab. In vielen praktischen Projekten dauern Anforderungsbestätigung und Designprüfung mehrere Tage, Prototypenwerkzeug und erste Muster etwa ein bis zwei Wochen, und Produktionswerkzeuge können weitere zwei bis drei Wochen dauern, sobald die Struktur eingefroren ist.
Nächster Schritt für kundenspezifische Projekte
Ob Sie bereits eine Zeichnung, ein physisches Muster oder nur ein frühes Konzept haben, der nächste Schritt sollte eine Machbarkeitsprüfung sein – nicht blindes Öffnen der Form.
Für Käufer mit Zeichnungen oder Mustern
Laden Sie Ihre Zeichnung, Maßangaben oder ein Referenzmuster hoch. Bioleader kann Herstellbarkeit, Formenrichtung, Maßrisiken und geschätzte Projektzeiten prüfen, bevor die Formenentwicklung beginnt.
Für Marken, die ein neues kundenspezifisches Programm planen
Sie bewerten noch MOQ, Formtyp, Entwicklungszeit oder Jahresvolumen? Beginnen Sie mit dem Formular unten und Bioleader wird Ihren Projektumfang prüfen, bevor Werkzeug- oder Musterarbeiten beginnen.
Bioleader unterstützt kundenspezifische Formstoffprojekte mit Machbarkeitsprüfung, Werkzeugkoordination, Mustervalidierung und exportorientierter Produktionsplanung.
Reichen Sie Ihre kundenspezifischen Projektdetails ein
Laden Sie Ihre Zeichnung, Musterbilder oder kundenspezifische Designanforderungen hoch. Je vollständiger die Informationen, desto schneller kann Bioleader Machbarkeit, Formenrichtung, MOQ-Logik und Projektzeiten prüfen.
Urheberrechtshinweis:
© 2026 Bioleader®. Wenn Sie diesen Inhalt reproduzieren oder darauf verweisen möchten, müssen Sie den Originallink angeben und die Quelle nennen. Jede unbefugte Vervielfältigung wird als Verletzung betrachtet.