

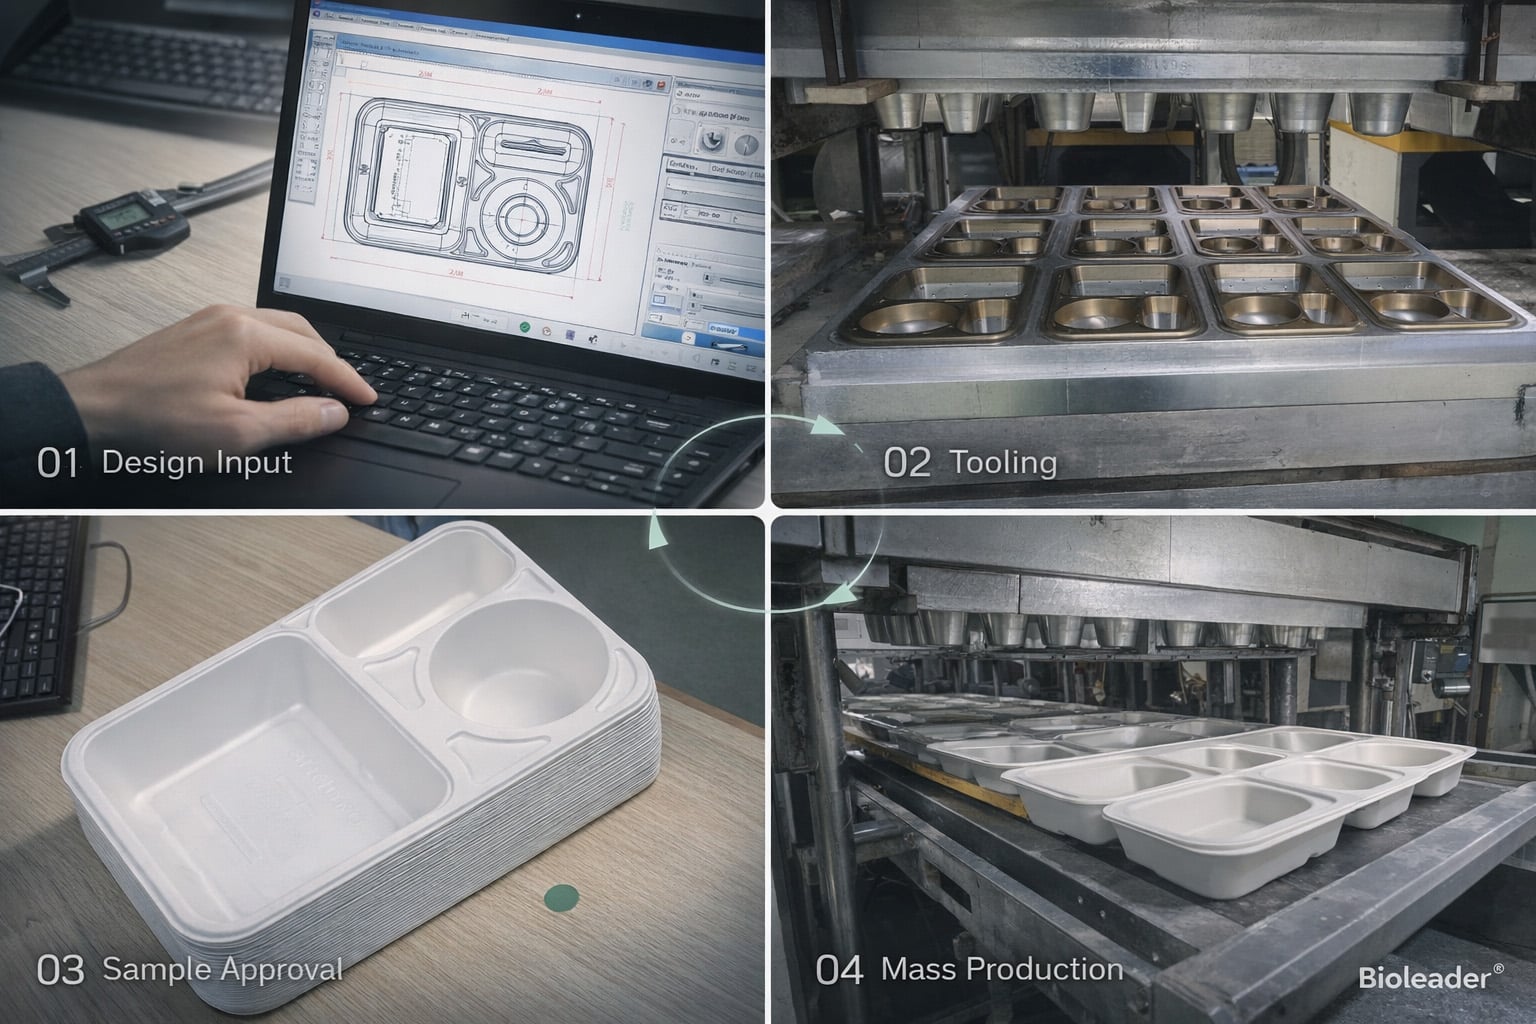
1. Resumo Executivo
O desenvolvimento de loiça de bagaço personalizada é um processo de engenharia, não apenas uma tarefa de aprovisionamento. Em 2026, muitos compradores já não se contentam com artigos de polpa moldada padrão com impressão de logótipo. Querem um fornecedor que possa levar um projeto de design ou amostra física a moldes, aprovação de amostras e produção em massa estável sem perder precisão dimensional, função estrutural ou prazos de entrega.
O verdadeiro desafio na polpa moldada personalizada não é se uma amostra pode ser feita. É se o conceito aprovado pode tornar-se um programa de produção repetível com MOQ exequível, custo de molde realista, prazo de entrega controlado e produção consistente por lote. Na produção de fibra moldada, a geometria é importante. Ângulo de saída, espessura da parede, lógica de empilhamento, ajuste da tampa e compensação de retração afetam todos se um produto personalizado permanece fabricável em escala.
É por isso que a talheres de polpa moldada personalização deve ser gerida como uma. sequência completa de desenvolvimento.
Para os compradores, a estratégia de sourcing mais forte não é simplesmente solicitar uma cotação de molde e aguardar amostras. É avaliar se o fornecedor consegue gerir toda a lógica de desenvolvimento, do conceito à produção. Este guia segue essa lógica. Explica como a loiça de mesa personalizada em bagaço de cana-de-açúcar passa do design ou da submissão de amostras ao desenvolvimento de moldes, aprovação de amostras, planeamento de MOQ e fabrico escalável. Também é informado por Bioleader’s experiência em desenvolvimento de polpa moldada, coordenação de ferramentas e produção de exportação experiência da Bioleader em desenvolvimento de polpa moldada, coordenação de moldes e produção de exportação.
em projetos de loiça de bagaço personalizada.
2. Porque é que o desenvolvimento personalizado é importante em 2026. O desenvolvimento personalizado tornou-se uma decisão de aprovisionamento mais importante em 2026., Os artigos de fibra moldada padrão ainda funcionam para reabastecimento rápido e compras de menor risco. Mas não resolvem todos os requisitos de marca ou produto. À medida que mais compradores competem em apresentação, controlo de porções, ajuste funcional e valor de embalagem sustentável, a loiça de bagaço de cana-de-açúcar personalizada.
está a tornar-se uma ferramenta comercial prática, não uma opção de nicho., Esta mudança é mais visível onde a forma da embalagem, a profundidade de enchimento, o ajuste da tampa, a empilhamento e a diferenciação visual afetam a experiência do cliente ou o desempenho da entrega de alimentos. Uma marca pode precisar de uma tigela mais funda para reduzir o risco de derrame de molho. Pode precisar de uma nova forma de tabuleiro para corresponder ao design da porção. Pode precisar de um rebordo revisto para melhor ajuste da tampa. Nestes casos,. a personalização não é apenas sobre aparência.
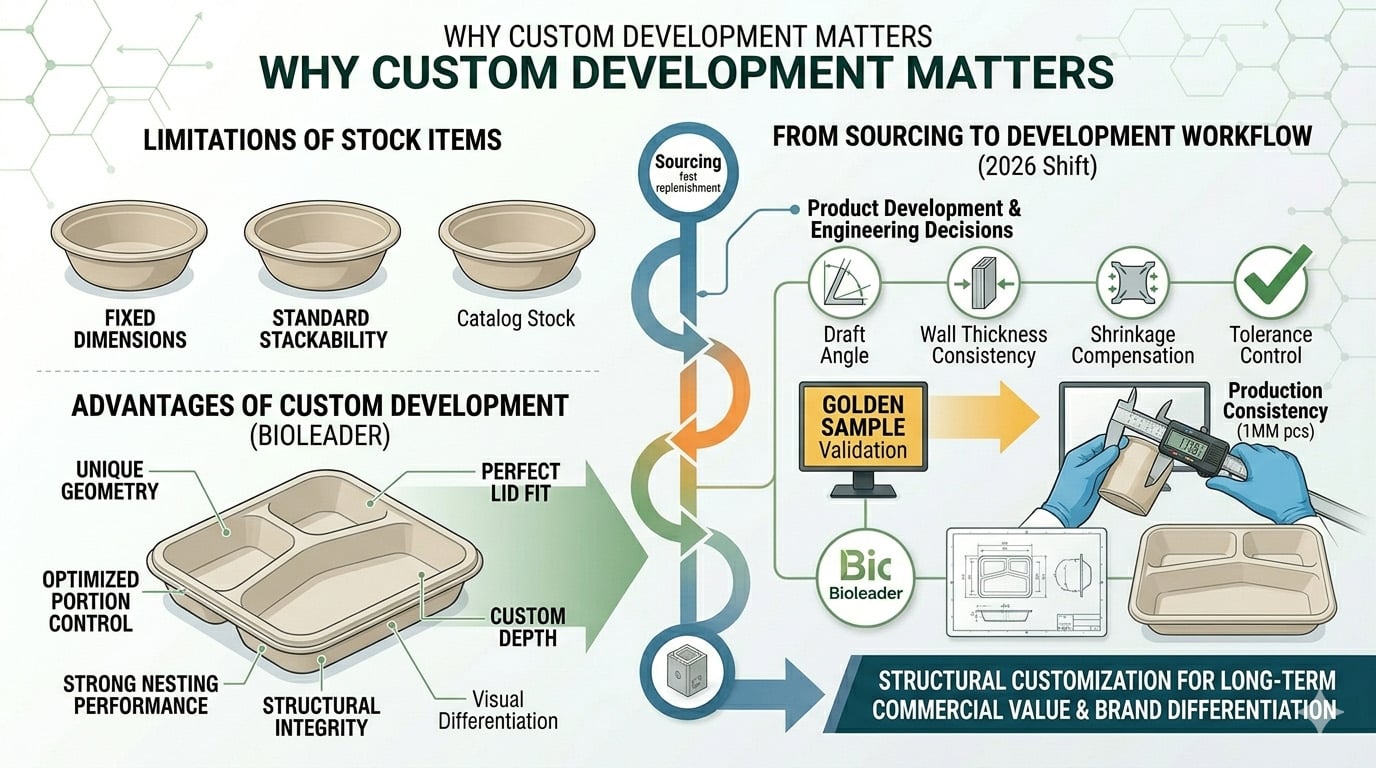
Comparação entre loiça de bagaço de cana-de-açúcar padrão e designs de polpa moldada personalizados, destacando o ajuste da tampa, o controlo de porções e a diferenciação da marca na Bioleader.
2.1 Os artigos padrão não resolvem todos os problemas de marca ou aplicação.
Os artigos de polpa moldada padrão reduzem o tempo de aprovisionamento e o custo de desenvolvimento. Essa continua a ser a sua vantagem. Mas também impõem limites. Os compradores têm de aceitar dimensões fixas, lógica estrutural fixa e pressupostos de desempenho padrão. Isso funciona para muitas aplicações gerais. Torna-se restritivo quando o formato do alimento, o método de enchimento, o requisito de tampa ou a apresentação da marca exigem um ajuste mais apertado. Muitos projetos personalizados começam quando os artigos padrão do catálogo deixam de se ajustar à necessidade real do negócio. O gatilho pode ser um, desajuste de tampa , fraca empilhamento, ajuste de porção ineficiente, má apresentação na prateleira ou a necessidade de uma estrutura mais distintiva num mercado concorrido. Nesse ponto, o projeto vai além da compra normal e entra no.
desenvolvimento de produto
2.2 A personalização já não é apenas sobre impressão de logótipo Um equívoco comum é que personalizar significa apenas adicionar um logótipo a um artigo existente. Na embalagem de polpa moldada, as mudanças de maior valor são geralmente estruturais. Os compradores podem precisar de uma profundidade diferente, uma nova proporção de compartimentos, uma geometria de parede modificada, melhor desempenho de aninhamento, melhor ajuste da tampa ou um equilíbrio diferente entre rigidez e peso. Estas são.
Tabuleiro e caixa de embalagem de presente de polpa moldada personalizada de alta qualidade Por esta razão, a loiça de bagaço personalizada deve ser tratada como um. fluxo de trabalho de desenvolvimento.
. O design afeta os moldes. Os moldes afetam a amostragem. A amostragem afeta a confirmação de tolerâncias. A confirmação de tolerâncias afeta se o projeto pode avançar para produção estável. Quando tratado corretamente, o desenvolvimento personalizado melhora não só a diferenciação visual, mas também o ajuste da embalagem, o desempenho operacional e o valor comercial a longo prazo.
2.3 Porque é que os projetos personalizados falham sem controlo de engenharia Muitos projetos de polpa moldada personalizada não falham porque a ideia é fraca. Falham porque o projeto entra na fase de moldes demasiado cedo. Um comprador pode fornecer apenas um esboço visual sem dimensões-chave. Uma amostra pode ser aprovada sem discussão de tolerâncias. A equipa pode subestimar o efeito de retração, ângulo de desmoldagem, espessura da parede ou empilhamento.
no produto final. Estas lacunas muitas vezes permanecem ocultas até que o custo do molde e o prazo de entrega já tenham sido comprometidos. O desenvolvimento personalizado em 2026 exige mais do que comunicação de vendas responsiva. Bioleader, Exige revisão de engenharia, disciplina de processo e etapas de projeto realistas. Na.
, os programas personalizados mais fortes geralmente começam com revisão de viabilidade clara, lógica de moldes, expectativas de amostras e condições de produção em massa. É isso que transforma um pedido personalizado num projeto comercial controlado, em vez de um exercício de tentativa e erro.
3. Fase de Entrada do Projeto — Do Design, Desenho ou Amostra à Revisão de Viabilidade. No fabrico de fibra moldada, a geometria afeta diretamente a desmoldagem, a distribuição da espessura da parede, o comportamento de empilhamento e a repetibilidade dimensional. A investigação estrutural recente sobre polpa moldada também mostra que variáveis geométricas como ângulo de saída e espessura afetam materialmente o desempenho e a fabricabilidade. É por isso que a primeira questão técnica não é “Quanto custa o molde?”, mas “Pode este design ser produzido de forma fiável em escala?"
Na Bioleader, os projetos personalizados entram numa revisão estruturada antes de o custo da ferramenta ser confirmado. A equipa verifica se o conceito do cliente é adequado para produção de polpa moldada, se as dimensões principais estão completas e se a estrutura pode criar riscos na libertação, retração, ajuste da tampa, empilhamento ou estabilidade da produção em massa. Esta revisão precoce reduz revisões desnecessárias do molde e encurta o caminho para amostras viáveis em programas de exportação reais.
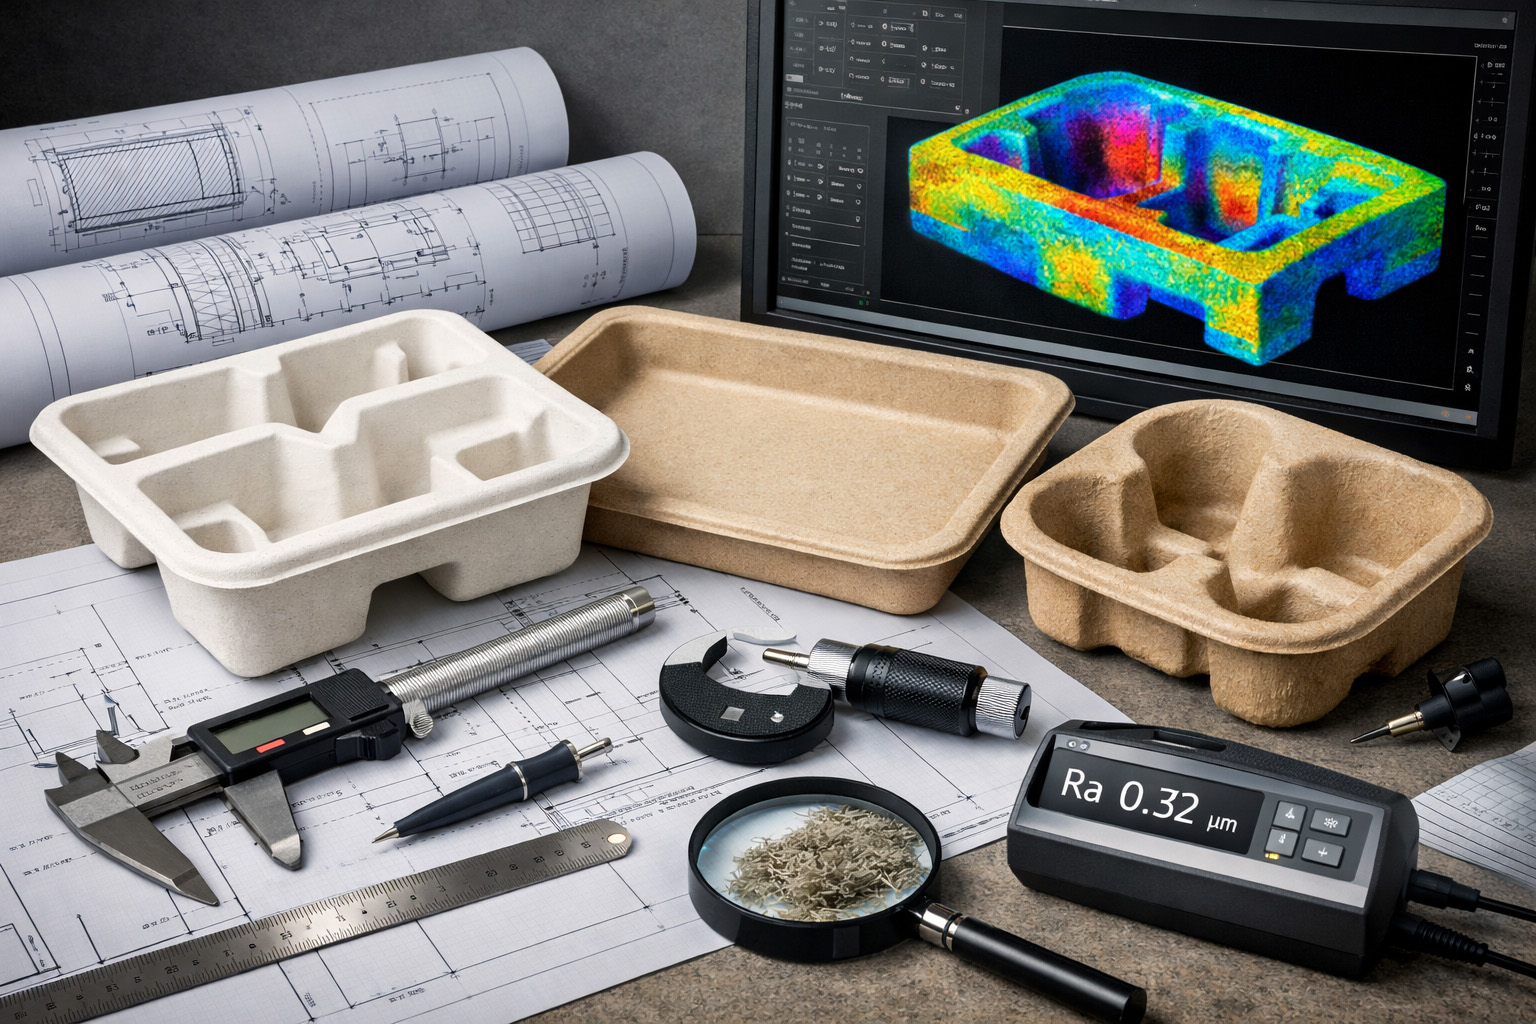
3.1 O que os compradores devem submeter no início do projeto
A melhor informação de projeto é um desenho 3D mais as dimensões principais e notas de utilização. Um desenho 2D, uma amostra física, ou mesmo um artigo de referência do mercado, também pode funcionar, mas geralmente requer mais esclarecimentos. No mínimo, os compradores devem fornecer o tipo de produto pretendido, dimensões alvo, profundidade, requisito de tampa, expectativa de embalagem, estimativa de procura anual e condições de aplicação, como comida quente, sopa, refeições gordurosas ou PFAS-Free .
Entradas incompletas criam suposições dispendiosas. A falta de dados de profundidade pode distorcer o design do molde. A falta de requisitos de tampa pode atrasar a confirmação do ajuste. A falta de detalhes de utilização pode levar à estrutura de parede ou alvo de barreira errados. Em projetos personalizados, a qualidade do pacote inicial determina frequentemente a velocidade de todo o ciclo de desenvolvimento.
3.2 Porque é que as amostras físicas podem acelerar o desenvolvimento personalizado
A amostra física é frequentemente o atalho mais rápido para o alinhamento técnico. Ajuda a fábrica a avaliar a forma do rebordo, a relação profundidade, a direção de empilhamento, a geometria da borda e a provável complexidade da ferramenta. Para muitos projetos OEM e ODM, uma amostra física é também a forma mais rápida de identificar quais as características que devem ser copiadas, quais as que devem ser modificadas e quais as que não podem ser transferidas diretamente para a produção de polpa moldada.
Bioleader utiliza frequentemente uma revisão baseada em amostras para acelerar a primeira decisão de engenharia. Isto é especialmente eficaz quando um comprador pretende otimizar um conceito existente em vez de desenvolver uma nova estrutura de loiça de mesa a partir do zero. Não substitui os desenhos. Mas pode melhorar significativamente a precisão da primeira cotação e da direção da ferramenta.
3.3 Porque é que a qualidade do design 3D é mais importante do que a maioria dos compradores espera
Na polpa moldada, um ficheiro 3D não é apenas para aprovação de aspeto. É um documento de fabrico. A geometria deve suportar a libertação do molde, a distribuição estável da fibra, o controlo realista da espessura da parede e a compensação exequível da retração. A investigação sobre estruturas de polpa moldada confirma que parâmetros geométricos como altura, ângulo de saída e espessura afetam o comportamento estrutural. Na produção prática, também afetam se um produto personalizado pode ser formado e repetido de forma consistente.
É por isso que a má qualidade 3D cria risco oculto. Um design pode parecer atraente no ecrã, mas ainda assim falhar na lógica de desmoldagem, na transição local da parede, na precisão do rebordo ou na empilhamento. Para loiça de mesa personalizada de bagaço, a qualidade do design é a qualidade da produção antecipada.
3.4 O que deve ser verificado antes de a ferramenta ser aprovada
Antes de começar o fabrico do molde, o fornecedor deve concluir uma revisão de viabilidade estruturada. Esta revisão deve verificar ângulo de saída, a lógica da espessura da parede, o risco de rebaixos, a relação profundidade-abertura, o comportamento de empilhamento e desempilhamento, compatibilidade de tampas, e o efeito provável da retração nas dimensões finais. Se estes pontos não estiverem claros, a amostragem pode ainda ser possível, mas o projeto entra num caminho de maior risco com mais rondas de correção.
Esta fase cria valor comercial real. Uma boa revisão de viabilidade reduz o desperdício de ferramentas, encurta os ciclos de revisão de amostras e melhora a prontidão para a produção em massa. Para Bioleader, esta é uma das capacidades personalizadas mais importantes: não dizer sim cedo demais, mas identificar o que é fabricável, o que precisa de ajuste e o que afetará o prazo, a tolerância e a complexidade da ferramenta.
| Item de Entrada | Porque é importante | Detalhe Comum em Falta | Impacto no Desenvolvimento |
|---|---|---|---|
| Desenho 3D | Suporta a revisão do ângulo de saída, a verificação da espessura da parede e a viabilidade da ferramenta. | Sem lógica de secções, sem notas de tolerância, geometria irrealista. | Maior risco de molde e mais ciclos de revisão de amostras. |
| Desenho 2D | Fornece dimensões básicas e intenção geral do produto. | Sem lógica de profundidade, sem detalhe de transição estrutural. | Requer mais interpretação de engenharia antes da cotação. |
| Amostra Física | Acelera a revisão da forma, rebordo, profundidade e empilhamento. | Sem nota sobre o que deve ser copiado ou alterado. | Pode acelerar a revisão, mas ainda precisa de esclarecimentos. |
| Descrição do caso de utilização | Define a lógica da tampa, o objetivo de barreira e a exigência estrutural. | Sem tipo de alimento, sem expectativa de calor/óleo, sem requisito de mercado. | Pode causar uma direção de validação errada. |
| Estimativa da procura anual | Ajuda a determinar a rota de ferramentas, a lógica MOQ e a economia de produção. | Apenas é fornecido o volume de primeira ordem, sem previsão anual. | Torna a estratégia de ferramentas menos precisa. |
Tabela 1. Informação mínima necessária antes de uma cotação de louça de bagaço personalizada
4. Design e validação técnica
Boas ferramentas não conseguem salvar uma má entrada de design. Em projetos de polpa moldada, a fase de design já é uma fase de fabrico antecipada. A geometria afeta a libertação do molde, a distribuição de fibras, a estabilidade da espessura da parede, o comportamento de retração, o ajuste da tampa e a empilhamento. A investigação recente sobre polpa moldada confirma que parâmetros estruturais como altura, ângulo de saída e espessura afetam materialmente o comportamento da peça final.
Para Bioleader, a validação técnica começa antes da aprovação das ferramentas. O objetivo é simples: confirmar se a estrutura proposta pode passar do desenho à amostra e da amostra à produção estável sem criar desvios evitáveis. É aqui que muitos projetos personalizados se tornam controláveis ou se tornam caros.
4.1 Desenho 2D vs desenho 3D
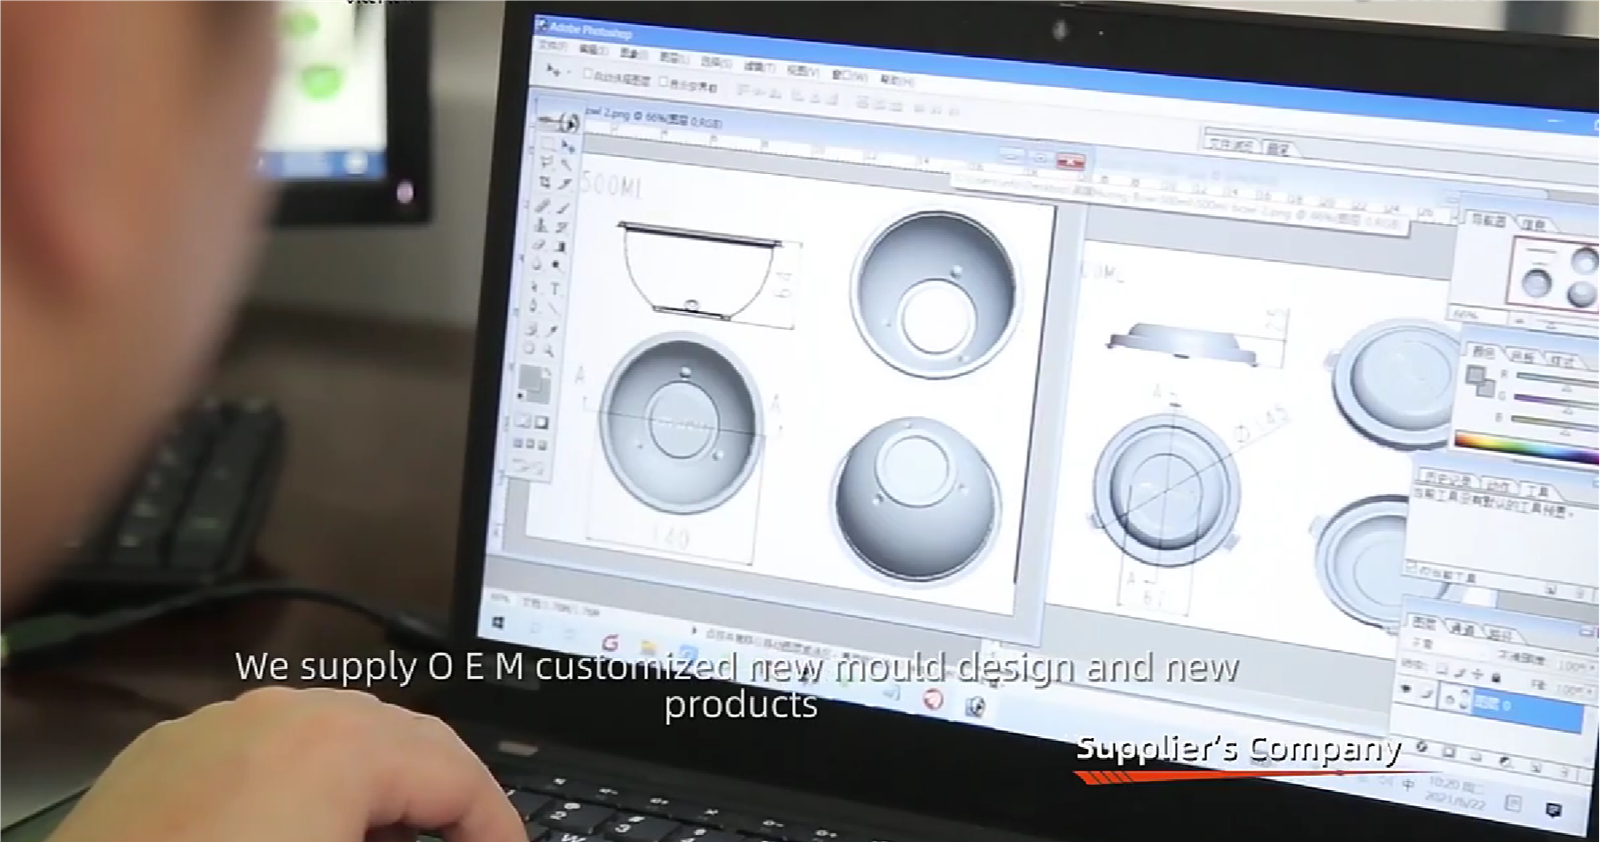
A desenho 2D é útil para comunicação básica. Define o tamanho da abertura, as dimensões gerais e o layout geral. Mas não é suficiente para a validação completa de polpa moldada. Um desenho 3D é muito mais valioso porque permite a revisão do ângulo da parede lateral, lógica de profundidade, zonas de transição, estrutura do rebordo e geometria de encaixe.
No desenvolvimento prático, o 2D é muitas vezes suficiente para uma discussão preliminar. Raramente é suficiente para o julgamento final de engenharia. Um ficheiro 3D ajuda a fábrica a rever se a peça pode ser libertada limpa, se a forma é realista para polpa moldada e se a correção de retração pode ser incorporada na estratégia de ferramentas. Para louça de bagaço personalizada, a qualidade do 3D afeta diretamente a qualidade da produção.
4.2 Ângulo de saída, espessura da parede e controlo de retração
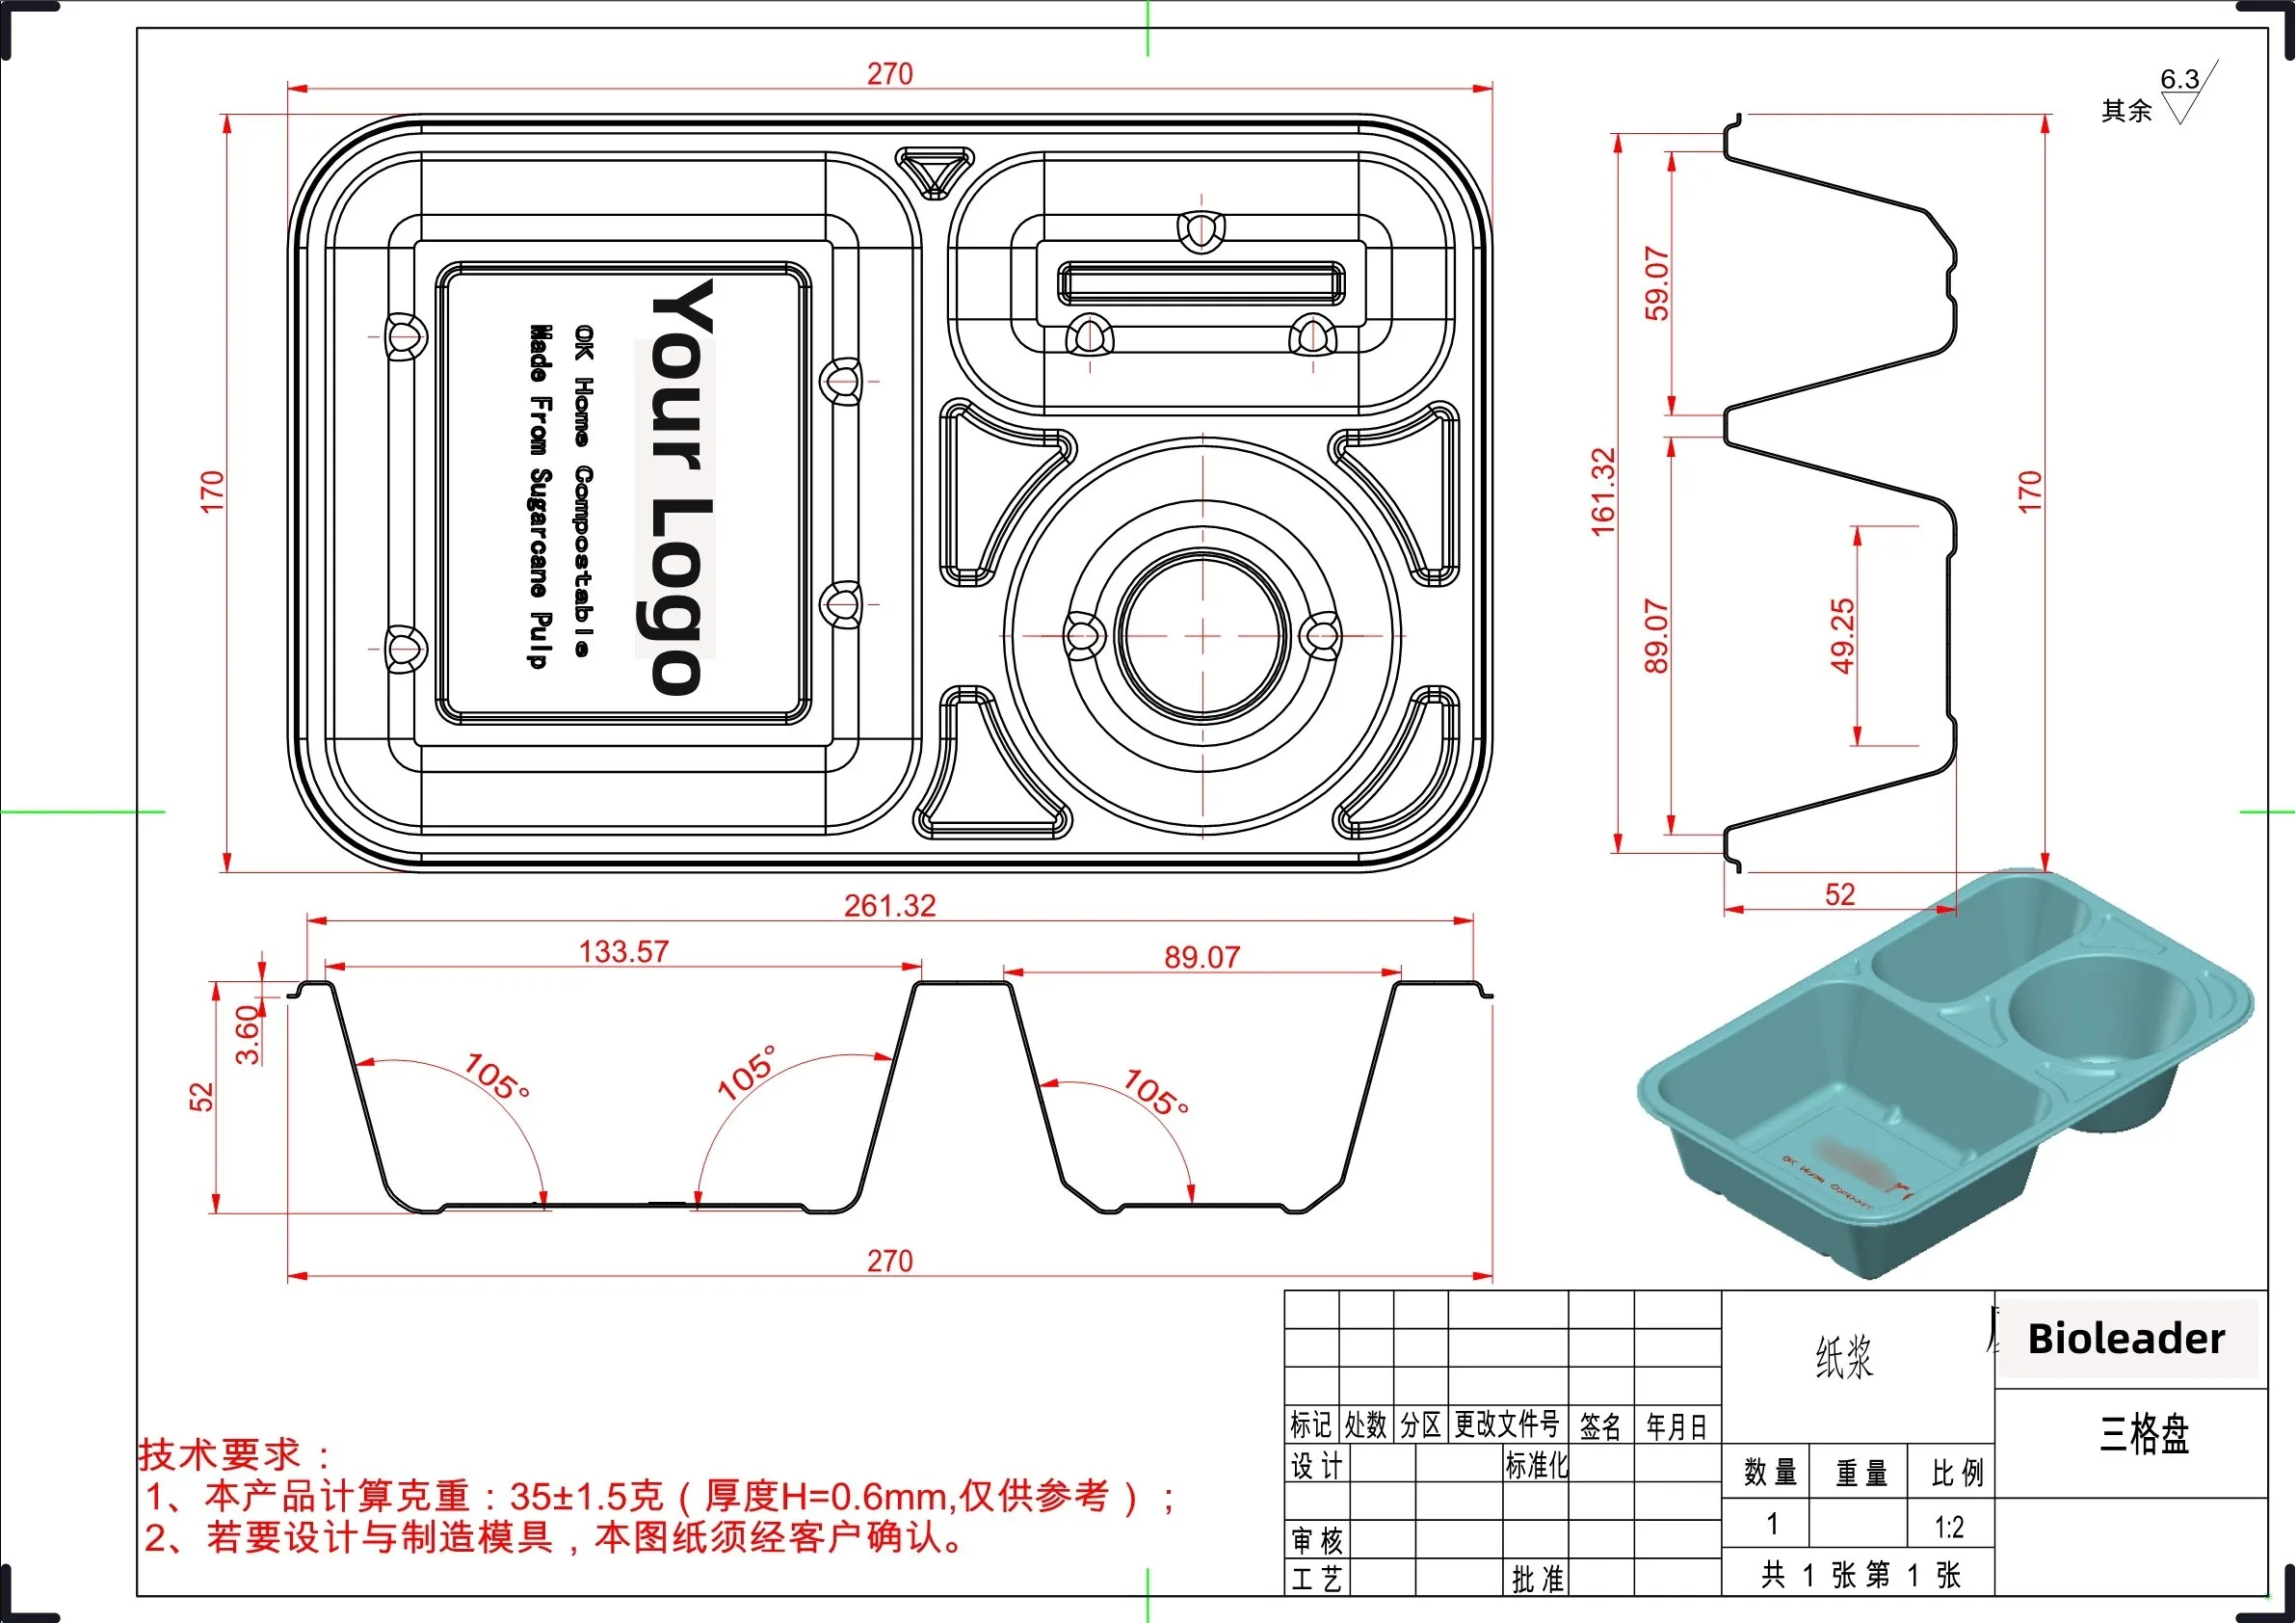
Ângulo de saída é um fator de libertação. Se o ângulo for demasiado pequeno, o risco de desmoldagem aumenta. Se não for ajustado à profundidade e geometria, a peça pode ficar presa, deformar-se ou criar dimensões instáveis. Estudos sobre polpa moldada e a prática mais ampla de design de moldes mostram que a geometria da parede e o ângulo de saída afetam a fabricabilidade.
Espessura da parede é um fator de estabilidade. Afeta a rigidez, a distribuição de fibras, o comportamento de secagem e a consistência entre amostra e produção. Espessura irregular cria frequentemente zonas fracas locais, inconsistência de superfície ou variação de ajuste. Em produtos de fibra moldada, a espessura também está ligada à categoria do produto e à rota do processo. As revisões sobre fabrico de polpa moldada notam que diferentes formatos de polpa moldada operam com diferentes gamas de espessura e expectativas estruturais.
Compensação de retração é um fator dimensional. Uma peça de polpa moldada não sai do processo exatamente com o mesmo tamanho do modelo CAD. A formação, desidratação, prensagem a quente e secagem influenciam o resultado final. É por isso que projetos personalizados precisam de planeamento realista de tolerâncias dimensionais antes de o primeiro molde ser cortado.
4.3 Desvios comuns na fase de amostra
A fase de amostra é onde os problemas ocultos se tornam visíveis pela primeira vez. Os desvios mais comuns são deriva de retração, inconsistência da espessura da parede, deformação do rebordo, desalinhamento do rebordo, desvio no ajuste da tampa, e má empilhamento. Estes não são problemas cosméticos menores. São sinais precoces de se a estrutura está pronta para produção.
Bioleader trata as amostras da primeira ronda como uma leitura técnica, não apenas como uma oportunidade de aprovação. Se a amostra mostrar instabilidade no rebordo, mau encaixe ou deriva dimensional, a pergunta certa não é “O cliente ainda pode aceitar?” A pergunta certa é “O que deve ser corrigido antes de o produto se tornar escalável?” É assim que o feedback na fase de amostra cria valor em vez de reclamações posteriores.
4.4 Lógica da amostra dourada
Uma amostra não é uma amostra dourada por defeito. Uma verdadeira amostra dourada é uma referência bloqueada. Deve confirmar dimensões, estrutura do rebordo, ajuste da tampa, empilhamento, nível de aparência e qualquer desempenho funcional exigido. Sem essa referência, argumentos posteriores sobre desvios de produção tornam-se muito mais difíceis de controlar.
Para projetos personalizados, Bioleader’s a lógica preferida é definir a amostra dourada após a correção técnica, não após a primeira peça com aspeto aceitável. Esse passo é importante porque a produção em massa deve ser medida contra uma referência fixa, não contra memória ou interpretação de e-mail.
| Tipo de desvio | Causa típica | Impacto no projeto | Ação recomendada |
|---|---|---|---|
| Deriva de retração | Compensação insuficiente no design ou na revisão de ferramentas | Desalinhamento dimensional, problemas de ajuste da tampa | Rever as dimensões das ferramentas e confirmar a janela de tolerância |
| Inconsistência na espessura da parede | Complexidade geométrica ou distribuição de moldagem instável | Zonas fracas, inconsistência visual, risco estrutural | Ajustar a geometria ou os alvos do processo antes da aprovação |
| Deformação da borda ou do rebordo | Lógica de desmoldagem deficiente ou fraqueza estrutural local | Incompatibilidade da tampa, aparência instável | Refinar a geometria do rebordo e rever o percurso de desmoldagem |
| Má empilhamento | Lógica de encaixe não validada na fase de design | Ineficiência de embalagem, problemas de desempilhamento | Rever o perfil, a conicidade e a direção de empilhamento |
| Desvio no ajuste da tampa | Incompatibilidade de tolerância entre a geometria da base e da tampa | Falha funcional na utilização pelo cliente | Fixar a tolerância de ajuste antes da aprovação para produção em massa |
Tabela 2. Desvios técnicos comuns na fase de aprovação de amostras
5. Estratégia de ferramentas — o núcleo de engenharia de projetos personalizados
A estratégia de ferramentas determina se um projeto personalizado pode ser escalado economicamente. No desenvolvimento de polpa moldada, o molde não é apenas um item de custo. Afeta a precisão geométrica, a estabilidade de desmoldagem, a qualidade da superfície, o comportamento do ciclo, a carga de manutenção e a consistência a longo prazo. As análises da produção de polpa moldada observam que os materiais de molde comuns incluem alumínio, aço inoxidável, e bronze, com a seleção ligada às necessidades do processo e da aplicação.
Para Bioleader, a estratégia de ferramentas faz parte do design do projeto. Não é algo escolhido apenas pelo orçamento. A rota de molde correta depende da complexidade do produto, da probabilidade de revisões, do volume alvo, da sensibilidade à tolerância e da intensidade de produção esperada. É por isso que projetos personalizados sérios devem distinguir claramente entre ferramentas de protótipo e ferramentas de produção.

5.1 Molde de protótipo vs. molde de produção
A molde de protótipo é usado para confirmar a estrutura. A sua função é a rapidez, não a resistência comercial total. Ajuda a verificar dimensões, forma geral, lógica do rebordo e se o produto pode avançar para correção e aprovação de amostras. Um molde de produção serve um propósito diferente. Deve suportar repetibilidade, estabilidade de ciclo, planeamento de manutenção e produção em volume comercial.
Muitos mal-entendidos dos compradores começam aqui. Uma boa amostra de ferramentas de protótipo não significa que o projeto está pronto para produção em massa de longo prazo. O molde de produção deve ainda ser selecionado de acordo com o plano de produção real, não apenas com o resultado da primeira amostra.
5.2 Moldes de alumínio
Moldes de alumínio são amplamente utilizados porque são práticos para a velocidade de desenvolvimento e programas de produção comuns. São mais fáceis de maquinar, suportam ciclos de ferramentas relativamente rápidos e funcionam bem para muitos projetos de protótipo e de média escala. As análises da indústria de polpa moldada listam o alumínio entre os materiais de ferramentas mais comuns.
Comercialmente, o alumínio é frequentemente a escolha certa quando o projeto ainda precisa de flexibilidade de revisão ou quando o volume e a estrutura não justificam uma rota de ferramentas mais pesada. Mas o alumínio não é automaticamente a melhor resposta para todos os programas personalizados. A decisão deve ainda depender da complexidade geométrica, do risco de correção e da carga de produção esperada.
5.3 Moldes de alumínio com insertos de cobre
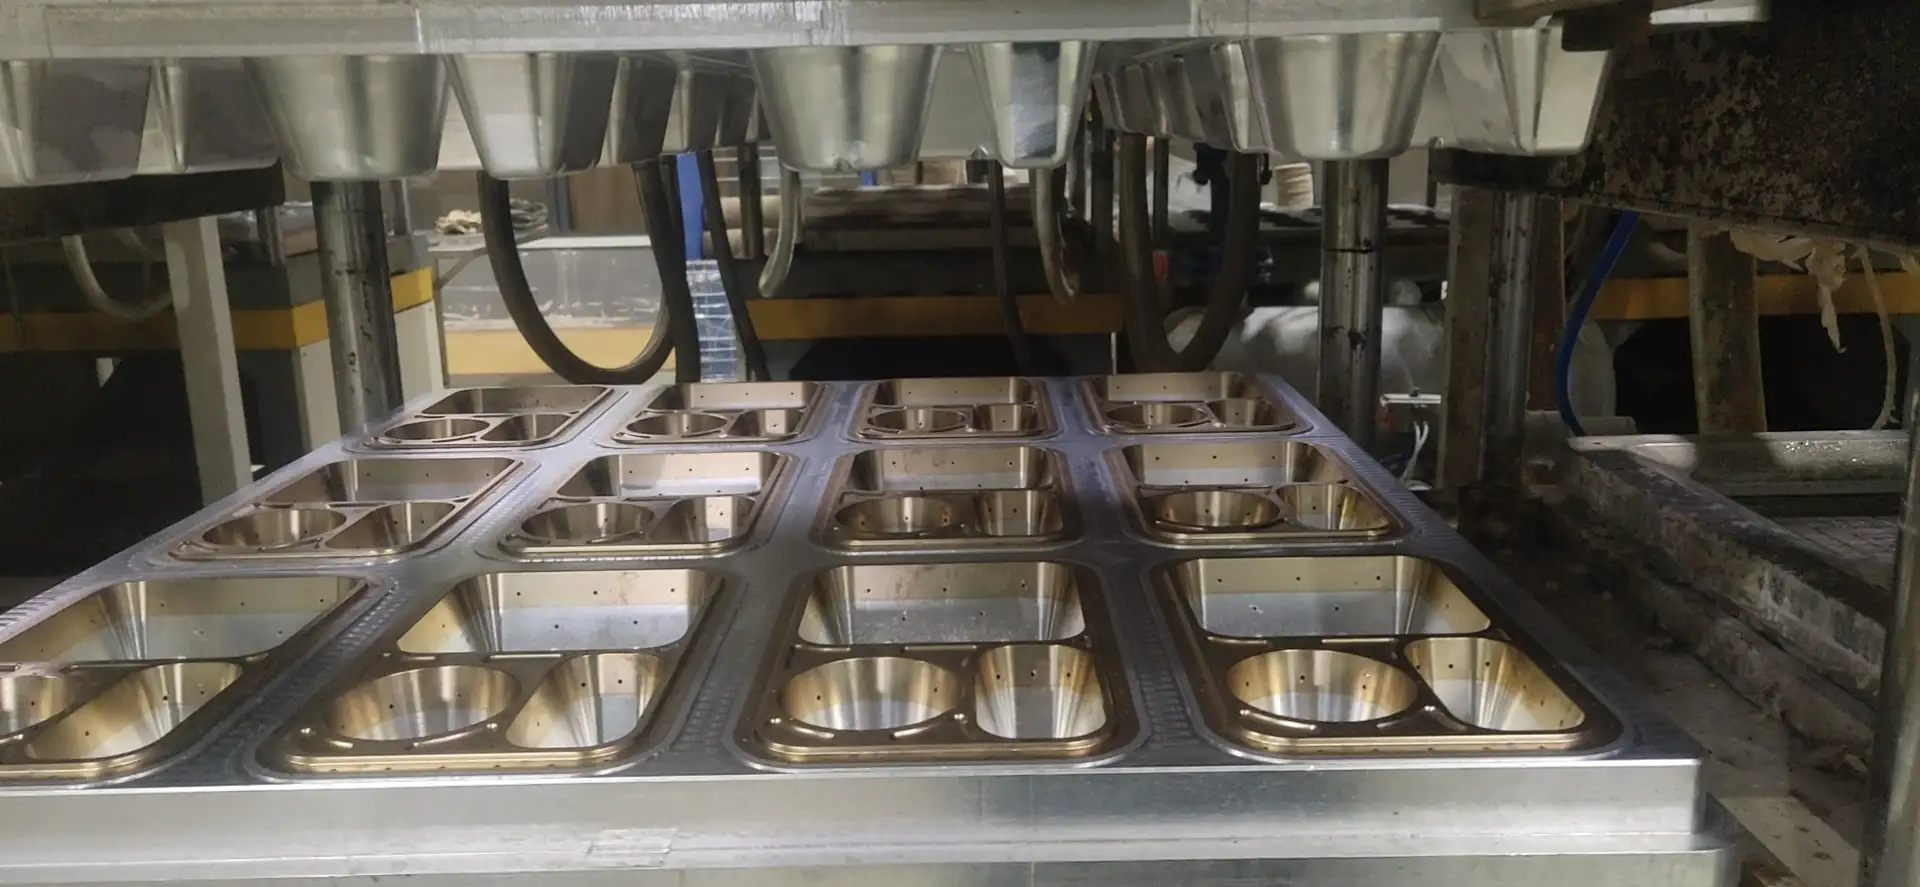
Moldes de alumínio com insertos de cobre são uma opção mais especializada. Na prática, são úteis onde o comportamento local de transferência de calor ou o controlo de precisão se tornam mais sensíveis. Esta rota não é necessária para todos os projetos. É mais relevante quando uma estrutura tem maior complexidade local, zonas mais profundas ou sensibilidade de qualidade mais apertada em áreas específicas.
A partir de A experiência personalizada da Bioleader, este tipo de ferramentas é mais valioso quando o projeto precisa de um controlo local mais preciso do que uma rota padrão de alumínio pode oferecer confortavelmente. Deve ser tratado como uma solução de engenharia direcionada, não como uma atualização padrão.
5.4 Moldes de liga de aço inoxidável
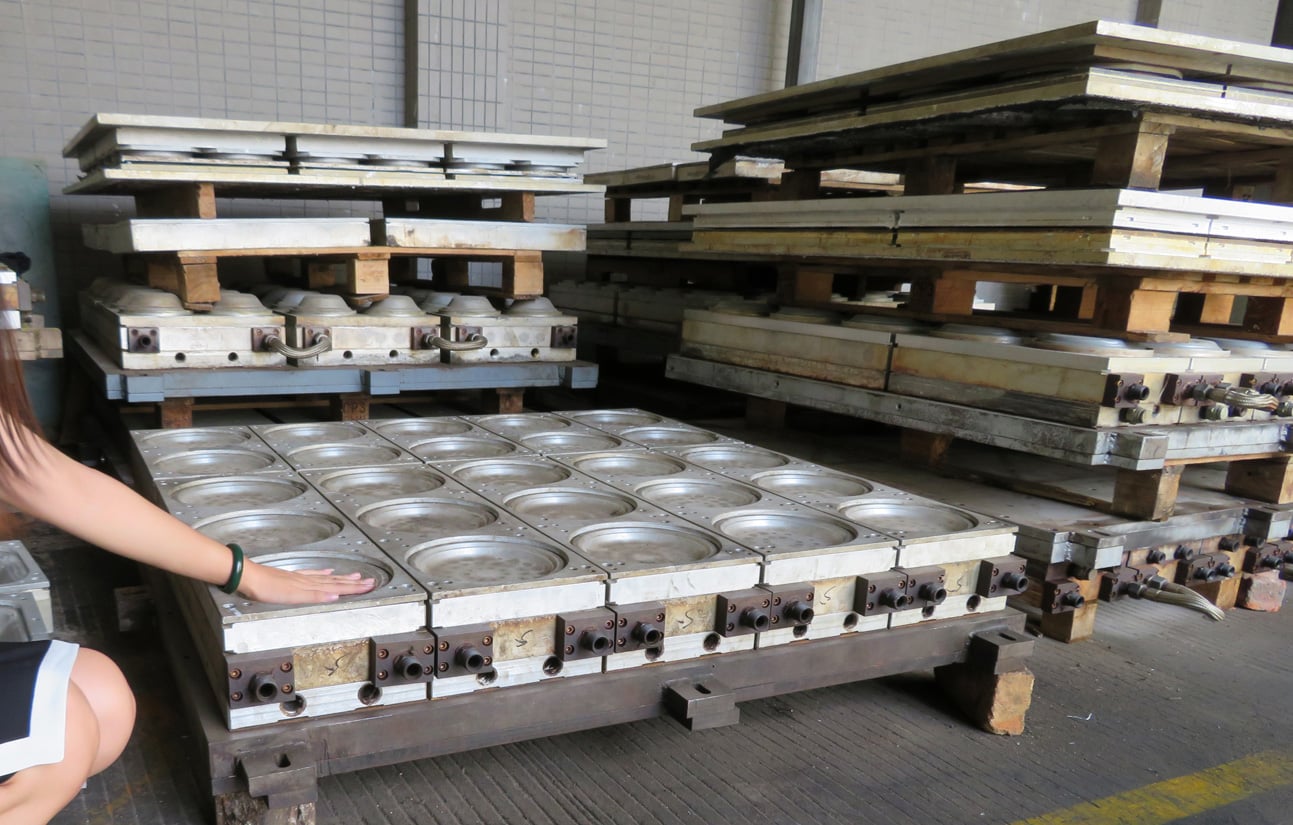
Moldes de liga de aço inoxidável são geralmente escolhidos por maior durabilidade, resistência à corrosão e condições de produção mais exigentes a longo prazo. No fabrico de polpa moldada, o aço inoxidável é amplamente reconhecido como um material industrial robusto onde a humidade, o calor e o stress mecânico repetido fazem parte do ambiente do processo.
Esta rota é geralmente mais adequada para programas personalizados maiores e mais estáveis, especialmente quando o comprador espera continuidade de produção a longo prazo e menor tolerância ao desgaste das ferramentas ou à substituição repetida. O investimento inicial é maior, mas no programa certo pode melhorar a economia a longo prazo ao suportar uma produção mais estável e uma janela de serviço mais longa.
5.5 Porque a escolha do molde é uma decisão comercial, não apenas técnica
A estratégia de molde errada pode distorcer todo o caso de negócio. Uma rota de ferramentas que parece mais barata na fase de cotação pode criar mais correções, vida útil mais curta ou estabilidade de produção mais fraca mais tarde. Uma rota de ferramentas mais pesada pode parecer cara no início, mas tornar-se mais económica se o programa anual for grande e estável.
É por isso que a Bioleader avalia a escolha do molde contra a lógica total do projeto: procura anual esperada, probabilidade de revisão de amostras, complexidade geométrica, sensibilidade à tolerância e continuidade de produção. A pergunta certa não é apenas “Qual molde custa menos?” É “Qual molde suporta o melhor equilíbrio entre velocidade, precisão e eficiência de produção a longo prazo?"
| Tipo de Molde | Utilização Principal | Vantagem Principal | Tipo de Projeto Mais Adequado |
|---|---|---|---|
| Molde de Protótipo / Amostra | Confirmação inicial da estrutura e revisão na fase de amostras | Iteração mais rápida antes de a ferramenta de produção ser fixada | Novos projetos com ajustes técnicos pendentes |
| Molde de Alumínio | Protótipo comum e muitos programas de produção padrão | Maquinação prática e boa velocidade de desenvolvimento | Projetos personalizados de complexidade média e escala de produção moderada |
| Molde de Alumínio com Insertos de Cobre | Projetos que necessitam de um controlo de processo local mais forte | Melhor desempenho direcionado em áreas locais sensíveis | Estruturas de maior dificuldade com sensibilidade local de precisão |
| Molde de Liga de Aço Inoxidável | Programas de produção longos e de alta intensidade | Maior durabilidade e aptidão mais forte para produção a longo prazo | Programas personalizados grandes e estáveis com continuidade de produção longa |
Tabela 3. Comparação de Tipos de Molde para Projetos de Louça de Bagaço Personalizada
6. Controlo do Cronograma do Projeto — Do Conceito à Produção em Massa
O controlo do cronograma é uma questão de aprovisionamento, não apenas uma questão de fábrica. Em projetos de polpa moldada personalizada, os atrasos raramente vêm de uma única fase. Normalmente vêm de ciclos de revisão, dados de design incompletos, correção de amostras, ajuste de moldes ou lacunas de aprovação entre o comprador e a fábrica. É por isso que um projeto de louça de bagaço personalizada deve ser gerido como um programa faseado com entregáveis claros, e não como um simples processo de acompanhamento de encomendas.
Para os compradores, o controlo do cronograma afeta mais do que a data de entrega. Afeta o lançamento do produto, a transição de embalagem, a substituição de inventário e o compromisso com o cliente. Em projetos de exportação práticos, o custo de perder duas ou três semanas é frequentemente muito mais elevado do que o custo de uma correção de design feita cedo. Uma aprovação mais lenta na fase certa é geralmente mais barata do que um erro rápido.
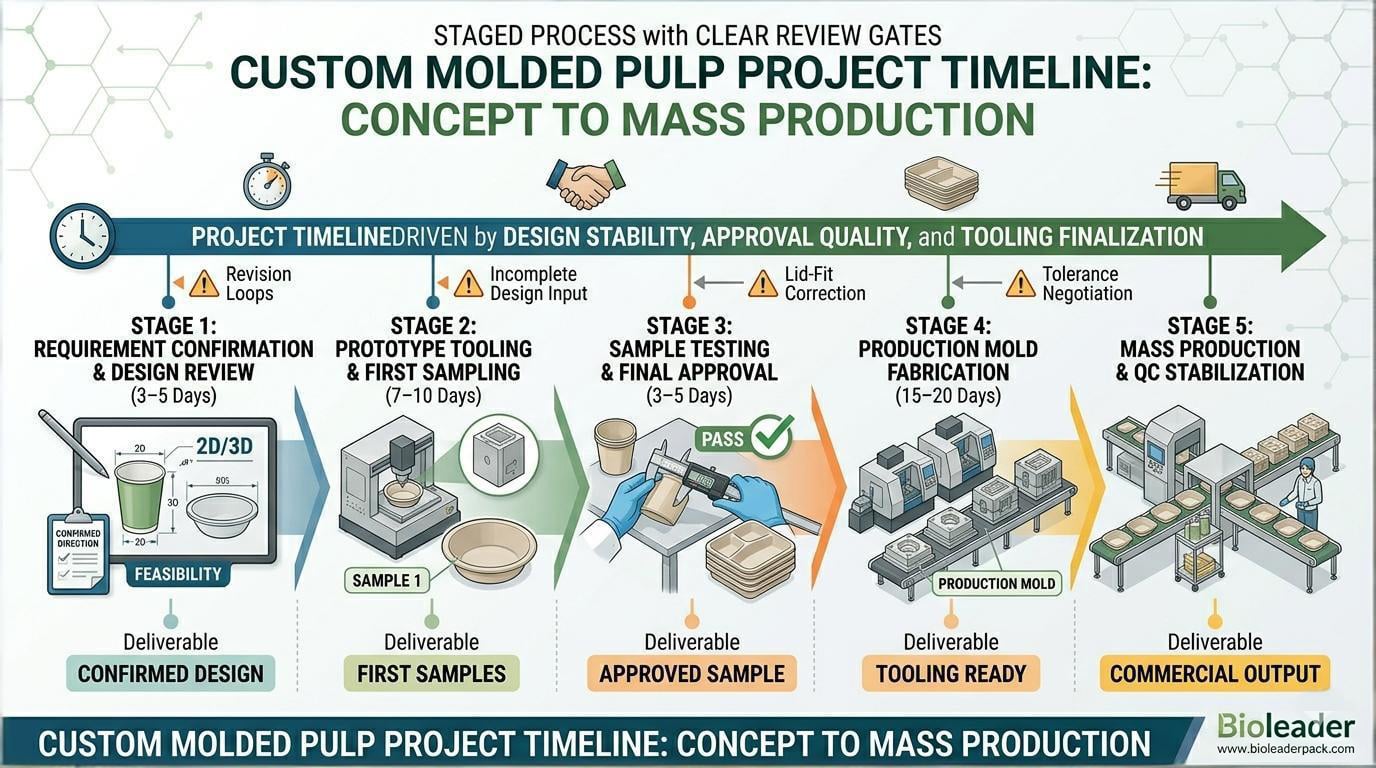
6.1 As cinco fases de um projeto de polpa moldada personalizada
A maioria dos programas de louça de bagaço personalizada segue cinco fases principais. Primeiro vem a confirmação de requisitos e a revisão de design. Depois vem a ferramenta de protótipo e a primeira amostragem. Depois disso vem o teste e a aprovação de amostras. A quarta fase é a fabricação do molde de produção. A quinta fase é o lançamento da produção em massa e a estabilização do controlo de qualidade.
Estas fases parecem simples no papel. Na prática, cada uma depende de a anterior ser corretamente encerrada. Se os dados de requisitos estiverem incompletos, a aprovação do design atrasa. Se a amostra ainda tiver desvios não resolvidos, a ferramenta de produção não pode ser fixada com segurança. Se a ferramenta de produção for lançada antes de o ajuste e a tolerância serem congelados, a produção em massa herdará risco evitável.
6.2 Onde ocorrem realmente a maioria dos atrasos em projetos personalizados
Os atrasos mais comuns não ocorrem normalmente apenas na maquinação. Ocorrem em revisão de desenhos, confirmação dimensional pouco clara, ciclos de feedback de amostras, correção do ajuste da tampa, e negociação de tolerância em fase tardia. Estas não são questões exclusivas da fábrica. São questões de coordenação entre as equipas comercial, de engenharia e de aprovação.
Na Bioleader, o tempo do projeto é gerido ligando cada fase a um ponto de revisão claro. Se o design não estiver estável, o projeto não deve avançar para a ferramenta final. Se a amostra ainda mostrar desvio estrutural, o projeto não deve avançar para a aprovação de produção. Esta disciplina é o que mantém o controlo do cronograma realista em vez de otimista.
6.3 Porque a aprovação de amostras não deve ser apressada
A aprovação de amostras é o ponto de controlo de maior alavancagem em todo o cronograma. Se um comprador aprovar demasiado cedo, as fases posteriores tornam-se mais caras. Se um comprador atrasar o feedback por muito tempo, o programa completo perde ímpeto. O objetivo não é apenas a velocidade. O objetivo é encerrar a fase de amostras com um alinhamento claro sobre dimensões, ajuste, empilhamento, aparência e função.
Por esta razão, um bom cronograma não é aquele com a fase de amostragem mais curta. É aquele com o menor número de correções repetidas depois de o ferramental já estar comprometido. Em polpa moldada personalizada, uma aprovação estável é geralmente mais valiosa do que uma aprovação rápida.
6.4 O que um cronograma de projeto realista normalmente inclui
Um programa personalizado prático normalmente inclui 3 a 5 dias para confirmação de requisitos e revisão de design, 7 a 10 dias para ferramental de protótipo e primeiras amostras, 3 a 5 dias para testes do cliente e aprovação final, e cerca de 15 a 25 dias para fabricação do molde de produção assim que o design for congelado. O prazo de produção em massa depende então do volume do pedido, da prontidão do molde e do agendamento da linha.
Estes intervalos são referências de trabalho, não promessas fixas. Geometria complexa, revisões repetidas, sistemas de tampa com múltiplas peças ou feedback atrasado do cliente podem prolongar o ciclo. Mas como regra de planeamento, os compradores devem esperar que o cronograma do projeto seja impulsionado principalmente por estabilidade do design, qualidade da aprovação da amostra, e finalização do ferramental.
| Etapa | Atividade | Cronograma Típico | Entrega Principal |
|---|---|---|---|
| Etapa 1 | Confirmação de Requisitos e Revisão de Design | 3–5 Dias | Direção de design confirmada e viabilidade do projeto |
| Etapa 2 | Ferramental de Protótipo e Primeira Amostragem | 7–10 Dias | Primeiras amostras físicas para revisão técnica |
| Etapa 3 | Teste de Amostras e Aprovação Final | 3–5 Dias | Amostra aprovada e direção técnica congelada |
| Etapa 4 | Fabricação do Molde de Produção | 15–25 dias | Ferramental de produção pronto para lançamento |
| Etapa 5 | Produção em Massa e Estabilização do Controle de Qualidade | Baseado no volume | Produção comercial com controle de produção estável |
Tabela 4. Cronograma do Projeto: Do Conceito à Produção em Massa
6.5 Por que a disciplina de cronograma reflete a capacidade do fornecedor
Um fornecedor que gere bem projetos personalizados deve ser capaz de explicar onde o tempo é gasto, o que pode ser encurtado e o que nunca deve ser apressado. Este é um dos sinais mais claros de verdadeira capacidade de personalização. Em fluxo de trabalho de polpa moldada personalizada da Bioleader, o controle do cronograma está ligado a fecho técnico, não apenas a promessas de calendário. É por isso que o plano do projeto é construído em torno de pontos de revisão, não de suposições ideais.
Para os compradores, esta é a forma correta de ler o tempo do projeto. O melhor fornecedor personalizado não é aquele que promete o cronograma mais curto no primeiro e-mail. É aquele que consegue passar do design à produção em massa com menos ciclos de revisão, pontos de aprovação mais claros e execução mais estável.
7. Lógica MOQ — Por que Projetos Personalizados Precisam de um Limiar Comercial Diferente
Projetos de polpa moldada personalizada geralmente exigem um MOQ mais alto do que itens de stock. Isto não é apenas uma política de vendas. É uma questão de economia do projeto. Em loiça de bagaço de cana personalizada, o limiar comercial deve absorver custo do ferramental, custo de amostragem e correção, custo de configuração da produção, e a coordenação adicional necessária para uma produção em massa estável.
Por este motivo, os projetos personalizados são geralmente mais viáveis quando o comprador tem procura a nível de contentor ou um plano de volume estável a longo prazo. Em muitos programas práticos, uma procura mensal na ordem dos 200.000 a 300.000 unidades, ou uma procura anual que atinja um milhão de unidades ou mais, cria uma base mais realista para amortizar o investimento em moldes e controlar o custo unitário. Sem essa escala, o desenvolvimento personalizado torna-se frequentemente difícil de justificar economicamente.
É também por isso que as análises de MOQ são feitas em conjunto com a procura anual, a complexidade do projeto, e a estratégia de moldes, em vez de tratar o MOQ como um número de negociação isolado. Um projeto pode começar com um contentor, mas a decisão real deve basear-se em saber se o volume esperado é suficientemente forte para suportar a amortização dos moldes, a eficiência da produção e a estabilidade do fornecimento a longo prazo.
| Fator MOQ | Porque é importante | Implicação para o planeamento do comprador |
|---|---|---|
| Amortização de moldes | O custo do molde deve ser distribuído por um volume suficiente. | Uma procura anual baixa enfraquece o caso de negócio para a personalização. |
| Custo de preparação da produção | As encomendas personalizadas exigem preparação da linha, ajustes e controlo. | Pequenas séries geralmente resultam em custos unitários mais elevados. |
| Embalagem e logística | A economia de exportação é mais forte ao nível do contentor. | O planeamento baseado em contentores é mais eficiente do que encomendas fragmentadas. |
| Continuidade do projeto | Um volume repetido e estável suporta uma melhor utilização dos moldes e controlo de custos. | O planeamento do volume anual é mais importante do que uma consulta pontual. |
Tabela 5. Principais fatores por detrás do MOQ em projetos personalizados de polpa moldada
8. Da Amostra Aprovada à Produção em Massa Estável
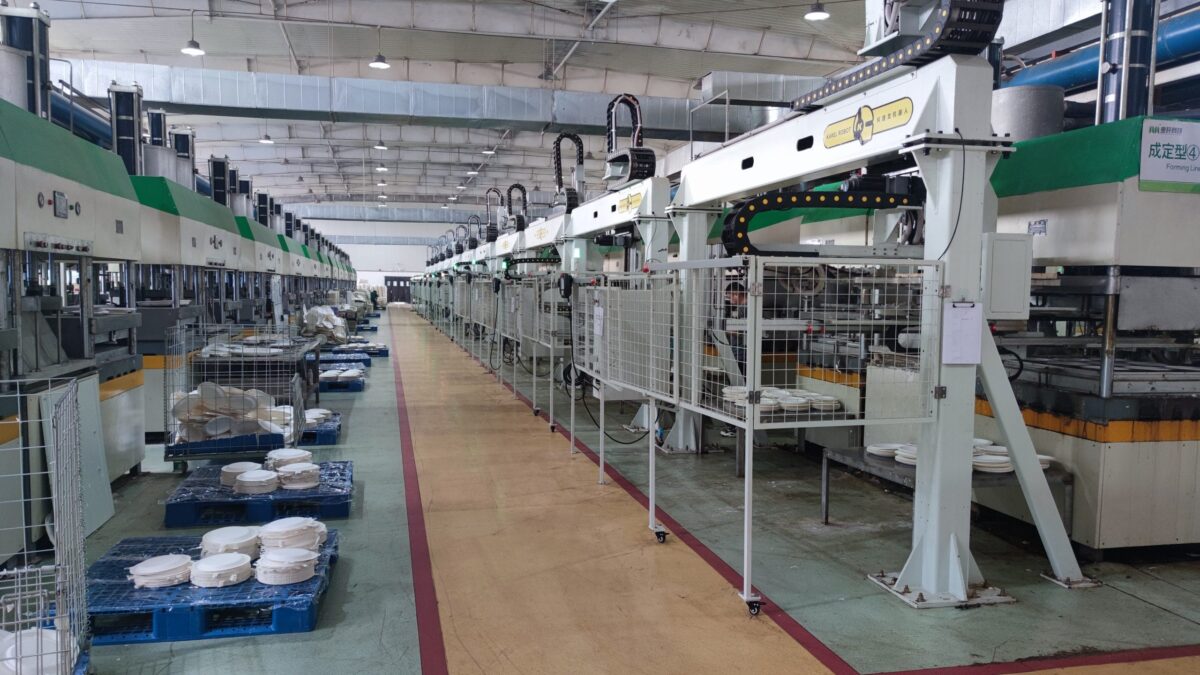
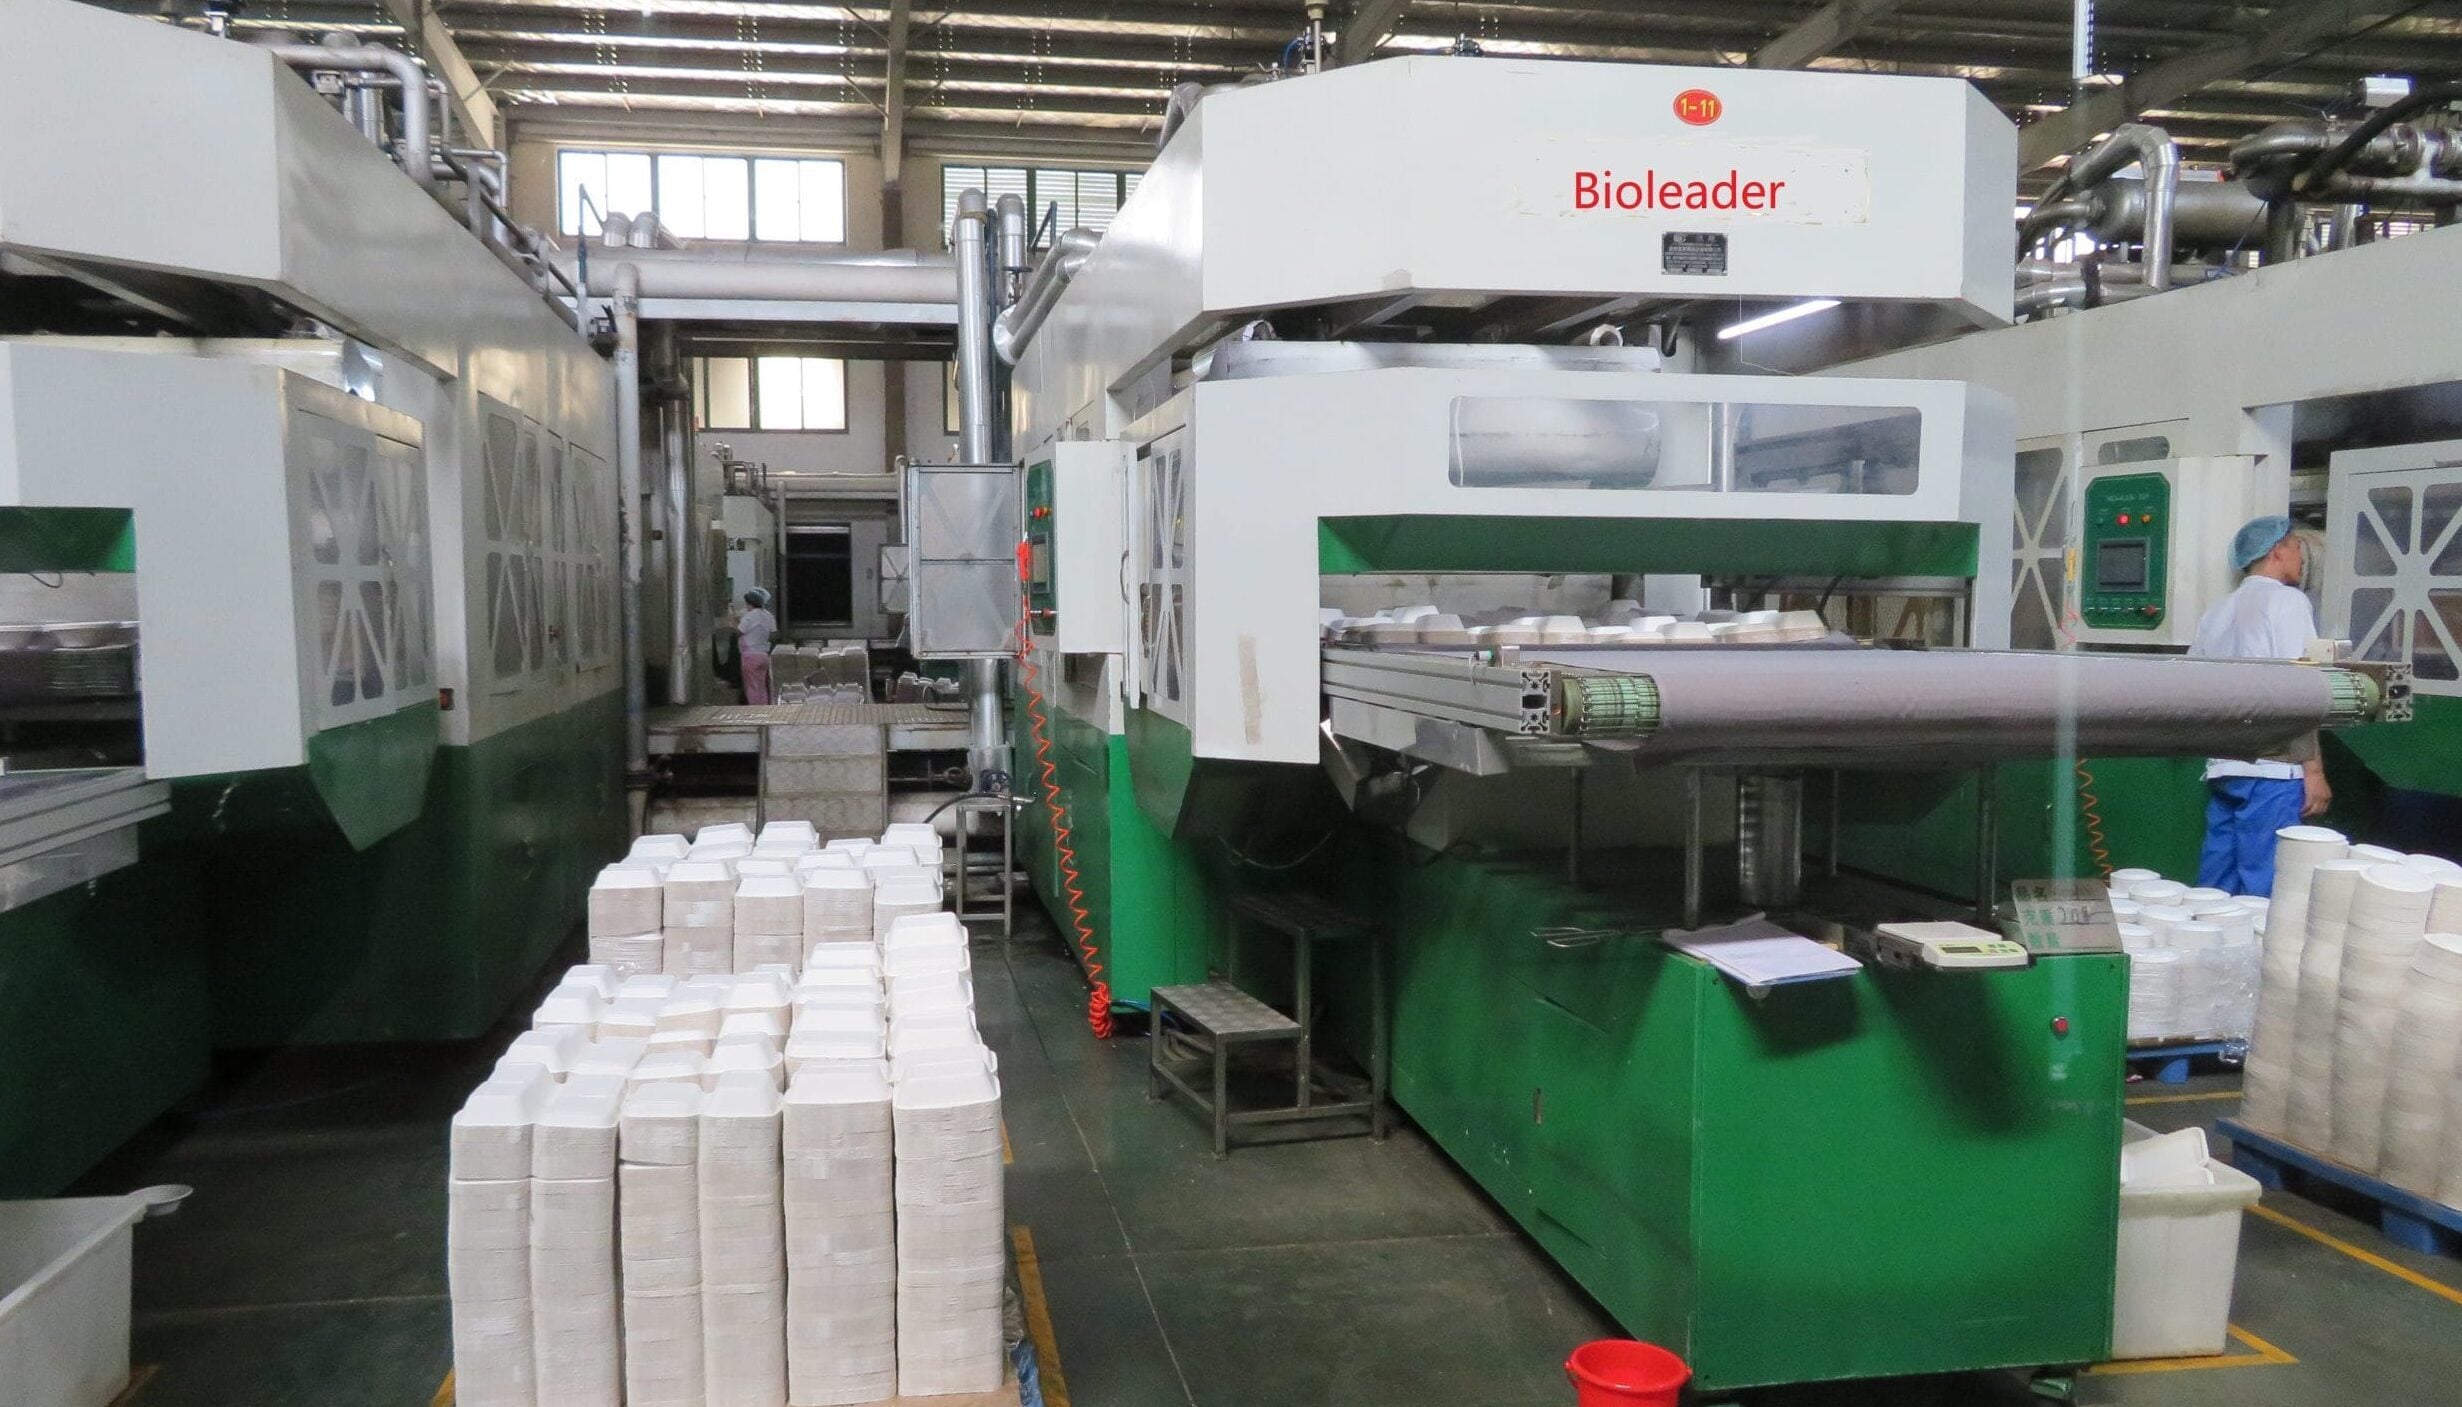
Uma amostra aprovada não é o fim do desenvolvimento. É o início do controlo da produção. Em projetos personalizados de polpa moldada, muitos problemas não aparecem na fase da primeira amostra. Eles aparecem quando o projeto entra na velocidade real de produção, nos moldes de produção, nas repetições de produção e na embalagem de exportação. É por isso que a aprovação da amostra deve ser seguida de uma transição controlada para a produção em massa.
Para os compradores, este é um dos pontos de risco mais importantes em todo o projeto. Uma amostra pode parecer correta em dimensões e aparência, mas a questão real é se o mesmo resultado pode ser mantido ao longo de múltiplos lotes de produção, turnos diferentes, volume de produção mais elevado, e embalagem ao nível do envio. Se não, o projeto ainda não é estável em termos de produção.
 |  |
8.1 Porque é que a aprovação da amostra não garante a estabilidade da produção em massa
Uma primeira amostra aprovada é geralmente feita em condições mais controladas do que uma produção comercial completa. O volume de produção é menor. O foco do processo é mais restrito. A atenção à correção é maior. Quando o projeto entra em produção normal, o ambiente operacional muda. Nesse ponto, desvios dimensionais, variação no ajuste da tampa, inconsistência no empilhamento, rugosidade das bordas, ou flutuação na aparência podem começar a aparecer.
É por isso que fornecedores fortes não tratam a aprovação da amostra como a prova final de prontidão para a produção. Eles tratam-na como um ponto de referência que ainda deve ser validado contra a estabilidade dos moldes, a repetibilidade do processo e as condições de produção. Da perspetiva da Bioleader, os projetos personalizados mais fiáveis são aqueles em que a fase de amostra é seguida por uma lógica clara de controlo da produção, e não por uma expansão cega.
8.2 Produção piloto e revisão do primeiro lote de produção
Uma produção piloto é um passo de controlo, não uma formalidade. O seu propósito é confirmar se a estrutura aprovada pode ser reproduzida em condições reais de produção. Esta fase deve verificar dimensões, ajuste, empilhamento, comportamento na embalagem e consistência visual antes de o projeto ser libertado para produção em massa de rotina.
Para personalizado recipientes alimentares de bagaço de cana-de-açúcar ou outros tipos de talheres, o primeiro lote de produção deve ser revisto em relação à amostra aprovada ou à amostra de ouro. Esta comparação não deve focar apenas na aparência. Deve também verificar se o produto mantém a mesma lógica estrutural em condições de produção. Se a amostra aprovada empilha bem, mas o primeiro lote não encaixa bem, isso não é um problema pequeno. É um aviso precoce de incompatibilidade de produção.
8.3 Consistência entre amostra de ouro e amostra de produção
A amostra de ouro é a referência de controlo. A produção em massa deve ser avaliada em relação a ela. Isto inclui dimensões, ajuste da tampa, sensação da parede, acabamento das bordas, lógica de empilhamento e qualquer requisito funcional acordado. Sem um padrão de comparação fixo, a revisão da produção torna-se subjetiva e difícil de defender.
A Bioleader utiliza a lógica da amostra de ouro para reduzir a ambiguidade em projetos personalizados. Isso é importante porque as diferenças de produção são muitas vezes pequenas no início. Mas pequenos desvios, se ignorados cedo, podem tornar-se problemas ao nível do embarque mais tarde. Um projeto estável é geralmente construído corrigindo a variação na primeira fase de produção, não explicando-a depois de surgirem reclamações.
8.4 Desvios típicos de produção em fase inicial
Os desvios de produção em fase inicial mais comuns são desvios dimensionais, Muitos projetos personalizados começam quando os artigos padrão do catálogo deixam de se ajustar à necessidade real do negócio. O gatilho pode ser um, inconsistência do rebordo, instabilidade de empilhamento, aparência de superfície irregular, e variação de embalagem. Estes problemas são comuns porque o projeto está a passar da aprovação técnica para o ritmo de produção. O objetivo não é fingir que nunca acontecem. O objetivo é detetá-los e corrigi-los antes de se tornarem defeitos comerciais.
Por esta razão, os fabricantes personalizados fortes prestam muita atenção aos primeiros ciclos de produção. Na Bioleader, esta fase é tratada como uma fase de validação de produção, em vez de um passo de rotina. É aí que a fábrica prova se o conceito personalizado aprovado pode tornar-se um produto comercial repetível.
| Etapa | Risco principal | Desvio Típico | Método de Controlo |
|---|---|---|---|
| Amostra aprovada | Assumir que o projeto já está pronto para produção | Repetibilidade não verificada | Usar a amostra como referência, não como prova final de estabilidade |
| Execução Piloto | Incompatibilidade entre o conceito aprovado e as condições de produção | Alteração de ajuste, alteração de encaixe, desvio de aparência | Rever contra a amostra de ouro antes da libertação total |
| Primeiro Lote de Produção | Pequena variação a expandir-se para inconsistência ao nível do lote | Desvio dimensional, incompatibilidade de tampa, inconsistência do rebordo | Bloquear pontos de controlo e rever desvios cedo |
| Produção em Massa | A escala de produção esconde instabilidade estrutural precoce | Variação de embalagem, empilhamento instável, inconsistência de aparência | Manter revisão ao nível do lote e disciplina de produção |
Tabela 6. Comparação de Risco entre Aprovação de Amostra e Produção em Massa
9. Garantia de Qualidade e Pontos de Controlo Técnico
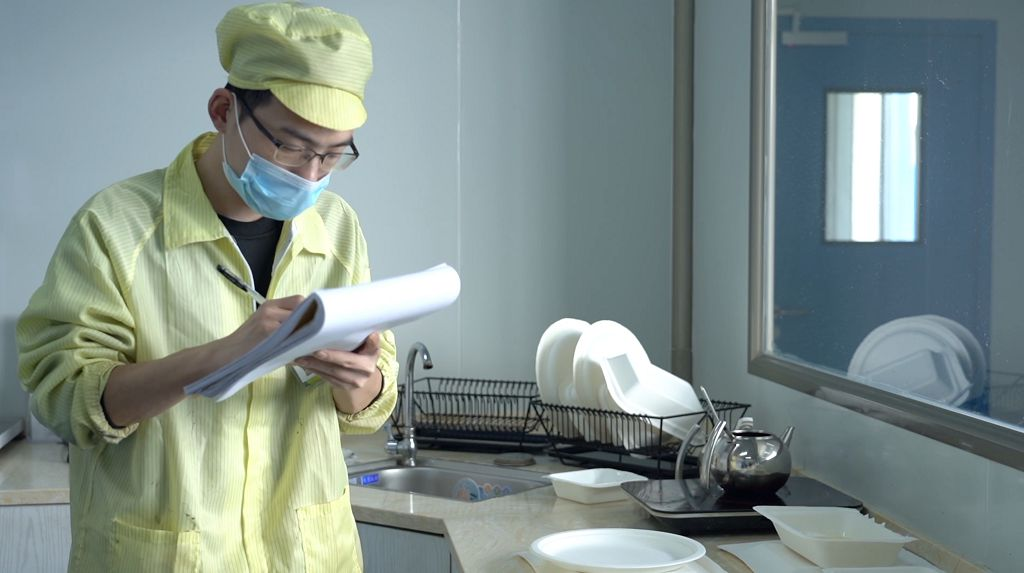
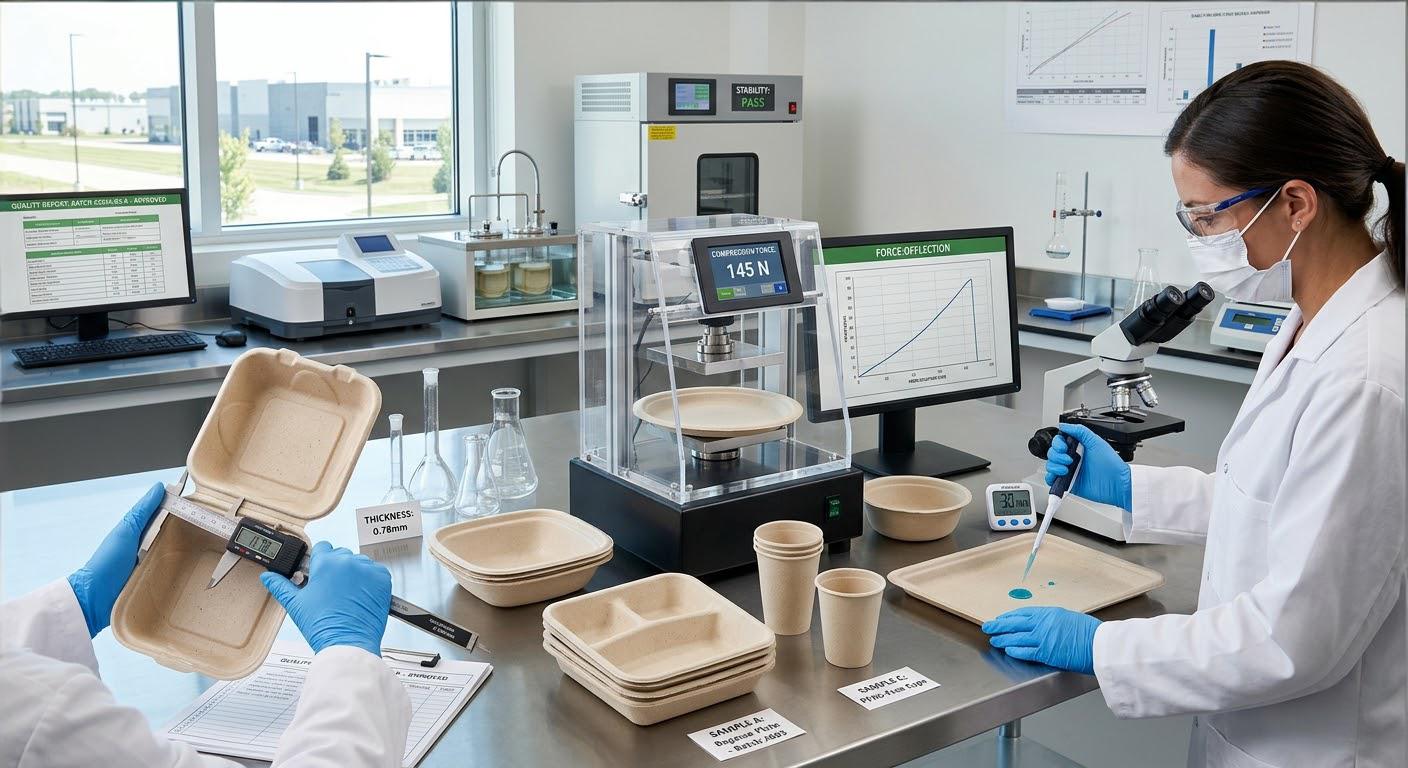
Qualidade controlo em polpa moldada personalizada é incorporado no processo, não adicionado no final. Um produto acabado só pode ser estável se os pontos críticos de controlo já tiverem sido geridos durante a moldagem, secagem, prensagem a quente, acabamento, encaixe e embalagem. Para talheres de bagaço de cana personalizados, isto é ainda mais importante porque o produto não é um formato padrão. Carrega geometria específica do projeto, lógica de ajuste e expectativas do cliente.
É por isso que a garantia de qualidade em projetos personalizados deve focar-se em repetibilidade, não apenas na aceitação visual. Um produto pode parecer aceitável numa inspeção aleatória e ainda assim falhar no ajuste, empilhamento, estabilidade do rebordo ou consistência dimensional depois de o lote ser embalado e enviado. Uma forte capacidade personalizada significa controlar as variáveis antes de se tornarem defeitos visíveis.
 |  |
9.1 Pontos de verificação durante o processo
Os pontos de verificação mais importantes não se limitam à inspeção final. Começam durante a produção. A fábrica deve monitorizar a condição de moldagem, remoção de humidade, comportamento de prensagem a quente, qualidade das bordas após o acabamento, estabilidade de encaixe e uniformidade de embalagem. Cada etapa afeta a peça final. Se o processo perder o controlo cedo, a inspeção final só pode descobrir o problema depois de o valor já ter sido perdido.
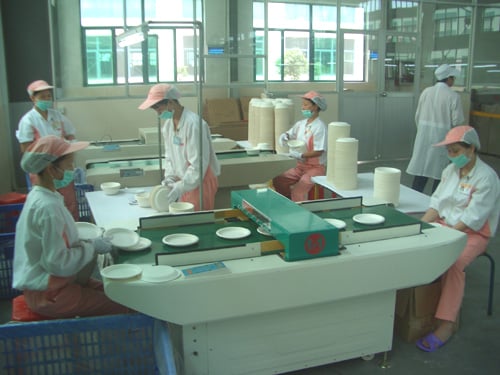 | 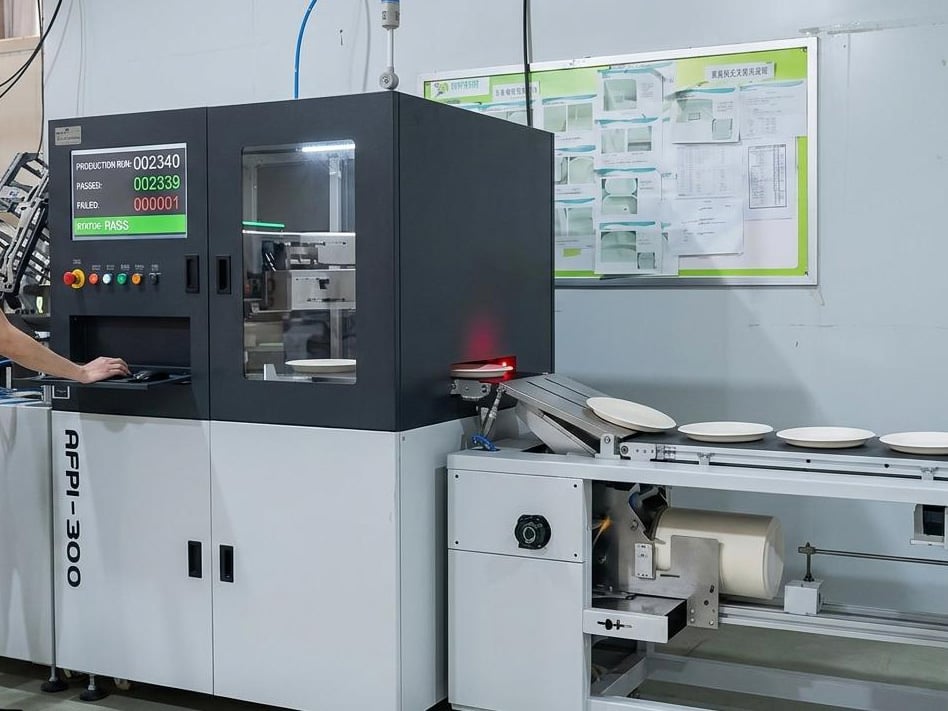 |
Na Bioleader, o controlo de produção personalizado foca-se em manter a estrutura aprovada estável ao longo de todo o percurso do processo. Isso significa verificar não apenas se a peça é feita, mas se é feita da mesma maneira, com o mesmo resultado funcional, em toda a execução de produção.
9.2 Dimensões críticas e controlo de ajuste
As dimensões e o ajuste são a primeira linha de controlo técnico. Para muitos produtos personalizados, os pontos mais sensíveis são o tamanho da abertura, profundidade, perfil do rebordo, engate da tampa e geometria de empilhamento. Se estes pontos saírem do intervalo acordado, o produto pode ainda parecer aceitável, mas falhar no uso, embalagem ou aceitação do cliente.
É por isso que as dimensões críticas devem ser definidas antes da produção e verificadas novamente durante a execução. Quanto mais personalizada for a estrutura, menos espaço há para suposições vagas de tolerância. Em muitos projetos personalizados, uma pequena alteração dimensional no rebordo ou na área da tampa cria um problema funcional muito maior na fase de mercado.
9.3 Validação funcional quando necessário
Alguns projetos personalizados exigem mais do que aprovação dimensional. Podem também exigir resistência à gordura, retenção da tampa, estabilidade de empilhamento, ou outras verificações específicas da aplicação. Estas devem ser revistas como parte da validação específica do projeto, não como pressupostos universais. Um produto destinado a produtos de pastelaria seca não necessita do mesmo controlo funcional que um destinado a refeições quentes para levar ou a alimentos preparados gordurosos.
Esta é uma das razões pelas quais Bioleader trata o desenvolvimento personalizado e o controlo de produção como um sistema interligado. A fábrica não deve apenas reproduzir a forma. Deve reproduzir a condição de utilização aprovada.
9.4 Lógica de qualidade de embalagem e expedição
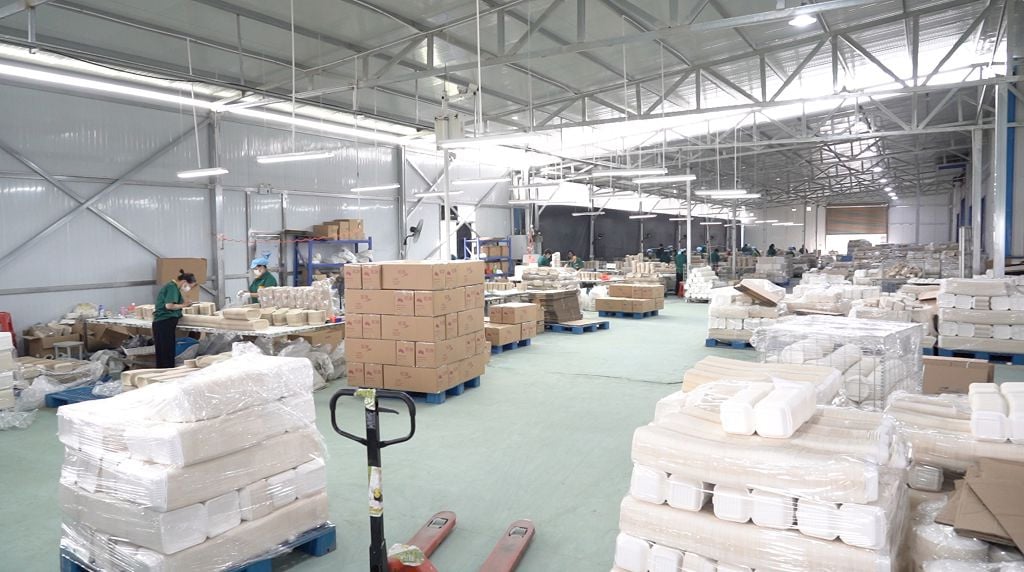 | 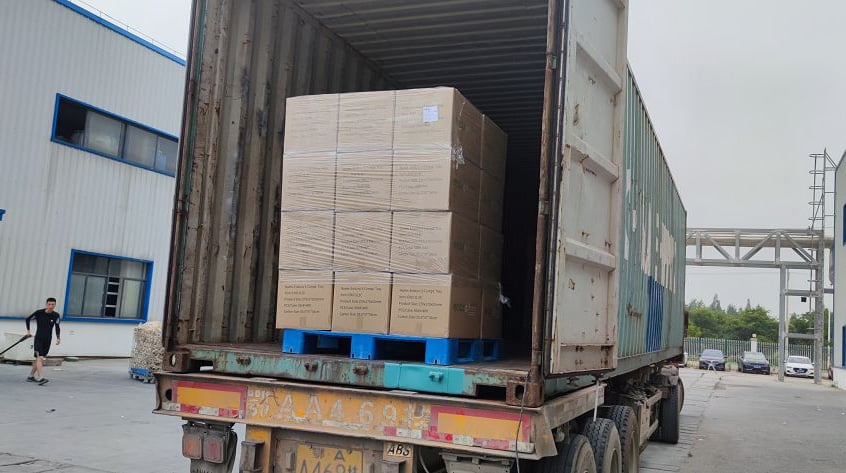 |
A qualidade da expedição começa antes de o contentor ser carregado. Se o encaixe for instável, se a embalagem em cartão for inconsistente, ou se o aspeto da unidade variar ao longo do lote, o resultado da exportação torna-se mais difícil de controlar. Para artigos personalizados, a qualidade da embalagem é especialmente importante porque o projeto tem frequentemente expectativas comerciais mais rigorosas do que os artigos de reposição de stock.
Os compradores devem, portanto, tratar a revisão da embalagem como parte da qualidade técnica, não apenas como manuseamento de armazém. Em polpa moldada personalizada, um mau encaixe ou embalagem irregular pode danificar a economia de todo o projeto, aumentando a ineficiência do frete, reduzindo a consistência do cartão e enfraquecendo a perceção do cliente à chegada.
| Ponto de controlo | O que deve ser controlado | Porque é importante |
|---|---|---|
| Formação e prensagem | Formação básica da forma, consistência da parede, estabilidade estrutural | O desvio precoce do processo cria inconsistência posterior no lote |
| Dimensões críticas | Tamanho da abertura, profundidade, geometria do rebordo, pontos de ajuste | Pequenas variações dimensionais podem criar grandes problemas funcionais |
| Lógica de tampa e empilhamento | Encaixe da tampa, aninhamento, desaninhamento, estabilidade da pilha | Afeta diretamente o desempenho de utilização e a eficiência da embalagem |
| Consistência do aspeto | Acabamento do rebordo, uniformidade da superfície, estabilidade visual geral | Afeta a aceitação do cliente e a apresentação comercial |
| Prontidão para embalagem e expedição | Consistência do cartão, densidade de embalagem, adequação ao transporte | Protege a economia de exportação e a qualidade à chegada |
Tabela 7. Pontos de controlo de qualidade essenciais na produção personalizada de louça de bagaço
10. Erros comuns dos compradores em projetos personalizados de polpa moldada
A maioria das falhas em projetos personalizados não começa na produção. Começa com pressupostos iniciais. No desenvolvimento personalizado de louça de bagaço, os compradores focam-se frequentemente no preço do molde, no aspeto da amostra ou na data de entrega alvo, mas perdem as condições técnicas que realmente determinam se o projeto pode avançar suavemente para a escala. O resultado nem sempre é uma falha dramática. Mais frequentemente, é um atraso, revisão repetida, ajuste instável, ou um produto que se torna mais caro do que o esperado.
10.1 Enviar apenas referências visuais sem detalhe de engenharia
Uma foto, esboço ou artigo de referência de mercado é útil, mas raramente é suficiente por si só. Sem dimensões, lógica de profundidade, requisitos de tampa, notas de caso de utilização ou expectativas de volume anual, a fábrica tem de fazer pressupostos. O desenvolvimento orientado por pressupostos é mais lento e mais arriscado do que o desenvolvimento orientado por dados.
10.2 Aprovar amostras sem discutir tolerância
Muitos compradores aprovam uma amostra porque parece aceitável, mas não definem qual a gama dimensional que ainda é aceitável na produção. Isso torna-se um problema mais tarde. Em polpa moldada personalizada, pequenas variações no tamanho do rebordo, profundidade ou zona de ajuste da tampa podem criar problemas comerciais muito maiores durante a embalagem, empilhamento ou utilização final.
10.3 Focar apenas no custo da ferramenta, não na estratégia da ferramenta
O molde mais barato nem sempre é o molde mais económico. Um percurso de ferramenta que parece mais barato no início pode criar mais rondas de correção, menor repetibilidade ou produção menos estável. A ferramenta deve ser escolhida pela lógica do projeto, não apenas pela cotação.
10.4 Subestimar o tempo necessário para ciclos de revisão
Projetos personalizados raramente passam do primeiro desenho diretamente para produção perfeita. Feedback de amostras, ajuste de geometria, correção da tampa e alinhamento de tolerâncias levam tempo. Os compradores que planeiam apenas o “cronograma de melhor caso” geralmente criam pressão exatamente na fase errada.
10.5 Tratar MOQ apenas como um número de negociação
MOQ em polpa moldada personalizada não é apenas um limiar de vendas. Reflete a amortização da ferramenta, custo de configuração, eficiência de produção e economia de exportação. Um comprador que negocia MOQ sem considerar a procura anual e o valor total do projeto pode ganhar um número mais baixo no papel, mas perder o caso de negócio na prática.
10.6 Assumir que a aprovação da amostra equivale a prontidão para produção
Este é um dos erros mais comuns e mais caros. Uma amostra pode confirmar a direção. Não prova automaticamente a repetibilidade do lote, a estabilidade da embalagem ou a consistência ao nível da expedição. A prontidão para produção deve ser verificada, não assumida.
11. Estrutura de pacote de evidências / pacote de dados
Um artigo de embalagem personalizada ao nível de white paper precisa de uma estrutura de evidências, não apenas de palavras fortes. Em 2026, a autoridade vem de mostrar o que se baseia em regulamentação, o que se baseia em lógica de engenharia e o que se baseia em experiência real de produção. Sem essa separação, mesmo conteúdo tecnicamente correto pode soar vago ou exagerado.
11.1 O que deve ser apoiado por evidência pública ou de terceiros
Itens como requisitos regulamentares, lógica de certificação, classificações básicas de materiais e informações gerais processo de polpa moldada devem ser vinculados a fontes públicas ou de terceiros sempre que possível. Isso dá ao artigo uma base de referência externa e reduz o risco de parecer autodefinido.
11.2 O que deve ser enquadrado como observação interna de produção
Alguns dos conteúdos mais valiosos no desenvolvimento de polpa moldada personalizada vêm da experiência do lado da fábrica. Isso inclui padrões de desvio na fase de amostra, comportamento de correção de moldes, desafios de consistência entre lotes e realidades de cronograma de projeto. Esses pontos são muito úteis, mas devem ser apresentados honestamente como observação interna de produção ou experiência do lado do projeto, não como lei universal da indústria.
11.3 O que nunca deve ser afirmado sem prova específica do projeto
Certas declarações são absolutas demais para serem usadas sem evidências claras. Isso inclui “desvio zero garantido”, “vida útil fixa do molde para todos os projetos”, “MOQ universal para todos os itens personalizados” ou “cronograma exato de produção em massa independentemente do estágio de revisão”.” Uma forte autoridade B2B vem de limites definidos, não de certeza exagerada.
Para a Bioleader, a forma mais forte de construir confiança é distinguir claramente entre lógica de conformidade pública, julgamento de engenharia e experiência interna em projetos personalizados. Isso torna o conteúdo mais defensável para os compradores e mais credível para motores de busca e sistemas de IA.
12. Recomendações Finais para Compradores
O projeto certo de polpa moldada personalizada começa com viabilidade, não com entusiasmo. Os compradores devem primeiro confirmar se o conceito é fabricável, se o volume anual suporta a economia das ferramentas e se o projeto pode avançar pela aprovação de amostras sem risco de tolerância não resolvido. Esta é a base de um programa personalizado estável.
Em segundo lugar, trate a estratégia de moldes como uma decisão comercial, não apenas uma escolha de engenharia. A rota do molde afeta o prazo de entrega, a flexibilidade de revisão, a estabilidade da produção e a economia de longo prazo. Em terceiro lugar, não trate uma amostra aprovada como o fim do processo. Use-a como base para uma amostra dourada e lógica de controle de piloto para produção. Em quarto lugar, planeie MOQ com base na procura anual e na eficiência de fornecimento ao nível do contentor, não apenas na quantidade do primeiro pedido. Em quinto lugar, mantenha margens de tempo para revisão e encerramento técnico. Em polpa moldada personalizada, o progresso controlado é geralmente mais rentável do que a velocidade forçada.
Da perspetiva da Bioleader, os projetos mais fortes de louça de bagaço personalizada são aqueles que alinham intenção de design, rota de ferramentas, validação de amostras, lógica de MOQ e disciplina de produção antes de o pedido entrar em volume total. É isso que transforma um pedido de embalagem personalizada num programa comercialmente estável a longo prazo.
13. FAQ
13.1 Posso personalizar louça de bagaço com base no meu desenho ou amostra física?
Sim. Um projeto personalizado pode começar a partir de um desenho 2D, um desenho 3D, uma amostra física ou um item de referência de mercado. No entanto, a fábrica ainda precisa de informações técnicas suficientes para avaliar geometria, tolerância, lógica de tampa e viabilidade de produção antes de as ferramentas serem confirmadas.
13.2 Qual é a diferença entre um molde de amostra e um molde de produção?
Um molde de amostra é usado principalmente para confirmação de estrutura e revisão técnica inicial. Um molde de produção destina-se a repetibilidade, produção em volume e estabilidade a longo prazo. Os dois servem propósitos diferentes e não devem ser tratados como intercambiáveis.
13.3 Como o tipo de molde e o material das ferramentas afetam o custo e o prazo de entrega?
O material das ferramentas afeta a velocidade de maquinação, durabilidade, comportamento de precisão e adequação à produção. O alumínio é frequentemente prático para desenvolvimento mais rápido e muitos projetos de média escala. Ferramentas de liga de aço inoxidável são geralmente mais adequadas para programas de longa duração e alta intensidade. A escolha certa depende da complexidade do projeto e do volume esperado.
13.4 Porque é que o MOQ para produtos de polpa moldada personalizados é mais elevado do que para artigos de stock?
Porque os projetos personalizados devem absorver o custo das ferramentas, custo de configuração, custo de correção e coordenação de produção. Em muitos programas comerciais, a procura ao nível do contentor ou um volume anual estável é necessária para distribuir esses custos de forma eficiente.
13.5 A aprovação da amostra garante consistência na produção em massa?
Não. Uma amostra aprovada confirma a direção. Não garante automaticamente repetibilidade entre lotes, estabilidade de embalagem ou consistência ao nível do envio. A estabilidade da produção ainda precisa de revisão piloto e controlo de lotes iniciais.
13.6 Que detalhes técnicos devem ser confirmados antes de abrir um molde?
No mínimo, o projeto deve confirmar dimensões, profundidade, ângulo de saída, lógica de espessura de parede, compatibilidade de tampa, comportamento de empilhamento, expectativa de tolerância e aplicação alvo. Se esses pontos permanecerem pouco claros, o projeto entra em ferramentas com maior risco de revisão.
13.7 Quanto tempo demora normalmente um projeto de louça de bagaço personalizada desde o design até à produção em massa?
O cronograma depende da qualidade do design, ciclos de revisão, rota de ferramentas e velocidade de aprovação. Em muitos projetos práticos, a confirmação de requisitos e a revisão de design levam vários dias, as ferramentas de protótipo e as primeiras amostras levam cerca de uma a duas semanas, e as ferramentas de produção podem levar mais duas a três semanas assim que a estrutura for congelada.
Próximo Passo para Projetos Personalizados
Quer já tenha um desenho, uma amostra física ou apenas um conceito inicial, o próximo passo deve ser uma revisão de viabilidade — não a abertura cega de moldes.
Para Compradores com Desenhos ou Amostras
Carregue o seu desenho, detalhes de tamanho ou referência de amostra física. A Bioleader pode rever a fabricabilidade, direção de ferramentas, riscos dimensionais e cronograma estimado do projeto antes do desenvolvimento do molde começar.
Para Marcas a Planear um Novo Programa Personalizado
Ainda a avaliar MOQ, tipo de molde, tempo de desenvolvimento ou volume anual? Comece com o formulário abaixo e a Bioleader reverá o âmbito do seu projeto antes de começar o trabalho de ferramentas ou amostras.
A Bioleader apoia projetos de polpa moldada personalizada com revisão de viabilidade, coordenação de ferramentas, validação de amostras e planeamento de produção orientado para exportação.
Submeta os Detalhes do Seu Projeto Personalizado
Carregue o seu desenho, imagens de amostras ou requisitos de design personalizado. Quanto mais completa for a informação, mais rápido a Bioleader poderá rever a viabilidade, direção de ferramentas, lógica de MOQ e cronograma do projeto.
Aviso de Direitos de Autor:
© 2026 Bioleader®. Se desejar reproduzir ou referenciar este conteúdo, deve fornecer o link original e creditar a fonte. Qualquer cópia não autorizada será considerada uma infração.