Korte samenvatting: nat gevormde vezel versus droog gevormde vezel
Nat gevormde vezel en droog gevormde vezel gebruiken cellulosevezels om driedimensionale verpakkingen te maken, maar de vezels komen in fundamenteel verschillende omstandigheden in de vormgevingsfase. Bij nat vormen worden producten gevormd uit een pulpstroop op waterbasis met behulp van vacuümvorming, ontwatering en warmpersen. Droogvormingssystemen scheiden pulpvezels mechanisch, leggen ze via airlaying neer tot een droog web en vormen dat web met behulp van warmte en druk.
Voor inkopers van voedselverpakkingen hangt de juiste keuze af van de vezelbron, de productgeometrie, de barrièreprestaties, het gereedschap, de productieschaal, de conformiteitseisen en de bestaande productie-infrastructuur—niet simpelweg van welk proces minder water gebruikt.
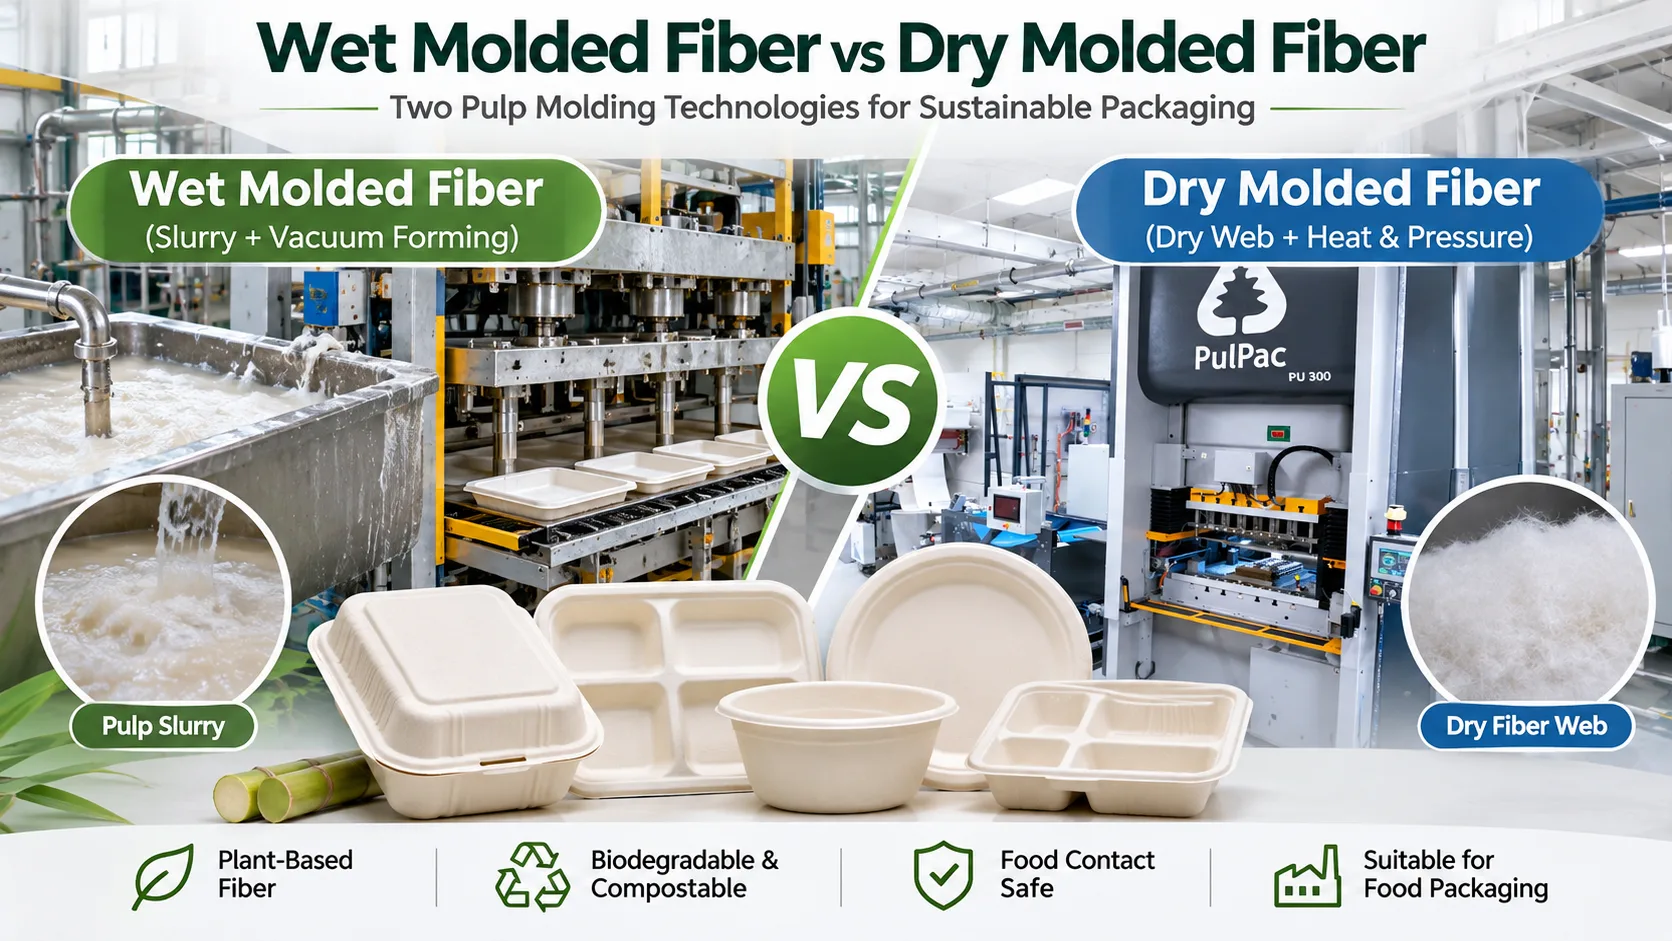
Belangrijkste conclusie: Nat vormen begint met vezels die in water zijn gesuspendeerd. Droog vormen begint met gescheiden vezels die tot een droog web zijn gerangschikt. De producteisen zouden moeten bepalen welk proces commercieel zinvol is.
Nat gevormde vezel versus droog gevormde vezel: het verschil in 30 seconden
| Technische factor | Nat gevormde vezel | Droog gevormde vezel |
|---|---|---|
| Vezel vóór het vormen | Vezel gedispergeerd in een pulpstroop op waterbasis | Mechanisch gescheiden vezel gerangschikt tot een via airlaying gevormd droog web |
| Vormgevingsprincipe | Vacuümneerslag, ontwatering en thermisch persen | Droogwebvorming onder warmte en mechanische druk |
| Proceswaterbehoefte | Water is essentieel voor de bereiding van de pulpstroop en de vezelneerslag | Vermijdt conventionele vorming uit pulpstroop en de meeste daarmee samenhangende bewerkingen voor waterverwijdering |
| Gevestigde vezelbronnen | Houtpulp, suikerrietbagasse, bamboe, tarwestro en andere geschikte plantaardige vezels | Commerciële cellulose-pulp; de exacte grondstof moet worden gevalideerd op maal-, airlay- en webvormingsprestaties |
| Typische toepassingen voor voedselverpakkingen | Borden, kommen, bakken met scharnierdeksel, diepe containers en voedseltrays met vakken | Deksels, bestek, ondiepe trays en opkomende speciale formaten |
| Barrièreprestaties | Kan gebruikmaken van sizing in de natte fase, oppervlaktebehandeling of andere barrièresystemen | De barrière kan worden geïntegreerd via pulp, tissue of in-line applicatie, afhankelijk van het systeem |
| Technologische volwassenheid | Lang gevestigde wereldwijde productieroute voor gevormde pulp | Nieuwere industriële platform dat nu van ontwikkeling naar productie op commerciële schaal gaat |
| Toegang tot de technologie | Apparatuur en gereedschap verkrijgbaar bij vele leveranciers van machines en mallen | Het Dry Molded Fiber-platform van PulPac gebruikt een gelicentieerd technologiemodel met goedgekeurde machinepartners |
| Voedselcontact / PFAS / composteerbaarheid | Moet worden beoordeeld op het eindproduct en het volledige materiaalsysteem. Het vormgevingsproces alleen bewijst geen conformiteit. | |
Dit verschil is vooral relevant voor inkopers die conventionele wegwerpservies van suikerrietbagasse vergelijken met nieuwere droogvormingsplatforms. Ogenschijnlijk gelijk uitziende vezelverpakkingen kunnen via heel verschillende routes worden geproduceerd, met verschillende gevolgen voor grondstof, gereedschap, barrièreontwerp en commerciële opschaling.
Ten eerste: droog gevormde vezel is niet hetzelfde als drooggeperste gevormde pulp
Deze terminologie wordt in verpakkingsdiscussies vaak verward.
Traditionele gevormde pulp kan worden beschreven als natgeperst of drooggeperst afhankelijk van hoe de natte voorvorm vervolgens wordt gedroogd en samengeperst. Beide routes kunnen nog steeds beginnen met vezels die in een pulpstroop op waterbasis zijn gesuspendeerd.
Moderne droogvormingstechnologieën zoals het Dry Molded Fiber-proces van PulPac zijn anders. Commerciële pulp wordt mechanisch gemalen en ontvezeld, vezels worden via airlaying tot een web gevormd en dat web wordt vervolgens met behulp van warmte en druk gevormd.
Technisch onderscheid: “Drooggeperste gevormde pulp” kan nog steeds een natte-pulpproces zijn. Droog gevormde vezel verandert de vezelvormingsroute zelf vóór de uiteindelijke pers.
Hoe nat gevormde vezel werkt
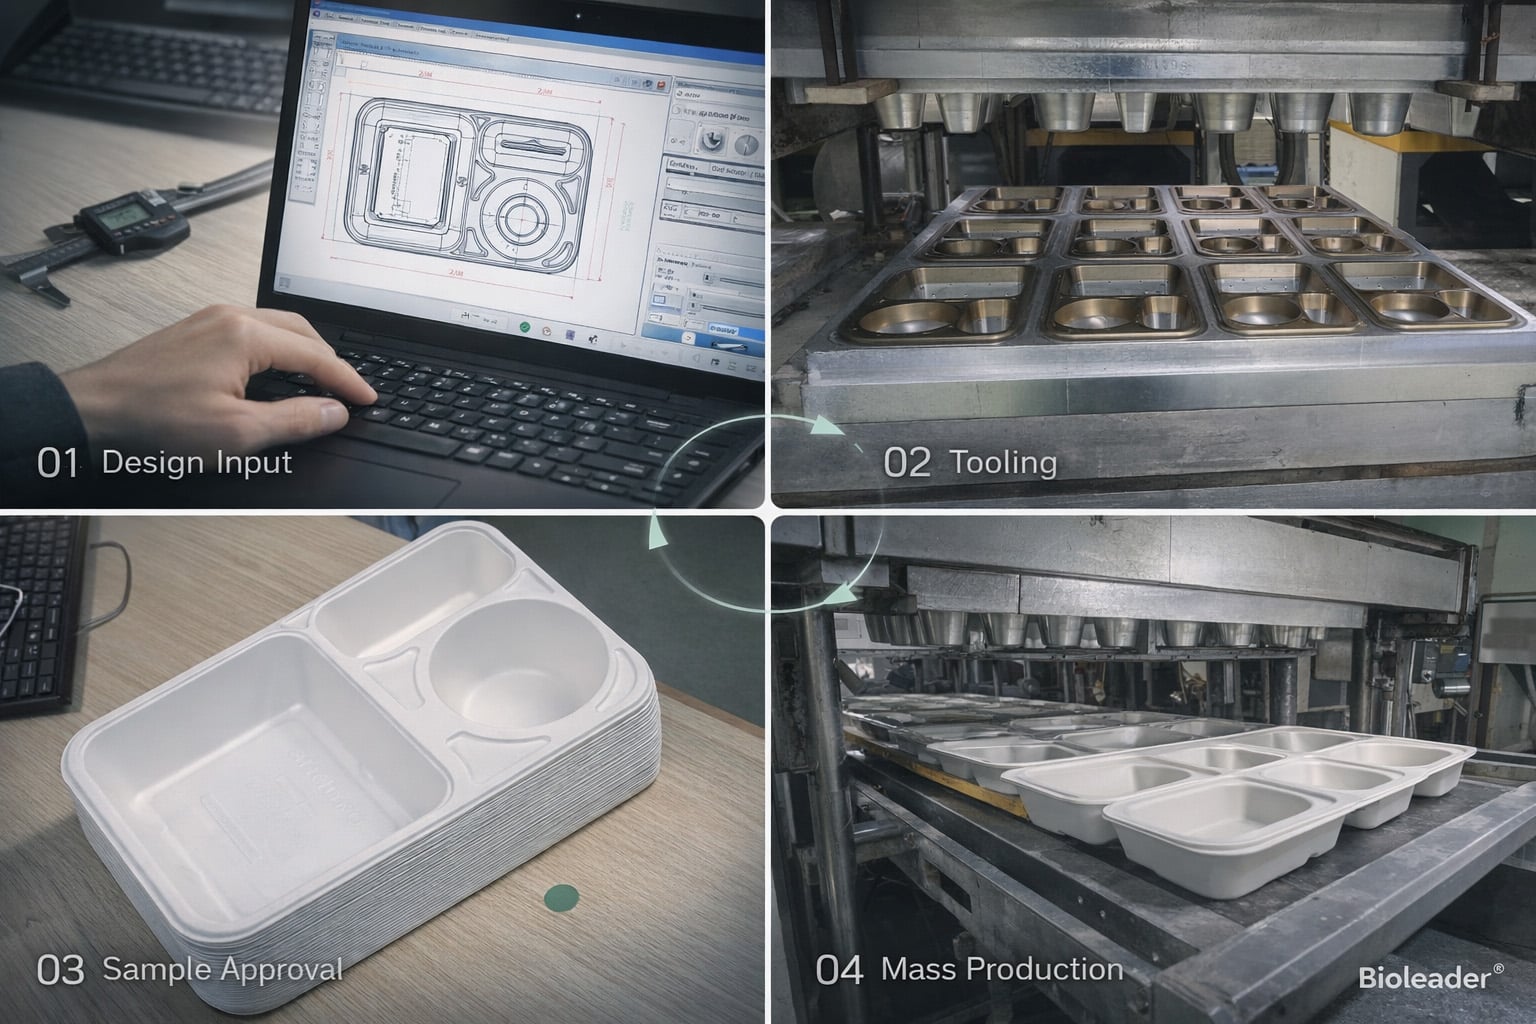
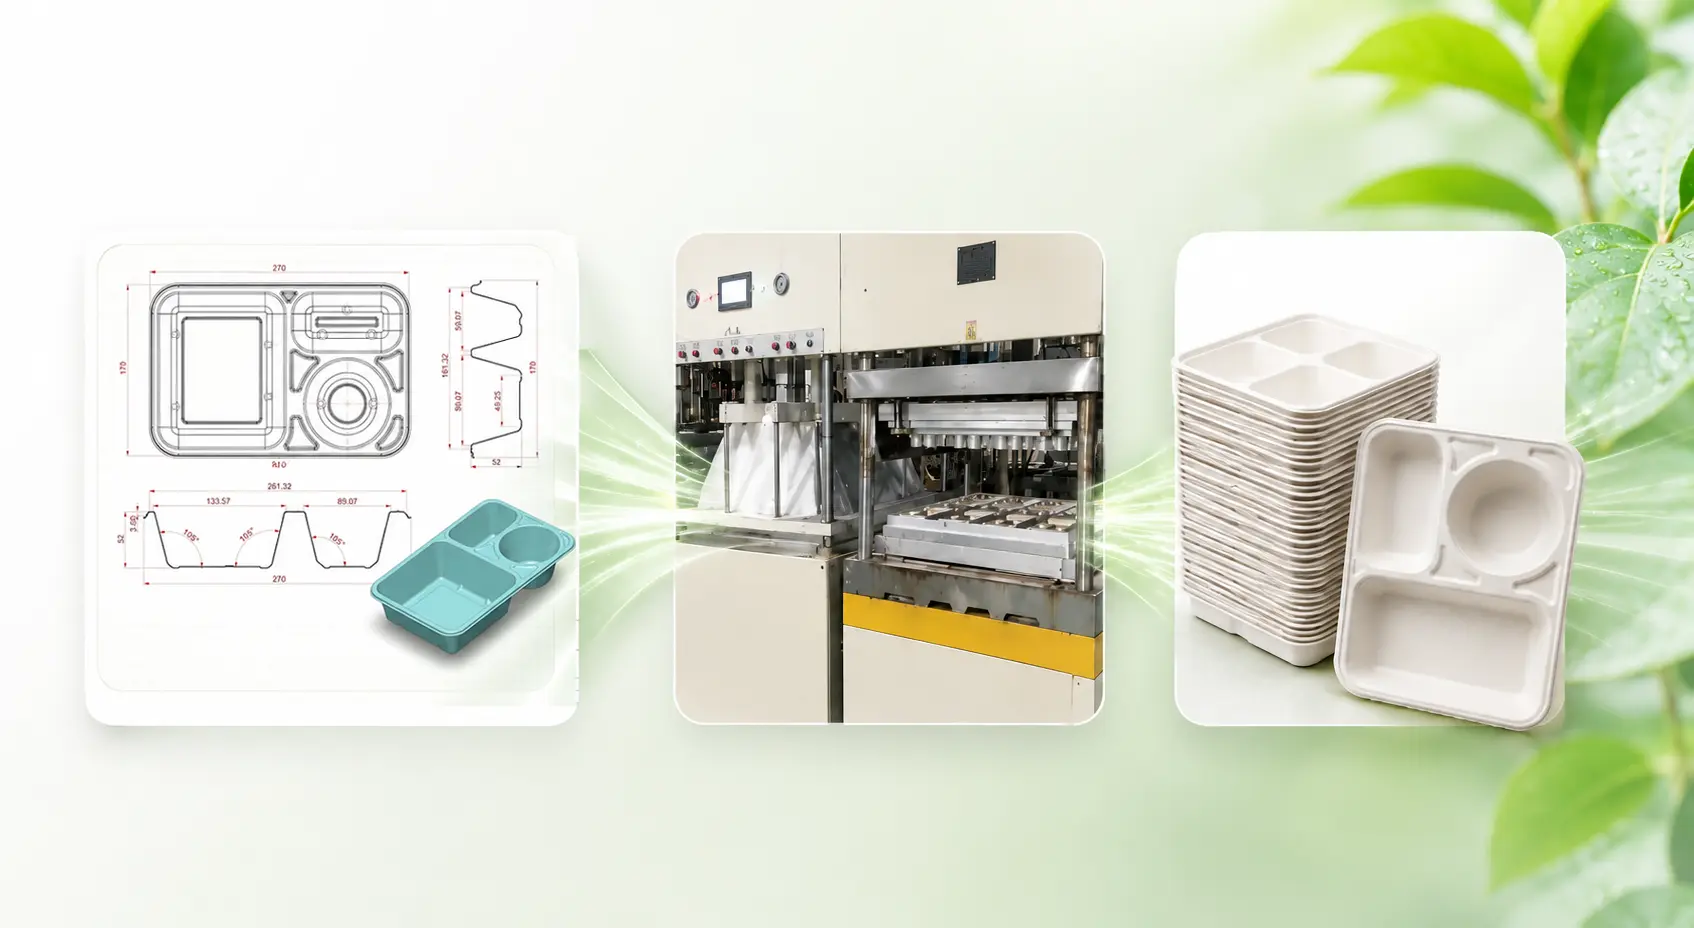
Nat vormen is de gevestigde productieroute achter een groot deel van de huidige voedselverpakkingen van gevormde pulp. Vezel wordt in water gedispergeerd om een gecontroleerde pulpstroop te produceren. Vacuüm trekt de vezels op een poreuze vormmal terwijl een deel van het water wordt verwijderd. De natte voorvorm wordt vervolgens geperst en gedroogd vóór het trimmen, inspecteren en verpakken.
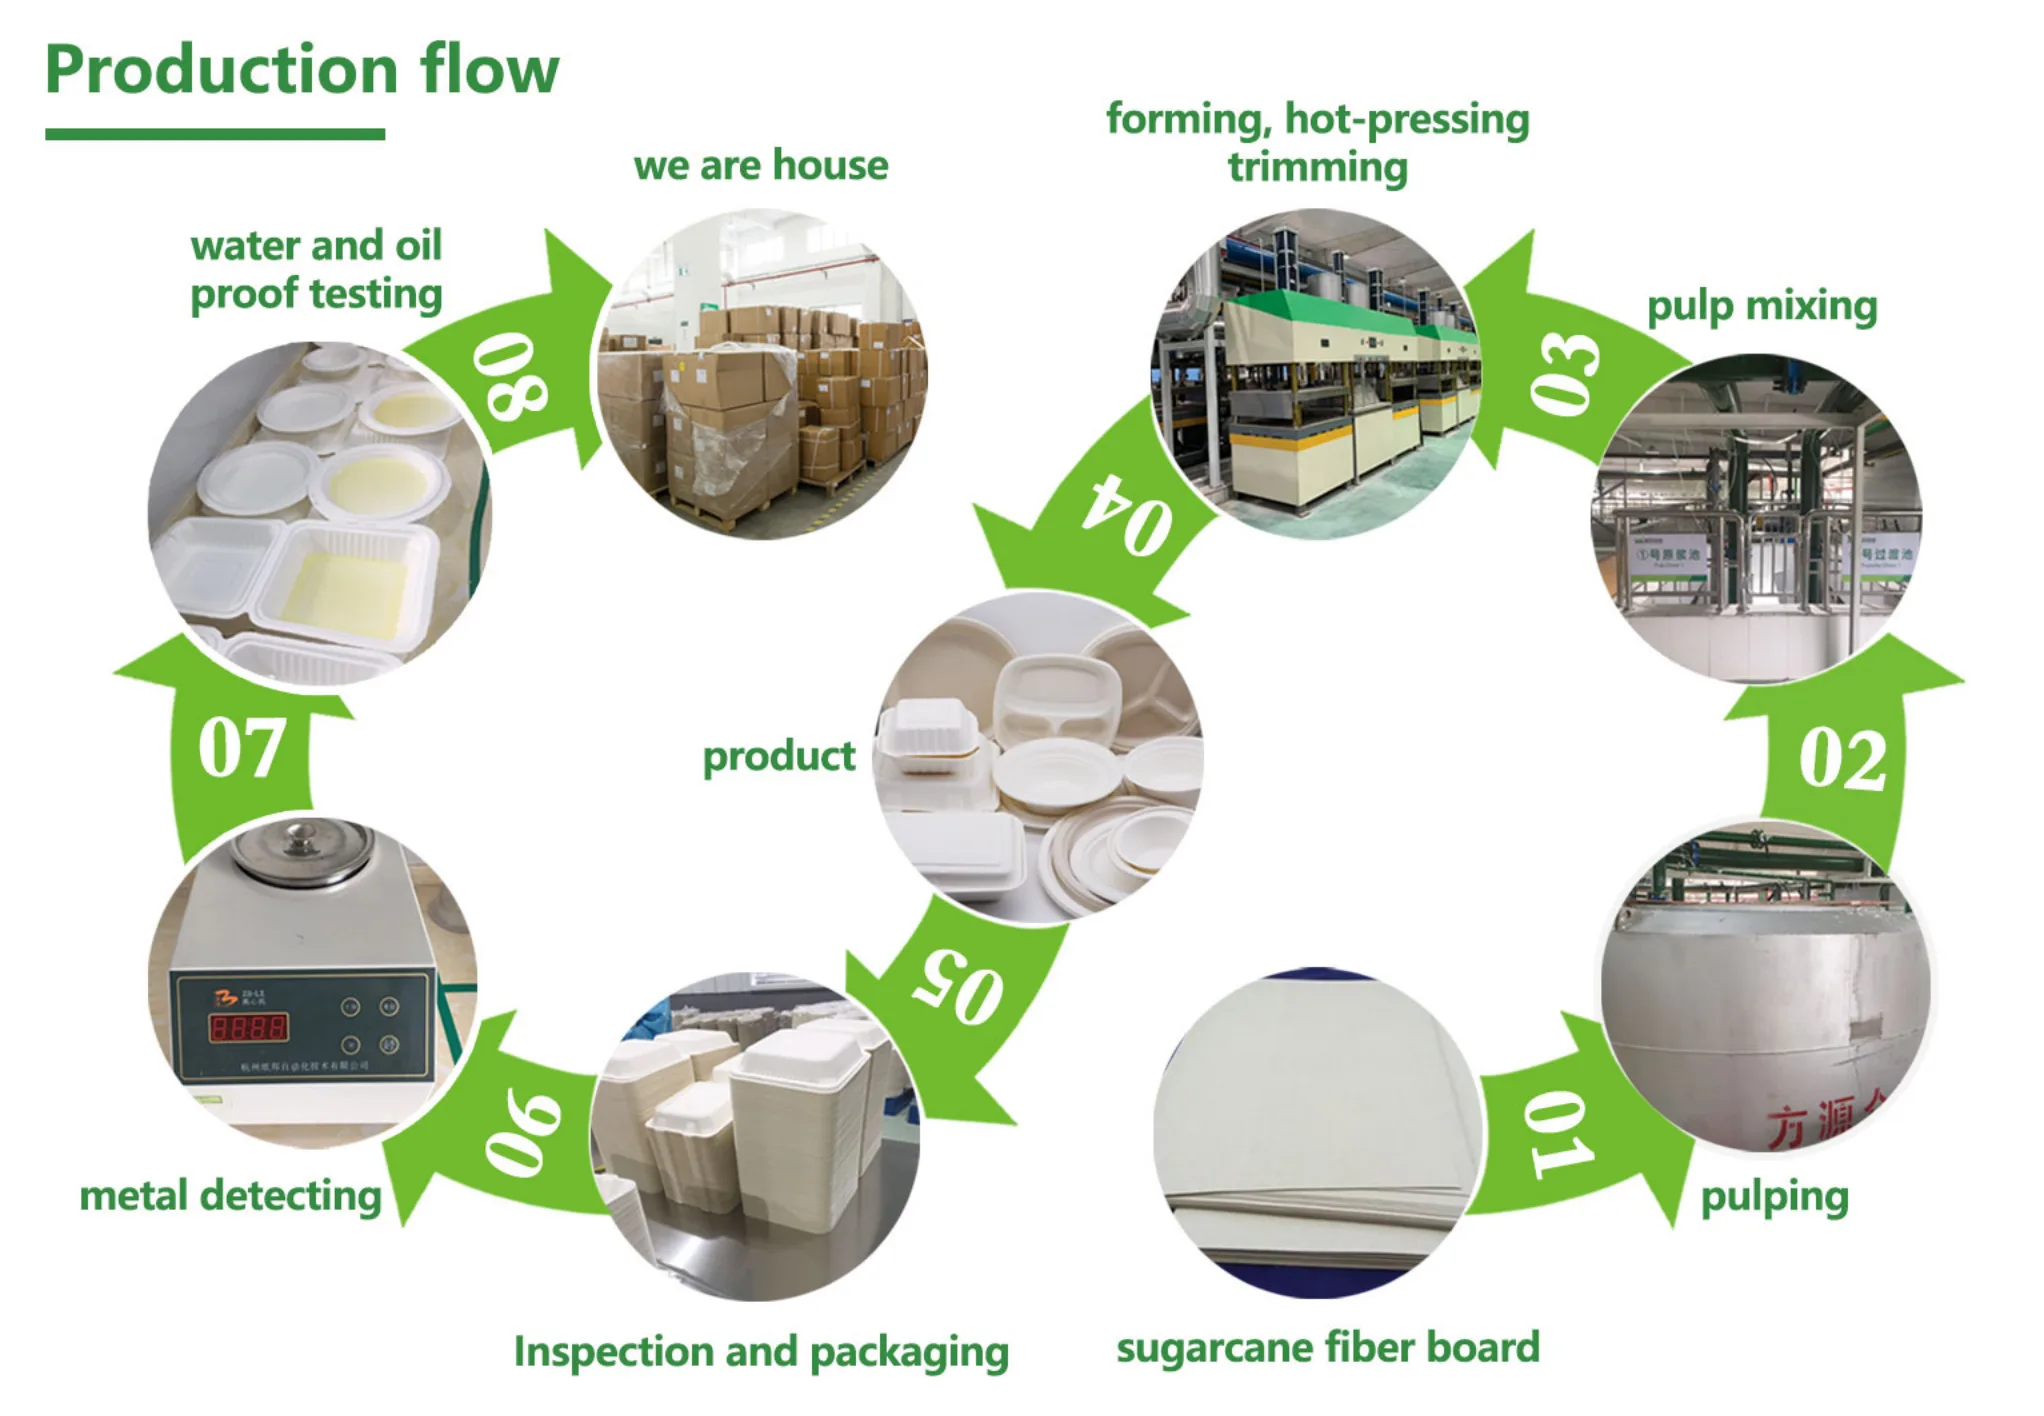
Een vereenvoudigde productievolgorde is:
Vezelvoorbereiding → pulpen → pulpstroop → vacuümvormgeving → ontwatering → heetpersen en drogen → trimmen → inspectie.
Bioleader® gebruikt deze productieroute voor producten zoals suikerrietbagasse bakken met scharnierdeksel, suikerrietbagasse kommen, borden en gevormde vezelbakjes.
Inzicht van de fabrikant
De vormgevingsmethode alleen bepaalt niet de kwaliteit van een suikerrietbagasse voedselbak. Vezelsamenstelling, consistentie van de pulpstroop, vezelverdeling, matrijsgeometrie, persomstandigheden, trimnauwkeurigheid en barrièrechemie beïnvloeden allemaal de stijfheid, de pasvorm van het deksel, de oppervlaktekwaliteit en de bestendigheid tegen heet of vet voedsel.
Voor een meer gedetailleerde uitleg van het proces, zie de gids van Bioleader® over hoe verpakkingen van gevormde pulp worden gemaakt.
Hoe Dry Molded Fiber werkt
Droogvorming laat de conventionele fase van vormgeving uit de pulpstroop vervallen. PulPac beschrijft zijn proces als beginnend met commercieel verkrijgbare pulp die mechanisch wordt gemalen en ontvezeld. De losgemaakte vezels worden via luchtlegging tot een luchtig vezelweb gevormd, waar nodig worden barrières toegevoegd, en het web wordt vervolgens onder warmte en druk tot een driedimensionaal product gevormd.
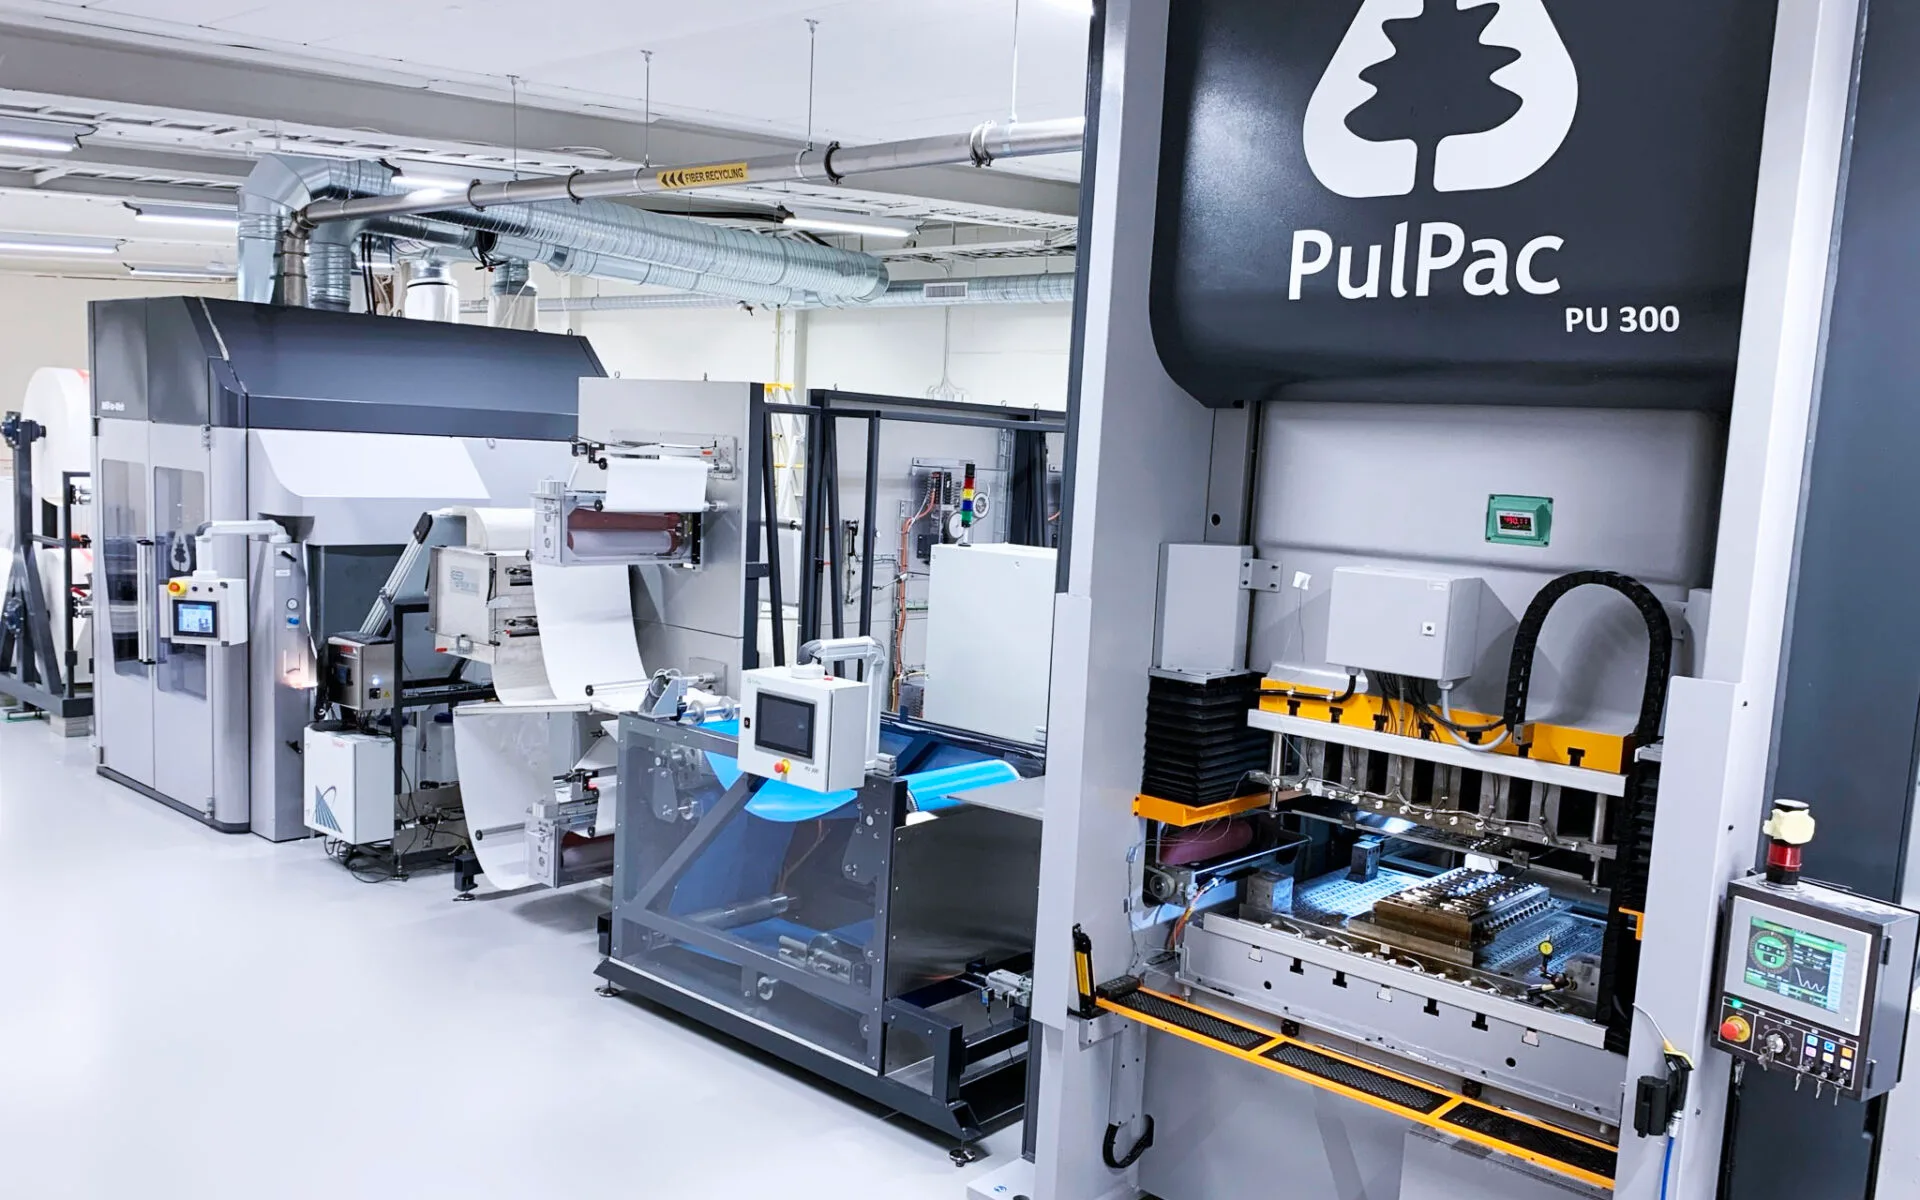
De vereenvoudigde route is:
Commerciële pulp → malen en ontvezelen → via luchtlegging gevormd vezelweb → barrière indien vereist → warmte en druk → trimmen en vezelrecycling.
PulPac publiceert momenteel gestandaardiseerde Dry Molded Fiber-toepassingen, waaronder koffiedeksels, bestek en bakjes. Het Modula-platform meldt cyclustijden tot ongeveer 3.5 seconden voor geselecteerde gestandaardiseerde toepassingen, hoewel deze cijfers specifiek zijn voor PulPac-apparatuur, matrijzen en productontwerpen en niet mogen worden beschouwd als universele droogvormingsprestaties.
Grondstof maakt het verschil: suikerrietbagasse is meer dan alleen “vezel”
Een belangrijk onderscheid wordt vaak gemist wanneer Wet Molded Fiber en Dry Molded Fiber alleen op basis van het proces worden vergeleken.
De vezelbron beïnvloedt ook de businesscase.
Peer-reviewed onderzoek naar voedselverpakkingen van gevormde pulp toont aan dat landbouwvezels, waaronder suikerrietbagasse, bamboe en tarwestro al gevestigde alternatieven zijn voor verse houtpulp. Natte-pulpverwerking is bijzonder volwassen voor deze vezelsystemen, omdat de vezels kunnen worden gedispergeerd, gemengd en geraffineerd voordat ze worden gevormd.
Dit is met name belangrijk voor foodservice-merken die specifiek agrarische reststromen willen gebruiken. Bioleader®’s suikerrietbagasse-servies zet vezelresten uit de suikerindustrie om in borden, kommen, bakken met scharnierdeksel en voedselbakken via bestaande infrastructuur voor natpersen.
Dry Molded Fiber mag echter niet worden beschreven als een technologie die alleen langvezelige houtpulp vereist. PulPac specificeert commercieel verkrijgbare of generieke pulp, terwijl onderzoek naar droogvorming ook verschillende pulp- en natuurlijke vezelsystemen blijft evalueren. De cruciale vraag is of een gekozen vezel kan worden gemalen, via luchtlegging tot een voldoende uniform web kan worden gevormd en vervolgens consistent kan worden gevormd.
Implicatie voor kopers: Als een verpakkingsprogramma specifiek prioriteit geeft aan commercieel bewezen suikerrietbagassegehalte, heeft natvorming momenteel een zeer gevestigde toeleveringsketen. Een droogvormingsproject moet de exacte grondstof en het gedrag bij webvorming valideren in plaats van aan te nemen dat elke cellulosebron identiek presteert.
Water en energie: hoe groot is het verschil?
Waterreductie is een van de sterkste technische argumenten voor droogvorming.
ANDRITZ meldt momenteel dat zijn Dry Molded Fiber-oplossingen ongeveer 95% minder water kunnen gebruiken dan conventionele natvorming. Het bedrijf noemt ook energiebesparingen door kortere productietijden en het vervallen van conventionele droogsecties.
Dit is een betekenisvol voordeel op procesniveau, maar het moet correct worden geïnterpreteerd.
95% minder proceswater betekent niet 95% lagere totale milieu-impact. De uiteindelijke carbon footprint hangt nog steeds af van pulpproductie, elektriciteits- en warmtebron, productgewicht, barrièrematerialen, uitvalpercentage, machinebenutting, logistiek en omstandigheden aan het einde van de levensduur. Voor kopers die procesefficiëntie vergelijken met milieubewijs op productniveau, publiceert Bioleader® ook een Duurzaamheids- en koolstofgegevensrapport voor wegwerpservies van suikerrietbagasse die het bredere milieuprofiel van suikerrietbagasse-voedselverpakkingen behandelt.
Daarom mag een drooggevormde verpakking niet automatisch als koolstofarmer worden beschreven dan elke natgevormde variant, zonder een productspecifieke levenscyclusanalyse.
Barrièremodificatie: “droog” betekent niet waterdicht
Geen van beide productieroutes levert automatisch vetdichte of waterbestendige verpakkingen op.
Bij natvorming kan lijm- of barrièrechemie, afhankelijk van de productspecificatie, in het pulpsysteem worden gebracht of op het gevormde oppervlak worden aangebracht. Voor voedselverpakkingen moeten de exacte chemie en de prestaties van het eindproduct worden gevalideerd tegen de beoogde temperatuur, olieblootstelling en bewaartijd.
PulPac stelt dat zijn Modula-systeem barrièrefunctionaliteit kan toevoegen via de pulp, via tissue of via een inline-spuitsysteem. De barrière wordt gekozen op basis van de vereiste bestendigheid tegen water, olie, vet of andere stoffen.
Vetbestendigheid komt voort uit het volledige vezel-en-barrièresysteem—niet uit de vraag of het product als natgevormd of drooggevormd wordt beschreven.
Dit onderscheid wordt steeds belangrijker bij PFAS-vrije inkoop. Inkopers die gevormde vezel beoordelen voor veeleisende warme-foodtoepassingen kunnen ook Bioleader®’s 2025–2026 Wereldwijd witboek over de prestaties van PFAS-vrij wegwerpservies.
Commerciële schaal: de productiebedrijfsmodellen verschillen
Het commerciële verschil tussen de twee technologieën is genuanceerder dan simpelweg te stellen dat het ene proces goedkoper is.
Nat gevormde vezel
Conventionele natvorming is een volwassen industriële technologie met een brede wereldwijde basis van machinebouwers, matrijsleveranciers en bestaande fabrieken. Voor gevestigde producten zoals borden, kommen, bakken met scharnierdeksel en suikerrietbagasse trays, kunnen bestaande matrijzen en productie-infrastructuur de ontwikkelingscomplexiteit verminderen.
Droog gevormde vezel
PulPac werkt via een gepatenteerd technologie- en licentiemodel. PulPac stelt dat een licentieovereenkomst vereist is voordat een productiemachine wordt besteld, waarbij machines worden geleverd via goedgekeurde turnkey-partners. De gepubliceerde implementatierichtlijnen geven aan dat productvalidatie, licentiëring, machinebestelling en commerciële start doorgaans ongeveer zes tot twaalf maanden vergen.
Dit betekent niet dat Dry Molded Fiber inherent onrendabel is. De gepubliceerde gegevens van PulPac voor gestandaardiseerde deksels en bestek tonen een zeer hoge potentiële doorvoer. Het betekent wel dat kopers het volledige implementatiemodel moeten vergelijken in plaats van alleen de kosten van de vezel zelf.
| Commerciële vraag | Nat gevormde vezel | Droog gevormde vezel |
|---|---|---|
| Bestaande industriële basis | Breed en volwassen | Groeierd commercieel ecosysteem |
| Toegang tot machines | Meerdere onafhankelijke machineleveranciers | Het PulPac-platform maakt gebruik van gelicentieerde technologie en goedgekeurde machinepartners |
| Bestaande matrijzen voor voedselbakken | Uitgebreid voor kommen, borden, voedseltrays en bakken met scharnierdeksel | Snel groeiend, maar afhankelijk van de toepassing |
| Beste economische vergelijking | Vergelijk matrijzen, jaarlijks volume, materiaalgebruik, cyclustijd, barrièresysteem, arbeid, energie en beoogde stukprijs voor het daadwerkelijke product. | |
Welk proces is zinvol voor voedselverpakkingen?
| Verpakkingseis | Praktisch uitgangspunt | Reden |
|---|---|---|
| Suikerrietbagasse dinerbord | Nat gevormde vezel | Zeer volwassen product- en matrijzenecosysteem |
| Diepe afhaalmaaltijdkom | Nat gevormde vezel | Gevestigde dieptevormgeometrie en commerciële beschikbaarheid |
| Scharnierende clamshell | Nat gevormde vezel | Bewezen massaproductieroute met veel bestaande maten |
| Maaltijdvoedseltray met meerdere vakken | Nat gevormde vezel | Volwassen matrijsontwerp, nesting en foodservice-toeleveringsketen |
| Hoogvolume koffiedeksel van vezel | Droogvorming verdient evaluatie | Een van de meest ontwikkelde gestandaardiseerde droogvormingstoepassingen |
| Bestek van vezel | Droogvorming verdient evaluatie | Gestandaardiseerde toepassingen met hoge snelheid zijn al aangetoond |
| Lichtgewicht ondiepe voedseltray | Vergelijk beide | Geometrie, volume, matrijzen en materiaalbenutting kunnen beide routes ondersteunen |
| Warm, vet afhaaleten | Test het eindproduct | Barrièrechemie en bewaaromstandigheden zijn belangrijker dan de procesnaam |
| Voedselbak van aangepaste agrarische vezels | Natvorming is momenteel het meer gevestigde uitgangspunt | Bestaande commerciële ervaring met suikerrietbagasse en andere agrarische vezels |
Wat kopers moeten testen voordat zij kiezen voor nat of droog gevormde vezel
- Vezelbron: suikerrietbagasse, bamboe, houtpulp of een andere cellulosevezelmassa.
- Geometrie: ondiep, diep, met scharnierdeksel, met vakken of zeer gedetailleerd.
- Voedseltemperatuur: werkelijke vultemperatuur, serveertemperatuur en bewaartemperatuur.
- Olie en vocht: saus, stoom, vetblootstelling en vereiste bewaartijd.
- Barrièresysteem: inwendige lijming, oppervlaktebehandeling, tissue of een andere functionele laag.
- Dekselpasvorm: Voor bagasse trays met deksels, moeten kopers de randgeometrie, snapfit, sealing en maatvastheid beoordelen
- Productievolume: jaarlijkse vraag en verwachte machinebenutting.
- Matrijzen: beschikbaarheid van bestaande matrijzen versus nieuwe productontwikkeling.
- Naleving: Controleer documentatie over voedselcontact, PFAS-eisen, composteerbaarheid en recyclingclaims aan de hand van het eindproduct. Kopers kunnen ook het volgende beoordelen Certificatencentrum van Bioleader® bij het beoordelen van ondersteunende conformiteitsdocumentatie.
Monsterbeoordeling moet de werkelijke toepassing nabootsen
Test het daadwerkelijke voedsel, de serveertemperatuur, blootstelling aan olie of saus, de bewaartijd, de stapeldruk, de transportomstandigheden, de pasvorm van het deksel, het nesten, de eisen voor magnetron of opwarmen, de kwaliteit van het trimmen en de maatvastheid.
Een productieproces met minder water compenseert niet voor verpakkingen die zacht worden, lekken, de pasvorm van het deksel verliezen of niet de vereiste documentatie voor voedselcontact kunnen bieden.
Voor de ontwikkeling van aangepaste producten beoordeelt Bioleader® afmetingen, vormdiepte, vakken, randstructuur, nesten, pasvorm van het deksel en productsterkte voordat de productiemallen worden vastgesteld. Zie de Verpakkingen op maat van gevormde pulp en suikerrietbagasse technische pagina voor het volledige ontwikkelingstraject voor nat gevormde vezel.
De precisie van de matrijs en de vezelverdeling zijn ook belangrijke kwaliteitsvariabelen. Bioleader® licht deze factoren toe in de technische gids over het vervaardigen van hoogwaardige gevormde pulptrays.
Waar Bioleader® in deze vergelijking past
De directe productie-ervaring van Bioleader® in deze vergelijking ligt vooral in nat gevormde suikerrietbagasse en gevormde pulp voor voedselverpakkingen. De huidige productie omvat bakken met scharnierdeksel, borden, kommen, voedselbakken, trays, uitvoeringen met vakken en projecten met gevormde vezel op maat.
De informatie over droog gevormde vezel in dit artikel wordt gepresenteerd als een onafhankelijke technologievergelijking op basis van PulPac, ANDRITZ en gepubliceerd onderzoek. De hierboven getoonde PulPac-apparatuur is een technische referentie en wordt niet voorgesteld als een productielijn van Bioleader®.
Voor gevestigde suikerrietbagasse-voedselverpakkingen kan Bioleader® ondersteuning bieden bij productselectie, matrijzen op maat, matrijsontwikkeling, monstertests, PFAS-vrije opties, documentatie voor voedselcontact, groothandel in bulk en productie die klaar is voor export.
Conclusie voor de eindafnemer
Nat gevormde vezel blijft de meer gevestigde route voor suikerrietbagasse-borden, kommen, bakken met scharnierdeksel, diepe voedselbakken en trays met vakken. Deze route profiteert van volwassen matrijzen, bestaande productie-infrastructuur en ruime ervaring met voedselverpakkingen van agrarische vezels.
Droog gevormde vezel introduceert een wezenlijk andere vormgevingsarchitectuur. Het droge-webproces kan de verwerking van proceswater aanzienlijk verminderen en conventionele droogfasen elimineren, terwijl het hogesnelheidsproductie mogelijk maakt voor geschikte toepassingen zoals deksels, bestek en geselecteerde trays.
De juiste beslissing moet daarom beginnen bij de verpakking, niet bij de technologie. Definieer eerst de vezelbron, de geometrie, de voedselomstandigheden, de barrièreprestaties, de matrijzen, het jaarlijkse volume en de conformiteitseisen. Kies vervolgens de vormgevingsroute die de vereiste prestaties consistent op commerciële schaal kan leveren.
Plant u een nieuw project voor gevormde vezel voedselverpakkingen? Stuur Bioleader® uw gewenste afmetingen, voedseltoepassing, temperatuur, barrière-eisen en verwachte bestelvolume naar info@bioleaderpack.com voor een eerste technische haalbaarheids- en matrijsbeoordeling.
Veelgestelde vragen
Wat is het belangrijkste verschil tussen nat gevormde vezel en droog gevormde vezel?
Bij nat gevormde vezel worden producten gevormd uit vezels die zijn gedispergeerd in een waterige pulpslurry, waarna het water wordt verwijderd door vacuüm, persen en drogen. Bij droog gevormde vezel worden pulpvezels mechanisch gescheiden, in een droog web gelegd en wordt dat web onder warmte en druk gevormd. Het belangrijkste verschil doet zich dus voor vóór het uiteindelijke vormen.
Is droog gevormde vezel hetzelfde als droog geperste gevormde pulp?
Nee. Droog geperste gevormde pulp kan nog steeds beginnen met conventioneel nat slurryvormen. “Droog persen” kan een latere pers- of droogbewerking beschrijven. Droog gevormde vezel gebruikt een andere route voor vezelvoorbereiding, waarbij pulp mechanisch wordt gescheiden en tot een luchtgelegd web wordt gevormd voordat het onder warmte en druk wordt gevormd.
Kan suikerrietbagasse worden gebruikt voor voedselverpakkingen van gevormde vezel?
Ja. Suikerrietbagasse wordt al op grote schaal gebruikt in voedselverpakkingen van gevormde pulp, waaronder borden, kommen, trays en bakken met scharnierdeksel. Nat vormen heeft een volwassen commerciële staat van dienst met bagasse en andere agrarische vezels. Elke alternatieve grondstof voor droog vormen moet worden gevalideerd op vezelscheiding, webvorming en prestaties van het eindproduct.
Hoeveel water kan droog gevormde vezel besparen?
ANDRITZ meldt ongeveer 95% lager waterverbruik voor zijn oplossingen voor droog gevormde vezel in vergelijking met nat vormen. Dit is een benchmark op procesniveau van een technologieleverancier en geen universeel levenscycluscijfer. De totale milieu-impact hangt nog steeds af van vezelproductie, energie, productgewicht, barrières, logistiek en omstandigheden aan het einde van de levensduur.
Is droog gevormde vezel automatisch duurzamer?
Nee. Een lagere vraag naar proceswater en minder droogvereisten kunnen betekenisvolle voordelen opleveren, maar duurzaamheid moet over de volledige levenscyclus van het product worden beoordeeld. Herkomst van de vezel, elektriciteitsbron, materiaalgewicht, barrièrechemie, afval, transport en routes voor verwijdering of recycling beïnvloeden allemaal het eindresultaat.
Is droog gevormde vezel automatisch PFAS-vrij of vetbestendig?
Nee. Vet- en waterbestendigheid hangen af van het volledige barrièresysteem. PulPac stelt dat barrières kunnen worden aangebracht via pulp, tissue of inline sproeien. De PFAS-vrije status moet worden geverifieerd aan de hand van de daadwerkelijke formulering van het eindproduct en passende tests of documentatie van de leverancier.
Zal droog gevormde vezel nat gevormde bagasseverpakking vervangen?
Er is geen technische reden om een universele vervanging aan te nemen. Nat vormen blijft zeer volwassen voor diepe voedselbakken, kommen, borden, bakken met scharnierdeksel en trays met meerdere vakken. Droog vormen voegt een extra productieplatform toe en kan vooral aantrekkelijk zijn wanneer hogesnelheidsproductie, gewichtsreductie of een herontworpen vezelformaat de businesscase ondersteunen.
Referenties
- PulPac. Droog gevormde vezel – overzicht van proces en technologie.
- ANDRITZ. Technologie en industriële oplossingen voor droog gevormde vezel.
- Moulded pulp fibers for disposable food packaging: A state-of-the-art review. Food Packaging and Shelf Life, 2022.
- Molded fiber and pulp products as green and sustainable alternatives to plastics: A mini review. Journal of Bioresources and Bioproducts.