

1. Managementsamenvatting
PFAS-vrij suikerriet servies is nu een inkoopdrempel, niet alleen een duurzaamheidslabel. In de praktijk van het inkopen van gevormde vezels is de belangrijkste technische keuze niet langer of gefluoreerde chemie moet worden verwijderd, maar welke fluorvrije vetbestendigheidsroute nog steeds stabiele prestaties, schaalbare productie en verdedigbare naleving kan leveren. Voor de meeste warme afhaal- en foodservicetoepassingen bieden, hoogwaardige interne additievensystemen de sterkste balans van vetbestendigheid, procesefficiëntie en commercieel rendement. Interne additievensystemen voor lage temperaturen blijven relevant voor koudeketen, omgevingstemperatuur en toepassingen met weinig vet, maar hun beperkingen moeten duidelijk worden begrepen. Daarentegen kunnen fysieke barrièresystemen zoals lamineren en oppervlaktecoatings in nichegevallen een hogere barrièreprestatie bereiken, maar ze brengen ook hogere kosten, secundaire verwerking en complexere overwegingen met betrekking tot herbruikbaarheid en regelgeving met zich mee. Dit artikel biedt een technisch inkoopkader voor het evalueren van PFAS-vrij bagasse servies technologieën op het gebied van naleving, vetbestendigheidsprestaties, productieschaalbaarheid en risico op leveranciersverificatie, mede gebaseerd op de inkooplogica, productie-observaties en kwaliteitscontrole-ervaring die zijn opgedaan in de langdurige productie van gevormde vezels en exportpraktijk bij Bioleader®.
- Belangrijkste wettelijke basislijn: PFAS-vrij inkopen vereist nu verifieerbaar fluortesten, certificeringsafstemming en marktspecifieke nalevingsbeoordeling.
- Mainstream technisch pad: Hoogwaardige interne additievensystemen blijven de meest praktische optie voor de meeste warme afhaal- en foodservicetoepassingen.
- Laag vs. hoog vermogen: Additievensystemen voor lage temperaturen zijn geschikt voor koudeketen, omgevingstemperatuur en voedingsmiddelen met weinig vet, terwijl hoogwaardige systemen zijn ontwikkeld voor veeleisendere afhaaltoepassingen.
- Niche-alternatief: Externe barrièresystemen, waaronder lamineren en oppervlaktecoatings, zijn vooral gerechtvaardigd voor speciale hoge barrière-eisen.
- Inkoopprioriteit: Kopers moeten herhaalbare uitvoering op fabrieksschaal vergelijken, niet alleen laboratoriummonsterprestaties.
2. Waarom PFAS-vrije technologiekeuze er in 2026 toe doet
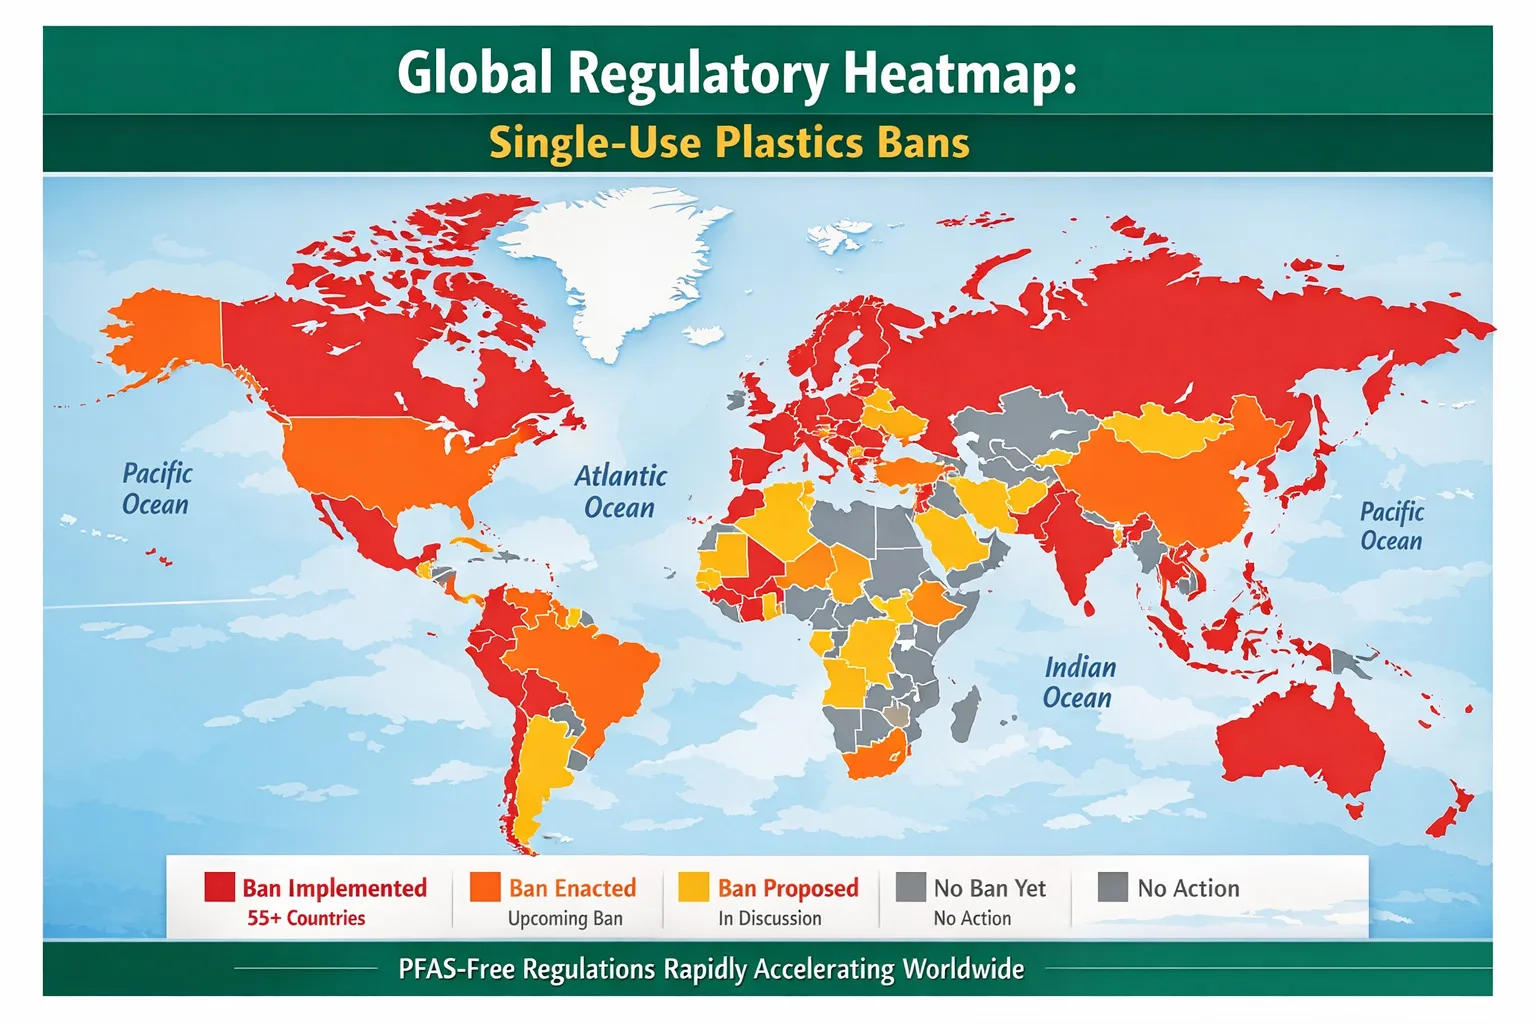
In 2026, PFAS-vrije verpakking is geen merkenvoordeel meer voorbehouden aan duurzaamheidsgerichte kopers. Het is een basisinkoopvereiste geworden in een groeiend aantal foodservice- en voedselcontactmarkten. Voor inkoopteams die producten van gevormde vezels kopen zoals suikerriet clamshells, borden, kommen, trays en voedselcontainers, is de echte vraag niet langer of gefluoreerde chemie moet worden verwijderd. De echte inkoopuitdaging is welke fluorvrije vetbestendigheidsroute nog steeds herhaalbare prestaties, stabiele productie-efficiëntie en verdedigbare naleving op commerciële schaal kan leveren.
Suikerriet servies bevindt zich nu op het snijvlak van drie veeleisende vereisten: voedselcontactveiligheid, vet- en vochtbestendigheid, en verwachtingen rond circulaire materialen. Kopers vergelijken niet langer een “groen” optie met een conventionele. Ze vergelijken verschillende PFAS-vrije technische routes met elkaar, elk met zijn eigen afwegingen op het gebied van hittetolerantie, vetbestendigheid, verwerkingscomplexiteit, herbruikbaarheid en bewijslast. In de praktijk betekent dit dat materiaalkeuze alleen niet langer voldoende is. Het inkoopbesluit moet nu ook de logica van het barrièreontwerp, de uitvoeringscapaciteit van de fabriek, de testmethode en de documenttraceerbaarheid omvatten.
De urgentie is vooral duidelijk in exportgerichte toeleveringsketens. In de Europese Unie introduceert de nieuwe Verordening verpakkingen en verpakkingsafval expliciete concentratielimieten voor PFAS in voedselcontactverpakkingen die van toepassing zijn vanaf 12 augustus 2026. In Noord-Amerika worden kopers geconfronteerd met een combinatie van staatsniveau PFAS beperkingen, op certificering gebaseerde fluorscreeningvereisten en FDA acties die al meerdere PFAS-gerelateerde voedselcontactmeldingen uit effectiviteit hebben verwijderd. Als gevolg hiervan kunnen, PFAS-vrije claims niet langer vertrouwen op vage verklaringen of marketingtaal. Ze moeten worden ondersteund door testlogica, productspecifieke documentatie en inkoopbeslissingen die geloofwaardig blijven onder regelgevend toezicht.
Voor foodserviceverpakkingen van gevormde vezels is dit de reden waarom technologiekeuze nu belangrijker is dan claimtaal. Een goedkoop PFAS-vrij monster dat werkt voor een korte omgevingstest kan falen onder hete olie, lange houdtijden of vetrijk afhaalgebruik. Een hoogwaardige oppervlaktebehandeling kan goed presteren in geïsoleerde proeven, maar commercieel zwak worden zodra rekening wordt gehouden met secundaire verwerking, doorvoerverlies en druk op herbruikbaarheid. Het inkoopprobleem in 2026 is daarom niet simpelweg “PFAS-vrij of niet.” Het is hoe de juiste PFAS-vrije route te selecteren voor de werkelijke voedseltoepassing, bedrijfstemperatuur, nalevingsmarkt en productierealiteit.
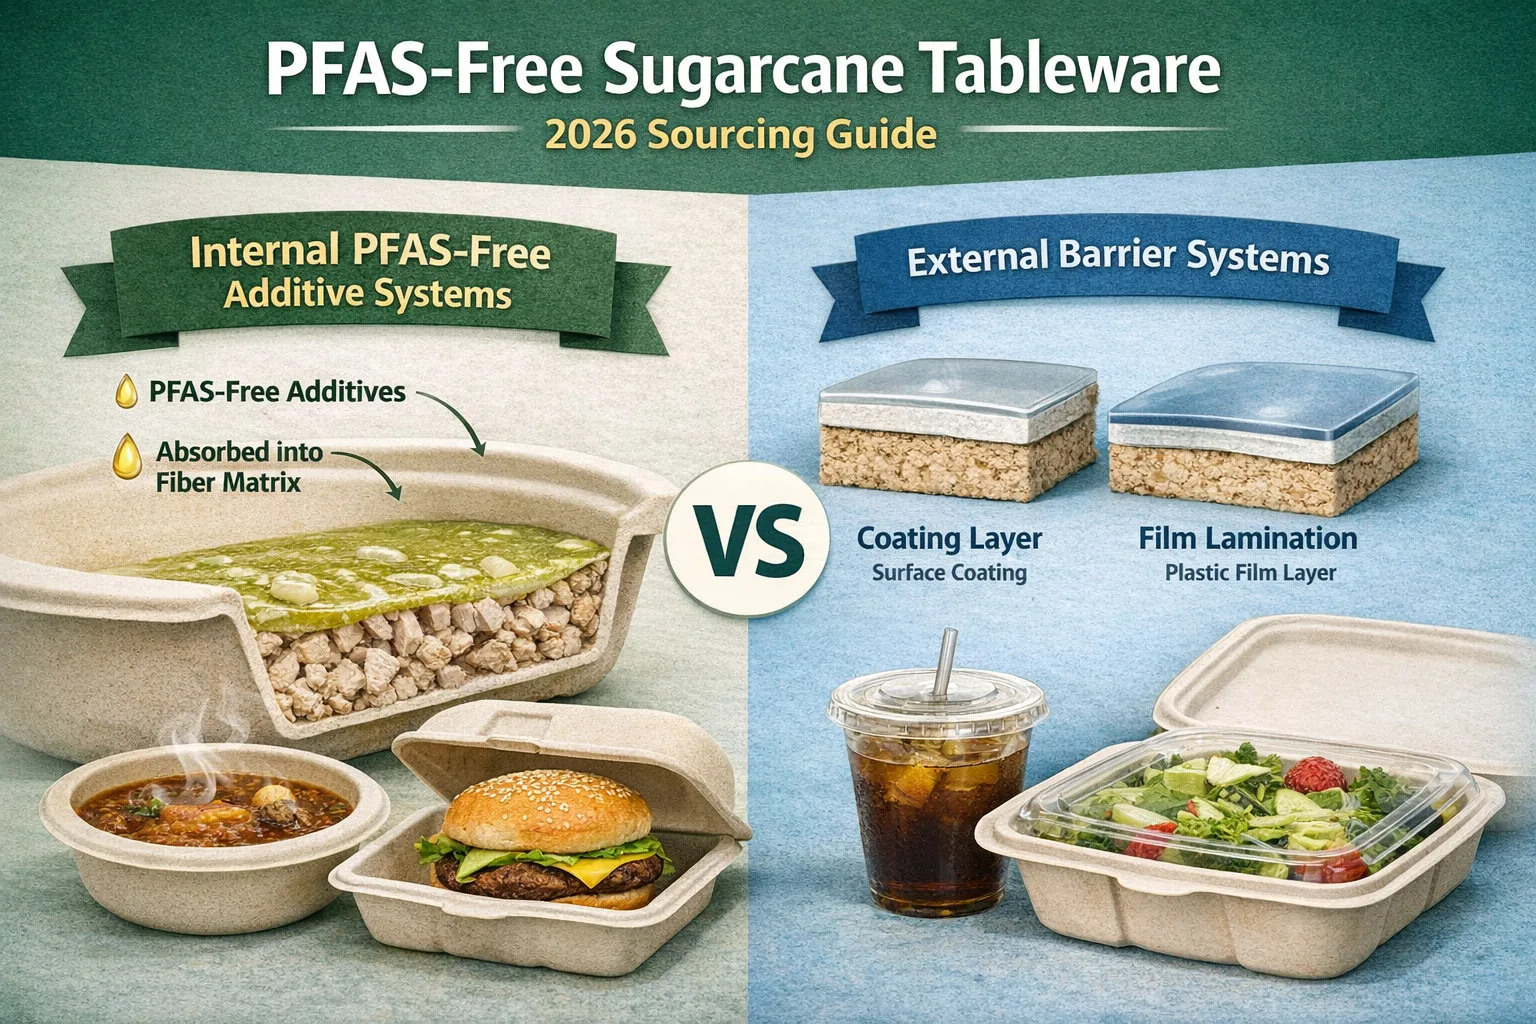
Deze gids is rond die vraag opgebouwd. Het richt zich op de twee belangrijkste technische routes die nu vormgeven aan PFAS-vrij suikerriet servies inkopen: Interne PFAS-vrije additievensystemen en externe barrièresystemen. Het legt ook uit waarom kopers onderscheid moeten maken tussen additietechnologieën voor lage temperaturen en hoogwaardige interne additieven, waarom lamineren en coaten niet als onderling verwisselbare concepten kunnen worden behandeld, en waarom herhaalbaarheid op fabrieksschaal belangrijker is dan eenmalig monstersucces. Kortom, dit is geen milieuoverzicht. Het is een inkoopkader voor het nemen van technisch en commercieel verdedigbare verpakkingsbeslissingen in 2026.
3. Definitiekader: termen, grenzen en wat “PFAS-vrij” echt betekent
Voordat kopers technische routes vergelijken, moeten ze de taal verduidelijken die wordt gebruikt in leveranciersclaims, testrapporten en productspecificaties. Bij het inkopen van PFAS-vrije gevormde vezels begint verwarring vaak met terminologie. Woorden als “PFAS-vrij," "fluorvrij," "vetbestendig," "gecoat,” en “gelamineerd” worden vaak gebruikt alsof ze hetzelfde betekenen. Dat doen ze niet. Voor inkoop-, nalevings- en productontwikkelingsteams zijn deze verschillen geen semantische details. Ze hebben direct invloed op hoe een product wordt getest, hoe prestaties worden geïnterpreteerd en hoe een inkoopbeslissing wordt verdedigd.
| Term | Werkdefinitie in dit artikel |
|---|---|
| PFAS-vrij | Een claim die onderbouwd moet worden met testlogica, documentatie en marktspecifieke nalevingsbeoordeling. |
| Fluorvrij | Een veelgebruikte handelsterm die gerelateerd is aan, maar niet identiek is aan, een volledige PFAS-nalevingsconclusie. |
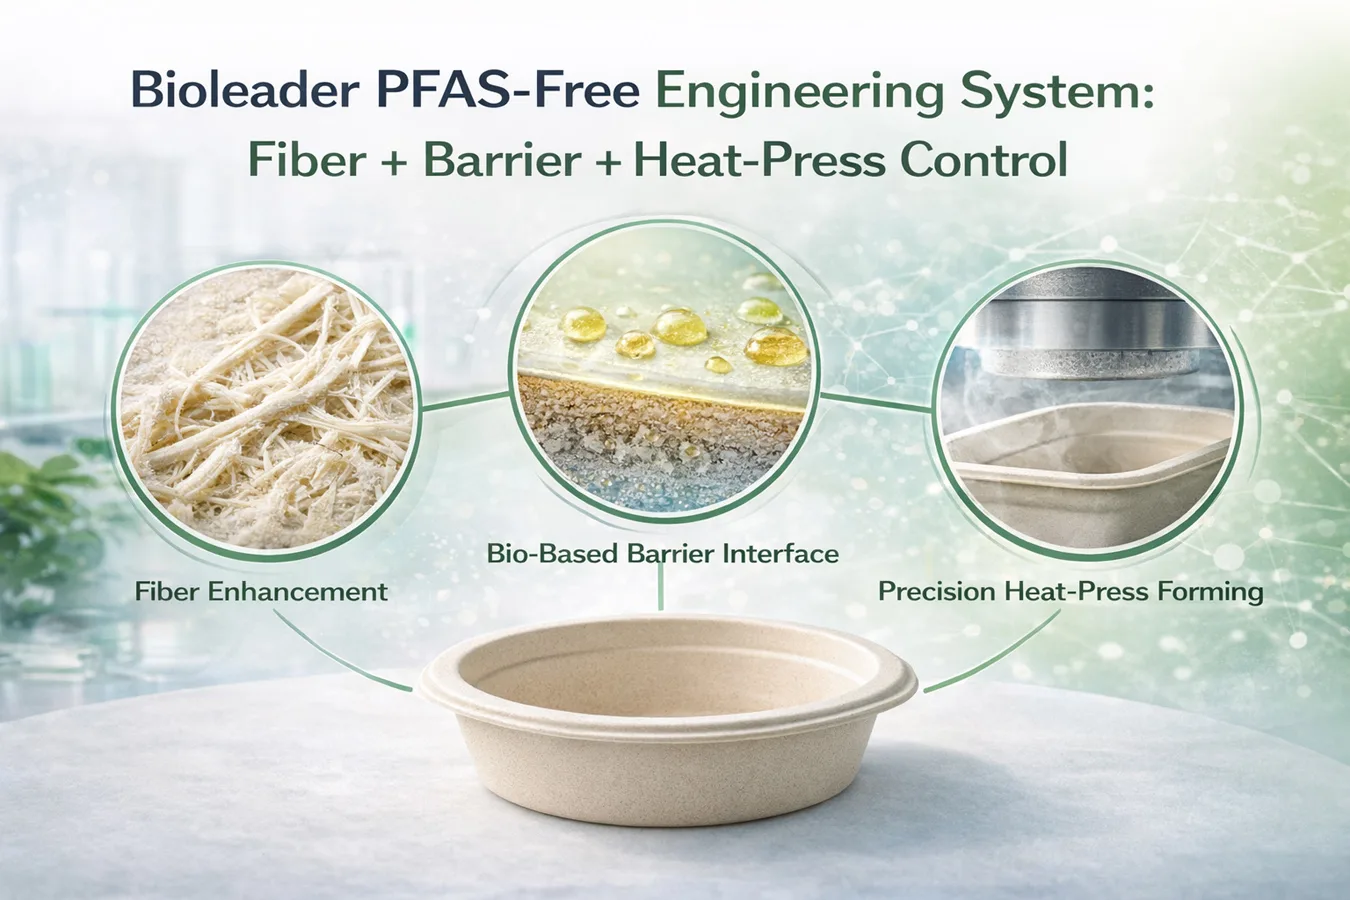
| Interne PFAS-vrije additievensystemen | Fluorvrije vet- en waterafstotende chemie die in het gemodelleerde vezelproces wordt geïntroduceerd vanuit het pulpsysteem. |
| Externe barrièresystemen | Barrièrestructuren die aan het gemodelleerde vezelproduct worden toegevoegd na of op het oppervlakteniveau van het hoofdsubstraat. |
| Folielaminering | Een aparte barrièrefolielaag die op het vezelsubstraat wordt gebonden of gelamineerd. |
| Oppervlaktecoatingsystemen | Een op het oppervlak aangebrachte barrièrelaag gevormd uit vloeibare, waterige, biobased of vergelijkbare coatingmaterialen. |
| Vetbestendigheid | Een toepassingsspecifieke prestatie-uitkomst die wordt beïnvloed door het type voedsel, temperatuur, houdtijd, structuur en procesconsistentie. |
Tabel 1. Kerntermen in deze gids
3.1. PFAS-vrij is een nalevingsgerichte claim, geen informele marketingterm
In professionele inkoopcontexten moet “PFAS-vrij” worden opgevat als een claim die moet worden onderbouwd met een gedefinieerde bewijsketen. Afhankelijk van de markt en het certificeringskader kan dat bewijs bestaan uit fluorscreening, gericht testen op specifieke stoffen, ondertekende verklaringen, ingrediëntendocumentatie en productspecifieke nalevingsbeoordeling. Het mag nooit worden behandeld als een op zichzelf staande advertentiezin zonder methodologische reikwijdte, documenttraceerbaarheid en monsteridentiteit.
3.2. Fluorvrij en PFAS-vrij zijn gerelateerd, maar niet identiek
“Fluorvrij” wordt in de handel vaak gebruikt als afkorting voor de afwezigheid van opzettelijk toegevoegde gefluoreerde chemie. Fluorgebaseerde screening en PFAS-bepaling zijn echter niet dezelfde analytische vraag. Een fluorresultaat kan worden gebruikt als indicator of screeningstool, terwijl PFAS-naleving een bredere interpretatie kan vereisen, met gerichte analyse, context van totaal fluor, verklaringen en technische documentatie. Met andere woorden, een simpele “niet-detecteerbaar”-verklaring betekent niet automatisch dat het product volledig is gekarakteriseerd onder elk relevant PFAS-kader.
3.3. Interne additievensystemen zijn niet hetzelfde als externe barrièresystemen
In dit artikel, Interne PFAS-vrije additievensystemen verwijst naar fluorvrije vet- en waterafstotende chemie die in het gemodelleerde vezelproces wordt geïntroduceerd vanuit het pulpsysteem. Deze additieven worden geïntegreerd in het productieproces vóór het definitieve vormen en heetpersen. Hun commerciële waarde ligt in procesintegratie, schaalbare output en verminderde afhankelijkheid van secundaire oppervlaktebehandeling.
Daarentegen, Externe barrièresystemen verwijst naar barrièrestructuren die aan het gemodelleerde vezelproduct worden toegevoegd na of op het oppervlakteniveau van het hoofdsubstraat. In deze gids omvatten externe barrièresystemen twee verschillende subcategorieën: Folielaminering en Oppervlaktecoatingsystemen. Deze routes kunnen de barrièreprestaties in bepaalde toepassingen verbeteren, maar ze moeten niet worden verward met interne additientechnologie.
3.4. Lamineren en coaten zijn geen uitwisselbare termen
Lamineren verwijst naar een aparte barrièrefolielaag die op het vezelsubstraat wordt gebonden of gelamineerd. De technische logica is gebaseerd op een aparte materiaallaag die een fysieke barrière vormt. Coating, verwijst daarentegen naar een op het oppervlak aangebrachte barrièrelaag gevormd uit vloeibare, waterige, biobased of vergelijkbare coatingmaterialen die op het substraatoppervlak worden aangebracht, gedroogd en gefixeerd. Beide behoren tot externe barrièresystemen, maar ze verschillen in structuur, processtroom, defectprofiel en regelgevingsinterpretatie. Voor technisch schrijven en inkoopbeoordeling mogen ze nooit als uitwisselbare taal worden behandeld.
3.5. Vetafstotendheid is een toepassingsspecifieke prestatie-uitkomst
"Vetafstotendheid” mag niet worden gelezen als een universele ja-of-nee-eigenschap. In gemodelleerde vezelverpakkingen hangt vetafstotendheid af van het werkelijke voedselsysteem, contacttemperatuur, houdtijd, vulconditie, structuurontwerp, wanddikte en productieconsistentie. Een product dat goed presteert voor koude of omgevingstemperatuur voedingsmiddelen kan falen bij hete olie, hete sauzen of lange bezorgcycli. Daarom maakt het artikel later onderscheid tussen interne additievensystemen voor lage temperaturen en hoogwaardige interne additievensystemen in plaats van alle PFAS-vrije additieven als één categorie te behandelen.
3.6. Dit artikel gaat er niet van uit dat één route altijd juist is
Deze gids gaat er niet van uit dat elke externe barrièreoplossing automatisch inferieur is, noch dat elk intern additievensysteem automatisch compliant of hoogwaardig is. Het doel van dit whitepaper is smaller en praktischer: de technische routes correct definiëren, ze vergelijken onder inkoopomstandigheden, en kopers helpen beslissen welke route commercieel, operationeel en regelgevend verdedigbaar is voor een bepaalde toepassing.
4. Regelgevingsbasis 2026 — Waar kopers daadwerkelijk aan moeten voldoen
Voor kopers van
PFAS-vrij suikerriet serviesgoed
de wettelijke herziening in 2026 kan niet worden teruggebracht tot één enkel certificaat of een algemene leveranciersverklaring. De nalevingsbasis wordt nu gevormd door een combinatie van marktspecifieke PFAS-drempels, documentatievereisten voor voedselcontact, en toenemende aandacht voor barrièrestructuren in vezelhoudende voedselverpakkingen.
In praktische inkooptermijnen moeten kopers niet alleen beoordelen of een product wordt gepromoot als PFAS-vrij, maar ook wat er is getest, welke analysemethode is gebruikt, welk product of welke SKU het bewijs dekt, en of de barrièrestructuur extra nalevings- of circulariteitsoverwegingen met zich meebrengt. Voor verpakkingsproducten van gevormde vezels kunnen wettelijke naleving en vetbestendigheidstechnologie niet langer als volledig gescheiden onderwerpen worden beoordeeld.
Dit is vooral relevant voor suikerriet serviesgoed omdat kopers vaak verwachten dat hetzelfde pakket meerdere resultaten tegelijk levert: vetbestendigheid, vochtbestendigheid, hitteprestaties, geschiktheid voor levensmiddelencontact, composteerbaarheid waar van toepassing, en een verdedigbare PFAS bewijsketen. De sterkste inkoopbeslissing is daarom niet simpelweg het product met de sterkste barrièreclaim, maar de structuur waarvan de prestaties, materiaalontwerp, testbewijs en documentatie voor de bestemmingsmarkt samen kunnen worden beoordeeld.
4.1 Europese Unie: PPWR is nu het belangrijkste referentiepunt voor 2026
Voor voedselcontactverpakkingen die op de EU-markt worden geplaatst, biedt de
Verordening verpakking en verpakkingsafval (PPWR)
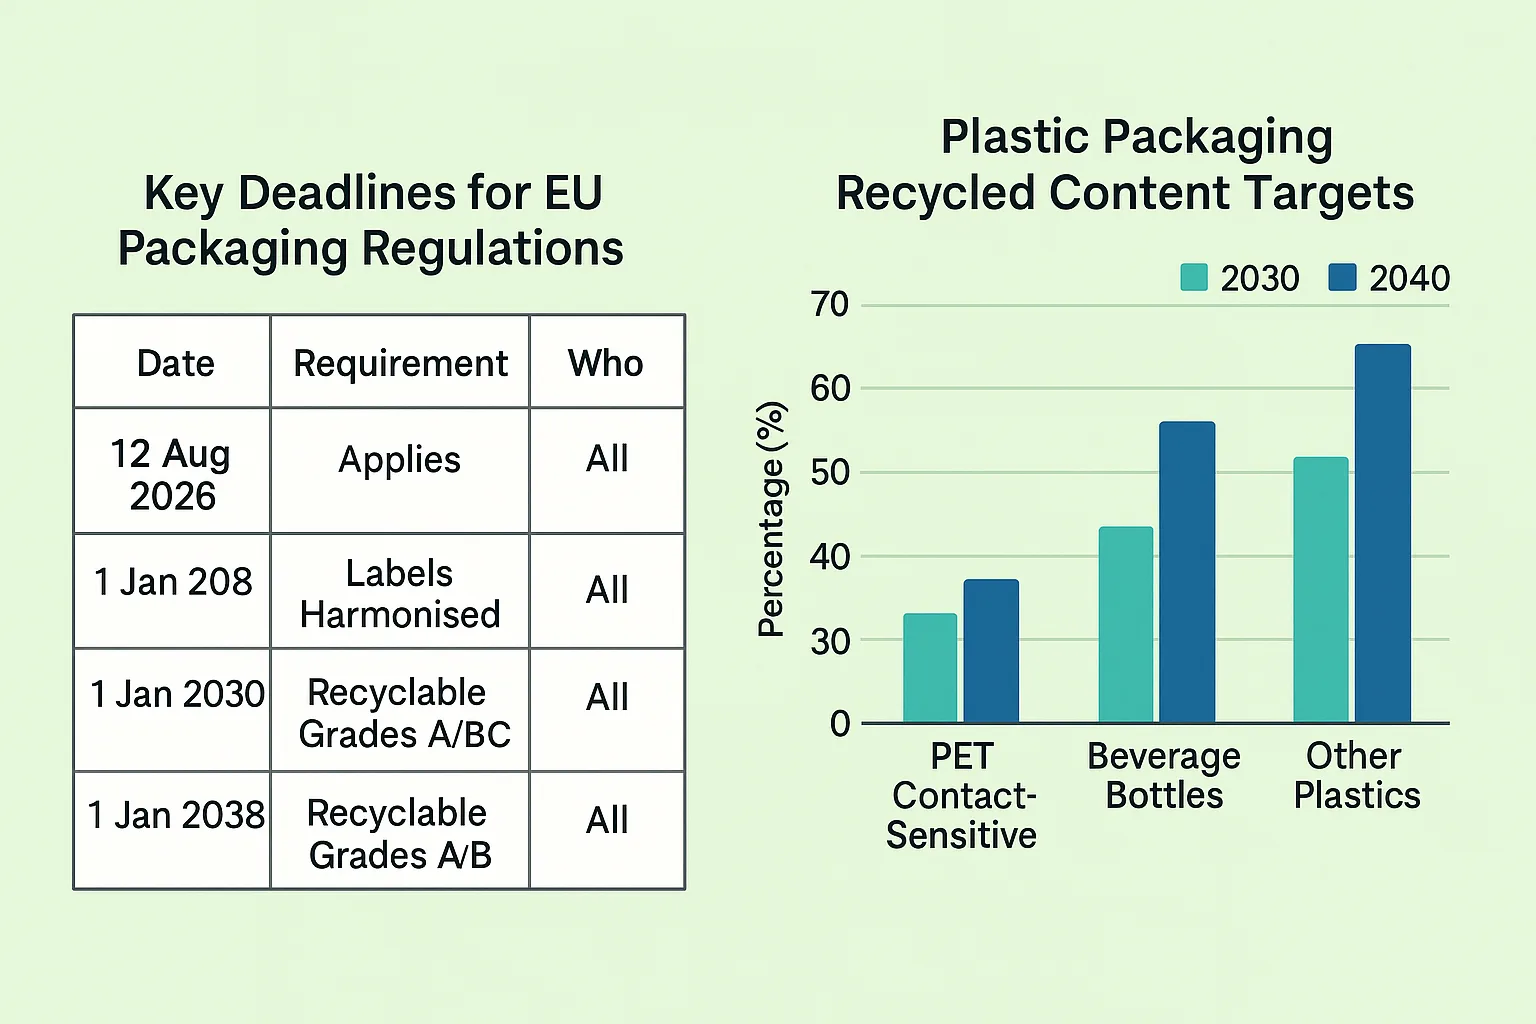
vormt nu het belangrijkste wettelijke anker voor PFAS-beoordeling. Sinds 12 augustus 2026, mag verpakkingsmateriaal voor levensmiddelencontact niet in de EU worden geplaatst wanneer PFAS-concentraties gelijk aan of boven de limieten uit artikel 5, lid 5, zijn.
| EU PPWR PFAS-vereiste | Limiet | Analytische context |
|---|---|---|
| Elk individueel PFAS | 25 ppb | Gemeten door gerichte PFAS-analyse. Polymere PFAS zijn uitgesloten van kwantificering voor deze limiet. |
| Som van gerichte PFAS | 250 ppb | Gemeten als de som van gerichte PFAS-analyse, waar van toepassing met voorafgaande afbraak van precursoren. Polymere PFAS zijn uitgesloten van kwantificering voor deze limiet. |
| PFAS inclusief polymerische PFAS | 50 ppm | Omvat polymere PFAS. Wanneer totaal fluor hoger is dan 50 mg/kg, kan aanvullend bewijs nodig zijn om fluor geassocieerd met PFAS te onderscheiden van niet-PFAS fluor voor technische documentatie. |
Deze drie limieten moeten niet als onderling verwisselbare getallen worden behandeld. De 25 ppb en 250 ppb drempelwaarden hebben betrekking op gerichte PFAS-analyse, terwijl de 50 ppm vereiste betrekking heeft op PFAS inclusief polymere PFAS. Totaal fluor screening biedt een extra analytische laag en mag niet direct worden vergeleken met gerichte PFAS-limieten alsof dezelfde parameter wordt gemeten.
Voor kopers is de praktische consequentie dat een brede “PFAS-vrij” verklaring niet langer voldoende is voor een nalevingsgevoelig EU-project. De leverancier moet in staat zijn om het product in kwestie te identificeren, de analysemethode en detectielimiet uit te leggen, en het beschikbare bewijs te koppelen aan het daadwerkelijke materiaalsysteem en de technische documentatie.
PPWR is een EU-verordening uitgevaardigd door Europese instellingen. Bioleader® definieert de wettelijke vereisten niet. Voor EU-inkoopprojecten kan Bioleader® kopers ondersteunen door beschikbare productspecificaties, verklaringen, testrapporten en ondersteunende documentatie voor de geselecteerde SKU en specificatie te organiseren.
4.2 2026 PPWR-update: hoe de Europese Commissie PFAS-screening aanbeveelt
Een belangrijke ontwikkeling in 2026 is de aanvullende richtlijn van de Europese Commissie over de implementatie van de PFAS-vereisten in artikel 5, lid 5. Voor inkoopteams is deze richtlijn nuttig omdat het uitlegt hoe de wettelijke PFAS-limieten kunnen worden benaderd via een stapsgewijs analytisch proces in plaats van elke fluor- of PFAS-meting als dezelfde test te behandelen.
De huidige aanbevolen handhavingsaanpak van de Commissie begint met Totaal Fluor (TF)-screening. Als het Totaal Fluor-resultaat lager is dan 50 mg/kg, wordt het monster kan als conform worden beschouwd bij de eerste screeningsstap. Wanneer het Totaal Fluor-resultaat dit niveau overschrijdt, kan aanvullend onderzoek worden gebruikt om te bepalen of de fluor afkomstig is van organische of anorganische bronnen en of verdere PFAS-specifieke analyse nodig is.
Totaal Fluor lager dan 50 mg/kg kan dienen als een eerste screeningsresultaat volgens de huidige aanbevolen handhavingsaanpak van de Europese Commissie. Dit screeningsniveau is niet dezelfde analytische meting als de PPWR's 25 ppb en 250 ppb gerichte PFAS-limieten.
Waar verder onderzoek nodig is, kan analytisch werk organische fluor onderscheiden van anorganische fluor en kan het overgaan tot gerichte PFAS-analyse of precursorgerichte analyse, afhankelijk van de omstandigheden. De Commissie merkt ook op dat, op basis van momenteel beschikbaar bewijs, monsters die conform waren bij de eerste Totaal Fluor-screeningsstap ook conform waren in de daaropvolgende teststappen.
| Verificatiefase | Wat het onderzoekt | Interpretatie van de koper |
|---|---|---|
| Stap 1 — Totaal Fluor | Totaal fluor in het geteste monster | Een TF-resultaat lager dan 50 mg/kg kan als conform worden beschouwd onder de huidige aanbevolen eerste screeningsaanpak van de Commissie. |
| Verdere fluor karakterisering | Helpt organische en anorganische fluorbronnen te onderscheiden waar aanvullend onderzoek nodig is | Nuttig wanneer Totaal Fluor het eerste screeningsniveau overschrijdt of de fluorbron verduidelijking vereist. |
| Gerichte / precursoranalyse | Gespecificeerde PFAS en, waar van toepassing, precursorgerelateerde PFAS | Gebruikt waar meer gedetailleerde verificatie nodig is tegen de gerichte PFAS-vereisten van 25 ppb en 250 ppb. |
Deze update is met name belangrijk voor kopers die vetbestendigheidstechnologieën vergelijken. Een sterker intern additief, coating of gelamineerd barrièresysteem mag niet alleen worden gekozen omdat het beter presteert tegen olie. De gekozen technologie moet ook een duidelijke formulatiegeschiedenis, geschikt PFAS-bewijs, stabiele productiecontrole en documentatie voor de bestemmingsmarkt ondersteunen.
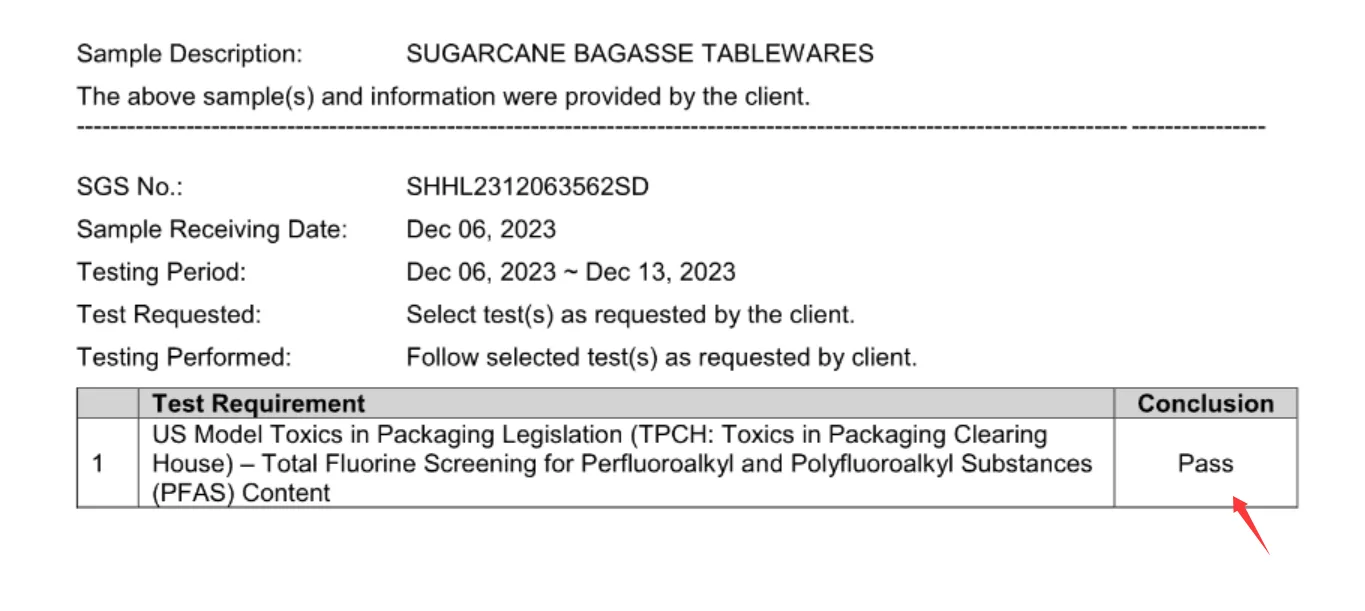
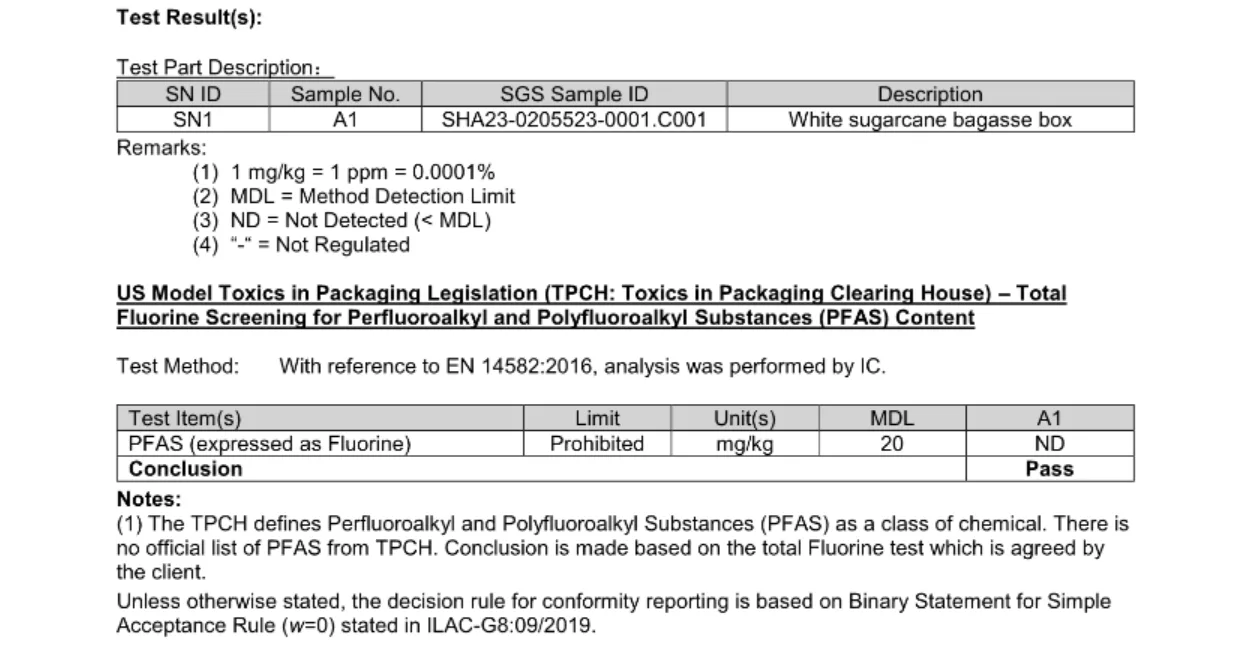
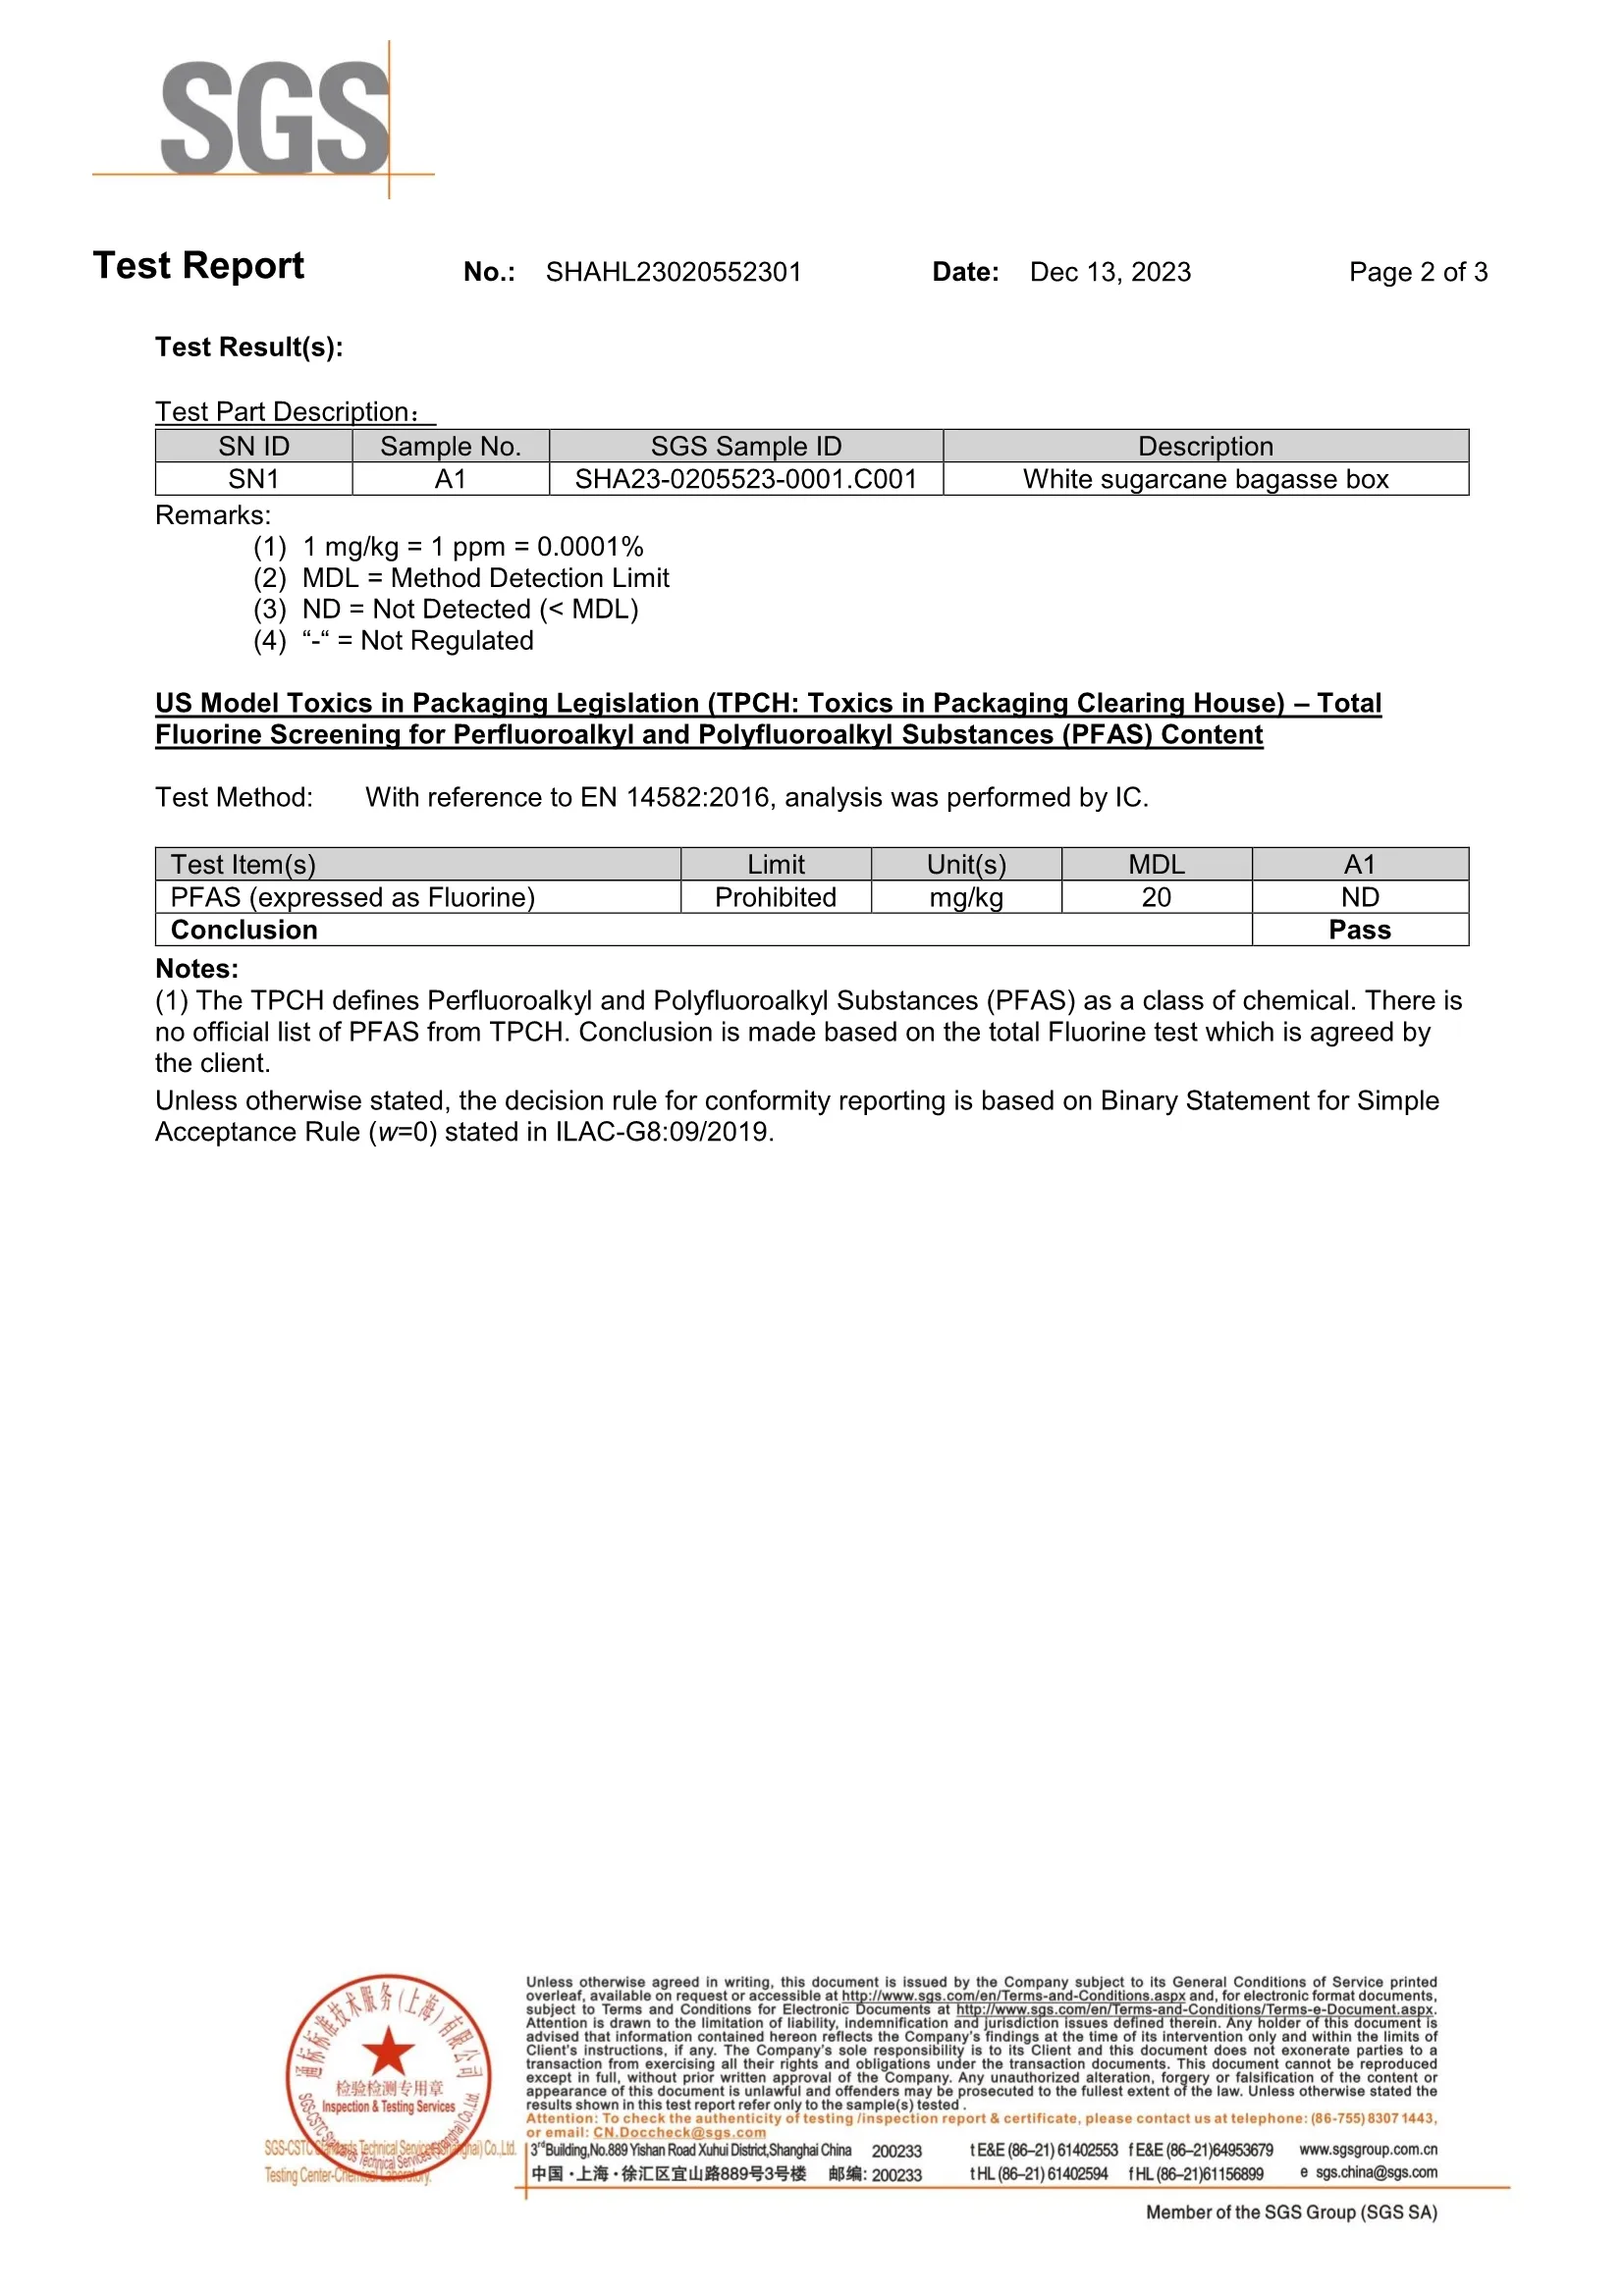
Een gepubliceerd SGS-rapport voor een getest witte suikerrietbagasse doos geregistreerd Totaal fluor ND (<20 mg/kg) met behulp van een methode met verwijzing naar EN 14582:2016 en analyse door IC. Dit resultaat ligt onder de huidige limiet van de Europese Commissie 50 mg/kg Step-1 Total Fluorine. Het resultaat levert ondersteunend bewijs voor het geteste monster en mag niet worden geïnterpreteerd als automatisch van toepassing op elke Bioleader®-SKU, formulatie, barrièresysteem of productiebatch.
Voor praktische EU-inkoopverificatie kunnen kopers gebruikmaken van Bioleader®'s
PPWR 2026 Foodservice Packaging Checklist
om product-, test- en documentatievereisten te beoordelen vóór commerciële goedkeuring.
Voor een meer gedetailleerde uitleg van de implementatieaanpak van de Commissie, zie de
EU PPWR 2026-richtlijn voor foodserviceverpakkingen
die de PFAS-vereisten, technische documentatie, verantwoordelijkheden van fabrikanten en beoordeling door importeurs behandelt.
Kopers die daadwerkelijke gevormde vezelproducten evalueren, kunnen ook de
PFAS-vrije composteerbare tafelwaren compliance- en productpagina bekijken
voor productcategorieën, SGS-ondersteunend bewijs, composteerbaarheidsdocumentatie en inkooprichtlijnen.
Kopers moeten niet alleen een intern additief, coating of gelamineerd barrièresysteem kiezen omdat het sterkere vetbestendigheid biedt. De voorkeursroute moet ook een duidelijke PFAS-bewijsketen, productspecifieke verificatie, gecontroleerde formulatie, reproduceerbare productie en documentatie passend bij de bestemmingsmarkt ondersteunen. Een technisch sterkere barrière is niet automatisch de route met lager inkooprisico als het een complexere nalevings- of materiaalstructuur creëert.
4.3 Waarom gelamineerde of gecoate vezelstructuren in Europa nauwkeuriger moeten worden beoordeeld
In de Europese regelgevingscontext moeten kopers zorgvuldig onderscheid maken tussen gevormde vezelartikelen die voornamelijk vezelgebaseerd blijven en artikelen die afhankelijk zijn van extra plasticbevattende of polymeer-gebaseerde barrièrelagen. Papier- of vezeluitstraling alleen bepaalt niet hoe de volledige verpakkingsstructuur zal worden behandeld onder relevante verpakkings-, single-use-plastic-, recycling- of end-of-life-regels.
Dit betekent niet dat elke gelamineerde of gecoate structuur automatisch niet-conform is. Het betekent dat externe barrièresystemen extra interpretatie- en documentatievragen kunnen oproepen, met name waar een koper ook claims wil maken met betrekking tot plasticreductie, recyclebaarheid, verpulpbaarheid, composteerbaarheid of vereenvoudigde vezelgebaseerde verpakking.
Het onderscheid tussen verschillende externe systemen is ook belangrijk. Een foliegelamineerde structuur introduceert een aparte materiaallaag, terwijl een oppervlaktecoating een waterige, polymere, biobased of andere barrièreformulatie kan gebruiken. Geen van beide mag automatisch worden beschreven als recyclebaar, composteerbaar, plasticvrij of PFAS-vrij zonder de werkelijke formulatie en ondersteunend bewijs te beoordelen.
Om deze reden moeten gelamineerde en gecoate gevormde vezelproducten niet alleen worden beoordeeld op directe vetbarrièreprestaties. Kopers moeten ook overwegen of de structuur extra recycling-, composteerbaarheids-, technische documentatie- of marktpositioneringsvereisten creëert in de beoogde bestemming.
De PPWR PFAS-limieten zijn van toepassing op voedselcontactverpakkingen, ongeacht of vetbestendigheid wordt bereikt via een intern additief, oppervlaktecoating of gelamineerde barrière. De technologieroute vervangt geen productspecifieke PFAS-verificatie.
4.4 Noord-Amerika: certificeringslogica, staatsbeperkingen en FDA-acties
In Noord-Amerika verschilt het PFAS-nalevingsbeeld van de EU omdat er geen enkele voedselverpakkingsregelgeving is die gelijkwaardig is aan artikel 5, lid 5, van de PPWR. In plaats daarvan moeten kopers mogelijk rekening houden met een combinatie van staatsbeperkingen, certificeringsvereisten, klantspecificaties en federale voedselcontactacties.
Voor composteerbare foodserviceproducten, BPI biedt een belangrijk certificeringskader. Het fluorhoudende chemicaliënbeleid vereist relevante formulatiebeoordeling, ondersteunende documentatie, testen door een door BPI goedgekeurd laboratorium binnen de toepasselijke Total Organic Fluorine-vereiste, en een fabrikantsverklaring dat er geen opzettelijk toegevoegde gefluoreerde chemicaliën aanwezig zijn.
Dit certificeringskader mag niet worden verward met de EU PPWR-limieten. BPI-certificering en EU PPWR-naleving gebruiken verschillende certificerings- en regelgevingskaders en moeten onafhankelijk worden geëvalueerd. Een product met één certificering mag niet automatisch worden beschreven als voldoend aan elke PFAS-vereiste in elke bestemmingsmarkt.
Staatsregelgeving voegt een extra laag van verantwoordelijkheid toe. Washington State vereist bijvoorbeeld nalevingscertificaten voor getroffen voedselverpakkingscategorieën. Dit verplaatst PFAS-naleving voorbij marketingterminologie naar controleerbare supply-chain-documentatie. Kopers die met
molded fiber verpakkingen
werken, moeten daarom traceerbare gegevens verwachten die overeenkomen met het werkelijke producttype.
Op federaal niveau heeft FDA-actie de Amerikaanse transitie weg van PFAS-gebaseerde vetafstotende chemie in papier- en kartonnen voedselverpakkingen verder versterkt. De resterende relevante PFAS-vetafstotende voedselcontactmeldingen zijn in 2025 niet meer van kracht, wat de bredere marktverschuiving weg van opzettelijk toegevoegde PFAS in deze toepassing versterkt.
Voor inkoopprofessionals is de bredere boodschap dat PFAS-vrije conversie al ingebed is in de richting van de Noord-Amerikaanse voedselverpakkingsmarkt. Kopers moeten niettemin de exacte staat, certificeringsvereiste, productcategorie en klantspecificatie identificeren voordat ze één nalevingsconclusie toepassen over meerdere rechtsgebieden.
4.5 Wat dit betekent voor kopers van PFAS-vrij suikerriet tafelwaar
 |  |
De inkoopconsequentie is duidelijk. Kopers mogen PFAS-vrije bagasse tafelwaar niet goedkeuren uitsluitend op basis van een logo, generieke leveranciersverklaring of eenmalige monstertest. De inkoopbasislijn voor 2026 vereist een meer gestructureerde beoordeling die marktvereiste, analytisch bewijs, SKU-identiteit, barrièretechnologie en fabrieksuitvoering.
- Identificeer de bestemmingsmarkt en de toepasselijke PFAS-vereiste.
- Bevestig de exacte SKU, het materiaal, de kleur en de barrièrestructuur die wordt gekocht.
- Bepaal of het beschikbare bewijs Total Fluorine, Total Organic Fluorine, gerichte PFAS-analyse, certificeringsdocumentatie of een andere vorm van bewijs is.
- Beoordeel de analysemethode, detectielimiet, testdatum en monsterbeschrijving.
- Bevestig of het rapport daadwerkelijk het genoemde product of de relevante formulatie dekt.
- Onderscheid PFAS-naleving van vetbestendigheidsprestatietests.
- Beoordeel of een externe coating of laminering extra recycling-, composteerbaarheids- of materiaalstructuuroverwegingen creëert.
- Bevestig hoe formuleringwijzigingen en herhaalde productiebatches worden gecontroleerd.
Het belangrijkste punt voor deze inkoopgids is dat naleving van regelgeving en vetbestendigheidstechnologie niet langer afzonderlijk kunnen worden beoordeeld. Een intern additievensysteem kan een eenvoudigere procesintegratie bieden, maar vereist nog steeds passend PFAS-bewijs en toepassingsvalidatie. Een externe coating of gelamineerde barrière kan betere prestaties leveren in een moeilijke toepassing, maar kan ook extra materiaal-, circulariteits- en documentatievragen met zich meebrengen.
Voor PFAS-vrij suikerriet serviesgoed is de meest verdedigbare inkoopbeslissing daarom degene die claimtaal, testomvang, productstructuur, echte foodservice-prestaties, en marktbestemming binnen één goedkeuringslogica brengt. Die wettelijke basis vormt de basis voor het vergelijken van interne PFAS-vrije additievensystemen en externe barrièretechnologieën in de volgende secties.
5. Waarom vetbestendigheid in gegoten vezel een procesprobleem is, geen slogan
In gegoten vezel foodserviceverpakkingen wordt vetbestendigheid vaak besproken alsof het een eenvoudige producteigenschap is. In werkelijkheid is het een procesgestuurd prestatie-resultaat. Een suikerrietkom, dienblad of clamshell wordt niet commercieel betrouwbaar alleen omdat het is gelabeld als PFAS-vrij, composteerbaar of gegoten uit plantenvezel. Wat de prestaties in de praktijk bepaalt, is of het volledige productiesysteem een vezelstructuur kan creëren die stabiel blijft bij blootstelling aan olie, hitte, vocht, druk en tijd.
Dit onderscheid is cruciaal voor kopers omdat gegoten vezel niet faalt op dezelfde manier als plastic- of filmgebaseerde verpakkingen. In suikerriet serviesgoed wordt vetmigratie meestal gekoppeld aan vezelporositeit, lokale zwakke punten, structurele dichtheid en verwerkingsconsistentie. Een product kan er bij eerste vulling visueel acceptabel uitzien, maar toch na enkele minuten heet voedselcontact olie-uitslag aan de achterkant, randlekkage, lokale verzachting of penetratie van het bodempaneel ontwikkelen. Om deze reden mag vetbestendigheid nooit alleen worden beoordeeld op uiterlijk op het moment van gebruik. Het moet worden geëvalueerd onder gedefinieerde toepassingsomstandigheden.
5.1 Vezelstructuur is het startpunt, niet het definitieve antwoord
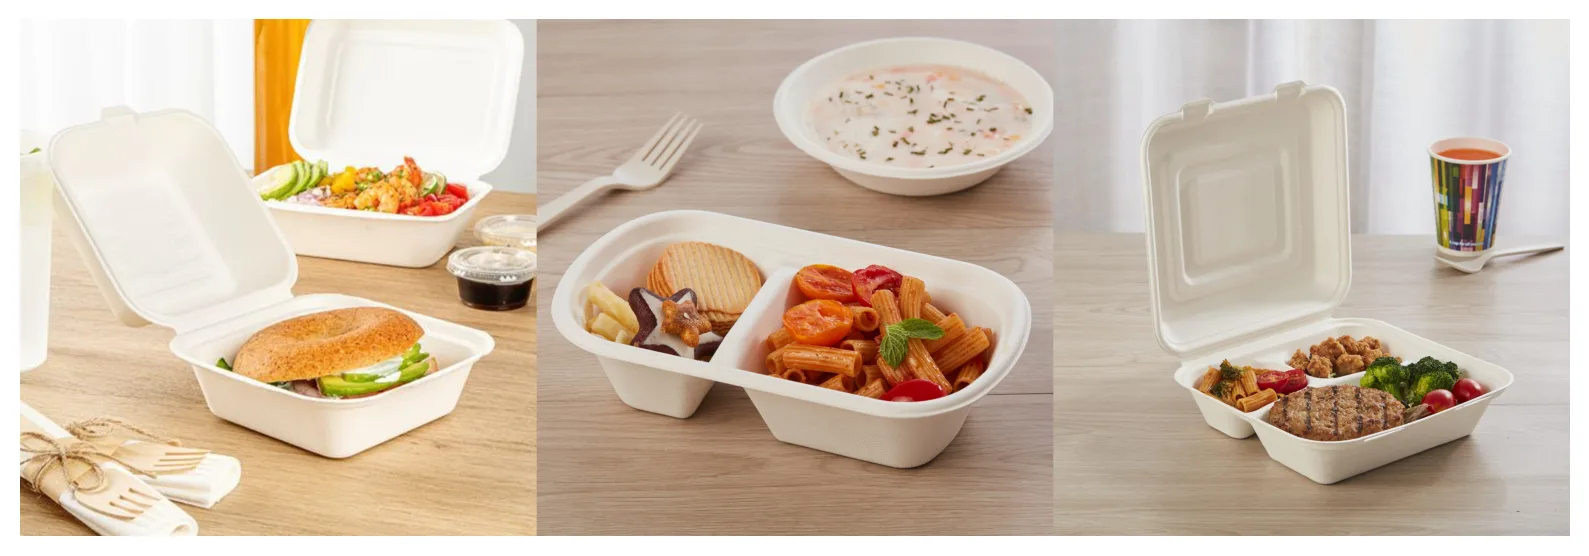
Suikerrietbagasse is een sterk en commercieel aantrekkelijk gegoten vezelsubstraat, maar het is van nature geen hoogbarrièremateriaal. Net als andere plantenvezelstructuren bevat het een netwerk van poriën, vezelkruisingen en gebieden met variabele dichtheid die ontstaan tijdens het vormen, ontwateren en heetpersen. Deze structurele kenmerken zijn precies wat het product lichtgewicht, composteerbaar en op schaal produceerbaar maakt. Ze zijn ook de reden waarom ongecontroleerde olie- en vochtpenetratie kan optreden als het barrièreontwerp zwak is of de productieomstandigheden onstabiel zijn.
Dit is waarom een PFAS-vrij gegoten vezelartikel nooit alleen op materiaalidentiteit mag worden beoordeeld. “Bagasse” is op zichzelf geen prestatiegarantie. Twee producten gemaakt van dezelfde basisvezel kunnen zich heel anders gedragen, afhankelijk van het additievensysteem, matrijsontwerp, wanddikte, persomstandigheden, ontwateringsefficiëntie en consistentie na het vormen. Bij commerciële inkoop is de echte technische vraag niet of het substraat duurzaam is. Het is of de afgewerkte structuur is ontworpen en geproduceerd om de beoogde voedselcontactbelasting te weerstaan.
5.2 Vetfalen is meestal een structurele gebeurtenis voordat het een zichtbare klacht wordt
Veel kopers beoordelen vetbestendigheid pas nadat er een zichtbaar lekkageprobleem optreedt. Dat is te laat. In de praktijk begint falen van gegoten vezel vaak als een structurele zwakte lang voordat het een duidelijke klacht van de klant wordt. Olie kan door gebieden met lagere dichtheid, randovergangen, hoekgeometrie, afdichtingsranden of gespannen gebieden bewegen die ontstaan tijdens stapelen en transport. Tegen de tijd dat een product duidelijke vlekken of doordringing vertoont, heeft het onderliggende barrièresysteem vaak al enige tijd ondermaats gepresteerd.
Dit is ook waarom alleen de prestaties van het middenpaneel niet voldoende zijn. Een komvormige bodem kan stabiel lijken in een statische banktest, terwijl het randgebied, de zijwandovergang of de rand van het compartiment het echte faalpunt wordt tijdens daadwerkelijk meeneemgebruik. Kopers moeten vetbestendigheid daarom behandelen als een prestatiekwestie van de volledige structuur, niet als een laboratoriumclaim op een vlak oppervlak.
5.3 Hitte, oliebelasting en houdtijd zijn verschillende variabelen en mogen niet door elkaar worden gehaald
 | 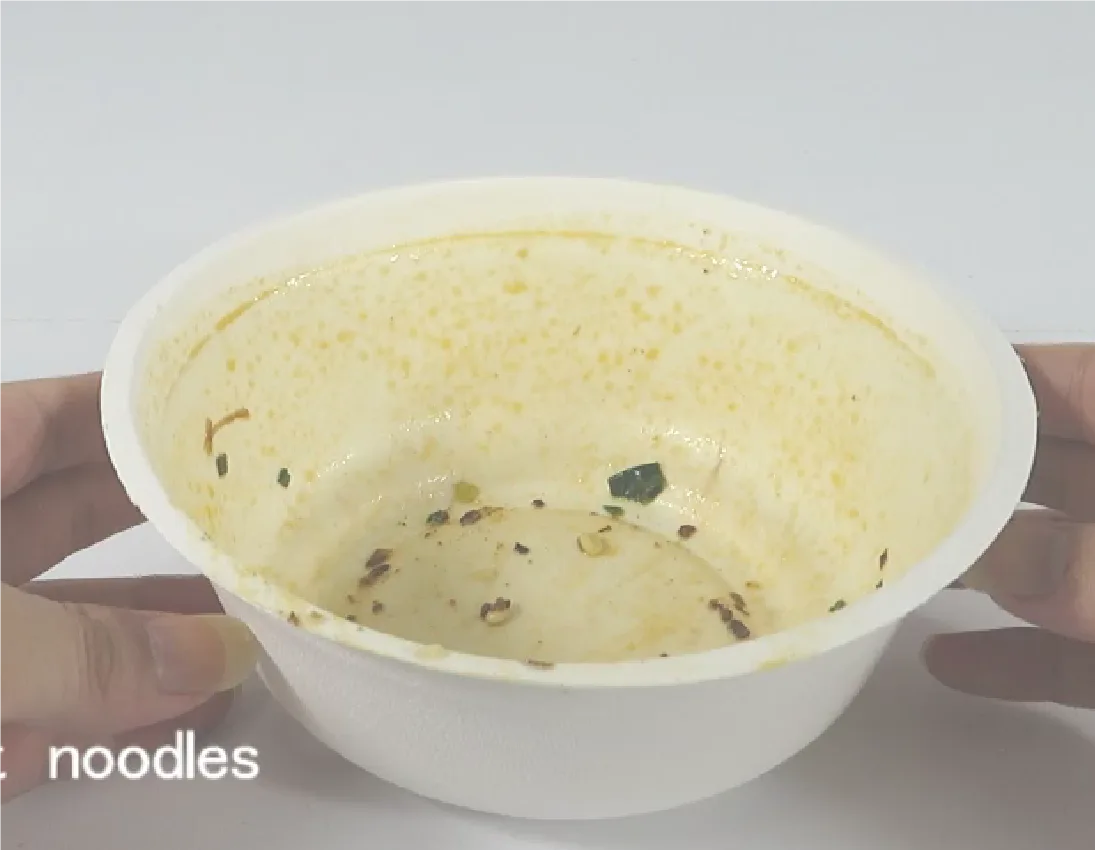 |
Een van de meest voorkomende inkoopfouten is het te breed beschrijven van een voedseltoepassing. “Warm eten” is geen testmethode. Een gegoten vezelverpakking gevuld met warme rijst gedraagt zich heel anders dan een verpakking met gefrituurde kip, curry, vette noedels of soep met een vetrijke oppervlaktelaag. Temperatuur is belangrijk, maar temperatuur alleen verklaart de prestaties niet. Oliebelasting, contactduur en productgeometrie zijn even belangrijk.
Dit is waarom een PFAS-vrij product dat goed presteert bij kort contact met warm voedsel, toch kan falen bij langere bezorgcycli, hogere vetconcentratie of herhaalde warmtebehoud. Het is ook waarom additievensystemen voor lage temperaturen en hoogwaardige interne additievensystemen niet op één hoop mogen worden gegooid alsof ze hetzelfde toepassingsbereik dienen. Het verschil tussen hen is niet alleen een marketingniveau. Het is een verschil in beoogde gebruiksomstandigheden en procescapaciteit.
| Variabel | Waarom het belangrijk is | Typische koperfout |
|---|---|---|
| Voedseltemperatuur | Hogere temperatuur kan vezelverzachting, vochtmigratie en barrièrestress versnellen. | Alle “heet voedsel” als één voorwaarde behandelen. |
| Oliebelasting | Vetrijke voedingsmiddelen vormen een ander penetratieprobleem dan droge of vetarme voedingsmiddelen. | Ervan uitgaande dat warme rijst en olieachtige noedels hetzelfde barrièreniveau vereisen. |
| Houdtijd | Langere contactduur verhoogt het risico op vlekken aan de achterzijde, doorsijpeling en structurele verzwakking. | Een monster goedkeuren op basis van alleen kort contacttesten. |
| Productgeometrie | Hoeken, randen, overgangen in de zijwand en compartimentranden zijn vaak de eerste faalpunten. | Alleen het middenpaneel of het platte bodemoppervlak evalueren. |
| Wanddikte | Dunwandige gebieden zijn gevoeliger voor porositeitsvariaties en vetdoorslag. | Gewicht verminderen zonder de barrièreprestaties opnieuw te valideren. |
| Procesconsistentie | Stabiele vetbestendigheid hangt af van herhaalbare vorm-, ontwaterings- en heetpersomstandigheden. | Prestaties beoordelen op basis van slechts één monsterbatch. |
Tabel 2. Belangrijke variabelen die de vetbestendigheid van gegoten vezelverpakkingen beïnvloeden
5.4 Condensatie, vocht en vet zijn niet dezelfde faalmodus
Een andere veelvoorkomende bron van verwarring is het verkeerd interpreteren van vochtgerelateerde effecten. Bij gegoten vezelverpakkingen zijn condensatie en vetpenetratie geen identieke gebeurtenissen. Een warmgevuld product kan zichtbaar vocht of oppervlaktevochtigheid genereren door stoommigratie en temperatuurverschil, vooral bij afhaalgebruik met deksel. Dit betekent niet automatisch dat het vetbestendigheidssysteem heeft gefaald. De belangrijkere vraag is of er sprake is van daadwerkelijke oliedoorbraak, vezelverweking, structurele verzwakking of aanhoudende vlekken aan de achterzijde die verband houden met vetmigratie.
Voor een serieuze productevaluatie moeten kopers ten minste drie omstandigheden onderscheiden: blootstelling aan heet vocht, blootstelling aan hete olie, en gecombineerde hitte-vet-houdtijdstress. Een leverancier die deze omstandigheden niet kan onderscheiden in tests of productaanbevelingen, zal waarschijnlijk geen betrouwbare PFAS-vrije begeleiding bieden voor echt foodservicegebruik.
5.5 Vetbestendigheid is in 2026 een kwestie van fabrieksdiscipline
Tegen 2026 vraagt de markt niet langer alleen of een PFAS-vrij gegoten vezelproduct een geïsoleerde monstertest kan doorstaan. De belangrijkere vraag is of dezelfde prestaties kunnen worden gehandhaafd bij commerciële productie, meerdere SKU's en herhaalde exportbatches. Daarom moet vetbestendigheid worden behandeld als een kwestie van productiediscipline. Additiefchemie is belangrijk, maar ook pulpvoorbereiding, doseringscontrole, vormstabiliteit, matrijstemperatuur, verblijftijd, wanddiktevariaties en kwaliteitscontrolediscipline.
Vanuit inkoopperspectief is dit het punt waarop veel leveranciers zich beginnen te onderscheiden. Sommigen kunnen een acceptabel laboratoriummonster maken. Weinigen kunnen herhaalbare prestaties handhaven wanneer de productiesnelheid toeneemt, de kartonhoeveelheid opschaalt en meerdere productformaten parallel draaien. Voor kopers is het echte inkooprisico zelden het eerste monster. Het is inconsistentie op commerciële schaal.
Dit is ook waar Bioleader's productie-ervaring relevant wordt. Bij de export van gegoten vezelproducten wordt vetbestendigheid niet beheerd als een enkele materiaalclaim. Het wordt beheerd als een gecombineerd resultaat van vezelstructuur, procescontrole, additiefkeuze en toepassingsmatching. Daarom richt het volgende gedeelte zich eerst op interne PFAS-vrije additiefsystemen, inclusief het praktische verschil tussen lage-temperatuur- en hoogwaardige routes, voordat wordt overgegaan op externe barrièresystemen zoals lamineren en oppervlaktecoatings.
6. Route A — Interne PFAS-vrije additiefsystemen
Van de beschikbare PFAS-vrije technologiepaden voor gegoten vezel foodserviceverpakkingen, blijven interne additiefsystemen het commercieel meest relevante startpunt. Hun belang komt voort uit één praktisch feit: ze zijn ontworpen om vet- en vochtbestendigheid op te bouwen binnen het gegoten vezelproces zelf, in plaats van voornamelijk te vertrouwen op een afzonderlijke barrièrelaag na het vormen. Voor kopers is dit belangrijk omdat geïntegreerde systemen over het algemeen gemakkelijker op te schalen zijn, gemakkelijker te controleren in productie en gemakkelijker te evalueren als onderdeel van een volledig fabrieksproces dan als een geïsoleerde oppervlaktebehandeling.
Bij commerciële inkoop zijn interne additiefsystemen vaak de route die prestaties, doorvoer en kosten het beste in balans brengt voor gangbare suikerriet tafelgerei-toepassingen. Ze zijn niet automatisch de sterkste barrièreoptie in elk extreem gebruiksscenario, maar ze zijn vaak de meest praktische route voor hoogvolume afhaalverpakkingen waar kopers herhaalbare vetbestendigheid nodig hebben zonder overmatige structurele complexiteit toe te voegen. Dit is ook waarom interne systemen niet als één generieke categorie moeten worden besproken. In echte inkoop en productie is er een groot verschil tussen interne additievensystemen voor lage temperaturen en hoogwaardige interne additievensystemen.
 |  |
6.1 Wat interne additiefsystemen eigenlijk betekenen
In dit artikel verwijzen interne PFAS-vrije additiefsystemen naar fluoorvrije vet- en waterbestendige chemie die wordt geïntroduceerd vanuit het gegoten vezelproductieproces, meestal via het pulpsysteem vóór het definitieve vormen en heetpersen. De commerciële logica is eenvoudig: in plaats van de barrière voornamelijk op te bouwen via een afzonderlijke externe film- of coatinglaag, probeert de producent de weerstandsprestaties van het eindproduct te verbeteren door procesgeïntegreerde chemie in combinatie met vorm-, ontwaterings- en heetperscontrole.
Dit onderscheid is belangrijk omdat interne systemen vaak worden misverstaan alsof ze slechts “materialen die aan de pulp worden toegevoegd.” zijn. In de praktijk is het additief zelf slechts een deel van het resultaat. Echte prestaties hangen af van hoe het additief interageert met vezelverdeling, structurele dichtheid, vochtverwijdering en thermische vormomstandigheden. Dit is waarom twee leveranciers beide kunnen beweren PFAS-vrije interne additieven te gebruiken, en toch zeer verschillende prestaties leveren zodra het product wordt gevuld met hete, olieachtige of langdurig bewaarde afhaalmaaltijden.
Vanuit inkoopstandpunt is de belangrijkste sterkte van een intern systeem dat het kan worden beoordeeld als onderdeel van een complete productieroute. Kopers beoordelen niet alleen een chemieclaim. Ze beoordelen of de leverancier een stabiel procesvenster kan handhaven over pulpvoorbereiding, additiefcontrole, vormconsistentie, heetpersen, SKU-variatie en uiteindelijke batchoutput.
6.2 Interne additiefsystemen voor lage temperaturen
Interne additiefsystemen voor lage temperaturen zijn over het algemeen bedoeld voor minder veeleisende vetbestendigheidsomgevingen. In de praktijk zijn deze systemen doorgaans beter geschikt voor koelketen-, omgevings-, droogvoedsel- of laagvettoepassingen waarbij de verpakking niet wordt blootgesteld aan langdurige hete olie, zware vetbelasting of lange houdtijden bij hoge temperaturen. Ze blijven vaak commercieel aantrekkelijk omdat ze dichter bij de standaard productie-economie liggen en mainstream volumeproductie kunnen ondersteunen met een lagere prestatie-kostenlast.
Dit type systeem kan volledig geschikt zijn wanneer de toepassing correct is afgestemd. Producten voor salades, fruit, bakkerijproducten, maaltijden op kamertemperatuur of kortdurend contact met relatief vetarme voedingsmiddelen vereisen bijvoorbeeld mogelijk niet de hogere barrièremarge van een veeleisender intern systeem. In deze gevallen kan overengineering van het product alleen maar kosten toevoegen zonder echte commerciële waarde te leveren.
Het inkooprisico begint wanneer kopers of leveranciers lage-temperatuursystemen behandelen alsof ze universeel geschikt zijn voor alle PFAS-vrije gegoten vezelverpakkingen. Dat zijn ze niet. Zodra het voedingsprofiel verschuift naar hetere, olierijke, sausrijke of langduriger afhaalgebruik, verandert het prestatievenster aanzienlijk. Een product dat is goedgekeurd voor licht gebruik kan dan achterzijde-schaduwvorming, randdoorsijpeling, lokale verweking of inconsistente prestaties vertonen in echt foodservicegebruik. Om deze reden mag een lage-temperatuur intern systeem alleen worden goedgekeurd tegen het werkelijke toepassingsprofiel, niet tegen een brede generieke claim zoals “geschikt voor warm voedsel” of “vetbestendig”.”
6.3 PFAS-vrije interne additiefsystemen voor hoge temperaturen
Hoge-temperatuur PFAS-vrij Interne additievensystemen worden ontwikkeld voor veeleisendere toepassingen van gevormde vezels, waar de vetbelasting, temperatuurbelasting en houdtijd aanzienlijk hoger zijn. In termen van inkoop is dit de route die het meest relevant is voor warme afhaalmaaltijden, vette bereide gerechten, sausrijke toepassingen en andere veeleisende foodservice-omgevingen. Hun commerciële waarde ligt in het bieden van sterkere vetbestendigheidsprestaties, terwijl ze toch de operationele voordelen van een geïntegreerd gevormd-vezelproces behouden.
Vanuit technisch perspectief moeten deze systemen niet worden opgevat als simpelweg hetzelfde additief op een hoger niveau. In goed gecontroleerde productie worden ze beter begrepen als een gecoördineerd resultaat van interne additievenchemie, vezel-oppervlakte-interactie, processtabilisatie en heetpersverdichting. Het uiteindelijke barrière-effect wordt beïnvloed door hoe effectief het systeem presteert over de volledige structuur van het artikel, inclusief gebieden met lagere dichtheid, overgangen in de zijwand, hoeken, randen en andere zones waar gevormde-vezelproducten bij echt afhaalgebruik meestal als eerste falen.
Dit is ook het punt waarop procesdiscipline doorslaggevend wordt. Een hoog-temperatuur PFAS-vrij intern systeem kan zijn claim alleen waarmaken als de fabriek stabiliteit kan handhaven op het gebied van pulpconsistentie, additiefdosering, mengvolgorde, ontwateringsgedrag, matrijstemperatuur, verblijftijd en wanddiktecontrole. Zonder die discipline kan zelfs een technisch geavanceerd additievenpakket inconsistente commerciële resultaten opleveren. Op basis van Bioleader's productie-ervaring met gevormde vezels, worden de meest betrouwbare hoog-temperatuur PFAS-vrije resultaten niet bereikt via een enkele materiaalclaim, maar via een reproduceerbaar procesvenster dat stabiel blijft over verschillende SKU's en exportbatches.
Voor kopers is de praktische betekenis duidelijk: hoog-temperatuur PFAS-vrije interne systemen zijn vaak de meest evenwichtige optie voor mainstream warme afhaalverpakkingen, maar ze moeten nog steeds worden gevalideerd tegen het daadwerkelijke gebruik. Warmteniveau, vetconcentratie, vultijd, dekselconditie, stapeldruk en levertijd beïnvloeden allemaal het eindresultaat. De juiste goedkeuringsvraag is daarom niet of een leverancier zegt dat het product “high-performance” is, maar of die prestatie is aangetoond onder omstandigheden die de beoogde toepassing weerspiegelen.
Om te illustreren hoe toepassingsgebaseerde validatie er in de praktijk uitziet, voerde Bioleader een echte huishoudelijke magnetron-opwarmdemo uit met een hoog-temperatuur PFAS-vrije suikerrietbagasse-container met deksel onder omstandigheden met gemengd voedsel.
Realistische magnetron-opwarmdemo
Om praktische prestaties onder realistische opwarmomstandigheden aan te tonen, testte Bioleader een hoog-temperatuur PFAS-vrije suikerrietbagasse-container met deksel met behulp van rijst, olieachtige restjes en ongeveer 200 ml water in een standaard huishoudelijke magnetron.
Na 3 minuten op hoog vermogen, was het eten extreem heet, terwijl de containerlichaam en deksel intact bleven, met geen lekkage van de bodem of randen. Na 30 minuten staan, werd geen lekkage waargenomen. Hetzelfde monster werd vervolgens opnieuw opgewarmd gedurende nog eens 2 minuten. Hoewel het iets zachter werd na herhaald opwarmen, ondersteunde het het voedsel nog steeds stevig en vertoonde het geen lekkage.
Deze realistische demo levert nuttig bewijs op toepassingsniveau dat een goed gecontroleerd hoog-temperatuur PFAS-vrij intern systeem geloofwaardige vetbestendigheid en vochtbarrièreprestaties kan leveren in veeleisende afhaal- en opwarmscenario's.
Opmerking: Dit is een interne huishoudelijke opwarmdemo voor praktische toepassingsreferentie alleen. Het vervangt geen gestandaardiseerde laboratoriumtests door derden, certificering of marktspecifieke nalevingsverificatie.
6.4 Waarom interne systemen commercieel aantrekkelijk blijven
De aanhoudende kracht van interne PFAS-vrije additievensystemen is niet alleen technisch. Het is ook operationeel en commercieel. Omdat de barrièrelogica is geïntegreerd in de productieroute van gevormde vezels, krijgen kopers vaak een beter schaalbare oplossing voor mainstream foodservice-verpakkingen dan via een externe barrièrestructuur die afhankelijk is van afzonderlijke downstream-verwerking. Dit ondersteunt doorgaans een schonere productiestroom, minder secundaire procesvariabelen en een praktischere kostenstructuur voor hoogvolume-exportleveringen.
Interne systemen kunnen ook een eenvoudiger inkoopverhaal bieden in markten waar kopers steeds meer waarde hechten aan eenvoudigere vezelgebaseerde verpakkingsstructuren. Ze elimineren niet de noodzaak voor testen, documentatie of toepassingsspecifieke validatie, maar ze verminderen vaak de structurele complexiteit die gepaard gaat met gelamineerde of afzonderlijk gecoate verpakkingen. Voor inkoopteams kan dat een beter beheersbare balans betekenen tussen barrièreprestaties, productie-efficiëntie en positionering op het gebied van naleving op de lange termijn.
6.5 Waar interne systemen in de praktijk nog steeds falen
Ondanks hun voordelen verwijderen interne PFAS-vrije additievensystemen het technische risico niet. Ze kunnen nog steeds falen wanneer de toepassing verkeerd wordt geclassificeerd, wanneer het product overmatig is verlicht, wanneer scherpe geometrie lokale spanningspunten creëert, of wanneer de procesconsistentie zwak is. In real-world foodservice-verpakkingen zijn veelvoorkomende probleemzones afdichtingsranden, compartimentovergangen, scherpe hoeken, dunwandige gebieden en formaten die worden blootgesteld aan lange houdtijden met vetrijke voedselsystemen.
Daarom moeten kopers voorkomen dat ze interne systemen als een automatische garantie behandelen. Een PFAS-vrije interne additievenroute kan commercieel sterk zijn, maar alleen wanneer het productontwerp, het procesvenster en het toepassingsprofiel op elkaar zijn afgestemd. In de praktijk betekent dit dat de sterkste leveranciers niet degenen zijn die de breedste claims maken. Het zijn degenen die kunnen uitleggen waar de prestatiegrens ligt, hoe deze is getest en hoe herhaalbaarheid op fabrieksschaal wordt gecontroleerd.
7. Route B — Externe barrièresystemen
Externe barrièresystemen vertegenwoordigen de tweede belangrijke PFAS-vrije route in foodservice-verpakkingen van gevormde vezels. In tegenstelling tot interne additievensystemen, die weerstandsprestaties opbouwen binnen het vormproces zelf, vertrouwen externe barrièresystemen op een afzonderlijke barrière op oppervlakteniveau om de vet- of vochtbescherming te verbeteren. In termen van inkoop wordt deze route meestal overwogen wanneer kopers een sterkere barrièremarge nodig hebben dan een standaard gevormde-vezelstructuur kan bieden via interne chemie alleen, of wanneer een specifieke voedseltoepassing ongebruikelijk veeleisende vloeistof-, olie- of houdtijdcondities creëert.
Voor inkoopteams is de belangrijkste kwestie niet of externe barrièresystemen kunnen werken. In veel gevallen kunnen ze dat. De belangrijkere vraag is of de toegevoegde barrièreprestatie de resulterende toename in structurele complexiteit, procesafhankelijkheid, kosten en circulariteitsbeoordeling rechtvaardigt. Daarom moeten externe systemen niet worden behandeld als een standaard upgrade. Ze moeten worden geëvalueerd als een afzonderlijke technische route met zijn eigen voordelen, beperkingen en regelgevingsimplicaties.
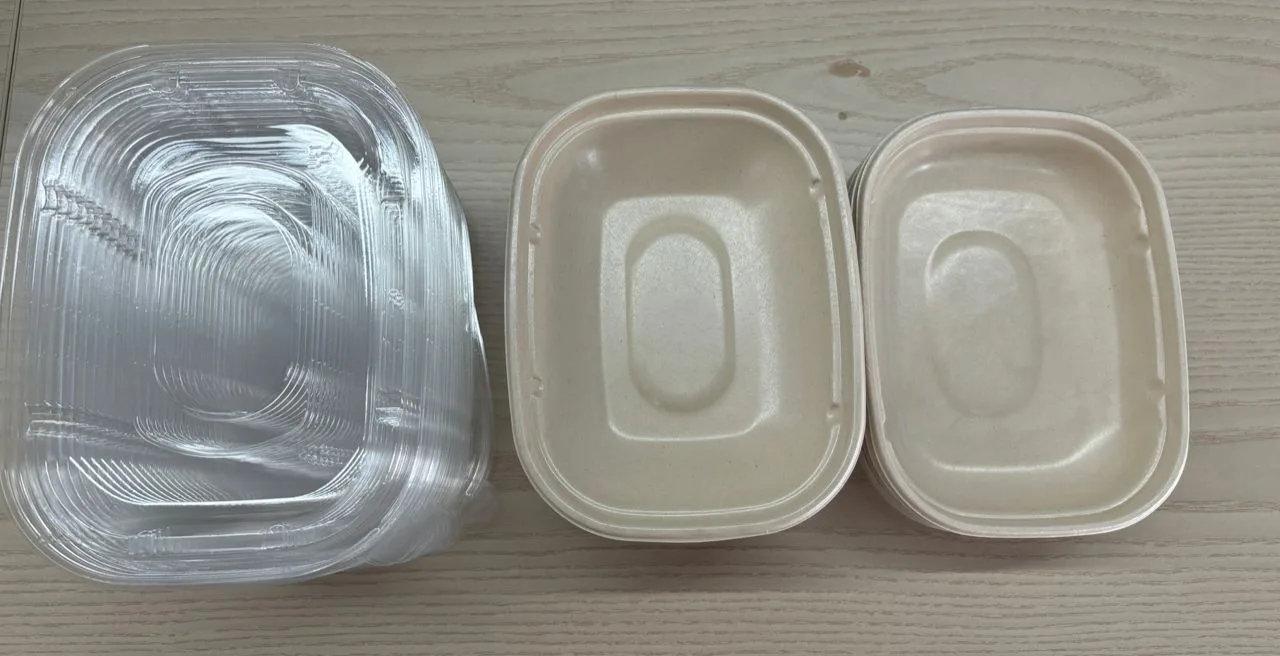
7.1 Wat valt onder externe barrièresystemen
In deze gids omvatten externe barrièresystemen twee hoofdcategorieën: filmlaminering en oppervlaktecoatingsystemen. Beide zijn oppervlaktegerichte oplossingen, maar ze zijn niet uitwisselbaar in technische of inkooptermijnen. Filmlaminering creëert een barrière door een afzonderlijke filmlaag op het gevormde-vezelsubstraat te hechten. Oppervlaktecoatingsystemen creëren een barrière door een vloeibaar of dispersiegebaseerd materiaal op het oppervlak aan te brengen en na drogen, uitharden of fixeren een functionele laag te vormen.
Dit onderscheid is belangrijk omdat de twee routes zich anders gedragen in productie, in prestatiestabiliteit en in marktinterpretatie. Een gelamineerde structuur kan een duidelijker fysiek barrièreconcept bieden, maar introduceert ook een meer expliciete multimateriaallogica. Een gecoate structuur kan er lichter of minder zichtbaar uitzien in het uiteindelijke uiterlijk, maar kan nog steeds complexiteit toevoegen via extra verwerkingsstappen, uniformiteitscontrole van de coating en vragen over recycleerbaarheid of herbruikbaarheid. Kopers moeten externe systemen daarom niet als één categorie beoordelen, maar als twee gerelateerde maar toch verschillende inkooproutes.
7.2 Filmlaminering
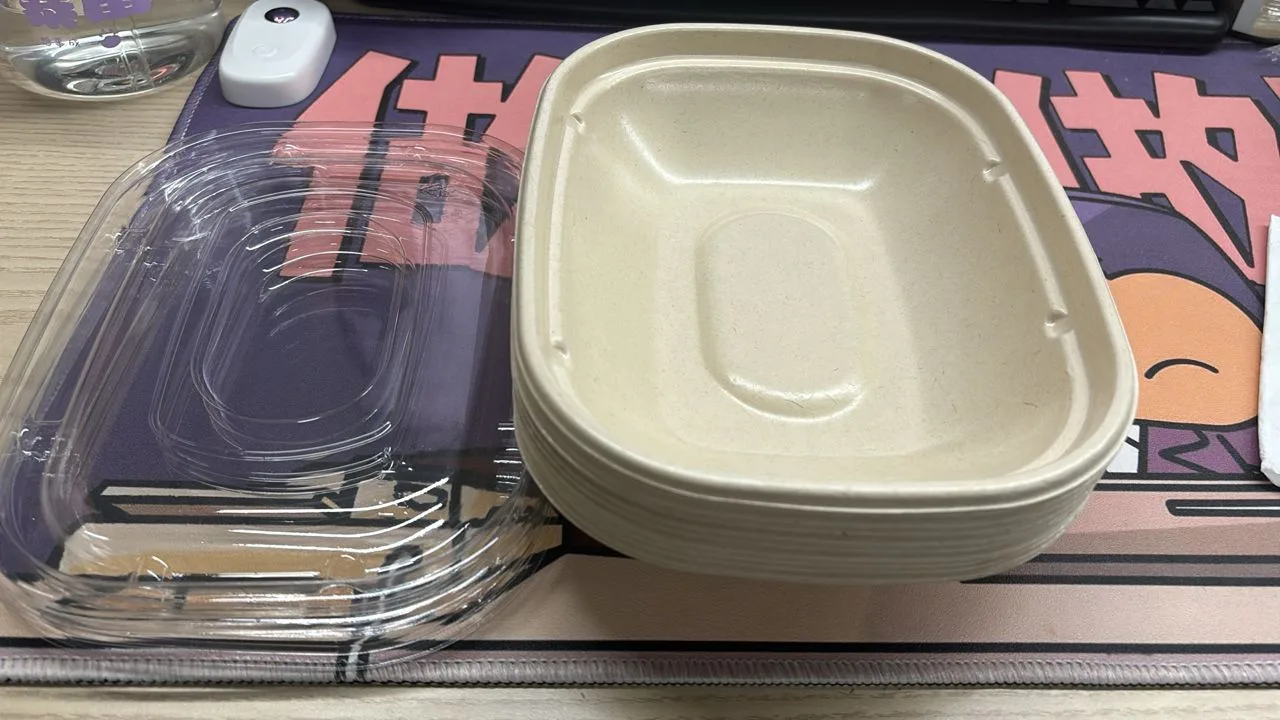
Filmlaminering wordt doorgaans geselecteerd wanneer een gevormd-vezelartikel een robuustere barrièrelaag vereist voor vloeistof-, vet- of langdurige contactomstandigheden. In commerciële termen is de aantrekkingskracht van laminering duidelijk: het kan een sterker en duidelijker barrière-effect creëren dan veel standaard gevormde-vezeloplossingen, vooral waar de toepassing moeilijke vloeistof-vetcombinaties of veeleisende houdomstandigheden betreft.
Echter, dat hogere barrièrepotentieel gaat gepaard met afwegingen. Een gelamineerd artikel wordt niet langer alleen bepaald door de gevormde-vezelstructuur zelf. Het wordt een composietstructuur waarvan de prestaties afhangen van de hechtingskwaliteit, filmintegriteit, randstabiliteit en compatibiliteit tussen substraat en filmlaag. Dit introduceert extra beoordelingspunten voor kopers, niet alleen op het gebied van barrièreprestaties, maar ook op het gebied van downstream-afvalverwerking, circulariteitspositionering en marktinterpretatie waar eenvoudigere vezelstructuren de voorkeur kunnen hebben.
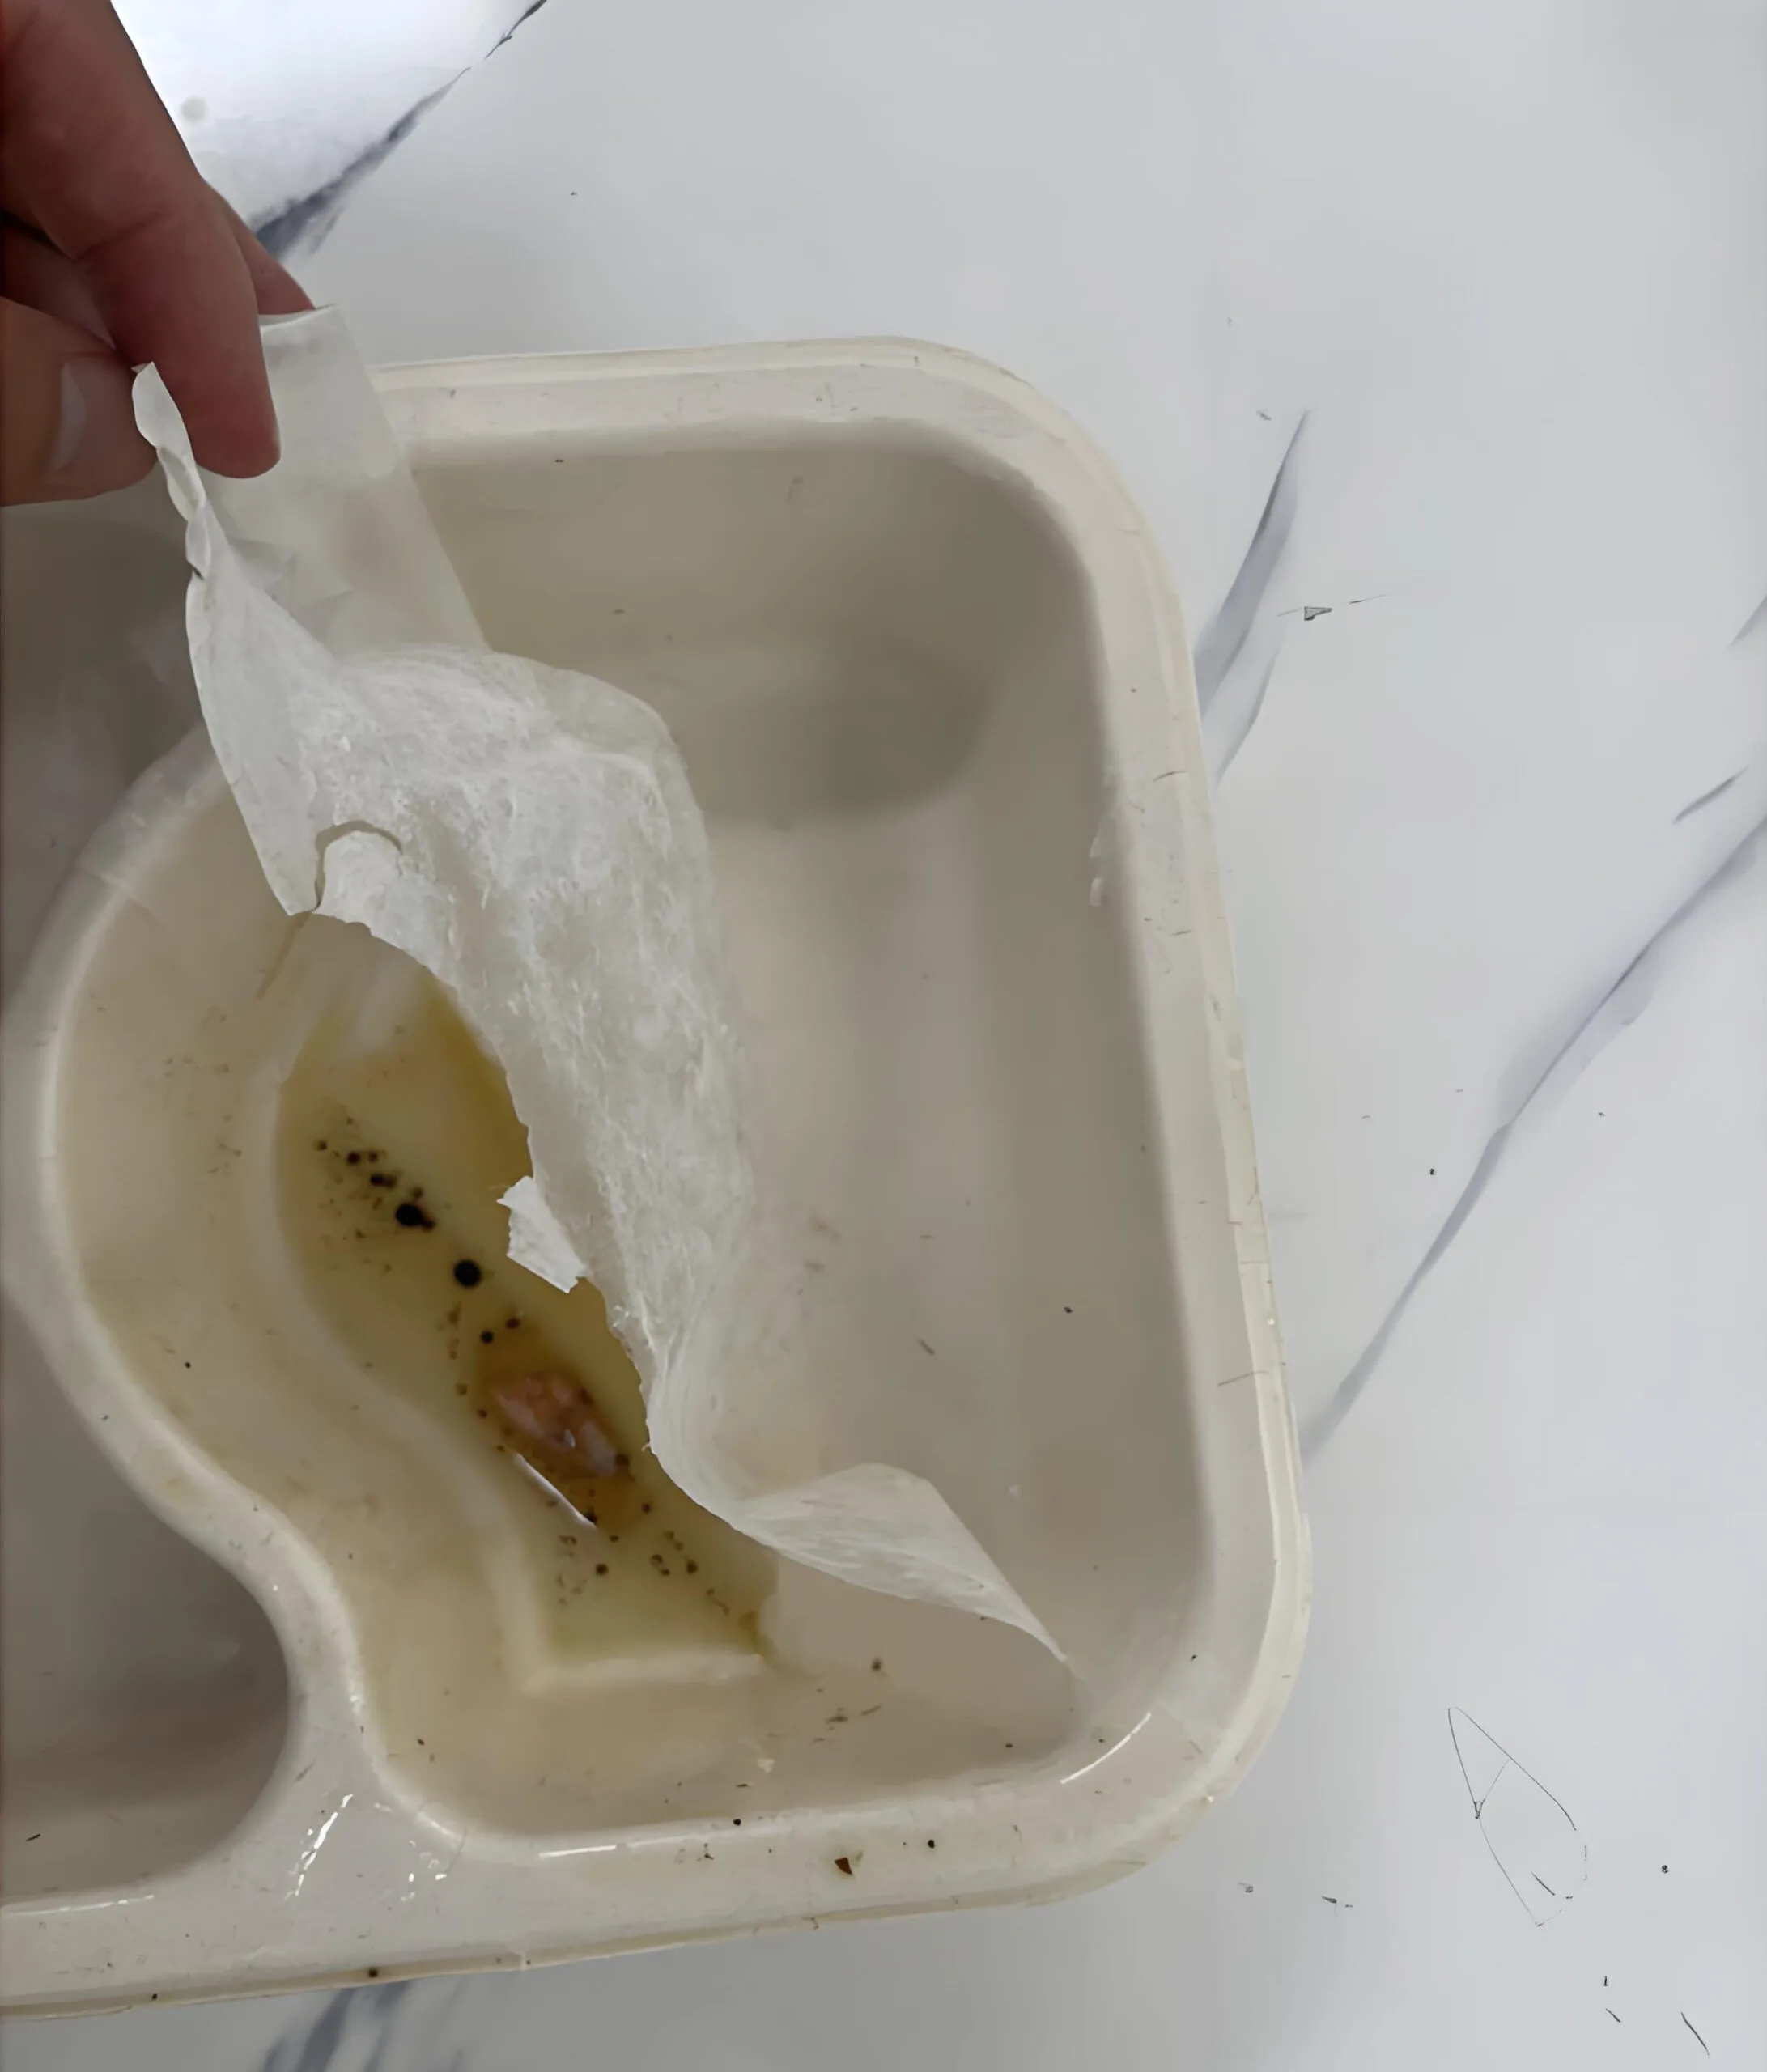
Vanuit inkoopperspectief moet filmlaminering daarom worden behandeld als een projectgebonden oplossing en niet als een universele verbeteringsroute. Het kan commercieel gerechtvaardigd zijn in nichettoepassingen met hoge barrière-eisen, maar het verzwakt vaak het eenvoudigheidsvoordeel dat vormvezel aantrekkelijk maakt.
7.3 Oppervlaktecoatingsystemen
Oppervlaktecoatingsystemen gebruiken een gecoate barrièrelaag in plaats van een gebonden film. In de praktijk van de productie introduceert deze route een aparte oppervlaktebehandelingsstap die bedoeld is om de vet- of vochtbestendigheid te verbeteren nadat het vormvezelproduct al is gevormd. Afhankelijk van het systeem kan dit extra stappen voor applicatiecontrole, drogen, uitharden of inspectie met zich meebrengen voordat het eindproduct klaar is voor verpakking en export.
Het belangrijkste voordeel van coatingsystemen is flexibiliteit. In sommige toepassingen kunnen ze de barrièreprestaties verbeteren zonder dezelfde zichtbare filmstructuur te introduceren die bij laminering hoort. In theorie kan dit kopers in staat stellen een sterkere barrière te realiseren terwijl ze een meer vezelachtig visueel of structureel profiel behouden. Maar in de praktijk zijn coatingsystemen zelden eenvoudig. Hun prestaties hangen sterk af van de verdeling van de coating, de consistentie van de laag, de bedekking van de randen, defectbeheersing en stabiliteit tijdens commerciële doorvoer.
Dit is ook de reden waarom spray-toegepaste vetbarrières niet langer centraal staan in de mainstream inkoop van vormvezel. Ze kunnen nog steeds voorkomen in niche-technische discussies, maar voor grootschalige foodserviceverpakkingen geven kopers meestal minder om de applicatiemethode zelf en meer om de herhaalbaarheid, kosten en defectrisico van de resulterende gecoate structuur.
7.4 Herpulperbaarheid en circulariteitsoverwegingen
Externe barrièresystemen worden vaak nauwkeuriger onder de loep genomen omdat ze het materiaalverhaal van vormvezelverpakkingen kunnen compliceren. Een eenvoudig vormvezelproduct heeft al een duidelijke commerciële identiteit: het is een vezelgebaseerde structuur die kan worden gepositioneerd rond composteerbaarheid, verminderd plasticgehalte of eenvoudigere afstemming op vezelgerichte circulariteitsdoelen, afhankelijk van de markt en de end-of-life route. Zodra er een aparte film- of coatinglaag wordt toegevoegd, wordt die eenvoud verminderd.
Voor kopers betekent dit niet automatisch dat het product commercieel onaanvaardbaar wordt. Het betekent dat er aanvullende vragen moeten worden gesteld. Kan de structuur nog steeds worden gerechtvaardigd onder de circulariteitsclaims van de koper? Zorgt de barrièrelaag voor problemen met herpulperbaarheid in de downstream? Voegt het onzekerheid toe in regio's waar de aandacht voor plastic hoog blijft? Dit zijn geen secundaire marketingkwesties. Ze maken nu deel uit van de inkoopbeslissing zelf.
Dit is een van de redenen waarom veel kopers de voorkeur blijven geven aan een goed uitgevoerd intern PFAS-vrij systeem voor mainstream afhaaltoepassingen, wanneer het aan de werkelijke barrière-eis kan voldoen. Vanuit het perspectief van Bioleader moeten externe barrièresystemen worden gereserveerd voor gevallen waarin de toepassing ze echt vereist, niet zomaar als een standaard upgrade bij gebrek aan goede procesvalidatie.
7.5 Wanneer externe barrièresystemen gerechtvaardigd zijn
Externe barrièresystemen zijn gerechtvaardigd wanneer de toepassing een barrièreprestatieniveau vereist dat niet consistent kan worden geleverd door een interne vormvezelroute onder realistische commerciële omstandigheden. Dit kan speciale vloeibare verpakkingsformaten omvatten, ongebruikelijk lange houdtijden, voedselsystemen met extreme olie- of sausbelasting, of andere niche-eisen waarbij een sterkere barrièrelaag commercieel noodzakelijk is.
In dergelijke gevallen moeten kopers nog steeds de verleiding weerstaan om externe systemen als een shortcut te behandelen. De juiste inkoopvraag is niet of de barrière op papier sterker lijkt, maar of de volledige structuur commercieel werkbaar blijft na rekening te hebben gehouden met productiecomplexiteit, defectbeheersing, batchherhaalbaarheid en verwachtingen van de bestemmingsmarkt. Selectief gebruikt kunnen externe barrièresystemen echte verpakkingsproblemen oplossen. Te breed gebruikt kunnen ze de structurele en commerciële voordelen ondermijnen die vormvezel aantrekkelijk maakten.
8. Beslissingsmatrix — Welke route past bij welk foodservice-scenario
Zodra kopers het verschil begrijpen tussen interne additiefsystemen en externe barrièresystemen, is de volgende stap het matchen van toepassingen. Dit is waar veel inkoopbeslissingen ofwel gedisciplineerder worden ofwel duurder dan nodig. De juiste route wordt zelden bepaald door een enkele claim zoals “vetbestendig” of “PFAS-vrij”. Het wordt bepaald door hoe goed de gekozen route past bij het werkelijke voedselsysteem, de gebruikstemperatuur, de houdtijd, de barrière-eis en het commerciële bedrijfsmodel.
Voor mainstream vormvezel foodserviceverpakkingen, is de meest bruikbare manier om routes te vergelijken een beslissingsmatrix in plaats van een marketinghiërarchie. Een sterkere barrière is niet altijd de betere inkoopbeslissing als het onnodige proceskosten, structurele complexiteit of circulariteitslast toevoegt. Evenzo is een goedkopere route niet de juiste keuze als deze echte afhaalomstandigheden niet kan overleven. Het doel van deze sectie is daarom niet om één route universeel superieur te verklaren. Het is om kopers te helpen identificeren welke route commercieel en technisch verdedigbaar is voor elke gebruikscategorie.
| Vergelijkingsfactor | Interne PFAS-vrije additievensystemen | Externe barrièresystemen |
|---|---|---|
| Barrièrelogica | Prestaties ingebouwd in het vormvezelproces via interne chemie en procesbeheersing. | Prestaties verbeterd via een aparte barrièrelaag op oppervlakteniveau, zoals laminering of coating. |
| Beste toepassingsgebied | Mainstream afhaal, warme maaltijden, omgevingstemperatuur voedingsmiddelen en grootschalige foodserviceverpakkingen. | Speciale toepassingen met hoge barrière-eisen, moeilijke combinaties van vloeistof en vet, en niche-formaten met hoge eisen. |
| Productiecomplexiteit | Geïntegreerd in de primaire vormvezelroute. | Hoger vanwege extra verwerking van de barrièrelaag en eisen aan defectbeheersing. |
| Commerciële schaalbaarheid | Over het algemeen sterker voor mainstream productie op grote schaal. | Meer afhankelijk van de stabiliteit van secundaire verwerking en projectspecifieke economie. |
| Structurele eenvoud | Meestal gunstiger voor kopers die op zoek zijn naar een eenvoudigere vezelgebaseerde verpakkingslogica. | Kan een complexere composiet- of oppervlaktebehandelde structuur introduceren. |
| Belangrijkste kopersrisico | Het verkeerd classificeren van de toepassing of het overschatten van de barrièrecapaciteit. | Het accepteren van hogere complexiteit en kosten zonder een werkelijk noodzakelijke barrièrewinst. |
| Goedkeuringsprioriteit | Toepassingsmatching, procesherhaalbaarheid en realistische validatie voor warme gerechten. | Barrièrenoodzaak, defectbeheersing, structurele beoordeling en acceptatielogica van de eindmarkt. |
Tabel 3. Mastervergelijking van interne PFAS-vrije additiefsystemen en externe barrièresystemen
8.1 Toepassingsgerichte routeselectie
Voor de meeste kopers is de meer praktische vraag niet “Welke route is in theorie beter?” maar “Welke route is geschikt voor deze voedingsapplicatie?” Die beslissing moet gebaseerd zijn op de gebruiksvoorwaarden, niet alleen op categorielabels. Een saladekom, een currybak, een frietklamshell en een soepverpakking kunnen allemaal onder dezelfde verpakkingsfamilie worden verkocht, maar stellen zeer verschillende eisen aan het barrièresysteem. De onderstaande tabel biedt een praktisch startpunt voor routeselectie op basis van echte foodservice-scenario's.
| Foodservice-scenario | Typische verpakkingsbelasting | Aanbevolen route | Koperfocus |
|---|---|---|---|
| Koude salades, fruit, bakkerijproducten, omgevingstemperatuur voedingsmiddelen | Laag vetgehalte, lage thermische belasting, kortere contactduur | Interne additiefsystemen voor lage temperaturen | Vermijd onnodige over-specificatie en kosteninflatie. |
| Standaard warme afhaalmaaltijden | Matige hitte, matig vetgehalte, routinematige bezorgduur | Hoogwaardige interne additievensystemen | Valideer herhaalbaarheid onder realistische vul- en houdomstandigheden. |
| Vette noedels, curry, gefrituurd voedsel, maaltijden met veel saus | Hogere vetbelasting, moeilijkere belasting op randen en overgangen | Hoogwaardige interne additievensystemen, of externe barrièresystemen als interne prestaties onvoldoende zijn | Test het daadwerkelijke voedingsprofiel, niet alleen algemene hittebestendigheidsclaims. |
| Langdurige bezorging met hete, vette voedingssystemen | Langere contacttijd, thermische retentie, stapel- en transportbelasting | Eerst hoogwaardige interne systemen; externe barrièresystemen alleen als dit duidelijk gerechtvaardigd is door testen | Focus op houdtijd, structurele zwakke punten en consistentie van commerciële batches. |
| Speciale vloeistofrijke of hoogwaardige barrière nicheformaten | Hoge vloeistofuitdaging, moeilijke barrièremarge, projectspecifieke eisen | Externe barrièresystemen | Bevestig de noodzaak van de barrière en evalueer de toegevoegde complexiteit vóór goedkeuring. |
Tabel 4. Toepassingsgerichte beslissingsmatrix voor PFAS-vrij suikerriet serviesgoed
8.2 De duurste fout is het kiezen van de verkeerde route voor het verkeerde probleem
In de praktijk van inkoop is de grootste kostenpost vaak niet de eenheidsprijs die aan het begin van het project wordt geoffreerd. Het is een route-mismatch. Een koper kan te veel betalen voor een extern barrièresysteem dat nooit nodig was voor de daadwerkelijke voedseltoepassing. Of, vaker voorkomend, een koper kan een lagespecificatie-interne route goedkeuren voor een foodservice-toepassing die een hogere barrièremarge vereist, om later te worden geconfronteerd met klachten, hertesten, vertraagde goedkeuring of vervangingskosten. In beide gevallen wordt de technische fout een commerciële kostenpost.
Daarom is de meest verdedigbare beslissingsmatrix er een die is opgebouwd rond werkelijke gebruiksomstandigheden, niet rond generieke verpakkingscategorieën. Kopers moeten eerst het voedingsprofiel, de thermische belasting, de vetbelasting, de houdtijd, de dekselconditie en de nalevingscontext van de bestemmingsmarkt definiëren. Pas daarna moeten ze beslissen of een lage-temperatuur intern systeem, een hoogwaardig intern systeem of een extern barrièresysteem commercieel gerechtvaardigd is. Die volgorde is wat PFAS-vrij inkopen verandert van een reactieve verpakkingskeuze in een gecontroleerde inkoopstrategie.
9. SOP's voor inkoopverificatie
Voor PFAS-vrij suikerriet serviesgoed is technische vergelijking alleen niet voldoende. Kopers hebben ook een herhaalbaar goedkeuringsproces nodig dat conforme, schaalbare leveranciers kan onderscheiden van leveranciers die vertrouwen op brede claims, onvolledige rapporten of eenmalig samplesucces. In de praktijk is het meest effectieve inkoopproces niet het proces met de meeste papierwerk. Het is het proces dat claimtaal, testomvang, SKU-identiteit, fabrieksuitvoering, en vereisten van de bestemmingsmarkt verbindt in één beoordelingslogica.
Dit is vooral belangrijk bij PFAS-vrij gevormde vezelinkoop, omdat barrièreprestaties en regelgevende verdedigbaarheid niet langer onafhankelijke onderwerpen zijn. Een product kan goed presteren in een korte banktest, maar toch de juiste fluor-screeninglogica, SKU-niveau traceerbaarheid of documentatie voor de bestemmingsmarkt missen. Omgekeerd kan een leverancier relevante rapporten hebben, maar toch falen op batchherhaalbaarheid, randgebiedprestaties of toepassingsmatching. Serieuze inkoop vereist daarom een gestructureerde verificatiesequentie in plaats van een enkele goedkeuringsgebeurtenis.
9.1 SOP voor beoordeling van nalevingsdossier
De eerste goedkeuringspoort moet altijd documentbeoordeling zijn. Voordat prestatietests beginnen, moet de koper bevestigen of de PFAS-vrije claim van de leverancier wordt ondersteund door een productspecifiek nalevingsdossier in plaats van een generieke marketingverklaring. Dat dossier moet minimaal de daadwerkelijke SKU die wordt beoordeeld, de productstructuur, de doelmarkt, het gebruikte testtype, de testdatum en de uitgevende instantie of het laboratorium identificeren. Als de leverancier het rapport niet kan koppelen aan de exacte productfamilie die wordt geoffreerd, is de claim nog niet inkoopklaar.
Voor composteerbare foodservice verpakkingen wordt verkocht in Noord-Amerika, moet deze beoordeling ook controleren of de bewijslogica van de leverancier aansluit bij erkende marktverwachtingen zoals het fluorhoudende chemicaliënbeleid van BPI. Dat beleid vereist drie kernelementen: formulebeoordeling via veiligheidsinformatiebladdocumentatie, een door BPI goedgekeurd laboratoriumresultaat dat een maximum van 100 ppm totaal organisch fluor, aantoont, en een ondertekende verklaring dat er geen opzettelijk toegevoegde fluorhoudende chemicaliën aanwezig zijn. Kopers hoeven niet elke leverancier om BPI-certificering zelf te vragen, maar ze moeten de documentlogica begrijpen die serieuze PFAS-vrije beoordeling nu vereist.
| Verificatie-item | Waarom het belangrijk is | Minimale controle door koper |
|---|---|---|
| SKU-identiteit | Een geldig rapport moet overeenkomen met het geoffreerde product, niet met een soortgelijk item. | Bevestig dat artikelcode, maat, structuur en materiaal overeenkomen met de offerte. |
| PFAS / fluor testomvang | Verschillende tests beantwoorden verschillende vragen. | Controleer of het resultaat alleen screening is, gericht is of gekoppeld is aan een certificeringsregel. |
| Datum en batchtraceerbaarheid | Oude of niet-traceerbare resultaten verzwakken de inkoopverdedigbaarheid. | Vereis recente rapporten en identificeerbare monsterinformatie. |
| Ondertekende verklaring | Een laboratoriumrapport alleen bevestigt mogelijk niet de status van opzettelijk gebruik. | Vraag waar relevant om een ondertekende verklaring dat er geen opzettelijk toegevoegde fluorhoudende chemicaliën aanwezig zijn. |
| Afstemming op bestemmingsmarkt | Een rapport kan technisch geldig zijn maar commercieel onvoldoende voor de doelmarkt. | Controleer EU-, Noord-Amerikaanse of klantspecifieke vereisten vóór goedkeuring. |
Tabel 5. Minimale beoordeling van nalevingsdossier voor PFAS-vrij suikerriet serviesgoed
9.2 SOP voor fluorscreening
De tweede goedkeuringspoort is analytische screening. Kopers moeten fluorscreening beschouwen als een noodzakelijk maar beperkt hulpmiddel. Het kan zeer nuttig zijn om risico's te filteren, maar het is geen volledige vervanging voor bredere regelgevingsinterpretatie, leveranciersverklaringen of toepassingsspecifieke beoordeling. In professionele inkoop moet screening een praktische vraag beantwoorden: vertoont dit product een fluorprofiel dat verenigbaar is met de PFAS-vrije claim die wordt gemaakt?
Om deze reden moeten screeningsresultaten altijd worden gelezen samen met de productbeschrijving, barrièrestructuur en verklaringspakket. Een koper mag niet aannemen dat een simpele “niet-detecteerbaar”-verklaring automatisch alle PFAS-gerelateerde vragen oplost, net zoals een laag fluorresultaat niet automatisch universele marktacceptatie garandeert. Wat telt is of de testlogica overeenkomt met de claimlogica. Daarom is Bioleader's visie dat fluorscreening moet worden gebruikt als een goedkeuringsfilter, niet als de enige goedkeuringsbasis.
9.3 SOP voor hete olie / hete soep prestaties
De derde goedkeuringspoort is toepassingstesten. Voor verpakkingsproducten van gegoten vezels voor foodservice is dit waar veel inkoopprojecten betrouwbaar worden of later op de markt falen. De test mag niet gebaseerd zijn op abstracte uitspraken zoals “magnetronbestendig” of “vetbestendig”. Het moet worden opgebouwd rond de werkelijke gebruiksomstandigheid: vultype, voedseltemperatuur, vetbelasting, houdtijd, dekselconditie en verwachte bezorg- of serviceduur.
Een praktische koper-SOP moet daarom ten minste vijf variabelen definiëren voordat met testen wordt begonnen: het gebruikte medium, de vultemperatuur, de houdtijd, de waarneempunten voor slagen/falen en het aantal monsters. Een hete soeptest en een hete olietest moeten bijvoorbeeld niet als uitwisselbaar worden behandeld, omdat vochtstress en vetstress verschillende mechanismen zijn. Evenzo moeten randgebieden, bodemovergangen en randzones afzonderlijk worden geïnspecteerd van het platte middenpaneel, aangezien dit veelvoorkomende zwakke punten zijn in structuren van gegoten vezels.
| Testelement | Koper moet definiëren | Waarop te letten |
|---|---|---|
| Testmedium | Soep, vetrijk voedsel, curry, noedels of ander toepassingsrelevant medium | Of de verpakking wordt belast door vocht, vet of beide |
| Vultemperatuur | Realistisch service- of afhaaltemperatuurbereik | Verweking, verkleuring, vervorming of vroegtijdig barrièreverlies |
| Houdtijd | Kort servicegebruik, standaard bezorgtijd of lange houdconditie | Vertraagde lekkage, schaduwvorming aan de achterzijde, randfalen |
| Inspectiezones | Bodempaneel, zijwandovergang, hoek, rand, compartimentrand | Gelokaliseerde zwakke punten in plaats van alleen resultaten van het middenpaneel |
| Monsteromvang | Een herhaalbaar monsteraantal, geen demonstratie met één stuk | Variatie tussen stukken en consistentie van faalwijze |
Tabel 6. Praktische koper-SOP voor validatie van hete olie / hete soep
9.4 SOP voor fabrieksuitvoeringsaudit
De vierde goedkeuringspoort is beoordeling van de fabrieksuitvoering. Dit is de stap die technisch geloofwaardige leveranciers het vaakst onderscheidt van leveranciers die alleen goed presteren in de monsterfase. Een koper kan een acceptabel PFAS-vrij monster ontvangen, maar het commerciële risico begint daar niet. Het begint wanneer het product overgaat naar normale productiesnelheid, multi-SKU-planning, exportverpakking en zendingomvang.
Om deze reden moet fabrieksbeoordeling zich richten op herhaalbaarheid in plaats van alleen op apparatuurbeschrijving. Kopers moeten vragen of de leverancier kan uitleggen hoe de dosering van additieven wordt gecontroleerd, hoe batchvariatie wordt beheerd, hoe wanddikteconsistentie wordt bewaakt en hoe faalzones worden geïdentificeerd wanneer prestaties afwijken. In de exportpraktijk zijn deze vragen vaak belangrijker dan een gepolijste productbrochure. Op basis van Bioleader's productie- en exportervaring, zijn de sterkste PFAS-vrije leveranciers meestal degenen die hun controlologische duidelijk kunnen beschrijven voordat problemen optreden, niet nadat klachten verschijnen.
Waar regels van de bestemmingsmarkt bewaarde documenten vereisen, moeten kopers ook controleren of de leverancier documentcontinuïteit kan ondersteunen. In de staat Washington moeten fabrikanten van beperkte voedselverpakkingen bijvoorbeeld een conformiteitscertificaat bewaren zolang de verpakking in gebruik is en gedurende drie jaar na de laatste verkoop of distributie. Dat is precies het soort documentatiediscipline dat kopers nu mogen verwachten bij serieuze PFAS-vrije inkoop.
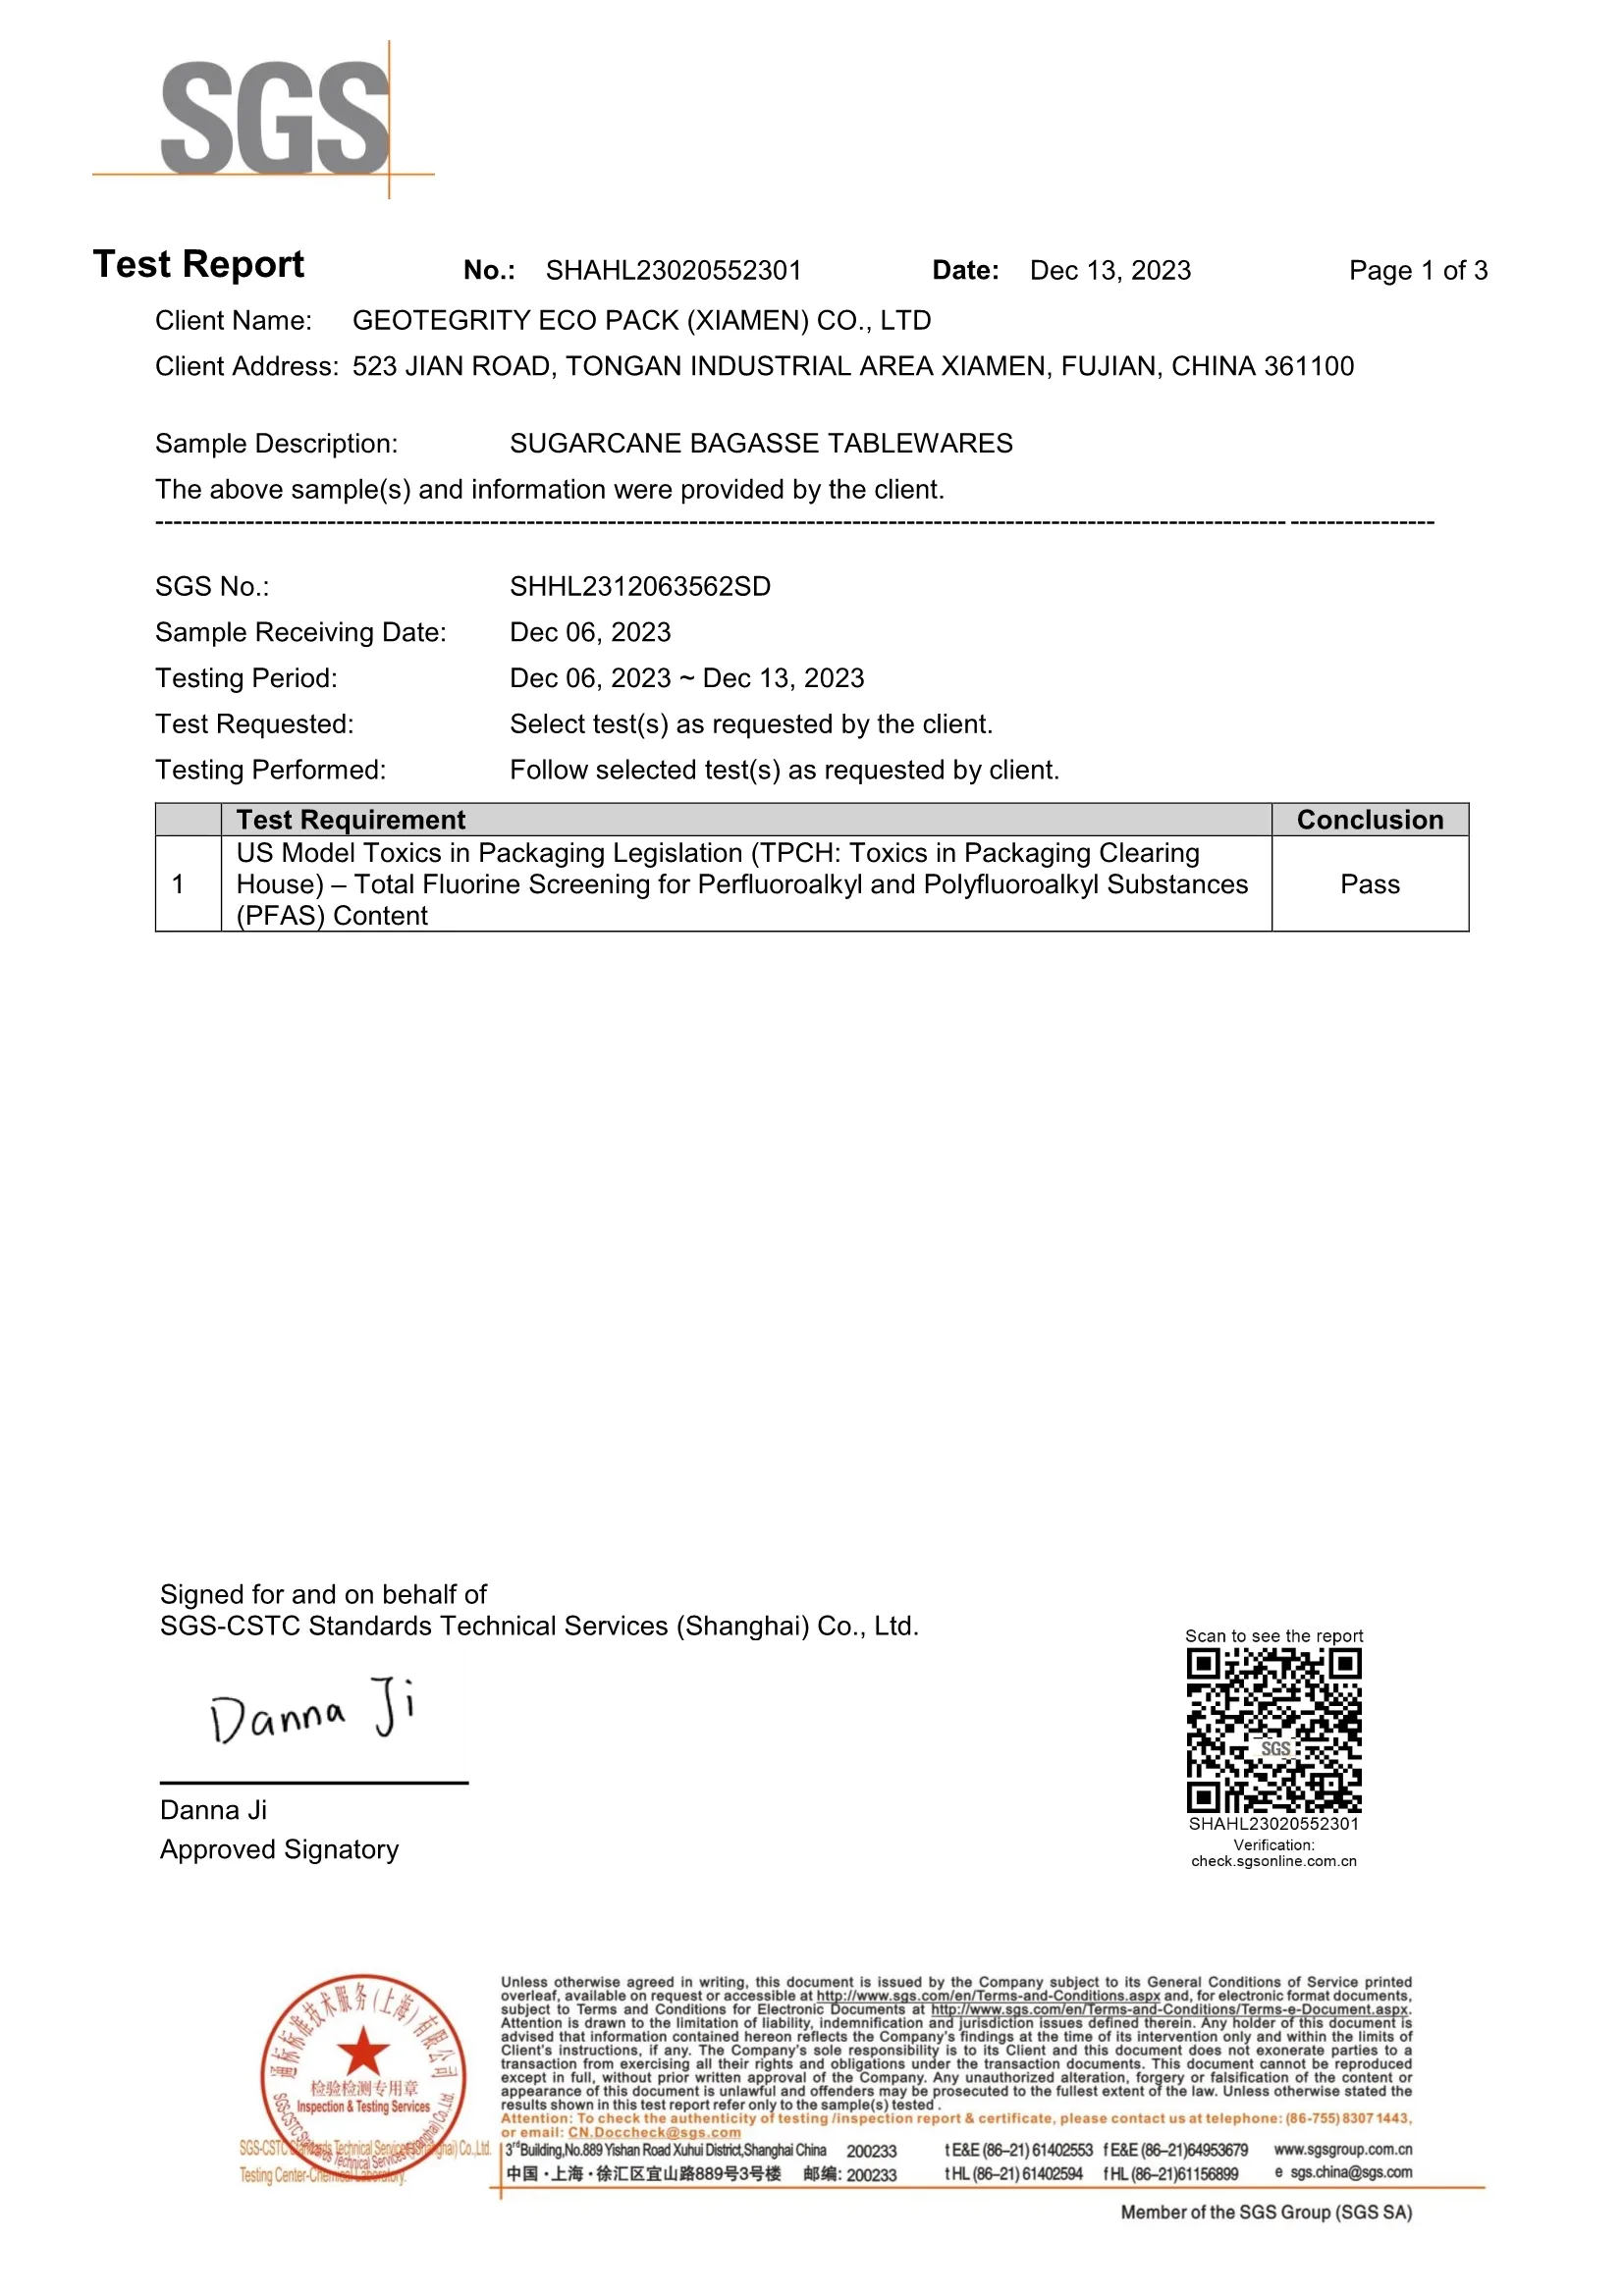 |  |
10. Veelvoorkomende valkuilen die kopers vaak missen
Zelfs wanneer kopers het verschil begrijpen tussen interne additiefsystemen en externe barrièresystemen, gebeuren er nog steeds inkoopfouten. In de meeste gevallen is het probleem niet een gebrek aan technische termen. Het is de neiging om verpakkingen goed te keuren op basis van vereenvoudigde aannames. PFAS-vrije verpakkingen van gegoten vezels lijken op papier vaak eenvoudig, maar echt commercieel falen gebeurt meestal wanneer één variabele wordt behandeld alsof het het hele product verklaart. Een rapport wordt aangezien voor een volledige goedkeuring. Een monster wordt aangezien voor schaalbare productie. Een schoon uiterlijk wordt aangezien voor echte barrièrestabiliteit.
De volgende valkuilen komen herhaaldelijk voor bij inkoop van gegoten vezels voor foodservice. Het zijn geen kleine operationele details. Het zijn de redenen waarom projecten die er in de offertefase compliant uitzien, toch kunnen falen na lancering, tijdens exportschaling of in daadwerkelijk afhaalgebruik.
10.1 PFAS-vrij betekent niet klaar voor hete olie
Een van de meest voorkomende fouten in inkoop is aannemen dat een PFAS-vrije claim automatisch sterke weerstand tegen hete olie impliceert. Dat doet het niet. PFAS-vrij heeft alleen betrekking op één aspect van de chemische positionering van het product. Het definieert op zichzelf niet de barrièresterkte, thermische marge of houdtijdgeschiktheid van de structuur van gegoten vezels. Een product kan PFAS-vrij zijn en toch alleen geschikt zijn voor toepassingen met weinig vet of omgevingstemperatuur.
Daarom is routeringskeuze belangrijk. Kopers moeten een product goedkeuren op basis van de geteste gebruiksomstandigheid, niet op basis van het bestaan van een PFAS-vrije verklaring alleen. In de praktijk zijn de meest betrouwbare projecten die waarbij de claim en de toepassing vanaf het begin samen worden gevalideerd.
10.2 Monstersucces is geen fabriekssucces
Een andere veelgemaakte fout is overmatig vertrouwen op het eerste goedgekeurde monster. Een monster kan worden gemaakt onder langzamere of meer gecontroleerde omstandigheden dan een normale exportbatch. Het kan ook slechts één matrijsconditie, één operatorinstelling of één deel van het procesvenster vertegenwoordigen. Zodra het project in volledige productie gaat, kunnen prestaties verschuiven als de wanddikte varieert, de additiefdosering afwijkt of de vorm- en heetpersomstandigheden minder stabiel worden.
Daarom mag commerciële inkoop nooit eindigen bij monster goedkeuring. Kopers moeten ook vragen hoe herhaalbaarheid wordt gecontroleerd over volumeproductie, meerdere SKU's en output op zendingsniveau. In Bioleader's ervaring beginnen veel voorkombare klachten niet alleen met een verkeerde materiaalkeuze. Ze beginnen wanneer kopers aannemen dat een goed eerste monster automatisch stabiele langetermijnuitvoering bewijst.
10.3 Condensatie is niet altijd vetfalen
Vocht op het buitenoppervlak van een artikel van gegoten vezels wordt vaak verkeerd gelezen als bewijs dat het vetweerstandssysteem is mislukt. In werkelijkheid kan warmgevulde verpakking condensatie, vochtigheid of tijdelijke oppervlakteverkleuring genereren omdat stoom en temperatuurverschil vochtbeweging door of rond de vezelstructuur creëren. Dat is niet altijd hetzelfde als oliedoorbraak.
De juiste vraag is of de verpakking daadwerkelijke vetpenetratie, structurele verzwakking, aanhoudende achterzijdeverkleuring of barrière-instorting vertoont onder gebruiksomstandigheden. Kopers die condensatie niet onderscheiden van vetmigratie kunnen acceptabele verpakkingen afkeuren om de verkeerde reden—of erger, onacceptabele verpakkingen goedkeuren omdat ze alleen vochtgerelateerde effecten inspecteerden en niet vetgerelateerde faalzones.
10.4 Rand- en randfalen is belangrijker dan prestaties van het middenpaneel
Vlakke oppervlaktetests kunnen vals vertrouwen creëren. Veel producten van gegoten vezels zien er sterk uit in het middenpaneel terwijl ze eerst falen bij de rand, zijwandovergang, vouwgebied, hoekradius of compartimentrand. Dit zijn de plaatsen waar de vezeldichtheid kan veranderen, mechanische spanning kan concentreren en vul- of stapelbelastingen structurele zwakte kunnen blootleggen.
Om deze reden is de meest bruikbare prestatiebeoordeling altijd structuurbreed. Kopers moeten het hele artikel inspecteren, niet alleen het gemakkelijkst waarneembare oppervlak. Een product dat een controle van het middenpaneel overleeft maar faalt rond de rand, is geen betrouwbare afhaaloplossing.
10.5 Gewichtsvermindering kan barrièrestabiliteit stilletjes vernietigen
Kostendruk duwt leveranciers en kopers vaak richting gewichtsvermindering. In sommige gevallen is die optimalisatie geldig en commercieel efficiënt. Maar als gewichtsvermindering wordt geïntroduceerd zonder het barrièresysteem opnieuw te valideren, kan het een van de snelste manieren worden om PFAS-vrije prestaties te verzwakken. Dunwandige gebieden zijn kwetsbaarder voor porositeitsverschuivingen, thermische vervorming en lokale doorbraak onder vet- of houdtijdstress.
Beslissingen over gewichtsvermindering mogen daarom nooit als puur commerciële wijzigingen worden behandeld. Het zijn prestatieveranderingen. De juiste vraag is niet of het onderdeel er na gewichtsvermindering nog steeds hetzelfde uitziet, maar of de bijgewerkte structuur nog steeds dezelfde barrière- en consistentievereisten doorstaat onder realistische foodservice-omstandigheden.
| Veelvoorkomende valkuil | Wat kopers vaak aannemen | Wat in plaats daarvan moet worden gecontroleerd |
|---|---|---|
| PFAS-vrije claim | Het product is automatisch geschikt voor heet vet voedsel. | Stem de claim af op een getest toepassingsprofiel. |
| Goedgekeurd monster | Commerciële productie zal hetzelfde presteren. | Audit herhaalbaarheid en batchcontrole-discipline. |
| Vocht aan de buitenkant | Elke vorm van vocht betekent vetdoorbraak. | Onderscheid condensatie van daadwerkelijke vetdoorbraak. |
| Middenpaneel geslaagd | De volledige structuur is veilig. | Inspecteer rand-, hoek-, overgangs- en randzones. |
| Gewichtsvermindering | Lager gewicht betekent alleen lagere kosten. | Valideer de barrièrestabiliteit opnieuw na gewichtsvermindering. |
Tabel 7. Veelgemaakte inkoopfouten bij de inkoop van PFAS-vrije gevormde vezels
Kortom, de gevaarlijkste inkoopfouten zijn meestal niet dramatisch. Het zijn kleine verkeerde interpretaties die zich herhalen tijdens het goedkeuringsproces: een verklaring behandelen als een volledig bewijspakket, een monster behandelen als bewijs van fabriekscontrole, of één zichtbaar symptoom behandelen als het hele faalmechanisme. Kopers die deze fouten vermijden, doen dat meestal niet door in het algemeen sceptischer te zijn, maar door preciezer te zijn in hoe ze PFAS-vrije verpakkingen definiëren, testen en goedkeuren.
11. Exclusief Data Pack Kader
Voor PFAS-vrij suikerriet serviesgoed creëert sterk schrijven alleen geen autoriteit. In 2026 komt autoriteit steeds meer voort uit bewijsarchitectuur: het vermogen om te tonen wat er is getest, hoe het is getest, wat faalde, wat slaagde, en onder welke productieomstandigheden het resultaat herhaalbaar blijft. Dit is waar veel artikelen geloofwaardigheid verliezen. Ze beschrijven prestaties in brede termen, maar maken geen onderscheid tussen laboratoriumobservatie, certificeringslogica, fabrieksgegevens en commerciële gevolgtrekking.
Voor sourcingcontent op whitepaper-niveau moeten kopers een duidelijkere datastructuur verwachten. De meest geloofwaardige technische content zegt niet simpelweg dat een product PFAS-vrij, vetbestendig of geschikt voor afhaal is. Het identificeert de bewijscategorie achter elke claim. Dat onderscheid is niet alleen belangrijk voor inkoopbeoordeling, maar ook voor Google E-E-A-T en AI-extractielogica, omdat content die wordt ondersteund door duidelijk omlijnd bewijs gemakkelijker te vertrouwen, citeren en vergelijken is.
11.1 Welke gegevens moeten worden gepubliceerd
Gepubliceerde gegevens moeten van dien aard zijn dat een serieuze koper ze kan interpreteren zonder te gissen. Dat omvat meestal de productidentiteit, de testconditie, het observatievenster, de slaag- of faallogica en de grens van het resultaat. Een nuttig gegevenspunt is bijvoorbeeld niet “uitstekende vetbestendigheid”. Een nuttig gegevenspunt is een gedefinieerd resultaat dat is waargenomen onder een vermelde conditie, zoals blootstelling aan hete olie, houdtijd of toepassingsspecifieke stress. Hoe specifieker de methodelogica, hoe nuttiger de gepubliceerde claim wordt.
Voor publieke technische content zijn de beste gegevenspunten die kopers helpen routes te vergelijken zonder universaliteit te overdrijven. Deze kunnen barrièreprestaties per voedingscategorie, structuurgerelateerde zwakke punten, typische faalzones, herhaalbaarheidsobservaties over batches heen en procesgevoelige variabelen zoals wanddikte of houdtijdgevoeligheid omvatten. Correct gepubliceerd ondersteunen dergelijke gegevens niet alleen inkoopbeslissingen, maar ook de geloofwaardigheid van het artikel zelf.
11.2 Welke gegevens moeten worden geïdentificeerd als interne observatie
Sommige van de meest waardevolle informatie bij de inkoop van gevormde vezels komt voort uit interne productie- en exportervaring in plaats van openbare certificeringsdatabases. Dat kan klachtenpercentages, batchvariatie, defectmapping, reactie op gewichtsvermindering, malgerelateerd zwakke-puntengedrag of observaties van herhaalde foodservice-toepassingstests omvatten. Dit soort informatie kan uiterst nuttig zijn, maar moet altijd eerlijk worden gepresenteerd als interne observatie, productie-ervaring, of validatie aan fabriekszijde in plaats van als universeel industriefeit.
Dat onderscheid is vooral belangrijk voor Bioleader-style-autoriteitscontent. Interne ervaring is een kracht, geen zwakte, wanneer het correct wordt ingekaderd. Kopers waarderen het omdat het weerspiegelt wat er op commerciële schaal gebeurt, niet alleen in certificeringstaal. Maar als interne observaties worden gepresenteerd alsof ze universele regels van derden zijn, wordt het artikel gemakkelijker aan te vechten. De sterkere aanpak is om de bewijscategorie duidelijk te benoemen en de lezer te laten begrijpen welk type conclusie wordt getrokken.
11.3 Welke claims mogen nooit zonder bewijs worden gemaakt
Sommige uitspraken zijn te riskant om te doen, tenzij het bewijs expliciet en productspecifiek is. Deze omvatten absolute zinnen zoals “100% lekvrij”, “volledig PFAS-vrij” zonder methodereikwijdte, “gegarandeerde 95°C-prestaties” zonder conditiedefinitie, of “recyclebaar” en “herpulpeerbaar” zonder duidelijke technische basis. Deze claims zien er misschien aantrekkelijk uit in verkoopcommunicatie, maar bij inkoopbeoordeling creëren ze vaak meer risico dan waarde.
Het meest verdedigbare whitepaper is daarom niet degene met de meest agressieve claims. Het is degene die het schoonste onderscheid maakt tussen certificeringsondersteund bewijs, interne validatie, waargenomen procesgedrag en projectspecifieke gevolgtrekking. In het geval van Bioleader betekent dat autoriteit opbouwen, niet door de prestaties van gevormde vezels te overdrijven, maar door te documenteren waar de route werkt, waar deze faalt en wat kopers vóór goedkeuring moeten verifiëren.
| Type bewijs | Geschikt gebruik in dit artikel | Hoe het moet worden geëtiketteerd |
|---|---|---|
| Officiële regelgeving / certificeringsregel | Nalevingsbasis, drempelwaarde, wettelijke timing, kopersvereisten | Regelgevingsvereiste / certificeringsregel |
| Testrapport van derden | Productspecifieke analytische ondersteuning of screeninglogica | Rapport van derden / laboratoriumresultaat |
| Interne labsimulatie | Toepassingstesten, houdtijdvergelijking, analyse van structurele zwakke punten | Interne validatie / interne testobservatie |
| Productieobservatie | Batchherhaalbaarheid, defectpatroon, procesvenster-commentaar | Productie-ervaring / observatie aan fabriekszijde |
| Commerciële gevolgtrekking | Kostenlogica-commentaar, inkoopaanbeveling, beslissingskader | Inkoopoordeel / commerciële interpretatie |
Tabel 8. Bewijshiërarchie voor PFAS-vrij suikerriet serviesgoed: inhoud en inkoopclaims
12. Eindaanbevelingen voor kopers in 2026
Voor kopers die in 2026 PFAS-vrij suikerriet serviesgoed evalueren, is de belangrijkste conclusie eenvoudig: koop de claim niet voordat u de route valideert. PFAS-vrij is nu in veel markten een basisverwachting, maar de juiste inkoopbeslissing hangt nog steeds af van hoe de barrièreprestatie wordt geleverd, hoe de structuur zich gedraagt in echt foodservicegebruik, en hoe het product voor de doelmarkt wordt gedocumenteerd. De sterkste inkoopstrategie is niet degene die de meest agressieve technische claim selecteert. Het is degene die regelgeving, toepassingsprofiel en fabrieksuitvoering combineert in één verifieerbaar goedkeuringsproces.
Voor de meeste reguliere takeaway- en foodservicetoepassingen blijven hoogwaardige interne PFAS-vrije additiefsystemen de meest evenwichtige route. Ze bieden vaak de juiste combinatie van vetweerstand, productie-efficiëntie en beheersbare structurele complexiteit. Systemen met additieven voor lage temperaturen blijven belangrijk voor koelketen, omgevingstemperatuur en verpakkingen met minder vet, maar alleen als de toepassing correct is afgestemd. Externe barrièresystemen blijven commercieel geldig voor speciale hoge barrière-eisen, maar ze moeten worden geselecteerd om gedefinieerde redenen, niet als standaardaanname dat “meer barrière beter moet zijn”.”
Op basis van de vergelijking in deze gids moeten kopers vijf praktische prioriteiten volgen. Ten eerste, start vanuit naleving van de doelmarkt, niet vanuit generieke duurzaamheidstaal. Ten tweede, scheid fluorscreening van prestatievalidatie, omdat ze verschillende inkoopvragen beantwoorden. Ten derde, test de werkelijke gebruiksomstandigheid in plaats van te vertrouwen op abstracte uitspraken zoals 'geschikt voor warm voedsel' of 'vetbestendig'. Ten vierde, beoordeel herhaalbaarheid op fabrieksschaal in plaats van alleen goed te keuren op basis van monsteruiterlijk. Ten vijfde, documenteer de bewijsketen duidelijk, zodat prestatieclaims, nalevingslogica en productstructuur samen kunnen worden verdedigd. Dit is de inkoopdiscipline die het meest zal uitmaken naarmate PFAS-vrije verpakkingen dieper doordringen in gereguleerde mainstream inkoop.
Vanuit het perspectief van Bioleader zal de toekomst van PFAS-vrije gegoten vezelverpakkingen toebehoren aan leveranciers die procesgecontroleerde interne barrièreprestaties, gedisciplineerde documentatie en toepassingsspecifieke validatie kunnen combineren. Met andere woorden, de markt beweegt zich weg van verpakkingen geselecteerd op basis van labeltaal en naar verpakkingen geselecteerd op basis van technisch bewijs. Kopers die zich nu aan die verschuiving aanpassen, zullen zowel nalevingsrisico als commercieel faalrisico verminderen in de volgende fase van wereldwijde verpakkingsregelgeving.
13. Veelgestelde vragen
13.1 Welke rapporten zijn nodig voor PFAS-vrij voedselcontactverpakkingen in de EU na 12 augustus 2026?
Kopers moeten een productspecifiek bewijspakket verwachten in plaats van een generieke PFAS-vrije verklaring. Op zijn minst moet de leverancier de analytische basis van de PFAS-claim kunnen uitleggen, testdocumentatie kunnen verstrekken die gekoppeld is aan het genoemde SKU, en technische documentatie kunnen tonen die consistent is met de EU-verpakkingsregelstructuur. Als fluor aanwezig is boven de toepasselijke drempellogica, moet de leverancier ook de fluorbrong binnen het technische documentatiekader kunnen uitleggen. Voor inkoop is het belangrijkste punt niet alleen het rapport zelf, maar of het rapport overeenkomt met de werkelijke productconstructie en marktbestemming.
13.2 Bewijst BPI-certificering automatisch PFAS-naleving?
Nee. Het fluorhoudende chemicaliënbeleid van BPI biedt een sterke nalevingslogica voor relevante composteerbare producten, inclusief formulebeoordeling, laboratoriumtests en een verklaring dat er geen opzettelijk toegevoegde fluorhoudende chemicaliën zijn. Kopers moeten echter geen enkele certificering behandelen als universele vervanging voor een volledige marktbeoordeling. Een certificeringsresultaat moet nog steeds worden gelezen in samenhang met SKU-identiteit, doelmarkt, productstructuur en de huidige documentatiestatus van de leverancier.
13.3 Betekent “niet-detecteerbaar” voor totaal fluor nul PFAS?
Niet automatisch. Een niet-detecteerbaar resultaat kan nuttig zijn, maar het hangt af van de analysemethode, detectieomvang en rapportagekader. In inkooptermen moet “niet-detecteerbaar” worden behandeld als één element van het bewijspakket, niet als een volledige op zichzelf staande conclusie. Kopers moeten nog steeds beoordelen wat is getest, wat niet is getest en hoe het resultaat verband houdt met de PFAS-vrije claim die wordt gemaakt.
13.4 Waarom kan folielaminering in sommige markten nog steeds zorgen over plastic bekleding oproepen?
Omdat folielaminering de verpakking verandert van een eenvoudige vezelstructuur naar een complexere oppervlaktebarrière- of composietlogica. In sommige regelgevings- en marktcontexten worden papier- of vezelproducten met plastic bekleding of coating nauwkeuriger bekeken onder plasticgerelateerde regels, circulariteitsdiscussies of recyclingverwachtingen. Het probleem is niet alleen of het product goed presteert, maar ook of de structuur gemakkelijk te rechtvaardigen blijft onder de verpakkingsstrategie van de koper in de eindmarkt.
13.5 Kan gecoat gegoten vezel nog steeds recyclebaar of herbruikbaar zijn en hoe moeten kopers dat verifiëren?
Mogelijk wel, maar kopers moeten dit niet standaard aannemen. De juiste vraag is of de specifieke gecoate structuur compatibel blijft met de beoogde recycling- of herpulproute en of de leverancier die positie kan ondersteunen met technische redenering of tests. Inkoopteams moeten vragen welk type coating wordt gebruikt, hoe het de vezelstructuur beïnvloedt, of het de verwerking stroomafwaarts verandert, en of de leverancier de claim kan uitleggen op een manier die past bij de verwachtingen van de doelmarkt.
Volgende stap voor kopers
Voor zakelijke kopers
Moet u PFAS-vrije gegoten vezelverpakkingen beoordelen voor de EU- of Noord-Amerikaanse markten? Bioleader kan u helpen bij het beoordelen van structuurlogica, documentatiehiaten en toepassingsspecifieke barrièrerisico's vóór commerciële goedkeuring.
Voor groeiende voedingsmerken
Start u een PFAS-vrije verpakkingstransitie? Vraag de praktische validatiechecklist van Bioleader aan om interne additiefsystemen, externe barrièresystemen en reële toepassingsrisico's efficiënter te vergelijken.
Bioleader ondersteunt kopers met toepassingsbeoordeling van gegoten vezel, PFAS-vrije documentatiecoördinatie en exportgerichte verpakkingsvalidatie.
Auteursrechtmelding:
© 2026 Bioleader®. Als u deze inhoud wilt reproduceren of ernaar wilt verwijzen, dient u de originele link te vermelden en de bron te crediteren. Elk ongeautoriseerd kopiëren wordt beschouwd als een inbreuk.