

1. Resumo Executivo
A loiça de cana-de-açúcar livre de PFAS é agora um requisito de aprovisionamento, não apenas um rótulo de sustentabilidade. No aprovisionamento real de fibra moldada, a principal escolha técnica deixou de ser se devemos remover a química fluorada, mas sim qual o caminho de resistência à gordura sem flúor que ainda consegue oferecer desempenho estável, fabrico escalável e conformidade defensável. Para a maioria dos cenários de takeaway quente e foodservice, os sistemas de aditivos internos de alto desempenho oferecem o equilíbrio mais forte entre resistência à gordura, eficiência de processo e viabilidade comercial. Os sistemas de aditivos internos de baixa temperatura continuam relevantes para aplicações em cadeia de frio, temperatura ambiente e baixo teor de gordura, mas os seus limites devem ser claramente compreendidos. Em contraste, os sistemas de barreira física, como laminação e revestimentos de superfície, podem alcançar um desempenho de barreira superior em casos de nicho, mas também introduzem custos mais elevados, processamento secundário e considerações mais complexas de repulpabilidade e regulamentares. Este artigo fornece um enquadramento técnico de aprovisionamento para avaliar PFAS-Free talheres de bagaço em termos de conformidade, desempenho de resistência à gordura, escalabilidade de fabrico e risco de verificação do fornecedor, informado pela lógica de aprovisionamento, observações de fabrico e experiência de controlo de qualidade desenvolvidas ao longo da produção de fibra moldada e prática de exportação na Bioleader®.
- Base Regulamentar Chave: O aprovisionamento livre de PFAS exige agora testes de flúor verificáveis, alinhamento de certificações e revisão de conformidade específica do mercado.
- Caminho Técnico Principal: Os sistemas de aditivos internos de alto desempenho continuam a ser a opção mais prática para a maioria das aplicações de takeaway quente e foodservice.
- Baixo vs. Alto Desempenho: Os sistemas de aditivos de baixa temperatura são adequados para alimentos em cadeia de frio, temperatura ambiente e baixo teor de gordura, enquanto os sistemas de alto desempenho são desenvolvidos para aplicações de takeaway mais exigentes.
- Alternativa de Nicho: Os sistemas de barreira externa, incluindo laminação e revestimentos de superfície, justificam-se principalmente para requisitos especiais de alta barreira.
- Prioridade de Aprovisionamento: Os compradores devem comparar a execução repetível à escala da fábrica, não apenas o desempenho de amostras de laboratório.
2. Porque é que a Seleção de Tecnologia Livre de PFAS é Importante em 2026
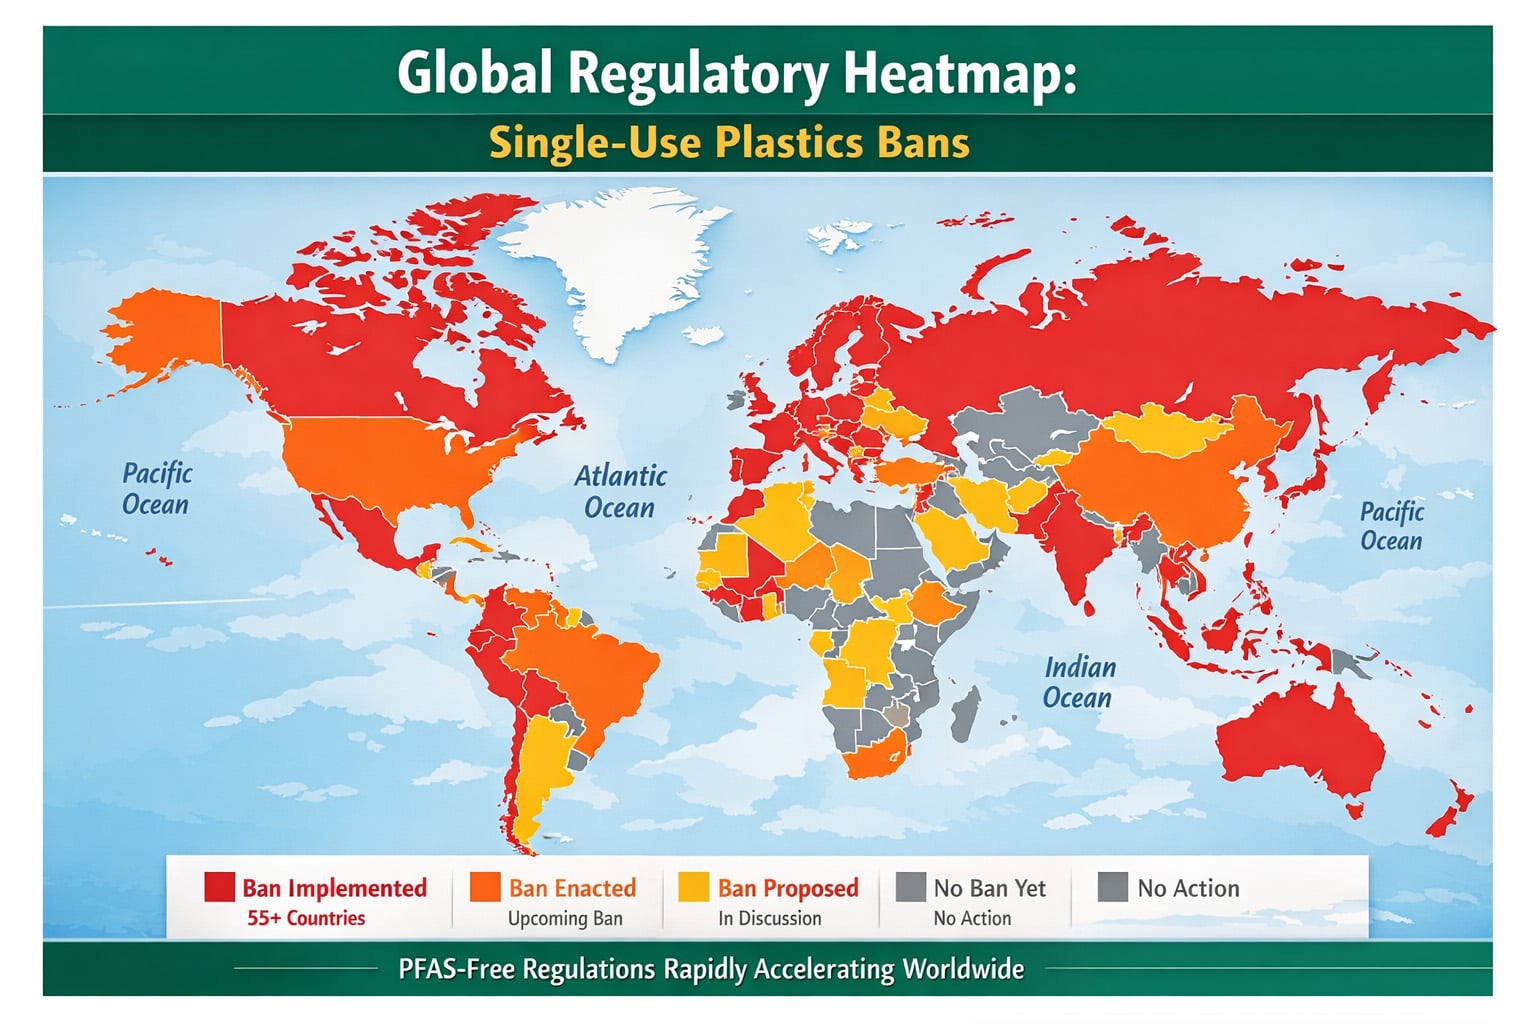
Em 2026, A embalagem livre de PFAS deixou de ser uma vantagem de marca reservada a compradores focados na sustentabilidade. Tornou-se um requisito de aprovisionamento base num número crescente de mercados de foodservice e de contacto alimentar. Para as equipas de aprovisionamento que compram produtos de fibra moldada, como conchas de cana-de-açúcar, pratos, tigelas, tabuleiros e recipientes para alimentos, a verdadeira questão deixou de ser se a química fluorada deve ser removida. O verdadeiro desafio de aprovisionamento é qual o caminho de resistência à gordura sem flúor que ainda consegue oferecer desempenho repetível, eficiência de produção estável e conformidade defensável à escala comercial.
A loiça de cana-de-açúcar encontra-se agora na intersecção de três requisitos exigentes: segurança de contacto alimentar, resistência à gordura e à humidade, e expectativas de material circular. Os compradores já não comparam uma opção “verdes” com uma convencional. Estão a comparar diferentes rotas técnicas livres de PFAS entre si, cada uma com os seus próprios trade-offs em termos de tolerância ao calor, resistência à gordura, complexidade de processamento, repulpabilidade e peso da evidência. Na prática, isto significa que a escolha do material, por si só, já não é suficiente. A decisão de aprovisionamento deve agora incluir a lógica de design da barreira, a capacidade de execução da fábrica, o método de teste e a rastreabilidade documental.
A urgência é especialmente clara nas cadeias de abastecimento orientadas para a exportação. Na União Europeia, o novo Regulamento relativo a Embalagens e Resíduos de Embalagens introduz limites de concentração explícitos para PFAS em embalagens de contacto alimentar que se aplicam a partir de 12 de agosto de 2026. Na América do Norte, os compradores enfrentam uma combinação de restrições estaduais de PFAS, requisitos de rastreio de flúor baseados em certificação e ações de FDA que já removeram múltiplas notificações de contacto alimentar relacionadas com PFAS de eficácia. Como resultado, as alegações de livre de PFAS já não podem depender de declarações vagas ou linguagem de marketing. Devem ser suportadas por lógica de teste, documentação específica do produto e decisões de aprovisionamento que permaneçam credíveis sob revisão regulamentar.
Para embalagens de foodservice em fibra moldada, é por isso que a seleção da tecnologia agora importa mais do que a linguagem da alegação. Uma amostra de baixo custo livre de PFAS que funciona num teste curto à temperatura ambiente pode falhar sob óleo quente, tempos de retenção longos ou utilização de takeaway com alto teor de gordura. Um tratamento de superfície de alta barreira pode ter um bom desempenho em ensaios isolados, mas tornar-se comercialmente fraco quando se consideram o processamento secundário, a perda de produtividade e a pressão de repulpabilidade. O problema de aprovisionamento em 2026 não é, portanto, simplesmente “livre de PFAS ou não.”. É como selecionar o caminho certo livre de PFAS para a aplicação alimentar real, temperatura de operação, mercado de conformidade e realidade de produção.
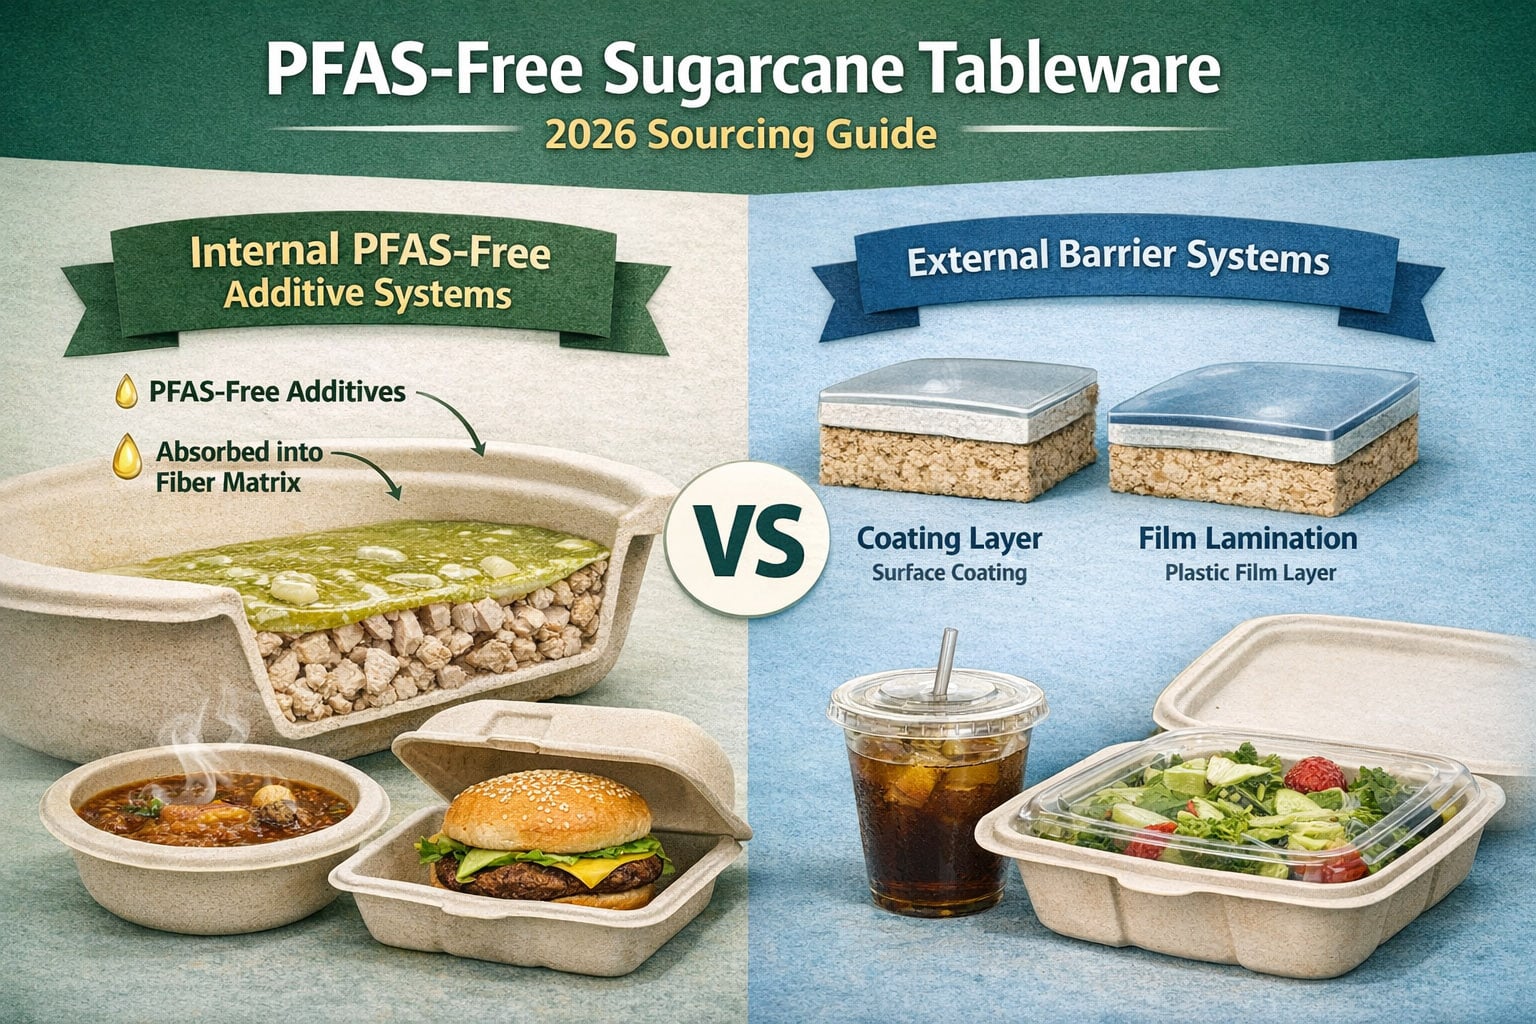
Este guia é construído em torno dessa questão. Foca-se nas duas principais rotas técnicas que estão agora a moldar o aprovisionamento de loiça de cana-de-açúcar livre de PFAS: Sistemas de Aditivos Internos Livres de PFAS e Sistemas de Barreira Externa. Explica também porque é que os compradores devem distinguir entre tecnologias de aditivos internos de baixa temperatura e de alto desempenho, porque é que a laminação e o revestimento não podem ser tratados como conceitos intercambiáveis, e porque é que a repetibilidade à escala da fábrica importa mais do que o sucesso de uma amostra única. Em suma, não se trata de uma visão geral ambiental. É um enquadramento de aprovisionamento para tomar decisões de embalagem técnica e comercialmente defensáveis em 2026.
3. Caixa de Definição: Termos, Limites e o que “Livre de PFAS” Realmente Significa
Antes de comparar caminhos técnicos, os compradores precisam de clarificar a linguagem usada nas alegações dos fornecedores, relatórios de teste e especificações de produto. No aprovisionamento de fibra moldada livre de PFAS, a confusão começa frequentemente com a terminologia. Palavras como “PFAS-Grátis," "livre de flúor," "resistentes à gordura," "revestido,” e “laminado” são frequentemente usadas como se significassem a mesma coisa. Não significam. Para as equipas de aprovisionamento, conformidade e desenvolvimento de produto, estas distinções não são detalhes semânticos. Afetam diretamente a forma como um produto é testado, como o desempenho é interpretado e como uma decisão de aprovisionamento é defendida.
| Termo | Significado de Trabalho Neste Artigo |
|---|---|
| PFAS-Grátis | Uma alegação que deve ser apoiada por lógica de teste, documentação e revisão de conformidade específica do mercado. |
| Livre de flúor | Uma expressão comercial comum que está relacionada, mas não é idêntica, a uma conclusão completa de conformidade PFAS. |
| Sistemas Internos de Aditivos Livres de PFAS | Química de resistência a gordura e água livre de flúor introduzida no processo de fibra moldada a partir do sistema de polpa. |
| Sistemas de Barreira Externa | Estruturas de barreira adicionadas ao artigo de fibra moldada após ou ao nível da superfície do substrato principal. |
| Laminação de Filme | Uma camada de filme de barreira distinta ligada ou laminada ao substrato de fibra. |
| Sistemas de Revestimento de Superfície | Uma camada de barreira aplicada à superfície, formada a partir de materiais de revestimento líquidos, aquosos, de base biológica ou similares. |
| Resistência à gordura | Um resultado de desempenho específico da aplicação influenciado pelo tipo de alimento, temperatura, tempo de retenção, estrutura e consistência do processo. |
Tabela 1. Termos Principais Usados Neste Guia
3.1. PFAS-Free é uma alegação orientada para a conformidade, não uma frase de marketing casual
Em contextos profissionais de fornecimento, “PFAS-Free” deve ser entendido como uma alegação que deve ser apoiada por uma cadeia de evidências definida. Dependendo do mercado e do quadro de certificação, essa evidência pode incluir rastreio de flúor, testes de substâncias específicas, declarações assinadas, documentação de ingredientes e revisão de conformidade específica do produto. Nunca deve ser tratado como uma frase publicitária isolada sem âmbito de método, rastreabilidade documental e identidade da amostra.
3.2. Livre de flúor e PFAS-Free estão relacionados, mas não são conceitos idênticos
“Livre de flúor” é frequentemente usado na comunicação comercial como abreviação da ausência de química fluorada intencionalmente adicionada. No entanto, o rastreio baseado em flúor e a determinação de PFAS não são a mesma questão analítica. Um resultado de flúor pode ser usado como indicador ou ferramenta de rastreio, enquanto a conformidade com PFAS pode exigir uma interpretação mais ampla envolvendo análise direcionada, contexto de flúor total, declarações e documentação técnica. Em outras palavras, uma simples declaração de “não detetado” não significa automaticamente que o produto foi totalmente caracterizado sob todos os quadros PFAS relevantes.
3.3. Sistemas de aditivos internos não são o mesmo que sistemas de barreira externa
Neste artigo, Sistemas Internos de Aditivos Livres de PFAS refere-se à química de resistência a gordura e água livre de flúor introduzida no processo de fibra moldada a partir do sistema de polpa. Esses aditivos são integrados no processo de produção antes da formação final e prensagem a quente. O seu valor comercial reside na integração do processo, produção escalável e menor dependência de tratamento de superfície secundário.
Em contraste, Sistemas de Barreira Externa refere-se a estruturas de barreira adicionadas ao artigo de fibra moldada após ou ao nível da superfície do substrato principal. Neste guia, os sistemas de barreira externa incluem duas subcategorias distintas: Laminação de Filme e Sistemas de Revestimento de Superfície. Estas rotas podem melhorar o desempenho da barreira em certas aplicações, mas não devem ser confundidas com a tecnologia de aditivos internos.
3.4. Laminação e revestimento não são termos intercambiáveis
Laminação refere-se a uma camada de filme de barreira distinta que é ligada ou laminada ao substrato de fibra. A lógica técnica baseia-se numa camada de material separada que cria uma barreira física. Tempo SO (min), por contraste, refere-se a uma camada de barreira aplicada à superfície, formada a partir de materiais de revestimento líquidos, aquosos, de base biológica ou similares, que são aplicados, secos e fixados na superfície do substrato. Ambos pertencem a sistemas de barreira externa, mas diferem em estrutura, fluxo de processo, perfil de defeitos e interpretação regulatória. Para escrita técnica e revisão de fornecimento, nunca devem ser tratados como linguagem intercambiável.
3.5. A resistência à gordura é um resultado de desempenho específico da aplicação
"Resistência à gordura” não deve ser lida como uma propriedade universal de sim ou não. Em embalagens de fibra moldada, a resistência à gordura depende do sistema alimentar real, temperatura de contacto, tempo de retenção, condição de enchimento, design da estrutura, espessura da parede e consistência da produção. Um produto que tem bom desempenho para alimentos frios ou à temperatura ambiente pode falhar com óleo quente, molhos quentes ou longos ciclos de entrega. É por isso que o artigo mais adiante distingue entre sistemas de aditivos internos de baixa temperatura e sistemas de aditivos internos de alto desempenho em vez de tratar todos os aditivos PFAS-Free como uma única categoria.
3.6. Este artigo não assume que uma rota é sempre a correta
Este guia não assume que toda solução de barreira externa é automaticamente inferior, nem que todo sistema de aditivos internos é automaticamente conforme ou de alto desempenho. O propósito deste white paper é mais restrito e mais prático: definir corretamente as rotas técnicas, compará-las em condições de fornecimento e ajudar os compradores a decidir qual rota é comercial, operacional e regulamentarmente defensável para uma determinada aplicação.
4. Base Regulamentar 2026 — O Que os Compradores Devem Realmente Cumprir
Para compradores de
talheres de cana-de-açúcar PFAS-Free
a revisão regulamentar em 2026 não pode ser reduzida a um único certificado ou a uma declaração geral do fornecedor. A base de conformidade é agora moldada por uma combinação de limiares de PFAS específicos do mercado, requisitos de documentação de contacto alimentar, e pelo crescente escrutínio das estruturas de barreira utilizadas em embalagens alimentares à base de fibra.
Em termos práticos de aprovisionamento, os compradores devem avaliar não apenas se um produto é promovido como livre de PFAS, mas também o que foi testado, qual o método analítico utilizado, que produto ou SKU a evidência cobre, e se a estrutura de barreira cria considerações adicionais de conformidade ou circularidade. Para embalagens de serviço alimentar em fibra moldada, a conformidade regulamentar e a tecnologia de resistência à gordura já não podem ser avaliadas como tópicos completamente separados.
Isto é especialmente relevante para a loiça de cana-de-açúcar, porque os compradores esperam frequentemente que a mesma embalagem cumpra vários objetivos em simultâneo: resistência à gordura, resistência à humidade, desempenho ao calor, adequação para contacto alimentar, compostabilidade quando aplicável, e uma cadeia de evidência defensável de PFAS. A decisão de aprovisionamento mais sólida não é, portanto, simplesmente o produto com a alegação de barreira mais forte, mas a estrutura cujo desempenho, conceção de materiais, evidência de testes e documentação para o mercado de destino podem ser analisados em conjunto.
4.1 União Europeia: PPWR é Agora o Principal Ponto de Referência para 2026

Para embalagens de contacto alimentar colocadas no mercado da UE, o
Regulamento de Embalagens e Resíduos de Embalagens (PPWR)
fornece agora a âncora regulamentar mais importante para a revisão de PFAS. Desde 12 de agosto de 2026, as embalagens de contacto alimentar não podem ser colocadas no mercado da UE quando as concentrações de PFAS sejam iguais ou superiores aos limites estabelecidos no Artigo 5(5).
| Requisito de PPWR PFAS da UE | Limite | Contexto Analítico |
|---|---|---|
| Qualquer PFAS individual | 25 ppb | Medido por análise direcionada de PFAS. Os PFAS poliméricos são excluídos da quantificação para este limite. |
| Soma de PFAS direcionados | 250 ppb | Medido como a soma da análise direcionada de PFAS, quando aplicável com degradação prévia de precursores. Os PFAS poliméricos são excluídos da quantificação para este limite. |
| PFAS incluindo PFAS poliméricos | 50 ppm | Inclui PFAS poliméricos. Quando o Flúor Total exceder 50 mg/kg, pode ser necessária evidência adicional para distinguir o flúor associado a PFAS do flúor não-PFAS para documentação técnica. |
Estes três limites não devem ser tratados como números intercambiáveis. Os 25 ppb e 250 ppb limiares relacionam-se com a análise direcionada de PFAS, enquanto o 50 ppm requisito aborda PFAS incluindo PFAS poliméricos. A triagem de Flúor Total fornece outra camada analítica e não deve ser diretamente comparada com os limites direcionados de PFAS como se o mesmo parâmetro estivesse a ser medido.
Para os compradores, a consequência prática é que uma declaração ampla de “Livre de PFAS” já não é suficiente para um projeto sensível à conformidade na UE. O fornecedor deve ser capaz de identificar o produto em análise, explicar o método analítico e o limite de deteção, e ligar a evidência disponível ao sistema de materiais real e à documentação técnica.
PPWR é um regulamento da UE emitido pelas instituições europeias. A Bioleader® não define os requisitos regulamentares. Para projetos de aprovisionamento na UE, a Bioleader® pode apoiar os compradores organizando as especificações de produto disponíveis, declarações, relatórios de teste e documentação de suporte para o SKU e especificação selecionados.
4.2 Atualização de PPWR para 2026: Como a Comissão Europeia Recomenda a Triagem de PFAS
Um desenvolvimento importante para 2026 é a orientação adicional da Comissão Europeia sobre a implementação dos requisitos de PFAS no Artigo 5(5). Para as equipas de aprovisionamento, esta orientação é útil porque explica como os limites estatutários de PFAS podem ser abordados através de um processo analítico faseado em vez de tratar cada medição de flúor ou PFAS como o mesmo teste.
A abordagem de aplicação atualmente recomendada pela Comissão começa com triagem de Flúor Total (TF). Se o resultado de Flúor Total estiver abaixo de 50 mg/kg, a amostra pode ser considerado conforme na primeira etapa de triagem. Quando o resultado de Flúor Total exceder este nível, pode ser utilizada investigação adicional para determinar se o flúor provém de fontes orgânicas ou inorgânicas e se é necessária análise adicional específica de PFAS.
Flúor Total abaixo de 50 mg/kg pode servir como resultado de triagem de primeira fase no âmbito da abordagem de aplicação atualmente recomendada pela Comissão Europeia. Este nível de triagem não é a mesma medição analítica do PPWR 25 ppb e 250 ppb limites direcionados de PFAS.
Quando for necessária investigação adicional, o trabalho analítico pode distinguir flúor orgânico de flúor inorgânico e pode prosseguir para análise direcionada de PFAS ou análise focada em precursores, dependendo das circunstâncias. A Comissão também observa que, com base na evidência atualmente disponível, as amostras que foram conformes na primeira etapa de triagem de Flúor Total também foram conformes nas etapas de teste subsequentes.
| Etapa de Verificação | O Que Examina | Interpretação do Comprador |
|---|---|---|
| Etapa 1 — Flúor Total | Flúor geral na amostra testada | Um resultado de TF abaixo de 50 mg/kg pode ser considerado conforme sob a abordagem de triagem de primeira fase atualmente recomendada pela Comissão. |
| Caracterização Adicional de Flúor | Ajuda a distinguir fontes de flúor orgânicas e inorgânicas quando é necessária investigação adicional | Útil quando o Flúor Total excede o nível de triagem de primeira fase ou a fonte de flúor requer esclarecimento. |
| Análise Direcionada / de Precursores | PFAS especificados e, quando aplicável, PFAS relacionados com precursores | Utilizada quando é necessária verificação mais detalhada contra os requisitos direcionados de PFAS de 25 ppb e 250 ppb. |
Esta atualização é particularmente importante para compradores que comparam tecnologias de resistência à gordura. Um aditivo interno mais forte, revestimento ou sistema de barreira laminada não deve ser selecionado apenas porque tem melhor desempenho contra o óleo. A tecnologia selecionada deve também suportar um histórico de formulação claro, evidências PFAS adequadas, controlo de produção estável e documentação para o mercado de destino.
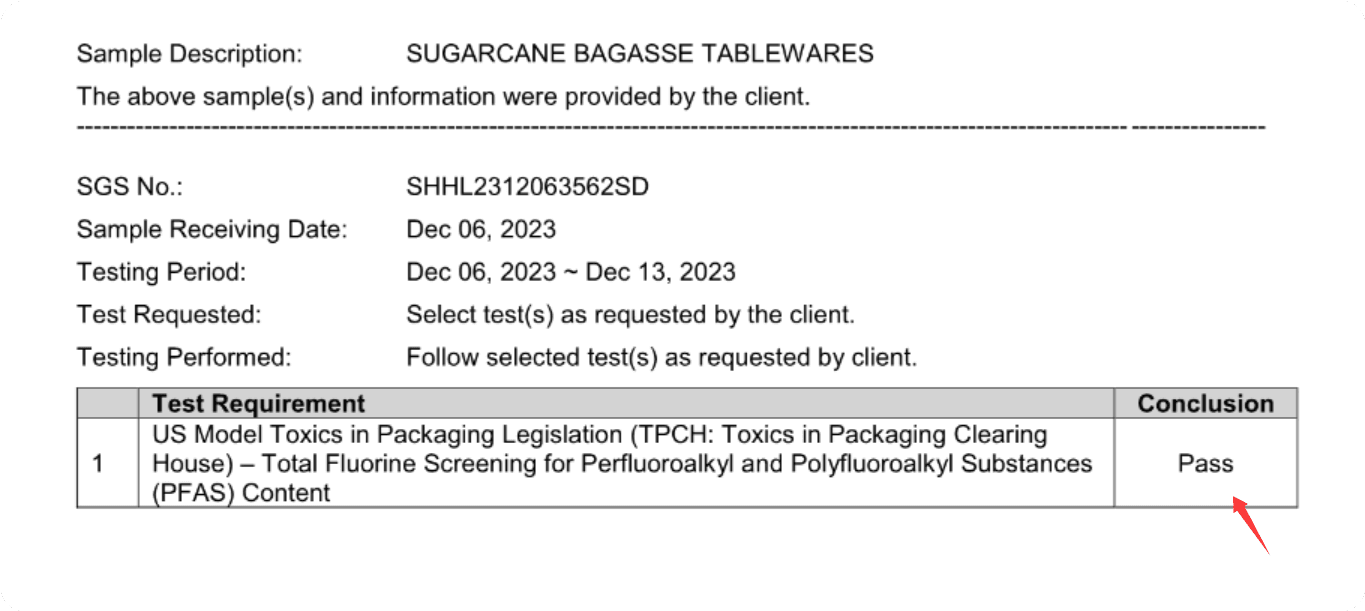
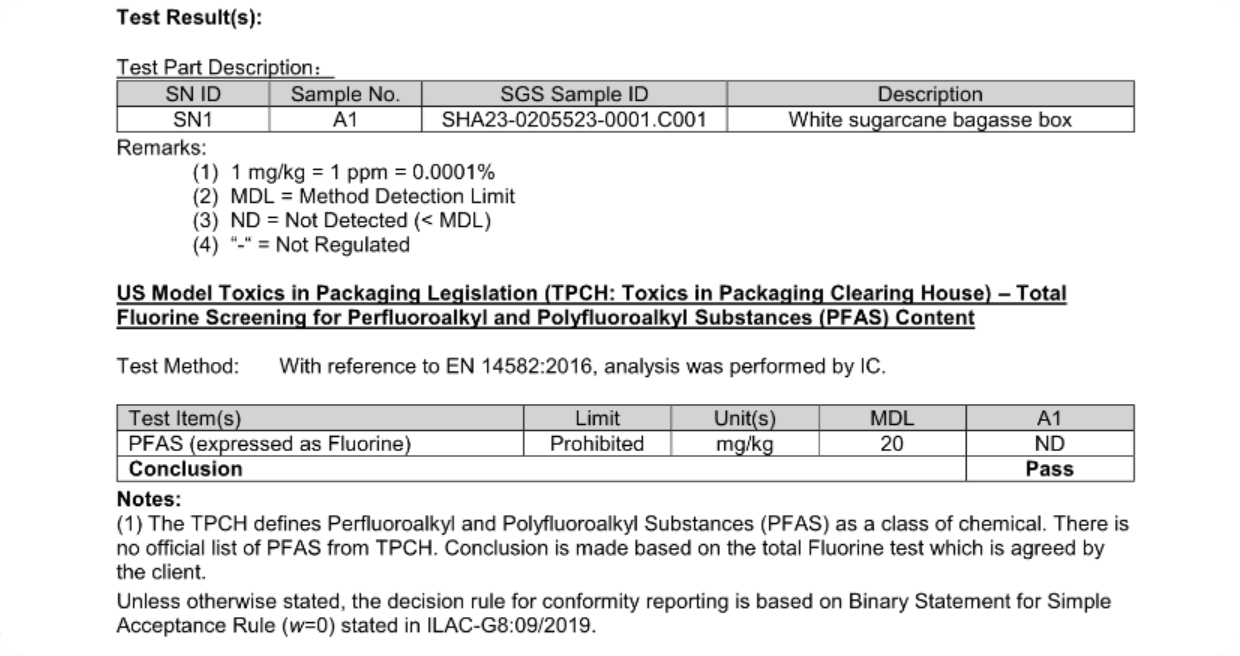
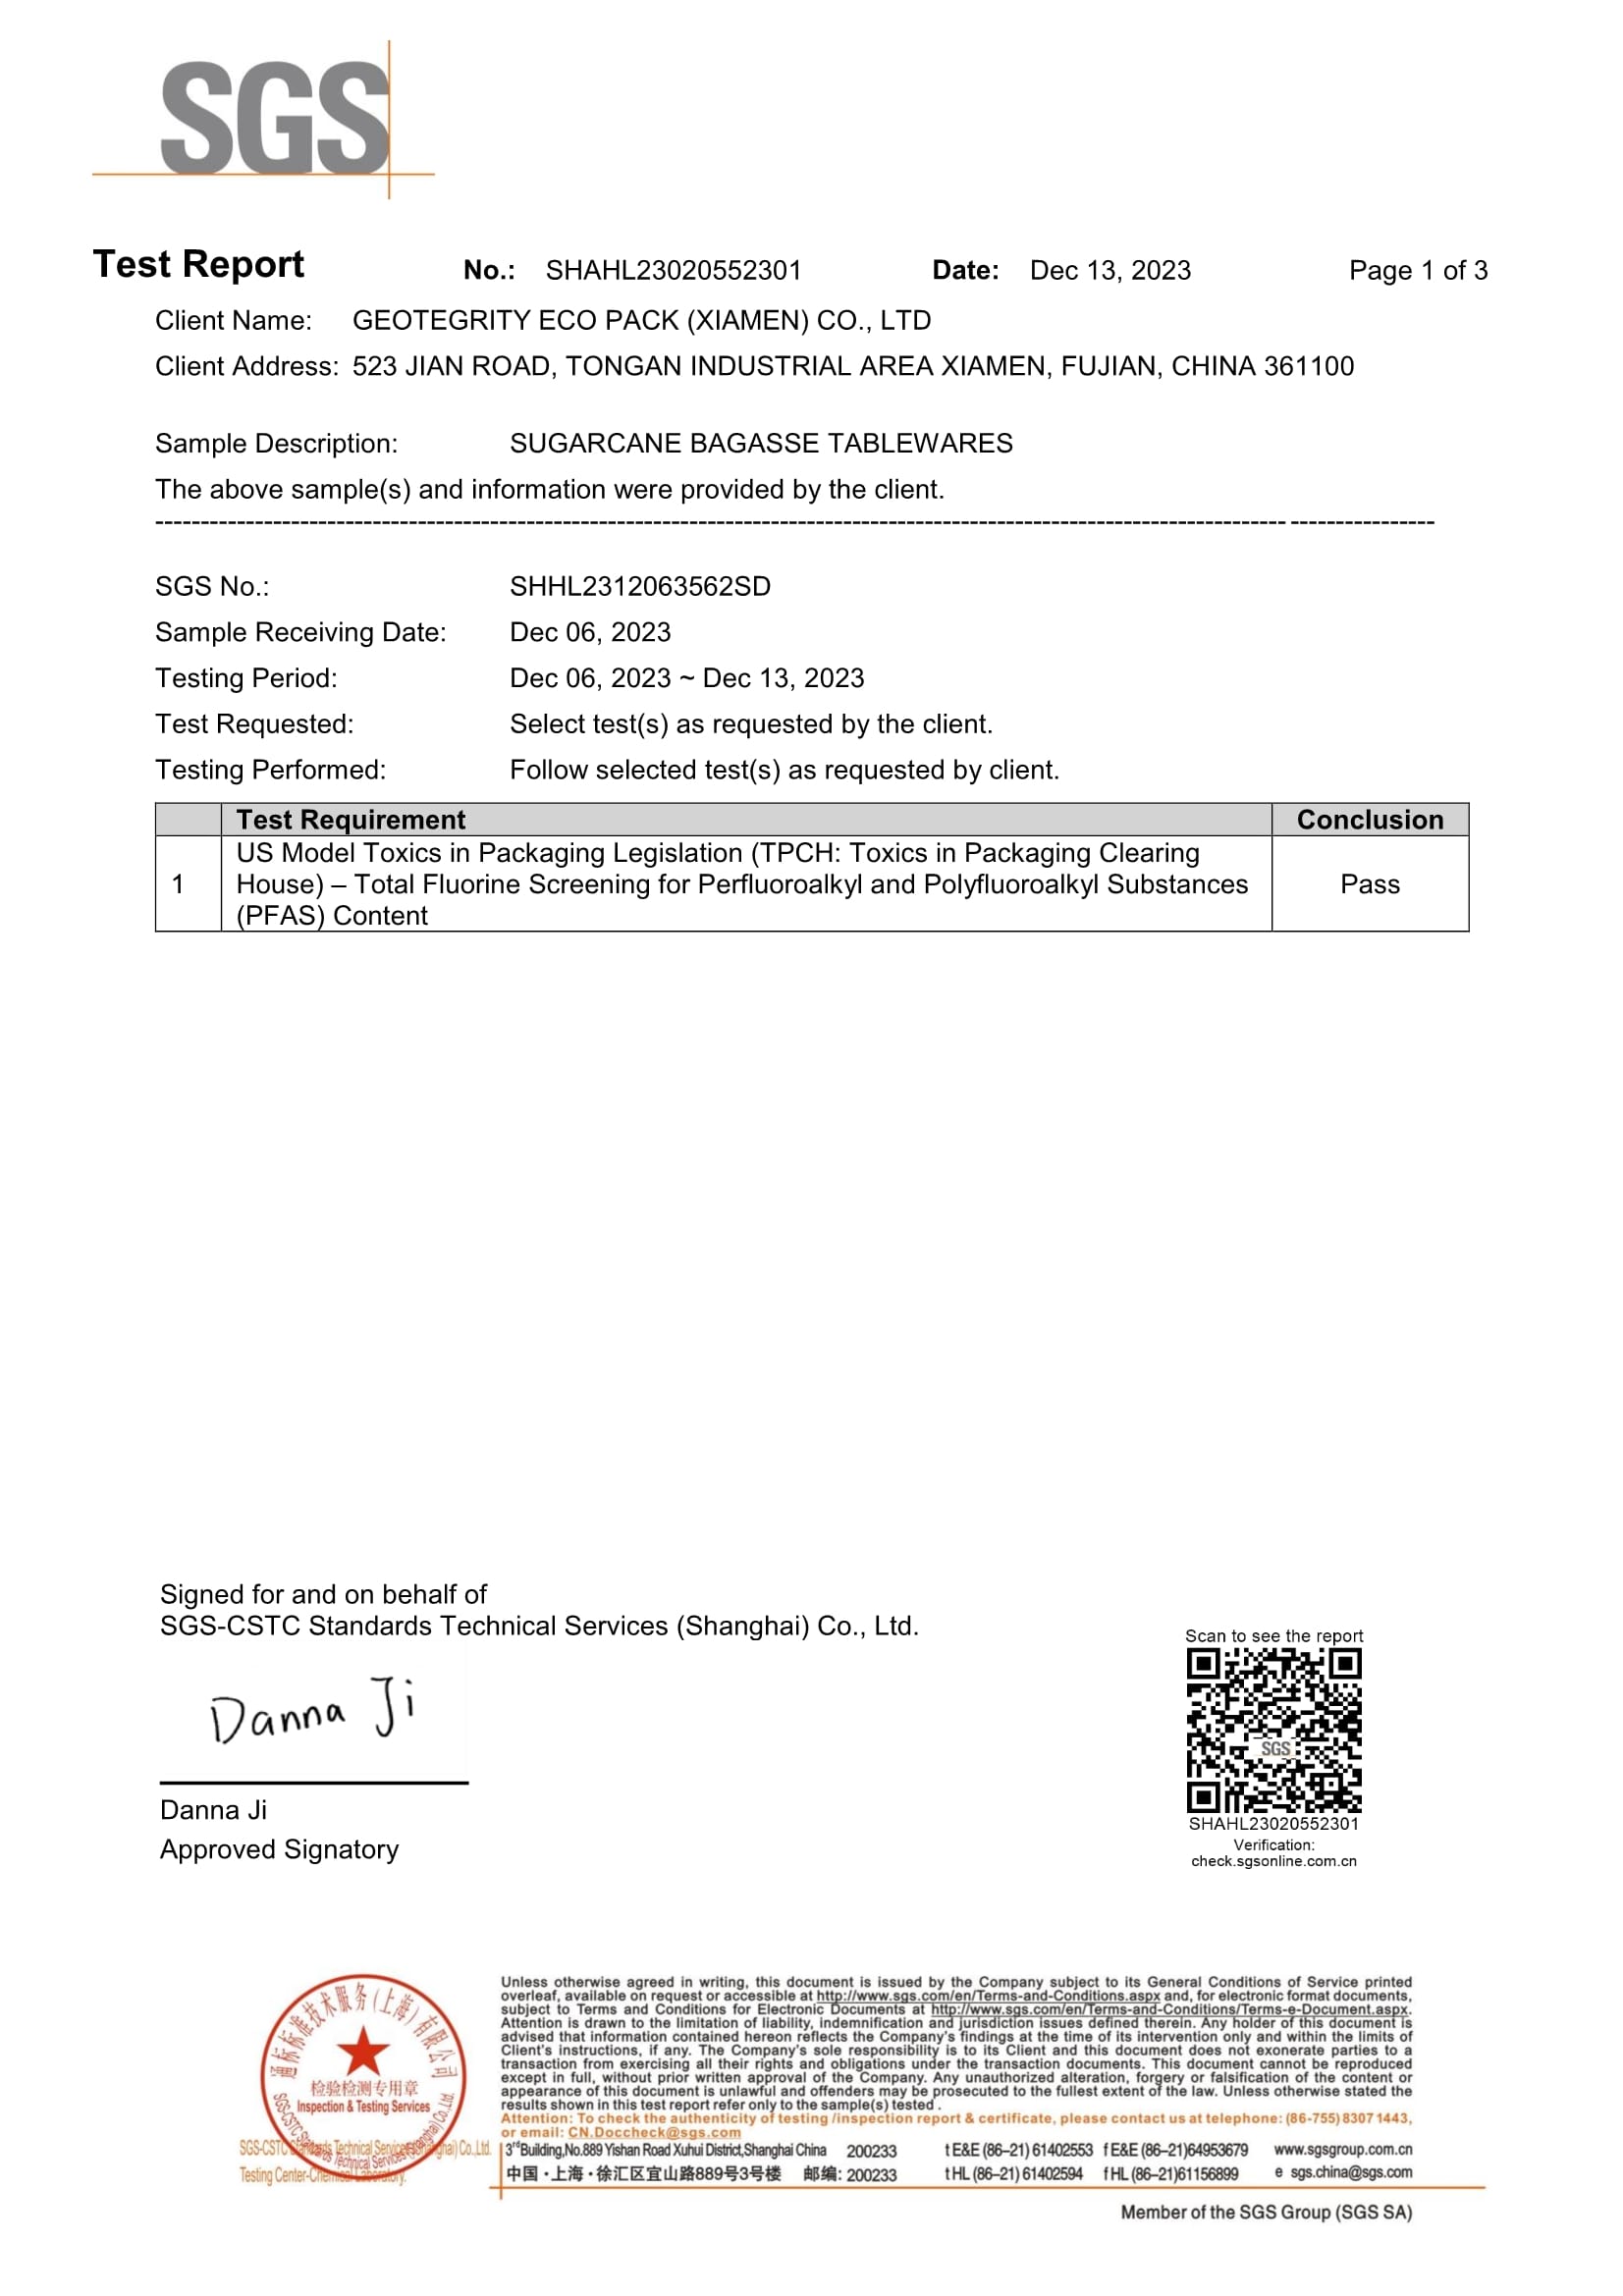
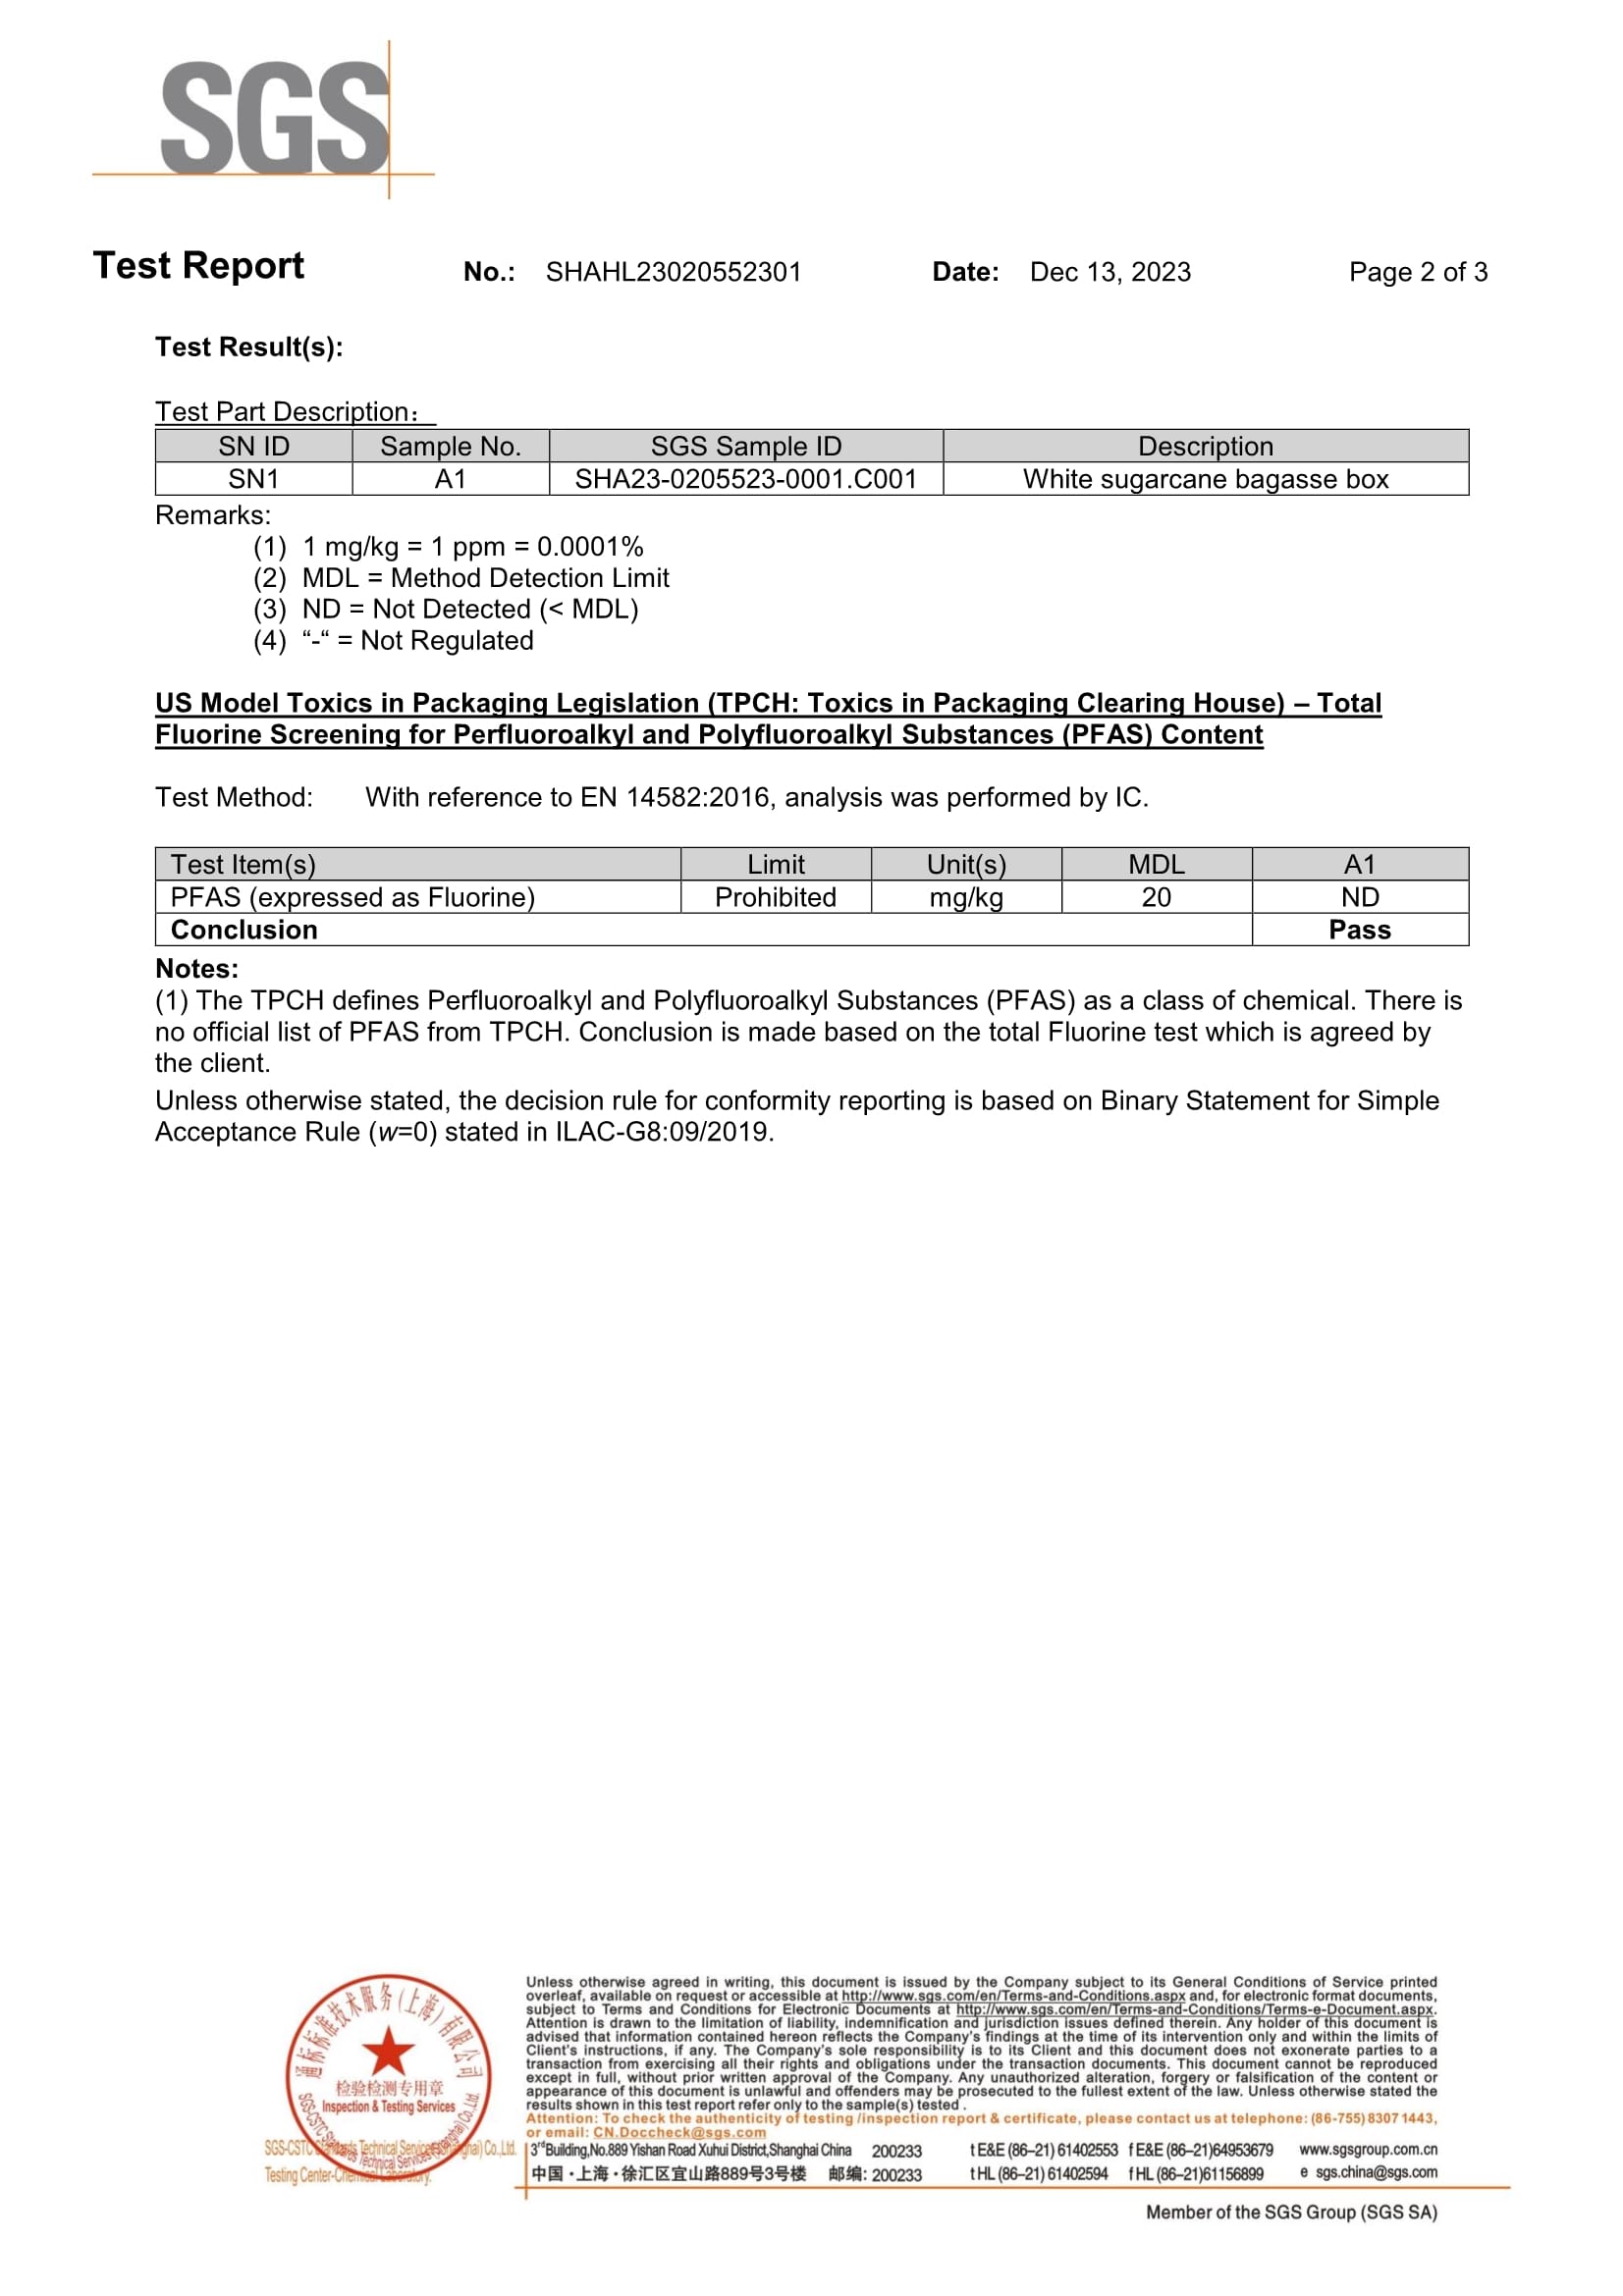
Um relatório SGS publicado para um caixa branca de bagaço de cana-de-açúcar registado Flúor Total ND (<20 mg/kg) utilizando um método com referência à EN 14582:2016 e análise por IC. Este resultado está abaixo do atual nível de rastreio de Flúor Total Step-1 de 50 mg/kg. da Comissão Europeia. O resultado fornece evidência de suporte para a amostra testada e não deve ser interpretado como cobrindo automaticamente todos os SKUs Bioleader®, formulações, sistemas de barreira ou lotes de produção.
Para verificação prática de fornecimento na UE, os compradores podem usar o
PPWR 2026 Foodservice Packaging Checklist
da Bioleader® para rever os requisitos de produto, teste e documentação antes da aprovação comercial.
Para uma explicação mais detalhada da abordagem de implementação da Comissão, consulte o
Orientação da UE PPWR 2026 para embalagens para foodservice
que cobre requisitos PFAS, documentação técnica, responsabilidades do fabricante e revisão do importador.
Os compradores que avaliam produtos reais de fibra moldada também podem rever a
página de conformidade e produto de Talheres Compostáveis Livres de PFAS
para categorias de produto, evidências de suporte SGS, documentação de compostabilidade e orientação de fornecimento.
Os compradores não devem escolher um aditivo interno, revestimento ou sistema de barreira laminada apenas porque oferece resistência à gordura mais forte. A via preferida deve também suportar uma cadeia de evidências PFAS clara, verificação específica do produto, formulação controlada, produção repetível e documentação adequada ao mercado de destino. Uma barreira tecnicamente mais forte não é automaticamente a via de fornecimento de menor risco se criar uma estrutura de conformidade ou material mais complexa.
4.3 Porque as Estruturas de Fibra Laminadas ou Revestidas Exigem Revisão Mais Detalhada na Europa
No contexto regulamentar europeu, os compradores precisam de distinguir cuidadosamente entre artigos de fibra moldada que permanecem principalmente à base de fibra e aqueles que dependem de camadas de barreira adicionais contendo plástico ou à base de polímero. A aparência de papel ou fibra por si só não determina como a estrutura completa da embalagem será tratada ao abrigo das regras relevantes de embalagem, plástico de utilização única, reciclagem ou fim de vida.
Isto não significa que todas as estruturas laminadas ou revestidas sejam automaticamente não conformes. Significa que sistemas de barreira externos podem criar questões adicionais de interpretação e documentação, particularmente quando um comprador também pretende fazer alegações relacionadas com redução de plástico, reciclabilidade, repulpabilidade, compostabilidade ou embalagem simplificada à base de fibra.
A distinção entre diferentes sistemas externos também é importante. Uma estrutura laminada com filme introduz uma camada de material distinta, enquanto um revestimento de superfície pode utilizar uma formulação de barreira aquosa, polimérica, de base biológica ou outra. Nenhum deve ser descrito como automaticamente reciclável, compostável, livre de plástico ou livre de PFAS sem rever a formulação real e as evidências de suporte.
Por esta razão, os produtos de fibra moldada laminados e revestidos não devem ser avaliados apenas pelo desempenho imediato da barreira à gordura. Os compradores devem também considerar se a estrutura cria requisitos adicionais de reciclagem, compostabilidade, documentação técnica ou posicionamento de mercado no destino pretendido.
Os limites PPWR PFAS aplicam-se a embalagens de contacto alimentar, independentemente de a resistência à gordura ser alcançada através de um aditivo interno, revestimento de superfície ou barreira laminada. A via tecnológica não substitui a verificação PFAS específica do produto.
4.4 América do Norte: Lógica de Certificação, Restrições Estaduais e Ações FDA
Na América do Norte, o panorama de conformidade PFAS difere da UE porque não existe um regulamento único de embalagens alimentares equivalente ao Artigo 5(5) do PPWR. Em vez disso, os compradores podem precisar de considerar uma combinação de restrições a nível estadual, requisitos de certificação, especificações do cliente e ações federais de contacto alimentar.
Para produtos de serviço alimentar compostáveis, BPI fornece um importante quadro de certificação. A sua política de químicos fluorados exige revisão relevante da formulação, documentação de suporte, testes por um laboratório aprovado BPI dentro do requisito aplicável de Flúor Orgânico Total e uma declaração do fabricante confirmando que não há químicos fluorados adicionados intencionalmente.
Este quadro de certificação não deve ser confundido com os limites PPWR da UE. A certificação BPI e a conformidade PPWR da UE utilizam quadros de certificação e regulamentares diferentes e devem ser avaliadas de forma independente. Um produto com uma certificação não deve ser automaticamente descrito como satisfazendo todos os requisitos PFAS em todos os mercados de destino.
A regulamentação a nível estadual adiciona outra camada de responsabilidade. O Estado de Washington, por exemplo, exige certificados de conformidade para categorias afetadas de embalagens alimentares. Isto move a conformidade PFAS para além da terminologia de marketing e para documentação auditável da cadeia de fornecimento. Os compradores que trabalham com
embalagens de fibra moldada
devem, portanto, esperar registos rastreáveis que correspondam ao tipo de produto real.
A nível federal, a ação FDA reforçou ainda mais a transição dos EUA para longe da química de resistência à gordura à base de PFAS em embalagens alimentares de papel e cartão. As notificações de contacto alimentar relevantes restantes para resistência à gordura PFAS deixaram de ser eficazes em 2025, reforçando a mudança mais ampla do mercado para longe de PFAS adicionados intencionalmente nesta aplicação.
Para profissionais de compras, a mensagem mais ampla é que a conversão livre de PFAS já está incorporada na direção do mercado norte-americano de embalagens alimentares. Os compradores devem, no entanto, identificar o estado exato, requisito de certificação, categoria de produto e especificação do cliente antes de aplicar uma conclusão de conformidade em múltiplas jurisdições.
4.5 O Que Isto Significa para Compradores de Talheres de Cana-de-Açúcar Livres de PFAS
 |  |
A consequência para as compras é direta. Os compradores não devem aprovar talheres de bagaço Livres de PFAS apenas com base num logótipo, declaração genérica do fornecedor ou teste de amostra único. A linha de base de fornecimento de 2026 exige uma revisão mais estruturada que conecte requisito de mercado, evidência analítica, identidade do SKU, tecnologia de barreira e execução da fábrica.
- Identifique o mercado de destino e o requisito PFAS aplicável.
- Confirme o SKU exato, material, cor e estrutura de barreira que está a comprar.
- Determine se a evidência disponível é Flúor Total, Flúor Orgânico Total, análise direcionada de PFAS, documentação de certificação ou outra forma de evidência.
- Revise o método analítico, limite de deteção, data do teste e descrição da amostra.
- Confirme se o relatório cobre realmente o produto citado ou a formulação relevante.
- Distinga a conformidade PFAS do teste de desempenho de resistência à gordura.
- Revise se um revestimento externo ou laminação cria considerações adicionais de reciclagem, compostabilidade ou estrutura de material.
- Confirme como as alterações de formulação e os lotes de produção repetidos são controlados.
O ponto-chave deste guia de sourcing é que a conformidade regulamentar e a tecnologia de resistência à gordura já não podem ser analisadas separadamente. Um sistema de aditivos interno pode oferecer uma integração de processo mais simples, mas ainda requer evidências PFAS e validação de aplicação adequadas. Um revestimento externo ou barreira laminada pode proporcionar um desempenho mais forte numa aplicação difícil, mas também pode introduzir questões adicionais de material, circularidade e documentação.
Para loiça de mesa de cana-de-açúcar PFAS-Free, a decisão de sourcing mais defensável é, portanto, aquela que alinha linguagem de alegação, âmbito do teste, estrutura do produto, o desempenho real no serviço de alimentação, e destino do mercado dentro de uma lógica de aprovação. Essa base regulamentar fornece a fundação para comparar sistemas de aditivos internos PFAS-Free e tecnologias de barreira externas nas secções seguintes.
5. Porque é que a resistência à gordura em fibra moldada é um problema de processo, não um slogan
Em embalagens de serviço alimentar de fibra moldada, a resistência à gordura é frequentemente discutida como se fosse uma simples característica do produto. Na realidade, é um resultado de desempenho controlado pelo processo. Um tigela de cana-de-açúcar, tabuleiro ou concha não se torna comercialmente fiável apenas porque está rotulado como sem PFAS, compostável ou moldado a partir de fibra vegetal. O que determina o desempenho no mundo real é se o sistema de produção completo consegue criar uma estrutura de fibra que permaneça estável quando exposta a óleo, calor, humidade, pressão e tempo.
Esta distinção é crítica para os compradores porque a fibra moldada não falha da mesma forma que as embalagens de plástico ou de película. Na loiça de cana-de-açúcar, a migração de gordura está geralmente ligada a porosidade da fibra, pontos fracos locais, densidade estrutural e consistência do processamento. Um produto pode parecer visualmente aceitável no primeiro enchimento, mas ainda assim desenvolver sombras de óleo no verso, exsudação no rebordo, amolecimento local ou penetração no painel inferior após vários minutos de contacto com alimentos quentes. Por esta razão, a resistência à gordura nunca deve ser avaliada apenas pela aparência no momento da utilização. Deve ser avaliada em condições de aplicação definidas.
5.1 A estrutura da fibra é o ponto de partida, não a resposta final

O bagaço de cana-de-açúcar é um substrato de fibra moldada forte e comercialmente atrativo, mas não é naturalmente um material de alta barreira. Como outras estruturas de fibra vegetal, contém uma rede de poros, intersecções de fibra e regiões de densidade variável criadas durante a formação, desidratação e prensagem a quente. Estas características estruturais são exatamente o que torna o produto leve, compostável e fabricável em escala. São também a razão pela qual a penetração descontrolada de óleo e humidade pode ocorrer se o design da barreira for fraco ou as condições de produção forem instáveis.
É por isso que um artigo de fibra moldada sem PFAS nunca deve ser julgado apenas pela identidade do material. “Bagaço” não é uma garantia de desempenho por si só. Dois produtos feitos da mesma fibra de base podem comportar-se de forma muito diferente dependendo do sistema aditivo, design do molde, espessura da parede, condições de prensagem, eficiência de desidratação e consistência pós-formação. No sourcing comercial, a verdadeira questão técnica não é se o substrato é sustentável. É se a estrutura acabada é projetada e produzida para suportar a carga de contacto alimentar pretendida.
5.2 A falha de gordura é geralmente um evento estrutural antes de se tornar uma reclamação visível
Muitos compradores avaliam a resistência à gordura apenas depois de aparecer um problema visível de fugas. Isso é tarde demais. Na prática, a falha da fibra moldada começa frequentemente como uma fraqueza estrutural muito antes de se tornar uma reclamação óbvia do cliente. O óleo pode mover-se através de regiões de menor densidade, transições de borda, geometria de canto, rebordos de vedação ou áreas tensionadas criadas durante a empilhação e transporte. Quando o produto mostra manchas claras ou passagem de líquido, o sistema de barreira subjacente tem frequentemente um desempenho inferior há algum tempo.
É também por isso que o desempenho do painel central por si só não é suficiente. O fundo de uma tigela pode parecer estável num teste de bancada estático, enquanto a área do rebordo, a transição da parede lateral ou a borda do compartimento se torna o ponto de falha real durante a utilização real para levar. Os compradores devem, portanto, tratar a resistência à gordura como uma questão de desempenho de estrutura completa, não como uma alegação laboratorial de superfície plana.
5.3 Calor, carga de óleo e tempo de retenção são variáveis diferentes e não devem ser misturadas
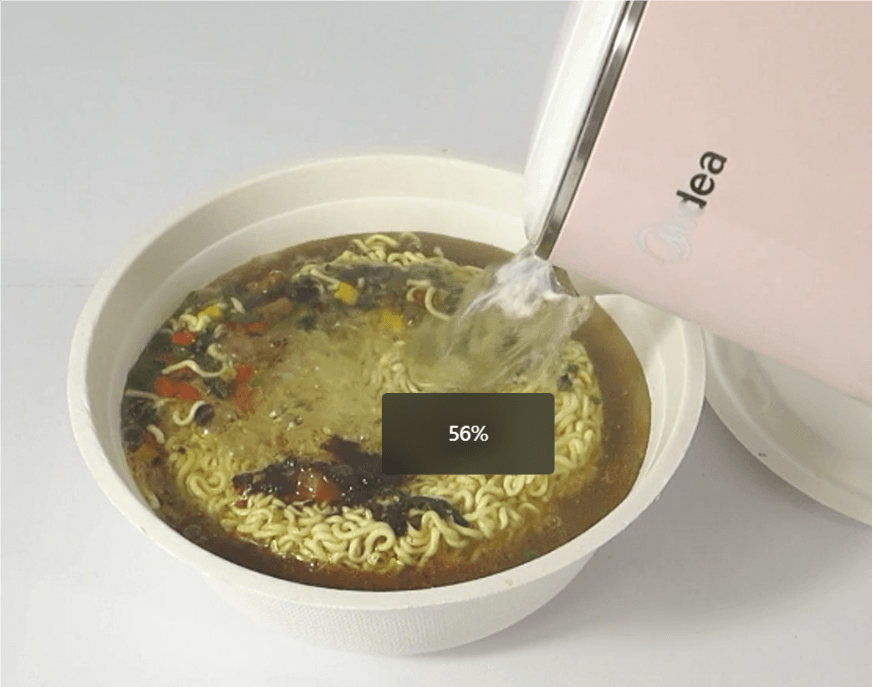 | 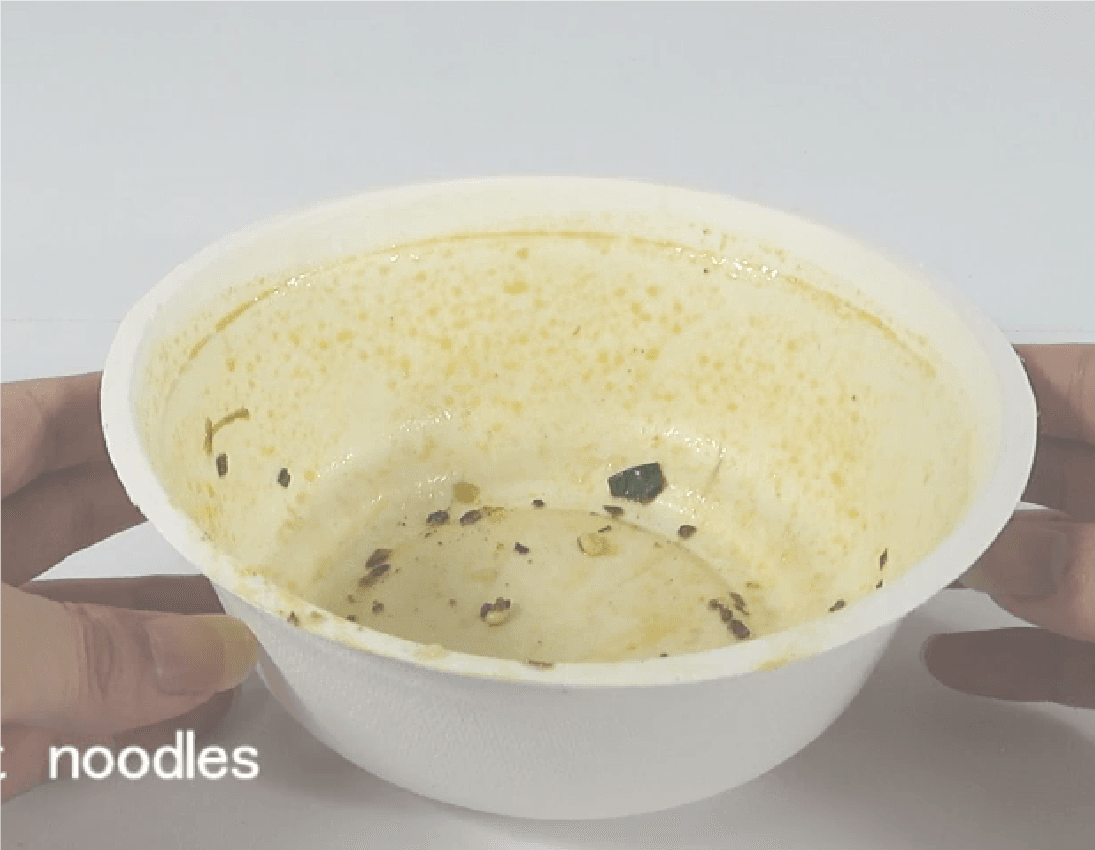 |
Um dos erros de sourcing mais comuns é descrever uma aplicação alimentar de forma demasiado ampla. “Comida quente” não é um método de teste. Uma embalagem de fibra moldada cheia de arroz quente comporta-se de forma muito diferente de uma que contém frango frito, caril, noodles gordurosos ou sopa com uma camada superficial rica em gordura. A temperatura importa, mas a temperatura sozinha não explica o desempenho. A carga de óleo, a duração do contacto e a geometria do produto são igualmente importantes.
É por isso que um produto sem PFAS que tem um bom desempenho para contacto curto com alimentos quentes pode ainda falhar em ciclos de entrega mais longos, maior concentração de gordura ou retenção de calor repetida. É também por isso que os sistemas aditivos internos de baixa temperatura e os sistemas aditivos internos de alto desempenho não devem ser agrupados como se servissem a mesma gama de aplicações. A diferença entre eles não é apenas um nível de marketing. É uma diferença nas condições de utilização pretendidas e na capacidade do processo.
| Variável | Porque é importante | Erro típico do comprador |
|---|---|---|
| Temperatura dos alimentos | Temperaturas mais altas podem acelerar o amolecimento da fibra, a migração de humidade e o stress da barreira. | Tratar todos os “alimentos quentes” como uma condição única. |
| Carga de óleo | Alimentos ricos em gordura criam um desafio de penetração diferente de alimentos secos ou com baixo teor de gordura. | Assumir que arroz quente e noodles oleosos exigem o mesmo nível de barreira. |
| Tempo de retenção | Uma duração de contacto mais longa aumenta o risco de manchas no verso, infiltração e enfraquecimento estrutural. | Aprovar uma amostra com base apenas em testes de contacto de curta duração. |
| Geometria do produto | Cantos, rebordos, transições de parede lateral e bordas de compartimentos são frequentemente os primeiros pontos de falha. | Avaliar apenas o painel central ou a área plana do fundo. |
| Espessura da parede | As áreas de parede fina são mais sensíveis à variação de porosidade e à penetração de gordura. | Reduzir o peso sem revalidar o desempenho da barreira. |
| Consistência do processo | Uma resistência à gordura estável depende de condições repetíveis de moldagem, desidratação e prensagem a quente. | Julgar o desempenho com base apenas num único lote de amostras. |
Tabela 2. Variáveis-chave que afetam a resistência à gordura em embalagens de fibra moldada
5.4 Condensação, humidade e gordura não são o mesmo modo de falha
Outra fonte comum de confusão é a interpretação errada dos efeitos relacionados com a humidade. Em embalagens de fibra moldada, a condensação e a penetração de gordura não são eventos idênticos. Um produto enchido a quente pode gerar humidade visível ou humidade superficial devido à migração de vapor e à diferença de temperatura, especialmente durante a utilização em takeaway com tampa. Isto não significa automaticamente que o sistema de resistência à gordura falhou. A questão mais importante é se existe efetivamente rutura do óleo, amolecimento da fibra, enfraquecimento estrutural ou manchas persistentes no verso ligadas à migração de gordura.
Para uma avaliação séria do produto, os compradores devem separar pelo menos três condições: exposição a humidade quente, exposição a óleo quente, e stress combinado de calor-gordura-tempo de retenção. Um fornecedor que não consiga distinguir estas condições nos testes ou na recomendação de produtos dificilmente fornecerá orientação fiável sem PFAS para utilização real em foodservice.
5.5 A resistência à gordura em 2026 é uma questão de disciplina de fábrica
Em 2026, o mercado já não pergunta apenas se um produto de fibra moldada sem PFAS consegue passar num teste de amostra isolado. A questão mais importante é se o mesmo desempenho pode ser mantido na produção comercial, em múltiplos SKUs e em lotes de exportação repetidos. É por isso que a resistência à gordura deve ser tratada como uma questão de disciplina de fabrico. A química dos aditivos é importante, mas também o são a preparação da polpa, o controlo da dosagem, a estabilidade da moldagem, a temperatura do molde, o tempo de permanência, a variação da espessura da parede e a disciplina do controlo de qualidade.
Do ponto de vista do aprovisionamento, é aqui que muitos fornecedores começam a diferenciar-se. Alguns conseguem produzir uma amostra de laboratório aceitável. Poucos conseguem manter um desempenho repetível quando a velocidade de produção aumenta, a quantidade de cartões aumenta e vários formatos de produto são produzidos em paralelo. Para os compradores, o risco real de compra raramente é a primeira amostra. É a inconsistência à escala comercial.
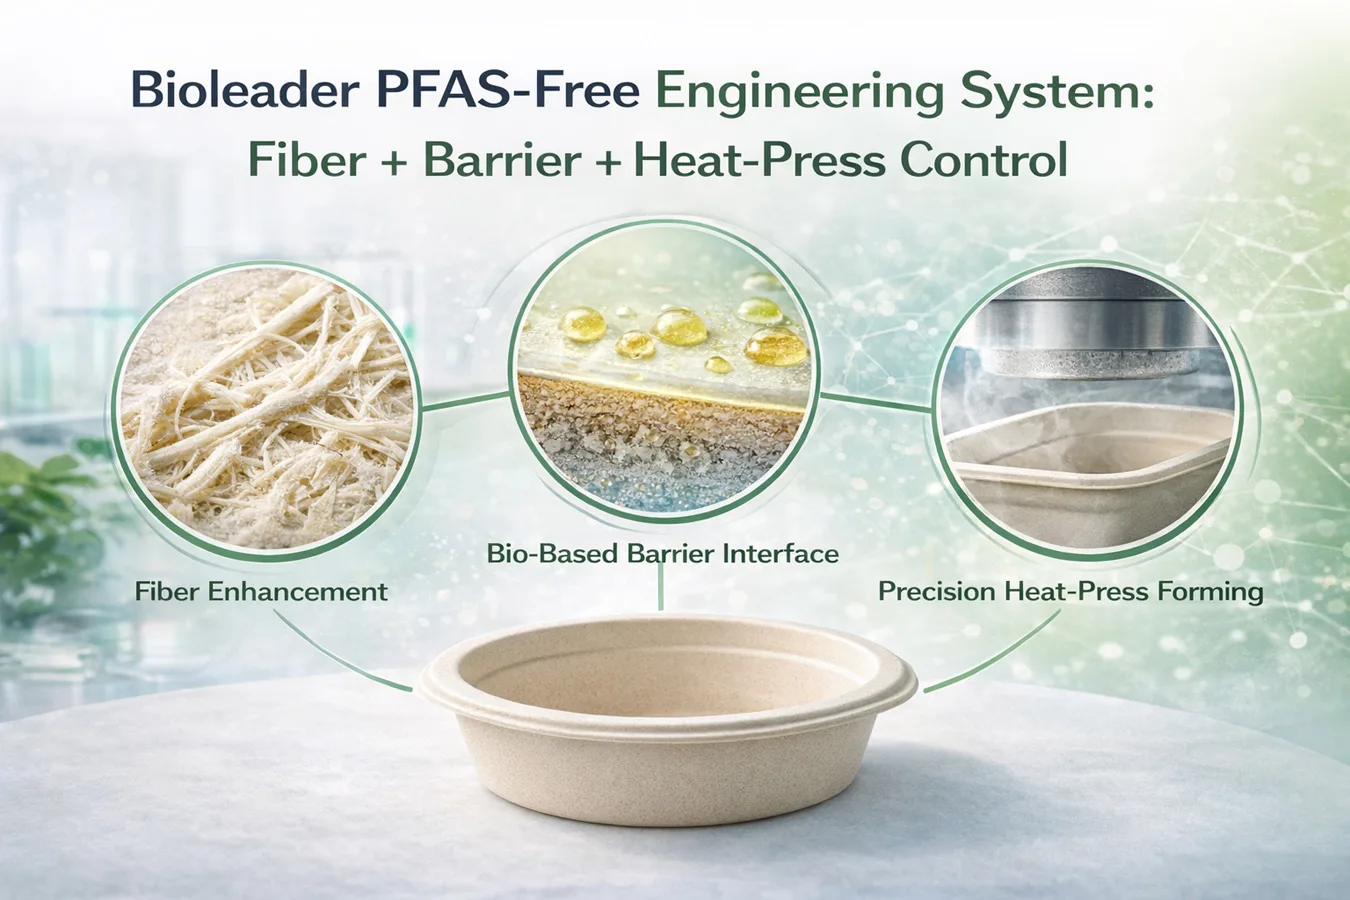
É também aqui que a experiência de produção da Bioleader se torna relevante. No fornecimento de exportação de fibra moldada, a resistência à gordura não é gerida como uma alegação de material único. É gerida como um resultado combinado da estrutura da fibra, do controlo do processo, da seleção de aditivos e da adequação da aplicação. É por isso que a próxima secção se concentra primeiro nos sistemas internos de aditivos sem PFAS, incluindo a diferença prática entre as rotas de baixa temperatura e de alto desempenho, antes de passar aos sistemas de barreira externos, como a laminação e os revestimentos de superfície.
6. Rota A — Sistemas internos de aditivos sem PFAS
Entre as vias tecnológicas sem PFAS disponíveis para embalagens de serviço alimentar em fibra moldada, os sistemas internos de aditivos continuam a ser o ponto de partida comercialmente mais relevante. A sua importância decorre de um facto prático: são concebidos para construir um desempenho de resistência à gordura e à humidade dentro do próprio processo de fibra moldada, em vez de depender principalmente de uma camada de barreira separada pós-moldagem. Para os compradores, isto é importante porque os sistemas integrados são geralmente mais fáceis de escalar, mais fáceis de controlar na produção e mais fáceis de avaliar como parte de um processo completo de fábrica do que como um tratamento de superfície isolado.
No aprovisionamento comercial, os sistemas internos de aditivos são frequentemente a rota que melhor equilibra desempenho, produtividade e custo para aplicações comuns de loiça de cana-de-açúcar. Não são automaticamente a opção de barreira mais forte em todos os casos de utilização extrema, mas são frequentemente a rota mais prática para embalagens de takeaway de alto volume, onde os compradores precisam de resistência à gordura repetível sem adicionar complexidade estrutural excessiva. É também por isso que os sistemas internos não devem ser discutidos como uma única categoria genérica. No aprovisionamento e fabrico reais, existe uma grande diferença entre sistemas de aditivos internos de baixa temperatura e sistemas de aditivos internos de alto desempenho.
 |  |
6.1 O que significam realmente os sistemas internos de aditivos
Neste artigo, os sistemas internos de aditivos sem PFAS referem-se a química de resistência à gordura e à água sem flúor introduzida a partir do processo de produção de fibra moldada, tipicamente através do sistema de polpa antes da moldagem final e da prensagem a quente. A lógica comercial é simples: em vez de construir a barreira principalmente através de uma película ou camada de revestimento externa separada, o produtor procura melhorar o desempenho de resistência do artigo final através de química integrada no processo, combinada com controlo de moldagem, desidratação e prensagem a quente.
Esta distinção é importante porque os sistemas internos são frequentemente mal compreendidos como se fossem meramente “materiais adicionados à polpa.”. Na prática, o aditivo em si é apenas uma parte do resultado. O desempenho real depende de como o aditivo interage com a distribuição da fibra, a densidade estrutural, a remoção de humidade e as condições de moldagem térmica. É por isso que dois fornecedores podem ambos afirmar usar aditivos internos sem PFAS, mas entregar desempenhos muito diferentes quando o produto é enchido com alimentos takeaway quentes, oleosos ou de longa retenção.
Do ponto de vista do aprovisionamento, a principal força de um sistema interno é que pode ser avaliado como parte de uma rota de fabrico completa. Os compradores não estão apenas a rever uma alegação química. Estão a rever se o fornecedor consegue manter uma janela de processo estável ao longo da preparação da polpa, controlo de aditivos, consistência da moldagem, prensagem a quente, variação de SKU e produção final do lote.
6.2 Sistemas internos de aditivos de baixa temperatura
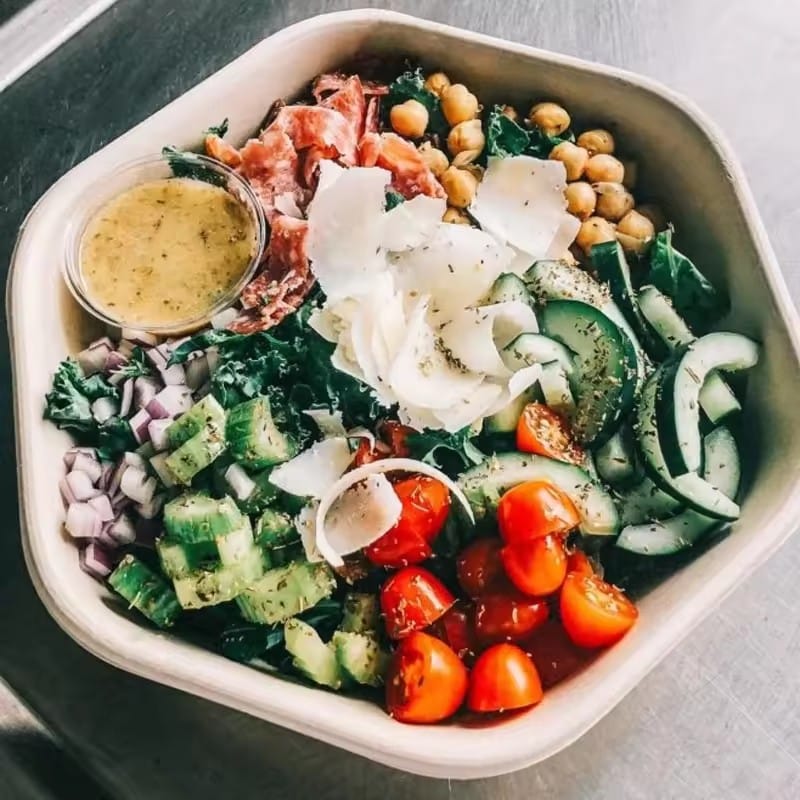
Os sistemas internos de aditivos de baixa temperatura destinam-se geralmente a ambientes de resistência à gordura menos exigentes. Em termos práticos, estes sistemas são tipicamente mais adequados para aplicações de cadeia de frio, temperatura ambiente, alimentos secos ou baixo teor de gordura onde a embalagem não está exposta a óleo quente prolongado, carga pesada de gordura ou condições de retenção a alta temperatura durante longos períodos. Muitas vezes permanecem comercialmente atrativos porque estão mais próximos da economia de produção padrão e podem suportar a produção em volume mainstream com um menor custo de desempenho.
Este tipo de sistema pode ser totalmente adequado quando a aplicação é corretamente correspondida. Por exemplo, produtos utilizados para saladas, fruta, produtos de padaria, refeições à temperatura ambiente ou contacto de curta duração com alimentos relativamente pobres em gordura podem não exigir a margem de barreira mais elevada de um sistema interno mais exigente. Nestes casos, o sobredimensionamento do produto pode apenas adicionar custo sem entregar valor comercial real.
O risco de aprovisionamento começa quando os compradores ou fornecedores tratam os sistemas de baixa temperatura como se fossem universalmente adequados para todas as embalagens de fibra moldada sem PFAS. Não são. Assim que o perfil alimentar muda para utilização takeaway mais quente, rica em óleo, com muitos molhos ou de retenção mais longa, a janela de desempenho muda significativamente. Um produto aprovado para condições de serviço ligeiro pode então mostrar sombras no verso, infiltração nas bordas, amolecimento local ou consistência instável em utilização real em foodservice. Por esta razão, um sistema interno de baixa temperatura deve ser aprovado apenas contra o perfil de aplicação real, não contra uma alegação genérica ampla como “seguro para alimentos quentes” ou “resistente à gordura”.”
6.3 Sistemas internos de aditivos sem PFAS de alta temperatura
Os sistemas internos de aditivos sem PFAS de alta temperatura são desenvolvidos para aplicações de fibra moldada mais exigentes, onde a carga de gordura, o stress térmico e o tempo de retenção são materialmente mais elevados. Em termos de aprovisionamento, esta é a rota mais relevante para refeições takeaway quentes, alimentos preparados oleosos, aplicações com muitos molhos e outros ambientes exigentes de foodservice. O seu valor comercial reside em oferecer um desempenho de resistência à gordura mais forte, mantendo ao mesmo tempo as vantagens operacionais de um processo integrado de fibra moldada.
Do ponto de vista técnico, estes sistemas não devem ser entendidos simplesmente como o uso do mesmo aditivo em maior quantidade. Numa produção bem controlada, são melhor entendidos como um resultado coordenado da química interna dos aditivos, da interação com as fibras, da estabilização do processo e da densificação por prensagem a quente. O efeito de barreira final é influenciado pela eficácia com que o sistema atua em toda a estrutura do artigo, incluindo zonas de menor densidade, transições de parede, cantos, rebordos e outras áreas onde os produtos de fibra moldada costumam falhar primeiro em utilização real de takeaway.
É também aqui que a disciplina de processo se torna decisiva. Um sistema interno de alta temperatura sem PFAS só pode justificar a sua alegação se a fábrica conseguir manter estabilidade na consistência da polpa, dosagem de aditivos, ordem de mistura, comportamento de desidratação, temperatura do molde, tempo de permanência e controlo da espessura da parede. Sem essa disciplina, mesmo um pacote de aditivos tecnicamente avançado pode produzir resultados comerciais inconsistentes. Com base na experiência de produção de fibra moldada da Bioleader, os resultados mais fiáveis de alta temperatura sem PFAS não são alcançados através de uma alegação de material único, mas sim através de uma janela de processo repetível que permanece estável em diferentes SKUs e lotes de exportação.
Para os compradores, o significado prático é claro: os sistemas internos de alta temperatura sem PFAS são frequentemente a opção mais equilibrada para embalagens takeaway quentes mainstream, mas devem ainda assim ser validados em função do caso de uso real. O nível de calor, a concentração de gordura, o tempo de enchimento, a condição da tampa, a pressão de empilhamento e a duração da entrega afetam todos o resultado final. A questão de aprovação correta não é, portanto, se um fornecedor diz que o produto é de “alto desempenho”, mas se esse desempenho foi demonstrado em condições que reflitam a aplicação pretendida.
Para ilustrar como é que a validação baseada na aplicação funciona na prática, a Bioleader realizou uma demonstração real de reaquecimento em micro-ondas doméstico, utilizando um recipiente de bagaço de cana-de-açúcar de alta temperatura sem PFAS com tampa, em condições de alimentos mistos.
Demonstração Real de Reaquecimento em Micro-ondas
Para demonstrar o desempenho prático em condições realistas de reaquecimento, a Bioleader testou um recipiente de bagaço de cana-de-açúcar de alta temperatura sem PFAS com tampa que arroz, sobras de pratos gordurosos e cerca de 200 ml de água num micro-ondas doméstico standard.
Após 3 minutos na potência máxima, a comida estava extremamente quente, enquanto o corpo do recipiente e a tampa permaneceram intactos, com sem fugas no fundo ou nas bordas. Após 30 minutos em repouso, não foi observada qualquer fuga. A mesma amostra foi depois reaquecida durante mais 2 minutos. Embora tenha ficado ligeiramente mais macio após reaquecimentos repetidos, ainda suportou os alimentos de forma segura e mostrou sem fugas.
Esta demonstração de uso real fornece evidência útil a nível de aplicação de que um sistema interno de alta temperatura sem PFAS bem controlado pode oferecer resistência à gordura e barreira à humidade credíveis em cenários exigentes de takeaway e reaquecimento.
Nota: Esta é uma demonstração interna de reaquecimento doméstico apenas para referência prática de aplicação. Não substitui testes laboratoriais de terceiros normalizados, certificação ou verificação de conformidade específica do mercado.
6.4 Porque é que os sistemas internos continuam comercialmente atrativos
A força contínua dos sistemas de aditivos internos sem PFAS não é apenas técnica. É também operacional e comercial. Como a lógica de barreira está integrada na rota de produção de fibra moldada, os compradores obtêm frequentemente uma solução mais escalável para embalagens de serviço alimentar mainstream do que teriam com uma estrutura de barreira externa que depende de processamento a jusante separado. Isto geralmente suporta um fluxo de produção mais limpo, menos variáveis de processo secundário e uma estrutura de custos mais prática para fornecimento de exportação em grande volume.
Os sistemas internos também podem oferecer uma narrativa de fornecimento mais direta em mercados onde os compradores valorizam cada vez mais estruturas de embalagem mais simples à base de fibra. Não eliminam a necessidade de testes, documentação ou validação específica da aplicação, mas frequentemente reduzem a complexidade estrutural associada a embalagens laminadas ou revestidas separadamente. Para as equipas de compras, isso pode significar um equilíbrio mais gerível entre desempenho de barreira, eficiência de produção e posicionamento de conformidade a longo prazo.
6.5 Onde os sistemas internos ainda falham na prática
Apesar das suas vantagens, os sistemas de aditivos internos sem PFAS não eliminam o risco técnico. Podem ainda falhar quando a aplicação é mal classificada, quando o produto foi excessivamente aligeirado, quando a geometria afiada cria pontos de tensão locais, ou quando a consistência do processo é fraca. Em embalagens de serviço alimentar do mundo real, as zonas problemáticas comuns incluem rebordos de selagem, transições de compartimentos, cantos afiados, regiões de parede fina e formatos expostos a longos tempos de retenção com sistemas alimentares ricos em gordura.
É por isso que os compradores devem evitar tratar os sistemas internos como uma garantia automática. Uma rota de aditivos internos sem PFAS pode ser comercialmente forte, mas apenas quando o design do produto, a janela de processo e o perfil de aplicação estão alinhados. No fornecimento prático, isto significa que os fornecedores mais fortes não são os que fazem as alegações mais amplas. São os que conseguem explicar onde está o limite do desempenho, como foi testado e como a repetibilidade é controlada à escala da fábrica.
7. Rota B — Sistemas de Barreira Externa
Os sistemas de barreira externa representam a segunda via principal sem PFAS em embalagens de serviço alimentar de fibra moldada. Ao contrário dos sistemas de aditivos internos, que constroem o desempenho de resistência dentro do próprio processo de moldagem, os sistemas de barreira externa dependem de uma barreira distinta ao nível da superfície para melhorar a proteção contra gordura ou humidade. Em termos de fornecimento, esta rota é geralmente considerada quando os compradores precisam de uma margem de barreira mais forte do que uma estrutura de fibra moldada standard pode fornecer apenas com química interna, ou quando uma aplicação alimentar específica cria condições invulgarmente exigentes de líquidos, óleos ou tempos de retenção.
Para as equipas de compras, a questão principal não é se os sistemas de barreira externa podem funcionar. Em muitos casos, podem. A questão mais importante é se o desempenho de barreira adicional justifica o aumento resultante em complexidade estrutural, dependência do processo, custo e revisão de circularidade. É por isso que os sistemas externos não devem ser tratados como uma atualização padrão. Devem ser avaliados como uma rota técnica distinta com as suas próprias vantagens, limitações e implicações regulamentares.
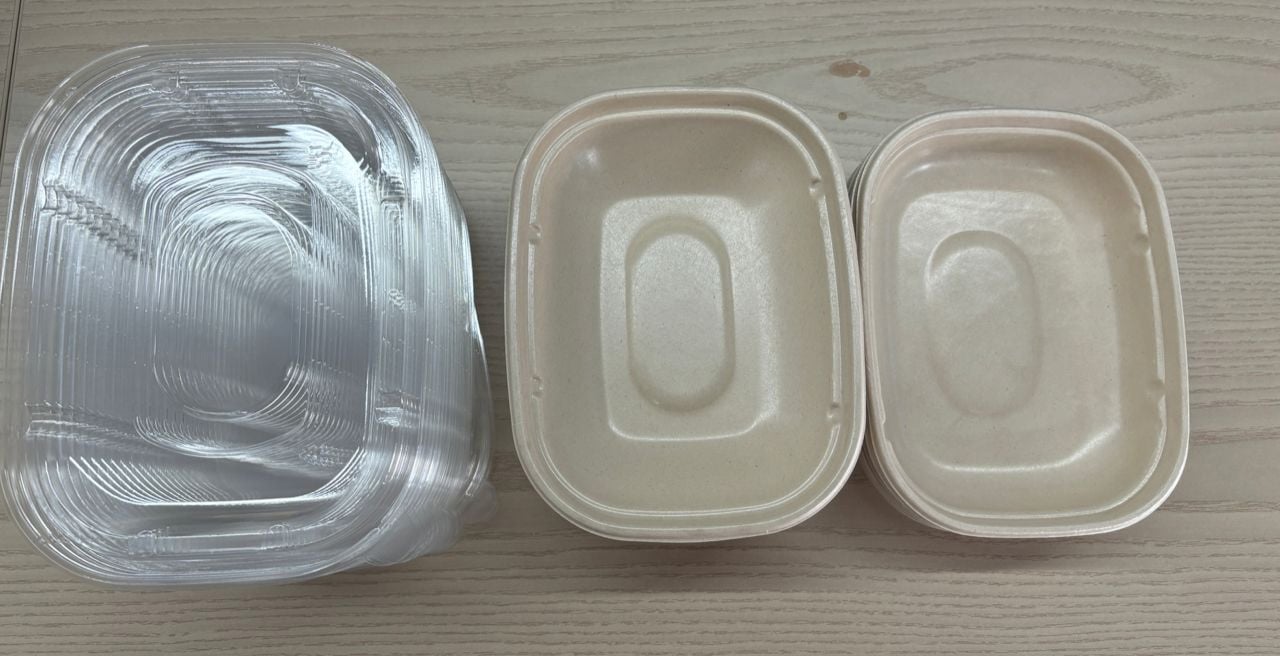
7.1 O que pertence aos sistemas de barreira externa
Neste guia, os sistemas de barreira externa incluem duas categorias principais: laminação de filme e sistemas de revestimento de superfície. Ambas são soluções orientadas para a superfície, mas não são intercambiáveis em termos técnicos ou de fornecimento. A laminação de filme cria uma barreira ao unir uma camada de filme distinta ao substrato de fibra moldada. Os sistemas de revestimento de superfície criam uma barreira ao aplicar um material líquido ou em dispersão na superfície e formar uma camada funcional após secagem, cura ou fixação.
Esta distinção é importante porque as duas rotas comportam-se de forma diferente na produção, na estabilidade do desempenho e na interpretação do mercado. Uma estrutura laminada pode fornecer um conceito de barreira física mais claro, mas também introduz uma lógica multimaterial mais explícita. Uma estrutura revestida pode parecer mais leve ou menos visível na aparência final, mas ainda pode adicionar complexidade através de etapas de processamento adicionais, controlo da uniformidade do revestimento e questões de reciclabilidade ou repulpabilidade. Os compradores devem, portanto, avaliar os sistemas externos não como uma categoria única, mas como duas rotas de fornecimento relacionadas mas distintas.
7.2 Laminação de filme
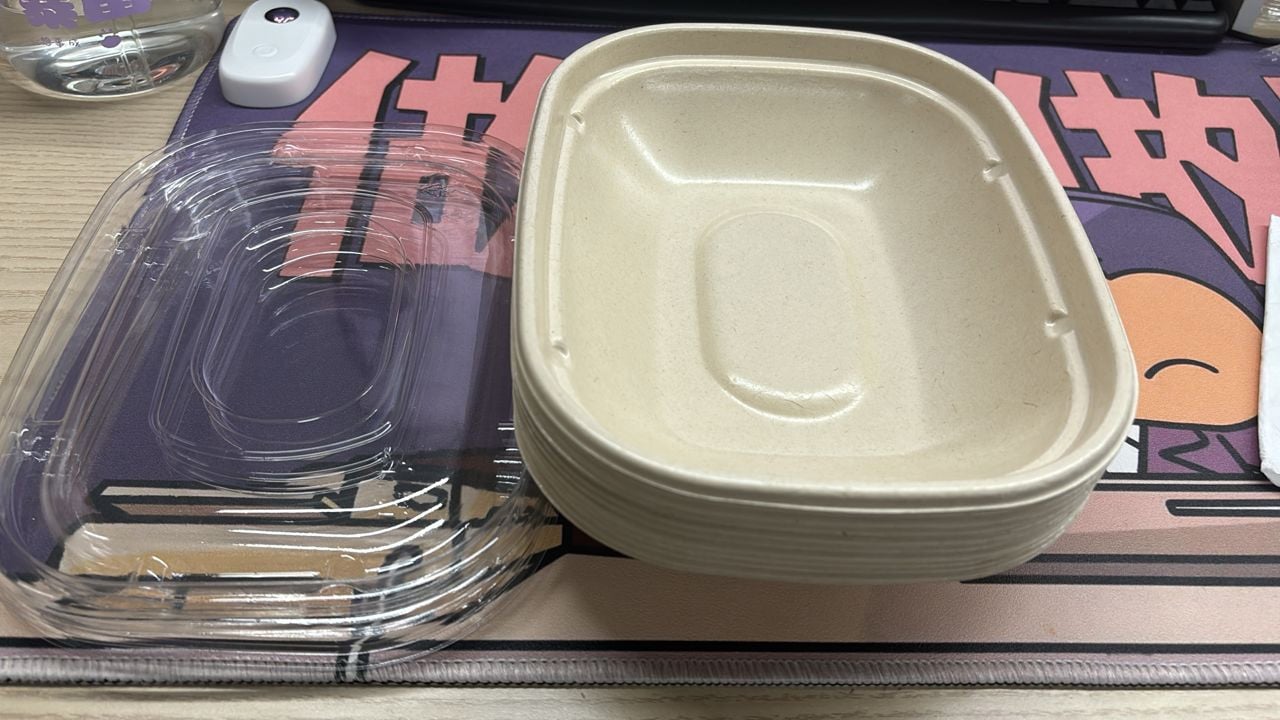
A laminação de filme é tipicamente selecionada quando um artigo de fibra moldada requer uma camada de barreira mais robusta para condições de líquidos, gordura ou contacto prolongado. Em termos comerciais, a atração da laminação é clara: pode criar um efeito de barreira mais forte e mais óbvio do que muitas soluções standard de fibra moldada, particularmente quando a aplicação envolve combinações difíceis de líquido-gordura ou condições de retenção exigentes.
No entanto, esse maior potencial de barreira acarreta compromissos. Um artigo laminado já não é definido apenas pela estrutura de fibra moldada em si. Torna-se uma estrutura composta cujo desempenho depende da qualidade da ligação, integridade do filme, estabilidade das bordas e compatibilidade entre substrato e camada de filme. Isto introduz pontos de revisão adicionais para os compradores, não apenas no desempenho da barreira, mas também no manuseamento de resíduos a jusante, posicionamento de circularidade e interpretação do mercado onde estruturas de fibra mais simples podem ser favorecidas.
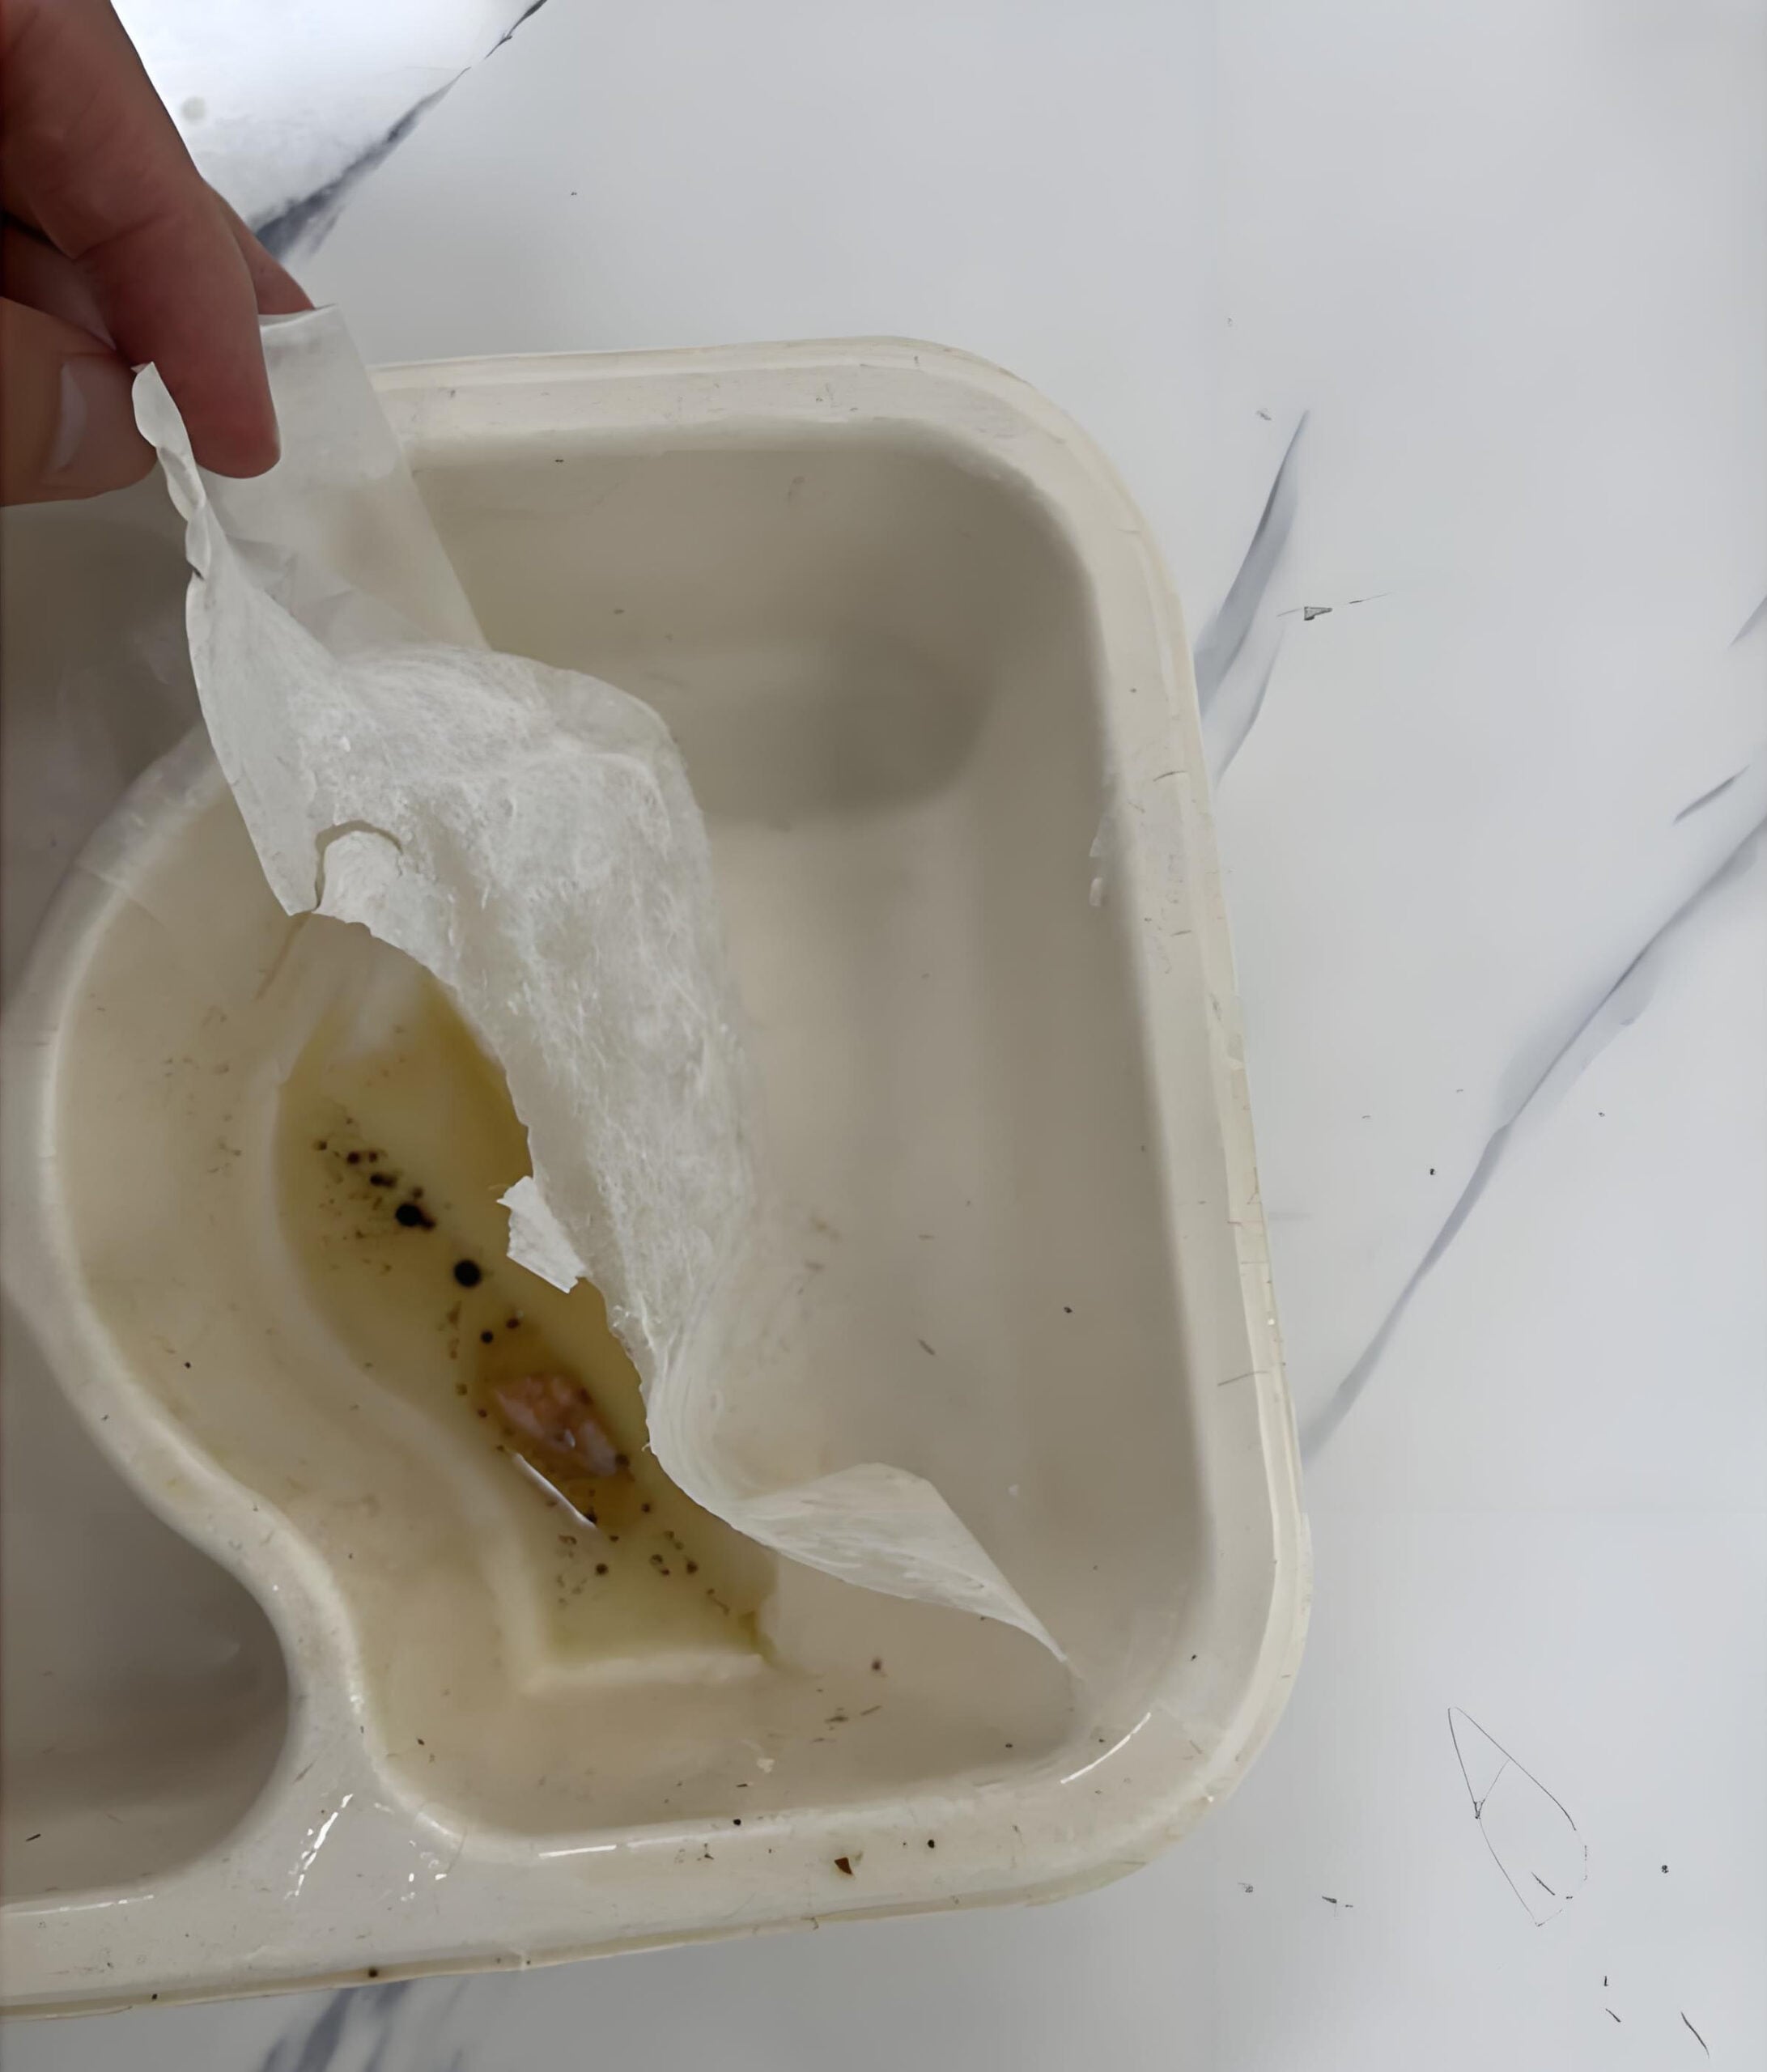
Do ponto de vista da aquisição, a laminação de filme deve, portanto, ser tratada como uma solução baseada em projeto, e não como uma via de melhoria universal. Pode ser comercialmente justificada em aplicações de nicho e de alta barreira, mas muitas vezes enfraquece a vantagem da simplicidade que torna a fibra moldada atraente em primeiro lugar.
7.3 Sistemas de revestimento de superfície
Os sistemas de revestimento de superfície utilizam uma camada de barreira revestida em vez de um filme aderido. Em termos práticos de fabrico, esta via introduz uma etapa separada de tratamento de superfície destinada a melhorar a resistência à gordura ou à humidade após o artigo principal de fibra moldada já ter sido formado. Dependendo do sistema, isto pode envolver etapas adicionais de controlo de aplicação, secagem, cura ou inspeção antes de o produto final estar pronto para embalagem e exportação.
A principal vantagem dos sistemas de revestimento é a flexibilidade. Em algumas aplicações, podem melhorar o desempenho da barreira sem introduzir o mesmo tipo de estrutura de filme visível associada à laminação. Em teoria, isto pode permitir que os compradores visem um resultado de barreira mais forte, mantendo um perfil visual ou estrutural mais semelhante à fibra. Mas, na prática, os sistemas de revestimento raramente são simples. O seu desempenho depende fortemente da distribuição do revestimento, da consistência da camada, da cobertura das bordas, do controlo de defeitos e da estabilidade durante o rendimento comercial.
É também por isso que as barreiras de gordura aplicadas por pulverização já não são o centro da discussão na aquisição de fibra moldada convencional. Podem ainda aparecer em conversas técnicas de nicho, mas para embalagens de serviço alimentar em grande escala, os compradores geralmente se preocupam menos com o método de aplicação em si e mais com a repetibilidade, o custo e o risco de defeitos da estrutura revestida resultante.
7.4 Preocupações com a repolpabilidade e circularidade
Os sistemas de barreira externa enfrentam frequentemente um escrutínio mais rigoroso porque podem complicar a história do material da embalagem de fibra moldada. Um artigo simples de fibra moldada já tem uma identidade comercial clara: é uma estrutura à base de fibra que pode ser posicionada em torno da compostabilidade, do teor reduzido de plástico ou do alinhamento mais fácil com os objetivos de circularidade orientados para a fibra, dependendo do mercado e do percurso de fim de vida. Uma vez adicionada uma camada separada de filme ou revestimento, essa simplicidade é reduzida.
Para os compradores, isto não significa automaticamente que o produto se torne comercialmente inaceitável. Significa que questões adicionais precisam de ser colocadas. A estrutura ainda pode ser justificada ao abrigo das alegações de circularidade do comprador? A camada de barreira cria preocupações de repolpabilidade a jusante? Acrescenta incerteza em regiões onde o escrutínio relacionado com plásticos permanece elevado? Estas não são questões secundárias de marketing. São agora parte da própria decisão de aquisição.
Esta é uma das razões pelas quais muitos compradores continuam a preferir um sistema interno PFAS-Free bem executado para aplicações de takeaway convencionais, sempre que este possa satisfazer o requisito real de barreira. Da perspetiva da Bioleader, os sistemas de barreira externa devem ser reservados para casos em que a aplicação genuinamente os exija, e não simplesmente como uma atualização padrão na ausência de validação adequada do processo.
7.5 Quando os sistemas de barreira externa são justificados
Os sistemas de barreira externa são justificados quando a aplicação exige um nível de desempenho de barreira que não pode ser fornecido de forma consistente por uma via interna de fibra moldada em condições comerciais realistas. Isto pode incluir formatos especiais de embalagem de líquidos, condições de tempo de retenção invulgarmente longas, sistemas alimentares com carga extrema de óleo ou molho, ou outros requisitos de nicho onde uma camada de barreira mais forte é comercialmente necessária.
Nesses casos, os compradores devem ainda resistir à tentação de tratar os sistemas externos como um atalho. A questão correta de aquisição não é se a barreira parece mais forte no papel, mas se a estrutura completa permanece comercialmente viável após contabilizar a complexidade de produção, o controlo de defeitos, a repetibilidade do lote e as expectativas do mercado de destino. Utilizados seletivamente, os sistemas de barreira externa podem resolver problemas reais de embalagem. Utilizados de forma demasiado ampla, podem minar as vantagens estruturais e comerciais que tornaram a fibra moldada atraente em primeiro lugar.
8. Matriz de Decisão — Qual a Via Adequada para Cada Cenário de Serviço Alimentar
Assim que os compradores compreendem a diferença entre sistemas aditivos internos e sistemas de barreira externa, o próximo passo é a correspondência de aplicação. É aqui que muitas decisões de aquisição se tornam mais disciplinadas ou mais caras do que o necessário. A via correta raramente é determinada por uma única alegação como “resistente à gordura” ou “PFAS-Free”. É determinada pela forma como a via selecionada corresponde ao sistema alimentar real, à temperatura de utilização, ao tempo de retenção, à exigência de barreira e ao modelo operacional comercial.
Para embalagens de serviço alimentar de fibra moldada convencionais, a forma mais útil de comparar vias é através de uma matriz de decisão, em vez de uma hierarquia de marketing. Uma barreira mais forte nem sempre é a melhor decisão de aquisição se acrescentar custos de processo desnecessários, complexidade estrutural ou carga de circularidade. Da mesma forma, uma via de menor custo não é a escolha certa se não conseguir sobreviver às condições reais de takeaway. O objetivo desta secção não é, portanto, declarar uma via universalmente superior. É ajudar os compradores a identificar qual a via que é comercial e tecnicamente defensável para cada categoria de utilização., Lógica de Barreira.
| Fator de Comparação | Sistemas Internos de Aditivos Livres de PFAS | Sistemas de Barreira Externa |
|---|---|---|
| Desempenho incorporado no processo de fibra moldada através de química interna e controlo de processo. | Desempenho melhorado através de uma camada de barreira separada ao nível da superfície, como laminação ou revestimento. | Caso de Utilização Mais Adequado. |
| Takeaway convencional, refeições quentes, alimentos à temperatura ambiente e embalagens de serviço alimentar de grande volume. | Aplicações especiais de alta barreira, combinações difíceis de líquido-gordura e formatos exigentes de nicho. | Complexidade de Produção. |
| Integrada na via principal de fibra moldada. | Mais elevada devido ao processamento adicional da camada de barreira e aos requisitos de controlo de defeitos. | Escalabilidade Comercial. |
| Geralmente mais forte para produção convencional de alto volume. | Mais dependente da estabilidade do processamento secundário e da economia específica do projeto. | Simplicidade Estrutural. |
| Geralmente mais favorável para compradores que procuram uma lógica de embalagem à base de fibra mais simples. | Pode introduzir uma estrutura composta ou tratada à superfície mais complexa. | Classificação incorreta da aplicação ou sobrestimação da capacidade de barreira. |
| Principal Risco do Comprador | Aceitar maior complexidade e custo sem um ganho de barreira verdadeiramente necessário. | Prioridade de Aprovação. |
| Correspondência de aplicação, repetibilidade do processo e validação realista de alimentos quentes. | Necessidade de barreira, controlo de defeitos, revisão estrutural e lógica de aceitação do mercado final. | Lógica de necessidade de barreira, controlo de defeitos, revisão estrutural e aceitação no mercado final. |
Tabela 3. Comparação Mestra de Sistemas de Aditivos Internos Sem PFAS e Sistemas de Barreira Externos
Para a maioria dos compradores, a questão mais prática não é “Qual a via melhor em teoria?” mas “
Qual a via certa para esta aplicação alimentar?“” Essa decisão deve ser baseada na condição de utilização, e não apenas nos rótulos de categoria. Uma taça de salada, um tabuleiro de caril, uma concha de comida frita e um recipiente de sopa podem ser vendidos sob a mesma família de embalagem, mas colocam exigências muito diferentes no sistema de barreira. A tabela abaixo fornece um ponto de partida prático para a seleção de via com base em cenários reais de serviço alimentar.”Stress Típico da Embalagem.
| Cenário de Foodservice | Via Recomendada | Foco do Comprador | Saladas frias, fruta, pastelaria, alimentos à temperatura ambiente |
|---|---|---|---|
| Baixa gordura, baixo stress térmico, menor duração de contacto | Sistemas aditivos internos de baixa temperatura | Evitar especificações excessivas desnecessárias e inflação de custos. | Evite especificações excessivas desnecessárias e inflação de custos. |
| Refeições takeaway quentes padrão | Calor moderado, gordura moderada, duração de entrega rotineira | Sistemas aditivos internos de alto desempenho | Validar a repetibilidade em condições realistas de enchimento e retenção. |
| Massas gordurosas, caril, fritos, refeições com muito molho | Maior carga de gordura, stress mais difícil nos rebordos e transições | Sistemas aditivos internos de alto desempenho, ou sistemas de barreira externos se o desempenho interno for insuficiente | Testar o perfil alimentar real, não apenas alegações genéricas de resistência ao calor. |
| Entrega de longa duração com sistemas alimentares quentes e gordurosos | Tempo de contacto prolongado, retenção térmica, stress de empilhamento e transporte | Sistemas internos de alto desempenho primeiro; sistemas de barreira externos apenas se claramente justificados por testes | Focar no tempo de retenção, pontos fracos estruturais e consistência de lote comercial. |
| Formatos especiais ricos em líquidos ou de alta barreira | Alto desafio de líquidos, margem de barreira difícil, exigências específicas do projeto | Sistemas de barreira externos | Confirmar a necessidade de barreira e avaliar a complexidade adicional antes da aprovação. |
Tabela 4. Matriz de Decisão Baseada na Aplicação para Talheres de Cana-de-Açúcar Livres de PFAS
8.2 O erro mais caro é escolher a rota errada para o problema errado
No sourcing prático, o maior fator de custo muitas vezes não é o preço unitário cotado no início do projeto. É o desajuste de rota. Um comprador pode pagar a mais por um sistema de barreira externo que nunca foi necessário para a aplicação alimentar real. Ou, mais comum, um comprador pode aprovar uma rota interna de baixa especificação para um uso de foodservice que requer uma margem de barreira maior, apenas para enfrentar reclamações, retestes, atrasos na aprovação ou custos de substituição mais tarde. Em ambos os casos, o erro técnico torna-se um custo comercial.
É por isso que a matriz de decisão mais defensável é aquela construída em torno das condições reais de uso, não de categorias genéricas de embalagem. Os compradores devem primeiro definir o perfil alimentar, a carga térmica, a carga de gordura, o tempo de retenção, a condição da tampa e o contexto de conformidade do mercado de destino. Só então devem decidir se um sistema interno de baixa temperatura, um sistema interno de alto desempenho ou um sistema de barreira externo é comercialmente justificado. Essa sequência é o que transforma o sourcing livre de PFAS de uma escolha reativa de embalagem numa estratégia de compras controlada.
9. SOPs de Verificação de Compras
Para talheres de cana-de-açúcar livres de PFAS, a comparação técnica por si só não é suficiente. Os compradores também precisam de um fluxo de trabalho de aprovação repetível que possa separar fornecedores conformes e escaláveis daqueles que dependem de alegações amplas, relatórios incompletos ou sucesso de amostra única. Na prática, o fluxo de trabalho de compras mais eficaz não é o que tem mais papelada. É o que conecta linguagem de alegação, âmbito do teste, identidade de SKU, execução de fábrica, e requisitos do mercado de destino numa única lógica de revisão.
Isto é especialmente importante no sourcing de fibra moldada livre de PFAS porque o desempenho de barreira e a defensabilidade regulatória não são mais tópicos independentes. Um produto pode ter bom desempenho num teste de bancada curto, mas ainda assim carecer da lógica correta de triagem de flúor, rastreabilidade ao nível de SKU ou documentação do mercado de destino. Por outro lado, um fornecedor pode deter relatórios relevantes, mas ainda falhar na repetibilidade de lote, desempenho nas áreas de borda ou correspondência de aplicação. Compras sérias exigem, portanto, uma sequência de verificação estruturada, em vez de um único evento de aprovação.
9.1 SOP de revisão do arquivo de conformidade
A primeira porta de aprovação deve ser sempre a revisão documental. Antes de iniciar os testes de desempenho, o comprador deve confirmar se a alegação de livre de PFAS do fornecedor é suportada por um arquivo de conformidade específico do produto, em vez de uma declaração de marketing genérica. No mínimo, esse arquivo deve identificar o SKU exato em revisão, a estrutura do produto, o mercado-alvo, o tipo de teste usado, a data do teste e a entidade emissora ou laboratório. Se o fornecedor não conseguir mapear o relatório para a família exata de produtos cotada, a alegação ainda não está pronta para compras.
Para embalagens compostáveis para serviços de alimentação vendido na América do Norte, esta revisão também deve verificar se a lógica de evidência do fornecedor está alinhada com as expectativas de mercado reconhecidas, como a política de produtos químicos fluorados da BPI. Essa política exige três elementos centrais: revisão da fórmula através de documentação de ficha de dados de segurança, um resultado de laboratório aprovado pela BPI mostrando um máximo de 100 ppm de flúor orgânico total, e uma declaração assinada de que não há produtos químicos fluorados adicionados intencionalmente. Os compradores não precisam pedir a cada fornecedor a certificação BPI em si, mas devem entender a lógica documental que a revisão séria de livre de PFAS agora exige.
| Item de Verificação | Porque é importante | Verificação Mínima do Comprador |
|---|---|---|
| identidade de SKU | Um relatório válido deve corresponder ao produto cotado, não a um item semelhante. | Confirmar que o código do item, tamanho, estrutura e material correspondem à oferta. |
| Âmbito do teste de PFAS / flúor | Testes diferentes respondem a perguntas diferentes. | Verificar se o resultado é apenas de triagem, direcionado ou vinculado a uma regra de certificação. |
| Data e rastreabilidade do lote | Resultados antigos ou não rastreáveis enfraquecem a defensabilidade das compras. | Exigir relatórios recentes e informações de amostra identificáveis. |
| Declaração assinada | Um relatório de laboratório sozinho pode não confirmar o status de uso intencional. | Solicitar uma declaração assinada de que não há produtos químicos fluorados adicionados intencionalmente, quando relevante. |
| Alinhamento com o mercado de destino | Um relatório pode ser tecnicamente válido, mas comercialmente insuficiente para o mercado-alvo. | Verificar os requisitos da UE, América do Norte ou específicos do cliente antes da aprovação. |
Tabela 5. Revisão Mínima do Arquivo de Conformidade para Talheres de Cana-de-Açúcar Livres de PFAS
9.2 SOP de triagem de flúor
O segundo portão de aprovação é a triagem analítica. Os compradores devem tratar a triagem de flúor como uma ferramenta necessária, mas limitada. Pode ser muito útil para filtrar riscos, mas não substitui totalmente uma interpretação regulamentar mais ampla, declarações do fornecedor ou revisão específica da aplicação. Na aquisição profissional, a triagem deve responder a uma pergunta prática: este produto apresenta um perfil de flúor compatível com a alegação PFAS-Free que está a ser feita?
Por esta razão, os resultados da triagem devem ser sempre lidos em conjunto com a descrição do produto, a estrutura de barreira e o pacote de declarações. Um comprador não deve assumir que uma simples declaração de “não detetado” resolve automaticamente todas as questões relacionadas com PFAS, tal como um resultado baixo de flúor não garante automaticamente aceitação universal no mercado. O que importa é se a lógica do teste corresponde à lógica da alegação. É por isso que a opinião da Bioleader é que a triagem de flúor deve ser usada como um filtro de aprovação, não como a única base de aprovação.
9.3 SOP de desempenho para óleo quente / sopa quente
O terceiro portão de aprovação é o teste de aplicação. Para embalagens de fibra moldada para serviço de alimentação, é aqui que muitos projetos de aquisição se tornam fiáveis ou falham mais tarde no mercado. O teste não deve basear-se em declarações abstratas como “seguro para micro-ondas” ou “resistente a gordura”. Deve ser construído em torno da condição real de uso: tipo de enchimento, temperatura do alimento, carga de gordura, tempo de retenção, condição da tampa e duração esperada do serviço ou entrega.
Um SOP prático para o comprador deve, portanto, definir pelo menos cinco variáveis antes de iniciar o teste: o meio utilizado, a temperatura de enchimento, o tempo de retenção, os pontos de observação de aprovação/reprovação e o número de amostras. Por exemplo, um teste de sopa quente e um teste de óleo quente não devem ser tratados como intercambiáveis, porque o stress de humidade e o stress de gordura são mecanismos diferentes. Da mesma forma, as áreas de borda, as transições de base e as zonas de rebordo devem ser inspecionadas separadamente do painel central plano, uma vez que estes são pontos fracos comuns em estruturas de fibra moldada.
| Elemento de teste | O comprador deve definir | O que Observar |
|---|---|---|
| Meio de teste | Sopa, alimentos ricos em gordura, caril, noodles ou outro meio relevante para a aplicação | Se a embalagem é stressada por humidade, gordura ou ambos |
| Temperatura de enchimento | Intervalo de temperatura realista de serviço ou takeaway | Amolecimento, manchas, deformação ou perda precoce de barreira |
| Tempo de retenção | Uso de serviço curto, tempo de entrega padrão ou condição de retenção longa | Infiltração tardia, sombreamento no verso, falha na borda |
| Zonas de inspeção | Painel inferior, transição da parede lateral, canto, rebordo, borda do compartimento | Pontos fracos localizados em vez de resultados apenas do painel central |
| Tamanho da amostra | Uma contagem de amostras repetível, não uma demonstração de peça única | Variação entre peças e consistência do modo de falha |
Tabela 6. SOP prático do comprador para validação de óleo quente / sopa quente
9.4 SOP de auditoria de execução de fábrica
O quarto portão de aprovação é a revisão da execução de fábrica. Este é o passo que mais frequentemente separa fornecedores tecnicamente credíveis daqueles que apenas têm bom desempenho na fase de amostra. Um comprador pode receber uma amostra PFAS-Free aceitável, mas o risco comercial não começa aí. Começa quando o produto entra em velocidade de produção normal, agendamento multi-SKU, embalagem de exportação e quantidade ao nível de envio.
Por esta razão, a revisão da fábrica deve focar-se na repetibilidade, e não apenas na descrição do equipamento. Os compradores devem perguntar se o fornecedor consegue explicar como a dosagem de aditivos é controlada, como a variação de lote é gerida, como a consistência da espessura da parede é monitorizada e como as zonas de falha são identificadas quando o desempenho se desvia. Na prática de exportação, estas perguntas são muitas vezes mais importantes do que um folheto de produto polido. Com base em experiência de fabrico e exportação da Bioleader, os fornecedores PFAS-Free mais fortes são geralmente aqueles que conseguem descrever a sua lógica de controlo claramente antes de os problemas ocorrerem, não depois de aparecerem reclamações.
Onde as regras do mercado de destino exigem registos retidos, os compradores também devem verificar se o fornecedor consegue suportar a continuidade documental. No Estado de Washington, por exemplo, os fabricantes de embalagens alimentares restritas devem manter um certificado de conformidade em arquivo enquanto a embalagem estiver em uso e durante três anos após a sua última venda ou distribuição. Esse é exatamente o tipo de disciplina documental que os compradores devem agora esperar em aquisições sérias de PFAS-Free.
 |  |
10. Armadilhas do mundo real que os compradores frequentemente ignoram
Mesmo quando os compradores compreendem a diferença entre sistemas de aditivos internos e sistemas de barreira externos, erros de aquisição ainda acontecem. Na maioria dos casos, o problema não é a falta de termos técnicos. É a tendência de aprovar embalagens com base em suposições simplificadas. A embalagem de fibra moldada PFAS-Free muitas vezes parece simples no papel, mas a falha comercial real geralmente acontece quando uma variável é tratada como se explicasse todo o produto. Um relatório é confundido com uma aprovação completa. Uma amostra é confundida com produção escalável. Uma aparência limpa é confundida com estabilidade real de barreira.
As seguintes armadilhas aparecem repetidamente na aquisição de fibra moldada para serviço de alimentação. Não são detalhes operacionais menores. São as razões pelas quais projetos que parecem conformes na fase de cotação podem ainda falhar após o lançamento, durante a expansão de exportação ou no uso real de takeaway.
10.1 PFAS-Free não significa pronto para óleo quente
Um dos erros mais comuns na aquisição é assumir que uma alegação PFAS-Free implica automaticamente forte resistência a óleo quente. Não implica. PFAS-Free aborda apenas um aspeto do posicionamento químico do produto. Não define por si só a resistência da barreira, a margem térmica ou a adequação do tempo de retenção da estrutura de fibra moldada. Um produto pode ser PFAS-Free e ainda assim ser adequado apenas para aplicações de baixa gordura ou temperatura ambiente.
É por isso que a seleção da rota é importante. Os compradores devem aprovar um produto com base na sua condição de uso testada, não apenas na existência de uma declaração PFAS-Free. Na prática, os projetos mais fiáveis são aqueles em que a alegação e a aplicação são validadas em conjunto desde o início.
10.2 O sucesso da amostra não é o sucesso da fábrica
Outro erro comum é confiar demasiado na primeira amostra aprovada. Uma amostra pode ser feita sob condições mais lentas ou mais controladas do que um lote de exportação normal. Pode também representar apenas uma condição de molde, uma definição do operador ou uma parte da janela de processo. Quando o projeto entra em produção total, o desempenho pode mudar se a espessura da parede variar, a dosagem de aditivos se desviar ou as condições de formação e prensagem a quente se tornarem menos estáveis.
É por isso que a aquisição comercial nunca deve terminar na aprovação da amostra. Os compradores também devem perguntar como a repetibilidade é controlada em produção de volume, múltiplos SKUs e produção ao nível de envio. Na experiência da Bioleader, muitas reclamações evitáveis não começam apenas com a seleção errada de material. Começam quando os compradores assumem que uma boa primeira amostra prova automaticamente uma execução estável a longo prazo.
10.3 Condensação nem sempre é falha de gordura
A humidade na superfície externa de um artigo de fibra moldada é muitas vezes mal interpretada como prova de que o sistema de resistência à gordura falhou. Na realidade, embalagens cheias a quente podem gerar condensação, humidade ou escurecimento temporário da superfície porque o vapor e a diferença de temperatura criam movimento de humidade através ou ao redor da estrutura de fibra. Isso nem sempre é o mesmo que penetração de óleo.
A pergunta correta é se a embalagem mostra penetração real de gordura, enfraquecimento estrutural, manchas persistentes no verso ou colapso da barreira sob condições de uso. Os compradores que não distinguem condensação de migração de gordura podem rejeitar embalagens aceitáveis pela razão errada—ou pior, aprovar embalagens inaceitáveis porque inspecionaram apenas efeitos relacionados com humidade e não zonas de falha relacionadas com gordura.
10.4 Falhas na borda e no rebordo importam mais do que o desempenho do painel central
Testes de superfície plana podem criar falsa confiança. Muitos produtos de fibra moldada parecem fortes no painel central enquanto falham primeiro no rebordo, transição da parede lateral, área de dobra, raio do canto ou borda do compartimento. Estes são os lugares onde a densidade da fibra pode mudar, o stress mecânico pode concentrar-se e as cargas de enchimento ou empilhamento podem expor fraqueza estrutural.
Por esta razão, a revisão de desempenho mais útil é sempre em toda a estrutura. Os compradores devem inspecionar o artigo completo, não apenas a superfície mais fácil de observar. Um produto que sobrevive a uma verificação do painel central mas falha ao redor do rebordo não é uma solução fiável de takeaway.
10.5 A redução de peso pode destruir silenciosamente a estabilidade da barreira
A pressão de custos muitas vezes empurra fornecedores e compradores para a redução de peso. Em alguns casos, essa otimização é válida e comercialmente eficiente. Mas se a redução de peso for introduzida sem revalidar o sistema de barreira, pode tornar-se uma das formas mais rápidas de enfraquecer o desempenho PFAS-Free. Áreas de parede fina são mais vulneráveis a mudanças de porosidade, distorção térmica e rutura local sob stress de gordura ou tempo de retenção.
Decisões de redução de peso nunca devem, portanto, ser tratadas como mudanças puramente comerciais. São mudanças de desempenho. A pergunta correta não é se a peça ainda parece semelhante após a redução de peso, mas se a estrutura atualizada ainda passa nos mesmos requisitos de barreira e consistência sob condições realistas de serviço de alimentação.
| Armadilha comum | O que os compradores frequentemente assumem | O que deve ser verificado em vez disso |
|---|---|---|
| Alegação PFAS-Free | O produto é automaticamente adequado para alimentos quentes e gordurosos. | Faça corresponder a alegação a um perfil de aplicação testado. |
| Amostra aprovada | A produção comercial terá o mesmo desempenho. | Audite a repetibilidade e a disciplina de controlo de lote. |
| Humidade externa | Qualquer humidade significa falha de resistência à gordura. | Separe a condensação da rutura real de gordura. |
| Aprovação do painel central | A estrutura completa é segura. | Inspecione as zonas do rebordo, canto, transição e borda. |
| Redução de peso | Menor peso significa apenas menor custo. | Revalide a estabilidade da barreira após a redução de peso. |
Tabela 7. Erros Comuns de Aprovisionamento em Sourcing de Fibra Moldada PFAS-Free
Em suma, os erros de aprovisionamento mais perigosos geralmente não são dramáticos. São pequenas leituras erradas repetidas ao longo do processo de aprovação: tratar uma declaração como um pacote completo de evidências, tratar uma amostra como prova do controlo da fábrica, ou tratar um sintoma visível como todo o mecanismo de falha. Os compradores que evitam estes erros geralmente não o fazem por serem mais céticos em geral, mas por serem mais precisos na forma como definem, testam e aprovam embalagens PFAS-Free.
11. Estrutura Exclusiva de Pacote de Dados
Para loiça de cana-de-açúcar PFAS-Free, apenas uma escrita forte não cria autoridade. Em 2026, a autoridade vem cada vez mais da arquitetura de evidências: a capacidade de mostrar o que foi testado, como foi testado, o que falhou, o que passou e sob quais condições de produção o resultado permanece repetível. É aqui que muitos artigos perdem credibilidade. Descrevem o desempenho em termos gerais, mas não distinguem entre observação laboratorial, lógica de certificação, dados de fábrica e inferência comercial.
Para conteúdo de aprovisionamento ao nível de white paper, os compradores devem esperar uma estrutura de dados mais clara. O conteúdo técnico mais credível não diz simplesmente que um produto é PFAS-Free, resistente à gordura ou adequado para takeaway. Identifica a categoria de evidência por trás de cada alegação. Essa distinção é importante não apenas para a revisão de aprovisionamento, mas também para o E-E-A-T do Google e a lógica de extração de IA, porque o conteúdo apoiado por evidências claramente enquadradas é mais fácil de confiar, citar e comparar.
11.1 Que dados devem ser publicados
Os dados publicados devem ser do tipo que um comprador sério pode interpretar sem adivinhar. Isso geralmente inclui a identidade do produto, a condição de teste, a janela de observação, a lógica de aprovação ou reprovação e o limite do resultado. Por exemplo, um dado útil não é “excelente resistência à gordura”. Um dado útil é um resultado definido observado sob uma condição declarada, como exposição a óleo quente, tempo de retenção ou stress específico da aplicação. Quanto mais específica for a lógica do método, mais útil se torna a alegação publicada.
Para conteúdo técnico público, os melhores dados são aqueles que ajudam os compradores a comparar rotas sem exagerar a universalidade. Estes podem incluir desempenho de barreira por categoria de alimento, pontos fracos relacionados com a estrutura, zonas de falha típicas, observações de repetibilidade entre lotes e variáveis sensíveis ao processo, como espessura da parede ou sensibilidade ao tempo de retenção. Publicados corretamente, esses dados apoiam não apenas as decisões de aprovisionamento, mas também a credibilidade do próprio artigo.
11.2 Que dados devem ser identificados como observação interna
Algumas das informações mais valiosas no aprovisionamento de fibra moldada vêm da experiência interna de produção e exportação, em vez de bases de dados públicas de certificação. Isso pode incluir padrões de taxa de reclamações, variação ao nível do lote, mapeamento de defeitos, resposta à redução de peso, comportamento de pontos fracos relacionados com o molde ou observações de testes repetidos de aplicação em foodservice. Este tipo de informação pode ser extremamente útil, mas deve ser sempre apresentada honestamente como observação interna, experiência de produção, ou validação do lado da fábrica em vez de como facto universal da indústria.
Essa distinção é particularmente importante para conteúdo de autoridade Bioleader-style. A experiência interna é uma força, não uma fraqueza, quando é enquadrada corretamente. Os compradores valorizam-na porque reflete o que acontece à escala comercial, não apenas na linguagem de certificação. Mas se as observações internas forem apresentadas como se fossem regras universais de terceiros, o artigo torna-se mais fácil de contestar. A abordagem mais forte é nomear claramente a categoria de evidência e deixar o leitor entender que tipo de conclusão está a ser feita.
11.3 Que alegações nunca devem ser feitas sem evidências
Algumas declarações são demasiado arriscadas para serem feitas a menos que a evidência seja explícita e específica do produto. Estas incluem frases absolutas como “100% à prova de fugas”, “totalmente PFAS-free” sem âmbito de método, “desempenho 95°C garantido” sem definição de condição, ou “reciclável” e “repolpável” sem uma base técnica clara. Estas alegações podem parecer atraentes na comunicação de vendas, mas na revisão de aprovisionamento criam frequentemente mais risco do que valor.
O white paper mais defensável não é, portanto, o que tem as alegações mais agressivas. É aquele que faz a separação mais limpa entre evidência apoiada por certificação, validação interna, comportamento de processo observado e inferência específica do projeto. No caso da Bioleader, isso significa construir autoridade não exagerando o desempenho da fibra moldada, mas documentando onde a rota funciona, onde falha e o que os compradores devem verificar antes da aprovação.
| Tipo de Evidência | Utilização Adequada Neste Artigo | Como Deve Ser Rotulado |
|---|---|---|
| Regra oficial de regulamentação / certificação | Base de conformidade, limiar, calendário legal, requisitos do comprador | Requisito regulamentar / regra de certificação |
| Relatório de teste de terceiros | Suporte analítico específico do produto ou lógica de triagem | Relatório de terceiros / resultado laboratorial |
| Simulação laboratorial interna | Teste de aplicação, comparação de tempo de retenção, análise de pontos fracos estruturais | Validação interna / observação de teste interno |
| Observação de produção | Repetibilidade de lote, padrão de defeitos, comentário sobre janela de processo | Experiência de produção / observação do lado da fábrica |
| Inferência comercial | Comentário sobre lógica de custos, recomendação de aprovisionamento, estrutura de decisão | Julgamento de aprovisionamento / interpretação comercial |
Tabela 8. Hierarquia de evidências para conteúdo e alegações de fornecimento de loiça de cana-de-açúcar sem PFAS
12. Recomendações finais para compradores em 2026
Para compradores que avaliam loiça de cana-de-açúcar sem PFAS em 2026, a conclusão mais importante é simples: não compre a alegação antes de validar o percurso. Sem PFAS é agora uma expectativa base em muitos mercados, mas a decisão correta de fornecimento ainda depende de como o desempenho da barreira é entregue, de como a estrutura se comporta em uso real no serviço de alimentação e de como o produto é documentado para o mercado de destino. A estratégia de compra mais forte não é a que seleciona a alegação técnica mais agressiva. É a que alinha regulamentação, perfil de aplicação e execução de fábrica num único processo de aprovação verificável.
Para a maioria das aplicações de takeaway e serviço de alimentação, os sistemas internos de aditivos sem PFAS de alto desempenho continuam a ser o percurso mais equilibrado. Frequentemente proporcionam a combinação certa de resistência à gordura, eficiência de produção e complexidade estrutural gerível. Os sistemas internos de aditivos de baixa temperatura ainda têm um lugar importante em embalagens para cadeia de frio, ambiente e menor teor de gordura, mas apenas quando a aplicação é corretamente correspondida. Os sistemas de barreira externa continuam comercialmente válidos para requisitos especiais de alta barreira, mas devem ser selecionados por razões definidas, não como uma suposição padrão de que “mais barreira deve ser melhor”.”
Com base na comparação neste guia, os compradores devem seguir cinco prioridades práticas. Primeiro, comece pela conformidade com o mercado de destino, não por linguagem genérica de sustentabilidade. Segundo, separe a triagem de flúor da validação de desempenho, porque respondem a diferentes questões de fornecimento. Terceiro, teste a condição real de utilização em vez de confiar em declarações abstratas como seguro para alimentos quentes ou resistente à gordura. Quarto, reveja a repetibilidade à escala de fábrica em vez de aprovar apenas com base na aparência da amostra. Quinto, documente claramente a cadeia de evidências para que as alegações de desempenho, a lógica de conformidade e a estrutura do produto possam ser defendidas em conjunto. Esta é a disciplina de fornecimento que mais importará à medida que as embalagens sem PFAS avançam para a aquisição regulamentada mainstream.
Da perspetiva da Bioleader, o futuro das embalagens de fibra moldada sem PFAS pertencerá a fornecedores que conseguem combinar desempenho de barreira interna controlado por processo, documentação disciplinada e validação específica da aplicação. Por outras palavras, o mercado está a afastar-se de embalagens selecionadas pela linguagem do rótulo e a avançar para embalagens selecionadas por prova técnica. Os compradores que se adaptarem a essa mudança agora reduzirão tanto o risco de conformidade como o risco de falha comercial na próxima fase da regulamentação global de embalagens.
13. FAQ
13.1 Que relatórios são necessários para embalagens de contacto alimentar sem PFAS na UE após 12 de agosto de 2026?
Os compradores devem esperar um pacote de evidências específico do produto, em vez de uma declaração genérica sem PFAS. No mínimo, o fornecedor deve ser capaz de explicar a base analítica da alegação sem PFAS, fornecer documentação de teste ligada ao SKU cotado e mostrar documentação técnica consistente com a estrutura de regras de embalagem da UE. Se o flúor estiver presente acima da lógica de limiar aplicável, o fornecedor também deve ser capaz de explicar a fonte de flúor no quadro da documentação técnica. Para a aquisição, a questão principal não é apenas o relatório em si, mas se o relatório corresponde à construção real do produto e ao mercado de destino.
13.2 A certificação sem BPI prova automaticamente a conformidade com PFAS?
Não. A política de produtos químicos fluorados da BPI fornece uma lógica de conformidade forte para produtos compostáveis relevantes, incluindo revisão de fórmula, testes laboratoriais e uma declaração de não adição intencional de produtos químicos fluorados. No entanto, os compradores não devem tratar qualquer certificação como um substituto universal para a revisão completa do mercado. Um resultado de certificação deve ainda ser lido em conjunto com a identidade do SKU, mercado de destino, estrutura do produto e o estado atual da documentação do fornecedor.
13.3 “Não detetado” para flúor total significa zero PFAS?
Não automaticamente. Um resultado de não deteção pode ser útil, mas depende do método analítico, do âmbito de deteção e do quadro de relato. Em termos de aquisição, “não detetado” deve ser tratado como um elemento do pacote de evidências, não como uma conclusão completa e independente. Os compradores devem ainda rever o que foi testado, o que não foi testado e como o resultado se liga à alegação sem PFAS que está a ser feita.
13.4 Porque é que a laminação de filme ainda pode desencadear preocupações de revestimento de plástico em alguns mercados?
Porque a laminação de filme muda a embalagem de uma estrutura simples de fibra para uma lógica de barreira de superfície ou compósita mais complexa. Em alguns contextos regulamentares e de mercado, produtos de papel ou fibra com revestimento de plástico ou revestimento plástico recebem uma revisão mais próxima sob regras relacionadas com plásticos, discussões de circularidade ou expectativas de reciclagem. A questão não é apenas se o produto tem bom desempenho, mas também se a estrutura permanece fácil de justificar sob a estratégia de embalagem do mercado final do comprador.
13.5 A fibra moldada revestida ainda pode ser reciclável ou repolpável, e como devem os compradores verificar isso?
Potencialmente sim, mas os compradores não devem assumir isso por defeito. A questão correta é se a estrutura revestida específica permanece compatível com o percurso de reciclagem ou repolpação pretendido e se o fornecedor pode apoiar essa posição com raciocínio técnico ou testes. As equipas de aquisição devem perguntar que tipo de revestimento é usado, como afeta a estrutura da fibra, se muda o manuseamento a jusante e se o fornecedor pode explicar a alegação de uma forma que se ajuste às expectativas do mercado de destino.
Próximo passo para compradores
Para compradores empresariais
Precisa de rever embalagens de fibra moldada sem PFAS para os mercados da UE ou da América do Norte? A Bioleader pode ajudar a avaliar a lógica da estrutura, lacunas de documentação e riscos de barreira específicos da aplicação antes da aprovação comercial.
Para marcas alimentares em crescimento
A iniciar uma transição para embalagens sem PFAS? Solicite a lista de verificação prática de validação da Bioleader para comparar sistemas internos de aditivos, sistemas de barreira externa e riscos reais de aplicação de forma mais eficiente.
A Bioleader apoia compradores com revisão de aplicação de fibra moldada, coordenação de documentação sem PFAS e validação de embalagens orientada para exportação.
Aviso de Direitos de Autor:
© 2026 Bioleader®. Se desejar reproduzir ou referenciar este conteúdo, deve fornecer o link original e creditar a fonte. Qualquer cópia não autorizada será considerada uma infração.