

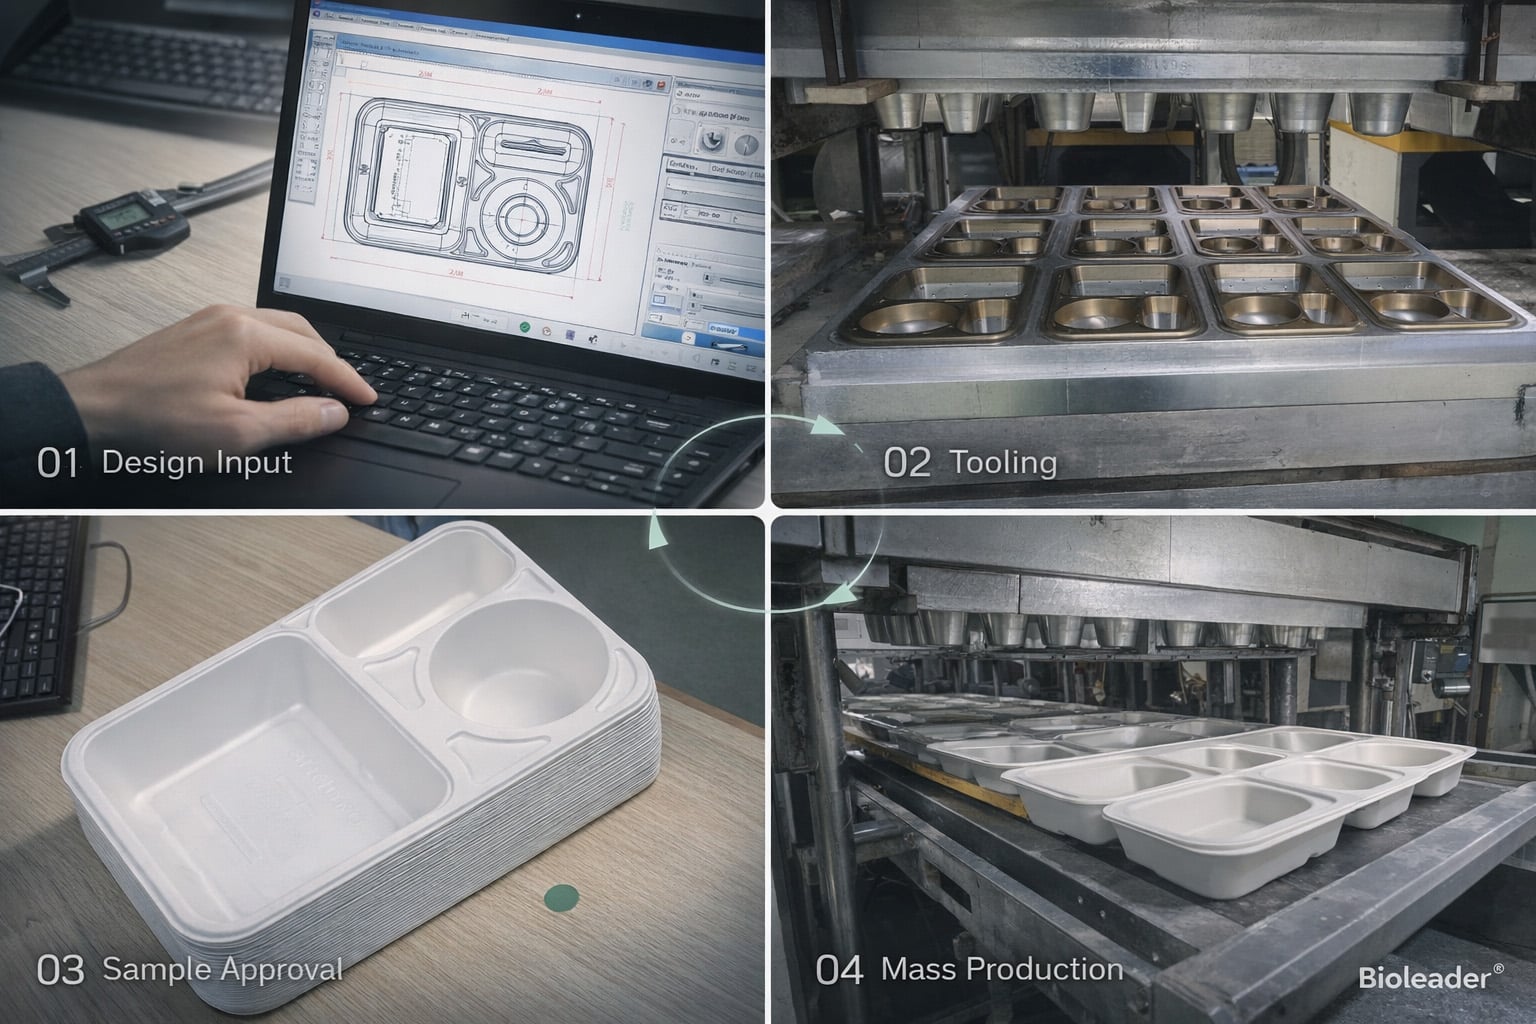
1. エグゼクティブサマリー
カスタムバガス食器の開発は、単なる調達業務ではなく、エンジニアリングプロセスです。. 2026年には、多くのバイヤーが既製の成形パルプ製品にロゴ印刷を加えるだけでは満足していません。彼らは、プロジェクトを デザインまたは実物サンプル から 金型製作、サンプル承認、安定した量産 まで、寸法精度、構造機能、納期を損なうことなく進められるサプライヤーを求めています。.
カスタム成形パルプの真の課題は、サンプルが1つ作れるかどうかではありません。承認されたコンセプトが 再現可能な生産プログラム となり、実行可能なMOQ、現実的な金型コスト、管理されたリードタイム、一貫したバッチ出力を備えられるかどうかです。成形繊維生産では、形状が重要です。. 抜き勾配、壁厚、積み重ねロジック、蓋の適合、収縮補正 はすべて、カスタム製品がスケール生産で製造可能であり続けるかどうかに影響します。.
そのため、カスタム 成形パルプ食器 は 完全な開発シーケンス. として管理されるべきです。重要な段階には、要件入力、実現可能性レビュー、2Dおよび3D図面確認、金型戦略、プロトタイプサンプリング、技術修正、サンプル承認、パイロット検証、量産開始が含まれます。初期段階でのエラーは、通常、金型製作開始後により高コストになります。.
バイヤーにとって、最強の調達戦略は、単に金型見積もりを依頼してサンプルを待つことではありません。サプライヤーがコンセプトから生産までの開発ロジック全体を管理できるかどうかを評価することです。このガイドはそのロジックに従います。カスタムサトウキビバガス食器が、デザインやサンプル提出から金型開発、サンプル承認、MOQ計画、拡張可能な製造へと移行する方法を説明します。また、 Bioleaderの成形パルプ開発、金型調整、輸出生産経験 に基づいています。カスタムバガス食器プロジェクトにおいて。.
2. 2026年にカスタム開発が重要な理由
2026年、カスタム開発はより重要な調達決定となっています。. 既製の成形繊維製品は、迅速な補充と低リスクの購入には依然として有効です。しかし、すべてのブランドや製品要件を解決するわけではありません。より多くのバイヤーがプレゼンテーション、分量管理、機能適合、持続可能な包装価値で競争するにつれて、, カスタムサトウキビバガス食器 は、ニッチなオプションではなく、実用的な商業ツールになりつつあります。.
この変化は、包装の形状、充填深さ、蓋の適合、積み重ね可能性、視覚的な差別化が顧客体験や食品配達のパフォーマンスに影響する場合に最も顕著です。ブランドは、ソースのこぼれリスクを減らすためにより深いボウルを必要とするかもしれません。分量設計に合わせて新しいトレイ形状を必要とするかもしれません。蓋の係合を改善するためにリムを修正する必要があるかもしれません。これらの場合、, カスタマイズは外観だけの問題ではありません. 。それは、包装を製品システムの一部にすることです。.
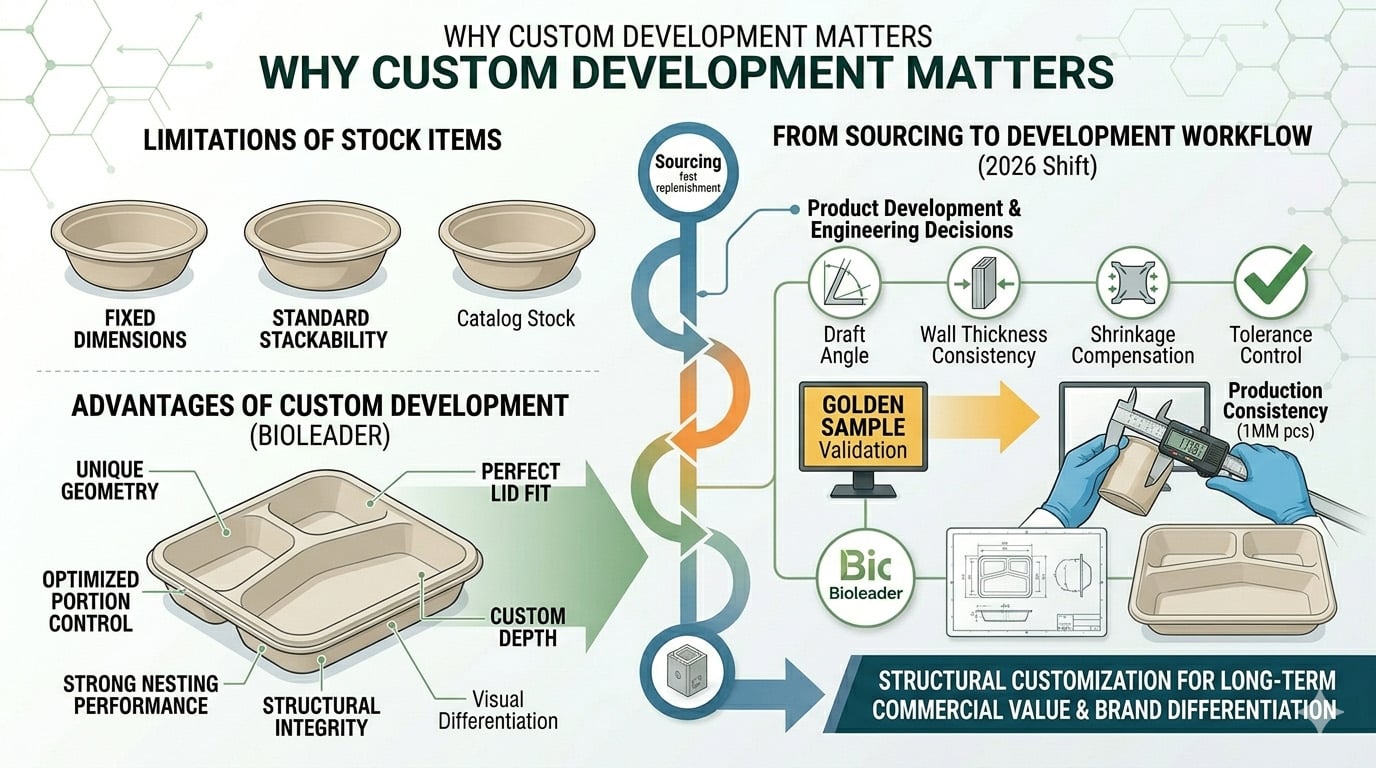
2.1 既製アイテムはすべてのブランドやアプリケーションの問題を解決できるわけではありません
既製の成形パルプ製品は、調達時間と開発コストを削減します。それが依然として利点です。しかし、制限も課します。バイヤーは固定された寸法、固定された構造ロジック、標準的な性能前提を受け入れなければなりません。これは多くの一般的な用途で機能します。食品の形式、充填方法、蓋の要件、ブランドプレゼンテーションがより緊密なマッチングを必要とする場合、制限的になります。.
多くのカスタムプロジェクトは、標準カタログアイテムが実際のビジネスニーズに適合しなくなったときに始まります。きっかけは 蓋の不一致, 、積み重ね性の弱さ、非効率な分量適合、棚でのプレゼンテーションの悪さ、または混雑した市場でのより特徴的な構造の必要性かもしれません。その時点で、プロジェクトは通常の購買を超えて 製品開発.
2.2 カスタマイズはもはやロゴ印刷だけではありません
よくある誤解は、カスタマイズとは既存アイテムにロゴを追加することだけだというものです。成形パルプ包装では、より価値の高い変更は通常構造的です。バイヤーは、異なる深さ、新しいコンパートメント比率、変更された壁形状、より強いネスティング性能、改善された蓋の適合、または剛性と重量の異なるバランスを必要とするかもしれません。これらは ブランディングの選択だけでなく、エンジニアリング上の決定.
このため、カスタムバガス食器は 開発ワークフロー. として扱うべきです。デザインは金型に影響します。金型はサンプリングに影響します。サンプリングは公差確認に影響します。公差確認は、プロジェクトが安定した生産に移行できるかどうかに影響します。正しく処理されれば、カスタム開発は視覚的な差別化だけでなく、包装の適合性、運用パフォーマンス、長期的な商業価値も向上させます。.
2.3 エンジニアリング管理なしでカスタムプロジェクトが失敗する理由
多くのカスタム成形パルププロジェクトは、アイデアが弱いから失敗するのではありません。金型製作に早すぎる段階で入るから失敗します。バイヤーが主要な寸法なしで視覚的なスケッチのみを提供する場合があります。サンプルが公差の議論なしに承認される場合があります。チームが 収縮、抜き勾配、壁厚、積み重ね性 が最終製品に与える影響を過小評価する場合があります。これらのギャップは、金型コストとリードタイムがすでにコミットされるまで隠れたままになることがよくあります。.
2026年のカスタム開発には、レスポンシブな営業コミュニケーション以上のものが必要です。. エンジニアリングレビュー、プロセス規律、現実的なプロジェクトステージングが必要です。 Bioleader, では、より強力なカスタムプログラムは通常、明確な実現可能性レビュー、金型ロジック、サンプル期待値、量産条件から始まります。それが、カスタムリクエストを試行錯誤の演習ではなく、管理された商業プロジェクトに変えるものです。.
3. プロジェクト参入段階 — デザイン、図面、またはサンプルから実現可能性レビューへ
カスタム成形パルププロジェクトは、金型見積もりではなく、実現可能性レビューから始めるべきです。. 成形ファイバー製造において、形状は離型性、肉厚分布、スタッキング挙動、寸法再現性に直接影響します。成形パルプに関する最近の構造研究でも、ドラフト角などの形状変数は 抜き勾配 および 厚さ 性能と製造可能性に実質的に影響することが示されています。そのため、最初の技術的な質問は「金型はいくらか」ではなく「“この設計は大規模に確実に生産できるか?」”
では、 Bioleader, カスタムプロジェクトは、金型費用が確定する前に構造化されたレビューに入ります。チームは、顧客のコンセプトが 成形パルプ生産, に適しているか、主要な寸法が完全か、構造が離型、収縮、蓋の適合、入れ子、量産安定性にリスクを生じる可能性があるかを確認します。この初期レビューにより、不要な金型修正が減り、実際の輸出プログラムで実用的なサンプルへの道のりが短縮されます。.
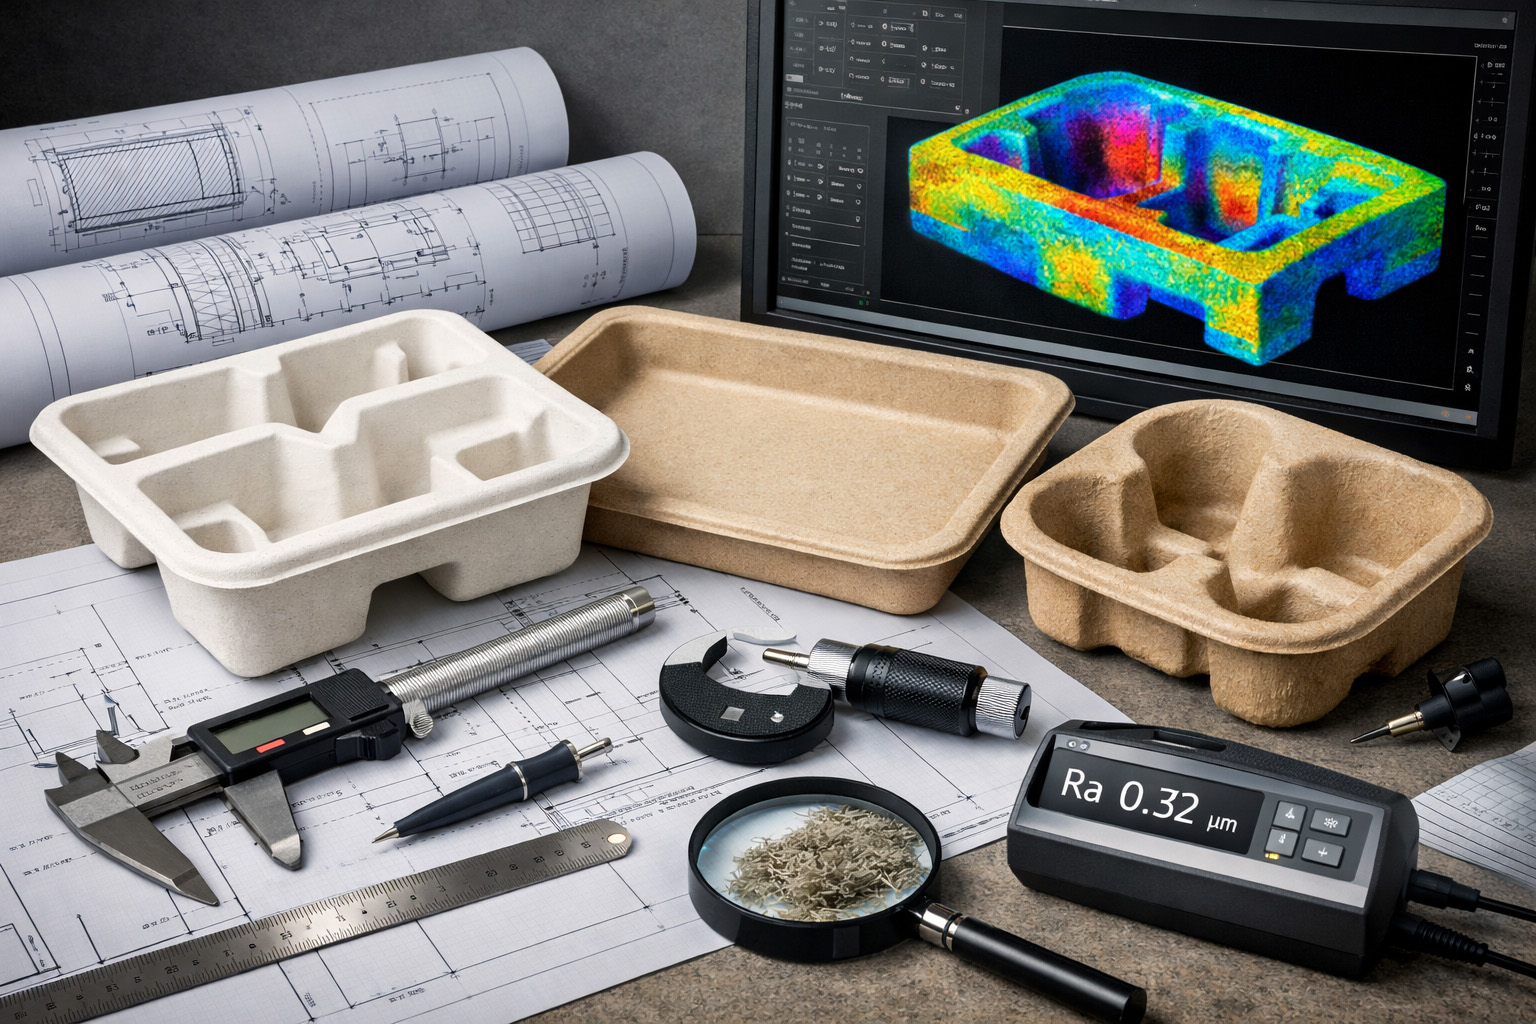
3.1 プロジェクト開始時にバイヤーが提出すべきもの
最適なプロジェクト入力は、 3D図面 に主要寸法と使用状況のメモを加えたものです。 2D図面, 、 物理サンプル, 、または市場の参考品でも機能しますが、通常はより多くの明確化が必要です。最低限、バイヤーは意図する製品タイプ、目標寸法、深さ、蓋の要件、梱包の期待、年間需要見込み、および温かい食品、スープ、油っこい食事、または PFASフリー 要件に対応する製品ラインを開発してください。.
不完全な入力は高価な仮定を生み出します。. 深さデータの欠落は金型設計を歪める可能性があります。蓋の要件の欠落は適合確認を遅らせる可能性があります。使用状況の詳細の欠落は、間違った壁構造やバリア目標につながる可能性があります。カスタムプロジェクトでは、キックオフパッケージの品質が開発サイクル全体の速度を決定することがよくあります。.
3.2 物理サンプルがカスタム開発を加速できる理由
A 物理サンプル は、技術的な整合性への最速の近道となることがよくあります。工場がリム形状、深さ比、入れ子方向、エッジ形状、および可能性のある金型の複雑さを評価するのに役立ちます。多くのOEMおよびODMプロジェクトでは、物理サンプルは、どの機能をコピーすべきか、どの機能を変更すべきか、どの機能を成形パルプ生産に直接移行できないかを特定する最速の方法でもあります。.
Bioleader は、最初のエンジニアリング決定を加速するためにサンプルベースのレビューをよく使用します。これは、バイヤーがゼロから新しいテーブルウェア構造を開発するのではなく、既存のコンセプトを最適化したい場合に特に効果的です。図面に取って代わるものではありません。しかし、最初の見積もりと金型の方向性の精度を大幅に向上させることができます。.
3.3 3D設計品質がほとんどのバイヤーの期待以上に重要な理由
成形パルプでは、3Dファイルは外観承認のためだけではありません。それは 製造文書. です。形状は、金型からの離脱、安定した繊維分布、現実的な肉厚制御、および実用的な収縮補正をサポートする必要があります。成形パルプ構造に関する研究は、高さ、抜き勾配、肉厚などの幾何学的パラメータが構造挙動に影響することを確認しています。実際の生産では、カスタム製品を一貫して成形および繰り返しできるかどうかにも影響します。.
これが、3D品質の低さが隠れたリスクを生み出す理由です。設計は画面上では魅力的に見えるかもしれませんが、離型ロジック、局所的な壁の遷移、リム精度、またはスタッキング可能性で失敗する可能性があります。カスタムバガステーブルウェアの場合、, 設計品質は事前の生産品質です.
3.4 金型承認前にチェックすべきこと
金型製作が始まる前に、サプライヤーは構造化された実現可能性レビューを完了する必要があります。このレビューでは、 抜き勾配, 肉厚ロジック, アンダーカットリスク, 深さ対開口部の比率, 入れ子および入れ子解除の挙動, 蓋の互換性, 、および収縮が最終寸法に及ぼす可能性のある影響を確認する必要があります。これらの点が不明な場合、サンプリングは可能かもしれませんが、プロジェクトはより高いリスクの経路に入り、修正ラウンドが増えます。.
この段階は実際の商業的価値を生み出します。優れた実現可能性レビューは、金型の無駄を減らし、サンプル修正サイクルを短縮し、量産準備性を向上させます。 Bioleader, にとって、これは最も重要なカスタム機能の1つです。早すぎる「はい」と言うのではなく、何が製造可能か、何を調整する必要があるか、そして何がタイミング、許容差、金型の複雑さに影響するかを特定することです。.
| 入力項目 | なぜ重要なのか | よくある欠落詳細 | 開発への影響 |
|---|---|---|---|
| 3D図面 | 抜き勾配レビュー、肉厚チェック、金型実現可能性をサポートします。. | 断面ロジックなし、公差メモなし、非現実的な形状。. | 金型リスクが高く、サンプル修正サイクルが増加します。. |
| 2D図面 | 基本的な寸法と一般的な製品意図を提供します。. | 深さロジックなし、構造遷移の詳細なし。. | 見積もり前にエンジニアリングによる解釈がさらに必要です。. |
| 物理サンプル | 形状、リム、深さ、スタッキングのレビューを迅速化します。. | コピーまたは変更する必要があるものについてのメモなし。. | レビューを加速できますが、明確化は依然として必要です。. |
| ユースケースの説明 | 蓋のロジック、バリア目標、構造要件を定義します。. | 食品の種類、熱・油の想定、市場要件がありません。. | 誤った検証方向につながる可能性があります。. |
| 年間需要見込み | 金型ルート、MOQロジック、生産経済性の決定に役立ちます。. | 一次オーダー数量のみで、年間予測がありません。. | 金型戦略の精度が低下します。. |
表1. カスタムバガステーブルウェアの見積もり前に必要な最小情報
4. 設計と技術検証
優れた金型でも、不十分な設計インプットは救えません。. モールドパルププロジェクトでは、設計段階はすでに製造段階の先取りです。形状は、金型からの離型性、繊維分布、肉厚の安定性、収縮挙動、蓋の適合性、スタッキング性に影響します。最近のモールドパルプ研究では、高さ、抜き勾配、肉厚などの構造パラメータが最終部品の挙動に実質的に影響することが確認されています。 高さ、抜き勾配、肉厚 最終部品の挙動に実質的に影響します。.
堆肥化可能な包装に Bioleader, 技術検証は金型承認前に始まります。目標はシンプルです。提案された構造が、回避可能な偏差を生み出さずに、図面からサンプルへ、サンプルから安定生産へ移行できるかを確認することです。ここで多くのカスタムプロジェクトは、管理可能になるか、高コストになるかの分岐点を迎えます。.
4.1 2D図面と3D図面
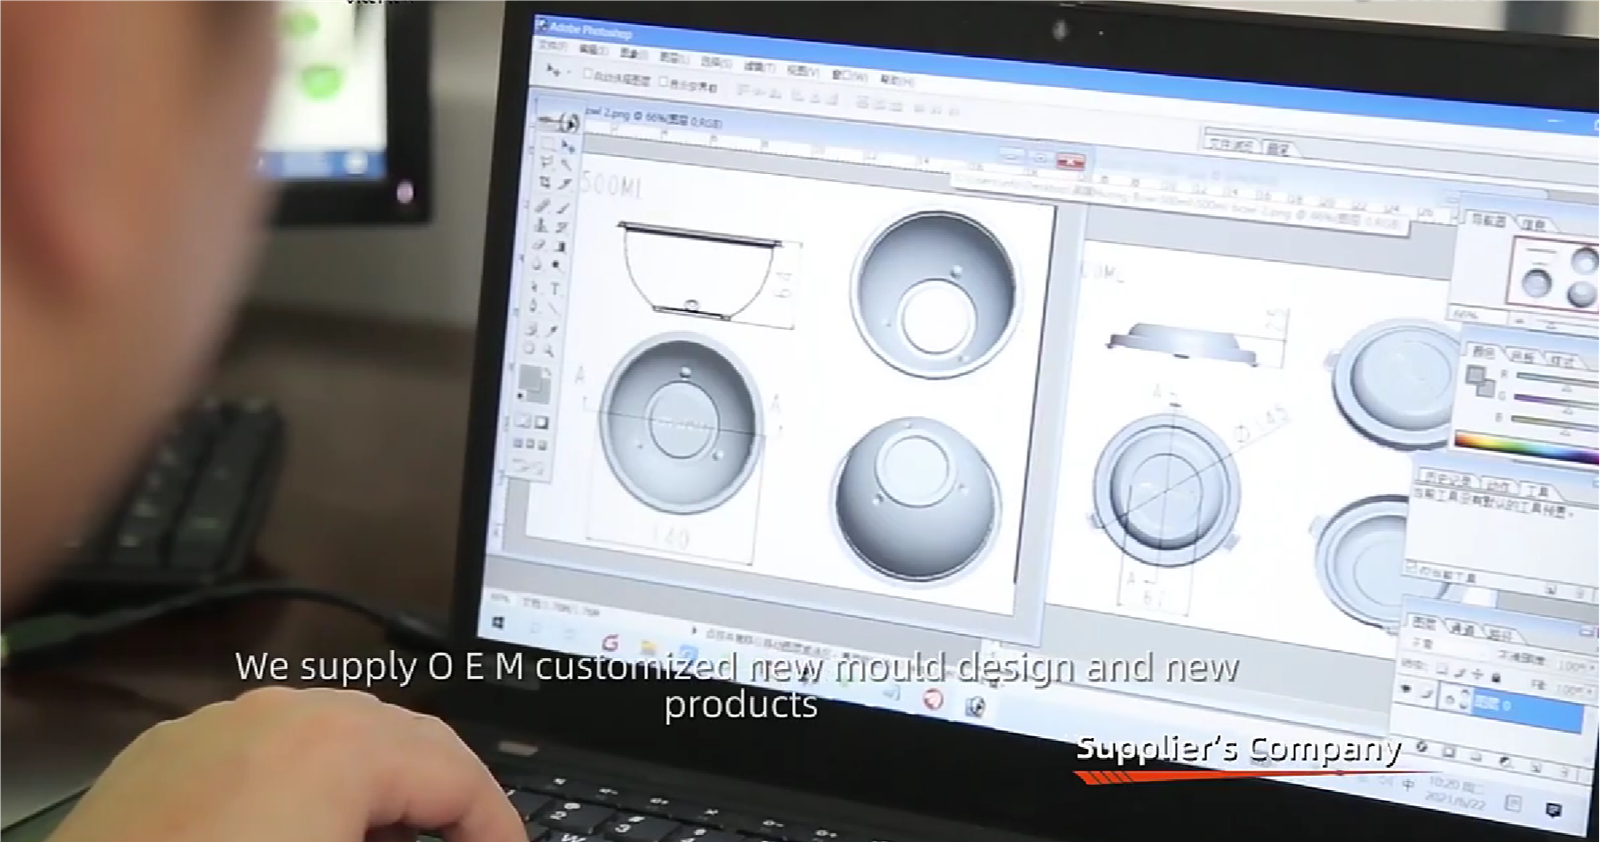
A 2D図面 基本的なコミュニケーションには有用です。開口部のサイズ、全体寸法、一般的なレイアウトを定義します。しかし、モールドパルプの完全な検証には十分ではありません。 3D図面 はるかに価値が高いのは、側壁の角度、深さのロジック、遷移ゾーン、リム構造、入れ子形状を確認できるからです。.
実際の開発では、2Dは予備的な議論には十分なことが多いですが、最終的な工学的判断にはめったに十分ではありません。3Dファイルは、部品がきれいに離型できるか、形状がモールドパルプに現実的か、収縮補正を金型戦略に組み込めるかを工場が検討するのに役立ちます。. カスタムバガステーブルウェアでは、3D品質が生産品質に直接影響します。.
4.2 抜き勾配、肉厚、収縮制御
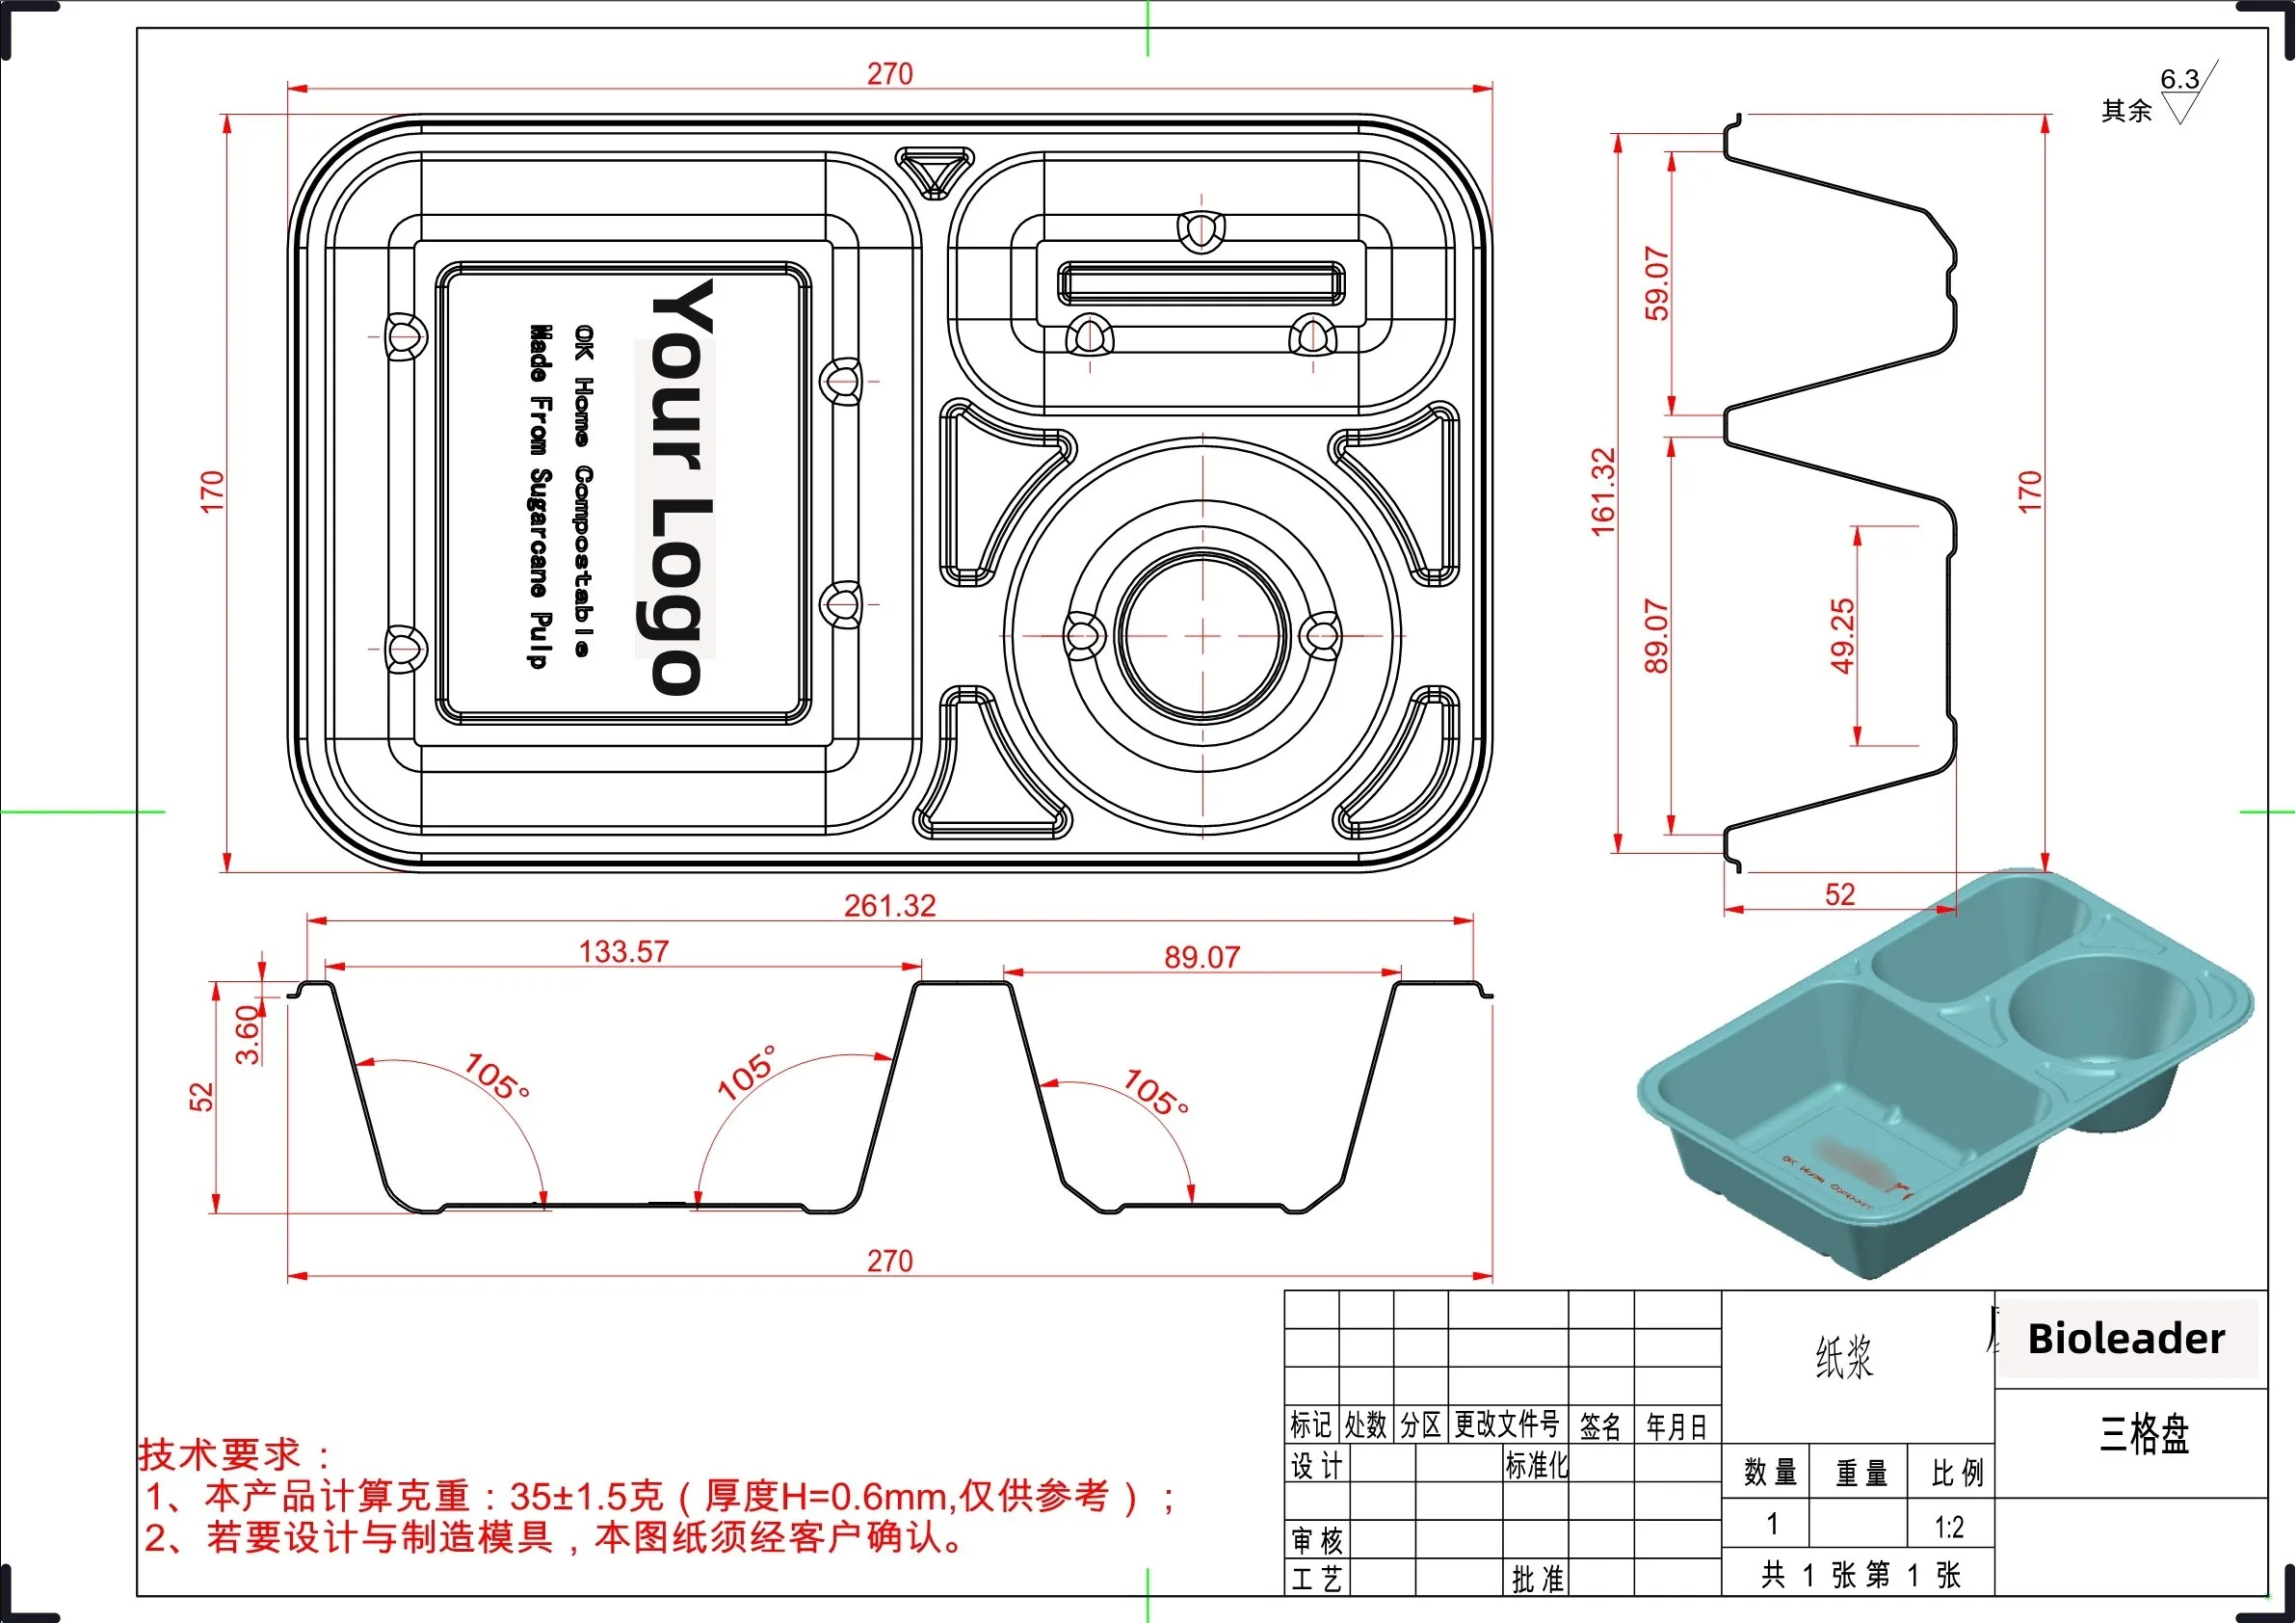
抜き勾配は離型要素です。角度が小さすぎると、離型リスクが高まります。深さや形状と一致しない場合、部品が固着したり、変形したり、寸法が不安定になったりする可能性があります。モールドパルプの研究と一般的な金型設計の実践は、壁の形状と離型角度が製造可能性に影響することを示しています。 肉厚は安定性の要素です。剛性、繊維分布、乾燥挙動、サンプルと生産の間の一貫性に影響します。不均一な肉厚は、局所的な弱点、表面の不均一性、または適合性のばらつきを生み出すことがよくあります。モールドファイバー製品では、肉厚は製品カテゴリーとプロセスルートにも関連しています。モールドパルプ製造のレビューでは、異なるモールドパルプ形式が異なる肉厚範囲と構造的期待値で動作することが指摘されています。.
壁の厚さ 収縮補正は寸法要素です。モールドパルプ部品は、CADモデルと正確に同じサイズでプロセスから出るわけではありません。成形、脱水、熱プレス、乾燥はすべて最終結果に影響します。そのため、カスタムプロジェクトでは、最初の金型を切削する前に、現実的な寸法公差計画が必要です。.
4.3 サンプル段階でよくある偏差 サンプル段階は、隠れた問題が最初に表面化する場所です。最も一般的な偏差は、収縮ドリフト、肉厚の不均一性、エッジ変形、リムの不一致、蓋の適合偏差、スタッキング性の低下です。これらは軽微な外観上の問題ではありません。構造が生産準備ができているかどうかの初期シグナルです。.
4.4 ゴールデンサンプルのロジック
サンプルはデフォルトでゴールデンサンプルではありません。 真のゴールデンサンプルは固定されたリファレンスです。寸法、リム構造、蓋の適合性、スタッキング性、外観レベル、必要な機能性能を確認する必要があります。そのリファレンスがなければ、後の生産偏差に関する議論を管理するのがはるかに困難になります。, カスタムプロジェクトでは、, 好ましいロジックは、最初の見栄えの良いピースではなく、技術的な修正後にゴールデンサンプルを定義することです。このステップは、量産が記憶やメールの解釈ではなく、固定されたリファレンスに対して測定されるべきであるため重要です。, 偏差タイプ, 典型的な原因、および プロジェクトへの影響. 収縮ドリフト.
Bioleader 設計または金型レビューにおける補正不足.
寸法不一致、蓋の適合問題
金型寸法を修正し、公差ウィンドウを確認. 肉厚の不均一性.
カスタムプロジェクトでは、, Bioleaderの 推奨されるロジックは、最初に見栄えの良いサンプルではなく、技術的な修正後にゴールデンサンプルを定義することです。このステップは重要です。量産は固定された基準に対して測定されるべきであり、記憶やメールの解釈に基づくべきではないからです。.
| 偏差の種類 | 一般的な原因 | プロジェクトへの影響 | 推奨される対応 |
|---|---|---|---|
| 収縮ドリフト | 設計または金型レビューにおける補正不足 | 寸法不一致、蓋のフィット問題 | 金型寸法を修正し、許容差ウィンドウを確認する |
| 肉厚の不均一性 | 形状の複雑さまたは不安定な成形分布 | 弱い部分、外観の不均一性、構造上のリスク | 承認前に形状またはプロセス目標を調整する |
| エッジまたはリムの変形 | 離型ロジックの不良または局所的な構造的弱点 | 蓋の不一致、外観の不安定さ | リム形状を改良し、離型経路を再検討する |
| スタッキング性が低い | 設計段階で入れ子ロジックが検証されていない | 梱包効率の低下、デネスティングの問題 | プロファイル、テーパー、スタッキング方向を再確認する |
| 蓋の適合ずれ | ベースと蓋の形状間の公差不一致 | 顧客使用時の機能不全 | 量産承認前に嵌合公差を固定する |
表2. サンプル承認段階でよくある技術的逸脱
5. ツーリング戦略 — カスタムプロジェクトのエンジニアリングの中核
ツーリング戦略は、カスタムプロジェクトが経済的にスケールアップできるかどうかを決定します。. モールドパルプ開発において、金型は単なるコスト項目ではありません。形状精度、離型安定性、表面品質、サイクル挙動、メンテナンス負担、長期生産の一貫性に影響します。モールドパルプ生産に関するレビューでは、一般的な金型材料には アルミニウム, ステンレス鋼、および ブロンズ, が含まれ、選択はプロセスとアプリケーションのニーズに関連付けられています。.
堆肥化可能な包装に Bioleader, ツーリング戦略はプロジェクト設計の一部です。予算だけで選ばれるものではありません。正しい金型ルートは、製品の複雑さ、修正の可能性、目標数量、公差感度、予想される生産強度に依存します。そのため、本格的なカスタムプロジェクトでは、 プロトタイプ金型 および 生産金型.

5.1 プロトタイプ金型と生産金型
A プロトタイプ金型 は構造を確認するために使用されます。その役割はスピードであり、完全な商業的耐久性ではありません。寸法、一般的な形状、リムロジック、および製品が修正とサンプル承認に進めるかどうかを確認するのに役立ちます。 生産金型 は異なる目的を果たします。再現性、サイクル安定性、メンテナンス計画、および商業量の出力をサポートする必要があります。.
多くのバイヤーの誤解はここから始まります。プロトタイプ金型からの良いサンプルは、プロジェクトが長期の量産準備ができていることを意味しません。生産金型は、最初のサンプル結果だけでなく、実際の生産計画に従って選択する必要があります。.
5.2 アルミニウム金型
アルミニウム金型 は、開発スピードと一般的な生産プログラムに実用的であるため、広く使用されています。機械加工が容易で、比較的迅速なツーリングサイクルをサポートし、多くのプロトタイプおよび中規模プロジェクトに適しています。モールドパルプ業界のレビューでは、アルミニウムは最も一般的なツーリング材料の1つとして挙げられています。.
商業的には、プロジェクトがまだ修正の柔軟性を必要とする場合、または量と構造がより重いツーリングルートを正当化しない場合、アルミニウムがしばしば正しい選択です。しかし、アルミニウムがすべてのカスタムプログラムに自動的に最良の答えであるとは限りません。決定は依然として、形状の複雑さ、修正リスク、予想される生産負荷に依存する必要があります。.
5.3 銅インサート付きアルミニウム金型
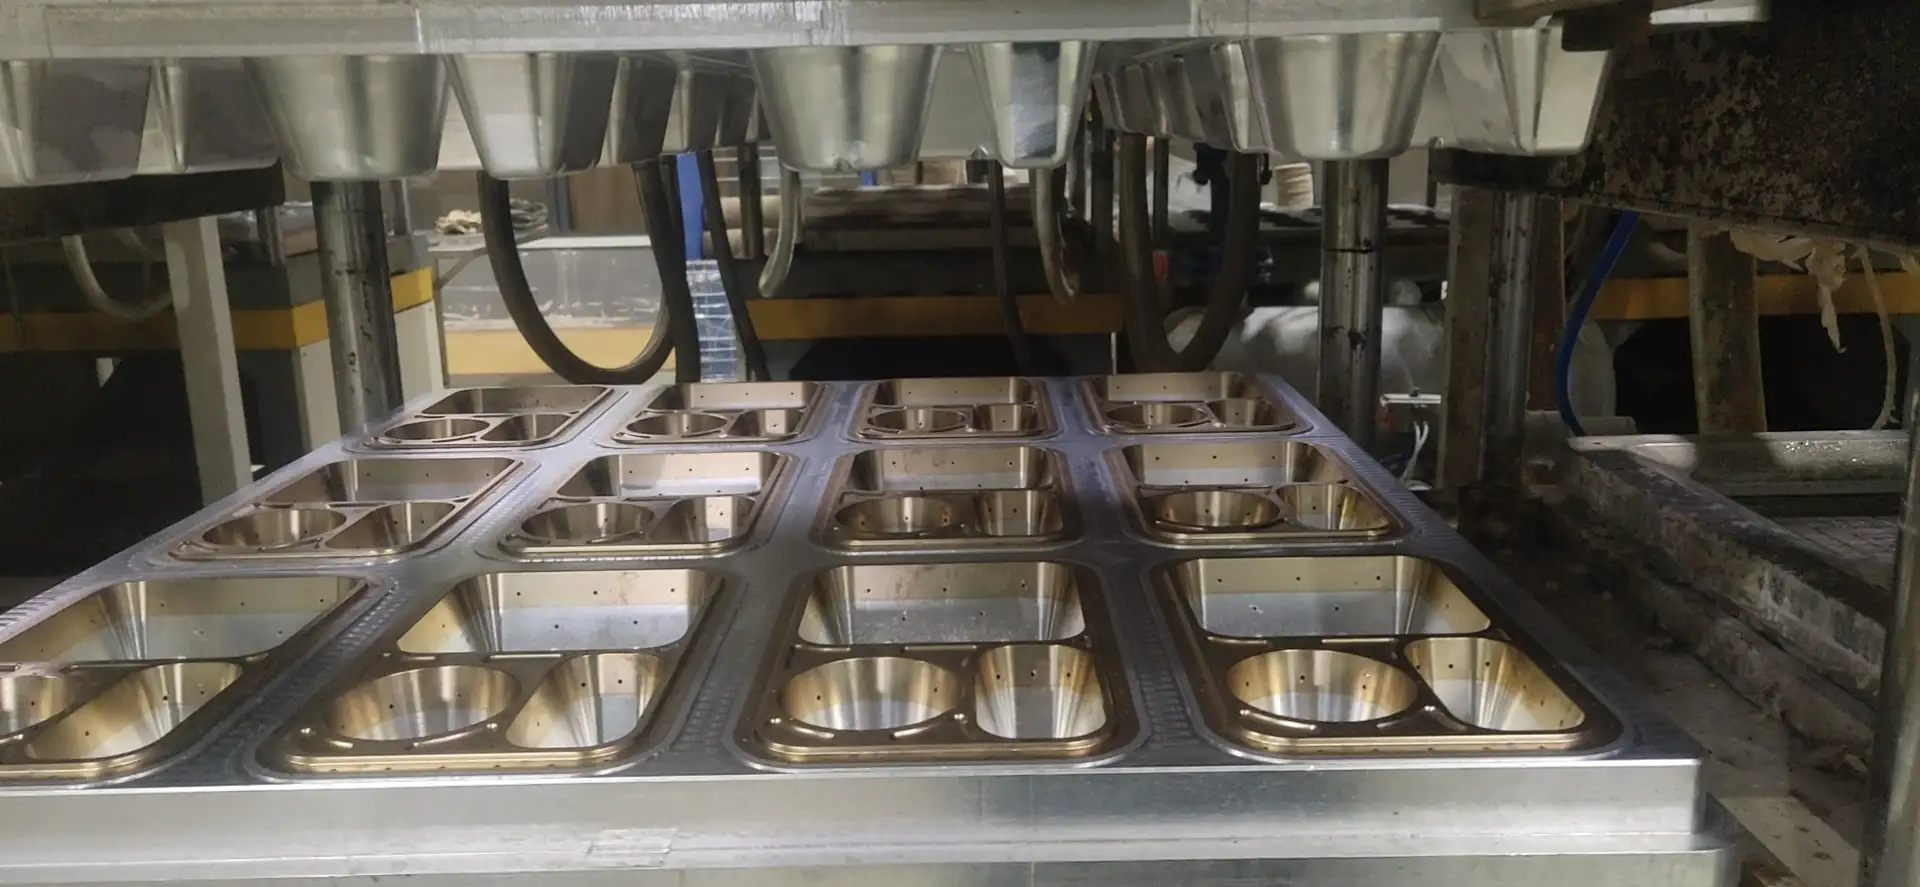
銅インサート付きアルミニウム金型 は、より専門的なオプションです。実際には、局所的な熱伝達挙動や精度管理がより敏感になる場合に役立ちます。このルートはすべてのプロジェクトに必要なわけではありません。構造がより高い局所的な複雑さ、より深いゾーン、または特定の領域でのより厳しい品質感度を持つ場合により関連性があります。.
から Bioleaderのカスタム経験, では、このタイプのツーリングは、標準的なアルミニウムルートが快適に提供できるよりも、プロジェクトがより正確な局所制御を必要とする場合に最も価値があります。これは、デフォルトのアップグレードではなく、対象を絞ったエンジニアリングソリューションとして扱う必要があります。.
5.4 ステンレス鋼合金金型
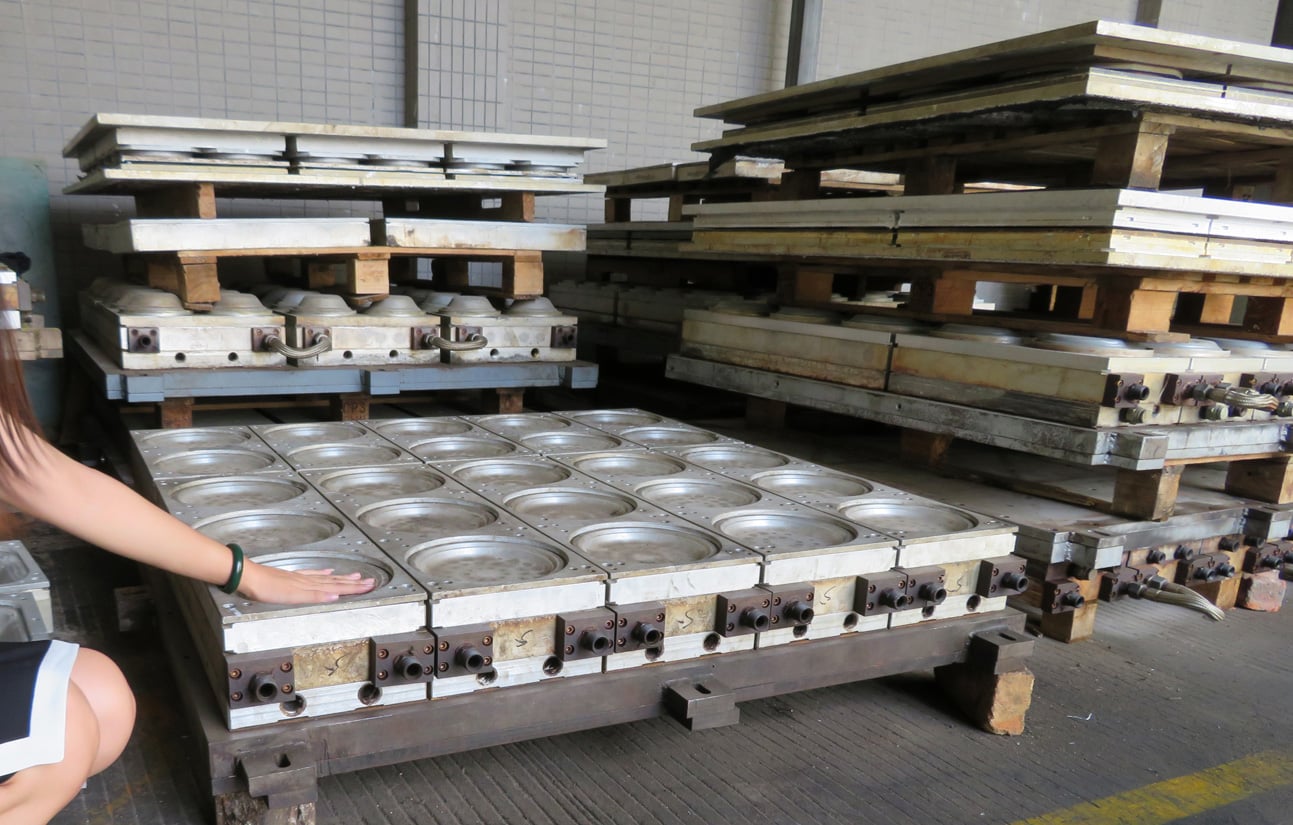
ステンレス鋼合金金型 は、一般的に、より強い耐久性、耐食性、およびより要求の厳しい長期生産条件のために選択されます。モールドパルプ製造では、ステンレス鋼は、水分、熱、および繰り返される機械的応力がプロセス環境の一部である堅牢な工業材料として広く認識されています。.
このルートは、通常、より大規模で安定したカスタムプログラムに適しています。特に、バイヤーが長い生産継続性と、ツーリングの摩耗や繰り返しの交換に対する許容度が低いことを期待する場合に適しています。初期投資は高くなりますが、適切なプログラムでは、より安定した出力とより長いサービス期間をサポートすることで、長期的な経済性を向上させることができます。.
5.5 金型選択が技術的な決定だけでなく商業的な決定である理由
間違った金型戦略は、ビジネスケース全体を歪める可能性があります。. 見積もり段階で安く見えるツーリングルートは、後でより多くの修正、より短いサービス寿命、またはより弱い生産安定性を生み出す可能性があります。より重いツーリングルートは、最初は高価に見えるかもしれませんが、年間プログラムが大規模で安定している場合、より経済的になる可能性があります。.
このため、Bioleaderは金型の選択をプロジェクト全体のロジック(予想年間需要、サンプル修正の可能性、形状の複雑さ、公差感度、生産継続性)に対して評価します。正しい質問は「どの金型が安いか?」だけではありません。「“どの金型がスピード、精度、長期生産効率の最良のバランスをサポートするか?」です。”
| 金型タイプ | 主な用途 | 主な利点 | 最適なプロジェクトタイプ |
|---|---|---|---|
| 試作・サンプル金型 | 初期の構造確認とサンプル段階でのレビュー | 量産金型を確定する前の迅速な反復 | 技術調整が未確定の新規プロジェクト |
| アルミニウム金型 | 一般的な試作および多くの標準量産プログラム | 実用的な機械加工と良好な開発スピード | 中程度の複雑さのカスタムプロジェクトと中規模の生産 |
| 銅インサート付きアルミニウム金型 | 局所的なプロセス制御の強化が必要なプロジェクト | 感度の高い局所領域でのターゲット性能の向上 | 局所的な精度感度が高い高難度構造 |
| ステンレス合金金型 | 長期・高強度の量産プログラム | 高い耐久性と長期的な生産適合性 | 長期にわたる安定したカスタムプログラム |
表3. カスタムバガステーブルウェアプロジェクト向け金型タイプ比較
6. プロジェクトスケジュール管理 — コンセプトから量産まで
スケジュール管理は工場だけの問題ではなく、調達の問題です。. カスタム成形パルププロジェクトでは、遅延が単一の段階から発生することはほとんどありません。通常、修正ループ、設計入力の不完全さ、サンプル修正、金型調整、またはバイヤーと工場間の承認ギャップから発生します。そのため、カスタムバガステーブルウェアプロジェクトは、単純な注文追跡プロセスとしてではなく、明確な成果物を持つ段階的なプログラムとして管理されるべきです。.
バイヤーにとって、スケジュール管理は納期だけでなく、製品発売、パッケージ移行、在庫交換、顧客コミットメントにも影響します。実際の輸出プロジェクトでは、2〜3週間の損失コストは、初期の設計修正1回のコストよりもはるかに高いことがよくあります。. 適切な段階での遅い承認は、迅速なミスよりも通常安価です。.
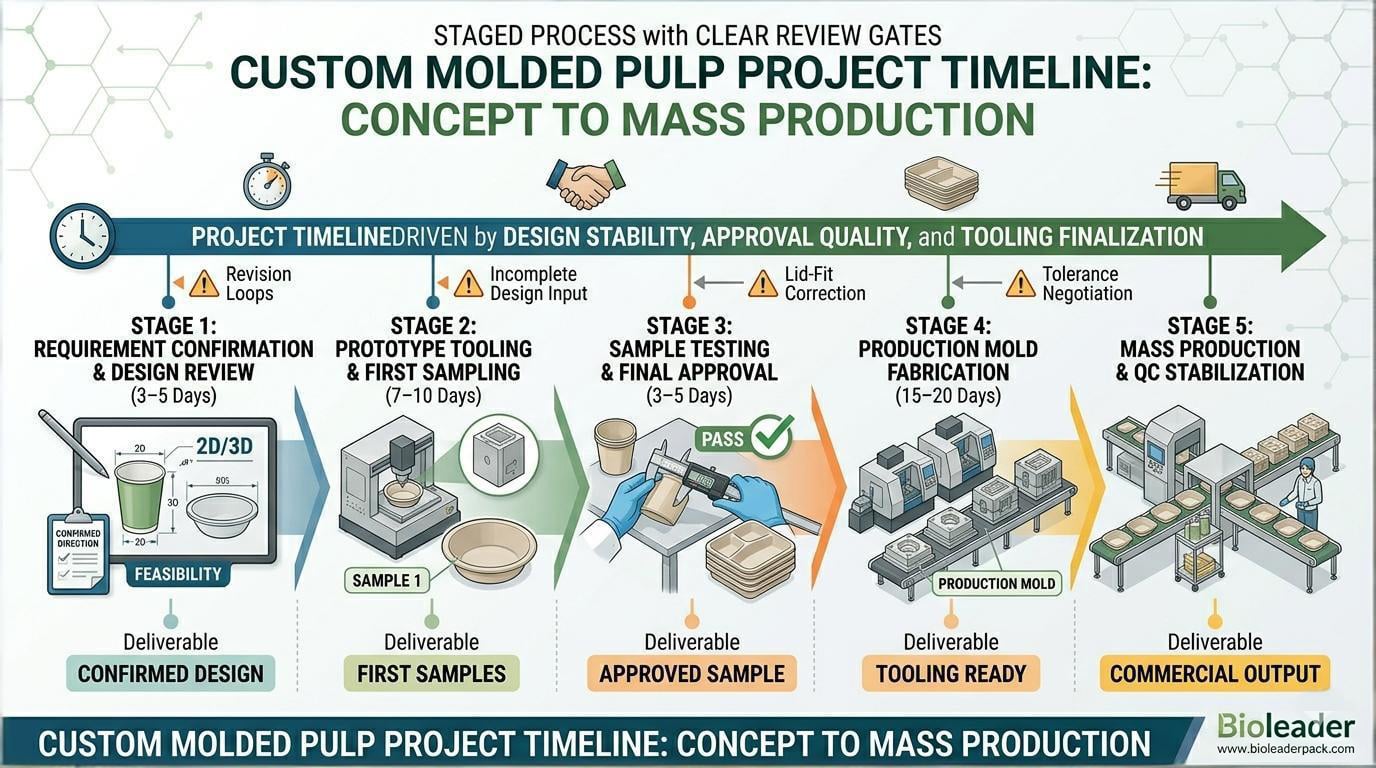
6.1 カスタム成形パルププロジェクトの5つの段階
ほとんどのカスタムバガステーブルウェアプログラムは5つの主要な段階に従います。最初は 要件確認と設計レビュー. です。次に 試作金型と初回サンプリング. です。その後、 サンプルテストと承認. です。第4段階は 量産金型製作. です。第5段階は 量産立ち上げとQC安定化.
これらの段階は紙面上では単純に見えます。実際には、各段階は前の段階が正しく完了していることに依存します。要件入力が不完全な場合、設計承認が遅くなります。サンプルに未解決の逸脱が残っている場合、量産金型を安全に確定できません。フィットと公差が凍結される前に量産金型が立ち上げられると、量産は予防可能なリスクを引き継ぐことになります。.
6.2 カスタムプロジェクトの遅延が実際に発生する場所
最も一般的な遅延は、通常、機械加工だけでは発生しません。それらは 図面修正, 不明確な寸法確認, サンプルフィードバックサイクル, 蓋のフィット修正、および 後期段階の公差交渉. で発生します。これらは工場だけの問題ではありません。商業、エンジニアリング、承認チーム間の調整問題です。.
Bioleaderでは、プロジェクトのタイミングは各段階を明確なレビューポイントにリンクすることで管理されます。設計が安定していない場合、プロジェクトは最終金型に進むべきではありません。サンプルがまだ構造的な逸脱を示している場合、プロジェクトは生産承認に進むべきではありません。この規律がスケジュール管理を楽観的ではなく現実的に保つのです。.
6.3 サンプル承認を急ぐべきでない理由
サンプル承認は、タイムライン全体で最も影響力のあるチェックポイントです。. バイヤーが早すぎる承認をすると、後の段階がより高価になります。バイヤーがフィードバックを長く遅らせると、プログラム全体の勢いが失われます。目標はスピードだけではありません。目標は、寸法、フィット、スタッカビリティ、外観、機能について明確な整合性を持ってサンプル段階を完了することです。.
このため、良いタイムラインとは、サンプル段階が最も短いものではありません。金型がすでにコミットされた後の繰り返し修正が最も少ないものです。カスタム成形パルプでは、安定した承認は通常、迅速な承認よりも価値があります。.
6.4 現実的なプロジェクトタイムラインに通常含まれるもの
実際のカスタムプログラムには通常、以下が含まれます 3〜5日 要件確認とデザインレビューに、, 7〜10日 試作型と初期サンプルに、, 3〜5日 顧客テストと承認に、そして 15〜25日 デザインが確定した後の量産型製作に。量産リードタイムは、注文数量、型の準備状況、生産ラインのスケジュールによって異なります。.
これらの期間は参考値であり、固定された約束ではありません。複雑な形状、繰り返しの修正、多部品の蓋システム、または顧客からのフィードバックの遅延により、サイクルが延びる可能性があります。しかし、計画のルールとして、バイヤーはプロジェクトのタイムラインが主に以下の要因によって左右されることを期待すべきです: デザインの安定性, サンプル承認の品質、および 型の最終化.
| 段階 | 活動 | 標準的な期間 | 主要な成果物 |
|---|---|---|---|
| ステージ1 | 要件確認とデザインレビュー | 3〜5日 | 確定したデザイン方針とプロジェクトの実現可能性 |
| ステージ2 | 試作型と初期サンプリング | 7〜10日 | 技術レビューのための最初の実物サンプル |
| ステージ3 | サンプルテストと最終承認 | 3〜5日 | 承認済みサンプルと確定した技術方針 |
| ステージ4 | 量産型製作 | 15~25日 | 量産開始に備えた生産用型 |
| ステージ5 | 量産と品質管理の安定化 | 数量に応じて | 安定した生産管理による商業生産 |
表4. プロジェクトタイムライン:構想から量産まで
6.5 タイムラインの規律がサプライヤーの能力を反映する理由
カスタムプロジェクトをうまく管理できるサプライヤーは、時間がどこに費やされるか、何を短縮できるか、そして何を決して急いではいけないかを説明できるはずです。これは、真のカスタマイズ能力を示す最も明確なシグナルの1つです。 Bioleaderのカスタム成形パルプワークフロー, では、タイムライン管理は 技術的なクロージャー, に結び付けられており、単なるカレンダー上の約束ではありません。そのため、プロジェクト計画は理想的な前提ではなく、レビューゲートを中心に構築されています。.
バイヤーにとって、これはプロジェクトのタイミングを正しく理解する方法です。最高のカスタムサプライヤーは、最初のメールで最短のスケジュールを約束するサプライヤーではありません。それは、 より少ない修正ループ、明確な承認ポイント、より安定した実行.
7. MOQ ロジック — カスタムプロジェクトに異なる商業基準が必要な理由
7. MOQ ロジック — カスタムプロジェクトに異なる商業的閾値が必要な理由. これは単なる販売方針ではありません。プロジェクト経済性の問題です。カスタムのバガス食器では、商業基準が吸収しなければなりません これは販売方針だけの問題ではありません。プロジェクト経済性の問題です。カスタムバガステーブルウェアでは、商業的閾値が, 型費用, サンプリングと修正費用, 生産セットアップ費用.
、および安定した量産のための追加の調整を吸収する必要があります。 コンテナ単位の需要 または安定した長期の数量計画。多くの実務プログラムでは、月間需要が 20万~30万個, 、または年間需要が 100万個以上, に達すると、金型投資の償却と単価管理の現実的な基盤が生まれます。その規模がなければ、カスタム開発は経済的に正当化することが難しくなることがよくあります。.
これが、BioleaderがMOQを 年間需要, プロジェクトの複雑さ、および 金型戦略, と一緒に検討する理由でもあり、MOQを単独の交渉数値として扱うことはありません。プロジェクトは1コンテナから始まるかもしれませんが、実際の決定は、予想される数量が金型償却、生産効率、長期的な供給安定性を支えるのに十分強いかどうかに基づくべきです。.
| MOQの推進要因 | なぜ重要なのか | バイヤーの計画上の含意 |
|---|---|---|
| 金型償却 | 金型コストは十分な数量に分散させる必要があります。. | 年間需要が少ないと、カスタマイズのビジネスケースが弱まります。. |
| 生産セットアップコスト | カスタム生産にはライン準備、調整、管理が必要です。. | 小ロットは通常、単価の上昇につながります。. |
| 梱包と物流 | 輸出経済性はコンテナレベルでより強くなります。. | コンテナベースの計画は、断片的な発注よりも効率的です。. |
| プロジェクトの継続性 | 安定したリピート数量は、金型の利用率向上とコスト管理をサポートします。. | 年間数量計画は、一度きりの問い合わせよりも重要です。. |
表5. カスタム成形パルププロジェクトにおけるMOQの主な推進要因
8. 承認サンプルから安定した量産へ
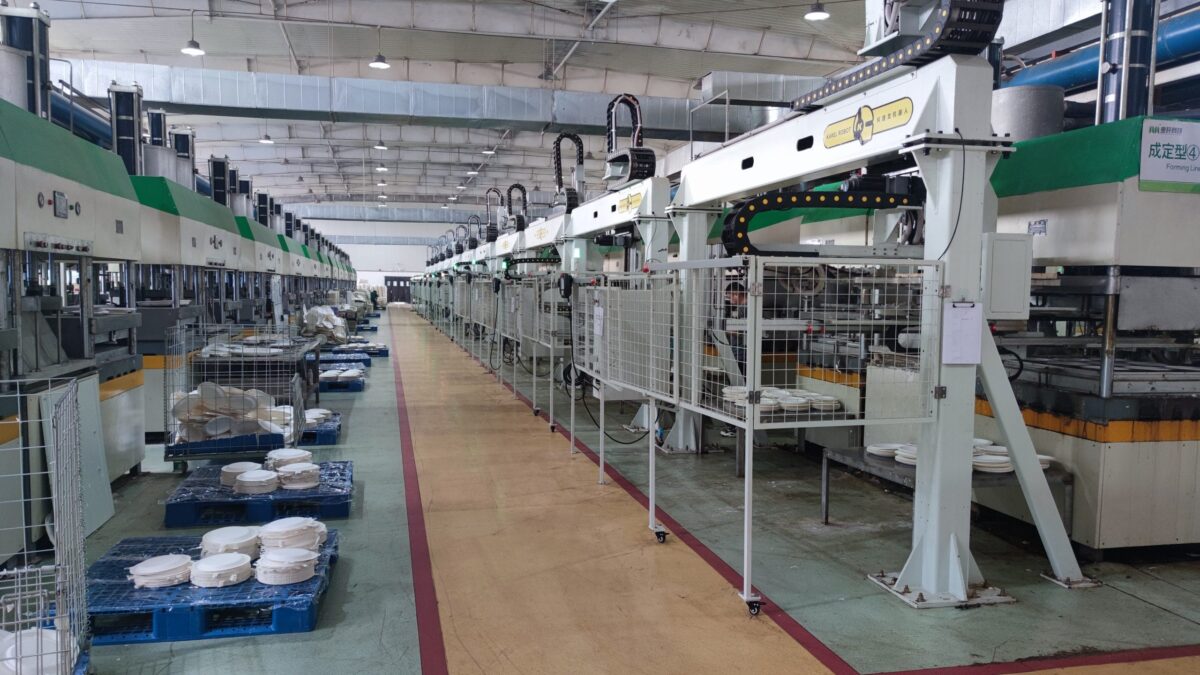
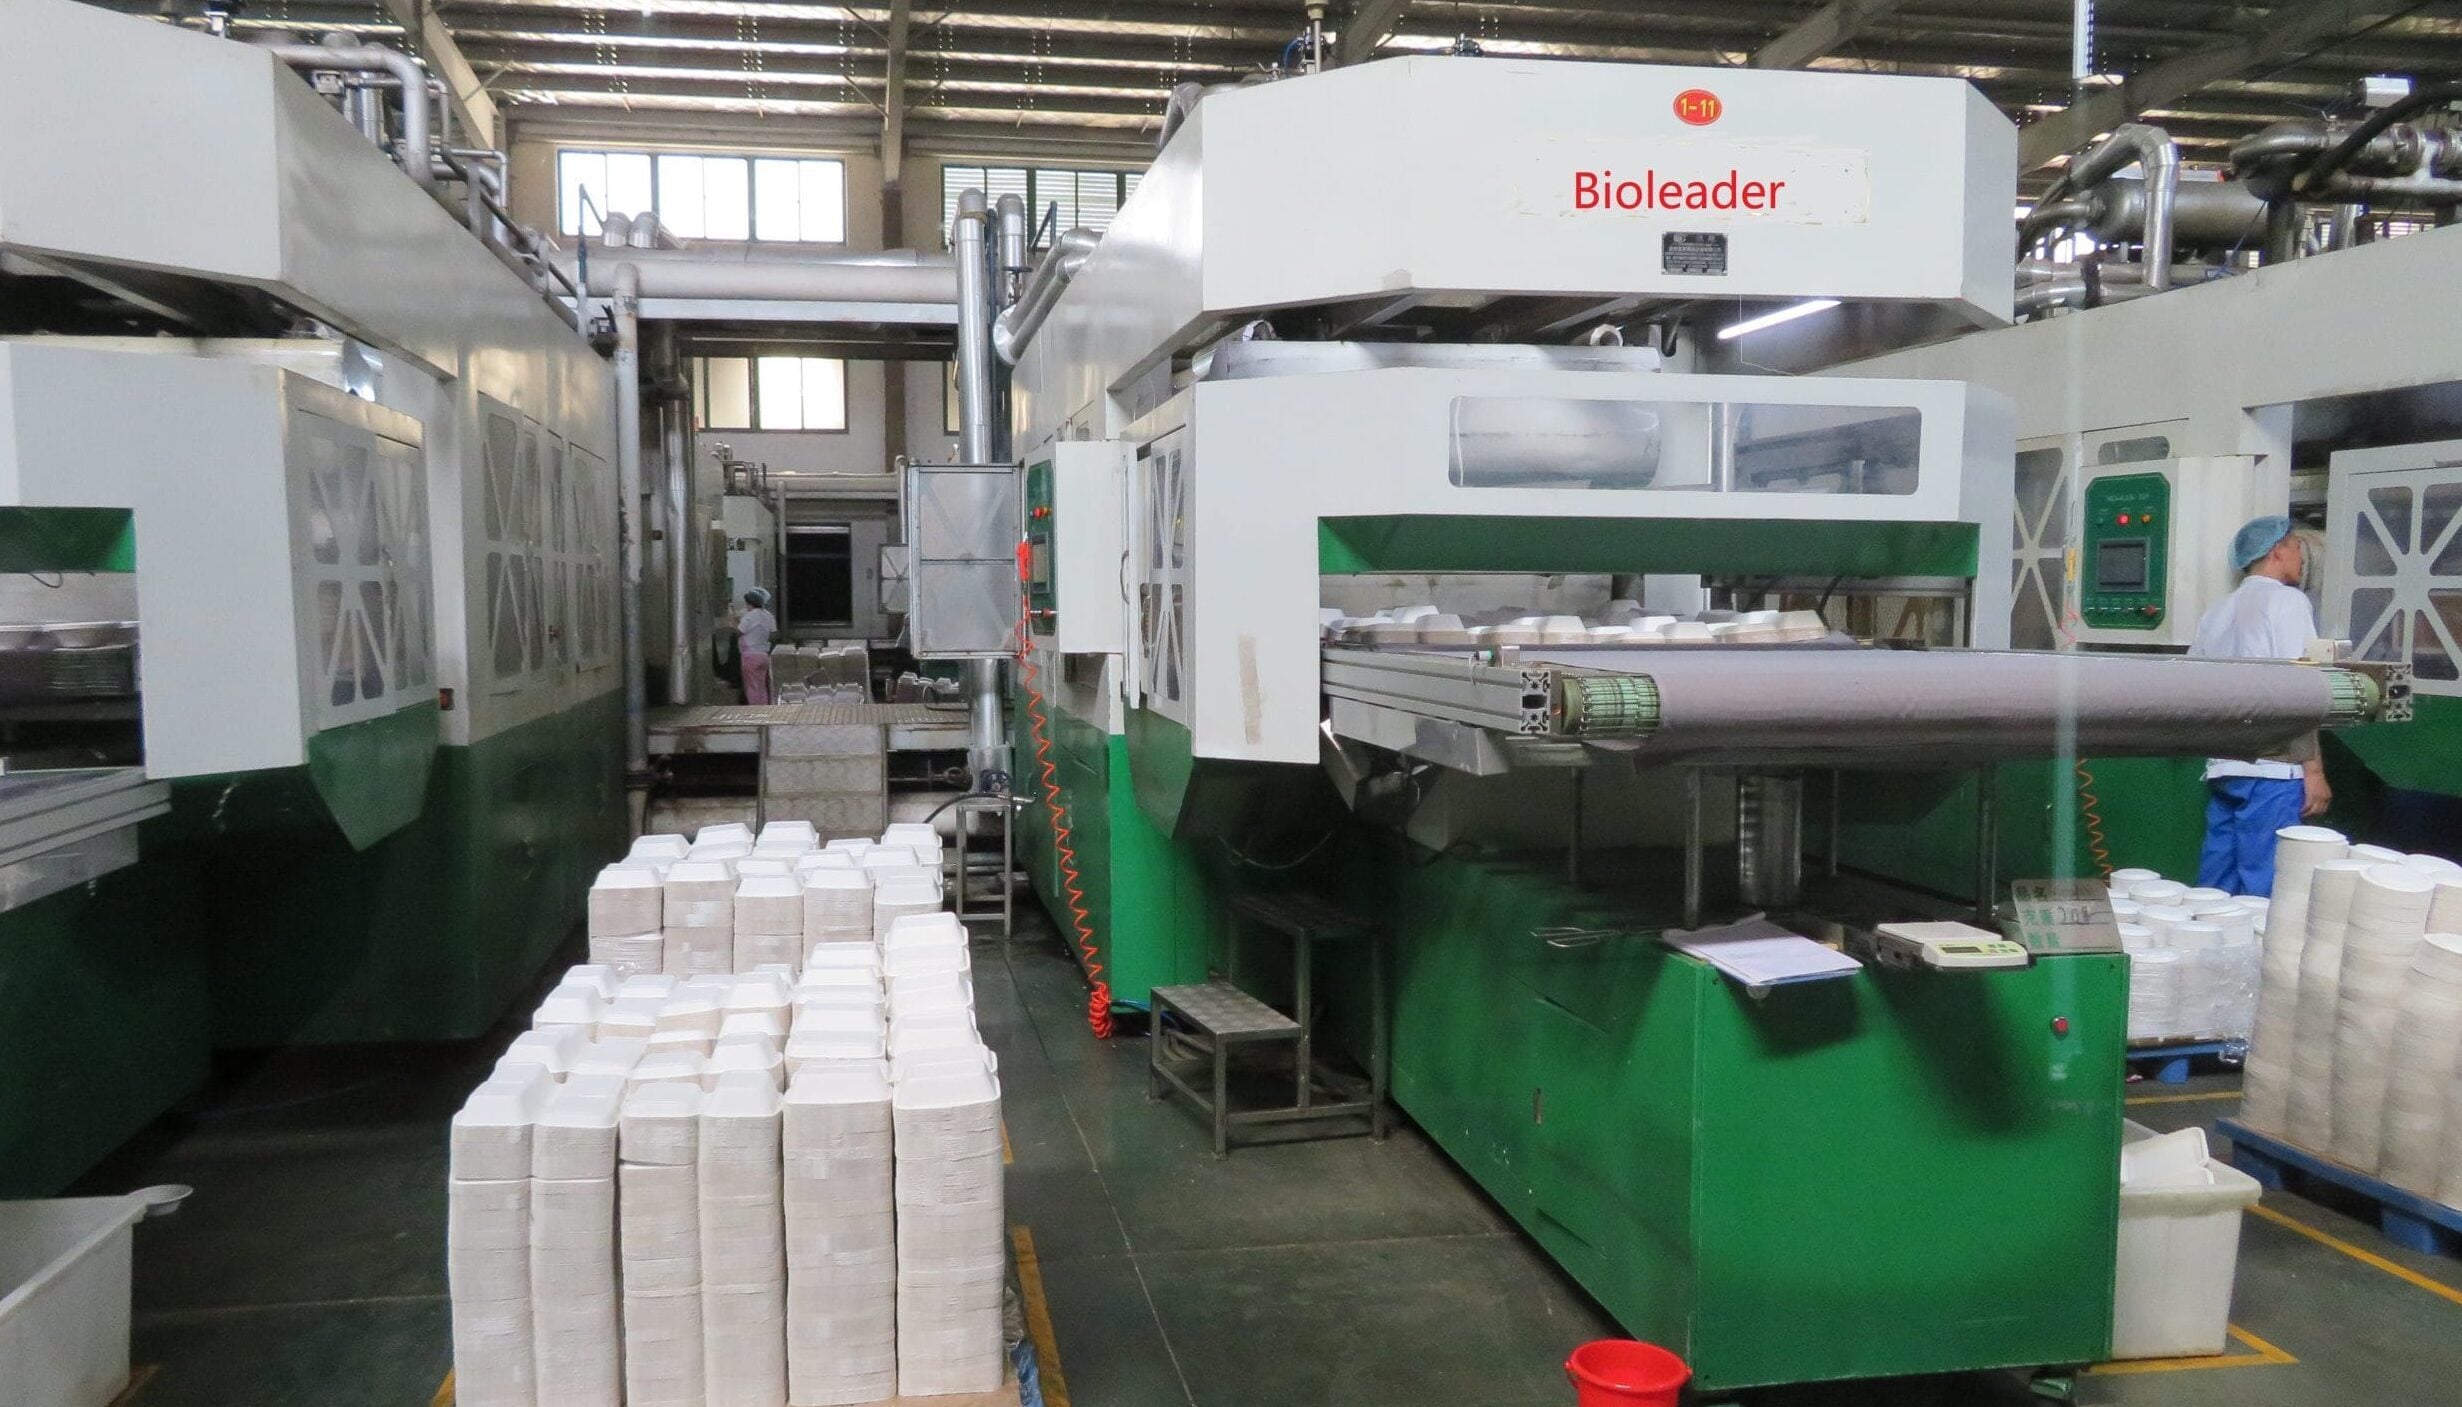
承認されたサンプルは開発の終わりではありません。. それは生産管理の始まりです。カスタム成形パルププロジェクトでは、多くの問題が最初のサンプル段階では現れません。それらは、プロジェクトが実際の生産速度、生産金型、繰り返し生産、輸出梱包に移行したときに現れます。そのため、サンプル承認の後には、管理された量産への移行が続く必要があります。.
バイヤーにとって、これはプロジェクト全体で最も重要なリスクポイントの1つです。サンプルは寸法と外観が正しく見えるかもしれませんが、本当の問題は、同じ結果が 複数の生産バッチ, 異なるシフト, より高い生産量、および 出荷レベルの梱包. にわたって維持できるかどうかです。そうでなければ、プロジェクトはまだ生産安定していません。.
 |  |
8.1 サンプル承認が量産安定性を保証しない理由
最初に承認されたサンプルは、通常、本格的な商業生産よりも管理された条件下で作られます。生産量は少なく、プロセスの焦点は狭く、修正への注意は高くなります。プロジェクトが通常の生産に移行すると、運用環境が変わります。その時点で、, 寸法のずれ, 蓋のフィットのばらつき, 入れ子の不一致, エッジの粗さ, 、または 外観の変動 が現れ始めることがあります。.
そのため、優れたサプライヤーはサンプル承認を生産準備の最終的な証明とは見なしません。彼らはそれを、金型の安定性、プロセスの再現性、生産条件に対してまだ検証されなければならない参照点と見なします。Bioleaderの観点からは、最も信頼できるカスタムプロジェクトは、サンプル段階の後に明確な生産管理ロジックが続くものであり、盲目的なスケールアップではありません。.
8.2 パイロットランと初回生産バッチのレビュー
パイロットランは管理ステップであり、形式的なものではありません。. その目的は、承認された構造が実際の生産条件下で再現できるかを確認することです。この段階では、プロジェクトが日常的な量産にリリースされる前に、寸法、フィット、積み重ね性、梱包挙動、外観の一貫性を検証する必要があります。.
カスタムの サトウキビバガス食品容器 または他のタイプの食器の場合、初回生産バッチは承認サンプルまたはゴールデンサンプルと照合してレビューする必要があります。この比較は外観だけに焦点を当てるべきではありません。また、製品が生産条件下で同じ構造ロジックを保持しているかどうかも確認する必要があります。承認されたサンプルがうまく積み重なるが、初回バッチの入れ子が不十分な場合、それは小さな問題ではありません。それは生産不一致の早期警告です。.
8.3 ゴールデンサンプルと生産サンプルの一貫性
ゴールデンサンプルは管理基準です。. 量産はこれを基準に判断されるべきです。これには、寸法、蓋の適合、壁の感触、エッジ仕上げ、積み重ねのロジック、および合意された機能要件が含まれます。固定された比較基準がなければ、生産レビューは主観的になり、防御が難しくなります。.
Bioleaderは、カスタムプロジェクトのあいまいさを減らすためにゴールデンサンプルのロジックを使用しています。これは、生産の違いが初期には小さいことが多いため重要です。しかし、小さな逸脱を早期に無視すると、後で出荷レベルの問題になる可能性があります。安定したプロジェクトは通常、最初の生産段階でばらつきを修正することによって構築され、苦情が発生した後に説明することによって構築されるわけではありません。.
8.4 初期段階の典型的な生産逸脱
最も一般的な初期段階の生産逸脱は、 寸法のずれ, 蓋の不一致, リムの不均一性, 積み重ねの不安定性, 表面外観の不均一、および 梱包のばらつき. です。これらの問題は、プロジェクトが技術承認から生産リズムに移行しているためによく発生します。目標は、それらが発生しないふりをすることではありません。目標は、それらが商業的な欠陥になる前に検出して修正することです。.
このため、強力なカスタムメーカーは最初の生産サイクルに細心の注意を払います。Bioleaderでは、この段階は通常の注文ステップではなく、生産検証段階として扱われます。そこで工場は、承認されたカスタムコンセプトが再現可能な商業製品になるかどうかを証明します。.
| 段階 | 主なリスク | 典型的な逸脱 | 管理方法 |
|---|---|---|---|
| 承認済みサンプル | プロジェクトがすでに生産準備完了であると想定 | 未検証の再現性 | サンプルを参照として使用し、安定性の最終的な証明として使用しない |
| パイロットラン | 承認されたコンセプトと生産条件の不一致 | フィット感の変化、入れ子の変化、外観のドリフト | 完全リリース前にゴールデンサンプルと照合してレビュー |
| 最初の生産バッチ | 小さなばらつきがバッチレベルの不一致に拡大 | 寸法ドリフト、蓋の不一致、リムの不均一性 | 管理ポイントを固定し、逸脱を早期にレビュー |
| 量産 | 出力規模が初期の構造的不安定性を隠す | 梱包のばらつき、積み重ねの不安定性、外観の不一致 | バッチレベルのレビューと生産規律を維持 |
表6. サンプル承認と量産リスクの比較
9. 品質保証と技術的管理ポイント
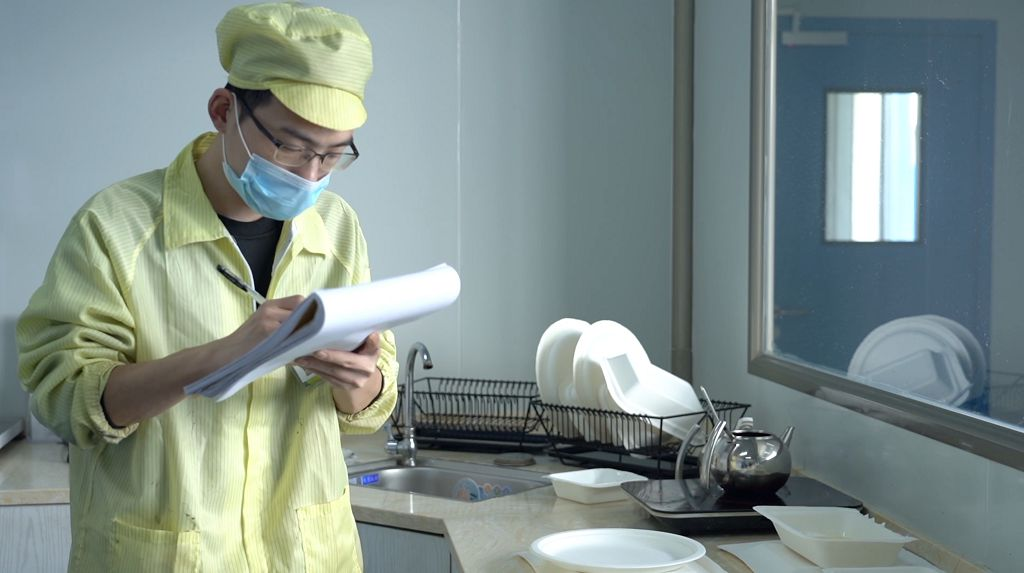
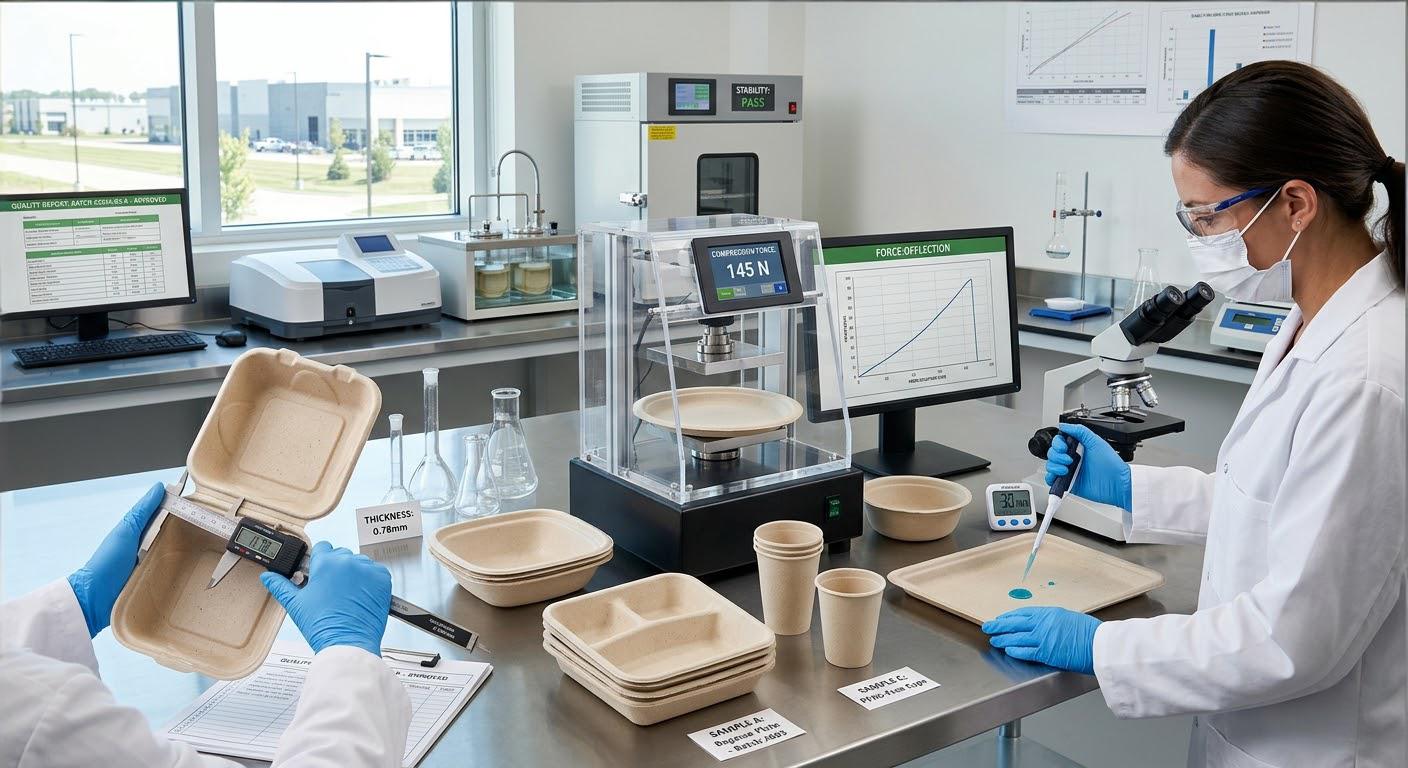
カスタム成形パルプにおける品質 管理 は、プロセスに組み込まれており、最後に追加されるものではありません。. 完成品が安定するためには、成形、乾燥、熱プレス、トリミング、入れ子、梱包の際に重要な管理ポイントがすでに管理されている必要があります。カスタムバガステーブルウェアの場合、製品が標準フォーマットではないため、これはさらに重要です。プロジェクト固有の形状、フィットロジック、および顧客の期待が伴います。.
そのため、カスタムプロジェクトの品質保証は、 再現性, に焦点を当てる必要があり、視覚的な受け入れだけに焦点を当てるべきではありません。製品はランダム検査で許容できるように見えても、バッチが梱包されて出荷されると、フィット、積み重ね、リムの安定性、または寸法の一貫性に失敗する可能性があります。強力なカスタム能力とは、変数が目に見える欠陥になる前に制御することを意味します。.
 |  |
9.1 工程内チェックポイント
最も重要なチェックポイントは最終検査に限定されません。それらは生産中に始まります。工場は、成形状態、水分除去、熱プレス挙動、トリミング後のエッジ品質、入れ子の安定性、および梱包の均一性を監視する必要があります。各段階が最終部品に影響します。プロセスが早期に制御を失うと、最終検査では価値が失われた後にのみ問題を発見できます。.
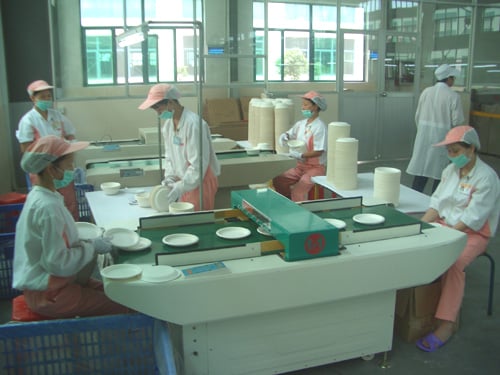 | 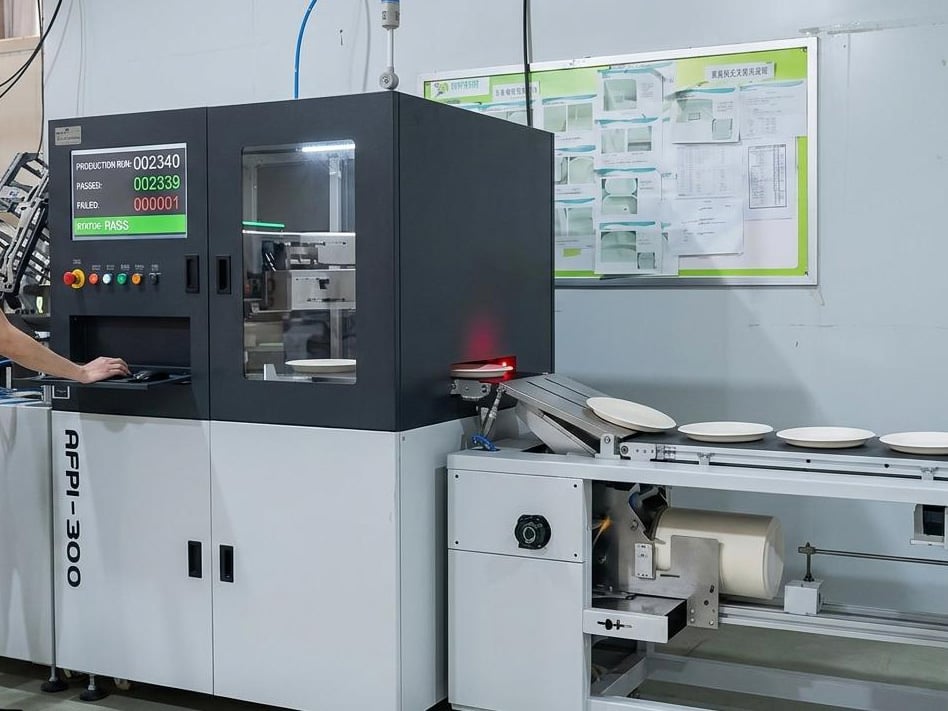 |
では、 Bioleader, カスタム生産管理は、承認された構造をプロセス全体を通じて安定に保つことに焦点を当てています。つまり、部品が作られているかどうかだけでなく、同じ方法で、同じ機能結果で、生産ラン全体にわたって作られているかどうかをチェックすることを意味します。.
9.2 重要な寸法とフィット管理
寸法とフィットは技術管理の第一線です。. 多くのカスタム製品にとって、最も敏感なポイントは、開口部のサイズ、深さ、リムプロファイル、蓋の係合、および積み重ねジオメトリです。これらのポイントが合意された範囲を超えて移動すると、製品は許容できるように見えても、使用、梱包、または顧客の受け入れに失敗する可能性があります。.
このため、重要な寸法は生産前に定義し、実行中に再チェックする必要があります。構造がカスタマイズされるほど、あいまいな公差の仮定の余地は少なくなります。多くのカスタムプロジェクトでは、リムや蓋の領域での小さな寸法変更が、市場段階でより大きな機能上の問題を引き起こします。.
9.3 必要な場合の機能検証
一部のカスタムプロジェクトでは、寸法承認以上のものが必要です。また、 耐油性, 蓋の保持, 積み重ねの安定性, 、またはその他の用途固有のチェック。これらは、プロジェクト固有の検証の一部として検討されるべきであり、普遍的な前提として扱われるべきではありません。乾燥したベーカリー製品を対象とした製品は、温かいテイクアウトの食事や油分の多い調理済み食品を対象とした製品と同じ機能管理を必要としません。.
これが、 Bioleader がカスタム開発と生産管理を一つの連動したシステムとして扱う理由の一つです。工場は形状を再現するだけでなく、承認された使用条件も再現しなければなりません。.
9.4 梱包と出荷の品質ロジック
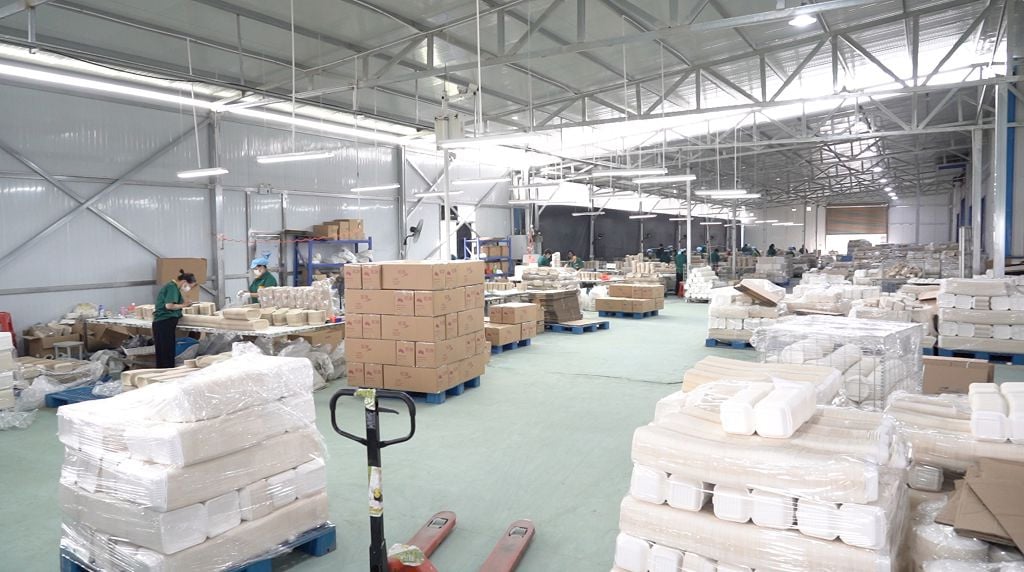 | 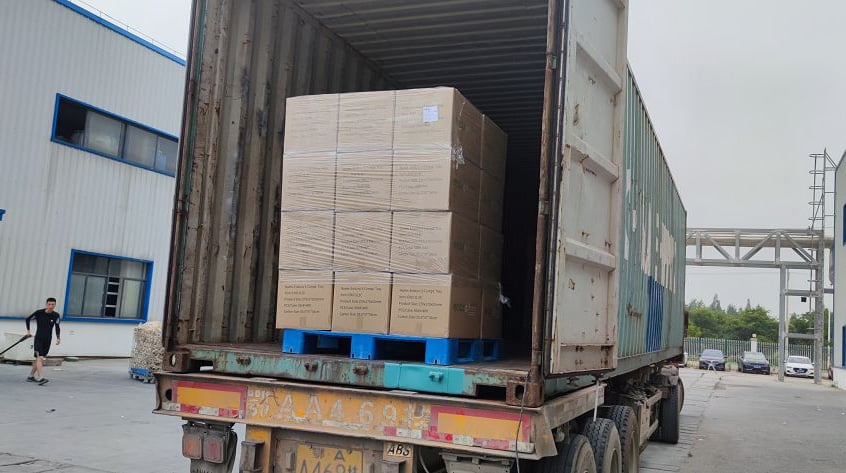 |
出荷品質はコンテナに積み込む前に始まります。. ネスティングが不安定だったり、カートン梱包が一貫していなかったり、ロット全体でユニットの外観が変動したりすると、輸出結果の管理が難しくなります。カスタム品の場合、プロジェクトは在庫補充品よりも商業的な期待値が厳しいことが多いため、梱包品質は特に重要です。.
したがって、バイヤーは梱包レビューを技術品質の一部として扱うべきであり、単なる倉庫作業として扱うべきではありません。カスタム成形パルプでは、ネスティングが不十分だったり、梱包が不均一だったりすると、輸送効率の低下、カートンの一貫性の低下、到着時の顧客の認識の低下につながり、プロジェクト全体の経済性を損なう可能性があります。.
| 管理ポイント | 管理すべき項目 | なぜ重要なのか |
|---|---|---|
| 成形およびプレス | 基本形状の形成、壁の均一性、構造的安定性 | 初期の工程ドリフトは、後期のバッチの不整合を引き起こす |
| 重要寸法 | 開口部のサイズ、深さ、リム形状、嵌合ポイント | 小さな寸法のずれが、大きな機能上の問題を引き起こす可能性がある |
| 蓋とスタッキングのロジック | 蓋の係合、ネスティング、デネスティング、スタックの安定性 | 使用性能と梱包効率に直接影響する |
| 外観の一貫性 | エッジ仕上げ、表面の均一性、全体的な視覚的安定性 | 顧客の受け入れと商業的プレゼンテーションに影響する |
| 梱包と出荷の準備 | カートンの一貫性、梱包密度、輸送適合性 | 輸出経済性と到着品質を保護する |
表7. カスタムバガス食器生産における主要なQAチェックポイント
10. カスタム成形パルププロジェクトでバイヤーが犯しがちな間違い
カスタムプロジェクトの失敗のほとんどは生産段階で始まるのではなく、初期の前提から始まります。. カスタムバガス食器の開発において、バイヤーは金型価格、サンプルの外観、目標納期に焦点を当てがちですが、プロジェクトがスムーズに量産に移行できるかどうかを実際に決定する技術的条件を見落としています。その結果は、必ずしも劇的な失敗とは限りません。多くの場合、遅延、繰り返しの修正、不安定な嵌合、または予想以上にコストがかかる製品という形で現れます。.
10.1 技術的な詳細なしに視覚的な参照のみを送る
写真、スケッチ、市場の参考品は役立ちますが、それだけでは不十分なことがよくあります。寸法、深さのロジック、蓋の要件、使用シーンのメモ、年間需要量の見込みがなければ、工場は推測に頼らざるを得ません。. 推測に基づく開発は、データに基づく開発よりも遅く、リスクが高くなります。.
10.2 許容差について議論せずにサンプルを承認する
多くのバイヤーは、見た目が許容できるという理由でサンプルを承認しますが、生産においてどの程度の寸法範囲が許容されるかを定義していません。これは後で問題になります。カスタム成形パルプでは、リムサイズ、深さ、蓋の嵌合ゾーンの小さなずれが、梱包、スタッキング、または最終使用時に、はるかに大きな商業上の問題を引き起こす可能性があります。.
10.3 金型戦略ではなく、金型コストのみに焦点を当てる
最も安い金型が必ずしも最も経済的な金型であるとは限りません。当初は安く見える金型ルートでも、修正ラウンドが増えたり、再現性が弱くなったり、生産が不安定になったりする可能性があります。. 金型は見積もりだけでなく、プロジェクトのロジックに基づいて選択されるべきです。.
10.4 修正サイクルに必要な時間を過小評価する
カスタムプロジェクトが最初の図面から完璧な生産に直接移行することはほとんどありません。サンプルフィードバック、形状調整、蓋の修正、許容差の調整にはすべて時間がかかります。「最良のスケジュール」だけを計画するバイヤーは、通常、まさに間違った段階でプレッシャーを生み出します。.
10.5 MOQを単なる交渉の数字として扱う
カスタム成形パルプにおけるMOQは、単なる販売しきい値ではありません。これは、金型償却、セットアップコスト、生産効率、輸出経済性を反映しています。年間需要とプロジェクト総額を考慮せずにMOQを交渉するバイヤーは、紙面上では低い数字を獲得できるかもしれませんが、実際にはビジネスケースを失う可能性があります。.
10.6 サンプル承認が生産準備完了と同義であると想定する
これは最も一般的で、最もコストのかかる間違いの一つです。サンプルは方向性を確認できますが、バッチの再現性、梱包の安定性、出荷レベルの一貫性を自動的に証明するものではありません。. 生産準備は想定ではなく、検証されなければなりません。.
11. エビデンスパック / データパックの枠組み
ホワイトペーパーレベルのカスタムパッケージング記事には、単に強い言葉だけでなく、エビデンスの構造が必要です。. 2026年において、権威は、何が規制に基づき、何がエンジニアリングロジックに基づき、何が実際の生産経験に基づくかを示すことから生まれます。その区別がなければ、技術的に正しいコンテンツでも、曖昧または誇張されているように聞こえる可能性があります。.
11.1 公的または第三者によるエビデンスで裏付けられるべきもの
規制要件、認証ロジック、基本的な材料分類、一般的な 成形パルププロセス 背景などの項目は、可能な限り公的または第三者の情報源に結び付けるべきです。これにより、記事に外部の参照基盤が与えられ、自己定義的に聞こえるリスクが軽減されます。.
11.2 内部生産観察として整理すべき内容
カスタム成形パルプ開発における最も価値ある情報の一部は、工場側の経験から得られます。これには、サンプル段階での偏差パターン、金型修正の挙動、バッチレベルの一貫性の課題、プロジェクトのタイミングの現実が含まれます。これらの点は非常に有用ですが、正直に「内部生産観察」および「プロジェクト側の経験」として提示すべきであり、普遍的な業界の法則としてではありません。 内部生産観察 または プロジェクト側の経験, としてではなく、普遍的な業界の法則としてではありません。.
11.3 プロジェクト固有の証明なしに決して主張すべきでないこと
明確な証拠なしに使用するには絶対的すぎる記述があります。これには、「ゼロ偏差を保証」、「すべてのプロジェクトに固定の金型寿命」、「すべてのカスタム品に共通のMOQ」、「改訂段階に関係なく正確な量産タイミング」などが含まれます。“ 強力なB2Bの権威は、誇張された確実性ではなく、明確に定義された限界から生まれます。.
Bioleaderにとって、信頼を築く最強の方法は、公開されたコンプライアンスロジック、エンジニアリング判断、内部のカスタムプロジェクト経験を明確に区別することです。これにより、購入者にとってコンテンツがより防御可能になり、検索エンジンやAIシステムにとってより信頼性が高まります。.
12. 購入者への最終推奨事項
適切なカスタム成形パルププロジェクトは、熱意ではなく実現可能性から始まります。. 購入者はまず、コンセプトが製造可能かどうか、年間数量が工具経済性を支えるかどうか、そして未解決の公差リスクなしにサンプル承認を通過できるかどうかを確認すべきです。これが安定したカスタムプログラムの基盤です。.
第二に、 金型戦略 をエンジニアリング上の選択だけでなく、商業上の決定として扱います。金型ルートは、リードタイム、改訂の柔軟性、生産安定性、長期経済性に影響します。第三に、承認されたサンプルをプロセスの終わりと見なさないでください。それをゴールデンサンプルとパイロットから量産への管理ロジックの基礎として使用します。第四に、年間需要とコンテナレベルの供給効率に基づいてMOQを計画し、単なる初回注文数量ではありません。第五に、改訂と技術的なクロージャーのためのタイムバッファを計画します。カスタム成形パルプでは、強制されたスピードよりも管理された進捗が通常より収益性が高いです。.
Bioleaderの視点から、最強のカスタムバガステーブルウェアプロジェクトは、 設計意図、金型ルート、サンプル検証、MOQロジック、生産規律 を注文が本格的な量産に入る前に整合させるものです。それがカスタムパッケージングの問い合わせを商業的に安定した長期プログラムに変えるのです。.
13. よくある質問
13.1 図面や実物サンプルに基づいてバガステーブルウェアをカスタマイズできますか?
はい。カスタムプロジェクトは、2D図面、3D図面、実物サンプル、または市場の参考品から始めることができます。ただし、金型が確定する前に、工場は形状、公差、蓋のロジック、生産可能性を評価するために十分な技術情報を必要とします。.
13.2 サンプル金型と生産金型の違いは何ですか?
サンプル金型は主に構造確認と初期の技術レビューに使用されます。生産金型は再現性、量産出力、長期安定性を目的としています。この2つは目的が異なるため、互換性があると見なすべきではありません。.
13.3 金型タイプと工具材料はコストとリードタイムにどのように影響しますか?
工具材料は、加工速度、耐久性、精度挙動、生産適合性に影響します。アルミニウムは、より速い開発と多くの中規模プロジェクトに実用的であることがよくあります。ステンレス合金工具は通常、長期・高強度プログラムに適しています。適切な選択は、プロジェクトの複雑さと予想数量に依存します。.
13.4 カスタム成形パルプ製品のMOQが標準品よりも高いのはなぜですか?
カスタムプロジェクトは、工具コスト、セットアップコスト、修正コスト、生産調整を吸収する必要があるためです。多くの商業プログラムでは、これらのコストを効率的に分散するために、コンテナレベルの需要または安定した年間数量が必要です。.
13.5 サンプル承認は量産の一貫性を保証しますか?
いいえ。承認されたサンプルは方向性を確認するものです。バッチの再現性、梱包の安定性、出荷レベルの一貫性を自動的に保証するものではありません。生産安定性には、パイロットレビューと初期バッチ管理が依然として必要です。.
13.6 金型を開く前に確認すべき技術詳細は何ですか?
最低限、プロジェクトでは寸法、深さ、抜き勾配、肉厚ロジック、蓋の互換性、スタッキング挙動、公差期待値、対象アプリケーションを確認する必要があります。これらの点が不明確な場合、プロジェクトはより高い改訂リスクを抱えて工具製作に入ります。.
13.7 カスタムバガステーブルウェアプロジェクトは、設計から量産まで通常どのくらいかかりますか?
タイムラインは、設計品質、改訂サイクル、工具ルート、承認スピードに依存します。多くの実際のプロジェクトでは、要件確認と設計レビューに数日、試作金型と最初のサンプルに約1〜2週間、構造が確定した後の生産金型にさらに2〜3週間かかる場合があります。.
カスタムプロジェクトの次のステップ
図面、実物サンプル、または初期コンセプトのいずれをお持ちでも、次のステップは盲目的な金型開きではなく、実現可能性レビューであるべきです。.
図面またはサンプルをお持ちの購入者向け
図面、サイズ詳細、または実物サンプルの参照をアップロードしてください。Bioleaderは、金型開発が始まる前に、製造可能性、工具方向、寸法リスク、推定プロジェクトタイミングをレビューできます。.
新しいカスタムプログラムを計画中のブランド向け
まだMOQ、金型タイプ、開発タイミング、年間数量を評価中ですか?以下のフォームから始めてください。Bioleaderが工具やサンプル作業が始まる前にプロジェクト範囲をレビューします。.
Bioleaderは、実現可能性レビュー、工具調整、サンプル検証、輸出志向の生産計画を通じて、カスタム成形パルププロジェクトをサポートします。.
カスタムプロジェクト詳細を提出
図面、サンプル画像、またはカスタム設計要件をアップロードしてください。情報が完全であればあるほど、Bioleaderは実現可能性、工具方向、MOQロジック、プロジェクトタイミングをより迅速にレビューできます。.
著作権表示:
© 2026 Bioleader®。本コンテンツを複製または引用する場合は、元のリンクを明記し、出典をクレジットする必要があります。無断複製は侵害とみなされます。.