

Introduzione
L'imballaggio sostenibile è passato da un attributo di marca “piacevole da avere” a un mandato a livello di consiglio di amministrazione. Le politiche pubbliche, le specifiche dei rivenditori e il sentiment dei consumatori convergono ora su un'unica aspettativa: l'imballaggio deve essere più sicuro, più semplice da smaltire e dimostrabilmente a minore impatto lungo il suo ciclo di vita. I formati compostabili—contenitori a conchiglia in bagassa, ciotole in fibra, carte patinate, polimeri di origine vegetale—sono al centro di questa transizione. Tuttavia, l'adozione nel mondo reale è stata rallentata da una realtà dolorosa che molti team di approvvigionamento scoprono tardi: superare un test di laboratorio non garantisce prestazioni accettabili nei sistemi di compostaggio reali.
Il contesto del 2025 è decisivo. I comuni stanno ridisegnando le liste di accettazione per i programmi di organico; i grandi rivenditori stanno inserendo clausole di compostabilità e sicurezza chimica negli accordi con i fornitori; e i proprietari di marchi stanno scoprendo che ciò che funzionava in un laboratorio controllato può fallire in condizioni di campo variabili. I protocolli di laboratorio tradizionali secondo gli standard ASTM rimangono essenziali, ma sono non più sufficienti come unica base per la selezione. I test sul campo—in cui i materiali vengono validati in cumuli di compost attivi e in cumuli rivoltati—sono diventati il “gatekeeper” operativo tra la certificazione sulla carta e l'accettazione nella pratica.
Questa guida fornisce una roadmap completa e pronta per l'approvvigionamento. Decodifichiamo gli standard ASTM e la loro relazione con le norme EN e ISO; confrontiamo le condizioni di laboratorio e sul campo con intervalli numerici; introduciamo un modello di conformità a doppio livello e mostriamo come integrarlo in ERP/PLM; e condividiamo casi di studio, approfondimenti di esperti e tendenze di mercato lungimiranti. In tutto, colleghiamo l'analisi a scelte di prodotto reali—stoviglie monouso in bagassa di canna da zucchero, ciotole in carta kraft, bicchieri PLA e posate in amido di mais o CPLA—così gli acquirenti possono passare dalla politica agli ordini di acquisto con fiducia.
Comprensione degli standard di compostabilità ASTM
ASTM D6400 e ASTM D6868 hanno ancorato le affermazioni di compostabilità per due decenni. Definiscono come dimostrare la disintegrazione, la biodegradazione e la sicurezza eco-tossicologica in condizioni di compostaggio aerobico industriale. In termini pratici:
ASTM D6400 si applica alle plastiche progettate per essere compostate in impianti aerobici. Copre il tasso e l'estensione della biodegradazione, la disintegrazione fisica (tipicamente frammentazione al 90% entro un tempo specificato) e la qualità dei residui.
ASTM D6868 si applica ai prodotti in cui una pellicola o un rivestimento plastico biodegradabile è attaccato a un substrato—comunemente carta, cartone o fibra stampata. Questo è cruciale per ciotole in kraft con sottili rivestimenti biopolimerici e per coperchi in fibra con rivestimenti barriera.
Mentre entrambi gli standard si concentrano su ciò che accade in condizioni industriali controllate, le parti interessate si aspettano sempre più una dimostrazione che tali risultati si traducano sul campo. Questa aspettativa è alimentata da tre forze: (1) gli operatori di programma che devono proteggere la qualità del compost; (2) i responsabili politici che collegano l'etichettatura alla diversione reale; e (3) i proprietari di marchi che sono valutati sulle prestazioni ambientali effettive, non sul potenziale teorico.
Relazione con EN e ISO
EN 13432 è ampiamente riconosciuto nell'UE e include requisiti su metalli pesanti e crescita delle piante/ecotossicità che molti acquirenti considerano più severi sulla sicurezza ambientale.
ISO 17088 fornisce un quadro internazionale che aiuta gli acquirenti multinazionali ad allineare le specifiche tra regioni.
Conclusione pratica per l'approvvigionamento: trattare ASTM, EN e ISO come lenti complementari. Utilizzare ASTM per l'accettazione nordamericana, fare affidamento su EN per l'ecotossicità e l'allineamento UE, e mappare entrambi su ISO dove è richiesta l'armonizzazione transregionale.
Cosa c'è di nuovo nell'enfasi per il 2025
L'interpretazione del mercato della conformità si è evoluta da “certificato di laboratorio uguale go-to-market” a “certificato di laboratorio più validazione sul campo uguale go-to-market”. Nelle RFP, la formulazione sta passando da “conforme ASTM” a “conforme ASTM e accettato dai compostatori industriali (prove sul campo richieste)”. Quella congiunzione—“e”—è ora la differenza tra conformità teorica e bancabile.

Limiti dei test di laboratorio
I banchi di prova di laboratorio sono intenzionalmente controllati per stabilire una linea di base chiara e ripetibile. Parametri tipici: temperatura vicino a 58 °C, umidità intorno al 50%, aerazione attiva, miscelazione costante, e finestre di test spesso citate a 90-180 giorni. Queste condizioni sono scientificamente valide ma operativamente idealizzate.
Dove i laboratori divergono dalla realtà
Profilo termico: I cumuli reali attraversano fasi mesofile e termofile. La temperatura può scendere a mid-30s °C durante la rivoltatura o condizioni meteorologiche estreme e salire a mid-60s °C al picco dell'attività microbica. I materiali sensibili alle soglie di temperatura possono bloccarsi in avvallamenti freddi.
Dinamiche dell'umidità: Precipitazioni, evaporazione e miscela di materia prima spostano l'umidità tra ~35% e ~60%. Rivestimenti idrofobici o geometrie dense possono impedire la bagnatura, rallentando la disintegrazione.
Aerazione e porosità: La disponibilità di ossigeno varia con la densità del cumulo, il rapporto di materia prima e la frequenza di rivoltatura. Nidi stretti di articoli impilati (ad esempio, bicchieri impilati) possono creare micro-ambienti a basso ossigeno.
Pressione del tempo di residenza: Molti impianti mirano a 8-12 settimane di compostaggio attivo. Se un materiale richiede 150 giorni per frammentarsi completamente, può lasciare residui visibili alla vagliatura—innescando rifiuti indipendentemente dal successo in laboratorio.
Priorità operative: Gli impianti danno priorità alla produttività, ai passaggi di uccisione dei patogeni e alla qualità finale del compost. Qualsiasi SKU che abitualmente “attraversa i vagli”, intasa le attrezzature o lascia frammenti di pellicola diventa un rischio operativo.
Implicazione per il procurement: Il successo in laboratorio è un gateway, non un via libera. Senza conferma sul campo, gli acquirenti si assumono rischi materiali in termini di accettazione, comprovazione delle dichiarazioni e reputazione del marchio.
Test sul campo: fattori reali che contano
I test sul campo misurano direttamente il comportamento in cumuli reali. Possono essere condotti da impianti, laboratori indipendenti con cumuli pilota o gruppi di ricerca. La metodologia spesso include: posizionamento di campioni etichettati in sacchetti a rete o telai marcati all'interno di cumuli attivi, registrazione di temperatura e umidità, recupero a intervalli (es. 4, 8, 12, 16 settimane), fotografia e pesatura dei residui, e registrazione di osservazioni operative (intasamento dei vagli, rischio di dispersione, odori, residui atipici).
Fattori che influenzano maggiormente i risultati:
Intervallo di temperatura: intervalli di 35–65 °C determinano la comunità microbica e i tassi enzimatici. I materiali che dipendono da condizioni termofile sostenute possono avere prestazioni inferiori nelle stagioni più fresche.
Umidità e bagnatura: L'idratazione della matrice e la bagnatura del prodotto sono prerequisiti per la disintegrazione. Rivestimenti, spessore delle pareti e geometria di impilamento determinano la velocità con cui l'acqua raggiunge l'interno.
Geometria e massa: Pareti spesse, laminati multistrato e angoli rigidi si disintegrano più lentamente rispetto a strutture sottili e porose. L'annidamento realistico durante la raccolta influisce sui risultati.
Composizione del materiale organico: Miscele ad alto contenuto di carbonio (es. trucioli di legno) rispetto a miscele ricche di azoto (es. scarti alimentari) alterano la cinetica microbica. La bagassa e le fibre non rivestite tipicamente “si integrano” con materiali ad alto contenuto di carbonio, mentre le carte rivestite potrebbero non farlo.
Tabella 1: Prestazioni di compostaggio in laboratorio vs. sul campo (intervalli indicativi)
| Materiale / Formato | Laboratorio (ASTM D6400/D6868) – Finestra di disintegrazione | Campo (industriale) – Finestra osservata | Note operative |
|---|---|---|---|
| Contenitori a conchiglia e ciotole in bagassa | ~90 giorni | 90–120 giorni | Affidabile se non fortemente rivestito; i frammenti si setacciano puliti |
| bicchieri freddi PLA | ~90 giorni | 120–150 giorni | Funziona meglio in cumuli costantemente termofili; l'annidamento rallenta la bagnatura |
| Posate in amido di mais | ~90 giorni | 120–160 giorni | L'elevata rigidità rallenta la disintegrazione; funziona se esiste una pre-lavorazione di triturazione/triturazione |
| Ciotole in kraft con sottile rivestimento compostabile | ~90 giorni | 120+ giorni (variabile) | Il risultato dipende dalla chimica e dallo spessore del rivestimento; bordi e giunzioni del laminato sono punti lenti |
Punto chiave operativo: Quando si valutano gli SKU, considerare spessore delle pareti, comportamento di annidamento e composizione del rivestimento insieme al materiale di base. La differenza tra superare e fallire sul campo può essere semplice come regolare lo spessore del rivestimento o il pattern di ventilazione.
Modello di conformità a doppio livello per l'acquirente
I team di approvvigionamento leader ora adottano un approccio a strati che tratta la validazione di laboratorio e la campo come controlli di rischio complementari.
Passo 1: Certificazione di laboratorio
Richiedere certificati recenti secondo ASTM D6400 o D6868 con identificativi chiari del campione (SKU, geometria, peso, rivestimento). Confermare l'accreditamento del laboratorio e assicurarsi che i test riflettano l' articolo finale, non solo la resina di base o il substrato.
Checklist – Validazione di laboratorio
L'ambito del test nomina lo SKU esatto e eventuali rivestimenti.
Le metriche di disintegrazione e biodegradazione soddisfano le soglie.
Metalli pesanti / eco-tossicità (se applicabile) riportati.
La data del rapporto è allineata con la revisione corrente della formulazione.
Passo 2: Evidenze dai test sul campo
Richiedere sintesi delle prove sul campo presso impianti industriali o cumuli pilota. Come minimo: registri di temperatura/umidità, intervalli di recupero, prove fotografiche, pesi dei residui e commenti operativi.
Checklist – Validazione sul campo
Tipo di sito e clima annotati; stagione documentata.
Il posizionamento replica l'annidamento/impilamento realistico.
Gli intervalli coprono un minimo di 8–12 settimane, più a lungo se necessario.
L'esito dello screening è documentato (ad es., nessun residuo visibile a 12 settimane).
Passaggio 3: Idoneità dell'infrastruttura di mercato
Mappare le evidenze al mercato di destinazione. Una SKU che performa bene in impianti EU temperati può richiedere aggiustamenti per siti nordamericani con tempi di residenza più brevi o diverse miscele di feedstock.
Guida regionale
Nord America: Le liste di accettazione sono specifiche per impianto. La pressione sui tempi di residenza è comune; il residuo allo screening è una modalità di fallimento critica.
Europa: L'allineamento EN 13432 aiuta; molti impianti hanno programmi organici di lunga data con profili termici stabili.
Asia: Crescita rapida con infrastruttura eterogenea; prove pilota e coinvolgimento diretto degli operatori sono decisivi.
Passaggio 4: Integrazione ERP/PLM
Creare campi strutturati per archiviare e mantenere le evidenze di conformità. Questo evita PDF sparsi e rende le risposte agli audit immediate.
Campi ERP/PLM suggeriti
Standard: standard ASTM (D6400/D6868), data del rapporto, nome del laboratorio, ID del campione.
Evidenze sul campo: nome del sito, clima, intervallo di temperatura, settimane di recupero, note di screening.
Composizione: substrato, rivestimento, spessore della parete, peso per unità.
Dichiarazioni: regole di etichettatura sulla confezione, contenuto delle istruzioni di smaltimento.
Cadenza di revisione: promemoria automatici per nuovi test o modifiche alla formulazione.
Piano di onboarding 12-Week (Gantt testuale)
Settimane 1–2: Ricezione dal fornitore; raccolta di rapporti di laboratorio, formulazioni, dati di campo precedenti.
Settimane 3–4: Analisi delle lacune; pianificare test pilota sul campo se necessario; confermare il testo dell'etichetta.
Settimane 5–8: Eseguire il pilota; recupero intermedio alla settimana 6; aggiustare la geometria della SKU se compaiono segnali.
Settimane 9–10: Recupero finale, osservazione dello screening, consolidamento dei dati.
Settimane 11–12: Approvazione esecutiva; inserimento in ERP; aggiunta alla lista dei materiali approvati; formazione degli acquirenti.
Casi di studio
Nord America – Ritardi dei bicchieri PLA e controlli del rischio
Un marchio di bevande ha introdotto bicchieri biodegradabili trasparenti PLA progettati per il compostaggio municipale. I dati di laboratorio mostravano disintegrazione 90-day. Nelle prove sul campo in due impianti statunitensi, i bicchieri persistevano oltre 120 giorni, in particolare quando raccolti annidati e compressi in liner che limitavano l'umidità. La soluzione è stata duplice: (1) introdurre manicotti con fessure di ventilazione per rompere l'annidamento e consentire l'ingresso dell'acqua, e (2) sperimentare una fase di pre-triturazione presso un impianto partner per eventi ad alto volume. Con questi controlli, la SKU ha ottenuto un'accettazione condizionata, salvando il lancio con modifiche operative gestibili.

Europa – Il portafoglio in bagassa ottiene una rapida accettazione
Una catena di fast food ha sostituito i vassoi in plastica mista con imballaggi in bagassa di canna da zucchero (clamshell, ciotole, coperchi). La struttura fibrosa ha facilitato un rapido assorbimento dell'acqua; i bordi si sono ammorbiditi entro la settimana 4; i frammenti sono risultati puliti allo screening entro le settimane 10–12. I rivenditori hanno elogiato la sensazione tattile e naturale e i risultati di campo costanti. La catena ha sfruttato i dati per standardizzare in tre paesi, riducendo la complessità delle SKU e migliorando l'accuratezza dei report di sostenibilità.
Asia – Riuscita specifica per ciotole in kraft con rivestimento
Un gruppo di ristorazione ha implementato ciotole per insalata in kraft con rivestimento biopolimerico. Nei mesi umidi, i test sul campo hanno mostrato delaminazione parziale e frammenti di film persistenti alla settimana 16. Il fornitore ha ridotto lo spessore del rivestimento, aggiunto micro-perforazioni al bordo e rivisto l'adesivo della cucitura. Un nuovo test ha raggiunto la completa disintegrazione entro la settimana 12 nelle stesse condizioni. Lezione: la chimica del rivestimento e il design della cucitura sono spesso più decisivi della carta base.

Approfondimenti degli esperti
Dott.ssa Emily Roberts, tossicologa: “Dal punto di vista del rischio, il futuro non è ‘laboratorio contro campo’—è ‘laboratorio più campo’. Se la promessa del tuo marchio si basa sulla compostabilità, devi verificare il risultato negli ambienti in cui il tuo imballaggio andrà effettivamente.”
John Miller, consulente di conformità: “L'agilità documentale è un vantaggio competitivo. I fornitori che mantengono file di laboratorio e sul campo aggiornati—completi, coerenti e recuperabili in poche ore—vincono le gare. Tutti gli altri discutono con catene di email.”
Interpretazione pratica: Tratta la validazione sul campo come una metrica operativa, non come un certificato una tantum. Monitorala, aggiornala e diffondila internamente allo stesso modo in cui gestisci i KPI di qualità e le scorecard dei fornitori.
Dati di mercato e previsioni (2025–2030)
La imballaggi compostabili si prevede che la categoria cresca a un CAGR del 7–9% fino al 2030, spinto dall'innovazione dei materiali, dall'espansione delle politiche sui rifiuti organici e dagli standard imposti dalla grande distribuzione. In questo contesto, la stampa digitale su substrati compostabili si prevede che cresca a tassi a doppia cifra, poiché i marchi cercano personalizzazione senza sacrificare la conformità.
Quattro macro-tendenze da includere nella tua roadmap:
Semplificazione dei materiali: Gli impianti preferiscono fibra monomateriale e rivestimenti sottili e compatibili. I laminati complessi sono soggetti a un controllo più rigoroso.
PFAS-free allineamento: Le aspettative sulla sicurezza chimica si consolidano attorno a “nessun PFAS aggiunto intenzionalmente”, spingendo i rivestimenti verso chimiche alternative e aumentando l'enfasi su inchiostri a bassa migrazione.
Liste di accettazione degli operatori: Le matrici pubblicate saranno aggiornate più frequentemente; essere in lista determinerà l'idoneità pratica per le indicazioni sulla confezione in regioni specifiche.
Affermazioni verificate dai dati: I rivenditori e i comuni richiederanno indicazioni di smaltimento verificabili. Aspettati dossier di conformità collegati a codici QR associati agli SKU, con aggiornamenti dinamici man mano che i dati sul campo evolvono.
Previsione: Entro il 2028, la validazione sul campo sarà un requisito standard nelle gare d'appalto per la maggior parte delle gare del settore pubblico e della grande distribuzione di fascia alta in Nord America e in Europa—spesso con allegati specifici per regione che riflettono le condizioni locali di compostaggio.
Miti comuni e fraintendimenti
| Mito | Fatto | Perché è importante |
|---|---|---|
| “Un logo ASTM garantisce la compostabilità ovunque.” | La compostabilità dipende dalle condizioni dell'impianto e dal tempo di residenza. I dati sul campo colmano il divario. | Evita carichi rifiutati e danni alla reputazione. |
| “Gli inchiostri a base di soia o bio-based sono automaticamente sicuri.” | Tutti gli inchiostri richiedono valutazioni di migrazione e residui; i sistemi vettori e i pigmenti contano. | Previene i fallimenti di conformità chimica. |
| “Compostabile equivale a non tossico per definizione.” | Gli articoli compostabili possono comunque rilasciare sostanze regolamentate se formulati male. | Impone un doppio focus su compostabilità e sicurezza chimica. |
| “Un pilota breve equivale a una prova.” | I dati del pilota devono coprire tempi di permanenza realistici e variabilità stagionale. | Garantisce che i risultati siano validi in diverse condizioni operative. |
| “Se il materiale di base è certificato, il prodotto finale è coperto.” | Geometria, spessore, rivestimenti e adesivi cambiano i risultati. Testa il articolo finale. | Evita false assunzioni durante il scale-up. |
Bioleader® Product Spotlight
Bioleader® offre un portafoglio progettato sia per la certificazione di laboratorio che per l'accettazione sul campo—abbinato a documentazione che accelera le approvazioni.
Contenitori, ciotole e vassoi in bagassa: La struttura naturalmente porosa supporta una rapida bagnatura e una robusta disintegrazione. Disponibili in vari spessori di parete; stampabili con inchiostri a base acqua o a base di soia a bassa migrazione.
Ciotole e coperchi in carta kraft: Ottimizzato con rivestimenti compostabili sottili e adesivi di giunzione calibrati per la disintegrazione. Opzionali micro-aperture per un'umidificazione più rapida al bordo arricciato.
bicchieri PLA e manicotti: Rivestimento interno senza PFAS; manicotti opzionali con fessure di ventilazione per ridurre l'impilamento; stampa sui manicotti con inchiostri a bassa migrazione.
Amido di mais o posate in CPLA: Geometria migliorata per prestazioni sul campo più rapide; manicotti di imballaggio progettati per frammentarsi in modo pulito nella vagliatura.
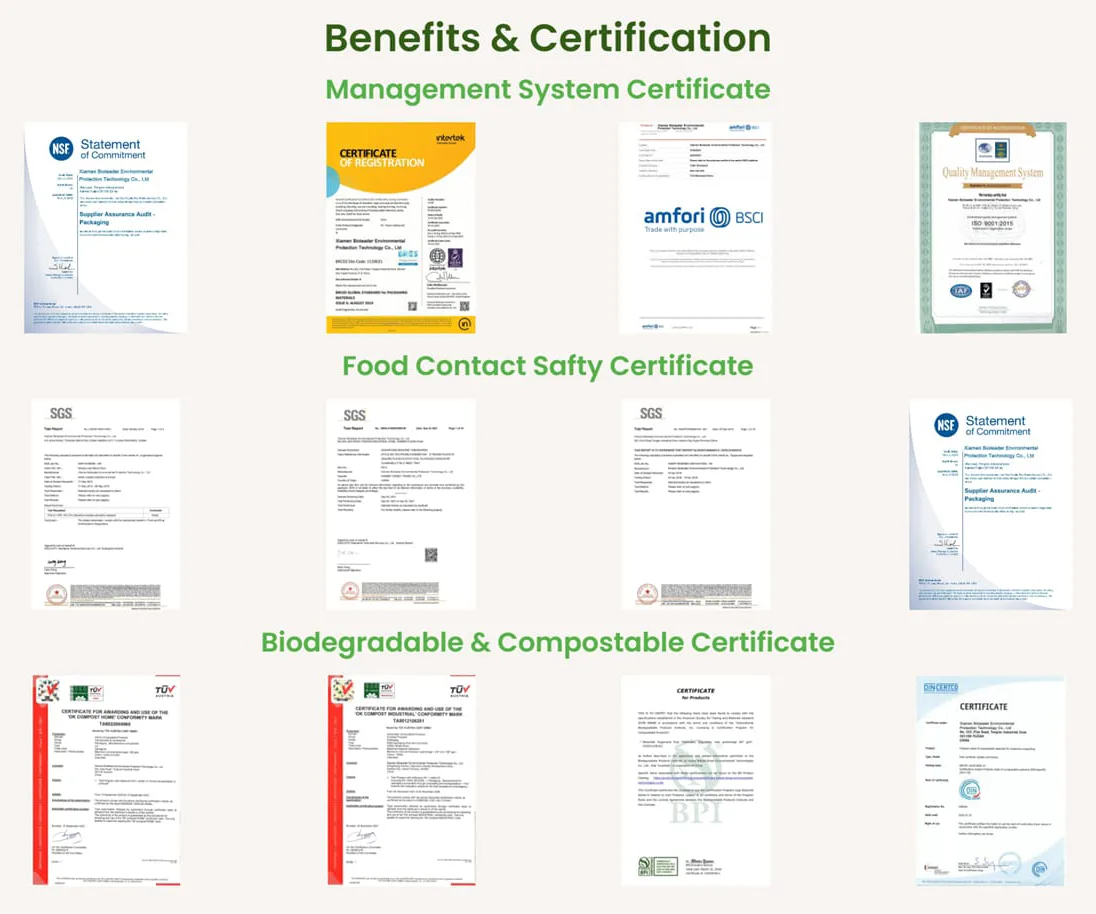
Pacchetto di documentazione (pronto per l'ingestione ERP): Certificati di conformità, rapporti di laboratorio secondo ASTM D6400/D6868, riepiloghi delle prove sul campo con registri di temperatura/umidità, registri delle modifiche alla formulazione e modelli di istruzioni per lo smaltimento sull'imballaggio. Per gli acquirenti, questo riduce i tempi tra il campionamento e l“”approvato per la produzione" e consente lanci multi-regione con rischio controllato.
Conclusione e raccomandazioni per gli acquirenti
Le prove sul campo sono diventate la prova operativa che la compostabilità è reale, ripetibile e adatta alla regione. Affidarsi solo ai dati di laboratorio non è più una strategia di approvvigionamento valida. I programmi più resilienti ora combinano la validazione di laboratorio per la garanzia scientifica di base con la validazione sul campo per la certezza operativa. Codificano entrambe in ERP/PLM, le aggiornano con cadenza e le condividono in modo trasparente con clienti e operatori.
Checklist di approvvigionamento attuabile
Richiedi due prove: rapporti ASTM D6400/D6868 recenti e e validazione sul campo in climi pertinenti.
Specifica l'articolo finale: testa lo SKU esatto con la geometria, lo spessore della parete e il rivestimento esatti.
Progetta per la disintegrazione: considera lo spessore del rivestimento, il design delle giunzioni, la ventilazione e il comportamento di impilamento.
Allineati con gli operatori: verifica le liste di accettazione locali; conduci progetti pilota congiunti quando necessario.
Istituzionalizza i dati: standardizza i campi in ERP/PLM; imposta promemoria di revisione legati a modifiche di formulazione o normative.
I team che seguono questa disciplina spediranno più velocemente, discuteranno meno e vinceranno più gare—perché le loro affermazioni non sono solo certificate; sono provate nel mondo reale.
FAQ
1) Che cos'è il test sul campo ASTM per gli imballaggi compostabili?
È la validazione di articoli compostabili in ambienti di compostaggio industriale o municipale attivi, registrando temperatura, umidità, progresso della disintegrazione e risultati della vagliatura nel tempo.
2) Perché i risultati di laboratorio possono non prevedere il compostaggio nel mondo reale?
I laboratori usano 58 °C stabile, umidità fissa e aerazione regolare, mentre i cumuli reali fluttuano in temperatura, bagnatura e ossigeno—variabili che possono rallentare o accelerare la disintegrazione.
3) Quali materiali generalmente performano meglio in condizioni di campo?
I formati in fibra non rivestiti o con rivestimento sottile come ciotole e contenitori a conchiglia in bagassa di solito performano in modo affidabile. bicchieri PLA e le carte multistrato possono funzionare ma potrebbero richiedere modifiche di design o tempi di permanenza più lunghi.
4) Gli acquirenti hanno bisogno sia di rapporti di laboratorio che di rapporti sul campo?
Sì. I rapporti di laboratorio dimostrano la conformità di base; i rapporti sul campo mostrano le prestazioni effettive nell'infrastruttura del mercato di destinazione.
5) Come dovrebbero prepararsi i fornitori per gli audit sulle affermazioni di compostabilità?
Mantenere aggiornati i Certificati di conformità, i rapporti di test ASTM per l'articolo finale, i riepiloghi della validazione sul campo, i registri delle formulazioni e i modelli di etichettatura chiave per SKU e regione.
Riferimenti
ASTM International – Standard relativi alla compostabilità di plastiche e substrati rivestiti.
Comitato Europeo di Normazione – Requisiti per imballaggi recuperabili tramite compostaggio e biodegradazione.
Organizzazione Internazionale per la Normazione – Specifiche per plastiche compostabili.
U.S. Food and Drug Administration – Guida sui materiali a contatto con gli alimenti.
Ufficio federale della sicurezza alimentare e di veterinaria svizzero – Disposizioni sugli inchiostri da stampa negli imballaggi alimentari.
Autorità Europea per la Sicurezza Alimentare – Pareri scientifici su oli minerali e residui nei materiali a contatto con gli alimenti.
Società di ricerche di mercato – Previsioni sulla crescita degli imballaggi compostabili e degli inchiostri a bassa migrazione.
Specifiche dei rivenditori – Requisiti per il marchio del distributore per compostabilità e sicurezza chimica.
Programmi di compostaggio municipale – Politiche di accettazione degli operatori e pratiche di vagliatura.
Approfondimenti chiave: come i test sul campo ASTM influenzano gli imballaggi compostabili nel 2025
In che modo i test sul campo differiscono dai test di laboratorio?
Le condizioni di laboratorio presuppongono 58°C stabile, umidità fissa e aerazione controllata. Nei siti di compostaggio reali, la temperatura oscilla tra 35–65°C, l'umidità varia tra 35–60% e le pile sono soggette a un'aerazione variabile. Queste differenze prolungano i tempi di decomposizione di 30–60 giorni per molti materiali.
Perché la validazione sul campo è fondamentale per gli acquirenti?
Importatori e marchi non possono fare affidamento esclusivamente sui certificati ASTM. Gli impianti rifiutano articoli che lasciano residui visibili dopo 8–12 settimane. I dati sul campo riducono il rischio di rifiuto delle spedizioni e rafforzano le dichiarazioni in gare d'appalto e audit.
Quali sono le opzioni di personalizzazione sicure?
– Clamshell e ciotole in bagassa: si disintegrano in modo affidabile in 90–120 giorni.
– Bicchieri per bevande fredde in PLA: richiedono modifiche al design (fessure di ventilazione, pareti più sottili) per evitare ritardi dovuti all'impilamento.
– Ciotole in kraft: migliori con rivestimenti compostabili sottili e giunzioni ottimizzate.
– Amido di mais o posate in CPLA: beneficiano di una pre-triturazione o di una geometria più sottile.
Considerazioni per i team di approvvigionamento:
1) Testare sempre il articolo finale, non solo la resina grezza.
2) Richiedere una doppia prova: dati di laboratorio ASTM + validazione sul campo da parte di terzi.
3) Allineare i risultati con la capacità di compostaggio regionale (Nord America, UE, Asia).
4) Archiviare i campi di conformità in ERP/PLM per risposte rapide agli audit.
Prospettive di tendenza:
Entro il 2028, oltre il 70% delle gare d'appalto negli Stati Uniti e nell'UE richiederà dati di test sul campo. I rivenditori favoriranno i fornitori che offrono stampa a inchiostro senza PFAS e a bassa migrazione, con documentazione di conformità pronta all'uso. I test sul campo stanno diventando un elemento di differenziazione, non solo un requisito da spuntare.