

Introducción
El embalaje sostenible ha pasado de ser un atributo de marca “agradable de tener” a un mandato a nivel de junta directiva. Las políticas públicas, las especificaciones de los minoristas y el sentimiento del consumidor ahora convergen en una expectativa: el embalaje debe ser más seguro, más fácil de desechar y demostrablemente de menor impacto a lo largo de su ciclo de vida. Los formatos compostables (clamshells de bagazo, tazones de fibra, papeles recubiertos, polímeros de origen vegetal) se encuentran en el centro de esta transición. Sin embargo, la adopción en el mundo real se ha visto frenada por una dolorosa realidad que muchos equipos de compras descubren tarde: aprobar una prueba de laboratorio no garantiza un rendimiento aceptable en los sistemas de compostaje reales.
El contexto de 2025 es decisivo. Los municipios están redibujando las listas de aceptación para los programas de orgánicos; los grandes minoristas están insertando cláusulas de compostabilidad y seguridad química en los acuerdos con proveedores; y los propietarios de marcas están descubriendo que lo que funcionó en un laboratorio controlado puede fallar en condiciones de campo variables. Los protocolos de laboratorio tradicionales bajo los estándares ASTM siguen siendo esenciales, pero son ya no son suficientes como única base para la selección. Las pruebas de campo, en las que los materiales se validan en pilas de compost activas y en hileras, se han convertido en el “guardián” operativo entre la certificación en papel y la aceptación en la práctica.
Esta guía proporciona una hoja de ruta integral y lista para compras. Descodificamos los estándares ASTM y su relación con las normas EN e ISO; comparamos las condiciones de laboratorio y de campo con rangos numéricos; presentamos un modelo de cumplimiento de doble capa y mostramos cómo integrarlo en ERP/PLM; y compartimos estudios de caso, conocimientos de expertos y tendencias de mercado prospectivas. A lo largo del texto, conectamos el análisis con opciones de productos reales:vajilla desechable de bagazo de caña de azúcar, tazones de papel kraft, vasos PLA y cubiertos de almidón de maíz o CPLA, para que los compradores puedan pasar de la política a las órdenes de compra con confianza.
Comprensión de los estándares de compostabilidad ASTM
ASTM D6400 y ASTM D6868 han anclado las afirmaciones de compostabilidad durante dos décadas. Definen cómo demostrar la desintegración, la biodegradación y la seguridad ecotoxicológica bajo compostaje aeróbico industrial. En términos prácticos:
ASTM D6400 se aplica a los plásticos diseñados para compostarse en instalaciones aeróbicas. Cubre la tasa y el grado de biodegradación, la desintegración física (típicamente fragmentación del 90% dentro de un tiempo especificado) y la calidad del residuo.
ASTM D6868 se aplica a productos en los que una película o recubrimiento de plástico biodegradable está unido a un sustrato, comúnmente papel, cartón o fibra moldeada. Esto es crucial para los tazones de kraft con revestimientos finos de biopolímero y para las tapas de fibra con recubrimientos de barrera.
Si bien ambos estándares se centran en lo que sucede bajo condiciones industriales controladas, las partes interesadas esperan cada vez más una demostración de que esos resultados se traducen en el campo. Esa expectativa se alimenta de tres fuerzas: (1) los operadores de programas que deben proteger la calidad del compost; (2) los responsables políticos que vinculan el etiquetado con el desvío real; y (3) los propietarios de marcas que son medidos por el desempeño ambiental entregado, no por el potencial teórico.
Relación con EN e ISO
EN 13432 es ampliamente reconocido en la UE e incluye requisitos sobre metales pesados y ecotoxicidad vegetal/crecimiento que muchos compradores consideran más estrictos en cuanto a seguridad ambiental.
ISO 17088 proporciona un marco internacional que ayuda a los compradores multinacionales a alinear las especificaciones entre regiones.
Conclusión práctica para compras: trate ASTM, EN e ISO como lentes complementarios. Use ASTM para la aceptación en América del Norte, confíe en EN para la ecotoxicidad y la alineación con la UE, y mapee ambos a ISO donde se requiera armonización entre regiones.
Novedades en énfasis para 2025
La interpretación del mercado sobre el cumplimiento ha evolucionado de “certificado de laboratorio equivale a salir al mercado” a “certificado de laboratorio más validación de campo equivale a salir al mercado”. En las RFPs, la redacción está cambiando de “cumple con ASTM” a “cumple con ASTM y aceptado por compostadores industriales (se requiere evidencia de campo)”. Esa conjunción “y” es ahora la diferencia entre cumplimiento teórico y bancable.

Limitaciones de las pruebas de laboratorio
Los equipos de prueba de laboratorio están intencionalmente controlados para establecer una línea base clara y repetible. Parámetros típicos: temperatura cercana a 58 °C, humedad alrededor del 50%, aireación activa, mezcla consistente, y ventanas de prueba a menudo citadas en 90 a 180 días. Estas condiciones son científicamente válidas pero operativamente idealizadas.
Donde los laboratorios divergen de la realidad
Perfil térmico: Las hileras reales ciclan a través de fases mesófilas y termófilas. La temperatura puede bajar a los mid-30s °C durante el volteo o clima extremo y subir a los mid-60s °C en el pico de actividad microbiana. Los materiales sensibles a los umbrales de temperatura pueden detenerse en los valles fríos.
Dinámica de la humedad: La precipitación, la evaporación y la mezcla de materia prima cambian la humedad entre ~35% y ~60%. Los revestimientos hidrofóbicos o las geometrías densas pueden impedir la humectación, ralentizando la desintegración.
Aireación y porosidad: La disponibilidad de oxígeno varía con la densidad de la pila, la proporción de materia prima y la frecuencia de volteo. Los nidos apretados de artículos apilados (por ejemplo, vasos anidados) pueden crear microambientes con bajo oxígeno.
Presión del tiempo de residencia: Muchas instalaciones apuntan a 8-12 semanas de compostaje activo. Si un material requiere 150 días para fragmentarse por completo, puede dejar residuos visibles en el cribado, lo que provoca rechazos independientemente del éxito en el laboratorio.
Prioridades operativas: Las instalaciones priorizan el rendimiento, los pasos de eliminación de patógenos y la calidad final del compost. Cualquier SKU que rutinariamente “puentea las cribas”, obstruye el equipo o deja fragmentos de película se convierte en un riesgo operativo.
Implicación para las compras: El éxito en el laboratorio es una puerta de entrada, no una luz verde. Sin confirmación en campo, los compradores asumen riesgo material en la aceptación, la fundamentación de afirmaciones y la reputación de la marca.
Pruebas de campo: factores del mundo real que importan
Las pruebas de campo miden directamente el comportamiento en pilas reales. Pueden ser realizadas por instalaciones, laboratorios independientes con pilas piloto en hilera o grupos de investigación. La metodología a menudo incluye: colocar especímenes de prueba etiquetados dentro de bolsas de malla marcadas o marcos dentro de pilas activas, registrar temperatura y humedad, recuperar a intervalos (por ejemplo, 4, 8, 12, 16 semanas), fotografiar y pesar residuos, y registrar observaciones operativas (obstrucción de cribas, riesgo de residuos, olor, residuos atípicos).
Factores que más influyen en los resultados:
Rango de temperatura: Los rangos de 35–65 °C determinan la comunidad microbiana y las tasas enzimáticas. Los materiales que dependen de condiciones termofílicas sostenidas pueden tener un rendimiento inferior en las estaciones intermedias más frías.
Humedad y mojado: La hidratación de la matriz y el mojado del producto son requisitos previos para la desintegración. Los recubrimientos, el grosor de la pared y la geometría de apilamiento determinan la rapidez con la que el agua llega al interior.
Geometría y masa: Las paredes gruesas, los laminados de múltiples capas y las esquinas rígidas se desintegran más lentamente que las estructuras delgadas y porosas. El anidamiento realista durante la recolección afecta los resultados.
Composición del sustrato: Las mezclas con alto contenido de carbono (por ejemplo, astillas de madera) frente a las mezclas ricas en nitrógeno (por ejemplo, restos de comida) alteran la cinética microbiana. El bagazo y las fibras sin recubrir típicamente “se integran” con sustratos de alto contenido de carbono, mientras que los papeles con revestimiento pueden no hacerlo.
Tabla 1: Rendimiento de compostaje en laboratorio vs. campo (rangos ilustrativos)
| Material / Formato | Laboratorio (ASTM D6400/D6868) – Ventana de desintegración | Campo (industrial) – Ventana observada | Notas operativas |
|---|---|---|---|
| Conchas de bagazo y tazones | ~90 días | 90–120 días | Confiable si no está muy recubierto; los fragmentos se criban limpiamente |
| vasos fríos PLA | ~90 días | 120–150 días | Rinde mejor en pilas consistentemente termofílicas; el anidamiento retrasa el mojado |
| Cubiertos de almidón de maíz | ~90 días | 120–160 días | La alta rigidez retrasa la desintegración; funciona si existe preprocesamiento de trituración/astillado |
| Tazones de kraft con revestimiento compostable delgado | ~90 días | 120+ días (variable) | El resultado depende de la química y el grosor del revestimiento; los bordes y las uniones del laminado son puntos lentos |
Conclusión práctica: Al evaluar SKUs, considere el grosor de la pared, el comportamiento de anidamiento y la composición del recubrimiento junto con el material base. La diferencia entre pasar y fallar en el campo puede ser tan simple como ajustar el grosor del revestimiento o el patrón de ventilación.
Modelo de cumplimiento de doble capa para compradores
Los equipos de compras líderes ahora adoptan un enfoque en capas que trata la validación de laboratorio y la en condiciones reales validación como controles de riesgo complementarios.
Paso 1: Certificación de laboratorio
Exija certificados recientes según ASTM D6400 o D6868 con identificadores de espécimen claros (SKU, geometría, peso, recubrimiento). Confirme la acreditación del laboratorio y asegúrese de que las pruebas reflejen el artículo final, no solo la resina base o el sustrato.
Lista de verificación – Validación de laboratorio
El alcance de la prueba nombra el SKU exacto y cualquier recubrimiento.
Las métricas de desintegración y biodegradación cumplen con los umbrales.
Metales pesados / ecotoxicidad (si aplica) informados.
La fecha del informe coincide con la revisión de formulación actual.
Paso 2: Evidencia de pruebas de campo
Solicite resúmenes de pruebas de campo en instalaciones industriales o pilas piloto en hilera. Como mínimo: registros de temperatura/humedad, intervalos de recuperación, evidencia fotográfica, pesos de residuos y comentarios operativos.
Lista de verificación – Validación de campo
Se anotan el tipo de sitio y el clima; se documenta la temporada.
La colocación replica el anidamiento/apilamiento realista.
Los intervalos abarcan un mínimo de 8 a 12 semanas, más tiempo si es necesario.
Resultado de la evaluación documentado (p. ej., sin residuos visibles a las 12 semanas).
Paso 3: Adecuación a la infraestructura del mercado
Vincule la evidencia con el mercado de destino. Un SKU que funciona bien en instalaciones templadas de la UE puede requerir ajustes para sitios de América del Norte con tiempos de residencia más cortos o diferentes mezclas de materia prima.
Orientación regional
América del Norte: Las listas de aceptación son específicas de cada instalación. La presión por el tiempo de residencia es común; el residuo en el cribado es un modo de fallo crítico.
Europa: La alineación con EN 13432 ayuda; muchas instalaciones tienen programas de orgánicos de larga data con perfiles térmicos estables.
Asia: Crecimiento rápido con infraestructura heterogénea; las pruebas piloto y la participación directa de los operadores son decisivas.
Paso 4: Integración con ERP/PLM
Cree campos estructurados para almacenar y mantener la evidencia de cumplimiento. Esto evita PDFs dispersos y hace que las respuestas a auditorías sean instantáneas.
Campos sugeridos para ERP/PLM
Estándar: estándar ASTM (D6400/D6868), fecha del informe, nombre del laboratorio, ID de la muestra.
Evidencia de campo: nombre del sitio, clima, rango de temperatura, semanas de recuperación, notas de cribado.
Composición: sustrato, recubrimiento, espesor de pared, peso por unidad.
Declaraciones: reglas de etiquetado en el envase, contenido de las instrucciones de eliminación.
Cadencia de revisión: recordatorios automáticos para nuevas pruebas o cambios de formulación.
Plan de incorporación de 12-Week (Gantt textual)
Semanas 1–2: Recepción del proveedor; recopilar informes de laboratorio, formulaciones y datos de campo previos.
Semanas 3–4: Análisis de brechas; programar prueba piloto de campo si es necesario; confirmar el texto del etiquetado.
Semanas 5–8: Ejecutar piloto; recuperación intermedia en la semana 6; ajustar la geometría del SKU si aparecen señales.
Semanas 9–10: Recuperación final, observación de cribado, consolidación de datos.
Semanas 11–12: Aprobación ejecutiva; entrada en ERP; añadir a la lista de materiales aprobados; formación de compradores.
Casos de estudio
América del Norte – Retrasos en vasos PLA y controles de riesgo
Una marca de bebidas introdujo vasos PLA transparentes biodegradables diseñados para compostaje municipal. Los datos de laboratorio mostraron desintegración 90-day. En pruebas de campo en dos instalaciones de EE. UU., los vasos persistieron más de 120 días, especialmente cuando se recogían anidados y comprimidos en bolsas que limitaban la humectación. La solución fue doble: (1) introducir manguitos con ranuras de ventilación para romper el anidamiento y permitir la entrada de agua, y (2) probar un paso de trituración previa en una instalación asociada para eventos de alto volumen. Con estos controles, el SKU obtuvo aceptación condicional, salvando el lanzamiento con cambios operativos manejables.

Europa – La cartera de bagazo gana aceptación rápida
Una cadena de comida rápida reemplazó las bandejas de plástico mixto por envases de bagazo de caña de azúcar (conchas, tazones, tapas). La estructura de fibra facilitó la humectación rápida; los bordes se ablandaron en la semana 4; los fragmentos se cribaron limpios en las semanas 10–12. Los minoristas elogiaron la sensación táctil y natural y los resultados de campo consistentes. La cadena aprovechó los datos para estandarizar en tres países, reduciendo la complejidad de SKU y mejorando la precisión de los informes de sostenibilidad.
Asia – Re-especificación de tazón de kraft con recubrimiento
Un grupo de restaurantes desplegó tazones de ensalada de kraft con revestimiento de biopolímero. En meses húmedos, las pruebas de campo mostraron delaminación parcial y fragmentos de película persistentes en la semana 16. El proveedor redujo el espesor del revestimiento, añadió microperforaciones en el borde y revisó el adhesivo de la costura. Una nueva prueba logró la desintegración completa en la semana 12 bajo las mismas condiciones. Lección: la química del recubrimiento y el diseño de la costura suelen ser más decisivos que el papel base.

Perspectivas de expertos
Dra. Emily Roberts, toxicóloga: “Desde una perspectiva de riesgo, el futuro no es ‘laboratorio versus campo’—es ‘laboratorio más campo’. Si la promesa de su marca depende de la compostabilidad, debe verificar el resultado en los entornos donde realmente irá su envase.”
John Miller, consultor de cumplimiento: “La agilidad documental es una ventaja competitiva. Los proveedores que conservan archivos de laboratorio y de campo actualizados—completos, coherentes y recuperables en cuestión de horas—ganan las licitaciones. Los demás discuten con cadenas de correos electrónicos.”
Interpretación práctica: Trate la validación de campo como una métrica operativa, no como un certificado único. Realice un seguimiento, actualícela y difúndala internamente de la misma manera que gestiona los KPI de calidad y las tarjetas de puntuación de proveedores.
Datos de mercado y predicciones (2025–2030)
La envases compostables se espera que la categoría crezca a una TCAC del 7–9% hasta 2030, impulsada por la innovación de materiales, la expansión de las políticas de orgánicos y los estándares impulsados por los minoristas. Dentro de ello, la impresión digital en sustratos compostables se prevé que se expanda a tasas de dos dígitos a medida que las marcas buscan personalización sin sacrificar el cumplimiento.
Cuatro macrotendencias a tener en cuenta en su hoja de ruta:
Simplificación de materiales: Las instalaciones prefieren fibra monomaterial y recubrimientos finos y compatibles. Los laminados complejos enfrentan un mayor escrutinio.
PFAS-free alineación: Las expectativas de seguridad química se consolidan en torno a “sin PFAS añadido intencionalmente”, empujando los recubrimientos hacia químicas alternativas y aumentando el énfasis en tintas de baja migración.
Listas de aceptación de operadores: Las matrices publicadas se actualizarán con más frecuencia; estar en la lista determinará la elegibilidad práctica para afirmaciones en el envase en regiones específicas.
Afirmaciones verificadas por datos: Los minoristas y municipios exigirán instrucciones de eliminación verificables. Espere expedientes de cumplimiento vinculados a códigos QR y asociados a SKU, con actualizaciones dinámicas a medida que evolucionan los datos de campo.
Predicción: Para 2028, la validación de campo será un requisito estándar en las licitaciones para la mayoría de las licitaciones del sector público y de los principales minoristas en América del Norte y Europa—a menudo con anexos específicos por región que reflejen las condiciones locales de compostaje.
Mitos y malentendidos comunes
| Mito | Hecho | Por qué es importante |
|---|---|---|
| “Un logotipo de ASTM garantiza la compostabilidad en todas partes.” | La compostabilidad depende de las condiciones de la instalación y del tiempo de residencia. Los datos de campo cubren la brecha. | Evita cargas rechazadas y daños a la reputación. |
| “Las tintas a base de soja o de base biológica son automáticamente seguras.” | Todas las tintas requieren evaluaciones de migración y residuos; los sistemas portadores y los pigmentos importan. | Previene fallos de cumplimiento químico. |
| “Compostable equivale a no tóxico por definición.” | Los artículos compostables aún pueden liberar sustancias reguladas si están mal formulados. | Impone un doble enfoque en compostabilidad y seguridad química. |
| “Un piloto corto equivale a una prueba.” | Los datos piloto deben cubrir tiempos de residencia realistas y variabilidad estacional. | Garantiza que los resultados se mantengan en todas las condiciones operativas. |
| “Si el material base está certificado, el producto final está cubierto.” | La geometría, el grosor, los recubrimientos y los adhesivos cambian los resultados. Pruebe el artículo final. | Evita suposiciones falsas durante el escalado. |
Bioleader® Destacado de producto
Bioleader proporciona una cartera diseñada tanto para la certificación de laboratorio como para la aceptación en campo—acompañada de documentación que acelera las aprobaciones.
Envases, tazones y bandejas de bagazo: La estructura naturalmente porosa favorece una humectación rápida y una desintegración robusta. Disponible en múltiples espesores de pared; impresión con tintas de baja migración a base de agua o de soja.
Tazones y tapas de papel kraft: Optimizados con revestimientos compostables finos y adhesivos de costura ajustados para la desintegración. Característica opcional de microventilación para una humectación más rápida en el borde.
vasos PLA y mangas: revestimiento interior libre de PFAS; fundas opcionales con ranuras de ventilación para mitigar el anidamiento; impresión en fundas con tintas de baja migración.
Almidón de maíz o cubiertos de CPLA: geometría mejorada para un rendimiento más rápido en campo; fundas de embalaje diseñadas para fragmentarse limpiamente en el cribado.
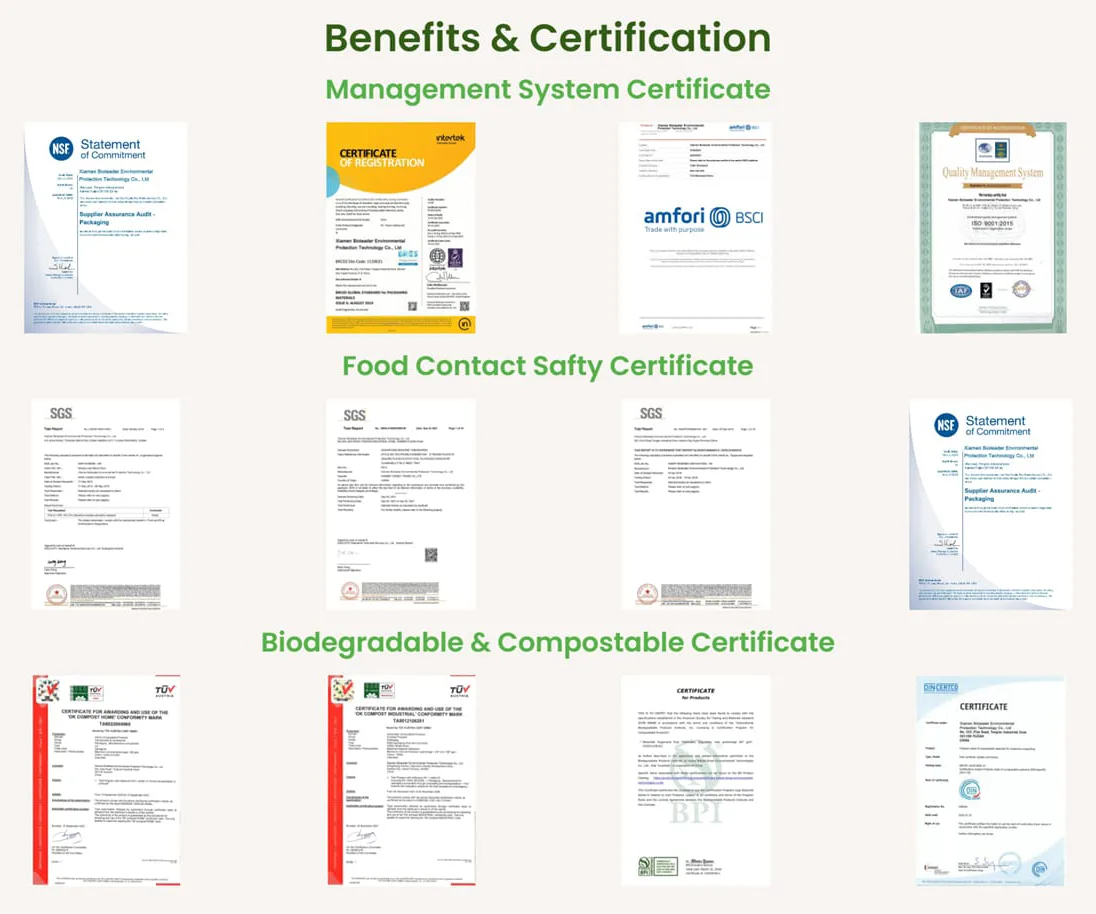
Paquete de documentación (listo para la ingesta en ERP): Certificados de Cumplimiento, informes de laboratorio según ASTM D6400/D6868, resúmenes de ensayos de campo con registros de temperatura/humedad, registros de cambios de formulación y plantillas de instrucciones de eliminación en el envase. Para los compradores, esto reduce el tiempo de ciclo entre el muestreo y la “aprobación para producción”, y permite despliegues multirregión con riesgo controlado.
Conclusión y recomendaciones para compradores
Las pruebas de campo se han convertido en la prueba operativa de que la compostabilidad es real, repetible y adecuada a la región. Depender únicamente de los datos de laboratorio ya no es una estrategia de compra viable. Los programas más resilientes ahora combinan validación de laboratorio para la garantía científica de referencia con validación de campo para la certeza operativa. Ambos se codifican en ERP/PLM, se actualizan periódicamente y se comparten de forma transparente con clientes y operadores.
Lista de verificación de compra accionable
Exija dos pruebas: informes ASTM D6400/D6868 recientes y validación de campo en climas relevantes.
Especifique el artículo final: pruebe el SKU exacto con la geometría, el grosor de pared y el recubrimiento exactos.
Diseñe para la desintegración: considere el grosor del revestimiento, el diseño de las costuras, la ventilación y el comportamiento de anidamiento.
Alinee con los operadores: verifique con las listas de aceptación locales; realice pruebas piloto conjuntas cuando sea necesario.
Institucionalice los datos: estandarice los campos en ERP/PLM; establezca recordatorios de revisión vinculados a cambios de formulación o regulatorios.
Los equipos que siguen esta disciplina enviarán más rápido, discutirán menos y ganarán más licitaciones, porque sus afirmaciones no solo están certificadas, sino que están probadas en el mundo real.
Preguntas frecuentes
1) ¿Qué es la prueba de campo ASTM para envases compostables?
Es la validación de artículos compostables en entornos de compostaje industrial o municipal activos, registrando temperatura, humedad, progreso de desintegración y resultados de cribado a lo largo del tiempo.
2) ¿Por qué los resultados de laboratorio pueden no predecir el compostaje en el mundo real?
Los laboratorios utilizan 58 °C estable, humedad fija y aireación regular, mientras que las pilas reales fluctúan en temperatura, humedad y oxígeno, variables que pueden ralentizar o acelerar la desintegración.
3) ¿Qué materiales suelen funcionar mejor en condiciones de campo?
Los formatos de fibra sin recubrir o con revestimiento fino, como los tazones de bagazo y los contenedores tipo concha, suelen funcionar de manera confiable. vasos PLA y los papeles multicapa pueden funcionar, pero pueden requerir ajustes de diseño o tiempos de residencia más largos.
4) ¿Los compradores necesitan tanto informes de laboratorio como informes de campo?
Sí. Los informes de laboratorio demuestran el cumplimiento de referencia; los informes de campo muestran el rendimiento real en la infraestructura del mercado de destino.
5) ¿Cómo deben prepararse los proveedores para las auditorías sobre afirmaciones de compostabilidad?
Mantener actualizados los Certificados de Cumplimiento, informes de prueba ASTM para el artículo final, resúmenes de validación de campo, registros de formulación y plantillas de etiquetado por SKU y región.
Referencias
ASTM International – Normas relacionadas con la compostabilidad de plásticos y sustratos recubiertos.
Comité Europeo de Normalización – Requisitos para envases recuperables mediante compostaje y biodegradación.
Organización Internacional de Normalización – Especificaciones para plásticos compostables.
Administración de Alimentos y Medicamentos de EE. UU. – Orientación sobre materiales en contacto con alimentos.
Oficina Federal de Seguridad Alimentaria y Veterinaria de Suiza – Disposiciones para tintas de impresión en envases de alimentos.
Autoridad Europea de Seguridad Alimentaria – Opiniones científicas sobre aceites minerales y residuos en materiales en contacto con alimentos.
Empresas de investigación de mercado – Pronósticos sobre el crecimiento de envases compostables y tintas de baja migración.
Especificaciones de minoristas – Requisitos de marca privada para compostabilidad y seguridad química.
Programas municipales de compostaje – Políticas de aceptación de operadores y prácticas de cribado.
Conclusiones clave: cómo las pruebas de campo ASTM dan forma a los envases compostables en 2025
¿En qué se diferencia la prueba de campo de la prueba de laboratorio?
Las condiciones de laboratorio asumen 58°C estable, humedad fija y aireación controlada. En sitios de compostaje reales, la temperatura oscila entre 35 y 65°C, la humedad fluctúa entre 35 y 60%, y las pilas enfrentan aireación variable. Estas diferencias extienden los plazos de descomposición de 30 a 60 días para muchos materiales.
¿Por qué es crítica la validación de campo para los compradores?
Los importadores y las marcas no pueden confiar únicamente en los certificados ASTM. Las instalaciones rechazan artículos que dejan residuos visibles después de 8 a 12 semanas. Los datos de campo reducen el riesgo de rechazo de envíos y fortalecen las afirmaciones en licitaciones y auditorías.
¿Cuáles son las opciones de personalización seguras?
– Clamshells y tazones de bagazo: se desintegran de manera fiable en 90–120 días.
– Vasos fríos PLA: requieren ajustes de diseño (ranuras de ventilación, paredes más delgadas) para evitar retrasos en el apilado.
– Tazones de kraft: mejores con revestimientos compostables finos y costuras optimizadas.
– Almidón de maíz o cubiertos de CPLA: se beneficia de un pre-triturado o una geometría más delgada.
Consideraciones para los equipos de compras:
1) Siempre pruebe el artículo final, no solo la resina cruda.
2) Exija doble evidencia: datos de laboratorio ASTM + validación de campo por terceros.
3) Alinee los resultados con la capacidad de compostaje regional (América del Norte, UE, Asia).
4) Almacene los campos de cumplimiento en ERP/PLM para respuestas rápidas en auditorías.
Perspectiva de tendencia:
Para 2028, más del 70% de las licitaciones en EE. UU. y la UE exigirán datos de pruebas de campo. Los minoristas favorecerán a los proveedores que ofrezcan impresión con tintas sin PFAS y de baja migración, con documentación de cumplimiento lista para usar. Las pruebas de campo se están convirtiendo en un diferenciador, no solo en un requisito de verificación.