

Einführung
Nachhaltige Verpackungen haben sich von einem “nice-to-have”-Markenattribut zu einem Mandat auf Vorstandsebene entwickelt. Öffentliche Politik, Einzelhandelsvorgaben und Verbraucherstimmung konvergieren nun in einer Erwartung: Verpackungen müssen sicherer, einfacher zu entsorgen und nachweislich über ihren Lebenszyklus hinweg weniger belastend sein. Kompostierbare Formate – Bagasse-Clamshells, Faserschalen, beschichtete Papiere, pflanzenbasierte Polymere – stehen im Zentrum dieses Übergangs. Doch die reale Einführung wurde durch eine schmerzhafte Realität verlangsamt, die viele Beschaffungsteams spät entdecken: Das Bestehen eines Labortests garantiert keine akzeptable Leistung in tatsächlichen Kompostierungssystemen..
Der Kontext 2025 ist entscheidend. Kommunen zeichnen Akzeptanzlisten für Bioabfallprogramme neu; große Einzelhändler fügen Kompostierbarkeits- und Chemikaliensicherheitsklauseln in Lieferantenverträge ein; und Markeninhaber entdecken, dass das, was im kontrollierten Labor funktionierte, unter variablen Feldbedingungen scheitern kann. Traditionelle Laborprotokolle nach ASTM-Standards bleiben unerlässlich, aber sie sind nicht mehr ausreichend als alleinige Grundlage für die Auswahl. Feldtests – bei denen Materialien in aktiven Komposthaufen und -mieten validiert werden – sind zum operativen “Torwächter” zwischen Zertifizierung auf dem Papier und Akzeptanz in der Praxis geworden.
Dieser Leitfaden bietet eine umfassende, beschaffungsreife Roadmap. Wir entschlüsseln die ASTM-Standards und ihre Beziehung zu EN- und ISO-Normen; wir vergleichen Labor- und Feldbedingungen mit numerischen Bereichen; wir führen ein zweischichtiges Compliance-Modell ein und zeigen, wie es in ERP/PLM eingebettet werden kann; und wir teilen Fallstudien, Experteneinblicke und zukunftsweisende Markttrends. Durchgehend verbinden wir die Analyse mit realen Produktentscheidungen –Zuckerrohr-Bagasse-Einweggeschirr, Kraftpapierschalen, PLA-Bechern und Maisstärke- oder CPLA-Besteck – damit Käufer von der Politik zu Bestellungen mit Zuversicht übergehen können.
Die ASTM-Kompostierbarkeitsstandards verstehen
ASTM D6400 und ASTM D6868 haben Kompostierbarkeitsansprüche seit zwei Jahrzehnten verankert. Sie definieren, wie Desintegration, biologischer Abbau und Ökotoxizitätssicherheit unter industrieller aerober Kompostierung nachgewiesen werden. In der Praxis:
ASTM D6400 gilt für Kunststoffe, die für die Kompostierung in aeroben Anlagen bestimmt sind. Es umfasst die Rate und das Ausmaß des biologischen Abbaus, die physikalische Desintegration (typischerweise 90%-Fragmentierung innerhalb einer bestimmten Zeit) und die Rückstandsqualität.
ASTM D6868 gilt für Produkte, bei denen ein biologisch abbaubarer Kunststofffilm oder eine Beschichtung auf einem Substrat angebracht ist – üblicherweise Papier, Karton oder Formfaser. Dies ist entscheidend für Kraftschalen mit dünnen Biopolymerauskleidungen und für Faserdeckel mit Barrierebeschichtungen.
Während sich beide Standards darauf konzentrieren, was unter kontrollierten industriellen Bedingungen, geschieht, erwarten die Interessengruppen zunehmend einen Nachweis, dass diese Ergebnisse auf das Feld übertragbar sind. Diese Erwartung wird von drei Kräften gespeist: (1) Programmbetreiber, die die Kompostqualität schützen müssen; (2) politische Entscheidungsträger, die Kennzeichnung mit tatsächlicher Abfallvermeidung verbinden; und (3) Markeninhaber, die an der gelieferten Umweltleistung gemessen werden, nicht am theoretischen Potenzial.
Beziehung zu EN und ISO
EN 13432 ist in der EU weithin anerkannt und enthält Anforderungen an Schwermetalle und Pflanzenwachstum/Ökotoxizität, die viele Käufer als strenger in Bezug auf die Umweltsicherheit ansehen.
ISO 17088 bietet einen internationalen Rahmen, der multinationalen Käufern hilft, Spezifikationen über Regionen hinweg abzugleichen.
Praktische Erkenntnis für die Beschaffung: Behandeln Sie ASTM, EN und ISO als komplementäre Linsen. Verwenden Sie ASTM für die nordamerikanische Akzeptanz, verlassen Sie sich auf EN für Ökotoxizität und EU-Ausrichtung, und ordnen Sie beide ISO zu, wo eine regionsübergreifende Harmonisierung erforderlich ist.
Was ist neu im Fokus für 2025
Die Interpretation der Compliance durch den Markt hat sich von “Laborzertifikat gleich Marktreife” zu “Laborzertifikat plus Feldvalidierung gleich Marktreife” entwickelt. In Ausschreibungen verschiebt sich die Formulierung von “ASTM-konform” zu “ASTM-konform und von Industriekompostern akzeptiert (Feldnachweis erforderlich).” Diese eine Konjunktion – “und” – ist jetzt der Unterschied zwischen theoretischer und bankfähiger Compliance.

Grenzen von Labortests
Laborprüfstände sind bewusst kontrolliert, um eine klare und reproduzierbare Basislinie zu etablieren. Typische Parameter: Temperatur nahe 58 °C, Feuchtigkeit um 50%, aktive Belüftung, konsistentes Mischen, und Testfenster oft angegeben mit 90 bis 180 Tagen. Diese Bedingungen sind wissenschaftlich gültig, aber operativ idealisiert.
Wo Labore von der Realität abweichen
Thermisches Profil: Reale Mieten durchlaufen mesophile und thermophile Phasen. Die Temperatur kann beim Wenden oder bei extremem Wetter auf mid-30s °C sinken und bei Spitzenaktivität der Mikroben auf mid-60s °C steigen. Materialien, die empfindlich auf Temperaturschwellen reagieren, können in kühlen Tälern ins Stocken geraten.
Feuchtigkeitsdynamik: Niederschlag, Verdunstung und Substratmischung verschieben die Feuchtigkeit zwischen ~35% und ~60%. Hydrophobe Auskleidungen oder dichte Geometrien können die Benetzung behindern und die Desintegration verlangsamen.
Belüftung und Porosität: Die Sauerstoffverfügbarkeit variiert mit der Haufendichte, dem Substratverhältnis und der Wendefrequenz. Enge Nester gestapelter Artikel (z. B. verschachtelte Becher) können sauerstoffarme Mikroumgebungen erzeugen.
Druck durch Verweilzeit: Viele Anlagen zielen auf 8–12 Wochen aktive Kompostierung. Wenn ein Material 150 Tage benötigt, um vollständig zu fragmentieren, kann es beim Sieben sichtbare Rückstände hinterlassen – was Ablehnungen auslöst, unabhängig vom Laborerfolg.
Operative Prioritäten: Anlagen priorisieren Durchsatz, Pathogenabtötungsschritte und endgültige Kompostqualität. Jede SKU, die regelmäßig “Siebe überbrückt”, Geräte verstopft oder Filmfragmente hinterlässt, wird zu einem operativen Risiko.
Beschaffungsimplikation: Laborerfolg ist ein Tor, kein grünes Licht. Ohne Feldbestätigung übernehmen Käufer materielles Risiko bei Akzeptanz, Anspruchsbegründung und Markenreputation.
Feldtests: Reale Faktoren, die zählen
Feldtests messen direkt das Verhalten in realen Mieten. Sie können von Anlagen, unabhängigen Laboren mit Pilot-Mieten oder Forschungsgruppen durchgeführt werden. Die Methodik umfasst oft: Platzierung markierter Testproben in markierten Netzbeuteln oder Rahmen innerhalb aktiver Mieten, Protokollierung von Temperatur und Feuchtigkeit, Entnahme in Intervallen (z. B. 4, 8, 12, 16 Wochen), Fotografieren und Wiegen von Rückständen sowie Erfassung betrieblicher Beobachtungen (Siebfouling, Litter-Risiko, Geruch, atypische Rückstände).
Faktoren, die die Ergebnisse am stärksten beeinflussen:
Temperaturbereich: Bereiche von 35–65 °C bestimmen mikrobielle Gemeinschaft und enzymatische Raten. Materialien, die auf anhaltende thermophile Bedingungen angewiesen sind, können in kühleren Übergangszeiten schlechter abschneiden.
Feuchtigkeit und Benetzung: Die Hydratation der Matrix und die Benetzung des Produkts sind Voraussetzungen für die Desintegration. Beschichtungen, Wandstärke und Stapelgeometrie bestimmen, wie schnell Wasser ins Innere gelangt.
Geometrie und Masse: Dicke Wände, mehrschichtige Laminate und starre Ecken desintegrieren langsamer als dünne, poröse Strukturen. Realistisches Verschachteln bei der Sammlung beeinflusst die Ergebnisse.
Zusammensetzung des Ausgangsmaterials: Kohlenstoffreiche Mischungen (z. B. Holzhackschnitzel) vs. stickstoffreiche Mischungen (z. B. Lebensmittelabfälle) verändern die mikrobielle Kinetik. Bagasse und unbeschichtete Fasern “fügen sich” typischerweise in kohlenstoffreiche Ausgangsmaterialien ein, beschichtete Papiere jedoch möglicherweise nicht.
Tabelle 1: Labor- vs. Feldkompostierungsleistung (illustrative Bereiche)
| Material / Format | Labor (ASTM D6400/D6868) – Desintegrationsfenster | Feld (industriell) – beobachtetes Fenster | Betriebliche Hinweise |
|---|---|---|---|
| Bagasse-Clamshells & -Schalen | ~90 Tage | 90–120 Tage | Zuverlässig, wenn nicht stark beschichtet; Fragmente sieben sauber |
| PLA Kaltbecher | ~90 Tage | 120–150 Tage | Funktioniert besser in durchgehend thermophilen Mieten; Verschachtelung verlangsamt die Benetzung |
| Maisstärke-Besteck | ~90 Tage | 120–160 Tage | Hohe Steifigkeit verlangsamt die Desintegration; funktioniert, wenn Schredder-/Häcksel-Vorbehandlung vorhanden ist |
| Kraftschalen mit dünner kompostierbarer Beschichtung | ~90 Tage | 120+ Tage (variabel) | Das Ergebnis hängt von Chemie und Dicke der Beschichtung ab; Kanten und Laminatnähte sind langsame Punkte |
Handlungsempfehlung: Bei der Bewertung von SKUs sollten Sie Wandstärke, Verschachtelungsverhalten und Beschichtungszusammensetzung neben dem Basismaterial berücksichtigen. Der Unterschied zwischen Bestehen und Scheitern im Feld kann so einfach sein wie die Anpassung der Beschichtungsdicke oder des Belüftungsmusters.
Zweischichtiges Compliance-Modell für Käufer
Führende Einkaufsteams verfolgen jetzt einen mehrschichtigen Ansatz, der Labor- Validierung und Feld Validierung als komplementäre Risikokontrollen behandelt.
Schritt 1: Laborzertifizierung
Verlangen Sie aktuelle Zertifikate nach ASTM D6400 oder D6868 mit eindeutigen Probenkennungen (SKU, Geometrie, Gewicht, Beschichtung). Bestätigen Sie die Akkreditierung des Labors und stellen Sie sicher, dass die Tests den Endartikel, widerspiegeln, nicht nur das Basisharz oder Substrat.
Checkliste – Laborvalidierung
Der Testumfang nennt die genaue SKU und alle Beschichtungen.
Desintegrations- und Biodegradationskennzahlen erreichen die Schwellenwerte.
Schwermetalle / Ökotoxizität (falls zutreffend) werden berichtet.
Das Berichtsdatum entspricht der aktuellen Formulierungsrevision.
Schritt 2: Feldtest-Nachweise
Fordern Sie Zusammenfassungen von Feldversuchen an industriellen Anlagen oder Pilot-Mieten an. Mindestens: Temperatur-/Feuchtigkeitsprotokolle, Entnahmeintervalle, fotografische Nachweise, Rückstandsgewichte und betriebliche Kommentare.
Checkliste – Feldvalidierung
Standorttyp und Klima notiert; Jahreszeit dokumentiert.
Platzierung repliziert realistisches Verschachteln/Stapeln.
Die Intervalle umfassen mindestens 8–12 Wochen, bei Bedarf auch länger.
Screening-Ergebnis dokumentiert (z. B. keine sichtbaren Rückstände nach 12 Wochen).
Schritt 3: Passung zur Marktinfrastruktur
Belege dem Zielmarkt zuordnen. Eine SKU, die in gemäßigten EU-Anlagen gut funktioniert, kann für nordamerikanische Standorte mit kürzeren Verweilzeiten oder anderen Substratmischungen Anpassungen erfordern.
Regionale Hinweise
Nordamerika: Akzeptanzlisten sind anlagenspezifisch. Zeitdruck bei der Verweilzeit ist üblich; Screening-Rückstände sind ein kritisches Fehlerbild.
Europa: EN 13432-Ausrichtung hilft; viele Anlagen haben langjährige Bioabfallprogramme mit stabilen Temperaturprofilen.
Asien: Schnelles Wachstum mit heterogener Infrastruktur; Pilotversuche und direkte Zusammenarbeit mit den Betreibern sind entscheidend.
Schritt 4: ERP/PLM-Integration
Strukturierte Felder schaffen, um Konformitätsnachweise zu speichern und zu pflegen. Dies vermeidet verstreute PDFs und macht Audit-Antworten sofort verfügbar.
Vorgeschlagene ERP/PLM-Felder
Standard: ASTM-Standard (D6400/D6868), Prüfdatum, Laborname, Proben-ID.
Feldnachweise: Standort, Klima, Temperaturbereich, Entnahmezeitpunkte, Screening-Notizen.
Zusammensetzung: Substrat, Beschichtung, Wandstärke, Gewicht pro Einheit.
Angaben: Kennzeichnungsregeln auf der Verpackung, Inhalt der Entsorgungshinweise.
Überprüfungsrhythmus: automatische Erinnerungen für Nachprüfungen oder Formulierungsänderungen.
12-Week-Onboarding-Plan (textueller Gantt)
Wochen 1–2: Lieferantenaufnahme; Labordaten, Formulierungen und frühere Felddaten sammeln.
Wochen 3–4: Lückenanalyse; bei Bedarf Pilotfeldtest planen; Kennzeichnungstexte bestätigen.
Wochen 5–8: Pilot durchführen; Zwischenentnahme in Woche 6; SKU-Geometrie anpassen, falls Auffälligkeiten auftreten.
Wochen 9–10: Endentnahme, Screening-Beobachtung, Datenkonsolidierung.
Wochen 11–12: Freigabe durch die Geschäftsleitung; ERP-Eintrag; Aufnahme in die Liste der zugelassenen Materialien; Schulung der Einkäufer.
Fallstudien
Nordamerika – PLA-Becher: Verzögerungen und Risikokontrollen
Eine Getränkemarke führte biologisch abbaubare transparente PLA-Becher ein, die für die kommunale Kompostierung entwickelt wurden. Labordaten zeigten 90-day-Desintegration. In Feldversuchen in zwei US-Anlagen blieben die Becher über 120 Tage hinaus bestehen, insbesondere wenn sie gestapelt und in Beuteln komprimiert gesammelt wurden, die die Benetzung einschränkten. Die Lösung war zweigeteilt: (1) Einführung von Belüftungsschlitzen in den Hüllen , um das Stapeln zu unterbrechen und Wassereintritt zu ermöglichen, und (2) Erprobung eines Vorzerkleinerungsschritts in einer Partneranlage für Großveranstaltungen. Mit diesen Kontrollen erhielt die SKU eine bedingte Zulassung, was den Marktstart mit überschaubaren betrieblichen Änderungen rettete.

Europa – Bagasse-Portfolio gewinnt schnelle Akzeptanz
Eine Schnellrestaurantkette ersetzte gemischte Kunststofftabletts durch Bagasse-Zuckerrohrverpackungen (Clamshells, Schalen, Deckel). Die Faserstruktur erleichterte die schnelle Benetzung; die Ränder wurden bis Woche 4 weich; Fragmente wurden bis Woche 10–12 sauber gesiebt. Einzelhändler lobten das taktile, natürliche Gefühl und die konsistenten Feldergebnisse. Die Kette nutzte die Daten, um die Verpackungen in drei Ländern zu standardisieren, was die SKU-Komplexität reduzierte und die Genauigkeit der Nachhaltigkeitsberichterstattung verbesserte.
Asien – Kraft-Schale mit Neuspezifikation der Beschichtung
Eine Restaurantgruppe setzte Kraft-Salatschalen mit einer Biopolymer-Auskleidung. ein. In feuchten Monaten zeigten Feldtests teilweise Delamination und anhaltende Filmfragmente in Woche 16. Der Lieferant reduzierte die Dicke der Auskleidung, fügte Mikroperforationen am Rand hinzu und überarbeitete den Nahtklebstoff. Ein erneuter Test erreichte unter denselben Bedingungen eine vollständige Desintegration bis Woche 12. Lehre: Beschichtungschemie und Nahtdesign sind oft entscheidender als das Basispapier.

Experteneinblicke
Dr. Emily Roberts, Toxikologin: “Aus Risikosicht ist die Zukunft nicht ‘Labor versus Feld’ – sondern ‘Labor plus Feld’. Wenn Ihr Markenversprechen auf Kompostierbarkeit beruht, müssen Sie das Ergebnis in den Umgebungen verifizieren, in denen Ihre Verpackung tatsächlich landen wird.”
John Miller, Compliance-Berater: “Dokumentationsagilität ist ein Wettbewerbsvorteil. Lieferanten, die aktuelle Labor- und Feldakten vorhalten – vollständig, konsistent und innerhalb von Stunden abrufbar – gewinnen Ausschreibungen. Alle anderen argumentieren mit E-Mail-Ketten.”
Praktische Interpretation: Behandeln Sie Feldvalidierung als eine fortlaufende betriebliche Kennzahl, nicht als einmaliges Zertifikat. Verfolgen Sie sie, aktualisieren Sie sie und kommunizieren Sie sie intern genauso, wie Sie Qualitäts-KPIs und Lieferantenbewertungen verwalten.
Marktdaten & Prognosen (2025–2030)
Die kompostierbaren Verpackungen Die Kategorie wird voraussichtlich mit einer CAGR von 7–9% bis 2030 wachsen, angetrieben durch Materialinnovationen, die Ausweitung der Bioabfallpolitik und von Einzelhändlern getriebene Standards. Innerhalb dessen wird, Digitaldruck auf kompostierbaren Substraten voraussichtlich zweistellige Wachstumsraten verzeichnen, da Marken Personalisierung anstreben, ohne die Compliance zu opfern.
Vier Makrotrends, die Sie in Ihre Roadmap einpreisen sollten:
Materialvereinfachung: Anlagen bevorzugen monomateriale Fasern und dünne, kompatible Beschichtungen. Komplexe Laminate werden strenger geprüft.
PFAS-frei Ausrichtung: Die Erwartungen an die Chemikaliensicherheit konsolidieren sich auf “kein absichtlich zugesetztes PFAS”, was Beschichtungen in Richtung alternativer Chemien drängt und die Bedeutung von niedrigmigrierenden Druckfarben erhöht.
Akzeptanzlisten der Betreiber: Veröffentlichte Matrizen werden häufiger aktualisiert; die Listung bestimmt die praktische Eignung für On-Pack-Angaben in bestimmten Regionen.
Datenverifizierte Angaben: Einzelhändler und Kommunen werden überprüfbare Entsorgungshinweise verlangen. Erwarten Sie QR-verknüpfte Compliance-Dossiers, die an SKUs gebunden sind, mit dynamischen Updates, wenn sich Felddaten weiterentwickeln.
Prognose: Bis 2028, wird die Feldvalidierung eine Standardanforderung in Ausschreibungen für die meisten öffentlichen und erstklassigen Einzelhandelsausschreibungen in Nordamerika und Europa sein – oft mit regionsspezifischen Ergänzungen, die lokale Kompostierungsbedingungen widerspiegeln.
Häufige Mythen & Missverständnisse
| Mythos | Fakt | Warum es wichtig ist |
|---|---|---|
| “Ein ASTM-Logo garantiert Kompostierbarkeit überall.” | Kompostierbarkeit hängt von den Anlagenbedingungen und der Verweilzeit ab. Felddaten überbrücken die Lücke. | Vermeidet abgelehnte Ladungen und Reputationsschäden. |
| “Sojabasierte oder biobasierte Druckfarben sind automatisch sicher.” | Alle Druckfarben erfordern Migrations- und Rückstandsbewertungen; Trägersysteme und Pigmente sind entscheidend. | Verhindert chemische Compliance-Fehler. |
| “Kompostierbar bedeutet per Definition ungiftig.” | Kompostierbare Produkte können dennoch regulierte Substanzen freisetzen, wenn sie schlecht formuliert sind. | Erzwingt einen doppelten Fokus auf Kompostierbarkeit und Chemikaliensicherheit. |
| “Ein kurzer Pilotversuch ist ein Beweis.” | Pilotdaten müssen realistische Verweilzeiten und saisonale Schwankungen abdecken. | Stellt sicher, dass Ergebnisse unter allen Betriebsbedingungen gelten. |
| “Wenn das Basismaterial zertifiziert ist, ist das Endprodukt abgedeckt.” | Geometrie, Dicke, Beschichtungen und Klebstoffe verändern die Ergebnisse. Testen Sie das Endartikel. | Vermeidet falsche Annahmen beim Hochskalieren. |
Bioleader® Produkt-Highlight
Bioleader®. bietet ein Portfolio, das sowohl für die Laborzertifizierung als auch für die Feldakzeptanz entwickelt wurde – ergänzt durch Dokumentation, die Genehmigungen beschleunigt.
Bagasse-Behälter, Schalen, Tabletts: Die natürlich poröse Struktur unterstützt schnelle Benetzung und robuste Desintegration. In verschiedenen Wandstärken erhältlich; Druck mit wasserbasierten oder sojabasierten, niedrigmigrierenden Druckfarben.
Kraftpapier-Schalen und -Deckel: Optimiert mit dünnen kompostierbaren Auskleidungen und Nahtklebstoffen, die auf Desintegration abgestimmt sind. Optionale Mikrobelüftungsfunktionen für schnellere Benetzung an der Kante.
PLA-Bechern und Hüllen: PFAS-freie Innenbeschichtung; optionale Hüllen mit Belüftungsschlitzen zur Reduzierung des Ineinanderstapelns; Bedruckung der Hüllen mit migrationsarmen Druckfarben.
Maisstärke oder CPLA Besteck: Verbesserte Geometrie für schnellere Feldleistung; Verpackungshüllen, die beim Sieben sauber zerfallen.
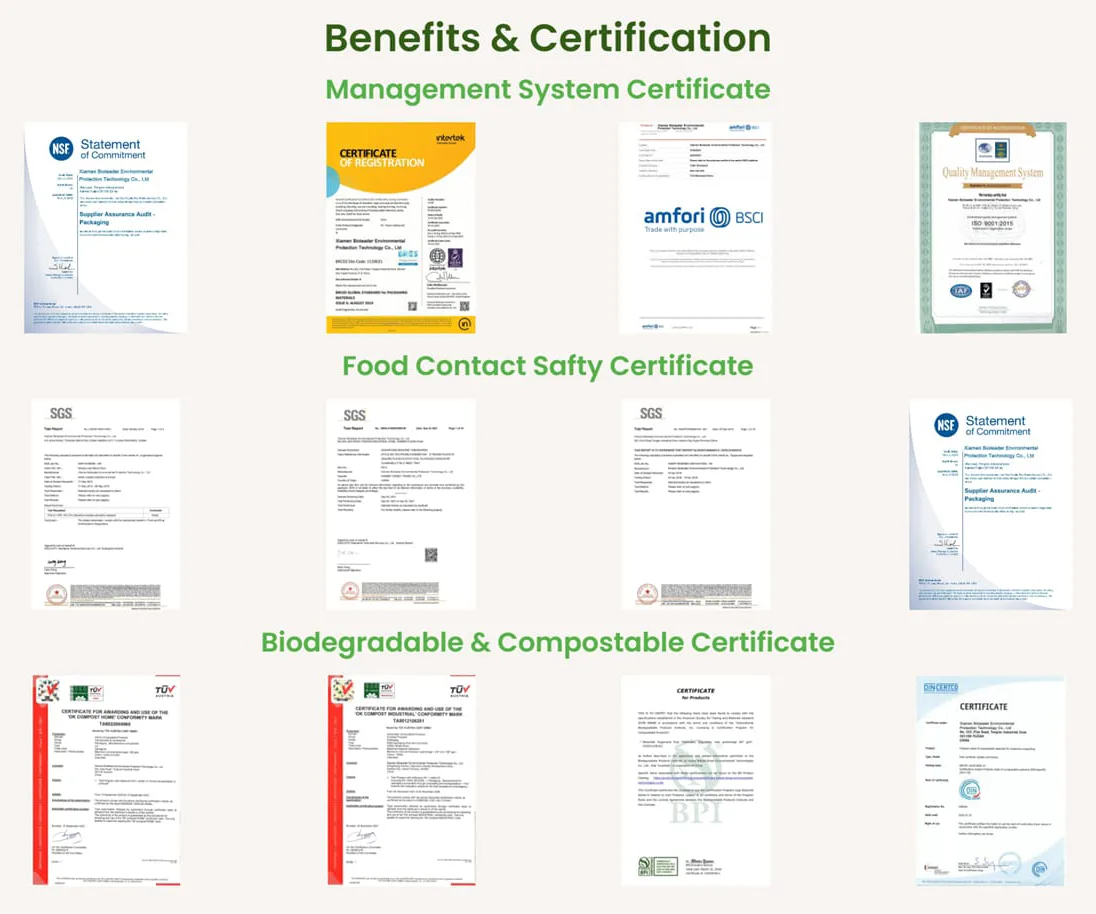
Dokumentationspaket (bereit für die ERP-Integration): Konformitätszertifikate, Laborberichte gemäß ASTM D6400/D6868, Feldversuchszusammenfassungen mit Temperatur-/Feuchtigkeitsprotokollen, Formulierungsänderungsprotokolle und Vorlagen für Entsorgungshinweise auf der Verpackung. Für Käufer verkürzt dies die Zykluszeit zwischen Musterung und “Freigabe für die Produktion” und ermöglicht regionale Rollouts mit kontrolliertem Risiko.
Fazit & Empfehlungen für Käufer
Feldtests sind zum operativen Nachweis geworden, dass Kompostierbarkeit real, reproduzierbar und regionsgerecht ist. Sich allein auf Labordaten zu verlassen, ist keine tragfähige Beschaffungsstrategie mehr. Die widerstandsfähigsten Programme kombinieren nun Laborvalidierung für die wissenschaftliche Basissicherheit mit Feldvalidierung für die operative Sicherheit. Sie kodifizieren beides in ERP/PLM, aktualisieren es regelmäßig und teilen es transparent mit Kunden und Betreibern.
Handlungsorientierte Beschaffungs-Checkliste
Verlangen Sie zwei Nachweise: aktuelle ASTM D6400/D6868-Berichte und Feldvalidierung aus relevanten Klimazonen.
Spezifizieren Sie das Endprodukt: Testen Sie die exakte SKU mit exakter Geometrie, Wandstärke und Beschichtung.
Design für Zerfall: Berücksichtigen Sie Schichtdicke, Nahtdesign, Belüftung und Stapelverhalten.
Abstimmung mit Betreibern: Gleichen Sie mit lokalen Akzeptanzlisten ab; pilotieren Sie bei Bedarf gemeinsam.
Daten institutionalisieren: Standardisieren Sie Felder in ERP/PLM; setzen Sie Erinnerungen zur Überprüfung bei Formulierungs- oder Regulierungsänderungen.
Teams, die dieser Disziplin folgen, liefern schneller, argumentieren weniger und gewinnen mehr Ausschreibungen – weil ihre Behauptungen nicht nur zertifiziert sind; sie sind in der realen Welt bewiesen.
FAQ
1) Was ist ASTM-Feldtestung für kompostierbare Verpackungen?
Es ist die Validierung kompostierbarer Artikel in aktiven industriellen oder kommunalen Kompostierungsumgebungen, wobei Temperatur, Feuchtigkeit, Zerfallsfortschritt und Siebergebnisse über die Zeit aufgezeichnet werden.
2) Warum können Laborergebnisse die reale Kompostierung nicht vorhersagen?
Labore verwenden stabile 58 °C, feste Feuchtigkeit und regelmäßige Belüftung, während reale Haufen in Temperatur, Befeuchtung und Sauerstoff schwanken – Variablen, die den Zerfall verlangsamen oder beschleunigen können.
3) Welche Materialien schneiden unter Feldbedingungen typischerweise am besten ab?
Unbeschichtete oder dünn beschichtete Faserformate wie Bagasse-Schalen und Clamshells funktionieren in der Regel zuverlässig. PLA-Bechern und mehrschichtige Papiere können funktionieren, erfordern jedoch möglicherweise Designanpassungen oder längere Verweilzeiten.
4) Benötigen Käufer sowohl Labor- als auch Feldberichte?
Ja. Laborberichte belegen die Basiskonformität; Feldberichte zeigen die tatsächliche Leistung in der Infrastruktur des Zielmarkts.
5) Wie sollten Lieferanten sich auf Audits zu Kompostierbarkeitsansprüchen vorbereiten?
Halten Sie aktuelle Konformitätszertifikate, ASTM-Testberichte für das Endprodukt, Feldvalidierungszusammenfassungen, Formulierungsprotokolle und Kennzeichnungsvorlagen bereit, die nach SKU und Region sortiert sind.
Referenzen
ASTM International – Normen zur Kompostierbarkeit von Kunststoffen und beschichteten Substraten.
Europäisches Komitee für Normung – Anforderungen an Verpackungen, die durch Kompostierung und biologischen Abbau verwertbar sind.
Internationale Organisation für Normung – Spezifikationen für Kompostierbare Kunststoffe.
U.S. Food and Drug Administration – Leitlinien für Materialien mit Lebensmittelkontakt.
Schweizerisches Bundesamt für Lebensmittelsicherheit und Veterinärwesen – Bestimmungen für Druckfarben in Lebensmittelverpackungen.
Europäische Behörde für Lebensmittelsicherheit – Wissenschaftliche Stellungnahmen zu Mineralölen und Rückständen in Materialien mit Lebensmittelkontakt.
Marktforschungsunternehmen – Prognosen zum Wachstum von kompostierbaren Verpackungen und migrationsarmen Druckfarben.
Einzelhandelsspezifikationen – Anforderungen von Handelsmarken an Kompostierbarkeit und chemische Sicherheit.
Kommunale Kompostierungsprogramme – Annahmerichtlinien und Siebpraktiken der Betreiber.
Wichtige Erkenntnisse: Wie ASTM-Feldtests kompostierbare Verpackungen im Jahr 2025 prägen
Wie unterscheidet sich Feldtestung von Labortestung?
Laborbedingungen gehen von stabilen 58°C, fester Feuchtigkeit und kontrollierter Belüftung aus. In realen Kompostieranlagen schwankt die Temperatur zwischen 35–65°C, die Feuchtigkeit zwischen 35–60%, und die Haufen sind variabler Belüftung ausgesetzt. Diese Unterschiede verlängern die Zersetzungszeiten bei vielen Materialien um 30–60 Tage.
Warum ist Feldvalidierung für Käufer entscheidend?
Importeure und Marken können sich nicht allein auf ASTM-Zertifikate verlassen. Einrichtungen lehnen Artikel ab, die nach 8–12 Wochen sichtbare Rückstände hinterlassen. Felddaten verringern das Risiko von Sendungsablehnungen und stärken Ansprüche in Ausschreibungen und Audits.
Welche sicheren Individualisierungsoptionen gibt es?
– Bagasse-Clamshells und -Schalen: zersetzen sich zuverlässig in 90–120 Tagen.
– PLA Kaltbecher: benötigen Designanpassungen (Belüftungsschlitze, dünnere Wände), um Verzögerungen beim Stapeln zu vermeiden.
– Kraftschalen: am besten mit dünnen kompostierbaren Auskleidungen und optimierten Nähten.
– Maisstärke oder CPLA Besteck: profitiert von Vorzerkleinerung oder dünnerer Geometrie.
Überlegungen für Einkaufsteams:
1) Testen Sie immer das Endartikel, nicht nur das Rohharz.
2) Fordern Sie doppelte Nachweise: ASTM-Labordaten + unabhängige Feldvalidierung.
3) Gleichen Sie Ergebnisse mit regionalen Kompostierungskapazitäten ab (Nordamerika, EU, Asien).
4) Speichern Sie Konformitätsfelder in ERP/PLM für schnelle Audit-Antworten.
Trendausblick:
Bis 2028 werden über 70% der US- und EU-Ausschreibungen Feldtestdaten verlangen. Einzelhändler werden Lieferanten bevorzugen, die PFAS-freien Tintendruck mit geringer Migration und gebrauchsfertiger Konformitätsdokumentation anbieten. Feldtests werden zu einem Unterscheidungsmerkmal, nicht nur zu einer Pflichtanforderung.