

1. エグゼクティブサマリー
PFASフリーのサトウキビ製食器は、もはや単なる持続可能性のラベルではなく、調達の基準となっています. 。実際のモールドファイバー調達において、主要な技術的選択は、フッ素化学物質を除去するかどうかではなく、どのフッ素フリー耐油性経路が、安定した性能、スケーラブルな製造、および防御可能なコンプライアンスを依然として提供できるかです。ほとんどのホットテイクアウトおよびフードサービスシナリオでは、, 高性能内部添加剤システムが最強のバランスを提供します 耐油性、プロセス効率、および商業的実行可能性の点で。低温内部添加剤システムは、コールドチェーン、常温、低油分の用途に関連性を保ちますが、その限界を明確に理解する必要があります。対照的に、ラミネーションや表面コーティングなどの物理的バリアシステムは、ニッチなケースでより高いバリア性能を達成する可能性がありますが、同時に、より高いコスト、二次加工、およびより複雑なリパルプ性と規制上の考慮事項を導入します。この記事は、コンプライアンス、耐油性性能、製造スケーラビリティ、およびサプライヤー検証リスクにわたる技術を評価するための技術的調達フレームワークを提供し、長期的なモールドファイバー生産と輸出実務を通じて開発された調達ロジック、製造観察、および品質管理経験に基づいています。 PFASフリーのサトウキビバガス使い捨て食器 主要な規制ベースライン: Bioleader®.
- 主要な規制ベースライン: PFASフリーの調達には、検証可能なフッ素検査、認証の整合性、市場固有のコンプライアンスレビューが現在必要です。.
- 高性能内部添加剤システムは、ほとんどのホットテイクアウトおよびフードサービス用途で最も実用的なオプションであり続けています。 低温 vs 高性能:.
- 低温添加剤システムは、コールドチェーン、常温、低油分の食品に適していますが、高性能システムは、より要求の厳しいテイクアウト用途向けに開発されています。 ニッチな代替案:.
- ラミネーションや表面コーティングなどの外部バリアシステムは、主に特別な高バリア要件に対して正当化されます。 調達の優先事項:.
- バイヤーは、実験室のサンプル性能だけでなく、再現可能な工場規模の実行を比較する必要があります。 バイヤーは、実験室のサンプル性能だけでなく、再現可能な工場規模での実行力を比較すべきです。.
PFASフリーのパッケージングは、もはや持続可能性に焦点を当てたバイヤー向けのブランディング上の利点ではありません
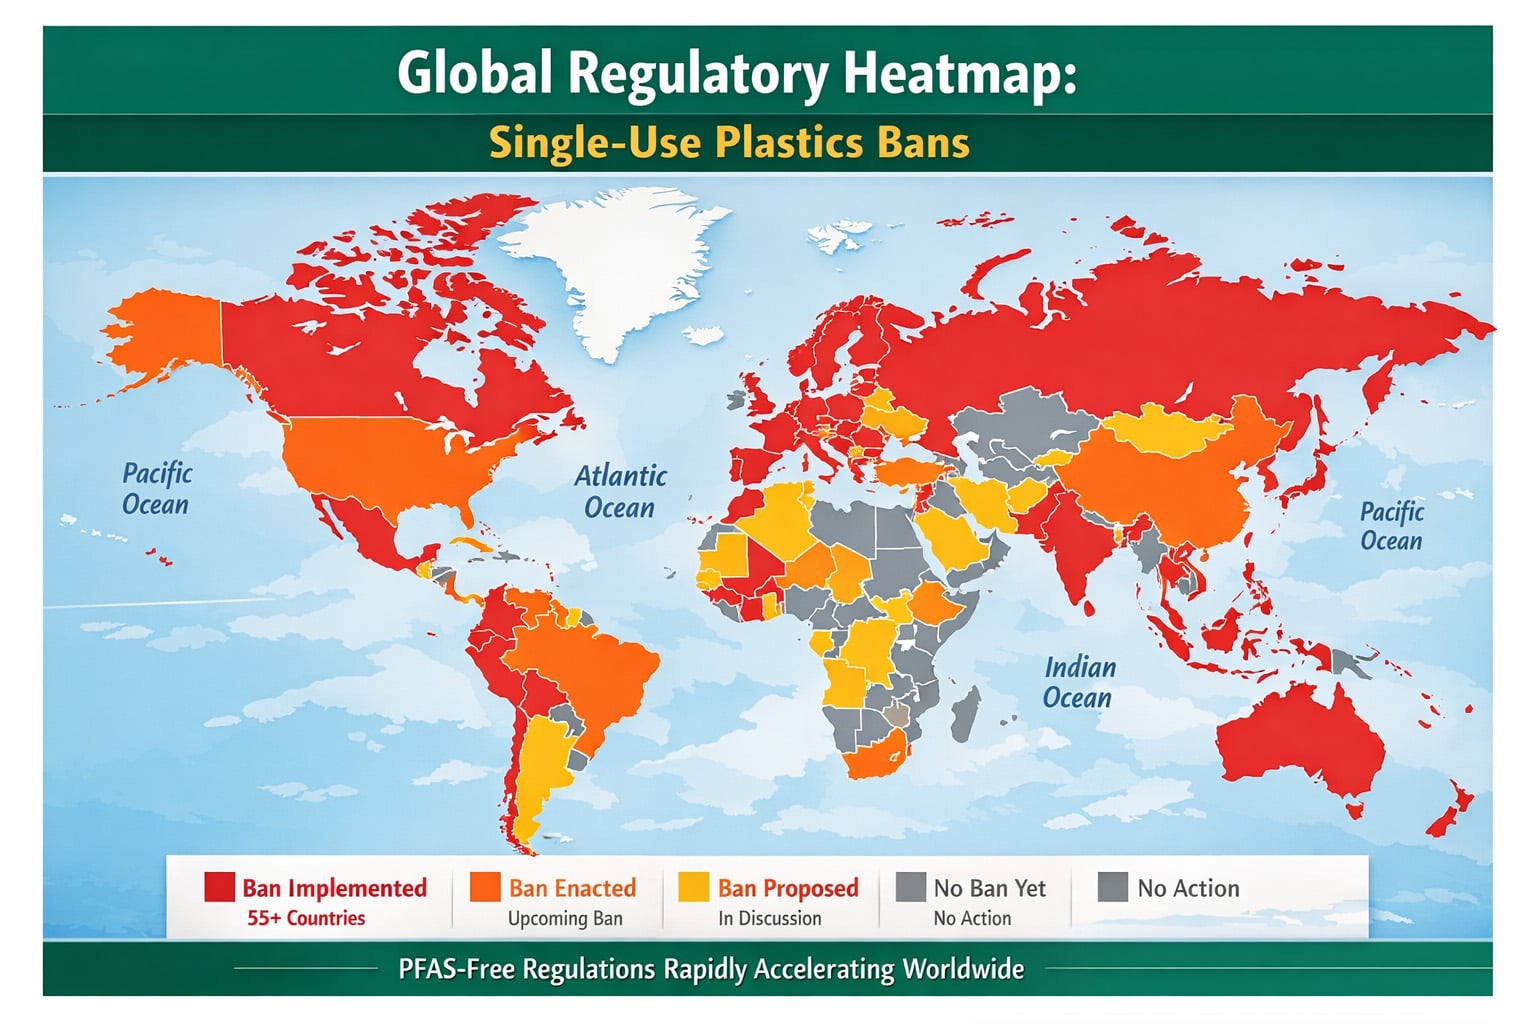
2026年には、, PFASフリーのパッケージングは、もはやブランディング上の優位性ではありません サトウキビのクラムシェル 、プレート、ボウル、トレイ、および食品容器, 、実際の問題は、フッ素化学物質を除去すべきかどうかではなくなりました。実際の調達課題は、どのフッ素フリー耐油性経路が、商業規模で再現可能な性能、安定した生産効率、および防御可能なコンプライアンスを提供できるかです。, サトウキビ製食器は現在、3つの要求の交差点に位置しています:.
、耐油性と耐湿性、および循環材料への期待。バイヤーはもはや「 食品接触安全性, 」オプションと従来のオプションを比較しているのではありません。彼らは異なる“環境に優しい”」オプションと従来のオプションを比較しています。彼らは異なる PFASフリーの技術 ルートを互いに比較しており、それぞれに耐熱性、耐油性、加工の複雑さ、再パルプ化可能性、証拠の負担におけるトレードオフがあります。実際には、これは材料の選択だけではもはや十分ではないことを意味します。調達の決定には、バリア設計のロジック、工場の実行能力、試験方法、文書のトレーサビリティを含める必要があります。.
この緊急性は、輸出向けのサプライチェーンで特に明確です。欧州連合では、新しい包装・包装廃棄物規則が、2026年8月12日から適用される食品接触包装におけるPFASの濃度制限を明示的に導入しています。北米では、バイヤーは州レベルのPFAS制限、認証ベースのフッ素スクリーニング要件、および複数のPFAS関連の食品接触通知を有効性から削除したFDA措置の組み合わせに直面しています。その結果、, PFASフリーの主張は、もはや曖昧な宣言やマーケティング用語に頼ることはできません. モールドファイバーのフードサービス包装にとって、これが.
技術の選択が今や主張の言語よりも重要である理由 技術の選択は、主張の文言よりも重要になっています. PFASフリーかどうか“」ではありません。実際の食品用途、動作温度、コンプライアンス市場、および生産現実に適した正しいPFASフリー経路を選択する方法です。.。」それは、実際の食品用途、動作温度、コンプライアンス市場、および生産の現実に適した正しいPFASフリーの経路を選択する方法です。.
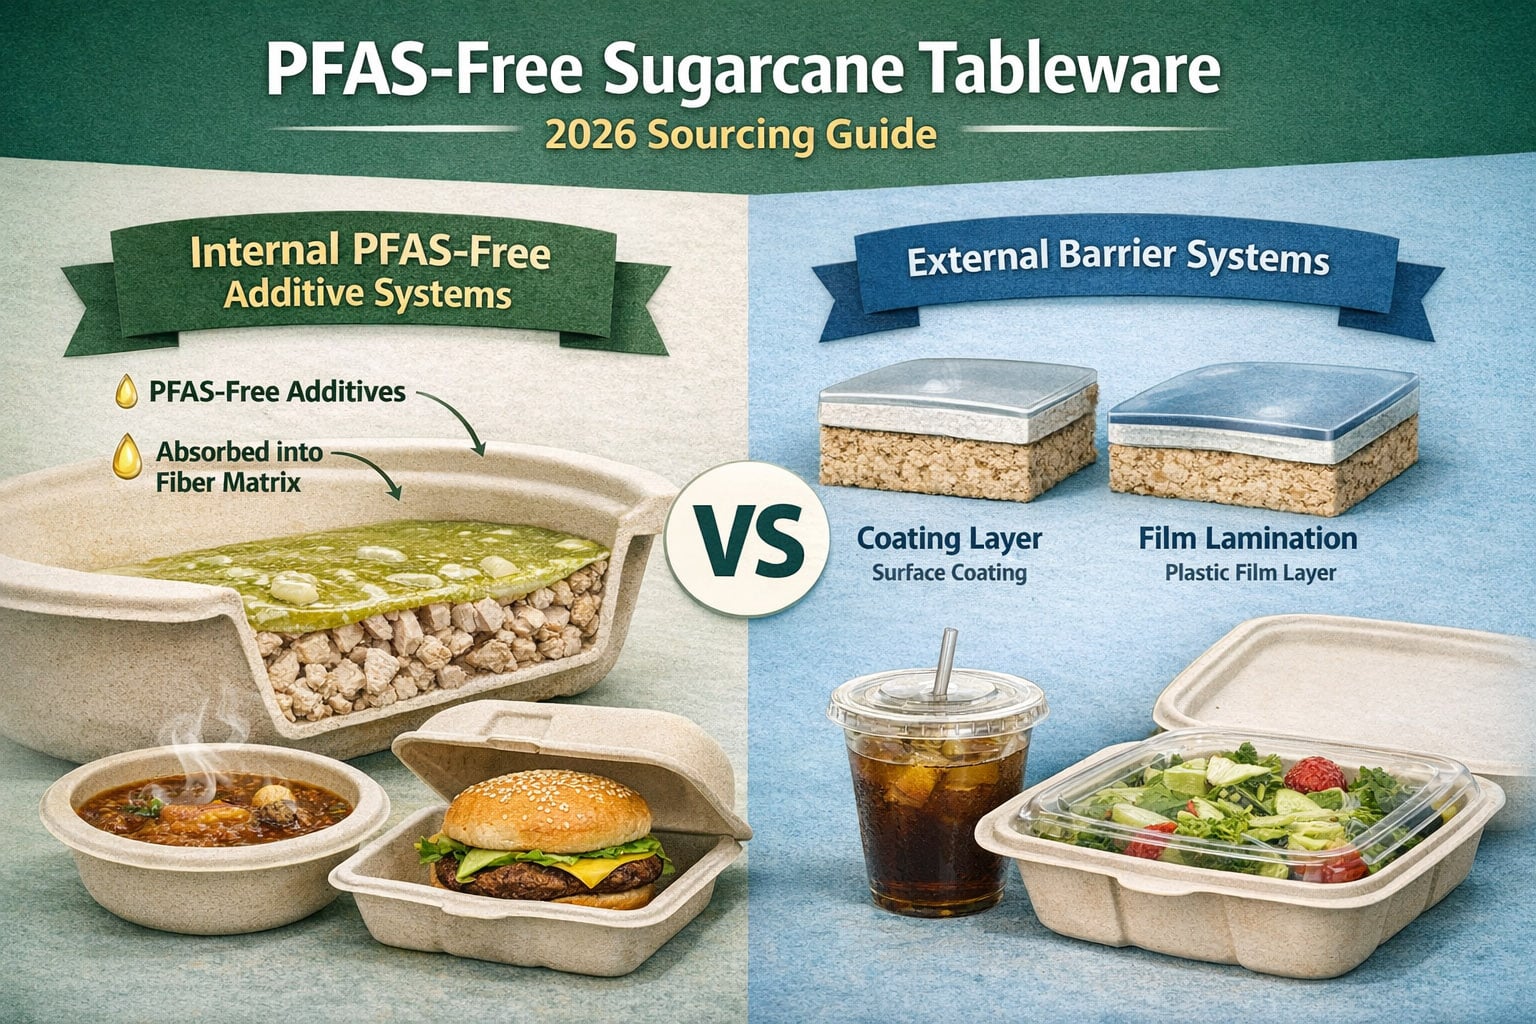
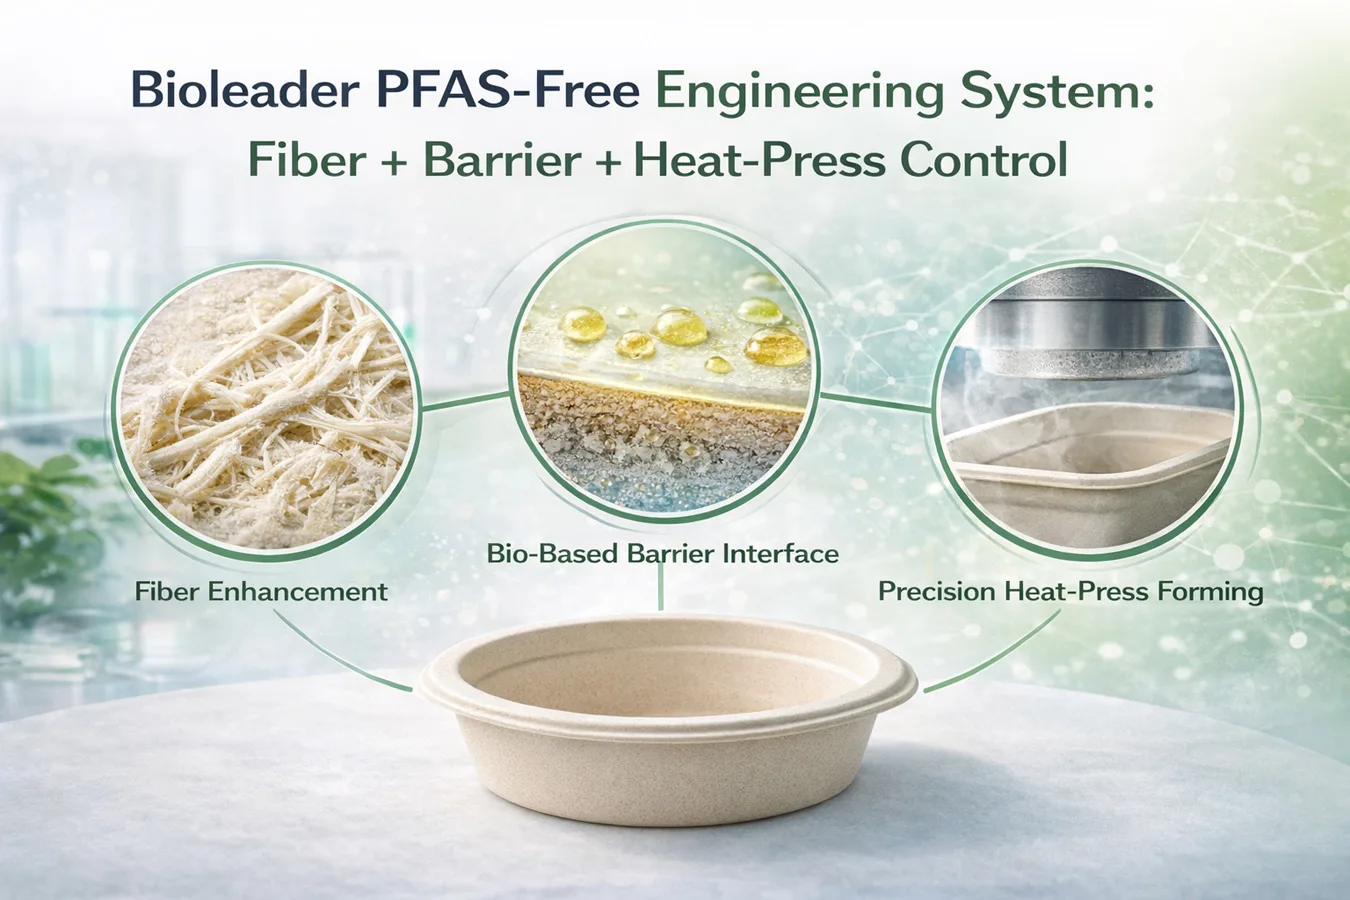
このガイドはその質問を中心に構築されています。現在形成されている2つの主要な技術ルートに焦点を当てています :内部PFASフリー添加剤システムと外部バリアシステム。また、バイヤーが低温と高性能の内部添加剤技術を区別する必要がある理由、ラミネーションとコーティングを交換可能な概念として扱うことができない理由、そして:内部PFASフリー添加剤システムと外部バリアシステム。また、バイヤーが低温と高性能の内部添加剤技術を区別する必要がある理由、ラミネーションとコーティングを交換可能な概念として扱うことができない理由、そして も説明します。要するに、これは環境概要ではありません。2026年に技術的および商業的に防御可能な包装決定を行うための調達フレームワークです。. 。要するに、これは環境の概要ではありません。2026年に技術的および商業的に防御可能なパッケージング決定を行うための調達フレームワークです。.
技術的経路を比較する前に、バイヤーはサプライヤーの主張、テストレポート、および製品仕様で使用される言語を明確にする必要があります。PFASフリーのモールドファイバー調達では、混乱はしばしば用語から始まります。「
技術的な経路を比較する前に、バイヤーはサプライヤーの主張、試験報告書、および製品仕様で使用される言語を明確にする必要があります。PFASフリーの成形繊維調達では、混乱はしばしば用語から始まります。「“PFAS-フリー," "フッ素フリー," "耐油性," "ラミネートされた,」や「”」などの言葉は、同じことを意味するかのように頻繁に使用されます。そうではありません。調達、コンプライアンス、および製品開発チームにとって、これらの区別は意味上の詳細ではありません。それらは、製品がどのようにテストされるか、性能がどのように解釈されるか、そして調達決定がどのように防御されるかに直接影響します。”この記事での作業上の意味.
| 用語 | テストロジック、文書、および市場固有のコンプライアンスレビューによってサポートされなければならない主張。 |
|---|---|
| PFAS-フリー | 試験ロジック、文書、および市場固有のコンプライアンスレビューによって裏付けられなければならない主張。. |
| フッ素フリー | 完全なPFASコンプライアンスの結論に関連するが、同一ではない一般的な取引表現。. |
| 内部 PFAS-フリー添加剤システム | パルプシステム内から成形繊維プロセスに導入されるフッ素フリーの耐油・耐水化学処理。. |
| 外部バリアシステム | 成形繊維製品の主基材の表面またはその後に追加されるバリア構造。. |
| フィルムラミネーション | 繊維基材に接着またはラミネートされた明確なバリアフィルム層。. |
| 表面コーティングシステム | 液体、水性、バイオベース、または類似のコーティング材料から形成される表面適用バリア層。. |
| 耐油性 | 食品の種類、温度、保持時間、構造、およびプロセスの一貫性に影響されるアプリケーション固有の性能結果。. |
表1. このガイドで使用される主要用語
3.1. PFAS-フリーは、カジュアルなマーケティング用語ではなく、コンプライアンス指向の主張です
プロフェッショナルな調達の文脈では、「PFAS-フリー」は、定義された証拠チェーンによって裏付けられなければならない主張として理解されるべきです。市場と認証フレームワークに応じて、その証拠にはフッ素スクリーニング、対象物質のテスト、署名済み宣言書、成分文書、および製品固有のコンプライアンスレビューが含まれる場合があります。これは、メソッドの範囲、文書のトレーサビリティ、およびサンプルの同一性なしに、単独の広告フレーズとして扱われるべきではありません。.
3.2. フッ素フリーとPFAS-フリーは関連していますが、同一の概念ではありません
“「フッ素フリー」は、意図的に添加されたフッ素化学物質の非存在の略語として、業界のコミュニケーションでよく使用されます。ただし、フッ素ベースのスクリーニングとPFASの決定は、同じ分析上の質問ではありません。フッ素の結果は指標またはスクリーニングツールとして使用される場合がありますが、PFASコンプライアンスには、対象分析、総フッ素の文脈、宣言、および技術文書を含むより広い解釈が必要になる場合があります。言い換えれば、単純な「非検出」ステートメントは、製品が関連するすべてのPFASフレームワークの下で完全に特徴付けられていることを自動的に意味するわけではありません。.
3.3. 内部添加剤システムは外部バリアシステムと同じではありません
この記事では、, 内部 PFAS-フリー添加剤システム パルプシステム内から成形繊維プロセスに導入されるフッ素フリーの耐油・耐水化学処理を指します。これらの添加剤は、最終成形と熱プレス前に製造プロセスに統合されます。それらの商業的価値は、プロセス統合、スケーラブルな出力、および二次表面処理への依存度の低減にあります。.
対照的に、, 外部バリアシステム 成形繊維製品の主基材の表面またはその後に追加されるバリア構造を指します。このガイドでは、外部バリアシステムには2つの異なるサブカテゴリが含まれます: フィルムラミネーション および 表面コーティングシステム. これらのルートは、特定のアプリケーションでバリア性能を向上させる可能性がありますが、内部添加剤技術と混同しないでください。.
3.4. ラミネーションとコーティングは交換可能な用語ではありません
ラミネーション 繊維基材に接着またはラミネートされた明確なバリアフィルム層を指します。技術的ロジックは、物理的バリアを形成する別の材料層に基づいています。. コーティング, 対照的に、液体、水性、バイオベース、または類似のコーティング材料から形成され、基材表面に適用、乾燥、固定される表面適用バリア層を指します。どちらも外部バリアシステムに属しますが、構造、プロセスフロー、欠陥プロファイル、および規制解釈が異なります。技術文書と調達レビューでは、交換可能な言語として扱われるべきではありません。.
3.5. 耐油性はアプリケーション固有の性能結果です
"耐油性”」は、普遍的なイエス・ノーの特性として読まれるべきではありません。成形繊維包装では、耐油性は実際の食品システム、接触温度、保持時間、充填状態、構造設計、壁厚、および生産の一貫性に依存します。冷たいまたは常温の食品でうまく機能する製品は、熱い油、熱いソース、または長い配達サイクルの下で失敗する可能性があります。これが、この記事が後で区別する理由です: 低温内部添加剤システム および 高性能内部添加剤システム すべてのPFAS-フリー添加剤を1つのカテゴリとして扱う代わりに。.
3.6. この記事は、1つのルートが常に正しいとは想定していません
このガイドは、すべての外部バリアソリューションが自動的に劣っているとは想定しておらず、すべての内部添加剤システムが自動的にコンプライアンスまたは高性能であるとも想定していません。このホワイトペーパーの目的は、より狭く実用的です:技術ルートを正しく定義し、調達条件下で比較し、バイヤーが特定のアプリケーションに対して商業的、運用的、および規制上防御可能なルートを決定するのを支援することです。.
4. 2026年の規制ベースライン — バイヤーが実際に準拠しなければならないこと
のバイヤーにとって、
PFAS-フリーのサトウキビ食器
2026年の規制見直しは、単一の認証や一般的なサプライヤー宣言に還元することはできません。コンプライアンスの基準は現在、以下の組み合わせによって形成されています。 市場固有のPFAS閾値, 食品接触文書要件, 、および繊維ベースの食品包装に使用されるバリア構造への監視の強化。.
実際の調達において、バイヤーは製品がPFASフリーとして宣伝されているかどうかだけでなく、 何がテストされたか、どの分析方法が使用されたか、証拠がどの製品またはSKUを対象としているか、そしてバリア構造が追加のコンプライアンスや循環性に関する考慮事項を生み出すかどうかを評価する必要があります。. 成形繊維のフードサービス包装に関しては、規制遵守と耐油性技術はもはや完全に別々のトピックとして評価することはできません。.
これは、サトウキビ製食器に特に関連します。なぜなら、バイヤーは同じパッケージに複数の成果を同時に期待することが多いからです:耐油性、耐湿性、耐熱性、食品接触適合性、該当する場合の堆肥化可能性、そして防御可能なPFASエビデンスチェーン。したがって、最強の調達決定は、単に最も強いバリア主張を持つ製品ではなく、その構造が 性能、材料設計、テスト証拠、および仕向け市場の文書を一緒にレビューできるものです。.
4.1 欧州連合:PPWRが2026年の主要な参照点に

EU市場に置かれる食品接触包装の場合、
包装・包装廃棄物規則(PPWR)
現在、PFASレビューの最も重要な規制アンカーを提供しています。以来 2026年8月12日, 、食品接触包装は、PFAS濃度が第5条(5)で定められた限度以上である場合、EU市場に上市してはなりません。.
| EU PPWR PFAS要件 | 限度 | 分析コンテキスト |
|---|---|---|
| 任意の個別PFAS | 25 ppb | ターゲットを絞ったPFAS分析によって測定。ポリマー性PFASはこの限度の定量から除外されます。. |
| ターゲットを絞ったPFASの合計 | 250 ppb | ターゲットを絞ったPFAS分析の合計として測定され、該当する場合は前駆体の事前分解を伴います。ポリマー性PFASはこの限度の定量から除外されます。. |
| PFAS(高分子PFASを含む) | 50 ppm | ポリマー性PFASを含みます。総フッ素が50 mg/kgを超える場合、技術文書のためにPFASに関連するフッ素と非PFASフッ素を区別するための追加の証拠が必要になる場合があります。. |
これらの3つの限度は、交換可能な数値として扱うべきではありません。 25 ppb および 250 ppb しきい値はターゲットを絞ったPFAS分析に関連し、一方 50 ppm 要件はポリマー性PFASを含むPFASに対応します。総フッ素スクリーニングは別の分析レイヤーを提供し、同じパラメータが測定されているかのようにターゲットを絞ったPFAS限度と直接比較すべきではありません。.
バイヤーにとって、実際的な結果は、広範な「PFASフリー」という声明は、コンプライアンスに敏感なEUプロジェクトにはもはや十分ではないということです。サプライヤーは、レビュー対象の製品を特定し、分析方法と検出限界を説明し、利用可能な証拠を実際の材料システムと技術文書に結び付けることができる必要があります。.
PPWRは、欧州機関によって発行されたEU規則です。Bioleader®は規制要件を定義しません。EU調達プロジェクトでは、Bioleader®は、選択されたSKUと仕様に関する利用可能な製品仕様、宣言、テストレポート、およびサポート文書を整理することにより、バイヤーをサポートできます。.
4.2 2026年PPWR更新:欧州委員会がPFASスクリーニングを推奨する方法
2026年の重要な進展は、第5条(5)のPFAS要件の実施に関する欧州委員会の追加ガイダンスです。調達チームにとって、このガイダンスは、法定のPFAS限度にどのようにアプローチできるかを説明しているため有用です。 段階的な分析プロセス すべてのフッ素またはPFAS測定を同じテストとして扱うのではなく。.
委員会の現在の推奨執行アプローチは、 総フッ素(TF)スクリーニング. から始まります。総フッ素結果が 50 mg/kg, の場合、サンプルは 最初のスクリーニングステップで準拠していると見なされる可能性があります. 。総フッ素結果がこのレベルを超える場合、追加の調査を使用して、フッ素が有機源または無機源のどちらに由来するか、およびさらなるPFAS固有の分析が必要かどうかを判断できます。.
総フッ素が 50 mg/kg 未満の場合、欧州委員会の現在の推奨執行アプローチに基づく最初のスクリーニング結果として機能できます。このスクリーニングレベルは、PPWRの 25 ppb および 250 ppb ターゲットを絞ったPFAS限度と同じ分析測定ではありません。.
さらなる調査が必要な場合、分析作業は有機フッ素と無機フッ素を区別し、状況に応じてターゲットを絞ったPFAS分析または前駆体に焦点を当てた分析に進む場合があります。委員会はまた、現在利用可能な証拠に基づいて、最初の総フッ素スクリーニングステップで準拠していたサンプルは、その後のテストステップでも準拠していたと述べています。.
| 検証段階 | 検査内容 | 購入者の解釈 |
|---|---|---|
| ステップ1 — 総フッ素 | テストされたサンプル中の全フッ素 | TF結果が50 mg/kg未満の場合、委員会の現在の推奨される最初のスクリーニングアプローチに基づいて準拠していると見なされる可能性があります。. |
| さらなるフッ素特性評価 | 追加の調査が必要な場合に、有機フッ素源と無機フッ素源を区別するのに役立ちます | 総フッ素が最初のスクリーニングレベルを超える場合、またはフッ素源の明確化が必要な場合に役立ちます。. |
| ターゲット/前駆体分析 | 指定されたPFASおよび該当する場合は前駆体関連のPFAS | 25 ppbおよび250 ppbのターゲットを絞ったPFAS要件に対してより詳細な検証が必要な場合に使用されます。. |
この更新は、耐油性技術を比較するバイヤーにとって特に重要です。より強力な内部添加剤、コーティング、またはラミネートバリアシステムは、油に対してより良い性能を発揮するという理由だけで選択されるべきではありません。選択された技術は、 明確な配合履歴、適切なPFASエビデンス、安定した生産管理、および仕向け市場向けの文書化.
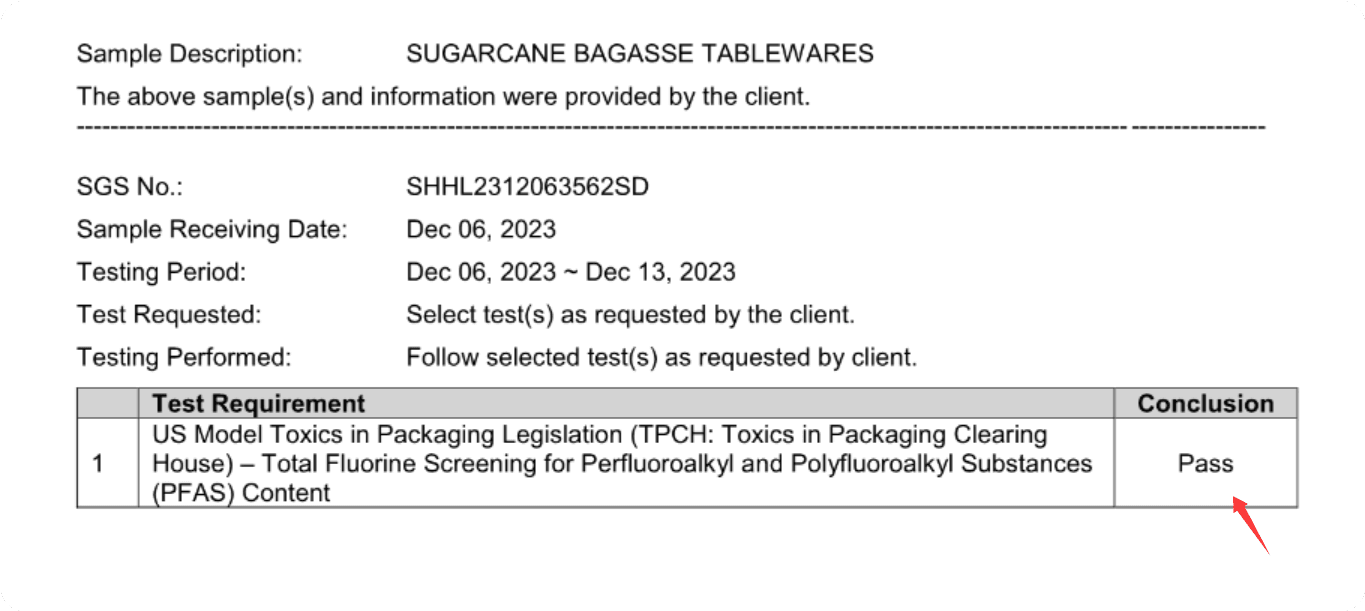
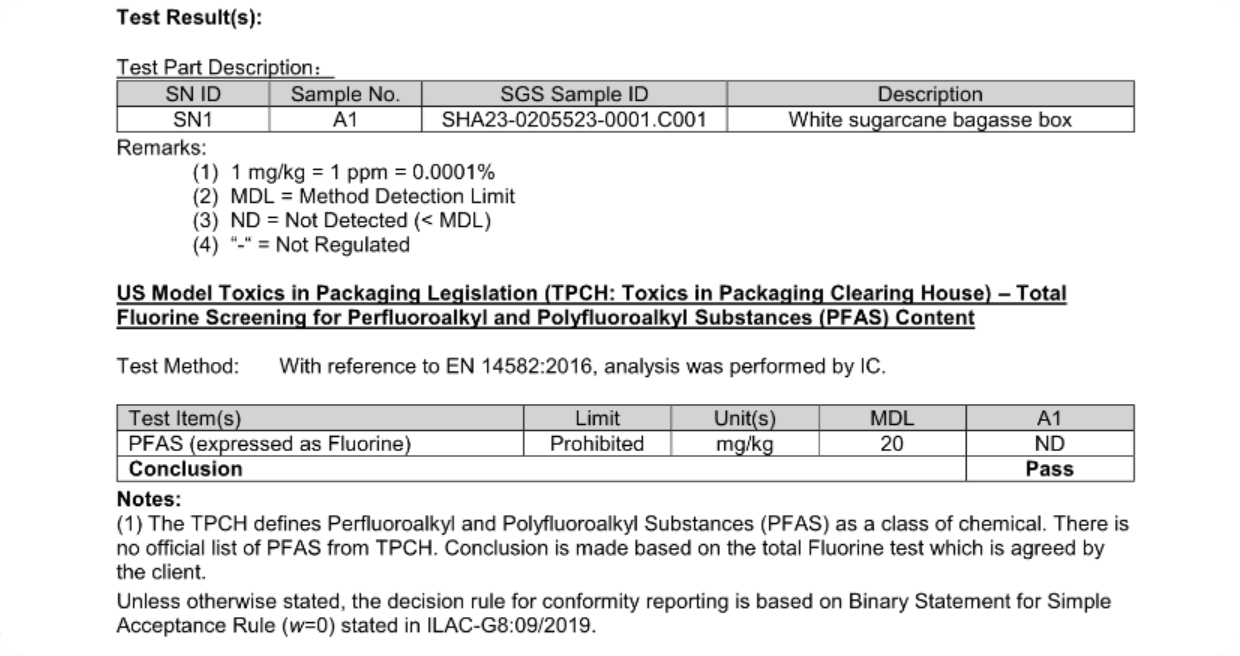
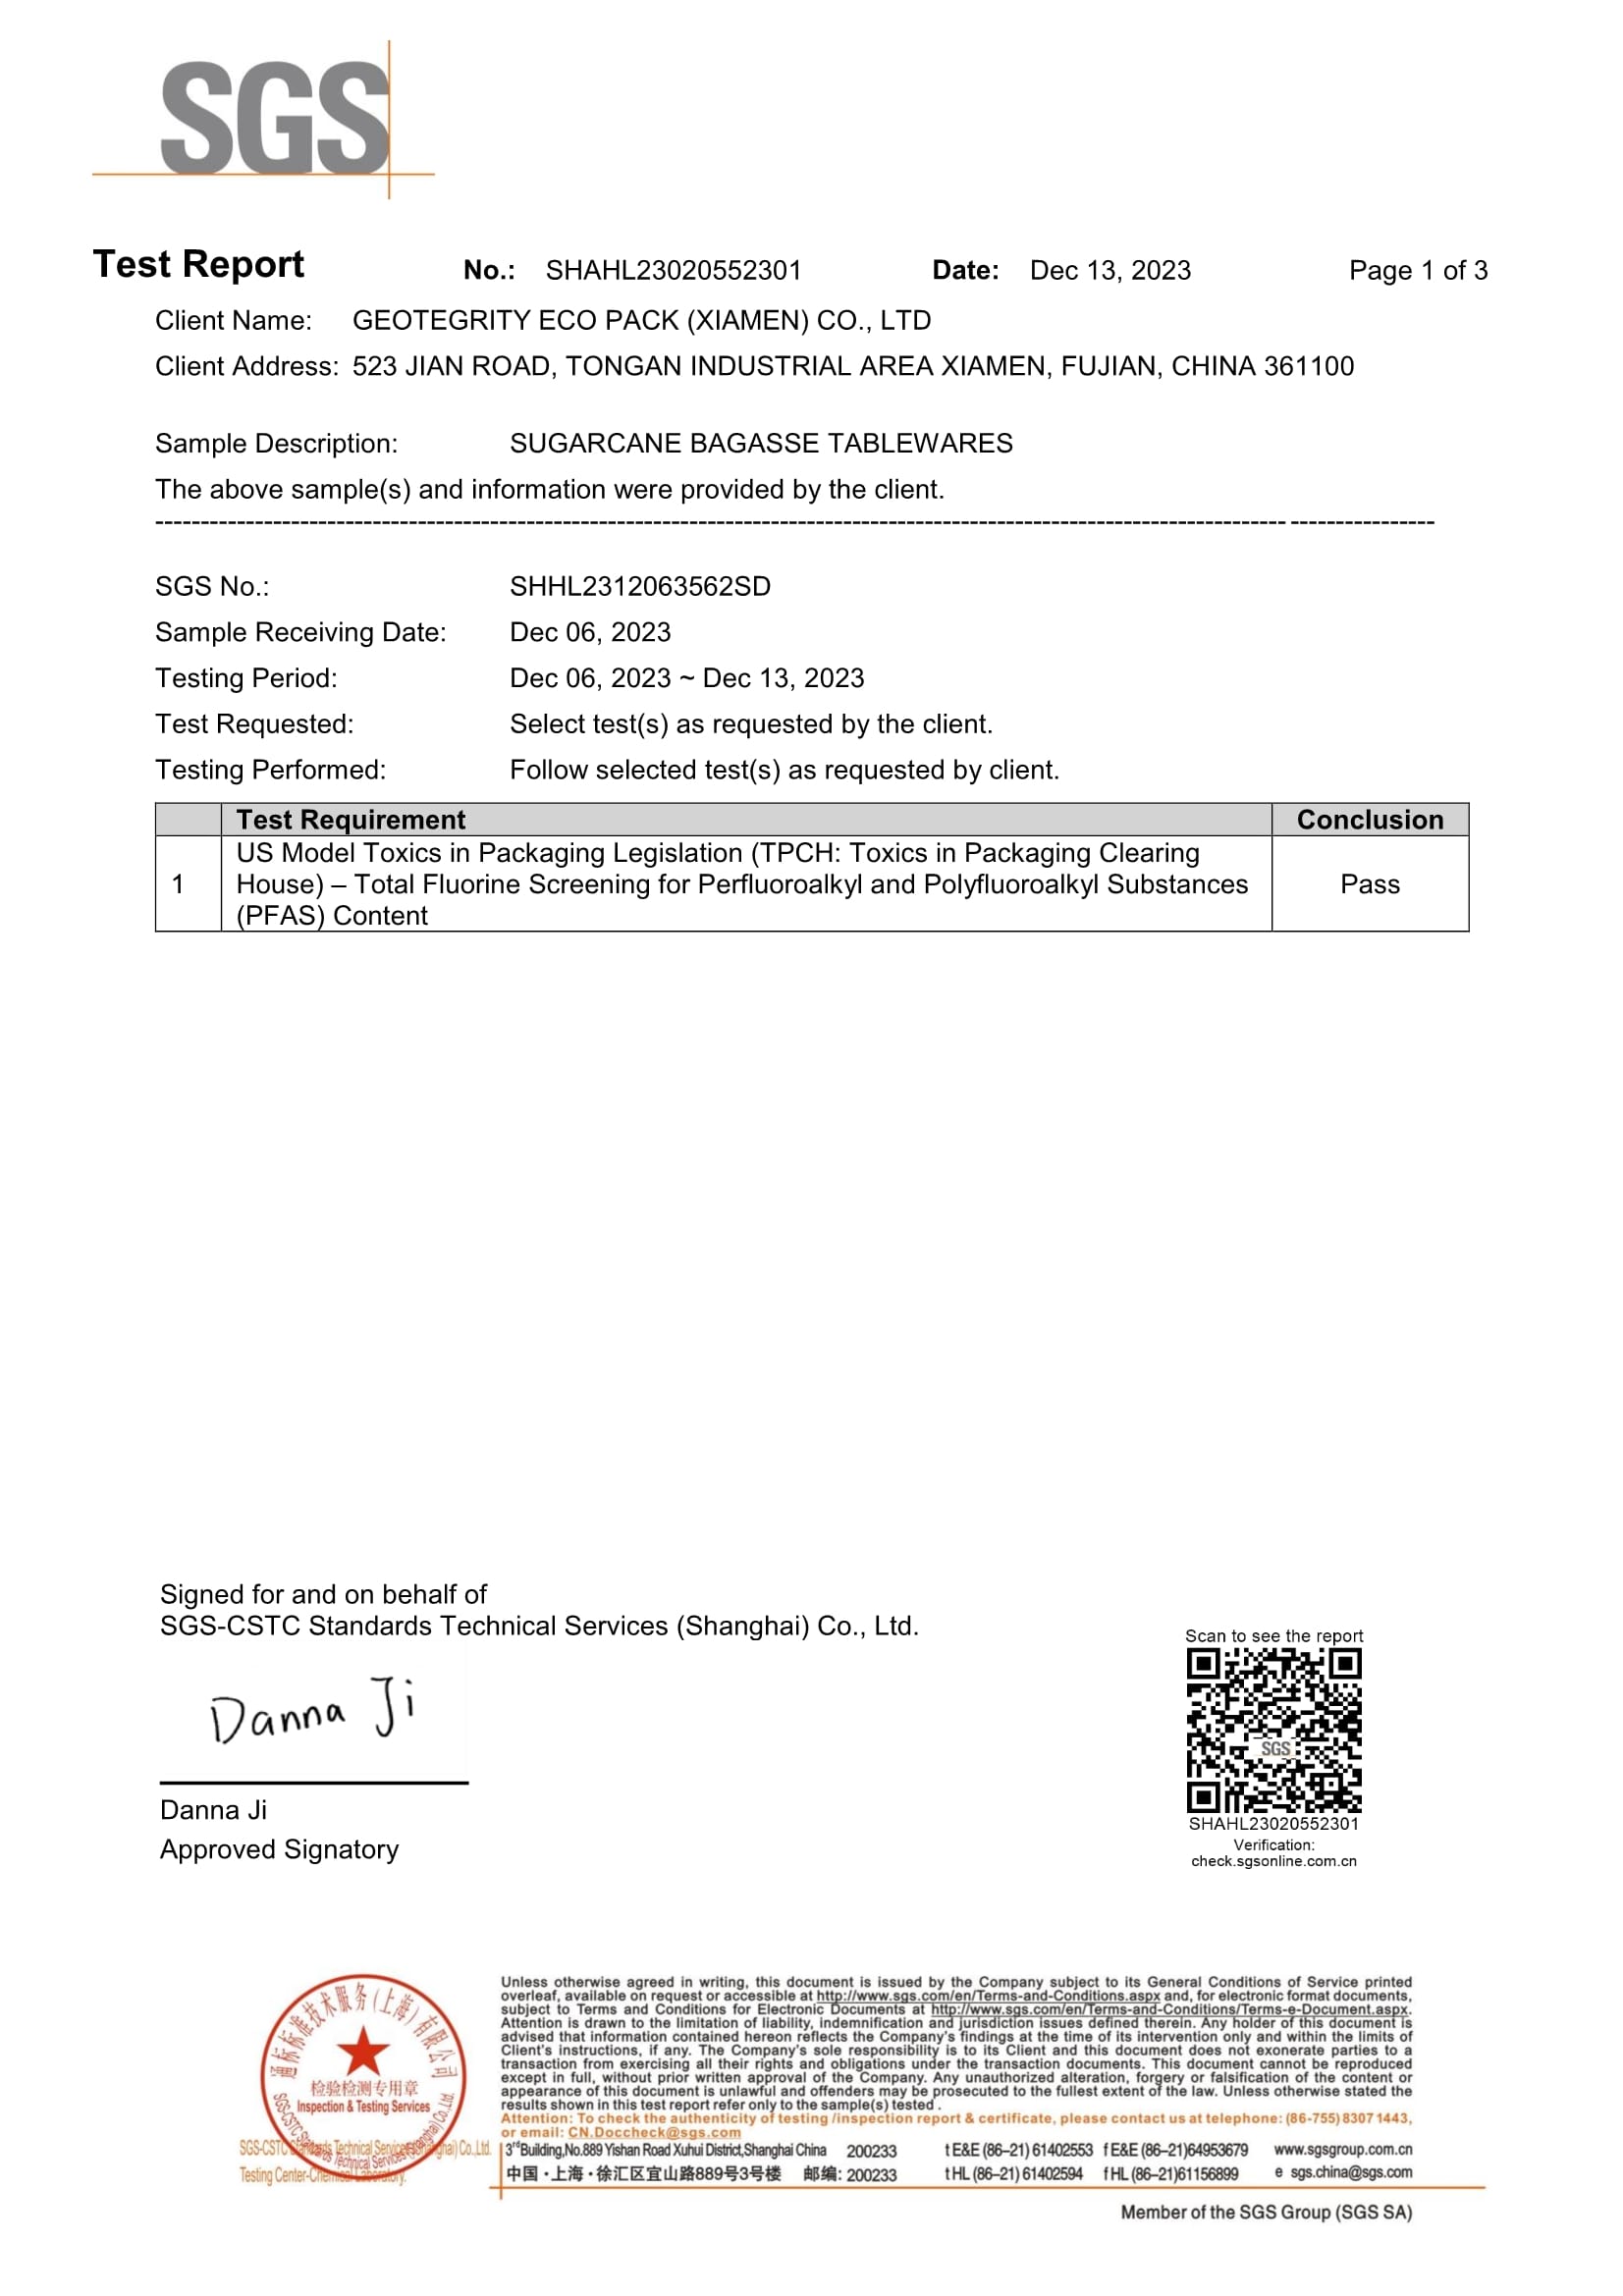
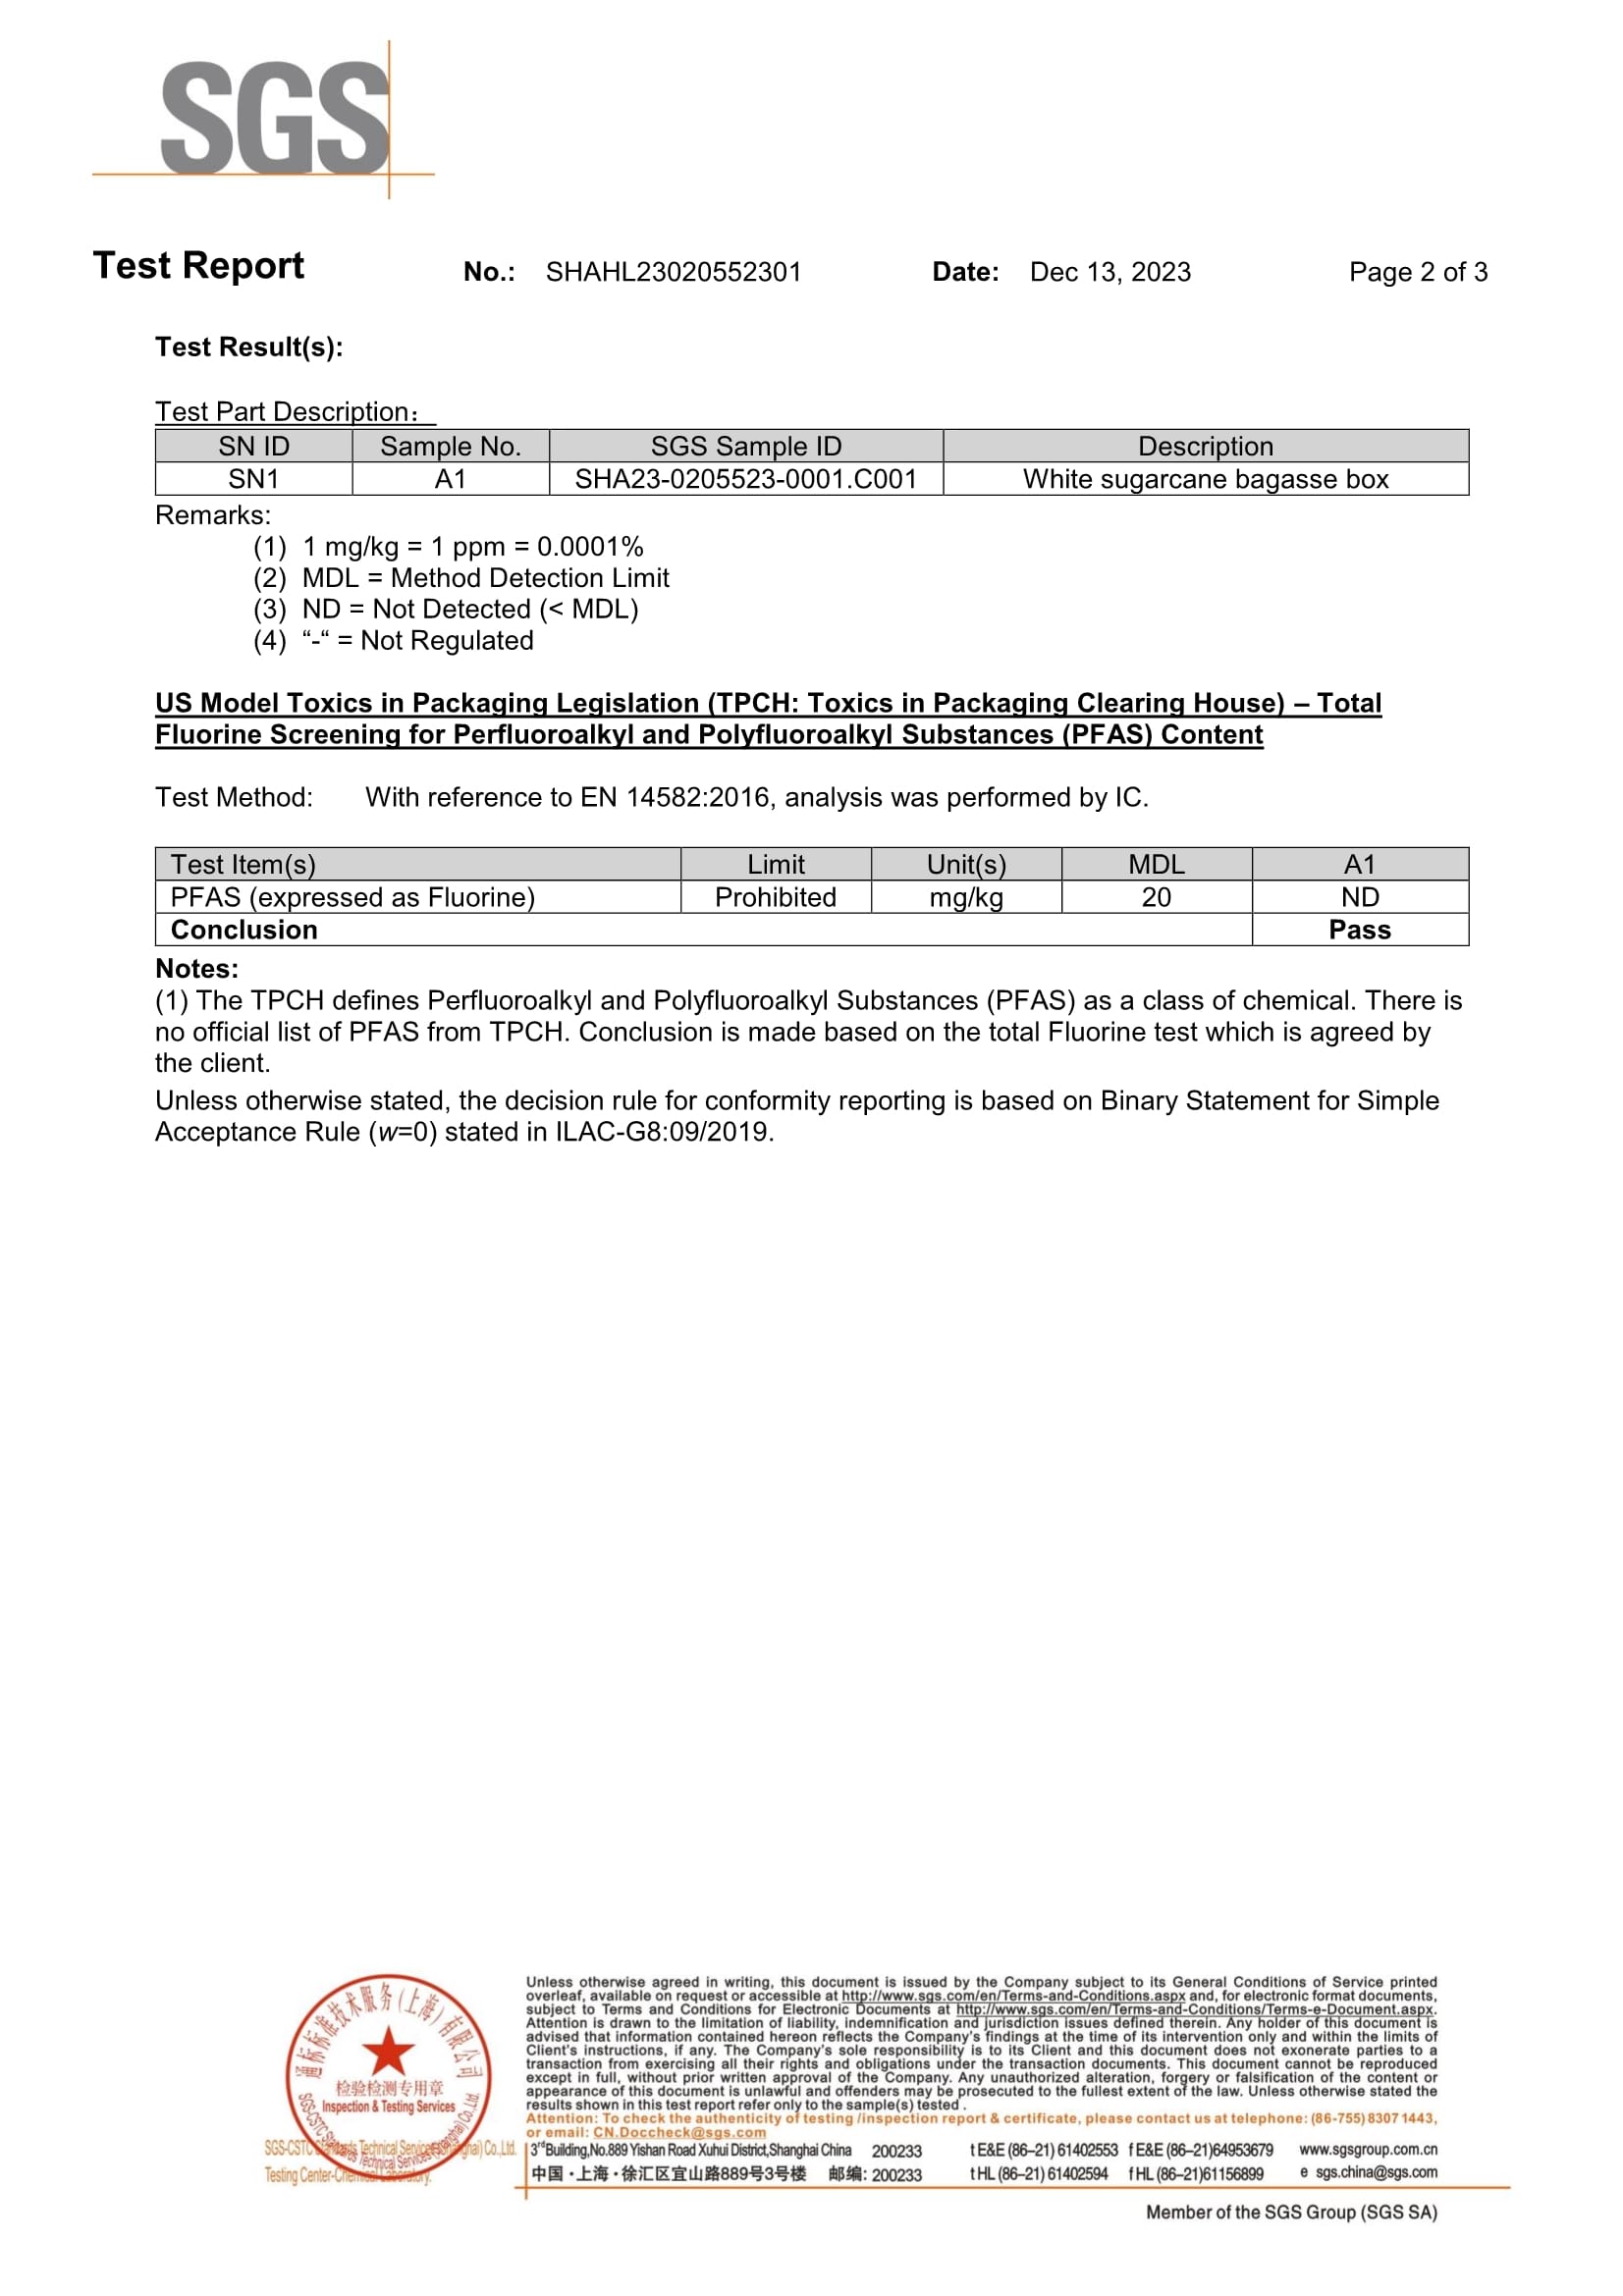
試験済みのSGSレポートが公開されており、 白いサトウキビバガスボックス 記録された 総フッ素 ND(<20 mg/kg) EN 14582:2016を参照した方法とICによる分析を使用しています。この結果は、欧州委員会の現在の 50 mg/kgのStep-1総フッ素スクリーニングレベル. を下回っています。この結果は試験済みサンプルに対する裏付けエビデンスを提供するものであり、すべてのBioleader® SKU、配合、バリアシステム、または生産バッチを自動的にカバーするものと解釈すべきではありません。.
EUでの実践的な調達検証のために、バイヤーはBioleader®の
PPWR 2026 フードサービス包装チェックリスト
を使用して、商業承認前に製品、試験、および文書化要件を確認できます。.
委員会の実施アプローチの詳細については、
EU PPWR 2026 フードサービス向け包装ガイダンス
を参照してください。これには、PFAS要件、技術文書、製造者の責任、輸入者のレビューが含まれます。.
実際の成形ファイバー製品を評価するバイヤーは、
PFASフリーの堆肥化可能な食器のコンプライアンスおよび製品ページ
で、製品カテゴリ、SGS裏付けエビデンス、堆肥化可能性の文書化、および調達ガイダンスを確認できます。.
バイヤーは、内部添加剤、コーティング、またはラミネートバリアシステムを、より強い耐油性を提供するという理由だけで選択すべきではありません。推奨されるルートは、明確なPFASエビデンスチェーン、製品固有の検証、管理された配合、再現可能な生産、および仕向け市場に適した文書化もサポートするものであるべきです。技術的に強いバリアは、より複雑なコンプライアンスや材料構造を生み出す場合、自動的にリスクの低い調達ルートとはなりません。.
4.3 ラミネートまたはコーティングされたファイバー構造がヨーロッパでより慎重なレビューを必要とする理由
欧州の規制の文脈では、バイヤーは主にファイバーベースのままである成形ファイバー製品と、追加のプラスチック含有またはポリマーベースのバリア層に依存する製品を注意深く区別する必要があります。紙またはファイバーの外観だけでは、完全な包装構造が関連する包装、使い捨てプラスチック、リサイクル、または廃棄物処理の規則の下でどのように扱われるかは決まりません。.
これは、すべてのラミネートまたはコーティングされた構造が自動的に非準拠であることを意味するものではありません。それは、 外部バリアシステムが追加の解釈と文書化の質問を生み出す可能性がある, ことを意味し、特にバイヤーがプラスチック削減、リサイクル可能性、再パルプ化可能性、堆肥化可能性、または簡素化されたファイバーベースの包装に関連する主張を行いたい場合に顕著です。.
異なる外部システムの区別も重要です。 フィルムラミネート構造 は明確な材料層を導入しますが、 表面コーティング は、水性、ポリマー、バイオベース、または他のバリア配合を使用する場合があります。どちらも、実際の配合と裏付けエビデンスをレビューせずに、自動的にリサイクル可能、堆肥化可能、プラスチックフリー、またはPFASフリーと説明すべきではありません。.
このため、ラミネートおよびコーティングされた成形ファイバー製品は、即時のグリースバリア性能だけで評価すべきではありません。バイヤーは、構造が意図された仕向地で追加のリサイクル、堆肥化可能性、技術文書、または市場ポジショニング要件を生み出すかどうかも考慮する必要があります。.
PPWR PFAS制限は、耐油性が内部添加剤、表面コーティング、またはラミネートバリアのいずれによって達成されるかに関係なく、食品接触包装に適用されます。技術ルートは、製品固有のPFAS検証に取って代わるものではありません。.
4.4 北米:認証ロジック、州の制限、およびFDAアクション
北米では、PFASコンプライアンスの状況はEUとは異なります。なぜなら、PPWRの第5条(5)に相当する単一の食品包装規制がないからです。代わりに、バイヤーは以下の組み合わせを考慮する必要があるかもしれません: 州レベルの制限、認証要件、顧客仕様、および連邦の食品接触アクション.
堆肥化可能なフードサービス製品については、, BPI が重要な認証フレームワークの1つを提供します。そのフッ素化化学物質ポリシーは、関連する配合レビュー、裏付け文書、適用可能な総有機フッ素要件内でのBPI承認ラボによる試験、および意図的に添加されたフッ素化化学物質が存在しないことを確認する製造者声明を要求します。.
この認証フレームワークは、EUのPPWR制限と混同すべきではありません。BPI認証とEUのPPWRコンプライアンスは、異なる認証および規制フレームワークを使用しており、独立して評価されるべきです。1つの認証を取得した製品が、すべての仕向け市場で自動的にすべてのPFAS要件を満たすと説明すべきではありません。.
州レベルの規制は、別の説明責任の層を追加します。例えば、ワシントン州は、影響を受ける食品包装カテゴリに対してコンプライアンス証明書を要求します。これにより、PFASコンプライアンスはマーケティング用語を超えて、監査可能なサプライチェーン文書化に移行します。
成形ファイバーパッケージ
と協力するバイヤーは、実際の製品タイプに対応するトレーサブルな記録を期待すべきです。.
連邦レベルでは、FDAアクションが、紙および板紙の食品包装におけるPFASベースの耐油性化学からの米国の移行をさらに強化しました。残りの関連するPFAS耐油性食品接触通知は2025年に失効し、この用途における意図的に添加されたPFASからの広範な市場シフトを強化しました。.
調達専門家にとって、より広いメッセージは、PFASフリーへの転換が北米の食品包装市場の方向性にすでに組み込まれているということです。それでもバイヤーは、複数の管轄区域に1つのコンプライアンス結論を適用する前に、正確な州、認証要件、製品カテゴリ、および顧客仕様を特定する必要があります。.
4.5 PFASフリーのサトウキビ食器のバイヤーにとっての意味
 |  |
調達の結果は明確です。バイヤーは、ロゴ、一般的なサプライヤー宣言、または一度きりのサンプルテストだけに基づいて、PFASフリーのバガス食器を承認すべきではありません。2026年の調達ベースラインは、 市場要件、分析エビデンス、SKUアイデンティティ、バリア技術、および工場の実行.
- 目的地市場と該当するPFAS要件を特定します。.
- 購入する正確なSKU、材料、色、およびバリア構造を確認します。.
- 利用可能な証拠が、全フッ素、全有機フッ素、対象を絞ったPFAS分析、認証文書、またはその他の形式の証拠であるかを判断します。.
- 分析方法、検出限界、試験日、およびサンプル説明を確認します。.
- 分析方法、検出限界、試験日、およびサンプル説明をレビューします。.
- PFASコンプライアンスと耐油性性能試験を区別します。.
- 外部コーティングまたはラミネーションが、リサイクル性、堆肥化性、または材料構造に関する追加の考慮事項を生み出すかどうかを確認します。.
- 配合変更や量産バッチの管理方法を確認します。.
この調達ガイドの重要なポイントは、 規制適合性と耐油技術を別々に検討することはもはやできない. ということです。内部添加剤システムは工程統合が容易かもしれませんが、それでも適切なPFASエビデンスと適用検証が必要です。外部コーティングやラミネートバリアは、難しい用途でより強い性能を発揮するかもしれませんが、追加の材料、循環性、文書化の問題を引き起こす可能性もあります。.
PFASフリーのサトウキビ製食器の場合、最も防御力のある調達判断は、以下のものを一致させるものです。 クレーム文言, テスト範囲, 製品構造, 実際のフードサービス性能、および 市場の宛先 を単一の承認ロジック内で実現することです。この規制ベースラインは、以下のセクションで内部のPFASフリー添加剤システムと外部バリア技術を比較するための基盤となります。.
5. モールドファイバーにおける耐油性がスローガンではなくプロセス問題である理由
モールドファイバーのフードサービス包装では、耐油性は単純な製品機能であるかのように議論されることがよくあります。実際には、それは プロセス管理された性能結果. です。 サトウキビボウル, 、トレイ、またはクラムシェルは、PFAS フリー、堆肥化可能、または植物繊維から成形されたとラベル付けされているだけで商業的に信頼できるわけではありません。実際の性能を決定するのは、完全な生産システムが、油、熱、湿気、圧力、時間にさらされたときに安定した状態を維持できる繊維構造を作り出せるかどうかです。.
この区別はバイヤーにとって重要です。なぜなら、モールドファイバーはプラスチックやフィルムベースの包装と同じように劣化しないからです。サトウキビ製テーブルウェアでは、グリースの移行は通常、 繊維の多孔性、局所的な弱点、構造密度、および加工の一貫性. に関連しています。製品は最初の充填時に視覚的に許容できるように見えても、熱い食品との接触から数分後に裏面の油の影、縁からの浸透、局所的な軟化、または底部パネルの貫通が発生する可能性があります。このため、耐油性は使用時の外観だけで評価されるべきではありません。定義された適用条件下で評価されなければなりません。.
5.1 繊維構造は出発点であり、最終的な答えではない

サトウキビバガスは強く、商業的に魅力的なモールドファイバー基材ですが、自然に高バリア材料ではありません。他の植物繊維構造と同様に、成形、脱水、熱プレス中に形成される細孔、繊維交差点、および可変密度領域のネットワークを含んでいます。これらの構造的特徴は、製品を軽量で堆肥化可能にし、大規模に製造可能にするものです。また、バリア設計が弱いか生産条件が不安定な場合に、制御されない油や湿気の浸透が発生する理由でもあります。.
これが、PFAS フリーのモールドファイバー製品を材料の同一性だけで判断すべきではない理由です。「バガス」はそれ自体で性能を保証するものではありません。同じベース繊維から作られた2つの製品は、添加剤システム、金型設計、壁厚、プレス条件、脱水効率、および成形後の一貫性に応じて、非常に異なる動作をする可能性があります。商業調達において、実際の技術的質問は、基材が持続可能かどうかではありません。完成した構造が、意図された食品接触負荷に耐えるように設計され、製造されているかどうかです。.
5.2 グリースの故障は、目に見える苦情になる前に、通常は構造的なイベントです
多くのバイヤーは、目に見える漏れの問題が現れた後にのみ耐油性を評価します。それは遅すぎます。実際には、モールドファイバーの故障は、明らかな顧客の苦情になるずっと前に、構造的な弱点として始まることがよくあります。油は、低密度領域、エッジ遷移部、コーナー形状、シールリム、または積み重ねや輸送中に生じた応力領域を移動する可能性があります。製品が明確な汚れや漏れを示す頃には、基盤となるバリアシステムはしばらくの間、性能不足であったことがよくあります。.
これが、中央パネルの性能だけでは不十分な理由でもあります。ボウルの底は静的ベンチテストでは安定しているように見えても、実際のテイクアウト使用中にリム領域、側壁の遷移部、またはコンパートメントの端が実際の故障点になる可能性があります。したがって、バイヤーは耐油性をフラットな表面の実験室での主張ではなく、全構造の性能問題として扱うべきです。.
5.3 熱、油負荷、および保持時間は異なる変数であり、混同すべきではありません
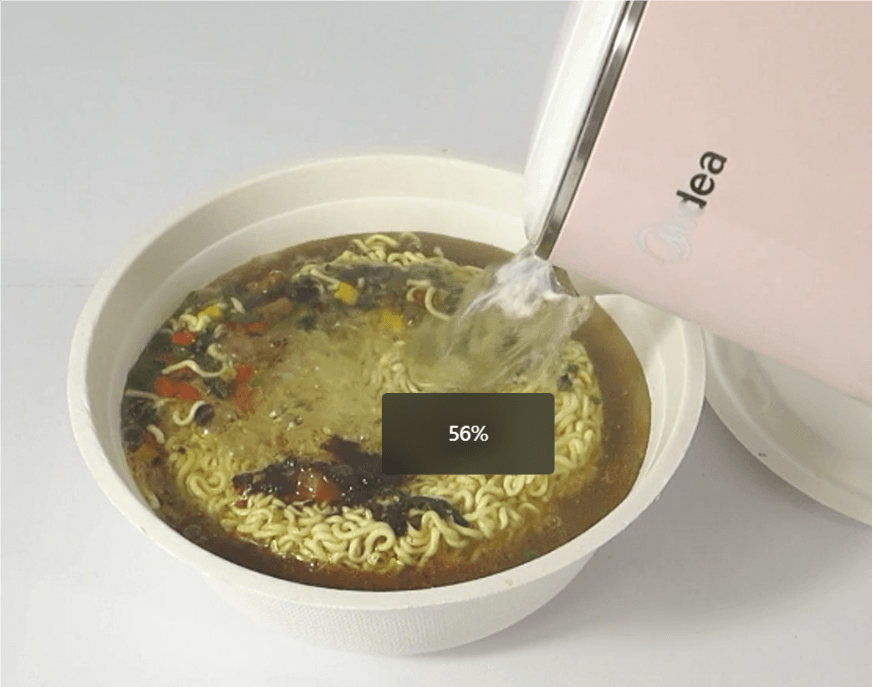 | 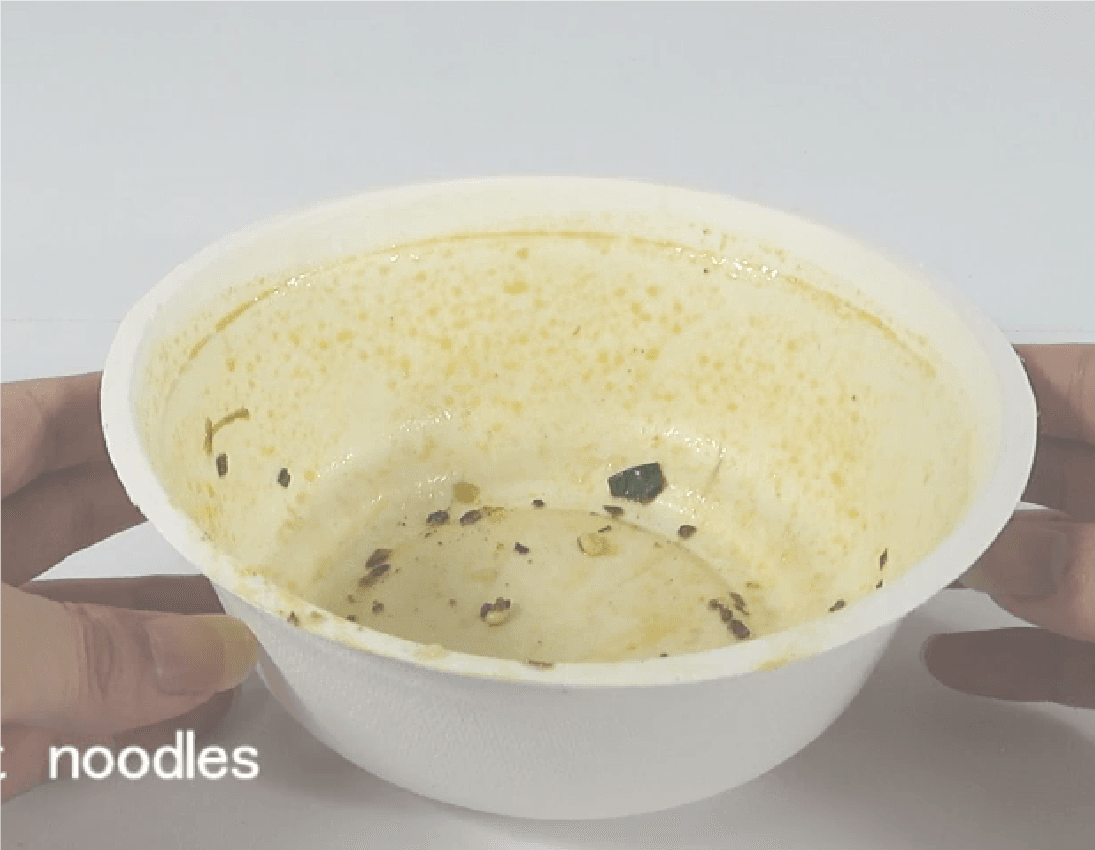 |
最も一般的な調達ミスの1つは、食品用途をあまりにも広く説明することです。「“温かい食品”」はテスト方法ではありません。温かいご飯を入れたモールドファイバーパッケージは、フライドチキン、カレー、油っこい麺、または脂肪分の多い表面層を持つスープを保持するものとは非常に異なる動作をします。温度は重要ですが、温度だけでは性能を説明できません。. 油負荷、接触時間、および製品形状も同様に重要です。.
これが、温かい食品との短時間の接触でうまく機能する PFAS フリー製品が、より長い配達サイクル、より高いグリース濃度、または繰り返しの保温下では失敗する可能性がある理由です。また、低温内部添加剤システムと高性能内部添加剤システムが同じ用途範囲に役立つかのようにグループ化されるべきではない理由でもあります。それらの違いは単なるマーケティング層ではありません。それは意図された使用条件とプロセス能力の違いです。.
| ばらつきあり | なぜ重要なのか | 典型的なバイヤーの間違い |
|---|---|---|
| 食品温度 | より高い温度は、繊維の軟化、水分移動、およびバリアストレスを加速させる可能性があります。. | すべての「温かい食べ物」を1つの条件として扱うこと。. |
| 油負荷 | グリースの多い食品は、乾燥した食品や低脂肪の食品とは異なる浸透の課題を生み出します。. | 温かいご飯と油っこい麺が同じバリアレベルを必要とすると仮定すること。. |
| 保持時間 | 接触時間が長くなると、裏面の汚れ、浸透、および構造的弱化のリスクが増加します。. | 短時間の接触試験のみに基づいてサンプルを承認すること。. |
| 製品形状 | 角部、縁部、側壁の移行部、仕切り端部は、しばしば最初の破損箇所となります。. | 中央パネルや平らな底面のみを評価すること。. |
| 壁厚 | 薄肉部は、多孔性のばらつきや油分の突破に対してより敏感です。. | バリア性能を再検証せずに軽量化すること。. |
| 工程の一貫性 | 安定した耐油性は、再現性のある成形、脱水、熱プレス条件に依存します。. | 単一のサンプルバッチのみで性能を判断すること。. |
表2. 成形ファイバー包装の耐油性に影響を与える主要変数
5.4 結露、湿気、油分は同じ故障モードではない
もう一つの一般的な混乱の原因は、湿気関連の影響の誤読です。成形ファイバー包装では、結露と油分の浸透は同一の事象ではありません。熱充填製品は、特に蓋付きテイクアウト使用時に、蒸気の移動と温度差により、目に見える湿気や表面の湿潤を生じることがあります。これは自動的に耐油システムが故障したことを意味するものではありません。より重要なのは、実際の油の突破、ファイバーの軟化、構造的弱化、または脂肪の移動に起因する持続的な裏面の染みがあるかどうかです。.
本格的な製品評価のためには、バイヤーは少なくとも3つの条件を分離すべきです: 高温の湿気への曝露, 高温の油への曝露、および 熱・脂肪・保持時間の複合ストレス. 。これらの条件を試験や製品推奨で区別できないサプライヤーは、実際のフードサービス用途に対して信頼性の高いPFASフリーのガイダンスを提供できる可能性は低いです。.
5.5 2026年の耐油性は工場の規律の問題
2026年までに、市場はもはやPFASフリーの成形ファイバー製品が単独のサンプル試験に合格できるかどうかだけを問うているわけではありません。より重要なのは、同じ性能が商業生産、複数のSKU、および繰り返しの輸出バッチにわたって維持できるかどうかです。このため、耐油性は製造規律の問題として扱われるべきです。添加剤の化学的性質は重要ですが、パルプ調製、投与量管理、成形安定性、金型温度、滞留時間、壁厚のばらつき、品質管理の規律も同様に重要です。.
調達の観点から、これは多くのサプライヤーが分かれ始めるポイントです。一部は許容できる実験室サンプルを作ることができます。生産速度が上がり、カートン数量がスケールアップし、複数の製品フォーマットが並行して稼働する場合に、再現性のある性能を維持できるサプライヤーはより少ないです。. バイヤーにとって、実際の購買リスクは最初のサンプルにあることはめったにありません。それは商業規模での一貫性の欠如です。.
ここで、 Bioleaderの生産経験 が関連してきます。成形ファイバー輸出供給において、耐油性は単一材料の主張として管理されるのではありません。それは、ファイバー構造、プロセス制御、添加剤選定、および用途適合の複合結果として管理されます。そのため、次のセクションでは、まず内部のPFASフリー添加剤システムに焦点を当て、低温ルートと高性能ルートの実用的な違いを含めて説明し、その後、ラミネーションや表面コーティングなどの外部バリアシステムに移ります。.
6. ルートA — 内部PFASフリー添加剤システム
利用可能なPFASフリー技術経路の中で、 成形ファイバーフードサービス包装, にとって、内部添加剤システムは商業的に最も関連性の高い出発点であり続けています。その重要性は、一つの実用的な事実に由来します:それらは、 成形ファイバープロセス自体の中で, 耐油性と耐湿性の性能を構築するように設計されており、主に別の成形後バリア層に依存するのではありません。バイヤーにとって、これは統合システムが一般的にスケールが容易で、生産での制御が容易で、孤立した表面処理としてではなく完全な工場プロセスの一部として評価しやすいため重要です。.
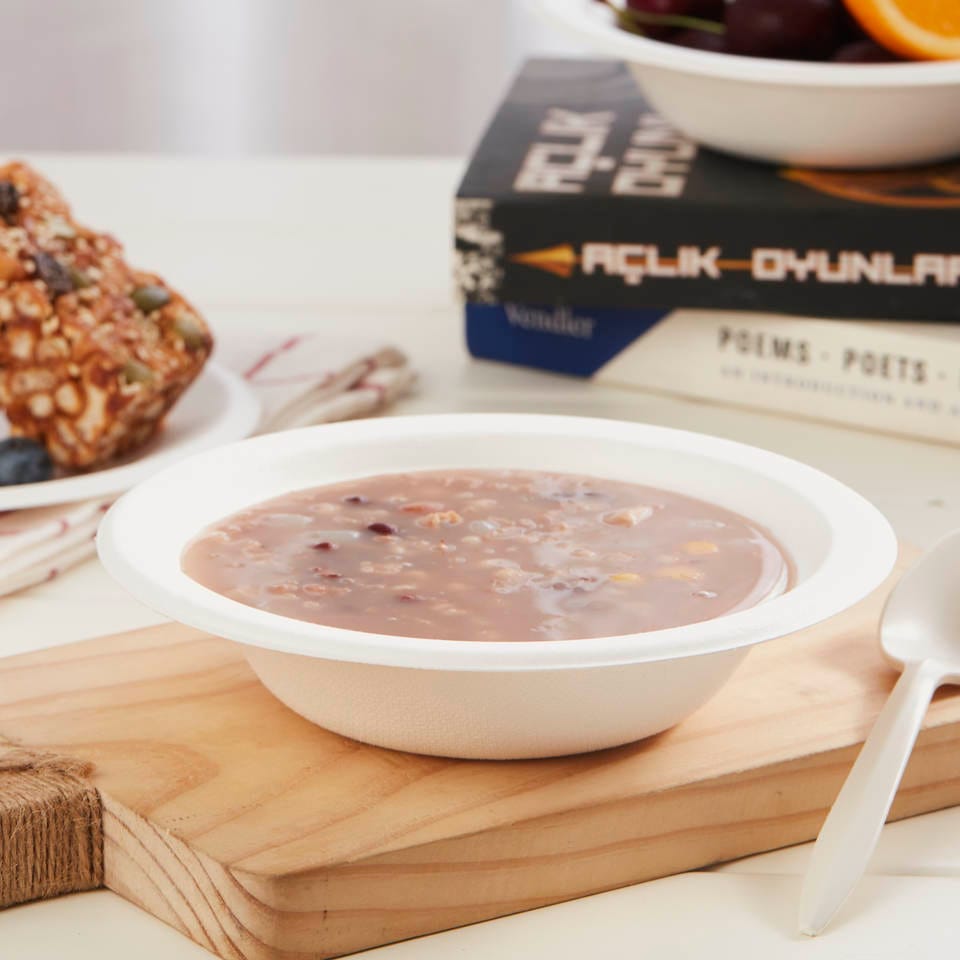
商業調達において、内部添加剤システムは、主流のサトウキビ食器用途に対して、性能、スループット、コストのバランスが最も取れたルートであることが多いです。それらはすべての極端な使用例で自動的に最強のバリアオプションではありませんが、過度な構造的複雑さを追加せずに再現性のある耐油性を必要とする大量テイクアウト包装にとって最も実用的なルートであることが多いです。これが、内部システムを単一の一般的なカテゴリーとして議論すべきではない理由でもあります。実際の調達と製造では、 低温内部添加剤システム および 高性能内部添加剤システム.
 |  |
6.1 内部添加剤システムが実際に意味するもの
この記事では、内部PFASフリー添加剤システムとは、通常、最終成形と熱プレス前にパルプシステムを通じて、成形ファイバー製造プロセス内から導入されるフッ素フリーの耐油・耐水化学を指します。商業的論理は単純です:主に別の外部フィルムやコーティング層でバリアを構築するのではなく、プロセス統合化学と成形、脱水、熱プレス制御を組み合わせて、最終製品の耐性性能を向上させようとします。.
この区別は重要です。なぜなら、内部システムは単に「“パルプに添加される材料.」であるかのように誤解されることが多いからです。実際には、添加剤自体は結果の一部に過ぎません。実際の性能は、添加剤がファイバー分布、構造密度、水分除去、熱成形条件とどのように相互作用するかに依存します。これが、2つのサプライヤーが両方ともPFASフリー内部添加剤を使用していると主張しながら、製品が高温、油性、または長時間保持のテイクアウト食品で満たされると非常に異なる性能を提供する理由です。.
調達の観点から、内部システムの主な強みは、完全な製造ルートの一部として評価できることです。バイヤーは化学的性質の主張だけをレビューしているのではありません。彼らは、パルプ調製、添加剤管理、成形一貫性、熱プレス、SKUバリエーション、最終バッチ出力にわたって安定したプロセスウィンドウを維持できるかどうかをレビューしています。.
6.2 低温内部添加剤システム
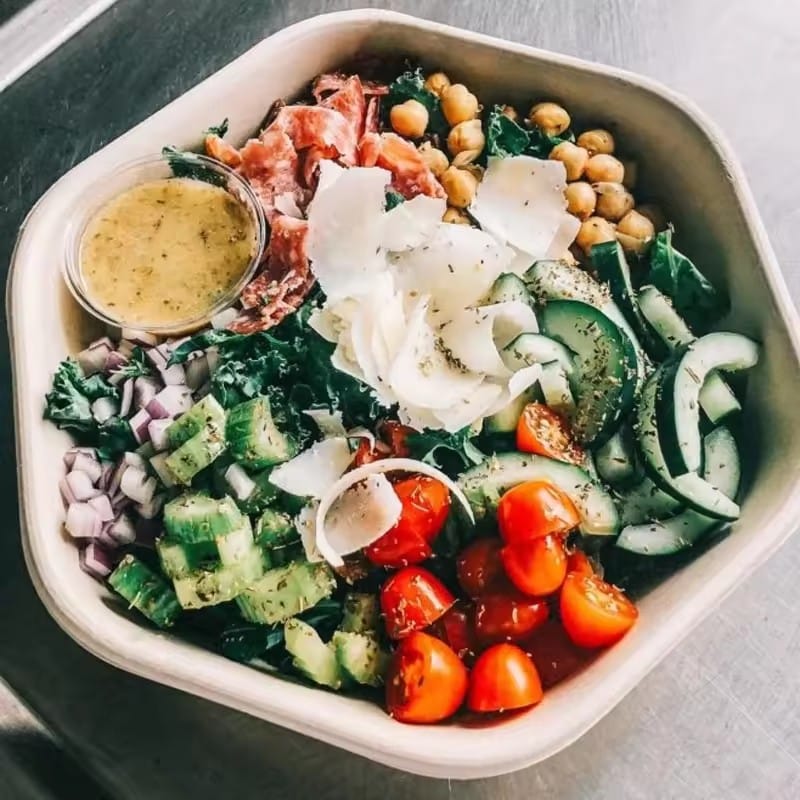
低温内部添加剤システムは、一般的にそれほど要求の厳しくない耐油環境を対象としています。実際には、これらのシステムは通常、 コールドチェーン、常温、乾燥食品、または低油分用途 に適しており、パッケージが長時間の高温油、重い脂肪負荷、または長時間の高温保持条件にさらされない場合です。それらは標準的な生産経済に近く、より低い性能コスト負担で主流の量産製造をサポートできるため、商業的に魅力的であり続けることが多いです。.
このタイプのシステムは、用途が正しくマッチしている場合には完全に適切であり得ます。例えば、サラダ、果物、ベーカリー製品、常温の食事、または比較的低脂肪の食品との短時間接触に使用される製品は、より要求の厳しい内部システムのより高いバリアマージンを必要としない場合があります。これらの場合、製品を過剰設計することは、実際の商業的価値を提供せずにコストを追加するだけかもしれません。.
調達リスクは、バイヤーまたはサプライヤーが低温システムをあたかもすべてのPFASフリー成形ファイバー包装に普遍的に適しているかのように扱うときに始まります。そうではありません。食品プロファイルがより高温、油分が多く、ソースが多く、またはより長い保持のテイクアウト用途にシフトすると、性能ウィンドウは大幅に変化します。軽負荷条件で承認された製品は、実際のフードサービス使用で裏面の影、端部の浸透、局所的な軟化、または不安定な一貫性を示す可能性があります。このため、低温内部システムは、「熱い食品に安全」や「耐油性」などの広範な一般的な主張ではなく、実際の用途プロファイルに対してのみ承認されるべきです。“
6.3 高温PFASフリー内部添加剤システム
高温PFASフリー 内部添加剤システムは、油分負荷、温度ストレス、保持時間が実質的に高い、より要求の厳しい成形ファイバー用途向けに開発されています。調達用語では、これは高温テイクアウト食事、油性調理食品、ソースの多い用途、およびその他の要求の厳しいフードサービス環境に最も関連するルートです。それらの商業的価値は、統合された成形ファイバープロセスの運用上の利点を保持しながら、より強い耐油性能を提供することにあります。.
技術的な観点から、これらのシステムは単に同じ添加剤をより高いレベルで使用するものとして理解されるべきではありません。よく管理された生産では、それらは内部添加剤化学、ファイバー表面相互作用、プロセス安定化、および熱プレス緻密化の調整された結果としてよりよく理解されます。最終的なバリア効果は、システムが製品の全構造にわたってどれだけ効果的に機能するかに影響されます。これには、低密度領域、側壁移行部、角部、縁部、および成形ファイバー製品が実際のテイクアウト使用で通常最初に失敗する他の領域が含まれます。.
ここで、プロセス規律が決定的になります。. 高温PFASフリー内部システム 工場がパルプの一貫性、添加剤の投入量、混合順序、脱水挙動、金型温度、保持時間、壁厚管理にわたって安定性を維持できる場合にのみ、その主張を正当化できます。その規律がなければ、技術的に高度な添加剤パッケージでも、商業的に一貫性のない結果を生む可能性があります。 Bioleaderの成形繊維生産経験に基づくと, 、最も信頼性の高い高温PFASフリーの成果は、単一素材の主張ではなく、異なるSKUや輸出バッチにわたって安定した再現可能なプロセスウィンドウによって達成されます。.
バイヤーにとって、実際的な意味は明確です。高温PFASフリー内部システムは、主流のホットテイクアウト包装にとって最もバランスの取れた選択肢であることが多いですが、実際の使用ケースに対して検証されるべきです。熱レベル、油脂濃度、充填時間、蓋の状態、積載圧力、配達時間はすべて最終結果に影響します。したがって、正しい承認質問は、サプライヤーが製品を「高性能」と言うかどうかではなく、その性能が意図された用途を反映する条件下で実証されているかどうかです。.
実際の用途に基づく検証がどのように見えるかを示すために、Bioleaderは、蓋付きの高温PFASフリーのサトウキビバガス容器を混合食品条件下で使用して、実際の家庭用電子レンジ再加熱デモを実施しました。.
実際の使用における電子レンジ再加熱デモ
現実的な再加熱条件下での実用的な性能を実証するために、Bioleaderは 蓋付きの高温PFASフリーのサトウキビバガス容器 使用 ご飯、油っこい残り物のおかず、約200 mlの水 を標準的な家庭用電子レンジでテストしました。.
強出力で 3分間加熱した後, 、食品は非常に熱くなりましたが、 容器本体と蓋は無傷のままでした, で、 底面や端からの漏れはありませんでした. 。 30分間放置した後, 、漏れは観察されませんでした。同じサンプルを さらに2分間再加熱しました. 。 繰り返し加熱後、わずかに柔らかくなりましたが, 、それでも食品をしっかりと支え、 漏れなし.
この実際の使用デモは、適切に管理された高温PFASフリー内部システムが、要求の厳しいテイクアウトや再加熱シナリオにおいて信頼性の高い耐油性と防湿バリア性能を提供できるという、実用的なアプリケーションレベルの証拠を提供します。.
注記: これは、実際のアプリケーション参照のみを目的とした社内家庭用再加熱デモです。標準化された第三者試験、認証、または市場固有のコンプライアンス検証に代わるものではありません。.
6.4 内部システムが商業的に魅力的であり続ける理由
内部PFASフリー添加剤システムの継続的な強みは、技術的なものだけではありません。運用上および商業上のものでもあります。バリアロジックが成形繊維生産ルートに統合されているため、バイヤーは、別のダウンストリーム処理に依存する外部バリア構造よりも、主流のフードサービス包装に対してよりスケーラブルなソリューションを得られることがよくあります。これは通常、よりクリーンな生産フロー、より少ない二次プロセス変数、および大量輸出供給のためのより実用的なコスト構造をサポートします。.
内部システムは、バイヤーがよりシンプルな繊維ベースの包装構造をますます重視する市場において、より簡単な調達ストーリーを提供する可能性もあります。それらは、テスト、文書化、またはアプリケーション固有の検証の必要性を排除するものではありませんが、ラミネートまたは個別にコーティングされた包装に伴う構造の複雑さを軽減することがよくあります。調達チームにとって、それはバリア性能、生産効率、および長期的なコンプライアンスポジショニングの間のより管理しやすいバランスを意味します。.
6.5 内部システムが実際に失敗する場所
その利点にもかかわらず、内部PFASフリー添加剤システムは技術的リスクを排除しません。アプリケーションが誤分類された場合、製品が過度に軽量化された場合、鋭い形状が局所的な応力点を生み出す場合、またはプロセスの一貫性が弱い場合、それらは依然として失敗する可能性があります。実際のフードサービス包装では、一般的な問題ゾーンには、シールリム、コンパートメント遷移、鋭い角、薄肉領域、および高脂肪食品システムで長時間保持される形式が含まれます。.
このため、バイヤーは内部システムを自動的な保証として扱うことを避けるべきです。PFASフリー内部添加剤ルートは商業的に強力であり得ますが、それは製品設計、プロセスウィンドウ、およびアプリケーションプロファイルが整合している場合に限ります。実際の調達では、これは、最も強力なサプライヤーが最も広い主張をするサプライヤーではないことを意味します。彼らは、パフォーマンスの境界がどこにあるか、それがどのようにテストされたか、そして再現性が工場規模でどのように制御されるかを説明できるサプライヤーです。.
7. ルートB — 外部バリアシステム
外部バリアシステムは、成形繊維フードサービス包装における2番目の主要なPFASフリーパスウェイを表します。内部添加剤システムが成形プロセス内で耐性性能を構築するのとは異なり、外部バリアシステムは、耐油性または耐湿性を向上させるために明確な表面レベルのバリアに依存します。調達の観点では、このルートは通常、バイヤーが内部化学だけでは標準的な成形繊維構造が提供できるよりも強力なバリアマージンを必要とする場合、または特定の食品用途が異常に厳しい液体、油、または保持時間条件を生み出す場合に検討されます。.
調達チームにとって、重要な問題は外部バリアシステムが機能するかどうかではありません。多くの場合、それらは機能します。より重要な質問は、追加されたバリア性能が、結果として生じる 構造の複雑さ、プロセス依存性、コスト、および循環性のレビュー. の増加を正当化するかどうかです。このため、外部システムはデフォルトのアップグレードとして扱われるべきではありません。それらは、独自の利点、制限、および規制上の影響を持つ明確な技術ルートとして評価されるべきです。.
7.1 外部バリアシステムに属するもの
このガイドでは、外部バリアシステムには2つの主要なカテゴリが含まれます: フィルムラミネーション および 表面コーティングシステム. 。どちらも表面指向のソリューションですが、技術的または調達の観点では互換性がありません。フィルムラミネーションは、成形繊維基材に別個のフィルム層を接着することによってバリアを作成します。表面コーティングシステムは、液体または分散ベースの材料を表面に適用し、乾燥、硬化、または固定後に機能層を形成することによってバリアを作成します。.
この区別は、2つのルートが生産、性能安定性、および市場解釈において異なる動作をするため重要です。ラミネート構造はより明確な物理的バリア概念を提供するかもしれませんが、より明示的なマルチマテリアルロジックも導入します。コーティング構造は、最終的な外観ではより軽くまたは目立たないように見えるかもしれませんが、追加の処理ステップ、コーティング均一性制御、およびリサイクル可能性または再パルプ化可能性の問題を通じて複雑さを追加する可能性があります。したがって、バイヤーは外部システムを単一のカテゴリとしてではなく、関連しているが明確な2つの調達ルートとして評価する必要があります。.
7.2 フィルムラミネーション
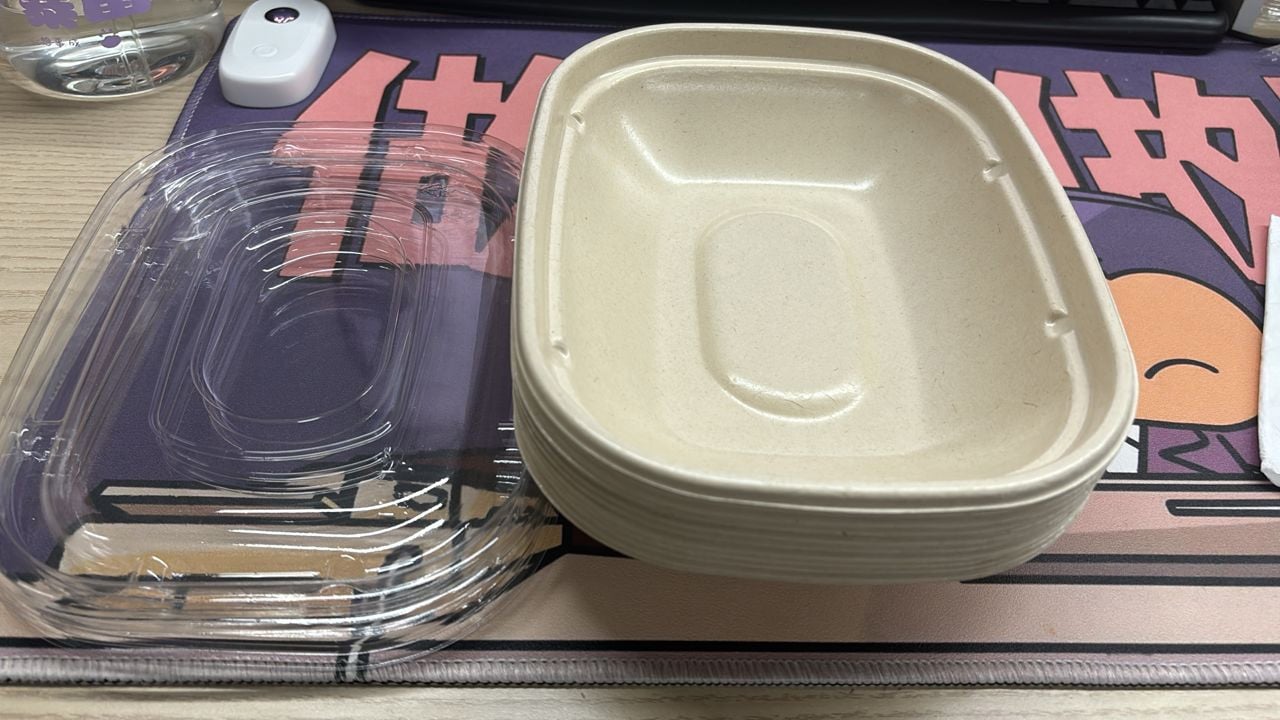
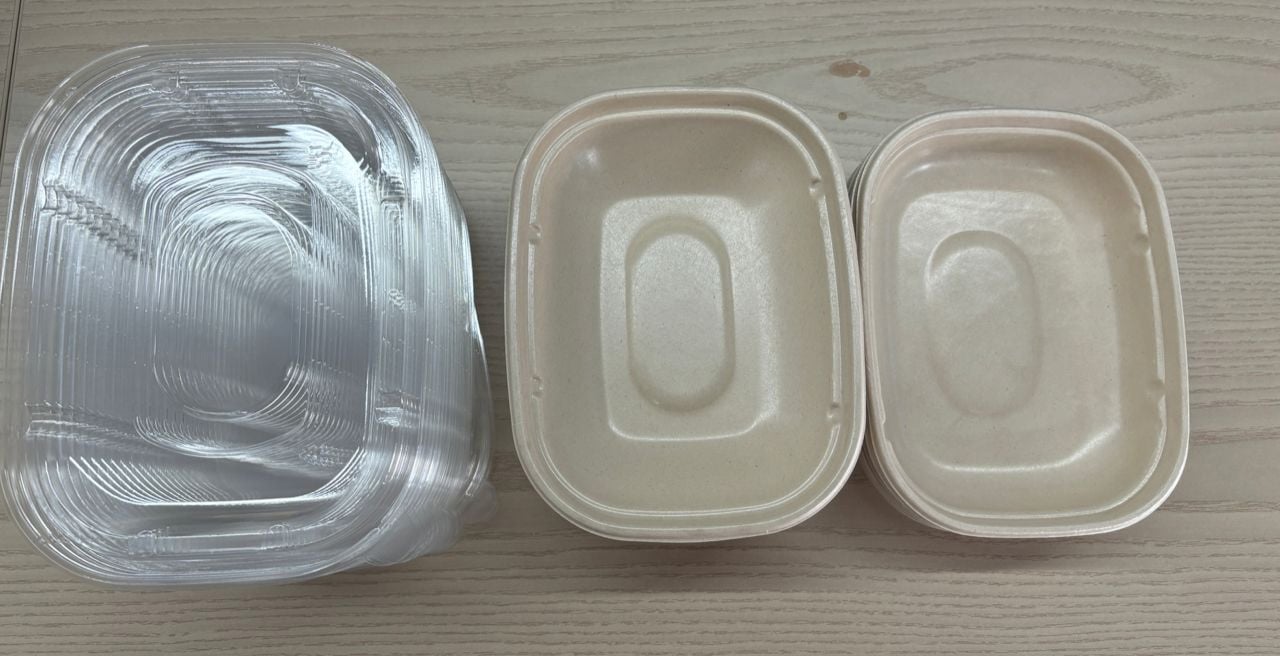
フィルムラミネーションは、成形繊維製品が液体、油脂、または長時間の接触条件に対してより堅牢なバリア層を必要とする場合に一般的に選択されます。商業的には、ラミネーションの魅力は明確です。特に困難な液脂肪の組み合わせや要求の厳しい保持条件を含むアプリケーションでは、多くの標準的な成形繊維ソリューションよりも強力で明白なバリア効果を生み出すことができます。.
しかし、その高いバリアの可能性にはトレードオフが伴います。ラミネート製品は、もはや成形繊維構造自体によってのみ定義されるわけではありません。それは、接着品質、フィルムの完全性、エッジの安定性、および基材とフィルム層の間の適合性に性能が依存する複合構造になります。これにより、バリア性能だけでなく、ダウンストリームの廃棄物処理、循環性ポジショニング、およびより単純な繊維構造が好まれる可能性のある市場解釈においても、バイヤーに追加のレビューポイントが導入されます。.
調達の観点から、フィルムラミネーションは普遍的な改善ルートではなく、プロジェクトベースのソリューションとして扱われるべきです。ニッチで高バリアのアプリケーションでは商業的に正当化できますが、成形繊維を最初に魅力的にするシンプルさの利点をしばしば弱めます。.
7.3 表面コーティングシステム
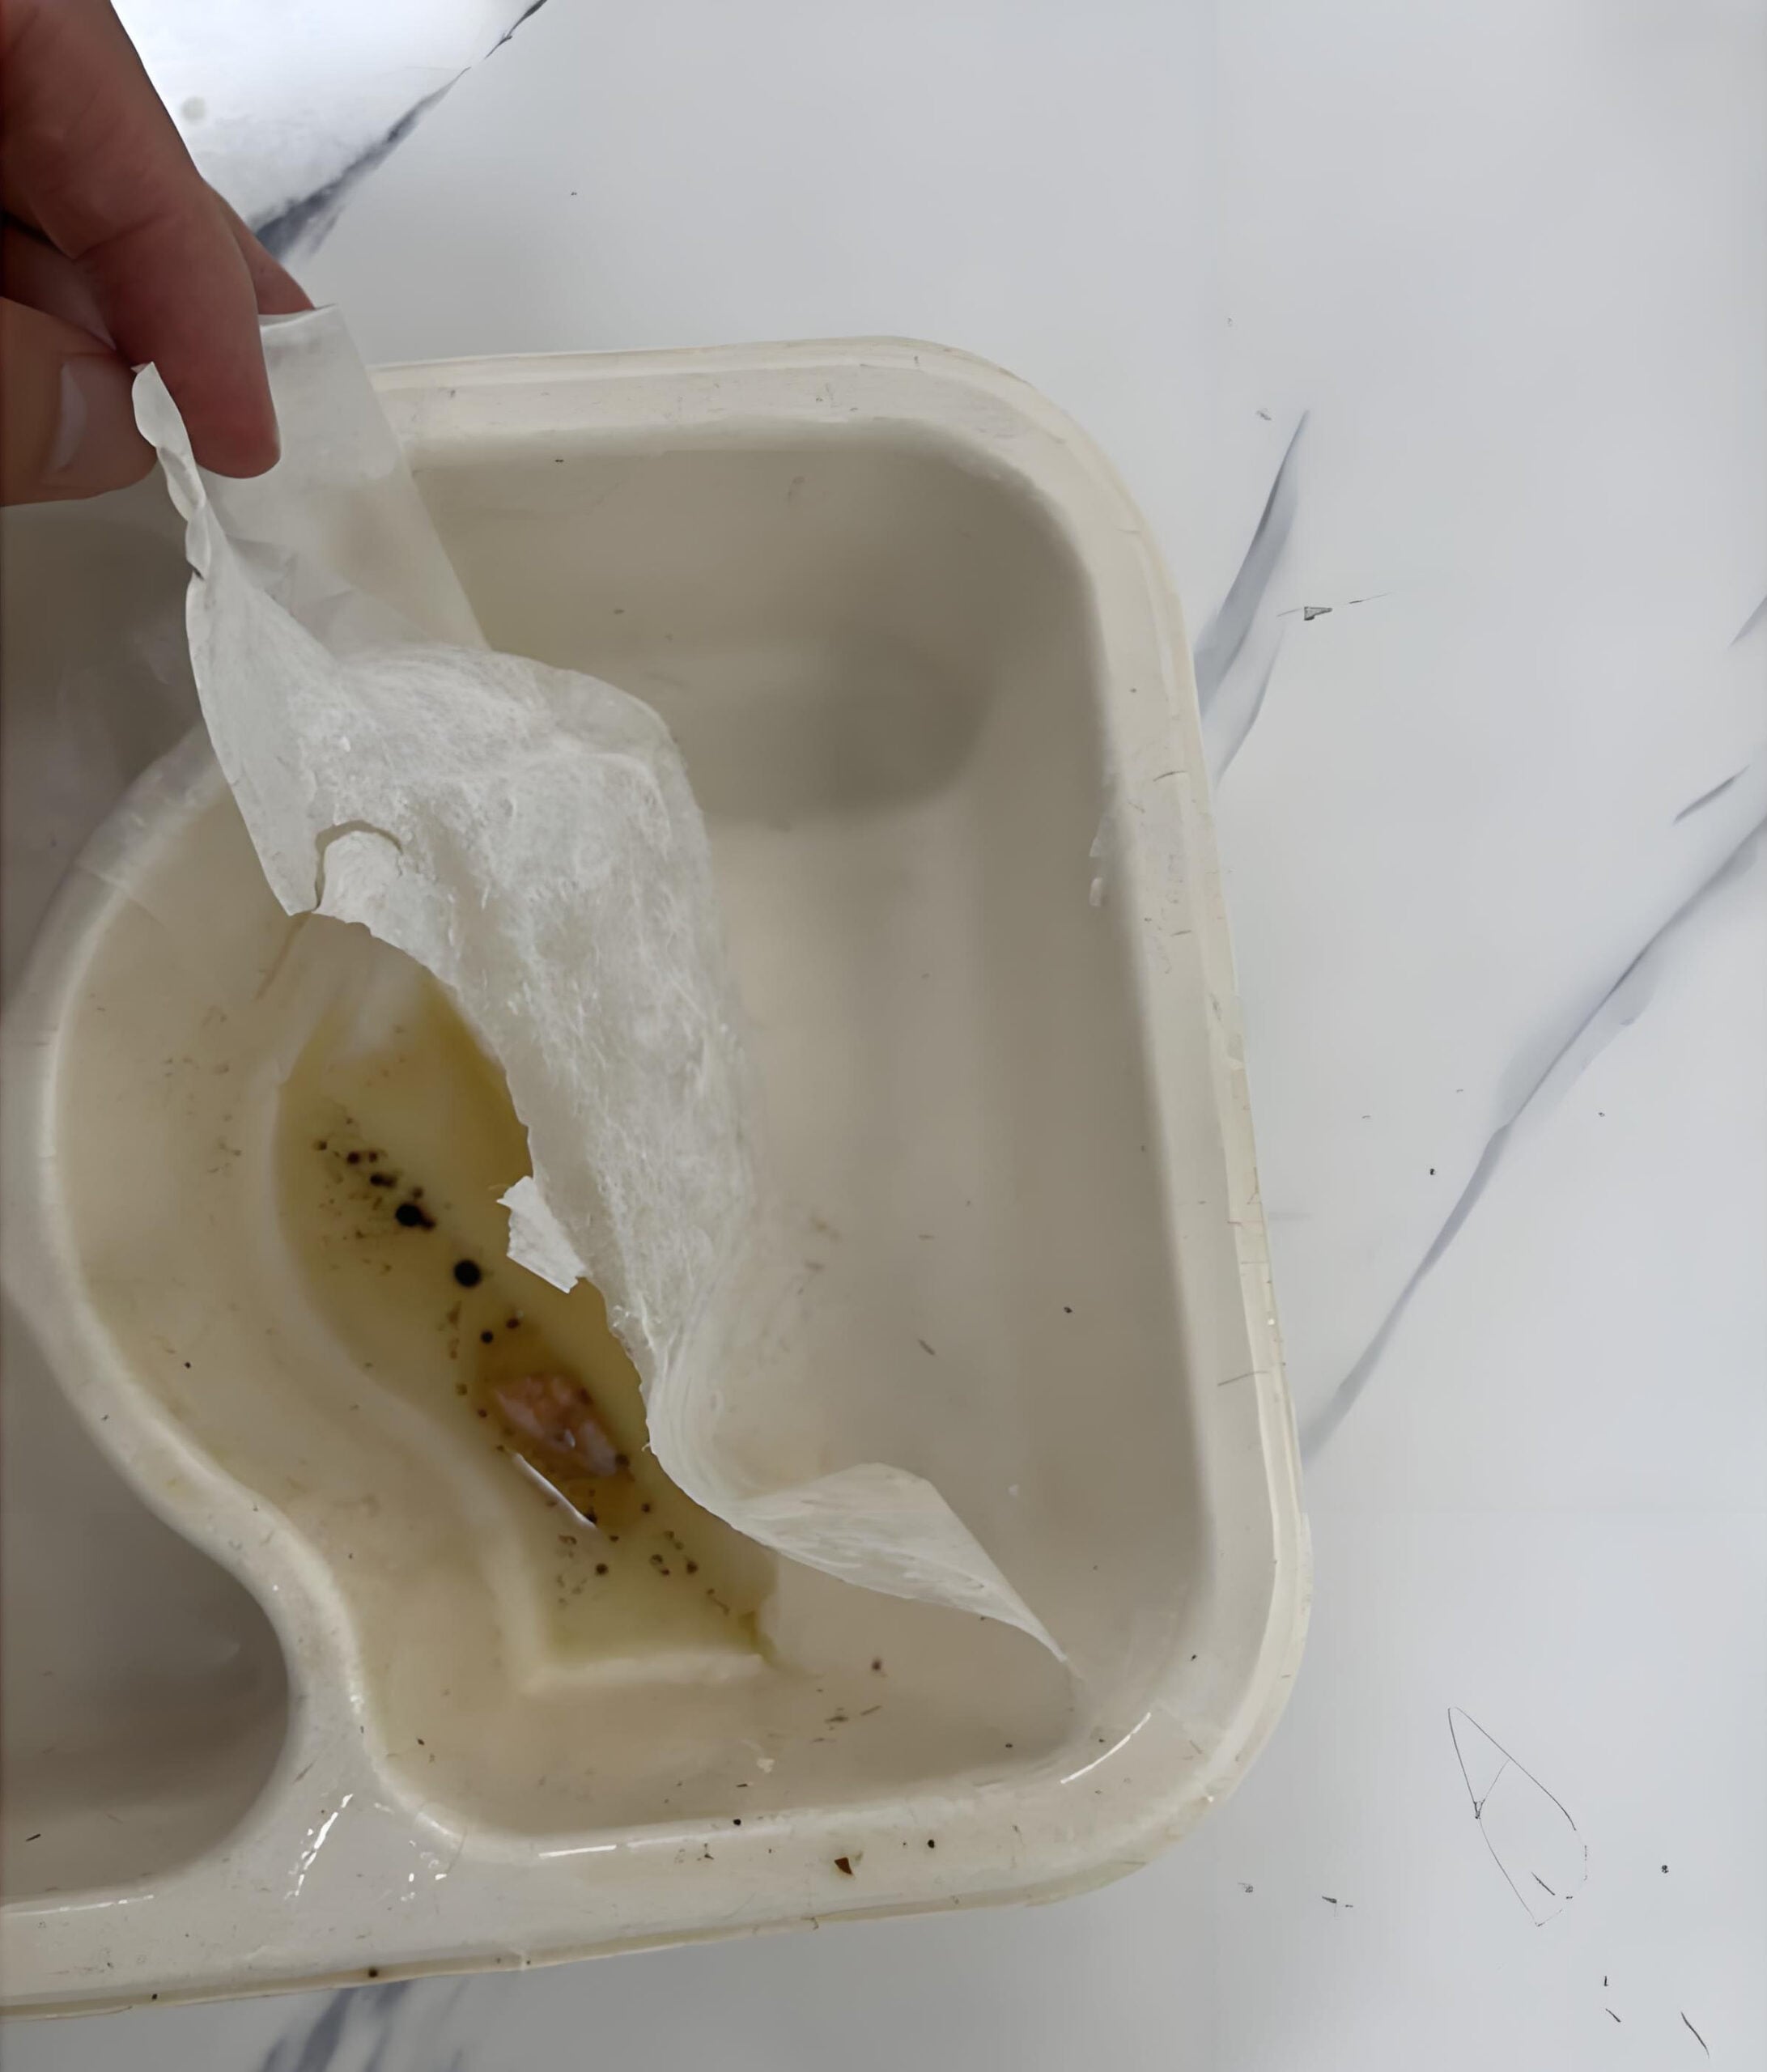
表面コーティングシステムは、接着されたフィルムではなく、コーティングされたバリア層を使用します。実際の製造用語では、このルートは、主要な成形繊維製品が形成された後に耐油性または耐湿性を向上させることを目的とした別の表面処理ステップを導入します。システムによっては、最終製品が出荷および輸出の準備ができる前に、追加の適用制御、乾燥、硬化、または検査ステップが含まれる場合があります。.
コーティングシステムの主な利点は柔軟性です。用途によっては、ラミネーションに伴うような目に見えるフィルム構造を導入することなく、バリア性能を向上させることができます。理論上、これによりバイヤーはより繊維らしい外観や構造的特徴を維持しながら、より強力なバリア性能を目指すことが可能になります。しかし実際には、コーティングシステムは単純ではありません。その性能は、コーティングの分布、層の均一性、エッジカバレッジ、欠陥管理、商業的なスループット中の安定性に大きく依存します。.
そのため、スプレー塗布式の耐油バリアは、主流のモールドファイバー調達の議論の中心ではなくなっています。ニッチな技術的な議論には登場することもありますが、大規模なフードサービス包装において、バイヤーは通常、塗布方法そのものよりも、結果として得られるコーティング構造の再現性、コスト、欠陥リスクに関心を持ちます。.
7.4 リパルプ性と循環性に関する懸念
外部バリアシステムは、モールドファイバー包装の素材としてのストーリーを複雑にする可能性があるため、より厳しい監視に直面することがよくあります。単純なモールドファイバー製品には、すでに明確な商業的アイデンティティがあります。それは、市場や廃棄経路に応じて、堆肥化可能性、プラスチック含有量の削減、または繊維志向の循環性目標との整合性の容易さを中心に位置付けることができる繊維ベースの構造です。別のフィルムやコーティング層が追加されると、その単純さは失われます。.
バイヤーにとって、これは製品が商業的に受け入れられなくなることを自動的に意味するわけではありません。追加の質問をする必要があることを意味します。その構造は、バイヤーの循環性の主張の下で依然として正当化できるでしょうか?バリア層は下流のリパルプ性に関する懸念を生み出しますか?プラスチックに関する監視が依然として高い地域では不確実性が増しますか?これらは二次的なマーケティング問題ではありません。これらは調達決定自体の一部となっています。.
これが、多くのバイヤーが、実際のバリア要件を満たすことができる場合、主流のテイクアウト用途には、適切に実行された内部のPFASフリーシステムを引き続き好む理由の1つです。Bioleaderの観点からは、外部バリアシステムは、アプリケーションが本当に必要とする場合にのみ使用し、適切なプロセス検証がない場合のデフォルトのアップグレードとして使用すべきではありません。.
7.5 外部バリアシステムが正当化される場合
外部バリアシステムは、現実的な商業条件下で内部モールドファイバー方式が一貫して提供できないバリア性能レベルをアプリケーションが要求する場合に正当化されます。これには、特殊な液体包装形態、異常に長い保持時間条件、極端な油やソースの負荷を伴う食品システム、またはより強力なバリア層が商業的に必要なその他のニッチな要件が含まれる場合があります。.
そのような場合でも、バイヤーは外部システムを近道として扱う誘惑に抵抗すべきです。正しい調達の質問は、バリアが紙面上でより強く見えるかどうかではなく、生産の複雑さ、欠陥管理、バッチ再現性、および市場先の期待を考慮した後、完全な構造が商業的に機能し続けるかどうかです。選択的に使用すれば、外部バリアシステムは実際の包装問題を解決できます。あまりに広く使用すると、モールドファイバーを最初に魅力的にした構造的および商業的利点を損なう可能性があります。.
8. 意思決定マトリックス — どのルートがどのフードサービスシナリオに適合するか
バイヤーが内部添加剤システムと外部バリアシステムの違いを理解すると、次のステップはアプリケーションのマッチングです。ここで、多くの調達決定がより規律正しくなるか、必要以上に高価になります。正しいルートは、「耐油性」や「PFASフリー」などの単一の主張によって決定されることはめったにありません。選択したルートが実際の食品システム、使用温度、保持時間、バリア需要、および商業的な運用モデルにどれだけ適合するかによって決定されます。.
主流の モールドファイバーフードサービス包装の場合、, ルートを比較する最も有用な方法は、マーケティング階層ではなく意思決定マトリックスです。より強力なバリアは、不要なプロセスコスト、構造の複雑さ、または循環性の負担を追加する場合、必ずしもより良い調達決定ではありません。同様に、低コストのルートは、実際のテイクアウト条件に耐えられない場合は正しい選択ではありません。したがって、このセクションの目的は、1つのルートが普遍的に優れていると宣言することではありません。各使用カテゴリに対してどのルートが商業的かつ技術的に防御可能かをバイヤーが特定するのを支援することです。.
| 比較項目 | 内部 PFAS-フリー添加剤システム | 外部バリアシステム |
|---|---|---|
| バリアロジック | 内部化学とプロセス制御を通じてモールドファイバープロセスに組み込まれた性能。. | ラミネーションやコーティングなどの別の表面レベルのバリア層を通じて強化された性能。. |
| 最適な使用例 | 主流のテイクアウト、温かい食事、常温食品、および大量のフードサービス包装。. | 特殊な高バリア用途、困難な液体と脂肪の組み合わせ、およびニッチな要求の厳しい形式。. |
| 生産の複雑さ | 主要なモールドファイバールートに統合。. | 追加のバリア層処理と欠陥管理要件により高くなります。. |
| 商業的なスケーラビリティ | 主流の大量生産には一般的に強力です。. | 二次処理の安定性とプロジェクト固有の経済性に依存します。. |
| 構造の単純さ | より単純な繊維ベースの包装ロジックを求めるバイヤーにとって通常は有利です。. | より複雑な複合材料または表面処理された構造を導入する可能性があります。. |
| 主なバイヤーリスク | アプリケーションを誤分類したり、バリア能力を過大評価したりすること。. | 本当に必要なバリアの利点なしに、より高い複雑さとコストを受け入れること。. |
| 承認の優先順位 | アプリケーションのマッチング、プロセスの再現性、および現実的な温かい食品の検証。. | バリアの必要性、欠陥管理、構造レビュー、およびエンドマーケットの受け入れロジック。. |
表3. 内部PFASフリー添加剤システムと外部バリアシステムのマスター比較
8.1 アプリケーションベースのルート選択
ほとんどのバイヤーにとって、より実用的な質問は「理論的にはどちらのルートが優れているか」ではなく、「“この食品用途にはどのルートが適切か?”」です。その決定は、カテゴリのラベルだけではなく、使用条件に基づくべきです。サラダボウル、カレートレイ、揚げ物クラムシェル、スープ容器はすべて同じ包装ファミリーで販売される可能性がありますが、バリアシステムに対する要求は大きく異なります。以下の表は、実際のフードサービスシナリオに基づくルート選択の実用的な出発点を提供します。.
| フードサービスシナリオ | 典型的な包装ストレス | 推奨ルート | バイヤーの焦点 |
|---|---|---|---|
| 冷たいサラダ、果物、ベーカリー、常温食品 | 低油分、低熱ストレス、短い接触時間 | 低温内部添加剤システム | 不要な過剰仕様とコスト上昇を避けます。. |
| 標準的な温かいテイクアウト食事 | 中程度の熱、中程度の油分、通常の配達時間 | 高性能内部添加剤システム | 現実的な充填および保持条件下での再現性を検証します。. |
| 油っこい麺類、カレー、揚げ物、ソースの多い食事 | 油分負荷が高く、縁や段差部分へのストレスが大きく、より困難 | 高性能な内部添加システム、または内部性能が不十分な場合は外部バリアシステム | 一般的な耐熱性の主張だけでなく、実際の食品プロファイルでテストする。. |
| 熱く脂っこい食品を長時間保持するデリバリー | 接触時間の延長、保温、積み重ねや輸送時のストレス | まず高性能な内部システムを検討し、テストで明確に正当化される場合のみ外部バリアシステムを検討 | 保持時間、構造上の弱点、商業バッチの一貫性に焦点を当てる。. |
| 液体が多い、または高バリア性が求められる特殊なニッチフォーマット | 液体の負荷が高く、バリアマージンが難しく、プロジェクト固有の要求がある | 外部バリアシステム | 承認前にバリアの必要性を確認し、追加される複雑さを評価する。. |
表4. PFASフリーのサトウキビ製食器の用途別決定マトリックス
8.2 最も高くつく間違いは、間違った問題に間違った方法を選ぶこと
実際の調達において、最大のコスト要因は多くの場合、プロジェクト開始時に提示される単価ではありません。それは方法の不一致です。購入者は、実際の食品用途には不要だった外部バリアシステムに過剰な費用を支払うかもしれません。あるいは、より一般的なケースとして、より高いバリアマージンが必要なフードサービス用途に、低スペックの内部方法を承認してしまい、後で苦情、再テスト、承認の遅延、交換費用に直面することになります。どちらの場合も、技術的なミスが商業的なコストになります。.
だからこそ、最も防御可能な決定マトリックスは、一般的な包装カテゴリーではなく、実際の使用条件に基づいて構築されたものです。購入者はまず、食品プロファイル、熱負荷、油分負荷、保持時間、蓋の状態、および販売先市場のコンプライアンス状況を定義する必要があります。その後にのみ、低温内部システム、高性能内部システム、または外部バリアシステムが商業的に正当化されるかを決定すべきです。その順序が、 PFASフリーの調達 を受動的な包装の選択から、管理された調達戦略へと変えるのです。.
9. 調達検証SOP
PFASフリーのサトウキビ製食器の場合、技術的な比較だけでは不十分です。購入者はまた、広範な主張、不完全なレポート、または一回限りのサンプル成功に依存するサプライヤーから、コンプライアンスが取れていて拡張可能なサプライヤーを区別できる、再現可能な承認ワークフローも必要とします。実際には、最も効果的な調達ワークフローは、最も多くの書類を必要とするものではありません。それは、 クレーム文言, テスト範囲, SKUの識別, 工場での実行、および 販売先市場の要件 を1つのレビューロジックに結び付けるものです。.
これは、PFASフリーのモールドファイバー調達において特に重要です。なぜなら、バリア性能と規制上の防御可能性はもはや独立したトピックではないからです。製品は短いベンチテストで良好な性能を示すかもしれませんが、適切なフッ素スクリーニングロジック、SKUレベルのトレーサビリティ、または販売先市場の文書が不足している可能性があります。逆に、サプライヤーが関連レポートを保有していても、バッチの再現性、エッジ領域の性能、または用途の適合性で失敗する可能性があります。したがって、本格的な調達には、単一の承認イベントではなく、構造化された検証シーケンスが必要です。.
9.1 コンプライアンスファイルレビューSOP
最初の承認ゲートは常に文書レビューであるべきです。性能テストを開始する前に、購入者はサプライヤーのPFASフリーの主張が、一般的なマーケティング宣言ではなく、製品固有のコンプライアンスファイルによって裏付けられているかどうかを確認する必要があります。最低限、そのファイルには、レビュー対象の実際のSKU、製品構造、対象市場、使用されたテストタイプ、テスト日、および発行機関または研究所が特定されている必要があります。サプライヤーがレポートを引用されている正確な製品ファミリーにマッピングできない場合、その主張はまだ調達準備ができていません。.
堆肥化可能な包装に 堆肥化可能な食品サービスパッケージ 北米向けに販売する場合、このレビューでは、サプライヤーの証拠ロジックが、BPIのフッ素化学物質ポリシーなどの市場で認知された期待と整合しているかも確認する必要があります。そのポリシーでは、安全データシートの文書化による配合レビュー、最大でBPI認定ラボの結果、および意図的にフッ素化学物質が添加されていないという署名済みの声明という3つの核となる要素が求められています。 100 ppm の総有機フッ素, バイヤーはすべてのサプライヤーにBPI認証自体を求める必要はありませんが、真剣なPFASフリーレビューが現在必要とする文書ロジックを理解すべきです。.
| 検証項目 | なぜ重要なのか | 購入者の最低限のチェック |
|---|---|---|
| SKUの識別 | 有効なレポートは、類似品ではなく、引用された製品に対応している必要があります。. | アイテムコード、サイズ、構造、材料がオファーと一致していることを確認します。. |
| PFAS / フッ素テスト範囲 | 異なるテストは異なる質問に答えます。. | 結果がスクリーニングのみか、ターゲットを絞ったものか、認証ルールにリンクしているかを確認します。. |
| 日付とバッチのトレーサビリティ | 古い、または追跡不可能な結果は、調達の防御可能性を弱めます。. | 最近のレポートと識別可能なサンプル情報を要求します。. |
| 署名済みの宣言 | ラボレポートだけでは、意図的な使用状況を確認できない場合があります。. | 関連する場合は、意図的に添加されたフッ素化学物質がないという署名済みの声明を要求します。. |
| 販売先市場との整合性 | レポートは技術的に有効でも、対象市場にとって商業的に不十分な場合があります。. | 承認前に、EU、北米、または顧客固有の要件を確認します。. |
表5. PFASフリーのサトウキビ製食器の最低限のコンプライアンスファイルレビュー
9.2 フッ素スクリーニングSOP
2番目の承認ゲートは分析スクリーニングです。購入者はフッ素スクリーニングを必要なツールではあるが限定的なものとして扱うべきです。これはリスクをフィルタリングするのに非常に役立ちますが、より広範な規制解釈、サプライヤー宣言、またはアプリケーション固有のレビューの完全な代替にはなりません。プロフェッショナルな調達において、スクリーニングは実用的な質問に答えるべきです:この製品は、行われているPFASフリーの主張と互換性のあるフッ素プロファイルを示していますか?
このため、スクリーニング結果は常に製品説明、バリア構造、および宣言パッケージと一緒に読む必要があります。購入者は、単純な「不検出」の声明が自動的にすべてのPFAS関連の質問を解決すると想定すべきではありません。低いフッ素結果が自動的に普遍的な市場受け入れを保証するわけでもありません。重要なのは、テストロジックが主張ロジックと一致しているかどうかです。これが、Bioleaderの見解では、フッ素スクリーニングは承認のフィルターとして使用されるべきであり、唯一の承認基準としてではない理由です。.
9.3 熱油/熱スープ性能SOP
3番目の承認ゲートはアプリケーションテストです。モールドファイバーのフードサービス包装の場合、ここで多くの調達プロジェクトが信頼できるものになるか、後で市場で失敗するかの分かれ目になります。テストは「電子レンジ対応」や「耐油性」などの抽象的な記述に基づくべきではありません。実際の使用条件(充填タイプ、食品温度、油分負荷、保持時間、蓋の状態、予想される配達またはサービス期間)に基づいて構築されるべきです。.
したがって、実際的な買い手向けSOPでは、テストを開始する前に少なくとも5つの変数を定義する必要があります。使用する媒体、充填温度、保持時間、合格/不合格の観察ポイント、サンプル数です。例えば、熱いスープのテストと熱い油のテストは、水分ストレスと油脂ストレスは異なるメカニズムであるため、互換性があるものとして扱うべきではありません。同様に、エッジ部分、底部の移行部、リムゾーンは、平らな中央パネルとは別に検査する必要があります。これらは成形繊維構造における一般的な弱点だからです。.
| テスト要素 | 買い手が定義すべきこと | 観察すべき点 |
|---|---|---|
| 試験媒体 | スープ、油分の多い食品、カレー、麺類、その他用途に関連する媒体 | パッケージが水分、油脂、またはその両方によってストレスを受けるかどうか |
| 充填温度 | 実際の使用時またはテイクアウト時の温度範囲 | 軟化、変色、変形、またはバリアの早期喪失 |
| 保持時間 | 短時間の使用、標準的な配達時間、または長時間の保持条件 | 遅延浸透、裏面の影、エッジの破損 |
| 検査ゾーン | 底部パネル、側壁の移行部、コーナー、リム、コンパートメントのエッジ | 中央パネルだけの結果ではなく、局所的な弱点 |
| サンプルサイズ | 単一ピースのデモンストレーションではなく、再現可能なサンプル数 | ピース間のばらつきと故障モードの一貫性 |
表6. 高温油/高温スープ検証のための実践的な買い手向けSOP
9.4 工場実行監査SOP
4番目の承認ゲートは工場実行レビューです。これは、技術的に信頼できるサプライヤーと、サンプル段階でのみ優れたパフォーマンスを示すサプライヤーを最も頻繁に区別するステップです。買い手は許容可能なPFASフリーのサンプルを受け取るかもしれませんが、商業リスクはそこから始まるわけではありません。それは製品が通常の生産速度、複数SKUのスケジューリング、輸出梱包、出荷レベルの数量に移行したときに始まります。.
このため、工場レビューは設備の説明だけでなく、再現性に焦点を当てるべきです。買い手は、サプライヤーが添加剤の投与量がどのように制御されているか、バッチ変動がどのように管理されているか、壁厚の一貫性がどのように監視されているか、性能が変動したときに故障ゾーンがどのように特定されるかを説明できるかどうかを尋ねるべきです。輸出実務では、これらの質問は洗練された製品パンフレットよりも重要であることがよくあります。 Bioleaderの製造および輸出経験に基づき, 、最も強力なPFASフリーのサプライヤーは通常、問題が発生する前に、苦情が発生した後ではなく、自社の管理ロジックを明確に説明できるサプライヤーです。.
目的地市場の規則が記録の保持を要求する場合、買い手はサプライヤーが文書の継続性をサポートできるかどうかも確認する必要があります。例えば、ワシントン州では、制限された食品包装の製造業者は、包装が使用されている間および最後の販売または配布から3年間、適合証明書をファイルに保持しなければなりません。これはまさに、真剣なPFASフリーの調達において買い手が今期待すべき文書管理の規律です。.
 |  |
10. 買い手がよく見落とす実際の落とし穴
買い手が内部添加剤システムと外部バリアシステムの違いを理解していても、調達ミスは依然として発生します。ほとんどの場合、問題は技術用語の不足ではありません。それは、単純化された仮定に基づいて包装を承認する傾向です。PFASフリーの成形繊維包装は紙面上では簡単に見えるかもしれませんが、実際の商業的失敗は通常、1つの変数が製品全体を説明するかのように扱われたときに発生します。レポートが完全な承認と誤解されます。サンプルがスケーラブルな生産と誤解されます。きれいな外観が実際のバリア安定性と誤解されます。.
以下の落とし穴は、成形繊維フードサービス調達で繰り返し発生します。これらは軽微な運用上の詳細ではありません。これらは、見積もり段階で準拠しているように見えるプロジェクトが、発売後、輸出スケーリング中、または実際のテイクアウト使用中に失敗する理由です。.
10.1 PFASフリーは高温油対応を意味しない
調達における最も一般的なエラーの1つは、PFASフリーの主張が自動的に強い耐高温油性を意味すると仮定することです。そうではありません。PFASフリーは、製品の化学的ポジショニングの1つの側面のみに対処します。それ自体では、成形繊維構造のバリア強度、熱マージン、または保持時間の適合性を定義しません。製品はPFASフリーでありながら、低油脂または常温の用途にのみ適している場合があります。.
これがルート選択が重要である理由です。買い手は、PFASフリーの声明の存在だけでなく、テストされた使用条件に基づいて製品を承認する必要があります。実際には、最も信頼性の高いプロジェクトは、主張と用途が最初から一緒に検証されるプロジェクトです。.
10.2 サンプルの成功は工場の成功ではない
もう1つの一般的な間違いは、最初に承認されたサンプルに過度に依存することです。サンプルは、通常の輸出バッチよりも遅いまたはより制御された条件下で作られる場合があります。また、1つの金型条件、1つのオペレーター設定、またはプロセスウィンドウの一部のみを表す場合もあります。プロジェクトが本生産に移行すると、壁厚が変動したり、添加剤の投与量がドリフトしたり、成形および熱プレス条件が不安定になったりすると、性能が変化する可能性があります。.
これが、商業調達がサンプル承認で終わってはならない理由です。買い手はまた、量産、複数SKU、出荷レベルの出力全体で再現性がどのように制御されるかを尋ねる必要があります。Bioleaderの経験では、多くの防止可能な苦情は、間違った材料選択だけから始まるわけではありません。それらは、買い手が良い最初のサンプルが自動的に安定した長期実行を証明すると仮定したときに始まります。.
10.3 結露は必ずしも油脂の故障ではない
成形繊維製品の外面の湿気は、耐油脂システムが故障した証拠として誤って解釈されることがよくあります。実際には、高温充填包装は、蒸気と温度差が繊維構造を通してまたはその周囲に水分移動を引き起こすため、結露、湿気、または一時的な表面の暗色化を生成する可能性があります。これは必ずしも油の突破と同じではありません。.
正しい質問は、パッケージが使用条件下で実際の油脂浸透、構造的弱体化、持続的な裏面の汚れ、またはバリアの崩壊を示すかどうかです。結露と油脂の移動を区別できない買い手は、間違った理由で許容可能な包装を拒否するか、さらに悪いことに、水分関連の影響のみを検査し、脂肪関連の故障ゾーンを検査しなかったために、許容できない包装を承認する可能性があります。.
10.4 エッジとリムの故障は中央パネルの性能よりも重要
平面テストは誤った自信を生み出す可能性があります。多くの成形繊維製品は中央パネルでは強く見えますが、リム、側壁の移行部、折り目領域、コーナー半径、またはコンパートメントのエッジで最初に故障します。これらは、繊維密度が変化し、機械的ストレスが集中し、充填または積載荷重が構造的弱点を露出させる可能性がある場所です。.
このため、最も有用な性能レビューは常に構造全体にわたるものです。買い手は、観察しやすい表面だけでなく、製品全体を検査する必要があります。中央パネルのチェックに合格してもリム周辺で故障する製品は、信頼できるテイクアウトソリューションではありません。.
10.5 軽量化はバリア安定性を静かに破壊する可能性がある
コスト圧力により、サプライヤーと買い手はしばしば軽量化に押し込まれます。場合によっては、その最適化は有効で商業的に効率的です。しかし、バリアシステムを再検証せずに重量削減が導入された場合、それはPFASフリーの性能を弱める最も速い方法の1つになる可能性があります。薄壁領域は、多孔性の変化、熱変形、および油脂または保持時間ストレス下での局所的な突破に対してより脆弱です。.
したがって、軽量化の決定は純粋に商業的な変更として扱われるべきではありません。それらは性能の変更です。正しい質問は、重量削減後に部品がまだ同様に見えるかどうかではなく、更新された構造が現実的なフードサービス条件下で同じバリアおよび一貫性要件をまだ通過するかどうかです。.
| 一般的な落とし穴 | 買い手がよく想定すること | 代わりに確認すべきこと |
|---|---|---|
| PFASフリーの主張 | 製品は自動的に高温の油っこい食品に適しています。. | 主張をテストされたアプリケーションプロファイルに一致させます。. |
| 承認済みサンプル | 商業生産も同じように機能します。. | 再現性とバッチ管理の規律を監査します。. |
| 外側の湿気 | 湿気があれば、耐油性の失敗を意味します。. | 結露と実際の油の浸透を区別してください。. |
| 中央パネルの合格 | 全体構造は安全です。. | 縁、角、移行部、端部のゾーンを検査してください。. |
| 軽量化 | 軽量化はコスト削減に過ぎません。. | 軽量化後、バリア性能の安定性を再検証してください。. |
表7. PFASフリー成形繊維調達における一般的な調達ミス
要するに、最も危険な調達ミスは通常、劇的なものではありません。承認プロセスを通じて繰り返される小さな読み間違いです。宣言を完全な証拠パッケージとして扱うこと、サンプルを工場管理の証明として扱うこと、または一つの目に見える症状を失敗メカニズム全体として扱うことです。これらのミスを避けるバイヤーは、一般的により懐疑的になるのではなく、PFASフリー包装を定義、テスト、承認する方法をより正確にすることで、それを達成することが多いです。.
11. 独占データパックフレームワーク
PFASフリーのサトウキビ食器の場合、強い文章だけでは権威を生み出しません。2026年には、権威はますます 証拠アーキテクチャ、つまり何がテストされ、どのようにテストされ、何が失敗し、何が合格し、どの生産条件下で結果が再現可能であるかを示す能力からもたらされます。ここで多くの記事は信頼性を失います。彼らは性能を大まかに説明しますが、実験室での観察、認証ロジック、工場データ、商業的推論を区別しません。.
ホワイトペーパーレベルの調達コンテンツの場合、バイヤーはより明確なデータ構造を期待すべきです。最も信頼できる技術コンテンツは、製品がPFASフリー、耐油性、またはテイクアウトに適していると単に言うのではありません。各主張の背後にある証拠カテゴリを特定します。この区別は、調達レビューだけでなく、GoogleのE-E-A-TやAI抽出ロジックにとっても重要です。明確に枠組みされた証拠に裏打ちされたコンテンツは、信頼、引用、比較が容易だからです。.
11.1 公開すべきデータ
公開データは、真剣なバイヤーが推測せずに解釈できる種類のものであるべきです。通常、製品の識別、テスト条件、観察期間、合格/不合格ロジック、結果の境界が含まれます。例えば、有用なデータポイントは「優れた耐油性」ではありません。有用なデータポイントは、熱油曝露、保持時間、またはアプリケーション固有のストレスなど、記載された条件下で観察された定義された結果です。メソッドロジックが具体的であればあるほど、公開された主張はより有用になります。.
公開向けの技術コンテンツの場合、最良のデータポイントは、普遍性を過大評価せずにバイヤーがルートを比較するのに役立つものです。これには、食品カテゴリ別のバリア性能、構造関連の弱点、典型的な故障ゾーン、バッチ間の再現性観察、壁厚や保持時間感度などのプロセスに敏感な変数が含まれる場合があります。正しく公開されれば、そのようなデータは調達決定だけでなく、記事自体の信頼性もサポートします。.
11.2 内部観察として特定すべきデータ
成形繊維調達における最も価値ある情報の一部は、公開認証データベースではなく、内部の生産および輸出経験から得られます。これには、クレーム率パターン、バッチレベルのばらつき、欠陥マッピング、軽量化への対応、金型関連の弱点挙動、または繰り返しのフードサービスアプリケーションテストからの観察が含まれます。この種の情報は非常に有用ですが、常に正直に 内部観察, 生産経験, 、または 工場側の検証 として提示されるべきであり、普遍的な業界事実としてではありません。.
この区別は、Bioleader-style権威コンテンツにとって特に重要です。内部経験は、正しく枠組みされれば、弱点ではなく強みです。バイヤーは、認証言語だけでなく商業規模で何が起こるかを反映しているため、それを重視します。しかし、内部観察があたかも第三者による普遍的なルールであるかのように提示されると、記事は挑戦されやすくなります。より強力なアプローチは、証拠カテゴリを明確に名前付けし、読者にどのようなタイプの結論が下されているかを理解させることです。.
11.3 証拠なしに決して行うべきでない主張
一部の記述は、証拠が明示的で製品固有でない限り、リスクが高すぎます。これには、「100%漏れ防止」、「方法範囲なしの完全PFASフリー」、「条件定義なしの保証付き95°C性能」、または明確な技術的根拠なしの「リサイクル可能」および「再パルプ化可能」などの絶対的なフレーズが含まれます。これらの主張は販売コミュニケーションでは魅力的に見えるかもしれませんが、調達レビューではしばしば価値よりもリスクを生み出します。.
したがって、最も防御可能なホワイトペーパーは、最も攻撃的な主張を持つものではありません。認証に裏打ちされた証拠、内部検証、観察されたプロセス挙動、プロジェクト固有の推論を最も明確に分離するものです。Bioleaderの場合、それは成形繊維性能を誇張することではなく、ルートが機能する場所、失敗する場所、承認前にバイヤーが検証すべきことを文書化することによって権威を構築することを意味します。.
| 証拠の種類 | この記事での適切な使用 | ラベル付け方法 |
|---|---|---|
| 公式規制/認証ルール | コンプライアンス基準、しきい値、法的タイミング、バイヤー要件 | 規制要件/認証ルール |
| 第三者試験報告書 | 製品固有の分析サポートまたはスクリーニングロジック | 第三者報告書/実験室結果 |
| 内部ラボシミュレーション | アプリケーションテスト、保持時間比較、構造的弱点分析 | 内部検証/内部テスト観察 |
| 生産観察 | バッチ再現性、欠陥パターン、プロセスウィンドウ解説 | 生産経験/工場側観察 |
| 商業的推論 | コストロジック解説、調達推奨、意思決定フレームワーク | 調達判断/商業的解釈 |
表8. PFASフリーサトウキビ食器コンテンツおよび調達主張のための証拠階層
12. 2026年バイヤーへの最終推奨事項
2026年にPFASフリーのサトウキビ食器を評価するバイヤーにとって、最も重要な結論は単純です: ルートを検証する前に主張を購入しないでください. 現在、多くの市場で「PFASフリー」は当然の基準となっていますが、正しい調達判断は、バリア性能がどのように実現されているか、実際のフードサービス用途で構造がどのように機能するか、そして製品が仕向け市場向けにどのように文書化されているかに依存します。最も強力な調達戦略とは、最も攻撃的な技術的主張を選ぶことではありません。規制、用途プロファイル、工場での実行を、検証可能な単一の承認プロセスに整合させることです。.
主流のテイクアウトやフードサービス用途の大半では、高性能な内部添加剤系のPFASフリー技術が最もバランスの取れた選択肢であり続けています。これらは多くの場合、耐油性、生産効率、管理可能な構造の複雑さの適切な組み合わせを提供します。低温内部添加剤系は、コールドチェーン、常温、低油性の包装において依然として重要な役割を担っていますが、それは用途が正しくマッチしている場合に限ります。外部バリアシステムは、特別な高バリア要件に対して商業的に有効ですが、それは明確な理由に基づいて選択されるべきであり、「バリアが多ければ多いほど良い」というデフォルトの前提で選ぶべきではありません。“
このガイドの比較に基づき、バイヤーは5つの実践的な優先事項に従うべきです。第一に、一般的な持続可能性の表現ではなく、仕向け市場のコンプライアンスから始めること。第二に、フッ素スクリーニングと性能検証を分離すること。これらは異なる調達上の問いに答えるからです。第三に、「熱い食品に安全」や「耐油性」といった抽象的な表現に頼るのではなく、実際の使用条件でテストすること。第四に、サンプルの外観だけで承認するのではなく、工場規模での再現性を確認すること。第五に、性能主張、コンプライアンスの論理、製品構造を一緒に防御できるように、証拠の連鎖を明確に文書化すること。これが、PFASフリー包装が規制された主流の調達に深く入り込むにつれて、最も重要になる調達規律です。.
Bioleaderの視点から見ると、PFASフリーのモールドファイバー包装の未来は、プロセス制御された内部バリア性能、規律ある文書化、用途固有の検証を組み合わせられるサプライヤーに属するでしょう。言い換えれば、市場はラベル表示で選ばれる包装から、技術的証明で選ばれる包装へと移行しています。今この変化に適応するバイヤーは、次の段階の世界的な包装規制において、コンプライアンスリスクと商業的失敗リスクの両方を低減できるでしょう。.
13. よくある質問
13.1 2026年8月12日以降、EUでPFASフリーの食品接触包装にはどのような報告書が必要ですか?
バイヤーは、一般的なPFASフリーの表明ではなく、製品固有のエビデンスパッケージを期待すべきです。最低限、サプライヤーはPFASクレームの分析根拠を説明でき、引用されたSKUに関連する試験文書を提供し、EU包装規則の構造と整合する技術文書を示すことができる必要があります。適用可能なしきい値ロジックを超えてフッ素が存在する場合、サプライヤーは技術文書の枠組み内でフッ素の発生源を説明できる必要もあります。調達にとって重要なのは、単にレポート自体ではなく、レポートが実際の製品構成と市場の宛先に一致しているかどうかです。.
13.2 BPI認証は自動的にPFASコンプライアンスを証明しますか?
いいえ。BPIのフッ素化学物質ポリシーは、関連する堆肥化可能製品に対して、処方審査、実験室試験、意図的にフッ素化学物質を添加していないという宣言を含む、強力なコンプライアンスロジックを提供します。しかし、バイヤーは単一の認証を完全な市場レビューの普遍的な代替物として扱うべきではありません。認証結果は、SKUの識別、仕向け市場、製品構造、サプライヤーの現在の文書化ステータスと併せて解釈される必要があります。.
13.3 総フッ素の「不検出」はゼロのPFASを意味しますか?
自動的にはそうではありません。不検出の結果は有用ですが、分析方法、検出範囲、報告枠組みに依存します。調達の観点では、「不検出」は証拠パッケージの一部として扱うべきであり、完全な独立した結論として扱うべきではありません。バイヤーは、何がテストされ、何がテストされなかったか、そしてその結果が行われているPFASフリーの主張にどのように結びつくかを引き続き検討すべきです。.
13.4 なぜフィルムラミネーションが一部の市場で依然としてプラスチックライニングの懸念を引き起こすのですか?
フィルムラミネーションは、包装を単純な繊維構造から、より複雑な表面バリアまたは複合材料のロジックに変えるためです。一部の規制および市場の文脈では、プラスチックライニングまたはプラスチックコーティングを施した紙または繊維製品は、プラスチック関連規則、循環性の議論、またはリサイクル期待の下でより厳しい審査を受けます。問題は製品がうまく機能するかどうかだけでなく、その構造がバイヤーの最終市場の包装戦略の下で正当化しやすいままであるかどうかでもあります。.
13.5 コーティングされたモールドファイバーはリサイクル可能または再パルプ化可能ですか?また、バイヤーはそれをどのように検証すべきですか?
可能性はありますが、バイヤーはそれをデフォルトで想定すべきではありません。正しい質問は、特定のコーティング構造が意図されたリサイクルまたは再パルプ化の経路と互換性を維持するかどうか、そしてサプライヤーがその立場を技術的推論またはテストで裏付けることができるかどうかです。調達チームは、どのようなコーティングが使用されているか、それが繊維構造にどのように影響するか、下流の取り扱いを変えるかどうか、そしてサプライヤーがその主張を仕向け市場の期待に合う方法で説明できるかどうかを尋ねるべきです。.
バイヤー向けの次のステップ
エンタープライズバイヤー向け
EUまたは北米市場向けのPFASフリーのモールドファイバー包装を検討する必要がありますか?Bioleaderは、商業承認前に構造ロジック、文書化のギャップ、用途固有のバリアリスクを評価するお手伝いをします。.
成長中の食品ブランド向け
PFASフリーの包装への移行を始めますか?Bioleaderの実用的な検証チェックリストをリクエストして、内部添加剤システム、外部バリアシステム、実際のアプリケーションリスクをより効率的に比較してください。.
Bioleaderは、モールドファイバー用途のレビュー、PFASフリーの文書化調整、輸出向け包装の検証でバイヤーをサポートします。.
著作権表示:
© 2026 Bioleader®。本コンテンツを複製または引用する場合は、元のリンクを明記し、出典をクレジットする必要があります。無断複製は侵害とみなされます。.