Resumo rápido: como é que a qualidade dos copos de papel é realmente controlada?
A qualidade de um copo de papel não pode ser avaliada apenas pelo tamanho do copo, pelo aspeto ou pela gramagem do papel. Um copo de papel fiável deve combinar cartão para embalagem consistente, um revestimento de barreira adequado, formação precisa, selagens laterais e de fundo seguras, dimensões de rebordo estáveis, encaixe correto da tampa, impressão controlada, conformidade para contacto com alimentos e desempenho repetível por lote.
Para os compradores por grosso, a prova de qualidade mais útil não é um certificado genérico da fábrica. É uma cadeia completa de evidências que abrange a especificação do produto aprovada, os parâmetros das matérias-primas, a inspeção em curso de produção, as medições dos copos acabados, os ensaios de fugas, a compatibilidade das tampas, a documentação de contacto com alimentos e a inspeção antes do embarque.
- Controlo de qualidade dos materiais: gramagem do papel, espessura, humidade, estrutura do revestimento e consistência da barreira.
- Controlo de qualidade da formação: costura lateral, selagem de fundo, enrolamento do rebordo, forma do copo e consistência dimensional.
- Controlo de qualidade do desempenho: fugas, desempenho com líquidos quentes, rigidez do copo e compatibilidade da tampa.
- Controlo de qualidade da impressão: versão da arte-final, registo, cor, posição da costura e defeitos visíveis.
- Controlo de qualidade da conformidade: a documentação de contacto com alimentos deve corresponder à estrutura do material e ao mercado de destino.
- Controlo de qualidade do embarque: a quantidade de embalamento, o estado das caixas de cartão, o risco de deformação e a rastreabilidade dos lotes também devem ser controlados.
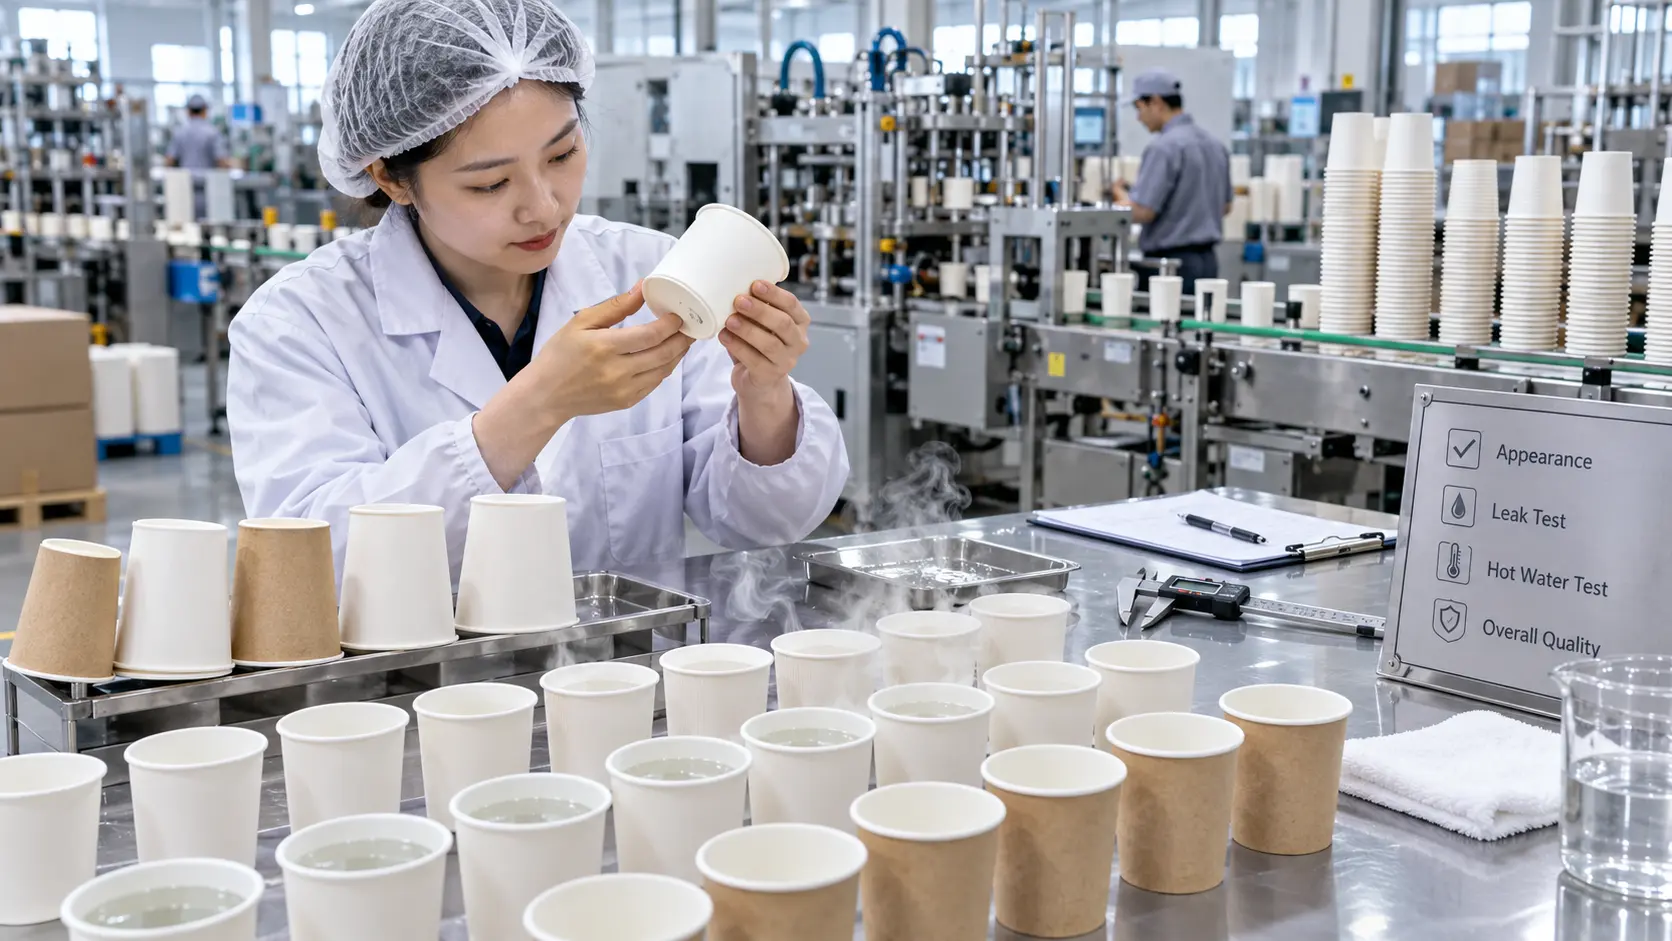
Um copo de papel parece simples, mas a produção em massa fiável depende de várias variáveis a funcionar em conjunto. Dois copos podem ser ambos descritos como “12 oz copos de papel” embora utilizem cartão para embalagem, revestimentos de barreira, dimensões de copo, ferramentas, condições de selagem de fundo e tampas diferentes. Podem, por isso, ter um desempenho muito diferente com café quente, entrega para takeaway ou serviço de café de alta rotação.
É por isso que o controlo profissional da qualidade dos copos de papel não deve começar apenas pelo copo acabado. Deve começar com uma especificação de produto aprovada e prosseguir através da inspeção das matérias-primas, impressão, corte, formação, selagem, ensaios, embalamento e inspeção final do embarque.
A 100% fabrica copos de papel e outros embalagens de papel descartáveis para alimentos para compradores internacionais de foodservice. O guia seguinte combina a lógica prática de controlo de qualidade em fábrica com parâmetros reais de materiais e ensaios de produtos já utilizados ou publicados pela Bioleader®.
O que determina a qualidade de um copo de papel?
Para efeitos de aprovisionamento, a qualidade do copo deve ser separada em várias áreas mensuráveis. Um fornecedor pode ter um bom desempenho numa área e um mau desempenho noutra. Por exemplo, um copo pode ter uma impressão atraente mas uma selagem de fundo fraca, ou pode passar um simples teste à água mas usar uma tampa que não fixa firmemente no rebordo.
| Área de qualidade | O que deve ser verificado | Risco típico de falha |
|---|---|---|
| Cartão | Gramagem, espessura, rigidez, humidade e consistência | Copo mole, deformação, formação irregular |
| Sistema de barreira | PE, PLA ou tipo de revestimento aquoso, consistência do revestimento e compatibilidade de selagem | Infiltração, falha da barreira, selagem deficiente |
| Costura lateral | Posição de colagem e integridade da selagem | Fuga lateral ou abertura da costura |
| Selagem de fundo | Inserção do fundo, gofragem e consistência da selagem | Fuga no fundo |
| Rebordo | Diâmetro superior, circularidade e qualidade do enrolamento | Tampa solta, tampa demasiado apertada ou tampa que salta |
| Impressão | Arte-final, registo, cor, posição da costura e limpeza | Inconsistência da marca ou stock impresso rejeitado |
| Copo acabado | Dimensões, aspeto, consistência do peso e empilhamento | Variação entre lotes |
| Embalagem | Contagem de mangas, contagem de caixas de cartão, resistência das caixas e deformação | Danos em trânsito ou quantidades de embarque incorretas |
O controlo de qualidade do cartão para embalagem e do revestimento começa antes da formação do copo
A qualidade de um copo acabado depende fortemente do cartão para embalagem revestido que entra na linha de formação. A gramagem do papel é importante, mas a gramagem por si só não determina o desempenho. A espessura, a rigidez, a humidade, a coesão interna e o sistema de barreira também afetam a forma como o material imprime, dobra, sela e se comporta após a adição de líquido quente ou frio.
Bioleader® publicou especificações quantitativas para a sua gama de papel com revestimento à base de água. Estes valores fornecem um exemplo útil de como o controlo de materiais dos copos de papel pode ser convertido de descrições vagas em parâmetros mensuráveis. Os compradores que comparam a gama de produtos acabados também podem consultar Bioleader® da copos de papel com revestimento aquoso à base de água.
Exemplo: Parâmetros do papel com revestimento à base de água da Bioleader®
| Parâmetro | Especificação publicada | Importância para o controlo de qualidade |
|---|---|---|
| Gramagem do papel base | 190 / 210 / 230 / 250 / 280 / 300 g/m² | Influencia a rigidez, o desempenho de conformação e a estrutura do copo |
| Tolerância de gramagem | ±3% | Controla a consistência entre rolos e entre lotes |
| Peso do revestimento numa face | Formato da especificação publicada: 0 + 10 g/m² | Influencia a barreira à humidade e o comportamento de selagem |
| Tolerância do peso do revestimento | ±2 g/m² | Reduz a variação da barreira |
| Espessura do material | 260 / 275 / 310 / 325 / 380 / 410 μm consoante a classe | Influencia a rigidez e a geometria de conformação |
| Tolerância de espessura | ±5% | Contribui para a consistência dimensional |
| Rigidez à flexão, CD | 1,8–6,5 mN·m consoante a classe | Contribui para a rigidez estrutural e a facilidade de manuseamento |
| Resistência à flexão repetida | 20 ciclos | Avalia a resistência à flexão repetida |
| Teor de humidade | 7% ±2% | Afeta a conformação, a rigidez e a estabilidade dimensional |
| Penetração nas bordas | 4 mm | Indica a resistência à entrada de líquido nos bordos de papel expostos |
| Resistência da ligação interna | 100 J/m² | Ajuda a controlar a separação de camadas e a integridade estrutural |
| Requisito de estanquidade | Sem fugas | Objetivo de desempenho da barreira no produto acabado |
Importante: Estes valores descrevem a especificação de papel com revestimento à base de água da Bioleader® referida e não devem ser considerados uma especificação universal para todas as referências de copos de papel. O papel com revestimento de PE, o papel com revestimento de PLA e diferentes formulações aquosas podem utilizar cartão para embalagem e estruturas de revestimento diferentes.
Esta distinção é importante para as compras. Os compradores não devem perguntar apenas: “Quantos GSM tem o copo?” Um pedido de especificação mais útil é: Qual é a classe de cartão para embalagem, a estrutura de revestimento, a construção final e a aplicação de bebida prevista para esta referência exata?
PE, PLA e os revestimentos à base de água exigem uma abordagem diferente ao controlo de qualidade
A camada de barreira é o que impede que a humidade da bebida penetre rapidamente nas fibras de papel. Diferentes sistemas de barreira comportam-se de forma diferente durante o revestimento, a impressão e a selagem térmica, pelo que as definições de produção e os critérios de inspeção não podem simplesmente ser considerados idênticos. Os compradores que comparam estas estruturas podem também consultar o guia da Bioleader® sobre revestimento à base de água vs. PLA vs. copos e taças de papel com forro de PE.
| Tipo de barreira | Foco principal do controlo de qualidade | O comprador deve confirmar |
|---|---|---|
| PE revestimento | Continuidade do filme, ligação, capacidade de selagem e estanquidade | Estrutura de PE, especificação do papel e aplicação prevista a quente/frio |
| PLA revestimento | Integridade do revestimento, condições de armazenamento e janela de conformação/selagem | Real copo de papel compostável com revestimento de PLA Referência e intervalo de temperatura previsto |
| Revestimento à base de água | Peso do revestimento, uniformidade da superfície, desempenho da barreira e compatibilidade de selagem | Formulação exata do revestimento e desempenho específico do produto |
Um fornecedor não deve, portanto, usar uma declaração genérica como “papel impermeável” para descrever todos os copos de papel. A estrutura de barreira deve estar associada ao produto efetivamente aprovado. Os compradores que avaliam alegações ambientais também devem distinguir a estrutura do material da terminologia de marketing; Bioleader® explica isto em Os copos e taças de papel são realmente “sem plástico”?
Bioleader® PE Referência de controlo de qualidade de copos de papel: 8oz, 12oz e 16oz copos para bebidas quentes
Para tornar o controlo de qualidade dos copos de papel mais mensurável, a Bioleader® utiliza especificações de produto definidas em conjunto com verificações dimensionais, testes de retenção de água quente e inspeção de compatibilidade entre copo e tampa. Os três modelos padrão seguintes copos para bebidas quentes de parede simples com revestimento de PE ilustram como pode ser estruturado um programa prático de controlo de qualidade na fábrica.
Os modelos selecionados abrangem duas plataformas de tampa comuns: um rebordo 80 mm para o copo 8 oz e um rebordo 90 mm partilhado pelos copos 12 oz e 16 oz. Isto permite às equipas de controlo de qualidade verificar não só as dimensões individuais de cada copo, mas também se as diferentes geometrias de copo permanecem compatíveis com os sistemas de tampa especificados.
Especificações do produto copo de papel PE
| Especificação | Copo para bebidas quentes 8oz | Copo para bebidas quentes 12oz | Copo para bebidas quentes 16oz |
| Código de artigo Bioleader® | PE-SW08 | PE-SW12 | PE-SW16 |
| Estrutura do copo | Copo para bebidas quentes de parede simples | Copo para bebidas quentes de parede simples | Copo para bebidas quentes de parede simples |
| Base de cartão para embalagem | 280 GSM + 18 GSM PE | 300 GSM + 18 GSM PE | 300 GSM + 18 GSM PE |
| Volume nominal | 8 oz (240 ml) | 12 oz (360 ml) | 16 oz (480 ml) |
| Volume até ao rebordo | 275 ± 5 ml | 410 ± 5 ml | 535 ± 5 ml |
| Peso-alvo do copo | 7,2 ± 0.3 g | 10,5 ± 0.4 g | 13,8 ± 0.5 g |
| Diâmetro superior | 80 mm | 90 mm | 90 mm |
| Diâmetro do fundo | 56 mm | 58 mm | 58 mm |
| Altura | 94 mm | 108 mm | 137 mm |
| Código da tampa correspondente | PSHL80 | PSHL90 | PSHL90 |
| Diâmetro / peso da tampa | 79.5 mm / 2,6 ± 0.2 g | 89.5 mm / 3,3 ± 0.2 g | 89.5 mm / 3,3 ± 0.2 g |
Controlo de qualidade dimensional na fábrica
Para a inspeção dimensional de rotina, devem ser selecionados aleatoriamente vários copos acabados do mesmo lote de produção, em vez de se depender de uma única amostra. As dimensões nominais acima fornecem os valores de referência para verificar a consistência da conformação.
| Verificação de controlo de qualidade | 8oz PE-SW08 | 12oz PE-SW12 | 16oz PE-SW16 |
|---|---|---|---|
| Quantidade de amostras recomendada | 10 copos | 10 copos | 10 copos |
| Diâmetro superior nominal | 80 mm | 90 mm | 90 mm |
| Diâmetro inferior nominal | 56 mm | 58 mm | 58 mm |
| Altura nominal | 94 mm | 108 mm | 137 mm |
| Método de medição | Paquímetro digital | Paquímetro digital | Paquímetro digital |
| Objetivo do controlo de qualidade | Confirmar a consistência do rebordo, do fundo e da altura | Confirmar a consistência do rebordo, do fundo e da altura | Confirmar a consistência do rebordo, do fundo e da altura |
As dimensões do rebordo superior são particularmente importantes porque o ajuste da tampa depende de mais do que a capacidade nominal do copo. Os modelos 12 oz e 16 oz utilizam ambos um rebordo 90 mm e a mesma plataforma de tampa PSHL90, embora as suas alturas de copo difiram substancialmente em 108 mm e 137 mm. Cada copo formado requer, por isso, um controlo dimensional independente. Para planeamento de capacidade para além destes três exemplos de controlo de qualidade, consulte o guia de comparação de tamanhos de copos de papel 8oz a 24oz.
Verificação da consistência do peso do copo acabado
O peso do copo acabado pode ser utilizado como indicador adicional de controlo do processo. A Bioleader® recomenda pesar vários copos do mesmo lote de produção e comparar os valores médio, mínimo e máximo, em vez de utilizar apenas o peso de um único copo.
| Item de controlo de qualidade do peso | Método recomendado |
|---|---|
| Quantidade de amostras | 10 copos por tamanho |
| Resolução da balança | 0.01 g recomendada |
| Dados registados | Peso individual de cada copo |
| Valores calculados | Média, mínimo, máximo e amplitude total |
| Finalidade | Detetar variações invulgares no material, no corte ou na formação |
Interpretação do controlo de qualidade: O peso do copo acabado é útil para verificar a consistência dentro do mesmo SKU aprovado, mas um copo mais pesado não deve ser automaticamente considerado um copo de qualidade superior. A rigidez do papel, a estrutura do revestimento, a qualidade da formação e o desempenho final são mais importantes do que o peso isoladamente.
Protocolo de controlo de qualidade com água quente da 100°C para copos de papel PE
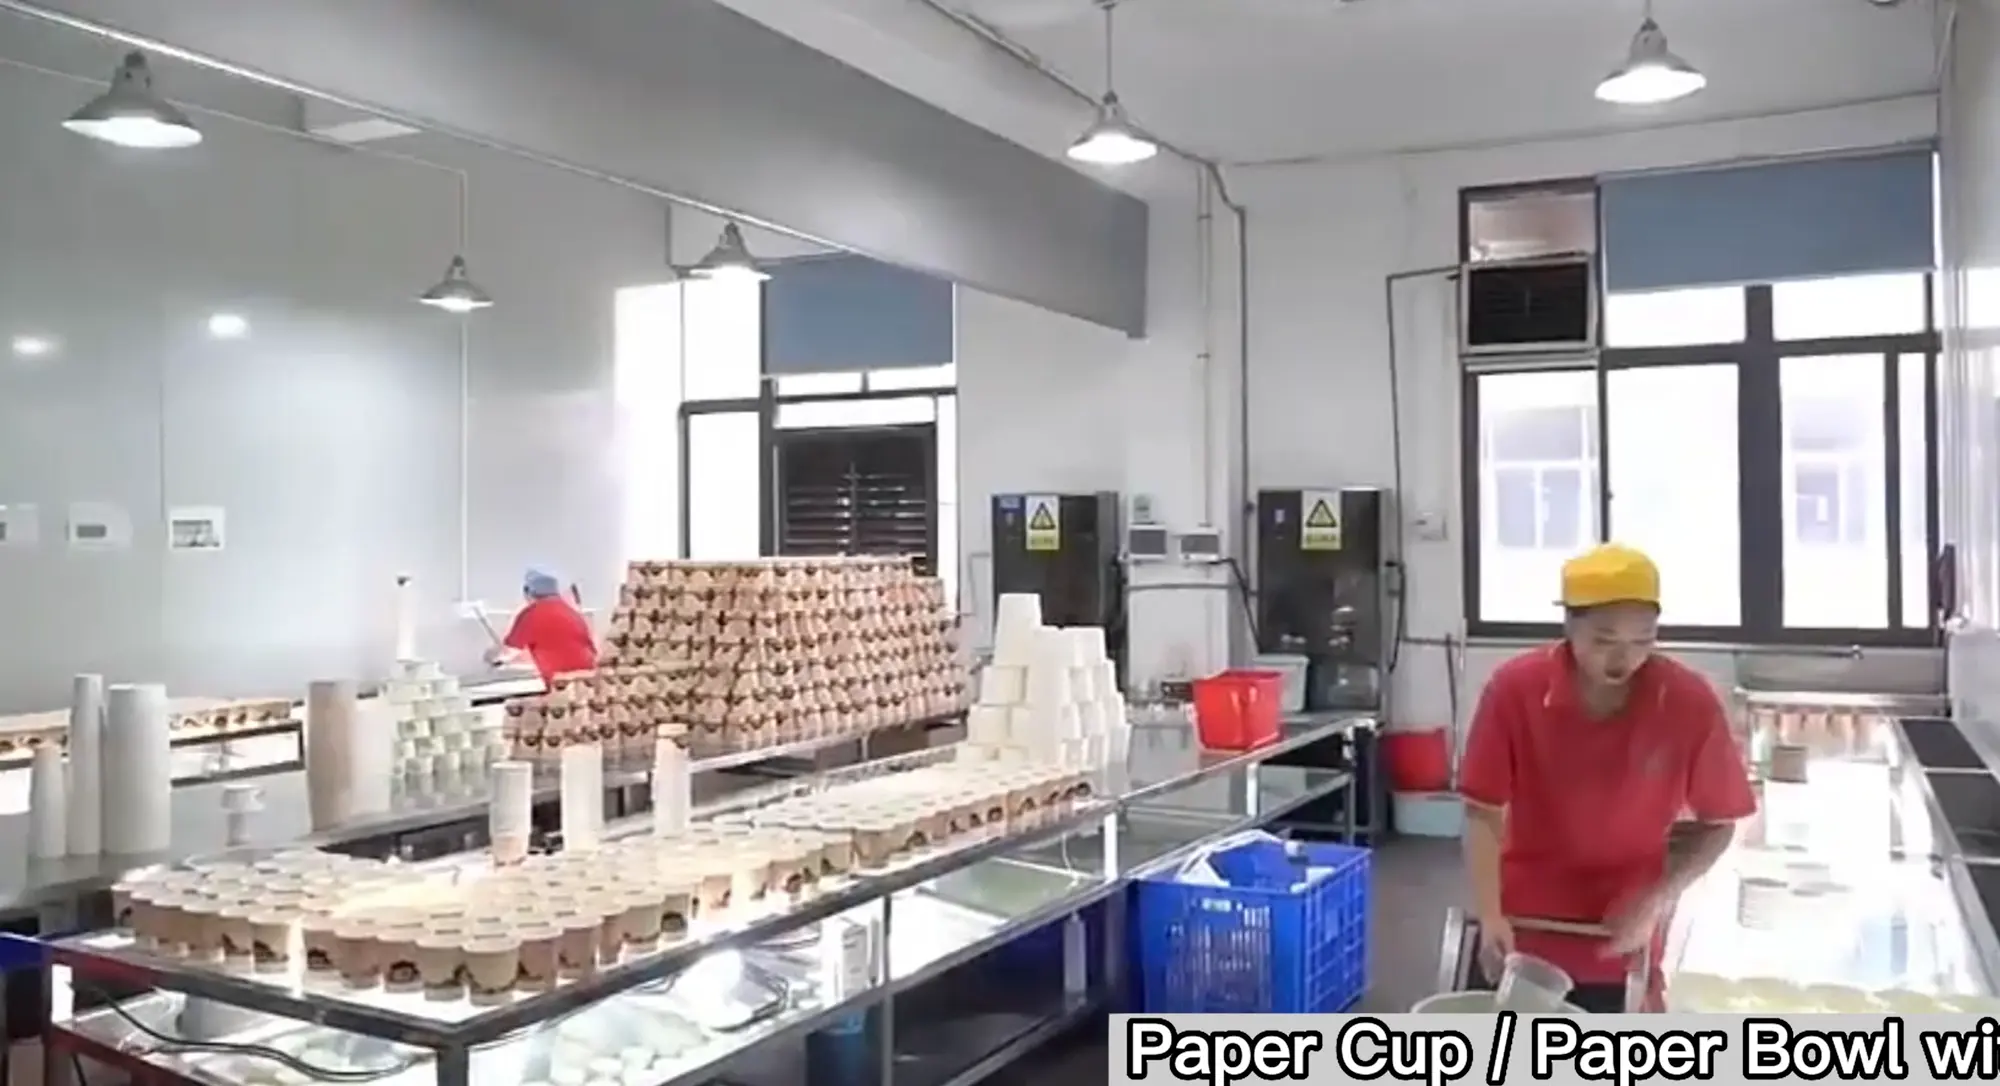
Para verificação interna do desempenho dos copos para bebidas quentes, podem encher-se copos acabados representativos com água aquecida recentemente a aproximadamente 100°C e observá-los durante um período de retenção definido. Trata-se de um teste de esforço prático em fábrica e não de um relatório de ensaio de migração para contacto com alimentos.
| Condição de ensaio | 8oz PE-SW08 | 12oz PE-SW12 | 16oz PE-SW16 |
|---|---|---|---|
| Estrutura do Papel | 280 GSM + 18 GSM PE | 300 GSM + 18 GSM PE | 300 GSM + 18 GSM PE |
| Amostras recomendadas | 3 chávenas | 3 chávenas | 3 chávenas |
| Temperatura inicial da água | Aprox. 100°C | Aprox. 100°C | Aprox. 100°C |
| Primeira observação | Imediatamente após o enchimento | Imediatamente após o enchimento | Imediatamente após o enchimento |
| Segunda observação | 15 minutos | 15 minutos | 15 minutos |
| Observação final | 30 minutos | 30 minutos | 30 minutos |
| Costura lateral | Verificar a existência de infiltração visível ou abertura | Verificar a existência de infiltração visível ou abertura | Verificar a existência de infiltração visível ou abertura |
| Selagem do fundo | Verificar a existência de fugas ou humidade | Verificar a existência de fugas ou humidade | Verificar a existência de fugas ou humidade |
| Parede lateral | Verificar o amolecimento ou a deformação | Verificar o amolecimento ou a deformação | Verificar o amolecimento ou a deformação |
| Após o esvaziamento | Inspecionar o fundo, a costura e a interface papel PE | Inspecionar o fundo, a costura e a interface papel PE | Inspecionar o fundo, a costura e a interface papel PE |
Limite do ensaio: Um teste de retenção interno de 100°C avalia o desempenho físico do copo sob uma condição de ensaio de fábrica definida. Não estabelece uma temperatura de serviço recomendada para o consumidor e não substitui os ensaios de migração para contacto com alimentos nem a conformidade regulamentar do mercado de destino.
Verificação da compatibilidade entre copo e tampa
O ajuste da tampa deve ser verificado como parte do sistema de embalagem acabado. O diâmetro nominal por si só não garante a compatibilidade, uma vez que a geometria do enrolamento do rebordo, o molde da tampa e as tolerâncias de fabrico também influenciam o encaixe.
| Item de compatibilidade | 8oz PE-SW08 | 12oz PE-SW12 | 16oz PE-SW16 |
|---|---|---|---|
| Bordo do copo | 80 mm | 90 mm | 90 mm |
| Tampa Correspondente | PSHL80 | PSHL90 | PSHL90 |
| Diâmetro da tampa publicado | 79.5 mm | 89.5 mm | 89.5 mm |
| Encaixe em todo o bordo | Obrigatório | Obrigatório | Obrigatório |
| Secções soltas visíveis | Não aceitável | Não aceitável | Não aceitável |
| Força de instalação excessiva | Não aceitável | Não aceitável | Não aceitável |
| Retenção da tampa durante o manuseamento normal | Obrigatório | Obrigatório | Obrigatório |
Perspetiva do fabricante: porque é que estes três tamanhos de copo são úteis para comparação no controlo de qualidade
Os três modelos proporcionam uma comparação prática de duas plataformas comuns de copos para bebidas quentes. O 8 oz PE-SW08 utiliza cartão para embalagem de 280 GSM e um sistema de tampa 80 mm. Os modelos 12 oz e 16 oz utilizam cartão para embalagem de 300 GSM e partilham a mesma plataforma de tampa 90 mm, mas as suas diferentes alturas criam geometrias de formação distintas. Isto torna-os úteis para verificar tanto a consistência do material como a repetibilidade da produção de copos e tampas em vários tamanhos padrão.
Inspeção dimensional dos copos de papel acabados
Depois de os copos estarem formados, a inspeção dimensional torna-se fundamental. A capacidade nominal, como 8 oz, 12 oz ou 16 oz, não determina por si só se um copo funcionará com o equipamento de enchimento, o distribuidor ou a tampa do comprador.
As medições típicas incluem:
- Diâmetro superior
- Diâmetro da base
- Altura do copo
- Diâmetro e circularidade do bordo
- Geometria do fundo
- Forma geral do copo
As medições podem ser efetuadas com calibres ou paquímetros adequados, comparando com o desenho aprovado e a especificação de produção.
Perspetiva do fabricante: capacidade não é o mesmo que ajuste
Um copo pode cumprir a sua capacidade nominal de bebida e ainda assim causar problemas operacionais se o diâmetro ou a forma do bordo forem inconsistentes. Para cafetarias e programas de bebidas para levar, o controlo do bordo superior é especialmente importante porque o copo e a tampa têm de funcionar como um único sistema de embalagem.
Porque é que o peso do copo pode ser útil no controlo de qualidade
O peso do copo acabado pode ser utilizado como indicador adicional de controlo de produção, embora não deva ser tratado como uma definição isolada de qualidade.
Por exemplo, uma equipa de controlo de qualidade pode selecionar aleatoriamente vários copos do mesmo lote de produção, registar os pesos individuais e comparar a média e a variação com a especificação de produção aprovada. Uma variação inesperada pode indicar alterações no substrato, no revestimento, no corte ou na formação.
No entanto, comparar dois copos de papel diferentes apenas pelo peso do produto acabado pode ser enganador. Um copo mais pesado não é automaticamente um copo melhor. A estrutura, a rigidez do papel, o sistema de revestimento e a qualidade da formação influenciam todos o desempenho real.
Inspeção da costura lateral e da selagem do fundo
Nos copos de papel para líquidos, as duas zonas estruturais de selagem mais importantes são a costura lateral e a montagem do fundo.
Controlo de qualidade da costura lateral
O esboço do copo é enrolado na forma pretendida e colado ao longo da costura lateral. A inspeção deve identificar colagem incompleta, sobreposição excessiva, abertura visível, deformação ou contaminação na zona de selagem.
Controlo de qualidade da selagem do fundo
O disco do fundo deve estar corretamente posicionado e firmemente unido à parede lateral. O equipamento de formação utiliza pressão, geometria e condições de selagem controladas para criar a estrutura do fundo.
Um copo que parece aceitável do exterior pode ainda assim falhar se a junta do fundo for inconsistente. Por este motivo, os testes de fugas devem ser realizados em copos acabados representativos, em vez de se depender apenas da inspeção visual.
Exemplo real de teste Bioleader®: observação com água quente 100°C
A Bioleader® publicou uma demonstração prática com água quente utilizando copos de papel com revestimento aquoso PHA à base de água e tampas de polpa de bagaço. Isto constitui um exemplo útil de produto real de como o desempenho do copo acabado pode ser avaliado separadamente das especificações do material.
Configuração do copo testado
| Tamanhos de copo apresentados | 8 oz e 12 oz |
| Cartão | 280 GSM |
| Revestimento de barreira | Revestimento aquoso 12 g à base de água PHA |
| Temperatura da água | 100°C |
| Ponto de observação 1 | 15 minutos |
| Ponto de observação 2 | 30 minutos |
| Fugas observadas | Não foram observadas fugas aos 15 ou 30 minutos |
| Inspeção pós-teste | Não foi observada qualquer infiltração visível ou falha do revestimento no fundo ou na parede lateral do copo depois de a água ter sido esvaziada |
A demonstração incluiu também tampas moldadas de polpa de bagaço 80 mm e 90 mm e apresentou configurações de tampa plana, de bico para café e de cúpula.
Limite das evidências: Este teste 100°C é uma demonstração e observação interna de desempenho do produto. Não deve ser descrito como uma certificação laboratorial de terceiros, e o seu resultado não deve ser automaticamente aplicado a todos os copos de papel Bioleader®, formulação de revestimento, lote de produção ou aplicação de bebida.
Esta distinção é importante para documentação B2B séria. Os testes internos de desempenho respondem a uma pergunta: Como se comportou este copo acabado real num teste de utilização definido? Os testes de contacto alimentar realizados por terceiros respondem a uma pergunta diferente, relativa a requisitos químicos e regulamentares.
Por que o Teste 12 g PHA Não Está em Conflito com a Especificação Geral de Base Aquosa
Os compradores podem notar que a especificação geral publicada de papel com revestimento à base de água da Bioleader® utiliza um intervalo de gramagem de revestimento diferente do revestimento 12 g utilizado no copo de demonstração PHA.
É precisamente por isso que o controlo de qualidade deve permanecer específico por SKU. Uma especificação geral de papel com revestimento aquoso e um produto específico com revestimento aquoso PHA não são necessariamente a mesma formulação ou construção.
A prática correta de aprovisionamento é associar cada resultado de teste à estrutura exata do material, à amostra e à especificação de produção, em vez de combinar dados de produtos diferentes numa única alegação genérica.
Testes de Fugas em Copos de Papel: O Que Devem os Compradores Procurar?
Um teste prático de fugas deve definir mais do que um simples “aprovado” ou “reprovado”. No mínimo, o registo do teste deve identificar:
- O SKU exato do copo e a estrutura do material
- Líquido utilizado no teste
- Temperatura do líquido, quando relevante
- Nível de enchimento
- Tempo de observação
- Estado da costura lateral
- Estado do fundo
- Infiltração visível, amolecimento ou deformação
- Resultado após o esvaziamento do líquido
Para diferentes mercados e utilizações, podem ser adequados ensaios adicionais. Um copo para café quente, um copo para bebidas frias e uma embalagem de bebidas para levar com longa duração não devem assumir automaticamente o mesmo pressuposto de desempenho. As diferenças de engenharia são abordadas com mais detalhe no guia de seleção de Bioleader® copo para bebidas quentes vs. copo para bebidas frias. Os compradores que procuram estruturas alternativas para o serviço de bebidas quentes também podem consultar Bioleader® da copos de papel compostáveis para bebidas quentes.
A Compatibilidade da Tampa Faz Parte do Controlo de Qualidade dos Copos de Papel
Um dos erros de compra mais comuns é avaliar o copo e a tampa separadamente. Na utilização real em foodservice, funcionam como um único sistema.
A compatibilidade da tampa depende de vários fatores:
- Diâmetro superior do copo
- Circularidade do rebordo
- Geometria do enrolamento do rebordo
- Geometria do molde da tampa
- Rigidez do material
- Tolerâncias de fabrico
Um diâmetro nominal não garante automaticamente a intercambiabilidade entre todos os fornecedores. Por exemplo, dois produtos podem ser comercializados com o mesmo diâmetro nominal de tampa, embora diferenças no molde e na tolerância produzam um ajuste visivelmente diferente.
Os controlos de qualidade devem, por isso, confirmar se a tampa assenta uniformemente no rebordo, se fica solta durante o manuseamento, se é necessária força excessiva e se o sistema copo-e-tampa montado permanece estável na aplicação prevista.
Controlo de Qualidade de Copos de Papel com Impressão Personalizada
Para encomendas OEM e de marca própria, a aprovação estrutural e a aprovação da arte-final devem ser tratadas como duas etapas de controlo separadas.
Antes da produção em massa, os compradores devem confirmar a versão correta da arte-final, a faca de corte, a posição de impressão e os requisitos de cor. Durante a produção, o controlo de qualidade deve monitorizar:
- Versão da arte-final
- Orientação do logótipo
- Registo de impressão
- Consistência de cor
- Legibilidade de texto e código de barras, quando aplicável
- Relação entre a arte-final e a costura lateral
- Alinhamento do corte
- Riscos na superfície, defeitos de tinta ou contaminação
- Consistência ao longo do lote de produção
Para copos personalizados, um esboço impresso plano visualmente atrativo não é suficiente. O design final também deve ser revisto depois de o esboço ser convertido num copo tridimensional, porque a costura, a conicidade e o rebordo podem alterar o aspeto da arte final. Os compradores que planeiam formatos de marca de 8–20 oz podem consultar Bioleader® da copos de papel de café compostáveis personalizados para opções relacionadas de venda por grosso e impressão personalizada.
Como o Controlo de Qualidade dos Copos de Papel se Integra na Produção em Fábrica
O fluxo de produção de copos e taças de papel da Bioleader® inclui seleção de cartão para embalagem, revestimento, impressão, corte, formação, rebordo e enrolamento, testes e embalagem. Cada etapa introduz uma potencial fonte de variação diferente. Os compradores que avaliam estruturas aquosas podem também consultar o detalhado processo de produção de copos e taças de papel com revestimento à base de água. Para a gama relacionada de tigelas acabadas, consulte Bioleader® da taças de papel com revestimento aquoso à base de água e tampas.
| Etapa de produção | Foco do controlo de qualidade | O que pode correr mal |
|---|---|---|
| Cartão para embalagem à entrada | Especificação do material, espessura, gramagem, humidade | Substrato errado ou formação instável |
| Tempo SO (min) | Estrutura de barreira e consistência do revestimento | Barreira fraca ou problemas de selagem |
| Impressão | Arte-final, cor e registo | Marca incorreta ou defeitos visíveis |
| Corte por molde | Dimensões do esboço e posição de corte | Desalinhamento durante a formação |
| Formação | Forma, costura, fundo e consistência da máquina | Fugas ou deformação |
| Rebordo | Diâmetro, circularidade e enrolamento | Mau ajuste da tampa |
| Ensaios do produto acabado | Dimensões, aspeto, fugas e ajuste | Copos defeituosos a entrar na embalagem |
| Embalagem | Quantidade, integridade da manga e estado da caixa de cartão | Falta de quantidade, esmagamento ou danos no transporte |
Bioleader® Perspetiva do fabricante
Na produção em massa, o controlo de qualidade é mais eficaz quando a especificação aprovada é fixada antes de a encomenda entrar em produção em massa. O tamanho do copo, o material, a especificação do papel, o tipo de revestimento, a tampa correspondente, a arte-final de impressão, os requisitos de embalagem, a aplicação da bebida e a documentação do mercado de destino devem ser confirmados como um único projeto, em vez de serem tratados como itens não relacionados.
O controlo de qualidade dos copos de papel não termina na máquina de formação
Os compradores internacionais também devem considerar a embalagem e a logística. Os copos que saem de uma linha de formação em condições aceitáveis podem ainda chegar danificados se a densidade de embalagem, a resistência da caixa de cartão, as condições de armazenamento ou o manuseamento do contentor não forem adequados.
A inspeção antes do embarque pode incluir:
- SKU e quantidade corretos
- Peças por manga
- Mangas por caixa de cartão
- Dimensões e marcações da caixa de cartão
- Estado da caixa de cartão
- Verificações aleatórias ao aspeto do produto acabado
- Verificações dimensionais aleatórias
- Verificações aleatórias ao ajuste da tampa quando as tampas estão incluídas
- Proteção contra esmagamento ou deformação
- Rastreabilidade do lote ou da ordem de compra
Isto é particularmente importante em encomendas de exportação, em que as mercadorias podem permanecer em caixas de cartão e contentores durante semanas antes de chegarem ao distribuidor ou ao operador de foodservice.
Os testes de fábrica e os testes de contacto alimentar não são a mesma coisa
Um programa sólido de qualidade de copos de papel separa o desempenho físico da conformidade regulamentar.
| Evidência | O que demonstra | O que não prova automaticamente |
|---|---|---|
| Teste de fugas | Desempenho nas condições definidas de líquido, tempo e temperatura | Conformidade química de contacto alimentar |
| Teste de ajuste da tampa | Compatibilidade mecânica entre o copo e a tampa | Conformidade de migração |
| Inspeção dimensional | Conformidade com as dimensões e tolerâncias do produto | Química da barreira |
| Relatório laboratorial de contacto alimentar | Resultados para o provete testado e o âmbito analítico | Dimensões perfeitas ou desempenho de estanquidade |
| Certificação/auditoria da fábrica | Evidência do sistema de gestão ou de produção dentro do seu âmbito | Aprovação automática de todas as referências e de todos os lotes futuros |
Na China, GB/T 27590-2022 Copo de papel é a norma nacional de produto atualmente em vigor para copos de papel e está em vigor desde 1 de fevereiro de 2023.
Para papel e cartão para embalagem em contacto com alimentos, a atual referência nacional chinesa de segurança alimentar é a GB 4806.8-2022, que substituiu a GB 4806.8-2016 e está em vigor desde 30 de junho de 2023.
Na União Europeia, as embalagens em contacto com alimentos devem também ser avaliadas face ao quadro regulamentar aplicável, incluindo o Regulamento (CE) n.º 1935/2004 e os requisitos relevantes de Boas Práticas de Fabrico. Por conseguinte, os requisitos do mercado de destino devem ser confirmados para o material, revestimento, tinta, tampa e utilização prevista exatos, em vez de serem inferidos a partir de um certificado genérico.
Distinção importante: Um ensaio de estanquidade não é um ensaio de migração. Um relatório de migração não é prova do ajuste da tampa. Uma auditoria à fábrica não é prova de que todos os lotes de produção sejam dimensionalmente idênticos. A qualificação profissional de copos de papel utiliza normalmente várias formas diferentes de evidência em conjunto.
O que abrangem os documentos existentes de embalagens de papel da Bioleader®?
A Bioleader® mantém uma biblioteca de certificados e relatórios de ensaio para as suas gamas de copos de papel, taças de papel e caixas de papel. A documentação divulgada publicamente inclui relatórios CE/UE para produtos representativos em papel kraft, produtos em papel branco PE, produtos em papel kraft e papel branco com revestimento PLA, bem como relatórios relacionados com PFAS para estruturas de produto representativas PE e PLA.
Para produtos representativos convencionais com revestimento PE, a Bioleader® publicou também evidência de ensaio PFAS específica para copos e taças de papel com revestimento PE, abrangendo um copo de papel branco e uma taça de papel kraft. As substâncias PFAS específicas listadas nos provetes submetidos foram reportadas como não detetadas abaixo dos limites de deteção indicados pelo laboratório.
Esta evidência deve ser interpretada no âmbito correto: um relatório sustenta o provete testado e a lista analítica. Não deve ser reescrito para alegar que todos os tamanhos de copo, tintas, tampas, combinações de materiais ou lotes de produção futuros foram automaticamente sujeitos exatamente ao mesmo ensaio.
Como devem os importadores inspecionar copos de papel antes de uma encomenda de grande volume?
Lista de verificação de controlo de qualidade de copos de papel para compradores
- Confirmar o tamanho exato do copo e o desenho. Não aprovar apenas com base numa descrição em onças.
- Confirmar a estrutura do cartão para embalagem. Perguntar sobre a gramagem, a construção e o sistema de revestimento.
- Confirmar a aplicação prevista. Café quente, chá, bebidas frias e outras utilizações podem exigir construções diferentes.
- Confirmar a tampa correspondente. Tratar o copo e a tampa como um único sistema.
- Verificar a consistência dimensional. Especialmente o diâmetro superior, o diâmetro inferior, a altura e o rebordo.
- Analisar o desempenho de selagem. A costura lateral e a selagem do fundo são zonas críticas de contenção de líquidos.
- Solicitar evidência definida de ensaio de estanquidade quando necessário. A temperatura, o tempo e as condições de ensaio são importantes.
- Aprovar a impressão personalizada separadamente. Confirmar a arte-final, a cor e o aspeto final do copo já formado.
- Analisar a documentação de contacto com alimentos. Assegurar que o documento corresponde ao material e ao mercado de destino.
- Analisar amostras representativas antes da produção em massa, quando apropriado.
- Definir os requisitos de acondicionamento. Confirmar a quantidade por manga, a quantidade por caixa de cartão e as especificações da caixa exterior de exportação.
- Manter a rastreabilidade de lotes e encomendas. A evidência de produção deve estar associada à encomenda real sempre que possível.
O que devem os compradores solicitar a um fabricante de copos de papel
Para um projeto corrente de grande volume, os compradores não precisam necessariamente de dezenas de certificados. Precisam da evidência certa para a decisão certa.
Um pacote prático de qualificação pode incluir:
- Especificação ou desenho do produto
- Descrição do material e do revestimento
- Especificação da tampa correspondente
- Arte-final aprovada para copos impressos
- Documentação de ensaio relevante de contacto com alimentos
- Dados de desempenho específicos do produto, quando exigido
- Amostra de pré-produção ou de produção quando comercialmente adequado
- Especificação final de embalagem e dimensões
- Rastreabilidade da encomenda ou do lote
Para projetos de maior risco, podem ser necessários ensaios adicionais de laboratório, migração, químicos, PFAS ou do mercado de destino, dependendo do sistema de material e do ambiente regulamentar.
Por que razão os ensaios reais são mais valiosos do que as alegações genéricas de “qualidade premium”
Termos como “premium”, “grau alimentar”, “à prova de fugas” e “alta qualidade” são comuns no marketing de copos de papel, mas têm valor limitado para as compras, a menos que o fornecedor consiga explicar o que essas alegações significam em termos mensuráveis.
Um fabricante mais credível deve conseguir responder a perguntas como:
- Que estrutura de papel e revestimento é utilizada?
- Que dimensões são controladas?
- Como são inspecionadas as selagens lateral e de fundo?
- Como é verificada a compatibilidade da tampa?
- Que líquido e temperatura foram utilizados no ensaio de desempenho?
- A que material pertence este relatório de ensaio?
- O que muda quando o cliente escolhe outro revestimento ou tampa?
Para Bioleader®, esta abordagem baseada em evidências é cada vez mais importante porque a gama de embalagens de papel inclui papel revestido com PE convencional, papel revestido com PLA e construções mais recentes com revestimento aquoso. Cada solução tem as suas próprias considerações de desempenho, conformidade e fim de vida. Os formatos relacionados de embalagens alimentares revestidas com PLA incluem Bioleader® da taças de papel biodegradáveis revestidas com PLA da 6 oz a 32 oz.
Conclusão: a qualidade dos copos de papel tem de ser comprovada como um sistema
Um copo de papel de alta qualidade não é definido apenas pela aparência, pela gramagem do papel ou pela capacidade nominal. O desempenho fiável depende do sistema completo: cartão para embalagem, camada de barreira, impressão, corte por estampagem, costura lateral, selagem de fundo, geometria do rebordo, tampa correspondente, embalagem e documentação de contacto com alimentos.
Os dados reais de produção também precisam de contexto. As especificações publicadas de papel com revestimento à base de água da Bioleader® fornecem parâmetros mensuráveis para o controlo do material, enquanto a demonstração do copo com revestimento aquoso de 280 GSM + 12 g PHA constitui um exemplo separado de ensaio real de produto acabado com água a 100°C durante 15 e 30 minutos. Estes dados são úteis porque o seu âmbito está claramente definido, em vez de ser generalizado a todos os copos de papel.
Para importadores, distribuidores, cadeias de café e operadores de foodservice, a abordagem de compra mais segura é qualificar o SKU completo e a sua aplicação prevista antes da produção em massa. A Bioleader® apoia os compradores com fabrico de copos de papel, opções de revestimento, impressão personalizada, correspondência entre copo e tampa, ensaios de produto, documentação de conformidade e fornecimento em grandes quantidades pronto para exportação.
Perguntas frequentes
Como é que os fabricantes testam a qualidade dos copos de papel?
A qualidade dos copos de papel é normalmente avaliada através de uma combinação de verificações das matérias-primas, inspeção dimensional, inspeção das selagens lateral e de fundo, ensaio de fugas, verificações do rebordo e do ajuste da tampa, inspeção de impressão e controlo de embalagem. Os ensaios laboratoriais de contacto com alimentos são uma etapa de conformidade separada e não devem ser confundidos com o controlo de qualidade físico da fábrica.
Durante quanto tempo deve um copo de papel passar num teste de fugas?
Não existe uma duração de teste única que defina todas as aplicações de copos de papel a nível mundial. A condição de teste deve refletir a especificação do copo e o uso pretendido da bebida. Bioleader® demonstrou uma configuração de copo de papel com revestimento aquoso PHA utilizando água a 100°C, sem fugas observadas aos 15 e 30 minutos. Esse resultado aplica-se à configuração testada e não a todos os copos de papel.
Os copos de papel aguentam água quente a 100°C?
Alguns copos de papel para bebidas quentes, corretamente concebidos, conseguem conter água muito quente, mas o desempenho depende do cartão para embalagem, do revestimento de barreira, da selagem e da construção do copo. Na demonstração publicada da Bioleader®, os copos 8 oz e 12 oz fabricados com cartão para embalagem de 280 GSM e um revestimento aquoso de 12 g PHA não apresentaram fugas observadas após 15 e 30 minutos com água a 100°C.
O que faz com que um copo de papel verta pelo fundo?
A fuga pelo fundo pode resultar de posicionamento incorreto do disco de fundo, parâmetros de formação instáveis, selagem inadequada, contaminação, variação do material ou danos durante a conversão. Como um defeito pode não ser sempre óbvio visualmente, devem ser incluídos ensaios de fuga em copos acabados representativos no controlo de qualidade da fábrica.
Porque é que algumas tampas de copos de papel assentam mal?
O ajuste da tampa depende de mais do que o diâmetro nominal. O diâmetro do rebordo do copo, a circularidade, a geometria do enrolamento, o molde da tampa, a rigidez do material e as tolerâncias de fabrico influenciam todos o ajuste. Uma tampa descrita como 90 mm, por exemplo, não deve ser automaticamente considerada compatível com todos os copos de 90 mm nominal de todos os fabricantes sem verificação.
Que gramagem de papel é utilizada nos copos de papel descartáveis?
Não existe uma gramagem universal para todos os copos de papel. A gama publicada de papel com revestimento à base de água da Bioleader® inclui gramagens de papel base de 190 a 300 g/m², enquanto os copos específicos com revestimento aquoso de PHA utilizados na sua demonstração com água quente usaram cartão para embalagem de 280 GSM. A gramagem correta deve ser selecionada de acordo com o tamanho do copo, a estrutura, o revestimento e a aplicação.
Que documentos devem os importadores solicitar a um fornecedor de copos de papel?
Os compradores devem normalmente analisar a especificação do produto, as informações sobre o material e o revestimento, a especificação da tampa correspondente, a arte-final de impressão aprovada, os relatórios relevantes de contacto com alimentos e os requisitos de embalagem. Dependendo do mercado de destino e do material, podem também ser exigidas evidências adicionais de migração, químicas, PFAS, de compostabilidade ou outras evidências de conformidade.
Referências
- Administração Estatal de Regulação do Mercado / Administração de Normalização da China — GB/T 27590-2022, Copo de Papel.
- GB 4806.8-2022 — Norma Nacional de Segurança Alimentar para Materiais e Produtos de Papel e Cartão em Contacto com Alimentos.
- Comissão Europeia — Regulamento (CE) n.º 1935/2004 e orientações da UE sobre materiais em contacto com alimentos.
- Comissão Europeia — Requisitos de Boas Práticas de Fabrico para materiais em contacto com alimentos.
- Bioleader® — Normas de Revestimento à Base de Água para Copos e Taças de Bioleader (2026).
- Bioleader® — Copos de Papel sem Plástico com Tampas de Polpa de Bagaço de Cana-de-Açúcar: Solução de Revestimento Aquoso PHA.
- Bioleader® — Certificados e Relatórios de Ensaio para Copos de Papel, Taças de Papel e Caixas de Papel.
- Bioleader® — Processo de Produção de Copos de Papel e Taças de Papel.
- Bioleader® — Copos e Taças de Papel com Revestimento de PE: Evidência PFAS.