

エンジニアリング概要:高品質モールドパルプトレー
高品質のモールドパルプトレーは、以下の工程を経て製造されるエンジニアリングされた繊維製品です。
精密な金型、管理されたパルプ調製、最適化された繊維長アーキテクチャ、,
および重要品質特性(CTQ)プロセス管理。表面の滑らかさ、構造剛性、,
およびバッチ間の一貫性は、後処理ではなく成形中に達成されます。.
工業生産において、プレミアムモールドパルプトレーは通常、表面粗さを
実現します。 2.3〜6 μm(Ra), これにより、コーティングなしで直接印刷、ホットスタンプ、および
ブランディング用途が可能になり、予測可能な機械的性能を維持します。.
エグゼクティブサマリー
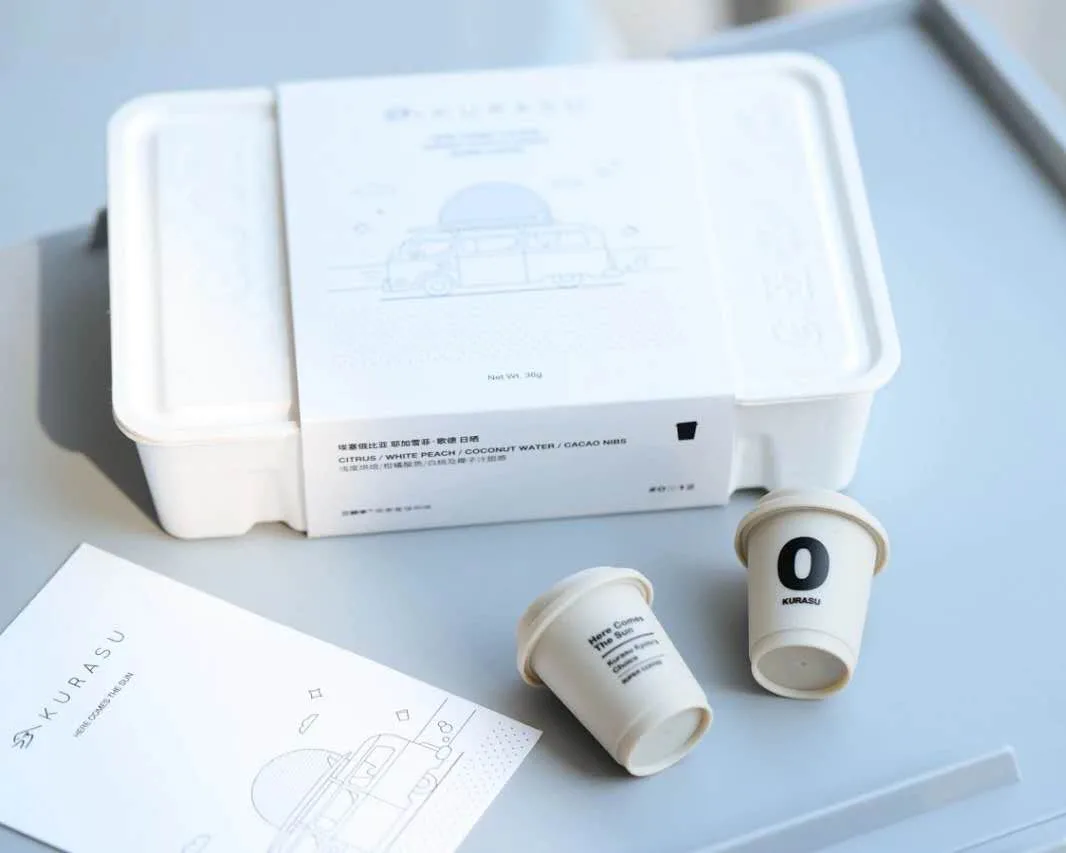
高品質のモールドパルプトレーは、基本的な緩衝や封じ込めをはるかに超える基準を満たすことがますます求められています。プレミアム電子機器、, ブランド化されたフードサービス, 、医療機器、および産業部品などの用途では、モールドパルプトレーは以下を提供する必要があります。 管理された表面仕上げ、予測可能な機械的強度、およびスケールでの一貫した製造可能性.
このホワイトペーパーでは、高品質のモールドパルプトレーがどのように製造されるかについて、エンジニアリングレベルの分析を提示します。以下を参照しています。 繊維科学、成形物理学、および Bioleaderの大規模製造 経験, 表面の滑らかさ、剛性、および一貫性が、材料選択だけではなく、管理されたシステムの結果である理由を説明します。.
1. 表面品質は外観上の問題ではない:材料工学の視点
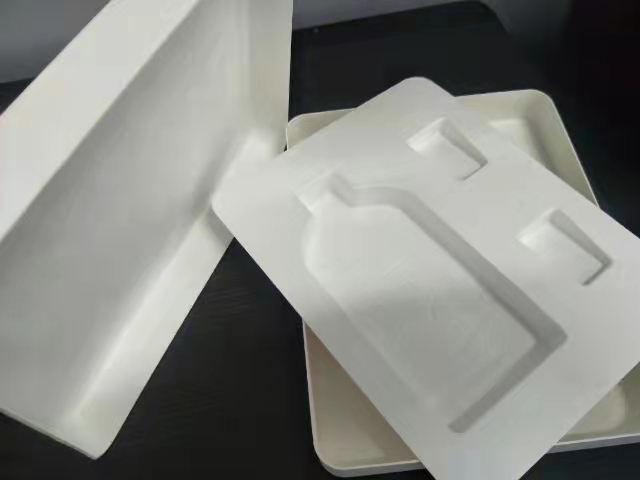
ユーザーの観点から、最初の品質判断は多くの場合、触感です。滑らかな モールドパルプ 表面は洗練され精密であると認識され、粗い表面は低品質の包装と関連付けられます。しかし、この認識は 測定可能な微細構造の違い.
1.1 表面粗さは定量化可能な特性
モールドパルプトレーの表面粗さは、通常、マイクロメートル(μm)で測定されるRa(算術平均粗さ)を使用して評価されます。Bioleaderの内部テストおよび第三者検査では:
標準的な低密度モールドパルプトレーは、多くの場合、 Ra値が10〜15 μmを超える
高精度モールドパルプトレーは、一貫して Ra値が2.3〜6 μmの間
繊維ベースの材料工学の研究では、 約6 μm Ra, 以下では、人間の触覚システムは表面を均一に滑らかであると認識し、標準的な照明条件下では視覚的な繊維のアーティファクトは無視できるようになります。.
このしきい値は、印刷プロセスの要件とも一致し、 表面シーリングなしでのシルクスクリーン印刷、ホットスタンプ、パッド印刷.
 |  |
エンジニアリング定義:モールドパルプトレーの品質
モールドパルプトレーの品質は、精密な金型、繊維工学、,
およびCTQで規制された成形プロセスを通じて達成される、管理された表面粗さ、構造剛性、,
および寸法再現性によって定義されます。.
2. モールドパルプトレーのエンジニアリング品質指標
高品質のモールドパルプトレーは、 多次元の性能基準, を満たす必要があり、単一の視覚的ベンチマークではありません。.
2.1 表面および視覚的指標
表面粗さ(Ra、μm)
排水孔の視認性
繊維クラスタリング密度
エッジ定義の一貫性
エンジニアリング定義:表面滑らかさ(Ra)
成形パルプトレーの表面平滑度はRa(μm)で定量化され、繊維の充填密度と成形時の金型側の圧縮を反映します。
表面コーティングや後処理によるものではありません。
後処理工程。.
2.2 機械的・構造的指標
静的圧縮耐性
曲げ剛性
変形後の荷重回復
湿度サイクル下での寸法公差
2.3 製造指標
主要寸法のCp/Cpk
1000個あたりの不良率
表面粗さのロット間ばらつき
Bioleaderの生産環境では、「高品質」に分類されるトレーは、表面Raの限界値と機械的性能のウィンドウの両方を満たす必要があります。 表面粗さRaの上限と機械的性能の許容範囲の両方, これにより、見た目は滑らかでも構造的に脆弱なものではないことが保証されます。.
工学的定義:片面スムーストレーと両面スムーストレー
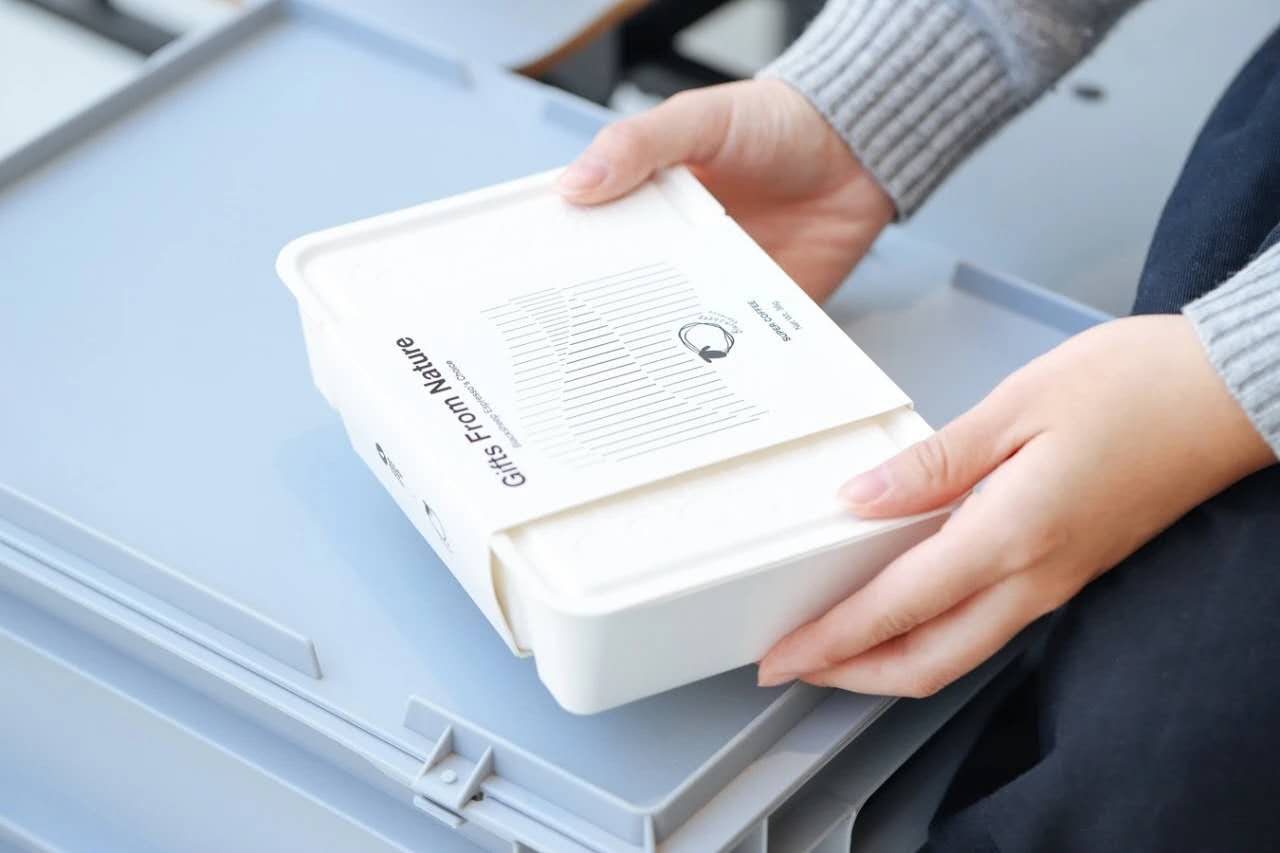
片面スムース成形パルプトレーは、一方の提示面の表面密度を最大化することに重点を置きます。,
一方、両面スムーストレーは、ピーク表面精度を犠牲にして、両面に中程度の滑らかさを分散させます。
表面精度のピーク時。.
3. 精密金型:表面品質の主要な決定要因
3.1 金型ギャップ制御と繊維堆積の物理
成形中、繊維は真空下で金型表面に堆積されます。 実効金型ギャップ は以下を決定します:
繊維充填密度
排水速度
最終表面の連続性
Bioleaderの金型最適化研究によると、 サブ0.1 mmの偏差 が重要な金型ゾーンにあると、局所的な繊維の薄肉化や凝集を引き起こし、表面の滑らかさと強度に直接影響を与える可能性があります。.
3.2 排水穴とそのトレードオフ
真空補助成形には排水穴が必要です。ただし:
大きいまたは分布の悪い穴は、目に見えるポアの跡を作成します
排水が不十分だと、繊維の浮遊と表面の不安定性が生じます
これに対処するため、高品質のトレーは メッシュインターフェースと組み合わせたエンジニアリングされた微細穴パターン, を使用し、排水効率を維持しながら繊維の流れを再分配します。.
3.3 メッシュ補助片面スムース技術
Bioleaderの生産データが確認しています:
メッシュなし金型 は成形後に明確なポアの跡を示します
メッシュ補助金型 は、目に見えるポアの深さを 40–60%, 以上削減します。繊維混合に依存します
片面スムース設計は、最大の表面密度を達成するために意図的に一方の提示面を最適化します。両面スムーストレーも存在しますが、経験的測定によると、 主要面のピーク表面精度は、片面スムース設計で一貫して高くなります.

工学的定義:メッシュ補助成形
メッシュ補助成形は、真空脱水時に繊維の流れを再分配し、目に見える排水穴の跡を大幅に減らし、表面を改善する成形技術です。
脱水により、目に見える排水孔跡が大幅に減少し、表面が改善されます。
型面側の均一性。.
4. パルプ調製:成形前の繊維挙動の制御
4.1 繊維分散と加水分解
パルプ調製はしばしば過小評価されます。実際には、繊維が 柔軟な結合要素 として機能するか、硬い断片として機能するかを左右します。.
主なパラメータは以下の通りです:
繊維の水和時間
加水分解の程度
スラリーの濃度とせん断安定性
Bioleaderの内部プロセス監査は、加水分解が不十分だと繊維の剛性が高まり、 絡み合いではなく積み重なり, が生じ、表面粗さが増大し、結合強度が低下することを示しています。.
4.2 レオロジー安定性と表面均一性
安定したパルプレオロジーは、真空成形中の一貫した繊維堆積を保証します。粘度の変動は、固形分が同じでも、繊維の不均一な蓄積を引き起こし、微細な表面欠陥を生じる可能性があります。.
工学的定義:パルプ加水分解
パルプ加水分解とは、成形前に繊維表面を制御的に軟化させることを指し、,
繊維が硬く積み重なるのではなく、圧力下で絡み合い、適合することを可能にし、,
それが表面テクスチャーと結合強度に直接影響します。.
5. CTQ(品質上重要な特性)管理:職人技から工学的規律へ
CTQパラメータは、製造を経験ベースの運用から 再現可能な工学的プロセス.
5.1 主要なCTQパラメータ
金型温度(繊維の軟化と水分蒸発に影響)
成形圧力(圧縮密度を制御)
保持時間(繊維の固化を制御)
離型順序(エッジの完全性と反りに影響)
Bioleaderの生産データは、管理されていないCTQドリフトが、材料と金型が変わらなくても、表面粗さのばらつきを 30%以上, 増加させる可能性があることを示しています。.
5.2 スケールでの再現性
CTQ管理により、高品質のトレイは以下を達成します:
生産バッチ全体で一貫したRa分布
寸法偏差の低減
スクラップと手直し率の低減
大量購入者にとって、この一貫性は、わずかな材料コスト削減よりも価値があることがよくあります。.
工学的定義:CTQ(品質上重要な特性)
CTQパラメータは、金型温度、成形圧力、,
保持時間などの測定可能なプロセス変数であり、成形パルプトレイの最終的な表面品質、機械的性能、,
およびバッチ一貫性を直接決定します。.
6. 繊維工学:内部構造の設計
成形パルプトレイは 繊維ネットワーク, であり、固体シェルではありません。その性能は繊維長分布に依存します。.
6.1 繊維長の特性
| 繊維タイプ | 平均長さ | 工学的貢献 |
|---|---|---|
| サトウキビ繊維 | ~0.48 mm | 表面充填、平滑性 |
| 竹繊維 | ~0.64 mm | 強度と柔軟性のバランス |
| 木材繊維 | ~0.68 mm | 構造補強 |
6.2 繊維ブレンドを構造設計として
短繊維は表面密度を向上させるが、引張強度を低下させる。長繊維は強度を高めるが、表面の不均一性を増加させる。最適化されたブレンドはこれらの効果のバランスを取る。.
Bioleaderの配合試験により、 多長さ繊維システム が単一繊維システムよりも表面品質と耐荷重性能の両方で優れていることが確認されている。.
実際的な例え:
短繊維はセメントの役割を果たす
中繊維は組積造の役割を果たす
長繊維は補強の役割を果たす
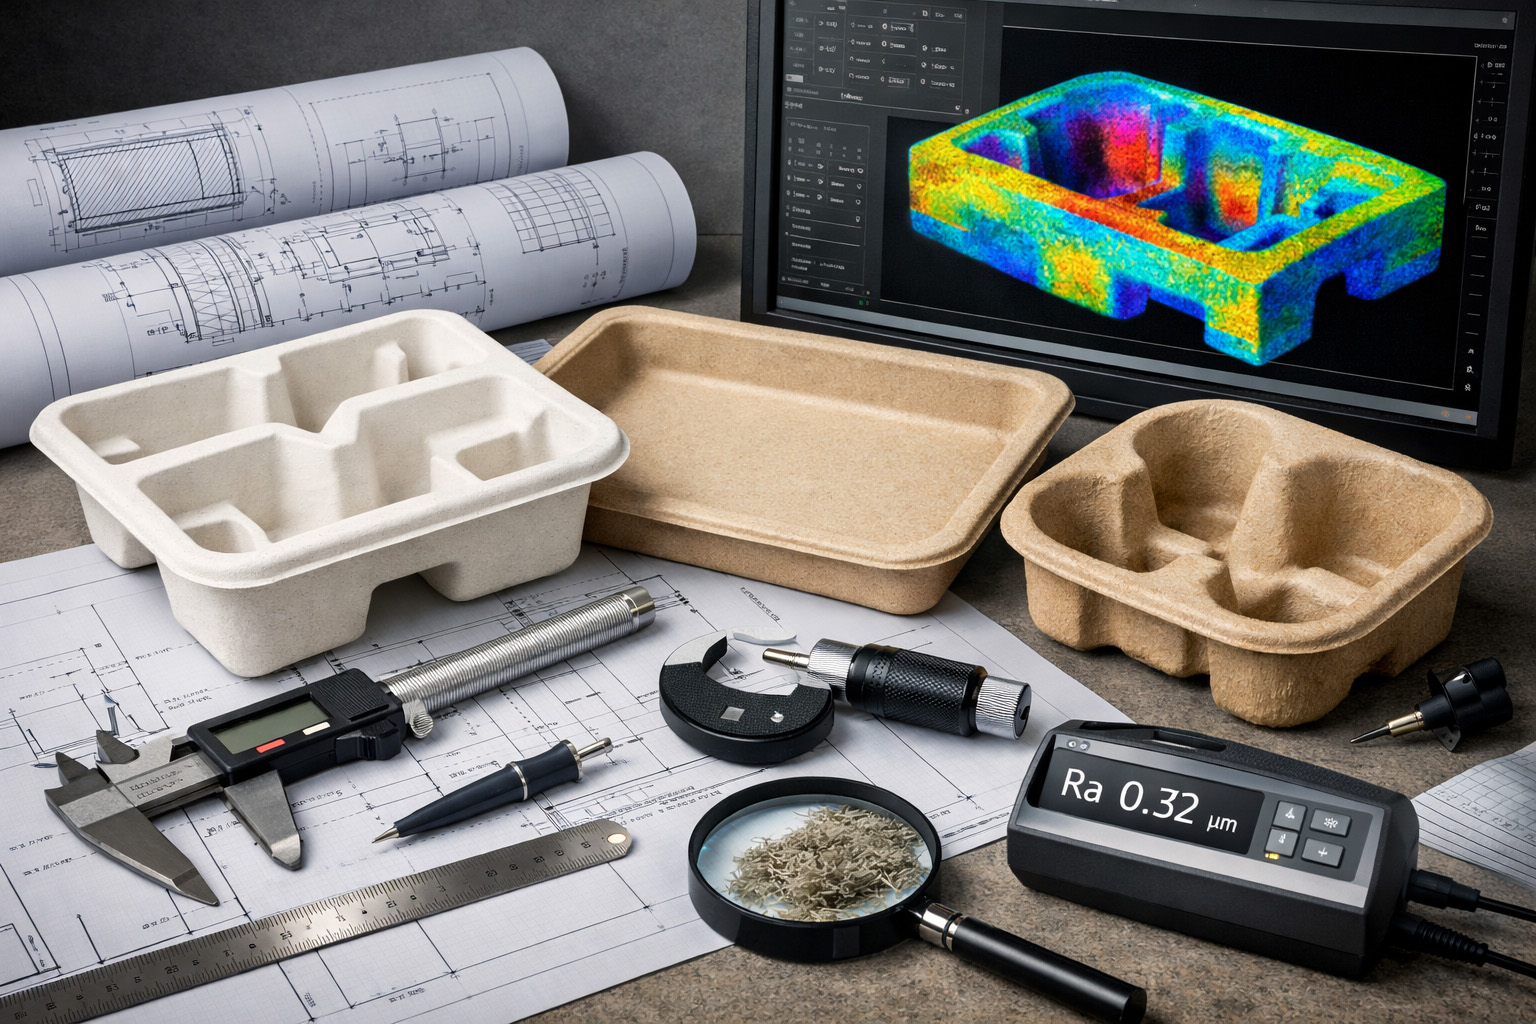
工学的定義:繊維長アーキテクチャ
繊維長アーキテクチャとは、短繊維、中繊維、長繊維を意図的にブレンドして、
表面の滑らかさ、内部結合の連続性、耐荷重性能のバランスを取ることである。
を モールドパルプ製品.
7. 表面平滑性のエンジニアリング:達成可能な精度と限界
7.1 表面精緻化のメカニズム
加水分解による繊維軟化
金型側の圧縮
制御された繊維配向
7.2 実用的な精度ウィンドウ
最適化された条件下では、成形パルプトレーは一貫して以下を達成する:
平らなプレゼンテーション面で2.3〜6 μm Ra
この範囲を下回ると、さらなる改善は視覚的な効果が薄く、工具とプロセスの複雑さが大幅に増加する。.
この精度ウィンドウは、 機能的なブランディングニーズと工業的な製造可能性の両方に適合する。.
工学的定義:工学的表面精度ウィンドウ
工業的な成形パルプトレー生産において、表面粗さがおよそ
2.3〜6 μm(Ra)の範囲は、視覚品質、印刷適性、,
およびスケーラブルな製造可能性の間の最適なバランスを表す。.
8. 高品質成形パルプトレーのアプリケーションレベルでの価値
高品質トレーは 以下を提供する:
スタッキング効率の向上
輸送中の変形の低減
コーティングなしでのブランドプレゼンテーションの強化
自動包装ラインとの互換性
Bioleaderの国際的なクライアントにとって、これらの利点はしばしば 総システムコストの低減, につながり、単価が高くてもである。.
9. 工学的データによって明確化された一般的な誤解
両面平滑が優れたプレゼンテーション品質を保証するわけではない
原材料のアップグレードは不十分な工具を補うことはできない
目視検査だけでは機械的信頼性を予測できない
成形パルプトレーの価格差は、 工学的システム能力, を反映しており、単なる繊維調達ではない。.
10. 結論:成形パルプトレーを工学的包装システムとして
高品質の成形パルプトレーは、 統合されたエンジニアリングの結果である。, 、以下を組み合わせる:
精密金型
管理されたパルプ調製
繊維長アーキテクチャ
CTQ主導の製造規律
世界的な包装基準の進化に伴い、モールドパルプトレーは使い捨て部品から エンジニアリングされた仕様主導の包装ソリューションへと移行しています.
Bioleaderの製造実践は、システムレベルの最適化のみが、現代の市場が要求する一貫性と性能を提供できることを示しています。.
よくある質問
Q1: エンジニアリングの観点から、モールドパルプトレーを「高品質」にするものは何ですか?
高品質のモールドパルプトレーは、制御された表面粗さ、構造剛性、製造再現性によって定義されます。これらの特性は、後処理やコーティングではなく、精密金型、最適化された繊維長アーキテクチャ、管理されたパルプ調製、CTQ規制の成形プロセスによって達成されます。.
Q2: プレミアムモールドパルプトレーに許容される表面粗さはどのくらいですか?
工業生産では、約2.3〜6 μm(Ra)の表面粗さ範囲が最適と広く見なされています。この範囲を下回ると、視覚的および触感的な改善はわずかになり、金型とプロセスの複雑さが大幅に増加します。この範囲はまた、表面コーティングなしでの直接印刷やホットスタンピングをサポートします。.
Q3: 高品質のモールドパルプトレーが標準トレーよりも高価なのはなぜですか?
高価格は、原材料費のみではなく、システムレベルの製造能力を反映しています。精密金型、マルチファイバーエンジニアリング、より厳しいCTQ管理、低い不良率はすべて生産コストを増加させますが、一貫した品質、より良い外観、スケールでの予測可能な性能を提供し、購入者にとっての総合的な包装リスクを低減します。.
Q4: 高品質のモールドパルプトレーは、ブランド包装や小売包装に適していますか?
はい。表面粗さが制御された高精度モールドパルプトレーは、シルクスクリーン印刷、ホットスタンピング、パッド印刷をサポートでき、視覚的なプレゼンテーションが重要なブランド小売包装、電子機器包装、プレミアム食品用途に適しています。.
Q5: モールドパルプトレーは、特定の製品や包装デザインにカスタマイズできますか?
モールドパルプトレーは通常、製品の形状、荷重要件、プレゼンテーションのニーズに合わせて専用金型でカスタマイズされます。カスタマイズには、トレー構造、キャビティレイアウト、表面仕上げレベル、自動包装ラインとの互換性が含まれる場合があり、プロジェクトの数量と仕様によって異なります。.
Q6: カスタムモールドパルプトレーには通常どの程度の注文数量が必要ですか?
カスタムモールドパルプトレーは通常、金型投資とプロセスセットアップを正当化するために最小注文数量が必要です。B2Bバイヤーにとって、より高い数量は、特に輸出志向またはブランド重視の包装プロジェクトにおいて、より良いコスト効率、より厳しい品質管理、安定した長期供給を可能にします。.
参考文献
Smook, G. A.
Handbook for Pulp & Paper Technologists, 、Angus Wilde Publications。.
(パルプ繊維の形態、繊維長分布、および成形挙動)Biermann, C. J.
Handbook of Pulping and Papermaking, 、Academic Press。.
(繊維の加水分解、結合メカニズム、およびパルプ調製の基礎)TAPPI(紙パルプ技術協会)
TAPPI Paper Physics and Surface Properties Technical Reports.
(表面粗さ、Ra測定、および繊維ベース材料の性能)ISO(国際標準化機構)
ISO 4287: 製品の幾何特性仕様(GPS)— 表面テクスチャ.
(表面粗さの定義と測定方法)ASTM International
ASTM D6868 & 繊維ベース包装性能規格.
(繊維ベース包装の性能と試験フレームワーク)Gibson, L. J., & Ashby, M. F.
Cellular Solids: Structure and Properties, 、Cambridge University Press。.
(繊維ネットワークの力学と剛性挙動)欧州古紙リサイクル協議会(EPRC)
Fiber Quality and Recycling Behavior Reports.
(繊維構造、劣化、および機械的影響)Packaging Europe編集チーム
技術的洞察 モールドファイバー包装, 、Packaging Europe。.
(産業動向と 成形パルプ包装 用途)